

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации Документ опубликован не был Примечание к документу В соответствии с Протоколом от 27.10.2016 данный документ введен в действие с 1 января 2017 года. Название документа "736-2010 ПКБ ЦВ. Детали и узлы грузовых вагонов. Руководство по испытанию на растяжение" (Вместе с <Формами журнала учета результатов проверки технического состояния стенда, удостоверения на право проведения>, "Местами постановки клейм...", "Порядком выдачи и хранения клейм", "Нормативными ссылками", "Листом регистрации изменений") (Утверждено в г. Таллине 27.10.2016 на 65-ом заседании Совета по железнодорожному транспорту СНГ) Договаривающиеся стороны "736-2010 ПКБ ЦВ. Детали и узлы грузовых вагонов. Руководство по испытанию на растяжение"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Наименование детали или узла | Максимальная нагрузка, кН (тс) | Виды работ, при которых проводят испытание на растяжение | Примечание |
1 | 2 | 3 | 4 |
Траверса тележек КВЗ-И2, ЦМВ-Дессау (рефрижераторный вагон) | 98 (10) | При изготовлении, ремонте сваркой, при плановых видах ремонта вагонов (независимо ремонтировалась траверса сваркой или нет) | |
Триангель тормозной рычажной передачи тележек грузовых вагонов | 147 (15) | При изготовлении | |
117,6 (12) | При ремонте сваркой, при деповском и капитальном ремонтах грузовых вагонов (независимо ремонтировался триангель сваркой или нет) | ||
Тормозные тяги с диаметром стержня, мм: | При изготовлении, ремонте сваркой, при капитальном ремонте грузовых вагонов (независимо ремонтировалась тяга сваркой или нет) | При испытании других тормозных тяг величину максимальной нагрузки определяют по площади наименьшего сечения из расчета получения допускаемого напряжения на растяжение 157 МПа (16 кгс/мм2) | |
20 | 49,0 (5) | ||
22 | 58,8 (6) | ||
25 | 78,4 (8) | ||
28 | 98,0 (10) | ||
30 | 107,8 (11) | ||
32 | 127,4 (13) | ||
38 | 176,4 (18) | ||
Детали центрального рессорного подвешивания (подлюлечная балка, люлечная подвеска, валики) тележек КВЗ-И2, ЦМВ-Дессау (рефрижераторный вагон) | 196 (20) | При изготовлении и плановых видах ремонта вагонов | |
Винтовая стяжка с тяговым крюком винтового упряжного устройства для грузовых вагонов колеи 1435 мм | 294 (30) | При изготовлении и плановых видах ремонта вагонов |
1.2 При введении в эксплуатацию новых типов вагонов перечень деталей, подлежащих испытанию на растяжение, дополняется в установленном порядке.
1.3 При необходимости проведения испытаний на растяжение деталей, не указанных в таблице 1, величину испытательной нагрузки определяют расчетным путем из условия получения в наиболее слабом сечении детали (с наименьшей площадью поперечного сечения) растягиваемого напряжения величиной 157 МПа (16 кгс/мм2).
2.1 Ремонтное предприятие должно быть оснащено необходимым оборудованием и оснасткой для испытания деталей на растяжение.
2.2 Рабочие места для испытания деталей на растяжение должны быть организованы с учетом требований ГОСТ 12.2.033 "ССБТ. Рабочее место при выполнении работ стоя. Общие эргономические требования", ГОСТ 12.2.032 "ССБТ. Рабочее место при выполнении работ сидя. Общие эргономические требования".
2.3 Организация процесса хранения и утилизации (сдачи в металлолом) забракованных деталей, не подлежащих восстановлению, должна исключать возможность их попадания в дальнейшую эксплуатацию.
С этой целью ремонтное предприятие должно быть оснащено необходимым оборудованием для приведения забракованных деталей в нерабочее состояние.
3.1 Работы по испытанию на растяжение деталей должны проводиться при соблюдении правил техники безопасности, промышленной санитарии и пожарной безопасности.
3.2 К проведению испытаний на растяжение деталей необходимо допускать работников предприятий не моложе 18 лет, прошедших обучение и инструктаж по технике безопасности труда в соответствии с ГОСТ 12.0.004.
3.3 Расположение и организация рабочих мест для проведения испытания на растяжение деталей в цехе (или на участке) предприятия, оснащение их приспособлениями, необходимыми для безопасного выполнения технологических операций, должны соответствовать требованиям безопасности по ГОСТ 12.2.061 и ГОСТ 12.2.062.
3.4 Применяемые при проведении испытаний на растяжение деталей подъемно-транспортные устройства должны соответствовать требованиям ГОСТ 12.3.020 и требованиям правил безопасной эксплуатации грузоподъемных кранов, утвержденных национальным законодательством.
3.5 Санитарно-гигиенические требования к воздуху рабочей зоны должны соответствовать ГОСТ 12.1.005.
Стенд для испытания на растяжение деталей должен быть установлен в закрытом помещении с температурой окружающего воздуха от 10 до 30 °C.
3.6 Индивидуальные средства защиты должны соответствовать требованиям ГОСТ 12.4.068.
4.1 Испытание деталей на растяжение должно проводиться на специальных стендах, оборудованных гидравлическими или пневматическими нагружающими устройствами, и имеющих вспомогательные приспособления.
4.2 Стенд для испытания на растяжение должен быть аттестован и иметь технический паспорт.
4.3 Стенд должен быть оснащен рабочим манометром, имеющим класс точности не ниже 1 по ГОСТ 2405, а также устройством для установки контрольного манометра.
На самом стенде или на отдельном щитке около него должно быть указано наибольшее допускаемое растягивающее усилие, а на рабочем манометре должна быть нанесена красная черта, соответствующая этому усилию.
4.4 На рабочем месте около стенда на видном месте должна быть вывешена таблица с указанием величины испытательных нагрузок для каждой детали в кН (тс) и соответствующих им давлений в цилиндре стенда в МПа (кгс/см2) по манометру и допускаемых отклонений.
4.5 Манометры, установленные на стенде, должны быть поверены (калиброваны) и иметь действующие поверительные (калибровочные) клейма (пломбы).
4.6 Стенд должен быть оснащен вспомогательными приспособлениями (скобы, тяги, крюки и т.д.), которые должны быть рассчитаны на прочность. Расчетная нагрузка должна превышать не менее чем на 50% соответствующую испытательную нагрузку.
4.7 Все применяемые при проведении испытания на растяжение деталей вспомогательные приспособления должны быть пронумерованы и иметь инвентарный номер.
4.8 Вспомогательные приспособления должны храниться на стеллажах около рабочего места для проведения испытания на растяжение деталей.
4.9 Стенд и применяемые вспомогательные приспособления должны осматриваться мастером цеха (участка) перед проведением испытания на растяжение деталей.
4.10 Проверка технического состояния стенда и вспомогательных приспособлений должна проводиться не реже одного раза в месяц главным инженером или начальником предприятия, производящего ремонт грузовых вагонов, а на вагоноремонтном заводе - начальником ОТК в присутствии начальника (или мастера) цеха (участка).
4.11 Результаты проверки технического состояния стенда и вспомогательных приспособлений должны записываться в пронумерованный и прошнурованный журнал, установленной формы (приложение А), в котором также указываются обнаруженные неисправности и сроки их устранения.
4.12 Вблизи рабочего места для проведения испытаний на растяжение деталей не должны находиться посторонние предметы, затрудняющие работу на стенде.
5.1 Испытание на растяжение деталей должны проводить работники, прошедшие обучение, аттестованные и имеющие удостоверение на право проведения указанных работ.
5.2 Обучение должно проводиться специалистами, в введении которых находятся вопросы профессионального обучения кадров. Программы и планы технических занятий должны быть утверждены заместителем руководителя предприятия.
5.3 <*> Руководитель предприятия своим распоряжением назначает аттестационную комиссию по проверке знаний на право производства испытаний на растяжение, в состав которой входят:
--------------------------------
<*> Примечание. Приведенный в пункте 5.3 состав комиссии является рекомендательным и может быть изменен, исходя из реальной структуры предприятия.
руководитель предприятия или его заместитель - председатель комиссии;
начальник технического отдела;
начальник ОТК;
специалист по охране труда и технике безопасности;
начальник соответствующего цеха;
технолог соответствующего цеха;
мастер или бригадир соответствующего производственного участка.
По решению аттестационной комиссии работнику разрешается выполнять работы по испытанию на растяжение с выдачей соответствующего удостоверения сроком на один год.
5.4 Форма удостоверения на право проведения испытания на растяжение деталей вагонов приведена в Приложении Б.
Удостоверение на право проведения работ на растяжение деталей вагонов должно находиться у работника его получившего.
6.1 Перед проведением испытания на растяжение детали должны быть очищены от загрязнений, ржавчины, обмерены и осмотрены визуально с целью выявления недопустимых дефектов, в том числе износов.
При визуальном осмотре необходимо выявлять риски, задиры, электроожоги, забоины, свидетельствующие о наличии возможных трещин под этими повреждениями поверхности деталей.
Визуальный осмотр проводится с применением луп с кратностью увеличения не менее 4-х.
6.2 Детали с обнаруженными при визуальном осмотре недопустимыми дефектами, в том числе износами, испытанию на растяжение не подлежат. Такие детали должны быть предварительно отремонтированы или забракованы.
6.3 При проведении испытания на растяжение допускается соединять несколько деталей посредством стяжных муфт, скоб или других приспособлений.
КВЗ-И2, ЦМВ-Дессау (рефрижераторный вагон)
7.1.1 Испытание на растяжение траверсы проводят в следующей последовательности:
- установить траверсу на стенд и закрепить;
- траверсу дважды нагрузить максимальным усилием 98 кН (10 тс) - по 49 кН (5 тс) на каждую пару ушек и разгрузить, как показано на рисунке 1;
- при каждом нагружении производить обстукивание траверсы слесарным молотком с массой головки 0,8 кг ГОСТ 2310;
- траверсу в нагруженном состоянии осмотреть с применением лупы с кратностью увеличения не менее 4-х, проверить наличие трещин и других повреждений.
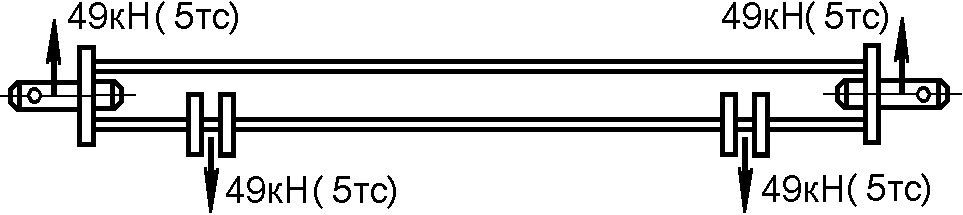
тележек КВЗ-И2, ЦМВ-Дессау
7.1.2 Траверса считается выдержавшей испытание на растяжение и пригодной для дальнейшей эксплуатации, если при визуальном осмотре в зоне сварных швов трещины не обнаружены и балка не деформирована.
рычажной передачи тележек грузовых вагонов
7.2.1 Испытание на растяжение триангеля тормозной рычажной передачи тележек грузовых вагонов (далее - триангеля) проводят в следующей последовательности:
- установить триангель без закладок, башмаков и наконечников на испытательный стенд, при этом прямоугольные части цапф должны разместиться на упорах;
- в отверстие распорки установить валик диаметром 40 мм,
- на распорке и струне ближе к распорке, как показано на рисунке 2, набить керны на расстоянии 50 - 60 мм один от другого;
- измерить расстояние между кернами штангенциркулем II типа со значением отсчета по нониусу 0,05 мм ГОСТ 166;
- триангель нагрузить усилием 117,6 кН (12 тс). В нагруженном состоянии струну и швеллер триангеля обстучать слесарным молотком с массой головки 0,8 кг ГОСТ 2310;
- триангель в нагруженном состоянии осмотреть с применением лупы с кратностью увеличения не менее 4-х, проверить наличие трещин и других повреждений;
- снизить действующее на триангель усилие до 6,8 - 7,8 кН (0,7 - 0,8 тс) и затем вторично увеличить нагрузку до 117,6 кН (12 тс), повторно обстучать триангель и осмотреть;
- триангель разгрузить, снизив нагрузку до нуля;
- измерить расстояние между кернами штангенциркулем II типа со значением отсчета по нониусу 0,05 мм ГОСТ 166 (определить остаточную деформацию, которая рассчитывается как разность показаний измерения расстояния между кернами до и после нагрузки триангеля).
7.2.2 Триангель считается выдержавшим испытание на растяжение и пригодным для дальнейшей эксплуатации, если при визуальном осмотре дефекты не обнаружены, а остаточная деформация составляет не более 0,5 мм.
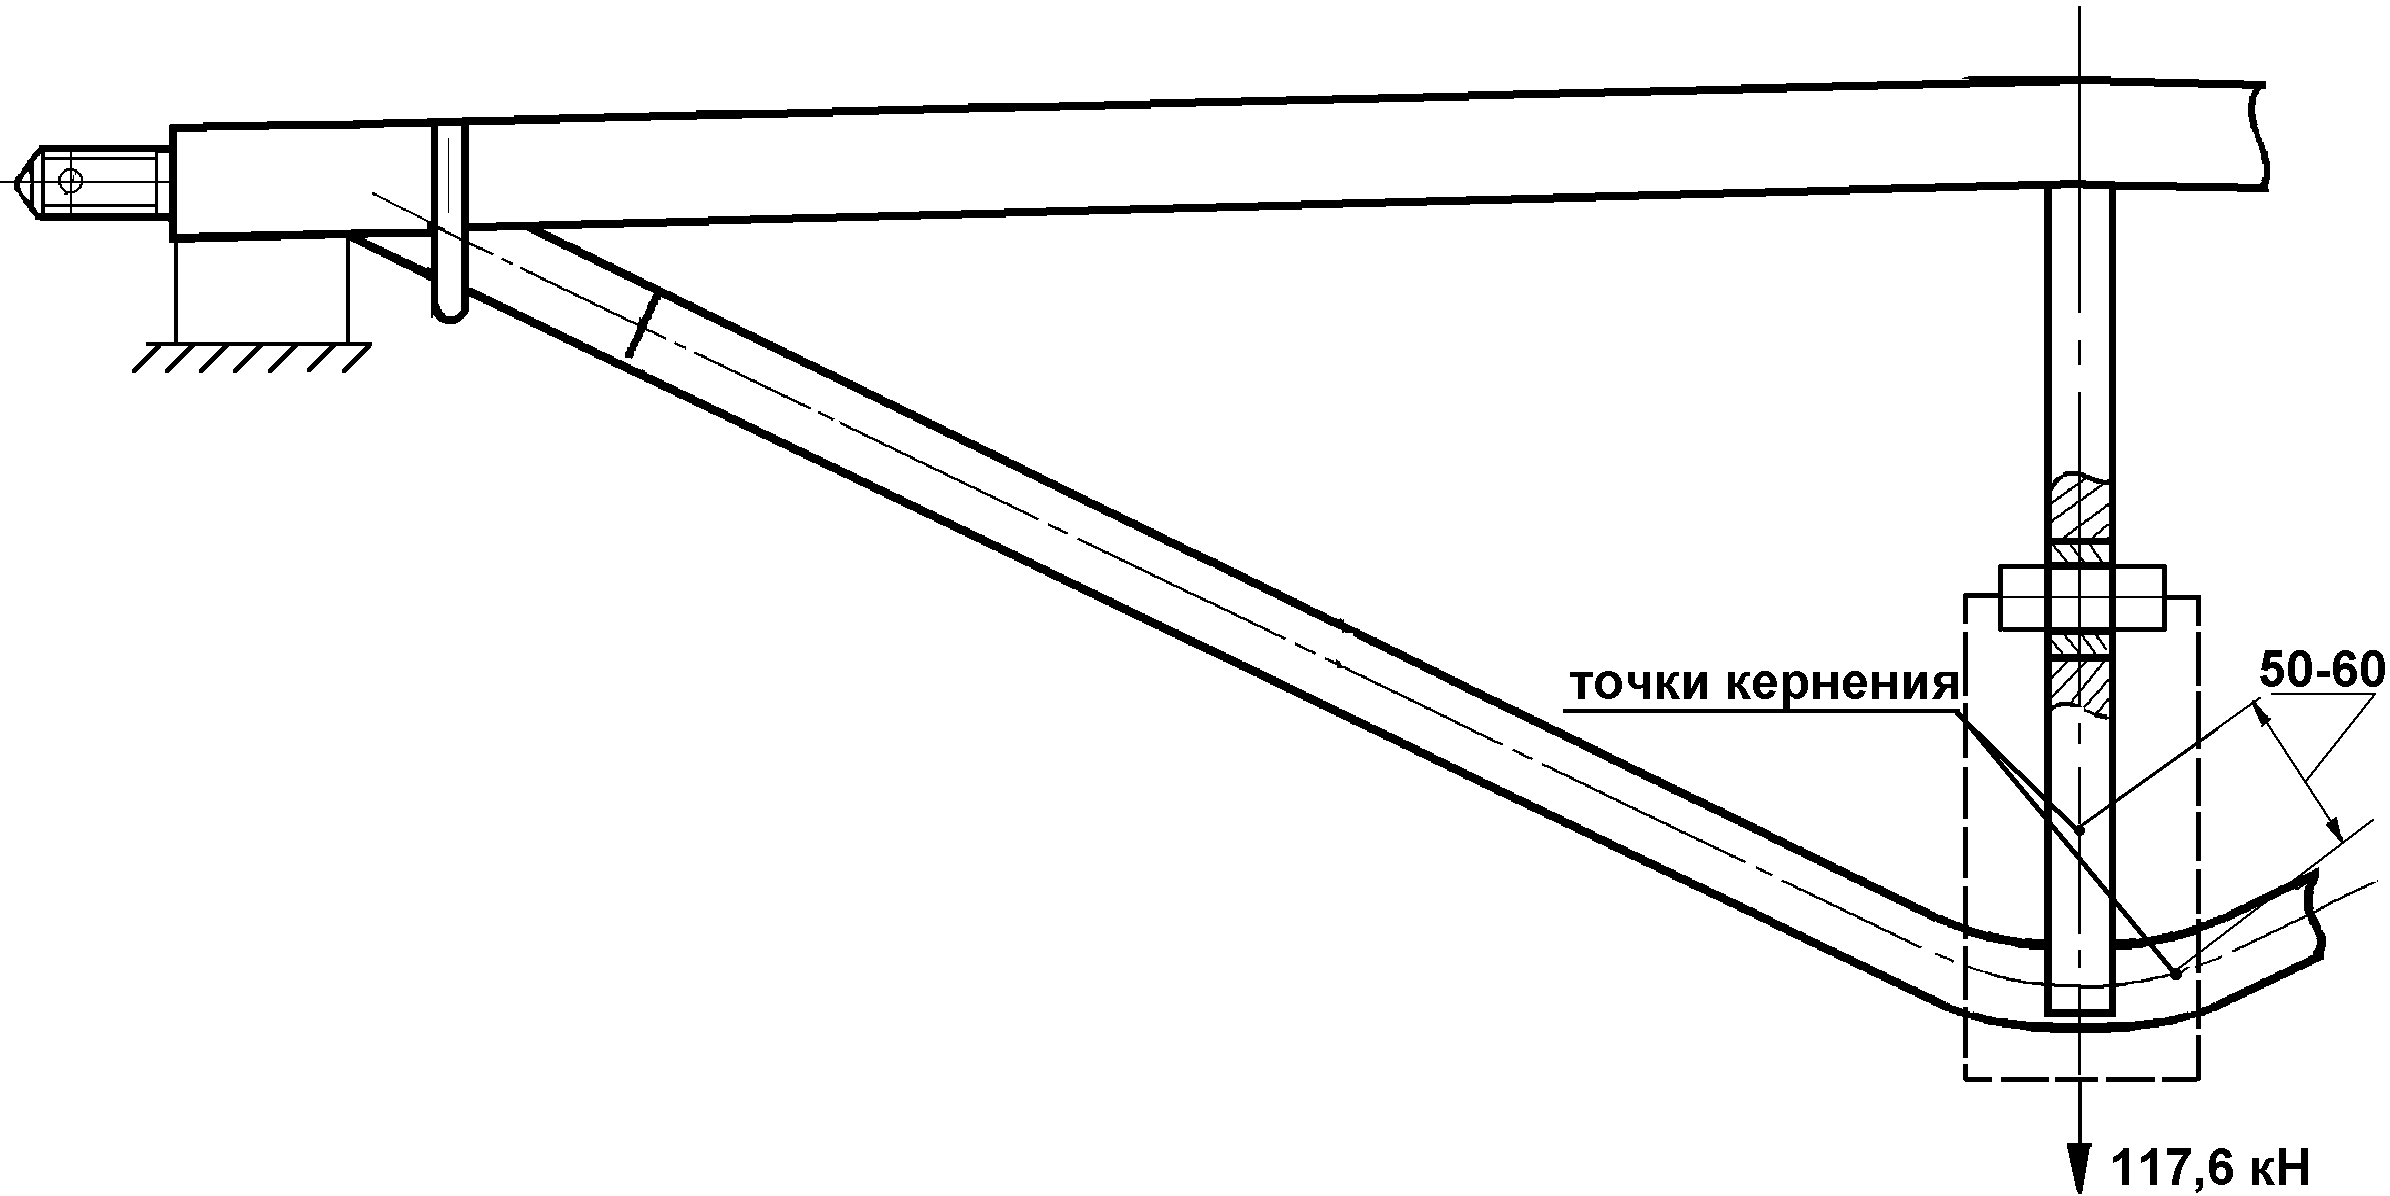
испытании триангеля
7.3.1 Испытание на растяжение тормозной тяги проводят в следующей последовательности:
- установить тягу на стенд и закрепить;
- около головки или ушка набить керны на расстоянии 100 мм (с двух сторон сварного шва);
- измерить расстояние между кернами штангенциркулем II типа со значением отсчета по нониусу 0,05 мм ГОСТ 166;
- тягу нагрузить усилием в соответствии с таблицей 1;
- находящуюся под нагрузкой тягу обстучать около головки или ушка (около мест сварки) слесарным молотком с массой головки 0,5 кг ГОСТ 2310 и визуально осмотреть;
- тягу разгрузить и повторно осмотреть с применением лупы с кратностью увеличения не менее 4-х;
- измерить расстояние между кернами штангенциркулем II типа со значением отсчета по нониусу 0,05 мм ГОСТ 166.
7.3.2 Тормозная тяга считается выдержавшей испытание на растяжение, если при визуальном осмотре дефекты не обнаружены, а разность показаний измерения расстояния между кернами до и после нагрузки составляет не более 0,5 мм.
7.3.3 Тягу после испытания на растяжение подвергнуть неразрушающему контролю в соответствии с ПР НК В.4 "Правилами неразрушающего контроля деталей автосцепного устройства и тормозной рычажной передачи вагонов при ремонте. Специальные требования", утвержденными Советом по железнодорожному транспорту государств-участников Содружества (протокол от 19 - 20 ноября 2013 г. N 59).
7.3.4 Тормозная тяга считается пригодной для дальнейшей эксплуатации, если при неразрушающем контроле дефекты на ней не обнаружены.
рессорного подвешивания тележек КВЗ-И2 и ЦМВ-Дессау
(рефрижераторный вагон)
7.4.1 Детали узла центрального рессорного подвешивания (подлюлечную балку, люлечную подвеску, валики) испытывать на растяжение в комплекте.
7.4.2 Испытание на растяжение проводят в следующей последовательности:
- установить комплект деталей на стенд, закрепить и подвергнуть растяжению;
- довести растягивающее усилие до 196 кН (20 тс). В нагруженном состоянии детали обстучать слесарным молотком с массой головки 0,5 кг ГОСТ 2310;
- осмотреть находящийся под нагрузкой комплект деталей с применением лупы с кратностью увеличения не менее 4-х.
7.4.3 Детали узла центрального рессорного подвешивания (подлюлечная балка, люлечная подвеска, валики) считаются выдержавшими испытание на растяжение, если при визуальном осмотре дефекты не обнаружены.
7.4.4 Детали после испытания на растяжение подвергнуть неразрушающему контролю в соответствии с ПР НК В.3 "Правилами неразрушающего контроля литых деталей тележек грузовых вагонов при ремонте. Специальные требования", утвержденными Советом по железнодорожному транспорту государств-участников Содружества (протокол от 19 - 20 ноября 2013 г. N 59).
7.4.5 Детали узла центрального подвешивания считаются пригодными для дальнейшей эксплуатации, если при неразрушающем контроле дефекты в них не обнаружены.
7.5.1 <*> Винтовое упряжное устройство испытывать на растяжение в комплекте или по частям.
--------------------------------
<*> Примечание. В комплект винтового упряжного устройства согласно Памятке ОСЖД О521 входят винтовая стяжка и тяговый крюк.
7.5.2 Испытание на растяжение винтового упряжного устройства в комплекте проводить в два этапа при следующих условиях:
1) при закрепленном хвостовике тягового крюка упряжного устройства винтовую стяжку надеть на крюк пресса;
2) при закрепленном хвостовике тягового крюка упряжного устройства винтовую стяжку пресса надеть на испытываемый крюк.
7.5.3 Отдельные части винтового упряжного устройства подлежат обязательному испытанию на растяжение при изготовлении.
7.5.4 Отдельные части винтового упряжного устройства испытывать на растяжение по несколько штук одновременно. В этом случае испытываемые детали соединить между собой непосредственно или при помощи вспомогательных приспособлений (скоб, штанг, крюков и т.п.).
7.5.5 Испытание винтового упряжного устройства в комплекте или ее отдельных частей проводить в следующей последовательности:
- винтовое упряжное устройство установить на пресс и закрепить;
- винтовое упряжное устройство нагрузить усилием 294 кН (30 тс);
- находящееся под нагрузкой винтовое упряжное устройство обстучать слесарным молотком с массой головки 0,5 кг ГОСТ 2310 (по одному удару - по серьгам и пружине у ушек) и визуально осмотреть;
- после снятия нагрузки винтовое упряжное устройство повторно осмотреть с применением лупы с кратностью увеличения не менее 4-х.
7.5.6 Винтовое упряжное устройство считается выдержавшим испытание на растяжение, если при визуальном осмотре дефекты не обнаружены.
7.5.7 Детали винтовой упряжи после испытания на растяжение подвергнуть неразрушающему контролю в соответствии с РД 32 159-2000 магнитопорошковым методом.
7.5.8 Винтовое упряжное устройство считается пригодным для дальнейшей эксплуатации, если при неразрушающем контроле дефекты не обнаружены.
8.1 Клеймению подлежат детали и узлы, признанные годными к эксплуатации.
8.2 Детали, не подлежащие неразрушающему контролю, клеймить после испытания, подлежащие неразрушающему контролю - после испытания и последующего дефектоскопирования.
8.3 Для всех предприятий, проводящих ремонт деталей грузовых вагонов, а также для предприятий-изготовителей, установлены одинаковые формы и размеры клейм.
Образцы клейм показаны на рисунках 4, 5.
Цифры, обозначающие условный номер ремонтного предприятия и предприятия-изготовителя должны быть в рамке.
Клеймо предприятия-изготовителя должно включать в себя букву "И" (перед условным номером), что означает "изготовлено", рисунок 5.
8.4 Клейма должны быть ясными и четкими, высота цифр и букв клейма от 6 до 10 мм, глубина не менее 0,25 мм.
8.5 При постановке нового клейма ранее поставленное клеймо, кроме клейм предприятия-изготовителя, необходимо зачеканить или зачистить шлифовальным инструментом.
8.6 На поверхности забракованных деталей места нанесения клейм или сами клейма забить зубилом накрест.
Все забракованные детали подлежат утилизации.
8.7 Места постановки клейм на деталях указаны в Приложении В.
8.8 Порядок выдачи и хранения клейм изложен в Приложении Г.
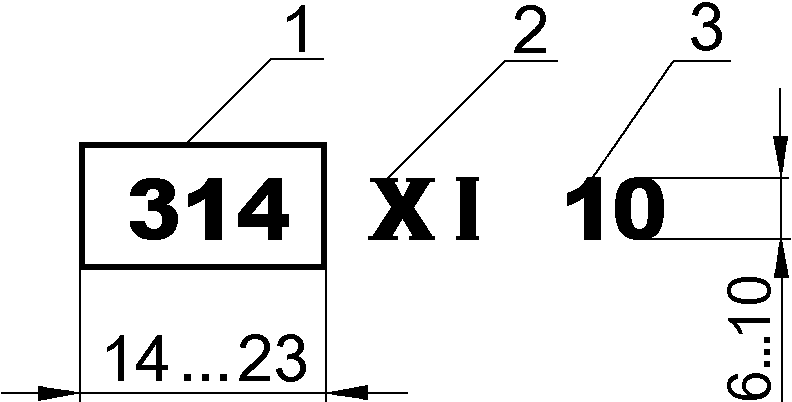
1 - условный номер предприятия (подразделения), проводившего испытание на растяжение;
2 - месяц испытания (римские цифры);
3 - две последние цифры года испытания;
после испытания на растяжение при ремонте
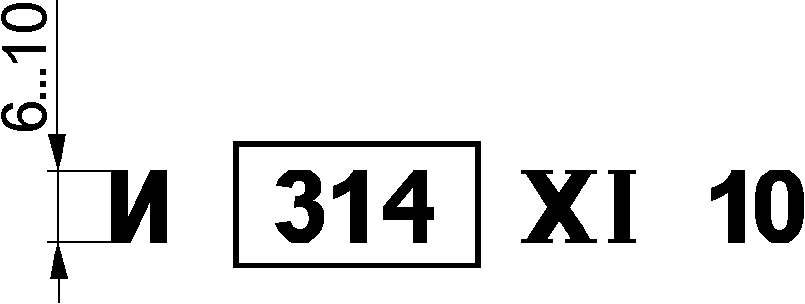
после испытания на растяжение при изготовлении
(обязательное)
ТЕХНИЧЕСКОГО СОСТОЯНИЯ СТЕНДА ДЛЯ ИСПЫТАНИЯ
НА РАСТЯЖЕНИЕ ДЕТАЛЕЙ ВАГОНОВ
______________________________________________
(наименование ремонтного предприятия)
Дата проверки технического состояния стенда | Наименование и номер стенда | Результаты проверки технического состояния стенда, мероприятия по устранению неисправностей, сроки их выполнения | Подпись ответственного лица, проводившего проверку технического состояния стенда | Выполненные работы по устранению неисправностей, заключение о пригодности стенда для дальнейшей эксплуатации | Дата аттестации стенда и поверки средств измерений | Дата устранения неисправностей | Подпись лица, проводившего устранение неисправностей |
1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
(рекомендуемое)
НА ПРАВО ПРОВЕДЕНИЯ ИСПЫТАНИЯ НА РАСТЯЖЕНИЕ
ДЕТАЛЕЙ ВАГОНОВ
УДОСТОВЕРЕНИЕ N
Настоящее удостоверение выдано ____________________________________________
___________________________________________________________________________
(фамилия, имя, отчество)
в том, что на основании проверки его знаний и практического умения
проведения работ ему разрешается выполнять испытания на растяжение
деталей вагонов
___________________________________________________________________________
___________________________________________________________________________
Настоящее удостоверение выдано сроком на __________________________________
(срок действия)
Руководитель предприятия __________________________________________________
(должность)
_______________________________________________
(подпись руководителя)
____________________________
(дата выдачи)
М. П.
(обязательное)
Наименование детали или узла | Эскиз детали или узла |
1 | 2 |
Траверса тележек КВЗ-И2 и ЦМВ-Дессау (рефрижераторный вагон) | 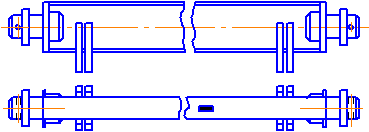 |
Триангель тормозной рычажной передачи тележек грузовых вагонов | 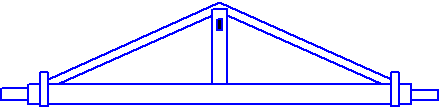 |
Тормозная тяга | 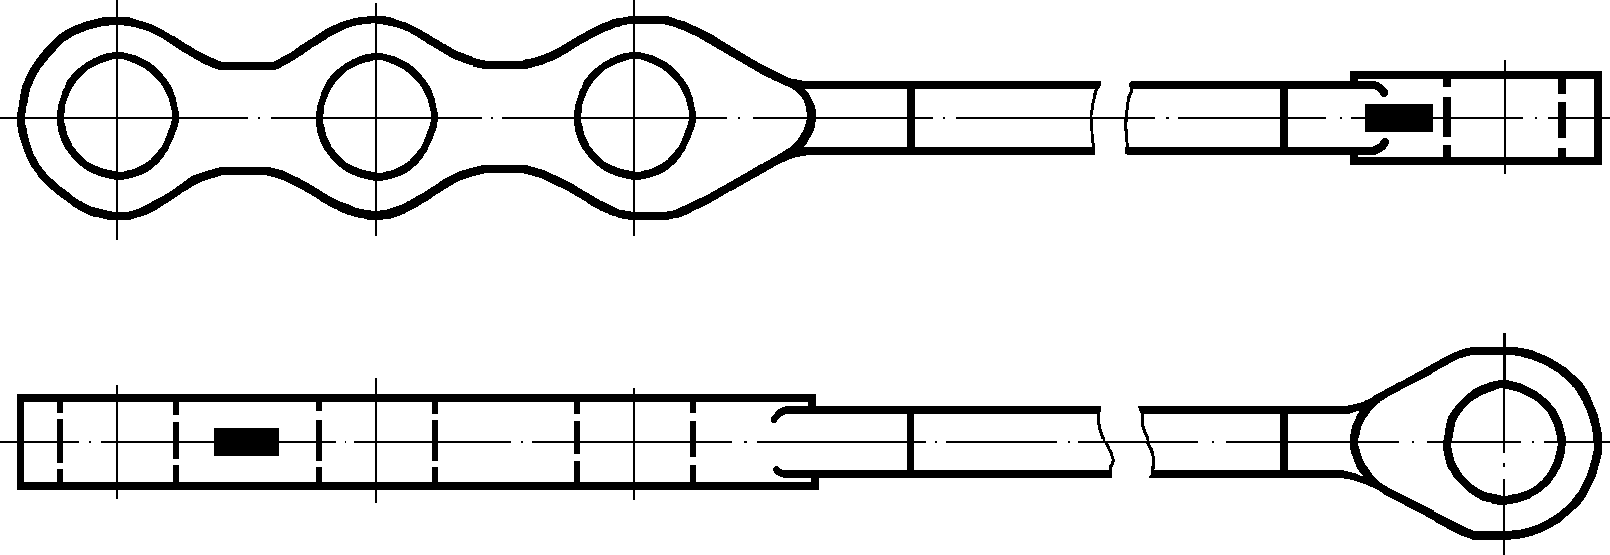 |
Люлечная подвеска тележек КВЗ-И2 и ЦМВ-Дессау (рефрижераторный вагон) | 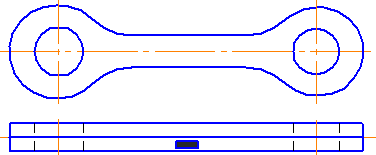 |
Подлюлечная балка тележек КВЗ-И2, ЦМВ-Дессау (рефрижераторный вагон) | 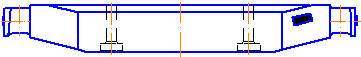 |
Валик подвески центрального рессорного подвешивания тележек КВЗ-И2, ЦМВ-Дессау (рефрижераторный вагон) | 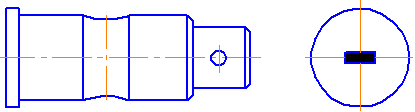 |
Тяговый крюк | 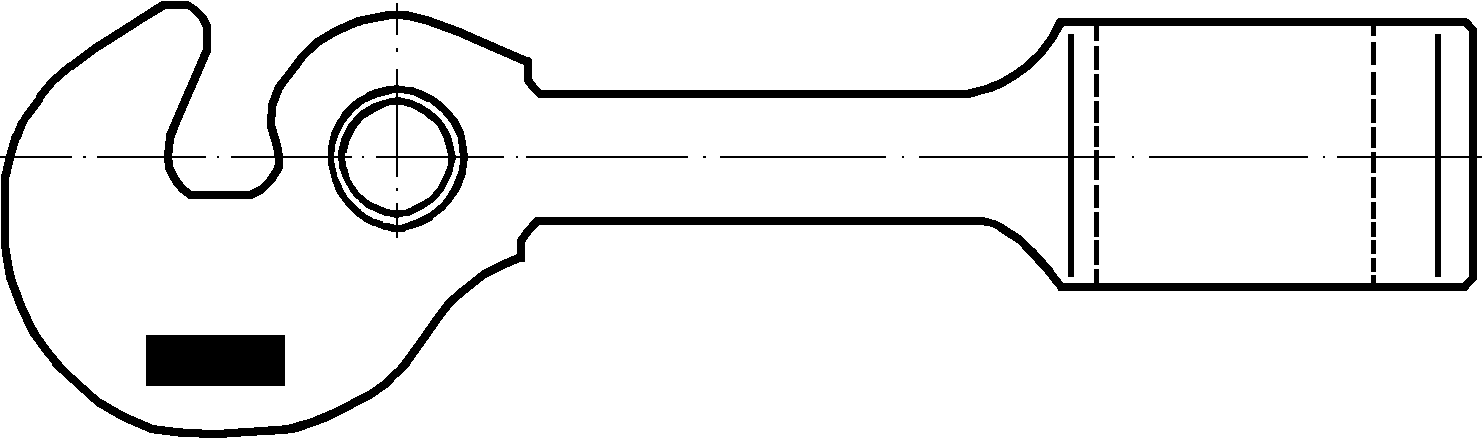 |
Винтовая стяжка | 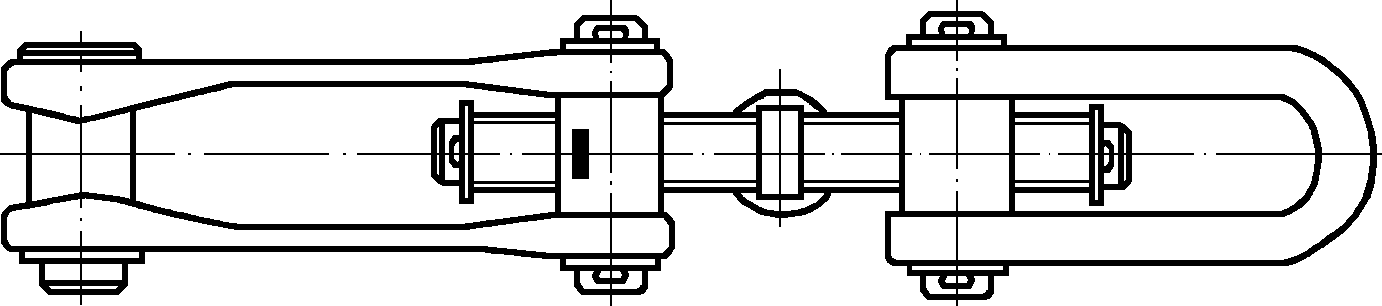 |
(рекомендуемое)
ВЫДАЧИ И ХРАНЕНИЯ КЛЕЙМ
1 Клейма для вагоноремонтных предприятий должны заказывать централизованно руководители предприятий по ремонту грузовых вагонов, а владельцы предприятий по ремонту подвижного состава заказывают и затем необходимое число клейм лично вручают начальникам предприятий по ремонту грузовых вагонов.
Руководитель ремонтного завода заказывает и выдает необходимое число клейм начальнику отдела технического контроля завода.
2 Выдача клейм должна быть оформлена записью в специальной пронумерованной книге с указанием даты, наименования ремонтного предприятия, фамилии и должности лица, получившего клейма, перечня выданных клейм с подписью лица, получившего клейма.
Книга выдачи клейм должна храниться у руководителей предприятий по ремонту грузовых вагонов, у владельцев предприятий по ремонту подвижного состава.
3 Начальники предприятий по ремонту грузовых вагонов, а на заводах начальники ОТК в порядке, установленными в п. 2, вручают под роспись по одному комплекту клейм лицам, проводящим испытание деталей вагонов. Запасные комплекты клейм должны храниться соответственно у руководителя предприятия по ремонту грузовых вагонов и начальника ОТК завода.
4 Лица, получившие клейма, несут ответственность за их сохранность.
На пришедшие в негодность клейма должен быть составлен акт, который вместе с клеймами направляется соответственно руководителю предприятия по ремонту грузовых вагонов, владельцу предприятия по ремонту подвижного состава или руководителю завода для отметок в книге выдачи клейм, а также как основание для выдачи новых клейм (взамен изношенных).
Выдавать новые клейма без представления актов о негодности и возврате клейм, пришедших в негодность, запрещается.
Клейма, пришедшие в негодность, необходимо уничтожить методом ковки под прессом с росписью руководителя предприятия в журнале выдачи клейм с отметкой "Клеймо уничтожено, дата" и оформлением акта на списание.
(справочное)
НОРМАТИВНЫЕ ССЫЛКИ
ГОСТ 12.0.004-90 | ССБТ. Организация обучения безопасности труда. Общие положения |
ГОСТ 12.1.005-88 | ССБТ. Общие санитарно-гигиенические требования к воздуху рабочей зоны |
ГОСТ 12.2.061-81 | ССБТ. Оборудование производственное. Общие требования безопасности к рабочим местам |
ГОСТ 12.2.062-81 | ССБТ. Оборудование производственное. Ограждения защитные. |
ГОСТ 12.3.020-80 | Процессы перемещения грузов на предприятиях. Общие требования безопасности. |
ГОСТ 12.4.068-79 | ССБТ. Средства индивидуальной защиты дерматологические. Классификация и общие требования |
ГОСТ 166-89 | Штангенциркули. Технические условия |
ГОСТ 2310-77 | Молотки слесарные стальные. Технические условия |
ГОСТ 2405-88 | Манометры, вакуумметры, мановакууммеры, напоромеры, тягомеры и тягонапоромеры. Общие технические условия |
ПР НК В.1-2012 | Правила неразрушающего контроля вагонов, их деталей и составных частей при ремонте. Общие положения |
ПР НК В.3-2013 | Правила неразрушающего контроля литых деталей тележек грузовых вагонов при ремонте. Специальные требования |
ПР НК В.4-2013 | Правила неразрушающего контроля деталей автосцепного устройства и тормозной рычажной передачи вагонов при ремонте. Специальные требования |
Памятка ОСЖД О521 | "Винтовая стяжка с тяговым крюком винтового упряжного устройства для грузовых и пассажирских вагонов. Технические требования", утвержденная на заседании Конференции Генеральных директоров (ответственных представителей) железных дорог ОСЖД 23 - 27 апреля 2007 г. |
РЕГИСТРАЦИИ ИЗМЕНЕНИЙ
Изм. | Номера листов (страниц) | Всего листов (страниц) в докум. | N докум. | Входящий N сопроводительного докум. и дата | Подп. | Дата | |||
Измененных | Замененных | Новых | Аннулированных | ||||||
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/dop_documents/2/rd_32/0/736-2.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|