

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации Документ опубликован не был Примечание к документу Название документа "Нормирование труда ИТР и служащих. Методические указания" (утв. Госкомтрудом СССР) "Нормирование труда ИТР и служащих. Методические указания"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Анализ объекта нормирования и выбор метода | ||||||||||||
Изучение затрат рабочего времени | Статистический анализ численности работников | |||||||||||
Разработка нормативов и норм времени | Разработка нормативов численности | Разработка норм обслуживания и управляемости | ||||||||||
Расчет необходимых затрат времени на конкретные работы | Расчет необходимой численности ИТР и служащих в конкретных условиях | |||||||||||
При классификации методов нормирования следует исходить из основного признака - характера используемых исходных данных. По этому признаку в соответствии с принятой последовательностью нормирования различаются две группы методов, основанные на:
- изучении затрат рабочего времени;
- статистическом анализе численности работников.
Нормирование с использованием первой группы методов иногда называют прямым в отличие от косвенного, осуществляемого с использованием второй группы методов.
Необходимые затраты времени на конкретные работы определяются:
- по нормативам и нормам времени;
- с использованием исследовательских методов обработки данных о затратах рабочего времени.
При применении статистического анализа необходимая численность работников в конкретных условиях устанавливается с помощью двух видов нормативных материалов, а именно:
- по нормативам численности;
- по нормам обслуживания и управляемости.
Классификацию методов нормирования труда ИТР и служащих можно представить в виде схемы 1-2.
СХЕМА 1-2
Методы нормирования труда ИТР и служащих | ||||||||||||||||
Основанные на изучении затрат рабочего времени | Основанные на статистическом анализе численности работников | |||||||||||||||
По нормативам и нормам времени | С использованием исследовательских методов обработки данных о затратах рабочего времени | По нормативам численности | По нормам обслуживания и управляемости | |||||||||||||
При выборе того или иного метода нормирования труда ИТР и служащих руководствуются следующими положениями.
Нормирование труда по нормативам и нормам времени применяется на простых, стабильных, повторяющихся работах, выполняемых машинистками, учетчиками, операторами машиносчетных станций и т.д., а также для нормирования многих конструкторских, технологических и проектных работ.
Нормирование труда с использованием исследовательских методов обработки данных о затратах рабочего времени применяется: для работ, имеющих большую специфику организационно-технических условий их выполнения в различных подразделениях; в условиях, когда отсутствуют нормативы и нормы или достигнутый уровень организации труда превышает предусмотренный в нормативных материалах. Этим методом определяется трудоемкость конкретных работ с учетом специфики организации труда работников анализируемого подразделения. Нормирование труда путем непосредственного изучения затрат рабочего времени может применяться для всех должностей ИТР и служащих, если при проведении наблюдений можно достичь нужной степени достоверности исследований.
Нормирование труда по нормативам численности, нормам управляемости и обслуживания применяется для определения необходимой численности ИТР и служащих по функциям управления и должностям. Данный метод применяется при наличии соответствующих нормативных материалов, разработанных в отраслевом или межотраслевом разрезе. Использование норм обслуживания и управляемости для нормирования труда предпочтительнее тогда, когда требуется определить не только общую численность ИТР и служащих, но и соотношение между отдельными категориями работников - руководителями и исполнителями, инженерами и техниками и др.
В практике можно применять несколько методов нормирования одновременно. Например, численность той или иной группы работников, предварительно установленная по укрупненным нормативам, может быть уточнена применительно к специфическим условиям данного подразделения на основе применения исследовательских методов обработки данных.
Правильное использование указанных методов позволяет расширить сферу нормирования труда и обеспечить высокое качество норм. Рекомендации по применению различных методов нормирования для наиболее характерных в различных отраслях народного хозяйства должностей приводятся в табл. 1-1.
Таблица 1-1
РЕКОМЕНДУЕМЫЕ МЕТОДЫ НОРМИРОВАНИЯ ТРУДА
Наименование должностей | Выполняемые функции или участок работ | Методы нормирования | |||
по нормативам и нормам времени | с использованием исследовательских методов обработки данных о затратах рабочего времени | по нормативам численности, нормам обслуживания и управляемости | |||
Мастер | во всех случаях | + | ++ | ||
Бухгалтер | учет материальных ценностей | ++ | + | + | |
Бухгалтер | расчеты по заработной плате | ++ | + | ||
Диспетчер | цехи основного производства | ++ | + | ||
Инженер по нормированию труда |  | во всех случаях | + | ++ | |
Инженер по подготовке кадров | |||||
Товаровед | плановая группа | + | ++ | ||
Товаровед | заготовительная группа материалов | + | ++ | ||
Инженер-экономист | бюро калькуляции и цен | ++ | + | ||
лаборатория экономического анализа | + | ++ | |||
Инженер-конструктор | I и II категории | ++ | |||
Инженер-конструктор | III категории | ++ | + | ||
Техник-конструктор | во всех случаях | ++ | + | ||
Техник | обеспечивающий производство инструментом и оснасткой; ремонт и энергетическое обслуживание | ++ | + | ||
Лаборант |  | во всех случаях | ++ | + | |
Программист | + | ++ | |||
Техник-технолог | ++ | + | |||
Администратор | + | ++ | |||
Машинистка | ++ | + | + | ||
Секретарь-машинистка | ++ | + | |||
Библиотекарь | ++ | + | + | ||
Врач | ++ | + | |||
Оператор | ++ | + | |||
Корректор | ++ | + | |||
Чертежник | ++ | + | + | ||
Условные обозначения:
++ - наиболее целесообразный метод нормирования;
+ - возможный метод нормирования.
Примечание. Рекомендации, приведенные в таблице, могут быть изменены в зависимости от специфики отрасли.
Выбор методов нормирования зависит, в первую очередь, от ожидаемого экономического эффекта при его внедрении и от требуемой точности определения затрат времени. Например, область применения нормирования по нормативам численности ограничена точностью разработанных нормативов, так как в некоторых случаях не удается подобрать необходимые факторы, которые смогли бы учесть основную массу отклонений фактической численности от среднего значения.
Кроме точности нормирования при выборе метода следует учитывать, что нормирование труда с применением нормативов и норм времени в большей степени повышает производительность труда ИТР и служащих, так как при этом весь трудовой процесс расчленяется на отдельные элементы, что позволяет более детально анализировать и проектировать организацию труда.
И ПОРЯДОК ИХ РАЗРАБОТКИ
Нормативы и нормы по труду - это регламентированные величины затрат времени (необходимой численности работников) на выполнение единицы или всего объема работ.
Нормативные материалы для нормирования труда должны:
- отражать современный уровень техники, организации производства и труда, а также передовые методы работы;
- предусматривать различные варианты технологических процессов труда;
- учитывать влияние факторов на продолжительность выполнения работ и ее отдельных элементов;
- содержать необходимые сведения о технических и организационных условиях рабочего места, на которое они рассчитаны;
- быть удобными для использования при расчете необходимых затрат на конкретные работы и обеспечивать минимальные затраты времени на нахождение нужных величин.
Для нормирования труда ИТР и служащих могут применяться четыре вида норм и нормативов: времени, обслуживания, управляемости и численности. Наиболее эффективны нормы времени. Их можно установить для работников, за которыми закреплен определенный круг операций. Содержание, объем и методы выполнения таких работ регламентированы (машинописные, стенографические и др.). На их выполнение, как правило, следует разрабатывать технологические процессы.
Если на основе норм времени нормирование не может быть осуществлено из-за нестабильности объема работ и отсутствия строгого регламента их выполнения, целесообразно устанавливать нормы обслуживания, управляемости и нормативы численности.
Нормативы и нормы по сфере их применения подразделяются на межотраслевые, отраслевые и местные.
Межотраслевые нормативы (нормы) предназначаются для нормирования труда на предприятиях разных отраслей промышленности (или народного хозяйства) независимо от подчиненности их тем или иным министерствам (ведомствам). При их разработке исходят из организационно-технических условий выполнения работ, типичных для всех отраслей, в которых они должны применяться. Разработка межотраслевых нормативов производится главным образом Центральным бюро промышленных нормативов по труду; они утверждаются Государственным комитетом Совета Министров СССР по вопросам труда и заработной платы по согласованию с ВЦСПС.
Отраслевые нормативы (нормы) предназначаются для нормирования труда на предприятиях, подчиненных одному или нескольким министерствам (ведомствам). При разработке этих нормативов исходят из организационно-технических условий, типичных для той отрасли производства, в которой они должны применяться.
Отраслевые нормативы (нормы) разрабатываются отраслевыми научно-исследовательскими институтами, нормативно-исследовательскими станциями и бюро и утверждаются соответствующими министерствами (ведомствами).
Местные нормативы (нормы) устанавливаются на специфические работы, выполняемые на одном или группе однородных предприятий, а также на те их виды, на которые не разработаны межотраслевые или отраслевые нормативы. При их разработке имеется возможность исходить не из типовых, а из конкретных условий работы предприятия (или группы однородных предприятий).
Местные нормативы (нормы) могут разрабатываться и при наличии межотраслевых и отраслевых нормативов, если на данном предприятии организационно-технические условия выполнения этих работ более рациональны, чем предусмотрено отраслевыми и межотраслевыми нормативами, или отличаются от них.
Разработку мероприятий по внедрению нормирования труда следует начинать с определения видов работ и должностей работающих, труд которых должен быть пронормирован в первую очередь. При этом необходимо исходить из удельного веса работников по каждой группе должностей в общей численности работающих, трудности расчета норм и того эффекта, который может быть получен в результате внедрения норм труда.
Следующим этапом является определение метода нормирования труда ИТР и служащих и видов применяемых нормативных материалов.
Установив должностной и численный состав ИТР и служащих, который должен быть охвачен нормированием труда в планируемом периоде, а также конкретные виды норм и нормативов для каждой из этих должностей, определяют:
- участие служб предприятия в разработке и внедрении норм;
- ответственных за разработку и внедрение норм;
- сроки разработки и внедрения норм.
Разработку всех видов норм труда производят с максимальным использованием межотраслевых и отраслевых нормативных материалов. При внедрении норм необходимо:
- определить состав работ и сравнить его с нормативным;
- сравнить технологический процесс нормируемых работ с предусмотренными нормативными материалами;
- проверить соответствие организационно-технических условий, принятых в нормах и нормативах, тому уровню организации труда и производства, который имеется или может быть достигнут на предприятии;
- разработать и осуществить мероприятия, обеспечивающие внедрение норм труда;
- скорректировать нормы, если запроектированные в них организационно-технические условия и состав работ на конкретном предприятии в настоящее время не совпадают с нормативными;
- довести разработанные нормы до сведения ИТР и служащих и провести необходимый инструктаж;
- организовать при внедрении норм времени систематический контроль и учет их выполнения.
В соответствии с постановлением ЦК КПСС и Совета Министров СССР от 4 октября 1965 г. N 729 значительно расширены права предприятий <1>. Они получили возможность самостоятельно решать многие вопросы производственно-хозяйственной деятельности и, в частности, планировать производительность труда, численность работников и среднюю заработную плату.
--------------------------------
<1> См. собрание постановлений Правительства СССР, 1965, N 19 - 20, ст. 153.
Однако это не должно порождать волевые решения. В этой связи большую роль приобретают нормативы численности ИТР и служащих, которые содержат рекомендации по разработке штатных расписаний. Наличие нормативов позволяет министерствам и другим планирующим органам выявлять резервы сокращения численности ИТР и служащих.
Для успешного внедрения нормативов в системах материального поощрения рекомендуется ввести специальный фонд премирования за сокращение численности ИТР и служащих до нормативного уровня или ниже его. Однако чрезмерное сокращение численности может отрицательно сказаться на основных показателях работы предприятия. Поэтому в системе премирования следует учитывать не только сокращение численности, но и результаты производственно-хозяйственной деятельности.
ТРУДА ИТР И СЛУЖАЩИХ
Эффективность внедрения нормирования инженерного и управленческого труда имеет следующие источники:
- сокращение трудовых затрат на выполнение управленческих функций и трудовых операций;
- повышение общей производительности труда за счет улучшения результатов деятельности предприятия (подразделения).
Эффективность нормирования рассчитывают как разность между экономией, полученной по указанным выше двум источникам, и затратами на внедрение нормирования труда ИТР и служащих.
Экономию от сокращения трудовых затрат на выполнение управленческих функций можно довольно точно определить еще на стадии разработки соответствующих нормативов. Она представляет собой разницу между фактической и проектируемой численностью работников по всем функциям управления, умноженную на среднегодовой фонд заработной платы одного работника аппарата управления.
Наиболее эффективно нормирование труда ИТР и служащих по нормативам и нормам времени. Исследования показывают, что внедрение норм времени, разработанных на основе анализа процессов работы и методов труда, а также изучение использования рабочего времени, как правило, повышает производительность их труда не менее чем на 20%.
При проектировании трудового процесса ИТР и служащих для внедрения норм времени экономия трудовых затрат подсчитывается в часах по формуле (1-1):
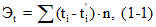
где Эt - экономия времени за год;
ti - время на операцию, прием или движение, выполняемое при существующем методе работы;
 - проектируемое время на операцию, прием или движение;
n - повторяемость операции, приема или движения за год.
Умножая значения Эt на часовую заработную плату работника Зч, можно получить годовую экономию в рублях:
Эр = Эt · Зч. (1-2)
Для расчета эффективности из величины Эр следует вычесть затраты, связанные с исследованием и внедрением запроектированного трудового процесса (Звн). К ним относятся: заработная плата специалистов, проводящих исследование; стоимость дополнительных средств механизации; перепланировка рабочего места; затраты на повышение квалификации работника, на обучение его новым приемам работы и т.д.
Формула для подсчета эффективности от внедрения мероприятий по нормированию трудового процесса имеет следующий вид:
Эвм = Эр - Эвн. (1-3)
Экономическая эффективность внедрения нормативов численности определяется путем сопоставления фактической и расчетной (нормативной) численности ИТР и служащих.
Разработанные под методическим руководством НИИ труда нормативы численности и типовые структуры аппарата управления позволяют сократить численность ИТР и служащих в 18 отраслях промышленности в среднем на 4%, а в отдельных отраслях, например в промышленности нерудных строительных материалов - на 6,2%, в торговом машиностроении - на 10,6%, в лесопильной и деревообрабатывающей промышленности - на 14,8% и т.д.
По предварительным расчетам НИИ труда годовая экономия фонда заработной платы в результате внедрения нормативов в 124 отраслях промышленности, в которых разрабатывались нормативы численности и типовые структуры, достигнет 177 млн. руб. Если предположить, что нормативы численности ИТР и служащих будут внедрены на всех промышленных предприятиях, то можно ожидать сокращения численности при том же качестве выполняемых работ на 133 тыс. человек и годовой экономии фонда заработной платы в размере 245 млн. руб.
Значительно сложнее обстоит дело с подсчетом экономической эффективности внедрения нормирования инженерного и управленческого труда в результате улучшения деятельности предприятия (подразделения). Настоящие методические указания не претендуют на полноту разработки этого вопроса ввиду его многогранности и сложности, а ограничиваются общими методическими положениями и некоторыми примерами определения эффективности.
При расчете общей экономической эффективности результатов деятельности предприятия (подразделения) можно применять исследовательские методы, используя в качестве критерия минимум потерь или минимум расходов, связанных с выполнением каких-либо работ. В частности, определяя оптимальные нормы обслуживания для кассиров, следует руководствоваться минимальными потерями времени, связанными с простоями кассиров и работников в очереди у кассы.
В методических указаниях рассматривается также пример оптимального перераспределения работ между сотрудниками одного подразделения, при котором обеспечивается минимум расходов, связанных с выполнением всех работ. Расчеты показывают, что годовая экономия только за счет перераспределения работ между тремя сотрудниками одного подразделения может составить 11% от общей суммы затрат на выполнение этих работ.
НОРМИРОВАНИЕ ТРУДА ИТР И СЛУЖАЩИХ
ПО НОРМАТИВАМ И НОРМАМ ВРЕМЕНИ
При нормировании труда ИТР и служащих по нормативам и нормам времени рассчитывается трудоемкость выполнения отдельных операций (работ). Затем путем суммирования произведений этих величин на количество выполненных работ определяется общая трудоемкость и на ее основе - численность ИТР и служащих.
Норма времени в общем виде определяется по формуле:
Тшт = То + Тв + Тобс + Тотд, (2-1)
где Тшт - норма штучного времени;
То - время основной (технологической) работы;
Тв - время вспомогательной работы;
Тобс - время обслуживания рабочего места;
Тотд - время перерывов на отдых и личные надобности.
Сумма основного и вспомогательного времени составляет время оперативной работы Топ, которое при нормировании труда ИТР и служащих, как правило, не подразделяется на основное и вспомогательное. Пример норм времени, разработанных в Центральном бюро промышленных нормативов по труду, приводится в табл. 2-1.
Таблица 2-1
НОРМЫ ВРЕМЕНИ НА ПЕЧАТАНИЕ МАТЕРИАЛА НА ПИСЧЕЙ БУМАГЕ, ЧАС.
Вид текста | Группа сложности | Количество интервалов | ||
1 | 1,5 | 2 | ||
Сплошной текстовой | I | 0,180 | 0,145 | 0,117 |
II | 0,218 | 0,177 | 0,135 | |
III | 0,241 | 0,200 | 0,152 | |
Смешанный | I | 0,200 | 0,163 | 0,126 |
II | 0,233 | 0,184 | 0,143 | |
III | 0,256 | 0,210 | 0,164 | |
Сплошной цифровой в таблицах | I | 0,218 | 0,177 | 0,136 |
II | 0,269 | 0,207 | 0,160 | |
III | 0,280 | 0,218 | 0,169 | |
Сплошной цифровой без вертикального графления | I | 0,241 | 0,190 | 0,145 |
II | 0,280 | 0,210 | 0,166 | |
III | 0,290 | 0,233 | 0,180 | |
Сплошной цифровой с вертикальным графлением | I | 0,256 | 0,207 | 0,160 |
II | 0,290 | 0,255 | 0,177 | |
III | 0,304 | 0,250 | 0,194 | |
Примечания: 1. Распределение работ по группам сложности производится следующим образом: I - печатание материалов с печатного оригинала; II - печатание материалов с рукописного разборчивого текста; III - печатание материала с рукописного неразборчивого текста с поправками и вставками.
2. Смешанным считается материал, когда количество цифр на печатной странице составляет от 20 до 60%.
3. Нормы времени приведены на следующий состав работ: подготовка рабочего места, подбор листов, прокладка листов копиркой, закладка в машинку, разметка, печатание, графление, сдача работ и уборка рабочего места. Единица измерения - одна страница.
При таком методе нормирования сначала разрабатываются нормативные материалы (таблицы, номограммы или формулы), затем рассчитываются нормы на конкретные виды работ и только после этого определяется трудоемкость за определенный промежуток времени. С этой целью количество выполняемых работ за анализируемый период перемножается на норму времени, а полученные произведения суммируются (см. формулу 2-2).

где  штучные нормы времени выполнения конкретных работ;
Pi - количество выполненных (или подлежащих выполнению) работ каждого вида.
Явочная численность Чя (ИТР и служащие, фактически находящиеся в данный момент на работе) устанавливается делением трудоемкости всех работ на номинальный фонд времени (Фн).
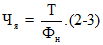
Необходимая списочная численность Чс (явочная численность и те, кто не работает в данный момент на предприятии) определяется делением трудоемкости всех работ на полезный фонд времени (рационально использованное время) одного служащего (Фп).

Полезный фонд времени устанавливают по формуле:
Фп = Фн (1 - К), (2-5)
где К - планируемый процент потерь времени, связанный с целодневными потерями времени (на отпуск, по болезни, выполнение государственных обязанностей, отпуска по беременности и т.д.).
Итак, основой расчета трудоемкости при этом методе нормирования труда являются нормы и нормативы времени, качество которых во многом зависит от методики их разработки.
--------------------------------
<1> Методика разработки нормативов аналогична методике разработки норм и поэтому в дальнейшем во втором параграфе для краткости изложения под словом норматив подразумевается норматив и норма.
Многие положения по разработке нормативов и норм времени для рабочих, могут быть использованы при создании нормативов времени для ИТР и служащих. Вместе с тем специфические особенности их труда должны учитываться в методике разработки нормативов. Так, например, ниже рекомендуется при статистической обработке исходных данных применять многофакторные корреляционные методы расчета.
Создание нормативов базируется на проведении хронометражных замеров и последующей обработке хронометражных рядов. Причем, каждый отдельный замер содержит в себе неточности, вызванные различиями в темпе выполнения операций, специализации работников, методе выполнения операций, применяемой документации и в оснащении рабочего места. Поэтому при разработке нормативов предусматривается введение специального этапа - изучение организации труда на рабочем месте и корректировка хронометражных данных. Выбор подразделений для проведения замеров, проектирование трудового процесса и корректировка хронометражных данных дают такие значения времени, которые ориентируют ИТР и служащих на рациональную организацию трудового процесса.
Нормативы должны всегда ориентировать на передовые методы выполнения работ и быть достаточно гибкими, чтобы в случае необходимости ими можно было пользоваться и в организационно-технических условиях, несколько отличных от предусмотренных в сборнике нормативов. Нельзя, например, не учитывать, производятся ли расчеты с помощью конторских счетов или суммирующей машины, так как применение последних дает значительную экономию затрат труда. В то же время иметь ее на каждом рабочем месте не всегда экономически целесообразно, вследствие чего следует предусмотреть нормативы времени на выполнение работ при использовании различных средств механизации труда.
Разработка нормативов времени включает следующие этапы: подготовку, сбор первичных материалов и проведение наблюдений, разработку проекта нормативов, проверку, подготовку к утверждению и издание.
Более подробно последовательность разработки нормативов времени представлена в схеме 2-1.
СХЕМА 2-1
РАЗРАБОТКИ НОРМАТИВОВ ВРЕМЕНИ НА ИНЖЕНЕРНЫЕ
И УПРАВЛЕНЧЕСКИЕ РАБОТЫ
Классификация работ и выбор единиц изменения их объема | |||||||||||
Выбор подразделений для проведения хронометражных наблюдений | Пробный сбор исходных данных, подготовка документации для исследования и выбор факторов, влияющих на трудоемкость выполнения операций | ||||||||||
Проведение хронометражных наблюдений и сбор численных значений факторов | Совершенствование трудового процесса на рабочем месте и корректировка хронометражных данных | ||||||||||
Анализ и обработка исходных данных | |||||||||||
Оформление нормативов и их апробация | |||||||||||
Исправление и утверждение нормативов | |||||||||||
Однако в ряде случаев допускается разрабатывать нормативы времени на инженерные и управленческие работы упрощенными методами. Это можно делать тогда, когда назначаются жесткие сроки разработки нормативов и, как правило, местных.
Нормативы времени на простейшие виды работ (простановка штампа на конверте, выполнение арифметических действий на определенного вида машинах и другие) могут разрабатываться без применения корреляционных методов обработки с помощью вывода средних нормативных величин.
Любые нормативы времени разрабатываются в описанной выше последовательности. В связи с этим дальнейшее изложение материала ведется в строгом соответствии со схемой.
Классификация работ и выбор единицы измерения их объема неразрывно связаны между собой и в первую очередь зависят от цели разработки нормативов и специфики труда нормируемых работников. Так, если нормы разрабатываются с целью внедрения сдельной оплаты труда, то намечаются несколько путей дифференциации работ, выполняемых работниками, труд которых будет нормироваться. Затем, сравнивая затраты на разработку нормативов и оперативное нормирование с ожидаемой экономией, выбирают наилучший вариант. Более дифференцированная классификация работ влечет за собой увеличение затрат на разработку нормативов и оперативное нормирование. Однако углубленный анализ организации труда повышает его производительность. На современном этапе работ по нормированию труда ИТР и служащих целесообразно применять более укрупненную классификацию работ с таким расчетом, чтобы один нормировщик мог пронормировать труд не менее тридцати - пятидесяти ИТР и служащих.
Классификация работ и единицы измерения должны быть всегда укрупненными на работах, редко повторяющихся и имеющих творческий характер. Более дифференцированные нормы времени могут применяться для работ, выполняемых техническими исполнителями в большом количестве. Например, для согласования плана по труду, которое производится один раз в год, в качестве единицы измерения следует принять один план, а для выполнения расчетных работ на счетных машинах - одно арифметическое действие. В качестве примера выбора единиц измерения объемов работ рассмотрим перечень единиц измерения по учету основных материальных и денежных средств, приведенный в рабочей методике по разработке типовых норм времени для работников по функции бухгалтерского учета и финансовой деятельности, подготовленной Центральным бюро промышленных нормативов по труду.
Виды учета | Единицы измерения |
Основные средства | Первичный приходно-расходный документ |
Материалы | Первичный приходно-расходный документ |
Готовая продукция и ее реализация | Первичный приходно-расходный документ |
Денежные, расчетные и кредитные операции и т.д. | Одна банковская операция |
Выбранная степень дифференциации работ должна также учитывать возможность объединения в одну работу определенного набора трудовых действий и приемов. Такое объединение при разработке норм производится как по признаку технологической последовательности (технологические комплексы), так и по общности факторов влияния (расчетные комплексы).
Объединение приемов в одну нормируемую операцию может производиться только в том случае, когда на различия в трудоемкости их выполнения действуют количественные факторы (число строк в наряде, проекций на чертеже и т.д.). Если на трудоемкость выполнения приема действуют качественные факторы (применяемая форма документации, механизированный и ручной методы выполнения работ и др.), объединение таких приемов нецелесообразно. Для каждого из них рекомендуется разрабатывать свою норму.
Укрупненные нормативы проектируются для такого комплекса приемов, которые повторяются в неизменном сочетании в различных процессах. В практике часто возникает необходимость объединить в один комплекс не только приемы, встречающиеся в неизменном сочетании во всех операциях данного вида, но и те, которые встречаются в отдельных операциях. Такое объединение производится при условии соблюдения необходимой точности проектируемых нормативных материалов.
Определяя структуру укрупненного норматива или типовой нормы, необходимо учитывать, что объединение трудовых приемов в один комплекс должно способствовать рациональному разделению труда между исполнителями. Поэтому не рекомендуется включать в один комплекс трудовые приемы, выполнение которых целесообразно осуществлять на разных рабочих местах различными работниками.
Объединение трудовых действий и приемов в один комплекс имеет еще одно чрезвычайно важное значение. Оно позволяет свести к минимуму затраты труда нормировщика. Объединение целесообразно производить, если потеря точности и универсальности нормативов не будет превышать допустимые значения.
Таким образом, определение комплекса трудовых приемов и выбор единицы измерения нормируемой работы в укрупненных нормативах времени сводится к отысканию самого выгодного варианта, предусматривающего, с одной стороны, максимальное укрупнение нормативов, с другой - обеспечивающего их универсальность, необходимую точность и экономичность разработки.
Опыт разработки нормативов показывает, что в ряде случаев для проведения хронометражных наблюдений лучше выбрать более мелкую единицу, а в дальнейшем ее укрупнить. Например, в нормативах для учетчиков в качестве единицы работы берут один наряд, а хронометражные наблюдения проводят за заполнением каждой строки и графы в наряде.
хронометражных наблюдений
Данный этап разработки нормативов необходим, так как проведение хронометражных замеров в отстающих по технико-экономическим показателям подразделениях (предприятиях) может привести к ухудшению качества нормативов. Он осуществляется на основе анализа технико-экономических показателей подразделений (предприятий) или с помощью изучения затрат рабочего времени. На этом этапе из дальнейшего анализа исключаются только наиболее отсталые подразделения (предприятия). Среди технико-экономических показателей, подлежащих учету при выборе подразделений (предприятий), следует в первую очередь отметить рентабельность предприятия и выполнение плана по реализации продукции.
Цехи, участки, отделы отбираются на основе показателей, характеризующих их деятельность. В качестве одного из них часто берут относительную численность рабочих, приходящихся на одного работника анализируемой категории исполнителей. Для бухгалтеров-расчетчиков промышленных предприятий, например, таким показателем является численность рабочих, приходящихся на одного бухгалтера.
В отдельных случаях выбор подразделений целесообразно производить на основе изучения затрат времени, которые получают с помощью фотографии и самофотографии рабочего дня, хронометражных и моментных наблюдений. Методика изучения содержания и затрат труда ИТР и служащих излагается в разработанных НИИ труда межотраслевых методических рекомендациях <1>.
--------------------------------
<1> "Научная организация труда ИТР и служащих". Методические рекомендации. М., НИИ труда, 1968.
При выборе подразделений по затратам рабочего времени сравнивают удельные веса затрат времени на выполнение одинаковых по содержанию и равных по объему работ, а также удельные веса тех работ, которые несвойственны квалификации и должности исполнителя, выполняющихся механизированным способом, сверхурочных работ и потерь.
для исследования и выбор факторов, влияющих на трудоемкость
выполнения операций
Пробный сбор исходных данных проводится, чтобы установить правильность классификации работ и возможность проведения хронометражных наблюдений. Во время пробного сбора устанавливается необходимость введения дополнительных разъяснений по единицам измерения факторов, специальных классификаций и фиксажных точек. Нередко в процессе пробного сбора первоначально намеченные факторы заменяется новыми и значительно дополняется методика дальнейшей обработки исходных данных.
Предварительный выбор факторов осуществляется на основе логического анализа причин изменения трудоемкости выполнения отдельных работ. На этом этапе для исследования может применяться большее количество факторов, чем то, которое войдет в окончательный сборник нормативов.
Выбранные факторы должны определять трудоемкость и специфические условия работы, а также выражаться числовыми величинами. Между выбранными факторами и трудоемкостью работ должна существовать очевидная логическая связь.
Так, при разработке нормативов времени на расчет заработной платы рабочих за единицу измерения принимают расчет заработной платы для одного рабочего. В качестве факторов - число обрабатываемых при этом одноименных нарядов, удельный вес работ, передаваемых в машиносчетные станции, стоимость средств механизации, приходящихся на одного бухгалтера-расчетчика, и количество статей налогов и доплат. Естественно, что при дальнейшем исследовании в нормативную формулу войдут не все перечисленные выше факторы, а только те, влияние которых на время расчета наиболее существенно. Определение степени влияния каждого из них без сбора и обработки числовых значений и проведения хронометражных наблюдений невозможно.
В ряде случаев выбранными факторами могут быть и качественные признаки (выполнение работы на счетах или специальной суммирующей машине). Кроме того, специфика инженерных и управленческих работ заставляет применять дополнительные факторы. Так, на трудоемкость управленческих работ существенное влияние оказывает количество одинаковых операций, следующих друг за другом, или однотипных работ, выполняемых в течение месяца. Поэтому рекомендуется исследовать влияние специализации работников, а в некоторых случаях и их квалификации. Для учета неравномерности поступления работ иногда приходится вводить дополнительные факторы: количество дней в месяц выдачи заработной платы кассирами и количество дней, отведенных на подготовку отчета и др.
наблюдений и определение необходимого числа
хронометражных замеров времени
Хронометражные наблюдения проводятся на работах, которые отличаются наибольшей простотой, частой повторяемостью, постоянством степени влияния факторов на время их выполнения. К ним относится оформление различных видов документации, расчеты ручным и механизированным способами, машинописные, копировальные и другие работы. Наблюдения за работой ИТР и служащих проводятся так же, как хронометрирование операций, выполняемых производственными рабочими <1>.
--------------------------------
<1> См. "Изучение затрат рабочего времени и разработка нормативных материалов по труду". М., НИИ труда, 1968.
Для трудоемких работ рекомендуется наряду с хронометражными проводить самохронометражные наблюдения, когда исполнитель фиксирует затраченное время на отдельные операции и численные значения факторов специально подготовленной карте самохронометража (см. табл. 2-2). Для ее заполнения разрабатываются специальные инструкции по проставлению численных значений факторов <2>. Достоверность данных о затратах времени, полученных методом самохронометража, контролируется хронометражными наблюдениями. Целесообразность применения методов самохронометража диктуется значительным сокращением трудоемкости проведения наблюдения.
--------------------------------
<2> В отличие от самофотографии самохронометражные наблюдения проводятся только за определенным (одним) видом работ для разработки укрупненных норм времени и не предполагают обязательного использования точных приборов для измерения времени.
Таблица 2-2
КАРТА САМОХРОНОМЕТРАЖА
НА РАБОТУ ПО КОНСТРУИРОВАНИЮ ШТАМПОВ
Фамилия и должность конструктора конструктор II кат.
Стаж работы по специальности - 5 лет.
Номер детали | Наименование оснастки | Время работы (текущее) | Факторы, определяющие трудоемкость работ | ||||||
начало | конец | количество чертежей, приведенных к формату 11 | количество деталей по спецификации | количество деталей по ГОСТу | количество вычерченных деталей | группа сложности приспособлений | степень новизны приспособлений | ||
СП-624-8А | Наладка для обрезки облоя | 7 V 1967 г. | 10 V 1967 г. | 14 | 4 | 1 | 3 | I | I |
9 час. 30 мин. | 14 час. 40 мин. | ||||||||
ККК6067 | Инструмент для обрезки облоя | 15 V 1967 г. | 15 V 1967 г. | 6 | 2 | - | 2 | I | II |
11 час. 00 мин. | 15 час. 00 мин. | ||||||||
ДА-6148 | То же | 16 V 1967 г. | 17 V 1967 г. | 12 | 2 | - | 2 | II | III |
7 час. 30 мин. | 9 час. 00 мин. | ||||||||
СКР-6813 | " | 17 V 1967 г. | 18 V 1967 г. | 12 | 2 | - | 2 | III | III |
10 час. 00 мин. | 10 час. 00 мин. | ||||||||
ККХ-6310 | " | 18 V 1967 г. | 19 V 1967 г. | 5 | 3 | - | 3 | III | III |
11 час. 00 мин. | 11 час. 00 мин. | ||||||||
и т.д. | |||||||||
Число хронометражных замеров времени в первую очередь определяется заданной точностью нормирования труда. Неточность в определении общей суммы времени нормированных работ за месяц может повлечь за собой крупные ошибки в оплате труда, в то время как достижение скрупулезной точности потребует чрезвычайно больших затрат на нормирование. Поэтому необходимо обеспечить требуемую точность нормирования при минимуме затрат. При этом следует различать точность нормирования труда работника за месяц или другой календарный период и точность нормативных материалов.
Точность нормирования труда - это величина отклонения суммы пронормированного времени на все работы, выполненные за месяц, от действительно необходимых затрат в данных организационно-технических условиях.
Точность нормативных материалов - это величина отклонения нормативных значений от необходимых затрат труда на выполнение одной операции или единицы работы. В реальных условиях в качестве оценки точности нормативных материалов чаще всего используют среднеквадратическое отклонение данных хронометражных замеров от нормативного значения времени.
Совершенно естественно, что оба эти понятия связаны между собой. Точность нормирования труда, а следовательно, и точность определения заработной платы зависит от следующих условий:
- погрешности нормативов, полученных при выборочном проведении хронометражных замеров;
- средней величины отклонения нормативных затрат от фактически необходимых, возникшей из-за неполного учета влияния факторов и конкретных организационно-технических условий на время выполнения каждой работы;
- количества пронормированных операций (работ) каждого вида за анализируемый месяц.
В соответствии с законами теории вероятностей эта взаимосвязь будет выражаться формулой:
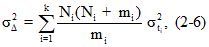
где  - среднеквадратическая ошибка суммы пронормированного времени на все работы, выполняемые за месяц;
Ni - количество нормированных работ i-го вида за месяц; i = 1, 2 ... k;
k - количество видов выполняемых работ;
mi - количество хронометражных замеров, проведенных при разработке нормативов на i-ый вид работы;
 - среднеквадратическое отклонение хронометражных замеров времени от нормативного значения времени i-го вида работ.
При выводе этой формулы не учитывались погрешности, вызванные округлениями нормативных величин в таблицах, и погрешности наблюдений. Разрабатывая нормативы, необходимо стремиться к тому, чтобы они были ничтожно малы по сравнению с вышеперечисленными погрешностями.
Пользуясь формулой (2-6), можно приблизительно определить точность отдельных норм и нормирования работ в условиях применения различных нормативов и опытно-статистических норм.
Если ввести дополнительное условие (сумма произведений количества проведенных наблюдений на их среднюю продолжительность должна быть минимальной)  можно вывести формулу для определения необходимого количества хронометражных наблюдений:
где  - средняя продолжительность хронометрируемого элемента затрат времени;
 - сумма средних значений.
Задаваясь допустимой средней ошибкой нормирования (5% от месячного фонда времени, равного 174,4 час.) при количестве хронометражных наблюдений, стремящихся к бесконечности, получим формулу (2-8), пользуясь которой можно четко установить границу целесообразности применения нормирования по нормативам времени:

где Ni - количество работ, выполненных за месяц;
 - среднеквадратическое отклонение хронометражных затрат времени от нормативных в часах.
Следовательно, имея приближенные значения количества выполняемых работ каждого вида и оценивая по результатам ранее проведенных наблюдений среднеквадратическое отклонение времени выполнения работ от нормативного, можно сделать вывод о применимости метода нормирования по нормативам времени.
Рассмотрим пример расчета возможности нормирования труда учетчиков механосборочных цехов по предварительным данным, характеризующим точность нормирования труда (табл. 2-3).
Таблица 2-3
Основные виды выполненных работ | Удельный вес нормируемой работы | Количество работ, выполненных за месяц | Точность определения одной нормы (среднеквадратичное отклонение хронометражных значений от нормативных), мин. |
Заполнение нарядов и выписывание копии | 0,68 | 347 | 5,6 |
Посещение других отделов | 0,12 | 65 | 22 |
Сверка времени работы по нарядам с временем по табельному учету | 0,15 | 6 | 71 |
Итого | 0,95 | 418 |
На эти работы учетчики затрачивают 90% своего рабочего времени. Определенная на основе этих данных точность нормирования будет примерно соответствовать точности нормирования всех работ.
Подставляя в формулу (2-8) значения Ni и  получим:
4,46 <= 10,9 · 0,9,
где 0,9 - удельный вес анализируемых работ.
Следовательно, труд учетчика целесообразно нормировать по нормативам
времени. Средняя величина точности пронормированного времени за месяц при
условии бесконечно большого количества хронометражных наблюдений для
4,46
создания нормативов составит 2,8% (-----------).
174,4 · 0,9
Все приведенные расчеты базируются на том условии, что отдельные хронометражные замеры проведены достаточно точно. Точность этих замеров зависит от длительности изучаемой операции. Чем меньше длительность операции, тем большей должна быть точность замеров, и наоборот. При этом погрешность фиксации затрат времени во всех случаях не должна превышать 
где 5 - принятый ранее процент точности нормирования;
m - количество проведенных хронометражных наблюдений.
и корректировка хронометражных данных
Совершенствование трудового процесса включает решение следующих вопросов:
- разделение и кооперацию труда;
- подбор и расстановку кадров;
- организацию рабочих мест и улучшение условий труда;
- методы и приемы труда.
При выборе подразделений из числа объектов наблюдения для проведения хронометража были исключены рабочие места с плохим освещением, нерациональным разделением и неудовлетворительными условиями труда. Но применяемые методы и приемы труда при этом не анализировались, а они оказывают значительное влияние на трудоемкость выполняемых работ. Проектируя трудовой процесс для разработки норм времени, необходимо, прежде чем приступить к измерению элементов труда, убедиться в правильности применяемых методов и приемов труда.
Основой методики совершенствования методов и приемов труда ИТР и служащих являются технологические процессы для каждого вида работ. В приложении 3 в качестве примера приводится технологический процесс для обработки корреспонденции в канцелярии производственного предприятия. Без знания этого процесса невозможно рационализировать труд на рабочих местах в канцелярии. Совершенствование организации трудового процесса рекомендуется проводить в такой последовательности:
- формулировка задачи и выбор объекта исследования;
- изучение трудового процесса и сбор исходных данных;
- анализ полученных результатов и разработка мероприятий по совершенствованию трудового процесса;
- выбор наилучшего варианта решения;
- описание метода выполнения работы;
- внедрение нового трудового процесса.
Формулировка задачи и выбор объекта исследования совпадают по времени с выбором подразделений для проведения хронометражных наблюдений. Задачей рационализации трудового процесса является сокращение трудоемкости выполняемых работ и определение экономии времени, получаемой за счет рационализации.
Выбор объекта наблюдений заключается в том, чтобы выявить рабочие места ИТР и служащих, на примере которых предстоит разработать типовые организационно-технические условия выполнения работ, рациональные методы их выполнения и скорректировать хронометражные данные, которые будут использованы в дальнейшем для разработки нормативов.
При этом исследователь выявляет в подразделении неудовлетворительно организованные процессы работы, которые требуют усовершенствования методов и приемов их выполнения.
Изучение трудового процесса и сбор исходных данных заключаются в получении всесторонней информации, характеризующей организацию труда на рабочем месте, и осуществляются, как правило, параллельно с хронометражными наблюдениями. Успех рационализаторской работы зависит от качества и полноты собранных материалов. Объем информации о трудовом процессе пропорционален получаемому эффекту от рационализации. Простейшие работы, состоящие из нескольких приемов, легко запомнить во всех деталях с помощью обычных наблюдений, но с усложнением работы нужна систематическая запись собранной информации.
Анализ полученных результатов, и разработка мероприятий по совершенствованию трудового процесса - наиболее ответственная часть работы по улучшению организации труда. Основа методики проектирования рационального трудового процесса состоит в разделении его на отдельные трудовые приемы <1> и движения. Цель ее - изучение возможности рационализации этих приемов по одному из следующих направлений:
--------------------------------
<1> Приемом называется совокупность трудовых движений, имеющих определенное целевое назначение (поставить штамп на документе, проверить правильность заполнения документов). Прием "поставить штамп на документе" состоит из следующих движений: протянуть руку за штампом, взяться за штамп, переместить штамп в необходимое место, переместить штамп обратно, опустить штамп.
- устранить или передать прием (движение) механизмам;
- сократить расстояние выполняемого приема (движения);
- заменить трудоемкие приемы (движения) менее трудоемкими;
- совместить во времени выполнение приемов (движений);
- изменить последовательность выполнения приемов (движений).
В практике проведения работы по совершенствованию организации труда на рабочем месте служащих, занятых выполнением стандартных, повторяющихся операций, можно рекомендовать принципы рационализации трудовых процессов, заключающиеся в экономии движений. Они разделяются на две группы: обусловленные рациональным оснащением и планировкой рабочего места, а также правильным использованием особенностей и возможностей человеческого организма.
Экономия движений за счет рационального оснащения и планировки рабочего места достигается следующим:
- расположением предметов труда в оптимальной рабочей зоне;
- закреплением за ними определенного места;
- таким расположением предметов труда, которое обеспечивает наилучшую последовательность движений;
- приближенным расположением инструмента и оснастки, часто употребляющихся работником;
- предметы труда и инструменты, которые берут левой рукой, располагаются слева, правой рукой - справа;
- хорошей видимостью за счет рациональной окраски и освещения рабочих мест и подбора цвета чернил;
- оснащением рабочего места удобной мебелью, обеспечивающей правильное положение корпуса, выполнение работы не нагибаясь и не вытягиваясь.
Наилучшее использование возможностей человеческого организма достигается соблюдением перечисленных ниже условий:
- движения совершаются в оптимальной рабочей зоне и производятся в легком естественном для человека ритме;
- руки освобождаются от поддержки предметов;
- обе руки загружаются равномерно, начинают и заканчивают движения одновременно;
- плавные, непрерывные движения рук предпочтительнее зигзагообразным или движениям по прямой с неожиданными и резкими изменениями направлений.
Выбор наилучшего варианта решения организации трудового процесса на рабочем месте необходим в тех случаях, когда возможно выполнение работы несколькими способами. Критерий выбора в большинстве случаев - экономический эффект от внедрения мероприятий, а также срок, в течение которого ожидаемый эффект может быть получен.
Вместе с тем учитываются затраты, связанные с внедрением запроектированного трудового процесса: стоимость дополнительных средств механизации, перепланировки рабочего места, затраты на повышение квалификации работника, на обучение его новым приемам работы и т.д. В тех случаях, когда совершенствование трудового процесса приводит к сокращению брака или уменьшению расхода материалов, помимо экономии, полученной от сокращения затрат времени, учитывается стоимость сэкономленных материалов.
Таким образом, сопоставление затрат на исследование, проектирование и внедрение мероприятий по совершенствованию организации труда с ожидаемым эффектом позволяет заранее дать оценку эффективности этих мероприятий, выбрать лучший вариант решения.
Для успешного внедрения намеченных мероприятий необходимо описать метод выполнения работы так, чтобы он был доступен всем заинтересованным работникам. Это может быть достигнуто одним из следующих способов:
- наглядным изображением проектируемых мероприятий;
- словесным описанием проектируемого процесса;
- ознакомлением с аналогичной практикой в других предприятиях (учреждениях);
- демонстрацией нового трудового процесса на основе проведения экспериментальных работ.
В описании проектируемого трудового процесса с большим удельным весом многократно повторяющихся приемов незаменимы инструкционные карты Как надо работать. В них указываются приемы, трудовые движения и описание элементов рационализации. Трудовые движения в инструкционных картах описываются в соответствии с последовательностью их выполнения. Элементы рационализации трудового процесса нацеливают работников именно на те приемы, которые, по мнению исследователя, можно выполнять быстрее.
Составление таких карт наряду с основной целью - инструктажем работников - имеет важное значение, так как заставляет исследователя систематизировать предложения по рационализации труда, тщательно продумывать весь трудовой процесс.
Внедрение нового трудового процесса обычно приводит к изменению сложившейся практики работы и укоренившихся привычек. Поскольку в этом случае, как правило, затрагиваются интересы людей, очень важным является вопрос, как они воспримут эти изменения. Работники неохотно меняют методы и приемы труда, которыми привыкли пользоваться. Поэтому следует изыскивать лучшие способы выполнения работы до того, как ее начнут выполнять впервые, то есть при проектировании.
Для более успешного выполнения работы по рационализации трудового процесса целесообразно придерживаться следующих правил:
- мероприятия по совершенствованию организации трудового процесса следует разрабатывать совместно с исполнителями;
- исследователь обязан доказать работнику необходимость проведения этих мероприятий;
- исследователь должен получить предложения от каждого работника, потому что тот лучше знает свою работу и больше заинтересован в осуществлении изменений, если учтены его собственные предложения;
- исследователю следует предвидеть реакцию работника на предлагаемые мероприятия, чтобы знать, как отвечать на нее;
- для успешного внедрения мероприятий следует ознакомить административно-технический персонал с методикой рационализации трудового процесса;
- внедрение пройдет успешнее, если руководители и работники морально и материально заинтересованы в нем.
В тех случаях, когда разработка предложений по совершенствованию организации труда производится с целью создания нормативов, корректировку хронометражных данных производят, не дожидаясь внедрения предложений. Она производится на основе дополнительных хронометражных замеров и расчетов, проводимых с помощью микроэлементных нормативов на движения <1>.
--------------------------------
<1> Подробные сведения об этом можно получить в книгах: "Совершенствование организации, нормирования и оплаты труда в поточном производстве". М., НИИ труда, 1967 и И.Е. Колесникова "Рационализация и нормирование труда с помощью систем микроэлементов". М., "Экономика", 1965.
Если исследование позволяет определять во времени нерациональные (лишние) элементы трудового процесса с помощью простейших приборов (например секундомера), корректировка хронометражных данных заключается в исключении времени на выполнение этих элементов из общего времени выполнения операции.
Наибольшие трудности встречаются в проектировании трудового процесса на рабочих местах ИТР и служащих с большим удельным весом творческих операций. Совершенствование организации их труда может только отчасти опираться на вышеприведенную методику, используемую при решении аналогичной проблемы для служащих, занятых простой исполнительной деятельностью.
Задача состоит в том, чтобы специалисты, занятые творческой работой, как можно меньше тратили времени на выполнение неквалифицированных работ: заполнение документов, их сортировку и т.д.
Немаловажное значение при рациональной организации труда творческих работников имеет объем информации, поступающей к ним и требующей различного времени на ее усвоение. Необходимо четко определить, какие сведения нужны работникам каждого звена в системе управления предприятием.
Проводя разработку мероприятий по совершенствованию организации труда этой категории работников, рекомендуется применять также разного рода вопросники (см. вопросник, приведенный в § 3).
В качестве примера рационализации трудового процесса и корректировки хронометражных данных рассмотрим основные операции, выполняемые экономистом приготовительного цеха шелкопрядильного комбината им. Щербакова, главной работой которого является учет выполнения цехом плана. Ежедневно от мастеров цеха поступают накладные с данными об артикуле и метраже ткани по четырем переделам <1>: мотальному, шпульному, сновальному, шлихтовальному. Учет выполнения плана состоит из следующих работ:
--------------------------------
<1> Передел - часть технологического процесса, выполняемая группой однородных машин.
- выборка данных о выработке продукции для определенного вида ткани посменно;
- разноска в книге по ассортименту и определение процента выполнения плана по каждому переделу.
При проведении хронометражных замеров и изучении организации трудового процесса экономиста применялась вышеописанная методика, которая позволила изучить фактические затраты времени, разработать предложения по совершенствованию организации труда и скорректировать хронометражные замеры. Например, при изучении приемов и движений экономиста выяснилось, что большая часть рабочего времени (0,095 мин., или 43%) тратится им на отыскание нужного раздела в журнале показателей. Два других приема - вычисление и запись - составляют соответственно 0,05 мин. (22%) и 0,08 мин. (35%). Изучая движения экономиста при выполнении первого приема, пришли к выводу, что продолжительность его можно сократить, сделав простые закладки в каждом из четырех разделов. Согласно микроэлементным нормативам на отыскание нужного раздела в книге достаточно 0,0057 мин. (протянуть руку к закладке и перевернуть страницы).
Время выполнения всей операции можно сократить также за счет рационального размещения на столе бланков, накладных, журнала показателей и технических средств. При существующем методе работы исполнитель вынужден много времени затрачивать на отыскание нужных документов, так как они находятся в левой части стола и обычно смешаны с книгами и прочими бумагами. В среднем на этот прием по хронометражным данным затрачивается 0,36 мин. Чтобы сократить время на отыскание необоходимой информации до 0,0099 мин., достаточно установить в левой части стола подставку с ячейками для книг и документов. А если учесть, что отыскание нужных документов производится в среднем через 13 операций, то сокращение продолжительности разноски составит
0,36 0,01
---- - ---- = 0,0280 мин.
13 13
Кроме того, высвободится место для более удобной установки арифмометра на столе, что особенно важно при выполнении операции подсчет процента выполнения по каждому переделу. Из-за недостатка места на столе записи в книге приходится производить перегибаясь через арифмометр, стоящий перед исполнителем. Это очень неудобно и утомительно.
Продолжительность этого приема можно уменьшить на 0,01 мин., сократив расстояние перемещения рук от арифмометра к книге для записи и обратно, расположив арифмометр в одном ряду с книгой, а не перед ней. Расчеты показали, что применение счетной машины на этом рабочем месте вместо арифмометра нецелесообразно, так как затраты на нее окупятся только через шесть лет.
Таким образом, хронометражное время на выполнение этой операции, скорректированное с учетом предложений по совершенствованию организации труда, составит
0,057 + (0,05 - 0,01) + 0,08 - 0,0280 = 0,0977 мин.
Итак, при дальнейшей разработке нормативов в качестве исходной величины времени следует брать не 0,235 мин. (сумма времени по приемам), а только 0,0977 мин.
После корректировки хронометражных замеров, как правило, приступают к их статистической обработке, но в случае, если разрабатываются укрупненные нормативы, перед обработкой может быть произведено укрупнение хронометражных данных.
укрупненных нормативов
Исходные данные для создания укрупненных нормативов времени на выполнение комплекса трудовых приемов и операций в большинстве случаев получают суммированием нормативных затрат времени на их выполнение. Нормативы времени на отдельные приемы и операции разрабатываются с помощью хронометражных наблюдений.
К укрупненным нормативам времени прибавляется время организационно-технического обслуживания, на отдых и личные надобности, а также время, не связанное с выполнением основной работы, но входящее в круг ежедневных обязанностей. К ним относятся дополнительные работы: подготовка к работе, обсуждение вопросов с другими сотрудниками, выполнение заданий и т.п.
Для получения суммы времени на дополнительные работы умножают оперативное время на коэффициент, учитывающий удельный вес дополнительных работ и планируемые потери времени <1>. Дополнительные затраты времени, как правило, устанавливают по фотографиям рабочего дня, а время на отдых и личные надобности - по методике, разработанной НИИ труда <2>.
--------------------------------
<1> С помощью этого коэффициента могут учитываться дополнительные работы сравнительно небольшого удельного веса.
<2> См. "Изучение затрат рабочего времени и разработка нормативных материалов по труду". М., НИИ труда, 1966.
Время на отдых определяется с учетом условий выполнения работы по заранее установленным показателям - факторам утомляемости. К ним относятся:
- темп и монотонность работы;
- нервное напряжение;
- рабочее положение;
- освещение и др.
Влияние каждого фактора определяется в процентах от оперативного времени, общее время на отдых - как сумма процентов, рассчитанных по каждому фактору.
На основании наблюдений и физиологических исследований время на личные надобности принимается равным 10 мин. Если отдых можно организовать во время перерывов в работе, не зависящих от исполнителя (например, связанных с отсутствием работы из-за неравномерности ее поступления и другими обстоятельствами, не зависящими от работника), то время на отдых должно быть сокращено на величину регламентированных перерывов либо вообще не учитываться.
Рассмотрим пример подготовки исходных данных для разработки норм времени на работы по заполнению нарядов учетчиками механообрабатывающих цехов. Хронометражные наблюдения показали следующие нормативы времени на приемы заполнения нарядов:
- заполнить титульные данные - 24,77 сек. на одни наряд;
- записать выработку - 5,58 сек. на одну запись;
- проставить расценку - 11,25 сек. на одну расценку;
- выписать копию - 3,37 сек. на одну запись.
Далее с помощью этих нормативов на приемы были определены затраты времени на заполнение каждого из 200 анализируемых нарядов. Так, например, чтобы заполнить один наряд, учетчик должен произвести одно заполнение титульных данных, 56 записей выработки, 14 расценок и 72 записи при выписке копий. Таким образом, время на заполнение этого наряда будет составлять
24,77 · 1 + 5,58 · 56 + 11,25 · 14 + 3,37 · 72 = 737,39 сек. = 12,28 мин.
Коэффициент, учитывающий удельный вес дополнительных работ и время на отдых и личные надобности, устанавливается следующим образом. Нормированное оперативное время учетчиц, по данным девятнадцати фотографий рабочего дня, составило 4459 мин. Дополнительное время на различные работы, входящие в круг ежедневных обязанностей учетчиц, - 2661 мин. Время на отдых устанавливается с учетом воздействия названных выше факторов утомляемости. Оно равно
4459,5
------ = 223 мин.
100
Время на личные надобности - 190 мин. (10 мин. на смену), так как смен в нашем примере 19.
Процент ненормированного времени и времени на отдых и личные надобности к нормированному времени равен
2661 + 223 + 190
---------------- · 100 = 68,9%.
4459
К затратам времени, которые были рассчитаны по нормативам (12,28 мин.), следует прибавить время на выполнение дополнительных работ - 8,47 мин. (12,28 x 0,689). Следовательно, исходной величиной затрат времени по заполнению одного конкретного наряда будет 20,75 мин. (12,28 + 8,47).
Аналогичные расчеты делаются по большой группе различных нарядов, и только после этого производится статистическая обработка.
Этот анализ включает определение степени влияния факторов и выбор основных, включаемых в нормативную формулу:
- установление границ достоверности исследуемых данных и исключение дефектных замеров;
- вывод уравнений зависимости времени выполнения работы от основных факторов;
- проверку достоверности получаемых результатов;
- разработку нормативных таблиц.
Выбор метода (способа) математической обработки результатов исследования, полученных как на основе статистических данных, так и путем хронометражных наблюдений, зависит от:
- количества избранных основных факторов;
- требуемой точности нормативных величин;
- доступности и простоты метода математической обработки.
Так, при обработке многофакторных зависимостей почти во всех случаях нужно применять метод корреляции (метод наименьших квадратов). Для однофакторных зависимостей может быть предложен и графоаналитический метод. Средние величины чаще всего устанавливают посредством средневзвешенных величин.
Наибольшая точность нормативных величин достигается привлечением большого количества факторов и корреляционного метода обработки. Если нет возможности выполнить эти расчеты на ЭВМ, применяют при одно-, двухфакторных зависимостях графоаналитический метод. Обработка этим методом заключается в нанесении на график данных о проведенных хронометражных замерах и значений факторов с последующим проведением линии, отражающей тенденцию изменения времени от изменения значений фактора <1>.
--------------------------------
<1> Определение значений факторов и их количества, а также более подробные рекомендации по графоаналитической обработке см. в книге "Изучение затрат рабочего времени и разработка нормативных материалов по труду". М., НИИ труда, 1966.
Обработка данных с помощью регрессивного (корреляционного) анализа имеет следующее преимущество перед графоаналитическим методом:
- позволяет разрабатывать нормативы от неограниченно большого количества факторов;
- выявляет зависимости от отдельных факторов, причем при анализе не требуется постоянных значений других факторов;
- дает возможность измерить степень влияния отдельных факторов;
- сокращает время обработки (особенно при применении электронно-вычислительных машин).
При разработке нормативов требуется найти формулу зависимости времени от факторов, влияющих на него (уравнение регрессии)

где  - нормативная величина времени выполнения операции или работы;
а0, а1, а2 ... аn - постоянные коэффициенты уравнения (коэффициенты регрессии);
x1, x2 ... xn - значения факторов, влияющих на x0.
Найти нормативное уравнение (2-9) - значит определить постоянные коэффициенты. Для этого сумма квадратов отклонений хронометражных значений времени x0 от нормативной величины времени  должна быть наименьшей
Рассмотрим следующую задачу. Было подготовлено 200 исходных данных о затратах времени на заполнение нарядов учетчиком - x0, одновременно фиксировались значения факторов: количество строк в наряде - x1 и количество граф - x2 (табл. 2-4).
Номер наряда | x1 | x2 | x0 |
1 | 14 | 9 | 12,28 |
2 | 3 | 2 | 4,790 |
- | - | - | - |
- | - | - | - |
200 | 3 | 7 | 11,334 |
Итого | 1666 | 1252 | 3066 |
Требуется найти нормативную формулу типа x0 = а0 + а1x1 + а2x2 с тем условием, что сумма квадратов отклонений хронометражных замеров времени от данных, полученных по формуле, была минимальной. Нахождение нормативной формулы сводится к определению постоянных коэффициентов из системы уравнений.
При двух факторах система уравнений будет иметь следующий вид:
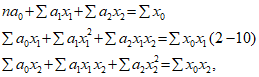
где n - количество хронометражных замеров.
Для составления системы уравнений разработан упрощенный метод. Сначала намечается сетка этой системы, в которой число уравнений и количество постоянных коэффициентов всегда равно количеству выбранных факторов плюс единица:
·а0 + ·а1 + ·а2 + ... + ·аn =
·а0 + ·а1 + ·а2 + ... + ·аn =
...
...
·а0 + ·а1 + ·а2 + ... + ·аn =
Чтобы на основе этой сетки составить систему уравнений, надо установить, на сумму произведений каких значений факторов нужно умножить каждый из постоянных коэффициентов. С этой целью над каждым постоянным коэффициентом (кроме а0) проставляют карандашом индексы факторов, принятых для расчета. Над а1 указывается x1, над а2 - x2 и т.д.
Индекс времени x0 проставляется за знаком равенства:
x1 | x2 | xn | x0 | |||
·а0 | + ·а1 | + ·а2 | ... | + ·аn | = | |
x1 | ·а0 | + ·а1 | + ·а2 | ... | + ·аn | = |
... | ||||||
xn | ·а0 | + ·а1 | + ·а2 | ... | + ·аn | = |
Затем те же индексы указываются слева от сетки. Причем, они располагаются в том же порядке, что и над сеткой (x1x2 ... xn).
Не пишется условное обозначение только около первого члена первого уравнения а0.
На основе составленной сетки строится система уравнений, в которых перед каждым постоянным коэффициентом проставляется сумма произведений двух факторов: записанных над ним и слева от данного уравнения. Поскольку слева от первого уравнения индекс не проставляется, то в нем постоянные коэффициенты (кроме первого) умножаются на сумму значений этих факторов, взятую из итоговых данных табл. 2-4. Первый член этого уравнения умножается на количество хронометражных замеров (в нашем примере m = 200, см. табл. 2-4).
Значения суммы произведений факторов рассчитываются, как правило, накопительным итогом. При этом следует подчеркнуть, что термин "сумма произведений" не равнозначен термину "произведение сумм".
Индексы факторов | x0 · x1; | x0 · x2 |
Сумма произведений | 41150; | 26822 |
Индексы факторов | x12 | x1 · x2 |
Сумма произведений | 24430; | 14060 |
Индексы факторов | x22 | |
Сумма произведений | 11248. |
При нахождении постоянных коэффициентов - а0, а1, а2 в систему уравнений (2-11) подставляют значения сумм произведений и решают ее:
200 · а0 + 1666 · а1 + 1252 · а2 = 3066
1666 · а0 + 24430 · а1 + 14060 · а2 = 41150 (2-11)
1252 · а0 + 14060 · а1 + 11248 · а2 = 26822.
Система решается различными методами, из которых наиболее подходящим для ручного счета является метод последовательного исключения неизвестных.
Делим каждое уравнение на коэффициент перед а0:
а0 + 8,33а1 + 6,26а2 = 15,33
а0 + 11,23а1 + 8,984а2 = 21,423.
Вычитаем из первого уравнения второе и третье:
-6,333а1 - 2,179а2 = -9,37
-2,9а1 - 2,724а2 = -6,093. (2-13)
Затем делим каждое уравнение на коэффициент перед а1:
а1 + 0,344а2 = 1,479
Вычитаем из первого уравнения второе
-0,595 а2 = -0,593, откуда а2 = 0,996.
Далее, подставляя в одно из уравнений системы (2-14) значение а2, находим, что а1 = 1,137, а из системы (2-12) находим а0 = -0,374. Следовательно, искомое уравнение будет иметь вид
x0 = -0,374 + 1,137x1 + 0,996x2. (2-15)
Пользуясь этим уравнением, легко разработать нормативную табл. 2-5.
Таблица 2-5
x1 | x2 | |||||
1 | 2 | 3 | 4 | 5 | 6 | |
1 | 1,76 | 2,75 | 3,75 | 4,75 | 5,74 | 6,74 |
2 | 2,89 | 3,89 | 4,89 | 5,88 | 6,88 | 7,88 |
3 | 4,03 | 5,02 | 6,02 | 7,01 | 8,01 | 9,01 |
4 | 5,16 | 6,15 | 7,15 | 8,14 | 9,14 | 10,14 |
5 | 6,30 | 7,29 | 8,29 | 9,28 | 10,28 | 11,28 |
6 | 7,44 | 8,43 | 9,43 | 10,42 | 11,42 | 12,41 |
и т.д. | ||||||
Для наиболее ответственных нормативов целесообразно рассчитывать несколько видов зависимостей типа:
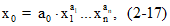

Возможен также комбинированный подбор видов зависимостей, например

При значительном количестве исходных данных вид зависимости не оказывает существенного влияния на среднеквадратическое отклонение нормативных значений от данных хронометража. Так, при разработке опытных нормативов времени на пробивку одной перфокарты по линейной зависимости (формула 2-16) среднеквадратическое отклонение составляло 1,11 сек., по полулогарифмической зависимости (формула 2-18) - 1,30 сек., по степенной (формула 2-17) - 1,18 сек.
Расчет криволинейных зависимостей подобен расчету линейных нормативных формул. Разница состоит в том, что перед расчетом исходные данные, содержащиеся в таблице (2-4), представляют в виде, удобном для расчета зависимости. Например, для расчета зависимости типа формулы (2-17) от всех значений факторов и времени берут логарифмы и проставляют новые данные в табл. 2-4, для расчета формулы (2-18) логарифмируются только значения факторов, а для расчета формулы (2-19) нужно разделить единицу на значения факторов.
При выборе вида нормативной зависимости сочетают логический анализ с использованием аппарата математической статистики. Так, с помощью логического анализа можно сразу ограничить область исследования только кривыми линиями, изменяющимися монотонно, а гиперболические связи  применять для факторов, имеющих обратно пропорциональную связь со временем выполнения операции.
В ряде случаев бывает целесообразно до определения зависимости рассчитать парные коэффициенты корреляции. Если коэффициенты корреляции, показывающие степень связи между значением времени и значениями факторов, увеличиваются с изменением вида зависимости, а между значениями одновременно участвующих факторов уменьшаются, то следует ожидать, что новый вид зависимости даст меньшее среднее отклонение нормативных затрат времени от хронометражных.
Степень влияния факторов на изменение затрат времени можно приближенно установить, если умножить коэффициенты регрессии нормативного уравнения а1, а2, ..., аn на среднее значение фактора x1, x2, ..., xn.
В нашем примере степень влияния выражалась следующими условными величинами
1666 1252
9,5 (1,137 ----), 6,2 (0,996 ----).
200 200
Более точно установить влияние факторов можно с помощью коэффициентов корреляции. Методика их расчета, а также расчет достоверности коэффициентов регрессии приводится в различных учебниках по математической статистике и здесь не рассматривается.
Оформление нормативных материалов включает систематизацию нормативов и наиболее удобное для практического использования расположение цифрового материала. Оно производится в два этапа: на первом - выбирают макет таблиц (см. приложение 1), на втором - заполняют их нормативными величинами с соответствующими пояснениями, регламентирующими порядок их применения.
В нормативных сборниках должно быть предусмотрено:
- подробное изложение содержания нормируемых трудовых действий, приемов или их комплексов;
- описание организационно-технических условий выполнения работы;
- рекомендации по определению численных значений факторов, влияющих на затраты времени при выполнении данной операции;
- предельные значения факторов влияния и интервалы между ними.
Интервалы между нормативными величинами при разработке таблиц устанавливаются по факторам влияния в пределах предполагаемых изменений их значений. Факторы, от которых зависят нормативы времени, меняются в различных пределах. Например, при заполнении нарядов количество операций в них изменяется от одной до тридцати шести, количество граф - от одной до двадцати. Соответственно изменяются и затраты времени на заполнение наряда.
Количество интервалов, на которые расчленяется весь диапазон значений факторов, зависит от требуемой точности разрабатываемых таблиц нормативов. Смежные значения факторов в таблице следует брать такими, чтобы различие в нормативной величине времени не превышало допустимого процента погрешности. Так, если одно нормативное значение времени равно 10 мин., а допустимая погрешность 10%, то целесообразно выбирать такие значения факторов в нормативной таблице, чтобы смежные значения времени были не менее 9 мин., с одной стороны, и не более 11 мин. - с другой. Для удобства пользования таблицей значения факторов, как правило, округляют. В ряде случаев от заданной точности можно отступить, делая большие отклонения при небольших значениях факторов, и меньшие - при больших.
В рассматриваемом примере по созданию норм для учетчиков задана точность 20%. В соответствии с ней на основе нормативной формулы х0 = -0,374 + 1,137 · x1 + 0,996 · x2 и вышеизложенных рекомендаций разработана нормативная таблица (табл. 2-6).
Таблица 2-6
x2 - количество строк | Количество граф | |||||||||
1 | 3 | 5 | 7 | 9 | 11 | 13 | 15 | 17 | 20 | |
Нормативные значения времени | ||||||||||
1 | 1,7 | 3,7 | 5,7 | 7,3 | 9,7 | 11,7 | 13,7 | 15,7 | 17,6 | 20,6 |
3 | 4,0 | 6,0 | 8,0 | 10,0 | 11,9 | 13,9 | 15,9 | 17,9 | 19,9 | 20,9 |
5 | 6,8 | 8,2 | 10,2 | 12,7 | 14,2 | 16,2 | 18,2 | 20,2 | 22,2 | 25,2 |
7 | 8,5 | 10,5 | 12,5 | 14,5 | 16,5 | 18,5 | 20,5 | 22,5 | 24,5 | 27,4 |
9 | 10,8 | 11,8 | 14,8 | 16,8 | 18,8 | 20,8 | 22,8 | 24,7 | 26,7 | 29,7 |
11 | 13,1 | 15,1 | 17,1 | 19,0 | 21,0 | 23,0 | 25,0 | 27,0 | 29,5 | 32,0 |
13 | 15,4 | 17,3 | 19,3 | 21,3 | 23,3 | 25,3 | 27,3 | 29,3 | 31,3 | 34,3 |
15 | 17,6 | 19,6 | 21,6 | 23,6 | 25,6 | 27,6 | 29,6 | 31,6 | 33,6 | 36,5 |
18 | 21,0 | 23,0 | 25,0 | 27,0 | 29,0 | 31,5 | 33,0 | 35,0 | 37,0 | 40,0 |
22 | 25,6 | 27,6 | 29,6 | 31,5 | 33,5 | 35,5 | 37,5 | 39,5 | 41,5 | 44,5 |
26 | 30,1 | 32,1 | 34,1 | 36,1 | 38,1 | 40,1 | 42,1 | 44,1 | 46,1 | 49,0 |
29 | 33,5 | 35,5 | 37,5 | 39,5 | 41,5 | 43,5 | 45,5 | 47,5 | 49,5 | 52,5 |
32 | 37,0 | 38,9 | 40,9 | 42,9 | 44,9 | 46,9 | 48,9 | 50,9 | 52,9 | 55,9 |
36 | 41,5 | 43,5 | 45,3 | 47,5 | 49,5 | 51,5 | 53,5 | 55,4 | 57,4 | 60,4 |
Проект нормативов и норм до их утверждения следует тщательно проверить в производственных условиях. Цель проверки - установить:
- соответствие организационно-технических условий, запроектированных в нормативах и нормах, уровню техники, технологии, организации труда и производства, достигнутому на предприятии;
- правильность выбора факторов влияния, принятых для расчета нормативов;
- соответствие норм, рассчитанных по нормативам, фактическим затратам времени;
- простоту и удобство пользования нормативами в производственных условиях и при расчете технически обоснованных норм;
- величину снижения трудоемкости.
Основной задачей проверки нормативов в производственных условиях является подтверждение их правильности и внедрение на рабочих местах. При проверке проекта сборника производится определение фактических затрат рабочего времени и сопоставление с рассчитанными нормативами. В случае выявления больших отклонений фактических затрат времени от полученных по нормативам и нормам необходимо провести повторную проверку.
Количество проверочных наблюдений устанавливается в каждом конкретном случае в зависимости от характера выполняемых работ, но должно быть не менее двух или трех. При повторной проверке нормативов и норм времени хронометражем изучаются затраты времени по элементам работы.
Анализируя результаты проверки, вначале сопоставляют данные проверки и проектируемых нормативов. Если между ними нет резких расхождений, проверка заканчивается. В противном случае устанавливаются причины расхождений. Это достигается исследованием сравнимых данных по элементам: вначале по сочетанию, взаимодействию, перекрываемости и последовательности отдельных приемов или движений; затем по затратам времени на выполнение отдельных элементов работы. После этого намечаются необходимые конкретные мероприятия по уточнению и корректированию проверяемых нормативных материалов.
При утверждении нормативов проекты сборников межотраслевых и отраслевых нормативов (норм) с соответствующими обоснованиями к ним рассматриваются на секции экспертно-методического совета ЦБПНТ; проект межотраслевого (отраслевого) сборника согласовывается с соответствующими министерствами и ЦК профсоюза или ВЦСПС, ведомственные сборники - с министерством и ЦК профсоюза.
Если на рабочих местах не будут созданы организационно-технические условия, которые были предусмотрены при проектировании нормативов и норм, то, даже правильно разработанные, они не могут быть внедрены. Поэтому упорядочение организации труда и совершенствование организационно-технических условий есть предпосылка широкого внедрения нормативов и норм на рабочих местах и важное мероприятие по повышению производительности труда.
Чтобы обеспечить оптимальную напряженность норм и создать материальное стимулирование роста производительности труда, необходимо производить пересмотр норм, который осуществляется, как правило, в двух случаях:
- после внедрения конкретных организационно-технических мероприятий;
- в результате суммирования мелких и неучтенных мероприятий по улучшению организации, механизации и условий труда, роста квалификации исполнителей, по которым в отдельности не могло быть учтено оказываемое ими влияние на повышение производительности и эффективности труда.
На период освоения новых методов устанавливаются временные нормы. Когда освоение заканчивается, нормы пересматриваются.
И ТЕХНОЛОГИЧЕСКИХ РАБОТ
Значительное место в конструкторских и технологических работах занимает творческая, мыслительная деятельность, зависимость которой от времени мало изучена, что безусловно создает определенные трудности в нормировании конструкторских и технологических работ. Однако, несмотря на эти трудности, конструкторские и технологические работы нормировались прежде и нормируются теперь.
Нормирование конструкторских и технологических работ имеет свои особенности, которые можно объединить в следующие группы:
- исходные данные для расчета нормативов и норм готовятся на базе статистического учета затрат времени без применения хронометражных наблюдений;
- применяются качественно новые факторы, влияющие на трудоемкость работ: группы сложности и новизны, количество деталей и узлов по спецификации, квалификация исполнителя и т.д.
Наиболее типичные нормативы для конструкторских и технологических работ разработаны Московским проектно-технологическим институтом машиностроения (ПКТИмаш) для работников всех подразделений, включая и экономические службы. Имеются нормы затрат времени на разработку проектов нестандартного оборудования и средств автоматизации и механизации, эскизного, технического и рабочего проектов по отдельным этапам, на проектирование новых машин и т.д. Предусмотрены нормы на конструирование технической оснастки. Пронормированы многие работы, начиная от подготовки проектного задания и кончая разработкой рабочего проекта технологической подготовки производства (маршрутные и операционные технологические процессы и т.д.).
Создан 21 сборник норм, что позволяет в основном нормировать все проектные работы, выполняемые институтом.
Нормы времени рассчитаны на работника, имеющего необходимый опыт, квалификацию, систематически выполняющего плановые задания. Разработке норм предшествует классификация работ по этапам проектирования с учетом характера требований, предъявляемых к проектным работам каждого этапа, выбор единиц измерения объема работ и изучение организации труда.
Пример определения содержания работ одного из этапов проектирования приведен в табл. 2-7 <1>.
--------------------------------
<1> Е.И. Гордон. "Нормирование труда работников проектных организаций". М., "Социалистический труд", 1967, N 8.
Таблица 2-7
РАЗРАБОТКА ПРОЕКТНОГО ЗАДАНИЯ
Содержание работ | Единица измерения |
Определение потребного оборудования | |
разработка маршрутных техпроцессов | деталь (узел) |
нормирование маршрутных техпроцессов | деталь |
расчет необходимого количества оборудования | операция |
составление ведомости оборудования | станок |
Разработка планировок | |
разработка принципиальных схем расположения оборудования | единица оборудования |
определение количества и состав рабочих | объект |
выявление и расчет энергетической потребности объекта | объект |
Уточненный технико-экономический расчет | |
сметно-финансовый | расчет |
технико-экономический | расчет |
составление пояснительной записки по каждому цеху и заводу | формат 11 |
При уточнении характера каждого вида работ (например, разработка маршрутных технологических процессов на механическую обработку, на литейные, сварочные, сборочные работы и т.д.) выявляются одинаковые по характеру, но выполняемые в различных отделах сквозные работы: разработка планировок цехов и участков, различные расчеты, составление пояснительных записок, отчетов, технических условий и т.д. Это позволяет в дальнейшем унифицировать нормы на одинаковые по характеру работы, установить четкую номенклатуру нормируемых работ.
Серьезную роль играет правильный выбор единиц измерения. Так, при разработке технологических процессов за единицу измерения принимается деталь определенной группы сложности. Поскольку для некоторых видов работ можно принять одну из нескольких единиц измерения, необходимо тщательно проанализировать, не усложняется ли при этом учет объема работ и способствует ли она улучшению качества проектирования.
При создании норм на конструкторские и технологические работы изучаются затраты времени на выполнение основных и дополнительных функций исполнителей, выявляются потери рабочего времени и определяется степень механизации труда проектировщиков. С этой целью проводится самофотография и фотография рабочего дня, данные которых сводятся в специальные формы отдельно по каждой должности. Так, например, для нормирования труда конструктора, занимающегося деталировкой сборочного чертежа, разработан бланк-карта самохронометражных наблюдений (см. табл. 2-8).
Таблица 2-8
КАРТА САМОХРОНОМЕТРАЖНЫХ НАБЛЮДЕНИЙ НА РАЗРАБОТКУ
ДЕТАЛИРОВОЧНЫХ ЧЕРТЕЖЕЙ
Узел (блок) N
Завод (организация)
Фамилия исполнителя
Образование Занимаемая должность
Стаж Оклад
Номер детали | Наименование детали | Факторы, определяющие трудоемкость деталировки | Время работы (текущее) <3> | |||||||||||||
начало | конец | начало | конец | начало | конец | начало | конец | |||||||||
количество листов, приведенных к формату 11 | количество проекций | количество сечений разрезов | степень новизны <1> | шифр вида <2> | Масштаб | |||||||||||
узла | детали | |||||||||||||||
1 | 2 | 3 | 4 | 5 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 | ||
--------------------------------
<1> В графе 6 проставляется шифр степени новизны; повторяющиеся детали - 0, модифицированные детали - 1, оригинальные детали - 2.
<2> В графе 7 проставляется шифр вида детали. Все детали по виду классифицируются на: корпусные детали - 0, валы - 1, кронштейны - 2, зубчатые передачи - 3, штампованные детали - 4, прочие детали - 5, болты, винты, шайбы и т.д. - 6.
<3> Фиксируется только "чистое" время. Исключаются перерывы в работе над деталью (вызов в цех, другие работы и т.д.).
В карте хронометражных наблюдений должны фиксироваться трудоемкость работы по вычерчиванию детали и факторы, влияющие на нее. Для деталировочных работ взяты следующие количественные факторы: число листов, приведенных к формату 11, проекций, сечений и разрезов. Кроме того, учитываются качественные факторы: степень новизны вычерчиваемой детали, вид детали (корпусные детали, валы, кронштейны, зубчатые передачи, штампованные детали, болты, винты, шайбы и т.д.) и изменение масштаба.
Обработку данных, собранных с помощью карт самохронометражных наблюдений, рекомендуется проводить, комбинируя метод корреляции (для оценки влияния на трудоемкость количественных факторов) <1> и метод распознавания многопараметрических объектов (для оценки влияния качественных факторов, то есть сложности конструируемых изделий, квалификации исполнителя и др.) <2>.
--------------------------------
<1> Я.И. Лукомский. Теория корреляции и ее применение к анализу производства. М., Госстатиздат, 1958.
<2> См. журнал "Стандарты и качество", 1966, N 5;
Самофотография рабочего дня необходима для изучения характера работ и выявления тех из них, которые не соответствуют функциям исполнителей. Выполняется она самим исполнителем, записывающим все выполненные работы, а также потери рабочего времени.
Фотографии рабочего дня позволяют выявить удельный вес потерь рабочего времени и затрат его на выполнение основных и дополнительных функций исполнителя.
К основным относятся работы, связанные непосредственно с составлением проектной документации:
- составление технического задания или задания на проектирование;
- разработка технической документации (форм, классификаторов, спецификаций);
- разработка технологических процессов;
- нормирование технологических процессов;
- расчеты;
- согласование выполняемых работ и т.д.
Дополнительные функции включают:
- сбор необходимых данных;
- заготовку материалов;
- участие в совещаниях или обсуждениях;
- подготовку рабочего места, инструмента и подбор справочников;
- получение и ознакомление с заданием и с чертежами;
- согласование разработок, получение разъяснений, связанных с выполнением задания;
- сдачу законченной работы;
- исправление и переделку работ после контроля и т.д.
В соответствии с разграничением функций на основные и дополнительные формула штучного времени имеет следующий вид:
Tшт = Tоп · K,
где Tоп - оперативное время на выполнение основных функций (на единицу объема работ);
K - коэффициент для учета затрат времени на выполнение дополнительных функций, отдых и личные надобности.
В тех случаях, когда на выполнение дополнительных работ требуется значительное время, целесообразно определять его отдельно, а не учитывать введением коэффициента K. В нормы включается время на выполнение таких дополнительных функций, как проверка и подписание калек или материалов после перепечатки на машинке.
Особое внимание уделяется изучению уровня организации и механизации инженерных работ. Выявляется наличие на рабочих местах сборников нормалей, справочных материалов, счетных машин и других средств механизации. При этом нормы разрабатываются с учетом рациональной организации трудового процесса на рабочем месте.
Нормы времени, базирующиеся на хронометражных наблюдениях, в проектных организациях можно применять только для отдельных видов работ, выполняемых в основном техниками, чертежниками, копировщиками и носящих скорее исполнительный, чем творческий характер. Для большинства же работ нормы устанавливаются на основе статистических данных о выполненном объеме работ за какой-то период времени. Как правило, к началу разработки норм отсутствуют необходимые статистические данные и без участия исполнителей и ведущих инженеров нормы времени разработать трудно. Время, затрачиваемое на выполнение работ творческого характера, определяется опросом исполнителей и ведущих инженеров. При этом особое внимание уделяется методам выполнения работ и оснащению рабочих мест, для чего рекомендуется пользоваться различными вопросниками. Например, здесь приведен вопросник для чертежников-конструкторов.
1. Можно ли уменьшить плотность чертежа:
- сокращением числа проекций до минимума и широким использованием вырывов и пояснительных надписей;
- вычерчиванием одной половины симметричной детали или узла;
- отказом от вычерчивания на сборочных чертежах гаек, головок болтов, заклепок или заменой их условными изображениями;
- заменой изображения одинаковых, часто повторяющихся элементов деталей или узлов вычерчиванием лишь крайних из них с обводкой остальных по контурам или показом только их осей;
- отказом от применения линии невидимого контура (штриховых линий) и заменой их разрезом и вырывами, если это не вызывает необходимости добавлять лишние проекции.
2. Как выполнить чертеж с наименьшим количеством настроек инструмента?
3. Можно ли сократить площадь штриховки на чертежах заменой штриховок всей площади разреза или сечения частично или по контуру?
4. Оснащено ли рабочее место чертежника-конструктора механической рейсшиной или "чертежной машиной", а также трафаретами для вычерчивания часто повторяющихся элементов чертежа.
Полученные в ходе опроса данные после их анализа, как и данные наблюдений, с учетом возможного сокращения потерь рабочего времени и улучшения организации и оснащения рабочих мест, принимаются в качестве основы разработки норм. Нормирование связано с установлением групп сложности. С этой целью разрабатывают специальные таблицы-классификаторы. Отнесение к этой или иной группе сложности должно проводиться на базе объективных критериев. Так, в ПКТИмаше сложность детали определяется в зависимости от количества условных размеров обрабатываемых поверхностей: для I группы принято 6 условных размеров, для II - до 12, для III - до 22, для IV - до 35, для V - до 55, для VI - до 75, для VII - до 90 и для VIII - до 120.
Пример норм, применяемых ПКТИмашем для нормирования работ, связанных с разработкой операционного технологического процесса на механическую обработку, приводится в табл. 2-9.
Таблица 2-9
ТРУДОЕМКОСТЬ РАЗРАБОТКИ ОПЕРАЦИОННОГО ТЕХНОЛОГИЧЕСКОГО
ПРОЦЕССА НА МЕХАНИЧЕСКУЮ ОБРАБОТКУ
Наименование и вид работ | Единицы измерения | Группы сложности | |||||||||
I | II | III | IV | V | VI | VII | VIII | ||||
Трудоемкость в часах | |||||||||||
Операционный технологический процесс | Разработка | деталь | 1,3 | 2,1 | 3,3 | 5,2 | 7,8 | 13 | 21 | 34 | |
33 | 33 | 33 | 33 | 32 | 32 | 32 | 32 | ||||
Эскизы | деталь | 0,7 | 1,1 | 1,7 | 2,6 | 4,2 | 6,7 | 11 | 17 | ||
33 | 33 | 33 | 33 | 32 | 32 | 32 | 32 | ||||
Нормирование | деталь | 0,58 | 0,8 | 1,2 | 1,9 | 3,1 | 4,7 | 7,3 | 11 | ||
33 | 33 | 33 | 33 | 32 | 32 | 32 | 32 | ||||
Контроль | разработки с эскизами | деталь | 0,39 | 0,63 | 1,0 | 1,6 | 2,3 | 3,9 | 6,3 | 10 | |
31 | 31 | 31 | 31 | 31 | 31 | 31 | 31 | ||||
нормирования | деталь | 0,05 | 0,08 | 0,12 | 0,19 | 0,31 | 0,47 | 0,73 | 1,1 | ||
31 | 31 | 31 | 31 | 31 | 31 | 31 | 31 | ||||
В таблице приводится также шифр исполнителя, который указывает необходимую его квалификацию для выполнения этих работ. Например, ведущему инженеру дан шифр 31, старшему инженеру - 32, инженеру - 33, старшему технику - 34, технику - 35, чертежнику - 36. Разработанные нормы в Проектно-конструкторском технологическом институте машиностроения позволяют правильно планировать работу, обоснованно давать задания исполнителям и применять сдельную оплату труда.
НОРМИРОВАНИЕ ТРУДА ИТР И СЛУЖАЩИХ С ИСПОЛЬЗОВАНИЕМ
ИССЛЕДОВАТЕЛЬСКИХ МЕТОДОВ ОБРАБОТКИ ДАННЫХ
О ЗАТРАТАХ РАБОЧЕГО ВРЕМЕНИ <1>
--------------------------------
<1> Для краткости изложения в ряде мест работы эти методы называются исследовательскими.
Нормирование труда ИТР и служащих с использованием исследовательских методов основано на изучении и анализе всех выполняемых работ на основе фотохронометражных наблюдений непосредственно в анализируемом подразделении.
Основные принципы исследовательских методов таковы: изучаются затраты труда, в том числе нерациональные, выявляются потери и возможность перераспределения работ; за каждым исполнителем закрепляются выполняемые им функции; определяется необходимая численность ИТР и служащих. Проводя анализ результатов наблюдений, используют как вспомогательные нормативные материалы (типовые должностные инструкции, нормативы и нормы времени на отдельные работы, микроэлементные нормативы на движения), так и современные математические методы: линейное программирование для распределения работ между отдельными сотрудниками, теорию массового обслуживания и статистическое моделирование процесса обслуживания для учета неравномерности поступления работ.
Эти методы применимы на стабильных повторяющихся работах и могут дать лучшие по сравнению с другими результаты, поскольку для определения трудоемкости работ проектируются рациональные организационно-технические условия по каждому рабочему месту.
Особенно важны исследовательские методы, когда определения трудоемкости работ для нормирования труда ИТР и служащих недостаточно. Например, если существует неравномерность в загрузке работников, то определяют оптимальные соотношения между их простоями и временем ожидания обслуживаемых объектов. В этом случае трудоемкость работ устанавливается по нормативам, а затем проводится исследование методами теории вероятностей и экономический анализ.
Нормирование труда ИТР и служащих с использованием исследовательских методов обработки данных о затратах рабочего времени может применяться для корректировки нормативных значений в тех случаях, когда организационно-технические условия выполнения работ иные, чем предусмотрены в нормативах.
Преимущество этих методов перед другими заключается в том, что они не требуют готовых норм и нормативов. Проведение же наблюдений непосредственно на рабочих местах нормируемой группы ИТР и служащих дает возможность учесть все специфические особенности условий выполнения работы.
Невозможность обеспечения равномерной загрузки ИТР и служащих не позволяет устранить всех потерь и приводит к снижению оперативности выполнения работ и увеличению потерь, связанных с задержкой их выполнения. В этом случае обычный анализ затрат времени и организации труда дополняется построением различных математических моделей процесса выполнения работы и определения рациональной загрузки ИТР и служащих.
Практически для анализа затрат рабочего времени и нормирования труда служащих применимы любые методики совершенствования организации труда. Поэтому одной из главных задач исследования является правильный их выбор, который зависит в первую очередь от специфики труда анализируемой категории ИТР и служащих. Так, при анализе труда работников с большим удельным весом повторяющихся операций рекомендуется применять анализ, приведенный в главе II. Если труд ИТР и служащих связан с большим объемом документооборота, более целесообразны графические методы анализа <1>.
--------------------------------
<1> См. "Научная организация труда ИТР и служащих". М., НИИ труда, 1968.
Наиболее прост анализ затрат времени с помощью составления баланса рабочего времени. При необходимости проанализировать не одно, а ряд связанных с ним звеньев управления предлагается разрабатывать комплексные рациональные балансы затрат рабочего времени.
РАЦИОНАЛЬНЫХ БАЛАНСОВ РАБОЧЕГО ВРЕМЕНИ
Нормирование труда ИТР и служащих на основе построения рационального баланса следует применять на работах, имеющих повторяющийся характер, с равномерной загрузкой анализируемых работников.
В начале рекомендуется провести изучение затрат с помощью фотографий или самофотографий и составить фактический баланс затрат рабочего времени. Далее устанавливается возможность перераспределения работ между сотрудниками, исключаются нерациональные затраты и потери времени. На этой основе рассчитывается рациональный баланс затрат рабочего времени и численность работников, необходимая для выполнения всего объема работ. Методика составления рационального баланса затрат рабочего времени рассмотрена на примере конструкторского отдела Иркутского завода тяжелого машиностроения (табл. 3-1).
Таблица 3-1
РАЦИОНАЛЬНЫЙ БАЛАНС РАБОЧЕГО ВРЕМЕНИ
Затраты рабочего времени конструкторов | Фактическое время выполнения работ, чел.-час | Время выполнения работ, скорректированное на основе предложений по совершенствованию организации трудового процесса, чел.-час |
1 | 2 | 3 |
Инженеры-конструкторы III категории | ||
Общий фонд рабочего времени (в отделе 5 инженеров-констр. III категории, продолжительность рабочего дня 7 часов) | 35,000 | 35,000 |
Виды затрат времени: | ||
а) затраты времени на работу за доской | 22,435 | 20,192 |
... | ||
0,770 | 0,732 | |
... | ||
0,245 | 0,221 | |
... | ||
Результаты анализа затрат времени | ||
Работы, которые могут быть переданы техникам-конструкторам (см. пункты "д", "л") | 1,015 | 0,953 |
Время, которое может быть использовано дополнительно для выполнения производственного задания, если функции (см. пункты "д", "л") передать техникам-конструкторам и ликвидировать потери рабочего времени | 2,181 | 2,031 |
Инженеры-конструкторы | ||
Общий фонд рабочего времени (в отделе восемь инженеров-конструкторов, продолжительность рабочего дня 7 часов) | 56,000 | 56,000 |
Виды затрат времени: | ||
а) затраты времени на работу за доской | 33,880 | 30,492 |
... | ||
1,568 | 0,958 | |
... | ||
3,360 | 3,024 | |
0,504 | 0,454 | |
... | ||
Результаты анализа затрат времени | ||
5,432 | 4,432 | |
Время, которое может быть дополнительно использовано для выполнения производственного задания, если функции (см. пункты "д", "м", "н") передать техникам-конструкторам и ликвидировать потери рабочего времени | 8,610 | 7,564 |
Затраты времени на выполнение работ за техника-конструктора (см. пункт "е" баланса рабочего времени техников-конструкторов) | 0,050 | 0,045 |
Итого резерв времени | 8,660 | 7,519 |
Техники-конструкторы | ||
Общий фонд рабочего времени (в отделе шесть техников-конструкторов, продолжительность рабочего дня 7 часов) | 42,000 | 42,000 |
Виды затрат времени: | ||
а) затраты времени на работу за доской | 20,748 | 18,664 |
... | ||
0,332 | 0,332 | |
... | ||
Результаты анализа затрат времени | ||
Работы, которые возможно передать инженерам-конструкторам (см. пункт "е") | 0,332 | 0,332 |
Время, которое может быть использовано для выполнения производственного задания, если ликвидировать потери рабочего времени и функцию (см. пункт "е") передать инженерам-конструкторам | 2,051 | 2,051 |
Затраты времени на выполнение перераспределяемых работ (см. пункты "д", "л" баланса рабочего времени инженеров-конструкторов III категории и пункты "д", "м", "н" баланса рабочего времени инженеров-конструкторов) | 5,752 | 4,802 |
Необходимые дополнительные затраты времени техников-конструкторов | 3,701 | 2,752 |
Рациональный баланс затрат рабочего времени показывает (см. резерв времени инженеров-конструкторов), что в этом отделе целесообразно сократить численность инженеров-конструкторов на одного человека. Работы, намеченные (пункты д, л) для передачи от инженеров-конструкторов III категории, временно не передавать техникам-конструкторам, так как эта передача вызвала бы необходимость увеличения численности техников, а инженеры-конструкторы оказались бы неполностью загруженными.
При перераспределении работ трудоемкость их может быть несколько изменена в соответствии со специализацией и квалификацией работников, которым передаются работы. Например, при передаче работ по проверке кальки от инженера-конструктора III категории технику-конструктору происходит некоторое уменьшение трудоемкости этих работ, так как в соответствии со специализацией они должны выполняться техниками.
Кроме того, с помощью рационального баланса затрат рабочего времени исследуется возможность снижения трудоемкости выполняемых работ по каждому виду затрат времени. Так, анализируя работу и затраты времени приведенной группы работников, рассматриваем вопрос об улучшении освещенности рабочих мест и их цветовом оформлении, о месте расположения телефонного аппарата оснащенности рабочего места необходимыми инструментами и приспособлениями, обеспечении достаточным количеством альбомов нормалей и т.д.
С ИСПОЛЬЗОВАНИЕМ СТАТИСТИЧЕСКОГО МОДЕЛИРОВАНИЯ
ИЛИ ТЕОРИИ МАССОВОГО ОБСЛУЖИВАНИЯ
В большинстве случаев труд ИТР и служащих носит неравномерный характер. Оценка работы ИТР и служащих, труд которых нормируется, может быть связана с оценкой работы обслуживаемых ими работников. Например, нельзя сказать, что кассир, загруженный на 100% выдачей заработной платы, работает хорошо, если не учесть количество простоев в очереди работников, получающих заработную плату, и перерывов в работе самого кассира в их отсутствие.
Единым показателем, учитывающим и загрузку кассира и простои работников, мог бы стать минимум суммы потерь от простоев самого кассира и прибывающих за получением заработной платы работников. Следовательно, при нормировании труда ИТР и служащих в условиях неравномерной загрузки иногда необходимо предусматривать запас времени на вынужденные простои. В противном случае возможен значительный простой обслуживаемых работников.
Определение количественной величины нормируемых простоев может производиться с помощью построения моделей обслуживания как при фактической норме обслуживания, так несколько большей и немного меньшей ее. Пример построения моделей приводится в таблице 3-2.
Таблица 3-2
ПОСТРОЕНИЕ МОДЕЛИ ОБСЛУЖИВАНИЯ И ОПРЕДЕЛЕНИЕ ПРОСТОЕВ
КАССИРА И РАБОТНИКОВ, ПОЛУЧАЮЩИХ ЗАРАБОТНУЮ ПЛАТУ
Норма обслуживания | |||||||||
фактическая | увеличенная на 10% | ||||||||
моменты прибытия работников | длительность их обслуживания | моменты окончания обслуживания | простои кассира | простои работников | моменты прибытия работников | длительность их обслуживания | моменты окончания обслуживания | простои кассира | простои работников |
9 | 5 | 14 | 9 | - | 8 | 5 | 13 | 8 | - |
10 | 5 | 19 | - | 4 | 9 | 5 | 18 | - | 4 |
25 | 8 | 33 | 6 | - | 22 | 8 | 30 | 4 | - |
33 | 20 | 55 | - | - | 30 | 20 | 52 | - | - |
и т.д. | |||||||||
Примечание. Первые две графы заполняются на основе наблюдения. Значения последующих граф получаются несложными расчетами.
Например, первый работник прибыл через 9 сек. после начала работы кассира. Следовательно, 9 сек. кассир простаивал. Время прибытия второго работника 10 сек., а окончание обслуживания первого работника 14 сек. (9 + 5). Значит, в данном случае простоя у кассира не было, а работник простаивает 4 сек. и т.д.
После того, как будут определены простои по фактической норме обслуживания, произвольно задаются величиной увеличения или уменьшения нормы обслуживания, соответственно изменяя интенсивность прибытия работников за получением заработной платы. В рассматриваемом примере при увеличении фактической нормы на 10% все значения фактического времени прибытия сокращаются на 10%, то есть вместо девяти единиц времени проставляется восемь, вместо десяти - девять и т.д. Время обслуживания (выдачи заработной платы) работающих остается прежним. Дальнейшие расчеты проводятся так же, как и при фактической норме обслуживания.
После составления каждой модели обслуживания определяются средние потери (в часах и рублях) рабочих <1> и кассира за один час работы кассира. Получаемые данные систематизируются в виде табл. 3-3.
--------------------------------
<1> Стоимость простоя работника в течение часа принимается равной его часовой заработной плате, так как при трехсменной работе предприятий заработная плата выдается в рабочее время.
Таблица 3-3
ЭКОНОМИЧЕСКИЙ РАСЧЕТ ОПТИМАЛЬНОЙ НОРМЫ ОБСЛУЖИВАНИЯ
Наименование потерь | Количество рабочих, закрепленных за одним кассиром | ||||
-20% 227 человек | -10% 256 человек | фактически 284 человека | +10% 312 человек | +20% 341 человек | |
Средние потери времени (в часах) кассиров за 1 час работы | 0,46 | 0,42 | 0,38 | 0,30 | 0,23 |
То же, руб. | 0,239 | 0,218 | 0,196 | 0,156 | 0,120 |
Средние потери рабочего времени у рабочих (в часах) за 1 час работы кассира | 0,17 | 0,20 | 0,27 | 0,41 | 0,70 |
То же, руб. | 0,107 | 0,126 | 0,169 | 0,258 | 0,441 |
Сумма потерь, руб. | 0,346 | 0,344 | 0,365 | 0,414 | 0,561 |
Из таблицы видно, что минимальная сумма потерь получается при уменьшении фактической нормы обслуживания на 10% (0,344). Следовательно, при выдаче заработной платы оптимальная норма обслуживания составляет 256 человек.
Нормировать труд ИТР и служащих методом статистического моделирования целесообразно в том случае, когда закон распределения времени обслуживания и времени поступления требований на обслуживание неизвестен. Если можно предположить, что распределение времени поступления требований и времени обслуживания подчиняется закону Пуассона или другим законам распределения, то применение теории массового обслуживания становится предпочтительнее, так как появляется возможность учесть дополнительные требования практики обслуживания и значительно сократить количество расчетов. Применять метод статистического моделирования целесообразно не только для нормирования труда кассиров, но и целого ряда других должностей ИТР и служащих, например, для операторов, диспетчеров и др.
Для нормирования труда ИТР и служащих в условиях неравномерной загрузки можно использовать и другие методы. Так, при необходимости обеспечить обработку всей поступающей документации к определенному сроку целесообразно применять метод, основанный на теории вероятностей. Основные принципы этого метода излагаются на примере анализа трудового процесса бухгалтеров-расчетчиков Одесского мясокомбината и Одесского сахаро-рафинадного завода. Исходные данные, необходимые для решения этой задачи, включают: моменты поступления документов; количество документов и среднее время, затрачиваемое на обработку одного документа, и среднее количество документов, которое может обработать бухгалтер за один час. На основе данных о моментах поступления документов и их количестве составляется таблица.
Вся таблица 3-4 снизу вверх разбивается на несколько периодов. Для каждого из них на основе статистических данных определяется вначале вероятность поступления документов, затем искомая вероятность выполнения работы в срок, то есть наличие или отсутствие остатка необработанных документов сначала для первого периода, потом с учетом остатка в первом периоде - для второго и аналогично - для всех последующих периодов.
Таблица 3-4
РАСПРЕДЕЛЕНИЕ КОЛИЧЕСТВА ПОСТУПАЮЩИХ ДОКУМЕНТОВ ПО ПЕРИОДАМ

Если наличие остатка в последнем периоде невелико, вероятность его отсутствия близка к единице, то, следовательно, данная работа будет выполнена в срок.
В этом примере вероятность наличия остатка в последнем периоде равна 0,03. Значит, имеющееся число бухгалтеров достаточно для обработки всей поступившей документации.
Знание вероятности обработки в срок всех поступающих документов позволит избежать задержек при выполнении работ, а также рационально обосновать необходимые для этого штаты.
ПЕРЕРАСПРЕДЕЛЕНИЯ РАБОТ МЕЖДУ ОТДЕЛЬНЫМИ ИСПОЛНИТЕЛЯМИ
С ИСПОЛЬЗОВАНИЕМ ЛИНЕЙНОГО ПРОГРАММИРОВАНИЯ
В этом случае нормирование труда ИТР и служащих требует проведения подробного изучения затрат рабочего времени, систематизации данных, а также определения свойственных данной должности работ. Рассмотрим применение для этих целей методов линейного программирования.
Предположим (пример условный), что группа по конструированию приспособлений состоит из трех человек: старшего инженера, инженера и техника. Фотохронометражные наблюдения и нормативы времени на отдельные работы дали возможность определить трудоемкость всех работ, выполняемых в течение месяца (см. табл. 3-5). Полезный фонд времени каждого сотрудника за месяц составил 170 час. Как видно из таблицы, даже в этой простой задаче трудно оптимально распределить работы.
В дальнейшем решение заключается в том, что предварительно оценивается возможность передачи каждой работы другому работнику и ориентировочно проставляется трудоемкость выполнения работы независимо от того, уменьшится она или увеличится (см. табл. 3-6). Только после этого методами линейного программирования находят оптимальное распределение работ.
Применение ориентировочных оценок трудоемкости работ без наличия выведенных зависимостей от специализации и квалификации работников приводит к небольшим погрешностям в решении задачи. Но они значительно меньше тех, которые допускает руководитель, оценивая трудоемкость выполнения всех работ сразу.
Для удобства решения этой задачи представим данные табл. 3-6 в стоимостном выражении. С этой целью перемножим трудоемкость отдельных работ на часовой заработок каждого работника (см. табл. 3-7). Теперь задача заключается в том, чтобы найти такое распределение, при котором сумма затрат на выполнение всех работ была бы минимальной. Методика расчета оптимального варианта такова:
- для каждого исполнителя подбираются наиболее подходящие работы (такие, которые он выполняет с наименьшими затратами). Подобное распределение без учета ограниченного фонда заработной платы исполнителей условно называется идеальным;
- полученное распределение изменяют (постоянно имея в виду цель - получить минимум расходов на проведение работ) до тех пор, пока не будут соблюдены все ограничивающие условия.
Таблица 3-5
Наименование должностей | Трудоемкость работ, час | Часовая заработная плата 1 работника, руб. С | Месячный фонд времени, час. (полезный) Фп | |||||||
выполняемых только старшим инженером x1 | подготовки эскизного проекта x2 | разработки сборочных чертежей x3 | разработки деталировочных чертежей x4 | копирования и размножения чертежей x5 | согласования чертежей с другими отделами x6 | выполнения вспомогательных расчетов x7 | составления отчетов и подведения итогов x8 | |||
Старший инженер | 100 | - | - | - | - | 30 | - | 40 | 0,8 | 170 |
Инженер | - | 70 | 70 | - | - | - | 25 | - | 0,6 | 170 |
Техник | - | - | - | 100 | 60 | - | - | - | 0,4 | 170 |
Таблица 3-6
РАЗЛИЧНЫМИ ИСПОЛНИТЕЛЯМИ
Наименование должностей | Трудоемкость работ, час | Часовая заработная плата 1 работника, руб. С | Месячный фонд времени, час. (полезный) Фп | |||||||
выполняемых только старшим инженером x1 | подготовки эскизного проекта x2 | разработки сборочных чертежей x3 | разработки деталировочных чертежей x4 | копирования и размножения чертежей x5 | согласования чертежей с другими отделами x6 | выполнения вспомогательных расчетов x7 | составления отчетов и подведения итогов x8 | |||
Старший инженер | 100* | 50 | 60 | 100 | 100 | 30* | 40 | 40* | 0,8 | 170 |
Инженер | - | 70* | 70* | 100 | 80 | 30 | 25* | 40 | 0,6 | 170 |
Техник | - | - | - | 100* | 60* | - | 25 | 60 | 0,4 | 170 |
Примечание. Фактическая трудоемкость работ отмечена в таблице знаком *.
Таблица 3-7
Наименование должностей | Стоимость выполнения работ, руб. | Месячный фонд заработной платы, руб. Фз | |||||||
выполняемых только старшим инженером С1 | подготовки эскизного проекта С2 | разработки сборочных чертежей С3 | разработки деталировочных чертежей С4 | копирования и размножения чертежей С5 | согласования чертежей с другими отделами С6 | выполнения вспомогательных расчетов С7 | составления отчетов и подведения итогов С8 | ||
Старший инженер | 80 | 40 | 48 | 80 | 80 | 24 | 32 | 32 | 136 |
Инженер | - | 42 | 42 | 60 | 48 | 18 | 15 | 24 | 102 |
Техник | - | - | - | 40 | 24 | - | 10 | 24 | 68 |
В нашем примере идеальным будет распределение, указанное в табл. 3-8.
Таблица 3-8
ИДЕАЛЬНОЕ РАСПРЕДЕЛЕНИЕ РАБОТ МЕЖДУ ИСПОЛНИТЕЛЯМИ
Наименование должностей | С1 | С2 | С3 | С4 | С5 | С6 | С7 | С8 | Фз | Фр <*> |
Старший инженер | 80 | 40 | - | - | - | - | - | - | 136 | 120 |
Инженер | - | - | 42 | - | - | 18 | - | 24 | 102 | 84 |
Техник | - | - | - | 40 | 24 | - | 10 | - | 68 | 74 |
--------------------------------
<*> Фр - расходы на выполнение работ каждым сотрудником при приведенном в таблице распределении работ.
В соответствии с этим распределением техник оказывается перегруженным, поскольку он должен выполнять работу на 74 руб., а фонд заработной платы, соответствующий его полезному фонду времени, равен 68 руб. Инженер и старший инженер имеют еще соответственно 18 и 16 руб. неиспользованного фонда заработной платы, а следовательно, неиспользованный и полезный фонд времени этих исполнителей. Поэтому необходимо сократить занятость техника, передав часть работ инженеру или старшему инженеру, в данном случае С4 или С7.
Другие варианты передачи работ экономически нецелесообразны. В конкретном примере, чтобы не разделять одну работу между несколькими исполнителями, лучше передать работу С7 инженеру (а не часть работы С4).
Тогда оптимальное распределение работ, требующее минимума затрат на заработную плату, будет следующим (табл. 3-9).
Таблица 3-9
ОПТИМАЛЬНОЕ РАСПРЕДЕЛЕНИЕ РАБОТ МЕЖДУ ИСПОЛНИТЕЛЯМИ
Наименование должностей | С1 | С2 | С3 | С4 | С5 | С6 | С7 | С8 | Фп | Фр |
Старший инженер | 80 | 40 | - | - | - | - | - | - | 136 | 120 |
Инженер | - | - | 42 | - | - | 18 | 15 | 24 | 102 | 99 |
Техник | - | - | - | 40 | 24 | - | - | - | 68 | 64 |
Когда позволяет фонд заработной платы, работы следует передавать так, чтобы увеличение затрат было минимальным. Увеличение фонда заработной платы по распределению подсчитывается по формуле
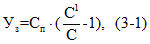
где Уз - увеличение сдельной заработной платы;
Сп - стоимость передаваемых работ;
С - стоимость всех работ данного вида при выполнении их специалистом, от которого передаются работы;
С1 - стоимость этих же работ, выполняемых специалистом, которому передаются работы.
Анализ наиболее выгодного пути передачи работ показывает, что их следует передать специалисту, у которого уже использован весь фонд заработной платы или не хватает неиспользованного фонда (Фп - Фр), чтобы выполнить все намеченные к передаче работы. В этом случае необходимо проанализировать, можно ли передать все намеченные работы данному специалисту, освободив его от выполнения каких-либо других. Если увеличение заработной платы от такого перераспределения работ будет меньше увеличения заработной платы при передаче этих работ другому специалисту, это перераспределение следует провести.
В новую таблицу распределения проставляют стоимости выполнения работ в соответствии с увеличением стоимости работ, передаваемых другому исполнителю. Стоимость выполнения передаваемых работ подсчитывается по формуле

где  - стоимость передаваемых работ при новом распределении.
На практике нередко встречаются дополнительные ограничения, среди которых в первую очередь следует выделить связанные с неравномерностью и срочностью выполнения работ. Так, если время на разработку деталировочных чертежей строго ограничено, то календарное время, отведенное на эти работы, соответственно уменьшается каждому исполнителю.
В этом случае необходимо изменить оптимальное распределение таким образом, чтобы часть работ выполнил другой исполнитель, освобожденный при необходимости от иных обязанностей с минимальным увеличением заработной платы по распределению. В анализируемом примере, ограничив время на разработку деталировочных чертежей (х4) шестьюдесятью часами (табл. 3-6), распределение придется изменить, передав часть работ от техника с таким расчетом, чтобы стоимость выполняемых им работ не превышала 24 руб. (табл. 3-10).
Таблица 3-10
Наименование должностей | С1 | С2 | С3 | С4 | С5 | С6 | С7 | С8 | Фп | Фр |
Старший инженер | 80 | 40 | - | - | - | - | - | - | 136 | 120 |
Инженер | - | - | 42 | 24 | - | 18 | - | 14 | 102 | 98 |
Техник | - | - | - | 24 | 24 | - | 10 | 10 | 68 | 68 |
286 | ||||||||||
Эти же работы можно было бы передать инженеру, но тогда увеличение сдельной заработной платы будет больше, что не позволит достичь оптимального распределения.
Расчет оптимального варианта распределения работ между сотрудниками может быть также произведен распределительным методом линейного программирования. Он позволяет получить точное решение задачи, а не приближенное. Формулировка задачи здесь аналогична предыдущей. Требуется так распределить работы между отдельными исполнителями, чтобы стоимость выполнения всех работ была минимальной, соблюдая ограничение, при котором количество работ, закрепленных за одним исполнителем, не должно превышать его полезного фонда времени.
Рассмотрим решение поставленной задачи с помощью ЭВМ Урал-4 на примере трех должностей отдела труда и заработной платы (начальника отдела, старшего инженера и инженера Кировоградской швейной фабрики). Исходные данные о фактических затратах времени (в минутах) в течение месяца на выполнение различных видов работ каждым сотрудником получены на основе самофотографий рабочего дня за месяц и отражены в табл. 3-11.
Таблица 3-11
ОТДЕЛА ТРУДА И ЗАРАБОТНОЙ ПЛАТЫ
Наименование должностей | Виды работ | |||||||||||||||||||||
x1 | x2 | x3 | x4 | x5 | x6 | x7 | x8 | x9 | x10 | x11 | x12 | x13 | x14 | x15 | x16 | x17 | x18 | x19 | x20 | x21 | x22 | |
Начальник ОТиЗ | 7614 | 904 | 130 | 65 | 232 | 360 | 770 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
Старший инженер | - | - | - | - | - | - | - | 110 | 1055 | 905 | 655 | 235 | 310 | 660 | 375 | 425 | 195 | 350 | 230 | 335 | 180 | - |
Инженер | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 755 |
Наименование должностей | Виды работ | Фонд времени, мин. | Часовая заработная плата сотрудников, руб. | |||||||||||||||||||
x23 | x24 | x25 | x26 | x27 | x28 | x29 | x30 | x31 | x32 | x33 | x34 | x35 | x36 | x37 | x38 | |||||||
Начальник ОТиЗ | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 10200 | 0,70 | ||||
Старший инженер | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 10200 | 0,59 | ||||
Инженер | 420 | 420 | 1075 | 290 | 625 | 175 | 130 | 160 | 210 | 610 | 125 | 250 | 305 | 635 | 145 | 360 | 10200 | 0,53 | ||||
Условные обозначения:
x1 - работы, которые может выполнять только начальник ОТиЗ (инструктаж сотрудников отдела, согласование с директором размера премий, просмотр и подпись документов и т.п.);
x2 - составление приказа по премированию;
x3 - сбор материала для составления информации по приказам;
...
x19 - заполнение хозрасчетных форм по цехам;
...
...
x37 - участие в работе тарифно-квалификационной комиссии по присвоению разрядов рабочим;
x38 - составление квартального отчета по трудоемкости.
От того, как часто повторяются работы, зависит время, в течение которого следует проводить самофотографии. Поэтому карта самофотографии может быть заполнена не только за месяц, но и за день, неделю и т.д., если за этот период повторяются все работы.
Результаты самофотографий тщательно проанализированы: выявлены и исключены нерациональные потери, затраты времени на выполнение общественных поручений и работы, которые более целесообразно выполнять в других отделах (например счетные работы), затем составлена таблица фактических затрат времени работников ОТиЗ (табл. 3-11). Здесь ряд работ сгруппирован по принципу возможности передачи их другим работникам, но не учтен вид выполняемой работы. В результате количество видов выполняемых работ уменьшается со 157 до 38. Такая группировка обязательна только в том случае, если количество видов работ в исходной матрице очень велико, а размер ее не помещается в памяти машины по разработанной для нее программе. Так, при решении задачи в Главном вычислительном центре Госплана СССР количество исходной информации должно удовлетворять следующим двум неравенствам:
9m + 7n <= 2768
m · n <= 14000,
где m - количество работников;
n - количество наименований работ.
На основе табл. 3-11 составлена табл. 3-12.
Таблица 3-12
ОЦЕНКА ТРУДОЕМКОСТИ ВЫПОЛНЕНИЯ РАБОТ СОТРУДНИКАМИ
ОТДЕЛА ТРУДА И ЗАРАБОТНОЙ ПЛАТЫ
Наименование должностей | Виды работ | Фонд времени, мин. | Часовая заработная плата сотрудников, руб. | ||||||||||||||
x1 | x2 | x3 | x4 | x5 | x6 | x7 | x8 | ... | x16 | ... | x35 | x36 | x37 | x38 | |||
Начальник ОТиЗ | 7614* | 904* | 130* | 65* | 232* | 360* | 770* | 70 | ... | 500 | ... | 400 | 900 | 145 | 400 | 10200 | 0,70 |
Старший инженер | - | 1000 | 130 | 50 | 200 | 400 | 670 | 100* | ... | 425* | ... | 350 | 700 | 145 | 360 | 10200 | 0,59 |
Инженер | - | - | 130 | 45 | 150 | 400 | - | - | ... | 400 | ... | 305* | 635* | 145* | 360* | 10200 | 0,53 |
При составлении таблицы анализируется каждый отдельный вид работы. Для тех из них, которые выполняются несколькими работниками, в строке, относящейся к работнику, фактически выполняющему работу, проставляются фактические затраты времени (в таблице они помечаются звездочкой). Далее экспертным путем оцениваются затраты времени на выполнение этой же работы другими исполнителями. Оценку каждой отдельной работы должен делать исследователь и руководитель подразделения. Если ранее были проведены исследования по влиянию специализации на трудоемкость выполнения данного вида работ, экспертная оценка может быть заменена расчетной.
Проведение подобных оценок вызывает некоторые неточности в таблице исходных данных. Погрешность, допускаемая при анализе отдельного вида работ, не может оказать существенного влияния на окончательный результат. Если провести аналогию этой задачи с сетевым планированием, то можно утверждать, что здесь также проводятся экспертные оценки продолжительности намечаемых к выполнению работ. Несмотря на погрешности в оценке трудоемкости, определение критического пути и минимальных сроков выполнения всех работ более точно, чем без применения методов сетевого планирования.
Решение этой задачи дает такое распределение работ (табл. 3-13), при котором затраты на их выполнение сократятся с 247 до 219 руб. в месяц (на 11,4%). Распределение работ с помощью методов линейного программирования может быть проведено в любом подразделении независимо от его специфики и их видов. По данным ранее проведенных исследований, эффективность от перераспределения работ колеблется от 5 до 20% экономии затрат.
Таблица 3-13
ОПТИМАЛЬНОЕ РАСПРЕДЕЛЕНИЕ РАБОТ МЕЖДУ СОТРУДНИКАМИ
ОТДЕЛА ТРУДА И ЗАРАБОТНОЙ ПЛАТЫ
Наименование должностей | Виды работ | ||||||||||||||||||||
x1 | x2 | x3 | x4 | x5 | x6 | x7 | x8 | x9 | x10 | x11 | x12 | x13 | x14 | x15 | x16 | x17 | x18 | x19 | x20 | x21 | |
Начальник ОТиЗ | 7692 | - | - | - | - | - | - | 70 | - | - | - | - | - | - | - | - | 120 | - | - | - | 140 |
Старший инженер | - | 1000 | - | - | - | - | 671 | - | - | 662 | - | 235 | 311 | - | 375 | - | - | 350 | 230 | - | - |
Инженер | - | - | 130 | 45 | 150 | 400 | - | - | 699 | 275 | 599 | - | - | 662 | - | 400 | - | - | - | 350 | - |
Наименование должностей | Виды работ | Фонд времени, мин. | Часовая заработная плата сотрудников, руб. | ||||||||||||||||
x22 | x23 | x24 | x25 | x26 | x27 | x28 | x29 | x30 | x31 | x32 | x33 | x34 | x35 | x36 | x37 | x38 | |||
Начальник ОТиЗ | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 10200 | 0,70 |
Старший инженер | - | - | - | - | - | - | - | - | - | 100 | - | - | - | - | - | - | - | 10200 | 0,59 |
Инженер | 753 | 420 | 420 | 1075 | 296 | 625 | 175 | 130 | 160 | - | 610 | 125 | 250 | 305 | 637 | 145 | 360 | 10200 | 0,53 |
НОРМИРОВАНИЕ ТРУДА ИТР И СЛУЖАЩИХ ПО НОРМАТИВАМ ЧИСЛЕННОСТИ,
НОРМАМ ОБСЛУЖИВАНИЯ И УПРАВЛЯЕМОСТИ
ПО НОРМАТИВАМ ЧИСЛЕННОСТИ
В условиях новой экономической реформы нормативы численности ИТР и служащих приобретают важное значение, так как дают предприятиям научно обоснованную базу для формирования штатов и планирования фонда заработной платы.
Нормирование труда ИТР и служащих по нормативам численности основано на изучении влияния различных факторов на трудоемкость работ по управлению предприятием. Процесс управления расчленяется на обособленные, но взаимосвязанные функции. Численность ИТР и служащих по каждой функции определяется на основе математических формул, которые выражают ее зависимость от наиболее существенных факторов, влияющих на объем работ по управлению предприятием. Норматив общей численности по предприятию складывается из соответствующих нормативов по функциям управления. Нормативы численности ИТР и служащих можно разрабатывать не только по функциям, но и по службам и структурным подразделениям.
В качестве примеров приводим разработанные Всесоюзным научно-исследовательским технологическим институтом приборостроения нормативные формулы для расчета численности ИТР и служащих по функциям <1>:
--------------------------------
<1> Примеры разработанных нормативных формул для отраслей промышленности см. в приложении 2.
а) общее (линейное) руководство основным производством

б) ремонтное и энергетическое обслуживание

Рпп - численность промышленно-производственного персонала, человек;
Фа - стоимость активной части основных производственных фондов, тыс. руб.;
Рп - численность производственных рабочих, человек.
По этим формулам рассчитаны таблицы нормативов численности (часть таблицы приводится ниже).
Таблица 4-1
НОРМАТИВЫ ЧИСЛЕННОСТИ ИТР И СЛУЖАЩИХ ПО ФУНКЦИИ
Общее линейное руководство основным производством
Численность промышленно-производственного персонала | Стоимость активной части основных производственных фондов, тыс. руб. | ||
35 - 320 | 321 - 730 | 731 - 2100 и т.д. | |
185 - 215 | 8 | 8 | 9 |
216 - 245 | 8 | 9 | 10 |
246 - 275 | 9 | 10 | 11 |
276 - 310 | 10 | 11 | 12 |
311 - 345 | 11 | 12 | 13 |
346 - 385 | 12 | 13 | 14 |
и т.д. | |||
Как видно из табл. 4-1 и формул (4-1), (4-2), для определения нормативной численности по названным выше функциям необходимо знать только цифровые значения факторов. Численность можно установить, не изучая затрат времени с помощью фотохронометражных наблюдений на каждом предприятии. Так, если на каком-либо заводе численность промышленно-производственного персонала составляет 330 человек, а стоимость активной части основных производственных фондов 125 тыс. руб., то достаточно 11 человек ИТР и служащих для осуществления функции Общее линейное руководство основным производством.
Расчетная численность ИТР и служащих по указанной функции для данного примера определена подстановкой значений показателей предприятия в формулу (4-1) и решением степенного уравнения Нл = 0,102 · 3300,749 · 1250,073 способом логарифмирования, что дает Нл = 11 человек.
Применение этих методов нормирования сводит к минимуму затраты труда, но оно не совершенствует отдельные трудовые процессы и в меньшей степени стимулирует повышение производительности труда. Однако оно имеет то преимущество, что для его проведения необходимо знать значения факторов, отражающих трудоемкость работ анализируемой функции управления. Как показывает практика, методы нормирования по нормативам численности применимы для подавляющего большинства должностей ИТР и служащих.
ОСНОВНЫЕ ПОЛОЖЕНИЯ И ПОСЛЕДОВАТЕЛЬНОСТЬ РАЗРАБОТКИ
НОРМАТИВОВ
--------------------------------
<1> См. "Методические указания по разработке укрупненных нормативов численности и типовых структур аппарата управления промышленных предприятий". Изд. 3-е. М., НИИ труда, 1967.
Особенности труда ИТР и служащих (редкая повторяемость работ, большая неравномерность в загрузке, наличие большого количества работ, которые нельзя заранее предвидеть и др.) обусловливают необходимость применения в нормировании труда работников этой категории нормативов численности. Они устанавливаются и исчисляются в соответствии с математическими формулами, выведенными на основании числовых значений выбранных факторов и фактической численности ИТР и служащих на передовых предприятиях. Для этого используются формулы (уравнения регрессии) следующего вида:
Н = К · xа · yв ... Pс ... (4-3)
Н = а0 + а1x1 + а2x2 + ... аnxn, (4-4)
где Н - норматив численности по функции управления;
К - постоянный коэффициент уравнения регрессии;
а0 - свободный член уравнения регрессии;

а, в, ... с - показатели степени при численных значениях факторов;
а1, а2, ... аn - коэффициенты регрессии.
Анализ укрупненных нормативов численности ИТР и служащих, разработанных отраслевыми научно-исследовательскими институтами, свидетельствует о том, что они позволяют правильно распределить ее по отдельным предприятиям и тем самым нивелировать напряженность труда внутри отрасли. Но по целому ряду функций общепромышленного характера целесообразно разрабатывать межотраслевые нормативы численности. Функции общепромышленного характера отличаются тем, что их содержание, как правило, не зависит от специфики той или иной отрасли. В условиях любой отрасли промышленности организация труда и заработной платы включает в себя один и тот же круг вопросов, связанных с разделением и кооперацией труда и его рациональной организацией, техническим нормированием, тарификацией, совершенствованием систем оплаты и премирования. Так, совершенно очевидна идентичность работ по функции подготовки кадров или бухгалтерского учета в любой отрасли.
В результате анализа установлено слабое влияние отраслевой специфики по следующим функциям управления: организации труда и заработной платы; ремонтному, энергетическому обслуживанию; технико-экономическому планированию; материально-техническому снабжению и сбыту; комплектованию и подготовке кадров; общему делопроизводству и хозяйственному обслуживанию; бухгалтерскому учету и финансовой деятельности. Коэффициенты корреляции, отражающие степень зависимости численности от основных факторов, носящих межотраслевой характер, превышали 0,85. Это говорит о наличии тесной связи между численностью и выбранными факторами, слабом влиянии отраслевой специфики и о том, что межотраслевые факторы определяют более 80% колеблемости численности ИТР и служащих перечисленных выше функций по отдельным предприятиям. Влияние же прочих неучтенных факторов, в том числе и отраслевой специфики составляет менее 20%. Разработка нормативов в межотраслевом разрезе позволяет устранить разнобой в нормировании численности по сквозным функциям и применить более совершенные методы их разработки.
Последовательность разработки нормативов численности условно можно изобразить в виде схемы (см. схему 4-1).
СХЕМА 4-1
РАЗРАБОТКИ НОРМАТИВОВ ЧИСЛЕННОСТИ ИТР И СЛУЖАЩИХ
Определение состава функций управления и перечня должностей по каждой из них | |||||||
Выбор передовых предприятий для расчета нормативов численности ИТР и служащих | Определение факторов, влияющих на трудоемкость работ, выполняемых ИТР и служащими, на основе логического анализа | ||||||
Сбор данных о численности управленческого персонала и численных значениях факторов | |||||||
Отбор существенных факторов, влияющих на численность ИТР и служащих, на основе корреляционного анализа | |||||||
Вывод формул для определения численности ИТР и служащих | Определение поправочных коэффициентов и корректировка формул | ||||||
Оформление нормативов и рассылка на апробацию | |||||||
Доработка и утверждение нормативов | |||||||
Как видно из схемы, первоначально определяется состав функций управления и перечень должностей. Объективно необходимые функции управления для предприятий отрасли и их содержание устанавливаются в зависимости от специфики отраслей промышленности. При определении перечня должностей по функциям управления необходимо иметь в виду, что наименование должности не определяет функции управления.
На втором этапе осуществляется выбор базовых предприятий для разработки нормативов численности ИТР и служащих и устанавливается круг показателей, на основании которых производится отбор.
Параллельно с выбором предприятий на основе логического анализа определяют факторы, влияющие на численность ИТР и служащих.
На этапе разработки нормативов численности собираются исходные данные о списочной численности управленческого персонала и значениях факторов по отобранным базовым предприятиям. Чтобы обеспечить единообразие получаемых с различных предприятий данных, рекомендуется заранее подготовить формы для их получения.
Далее отбираются существенные факторы для каждой функции на основе корреляционного анализа, исходя из значений коэффициентов корреляции. Выбираются факторы с наибольшим значением парного коэффициента корреляции с функцией и стандартизованного коэффициента регрессии.
Вслед за этим анализируют зависимости между численными значениями факторов и численностью ИТР и служащих по функциям и выводят нормативные формулы. Обычно по каждой функции управления создается два - три, а иногда даже четыре варианта нормативных формул, из которых для практического использования выбирают лучшие.
Оптимальный вариант определяется на основании сравнения фактической и нормативной численности по функциям управления. В основу берут следующие критерии:
- наибольшее логическое соответствие входящих в формулу факторов;
- наибольшее соответствие нормативной и фактической численности, а также наилучший коэффициент множественной корреляции.
В ряде случаев следует обратить внимание на корректировку выведенных нормативных формул. Это имеет место при разработке как межотраслевых, так и отраслевых нормативов численности, установленных на базе большой совокупности предприятий, а также там, где фактическая численность ИТР и служащих завышена или занижена. Корректировка нормативов обеспечивает получение достаточно точных зависимостей на основе фактической численности.
Качественное определение поправочных коэффициентов весьма трудоемко и поэтому в условиях отдельной отрасли в настоящее время оно не всегда целесообразно. Определение же этих коэффициентов для создания межотраслевых нормативов оправдано. Оно окупит себя в процессе применения нормативов, вследствие многочисленности работников, на которых распространяются нормативы. Несмотря на то, что увеличение количества предприятий, на базе которых разрабатываются нормативы численности, повышает достоверность рассчитанных нормативов, часто приходится ограничивать их количество. Это вызывается трудностями подбора факторов. В одну группу могут объединяться предприятия, различия между которыми измеряются факторами, принятыми для исследования. В частности, в одну группу могут объединяться предприятия со значительной разницей в численности промышленно-производственного персонала, если этот фактор используется для анализа статистических зависимостей.
В аппарат управления входит весь состав работников органов управления учреждений и предприятий. На последних - это все инженерно-технические работники и служащие заводоуправления и цехов, организованные в соответствующие структурные подразделения и располагающие различными техническими средствами управления. Для характеристики управления в качестве сферы приложения труда всю деятельность аппарата управления расчленяют на отдельные составные части, которыми являются функции управления.
В целом комплекс функций управления предприятия состоит из общего (линейного) руководства самим предприятием, его цехами и производственными участками и функционального руководства. Необходимо отличать понятие функции управления от функции отдельных органов или исполнителей, так как в одном органе может совмещаться несколько функций.
Функции управления капитальным строительством, жилищно-коммунальным и подсобным хозяйством, бытовыми учреждениями, сторожевой и пожарной охраны и т.п. в методических указаниях не рассматриваются. При разработке нормативов численности по этим функциям следует руководствоваться действующими положениями, утвержденными соответствующими государственными органами.
1) общее (линейное) руководство основным производством;
2) оперативное управление основным производством.
3) разработка и совершенствование конструкций изделий;
4) разработка и совершенствование технологии и оснастки;
5) стандартизация и нормализация продукции, технических процессов и других элементов производства;
6) совершенствование организации производства и управления.
7) обеспечение производства инструментом и оснасткой;
8) ремонтное и энергетическое обслуживание;
9) контроль качества продукции;
10) охрана труда и техника безопасности.
11) технико-экономическое планирование;
12) организация труда и заработной платы;
13) бухгалтерский учет и финансовая деятельность.
14) транспортное обслуживание;
15) хозяйственное обслуживание;
16) общее делопроизводство.
17) материально-техническое снабжение, кооперирование и сбыт продукции.
18) комплектование кадров;
19) подготовка кадров.
Примерный перечень должностей ИТР и служащих, относящихся к каждой функции, приводится в работе НИИ труда.
В тех случаях, когда работник выполняет несколько функций, целесообразно объединить их в одну укрупненную, учитывающую фактическое совмещение работ. Если такое укрупнение невозможно, работников относят к той из функций, выполнение которой является основной для его должности и квалификации и имеет наибольший удельный вес в должностных обязанностях.
В специфических условиях различных отраслей промышленности отдельные функции могут иметь свое отраслевое значение. Определение количества функций в каждой отрасли зависит от специфики данной отрасли и размеров (масштабов) производства. Так, на предприятиях пищевой, легкой и текстильной промышленности может отсутствовать функция разработки и совершенствования конструкций изделий, а технологическую подготовку производства в случае небольшого штата технологов (от одного до трех человек) возможно объединить с другой, наиболее родственной ей функцией.
На выбор функций управления значительное влияние оказывают и масштабы производства. Например, в полиграфической промышленности для предприятий с численностью рабочих свыше 750 человек аппарат управления подразделяется на 10 функций. По мере уменьшения числа работников некоторые функции совмещают. Так, на предприятиях с количеством рабочих 201 - 375 человек выделено только восемь функций за счет совмещения контроля качества с общим руководством, общего делопроизводства с комплектованием и подготовкой кадров. На более мелких предприятиях с численностью рабочих до 50 человек выделено только две функции: общее руководство и бухгалтерский учет.
Помимо определения количества функций управления в зависимости от специфики и объемов производства нужно учитывать, что в некоторых отраслях имеются свои отраслевые функции. Это относится к предприятиям абразивной и подшипниковой промышленности. Здесь имеет место функция Механизация и автоматизация производства. В отраслях цветной металлургии, а также в горнодобывающей промышленности появляются такие функции, как Геологическая и маркшейдерская подготовка производства. Все функции в зависимости от их назначения можно подразделить на специальные и общие.
К функциям специального характера относят общее (линейное) руководство основным производством, которое осуществляет директор, главный инженер, их заместители, начальники цехов и участков, мастера; разработку и совершенствование конструкций изделий; технологическую подготовку производства; стандартизацию и нормализацию продукции, технологических процессов и других элементов производства; совершенствование организации производства и управления; контроль за качеством продукции и др.
На предприятиях общие функции можно отнести к группе общепромышленного (межотраслевого) характера. К ней относят: организацию труда и заработной платы, ремонтное и энергетическое обслуживание, технико-экономическое планирование, бухгалтерский учет и финансовую деятельность, материально-техническое снабжение, кооперирование и сбыт продукции, комплектование и подготовку кадров, общее делопроизводство и хозяйственное обслуживание. Содержание этих функций не зависит от специфики той или иной отрасли промышленности.
Полное и точное расчленение аппарата управления на функции, а также четкое определение количественного и качественного состава персонала по каждой из них позволит объективно подойти к определению необходимой численности ИТР и служащих.
на численность ИТР и служащих
Трудоемкость работ по управлению устанавливается путем определения необходимой численности в зависимости от ряда факторов, а применение данного метода полностью определяется возможностью их подбора. Различают два вида факторов.
К первому из них относятся те, которые характеризуют масштабы производства, объем внешних связей, производственно-технические и хозяйственные особенности каждого предприятия (объем валовой продукции, нормативная стоимость обработки, численность рабочих и др.). Они имеют непосредственное влияние на объем работ по управлению предприятием.
Ко второму виду относятся факторы, характеризующие систему и методы работы, степень механизации труда, применяемые формы документации и другие организационные условия. От них в значительной степени зависит производительность труда ИТР и служащих. Так, например, при разработке нормативов численности бухталтеров-расчетчиков должны учитываться факторы, характеризующие условия выполнения работ - степень механизации и централизации их выполнения и другие.
Чтобы определить необходимую численность ИТР и служащих, факторы первого вида учитываются прямой подстановкой соответствующих данных в расчетную формулу; факторы второго вида - косвенно, в виде постоянного коэффициента, входящего в отраслевой норматив и отражающего средний уровень производительности труда ИТР и служащих на передовых предприятиях.
Предварительное выявление факторов производится методом логического анализа с обязательным учетом требований:
- выбранные для исследования факторы отражают трудоемкость и специфические условия работы;
- числовые значения факторов содержатся в учетно-отчетной документации;
- между факторами и численностью ИТР и служащих существует очевидная логическая связь.
В большинстве случаев для получения исходных данных пользуются официальными сведениями отделов заводоуправления с точными указаниями, откуда они взяты и в каких единицах измеряются. Порядок сбора данных должен быть строго оговорен с тем, чтобы не допустить двоякого толкования одних и тех же понятий.
При разработке нормативов численности ИТР и служащих необходимо пользоваться примерным перечнем факторов, приведенных в табл. 4-2.
Таблица 4-2
ПЕРЕЧЕНЬ ФАКТОРОВ, РЕКОМЕНДУЕМЫХ ПРИ РАЗРАБОТКЕ НОРМАТИВОВ
ЧИСЛЕННОСТИ ИТР И СЛУЖАЩИХ НА ПРОМЫШЛЕННЫХ ПРЕДПРИЯТИЯХ
Наименование факторов | Условное обозначение | Примечание |
Численность промышленно-производственного персонала | Рпп | по форме 2Т-9 годового отчета |
Численность производственных рабочих | Рп | по данным планового отдела, ОТиЗ |
Общая численность рабочих | Ро | по годовым отчетам заводов 2Т-9 |
Стоимость основных производственных фондов | Ф | по форме 11 годового отчета |
Общее количество рабочих мест | Мо | по данным плановых отделов |
Количество рабочих мест в основном производстве | М | по данным плановых отделов |
Количество наименований оригинальных деталей | а | данные конструкторских отделов |
Коэффициент сложности выпускаемой продукции | Кс | данные конструкторских отделов |
Количество наименований выпускаемой продукции | N | данные годовых отчетов |
Количество технологических операций в целом по предприятию | Т | по данным отдела главного технолога |
Количество технологических операций в основном производстве | То | по данным отдела главного технолога |
Количество поставщиков и потребителей | П | по годовым данным отдела сбыта, материально-технического снабжения и внешней кооперации |
Количество наименований, типоразмеров, артикулов, применяемых основных и вспомогательных материалов, полуфабрикатов, покупных изделий и выпускаемой продукции | Мн | данные отделов снабжения, внешней кооперации, бухгалтерии и планового отдела |
Количество наименований всех деталей по моделям, сконструированным силами конструкторского отдела предприятия за год, без нормалей | Д | по данным спецификации конструкторского отдела |
Количество наименований всех деталей по моделям, находящимся в производстве, включая ранее сконструированные, и по технической документации других СКБ и КБ (без нормалей), | До | по данным детальных спецификаций |
Количество самостоятельных структурных подразделений в основном производстве | С | на основе утвержденной структуры предприятия |
Суммарная стоимость применяемых средств вычислительной техники | Вт | по данным бухгалтерского учета |
Количество наименований действующей оснастки в течение года (специальных и универсальных приспособлений, моделей, штампов) и инструмента (режущего, мерительного, вспомогательного) | Н | по данным БИХа |
Средний разряд работы | Р | по данным ОТиЗ |
Фондоотдача на 1 тыс. руб. основных производственных фондов | Фо | по данным планового отдела и бухгалтерии |
Коэффициент сменности производственных рабочих | Ксм | по данным планового отдела |
Уровень механизированного труда в общих трудозатратах по основному производству | Умт | по данным ОТиЗ |
Уровень специализации производства | Усп | по данным планового отдела, ф. III-8 |
Общее количество самостоятельных структурных подразделений | Со | на основе утвержденной структуры предприятия |
Коэффициент технической оснащенности управленческого труда средствами механизации для каждого предприятия. | Кто |
Кроме указанных в таблице основных факторов на ряде предприятий различных отраслей промышленности могут действовать дополнительные:
Эп | - | количество потребляемой электроэнергии; |
Qэ | - | количество единиц установленного электрооборудования; |
Р | - | суммарное количество единиц ремонтной сложности установленного оборудования; |
S | - | стоимость материалов и полуфабрикатов; |
У | - | удельный вес новых изделий в производственной программе завода; |
Л | - | количество выписанных счетов на готовую продукцию; |
Хп | - | потребление пара в т; |
Кнв | - | количество новых видов моделей; |
Т | - | себестоимость товарной продукции; |
Кос | - | количество обработанных счетов поставщиков и потребителей; |
Сц | - | количество производственных цехов; |
Q | - | объем планируемой продукции. |
Каждая функция управления зависит от определенных, наиболее свойственных ей факторов.
При разработке нормативов количество факторов, принятых для последующего анализа, может быть значительно расширено.
По функциям, содержание которых специфично для отрасли промышленности, выбор наиболее существенных факторов производится с учетом конкретных особенностей каждой отрасли. Определяя численность ИТР и служащих в каждой отрасли, необходимо учитывать влияние такого фактора, как степень оснащенности управленческого труда средствами механизации, который оказывает большое влияние на производительность труда. Ввиду того, что все функции с точки зрения возможности их типизации подразделяются на межотраслевые и отраслевые, следует установить раздельный подход к выбору факторов по каждой из них.
Статистическая обработка и анализ исходных данных при разработке нормативов численности включает следующие этапы:
- определение тесноты связи между численностью ИТР и служащих и факторами с помощью тарных коэффициентов корреляции и стандартизованных коэффициентов регрессии;
- отбор для каждой функции существенных факторов, влияющих на численность ИТР и служащих в наибольшей степени;
- вывод эмпирических формул зависимости численности от факторов, косвенно отражающих трудоемкость выполняемых работ;
- расчет численности ИТР и служащих по выведенным формулам и сравнение расчетной численности с фактической;
- разработка нормативных таблиц для определения численности ИТР и служащих.
При разработке нормативных таблиц, с целью сокращения их размеров и компактности значения численности всегда округляются. При этом должна обеспечиваться требуемая точность нормирования. Если придерживаться ранее принятой степени допустимой погрешности +/- 5%, то нормативные значения, равные 20 человек и больше, в таблицах можно округлять до целых чисел, а свыше 2 человек - до 0,1.
Совершенно естественно, что при пользовании нормативными значениями для расчета численности на предприятиях и подразделениях округление проводится до целых чисел по общим правилам математики. Исключение составляют только значения с небольшой численностью ИТР и служащих (менее пяти по каждой функции), которые округляются, как правило, в большую сторону.
На этапе установления тесноты связи следует рассчитывать не только парные, но и частные коэффициенты корреляции, показывающие тесноту связи между численностью и одним фактором при условном закреплении остальных факторов на среднем уровне.
Наличие в отрасли двух групп предприятий, отличающихся между собой какими-либо качественными признаками, предполагает обработку данных без разбивки совокупности, с вводом дополнительного фактора, характеризующего качественные различия отдельных групп предприятий. Таким фактором может быть условный номер, который присваивается группам предприятий в зависимости от качественных характеристик.
Одним из примеров их учета является рассмотрение зависимости численности бухгалтеров расчетной группы от факторов: численность рабочих Рр; численность рабочих-сдельщиков Рс и условный номер предприятия У. Группе предприятий, пользующейся услугами машиносчетной станции, присваивается номер 1, а предприятиям, выполняющим все расчеты в бухгалтерии, - 2.
Формула, полученная в результате совместной обработки данных двух групп предприятий, имеет вид
Нбр = 0,585 + 0,00068 Рр + 0,00216 · Рс + 0,28 · У.
Подставляя условный номер, получаем формулы для предприятий:
а) пользующихся услугами машиносчетной станции
Нбр = 0,875 + 0,00068 · Рр + 0,00216 · Рс;
б) не пользующихся услугами машиносчетной станции
Нбр = 0,155 + 0,00068 Рр + 0,00216 Рс.
До последнего времени для разработки нормативов применялись только степенные формы связи. Специальные исследования, проведенные на базе 200 уравнений регрессии, показали, что во многих случаях линейная форма связи может дать меньшие отклонения расчетной численности от фактической. Для межотраслевых и наиболее ответственных нормативов целесообразно анализировать несколько видов форм связи.
уравнения регрессии
Важным вопросом использования теории корреляции в нормировании является расчет числа предприятий, необходимых для вывода точного уравнения регрессии. Статистически решение данной проблемы основывается на принципах, уже рассмотренных выше. Указанные методы можно прямо использовать при определении необходимого числа предприятий, когда накоплены значительные материалы корреляционных разработок норм времени, нормативов численности или обслуживания. Практически для этого достаточно выявить число обследованных предприятий, информация о которых была использована для выведения качественных уравнений регрессии, отвечающих заданным параметрам точности. Например, устанавливая нормативы численности ИТР, отмечают зависимость величины ошибки норматива от числа обследуемых предприятий (табл. 4-3).
Таблица 4-3
Средняя предельная погрешность норматива, % | Число обследованных предприятий |
+/- 20 | 30 |
+/- 15 | 50 |
+/- 10 | 100 |
+/- 5 | 200 |
Несмотря на относительную сложность, в отличие от всех других упрощенных, корреляционный метод дает возможность определить минимальное количество предприятий.
Одним из показателей корреляционного анализа является парный коэффициент корреляции. Его точность в какой-то мере отражает точность отдельных коэффициентов регрессии, а это дает возможность приближенно судить об ошибках регрессии в целом по величине погрешности парного коэффициента корреляции. Относительная предельная ошибка коэффициента парной корреляции определяется выражением

--------------------------------
<1> И. Венецкий, Г. Кильдышев. "Основы математической статистики". М., Госстатиздат, 1963.
где a - относительная ошибка коэффициента парной корреляции;
r - величина парного коэффициента корреляции;
n - объем выборки.
Отсюда выводится формула расчета необходимого числа предприятий, обеспечивающего заданную точность выборочного коэффициента корреляции

При практических расчетах с помощью этой формулы величина "a" задается в пределах 10 - 20%, величина коэффициента корреляции принимается равной 0,7 - на уровне средней тесноты связи между анализируемыми факторами. С учетом указанных допусков необходимое число предприятий составит при:
a = 20% | n = 50 |
a = 15% | n = 100 |
a = 10% | n = 200. |
Этими рекомендациями можно пользоваться при подготовке информации для корреляционных расчетов. Однако, учитывая, что они носят приближенный характер, выведенные на их основе уравнения регрессии должны быть в последующем проверены более точными методами <2>.
--------------------------------
<2> Д. Юл "Теория статистики". М., Госстатиздат, 1960.
В тех случаях, когда в отрасли не набирается необходимого количества предприятий, рекомендуется разрабатывать нормативы для двух и более смежных отраслей, характеризующихся достаточно однородными уровнями организации производства и управления. Порядок разработки нормативов численности для отраслей со специфическими условиями предложен НИИ труда <1>.
--------------------------------
<1> Методические указания по разработке укрупненных нормативов численности и типовых структур аппарата управления промышленных предприятий. М., НИИ труда, 1967.
выведенным на основе статистических данных
Для разработки межотраслевых нормативов численности ИТР и служащих проводят корректировку зависимостей, полученных на основе анализа статистического материала о фактической численности ИТР и служащих на предприятиях и факторах, влияющих на трудоемкость выполняемых ими работ. Используя достаточно большую совокупность предприятий для разработки нормативов, можно получить истинные зависимости на базе фактической численности, при условии, что ее отклонения от оптимальной на каждом предприятии носят случайный характер. В тех случаях, когда отклонения систематически завышают или занижают оптимальную численность, использование фактической численности может привести к систематическому завышению или занижению нормативной.
Тенденция зависимости численности от изменения значений факторов (коэффициентов регрессии) определяется довольно точно, если имеется достаточно большое количество предприятий, даже в условиях использования данных с систематической ошибкой. Однако использование данных с систематической ошибкой требует корректировки постоянных коэффициентов регрессии:
а) при степенном виде зависимости - К;
б) при линейном - а0; а1 ... аn.
Корректировке зависимостей предшествует тщательный анализ организации и затрат труда работников, для которых разрабатываются нормативы (фотография рабочего дня, самофотография и др.). На основе этого анализа каждому подразделению определяют оптимальную численность. Отношение суммы оптимальной численности в анализируемых подразделениях Н' к сумме расчетной Н и будет поправочным коэффициентом Кп, на который необходимо скорректировать нормативные формулы

Таким образом, линейное уравнение регрессии после корректировки приобретает следующий вид:
Н' = Кп (а0 + а1x1 + ... + аnxn) (4-6)
Расчет поправочных коэффициентов сводится, главным образом, к нахождению оптимальной численности в анализируемых подразделениях. Определение ее рекомендуется производить в следующей последовательности:
- хронометраж затрат времени и изучение организации труда в выбранных подразделениях;
- разработка местных нормативов (норм) времени на часто повторяющиеся работы;
- определение трудоемкости основных работ путем умножения нормативов (норм) времени на количество выполняемых работ;
- определение удельного веса дополнительных работ на основе фотохронометражных наблюдений;
- расчет полной трудоемкости всех работ, выполняемых в анализируемых подразделениях (трудоемкость основных работ умножается на коэффициент, учитывающий удельный вес дополнительных работ);
- определение оптимальной численности делением полной трудоемкости выполняемых работ на полезный фонд времени одного работника.
На отдельных этапах по определению трудоемкости выполняемых работ могут быть использованы методы, приведенные во II и III главах указаний.
Следует иметь в виду, что если нормативы численности ИТР и служащих разрабатываются для отдельных должностных групп, то поправочные коэффициенты устанавливаются на основе анализа затрат времени и организации их труда. Приводим пример расчета поправочного коэффициента для нормативной численности бухгалтеров-расчетчиков на одесских предприятиях - мясокомбинате и сахаро-рафинадном заводе.
При этом следует иметь в виду, что количество предприятий для расчета поправочного коэффициента должно отбираться с учетом строгого соблюдения правил случайного отбора и определяться в соответствии с законами теории вероятностей.
Оптимальная численность на выбранных предприятиях определена на основе изучения структуры затрат рабочего времени и организации труда бухгалтеров расчетных групп с применением различных видов наблюдений (табл. 4-4).
Таблица 4-4
Наименование предприятий | Численность расчетной группы | Фотография рабочего дня | Самофотография рабочего дня | Хронометражные наблюдения |
Мясокомбинат | 4 | 12 | 10 | 210 |
Сахаро-рафинадный завод | 4 | 12 | 12 | 220 |
Итого | 8 | 24 | 22 | 430 |
Самый полный материал для анализа использования рабочего времени бухгалтеров-расчетчиков получен с помощью фотографий рабочего дня и хронометражных наблюдений.
Наблюдения проводились в первой, второй и третьей декадах месяца (табл. 4-5). Сводные таблицы фотографий рабочего дня показывают следующую структуру затрат рабочего времени бухгалтеров-расчетчиков:
Таблица 4-5
СТРУКТУРА ЗАТРАТ РАБОЧЕГО ВРЕМЕНИ БУХГАЛТЕРОВ-РАСЧЕТЧИКОВ
Наименование затрат | Удельный вес отдельных видов затрат, % | |
мясокомбинат | сахаро-рафинадный завод | |
Затраты рабочего времени, связанные с расчетами заработной платы | 75,3 | 72,4 |
Затраты рабочего времени, связанные с прочими расчетами | 20,4 | 16,9 |
Время на отдых | 0,8 | 1,3 |
Затраты времени, связанные с выполнением несвойственной работы | 0,2 | 6,4 |
Потери рабочего времени | 3,3 | 3,0 |
Итого | 100,0 | 100,0 |
Из таблицы видно, что наибольший удельный вес в работе бухгалтеров расчетных групп имеют затраты рабочего времени на расчеты заработной платы. Этим вызван их тщательный анализ.
Методами хронометражных наблюдений детально изучались все операции, связанные с расчетами заработной платы. Одновременно с этим выявлялись резервы снижения затрат рабочего времени. На основе хронометражных наблюдений, фотографий и самофотографий определялась фактическая годовая трудоемкость работ расчетной группы на этих предприятиях. Из проектируемого баланса затрат времени исключались нерациональные затраты времени и потери и увеличивалось время на выполнение работ, которые в настоящее время не делаются бухгалтерами-расчетчиками, но должны выполняться ими. К ним относились работы, связанные с переходом на новые условия планирования и экономического стимулирования (начисление премий по результатам хозяйственной деятельности предприятий и др.).
Затем, исходя из фактической годовой трудоемкости работ с учетом мероприятий, усовершенствующих отдельные элементы операций по расчету заработной платы, рассчитывалась проектируемая годовая трудоемкость. Деление ее на годовой баланс рабочего времени одного бухгалтера-расчетчика дает оптимальную численность работников расчетной группы.
Расчетная численность бухгалтеров данной группы определяется по формуле (4-7), выведенной на основании значений выбранных факторов и фактической численности бухгалтеров-расчетчиков, с применением метода множественной корреляции
Ро - численность рабочих (чел.);
Рс - численность рабочих-сдельщиков;
У - условный номер предприятия.
Для предприятий, пользующихся услугами машиносчетных станций, условный номер равен 1, а для предприятий, не пользующихся услугами, - 2. Методика расчета поправочного коэффициента и оптимальной численности более подробно иллюстрируется на примере Одесского сахаро-рафинадного завода.
Сахаро-рафинадный завод имеет машиносчетное бюро, куда ежедневно поступают сводки от цехов о выработке продукции рабочими-сдельщиками. В конце месяца им начисляют заработную плату. Затем наряды с начисленной заработной платой передаются в нормативный отдел, там проверяют правильность применения норм и расценок, визируют и передают наряды в расчетный отдел бухгалтерии. Суммы начисленной заработной платы бухгалтеры-расчетчики разносят в лицевые счета рабочих, по которым машиносчетное бюро составляет расчетные ведомости и начисляет заработную плату рабочим-повременщикам.
Бухгалтеры-расчетчики производят:
- начисление заработной платы рабочим за погрузочно-разгрузочные работы;
- открытие лицевых счетов;
- составление платежных ведомостей на выдачу заработной платы;
- расчет больничных листов, отпускных сумм и заработной платы уволенным;
- расчет удержаний по заработной плате;
- разноску сумм заработной платы и сумм премий в лицевые счета;
- прочие работы.
На основе хронометражных наблюдений определены нормативы времени на основные операции по расчету заработной платы (табл. 4-6).
Таблица 4-6
ОСНОВНЫЕ ОПЕРАЦИИ И ЗАТРАТЫ ВРЕМЕНИ
ПО РАСЧЕТУ ЗАРАБОТНОЙ ПЛАТЫ
Наименование затрат | Фактические затраты времени на 1 рабочего | Проектируемые затраты времени на 1 рабочего | ||
сек. | мин. | сек. | мин. | |
Начисление сумм заработной платы грузчикам | 315 | 5,25 | 315 | 5,25 |
Открытие лицевых счетов | 150 | 2,5 | 150 | 2,5 |
Запись в платежную ведомость на выдачу заработной платы | 17,1 | 0,28 | 17,1 | 0,28 |
Расчет больничных листов | 309 | 5,15 | 286,1 | 4,76 |
Расчет отпускных сумм | 559 | 9,32 | 523,8 | 8,73 |
Расчет заработной платы уволенных рабочих | 600,7 | 10,01 | 565,5 | 9,42 |
Расчет удержаний по зарплате | 384 | 6,4 | 380,2 | 6,33 |
Разноска сумм заработной платы в лицевые счета | 10,21 | 0,17 | 10,21 | 0,17 |
Разноска суммы начисленных премий в лицевые счета | 10,21 | 0,17 | 10,21 | 0,17 |
С помощью приведенных нормативов времени, фотографии и самофотографии рабочего дня определялась фактическая и проектируемая годовая трудоемкость работ расчетной группы бухгалтерии (табл. 4-7).
Таблица 4-7
СТРУКТУРА ЗАТРАТ РАБОЧЕГО ВРЕМЕНИ
Наименование затрат рабочего времени | Затраты рабочего времени на годовой объем работ, мин. | |
фактические | планируемые | |
Начисление заработной платы грузчикам | 9450 | 9450 |
Открытие лицевых счетов | 4742 | 4742 |
Составление платежных ведомостей на выдачу заработной платы | 6374 | 6374 |
Расчет больничных листов | 9332 | 8625 |
Расчет отпускных сумм | 17680 | 16560 |
Расчет заработной платы уволенным рабочим | 9189 | 8647 |
Расчет удержаний по заработной плате | 145690 | 144096 |
Разноска сумм заработной платы в лицевые счета | 7740 | 7740 |
Разноска сумм начисленной премии в лицевые счета | 3870 | 3870 |
Всего затрат времени по расчету заработной платы, учтенных хронометражными наблюдениями | 214067 | 210104 |
Затраты рабочего времени на расчет заработной платы, не учтенные хронометражными наблюдениями | 95902 | 94123 |
Затраты рабочего времени на прочие расчеты | 72354 | 71013 |
Потери рабочего времени и несвойственная работа | 40244 | - |
Время на отдых | 10703 | 10505 |
Всего затрат рабочего времени | 433270 | 385745 |
(7221 час) | (6429 час) | |
Оптимальная численность с учетом механизации счетных работ, ликвидации потерь рабочего времени, исключения несвойственных работ и увеличения времени по начислению премий за результаты хозяйственной деятельности предприятия и других будет несколько меньше фактической

Расчетную численность бухгалтеров-расчетчиков устанавливают по приведенной выше формуле (4-7):
Нбр = 0,595 + 0,00068 · 1897 + 0,00216 · 897 + 0,28 · 1 = 4,1 чел.
Аналогично определена оптимальная и расчетная численность бухгалтеров-расчетчиков по Одесскому мясокомбинату, которая соответственно составила 3,58 и 3,84. Отношение суммы оптимальной численности  к сумме расчетной
 и будет поправочным коэффициентом (Кп):
к сумме расчетной и будет поправочным коэффициентом (Кп):
Расчетная формула, выведенная на основе фактической численности (4-7), умноженная на коэффициент 0,87, дала окончательную нормативную формулу:
Нбр = 0,518 + 0,00068 · Ро + 0,00216 · Рс + 0,28 · У.
Подставив в нормативную формулу поправочный коэффициент, полученный методом выборочного исследования, распространяем результаты анализа организации и затрат труда в выбранных подразделениях на всю совокупность предприятий.
ПО НОРМАМ ОБСЛУЖИВАНИЯ И УПРАВЛЯЕМОСТИ
Нормативы численности ИТР и служащих разрабатываются по функциям управления или по отдельным должностям при численности ИТР и служащих в каждом отдельном подразделении не менее четырех - пяти человек. Вопросы конкретной расстановки работников на производстве и выполнения объемов работ нормативы численности не решают.
Для того, чтобы правильно определить группу выполняемых работ каждым работником, необходимы нормы времени или нормы управляемости и обслуживания. Под нормой управляемости следует понимать оптимальное число работников или структурных подразделений, которое целесообразно закрепить за руководителем. Норма управляемости измеряется только числом работников или структурных подразделений, приходящихся на одного руководителя. Норма обслуживания может выражаться числом рабочих и служащих, закрепленных за одним кассиром, и количеством наименований материалов и деталей и т.п., закрепленных за одним учетчиком или диспетчером. Так как нормами времени в настоящее время невозможно охватить все инженерные и управленческие работы, сфера применения норм обслуживания и управляемости достаточно широка. Практически они могут быть созданы для всех должностей, по которым нормы времени нецелесообразно разрабатывать.
Методика разработки норм обслуживания и управляемости мало отличается от методики расчета нормативов численности и производится по следующим этапам:
- выбор объектов исследования и сбор исходных данных;
- логический отбор факторов и расчет численного значения факторов, влияющих на норму;
- корреляционно-регрессионный анализ и вывод формул;
- выборочный анализ организации труда, расчет поправочных коэффициентов и корректировка формул.
Статистическая обработка собранных исходных данных во многом напоминает обработку при разработке норм времени, но имеет существенные отличия от разработки нормативов численности. Здесь часто применяются гиперболические виды связи, так как обратные зависимости между нормой и факторами встречаются довольно часто. Кроме того, в процессе статистической обработки для каждой нормы необходимо исследовать влияние факторов, подобранных логическим путем.
Практика разработай норм обслуживания, особенно норм управляемости, показывает, что подобрать основные факторы, влияющие на изменение норм обслуживания, часто не представляется возможным вследствие специфических условий формирования отдельных подразделений. Так, при разработке опытных норм управляемости для мастеров механообрабатывающих участков количество закрепленных за одним мастером рабочих изменялось от 7 до 70. Естественно, что такое различие не может быть объяснено разной степенью специализации участков или квалификацией рабочих. Расстановка мастеров в этом случае производилась по уже созданным участкам (по рабочим местам). Такая же расстановка работников имеет место при нормировании труда руководителей более высоких рангов. Начальника цеха назначают только тогда, когда имеется производственное подразделение, даже если количество участков (мастеров), закрепленных за ним, отличается от принятых в нормативах значений. Для того чтобы пронормировать труд руководителей этих подразделений, необходимо создавать должностные инструкции, несколько отличные от типовых, что позволит строго определить наименование и объем выполняемых работ. Например, если в каком-либо цехе имеется обособленный территориально-изолированный участок, на котором работают всего 10 - 12 человек, а норма управляемости 23 человека, на этом участке должен быть мастер, несмотря на то, что норма управляемости на участке в два раза больше. При этом в должностную инструкцию мастера наряду с прямыми обязанностями включаются такие работы, которые должны выполняться на этом же участке и могут быть выполнены в свободное от основной работы время, если даже они относятся к более низкой квалификации (работы за основного рабочего, наладчика, контролера и др.).
В подобной ситуации при наличии ранее разработанных норм управляемости для мастеров целесообразно проводить исследования на рабочих местах. Для тех участков, где разработанные нормы и должностные инструкции внедрены, прибегать к дополнительному исследованию нет необходимости. На специфических участках исследование служит ориентиром для корректировки типовых должностных инструкций. Так, в случае, если норма показывает, что на каком-либо участке мастер перегружен, целесообразно рассмотреть вопрос о передаче ряда функций его наладчикам или распределителям работ.
Аналогичные рассуждения могут быть применены также для руководителей высших рангов. Даже на самом маленьком предприятии должен быть директор, но круг выполняемых им функций может быть значительно расширен по сравнению с типовыми должностными инструкциями. И, наоборот, на крупном предприятии могут быть введены одна или несколько должностей заместителей, с тем чтобы ряд функций директора передать им.
На мелком предприятии директор в силу небольшого объема работ по каждой функции управления может осуществлять непосредственное руководство деятельностью почти всего аппарата управления. С ростом масштабов производства увеличивается объем работ (численность работников по каждой функции), и директор осуществляет руководство через своих заместителей, начальников отделов и т.д.
Незначительное увеличение объема работ по сравнению с предусмотренным в нормах управляемости компенсируется на практике введением категорий предприятий, цехов и участков и соответствующими изменениями в заработной плате.
Таким образом, разработка норм управляемости для мастера, начальника цеха и директора предприятия сводится к определению численности рабочих, приходящихся на одного мастера, числа функциональных и структурных подразделений, управляемых одним начальником цеха или директором предприятия, в зависимости от различного уровня производственных факторов и особенностей организации производства и управления.
Этап по определению поправочных коэффициентов к формулам, выведенным на основе статистических исходных данных, так же, как и в нормативах численности, сохраняется при расчете межотраслевых норм обслуживания и управляемости по наиболее массовым должностям работников отрасли.
Поправочные коэффициенты для формул, выражающих зависимость норм обслуживания от факторов, целесообразно рассчитывать с использованием теории массового обслуживания и математического моделирования. Это вызывается неравномерностью поступления требований на обслуживание, а следовательно, необходимостью учитывать целесообразный процент простоев нормируемых работников.
При разработке норм обслуживания имеют место случаи, когда невозможно подобрать факторы, влияющие на изменение норм, фактические размеры которых колеблются в значительных пределах. Причем такое колебание не вызвано какими-либо специфическими условиями, а является результатом исторически сложившихся форм организации управления и обслуживания. В подобных случаях методика разработки норм должна быть существенно изменена. Сначала методами, применяемыми для отыскания поправочных коэффициентов, устанавливается норма для каждого участка. Только после этого выводится зависимость между оптимальными нормами и факторами, влияющими на них. Отыскание такой зависимости после установления оптимальной нормы для каждого участка преследуют следующие цели:
- устранение в нормах неточностей, вызванных различными темпами работы на каждом рабочем месте;
- распространение полученной зависимости на другие участки и подразделения, не подвергавшиеся анализу;
- сохранение результатов исследования в виде формулы, с тем чтобы ими можно было воспользоваться на этих участках в изменившихся условиях работы.
Совершенно естественно, что применение подобной методики значительно увеличивает трудоемкость разработки норм. Поэтому ее целесообразно применять в исключительных случаях, когда статистическая совокупность довольно ограничена.
Нормы управляемости и обслуживания определяются не только как функции от какого-либо фактора, но и как средние величины. Такая методика используется для определения численности заместителей директора, начальников участков и других. Представление нормы в виде зависимости от факторов позволяет использовать для ее расчета данные подразделений, отличия между которыми измеряются этими факторами. Благодаря применению норм, выраженных в виде зависимостей, мы значительно расширяем группу предприятий, на базе которых они разрабатываются, и увеличиваем достоверность результатов.
Нормы управляемости, как правило, выражаются числом человек, непосредственно подчиненных руководителю, но могут также выражаться количеством подчиненных руководителю через одну, две и более ступеней подчинения. Например, норма управляемости для директора выражается числом мастеров или рабочих, подчиненных ему. Взаимосвязь между нормами различных ступеней управления выражается простой формулой
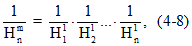
где  - норма управляемости m-ой ступени управления для n-го руководителя;
 - норма управляемости первого, второго ...n-го руководителя по ступеням управления.
Если определить норму управляемости для начальника цеха через число подчиненных ему рабочих, то необходимо перемножить обратные величины норм управляемости мастера, старшего мастера, начальника участка.
Предположим, что для конкретного цеха определены такие нормы управляемости: для мастера - 20 рабочих, для старшего мастера - 4 мастера, для начальника участка - 3 старших мастера и для начальника цеха - 4 начальника участка. Тогда по формуле (4-8) норма управляемости 4-й степени подчинения будет иметь вид

Естественно, в тех случаях, когда у начальника цеха в непосредственном подчинении находятся старшие мастера, то есть отсутствует ступень начальника участка, норма управляемости для начальника цеха уменьшится с 960 до 240 рабочих.
В нормировании труда встречается такая разновидность норм обслуживания, когда последняя измеряется числом работников, закрепленных за одним агрегатом. Примером таких норм является оптимальное число обслуживающих работников по различным профессиям, закрепленных за одной электронно-вычислительной машиной или вычислительным центром.
Разработка подобных норм обслуживания и управляемости осуществляется по той же методике, как и нормативы численности, и здесь специально не рассматривается.
механообрабатывающих цехов
Зависимость нормы управляемости от факторов, характеризующих сложность и специализацию работ, а также порядок взаимосвязи между руководителями предопределяет создание для их расчета математических моделей типа
Ну = f(а1, а2 ... аk ... аn),
где Ну - норма управляемости;
а1, а2 ... аk ... аn - факторы, влияющие на норму управляемости.
На первом этапе создания норм собирают исходные данные. Первичные технико-экономические показатели, характеризующие управляемый мастером участок, необходимо получить в том виде, как они представлены в табл. 4-8.
Таблица 4-8
Наименование цеха | Наименование участков (однородных по виду обработки) | Тип производства | Число рабочих | Итого | Количество смен работы | Средний разряд работы | Количество технологических операций | Количество физических единиц оборудования | Средняя ремонтная сложность одного станка | Количество рабочих мест на участке | Число мастеров, закрепленных за участками | Средняя численность производственных рабочих, приходящихся на 1 мастера | |||||
основных | наладчиков | подсобных | |||||||||||||||
всего | в том числе в первую смену | всего | в том числе в первую смену | всего | в том числе в первую смену | ||||||||||||
Моторный N 1 | Толкатель массовый | массовый | 95 | 50 | 18 | 10 | - | - | 113 | 2 | 2,65 | 37 | 74 | 9,5 | 37 | 4 | 28 |
Клапан массовый | 98 | 32 | 16 | 9 | 1 | 1 | 115 | 3 | 2,54 | 59 | 47 | 9,9 | 32 | 3 | 38 | ||
Шатун массовый | 134 | 46 | 20 | 12 | 1 | 1 | 155 | 3 | 3,1 | 110 | 70 | 11,9 | 46 | 6 | 26 | ||
Поршень массовый | 106 | 52 | 22 | 12 | - | - | 128 | 2 | 2,72 | 102 | 79 | 11,8 | 52 | 4 | 32 | ||
Кулачковый валик | 88 | 34 | 26 | 14 | - | - | 114 | 3 | 3,14 | 87 | 115 | 11,6 | 34 | 4 | 28 | ||
и т.д. | |||||||||||||||||
Для вывода эмпирических зависимостей нормы управляемости для мастеров от факторов, характеризующих производственные участки, их следует представлять в виде относительных величин.
Первоначально производится логический отбор и расчет численного значения факторов, влияющих на норму управляемости. С этой целью выбирается определяющий параметр, от которого зависит объем инженерно-управленческих работ руководителя (у мастеров - численность производственных рабочих, а у начальника цеха и директора - количество структурных подразделений). Далее в соответствии с выбранным параметром устанавливается количество рабочих, закрепленных за мастером, затем рассчитываются относительные величины факторов, характеризующих особенности производственного участка. Для мастеров производственных участков рассчитываются несколько факторов. Например, уровень специализации участков и цехов лучше всего характеризует коэффициент специализации, показывающий в среднем специализацию рабочих мест по участку. Он рассчитывается по формуле

где i = 1, 2, 3 ... n - количество рабочих мест, функционирующих в первую смену;
n - количество рабочих мест;
Ti - количество технологических операций, закрепленных за рабочим местом.
По величине коэффициента специализации участки и цехи условно разделяют по типам производства:
массовое | 1 - 0,70 |
крупносерийное | 0,7 - 0,40 |
серийное | 0,40 - 0,20 |
мелкосерийное | 0,20 - 0,05 |
единичное | ниже 0,05 |
Остальные факторы принимаются для корреляционного анализа в том виде, как они представлены в табл. 4-8. К ним относятся: средний разряд работы Ср, средняя ремонтная сложность оборудования Рсо, количество смен работы участка Су.
Затем с помощью корреляционно-регрессионного анализа устанавливаются степень пригодности выбранных факторов и зависимость нормы управляемости, выраженной уравнением регрессии. Рассчитываются неизвестные параметры нормативной формулы К, а, в, с.
Так, на основе исходных данных по 69 механосборочным участкам были рассчитаны несколько уравнений регрессии, наиболее применимых с точки зрения минимума расчетных отклонений от фактических значений:


Вид эмпирической зависимости выбирается на основании апробации формул на конкретном фактическом материале, а расчет норм управляемости по этим формулам производится на базе фактических данных оперативного учета. Например:
Кс = 0,27; Рсо = 11; Ср = 2,62; Су = 2.
Подставляя в формулу (4-10),
Ну = 121,5 · 0,270,066 · 2,62-0,24 · 11-0,56 · 20,102 = 25 (округленно).
Определение поправочных коэффициентов к нормам управляемости для мастеров делается с помощью фотографий рабочего дня и построения рационального баланса рабочего времени. Так, например, по результатам исследований на шести заводах: Одесском заводе им. Январского восстания, автосборочном заводе и заводах Автогенмаш им. Старостина, Полиграфмаш, киноаппаратуры был определен поправочный коэффициент к нормативным формулам, равный 1,218. Формулы для расчета норм управляемости после корректировки имеют следующий вид:


Для унификации нормативных материалов и облегчения их использования целесообразно все нормативные зависимости изображать в виде таблиц или формул.
В практике встречаются таблицы весьма разнообразных форм. Однако все разнообразие их может быть сведено к пяти основным типам в табл. 1, 2, 3, 4, 5, 6.
Наименование фактора влияния x1 | Числовые значения фактора x1 | |||||||
Чистовые значения нормированного времени на единицу измерения работы | ||||||||
Наименование фактора влияния x2 | Наименование фактора влияния x1 | |||||
Числовые значения фактора x1 | ||||||
Числовые значения фактора x2 | Нормированное время на единицу измерения работы | |||||
Наименование фактора влияния x3 | Числовые значения фактора x3 | ||||
Поправочный коэффициент к нормированному времени | Значение поправочных коэффициентов | ||||
Наименование фактора влияния x3 | Наименование фактора влияния x1 | |||||
Числовые значения фактора x1 | ||||||
Наименование фактора влияния x2 | ||||||
числовые значения фактора x2 | числовые значения фактора x2 | числовые значения фактора x2 | ||||
Числовые значения фактора x3 | Нормированное время на единицу измерения работы | |||||
Наименование фактора влияния x2 | Наименование фактора влияния x1 | |||||
Числовые значения фактора x1 | ||||||
Числовые значения фактора x2 | Первая часть нормированного времени на единицу измерения работы | |||||
Наименование фактора влияния x4 | Наименование фактора влияния x3 | |||||
Числовые значения фактора x3 | ||||||
Вторая часть нормированного времени на единицу измерения работы | ||||||
Числовые значения фактора x4 | ||||||
Кроме данных, приведенных в таблицах, для правильного применения нормативов в производственных условиях необходимо, чтобы они дополнялись:
а) описанием состава и последовательности выполнения трудовых действий нормируемой операции, на которую устанавливается норматив времени;
б) указаниями единицы измерения работы, на которую приводятся нормативы в таблице;
в) необходимыми схемами, эскизами и пояснениями, способствующими правильному пониманию нормируемого варианта работ и недопускающими различного толкования при применении нормативов.
Табл. 1, 2, 3, 4 не требуют каких-либо пояснений и применяются в зависимости от количества основных факторов времени. Табл. 1 при одном факторе, 2 - при двух факторах. При трех факторах может применяться табл. 4 или сочетание табл. 2 и 3. Табл. 5 и 6 практически представляют две табл. 2, с той разницей, что в каждой из них помещается только часть нормативного времени. Так, например, если трудоемкость какой-либо условной работы связана с влияющими на нее факторами следующей формулой
Т = 8,2 + 0,4 · x1 - 0,02 · x2 + 0,8 · x3 + 1,4 · x4,
то эту формулу следует разбить на две:
Т1 = 8,2 + 0,4 · x1 - 0,02 · x2
Т2 = 0,8 · x3 + 1,4 · x4.
В табл. 5 поместится значение Т1, а в табл. 6 - значение Т2. Суммируя Т1 и Т2, взятые из таблиц, мы получим значение нормированного времени. Аналогично может быть разбита на две степенная формула, только в этом случае Т1 и Т2 будут не суммироваться, а перемножаться.
Если использовать табл. 2 и 4 или две табл. 4, то в двух таблицах можно поместить зависимость норм от пяти и шести факторов соответственно.
В ряде случаев, особенно когда нормативами пользуются редко или требуется особо большая точность для расчета норм, могут применяться нормативные формулы. Последние должны также помещаться в нормативных сборниках наряду с таблицами, когда предполагается применение ЭВМ для определения трудоемкости выполняемых работ.
РАЗРАБОТАННЫЕ ОТРАСЛЕВЫМИ НАУЧНО-ИССЛЕДОВАТЕЛЬСКИМИ
И ПРОЕКТНЫМИ ИНСТИТУТАМИ НА ОСНОВЕ МЕТОДИЧЕСКИХ
УКАЗАНИЙ НИИ ТРУДА
Станкостроительное машиностроение | |
Общее линейное руководство |  |
Разработка и совершенствование конструкций изделий | 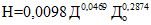 |
Технологическая разработка производства |  |
Обеспечение производства инструментом и оснасткой | Н = 0,112 Ф0,7339 И0,0964 |
Совершенствование организации производства и управления |  |
Организация труда и заработной платы | 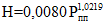 |
Ремонтное и энергетическое обслуживание | Н = 0,0210 Ф0,9070 |
Контроль качества продукции | 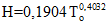 |
Оперативное управление основным производством | Н = 0,1980 Т0,3300 С0,7136 |
Технико-экономическое планирование |  |
Бухгалтерский учет и финансовая деятельность |  |
Материально-техническое снабжение, кооперирование и сбыт продукции |  |
Комплектование и подготовка кадров | 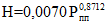 |
Охрана труда и техника безопасности |  |
Делопроизводство и хозяйственное обслуживание |  |
Торфодобывающая промышленность | |
Общее линейное руководство |  |
Ремонтное и энергетическое обслуживание | Н = 0,019 Ф0,779 |
Оперативное управление основным производством | Н = 0,0101 Х0,2478 Ф0,6131 |
Технико-экономическое планирование |  |
Бухгалтерский учет и финансовая деятельность | 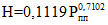 |
Материально-техническое снабжение, кооперирование и сбыт продукции | 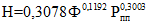 |
Комплектование и подготовка кадров | Н = 0,63 + 0,0012 Рпп |
Обувная промышленность | |
Общее линейное руководство |  |
Технологическая подготовка производства | 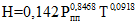 |
Организация труда и заработной платы |  |
Ремонтное и энергетическое обслуживание |  |
Контроль качества продукции |  |
Оперативное управление основным производством | 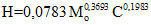 |
Технико-экономическое планирование |  |
Бухгалтерский учет и финансовая деятельность |  |
Материально-техническое снабжение, кооперирование и сбыт продукции |  |
Комплектование и подготовка кадров |  |
Охрана труда и техника безопасности | 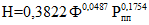 |
Делопроизводство и хозяйственное обслуживание |  |
Кондитерская промышленность | |
Общее (линейное) руководство основным производством |  |
Техническая служба |  |
Организация труда и заработной платы |  |
Технико-экономическое планирование |  |
Оперативное управление основным производством |  |
Контроль качества сырья и готовой продукции |  |
Ремонтное и энергетическое обеспечение эксплуатации оборудования, зданий и сооружений | Н = 0,0079 · Ф0,6171 · Э0,3198 |
Материально-техническое снабжение и сбыт продукции |  |
Бухгалтерский учет и финансовая деятельность |  |
Подбор, оформление и подготовка кадров |  |
Общее делопроизводство и хозяйственное обслуживание |  |
Цветная металлургия (для горных и горнообогатительных предприятий) | |
Разработка и совершенствование технологии и оборудования | 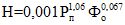 |
Ремонтное и энергетическое обслуживание |  |
Технический контроль |  |
Оперативное управление основным производством | 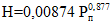 |
Бухгалтерский учет и финансовая деятельность | Н = 0,005 Р0,891 |
Материально-техническое снабжение и сбыт продукции | 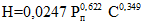 |
Охрана труда и техника безопасности | Н = 0,807 · 10-3 Р0,925 С0,394 |
Водный транспорт (порты и пристани) | |
Линейное руководство | Н = 0,0849 Q0,2692 К0,4215 |
Техническая подготовка погрузочно-разгрузочных работ |  |
Технико-экономическое планирование |  |
Учетно-финансовая деятельность | 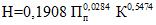 |
Материально-техническое снабжение | Н = 0,0454 Т0,598 К0,220 |
Техническое обслуживание транспортного флота |  |
Грузовая и коммерческая работа |  |
Руководство промышленной деятельностью | 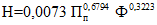 |
Диспетчерское регулирование обработки флота |  |
Организация местных перевозок |  |
Организация капитального строительства и ремонта |  |
Комплектование и подготовка кадров | Н = 0,0202 Q0,0975 К0,6258 |
Административно-хозяйственное обслуживание |  |
Предприятия энергосистемы (районные энергетические управления) | |
Технико-экономическое планирование | 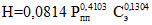 |
Организация труда и заработной платы |  |
Бухгалтерский учет и финансовая деятельность | Н = 0,6561 Ф0,1786 Р0,2999 |
Материально-техническое снабжение |  |
Комплектование и подготовка кадров | 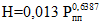 |
Общее делопроизводство и хозяйственное обслуживание | Н = 0,2085 Ф0,6452 |
Учреждения Госбанка Москвы | |
Численность бухгалтерских работников | |
Н = 0,00371 + 0,000222 Тд + 0,000393 Тх + 0,000135 Тб + 0,000028 · Пб | |
УСЛОВНЫЕ ОБОЗНАЧЕНИЯ
Н | - | численность ИТР и служащих по данной функции управления на предприятиях; |
Рпо | - | число рабочих, занятых апробированием и контролем производства; |
Д | - | количество наименований всех деталей по моделям, сконструированным силами заводского КБ (без нормалей); |
До | - | количество входящих и исходящих материалов; |
Рп | - | численность производственных рабочих; |
Т | - | количество технологических операций в основном производстве; |
Ф | - | стоимость основных производственных фондов; |
И | - | количество наименований спроектированной оснастки в течение года (специальной и универсальной) - инструментов, приспособлений, моделей, штампов; |
Рпп | - | численность промышленно-производственного персонала; |
Во | - | валовой выпуск продукции; |
То | - | общее количество технологических операций; |
С | - | количество структурных подразделений в основном производстве; |
М | - | количество рабочих мест в основном производстве; |
П | - | количество поставщиков и потребителей; |
Ро | - | общая численность рабочих; |
Мо | - | общее количество рабочих мест; |
Х | - | площадь нетто (га); |
Фо | - | стоимость машин и оборудования; |
Рвп | - | рабочие вспомогательного производства; |
З | - | производственные затраты; |
Вс | - | затраты на сырье; |
Ко | - | число наименований продукции, калькулируемых ежемесячно; |
Вф | - | затраты на передел; |
О | - | объем погрузочно-разгрузочных работ по плану на год; |
К | - | плановая средне-навигационная численность всех работников порта с приписанными пристанями и остаточными пунктами; |
mтр | - | количество обрабатываемого транзитного флота; |
N | - | установленная мощность всего перегрузочного парка машин (усл. приведенная); |
Пп | - | объем реализованной продукции и услуг портовой ремонтно-механической мастерской и ремонта флота; |
Доп | - | общая сумма доходов, получаемая портом-пристанью за все виды деятельности; |
Кр | - | плановая средне-навигационная численность всех рабочих и плавающего состава порта; |
Тп | - | товарооборот материального склада, склада навигационного обеспечения, топливно-бункеровочной базы; |
От. шт. | - | объем переработки тарно-штучных грузов; |
Ппр | - | количество приписанного флота к порту (пристани); |
Qм | - | объем местных перевозок грузов и пассажиров; |
Сп | - | объем строительно-монтажных работ и капитального ремонта, выполняемых хозяйственным способом; |
Фб | - | стоимость основных производственных фондов без стоимости зданий и сооружений; |
Во | - | объем производства в условных тоннах; |
Сс | - | общее количество счетов; |
Дп | - | сумма получаемых доходов за переработку грузов и обслуживание грузооборота; |
Сэ | - | количество предприятий энергосистемы; |
Р | - | численность персонала (работников всего); |
Тд | - | общее количество обработанных документов; |
Тх | - | количество платежных требований, принятых от поставщиков, кредитуемых по учетным данным хозорганов; |
Тб | - | количество платежных требований, принятых от поставщиков, кредитуемых по учетным данным банка; |
Пб | - | количество документов по выплате пенсий; |
Рмэ | - | численность рабочих ремонтно-механической, электроремонтной, КИП и автоматики и энергетической служб; |
Э | - | потребление электроэнергии; |
Мн | - | число видов (наименований) готовой продукции, выпускаемой предприятием. |
В КАНЦЕЛЯРИИ ПРОИЗВОДСТВЕННОГО ПРЕДПРИЯТИЯ
N п/п | Перечень и последовательность операций | Исполнитель | Содержание операции |
1 | 2 | 3 | 4 |
1 | Получение с предыдущей операции документов, требующих рассмотрения руководителя предприятия | Инспектор канцелярии; делопроизводитель | Получение от экспедиции документов, адресованных на имя руководителя предприятия для регистрации. Получение рассмотренных руководителем документов для записи резолюции в регистрационные формы и направление на исполнение |
2 | Регистрация документов | То же | Регистрация документов в принятых на предприятии регистрационных формах (журналах, карточках) с заполнением соответствующих разделов (граф) сведениями и указаниями руководства по документу. Запись регистрационного номера в штемпельном оттиске на документе. Сортировка документов для передачи по назначению (доклада на исполнение). При карточной форме регистрации скрепление регистрационных карточек документами; отыскание и подкладка карточек в справочную и контрольную картотеки. Подбор (при необходимости) дополнительных материалов из текущего архива. При необходимости передача одного и того же документа нескольким исполнителям; снятие с документов требуемого количества копий |
3 | Передача корреспонденции (для доклада на исполнение) | То же | Передача для последующих операций сортировочного устройства с документами, разложенными по получателям |
4 | Получение исполненных документов | Инспектор канцелярии; делопроизводитель | Получение от структурных подразделений и должностных лиц исполненных документов, выделение полученных документов для отправки в текущий архив. Проверка в законченных делопроизводством документах наличия отметки об исполнении, а в документах, готовых к отправке, правильности их оформления (наличие даты, подписи виз, приложений и пр.) |
5 | Регистрация документов | Инспектор канцелярии; делопроизводитель | Запись об исполнении в регистрационных формах (журналах, карточках) по документам, законченным делопроизводством. Регистрация подготовленных к отправке документов в журнале. Запись номера и даты на документе и его копии. Отделение копии от документа и сортировка их по принадлежности, сортировка документов по видам отправки (простое, авиа, заказное) |
6 | Подготовка распорядительных документов к рассылке | Инспектор канцелярии | Передача подлинника распорядительного документа в бюро механизированного изготовления документов для размножения. Получение тиража и подлинника распорядительного документа по изготовлению |
7 | Передача документов для отправки | Инспектор канцелярии; делопроизводитель | Передача для последующих операций в экспедиции сортировочного устройства с документами, разложенными по видам отправки. Передача копий отправляемых документов по назначению или откладывание для подшивки |
8 | Формирование дел в текущем архиве | Инспектор канцелярии; делопроизводитель | Распределение в дела законченных исполнителем документов в соответствии с номенклатурой дел канцелярии. Систематизация документов внутри дела в определенной последовательности, подшивка их в зависимости от сроков хранения в папки с клапанами (завязками) и скоросшиватели |
9 | Выдача документов и дел из текущего архива | Делопроизводитель | Выдача с разрешения управляющего делами (заведующего канцелярией) структурным подразделениям копий документов или целых дел во временное пользование с оставлением вместо них карточек-заместителей. Обеспечение своевременного возвращения дел |
10 | Подготовка дел к сдаче в архив | Инспектор канцелярии; делопроизводитель | Подготовка (формирование и оформление) в соответствии с "Правилами" ГАУ при СМ СССР дел постоянного и долговременного хранения к сдаче в архив |
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/dop_documents/3/tipov/0/normi.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|