

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации В данном виде документ опубликован не был. Первоначальный текст документа опубликован в издании М.: ООО Издательство "БСТ", 2013. Информацию о публикации документов, создающих данную редакцию, см. в справке к этим документам. Примечание к документу Текст данного документа приведен с учетом поправки, утв. Ассоциацией "Национальное объединение строителей", "НОСТРОЙ" 02.06.2017. Название документа "СТО НОСТРОЙ 2.25.102-2013. Стандарт организации. Автомобильные дороги. Устройство, реконструкция и капитальный ремонт водопропускных труб. Часть 4. Капитальный ремонт водопропускных труб" (утв. и введен в действие Протоколом Ассоциации "Национальное объединение строителей", "НОСТРОЙ" от 24.06.2013 N 43) (ред. от 11.12.2014) "СТО НОСТРОЙ 2.25.102-2013. Стандарт организации. Автомобильные дороги. Устройство, реконструкция и капитальный ремонт водопропускных труб. Часть 4. Капитальный ремонт водопропускных труб"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Список изменяющих документов "Национальное объединение строителей", "НОСТРОЙ" от 11.12.2014) |
ОКС 93.080
1 РАЗРАБОТАН | Саморегулируемой организацией некоммерческое партнерство "Межрегиональное объединение дорожников "СОЮЗДОРСТРОЙ" |
2 ПРЕДСТАВЛЕН НА УТВЕРЖДЕНИЕ | Комитетом по транспортному строительству Национального объединения строителей, протокол от 18 июня 2013 г. N 17 |
3 УТВЕРЖДЕН И ВВЕДЕН В ДЕЙСТВИЕ | Решением Совета Национального объединения строителей, протокол от 24 июня 2013 г. N 43 |
4 ВВЕДЕН | ВПЕРВЫЕ |
Настоящий стандарт разработан в рамках Программы стандартизации Национального объединения строителей и направлен на реализацию требований Градостроительного кодекса Российской Федерации, Федерального закона от 27 декабря 2002 г. N 184-ФЗ "О техническом регулировании" Федерального закона от 1 декабря 2007 года N 315-ФЗ "О саморегулируемых организациях", Федерального закона от 30 декабря 2009 г. N 384-ФЗ "Технический регламент о безопасности зданий и сооружений", приказа Министерства регионального развития Российской Федерации от 30 декабря 2009 г. N 624 "Об утверждении Перечня видов работ по инженерным изысканиям, по подготовке проектной документации, по строительству, реконструкции, капитальному ремонту объектов капитального строительства, которые оказывают влияние на безопасность объектов капитального строительства".
Стандарт направлен на повышение эффективности капитального ремонта водопропускных труб, внедрение новых, прогрессивных технологий ремонтных работ.
Авторский коллектив: докт. техн. наук Э.К. Кузахметова (МИИТ), канд. техн. наук В.А. Шмелев (ООО "ФСК "МГЦ"), Ю.К. Кудимов (ООО "ФСК "МГЦ"), Д.В. Колоколов (ЗАО "ОСГ").
Сопровождение разработки настоящего стандарта осуществлялось специалистами: А.В. Хвоинский, А.М. Шубин, А.С. Евтушенко (СРО НП "МОД "СОЮЗДОРСТРОЙ").
Работа выполнена под руководством докт. техн. наук, проф. В.В. Ушакова (МАДИ) и канд. техн. наук Л.А. Хвоинского (СРО НП "МОД "СОЮЗДОРСТРОЙ").
1.1 Настоящий стандарт распространяется на водопропускные трубы автомобильных дорог и устанавливает требования к капитальному ремонту труб следующими методами:
- методом гильзования с использованием композитных труб (метод гильзования);
- методом санации фотоотверждаемым полимерно-тканевым рукавом (метод санации полимерно-тканевым рукавом);
- методом создания внутренней оболочки навивкой специального ПВХ-профиля (метод SPR);
- методом замены отдельных элементов.
1.2 Стандарт устанавливает правила выполнения и контроля работ, а также основные требования к используемым материалам. Положения раздела 8 являются рекомендуемыми.
В настоящем стандарте использованы нормативные ссылки на следующие стандарты и своды правил:
ГОСТ 12.1.004-91 Система стандартов безопасности труда. Пожарная безопасность. Общие требования
ГОСТ 12.1.044-89 Система стандартов безопасности труда. Пожаровзрывоопасность веществ и материалов. Номенклатура показателей и методы их определения
ГОСТ 12.4.011-89 Система стандартов безопасности труда. Средства защиты работающих. Общие требования и классификация
ГОСТ 25.601-80 Расчеты и испытания на прочность. Методы механических испытаний композиционных материалов с полимерной матрицей (композитов). Метод испытания плоских образцов на растяжение при нормальной, повышенной и пониженной температурах
ГОСТ 25.604-82 Расчеты и испытания на прочность. Методы механических испытаний композиционных материалов с полимерной матрицей (композитов). Метод испытания на изгиб при нормальной, повышенной и пониженной температурах
ГОСТ 166-89 Штангенциркули. Технические условия
ГОСТ 427-75 Линейки измерительные механические. Технические условия
(ссылка введена Изменением N 1, утв. Ассоциацией "Национальное объединение строителей", "НОСТРОЙ" от 11.12.2014)
ГОСТ 4648-71 Пластмассы. Метод испытания на статический изгиб
ГОСТ 7473-2010 Смеси бетонные. Технические условия
ГОСТ 7502-98 Рулетки измерительные металлические. Технические условия
(ссылка введена Изменением N 1, утв. Ассоциацией "Национальное объединение строителей", "НОСТРОЙ" от 11.12.2014)
ГОСТ 8267-93 Щебень и гравий из плотных горных пород для строительных работ. Технические условия
ГОСТ 8269.0-97 Щебень и гравий из плотных горных пород и отходов промышленного производства для строительных работ. Методы физико-механических испытаний
ГОСТ 8269.1-97 Щебень и гравий из плотных горных пород и отходов промышленного производства для строительных работ. Методы химического анализа
ГОСТ 8735-88 Песок для строительных работ. Методы испытаний
ГОСТ 8736-93 Песок для строительных работ. Технические условия
ГОСТ 10060.0-95 Бетоны. Методы определения морозостойкости. Общие требования
ГОСТ 10180-2012 Бетоны. Методы определения прочности по контрольным образцам
ГОСТ 10181-2000 Смеси бетонные. Методы испытаний
ГОСТ 10528-90 Нивелиры. Общие технические условия
(ссылка введена Изменением N 1, утв. Ассоциацией "Национальное объединение строителей", "НОСТРОЙ" от 11.12.2014)
ГОСТ 10587-84 Смолы эпоксидно-диановые неотвержденные. Технические условия
ГОСТ 11262-80 Пластмассы. Метод испытания на растяжение
ГОСТ 12730.1-78 Бетоны. Метод определения плотности
ГОСТ 12730.5-84 Бетоны. Методы определения водонепроницаемости
ГОСТ 13015-2003 Изделия железобетонные и бетонные для строительства. Общие технические требования. Правила приемки, маркировки, транспортирования и хранения
ГОСТ 17623-87 Бетоны. Радиоизотопный метод определения средней плотности
ГОСТ 17624-87 Бетоны. Ультразвуковой метод определения прочности
ГОСТ 18105-2010 Бетоны. Правила контроля и оценки прочности
ГОСТ 22690-88 Бетоны. Определение прочности механическими методами неразрушающего контроля
ГОСТ 23732-2011 Вода для бетонов и строительных растворов. Технические условия
ГОСТ 24211-2008 Добавки для бетонов и строительных растворов. Общие технические условия
ГОСТ 26633-91 Бетоны тяжелые и мелкозернистые. Технические условия
ГОСТ 28860-90 Каучуки и латексы. Номенклатура
ГОСТ 30108-94 Материалы и изделия строительные. Определение удельной эффективной активности естественных радионуклидов
ГОСТ 30244-94 Материалы строительные. Методы испытаний на горючесть
ГОСТ 30247.0-94 Конструкции строительные. Методы испытаний на огнестойкость. Общие требования
ГОСТ 30402-96 Материалы строительные. Метод испытания на воспламеняемость
ГОСТ 30403-96 Конструкции строительные. Метод определения пожарной опасности
ГОСТ Р 54560-2011 Трубы и детали трубопроводов из реактопластов, армированных стекловолокном. Технические условия
СП 35.13330.2011 "СНиП 2.05.03-84* Мосты и трубы"
СП 46.13330.2012 "СНиП 3.06.04-91 Мосты и трубы"
СП 48.13330.2011 "СНиП 12-01-2004 Организация строительства"
СП 79.13330.2012 "СНиП 3.06.07-86 Мосты и трубы. Правила обследований и испытаний"
СП 126.13330.2012 "СНиП 3.01.03-84 Геодезические работы в строительстве"
СНиП 12-03-2001 Безопасность труда в строительстве. Часть 1. Общие требования
СНиП 12-04-2002 Безопасность труда в строительстве. Часть 2. Строительное производство
СТО НОСТРОЙ 2.25.99-2013 Автомобильные дороги. Устройство, реконструкция и капитальный ремонт водопропускных труб. Часть 1. Трубы бетонные и железобетонные. Устройство и реконструкция
СТО НОСТРОЙ 2.25.100-2013 Автомобильные дороги. Устройство, реконструкция и капитальный ремонт водопропускных труб. Часть 2. Трубы из композиционных материалов. Устройство и реконструкция
СТО НОСТРОЙ 2.25.101-2013 Автомобильные дороги. Устройство, реконструкция и капитальный ремонт водопропускных труб. Часть 3. Трубы металлические. Устройство и реконструкция
Примечание - При пользовании настоящим стандартом целесообразно проверить действие ссылочных стандартов и сводов правил в информационной системе общего пользования - на официальных сайтах Национального органа Российской Федерации по стандартизации и НОСТРОЙ в сети Интернет или по ежегодно издаваемым информационным указателям, опубликованным по состоянию на 1 января текущего года. Если ссылочный документ заменен (изменен), то при пользовании настоящим стандартом следует руководствоваться новым (измененным) документом. Если ссылочный документ отменен без замены, то положение, в котором дана ссылка на него, применяется в части, не затрагивающей эту ссылку.
В настоящем стандарте применены следующие термины с соответствующими определениями:
3.1 капитальный ремонт: Ремонт сооружения с возможной заменой конструктивных элементов для устранения физического износа, поддержания и улучшения эксплуатационных свойств без изменения функционального назначения и основных технико-экономических показателей.
3.2 гильзование: Восстановление несущей способности дефектной трубы путем установки внутри нее дополнительной трубы максимально возможного диаметра и заполнения образовавшихся пустот между трубами бетонной смесью.
3.3 композитные трубы: Трубы, изготовленные на основе стеклопластика, базальтопластика или углепластика.
3.4 метод замены отдельных элементов: Совокупность технологических приемов, направленных на замену отдельных, пришедших в негодность элементов водопропускной трубы.
3.5 санация водопропускной трубы: Комплекс мероприятий, направленных на восстановление проектных прочностных и гидравлических характеристик эксплуатируемой водопропускной трубы.
3.6 прочностные характеристики водопропускной трубы: Физико-механические показатели, характеризующие способность водопропускной трубы при допустимых деформациях выдерживать постоянные и временные проектные нагрузки в течение периода эксплуатации.
3.7 гидравлические характеристики водопропускной трубы: Физико-механические показатели, характеризующие способность водопропускной трубы обеспечивать пропускание водных потоков с проектной производительностью.
3.8 начальная удельная кольцевая жесткость SO, Н/м2: Начальное значение кольцевой жесткости, полученное в результате испытаний.
3.9 номинальная жесткость SN, Н/м2: Буквенно-цифровое обозначение жесткости в целях классификации, цифровое значение которой соответствует минимально необходимой удельной начальной кольцевой жесткости.
3.10 удельная кольцевая жесткость SR, Н/мм2: Величина устойчивости к кольцевой деформации под воздействием внешней нагрузки на миллиметр конструктивной длины.
3.11 термореактивные полимеры (реактопласты): Группа полимерных материалов, которые при нагревании не переходят в расплавленное состояние.
3.12 фотоотверждаемый полимерно-тканевый рукав (лайнер): Сплошной рукав, изготовленный из стеклоткани методом намотки или иным способом, с полимерной матрицей, отверждаемой непосредственно на месте производства работ с помощью источника ультрафиолетового излучения.
3.13 прелайнер: Поливинилхлоридная или полиэтиленовая пленка, укладываемая перед протаскиванием полимерно-тканевого рукава на лоток ремонтируемой трубы с целью защиты рукава от повреждения и снижения усилий протаскивания.
3.14 номинальный наружный диаметр DN, мм: Условное обозначение размера, соответствующее минимальному среднему наружному диаметру.
3.15 стойкость: Способность к сопротивлению действующим нагрузкам, выраженная в отношении показателя прочности образцов, подвергнутых воздействию от указанных нагрузок, к прочности контрольных образцов.
3.16 ПВХ-профиль: Лента из поливинилхлорида с сечением сложной формы, предназначенная для навивки внутри трубы с целью создания внутренней герметичной оболочки.
3.17 ПВХ-лайнер: Внутренняя оболочка трубы, выполненная путем навивки ПВХ-профиля.
3.18 элементы конструкции бетонной и железобетонной водопропускной трубы: Звено, оголовок, фундамент (если он предусмотрен), гидроизоляция, лоток.
3.19 элементы конструкции металлической гофрированной водопропускной трубы: Звено, оголовок, основание, противофильтрационный экран, гидроизоляция, лоток.
3.20 технологическая карта: Технологический документ, содержащий описание операций технологического процесса, применяемого оборудования и инструмента.
4.1 Капитальный ремонт водопропускных труб автомобильных дорог должен проводиться в соответствии с проектом и обеспечивать долговременную защиту земляного полотна от негативного влияния пропускаемых через трубы стоков.
4.2 Область применения каждого из методов капитального ремонта, их преимущества и недостатки приведены в приложении А.
5.1 Требования к материалам и изделиям, применяемым при капитальном ремонте методом гильзования с использованием композитных труб
5.1.1 Композитные трубы и фитинги должны удовлетворять требованиям ГОСТ Р 54560.
Примечание - В случае, если трубы и фитинги изготовлены методами, на которые ГОСТ Р 54560 не распространяется, рекомендуется учитывать требования ISO 10467:2004 [1]: метод непрерывной намотки с углами намотки стекловолоконных нитей и лент менее 90°, метод периодической намотки, метод центробежного формования.
5.1.2 Для капитального ремонта водопропускных труб под автодорогами методом гильзования необходимо применять безнапорные трубы PN1 с номинальной жесткостью в диапазоне SN 2500 - SN 20000.
Примечания
1 Подбор конкретных типов труб выполняется в процессе проектирования капитального ремонта, с учетом внешних нагрузок, состояния дефектной трубы и других факторов.
2 PN обозначает класс номинального давления, 1 - допустимое рабочее давление в трубе в барах, 1 бар соответствует 1 атмосфере или 0,1 МПа.
3 SN обозначает класс жесткости труб; следующее далее число - гарантируемое значение кольцевой жесткости, Н/м2.
5.1.3 Звенья композитных труб должны стыковаться друг с другом при помощи соединительных муфт, не выступающих за наружный диаметр трубы. В случаях, когда нет требования по сохранению максимально большого диаметра отверстия водопропускной трубы, допускается соединение звеньев с помощью муфт, выступающих за наружный диаметр или использование звеньев с раструбами.
5.1.4 На стройплощадку трубы и муфты должны поставляться скомплектованными. Муфта должна быть заранее смонтирована на одном из концов трубы.
5.1.5 Соединительные муфты должны быть изготовлены из композитного материала или нержавеющей стали.
5.1.6 Муфты и раструбы для обеспечения герметичности должны иметь уплотнительную манжету из эластомеров EPDM (этилен-пропилен-диен-полимер) или стирол-бутадиеновой резины SBR по ГОСТ 28860.
5.1.7 Бетон для пазух должен отвечать требованиям ГОСТ 26633. Класс прочности на сжатие должен быть не ниже B25. Марки бетона по морозостойкости и водонепроницаемости должны соответствовать требованиям СП 35.13330.
5.1.8 Бетонная смесь при укладке должна обладать подвижностью и иметь марку не ниже П4 по ГОСТ 7473.
5.1.9 В качестве крупного заполнителя рекомендуется применять щебень из естественного камня или из гравия, который должен отвечать требованиям ГОСТ 8267. Применение крупных заполнителей из осадочных горных пород не допускается. Для приготовления бетонной смеси допускается применение щебня и гравия с размерами фракции не более 10 мм. Зерновой состав каждой фракции должен отвечать требованиям ГОСТ 26633.
5.1.10 Для бетонной смеси должны применяться пески, отвечающие требованиям ГОСТ 8736. Зерновой состав песка должен соответствовать кривой просеивания, приведенной в ГОСТ 26633. Модуль крупности песка должен быть равен величине от 2 до 3. Содержание в песке пылевидных, илистых и глинистых частиц не должно превышать 0,5%.
5.1.11 Вода для затворения бетонной смеси и приготовления химических добавок должна соответствовать требованиям ГОСТ 23732.
5.1.12 Для бетона, используемого для заполнения пазух следует применять следующие химические добавки:
- пластифицирующие;
- расширяющие;
- повышающие морозостойкость бетона.
Добавки должны соответствовать требованиям ГОСТ 24211 и ГОСТ 26633.
5.2 Требования к материалам и изделиям, применяемым при капитальном ремонте методом санации фотоотверждаемым полимерно-тканевым рукавом
5.2.1 Фотоотверждаемый полимерно-тканевый рукав должен поставляться на стройплощадку в сложенном виде, в водо- и светонепроницаемой упаковке. В комплекте с рукавом должен поставляться прелайнер толщиной не менее 0,5 мм и длиной, на 4 м превосходящей длину полимерно-тканевого рукава.
5.2.2 Длина фотоотверждаемого полимерно-тканевого рукава должна превосходить длину ремонтируемой трубы на величину от 1,5 до 2,0 м, а периметр - составлять от 95% до 100% от периметра отверстия ремонтируемой трубы.
Примечание - Толщины стенок выпускаемых в настоящее время полимерно-тканевых рукавов составляют от 3,5 до 15,4 мм.
5.2.3 Физико-механические характеристики материала полимерно-тканевого рукава приведены в приложении Б.
5.2.4 Не допускается хранение фотоотверждаемого полимерно-тканевого рукава при температурах ниже 0 °C. Не допускается применение фотоотверждаемого полимерно-тканевого рукава по истечении его срока годности.
Примечание - Срок годности рукава в заводской упаковке составляет около шести месяцев. Срок годности рукавов с толщиной стенки более 10 мм, а также имеющих в составе материала добавки пероксидов, сокращается до трех недель.
5.3 Требования к материалам и изделиям, применяемым при капитальном ремонте методом создания внутренней оболочки навивкой специального ПВХ-профиля
5.3.1.1 Для навивки полимерной оболочки внутри ремонтируемой трубы должен применяться специальный ПВХ-профиль с формами сечения, представленными на рисунке 1.
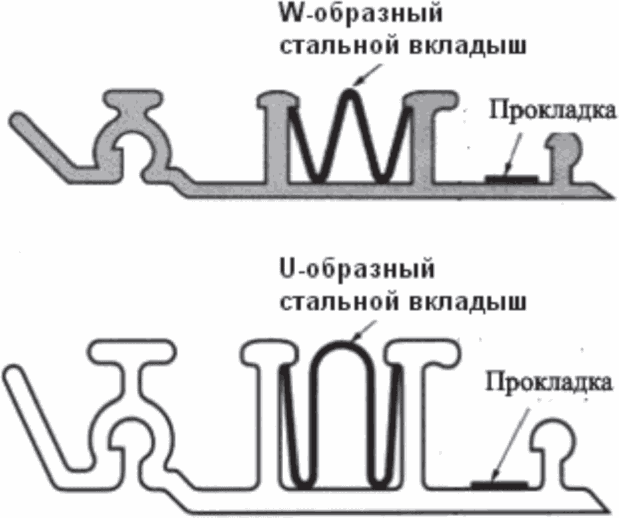
а) Варианты формы сечения ПВХ-профиля
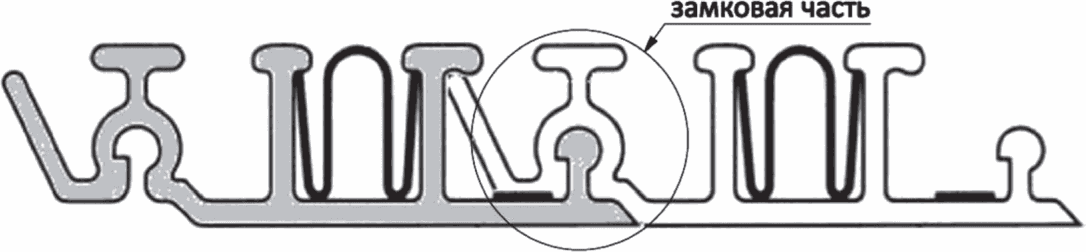
б) Способ скрепления витков профиля между собой
ПВХ-профиль должен изготавливаться из жесткого поливинилхлорида, прочностные характеристики которого представлены в таблице 1, и иметь в замковой части наклеенную мягкую резиновую прокладку для герметичности стыка.
Примечание - ПВХ-профили с повышенной прочностью поставляются с усилительными стальными вкладышами W- или U-образного сечения с гальваническим антикоррозионным покрытием.
Таблица 1
Наименование | Параметр |
Ударная вязкость, кг-см/см2 | 3,54 |
Предел прочности на разрыв, кг/см2 | 422,30 |
Модуль упругости на растяжение, кг/см2 | 25316,40 |
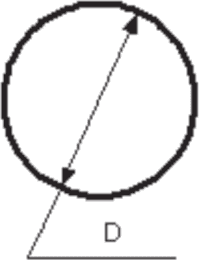
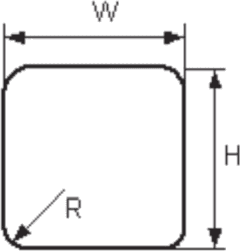
5.3.1.2 Типы выпускаемых ПВХ-профилей и критерии их выбора, зависящие от параметров ремонтируемой трубы, представлены в таблице 2.
Таблица 2
Тип ПВХ-профиля (маркировка производителя) | Сечение ремонтируемой трубы | ||
 |  | 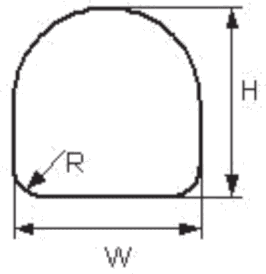 | |
Диаметр ремонтируемой трубы, мм | Габариты ремонтируемой трубы | Радиус скругления, R | |
87S | 360 - 550 | ||
80S | 550 - 850 | ||
79S | 850 - 1360 | ||
80SW (с W-образным стальным вкладышем) | W, Н от 800 до 1300 мм | более 250 мм | |
79SW (с W-образным стальным вкладышем) | 1360 - 2130 | W, Н от 1300 до 2000 мм | более 300 мм |
79SU (с U-образным стальным вкладышем) | более 2130 | W, Н от 2000 до 5000 мм | более 600 мм |
5.3.1.3 Информация о стойкости ПВХ-профиля к воздействию агрессивных сред приведена в приложении В.
5.3.2 Бетон для заполнения пазух должен соответствовать требованиям ГОСТ 26633. Класс прочности бетона на сжатие должен быть не ниже B30. Марка бетона по морозостойкости - не ниже F300 для ремонтируемых водопропускных труб, расположенных в районах со среднемесячной температурой воздуха наиболее холодного месяца выше минус 10 °C, и не ниже F400 в остальных районах. Марка бетона по водонепроницаемости должна быть не ниже W6. Прочие требования к бетону изложены в 5.1.9 - 5.1.12.
5.4 Требования к материалам и изделиям, применяемым при капитальном ремонте методом замены отдельных элементов
5.4.1 Элементы водопропускных труб, устанавливаемые взамен дефектных, должны быть того же типа и назначения и обладать характеристиками не хуже, чем у заменяемых элементов.
5.4.2 Требования к материалам и элементам железобетонных и бетонных водопропускных труб приведены в СТО НОСТРОЙ 2.25.99 (раздел 4).
5.4.3 Требования к материалам и элементам композитных водопропускных труб приведены в СТО НОСТРОЙ 2.25.100 (раздел 4).
5.4.4 Требования к материалам и элементам металлических водопропускных труб приведены в СТО НОСТРОЙ 2.25.101 (раздел 4).
6.1.1 К выполнению ремонтных работ разрешается приступать при наличии проектной и рабочей документации, разработанной в соответствии с требованиями СП 35.13330, и выполненного на ее основе проекта производства работ (далее - ППР).
6.1.2 Перечень документации, входящей в состав проекта на капитальный ремонт, порядок ее разработки, согласования и утверждения определяются в соответствии с требованиями Постановления [2] и отраслевых нормативных документов.
6.1.3 Организация строительства, подготовка к строительству, строительные работы, а также контроль качества строительства и надзор за строительством должны выполняться с соблюдением требований СП 48.13330 (разделы 4 - 7).
6.1.4 Перечень машин, механизмов и оборудования, применяемых при капитальном ремонте методом гильзования приведен в приложении Г, при монтаже полимерно-тканевого рукава - в приложении Д, при ремонте методом SPR - в приложении Е. При капитальном ремонте бетонных, железобетонных, композитных и металлических водопропускных труб методом замены отдельных элементов следует применять машины, механизмы и оборудование, применяемые при устройстве и реконструкции водопропускных труб, согласно СТО НОСТРОЙ 2.25.99 (приложение П) и СТО НОСТРОЙ 2.25.101 (приложение Б).
6.1.5 По завершении основных работ по капитальному ремонту, на территории, затронутой строительством, должны быть ликвидированы все временные сооружения и проведена предусмотренная проектом рекультивация.
- подготовительные работы по 6.2.2;
- монтаж звеньев внутренней трубы по 6.2.3;
- омоноличивание межтрубного пространства по 6.2.4.
- изоляция зоны работ от протекающей воды;
Примечание - Для защиты зоны работ от воды в соответствии с ППР могут устраиваться грунтовые дамбы с временным водохранилищем, водосборные котлованы перед входным оголовком, временные трубопроводы для отвода или перекачки воды за границы трубы.
- очистка или, при необходимости, промывка ремонтируемой трубы от мусора и грязи, удаление из нее воды, заделка трещин, открытых стыков и мест инфильтрации грунтовых вод;
Примечание - Конкретный перечень мест с дефектами и деформациями трубы, а также перечень выполняемых работ должен быть определен проектом.
- создание условий для беспрепятственного протаскивания звеньев внутренней трубы: устройство настила, направляющих, выравнивание дна трубы в соответствии с проектом.
6.2.3 Монтаж звеньев внутренней трубы должен выполняться в следующей технологической последовательности:
а) протянуть в существующей трубе канат из натуральных или искусственных волокон, с разрывной нагрузкой не менее 500 кг, для последующего протаскивания шланга для бетонирования;
Примечания
1 Концы каната закрепить (привязать) у входного и выходного оголовков.
2 При монтаже звеньев следить, чтобы канат оставался в межтрубном пространстве и не был задавлен.
б) уложить первое звено монтируемой трубы с помощью автокрана у входа существующей трубы, концом с муфтой или раструбом в направлении от оголовка;
в) установить монтажную тележку с домкратами (см. рисунок 2) внутри первого звена так, чтобы домкраты находились у обоих концов звена, при этом:
1) поднять домкраты упорами в верхний свод звена;
2) поднять звено на домкратах на высоту от 5 до 7 см для его транспортировки внутри существующей трубы;
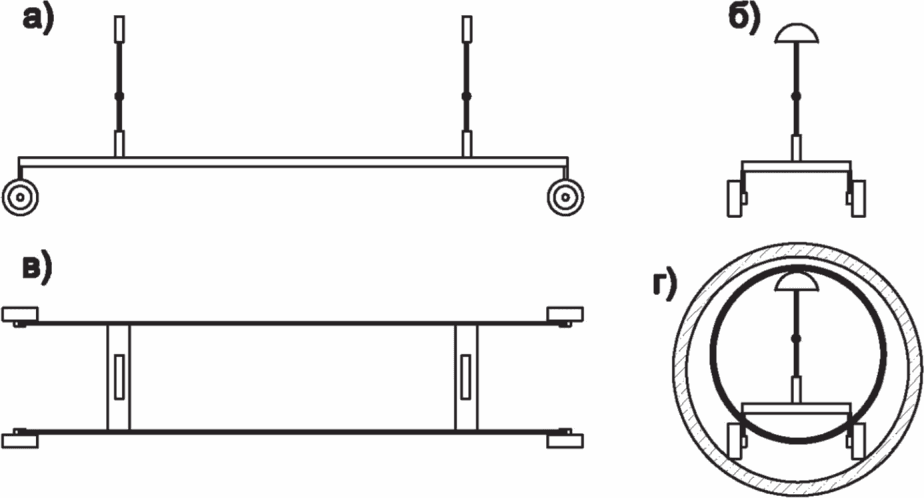
а) вид сбоку; б) вид спереди; в) вид сверху;
г) вид тележки в трубе
г) закатить вручную на тележке первое звено к противоположному краю существующей трубы;
д) выставить первое звено в существующей трубе с помощью домкратов в соответствии с проектом относительно осевой и высотной разбивок. Установить проектный уклон с помощью нивелира и домкратов;
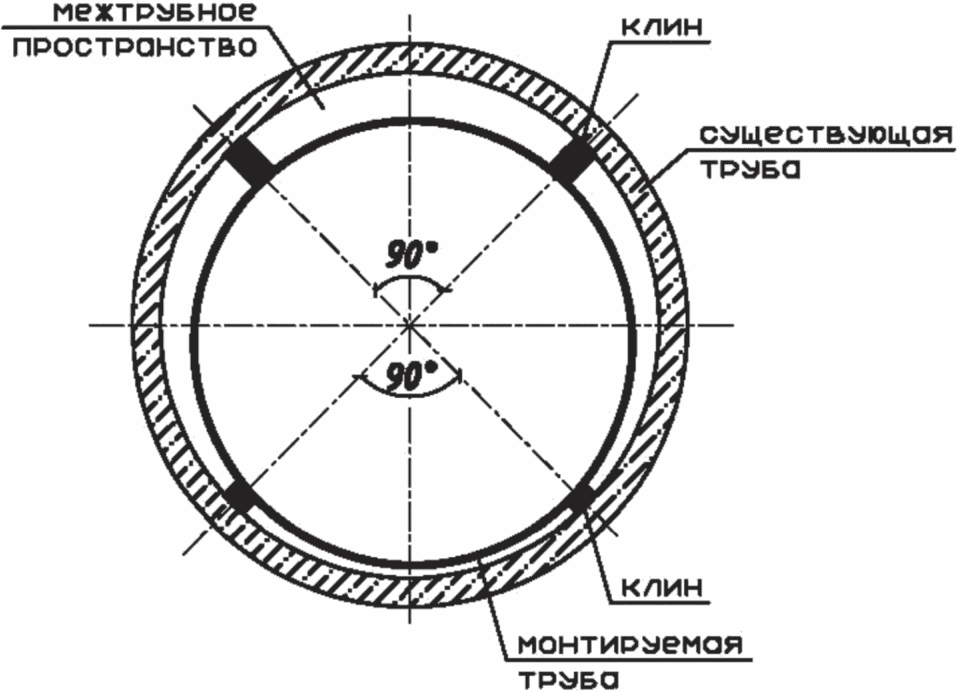
е) расклинить первое звено в четырех местах каждого торца с помощью деревянных или металлических клиньев по окружности (см. рисунок 3);
ж) проверить положение первого звена в соответствии с осевой и высотной разбивками. Проверить уклон с помощью нивелира;
и) переместить тележку с домкратами в исходное положение (к входному оголовку);
л) установить монтажную тележку с домкратами внутри второго звена так, чтобы домкраты находились у обоих торцов, при этом:
1) поднять домкраты упорами в верхний свод звена;
2) установить упор на торце с муфтой на высоте 1/3 диаметра звена для стягивания первого и второго звеньев с помощью лебедки с цепным тросом;
3) поднять второе звено на домкратах на высоту от 5 до 7 см для его транспортировки внутри существующей трубы;
м) переместить второе звено к муфте или раструбу первого звена в существующей трубе;
н) совместить по осям и высоте с помощью домкратов на тележке свободный конец второго звена с муфтой первого звена;
п) установить упор на высоте 1/3 диаметра звена на свободном крае первого звена для соединения первого и второго звеньев с помощью лебедки с цепным тросом;
р) установить две ручные лебедки с цепными тросами внутри звеньев, при этом лебедки застропить на упоре свободного края первого звена, а крюки цепных тросов - на упоре второго звена;
с) очистить от грязи места соединения первого и второго звеньев с помощью волосяной щетки и ветоши;
т) нанести смазочное средство на внутреннюю поверхность муфты и наружную поверхность стыкуемого торца второго звена;
Примечание - В качестве смазочного средства может использоваться жидкое мыло, технический вазелин или специальная смазка, заказываемая у поставщика труб.
у) завести с помощью лебедок свободный край второго звена в муфту первого звена до прохождения им красной линии на муфте (см. рисунок 4);
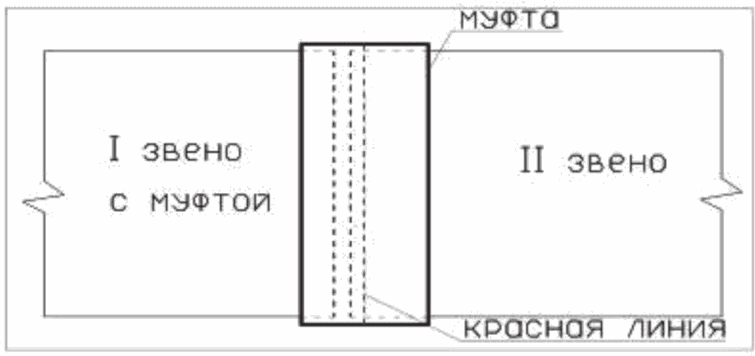
ф) выставить с помощью домкратов на тележке торец с муфтой второго звена в соответствии с проектом относительно осевой и высотной разбивок, при этом свободный торец второго звена не должен выйти за красную линию в муфте первого звена;
х) расклинить с помощью клиньев торец с муфтой второго звена в соответствии с рисунком 3, проверить положение второго звена;
Остальные звенья смонтировать аналогично операциям к) - ц).
Примечания
1 При работе со звеньями не допускать механических и химических повреждений материала звена.
2 Применять инвентарь и приспособления, которые распределяют нагрузку по периметру звена, не допуская точечных нагрузок.
а) заложить кирпичами на цементном растворе оба края межтрубного пространства по периметру, при этом оставив в них по одному проему 100 x 100 мм для пропуска шланга подачи бетона;
Примечание - Заделка кирпичами необходима для предотвращения вытекания бетонной смеси из межтрубного пространства.
б) привязать конец каната к шлангу для протягивания его вдоль трубы в межтрубном пространстве при бетонировании;
в) подавать бетонную смесь по шлангу с помощью бетононасоса. Начинать омоноличивание от края трубы;
г) контроль заполнения бетонной смесью проводить методом простукивания внутри трубы с помощью резинового молотка, а также сравнивая объем уложенной бетонной смеси с объемом по проекту;
д) омоноличивание межтрубного пространства проводить по всей длине трубы за три этапа по высоте:
I этап - омоноличивание лотковой части;
II этап - омоноличивание средней части;
III этап - омоноличивание свода трубы.
6.2.5 Перечень контролируемых видов работ, параметров и критерии их оценки приведены в 7.3.3.
6.2.6 По окончании каждого из этапов работ по 6.2.1, 6.2.2, 6.2.3 должны оформляться акты освидетельствования скрытых работ.
Примечание - Форма акта приведена в СТО НОСТРОЙ 2.25.99 (приложение Ж).
6.3.1 Общие положения
6.3.1.1 Работы по монтажу полимерно-тканевого рукава допускаются при температурах не ниже 0 °C. Мероприятия по поддержанию плюсовых температур в рабочей зоне при работе в зимний период должны быть разработаны в ППР и согласованы с фирмой - поставщиком полимерно-тканевого рукава.
6.3.1.2 Работники должны иметь экипировку, защищающую кожу, глаза и органы дыхания и удовлетворяющую требованиям ГОСТ 12.4.011.
6.3.1.3 Основные этапы работ должны включать:
- подготовительные работы по 6.3.2;
- монтаж полимерно-тканевого рукава по 6.3.3.
На этапе подготовки должны быть выполнены работы согласно 6.2.2.
Рабочие площадки должны быть оборудованы солнцезащитными навесами для защиты полимерно-тканевого рукава от ультрафиолетового излучения.
Примечание - В качестве солнцезащитных навесов допускается применять любые инвентарные или изготавливаемые на месте конструкции, непроницаемые для ультрафиолетового излучения.
Монтаж полимерно-тканевого рукава должен выполняться в следующей технологической последовательности:
а) на дно трубы, на всем ее протяжении, с запасом по 2 м в каждую сторону, уложить прелайнер;
Примечание - При длине трубы более 30 м поверхность прелайнера следует смазать касторовым или любым другим техническим маслом или мыльным раствором (расход от 80 до 100 мл/м2).
б) в передний конец полимерно-тканевого рукава вставить передний трубный сальник и соединить их между собой при помощи штатных ремней и зажимов. Через отверстие в сальнике наружу нужно вывести конец шнура, проложенного внутри рукава при его изготовлении;
в) закрепить к переднему сальнику трос лебедки и с ее помощью протащить рукав через трубу. Протаскивание производить до тех пор, пока сальник полностью не выйдет из отверстия трубы, заняв положение, удобное для доступа к нему. В процессе протаскивания необходимо следить, чтобы рукав не перекручивался по продольной оси. При длине рукава свыше 40 м натяжение лебедки должно сохраняться в течение 15 минут после окончания протаскивания для предотвращения возникновения радиальных складок на рукаве;
Примечание - Возможен вариант протаскивания с закреплением лебедки не за сальник, а непосредственно за рукав. Конец рукава в этом случае сворачивают в петлю и фиксируют ремнями. Сальник вставляется после окончания протаскивания.
г) в задний конец рукава аналогично операции б) следует установить задний трубный сальник, который имеет крышку с патрубками и отверстием с уплотнителем под шнур для последующего монтажа оборудования. Рукав следует подтягивать лебедкой до исправления складок. При этом задний сальник должен остаться за пределами трубы;
Примечание - Технологический запас длины рукава, необходимый для установки сальников, определяется проектом и составляет, как правило, от 2 до 3 м.
д) подсоединить к патрубкам заднего сальника шланг компрессора и манометр для контроля давления, после чего закачать в рукав воздух под рабочим давлением от 0,2 до 0,5 МПа до полного облегания рукавом трубы. Повышение давления следует производить постепенно, с паузами от 5 до 10 минут через каждые 5 кПа;
е) спустить избыточное давление до уровня атмосферного и через крышку заднего сальника в рукав ввести источник ультрафиолетового излучения (УФИ). К источнику присоединить заложенный в рукаве шнур, концы которого должны быть выведены наружу через отверстия сальников;
ж) выполнить повторную закачку воздуха в рукав постепенно, с паузами от 5 до 10 минут через каждые 5 кПа до полного облегания рукавом трубы;
и) перемещать источник ультрафиолетового излучения следует с помощью шнура внутри рукава со скоростью, обеспечивающей его отверждение. Контроль качества процесса отверждения следует производить в соответствии с 7.3.5;
Примечания
1 Скорость, обеспечивающая отверждение, обычно составляет от 25 до 50 см/мин. Величина скорости перемещения указана в инструкции по эксплуатации используемого оборудования.
2 В процессе экзотермической реакции смолы выделяется тепло, необходимое для отверждения рукава. Данные о температуре внутри рукава получают от датчиков, закрепленных на источнике УФИ.
к) выполнить демонтаж сальников, извлечь источник УФИ и внутреннюю защитную пленку рукава, произвести обрезку выступающих частей рукава с помощью отрезной машинки, загерметизировать щели на стыках рукава и трубы в местах обрезки бетонной смесью или эпоксидной смолой по ГОСТ 10587;
л) контроль качества работ по монтажу полимерно-тканевого рукава следует выполнять в соответствии с 7.3.5 и 7.3.6.
6.3.4 Результаты выполнения работ по монтажу полимерно-тканевого рукава следует оформлять актом промежуточного освидетельствования ответственных конструкций. Форма акта приведена в СТО НОСТРОЙ 2.25.99 (приложение Л). К акту прикладывается протокол процесса отверждения, форма которого приведена в приложении Ж.
6.4 Технология капитального ремонта методом создания внутренней оболочки навивкой специального ПВХ-профиля
6.4.1 Технология капитального ремонта методом создания внутренней оболочки навивкой специального ПВХ-профиля выполняется по документам поставщика на правила выполнения работ, на применяемые материалы и оборудование.
- подготовительные работы по 6.4.3;
- сборку навивочной машины по 6.4.4;
- монтаж внутренней облицовки (далее - лайнер) из ПВХ-профиля по 6.4.5;
- омоноличивание пазух между ремонтируемой трубой и ПВХ-лайнером по 6.4.6.
На этапе подготовительных работ должны быть выполнены работы, описанные в 6.2.2.
Сборка навивочной машины должна выполняться в следующей последовательности:
- подготовка к сборке по 6.4.4.1;
- сборка направляющей рамы и набор роликовой цепи по 6.4.4.2.
Примечания
1 Навивочная машина представляет собой замкнутую роликовую цепь, смонтированную на направляющей раме.
2 Для ремонта водопропускных труб с сечением, отличающимся от круглого, направляющие рамы изготавливаются по индивидуальным проектам.
а) на технологической площадке собрать макет фрагмента ремонтируемой трубы. Начало ПВХ-профиля вставить в зажим, предусмотренный на макете. ПВХ-профиль без стального вкладыша-усилителя разогреть с помощью ручной горелки для придания ему гибкости. Разогретым профилем сделать виток вокруг макета трубы. Длина витка должна несколько превышать один оборот профиля вокруг трубы. Затем полученному витку дать остыть и снять его с макета, как показано на рисунке 5;
Примечание - Полученное кольцо будет сохранять форму за счет собственной жесткости.
б) полученный виток из ПВХ-профиля вставить в макет фрагмента трубы и зафиксировать саморезами, как показано на рисунке 6;
в) на другой конец макета фрагмента трубы аналогично установить такое же кольцо из ПВХ-профиля для предотвращения опрокидывания навивочной машины;
Примечание - Начав опрокидываться во время навивки ПВХ-лайнера, навивочная машина может прийти к опасному уровню наклона, когда запирающий (внешний) ролик будет захватывать уже навитую часть профиля и деформировать ее.
г) макет фрагмента трубы переместить точно к месту начала навивки лайнера, где установить его, совместив с началом ремонтируемой трубы.
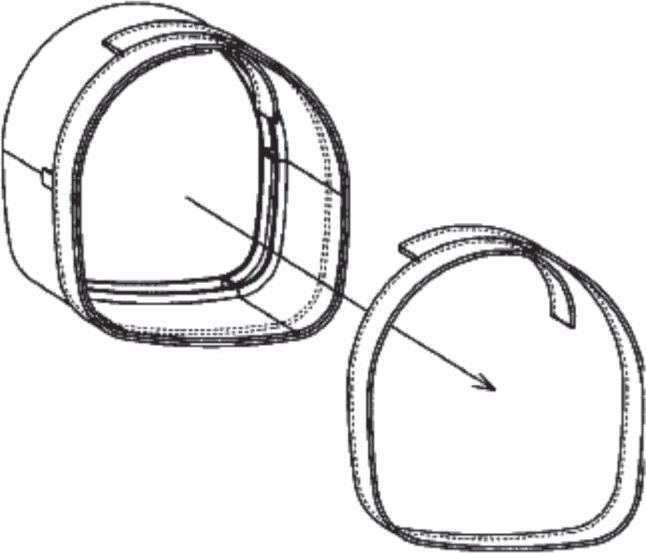
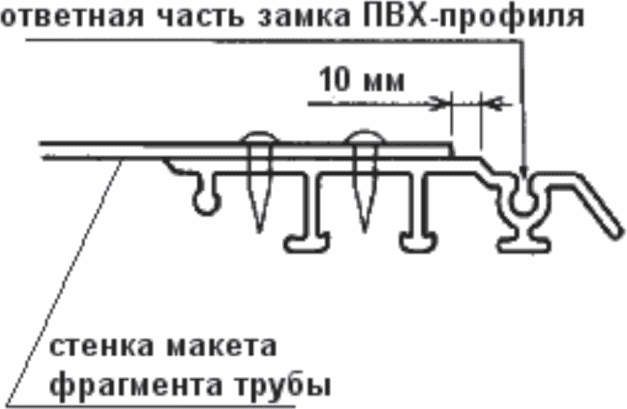
фрагмента трубы
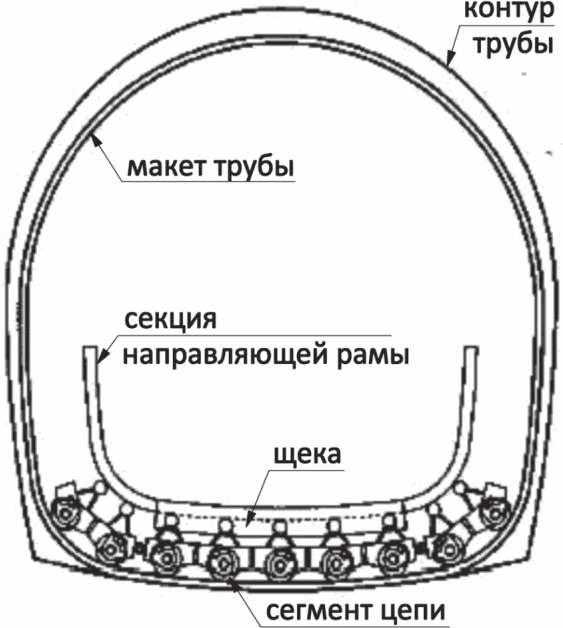
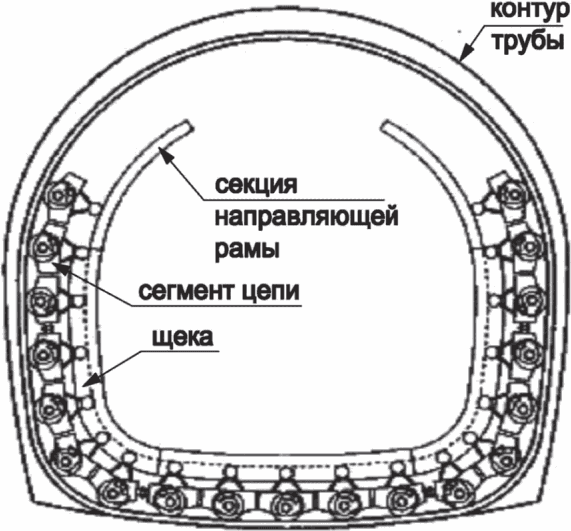
а) поместить сегмент главной роликовой цепи на дно макета фрагмента трубы, уложив сверху секцию направляющей рамы. Уложить спереди и сзади от сегмента направляющей рамы щеки направляющей рамы и соединить их с направляющей рамой с помощью болтов таким образом, чтобы ведущие ролики роликовой цепи фиксировались в направляющей, образованной направляющей рамой и щеками (см. рисунок 7);
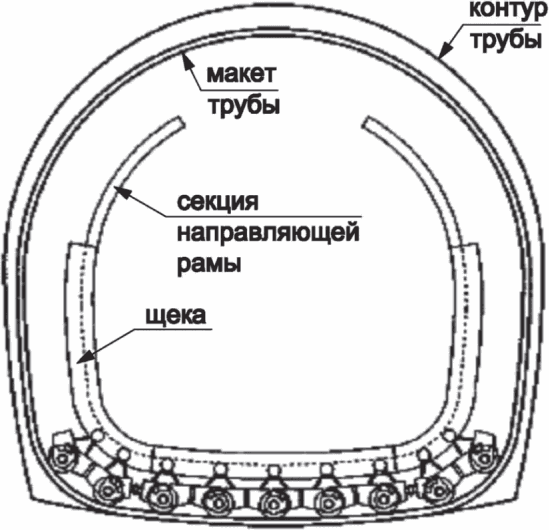
б) продлить направляющую раму в обе стороны посредством наращивания вертикальных секций. Аналогично процедуре, описанной в а), соединить секции рамы с секциями щек (см. рисунок 8);
Примечание - В собранной раме "ступеньки" на стыках между отдельными сегментами направляющей рамы не должны превышать 0,5 мм.
в) аккуратно вставить сегмент главной роликовой цепи в зазор между макетом фрагмента трубы и направляющей рамой (см. рисунок 9). Ведущие ролики должны быть вставлены в направляющую, образованную рамой и щеками. Вставленные таким образом сегменты должны быть затем соединены с сегментом роликовой цепи, уложенным ранее;
Примечание - Монтируемые сегменты должны быть заранее подготовлены таким образом, чтобы их масса позволяла легко переносить их и устанавливать на место вручную. Поскольку в процессе установки сегментов цепи по бокам ранее установленные ролики могут сдвигаться, установку следует проводить с осторожностью.
г) присоединить к направляющей раме недостающие сегменты и вставить верхние сегменты главной роликовой цепи, включая два ведущих ролика. Между ведущими роликами N 1 и N 2 (см. рисунок 10) должны быть установлены три звена роликовой цепи. Ведущие ролики N 1 и N 2 должны находиться справа и слева во время монтажа. Три недостающих звена главной роликовой цепи устанавливаются на место в последнюю очередь.
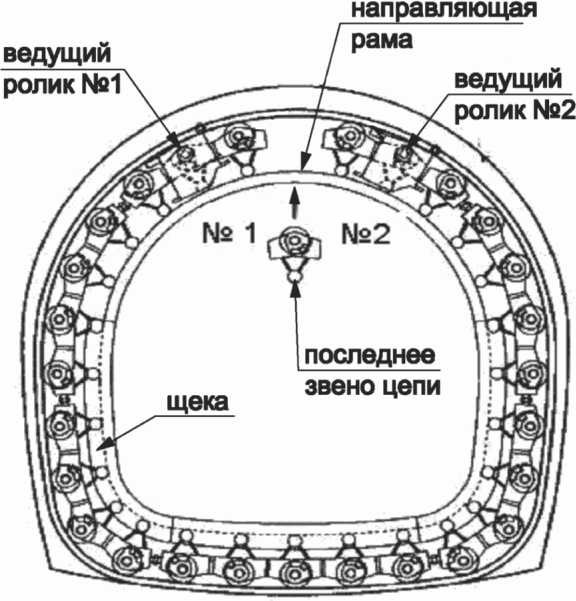
Необходимо соединить все звенья роликовой цепи вместе (см. рисунок 10). Затем смонтировать внешний ролик, который является обжимающим или запирающим ПВХ-профиль, с тем, чтобы предотвратить наклон или опрокидывание навивочной машины;
Примечание - Длина главной роликовой цепи проектируется таким образом, чтобы ее длина соответствовала длине периметра направляющей рамы, однако зачастую бывает сложно соединить последние звенья, поскольку вес сегментов цепи стремится сократить длину роликовой цепи. В этом случае следует использовать винтовые регуляторы, установленные на сдвоенных звеньях, с тем, чтобы ослабить натяжение цепи и произвести замыкание последнего звена. После замыкания последнего звена следует привести винтовые регуляторы в исходное положение для восстановления корректного натяжения цепи.
д) смонтировать консоль двигателя с гидравлическим мотором на ведущую коробку сцепления каждого ведущего роликового звена. Мотор, закрепленный на ведущей коробке передач N 2, должен иметь ответную часть для подключения шлангов. Шланги присоединить к ведущим моторам (см. рисунок 11);
Примечание - Не путать местами ведущие звенья N 1 и N 2. Если они установлены неправильно, гидравлические шланги могут запутаться и быть повреждены.
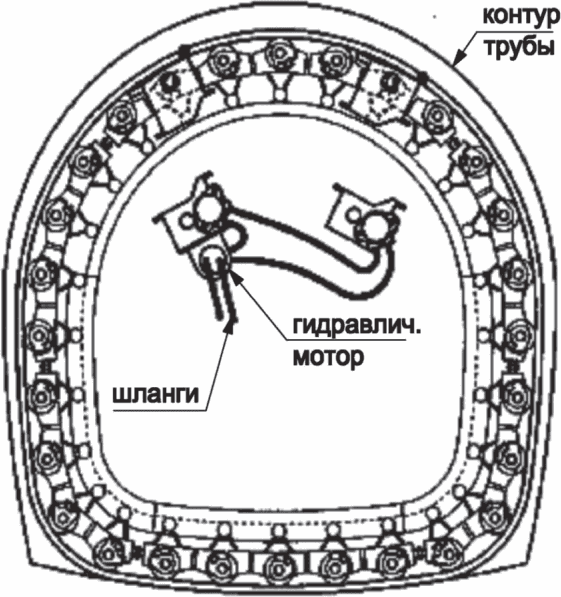
е) окончательно смонтировать недостающие фрагменты щек на направляющей раме (см. рисунок 12);
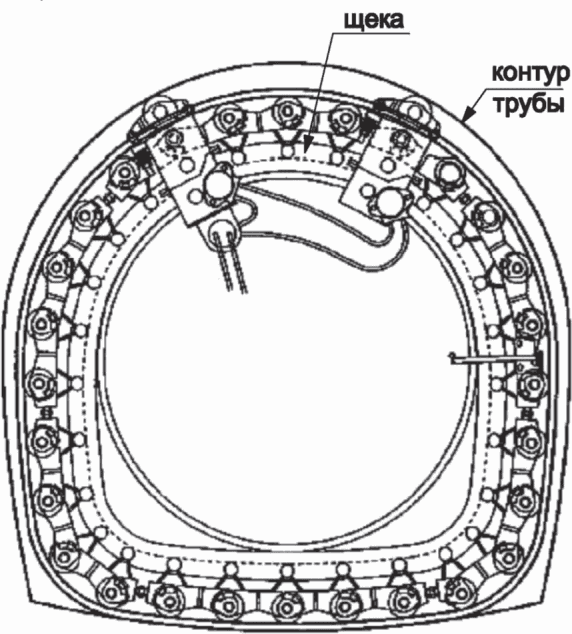
ж) подключить кабель питания и присоединить гидравлические шланги подачи внешнего давления к разъемам ведущего звена N 2.
Монтаж внутренней облицовки состоит из следующих технологических операций:
- присоединение ПВХ-профиля по 6.4.5.1;
- сращивание ПВХ-профиля по 6.4.5.4;
- соединение сваркой ПВХ-профиля по 6.4.5.5;
- завершающий этап работ по навивке ПВХ-профиля согласно 6.4.5.6.
Монтажные работы должны проводиться при температурах от минус 5 °C до +40 °C.
Необходимые осмотр и поверка оборудования приведены в приложении И.
6.4.5.1 Для начала необходимо соединить новый ПВХ-профиль с ранее вставленным в макет трубы по следующей технологии:
а) конец заново устанавливаемого ПВХ-профиля обрезать с наклоном вправо, таким образом, чтобы стальной усилительный вкладыш выступил за край профиля примерно на 10 см (см. рисунок 13). Конец ПВХ-профиля, ранее вставленного в макет фрагмента трубы, следует обрезать с таким же наклоном вправо;
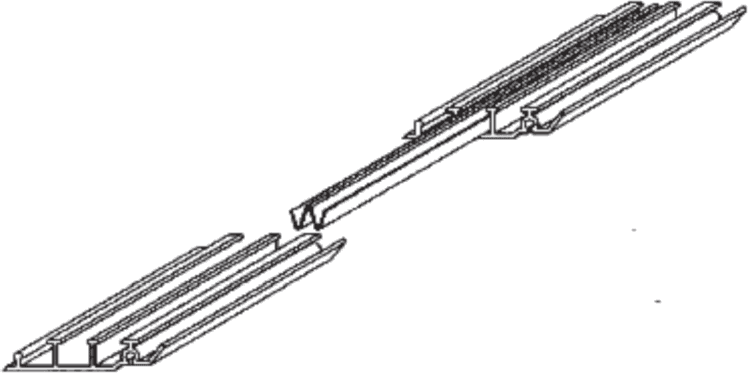
б) соединить обрезанные концы вместе посредством установки стального вкладыша вновь устанавливаемого профиля в свободный конец профиля "стартового" кольца (т.е. кольца профиля, установленного в макете фрагмента трубы). Если зазор в стыке между сращиваемыми концами превышает 2 мм, следует обрезать концы заново с целью минимизировать зазор. После сращивания уложить армированный стекловолокном скотч с обеих сторон места сращивания. Убедиться, что пазы и выступы замка профиля совпадают друг с другом в месте сращивания;
в) дать ведущему ролику N 1 навивочной машины пройти место соединения и остановить ее. Смонтировать направляющую на ведущих роликах роликовой цепи, как это показано на рисунке 14.
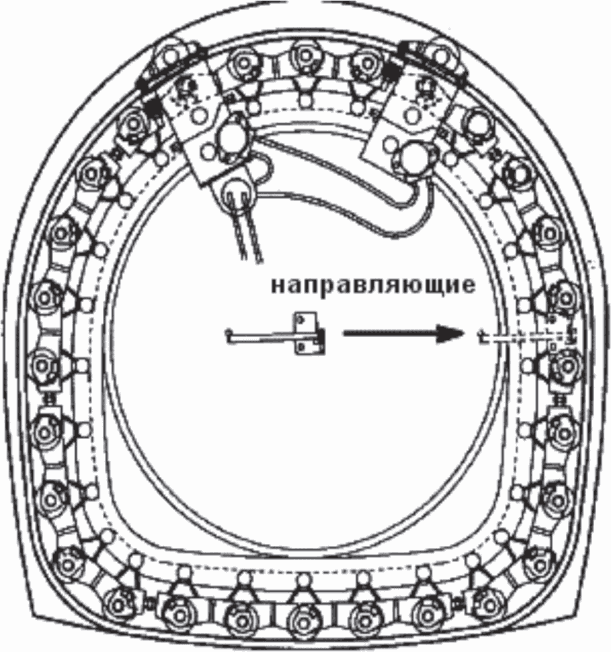
а) установить переключатели гидравлического блока в положение "независимо", "малая скорость" и "прерывисто" и запустить блок, наблюдая за процессом запирания замка на профиле;
б) навить от 1 до 2 м лайнера, пока его диаметр придет к проектной величине (см. рисунок 15). Особое внимание должно быть уделено в те моменты, когда внешний (запирающий) ролик проходит под нижним сегментом лайнера, поскольку может произойти срыв главной роликовой цепи с направляющих или опрокидывание навивочной машины. При необходимости, в эти моменты навивочная машина должна поддерживаться.
Примечание - При срыве главной роликовой цепи с направляющих необходимо проведение демонтажа и повторной сборки навивочной машины, что ведет к существенным потерям времени.
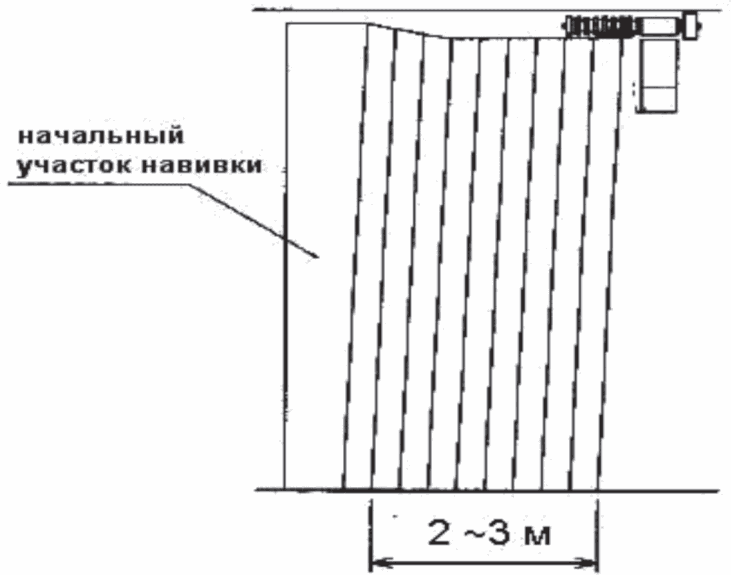
После того, как навивочная машина выйдет из макета фрагмента трубы непосредственно в ремонтируемую трубу, макет фрагмента трубы следует демонтировать. Для этого необходимо вывернуть саморезы, удерживающие профиль в макете фрагмента трубы (см. рисунок 6), затем разобрать макет фрагмента трубы и удалить его из зоны монтажа.
Далее, определив начальную точку лайнера, то есть то место, где лайнер приходит к проектному диаметру, продвинуть навивочную машину в ремонтируемую трубу настолько, чтобы начальная точка лайнера совпала с входным устьем трубы.
В начале процесса скорость навивки должна быть невысокой (от 5 до 10 см/с). Необходимо убедиться в правильности подачи ПВХ-профиля и затем постепенно повышать скорость навивки, исходя из стабильности подачи профиля.
После завершения рабочего дня ПВХ-профиль должен быть обрезан, как минимум, на расстоянии трех оборотов от навивочной машины для продолжения производственного процесса на следующий день.
Сращивание ПВХ-профиля в процессе работы должно производиться в области "A", как это показано на рисунке 16.
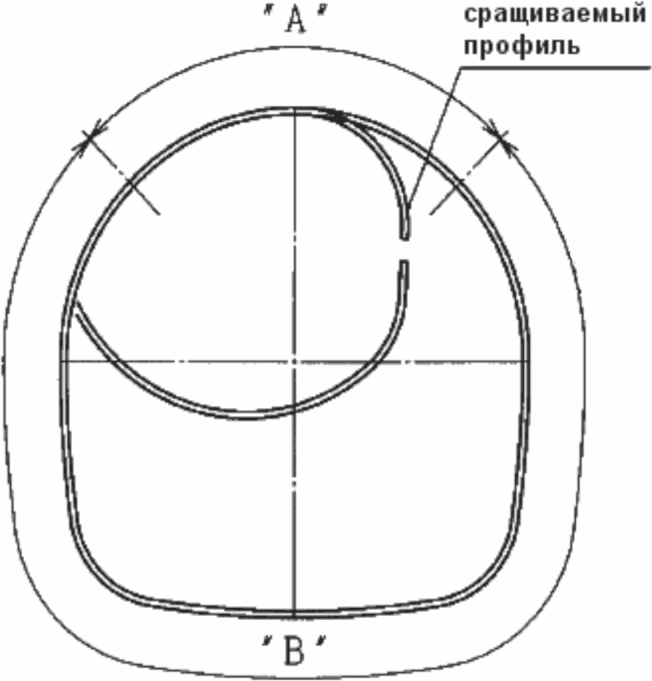
Для начала необходимо выработать оставшийся с предыдущего дня запас профиля, пока конец используемого запаса не окажется в области "A". Эта операция дает возможность удалить мусор и произвести смазку машины. Затем следует обрезать излишек длины профиля и подготовить конец профиля к сращиванию (см. рисунок 13).
Примечание - Если конец профиля находится в зоне "B", его следует обрезать таким образом, чтобы он оказался в зоне "A".
Сращивание профиля производится способом, описанным в 6.4.5.1.
Место стыка сразу после прохождения его навивочной машиной (см. рисунок 17) необходимо заварить, используя сварочный аппарат для ПВХ и ПВХ-сварочный пруток.
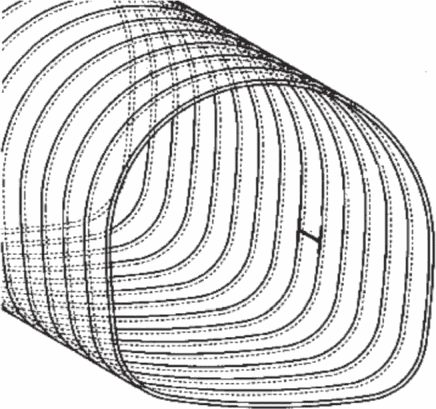
Для соединения ПВХ-профиля методом сварки требуется следующее оборудование:
- стыковочная машина;
- нагреватель;
- приспособление для выпрямления профиля ( машина);
- компрессор для подачи горячего воздуха, рукав для подачи горячего воздуха;
- ручные зажимы для завершения работ.
Технология процесса сварки ПВХ-профиля приведена в приложении К.
Завершающий этап работ по навивке лайнера заключается в демонтаже навивочной машины и транспортировке ее с рабочей площадки.
Омоноличивание пазух включает следующие технологические операции:
- устройство внутренней опалубки по 6.4.6.1;
- устройство концевых заглушек по 6.4.6.2;
- нагнетание бетонной смеси по 6.4.6.3.
До начала бетонирования внутри лайнера следует установить опалубку для повышения его жесткости.
Конструкция опалубки, расположение ее элементов относительно ПВХ-лайнера должны быть разработаны в проекте.
Рекомендуется применение инвентарной опалубки с винтовыми или гидравлическими домкратами.
При необходимости фиксации опалубки относительно ремонтируемой трубы допускается зафиксировать ее с помощью винтовых распорных элементов, проделав отверстия в ПВХ-лайнере. Для предотвращения схватывания распорных элементов бетоном их оконечные части должны быть защищены полиэтиленовой пленкой или чехлами. После демонтажа опалубки оставшиеся в ПВХ-лайнере отверстия необходимо закрыть специальными заглушками.
Для предотвращения вытекания бетонной смеси за пределы места установки лайнера необходимо устроить по его концам заглушки.
Примечание - Заглушки представляют собой рукава диаметром, как правило, 30 см из мелкоячеистой стеклоткани.
Заглушки устанавливаются в промежутки между ремонтируемой трубой и ПВХ-лайнером в торцевых областях ремонтируемой трубы, после чего в них нагнетается бетонная смесь.
Нагнетание смеси в пространство между ремонтируемой трубой и ПВХ-лайнером осуществляется после устройства концевых заглушек. Нагнетание смеси осуществляется через отверстия, высверленные в ПВХ-лайнере, в которых монтируются разъемы для подсоединения шлангов и манометры для контроля давления в пространстве за лайнером. Контроль уровня смеси в пространстве за лайнером осуществляется через патрубок, смонтированный в верхней точке ПВХ-лайнера. Нагнетание бетонной смеси может осуществляться через множественные точки доступа, смонтированные в лайнере с шагом величиной от 3 до 4 метров. По завершении нагнетания смеси и ее схватывания, вспомогательные приспособления извлекаются из лайнера, а на их место устанавливаются пластиковые заглушки.
6.4.6.4 Омоноличивание пазух оформляется актом освидетельствования скрытых работ в соответствии с СТО НОСТРОЙ 2.25.99 (приложение Ж).
6.5.1 Общие положения
6.5.1.1 Капитальный ремонт водопропускных труб методом замены отдельных элементов следует производить в сухое время года или в зимний период, чтобы предотвратить вредное для производства работ влияние потока воды, протекающего через трубу.
6.5.1.2 Работы должны быть организованы таким образом, чтобы не препятствовать движению автотранспорта во время капитального ремонта или снизить возможные помехи до минимальной степени.
6.5.1.3 Основные этапы работ должны включать:
- подготовительные работы по 6.5.2;
- основные работы по 6.5.3.
6.5.2.1 Подготовительные работы при капитальном ремонте методом замены отдельных элементов включают следующие технологические операции:
- устройство предусмотренного проектом водоотведения на период капитального ремонта;
- устройство в соответствии с проектом и Рекомендациями [3] мероприятий по организации безопасного дорожного движения на прилегающем к зоне работ участке автодороги;
- геодезические и разбивочные работы в соответствии с требованиями СП 126.13330;
- устройство в соответствии с проектом рабочих площадок, площадок временного складирования материалов;
- завоз необходимых для капитального ремонта материалов и элементов конструкций.
6.5.3.1 Основные работы при капитальном ремонте водопропускных труб методом замены отдельных элементов включают следующие технологические операции:
- частичная разборка автодорожной насыпи;
- демонтаж дефектных элементов водопропускной трубы и замена их на новые;
- восстановление гидроизоляции элементов трубы;
- обратная засыпка котлованов.
6.5.3.2 Технология выполнения земляных работ и подготовки основания под водопропускную трубу приведена в СТО НОСТРОЙ 2.25.99 (раздел 7.3).
6.5.3.3 Технология устройства фундаментов трубы приведена в СТО НОСТРОЙ 2.25.99 (раздел 7.4).
6.5.3.4 Технология монтажа звеньев и элементов оголовков бетонных и железобетонных труб и устройства обратной засыпки приведена в СТО НОСТРОЙ 2.25.99 (раздел 7.5 и раздел 7.7).
6.5.3.5 Технология монтажа элементов композитных труб и устройства обратной засыпки приведена в СТО НОСТРОЙ 2.25.100 (раздел 6.2).
6.5.3.6 Технология монтажа элементов металлических труб и устройства обратной засыпки приведена в СТО НОСТРОЙ 2.25.101 (разделы 6.4 - 6.7).
6.5.3.7 До засыпки котлована следует провести приемку монтажа скрываемых конструкций и оформить акт промежуточной приемки ответственных конструкций в соответствии с СТО НОСТРОЙ 2.25.99 (приложение Л).
6.5.3.8 Работы по гидроизоляции элементов водопропускных труб должны выполняться по проекту в соответствии с требованиями СТО НОСТРОЙ 2.25.99 (раздел 7.6) - для бетонных и железобетонных элементов и СТО НОСТРОЙ 2.25.101 (раздел 6.5) - для металлических элементов труб.
7.1.1 Капитальный ремонт должен производиться при организации и выполнении входного и операционного контроля и последующей оценки соответствия выполненных работ согласно СП 48.13330.
7.2.1 При входном контроле должны быть проверены:
- предъявленные поставщиком материалов и изделий документы об их качестве: сертификаты, декларации, паспорта качества и т.д.;
- наличие документов с результатами контрольных испытаний (акты испытаний) по определению или подтверждению показателей свойств поставленных материалов и изделий;
- соответствие поставленных материалов и изделий предъявленным документам;
- соответствие показателей свойств или характеристик поставленных материалов и изделий требованиям рабочей документации.
7.2.2 Конструкции, материалы и комплектующие изделия, поступающие без сопроводительных документов или с выявленным браком, не должны допускаться в производство.
7.2.3 Входной контроль поступающих на объект бетонных и железобетонных элементов выполняется в соответствии с ГОСТ 13015.
7.2.4 Композитные трубы подлежат визуальному контролю для выявления повреждений, полученных в ходе транспортировки. Таблица с описанием допустимых дефектов труб приведена в приложении Л. Поврежденные трубы следует складывать отдельно для предъявления представителю поставщика. Входной контроль партии композитных труб оформляется актом входного контроля по форме, приведенной в приложении М, и сдается заказчику в составе исполнительной документации.
7.2.5 Полимерно-тканевый рукав должен соответствовать проекту и иметь нижеперечисленные маркировки:
- условный проход;
- толщина стенки;
- длина рукава;
- дата производства;
- место изготовления;
- идентификационный номер;
- диапазон температур хранения на складе;
- светочувствительность;
- информация о наличии опасных для здоровья веществ.
7.2.6 ПВХ-профиль должен поставляться намотанным на специальный барабан и иметь следующие маркировки:
- фирма-производитель;
- тип профиля;
- дата и место изготовления.
7.2.7 Соответствие заводских элементов металлических гофрированных труб проектным размерам проверяется с помощью:
- шаблона, представляющего собой сегмент с дугой, очерченный по радиусу трубы;
- магнитного толщиномера;
- рулетки или другого инструмента для линейных замеров.
7.2.8 Считаются браком следующие дефекты цинкового покрытия металлических элементов - видимые трещины, забоины, крупная рябизна, большие наплывы цинка в местах стыков, темные пятна и места, не покрытые цинком.
Не подлежат браковке элементы с наплывами цинка шириной до 100 мм вне зоны отверстий, с мелкими крупинками цинка до 0,5 мм, с мелкой рябизной и небольшой шероховатостью поверхности, имеющие светло-серые пятна.
7.2.9 Бетонная смесь, изготовленная в заводских условиях и доставленная в готовом виде на стройплощадку, должна удовлетворять требованиям ГОСТ 7473.
Каждая партия бетонной смеси должна иметь документ о качестве по форме, приведенной в приложении Н.
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: приложение Е в ГОСТ 7473 отсутствует. |
Максимально допустимая продолжительность транспортирования бетонной смеси, готовой к употреблению, при условии сохранения своих свойств, приведена в ГОСТ 7473 (приложение Е).
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: приложение Д в ГОСТ 7473 отсутствует. |
Бетонные смеси на месте укладки принимают по объему. Объем бетонной смеси, установленный при погрузке, должен быть уменьшен на коэффициент уплотнения при ее транспортировании и уплотнении, устанавливаемый по согласованию изготовителя с потребителем. Рекомендуемые значения коэффициента уплотнения приведены в ГОСТ 7473 (приложение Д).
Удобоукладываемость бетонной смеси для каждой партии определяют не позже, чем через 20 минут после доставки смеси.
Пробы бетонной смеси отбирают в соответствии с требованиями ГОСТ 10180.
Удобоукладываемость подвижной бетонной смеси определяют по осадке конуса или по расплыву конуса согласно ГОСТ 10181.
Прочность бетона определяют по ГОСТ 10180, ГОСТ 17624 и ГОСТ 22690. Среднюю плотность тяжелого бетона определяют по ГОСТ 12730.1 или ГОСТ 17623. Морозостойкость определяют по ГОСТ 10060.0, водонепроницаемость - по ГОСТ 12730.5.
7.2.10 Песок, поступающий на стройплощадку, в соответствии с ГОСТ 8736 должен сопровождаться документом о его качестве, в котором должны быть указаны:
- наименование предприятия-изготовителя и его адрес;
- номер и дата выдачи документа;
- номер партии и количество песка;
- класс, модуль крупности, полный остаток на сите с сеткой N 063;
- содержание пылевидных и глинистых частиц, а также глины в комках;
- удельная эффективная активность естественных радионуклидов в песке;
- содержание вредных компонентов и примесей.
Для контрольной проверки качества песка точечные пробы отбирают непосредственно из автомобилей. Для этого поверхность песка в автомобиле выравнивают, в центре кузова выкапывают лунку глубиной от 0,2 до 0,4 м. Из лунки пробы песка отбирают совком, перемещая его снизу вверх вдоль стенки лунки.
Испытания песка проводят в строительной лаборатории по ГОСТ 8735, а удельную эффективную активность естественных радионуклидов - по ГОСТ 30108. Содержание вредных примесей в песке не должно превышать значений, приведенных в приложении П.
7.2.11 Щебень или гравий должны соответствовать ГОСТ 8267. Отбор проб для контрольной проверки качества выполняется аналогично отбору проб песка (см. 7.2.10).
Испытания щебня и гравия проводят в строительной лаборатории по ГОСТ 8269.0, ГОСТ 8269.1. Содержание вредных примесей не должно превышать значений, приведенных в приложении Р.
7.3.1 Операционный контроль качества выполнения работ должен проводиться постоянно по мере производства работ мастером или прорабом участка.
7.3.2 Результаты операционного контроля качества должны фиксироваться в журнале производства работ в соответствии с РД-11-05-2007 [4].
7.3.3 Перечень видов работ при капитальном ремонте методом гильзования (см. 6.2), подлежащих контролю, методы и способы его проведения, а также перечень контролируемых параметров и критерии их оценки представлены в таблице 3.
Таблица 3
труб и омоноличивании межтрубного пространства
Наименование процесса, подлежащего контролю | Предмет контроля | Инструмент и способ контроля | Периодичность контроля | Лицо, ответственное за контроль | Технические критерии оценки качества |
Монтаж I звена | Соосность с геодезической разбивкой | Геодезическая разбивка | При монтаже | Мастер | +/- 3 мм |
Уклон | Нивелир | ||||
Расклинка I звена | Устойчивость звена | Визуально | Каждое место | Мастер | +/- 3 мм |
Уклон | Нивелир | ||||
Монтаж последующего звена | Соосность с предыдущим звеном | Геодезическая разбивка | При монтаже | Мастер | +/- 3 мм |
Заход за красную линию в муфте предыдущего звена | Визуально | ||||
Уклон | Нивелир | ||||
Расклинка последующего звена | Устойчивость звена | Визуально | Каждое место | Мастер | +/- 3 мм |
Уклон | Нивелир | ||||
Омоноличивание межтрубного пространства | Плотность заполнения | Объем затраченной смеси | При заполнении | Мастер | Объем незаполненного пространства не более 1% |
Простукивание |
7.3.4 Контроль прочности бетона следует производить по результатам испытаний контрольных образцов, изготавливаемых на месте укладки смеси и хранящихся в условиях, идентичных твердению бетона в конструкции, или неразрушающими методами по ГОСТ 18105, ГОСТ 22690, ГОСТ 17624.
7.3.5 При капитальном ремонте методом санации фотоотверждаемым полимерно-тканевым рукавом (см. 6.3) контроль качества процесса отверждения рукава осуществляется по температурному режиму, параметры которого должны задаваться фирмой - поставщиком оборудования. Параметры процесса отверждения рукава должны фиксироваться в специальном журнале (см. приложение Ж) в виде протокола, с указанием времени начала работы лампы - источника ультрафиолетового излучения, скорости ее протяжки, внутреннего давления воздуха и температурного режима.
7.3.6 Контроль геометрических параметров отвержденного рукава заключается в визуальном осмотре его внутренней поверхности для выявления складок, неровностей и посторонних предметов, а также в замере его длины рулеткой и измерении толщины стенок на входе и выходе из трубы штангенциркулем. Отклонения фактической толщины стенок рукава от проектной должны быть не более плюс 2 мм.
7.3.7 Контроль прочностных характеристик материала отвердевшего полимерно-тканевого рукава производится в лабораторных условиях в соответствии с приложением С. Результаты испытаний заносятся в протокол, форма которого приведена в ГОСТ 25.601 (приложение 4).
7.3.8 Операционный контроль при капитальном ремонте методом SPR (см. 6.4) выполняется в процессе навивки ПВХ-профиля, в процессе устройства внутренней опалубки и в процессе нагнетания бетонной смеси в пазухи.
7.3.9 Допускаемые отклонения продольной оси ПВХ-лайнера в профиле и плане при условии отсутствия участков застоя воды составляют 30 мм. Допускаемые смещения продольных балок внутренней опалубки относительно проектного положения - 20 мм. Допустимый зазор между внутренней поверхностью лайнера и опорной поверхностью продольных балок внутренней опалубки - 2 мм. Контроль прочности бетона производится согласно 7.3.4.
7.3.10 Контролируемые параметры при капитальном ремонте бетонных и железобетонных водопропускных труб по методу замены отдельных элементов приведены в СТО НОСТРОЙ 2.25.99 (приложение К).
7.3.11 Объем, методы и способы контроля качества при выполнении засыпки водопропускных труб следует выполнять согласно СП 46.13330 (таблица 28).
7.3.12 При монтаже элементов металлических гофрированных водопропускных труб следует в соответствии с проектом контролировать чередование стыков, раскладку элементов, положение шайб, затяжку болтов.
7.3.13 Качество лакокрасочного защитного покрытия элементов металлических гофрированных водопропускных труб следует проверять по следующим показателям: толщина покрытия должна соответствовать заданной в проекте; покрытие должно быть сплошным, ровным, без натеков, не иметь отлипа, сорности и механических повреждений. Толщину покрытия необходимо измерять переносными толщиномерами магнитного или электромагнитного типов, сплошность проверяется дефектоскопом.
7.3.14 Качество битумного защитного покрытия (сплошность, целостность, отсутствие пузырей и отслоений) контролируют искровым дефектоскопом, а толщину покрытия определяют магнитным или индукционным толщиномером или проверяют контрольными надрезами с замером отогнутого конца штангенциркулем по ГОСТ 166.
После проверки места надрезов следует заделать.
Для оценки битумного защитного покрытия с металлом трубы надо произвести пробный надрыв изоляции у края или у надреза по двум сходящимся под углом от 45° до 60° линиям. Адгезия считается достаточной, если при отрыве произойдет разрушение мастики. Отслоение изоляции с обнажением чистой металлической поверхности не допускается.
7.3.15 Качество работ по устройству бетонного лотка в металлических трубах оценивается визуально: проверкой отсутствия трещин, бугров, впадин, отслоений, и по данным лаборатории о прочности бетона, его морозо- и влагостойкости.
7.3.16 При устройстве оснований в виде песчано-гравелистых и других подушек в процессе работ следует контролировать геометрические размеры, плотность подушки, а также противофильтрационных экранов. Плотность следует контролировать методом лунок или прибором Н.П. Ковалева согласно СТО НОСТРОЙ 2.25.101 (приложение В).
7.3.17 В случае существенных отступлений от проекта или при необеспечении требуемой степени плотности, характеризуемой коэффициентом уплотнения, засыпка должна быть приостановлена и приняты соответствующие меры для достижения заданных требований.
7.3.18 Освидетельствование скрытых работ оформляется актом. Форма акта приведена в СТО НОСТРОЙ 2.25.99 (приложение Ж).
Освидетельствованию подлежат следующие работы:
- устройство котлованов;
- очистка трубы от грязи и мусора;
- заделка дефектных мест в трубе (каверн, трещин, раскрытых стыков);
- устройство основания;
- монтаж фундаментных и лекальных блоков;
- устройство гидроизоляции;
- монтаж звеньев внутренней трубы;
- омоноличивание межтрубного пространства;
- уплотнение грунта;
- прочие работы, скрываемые в процессе выполнения последующих работ.
7.4.1 Оценка соответствия выполненных работ и конструкций совместно с заказчиком выполняется при:
- промежуточной приемке этапов выполненных работ;
- на заключительном этапе при приемке законченных капитальным ремонтом объектов.
7.4.2 Оценка соответствия выполненных этапов работ должна осуществляться сразу после завершения очередного этапа.
Оценка соответствия выполненных этапов работ производится комиссией в составе представителей:
- заказчика или технического надзора;
- подрядной строительной организации;
- проектной организации.
Приемочная комиссия проверяет соответствие законченной капитальным ремонтом водопропускной трубы проектной документации, наличие, полноту и правильность оформления исполнительной документации, а также оценивает объем и качество выполненных работ с составлением актов приемки работ.
Результаты оценки соответствия требованиям проектной документации следует оформлять в соответствии с требованиями СП 48.13330.
7.4.3 В состав исполнительной документации должны входить:
- акты освидетельствования геодезической разбивочной основы объекта капитального ремонта;
- акты разбивки осей объекта капитального ремонта на местности;
- акты освидетельствования скрытых работ;
- журнал производства работ с записями о соответствии выполненных в натуре работ рабочей документации, сделанными лицом, осуществляющим капитальный ремонт;
- журнал авторского надзора с записями о результатах проведенного авторского надзора, сделанными уполномоченным представителем проектной организации;
- исполнительные геодезические схемы;
- исполнительные схемы и профили сооружения с фактическими отметками и размерами;
- акты испытания и опробования технических устройств;
- результаты экспертиз, обследований, лабораторных и иных испытаний выполненных работ, проведенных в процессе строительного контроля;
- документы, подтверждающие проведение контроля качества применяемых строительных материалов и изделий;
- иные документы, отражающие фактическое исполнение проектных решений.
7.4.4 По требованию заказчика может быть произведено вскрытие конструкций. В случае выявления несоответствия выполненных работ проектным решениям и требованиям нормативных документов, работы подлежат переделке.
8.1 При ремонтных работах должны соблюдаться правила по технике безопасности и противопожарной охране при производстве строительных работ, в том числе при работах на компрессорных, гидравлических и электрических установках согласно СНиП 12-03 и СНиП 12-04.
8.2 Основные требования к организации строительной площадки и охране окружающей среды при устройстве водопропускных труб приведены в СТО НОСТРОЙ 2.25.99 (приложение Р).
8.3 Работы по капитальному ремонту водопропускных труб следует выполнять в соответствии с правилами безопасного выполнения работ, приведенными в приложении Т.
(справочное)
КАПИТАЛЬНОГО РЕМОНТА ВОДОПРОПУСКНЫХ ТРУБ
Таблица А.1
Область применения, преимущества и недостатки методов
капитального ремонта водопропускных труб
Наименование | Область применения | Преимущества | Недостатки |
Метод гильзования | Трубы преимущественно круглого сечения диаметром от 700 до 4000 мм | 1. Возможность значительного усиления прочностных характеристик дефектной трубы. 2. Высокая стойкость к коррозии и абразивному износу. 3. Простой и быстрый монтаж внутренней трубы. 4. Отсутствие влияния процесса ремонта на дорожное движение | Сужение отверстия ремонтируемой трубы |
Метод санации полимерно-тканевым рукавом | Трубы различного сечения диаметром от 500 до 1050 мм. Длина труб между оголовками или колодцами не более 100 м | 1. Сохранение площади отверстия дефектной трубы. 2. Короткие сроки ремонтных работ. 3. Усиление прочностных характеристик дефектной трубы. 4. Высокая стойкость к коррозии и абразивному износу. 5. Отсутствие влияния процесса ремонта на дорожное движение | Ограниченный диапазон диаметров ремонтируемых труб |
Метод SPR | Трубы различного сечения диаметром от 800 до 5000 мм | 1. Широкий диапазон размеров и форм сечения ремонтируемых труб. 2. Возможность проведения работ в условиях протекающей через трубу воды (глубина - не более 30% от диаметра, скорость течения - не более 10 м/с). 3. Высокая стойкость к коррозии и абразивному износу. 4. Отсутствие влияния процесса ремонта на дорожное движение | 1. Сужение отверстия ремонтируемой трубы. 2. Необходимость изготовления оборудования (навивочной рамы) по индивидуальному проекту (для некруглых отверстий) |
Метод замены отдельных элементов | Для труб, конструкция которых позволяет произвести замену отдельных элементов | Возможность отремонтировать трубу, отдельные элементы которой разрушились полностью | 1. Необходимость введения ограничений для дорожного движения в зоне работ. 2. Большая продолжительность ремонтных работ |
(справочное)
ПОСЛЕ ОТВЕРЖДЕНИЯ
Б.1 Основные физико-механические характеристики отвержденного полимерно-тканевого рукава должны иметь следующие минимальные показатели (см. таблицу Б.1).
Таблица Б.1
Параметр | Минимальный показатель |
Плотность | 1,5 г/см3 |
Кратковременный предел прочности при растяжении (изгибе) | 140 МПа |
Кратковременная расчетная прочность при растяжении (изгибе) | 30 МПа |
Кратковременный модуль упругости при растяжении (изгибе) | 7500 МПа |
Б.2 Физико-механические характеристики полимерно-тканевого рукава при краткосрочном нагружении получают в ходе испытаний в соответствии с ГОСТ 11262, ГОСТ 25.601 и приложением С. Характеристики представляются изготовителями рукава и проверяются после отверждения путем испытаний образцов, полученных из обрезков рукава.
Б.3 Значения долговременных предела прочности и модуля упругости получают из соответствующих характеристик при краткосрочном нагружении путем ввода понижающего коэффициента, учитывающего ползучесть материала. При отсутствии других данных, величину коэффициента ползучести можно принять равной 0,625.
(справочное)
Таблица В.1
Стойкость ПВХ-профиля к воздействию агрессивных сред
Воздействующее вещество | Изменение массы после выдержки образцов в агрессивной среде | Разность (мг/см2), по факту | Допускаемая разность (мг/см2) | |
до выдержки (мг/см2) | после выдержки (мг/см2) | |||
Дистиллированная вода | 199,92 | 199,82 | 0,10 | +/- 0,2 мг/см2 |
Водный раствор хлорида натрия, 10% | 197,63 | 197,54 | 0,09 | |
Серная кислота, 30% | 196,43 | 196,33 | 0,10 | |
Азотная кислота, 40% | 198,22 | 198,10 | 0,12 | |
Водный раствор гидрохлорида натрия, 10% | 196,52 | 196,52 | 0,00 | |
Метод испытаний:
- образцы выдерживались в агрессивном веществе 5 часов при температуре (60 +/- 2) °C;
- по завершении выдержки образцы промывались технической водой и высушивались с помощью сухой чистой ткани. После выдержки в дистиллированной воде образцы не промывались;
- после высушивания образцов осуществлялось их повторное взвешивание.
Таблица В.2
Стойкость резиновой уплотнительной прокладки (см. рисунок 1)
к воздействию агрессивных сред
Испытуемый образец | Масса образца до выдержки, мг | Масса образца после выдержки, мг | Изменение массы, % |
Резиновая уплотнительная прокладка | 2294,2 | 2287,3 | 0,30 |
2265,2 | 2257,6 | 0,34 | |
2836,5 | 2828,9 | 0,25 |
Условия проведения испытаний:
- температура проведения испытаний 23 °C;
- агрессивное вещество - серная кислота, 10%;
- время выдержки образцов в агрессивном веществе - 168 часов.
(рекомендуемое)
ДЛЯ КАПИТАЛЬНОГО РЕМОНТА МЕТОДОМ ГИЛЬЗОВАНИЯ
Таблица Г.1
Перечень машин, механизмов и оборудования
для капитального ремонта методом гильзования
Наименование | Ед. изм. | Количество |
Автокран грузоподъемностью 25 т | шт. | 1 |
Электростанция 6 кВт (в комплекте провод, лампы) | шт. | 1 |
Бетононасос в комплекте со шлангом | шт. | 1 |
Нивелир в комплекте с треногой и рейкой | шт. | 1 |
Рулетка 20 м | шт. | 1 |
Метр складной | шт. | 2 |
Подстропник текстильный | шт. | 2 |
Лом | шт. | 2 |
Кувалда 3 кг | шт. | 1 |
Лестница инвентарная | шт. | 1 |
Лопата штыковая | шт. | 2 |
Лопата подборная | шт. | 2 |
Шнур | м | 100 |
Кельма каменщика | шт. | 2 |
Углошлифовальная машинка | шт. | 1 |
Рукавицы | пара | 10 |
Шпатель | шт. | 2 |
Инвентарный деревянный настил | м2 | 32 |
Инвентарный навес | м2 | 32 |
Молоток плотника | шт. | 2 |
Лебедка ручная в комплекте с цепным тросом | шт. | 2 |
Тележка в комплекте с домкратами и упором | шт. | 1 |
Упор для установки в стык звеньев | шт. | 1 |
Ведро оцинкованное 12 л | шт. | 3 |
Тканевый трос | м | 60 |
Молоток резиновый | шт. | 1 |
Щетка волосяная | шт. | 3 |
(рекомендуемое)
ДЛЯ КАПИТАЛЬНОГО РЕМОНТА МЕТОДОМ САНАЦИИ
ФОТООТВЕРЖДАЕМЫМ ПОЛИМЕРНО-ТКАНЕВЫМ РУКАВОМ
Таблица Д.1
Перечень машин, механизмов и оборудования для капитального
ремонта методом санации фотоотверждаемым
полимерно-тканевым рукавом
Наименование машин, механизмов и оборудования | Ед. изм. | Кол-во |
Компрессор (от 4 м3/мин, от 7 бар) | шт. | 1 |
Электростанция (33 кВА, 400 В) | шт. | 1 |
Комплект оборудования, включающий в себя источник УФИ с приводом и пультом управления, два сальника с комплектами ремней и зажимов для закрепления на рукаве, комплект кабелей | шт. | 1 |
Тросовая лебедка с тяговым усилием до 8 т | шт. | 1 |
Отрезная электрическая машинка | шт. | 1 |
Комплект слесарных инструментов | шт. | 1 |
Измерительный инструмент (рулетка, штангенциркуль) | шт. | 1 |
Переносные радиостанции | шт. | 2 |
(рекомендуемое)
МЕТОДОМ СОЗДАНИЯ ВНУТРЕННЕЙ ОБОЛОЧКИ НАВИВКОЙ
СПЕЦИАЛЬНОГО ПВХ-ПРОФИЛЯ
Таблица Е.1
Перечень оборудования и оснастки
Наименование процесса | Механизм/Оборудование/Устройство | Характеристики | Количество | Примечание | |
Подготовительные работы | Детектор газа | 1 | Кислород, сероводород, метан | ||
Нагнетательный вентилятор | 1 | При необходимости | |||
Очистка трубы | Мобильный компрессор для нагнетания воды под давлением | 4 т | 1 | ||
Мобильный резервуар с водой | 4 т | 1 | |||
Обследование трубы <1> | Мобильная телекамера Вспомогательная труба | 1 | |||
Телекамера для коллектора | 1 | ||||
Намотка лайнера в ремонтируемой трубе | Намоточный механизм | "Проталкивание" | Тип S | 1 | |
Тип M-1 | 1 | ||||
Тип M-2 | 1 | ||||
Тип L | 1 | ||||
"Протаскивание" | Тип M | 1 | |||
Тип L | 1 | ||||
Тип LL | 1 | ||||
Тип LLL | 1 | ||||
Гидравлический блок | Для проталкивания | 1 | |||
Для протаскивания | 1 | ||||
Шланг высокого давления | Для типа S | 1 | |||
Для типа M | 1 | ||||
Для типа L | 1 | ||||
Для протаскивания | 1 | ||||
Оборудование для сварки ПВХ-профиля | Специальный блок для проведения работ по методу SPR | 1 | |||
Барабан/контейнер для наматывания ПВХ-профиля | Металлический барабан | малый | По необходимости | Для "проталкивания" | |
Металлический барабан | большой | По необходимости | Для "проталкивания" | ||
Контейнер | По необходимости | Для "протаскивания" | |||
Станция подачи профиля | Подвесного типа | 1 | Для "проталкивания" | ||
С разматыванием от центра | 1 | Для "протаскивания" | |||
Сварочный агрегат | Агрегат для сварки ПВХ | 1 | |||
Автокран | 4 т/2,9 грузоподъемность | По необходимости | |||
Нагнетание раствора | Автоматический нагнетатель раствора | Смеситель непрерывного действия | 1 | Мобильная установка | |
Автоматический нагнетатель раствора | Смеситель периодического действия | 1 | Мобильная установка | ||
Цистерна с водой | 4 т | 1 | |||
Элементы опалубки | Круглая труба, 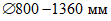 | По необходимости | Поддержка в 6 или 8 точках | ||
Круглая труба, 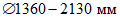 | По необходимости | Поддержка в 8 точках | |||
Круглая труба, 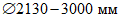 | По необходимости | Поддержка в 8 точках | |||
Труба произвольного сечения | По необходимости | Проектируется индивидуально | |||
Балласт (металлическая цепь) | Тонкая цепь | 18 кг/м | По необходимости | ||
Толстая цепь | 38 кг/м | По необходимости | |||
Воздушный компрессор | 1 | ||||
Погружной насос | Произвольно | По необходимости | |||
Принадлежности | Различные, включая домкраты | По необходимости | |||
Общего назначения | Портативный электрогенератор | 15 - 60 кВт | По необходимости | Ультра-низкошумящий | |
Ручной электроинструмент | Различные | По необходимости | |||
Таблица Е.2
Навивочная самодвижущаяся машина для намотки лайнеров
круглого сечения больших диаметров, модель LLL, ПВХ-профиль
#792SU (с U-образным стальным вкладышем)
Наименование | Характеристика |
Диапазон диаметров | от 2850 мм до 4850 мм |
Скорость подачи ПВХ-профиля | до 5 м/мин |
Привод | Два гидравлических двигателя OMR 50. Рабочий объем с осевой нагрузкой - 51,6 см3/об. Скорость вращения: максимальная при непрерывном вращении - 775 об/мин; максимальная при пульсирующем вращении - 970 об/мин |
Гидравлический блок: | |
- двигатель | 7,5 кВт, 1500 об/мин |
- гидравлический насос | макс. давление 19,6 МПа, производительность 36,5 л/мин |
- режимы работы | прямой, реверсный, регулируемое число оборотов |
Масса | Навивочная машина - 180 кг Гидравлический блок - 200 кг |
Таблица Е.3
Навивочная самодвижущаяся машина для намотки лайнеров
произвольного сечения (кроме круглого)
Модель | Применяемый ПВХ-профиль | Размеры лайнера | Примечание |
M | #80SW (с W-образным стальным вкладышем-усилителем) | Размер по короткой стороне 800 - 1300 мм | |
L | #79SW (с W-образным стальным вкладышем-усилителем) | а) размер по короткой стороне 1300 мм и более; б) размер по длинной стороне не больше 2000 мм | |
LL | #792SU (с U-образным стальным вкладышем-усилителем) | Размер по длинной стороне 2000 - 2830 мм | Размер по короткой стороне должен быть равен 1200 мм или более |
LLL | #792SU (с U-образным стальным вкладышем-усилителем) | Размер по длинной стороне 2830 - 4850 мм | Размер по короткой стороне должен быть равен 1200 мм или более |
Таблица Е.4
Параметры моделей навивочных самодвижущихся машин
для намотки лайнеров произвольного сечения (кроме круглого)
Наименование | Характеристика |
Скорость намотки лайнера | Скорость подачи ПВХ-профиля: - до 7 м/мин для моделей M и L; - до 5 м/мин для моделей LL и LLL. Скорость может плавно регулироваться подбором соответствующего магнитного клапана гидравлической системы |
Мощность привода | Два гидравлических двигателя OMR 50. Рабочий объем с осевой нагрузкой 51,6 см3/об. Скорость вращения максимальная: - при непрерывном вращении - 775 об/мин; - при пульсирующем вращении - 970 об/мин |
Гидравлический блок: | |
- двигатель | 3,7 кВт, 1500 об/мин для модели M; 7,5 кВт, 1500 об/мин для модели L; 15 кВт, 1500 об/мин для моделей LL и LLL |
- гидравлический насос | модель A10V28DFR1RP1B (7,5 кВт); модель A10V45DFR1RP1B (15 кВт); макс. давление 19,6 МПа (200 кгс/см2), производительность - 36,5 л/мин (7,5 кВт); - 51,6 л/мин (15 кВт) |
- режимы работы | прямой, реверсный, регулируемое число оборотов |
Масса: | |
- навивочная машина в сборе | см. таблицу Е.5 |
- гидравлический блок | 150 кг для модели M; 200 кг для модели L; 300 кг для моделей LL и LLL |
Таблица Е.5
квадратного сечения
Модель | Габариты навиваемого лайнера | Масса | Примечание |
M | Прямоугольный 1000 x 1000 мм | 195 кг | |
L | Прямоугольный 1500 x 1500 мм | 440 кг | |
LL | Прямоугольный 2850 x 2850 мм | 765 кг | С двумя гидравлическими двигателями |
(рекомендуемое)
Журнал (протокол) контроля отверждения рукава
Объект:
Дата | Параметры рукава (марка, диаметр, длина, толщина стенки, дата изготовления) | Наименование и мощность источника УФИ, время его включения | Направление перемещения источника УФИ, внутреннее давление в рукаве | Контролируемые параметры | Примеч. | ФИО ответственного лица | ||
Время замера температуры, час-мин-сек | Температура в рукаве, град | Скорость перемещения, см/мин | ||||||
(рекомендуемое)
РЕМОНТНЫХ РАБОТ ПО МЕТОДУ СОЗДАНИЯ ВНУТРЕННЕЙ ОБОЛОЧКИ
НАВИВКОЙ СПЕЦИАЛЬНОГО ПВХ-ПРОФИЛЯ
И.1 Осмотр навивочной машины
И.1.1 Произвести осмотр коробки сцепления (2 шт.), при этом проверить:
- наличие и расположение крепежа (болты, гайки);
- смазаны ли подшипники;
- смазаны ли шестерни;
- не повреждены ли подшипники;
- не выступает ли вал какого-либо из главных роликов;
- не поврежден ли какой-либо из главных роликов.
И.1.2 При осмотре пластин роликовых звеньев роликовой цепи навивочного механизма следует проверить:
- не выступает ли вал какого-либо из главных роликов;
- не поврежден ли какой-либо из главных роликов.
И.1.3 При осмотре роликовых звеньев проверить:
- не выступает ли вал какого-либо из роликов;
- наличие и расположение крепежа (болты, гайки).
И.1.4 При осмотре двойных звеньев с разъемами следует проверить:
- отсутствие утерянных разъемов;
- смазку подшипников.
И.1.5 При осмотре роликовых звеньев с коробкой передач проверить:
- защиту коробки передач от вибраций;
- наличие и расположение крепежа;
- смазку подшипников.
И.2 Осмотр гидравлического блока
И.2.1 Произвести осмотр блока в целом: патрубков высокого давления, электрического кабеля и т.д. в целях визуального выявления повреждений.
И.2.2 Проверить правильность подключения питающего и управляющего кабелей:
- правильно ли подключен кабельный разъем;
- задано ли правильное направление вращения;
- правильно ли подключен трехфазный кабель.
И.2.3 Проверить уровень трансмиссионного масла.
И.2.4 Проверить фильтр гидравлической линии на наличие повреждений или засорения.
И.2.5 Проверить, правильно ли подключены к гидравлическому блоку шланги высокого давления:
- проверить, надежно ли закреплены муфты шлангов высокого давления;
- проверить, правильно ли подсоединены к ведущему роликовому звену N 2 подающий и отводящий шланги высокого давления (это определяет направление вращения).
И.2.6 Проверить, правильно ли работают переключатели "вперед/назад" и "независимо/зависимо".
(рекомендуемое)
К.1 Перед началом работ следует разместить оборудование, как это показано на рисунке К.1.
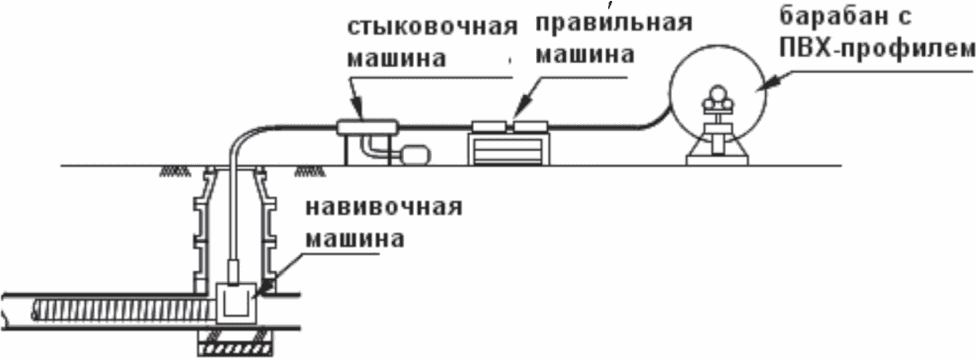
К.2 Последовательность операций по свариванию профиля следующая:
а) разместить стыковочную машину и нагреватель на рабочей площадке и подать на них напряжение 100 В. Поднять температуру нагревателя до значений, указанных в таблице К.1 (обычно время разогрева занимает около 20 с);
Таблица К.1
Время года | Температура нагревателя | Установки таймера на панели управления |
Зима | 260 °C | 9 - 16 с, в зависимости от вида профиля |
Лето | 260 °C | 8 - 14 с, в зависимости от вида профиля |
б) оба конца профиля разогреть в  машине (см. рисунок К.2) для устранения скруток и неровностей в режимах, указанных в таблице К.2;
Таблица К.2
Наименование процесса | Установки | |
Компрессор для подачи горячего воздуха | Скорость потока воздуха | Переключатель должен находиться в положении "8" |
Установки нагревателя | 200 °C | |
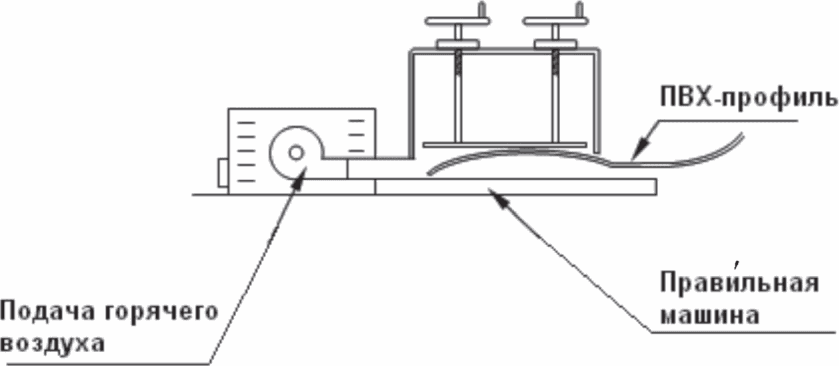
в) поместить концы сращиваемого профиля в нагреватель, как это показано на рисунке К.3;
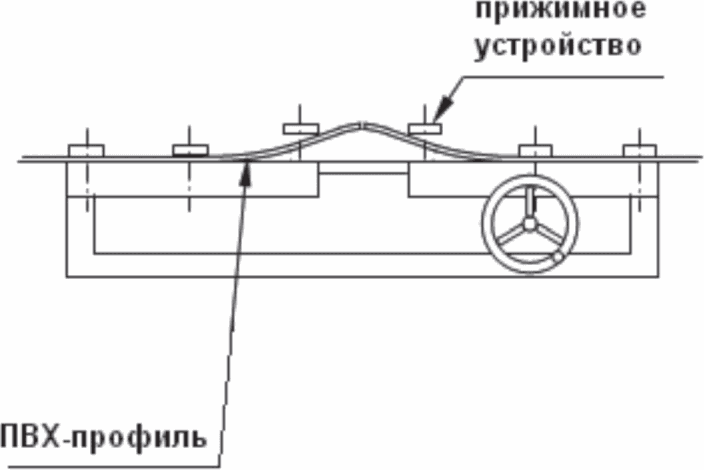
г) обрезать концы профиля;
д) начать процедуру сваривания, для этого:
1) проверить температуру нагревательного элемента с помощью поверхностного термометра;
2) поместить нагревательный элемент между торцевыми кромками сращиваемых профилей и прижать;
3) запустить таймер, сделав на панели управления установки, как это показано на рисунке К.4;
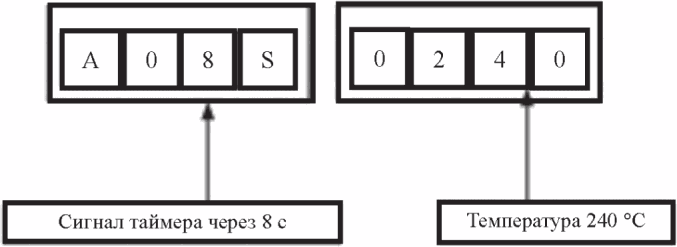
4) после срабатывания таймера отключить его и удалить нагревательный элемент. Немедленно соединить между собой расплавленные торцы профиля. Подождать остывания соединения в течение приблизительно 1 минуты;
е) окончательная доводка шва:
1) поместить осадочное устройство на сварной шов и поместить на него нагреватель, как это показано на рисунке К.5. Прижать нагреватель и удерживать его, пока поверхность шва не станет ровной и гладкой, примерно в течение 10 с;
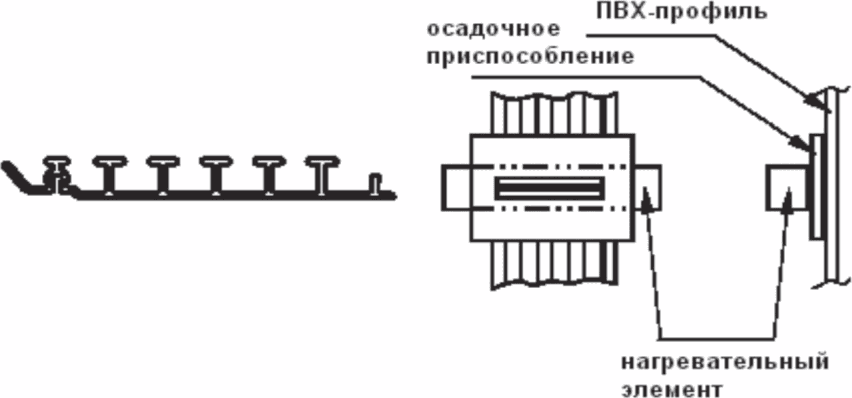
2) запирающие элементы профиля должны быть подвергнуты финишной доводке с помощью приспособления, показанного на рисунке К.6. Удаленная часть уплотнителя запирающего элемента должна быть восстановлена;
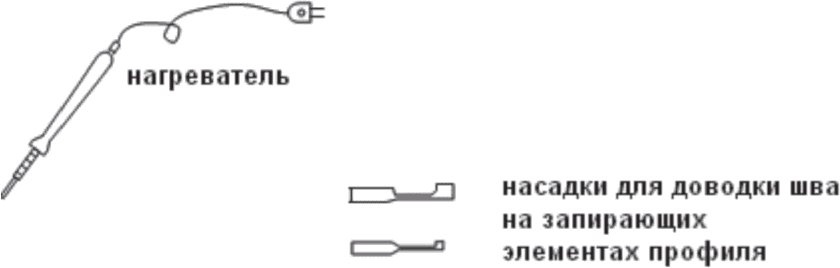
ж) навивка лайнера:
1) перед навивкой место соединения должно быть покрыто изолирующей муфтой и прогрето, как это показано на рисунке К.7. Для этих целей используется тот же компрессор для нагнетания горячего воздуха. Перед прохождением запирающим роликом навивочной машины сварного соединения необходимо убедиться, что оно еще не остыло, и продолжать навивку в очень медленном режиме.
Примечание - Рекомендуется предварительно несколько раз опробовать этот процесс на образцах профиля.
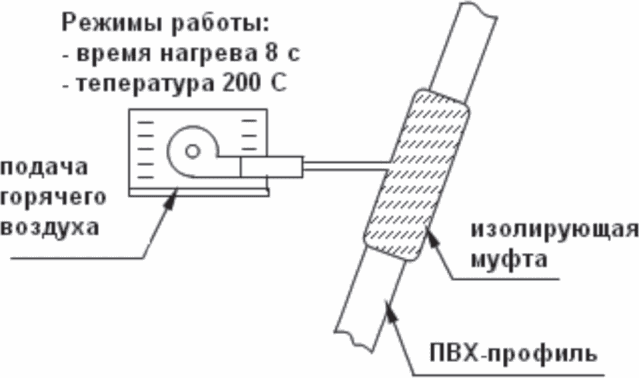
(справочное)
Таблица Л.1
Критерии допустимых дефектов на поверхности композитных труб
Описание дефекта | Допустимый уровень дефекта | |
на внутренней поверхности | на наружной поверхности | |
Участки внутреннего/наружного слоев, не пропитанные смолой (белые пятна) | Не допускаются | Допускается в длину и ширину не более 100 мм |
Складки, морщины, выступы на поверхностном слое смолы | Допускаются максимальная высота 3 мм; количество не ограничено | Допускается |
Царапины, сколы (например, в результате неправильной перевозки) | Допускается, если не обнажены волокна ровинга | Допускается, если не обнажены волокна ровинга |
Раковины, кратеры | Допускается, если не обнажены волокна ровинга; количество не ограничено | Допускается, если не обнажены волокна ровинга; количество не ограничено |
Газовые включения в слое смолы | Допускается, глубиной не более 3,0 мм, шириной до 5,0 мм, длиной до 30 мм | Допускается глубиной не более 3,0 мм, шириной не более 50 мм, длиной не более 50 мм |
Зоны без слоя песка | Допускается | Допускается |
Расслоения | Не допускается | Не допускается |
Овальность | 1% | Допускается |
(рекомендуемое)
ИЗ КОМПОЗИТНЫХ МАТЕРИАЛОВ (СОЕДИНИТЕЛЬНЫХ ДЕТАЛЕЙ)
АКТ
О ПРОВЕДЕНИИ ВХОДНОГО КОНТРОЛЯ ПАРТИИ ТРУБ ИЗ КОМПОЗИТНЫХ
МАТЕРИАЛОВ (СОЕДИНИТЕЛЬНЫХ ДЕТАЛЕЙ)
полученных ________________________________________________________________
(наименование организации получателя)
Трубы (соединительные детали) получены для систем _________________________
(водопровод,
канализация и др.)
давлением ______________ МПа.
Мы, нижеподписавшиеся, комиссия в составе:
Представитель заказчика: __________________________________________________
(организация заказчика, должность, Ф.И.О.)
Представитель подрядчика: _________________________________________________
(организация подрядчика, должность, Ф.И.О.)
провели входной контроль партии труб (соединительных деталей) N ___________
диаметром ______ мм, длиной _______ поставленных __________________________
(наименование фирмы, дата)
из полимера типа __________________________________________________________
Партия состоит из _________________________________________________________
(шт., бухт или барабанов (ящиков соединительных деталей)
и соответствует ___________________________________________________________
(российский или зарубежный стандарт)
Количество труб  ____ мм, длиной ____ м ________________________________
 (маркировка по стандарту)
Данные о сопроводительном сертификате _____________________________________
Результат: партия труб соответствует российским стандартам и сопроводительным
сертификатам и может быть допущена к монтажу.
Дата: ________________ 20____ г.
Представитель заказчика _______________________________________________
Представитель подрядчика ______________________________________________
(рекомендуемое)
ДОКУМЕНТ О КАЧЕСТВЕ БЕТОННОЙ СМЕСИ N _____
Наименование организации-изготовителя _____________________________________
Адрес, телефон, факс изготовителя _________________________________________
Потребитель _______________________________________________________________
Вид бетонной смеси и ее условное обозначение ______________________________
Удобоукладываемость бетонной смеси на заводе-изготовителе и у места
укладки, см (с) ___________________________________________________________
___________________________________________________________________________
Номер состава бетонной смеси ______________________________________________
Знак соответствия (в случае, когда бетонная смесь сертифицирована на
соответствие требованиям стандарта) _______________________________________
Дата и время отправки бетонной смеси ______________________________________
Класс (марка) бетона по прочности на сжатие в возрасте ____________________
Другие показатели качества (при необходимости) ____________________________
Коэффициент вариации прочности бетона, % __________________________________
Требуемая прочность бетона, МПа (кгс/см2) _________________________________
Проектная марка по средней плотности (для легкого бетона), кг/м3 __________
Коэффициент вариации средней плотности, % _________________________________
Наименование, масса (объем) добавки, кг (л) _______________________________
Класс материалов по удельной эффективной активности естественных
радионуклидов и цифровое значение  , Бк/кг _____________________________
Наибольшая крупность заполнителя, мм ______________________________________
Выдан "___" ______________ 20___ г.
Начальник цеха (мастер) ____________________
(Ф.И.О.)
Начальник лаборатории ____________________
(Ф.И.О.)
(справочное)
П.1 Допустимое содержание пород и минералов, относимых к вредным компонентам и примесям, в песке, используемом в качестве заполнителя для бетонов и растворов, не должно превышать следующих значений:
- аморфные разновидности диоксида кремния, растворимого в щелочах (халцедон, опал, кремень и др.) - не более 50 ммоль/л;
- сера, сульфиды, кроме пирита (марказит, пирротин и др.), и сульфаты (гипс, ангидрит и др.) в пересчете на SO3 - не более 1,0%, пирит в пересчете на SO3 - не более 4% по массе;
- слюда - не более 2% по массе;
- галлоидные соединения (галит, сильвин и др.), включающие в себя водорастворимые хлориды, в пересчете на ион хлора - не более 0,15% по массе;
- уголь - не более 1% по массе;
- органические примеси (гумусовые кислоты) - менее количества, придающего раствору гидроксида натрия (колориметрическая проба по ГОСТ 8735) окраску, соответствующую цвету эталона или темнее этого цвета. Использование песка, не отвечающего этому требованию, допускается только после получения положительных результатов испытаний песка в бетоне или растворе на характеристики долговечности.
(справочное)
Р.1 К основным компонентам, снижающим прочность и долговечность бетона, относят включения:
- глинистых минералов (монтмориллонита, каолинита и др.);
- слюд, гидрослюд и других слоистых силикатов;
- асбеста;
- органических веществ (угля, лигнита, горючих сланцев, гумусовых кислот и др.);
- минералов, неустойчивых к процессам выветривания (хлорита, цеолита апатита, нефелина, фосфорита).
Р.2 К основным компонентам, вызывающим ухудшение качества поверхности и внутреннюю коррозию бетона, относят включения:
- пород и минералов, содержащих аморфные разновидности диоксида кремния (халцедон, опал и др.);
- серосодержащих пород и минералов (пирит, марказит, пирротин и другие сульфиды, а также гипс, ангидрит и другие сульфаты);
- пород и минералов, содержащих оксиды и гидрооксиды железа (магнетит, гетит и др.);
- слюд, гидрослюд и других слоистых силикатов.
Р.3 К основным компонентам, вызывающим коррозию арматуры в бетоне, относят включения галогеносодержащих минералов (пирит, марказит, пирротин и другие сульфиды, гипс, ангидрит и другие сульфаты).
Р.4 Щебень и гравий применяют в бетоне без ограничений, если содержание пород и минералов, относимых к вредным компонентам, не более:
- 50 ммоль/л аморфных разновидностей диоксида кремния, растворимых в щелочах;
- 1,5% по массе сульфатов (гипс, ангидрит) и сульфидов, кроме пирита (марказит, пирротин, гипс, ангидрит и др.) в пересчете на SO3;
- 4% по массе пирита;
- 15% по объему слоистых силикатов, если слюды, гидрослюды, хлориты и другие являются породообразующими минералами;
- 0,1% по массе галоидных соединений (галит, сильвин и др., включая водорастворимые хлориды) в пересчете на ион хлора;
- 0,25% по массе свободных волокон асбеста;
- 1,0% по массе угля и древесных остатков;
- 10% по объему каждого из перечисленных породообразующих минералов (магнетита, гетита, гематита и др., апатита, нефелина, фосфорита) или 15% их суммы.
(обязательное)
ХАРАКТЕРИСТИК МАТЕРИАЛА ПОЛИМЕРНО-ТКАНЕВОГО РУКАВА
С.1 Испытания на растяжение
С.1.1 Испытания проводят в соответствии с требованиями ГОСТ 11262 и ГОСТ 25.601.
С.1.2 Сущность метода
Метод состоит в кратковременном испытании образцов с постоянной скоростью деформирования, при котором определяют:
- предел прочности при растяжении  , МПа, - отношение максимальной нагрузки Fmax, предшествующей разрушению образца, к начальной площади его поперечного сечения;
- предел пропорциональности при растяжении  , МПа, - отношение нагрузки, при которой происходит отклонение от линейной зависимости между напряжением и деформацией к площади начального поперечного сечения образца;
- модуль упругости E, МПа, - отношение напряжения к соответствующей относительной деформации при нагружении материала в пределах начального линейного участка диаграммы деформирования.
С.1.3 Отбор образцов
Образцы вырезают вдоль образующих рукава в виде полос прямоугольного сечения с закрепленными на концах накладками размерами длиной не менее 250 мм и шириной (20 +/- 1) мм.
Накладки изготавливают из того же материала, что и образцы, и приклеивают по концам. Длина накладок составляет от 90 до 100 мм.
Образцы должны иметь гладкую ровную поверхность, без вздутий, сколов, трещин, раковин и других дефектов. Всего для испытаний принимают не менее 5 образцов.
С.1.4 Оборудование для испытаний
Испытания проводят на разрывных и универсальных испытательных машинах, обеспечивающих растяжение образца с постоянной скоростью деформирования от 5 мм/мин до 10 мм/мин с погрешностью +/- 1,0 мм/мин и измерение нагрузки с погрешностью не более 1% от измеряемой величины.
Захваты испытательной машины должны обеспечивать надежное крепление и точное центрирование образца. Для надежного крепления рекомендуется применять захваты с насечкой на рабочих поверхностях под углом +/- 45° с шагом от 1 до 2 мм на длине около 100 мм.
Для регистрации деформаций должны использоваться приборы, обеспечивающие измерение деформаций с погрешностью не более 1% от предельного значения измеряемой величины. Могут быть использованы механические тензометры, тензопреобразователи сопротивления или другие приборы, прикрепление которых не создает дополнительных напряжений или деформаций и не оказывает влияние на определяемые характеристики.
Приборы для измерения геометрических размеров образца должны обеспечивать измерение с погрешностью не более +/- 0,05 мм при размерах меньше 10 мм и не более +/- 0,1 мм, если измеряемые размеры больше или равны 10 мм.
С.1.5 Проведение испытаний
Перед испытанием измеряют толщину и ширину образцов в трех местах: в середине и на расстоянии 5 мм от захватов. Из полученных значений вычисляют средние арифметические величины, по которым вычисляют начальное поперечное сечение. Образцы, у которых минимальное и максимальное значения толщины или ширины различаются более чем на 0,2 мм, не испытывают.
Образцы закрепляют в зажимы испытательной машины по меткам, определяющим положение кромок испытательной машины, таким образом, чтобы продольные оси зажимов и ось образца совпадали между собой и с направлением движения подвижного механизма. Зажимы равномерно затягивают, чтобы исключить скольжение образца в процессе испытания, не допуская при этом разрушение образца в месте закрепления.
Испытания проводят при температуре (23 +/- 2) °C и относительной влажности (50 +/- 5)%.
При испытании измеряют нагрузку и удлинение образца непрерывно до достижения максимальной нагрузки в момент разрушения образца.
С.1.6 Обработка результатов
Предел прочности при растяжении  , МПа, определяют по формуле
 (С.1)
где Fmax - максимальная нагрузка, предшествующая разрушению образца, Н;
b - ширина образца, мм;
 - толщина образца, мм.
Предел пропорциональности при растяжении  , МПа, определяют по формуле
 (С.2)
где Fny - нагрузка, соответствующая пределу пропорциональности, Н.
Модуль упругости при растяжении E, МПа, определяют по формуле
 (С.3)
где  - приращение нагрузки, Н;
 - приращение расчетной длины образца 1 при изменении нагрузки на
 , мм.
Результаты испытаний заносятся в протокол.
С.2 Испытания на изгиб
С.2.1 Испытания проводят в соответствии с требованиями ГОСТ 4648 и ГОСТ 25.604.
С.2.2 Сущность метода
Метод испытания образцов на изгиб состоит в том, что образец, свободно лежащий на двух опорах, кратковременно нагружают в середине между опорами, при этом определяют: предел прочности при изгибе sf, МПа, - отношение максимального изгибающего момента M в момент разрушения образца к моменту сопротивления W сечения при изгибе; модуль упругости Ef, МПа, при нагружении образца в пределах пропорциональности прогиба от нагрузки.
С.2.3 Отбор образцов
Образцы вырезают вдоль образующих рукава в виде полос прямоугольного сечения размерами длиной не менее  , где
 - толщина образца, и шириной
 .
, где - толщина образца, и шириной .Образцы должны иметь гладкую ровную поверхность, без вздутий, сколов, трещин, раковин и других дефектов.
Всего для испытаний принимают не менее 5 образцов.
С.2.4 Оборудование для испытаний
Испытания проводят на любой испытательной машине, обеспечивающей нагружение на изгиб с заданной постоянной скоростью перемещения активного захвата, измерение нагрузки с погрешностью не более 1% от измеряемой величины, возможности регулирования скорости нагружения образца.
Машина должна быть снабжена траверсой, по которой могут перемещаться две опоры, и наконечником, создающим нагрузку в случае испытания на поперечный изгиб.
Радиус закругления краев опор должен составлять (2,0 +/- 1,0) мм, а наконечника - (5,0 +/- 1,0) мм. Поверхности опор и наконечника должны быть обработаны не грубее Ra = 0,63 мкм и закалены. Их твердость должна быть не менее 40 HRC. Траверса должна обеспечивать неподвижность опор при испытаниях и иметь цену деления шкалы 1 мм, что позволяет устанавливать опоры на заданном расстоянии. Допускаемые отклонения от параллельности поверхностей опор и опорной поверхности наконечника в горизонтальной плоскости - 0,05 мм.
Для измерения прогиба образца используют приборы и приспособления с погрешностью не более +/- 2,0% от измеряемой величины.
Для измерения прогиба образца используют приборы, обеспечивающие автоматическую запись "нагрузка-прогиб", а также цифровые индикаторы или преобразователи деформаций или другие приборы, обеспечивающие заданную точность.
Приборы для измерения геометрических размеров образца должны обеспечивать измерение с погрешностью не более +/- 0,05 мм.
С.2.5 Проведение испытаний
Перед испытанием в средней трети образца измеряют ширину образцов с погрешностью не более 0,1 мм и толщину с погрешностью не более 0,02 мм.
На испытательной машине устанавливают наконечник с траверсой и опорами. Расстояние между опорами должно быть от  до
 , его измерение выполняют с погрешностью не более 0,5%. Нагружение образца производят в середине между опорами плавно, без толчков. Скорость относительного перемещения нагружающего наконечника и опор принимают в интервале от 5 до 20 мм/мин. Испытания продолжают до разрушения образца с записью значения прогибов и соответствующих нагрузок.
до , его измерение выполняют с погрешностью не более 0,5%. Нагружение образца производят в середине между опорами плавно, без толчков. Скорость относительного перемещения нагружающего наконечника и опор принимают в интервале от 5 до 20 мм/мин. Испытания продолжают до разрушения образца с записью значения прогибов и соответствующих нагрузок.Если образец разрушается вне средней трети расстояния между опорами, то полученный результат не засчитывают и проводят повторно испытания на новом образце.
Испытания проводят при температуре (23 +/- 2) °C и относительной влажности (50 +/- 5)%.
С.2.6 Обработка результатов
Изгибающее напряжение  , МПа, при нагрузке определяют по формуле
 (С.4)
где M - изгибающий момент, Н·мм;
W - момент сопротивления сечения образца, мм3.
Изгибающий момент вычисляют по формуле
 (С.5)
где F - нагрузка, Н;
Lv - расстояние между опорами, мм.
Момент сопротивления сечения образца W, мм3, вычисляют по формуле
 (С.6)
где b - ширина образца, мм;
 - толщина образца, мм.
Модуль упругости при поперечном изгибе Eиз, МПа, определяют по формуле
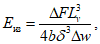 (С.7)
где  - приращение нагрузки, МН;
 - приращение прогиба в середине образца, мм (соответствует изменению нагрузки на
 ).
Результаты испытаний заносятся в протокол.
(рекомендуемое)
ПРИ КАПИТАЛЬНОМ РЕМОНТЕ ВОДОПРОПУСКНЫХ ТРУБ
Т.1 Строительная площадка должна быть оборудована ограждением, защитными предохранительными устройствами, сигнальными фонарями в соответствии с ППР. Освещенность стройплощадки и рабочих мест должна быть не менее 50 люкс.
Т.2 До начала земляных работ в охранной зоне существующих инженерных коммуникаций, необходимо вызвать на место работ представителей организаций, эксплуатирующих эти коммуникации для оформления акта-допуска на производство работ.
Т.3 Приобъектные площадки складирования должны быть обеспечены противопожарным инвентарем, первичными средствами пожаротушения в соответствии с требованиями Правил [5]. Ответственность за пожарную охрану, своевременное выполнение противопожарных мероприятий и исправное содержание средств пожаротушения в целом несет начальник участка или ответственное лицо, назначенное приказом.
Т.4 К работе с машинами и механизмами допускаются лица, достигшие 18-летнего возраста, прошедшие медицинское освидетельствование, ознакомленные с правилами и инструкциями по технике безопасности и сдавшие экзамены на знание этих правил.
Т.5 Все рабочие, а также лица, осуществляющие технический надзор, должны быть обеспечены индивидуальными средствами защиты по ГОСТ 12.4.011 (респираторы, каски, спецодежда, обувь, очки и т.п.) и обязаны во время работы ими пользоваться. На рабочем месте должна находиться аптечка для оказания первой помощи.
Т.6 Запрещается разводить огонь, хранить легковоспламеняющиеся вещества рядом с местами хранения композитных труб.
Т.7 Места складирования композитных труб должны быть обеспечены средствами пожаротушения. В случае возникновения пожара и загорания труб их следует тушить любыми средствами пожаротушения. При тушении композитных труб в складских помещениях следует применять противогазы с фильтром марки "В" или изолирующие противогазы.
Т.8 Класс пожарной опасности полимерно-тканевых рукавов и труб из полимерных композитов должен быть К1 по ГОСТ 12.1.004 и К1 (45) по ГОСТ 30403.
Т.9 Предел огнестойкости полимерно-тканевых рукавов и труб из полимерных композитов должен быть не ниже RE 60 по ГОСТ 30247.0.
Т.10 Характеристики пожарной опасности полимерных композитов, составляющих конструктивные элементы композитных труб и полимерно-тканевых рукавов, должны быть не менее:
Г2 по ГОСТ 30244 - для горючести;
В2 по ГОСТ 30402 - для воспламеняемости;
Д2 по ГОСТ 12.1.044 - для дымообразующей способности;
Т2 по ГОСТ 12.1.044 - для токсичности продуктов горения.
Т.11 Все технологическое, электрическое, монтажное оборудование и инструменты, работающие под напряжением свыше 36 В, должны быть заземлены.
Т.12 Отходы композитных труб и полимерно-тканевых рукавов относятся к 5 классу опасности и должны быть утилизированы специализированной фирмой.
(обязательное)
(приложение У введено Изменением N 1, утв. Ассоциацией
"Национальное объединение строителей",
"НОСТРОЙ" от 11.12.2014)
Карта контроля
соблюдения требований СТО НОСТРОЙ 2.25.102-2013
"Автомобильные дороги. Устройство, реконструкция
и капитальный ремонт водопропускных труб. Часть 4.
Капитальный ремонт водопропускных труб"
при выполнении вида работ: "Устройство дренажных,
водосборных, водопропускных, водосбросных устройств"
Наименование члена СРО, в отношении которого назначена проверка:
___________________________________________________________________________
ОГРН _________________ ИНН __________________
Сведения об объекте:
___________________________________________________________________________
Основание для проведения проверки:
N ____________ от ________________
Тип проверки (нужное подчеркнуть):
Выездная
Документарная
В карте контроля использованы следующие сокращения:
ПД - проектная документация;
ППР - проект производства работ;
РД - рабочая документация.
N пункта | Элемент контроля | Требования, предъявляемые при проведении работ | Способ проверки соответствия | Результат | Приложения, примечания | |
норма | соответствие ("+", "-") | |||||
Этап 1. Организация строительного производства | ||||||
1.1 | ПД | Наличие в ПД разделов по устройству водопропускных труб на автомобильных дорогах | Документарный | |||
1.2 | РД | Наличие: - РД со штампом выдачи "В производство"; - ППР, согласованного с заказчиком (генподрядчиком) - наличие оттиска (штампа) заказчика (генподрядчика) | Документарный | |||
Этап 2. Контроль поставленных комплектующих материалов и изделий | ||||||
2.1 Применяемых при капитальном ремонте методом гильзования с использованием композитных труб | ||||||
2.1.1 | Композитные трубы и фитинги | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля | Документарный | |||
2.1.2 | Соединительные муфты и раструбы | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля | Документарный | |||
2.1.3 | Бетон для пазух | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля о составе бетона; - протокола/акта испытаний бетона | Документарный | Соответствие характеристик/качества бетона требованиям проекта и 5.1.7 | ||
2.1.4 | Бетонная смесь | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля о составе бетонной смеси; - протокола/акта испытаний бетонной смеси | Документарный | |||
2.1.5 | Щебень (гравий) | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля; - протокола испытаний щебня (гравия) | Документарный | |||
2.1.6 | Песок | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля; - протокола испытаний песка | Документарный | |||
2.1.7 | Вода | Наличие: - данных в журнале лабораторного контроля; - регистрирующей записи в журнале входного контроля | Документарный | Соответствие характеристик воды требованиям проекта и 5.1.11 | ||
2.1.8 | Химические добавки | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля | Документарный | Соответствие характеристик химических добавок требованиям проекта и 5.1.12 | ||
2.2 Применяемых при капитальном ремонте методом санации фотоотверждаемым полимерно-тканевым рукавом | ||||||
2.2.1 | Фотоотверждаемый полимерно-тканевый рукав | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля | Документарный, инструментальный, визуальный | |||
Документарный | Соответствие физико-механических характеристик материала полимерно-тканевого рукава требованиям проекта и приложения Б | |||||
2.2.2 | Хранение фотоотверждаемого полимерно-тканевого рукава | Наличие регистрирующей записи о температуре воздуха в общем журнале работ. Температура воздуха > 0 °C | Документарный, инструментальный | Погодные условия согласно требованиям 5.2.4 | ||
2.3 Применяемых при капитальном ремонте методом создания внутренней оболочки навивкой специального ПВХ-профиля | ||||||
2.3.1 | ПВХ-профиль | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля | Документарный | Соответствие характеристик ПВХ-профиля требованиям проекта и 5.3.1, приложения В | ||
2.3.2 | Бетон для заполнения пазух | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля о составе бетона; - протокола/акта испытаний бетона | Документарный | Соответствие характеристик и качества бетона требованиям проекта и 5.3.2 | ||
2.3.3 | Бетонная смесь | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля о составе бетонной смеси; - протокола/акта испытаний бетонной смеси | Документарный | |||
2.3.4 | Щебень (гравий) | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля; - протокола испытаний щебня (гравия) | Документарный | |||
2.3.5 | Песок | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля; - протокола испытаний песка | Документарный | |||
2.3.6 | Вода | Наличие: - данных в журнале лабораторного контроля; - регистрирующей записи в журнале входного контроля | Документарный | |||
2.3.7 | Химические добавки | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля | Документарный | Соответствие характеристик химических добавок требованиям проекта и 5.1.12 | ||
2.4 Применяемых при капитальном ремонте методом замены отдельных элементов | ||||||
Соответствие материалов и элементов железобетонных и бетонных водопропускных труб требованиям проекта и 5.4.2 | ||||||
2.4.1 | Элементы (звенья) железобетонных труб | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - протокола/акта испытаний бетона | Документарный | Соответствие характеристик и качества бетона требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (пункты 4.1 - 4.7, 4.9, приложение К (таблица К.3, пункты К.5.1 и К.5.2)) | ||
Документарный, инструментальный | Соответствие форм и размеров монтажных отверстий и петель требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (пункты 4.10, 4.11, приложение К (таблица К.3)) | |||||
Документарный | Соответствие арматурной стали требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (пункт 4.12) | |||||
Документарный, инструментальный | Соответствие размеров звеньев железобетонных труб требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (приложение К (таблица К.3)) | |||||
2.4.2 | Арматурные изделия | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля. Отсутствие искривлений и загрязнений | Документарный | Соответствие форм и размеров арматурных изделий требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (пункты 4.10, 4.11, приложение К (таблица К.3)) | ||
Документарный | Соответствие арматурной стали требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (пункт 4.12) | |||||
2.4.3 | Безнапорные железобетонные трубы | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - протокола/акта испытаний бетона | Документарный | Соответствие размеров и характеристик безнапорных железобетонных труб требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (приложение А) | ||
2.4.4 | Элементы (звенья) бетонных труб | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля о составе бетона; - протокола/акта испытаний бетона | Документарный | Соответствие характеристик и качества бетона требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (пункты 4.1 - 4.7, 4.9, приложение К (таблица К.3, пункты К.5.1 и К.5.2)) | ||
Документарный | Соответствие монтажных отверстий и петель требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (пункты 4.10, 4.11, приложение К (таблица К.3)) | |||||
Документарный, инструментальный | Соответствие размеров звеньев бетонных труб требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (приложение К (таблица К.3)) | |||||
2.4.5 | Материалы для гидроизоляции труб | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля | Документарный | Соответствие материалов для гидроизоляции труб требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (пункты 4.15 - 4.17, 7.6.2) | ||
2.4.6 | Грунты | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля; - журнала физико-механических свойств грунтов; - протокола испытаний грунтов | Документарный | Соответствие характеристик грунта требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (пункт 4.18, приложение К (таблица К.6)) | ||
2.4.7 | Песок строительный | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля; - протокола испытаний песка | Документарный | Соответствие характеристик песка требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 4.8) | ||
2.4.8 | Щебень | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля; - протокола испытаний щебня | Документарный | Соответствие характеристик щебня требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 4.8) | ||
2.4.9 | Гравий | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля; - протокола испытаний гравия | Документарный | Соответствие характеристик гравия требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 4.8) | ||
2.4.10 | Песчано-гравийная смесь | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля о составе песчано-гравийной смеси; - протокола/акта испытаний песчано-гравийной смеси | Документарный | Соответствие качества песчано-гравийной смеси требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 4.8) | ||
2.4.11 | Цемент | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля | Документарный | Соответствие качества цемента требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 4.8) | ||
2.4.12 | Цементно-песчаный раствор | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля о составе цементно-песчаного раствора; - протокола/акта испытаний цементно-песчаного раствора | Документарный | Соответствие характеристик и качества цементно-песчаного раствора требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (пункты 7.4.4.3, 7.4.4.4, 7.4.5.3) | ||
2.4.13 | Бетонная смесь | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля о составе бетонной смеси; - протокола/акта испытаний бетонной смеси | Документарный | Соответствие характеристик и качества бетонной смеси требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (пункты 4.8, 4.9, приложение К (пункты К.5.1, К.5.4, К.5.5, К.5.6)) | ||
Соответствие материалов и элементов композитных водопропускных труб требованиям проекта и 5.4.3 | ||||||
2.4.14 | Секции труб | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - протоколов испытаний; - акта о проведении входного контроля партии труб из полимерных материалов (соединительных деталей) | Документарный | Соответствие параметров секций труб требованиям СТО НОСТРОЙ 2.25.100-2013 (пункты 4.1, 4.11, приложение А (пункты А.1.1 - А.1.7), приложение Г (раздел Г.1)) | ||
Документарный, инструментальный | Соответствие длины секций труб требованиям проекта, ППР и СТО НОСТРОЙ 2.25.100-2013 (пункт 4.2) | |||||
Документарный, инструментальный | Соответствие диаметров секций труб требованиям СТО НОСТРОЙ 2.25.100-2013 (приложение А (таблица А.1)) | |||||
Документарный | Соответствие физико-механических характеристик секций труб требованиям СТО НОСТРОЙ 2.25.100-2013 (пункт 4.5) | |||||
Документарный | Соответствие класса и характеристик пожарной опасности секций труб требованиям СТО НОСТРОЙ 2.25.100-2013 (пункты 4.8, 4.9) | |||||
2.4.15 | Материалы уплотнения муфт и раструбов | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - протоколов испытаний; - акта о проведении входного контроля партии труб из полимерных материалов (соединительных деталей) | Документарный | Соответствие параметров материалов уплотнения муфт и раструбов требованиям СТО НОСТРОЙ 2.25.100-2013 (пункт 4.2, приложение А (пункт А.1.8)) | ||
Документарный | ||||||
Документарный, инструментальный | Соответствие вида и размеров соединительных муфт требованиям СТО НОСТРОЙ 2.25.100-2013 (пункт 4.11, приложение Б (пункт Б.2)) | |||||
2.4.16 | Песок | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля; - протоколов испытаний песка | Документарный | Соответствие характеристик песка требованиям СТО НОСТРОЙ 2.25.100-2013 (пункт 4.12) | ||
2.4.17 | Песчано-гравийная смесь | Наличие: - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля о составе песчано-гравийной смеси; - протокола испытаний песчано-гравийной смеси; - сопроводительной документации (паспортов, сертификатов и др.) | Документарный | Соответствие качества песчано-гравийной смеси требованиям СТО НОСТРОЙ 2.25.100-2013 (пункт 4.12) | ||
2.4.18 | Щебень | Наличие: - регистрирующей записи в журнале входного контроля; - сопроводительной документации (паспортов, сертификатов и др.); - данных в журнале лабораторного контроля; - протокола испытаний щебня | Документарный | Соответствие характеристик щебня требованиям СТО НОСТРОЙ 2.25.100-2013 (пункт 4.12) | ||
2.4.19 | Гравий | Наличие: - регистрирующей записи в журнале входного контроля; - сопроводительной документации (паспортов, сертификатов и др.); - данных в журнале лабораторного контроля; - протокола испытаний гравия | Документарный | Соответствие характеристик гравия требованиям СТО НОСТРОЙ 2.25.100-2013 (пункт 4.12) | ||
2.4.20 | Грунты (щебеночно-галечниковые, дресвяно-гравийные, крупнообломочные, глинистые) | Наличие: - регистрирующей записи в журнале входного контроля; - сопроводительной документации (паспортов, сертификатов и др.); - данных в журнале лабораторного контроля; - журнала физико-механических свойств грунтов; - протокола испытаний грунтов | Документарный | Соответствие характеристик грунта требованиям проекта и СТО НОСТРОЙ 2.25.100-2013 (пункт 4.12) | ||
2.4.21 | Бетон | Наличие: - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля; - протокола испытаний бетонной смеси; - сопроводительной документации (паспортов, сертификатов и др.) | Документарный | Соответствие характеристик бетона требованиям проекта, СТО НОСТРОЙ 2.25.99-2013 (пункты 4.1 - 4.7, 4.9, приложение К (таблица К.3, пункты К.5.1 и К.5.2)) и СТО НОСТРОЙ 2.25.100-2013 (пункт 4.13) | ||
2.4.22 | Арматура | Наличие: - регистрирующей записи в журнале входного контроля; - сопроводительной документации (паспортов, сертификатов и др.) | Документарный, визуальный | Соответствие арматурной стали требованиям проекта, СТО НОСТРОЙ 2.25.99-2013 (пункты 4.10 - 4.12, приложение К (таблица К.3)) и СТО НОСТРОЙ 2.25.100-2013 (пункт 4.13) | ||
Соответствие материалов и элементов металлических водопропускных труб требованиям проекта и 5.4.4 | ||||||
2.4.23 | Металлические конструкции водопропускных труб | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля | Документарный | Соответствие металлических труб, секций металлических труб, сборных элементов в виде листов СТО НОСТРОЙ 2.25.101-2013 (пункты 4.1.2 - 4.1.4, 4.1.6 - 4.1.7, 4.3.1, 8.2.1, приложение А, приложение Е (пункт Е.2.1)) | ||
Соответствие болтов, гаек и шайб требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 4.1.5, 8.2.1, приложение А (пункты А.2.8, А.2.9)) | ||||||
2.4.24 | Материалы основания и обратной засыпки | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля; - протокола испытаний песка | Документарный | Соответствие характеристик песка требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 4.2.1, 4.2.2, 8.2.1, приложение Е (пункт Е.4.1)) | ||
Документарный | Соответствие качества гравийно-песчаной смеси требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 4.2.1, 4.2.2, 8.2.1, приложение Е (пункт Е.4.1)) | |||||
Документарный | Соответствие характеристик щебня требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 4.2.1, 4.2.2, 8.2.1, приложение Е (пункт Е.4.1)) | |||||
Документарный | Соответствие характеристик гравия требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 4.2.1, 4.2.2, 8.2.1, приложение Е (пункт Е.4.1)) | |||||
Документарный | Соответствие характеристик щебеночно-галечниковых и дресвяно-гравийных грунтов требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 4.2.1, 4.2.2, 8.2.1, приложение Е (пункт Е.4.1)) | |||||
Документарный | Соответствие характеристик крупнообломочных грунтов требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 4.2.1, 4.2.2, 8.2.1, приложение Е (пункт Е.4.1)) | |||||
2.4.25 | Материалы защитного покрытия металлических водопропускных труб | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля | Документарный | Соответствие материалов защитного покрытия металлических водопропускных труб (мастик) требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 4.3, 8.2.1, приложение Е (пункт Е.3.1)) | ||
2.4.26 | Материалы оголовков и лотков металлических водопропускных труб - бетонные и железобетонные оголовки | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля о составе бетона; - протокола/акта испытаний бетона | Документарный | Соответствие характеристик/качества бетона требованиям проекта, СТО НОСТРОЙ 2.25.99-2013 (пункты 4.1 - 4.7, 4.9, приложение К (таблица К.3, пункты К.5.1 и К.5.2)) и СТО НОСТРОЙ 2.25.101-2013 (пункты 4.4.1 - 4.4.4, 8.2.1, приложение Е (пункт Е.5.1)) | ||
Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля. Отсутствие искривлений и загрязнений | Документарный | Соответствие арматуры требованиям проекта, СТО НОСТРОЙ 2.25.99-2013 (пункты 4.10, 4.11, приложение К (таблица К.3)) и СТО НОСТРОЙ 2.25.101-2013 (пункты 4.4.1, 8.2.1) | ||||
2.4.27 | Материалы оголовков и лотков металлических водопропускных труб - асфальтобетонные лотки | Наличие: - сопроводительной документации (паспортов, сертификатов и др.); - регистрирующей записи в журнале входного контроля; - данных в журнале лабораторного контроля о составе асфальтобетона; - протокола/акта испытаний асфальтобетона | Документарный | Соответствие качества асфальтобетона требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 4.4.5, 4.4.6, 8.2.1, приложение Е (пункт Е.5.1)) | ||
Этап 3. Технология капитального ремонта методом гильзования с использованием композитных труб | ||||||
3.1 | Подготовительные работы | Наличие: - регистрирующей записи по изоляции зоны работ от протекающей воды в общем журнале работ; - регистрирующей записи по очистке и промывке ремонтируемой трубы от мусора и грязи, удалению из нее воды, заделке трещин в общем журнале работ; - регистрирующей записи по устройству настила, направляющих, выравниванию дна трубы в общем журнале работ; - акта освидетельствования скрытых работ | Документарный, визуальный | Изоляция зоны работ от протекающей воды согласно требованиями 6.2.2 | ||
Документарный, визуальный | Очистка и промывка ремонтируемой трубы от мусора и грязи, удаление из нее воды, заделка трещин согласно требованиями 6.2.2 | |||||
Документарный, визуальный | Устройство настила, направляющих, выравнивание дна трубы согласно требованиями проекта и 6.2.2 | |||||
3.2 | Монтаж звеньев внутренней трубы | Наличие: - регистрирующей записи по монтажу звеньев трубы в общем журнале работ; - регистрирующей записи по расклинке звеньев трубы в общем журнале работ; - данных в журнале технического нивелирования; - акта освидетельствования ответственных конструкций | Документарный, визуальный | |||
Документарный, визуальный | ||||||
Документарный, визуальный | ||||||
Документарный, визуальный | ||||||
Документарный | ||||||
3.3 | Омоноличивание межтрубного пространства | Наличие: - регистрирующей записи по омоноличиванию межтрубного пространства в общем журнале работ; - данных в журнале бетонных работ; - данных в журнале ухода за бетоном; - акта освидетельствования скрытых работ | Документарный, визуальный | |||
Документарный, визуальный | ||||||
Этап 4. Технология капитального ремонта методом санации фотоотверждаемым полимерно-тканевым рукавом | ||||||
4.1 | Подготовительные работы | Наличие: - регистрирующей записи по изоляции зоны работ от протекающей воды в общем журнале работ; - регистрирующей записи по очистке и промывке ремонтируемой трубы от мусора и грязи, удалению из нее воды, заделке трещин в общем журнале работ; - регистрирующей записи по устройству настила, направляющих, выравниванию дна трубы в общем журнале работ; - акта освидетельствования скрытых работ | Документарный, визуальный | |||
Документарный, визуальный | ||||||
Документарный, визуальный | ||||||
4.2 | Монтаж полимерно-тканевого рукава | Наличие: - регистрирующей записи по монтажу полимерно-тканевого рукава в общем журнале работ; - акта освидетельствования ответственных конструкций | Документарный, визуальный | |||
Документарный, инструментальный | Геометрические параметры отвержденного рукава согласно требованиям 7.3.6 | |||||
Этап 5. Технология капитального ремонта методом создания внутренней оболочки навивкой специального ПВХ-профиля | ||||||
5.1 | Подготовительные работы | Наличие: - регистрирующей записи по изоляции зоны работ от протекающей воды в общем журнале работ; - регистрирующей записи по очистке и промывке ремонтируемой трубы от мусора и грязи, удалению из нее воды, заделке трещин в общем журнале работ; - регистрирующей записи по устройству настила, направляющих, выравниванию дна трубы в общем журнале работ; - акта освидетельствования скрытых работ | Документарный, визуальный | |||
Документарный, визуальный | ||||||
Документарный, визуальный | ||||||
5.2 | Сборка навивочной машины | Наличие: - регистрирующей записи по сборке макета трубы в общем журнале работ; - регистрирующей записи по сборке навивочной машины в общем журнале работ; - акта освидетельствования скрытых работ | Документарный, визуальный | Подготовка к сборке (сборка макета трубы) согласно требованиям проекта и 6.4.4.1 | ||
Документарный, визуальный | Сборка навивочной машины согласно требованиям проекта и 6.4.4.2 | |||||
5.3 | Монтаж внутренней облицовки | Наличие: - регистрирующей записи по присоединению ПВХ-профиля в общем журнале работ; - регистрирующей записи по навивке ПВХ-профиля в общем журнале работ; - регистрирующей записи по сращиванию ПВХ-профиля в общем журнале работ; - данных в журнале сварочных работ; - регистрирующей записи по демонтажу навивочной машины в общем журнале работ; - акта освидетельствования ответственных конструкций | Документарный, визуальный | Присоединение ПВХ-профиля согласно требованиям проекта и 6.4.5.1 | ||
Документарный, визуальный | ||||||
Документарный, визуальный | Сращивание ПВХ-профиля согласно требованиям проекта и 6.4.5.4 | |||||
Документарный, визуальный | Соединение сваркой ПВХ-профиля согласно требованиям проекта и 6.4.5.5 | |||||
Документарный, визуальный | Завершающие работы по навивке ПВХ-профиля согласно требованиям проекта и 6.4.5.6 | |||||
5.4 | Омоноличивание пазух между ремонтируемой трубой и ПВХ-лайнером | Наличие: - регистрирующей записи по устройству внутренней опалубки в общем журнале работ; - регистрирующей записи по устройству концевых заглушек в общем журнале работ; - регистрирующей записи по нагнетанию бетонной смеси в общем журнале работ; - данных в журнале бетонных работ; - данных в журнале ухода за бетоном; - акта освидетельствования скрытых работ | Документарный, визуальный | Устройство внутренней опалубки согласно требованиям проекта и 6.4.6.1 | ||
Документарный, визуальный | Устройство концевых заглушек согласно требованиям проекта и 6.4.6.2 | |||||
Документарный, визуальный | Нагнетание бетонной смеси согласно требованиям проекта и 6.4.6.3 | |||||
Этап 6. Технология капитального ремонта методом замены отдельных элементов | ||||||
6.1 Подготовительные работы | ||||||
6.1.1 | Подготовительные работы | Наличие регистрирующей записи по устройству водоотлива в общем журнале работ | Документарный, визуальный | Устройство водоотлива согласно требованиям проекта и 6.5.2.1 | ||
Наличие: - данных в оперативном журнале геодезических работ; - данных в журнале технического нивелирования; - данных в журнале тахеометрической съемки; - акта освидетельствования скрытых работ; - акта приемки геодезической разбивочной основы для строительства | Документарный, визуальный | Разбивка и привязка сооружения согласно требованиям проекта и 6.5.2.1 | ||||
6.2 Основные работы | ||||||
Контроль выполнения земляных работ и подготовки основания под водопропускную трубу на соответствие требованиям 6.5.3.2 | ||||||
6.2.1 | Устройство котлована | Наличие: - регистрирующей записи по разработке котлована в общем журнале работ; - акта освидетельствования скрытых работ | Документарный, визуальный | Устройство котлована согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункты 7.3.4 - 7.3.13, приложение В (таблица В. 1)) | ||
Документарный | Крутизна откосов котлована согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункты 7.3.4 - 7.3.6) | |||||
Документарный | Предохранение котлована от затопления водой согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.3.7) | |||||
Документарный | Предохранение грунта от промерзания согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.3.8) | |||||
6.2.2 | Устройство подготовки под фундамент | Наличие: - регистрирующей записи по устройству основания под водопропускную трубу в общем журнале работ; - данных по уплотнению основания под водопропускную трубу в журнале контроля уплотнения основания; - акта освидетельствования скрытых работ | Документарный, визуальный | Устройство основания под водопропускную трубу согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункты 7.3.14 - 7.3.17, 7.3.19, приложение В (таблица В.1)) | ||
Документарный, инструментальный | Толщина основания под водопропускную трубу согласно требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (пункты 7.3.15, 7.3.16) | |||||
Документарный | Уплотнение основания под водопропускную трубу согласно требованиям проекта и СТО НОСТРОЙ 2.25.99-2013 (пункты 7.3.15, 7.3.16, 7.3.19) | |||||
Контроль выполнения работ по устройству фундаментов водопропускной трубы на соответствие требованиям 6.5.3.3 | ||||||
6.2.3 | Монтаж блочного фундамента | Наличие: - регистрирующей записи по монтажу блочного фундамента в общем журнале работ; - акта освидетельствования скрытых работ | Документарный, визуальный | Монтаж блочного фундамента согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.4.4, приложение К (таблица К.1)) | ||
Документарный | Заделка вертикальных швов между блоками согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.4.4.3) | |||||
Документарный | Толщина слоя раствора, на который укладывается блок, согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.4.4.4) | |||||
6.2.4 | Монтаж сборной или монолитной фундаментной плиты | Наличие: - регистрирующей записи по монтажу сборной или монолитной фундаментной плиты в общем журнале работ; - акта освидетельствования скрытых работ | Документарный, визуальный | Монтаж сборной или монолитной фундаментной плиты согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.4.5, приложение К (таблица К.1)) | ||
Документарный | Толщина слоя цементного раствора, на который укладывается плита, согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.4.5.4) | |||||
6.2.5 | Устройство монолитного бетонного фундамента | Наличие: - регистрирующей записи в общем журнале работ по устройству монолитного бетонного фундамента; - данных в журнале бетонных работ; - данных в журнале ухода за бетоном; - акта освидетельствования скрытых работ | Документарный, визуальный | Устройство монолитного бетонного фундамента согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.4.6) | ||
Документарный | Толщина бетонируемого слоя согласно требованиям ППР и СТО НОСТРОЙ 2.25.99-2013 (приложение К (пункт К.5.11)) | |||||
Документарный, визуальный | Уход за бетоном согласно требованиям ППР и СТО НОСТРОЙ 2.25.99-2013 (приложение К (пункты К.5.14, К.5.15)) | |||||
6.2.6 | Устройство свайного фундамента | Наличие: - регистрирующей записи по устройству свайного фундамента в общем журнале работ; - данных в журнале забивки свай; - акта пробной забивки и динамического испытания свай; - акта освидетельствования скрытых работ | Документарный, визуальный | Устройство свайного фундамента согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.4.7) | ||
Документарный, визуальный | Монтаж блочного фундамента согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.4.4, приложение К (таблица К.1)) | |||||
Контроль выполнения работ по монтажу звеньев и элементов оголовков бетонных и железобетонных труб и устройство обратной засыпки на соответствие требованиям 6.5.3.4 | ||||||
6.2.7 | Устройство оголовков трубы | Наличие: - регистрирующей записи по устройству оголовков трубы в общем журнале работ; - акта освидетельствования скрытых работ | Документарный, визуальный | Устройство оголовков трубы согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункты 7.5.1, 7.5.4, 7.5.5, 7.5.7, 7.5.8, приложение В (таблица В.1)) | ||
6.2.8 | Монтаж звеньев трубы | Наличие: - регистрирующей записи по монтажу звеньев трубы в общем журнале работ; - акта освидетельствования ответственных конструкций | Документарный, визуальный | Монтаж звеньев трубы согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункты 7.5.1, 7.5.6 - 7.5.13, приложение В (таблица В.1)) | ||
Документарный | Заполнение зазоров между торцами звеньев, торцами звеньев и блоками оголовков согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.5.12, приложение К (таблица К.2)) | |||||
6.2.9 | Обратная засыпка грунта с опережением относительно отсыпки насыпи земляного полотна | Наличие: - регистрирующей записи по обратной засыпке грунта с опережением относительно отсыпки насыпи земляного полотна в общем журнале работ; - данных в журнале контроля плотности земляного полотна; - акта пробного уплотнения земляного полотна; - данных в журнале влажности грунта; - акта освидетельствования скрытых работ | Документарный, визуальный | Обратная засыпка грунта с опережением относительно отсыпки насыпи земляного полотна согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.7.2, приложение К (таблица К.6)) | ||
Документарный, инструментальный | Геометрические размеры грунтовой призмы согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (приложение К (таблица К.6)) | |||||
Документарный, инструментальный | Толщина отсыпаемых слоев грунта согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункты 7.7.2.1, 7.7.2.2, приложение К (таблица К.6)) | |||||
Документарный | Уплотнение грунта призмы и отсыпаемых слоев согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункты 7.7.2.1, 7.7.2.2, приложение К (таблица К.6)) | |||||
6.2.10 | Обратная засыпка грунта после возведения насыпи (в прогале) | Наличие: - регистрирующей записи по обратной засыпке грунта после возведения насыпи (в прогале) в общем журнале работ; - данных в журнале контроля плотности земляного полотна; - акта пробного уплотнения земляного полотна; - данных в журнале влажности грунта; - акта освидетельствования скрытых работ | Документарный, визуальный | Обратная засыпка грунта после возведения насыпи (в прогале) согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.7.3, приложение К (таблица К.6)) | ||
Документарный, инструментальный | Геометрические размеры прогала согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.7.3.1, приложение К (таблица К.6)) | |||||
Документарный, инструментальный | Геометрические размеры грунтовой призмы согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (приложение К (таблица К.6)) | |||||
Документарный, инструментальный | Толщина отсыпаемых слоев грунта согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункты 7.7.2.1, 7.7.3.2, 7.7.3.3, приложение К (таблица К.6)) | |||||
Документарный | Уплотнение грунта призмы и отсыпаемых слоев согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункты 7.7.2.1, 7.7.3.2, 7.7.3.3, приложение К (таблица К.6)) | |||||
Контроль выполнения работ по монтажу элементов композитных труб и устройства обратной засыпки на соответствие требованиям 6.5.3.5 | ||||||
6.2.11 | Монтаж секций труб | Наличие: - регистрирующей записи по монтажу секций труб в общем журнале работ; - акта освидетельствования скрытых работ | Документарный, визуальный | Монтаж секций труб согласно требованиям СТО НОСТРОЙ 2.25.100-2013 (пункты 6.4.1 - 6.4.5, 8.3, приложение Б, приложение Г) | ||
Документарный, визуальный | Стыковка секций труб согласно требованиям СТО НОСТРОЙ 2.25.100-2013 (пункты 6.4.6, 6.4.7, приложение Б) | |||||
6.2.12 | Монтаж оголовков | Наличие: - регистрирующей записи по монтажу оголовков трубы в общем журнале работ; - акта освидетельствования скрытых работ | Документарный, визуальный | Монтаж оголовков согласно требованиям СТО НОСТРОЙ 2.25.100-2013 (пункт 6.4.8) | ||
6.2.13 | Устройство обратной засыпки | Наличие: - регистрирующей записи по обратной засыпке грунта в общем журнале работ; - данных в журнале контроля плотности земляного полотна; - акта пробного уплотнения земляного полотна; - данных в журнале влажности грунта; - акта освидетельствования скрытых работ | Документарный, визуальный | Обратная засыпка грунта согласно требованиям проекта, СТО НОСТРОЙ 2.25.100-2013 (пункты 6.5, 8.3) и СТО НОСТРОЙ 2.25.101-2013 (пункты 6.6.5 - 6.6.9) | ||
Документарный, инструментальный | Толщина отсыпаемых слоев грунта согласно требованиям СТО НОСТРОЙ 2.25.100-2013 (пункты 6.5.1, 6.5.4) и СТО НОСТРОЙ 2.25.101-2013 (пункты 6.6.7, 6.6.14) | |||||
Документарный | Уплотнение грунта согласно требованиям СТО НОСТРОЙ 2.25.100-2013 (пункты 6.5.2, 6.5.3) и СТО НОСТРОЙ 2.25.101-2013 (пункты 6.6.10 - 6.6.12) | |||||
Контроль выполнения работ по монтажу элементов металлических труб и устройства обратной засыпки на соответствие требованиям 6.5.3.6 | ||||||
Монтаж металлических конструкций трубы | ||||||
6.2.14 | Монтаж металлических конструкций водопропускных труб из предварительно собранных секций | Наличие: - регистрирующей записи по сборке секций в общем журнале работ; - регистрирующей записи по монтажу водопропускной трубы в общем журнале работ; - акта освидетельствования ответственных конструкций | Документарный, визуальный | Предварительная сборка секций из отдельных элементов согласно требованиям ППР и СТО НОСТРОЙ 2.25.101-2013 (пункты 6.4.2 - 6.4.4, приложение Е (пункт Е.2.2)) | ||
Документарный | Монтаж водопропускной трубы из предварительно собранных секций согласно требованиям ППР и СТО НОСТРОЙ 2.25.101-2013 (пункты 6.4.2, 6.4.3, 6.4.5, 8.3, приложение Е (пункт Е.2.2)) | |||||
6.2.15 | Монтаж водопропускной трубы из секций заводского изготовления | Наличие: - регистрирующей записи по монтажу водопропускной трубы в общем журнале работ; - акта освидетельствования ответственных конструкций | Документарный, визуальный | Монтаж водопропускной трубы из секций заводского изготовления согласно требованиям ППР и СТО НОСТРОЙ 2.25.101-2013 (пункты 6.4.6, 8.3, приложение Е (пункт Е.2.2)) | ||
6.2.16 | Монтаж металлических конструкций водопропускных труб из отдельных элементов | Наличие: - регистрирующей записи по монтажу водопропускной трубы в общем журнале работ; - акта освидетельствования ответственных конструкций | Документарный, визуальный | Сборка водопропускной трубы (наращивание стандартными элементами по всему сечению трубы) согласно требованиям ППР и СТО НОСТРОЙ 2.25.101-2013 (пункты 6.4.7.1 - 6.4.7.4, 8.3, приложение Е (пункт Е.2.2)) | ||
Документарный, визуальный | Сборка водопропускной трубы (монтаж нижних элементов на всю длину трубы с наращиванием по высоте) согласно требованиям ППР и СТО НОСТРОЙ 2.25.101-2013 (пункты 6.4.7.1 - 6.4.7.3, 6.4.7.5, 8.3, приложение Е (пункт Е.2.2)) | |||||
Устройство дополнительного защитного покрытия | ||||||
6.2.17 | Подготовка оцинкованной поверхности | Наличие регистрирующей записи по очистке незащищенной поверхности от пыли, грязи и др. в общем журнале работ | Документарный, визуальный | Подготовка незащищенной поверхности согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 6.5.5 - 6.5.8) | ||
6.2.18 | Нанесение грунтовочного покрытия | Наличие регистрирующей записи по нанесению грунтовочного покрытия в общем журнале работ | Документарный, визуальный | Нанесение грунтовочного покрытия согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 6.5.5, 6.5.7, 6.5.9) | ||
Документарный | Толщина грунтовочного покрытия согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункт 6.5.9) | |||||
6.2.19 | Нанесение защитных слоев с просушкой каждого слоя | Наличие: - регистрирующей записи по нанесению защитного битумного покрытия в общем журнале работ; - акта освидетельствования скрытых работ | Документарный, визуальный | Нанесение защитного битумного покрытия согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 6.5.1, 6.5.3 - 6.5.5, 6.5.7, 6.5.10 - 6.5.12, 8.3, приложение Е (пункт Е.3.2)) | ||
Документарный | Толщина наносимых защитных слоев согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункт 6.5.10, приложение Е (пункт Е.3.2.1)) | |||||
Документарный, инструментальный | Температура наносимой мастики согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункт 6.5.10) | |||||
Устройство грунтовой обоймы и засыпка металлических водопропускных труб | ||||||
6.2.20 | Устройство грунтовых обойм и засыпка металлических водопропускных труб с опережением возведения земляного полотна | Наличие регистрирующей записи по засыпке металлических водопропускных труб с опережением возведения земляного полотна в общем журнале работ | Документарный, визуальный | Засыпка металлических водопропускных труб с опережением возведения земляного полотна согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 6.6.1 - 6.6.7, 6.6.15 - 6.6.17, 8.3, приложение Е (пункт Е.4.2.2)) | ||
Документарный, инструментальный | Геометрические размеры грунтовой обоймы согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункт 6.6.13) | |||||
Документарный | Толщина отсыпаемых слоев и толщина засыпки грунта согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 6.6.7, 6.6.14) | |||||
6.2.21 | Засыпка труб в прогалах | Наличие регистрирующей записи по засыпке труб в прогалах в общем журнале работ | Документарный, визуальный | Засыпка труб в прогалах согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 6.6.8, 6.6.9, 6.6.15 - 6.6.17, 8.3, приложение Е (пункт Е.4.2.2)) | ||
6.2.22 | Послойное уплотнение грунта | Наличие: - регистрирующей записи по уплотнению грунта в общем журнале работ; - данных в журнале контроля плотности земляного полотна; - акта пробного уплотнения земляного полотна; - данных в журнале влажности грунта; - акта освидетельствования скрытых работ | Документарный, визуальный | Уплотнение грунта согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 6.6.10 - 6.6.12, 8.3, приложение Г, приложение Е (пункт Е.4.2.2)) | ||
Устройство лотков | ||||||
6.2.23 | Устройство сборных бетонных лотков | Наличие: - регистрирующей записи по подготовке внутренней поверхности трубы в общем журнале работ; - регистрирующей записи по укладке блоков лотков в общем журнале работ; - акта освидетельствования скрытых работ | Документарный, визуальный | Подготовка внутренней поверхности трубы от грязи и мусора согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункт 6.7.5) | ||
Документарный, визуальный | Укладка блоков лотков согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 6.7.1 - 6.7.5, 6.7.8, 8.3, приложение Е (пункт Е.5.2)) | |||||
6.2.24 | Устройство монолитных бетонных лотков | Наличие: - регистрирующей записи по подготовке внутренней поверхности трубы в общем журнале работ; - регистрирующей записи по уплотнению бетона в общем журнале работ; - данных в журнале бетонных работ; - данных в журнале ухода за бетоном; - акта освидетельствования скрытых работ | Документарный, визуальный | Подготовка внутренней поверхности трубы от грязи и мусора согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункт 6.7.6) | ||
Документарный, визуальный | Укладка и уплотнение бетона по всей ширине лотка согласно СТО НОСТРОЙ 2.25.101-2013 (пункты 6.7.6, 8.3, приложение Е (пункт Е.5.2)) | |||||
6.2.25 | Устройство лотков из битумно-минеральных материалов и лотков из полимерных и битумно-полимерных материалов | Наличие: - регистрирующей записи по подготовке внутренней поверхности трубы в общем журнале работ; - регистрирующей записи по устройству лотков в общем журнале работ; - акта освидетельствования скрытых работ | Документарный, визуальный | Подготовка внутренней поверхности трубы от грязи и мусора согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункт 6.7.7) | ||
Документарный, визуальный | Устройство лотков согласно требованиям СТО НОСТРОЙ 2.25.101-2013 (пункты 6.7.7, 8.3, приложение Е (пункт Е.5.2)) | |||||
Контроль выполнения работ по устройству гидроизоляции на соответствие требованиям 6.5.3.8 | ||||||
6.2.26 | Устройство гидроизоляции труб для бетонных и железобетонных элементов | Наличие: - регистрирующей записи по устройству гидроизоляции труб в общем журнале работ; - данных в журнале гидроизоляционных работ; - акта освидетельствования скрытых работ; - акта приемки гидроизоляции | Документарный, визуальный | Устройство гидроизоляции труб согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (пункт 7.6, приложение В (таблица В.1), приложение К (таблица К.4)) | ||
Документарный | Толщина слоя (ширины полосы) гидроизоляции согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (приложение К (таблица К.4)) | |||||
Визуальный | Сцепление гидроизоляции согласно требованиям СТО НОСТРОЙ 2.25.99-2013 (приложение К (таблица К.4)) | |||||
6.2.27 | Устройство гидроизоляции труб для металлических элементов труб согласно 6.2.17 - 6.2.19 настоящей карты контроля | |||||
Примечания 1 В графе "Результат" при проверке ставится "+" или "-" в зависимости от результатов проверенных позиций стандарта. 2 В графе "Приложения, примечания" могут быть даны ссылки на прилагаемые к карте контроля копии документов (Приложение N...), подтверждающих выполнение указанной в стандарте деятельности, или указаны номера и даты подтверждающих документов (Приказ, протокол, акт) и их полное наименование, или приведены комментарии (обоснование) к оценке результатов проверки. 3 Визуальный и инструментальный способ проверки соответствия применяется в случае выполнения соответствующих работ в момент проведения контроля соблюдения требований СТО НОСТРОЙ 2.25.102-2013. В этом случае проводится проверка соответствия выполняемых работ требованиям, предъявляемым к выполнению данных работ. 4 Для выполнения инструментального способа проверки соответствия рекомендуется использовать линейку стальную по ГОСТ 427, рулетку измерительную по ГОСТ 7502, трехметровую рейку по ГОСТ 10528-90 (таблица 2), нивелир по ГОСТ 10528. | ||||||
Заключение (нужное подчеркнуть):
1. Требования СТО НОСТРОЙ 2.25.102-2013 соблюдены в полном объеме.
2. Требования СТО НОСТРОЙ 2.25.102-2013 соблюдены не в полном объеме.
Рекомендации по устранению выявленных несоответствий:
___________________________________________________________________________
___________________________________________________________________________
Приложения: ___________ на ____ л.
Настоящая карта составлена в двух экземплярах, по одному экземпляру для
каждой стороны.
Подписи лиц, проводивших проверку:
Эксперт _______________________________ ______________
(фамилия, имя, отчество) (подпись)
_______________________________ ______________
(фамилия, имя, отчество) (подпись)
Подпись представителя проверяемой организации - члена СРО,
принимавшего участие в проверке:
_______________________________ ______________
(фамилия, имя, отчество) (подпись)
Дата "___" _____________ 20____ г.
ISO 10467:2004 | Системы трубопроводные пластиковые для напорной и безнапорной канализации и дренажа. Армированные стекловолокном термореактивные пластики (GRP) на основе ненасыщенных полиэфирных смол | |||||
| ||||||
Постановление N 87 Правительства РФ от 01.07.2008 г. "Положение о составе разделов проектной документации и требования к их содержанию" | ||||||
Организация движения и ограждение мест производства дорожных работ (методические рекомендации) | ||||||
Руководящий документ | Порядок ведения общего и (или) специального журнала учета выполнения работ при строительстве, реконструкции, капитальном ремонте объектов капитального строительства | |||||
Правила пожарной безопасности в Российской Федерации | ||||||
Приказ Министерства строительства и ЖКХ РФ от 15 апреля 2016 г. N 248/пр "О порядке разработки и согласования специальных технических условий для разработки проектной документации на объект капитального строительства" | ||||||
(ссылка введена Изменением N 1, утв. Ассоциацией "Национальное объединение строителей", "НОСТРОЙ" от 11.12.2014) | ||||||
[7] | Руководящий документ | Требования к составу и порядку ведения исполнительной документации при строительстве, реконструкции, капитальном ремонте объектов капитального строительства и требования, предъявляемые к актам освидетельствования работ, конструкций, участков сетей инженерно-технического обеспечения | ||||
(ссылка введена Изменением N 1, утв. Ассоциацией "Национальное объединение строителей", "НОСТРОЙ" от 11.12.2014) | ||||||
ОКС 93.080 |
Вид работ 25 по приказу Минрегиона России от 30 декабря 2009 г. N 624 |
Ключевые слова: капитальный ремонт водопропускных труб, бетонные и железобетонные водопропускные трубы, композитные трубы, металлические трубы, устройство, реконструкция, автомобильные дороги |
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/akt_forma/0/sto_38295.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|