

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Центральное бюро научно-технической информации, 1980 Примечание к документу Введен в действие с 1 октября 1979 года. Взамен МСН 70-60/ММСС СССР. Название документа "ВСН 70-79. Ведомственные строительные нормы. Инструкция по монтажу и испытанию трубопроводов диаметром условного прохода до 400 мм включительно на давление свыше 9,8 до 245 МПа (свыше 100 до 2500 кгс/см2)" (утв. Минмонтажспецстроем СССР 12.04.1979) "ВСН 70-79. Ведомственные строительные нормы. Инструкция по монтажу и испытанию трубопроводов диаметром условного прохода до 400 мм включительно на давление свыше 9,8 до 245 МПа (свыше 100 до 2500 кгс/см2)"
|

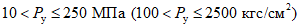 " ВСН 313-73, утвержденным Минмонтажспецстроем СССР 14 сентября 1973 г.
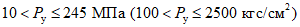 " ВСН 313-73, утвержденными Минмонтажспецстроем СССР 14 сентября 1973 г.
 с четырьмя шпильками,
 с шестью шпильками,
 с восемью шпильками,
 с десятью шпильками;
 с тремя шпильками,
 с четырьмя шпильками,
 с шестью шпильками,
 с шестью шпильками,
 с восемью шпильками.
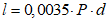 ,
 и менее при прокладке вдоль стен должны огибать оконные и дверные проемы.
 должно быть не менее 50 мм, а для трубопроводов с большим диаметром условного прохода - 100 мм.
 до 60 мм и 0,5 м для труб больших диаметров.
 : 6 - 25; 32 - 60; 70 - 100; 125 - 200 и 250 - 400 мм из стали одной марки или из одних и тех же сочетаний марок сталей, выполненные по единому технологическому процессу, имеющие одинаковые конструктивные элементы и форму разделки кромок и отличающиеся друг от друга толщиной стенки не более чем на 50%.
ИС NORMPROD: примечание. Взамен ГОСТ 9087-69 Постановлением Госстандарта СССР от 26.05.1981 N 2605 с 1 января 1982 года введен в действие ГОСТ 9087-81. |
4.15. Флюсы следует применять по ГОСТ 9087-69 и техническим условиям на флюсы конкретных марок.
4.16. Вольфрамовые прутки следует применять:
лантанированные - по ТУ 48-19-27-77;
итрированные марки СВИ-1 - по ТУ 48-19-221-76.
4.17. Защитные газы следует применять:
ИС NORMPROD: примечание. Взамен ГОСТ 10157-73 Постановлением Госстандарта СССР от 23.11.1979 N 4496 с 1 июля 1980 года введен в действие ГОСТ 10157-79. |
аргон газообразный сортов: высший, первый - по ГОСТ 10157-73;
ИС NORMPROD: примечание. Взамен ГОСТ 8050-76 Постановлением Госстандарта СССР от 29.07.1985 N 2423 с 1 января 1987 года введен в действие ГОСТ 8050-85. |
углекислый газ (двуокись углерода, сорт сварочный) - по ГОСТ 8050-76.
4.18. Независимо от наличия сопроводительного документа электроды должны быть подвергнуты проверке на сварочно-технологические свойства по ГОСТ 9466-75.
4.19. Качество флюса должно быть проверено на соответствие требованиям ГОСТ 9087-69.
4.20. Если соответствие электродов или сварочной проволоки марочному составу вызывает сомнение, необходимо произвести стилоскопирование стержня электрода или проволоки.
4.21. Электроды, сварочную проволоку и флюсы необходимо хранить в сухом отапливаемом и проветриваемом помещении при температуре не ниже 17 °C.
4.22. Результаты проверки качества сварочных материалов следует заносить в "Журнал проверки качества сварочных материалов" (Приложение 17).
4.23. Срок годности сварочных материалов не ограничен, если проверка их качества по пп. 4.18 - 4.20 подтвердит соответствие требованиям государственных стандартов и технических условий.
4.24. Электроды и флюсы перед началом работы необходимо прокаливать. Режимы прокалки <*> должны соответствовать указанным в табл. 3.
--------------------------------
<*> Режимы прокалки сварочных материалов, не приведенные в табл. 3, должны соответствовать указанным в паспортах на электроды конкретных марок.
Таблица 3
???????????????????????????????????????????????????????????????????????????
Марка сварочного ? Температура прокалки, ?Длительность прокалки,
материала ? °C ? ч
???????????????????????????????????????????????????????????????????????????
Электроды
УОНИ-13/45; УОНИ-13/55 ? 350 - 400 ? 1,5 - 2,0
МР-3 ? 170 - 200 ? 1,5
К-5А ? 350 - 380 ? 1,5 - 2,0
ЦЛ-17; ЦЛ-39; ЦЛ-20А; ? 300 - 350 ? 0,75
ЦД-20Б ? ?
ЦЛ-26М ? 330 - 350 ? 1,0
ЭНТУ-3М ? 270 ? 0,4
ЗИО-3; ЗИО-8; НЖ-13 ? 300 - 320 ? 1,5
ОЗЛ-8 ? 170 ? 0,6 - 0,8
ЭА-400/10У ? 320 - 380 ? 1,0
ЦЛ-11 ? 320 - 350 ? 1,5
ЦТ-15 ? 350 - 450 ? 1,5
Флюсы
АН-348АМ ? 300 - 350 ? 1,0 - 1,5
ОСЦ-45М ? 350 - 380 ? 1,5 - 2,0
АН-22 ? 450 - 500 ? 2,0
АН-26 ? 270 - 350 ? 2,0 - 3,0
4.25. Прокалка одной и той же партии электродов, предназначенных для сварки трубопроводов из сталей группы XII, допускается не более двух раз.
4.26. Прокаленные электроды и флюсы необходимо хранить в сушильных шкафах при температуре 100 - 150 °C или в герметичной таре с влагопоглощающими реагентами.
4.27. Сварочная проволока должна быть очищена любым механическим способом от ржавчины и загрязнений и обезжирена.
4.28. Электроды и присадочную проволоку для аргонодуговой сварки следует содержать на рабочем месте в пеналах с закрывающимися крышками, флюс - в герметичной таре.
Подготовка кромок под сварку
4.29. Перед резкой и обработкой кромок трубы и детали трубопроводов следует подбирать в группы по внутренним диаметрам. Разность внутренних диаметров не должна превышать 4%, но не более 2 мм.
4.30. Резку заготовок и подготовку кромок под сварку следует выполнять механическим способом. Допускается разделительная газовая или плазменная резка заготовок труб из сталей всех групп при температуре окружающего воздуха и предварительного подогрева, указанной в табл. 4.
Таблица 4
???????????????????????????????????????????????????????????????????????????
Группа сталей <*> ? Температура, °C
???????????????????????????????????????????????????????
? окружающего воздуха ?предварительного подогрева
???????????????????????????????????????????????????????????????????????????
С, ХН ? До минус 20 ? -
ХГ ? До минус 10 ? 100 - 150
ХМ, ХФ ? До 0 ? 200 - 250
--------------------------------
<*> По условиям выполнения сварочных работ применяемые для изготовления труб и деталей стали условно разделены на группы:
С - углеродистая, кремнемарганцовая;
ХГ - хромокремнемарганцовая;
ХМ - хромомолибденовая;
ХФ - хромомолибдено-вольфрамовая, хромомолибдено-вольфрамованадиевая, хромомолибденованадиевая;
ХН - хромоникелевая, хромоникельтитановая, хромоникельмолибденотитановая.
4.31. Ширина зоны предварительного подогрева места реза должна быть не менее тройной толщины стенки трубы. Охлаждение после резки следует производить под слоем теплоизоляции.
4.32. Окончательную обработку кромок труб и деталей трубопроводов под сварку следует выполнять механическим способом на глубину (считая от максимальной впадины реза) не менее:
2 мм - для сталей группы ХН;
3 мм - для сталей группы С и ХГ;
6 мм - для сталей группы ХМ и ХФ.
4.33. Допускаются:
а) окончательная обработка кромок под сварку абразивным инструментом с обязательной последующей опиловкой обработанных поверхностей напильником при условии соблюдения требований п. 4.32 настоящей инструкции;
б) выравнивание кромок после газовой или плазменной резки наплавкой слоя толщиной до 4 мм. При этом должны соблюдаться следующие условия:
механическая обработка поверхностей под наплавку - по пп. 4.32 и 4.33, а настоящей инструкции с применением технологии сварки, назначенной для данной марки основного материала (подогрев, выбор сварочных материалов, термическая обработка);
последующая окончательная механическая обработка;
контроль окончательно обработанных кромок в местах наплавки методом цветной дефектоскопии.
4.34. Плоскость подготовленного под сварку торца трубной заготовки или детали должна быть перпендикулярна ее оси. Перекос плоскости торца относительно оси не должен превышать 0,5 мм.
4.35. При подготовке к сборке деталей трубопроводов, фактические размеры которых отвечают требованиям стандартов и технических условий, но не соответствуют требованиям рабочих чертежей на сварные соединения в части подготовки кромок, допускается подгонка проточкой или шлифовкой снаружи или изнутри как по всему периметру, так и на отдельных участках при условии сохранения расчетной толщины стенки. Угол проточки не должен превышать 15°.
4.36. Шероховатость поверхности кромок под наплавку и сварку должна быть  по ГОСТ 2789-73.
ИС NORMPROD: примечание. Взамен ГОСТ 16037-70 Постановлением Госстандарта СССР от 24.04.1980 N 1876 с 1 июля 1981 года введен в действие ГОСТ 16037-80. |
4.37. Типы, конструктивные элементы и размеры кромок швов сварных соединений трубопроводов должны соответствовать ГОСТ 16037-70, отраслевым стандартам и рабочим чертежам, утвержденным в установленном порядке.
4.38. Кромки стыков, а также прилегающие к ним наружная и внутренняя поверхности должны быть зачищены до металлического блеска. Ширина зачистки прилегающих к кромкам поверхностей должна составлять 20 - 30 мм.
4.39. При зачистке следует применять абразивный инструмент, напильники, щетки раздельно для сталей групп С и ХГ, групп ХМ и ХФ, а для группы ХН щетки из нержавеющей стали.
Сборка
4.40. Монтировать трубопроводы следует из максимально укрупненных блоков или сборочных единиц.
4.41. Сборку стыков трубопроводов под сварку следует производить по рабочим чертежам, утвержденным в установленном порядке, отраслевым стандартам и настоящей инструкции.
4.42. Сборку следует осуществлять в сборочных или центровочных приспособлениях любых конструкций без жесткого закрепления.
4.43. Допускается приварка технологических скоб для сборки с последующим удалением их механическим способом, зачисткой наплавленного металла заподлицо с поверхностью труб и контролем зачищенных поверхностей методом цветной или магнитной дефектоскопии.
Для приварки технологических скоб следует использовать те же сварочные материалы, что и для сварки основного металла.
4.44. Технологические скобы на высоте более 5 мм от наружной поверхности трубы допускается удалять любым способом.
4.45. Участок поверхности трубы из стали, требующей термической обработки, на котором расположены места приварки технологических скоб, после выполнения операций по удалению, зачистке и контролю следует подвергать термической обработке по всему периметру.
4.46. При сборке стыков трубопроводов подкладные кольца или пластины применять не разрешается.
4.47. Смещение внутренних кромок при сборке допускается в пределах 10% толщины стенки трубы, но не более 1 мм.
4.48. Смещение наружных кромок труб  допускается в пределах половины допуска на наружный диаметр трубы, но не более 8 мм.
При смещении, превышающем допускаемое значение, на трубе с большим наружным диаметром необходимо выполнять скос под углом 12 - 15°.
4.49. Отклонение от соосности, замеренное в трех равнорасположенных по периметру местах на расстоянии 200 мм в обе стороны от стыка, не должно превышать 1 мм, при этом допуск на криволинейность, предусмотренный стандартами и техническими условиями на изготовление труб, не учитывается.
ИС NORMPROD: примечание. Взамен ГОСТ 16037-70 Постановлением Госстандарта СССР от 24.04.1980 N 1876 с 1 июля 1981 года введен в действие ГОСТ 16037-80. |
4.50. Зазоры в стыках должны соответствовать ГОСТ 16037-70, отраслевым стандартам и рабочим чертежам, утвержденным в установленном порядке.
4.51. Уменьшать зазоры между торцами стыкуемых труб до требуемых размеров нагревом или натяжением не допускается.
4.52. Допускается вварка вставки длиной не менее наружного диаметра трубы, а при наружном диаметре до 100 мм - не менее 100 мм.
4.53. При применении подогрева перед прихваткой и сваркой зазор в монтажных стыках следует устанавливать с учетом температурных удлинений участков трубопроводов (0,9 - 1 мм на 1 м нагреваемого участка трубопровода при нагреве на 100 °C).
4.54. Поверхность скоса кромок перед прихваткой следует очистить от загрязнений и ржавчины и обезжирить растворителем (ацетоном, бензином, уайт-спиритом).
4.55. Свободные концы труб на весь период проведения сварочных работ следует заглушить.
4.56. Производить сборку и сварку труб при наличии влаги на поверхности кромок и участках, прилегающих к стыку, запрещается.
4.57. Наружную поверхность состыкованных труб на расстояний 100 - 150 мм по обе стороны от стыка перед прихваткой и сваркой следует защитить от попадания брызг расплавленного металла раствором мела или каолина, асбестом, а также силиконовыми препаратами, например, типа "Дуга".
4.58. Способ и режимы сварки прихваток должны соответствовать способу и режиму сварки корня шва.
4.59. Длина прихваток должна составлять 15 - 30 мм, высота не должна превышать половины толщины стенки трубы при толщине стенок до 8 мм включительно и 4 мм - при толщине стенок свыше 8 мм.
4.60. Прихватки следует располагать равномерно по периметру стыка. Количество прихваток должно соответствовать указанному в табл. 5. По окончании сварки их следует зашлифовать.
Таблица 5
???????????????????????????????????????????????????????????????????????????
Д , мм ? Количество прихваток
у ?
???????????????????????????????????????????????????????????????????????????
6 - 25 ? 2
32 - 100 ? 2 - 3
125 - 200 ? 3 - 4
250 - 400 ? 4 - 6
4.61. Каждый собранный стык следует зачистить от шлака и брызг расплавленного металла и проверить на соответствие требованиям пп. 4.47 - 4.50 настоящей инструкции.
4.62. Дефектные прихватки должны быть удалены механическим способом.
Прихватки, выполненные взамен удаленных, должны быть расположены в новых местах.
4.63. Каждый принятый контролером под сварку стык должен быть зарегистрирован в "Журнале сварочных работ" (Приложение 19) и в карте учета стыка.
4.64. На одной из труб принятого под сварку стыка трубопроводов  на расстоянии 50 - 60 мм от стыка следует нанести несмываемой краской квадрат со стороной 50 - 60 и шириной линии 5 - 10 мм. Внутри квадрата должны проставить личное клеймо: контролер, принявший стык под сварку, сварщик, производивший сварку данного стыка, и оператор-термист.
Клеймение следует производить ударным способом. Глубина клеймения не должна превышать 0,5 мм.
4.65. Если по условиям технологического процесса стыки после сборки маркировать нельзя, то их следует только зарегистрировать по п. 4.63 настоящей инструкции.
Сварка
4.66. К сварке стыков разрешается приступать только при наличии клейма по п. 4.64 или регистрации в журнале (см. Приложение 19) или в карте учета стыка.
4.67. Рекомендуются следующие способы сварки:
в защитных газах - для труб  ;
;комбинированный с заваркой корня шва в защитных газах и заполнением разделки другими способами (например, ручной электродуговой, под флюсом и т.п.) - для труб  .
.4.68. Трубопроводы, предназначенные для транспортировки коррозионных и водородосодержащих сред, следует сваривать аргонодуговым или комбинированным способом сварки с проваром корня шва в среде аргона высотой не менее 5 мм.
4.69. В зависимости от группы стали, толщины стенки и температурных условий, сварку следует выполнять без подогрева, с предварительным либо с предварительным и сопутствующим подогревами. Условия проведения сварочных работ должны соответствовать указанным в табл. 6.
???????????????????????????????????????????????????????????????????????????
Сталь ? Толщина ?Допускаемый?Необходимость подогрева
???????????????????????????стенок, мм ? нижний ? и температура
группы? марки ? ? предел ? подогрева
? ? ?температуры?
? ? ?окружающего?
? ? ? воздуха в ?
? ? ? рабочей ?
? ? ? зоне, °C ?
???????????????????????????????????????????????????????????????????????????
С ?20; углеродистые ? До 16 ? Минус 20 ?Без подогрева
?стали с содержанием?--------- ? ?------------------------
?углерода до 0,24% ?16 и выше ? ?Предварительный подогрев
? ? ? ?на 100 - 150 °C
???????????????????????????????????????????????????????????????????????????
С, ХГ ?Углеродистые стали ? До 10 ? Минус 10 ?Без подогрева
?с содержанием ?--------- ? ?------------------------
?углерода до 0,24%; ?10 и выше ? ?Предварительный подогрев
?15ГС; 16ГС; 14ХГС; ? ? ?на 150 - 200 °C
?18ХГ ? ? ?
???????????????????????????????????????????????????????????????????????????
ХМ ?15ХМ; 15ХФ; 30ХМА ?Все толщины? 0 ?Предварительный и сопут-
??????????????????????????? ? ?ствующий подогревы:
ХФ ?20Х2МА; 22ХЗМ; ? ? ? на 200 - 250 °C - при
?15Х5М; 18ХЗМВ; ? ? ?сварке труб из сталей
?20ХЗМВФ; 12Х1МФ; ? ? ?марок 15ХМ, 18ХГ;
?15Х1М1Ф; 12Х8ВФ ? ? ? на 300 - 350 °C - из
? ? ? ?сталей марок 30ХМА;
? ? ? ?20Х2МА: 22ХЗМ; 15Х5М
? ? ? ? на 350 - 400 °C - из
? ? ? ?сталей марок 18ХЗМВ;
? ? ? ?20ХЗМВФ; 12Х1МФ;
? ? ? ?15Х1М1Ф; 15ХФ; 12Х8ВФ
???????????????????????????????????????????????????????????????????????????
ХН ?12Х18Н10Т; ?Все толщины? Минус 20 ?Без подогрева
?08Х18Н10Т; ? ? ?
?12Х18Н12Т; ? ? ?
?08Х18Н12Т; ? ? ?
?10Х17Н13М2Т; ? ? ?
?10Х17Н13МЗТ; ? ? ?
?08Х17Н15МЗТ; ? ? ?
?10Х23Н18; ? ? ?
?20Х25Н20С2 ? ? ?
4.70. Подогрев следует осуществлять газовыми горелками, гибкими пальцевыми электронагревателями, нагревателями комбинированного действия, индукторами.
4.71. Ширина зоны нагрева должна быть не менее двойной толщины стенки, но не менее 50 мм в каждую сторону от стыка.
При подогреве следует соблюдать равномерность ширины зоны нагрева по всему периметру трубы.
4.72. Проведение сварочных работ в неблагоприятных погодных условиях допускается при температуре окружающего воздуха выше нижнего предела, указанного для конкретной марки стали в табл. 6 настоящей инструкции, при условии защиты рабочей зоны сварки от ветра, дождя или снегопада тентами, навесами, щитами или специальными зонтами.
4.73. Проведение сварочных работ при температуре окружающего воздуха ниже предела, указанного в табл. 6 для данной марки стали, разрешается только в укрытиях, тепляках, защитных кожухах с обязательным условием поддержания температуры в рабочей зоне выше указанных пределов.
4.74. В случаях (см. п. 4.138), когда необходим контроль радиографированием или цветной дефектоскопией корня шва стыков, свариваемых с сопутствующим подогревом, рекомендуется выполнять следующие указания:
после сварки корня шва стык охладить под слоем теплоизоляции до температуры, допускающей проведение контроля (~ 60 °C); нагревательные устройства при этом снимать не следует. Допускается просвечивание без охлаждения стыка через слой теплоизоляции толщиной 5 - 10 мм;
сразу после снятия со стыка кассет с пленкой или осмотра стыка и удаления проявляющей жидкости при контроле цветной дефектоскопией стык следует нагреть вновь до температуры сопутствующего подогрева;
поддерживать температуру сопутствующего подогрева до получения результатов контроля и окончания сварки стыка.
4.75. После выполнения сварки и контроля корня шва (при необходимости) заполнение разделки стыка из сталей всех групп, (кроме ХН) следует производить непрерывно до полного выполнения шва.
В случае вынужденного перерыва при сварке стыков труб из сталей марок 30ХМА; 20Х2М2; 22ХЗМ; 15Х5М; 18ХЗМВ и 20ХЗМВФ должны быть приняты меры, чтобы температура недоваренных стыков не снизилась ниже температуры сопутствующего подогрева - эту температуру необходимо поддерживать в течение всего перерыва.
4.76. При сварке трубопроводов из сталей группы ХН каждый последующий валик следует наплавлять после охлаждения предыдущего до температуры ниже 100 °C.
4.77. При необходимости допускается перерыв в сварке после заполнения разделки на высоту не менее половины толщины стенки. При этом следует обеспечить медленное и равномерное охлаждение стыка.
При возобновлении сварки стык необходимо вновь подогреть до температуры, приведенной в табл. 6 настоящей инструкции.
4.78. При вынужденных перерывах в работе (авария, отключение тока и т.п.) должно быть обеспечено медленное и равномерное охлаждение стыка.
4.79. Если при проведении сварки трубопроводов, изготовленных из сталей групп ХМ и ХФ, температура окружающего воздуха снизится ниже 0 °C, следует немедленно принять меры, чтобы температура недоваренных стыков не опускалась ниже температуры сопутствующего подогрева.
в табл. 7 - для сварки в защитных газах;
в табл. 8 - для ручной электродуговой сварки;
в табл. 9 - для автоматической в полуавтоматической сварки под флюсом.
???????????????????????????????????????????????????????????????????????????
Сталь ? Марка ? Защитный газ
??????????????????????????????? сварочной проволоки ?
группы? марки ? ?
???????????????????????????????????????????????????????????????????????????
С ?20; 15ГС; 16ГС ?Св-08ГС ?Аргон
? ?Св-08Г2С ?Смесь аргона (75%)
? ?Св-08ГСМТ ?и углекислого газа
? ? ?(25%)
???????????????????????????????????????????????????????????????????????????
ХГ ?14ХГС; 18ХГ ?Св-08ГС2 ?
? ?Св-08ХГ2С ?
???????????????????????????????????????????????????
?15ХМ ?Св-08ХМ ?
? ?Св-08ХГСМА ?
?????????????????????????????????????????????????????????
ХМ ?15Х5М; 12Х8ВФ ?Св-10Х5М ?
?????????????????????????????????????????????????????????
ХФ ?30ХМА; 20Х2МА ?Св-18ХМА ?Аргон
?22ХЗМ ?Св-10Х5М ?
? ?Св-08ХМ ?
???????????????????????????????????????????????????
?18ХЗМВ; 20ХЗМВФ ?Св-18ХМА ?
? ?Св-08ХЗГ2СМ ?
???????????????????????????????????????????????????
?15ХФ; 12Х1МФ; 15Х1М1Ф ?Св-08ХГСМФА ?
? ?Св-08ХМФА ?
?????????????????????????????????????????????????????????
ХН ?12Х18Н10Т ?Св-01Х19Н9 ?
?08Х18Н10Т ?Св-04Х19Н902 ?
???????????????????????????????????????????????????
?12Х18Н12Т ?Св-08Х25Н13БТЮ ?
?08Х18Н12Т ?Св-07Х19Н10Б ?
? ?Св-05Х20Н9ФСБ ?
? ?Св-000Х18Н10 ?
???????????????????????????????????????????????????
?10Х17Н13М2Т ?Св-04Х19Н11МЗ ?
?10Х17Н13М3Т ?Св-06Х19Н10МЗТ ?
???????????????????????????????????????????????????
?10Х17Н13М2Т ?Св-000Х17Н14М2 ?
?10Х17Н13М3Т ?Св-000Х19Н18Г10АМ4 ?
?08Х17Н15М3Т ? ?
???????????????????????????????????????????????????
?10Х23Н18 ?Св-07Х25Н13 ?Аргон
? ?Св-01Х20Н18АГ12 ?
???????????????????????????????????????????????????
?20Х25Н2ОС2 ?Св-04Х19Н9С2 ?
???????????????????????????????????????????????????????????????????????????
Сталь ? Электроды
???????????????????????????????????????????????????????????????????????????
группы? марки ? тип ? марка
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4
???????????????????????????????????????????????????????????????????????????
С ?20 ?Э42А ?УОН-13/45
? ?Э 46 ?МР-3
? ??????????????????????????????????????????????
? ? ?УОНИ-13/55
?15ГС ?Э 50А ?К-5А
?16ГС ? ?ТМУ-21
?????????????????????????????? ?
ХГ ?14ХГС ? ?
?18ХГ ? ?
???????????????????????????????????????????????????????????????????????????
ХМ ?15ХМ ?Э-09ХМ ?ОЗС-11
? ? ?ЦУ-2ХМ
? ? ?ТМЛ-1
? ? ?ЦЛ-38
?????????????????????????????????????????????????????????????????????
?15Х5М ? ?ЦЛ-17
?????????????????????????????????????????????????????????????????????
?30ХМА ?Э-10Х5МФ ?ХЭМ-1
?20Х2МА ? ?ЦЛ-17
?22ХЗМ ??????????????????????????????????????????????
? ?Э-09Х1МФ ?ЦЛ-20А
? ? ?ЦЛ-20Б
???????????????????????????????????????????????????????????????????????????
ХФ ?18Х3МВ ?Э-10Х5МФ ?ЦЛ-17
?????????????????????????????????????????????????????????????????????
?20Х3МВФ ?Э-10ХХМ1ВФ ?ЦЛ-26М
?????????????????????????????????????????????????????????????????????
?15ХФ ?Э-09Х1МФ ?ЦЛ-20А
?12Х1МФ ? ?ЦЛ-20Б
?15Х1М1Ф ? ?ЦЛ-39
? ? ?ТМЛ-3
? ??????????????????????????????????????????????
? ?Э-09ХМ ?ТМЛ-1
?????????????????????????????????????????????????????????????????????
?12Х8ВФ ?Э-10Х8ВФ ?ЭГЛ-4
?12Х18Н10Т ?Э-08Х19Н10Г26 ?ЦТ-15
?08Х18Н10Т ? ?ЗИО-3
?????????????????????????????????????????????????????????????????????
?12Х18Н12Т ?Э-08Х20Н9Г2Б ?ЦЛ-11
?08Х18Н12Т ? ?Л-38М
? ? ?Л-40М
? ? ?ОЗЛ-7
? ? ?АНВ-23
? ??????????????????????????????????????????????
? ?Э-07Х20Н9 ?ОЗЛ-8
? ? ?ОЗЛ-13
? ??????????????????????????????????????????????
? ?Э-02Х19Н9Б ?АНВ-13
? ??????????????????????????????????????????????
? ?Э-02Х21Н10Г2 ?ОЗЛ-22
? ??????????????????????????????????????????????
? ?Э-03Х20Н9 ?ОЗЛ-14
? ??????????????????????????????????????????????
? ?Э-07Х19Н11М3Г2Ф ?ЭА-400/10У
???????????????????????????????????????????????????????????????????????????
ХН ?08Х17Н15М3Т ?Э-06Х19Н11Г2М2 ?ЭА-400/10У
?10Х17Н13М3Т ? ?ЭНТУ-3М
?10Х17Н13М2Т ??????????????????????????????????????????????
? ?Э-02Х20Н14Г2С2 ?ОЗЛ-20
? ??????????????????????????????????????????????
? ?Э-09Х19Н10Г2М2Б ?НЖ-13
? ? ?СЛ-28
? ??????????????????????????????????????????????
? ?Э-02Х19Н18Г5АМ3 ?АНВ-17
?????????????????????????????????????????????????????????????????????
?10Х23Н18 ?Э-10Х25Н13Г2 ?ОЗЛ-4
? ? ?ОЗЛ-6
?????????????????????????????????????????????????????????????????????
? ?Э-12Х24Н14С2 ?ОЗЛ-5
?????????????????????????????????????????????????????????????????????
?20Х25Н20С2 ?Э-28Х24Н16Г6 ?ГС-1
???????????????????????????????????????????????????????????????????????????
Сталь ? Марка
???????????????????????????????????????????????????????????????????????????
группы? марки ? сварочной проволоки ? флюса
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4
???????????????????????????????????????????????????????????????????????????
?20 ?Св-08ГА, Св-08А ?АН-348АМ, ОСЦ-45М
? ?Св-08Г2С, Св-08ГС ?АН-60
?????????????????????????????????????????????????????????????????????
С ?15ГС, 16ГС ?Св-08ГА, Св-08Г2С ?ОСЦ-45М, АН-348АМ,
? ? ?АН-60, АН-17М
?????????????????????????????????????????????????????
ХГ ?14ХГС, 18ХГ ?Св-08ГА, СВ-08Г2С, ?
? ?Св-08ГС ?
???????????????????????????????????????????????????????????????????????????
ХМ ?15ХМ ?Св-08ХМ, Св-08МХ ?АН-22, АН-15
?????????????????????????????????????????????????????????????????????
?15Х5М ?Св-10Х5М ?АН-42
? ?Св-08Х3Г2СМ ?АН-17М
?????????????????????????????????????????????????????????????????????
?30ХМА, 20Х2МА ?Св-10Х5М, Св-18ХМА ?АН-42
? ?????????????????????????????????????????????
?20Х3М ?Св-08Х3Г2СМ ?АН-17М
???????????????????????????????????????????????????????????????????????????
ХФ ?18Х3МВ, 20Х3МВФ ?Св-18ХМА ?АН-15
? ?????????????????????????????????????????????
? ?Св-08Х3Г2СМ ?АН-17М
?????????????????????????????????????????????????????????????????????
?15ХФ ?Св-08ХМФА ?АН-22
?12Х1МФ ?Св-10ХМФТ ?
?15Х1МФ ? ?
???????????????????????????????????????????????????????????????????????????
ХН ?12Х18Н10Т ?Св-04Х19Н9 ?АН-26
?08Х18Н10Т ?????????????????????????????????????????????
?12Х18Н12Т ?Св-06Х19Н9Т ?48-ОФ-10
?08Х18Н12Т ?????????????????????????????????????????????
? ?Св-07Х19Н10Б ?48-ОФ-10
? ?Св-08Х19Н10Г2Б ?АНФ-16
? ?Св-07Х19Н9Т10 ?
? ?Св-05Х20Н9ФБС ?
? ?????????????????????????????????????????????
?10Х17Н13М2Т ?Св-08Х25Н13БТЮ ?48-ОФ-10, АН-26
?10Х17Н13М3Т ?Св-04Х19Н11МЗ ?АНФ-16, АН-26
? ?Св-06Х19Н10МЗТ ?48-ОФ-10
?????????????????????????????????????????????????????????????????????
?10Х17Н13М2Т ?Св-000Х19Н18Г10АМ4 ?АН-18, АН-26
?10Х17Н13М3Т ?Св-06Х20Н11МЗТБ ?48-ОФ-10
?08Х17Н15МЗТ ? ?
?????????????????????????????????????????????????????????????????????
?10Х23Н18 ?Св-07Х23Н18 ?АН-18, АН-26
? ?Св-01Х20Н18АГ12 ?48-ОФ-10
4.81. При сварке в защитных газах необходимо следить за надежностью защиты сварочной ванны и не допускать смещения газовой струи ветром или случайными потоками воздуха. При скорости ветра более 2 м/с в направлении, перпендикулярном стыку, сварку в среде защитных газов производить не рекомендуется.
4.82. Аргонодуговую сварку или сварку в смеси защитных газов следует производить постоянным током прямой полярности, выдерживая при этом дугу длиной 1 - 2 мм.
4.83. Сварку первого слоя корня шва следует выполнять при минимальном значении силы тока, рекомендуемом для конкретного диаметра вольфрамового электрода.
4.84. Автоматическую аргонодуговую сварку неплавящимся электродом без присадочной проволоки рекомендуется применять для сварки корня шва стыков трубопроводов из сталей групп ХМ, ХФ и ХН  в случаях, когда величина зазора при сборке не превышает 1 мм.
4.85. Автоматическую аргонодуговую сварку с присадочной проволокой рекомендуется применять для сварки корня шва стыков трубопроводов и сталей всех групп  в случаях, когда величина зазора при сборке составляет 1 - 2 мм. Рекомендуемый диаметр сварочной проволоки - 1,6 мм.
4.86. Направление сварки для неповоротных вертикальных стыков следует выбирать таким, чтобы участок стыка с максимальным зазором заваривался при движении автомата "на спуск".
4.87. Автоматическую аргонодуговую сварку плавящимся электродом рекомендуется применять при комбинированном способе сварки корня шва поворотных стыков трубопроводов и сталей всех групп и для сварки поворотных стыков трубопроводов и сталей группы ХН.
4.88. Сварку следует выполнять на постоянном токе обратной полярности.
4.89. Величина зазора при сборке под автоматическую аргонодуговую сварку плавящимся электродом во всех случаях не должна превышать 0,5 мм.
4.90. К заполнению разделки шва следует приступать непосредственно после окончания сварки и контроля корня шва.
4.91. При ручной электродуговой сварке неповоротных стыков следует применять электрода диаметром 2,5 - 3 мм для заполнения 1/3 разделки стыка, а при толщине стенки до 8 мм - для заполнения разделки полностью. Для окончательного заполнения разделки - электроды диаметрами 4 и 5 мм. Для сварки в нижнем положении электроды диаметром 5 мм следует применять, начиная с третьего слоя шва.
4.92. Ручную электродуговую сварку стыков трубопроводов и сталей группы ХН следует выполнять электродами диаметрами 3 и 4 мм.
4.93. Автоматическую или полуавтоматическую сварку под флюсом рекомендуется применять дня поворотных стыков трубопроводов  , при этом высота корня шва должна быть 5 - 6 мм.
Сварку корня шва следует выполнять вручную: аргонодуговую - до высоты корня шва 4 - 5 мм; электродуговую - до 5 - 6 мм.
4.94. При сварке разнородных сталей одного структурного класса температуру подогрева следует назначать по более легированной стали в соответствии с табл. 6.
4.95. Способы сварки и сварочные материалы для сварки разнородных сталей одного структурного класса должны соответствовать указанным в табл. 10.
Таблица 10
???????????????????????????????????????????????????????????????????????????
Сочетание марок ? Сварка в защитных ?Ручная ? Сварка под флюсом
сталей ? газах (ручная, ?электро- ?(полуавтоматическая,
?полуавтоматическая, ?дуговая ? автоматическая)
? автоматическая) ?сварка ?
??????????????????????электро- ??????????????????????
? марки ?защитный ?дами ? Марка
?проволоки ? газ или ?марки ??????????????????????
? ? смесь ? ? проволоки ? флюса
? ? газов ? ? ?
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6
???????????????????????????????????????????????????????????????????????????
20 + 15ГС ?Св-08Г2С ?Аргон ?УОНИ 13/45?Св-08Г2С ?АН-348АМ
20 + 16ГС ?Св-08ГСМТ ?Смесь ? ?Св-08А ?ОСЦ-45М
20 + 14ХГС ?Св-08ГС ?аргона ? ?Св-08ГА ?АН-60
? ?(75%) ? ? ?
?????????????????????????????????с угле- ?????????????????????????????????
15ГС (16ГС) + 14ХГС ? ?кислым ?УОНИ-13/55? ?
15ГС (16ГС) + 12Х1МФ ?Св-08Г2С ?газом ?К-5А ? ?
15ГС (16ГС) + 15Х1М1Ф? ?(25%) ?ТМУ-21 ?Св-08Г2С ?АН-17М
15ХМ + 12Х1МФ ?Св-08ХМ ? ? ?Св-08ГА ?ОСЦ-45М
15ХМ + 15Х1М1Ф ? ? ? ? ?АН-348АМ
15Х5М + 15ХМ ? ? ? ? ?АН-60
15Х5М + 12Х1МФ ?Св-08ХГСМА? ?ОЗС-11 ?Св-08ХМ ?АН-22
15Х5М + 15Х1М1Ф ? ? ?ЦЛ-36 ?Св-08МХ ?АН-15
? ? ?ТМЛ-1 ? ?
???????????????????????????????????????????????????????????????????????????
30ХМА + 20Х2МА ?Св-18ХМА ?Аргон ?ХЗМ-1 ?Св-18ХМА ?АН-42
?Св-08ХМ ? ????????????Св-10Х5М ?
30ХМА + 22ХЗМ ? ? ?ЦЛ-20А ? ?
? ? ?ЦЛ-20Б ? ?
????????????????????????????????? ?????????????????????????????????
20 + 30ХМА ?Св-089С ? ?ЦЛ-17 ?Св-08Х3Г2СМ?АН-17М
20 + 15ХМ ?Св-08Г2С ? ?????????????????????????????????
? ? ?УОНИ-13/45?Св-08ГА ?АН-60
? ? ????????????Св-08А ?АН-348АМ
? ? ?УОНИ-13/55?Св-08Г2С ?ОСЦ-45М
? ? ?ТМУ-21 ? ?
? ? ?К-5А ? ?
Сварочные материалы следует назначать по менее легированной стали.
4.96. Сварку разнородных сталей разных структурных классов можно производить либо без предварительной подготовки, либо с предварительной направкой переходного слоя.
4.97. Сварку стыков трубопроводов, изготовленных из сталей марок 20; 15ГС; 16ГС; и 14ХГС со сталью группы ХН при толщине стенок до 10 мм разрешается производить без наплавки переходного слоя.
4.98. Сварку стыков трубопроводов, изготовленных из сталей марок 15ХН и 12Х1МФ со сталью группы ХН при толщине стенок до 5 мм допускается производить без наплавки переходного слоя.
4.99. Наплавку переходного слоя следует выполнять в соответствии с рекомендациями табл. 11 настоящей инструкции.
???????????????????????????????????????????????????????????????????????????
Марка ?Толщина ?Темпера- ?Рекомен-? Электроды ? Примечание
стали ?стенок, ?тура ?дуемое ????????????????????????????
? мм ?подогрева?коли- ? тип ? марка ?
? ?при ?чество ? ? ?
? ?наплавке,?слоев ? ? ?
? ?°C ? ? ? ?
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7
???????????????????????????????????????????????????????????????????????????
15ГС ?До 10 ? - ? 1 ?Э-11Х15Н25М6АГ2?ЭА-395/9К ?Без термо-
16ГС ? ? ? ????????????????????????????обработки
14ХГС ? ? ? ?Э-08Н60Г7М7Т ?ЦТ-36 ?
? ? ? ????????????????????????????
? ? ? ? - ?АНЖР-1 ?
???????????????????????????????????????????????????????????????????????????
15ХМ ?До 5 ?100 - 150? 2 ?1-го слоя ? ?Отпуск
? ? ? ?Э-11Х15Н25М6АГ2?ЭА-395/9К ?осуществлять
? ? ? ?2-го слоя ? ?по режимам,
? ? ? ?Э-07А9Н11МГ2 ?ЭА-400/10У?указанным
???????????????????????????????????????????????????? ?в табл. 13
? ? ? ?Э-08Н60Г7М7Т ?ЦТ-36 ?
? ? ? ????????????????????????????????????????
12Х1МФ ?До 5 ?250 - 350? 1 ? - ?АНЖР-1 ?То же
? ? ? ?1-го слоя ? ?
15Х5М ?Все ?200 - 250? 2 ?Э-11Х15Н25М6АГ2?ЭА-395/9К ?Отпуск
?толщины ? ? ?2-го слоя ? ?осуществлять
? ? ? ?Э-07А9Н11МГ2 ?ЭА-400/10У?по режимам,
? ? ? ? ? ?указанным
? ? ? ? ? ?в табл. 13
???????????????????????????????????????????????????????????????????????????
20Х2МА ?То же ?200 - 300? 1 ?08Н60Г7М7Т ?ЦТ-36 ?То же
22Х3М ? ? ? ? ? ?
???????? ??????????? ????????????????????????????
18Х3МВ ? ?250 - 350? ? - ?АНЖР-1 ?
20Х3МВФ? ? ? ? ? ?
15Х1М1Ф? ? ? ? ? ?
4.100. Толщина наплавленного слоя после механической обработки торцов под сварку для сталей групп С и ХГ должна быть не менее 3 мм.
4.101. Толщина наплавленного слоя после механической обработки торцов под сварку для сталей групп ХМ и ХФ при наплавке одного слоя должна быть 2 - 4 мм, толщина двух слоев - первого после механической обработки 2 - 4 мм, а суммарная 8 - 11 мм.
4.102. Сварочные материалы для сварки разнородных сталей разных структурных классов должны соответствовать указанным в табл. 12.
???????????????????????????????????????????????????????????????????????????
Сталь ? Сталь ? Сварочные материалы
группы ХН ? групп С, ХГ, ?????????????????????????????????????????????
? ХМ, ХФ ? сварочная ? тип ? марка
? ? проволока ? ?
? ? (аргонодуговая ? ?
? ? сварка, сварка ? ?
? ? корня шва) ? ?
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5
???????????????????????????????????????????????????????????????????????????
12Х18Н10Т ?20; 15ГС; 16ГС;?Св-10Х16Н25АМ6 ?Э-11Х15Н25М6АГ2 ?ЭА-395/9К
08Х18Н10Т ?14ХГС ? ????????????????????????????
12Х18Н12Т ?при S <= 10 мм ? ?Э-28Х24Н16Г6 ?ОЗЛ-9А
?????????????????????????????????????????????????????????????
08Х18Н12Т ?20; 15ГС ?Св-04Х19Н11МЗ ? ?
? ? ?Э-07А9Н11МГ2 ?ЭА-400/10У
10Х17Н13М2Т ?16ГС; 14ХГС ?Св-06Х19Н10МЗТ ? ?
?при S > 10 мм ? ? ?
10Х17Н13М3Т ? ?Св-10Х16Н25АМ6 ?Э-11Х15Н25М6АГ2 ?ЭА-395/9К
08Х17Н15МЗТ ? ? ? ?
12Х18Н10Т ?15ХМ ?Св-04Х19Н11МЗ ? ?ЭА-400/10У
? ? ?Э-07А9Н11МГ2 ?
08Х18Н10Т ?15Х5М; 30ХМА ?Св-06Х19Н10МЗТ ? ?
12Х18Н12Т ?20Х2МА ?Св-06Х15Н60М15 ?Э-08Н60Г7М7Т ?
08Х18Н12Т ?20Х3М ?Св-10Х16Н25АМ6 ? ?ЦТ-36
10Х17Н3М2Т ?18Х3МВ ?????????????????????????????????????????????
10Х17Н13МЗТ ?20Х3МВФ ?Св-Х25Н60М10 ? - ?АНЖР-1
08Х17Н15М3Т ?12Х1МФ ? ? ?
? ?Св-10Х16Н25АМ6 ? - ?
?15Х1М1Ф ? ? ?
4.103. После сварки разнородных сталей разных структурных классов, выполненной в соответствии с требованиями табл. 11 и 12 настоящей инструкции, термическая обработка не требуется.
4.104. Применение других сварочных материалов допускается после получения положительных результатов исследования свойств сварных соединений в объеме требований разд. 8 ОСТ 26-1434-76, подтверждения сварочно-технологических свойств и положительного заключения головной организации.
4.105. Содержание ферритной фазы в наплавленном металле шва не должно превышать, %:
7 - для трубопроводов, предназначенных для работы при температуре свыше 350 °C;
3 - для трубопроводов из хромоникельмолибденовых сталей, предназначенных для транспортирования коррозионных сред (при толщине стенки до 5 мм во всем шве, при большей толщине стенки в корне шва на высоте не менее 5 мм);
5 - для трубопроводов из тех же сталей при толщине стенки более 5 мм на наружной поверхности шва.
4.106. Если содержание ферритной фазы в наплавленном металле шва трубопроводов превышает допускаемое в п. 4.105, должны быть отобраны партии электродов и сварочной проволоки, удовлетворяющие требованиям проекта и настоящей инструкции.
4.107. Сварщик, выполнявший сварку корня шва, по окончании сварки должен каждый стык замаркировать личным клеймом или зарегистрировать в соответствии с требованиями пп. 4.63 - 4.66 настоящей инструкции.
Термическая обработка
4.108. Перед термической обработкой каждый сварной стык необходимо проконтролировать: при толщине стенки свыше 16 мм просвечиванием корня шва трубы перед заполнением разделки и по всех случаях по окончании сварки - внешним осмотром.
4.109. Термической обработке следует подвергать сварные соединения трубопроводов: изготовленные из сталей группы С - при толщине стенки 36 мм и более; групп ХГ, ХМ, ХФ - независимо от толщины стенки; группы ХН - при толщине стенки 36 мм и более; сварные соединения трубопроводов, предназначенных для эксплуатации при температуре 450 °C и выше - независимо от толщины стенки.
4.110. Указания о необходимости термической обработки сварных соединений трубопроводов, изготовленных из сталей группы С, при толщине стенки трубы менее 36 мм, обусловленном свойствами транспортируемой среды и условиями эксплуатации, должны быть приведены в техническом проекте.
4.111. Необходимость термической обработки сварных соединений трубопроводов, изготовленных из стали группы С, при толщине стенки трубы менее 36 мм может быть определена при измерении твердости и выявлении отклонений значений твердости зон термического влияния и наплавленного металла против норм по п. 4.131 настоящей инструкции.
4.112. Указания о необходимости термической обработки сварных соединений трубопроводов, изготовленных из сталей группы ХН, обусловленной требованиями стойкости против коррозии, должны быть приведены в техническом проекте.
4.113. Термическую обработку сварных стыков, замыкающих систему (линию, часть линии), рекомендуется назначать независимо от диаметра трубопровода, толщины стенки и марки стали.
4.414. Нагрев при термической обработке сварных стыков трубопроводов из сталей всех групп (кроме ХН) разрешается производить любыми промышленными способами.
4.115. Применять газовые горелки для термической обработки сварных стыков трубопроводов из сталей группы ХН не разрешается.
4.116. Нагрев гибкими пальцевыми электронагревателями следует производить в соответствии с требованиями "Инструкции по термической обработке сварных соединений гибкими пальцевыми электронагревателями в монтажных условиях" ВСН 267-73, утвержденной Минмонтажспецстроем СССР 14 ноября 1973 г.
4.117. Нагрев при помощи индукционных нагревателей и газовых горелок, рекомендуется производить в соответствии с указаниями, приведенными в "Руководящих технических материалах по сварке при монтаже тепловых электростанций" РТМ-1С-73, утвержденных Минэнерго СССР 18 июля 1972 г.
4.118. Минимально допустимые температуры в рабочей зоне при термической обработке не должны отличаться от температурных условий проведения сварочных работ, приведенных в табл. 6 настоящей инструкции.
4.119. При неблагоприятных погодных условиях термическую обработку слезет производить с защитой рабочей зоны по п. 4.72 настоящей инструкции.
4.120. Термическую обработку необходимо выполнять с возможно меньшим перерывом после окончания сварки.
4.121. Сварные соединения трубопроводов с толщиной стенки 36 мм и более из сталей групп ХМ и ХФ марок 15ХМ и 12Х1МФ следует подвергать термической обработке непосредственно после окончания сварки; при вынужденных перерывах температуру стыка необходимо поддерживать на уровне температуры сопутствующего подогрева при сварке.
4.122. Если произвести термообработку непосредственно после окончания сварки невозможно, то при охлаждении стыка следует:
поддерживать температуру предварительного или сопутствующего подогрева в течение 1 ч;
обеспечить скорость охлаждения стыков трубопроводов из сталей групп ХМ и ХФ не более 70 °C в 1 ч;
стыки трубопроводов из сталей групп С и ХГ охлаждать под слоем теплоизоляции (стыки трубопроводов из сталей группы ХН можно охлаждать на воздухе);
стык проверить непосредственно перед термической обработкой внешним осмотром с применением лупы десятикратного увеличения.
4.123. Термическую обработку следует выполнять без перерыва. При вынужденном перерыве должно быть обеспечено медленное равномерное охлаждение стыка (нагреватели и теплоизоляцию со стыка снимать не следует). Скорость охлаждения стыка от температуры отпуска до 300 °C не должна превышать величин, указанных в табл. 13 или 14. При скорости охлаждения, превышающей допустимую, участки трубопровода, прилегающие к укрытому теплоизоляцией стыку, следует равномерно подогревать по всему периметру газовыми горелками.
???????????????????????????????????????????????????????????????????????????
Сталь ? Вид ?Температура?Время ? Условия нагрева
????????????????????????термической ? нагрева, ?выдерж-? и охлаждения
группы? марки ? обработки ? °C ?ки, ч ?
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6
???????????????????????????????????????????????????????????????????????????
С ?20; 15ГС; 16ГС ?Отпуск ? 630 - 650 ? 1,5S ? Нагрев от темпе-
ХГ ?14ХГС ? ? 630 - 650 ? ---- ?ратуры 300 °C
? ? ?(500 - 520)? 25 ?со скоростью
? ? ? ? ?150 °C/ч.
? ? ? ? ? Охлаждение до
? ? ? ? ?температуры 300 °C
? ? ? ? ?со скоростью
? ? ? ? ?150 °C/ч,
? ? ? ? ?далее на воздухе
???????????????????????????????????????????????????????????????????????????
ХМ ?15ХМ ?Отпуск ? 690 - 720 ? ? Нагрев от темпе-
?????????????????? ????????????? ?ратуры 300 °С
?15Х5М ? ? 730 - 750 ? ?со скоростью
?????????????????? ????????????? ?100 °C/ч
?30ХМА ? ? 650 - 670 ? 2S ? Охлаждение до
? ? ?(640 - 660)? -- ?температуры 300 °C
?????????????????? ????????????? 25 ?со скоростью
?20Х2МА ? ? 640 - 660 ? ?100 °C/ч,
? ? ????????????? ?далее на воздухе
? ?Нормализация? 950 - 970 ? 1,5 ? Нагрев со
? ? ? ? ?скоростью
? ? ? ? ?100 °C/ч.
? ? ? ? ?Охлаждение на
? ? ? ? ?воздухе
? ????????????????????????????????????????????????????
ХФ ?18Х3МВ ?Отпуск ? 670 - 650 ? 2S ? Нагрев от темпе-
?12Х1МФ; 15Х1МФ ? ? 720 - 750 ? -- ?ратуры 300 °C
? ? ? ? 25 ?со скоростью
? ? ? ? ?100 °C/ч.
? ? ? ? ? Охлаждение до
? ? ? ? ?температуры 300 °C
? ? ? ? ?со скоростью
? ? ? ? ?100 °C/ч, далее
? ? ? ? ?на воздухе
? ????????????????????????????????????????????????????
? ?Нормализация?1000 - 1020? 1,5 ? Нагрев со
? ? ? ? ?скоростью
? ? ? ? ?100 °C/ч.
? ? ? ? ? Охлаждение
? ? ? ? ?на воздухе
? ????????????????????????????????????????????????????
?20Х3МВФ ?Отпуск ? 690 - 710 ? 2S ? Нагрев до темпе-
? ? ? ? -- ?ратуры 600 °C со
? ? ? ? 25 ?скоростью 75 °C/ч.
? ? ? ? ? Свыше 600 °C -
? ? ? ? ?со скоростью
? ? ? ? ?150 °C/ч
?12Х8ВФ ?Отпуск ? 760 - 780 ?3,5 - ? Охлаждение
? ? ? ? 4,0?на воздухе
ХН ?12Х18Н10Т ?Стабилизи- ? 950 - 970 ?1,0 - ?Нагрев до темпе-
?08Х18Н10Т ?рующий отжиг? ? 1,5?ратуры 600 °C
? ? ? ? ?со скоростью
? ? ? ? ?75 °C/ч;
? ? ? ? ?свыше 600 °C -
? ? ? ? ?со скоростью
? ? ? ? ?150 °C/ч.
? ? ? ? ?Охлаждение
? ? ? ? ?на воздухе
ХН ?12Х18Н12Т ?Аустенизация?1080 - 1130?1,0 - ?Нагрев до
?08Х18Н12Т ? ? ? 1,5?температуры
?10Х17Н13М2Т ? ? ? ?600 °C
?10Х17Н13М3Т ? ? ? ?со скоростью
?08Х17Н15М3Т ? ? ? ?75 °C/ч, далее
?10Х23Н18 ? ? ? ?со скоростью
?20Х25Н20С2 ? ? ? ?150 °C/ч.
? ? ? ? ?Охлаждение на
? ? ? ? ?воздухе или в воде
Примечания. 1. S - толщина стенки трубы, мм.
2. Температуру, указанную в скобках, назначают для сварных соединений, в состав которых входят детали, подвергавшиеся при изготовлении отпуску при такой же температуре.
3. Нормализацию с отпуском назначают для сварных соединений трубопроводов, предназначенных для транспортировки водородосодержащих сред и для работы при температуре 401 - 510 °C (например, для стали марки 20ХЗМВФ).
???????????????????????????????????????????????????????????????????????????
Сочетание марок ?Температура? Время ? Условия нагрева и охлаждения
сталей ? нагрева, ?выдержки,?
? °C ? ч ?
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4
???????????????????????????????????????????????????????????????????????????
20 + 15ГС (16ГС) ?630 - 650 ? 1,5S ? Нагрев от температуры 300 °C
??????????????????????630 - 650 ? ---- ?со скоростью 150 °C/ч.
14ХГС + 20; ?(500 - 620)? 25 ?Охлаждение до температуры
14ХГС + 15ГС (16ГС) ? ? ?300 °C со скоростью 150 °C/ч,
? ? ?далее на воздухе
???????????????????????????????????????????????????????????????????????????
15ГС (16ГС) + 12Х1МФ;?690 - 720 ? 2S ? Нагрев от температуры 300 °C
15ГС (16ГС + 15Х1М1Ф;? ? - - ?со скоростью 100 °C/ч.
15ХМ + 12Х1МФ; ? ? 25 ?Охлаждение до температуры
15ХМ + 15Х1М1Ф; ? ? ?300 °C со скоростью 100 °C/ч,
15Х5М + 15ХМ; ? ? ?далее на воздухе
15Х5М + 12Х1МФ; ? ? ?
15Х5М + 15ХМ1Ф ? ? ?
???????????????????????????????????????????????????????????????????????????
20 + 30ХМА; ?650 - 670 ? 2S ? То же
30ХМА + 20Х2МА; ?(640 - 660)? -- ?
30ХМА + 22Х3М; ? ? 25 ?
20 + 15ХМ ? ? ?
Примечания. 1. S - толщина стенки трубы, мм.
2. Температуру, указанную в скобках, назначают для сварных соединений, в состав которых входят детали, подвергавшиеся при изготовлении отпуску при такой же температуре.
4.124. Ширина участка, нагреваемого при термической обработке в сумме должна быть не менее 100 мм (по 50 мм в каждую сторону от края шва, но не менее двойной толщины стенки трубы) плюс ширина шва.
4.125. Для предотвращения перепада температур по толщине стенки трубы рекомендуется:
расширить границы зоны нагрева;
уменьшить скорость нагрева;
уменьшить теплоотвод при помощи теплоизоляции участков, прилегающих к зоне нагрева;
для предотвращения воздушных потоков внутри трубопровода свободные концы труб или деталей закрыть заглушками.
4.126. Режимы термической обработки сварных соединений трубопроводов должны соответствовать указанным в табл. 13.
Режимы термической обработки сварных соединений из разнородных сталей одного структурного класса должны соответствовать указанным в табл. 14.
4.127. Качество термической обработки следует проверять измерением твердости зон сварных стыков.
4.128. Сведения о термической обработке каждого стыка должны быть зарегистрированы в "Журнале термической обработки" (Приложение 20) и в карте учета пооперационного контроля на стык.
4.129. На термообработанном стыке в соответствии с требованиями пп. 4.64 - 4.66 настоящей инструкции должно быть проставлено личное клеймо термиста.
Контроль швов сварных соединений
4.130. Организация проведения контроля, ответственность за качество сварных соединений трубопроводов, а также за предъявленную заказчику сдаточно-исполнительную документацию возлагается на организацию, ведущую монтаж и сварку трубопроводов.
предварительный контроль;
пооперационный контроль;
контроль заваренных стыков;
испытания контрольных сдаточных стыков.
4.132. При предварительном контроле следует проверять качество сварочных материалов на соответствие требованиям пп. 4.13 - 4.28 настоящей инструкции и проекта, а также квалификацию ИТР и рабочих.
4.133. При контроле требований к квалификации работников, занятых производством сварочных работ, следует проверять:
списочный состав сварщиков, назначенных на доизготовление и монтаж трубопроводов высокого давления и наличие у них удостоверений, выданных комиссией согласно "Правилам аттестации сварщиков", утвержденным Госгортехнадзором СССР 22 июня 1971 г.;
протоколы испытаний контрольных сварных стыков при оценке квалификации сварщиков;
периодичность проверки знаний и квалификации сварщиков (в соответствии с требованиями правил аттестации);
квалификацию термистов (теоретические знания и качество термообработанных контрольных или производственных сварных стыков);
наличие у контролеров удостоверений на право производства работ по неразрушающим методам контроля сварных соединений.
4.134. При пооперационном контроле следует проверять:
качество подготовки кромок под сварку;
качество сборки и прихватки под сварку;
соблюдение требований к сварке и технологии ее выполнения;
соблюдение требований к термической обработке и технологии ее выполнения.
4.135. При проверке качества сварных соединений производственных стыков следует производить:
внешний осмотр и измерения <*> - по ГОСТ 3242-69;
ИС NORMPROD: примечание. Взамен ГОСТ 18442-73 Постановлением Госстандарта СССР от 15.05.1980 N 2135 с 1 июля 1981 года введен в действие ГОСТ 18442-80. |
цветную и магнитную дефектоскопию - по ГОСТ 18442-73;
ИС NORMPROD: примечание. Взамен ГОСТ 7512-75 Постановлением Госстандарта СССР от 20.10.1982 N 4923 с 1 января 1984 года введен в действие ГОСТ 7512-82. |
радиографирование (просвечивание гамма- или рентгеновским излучениями) - по ГОСТ 7512-75;
ультразвуковую дефектоскопию - по ГОСТ 14782-76;
измерение твердости металла зон сварных соединений - по ГОСТ 9012-59;
определение содержания ферритной фазы в металле шва ГОСТ 11878-66, ГОСТ 9466-75 и ГОСТ 2246-70;
стилоскопирование наплавленного металла шва;
испытание на прочность и плотность гидравлическим давлением в соответствии с требованиями раздела 5 настоящей инструкции.
--------------------------------
<*> В случаях, когда необходима термическая обработка сварных стыков, внешний осмотр и измерения следует производить до и после термической обработки.
4.136. При контроле цветной или магнитной порошковой дефектоскопией следует проверять поверхность шва и прилегающую к нему зону шириной не менее 20 мм от края шва с каждой стороны.
4.137. Контроль радиографированием и ультразвуковую дефектоскопию следует производить после устранения дефектов, ранее выявленных внешним осмотром, цветной или магнитной порошковой дефектоскопией.
В случае, когда стыки из сталей группы ХН проконтролировать на всю толщину технически невозможно, следует применять просвечивание методом, доступным для данной высоты шва в комбинации с послойной цветной дефектоскопией при дальнейшем заполнении разделки.
4.138. Контролировать корень шва стыков сварных соединений трубопроводов со стенкой толщиной 16 мм и более из сталей всех групп следует рентгенографированием.
Окончательный контроль сварных стыков трубопроводов из сталей групп С, ХГ, ХМ и ХФ следует выполнять ультразвуковой дефектоскопией.
4.139. Твердость наплавленного металла, зон термического влияния и основного металла по обе стороны от шва следует измерять для труб с наружным диаметром свыше 100 мм на двух диаметрально противоположных участках, а для труб с наружным диаметром 100 мм и менее - на одном участке.
Измерение следует производить в пяти точках: по центру шва, на расстоянии 1 - 2 мм от границ сплавления в сторону основного металла и на расстоянии 10 - 20 мм от границ сплавления на основном металле.
4.140. При определении содержания ферритной фазы замеры для труб с наружным диаметром свыше 50 мм следует производить на трех равнорасположенных по периметру шва площадках размерами не более 10 x 10 мм, а для труб с наружным диаметром 50 мм и менее - на двух площадках. На каждой из площадок замеры следует производить не менее чем в пяти точках. Шероховатость поверхности, подготовленной под замеры, должна быть не более  по ГОСТ 2789-73.
4.141. Стилоскопированию на содержание основных легирующих элементов следует подвергать металл шва в случаях, когда:
соответствие использованных сварочных материалов назначенным по пп. 4.80, 4.95, 4.99 и 4.102 (табл. 7 - 12) вызывает сомнение;
разность в твердости металла зон сварного соединения после повторной термической обработки (по п. 4.152) превышает допустимую.
4.142. Стилоскопированию металла шва должны подвергаться сварные соединения из сталей групп ХН, ХГ, ХМ, ХФ, выполненные всеми способами сварки в следующем объеме на трубах (патрубках):
 - все соединения;
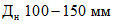 - не менее 20% соединений;
 - не менее трех однотипных соединений, выполненных каждым сварщиком.
4.143. Стилоскопирование следует производить на зачищенном до металлического блеска участке поверхности шва площадью 20 x 20 мм;
На сварных соединениях, выполненных одновременно двумя сварщиками, стилоскопированию подвергают два диаметрально противоположных участка шва.
4.144. При неудовлетворительных результатах контроля по пп. 4.142 и 4.143 настоящей инструкции необходимо произвести повторное стилоскопирование металла шва на удвоенном количестве точек.
Результаты повторного стилоскопирования являются окончательными.
4.145. При выявления несоответствия марки присадочных материалов хотя бы на одном из сварных соединений стилоскопированию следует подвергнуть все однотипные стыки, выполненные данным сварщиком.
4.146. Стилоскопирование необходимо производить в соответствии с "Методическими указаниями по проведению спектрального анализа металла деталей энергетических установок с помощью стилоскопа", утвержденными Минэнерго СССР в 1969 г.
4.147. Испытанию на прочность и плотность следует подвергать все стыки сварных соединений после полного монтажа трубопровода.
4.148. Методика проведения испытаний контрольных сдаточных стыков и нормы оценки качества сварных соединений по результатам этих испытаний следует принимать по ОСТ 26-1434-76. Результаты проверки контрольных стыков должны быть занесены в "Журнал учета и проверки качества контрольных стыков" (см. Приложение 18).
4.149. Сварные соединения считаются некачественными, если при любом виде контроля будут обнаружены внутренние или наружные дефекты, выходящие за пределы следующих норм:
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду ГОСТ 16037-70, а не ГОСТ 16037-69. |
ИС NORMPROD: примечание. Взамен ГОСТ 16037-70 Постановлением Госстандарта СССР от 24.04.1980 N 1876 с 1 июля 1981 года введен в действие ГОСТ 16037-80. |
геометрические размеры швов, превышающие допустимые по ГОСТ 16037-69 и рабочим чертежам (для стыков, имеющих смещение наружных кромок, усиление шва следует измерять по поверхности детали, имеющей больший наружный диаметр);
трещины всех видов в любом направлении в металле шва и околошовной зоне;
несоосность сварных деталей и труб, превышающая требования п. 4.49 настоящей инструкции;
незаверенные или выведенные на основной металл кратеры, подрезы, прожоги, свищи, несплавления между отдельными валиками и между основным и наплавленным металлом цепочки и скопления пор, шлаковые и неметаллические включения;
отдельные поры, шлаковые и неметаллические включения размером более 10% толщины стенки и более 2 мм количестве более трех на каждые 100 мм длины шва и более двух в одном поперечном сечении шва;
непровары в корне шва;
мениск (внутренняя вогнутость шва), превышающий 10% толщины стенки и более 1,5 мм;
высота проплавления (обратного валика) в корне шва, превышающая 10% толщины стенки и более 3 мм (проплавление допускается как по всему периметру, так и на отдельных участках).
4.150. По результатам ультразвуковой дефектоскопии сварных соединений недопустимыми считаются дефекты:
одиночные эквивалентной площадью более 2 мм2 при толщине стенки до 20 мм включительно, а свыше 3 мм2 при толщине стенки свыше 20 мм с амплитудой отраженного сигнала, превышающей 20 мм, - в количестве более трех на каждые 100 мм сварного шва;
протяженные дефекты в верхней части разделки сварного шва;
протяженные дефекты в корне шва при чувствительности настройки, соответствующей эквивалентной площади 2 мм2, с условной протяженностью более 20% длины внутреннего периметра стыка или условной протяженностью более 200 мм с амплитудой отраженного сигнала, превышающей 10 мм.
4.151. По результатам измерения твердости сварные соединения считаются качественными при:
снижении твердости наплавленного металла не более чем на 25 HB от нижнего значения твердости основного металла;
превышении твердости наплавленного металла не более чем на 20 HB от верхнего значения твердости основного металла;
превышении разности в твердости основного металла и зоны термического влияния не более чем на 50 HB.
4.152. При разности в твердости, превышающей допустимую, стыки следует вновь подвергать термической обработке.
4.153. При разности в твердости, превышающей допустимую после повторной термической обработки, следует произвести стилоскопирование металла шва всех однотипных стыков, сваренных данным сварщиком со времени последней контрольной проверки.
4.154. При несоответствии химического состава наплавленного металла заданному стыки бракуют окончательно.
4.155. По результатам определения ферритной фазы качество сварных стыков считается удовлетворительным, если содержание ее в металле шва не превышает норм по п. 4.105.
4.156. Данные о качестве сварных стыков следует занести в "Заключение о проверке качества сварных стыков просвечиванием" (Приложение 21) и в "Заключение о проверке качества сварных стыков ультразвуковой дефектоскопией" (Приложение 22).
4.157. Дефекты на наружных поверхностях труб должны быть подварены с предварительной зачисткой места подварки и с выполнением всех требований, предъявляемых к сварке стыков.
Гидравлическое испытание
5.1. Гидравлическое испытание на прочность и плотность трубопроводов высокого давления, работающих под давлением свыше 9,8 до 98 МПа (св. 100 до 1000 кгс/см2), следует производить водой; трубопроводов, работающих под давлением свыше 98 до 245 МПа (св. 1000 до 2500 кгс/см2) - медицинским вазелиновым маслом по ГОСТ 3164-52 или маслом с аналогичными характеристиками. Применение каких-либо других жидкостей для проведения гидравлических испытаний допускается только с письменного разрешения заказчика.
При проведении гидравлического испытания трубопроводов при температуре окружающего воздуха ниже 0 °C должны быть приняты меры против замерзания жидкости в трубопроводах (особенно в спускных линиях и нижних точках) и обеспечено их надежное опорожнение.
5.2. Величина испытательного давления при проведении гидравлических испытаний должна быть установлена в проекте.
5.3. К гидравлическому испытанию могут быть допущены только полностью смонтированные и закрепленные по проекту линии, комплексы линий или отдельные участки. Допускается гидроиспытание линий совместно с отдельными аппаратами при условии, что испытательное давление этих аппаратов соответствует испытательному давлению линии (в остальных случаях - по согласованию с заказчиком).
5.4. Началу гидравлического испытания должны предшествовать:
сверка исполнительной схемы с натурой (проверке подлежат номера каждого конца трубы, соответствующие привязочные номера на фланцах, номера сварных стыков и клейма сварщиков, номера каждой единицы арматуры и деталей трубопроводов, номера партий фланцев, линз, прокладок, шпилек и гаек);
проверка комплектности, полноты и правильности заполнения технической документации в объеме, предусмотренном разделом 7 настоящей инструкции;
внешний осмотр трубопровода, при этом основное внимание должно быть обращено на правильность установки арматуры (направление потока продукта), правильность установки приводов арматуры, правильность сборки фланцевых соединений (установка линз и затяжка шпилек), состояние сварных соединений и гнутых отводов.
Все крепления трубопровода должны быть постоянными.
5.5. После сверки исполнительной схемы, технической документации и проведения внешнего осмотра линии заказчик при отсутствии замечаний должен выдать письменное разрешение на проведение гидравлического испытания.
5.6. Трубопроводы перед испытанием должны быть отключены от аппаратов и соседних линий заглушками или глухими линзами с хвостовиками. Применение линз без хвостовиков запрещается.
5.7. Число установленных глухих линз с хвостовиками, а также места их расположения необходимо фиксировать в журнале проведения гидроиспытания и заверить подписью инженерно-технического работника, ответственного за проведение гидроиспытания. По окончании гидроиспытания все глухие линзы с хвостовиками следует снять и пересчитать, о чем также сделать соответствующую запись в журнале проведения гидроиспытания и заверить подписью ответственного за испытание.
5.8. Во время гидравлического испытания пружины пружинных опор и подвесок должны быть разгружены (величина сжатия пружин устанавливается в проекте).
5.9. Во время гидравлического испытания вентили, установленные на трубопроводах, должны быть открыты, а штуцера для подключения контрольно-измерительных приборов и предохранительной арматуры - заглушены. Использование арматуры при проведении гидравлического испытания в качестве заглушающих устройств запрещается.
5.10. Заполнять трубопровод жидкостью необходимо по ходу продукта. В период заполнения все штуцера для спуска воздуха на трубопроводах должны быть открыты до тех пор, пока в них не появится заполняющая жидкость.
5.11. Для контроля результатов гидравлического испытания манометры следует устанавливать не менее чем в двух точках: один у гидравлического пресса после запорного вентиля, второй - в конце линии (участка).
5.12. Манометры, применяемые при испытании трубопроводов, должны быть проверены и опломбированы государственными контрольными лабораториями по измерительной технике. После опломбирования пользоваться манометрами разрешается не более одного года.
Манометры должны соответствовать классу точности не ниже 1,5 по ГОСТ 2405-72, иметь диаметр корпуса не менее 150 мм и шкалу номинального давления на 1/3 выше измеряемого давления.
5.13. Давление в трубопроводах следует поднимать постепенно, ступенями. Испытательное (пробное) давление необходимо выдерживать в течение 10 - 12 мин, после чего сбрасывать до рабочего. При рабочем давлении следует произвести обстукивание труб около сварных швов молотком массой не более 1,5 кг с закругленным бойком. По окончании обстукивания давление в трубопроводах вновь следует поднять до испытательного, выдержать его в течение 5 мин, проверяя по манометрам, и сбросить до рабочего.
Трубопровод должен находиться под рабочим давлением все время, необходимое для его полного осмотра.
5.14. Обнаруженные в процессе гидравлического испытания дефекты следует исправлять только после снижения давления в испытываемом участке до атмосферного. После исправления дефектов необходимо произвести повторное испытание участка в объеме, предусмотренном п. 5.12.
Все обнаруженные дефекты, меры, принятые для их устранения, а также результаты повторных испытаний необходимо зафиксировать в "Журнале проведения гидравлического испытания".
5.15. Трубопровод (линия) считается выдержавшим гидравлическое испытание, если в процессе осмотра течи, запотевания или падения давления по манометру не обнаружены.
5.16. Сразу же по окончании гидравлического испытания трубопроводы должны быть освобождены от жидкости.
5.17. Окончательные результаты гидравлического испытания должны быть оформлены "Актом гидравлического испытания трубопроводов высокого давления" (Приложение 23), на чем монтажные работы кончаются.
Промывка и продувка
6.1. После гидравлического испытания все трубопроводы необходимо подвергнуть продувке.
6.2. Промывке трубопроводы должны быть подвергнуты при условии наличия особых указаний в проекте, а также в случае, если гидравлические испытания производились жидкостью, требующей последующей очистки трубопроводов.
При промывке жидкость по трубопроводу должна проходить со скоростью 1,0 - 1,5 м/с; промывку необходимо продолжать до появления на выходе из трубопровода чистой жидкости. После промывки трубопровод необходимо продуть.
6.3. Продувку трубопровода следует производить воздухом или инертным газом.
6.4. Продувку трубопроводов разрешается производить только по схеме, составленной заказчиком и под его непосредственным руководством.
6.5. Продувочный газ должен иметь давление на входе в трубопровод не более 40 и на выходе не менее 3 кгс/см2. Время продувки не должно превышать 12 ч.
6.6. Продуваемый трубопровод должен быть отключен от аппаратов и других трубопроводов глухими линзами с хвостовиками. Порядок установки и снятия заглушек должен быть аналогичным изложенному в пп. 5.6 и 5.7 настоящей инструкции.
6.7. На период продувки все контрольно-измерительные диафрагмы и регулирующая арматура должны быть заменены временными шайбами, а по окончании продувки вновь установлены в строгом соответствии с исполнительной схемой.
6.8. После промывки или продувки трубопровода арматуру, установленную на спускных линиях, и тупики необходимо осмотреть и очистить.
6.9. Результаты промывки и продувки должны быть оформлены "Актом промывки и продувки трубопроводов высокого давления" (Приложение 24).
Пневматическое испытание
6.10. Пневматическое испытание на герметичность (плотность) с определением падения давления за время испытания следует производить как в процессе комплексного опробования системы, так и автономно в объемах и по схеме, определенной заказчиком, и под его непосредственным руководством.
6.11. Испытание трубопроводов на герметичность необходимо производить совместно с аппаратами, к которым они подключены, за исключением аппаратов (продувочных, сбросных и т.п.), расчетное давление которых ниже давления в подходящих к ним трубопроводах.
6.12. Пневматическое испытание следует производить воздухом или инертным газом.
6.13. Пневматическое испытание разрешается производить только после того, как все аппараты и трубопроводы подлежащей испытанию системы прошли гидравлическое испытание на прочность, были промыты и продуты, на что имеются окончательно оформленные акты, составленные по формам согласно Приложениям 23 и 24.
6.14. При проведении испытания на герметичность с определением падения давления за время испытания испытательное давление должно быть установлено в проекте, но не превышать рабочего давления испытываемой системы.
6.15. Если в проекте предусмотрена установка на трубопроводах предохранительных клапанов, то при испытании трубопроводов на герметичность под рабочим давлением клапаны, отрегулированные на открытие при соответствующих давлениях, необходимо проверить повторно уже вместе с трубопроводами.
6.16. Для отключения участков при проведении пневматического испытания разрешается применять глухие линзы только с хвостовиками, обеспеченные техдокументацией (ведомость, составленная по форме Приложения 7).
6.17. Манометры, применяемые при испытании трубопроводов, должны быть проверены и опломбированы государственными контрольными лабораториями по измерительной технике. После опломбирования пользоваться манометром разрешается в течение одного года.
Манометры должны соответствовать классу точности не ниже 1,5 по ГОСТ 2405-72, иметь диаметр корпуса не менее 150 мм и шкалу номинального давления на 1/3 выше измеряемого.
6.18. Термометры, применяемые при пневматическом испытании, должны иметь цену деления 1 °C.
6.19. Подъем давления при проведении пневматического испытания необходимо осуществлять постепенно, ступенями. Размеры ступеней и время поднятия давления на них должен определить заказчик до начала испытания. Интервалы между подъемами давления на каждую ступень должны быть достаточными для осмотра труб, фланцевых соединений, сальников и других мест, через которые возможна утечка газа.
6.20. Окончательный осмотр трубопроводов следует производить при достижении установленного испытательного давления с обмазкой мыльным раствором всех сварных и фланцевых соединений, сальниковых уплотнений арматуры и всех врезок для определения мест утечки газа. Допускается определение мест утечки газа также при помощи течеискателя.
6.21. Если утечка газа не обнаружена, то после выравнивания температуры газа внутри трубопровода с наружной температурой воздуха испытываемый трубопровод должен быть выдержан под рабочим давлением в течение 24 ч.
6.22. Величину падения давления газа по истечении времени испытания определяют по формуле
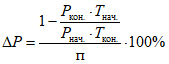 ,
где  - величина падения давления за 1 ч, %;
 ;
 - начальное и конечное давление газа в трубопроводе, кгс/см2;
 ;
 - абсолютная температура газа в трубопроводе в начале и конце испытания (T °К = °C + 273°);
п - продолжительность испытания трубопровода, ч.
Величина падения давления, подсчитанная по формуле, не должна превышать величин, указанных в табл. 15.
Таблица 15
???????????????????????????????????????????????????????????????????????????
Место установки? Допускаемое падение давления (%) за 1 ч для рабочих сред
аппаратов ????????????????????????????????????????????????????????????
и трубопроводов? водород ? другие ?воздух и инертные газы
?и токсичные газы ? взрывоопасные ? (азот, CO и пр.)
? ? среды ? 2
???????????????????????????????????????????????????????????????????????????
В помещении ? 0,05 ? 0,1 ? 0,2
Вне помещения ? 0,10 ? 0,2 ? 0,4
6.23. Если в процессе испытания обнаружится утечка газа, то давление в испытываемой системе необходимо снизить до атмосферного, устранить дефекты и повторить испытание. Устранять дефекты в трубопроводах, находящихся под давлением, запрещается.
6.24. Порядок проведения испытания трубопровода на герметичность, обнаруженные в трубопроводе дефекты, меры, принятые для устранения, а также результаты испытания должны быть зафиксированы в "Журнале проведения пневматического испытания".
6.25. Окончательные результаты пневматического испытания должны быть оформлены "Актом пневматического испытания трубопроводов высокого давления" (Приложение 25).
Оформление сдаточно-исполнительной документации
7.1. Перед сдачей-приемкой в эксплуатацию трубопроводы высокого давления необходимо осмотреть, чтобы убедиться в окончании всех строительных, монтажных и специальных работ.
7.2. Сдавать технологические трубопроводы высокого давления в эксплуатацию следует или совместно со сдачей в эксплуатацию промышленных установок, агрегатов, цехов и других объектов, к которым они относятся, или самостоятельно после окончания всех строительных, монтажных и специальных работ, относящихся к трубопроводам высокого давления.
7.3. При сдаче трубопроводов высокого давления, поступивших россыпью, монтажная и пусконаладочная организации должны передавать заказчику сдаточно-исполнительную документацию в следующем объеме:
а) опись технической документации дела N... (Приложение 1);
б) исполнительная схема трубопроводов высокого давления;
в) акт готовности опорных конструкций к укладке трубопроводов высокого давления (см. Приложение 14);
г) ведомость индивидуальной проверки труб высокого давления (см. Приложение 2);
д) ведомость учета принятых труб после механической обработки (см. Приложение 3);
е) ведомости на арматуру (см. Приложение 4), детали трубопроводов (см. Приложение 5), фланцы (см. Приложение 6), линзы и прокладки (см. Приложение 7), крепежные изделия (см. Приложение 8), а также все выданные заказчиком паспорта или копии паспортов;
ж) ведомость учета гнутых труб высокого давления (см. Приложение 10);
и) акт проверки гнутых труб высокого давления методом магнитной (цветной) дефектоскопии (см. Приложение 11);
к) акт испытания арматуры высокого давления (см. Приложение 12);
л) акт проверки внутренней очистки трубопроводов высокого давления (см. Приложение 13);
м) акт на предварительную растяжку (сжатие) компенсатора (см. Приложение 15);
н) список сварщиков и термистов, производивших сварочные работы при монтаже (см. Приложение 16);
п) журнал проверки качества сварочных материалов (см. Приложение 17);
р) журнал учета и проверки качества контрольных стыков (см. Приложение 18);
с) журнал сварочных работ (см. Приложение 19);
т) журнал термической обработки (см. Приложение 20);
у) заключение о проверке качества сварных стыков просвечиванием (см. Приложение 21);
ф) заключение о проверке качества сварных стыков ультразвуковой дефектоскопией (см. Приложение 22);
х) акт гидравлического испытания трубопроводов высокого давления (см. Приложение 23);
ц) акт промывки, продувки трубопроводов высокого давления (см. Приложение 24);
ч) акт пневматического испытания трубопроводов высокого давления (см. Приложение 25).
7.4. При сдаче трубопроводов высокого давления, поступивших в монтаж комплектными линиями, монтажная и пусконаладочная организации должны передавать заказчику сдаточно-исполнительную документацию в следующем объеме:
а) опись технической документации дела N... (см. Приложение 1);
б) исполнительная схема трубопроводов высокого давления;
в) акт готовности опорных конструкций к укладке трубопроводов высокого давления (см. Приложение 14);
г) свидетельство об изготовлении сборочной единицы технологического трубопровода, составленное по форме, разработанной машиностроительной организацией;
д) акт испытания арматуры высокого давления (см. Приложение 12) (выдается в случае, если арматура, поступившая с завода - изготовителя комплектных линий, находилась на площадке более года);
е) акт проверки внутренней очистки трубопроводов высокого давления (см. Приложение 13);
ж) акт на предварительную растяжку (сжатие) компенсаторов (см. Приложение 15);
и) всю документацию на сварные стыки, выполненные на месте монтажа, в объеме, указанном в п. 7.3 пп. н, о, п, р, с, т, у, ф;
7.5. Вся техническая документация должна быть передана заказчику в 1 экземпляре.
7.6. Исполнительная схема трубопроводов высокого давления должна выполняться на кальке, которая передается заказчику.
технической документации дела N ________
На ______ листах, лист __
Монтажная организация _____________________________________________________
Предприятие (заказчик) ____________________________________________________
Цех (объект) ______________________________________________________________
Вид документации __________________________________________________________
???????????????????????????????????????????????????????????????????????????
N ? Наименование ? Номер ? Дата ?Количество ? Номер ?Примечание
п/п? документа ? Документа ? документа ? листов ?страницы ?
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7
???????????????????????????????????????????????????????????????????????????
? ? ? ? ? ?
индивидуальной проверки труб высокого давления
Предприятие _______________________________________________________________
 ___________ кгс/см2. Температурная зона _______________ ТУ____________
????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
N ?Номи- ?Мате-? Номер ?Длина,?Пред-?Номер ?Номер ? Результаты промера ? Результаты ?Общая ?Тверд-?Инди- ?Отметка
п/п?нальные?риал ?партии,? м ?прия-?серти-?и даты ? концов, мм ? ?оценка ?ность,?видуа-?о год-
?размеры? ? номер ? ?тие- ?фиката?прото- ?????????????????????????????????????????????????по внеш-?НВ ?льный ?ности
?наруж- ? ?плавки ? ?изго-?и дата?колов ? наружный ? толщина ?капель-?про- ?про- ?нему ? ?номер,?
?ного ? ? ? ?тови-? ?и актов? диаметр ? стенки ?ной ?верки ?верки ?осмотру ? ?при- ?
?диа- ? ? ? ?тель ? ?конт- ?????????????????????????пробы ?внут- ?"магно-? ? ?своен-?
?метра ? ? ? ? ? ?роль- ? 1 ? 2 ? 1 ? 2 ?на ?ренней ?флок- ? ? ?ный ?
?и тол- ? ? ? ? ? ?ных ?торец?торец?торец?торец?молиб- ?поверх-?сом" ? ? ?трубе ?
?щины ? ? ? ? ? ?испы- ? ? ? ? ?ден ?ности ? ? ? ? ?
?стенки,? ? ? ? ? ?таний ? ? ? ? ? ? ? ? ? ? ?
?мм ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9 ? 10 ? 11 ? 12 ? 13 ? 14 ? 15 ? 16 ? 17 ? 18 ? 19
????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
Начальник цеха __________________________ Контролер _______________________
Начальник ОТК ___________________________ "_____" _________________ 19__ г.
учета принятых труб после механической обработки
Предприятие _______________________________________________________________
 ________ кгс/см2. Температурная зона _____________. Среда ____________
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
N ? Характеристика трубы ?Характеристика фланца? Люфт при ?Вели- ?Резуль-?Номер ?Отметка
п/п? ? ? навертке ?чина ?таты ?и дата ?о допуске
? ? ? фланца, мм ?зацеп-?гидро- ?"Ведо- ?в монтаж
??????????????????????????????????????????????????????????????????????????????????????????ления,?испыта-?мости ?
?наруж- ?резьба?индиви-?мате-? промер концов ?номера?номер ?мате-?номер ?пол- ?на ?мм ?ния <*>?индиви- ?
?ный ? ?дуаль- ?риал ?после резки, мм ?концов?партии?риал ?и дата ?ностью?поло- ? ?P, ?дуаль- ?
?диаметр? ?ный ? ??????????????????трубы ? ? ?"Ведо- ? ?вину ? ?кгс/см2?ной про-?
?и тол- ? ?номер ? ?толщина?наружный? ? ? ?мости ? ?длины ? ? ?верки ?
?щина ? ?трубы ? ?стенки ?диаметр ? ? ? ?фланцев ? ?резьбы? ? ?труб ?
?стенки ? ? ? ? ? ? ? ? ?высокого? ? ? ? ?высокого?
?трубы, ? ? ? ? ? ? ? ? ?давле- ? ? ? ? ?давле- ?
?мм ? ? ? ? ? ? ? ? ?ния, ? ? ? ? ?ния" ?
? ? ? ? ? ? ? ? ? ?выда- ? ? ? ? ?(см. ?
? ? ? ? ? ? ? ? ? ?ваемых ? ? ? ? ?Прило- ?
? ? ? ? ? ? ? ? ? ?в мон- ? ? ? ? ?жение 2)?
? ? ? ? ? ? ? ? ? ?таж" ? ? ? ? ? ?
? ? ? ? ? ? ? ? ? ?(см. ? ? ? ? ? ?
? ? ? ? ? ? ? ? ? ?Прило- ? ? ? ? ? ?
? ? ? ? ? ? ? ? ? ?жение 6)? ? ? ? ? ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9 ? 10 ? 11 ? 12 ? 13 ? 14 ? 15 ? 16 ? 17
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
--------------------------------
дефектоскопии гидроиспытание не производят. Обработка концов труб под
фланцевое соединение произведена в соответствии с _________________.
(ГОСТ, нормаль)
Обработка концов труб под сварку произведена по ___________________________
(ГОСТ, нормаль, МРТУ)
Начальник цеха _________________________ Контролер _______________________
Начальник ОТК __________________________ "_____" _________________ 19__ г.
арматуры высокого давления, выдаваемой в монтаж
Предприятие _______________________________________________________________
Наименование арматуры ________________________ Фигура _____________________
 ___________ кгс/см2. Температурная зона ___________ Среда ____________
????????????????????????????????????????????????????????????????????????????????????
N ?Д ,?Номер?Номер партии ? Материал ?Номер ?Номер? Результаты испытаний ? Отметка
п/п? у ?кор- ? фланцев ? ?пас- ?дела,? ?о допуске
?мм ?пуса ??????????????????????????порта ?где ????????????????????????арматуры
? ? ? 1 ? 2 ?кор-?флан-?и дата?хра- ? на ? под ?номер ?в монтаж
? ? ?фланец?фланец?пуса?цев ? ?нится?корпус,?клапан,? акта ?
? ? ? ? ? ? ? ?пас- ?кгс/см2?кгс/см2?и дата?
? ? ? ? ? ? ? ?порт ? ? ? ?
????????????????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9 ? 10 ? 11 ? 12 ? 13
????????????????????????????????????????????????????????????????????????????????????
Начальник цеха _________________________ Контролер _______________________
Начальник ОТК __________________________ "_____" _________________ 19__ г.
деталей трубопроводов высокого давления, выдаваемых в монтаж
Предприятие _______________________________________________________________
Наименование детали ___________________________________ ГОСТ (ОСТ, нормаль)
 ___________ кгс/см2. Температурная зона ___________ Среда ____________
???????????????????????????????????????????????????????????????????????????
N ?Д ,?Номер? Номера партий ? Материал ?Номер ?Номер? Отметка
п/п? у ?кор- ??????????????????????????????????????пас- ?дела,? о допуске
?мм ?пуса ?флан-?упорных?гаек?термо-?кор-?флан-?порта ?где ? детали
? ? ?цев ?шпилек ? ?карма-?пуса?цев ?и дата?хра- ? в монтаж
? ? ? ? ? ?нов ? ? ? ?нится?
? ? ? ? ? ? ? ? ? ?пас- ?
? ? ? ? ? ? ? ? ? ?порт ?
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9 ? 10 ? 11 ? 12
???????????????????????????????????????????????????????????????????????????
Начальник цеха _________________________ Контролер _______________________
Начальник ОТК __________________________ "_____" _________________ 19__ г.
фланцев высокого давления, выдаваемых в монтаж
Предприятие _______________________________________________________________
Наименование детали _______________________________________________________
ГОСТ (нормаль) ____________________________________________________________
 ___________ кгс/см2. Температурная зона ______________________________
???????????????????????????????????????????????????????????????????????????
N ?Д ,?Резьба?Номер ?Материал? Номер ? Номер ?Количество, шт.? Отметка
п/п? у ? ?партии? ?паспорта? дела, ?????????????????о допуске
?мм ? ? ? ? и дата ? где ?в пар-?признан-? в монтаж
? ? ? ? ? ?хранится?тии ?ных ?
? ? ? ? ? ?паспорт ? ?годными ?
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9 ? 10
???????????????????????????????????????????????????????????????????????????
? ? ? ? ? ? ? ? ?
Начальник цеха _________________________ Контролер _______________________
Начальник ОТК __________________________ "_____" _________________ 19__ г.
линз и прокладок высокого давления, выдаваемых в монтаж
Предприятие _______________________________________________________________
Наименование детали _______________________________________________________
ГОСТ (нормаль) на линзы ____________________на прокладки __________________
 ___________ кгс/см2. Температурная зона ______________________________
???????????????????????????????????????????????????????????????????????????
N ?Д ,?Номер ?Материал? Номер ? Номер ? Количество, шт. ? Отметка
п/п? у ?партии? ?паспорта ?дела, где ?????????????????????о допуске
?мм ? ? ? и дата ? хранится ?в партии?признанных? линз и
? ? ? ? ? паспорт ? ? годными ?прокладок
? ? ? ? ? ? ? ? в монтаж
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9
???????????????????????????????????????????????????????????????????????????
? ? ? ? ? ? ? ?
Начальник цеха _________________________ Контролер _______________________
Начальник ОТК __________________________ "_____" _________________ 19__ г.
крепежных изделий высокого давления, выдаваемых в монтаж
Предприятие _______________________________________________________________
Наименование детали _______________________________________________________
ГОСТ (нормаль) на шпильки ___________________на гайки _____________________
 ___________ кгс/см2. Температурная зона ______________________________
???????????????????????????????????????????????????????????????????????????
N ?Раз-? Номер ?Материал ?Номер ?Номер?Коли- ? Количество ? Отметка
п/п?мер ? партии ? ?пас- ?дела,?чество ? комплектов ? о допуске
? ??????????????????????порта ?где ?гаек на?????????????? крепежных
? ?шпи-?гаек ?шпи-?гаек?и дата?хра- ?одной ?в пар-?при- ? изделий в
? ?лек ? ?лек ? ? ?нится?шпильке?тии ?знан-? монтаж
? ? ? ? ? ? ?пас- ? ? ?ных ?
? ? ? ? ? ? ?порт ? ? ?год- ?
? ? ? ? ? ? ? ? ? ?ными ?
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9 ? 10 ? 11 ? 12
???????????????????????????????????????????????????????????????????????????
Начальник цеха _________________________ Контролер _______________________
Начальник ОТК __________________________ "_____" _________________ 19__ г.
на приемку труб, арматуры, деталей трубопроводов
и деталей соединения трубопроводов высокого давления
(ненужное зачеркнуть)
Город _______________________ "___" _________ 19__ г.
Предприятие (заказчик) ____________________________________________________
Цех (объект) ______________________________________________________________
Мы, нижеподписавшиеся, представитель заказчика в лице _________________
___________________________________________________________________________
(должность, фамилия, имя, отчество)
представитель монтирующей организации _____________________________________
___________________________________________________________________________
(наименование)
в лице ____________________________________________________________________
(должность, фамилия, имя, отчество)
составили настоящий акт в том, что первый сдал, а второй принял в монтаж
___________________________________________________________________________
(наименование изделий)
в соответствии с перечисленными в прилагаемых к настоящему акту ведомостях.
При приемке ___________________________________________________________
(наименование изделий)
внешним осмотром установлено, что номера, характеристики, количество,
наличие клейм и т.п. принимаемых изделий соответствуют данным, указанным в
прилагаемых ведомостях.
Прилагаемые ведомости: ____________________________________________________
____________________________
(номера и наименования форм)
Сдал представитель заказчика: _____________________________________________
Принял представитель монтирующей организации: _____________________________
учета гнутых труб высокого давления
Предприятие ___________________________
?????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
N ?Наруж- ?Номер трубы?Мате-?Длина ? Режим ?Радиус ?Коли- ?Овальность ?Мини- ?Режим ? Проверка ?Резуль-? Отметка
п/п?ный ?????????????риал ?трубы,?гнутья,?гнутья,?чество?Д - Д ?мальная?термо-? магнитной ?тат ?о допуске
?диаметр? 1 ? 2 ? ? мм ? мм ? мм ?гибов ? макс. мин.?толщина?обра- ? (цветной) ?гидро- ?в монтаж
?и тол- ?конец?конец? ? ? ? ? ?-------------?стенки ?ботки ?дефектоскопии ?испыта-?
?щина ? ? ? ? ? ? ? ? Д ?в месте? ????????????????ния ?
?стенки,? ? ? ? ? ? ? ? макс. ?гнутья,? ?резуль-?номер ?<*> P, ?
?мм ? ? ? ? ? ? ? ? ?мм ? ?тат ?акта ?кгс/см2?
? ? ? ? ? ? ? ? ? ? ? ? ?(см. ? ?
? ? ? ? ? ? ? ? ? ? ? ? ?Прило-? ?
? ? ? ? ? ? ? ? ? ? ? ? ?жение ? ?
? ? ? ? ? ? ? ? ? ? ? ? ?11) ? ?
?????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9 ? 10 ? 11 ? 12 ? 13 ? 14 ? 15 ? 16
?????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
--------------------------------
дефектоскопии гидроиспытание не производят.
Начальник цеха _________________________ Контролер _______________________
Начальник ОТК __________________________ "_____" _________________ 19__ г.
на проверку гнутых труб высокого давления
методом магнитной (цветной) дефектоскопии
Город _______________________ "___" _________ 19__ г.
Предприятие _______________________________________________________________
Мы, нижеподписавшиеся, представители организации, проводившей проверку
_____________________________________ в лице ______________________________
(цех, лаборатория)
___________________________________________________________________________
(должность, фамилия, имя, отчество)
________________ и представитель технадзора заказчика _____________________
в лице ____________________________________________________________________
(должность, фамилия, имя, отчество)
составили настоящий акт о том, что произведена проверка методом ___________
_______________________________________ дефектоскопии следующих гнутых труб
???????????????????????????????????????????????????????????????????????????
N ? Наружный ? Номера труб ? Количество ? Обнаруженные ? Отметка
п/п? диаметр ????????????????????????????????????дефекты и меры?о годности
?и толщина ?1 конец ?2 конец? труб ?гибов ?их устранения ?
?стенки, мм? ? ?в участке ? ? ?
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8
???????????????????????????????????????????????????????????????????????????
? ? ? ? ? ? ?
Трубы, признанные годными, выданы в монтаж.
Представители:
цеха (лаборатории) ________________________________________________________
технадзора заказчика ______________________________________________________
на испытание арматуры высокого давления
Город _______________________ "___" _________ 19__ г.
Предприятие _______________________________________________________________
Мы, нижеподписавшиеся, представители организация, проводившей испытание
___________________________________________________________________________
(цех, лаборатория)
в лице ____________________________________________________________________
должность, фамилия, имя, отчество)
и представитель технадзора заказчика в лице _______________________________
___________________________________________________________________________
(должность, фамилия, имя, отчество)
составили настоящий акт о том, что было произведено испытание арматуры,
изготовленной _____________________________________________________________
___________________________________________________________________________
(предприятие, изготовившее арматуру)
Характеристика и условия испытания арматуры
???????????????????????????????????????????????????????????????????????????
N ? Арматура ?Д ,? Фигура ? Заводской номер ? Давление, кгс/см2
п/п? ? у ? ? ??????????????????????????
? ?мм ? ? ? прочность ? плотность
? ? ? ? ? на корпус ? под клапан
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7
???????????????????????????????????????????????????????????????????????????
При осмотре и испытании арматуры дефекты не обнаружены.
Арматура считается выдержавшей испытание на прочность и плотность и
пригодной для монтажа.
Представители:
цеха (лаборатории) ________________________________________________________
технадзора заказчика ______________________________________________________
на проверку внутренней очистки трубопроводов
высокого давления
Город _______________________ "___" _________ 19__ г.
Предприятие (заказчик) ____________________________________________________
Цех (объект) ______________________________________________________________
Мы, нижеподписавшиеся, представитель __________________________________
(в лице)
___________________________________________________________________________
(наименование монтирующей организации)
___________________________________________________________________________
(должность, фамилия, имя, отчество)
и представитель технадзора заказчика в лице _______________________________
___________________________________________________________________________
(должность, фамилия, имя, отчество)
составили настояний акт о том, что нами произведены осмотр и проверка
внутренней очистки узлов и секций трубопроводов перед монтажом.
Проверены: ________________________________________________________________
(номера и наименования линий, марки узлов и
___________________________________________________________________________
секций, номера отдельных труб и пр.)
___________________________________________________________________________
___________________________________________________________________________
___________________________________________________________________________
___________________________________________________________________________
___________________________________________________________________________
Результаты проверки: ______________________________________________________
___________________________________________________________________________
___________________________________________________________________________
Производить монтаж указанных в настоящем акте узлов и секций
трубопроводов разрешается.
Представители:
монтирующей организации ___________________________________________________
технадзора заказчика ______________________________________________________
о готовности опорных конструкций к укладке
трубопроводов высокого давления
Город _______________________ "___" _________ 19__ г.
Предприятие (заказчик) ____________________________________________________
Цех (объект) ______________________________________________________________
Мы, нижеподписавшиеся, представитель строительной организации _________
__________________________________ в лице _________________________________
(наименование)
______________________________________, представитель монтажной организации
(должность, фамилия, имя, отчество)
_______________________________________ в лице ____________________________
(наименование)
___________________________________________________________________________
(должность, фамилия, имя, отчество)
и представитель технадзора заказчика в лице _______________________________
___________________________________________________________________________
(должность, фамилия, имя, отчество)
составили настоящий акт о том, что произведен осмотр законченных сооружений
опорных конструкций для укладки трубопроводов высокого давления
на следующих участках: ____________________________________________________
___________________________________________________________________________
___________________________________________________________________________
___________________________________________________________________________
Указанные опорные конструкции выполнены по чертежам:
___________________________________________________________________________
(проектная организация и номера чертежей)
и в соответствии со строительными нормами и правилами.
Укладка трубопроводов на опорные конструкции, перечисленные в настоящем
акте, разрешается.
Приложены:
исполнительные схемы опорных конструкций на ________________________ листах
ведомость постоянных реперов на ___________________________________ листах.
Представители:
строительной организации __________________________________________________
монтажной организации _____________________________________________________
технадзора заказчика ______________________________________________________
на предварительную растяжку (сжатие) компенсатора
Город _______________________ "___" _________ 19__ г.
Предприятие (заказчик) ____________________________________________________
Цех (объект) ______________________________________________________________
Мы, нижеподписавшиеся, представитель монтирующей организации __________
____________________________________________________________________ в лице
(наименование)
___________________________________________________________________________
(должность, фамилия, имя, отчество)
и представитель технадзора заказчика в лице _______________________________
___________________________________________________________________________
(должность, фамилия, имя, отчество)
составили настоящий акт о том, что произведена предварительная ____________
__________________ П-образного компенсатора за N _________________________,
собранного из труб NN ___________________________________________________ и
установленного на линии N ___________ условного прохода _______________ мм,
в соответствии с указанием в чертеже N ____________________________________
на __________ мм.
Строительная длина компенсатора в свободном состоянии _________________ мм.
растяжки (сжатия)
Строительная длина компенсатора после _____________________________________
(ненужное зачеркнуть)
_________ мм.
растяжка (сжатие)
Предварительная ______________________________ компенсатора произведена при
(ненужное зачеркнуть)
температуре окружающего воздуха _______________________________________ °C.
Представители:
монтирующей организации ___________________________________________________
технадзора заказчика ______________________________________________________
"_____" __________ 19__ г.
Трест ____________________________________________________________________,
______________________________________________________ монтажное управление
сварщиков и термистов, производивших сварочные работы
при монтаже: ________________________________________
_____________________________________________________
(наименование объекта)
???????????????????????????????????????????????????????????????????????????
N ? Фамилия, имя, отчество ?Клеймо?Разряд?Номер удостоверения? Примечание
п/п? сварщика или термиста ? ? ? и срок действия ?
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6
???????????????????????????????????????????????????????????????????????????
? ? ? ? ?
Начальник ПТО _____________________
Начальник участка _________________
Руководитель работ по сварке ______
ПРОВЕРКИ КАЧЕСТВА СВАРОЧНЫХ МАТЕРИАЛОВ
ДЛЯ ТРУБОПРОВОДОВ ВЫСОКОГО ДАВЛЕНИЯ N _______
Объект ____________________ Трест _____________________________
Блок N (корпус N) _________ ______________ монтажное управление
Лаборатории, производившие проверку
___________________________________
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
Номер?Дата ?Марка ?Номер ?Масса ?Дата ?Дата ?Пред-?Номер ?Резуль- ?Резуль- ?Резуль- ?Резуль- ? Результаты ?Заклю-?Фами-
про- ?про- ?электро-?партии?партии ?изго- ?полу-?прия-?серти-?тат про-?тат про-?тат сти-?тат про-?проверки сварочных?чение ?лия,
верки?верки?дов, ?сва- ?сва- ?товле-?чения?тие- ?фиката?верки ?верки ?лоскопи-?верки на? материалов, ?о при-?и., о.
? ?сва- ?рочных?рочных ?ния ? ?изго-? ?техно- ?механи- ?рования ?склон- ? предназначенных ?год- ?и под-
? ?рочной ?мате- ?мате- ? ? ?тови-? ?логи- ?ческих ?или ?ность ?для сварки сталей ?ности ?пись
? ?прово- ?риалов?риалов,? ? ?тель ? ?ческих ?свойств ?хими- ?к обра- ? группы ХН ?сва- ?лица,
? ?локи, ? ?кг ? ? ? ? ?свойств ?наплав- ?ческого ?зованию ????????????????????рочных?ответ-
? ?флюса; ? ? ? ? ? ? ?электро-?ленного ?анализа ?горячих ?на содер-?на опре-?мате- ?ствен-
? ?ГОСТ ? ? ? ? ? ? ?дов, ?металла,?наплав- ?трещин, ?жание ?деление ?риалов?ного
? ?или ТУ ? ? ? ? ? ? ?номер ?номер ?ленного ?номер ?ферритной?склон- ?для ?за
? ? ? ? ? ? ? ? ?акта ?прото- ?металла,?акта и ?фазы, ?ности ?произ-?про-
? ? ? ? ? ? ? ? ?и дата ?кола ?номер ?дата ?номер ?к меж- ?вод- ?верку
? ? ? ? ? ? ? ? ? ?и дата ?акта и ? ?протокола?кристал-?ства ?
? ? ? ? ? ? ? ? ? ? ?дата ? ?и дата ?литной ?работ ?
? ? ? ? ? ? ? ? ? ? ? ? ? ?корро- ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ?зии, ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ?номер ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ?прото- ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ?кола и ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ?дата ? ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9 ? 10 ? 11 ? 12 ? 13 ? 14 ? 15 ? 16 ? 17
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
Начальник участка _____________ Руководитель работ по сварке __________
"____" ________________ 19__ г. "____" ________________________ 19__ г.
Объект ____________________ Монтажное управление _______________
Блок N (корпус N) _________ треста _____________________________
Лаборатории, производившие проверку
____________________________________
?????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
N ? Номера ?Дата ?Дата ?Темпе-?Марка ?Способ? Сварочные материалы ?Фами- ?Резуль-?Дата ?Фами- ?Резуль-?Резуль-?Резуль-?Резуль- ?Резуль-?Резуль- ?Заклю- ?Фами-
п/п? линий, ?преды- ?сварки?ратур-?стали ?сварки?(тип, марка, ГОСТ или ТУ,?лия, ?тат ?терми-?лия, ?тат ?тат ?тат ?тат ?тат ?тат про- ?чение о ?лии,
? сварку ?дущей ?конт- ?ные ?(компо-? ?NN партий и сертификатов ?и., ?внеш- ?ческой?и., о.,?терми- ?радио- ?про- ?метал- ?опреде-?верки ?качестве?и., о.
? стыков ?про- ?роль- ?усло- ?зиция ? ???????????????????????????о., ?него ?обра- ?клеймо ?ческой ?графи- ?верки ?лографи-?ления ?на склон-?конт- ?и под-
?которых ?верки, ?ного ?вия ?марок ? ?Элект-?Прово-?Флюс?Защит-?клеймо?осмотра?ботки ?и под- ?обра- ?рования?механи-?ческих ?содер- ?ность к ?рольных ?писи
?выполнял?номера ?стыка ?прове-?сталей)? ?роды ?лока ? ?ный ?и под-?и изме-?конт- ?пись ?ботки, ?или ?ческих ?исследо-?жания ?межкрис- ?стыков и?лиц,
?сварщик ?одно- ? ?дения ?Д x S,? ? ? ? ?газ ?пись ?рений ?роль- ?тер- ?номер ?УЗД, ?свойств?ваний, ?феррит-?таллитной?возмож- ?ответ-
? ?типных ? ?сварки? н ? ? ? ? ? ?свар- ? ?ного ?миста ?акта ?номер ?свар- ?N про- ?ной ?коррозии,?ности ?ствен-
? ?стыков,? ? ?мм ? ? ? ? ? ?щика ? ?стыка,? ?замеров?заклю- ?ного ?токола, ?фазы, ?номер ?допуска ?ных за
? ?выпол- ? ? ? ? ? ? ? ? ? ? ?номер ? ?твер- ?чения, ?соеди- ?дата ?номер ?прото- ?сварщика?конт-
? ?ненных ? ? ? ? ? ? ? ? ? ? ?прото-? ?дости, ?дата ?нения ? ?прото- ?кола, ?к сварке?роль
? ?свар- ? ? ? ? ? ? ? ? ? ? ?кола ? ?дата ? ?на об- ? ?кола, ?дата ?очеред- ?
? ?щиком ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?разцах,? ?дата ? ?ной ?
? ?после ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?выре- ? ? ? ?партии ?
? ?нее ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?занных ? ? ? ?одно- ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?из ? ? ? ?типных ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?конт- ? ? ? ?произ- ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?роль- ? ? ? ?водст- ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?ного ? ? ? ?венных ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?стыка, ? ? ? ?стыков ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?номер ? ? ? ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?прото- ? ? ? ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?кола, ? ? ? ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?дата ? ? ? ? ?
?????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9 ? 10 ? 11 ? 12 ? 13 ? 14 ? 15 ? 16 ? 17 ? 18 ? 19 ? 20 ? 21 ? 22 ? 23
?????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
Начальник участка _____________ Руководитель работ по сварке __________
"____" ________________ 19__ г. "____" ________________________ 19__ г.
Объект ____________________ Трест _____________________________
Блок N (корпус N) _________ ______________ монтажное управление
Линия N _______  _____ кгс/см2 Температура _____ °C Продукт ________
?????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
Номер ?Харак- ?Сварочные материалы; тип,?Номер ?Подпись?Поло- ? Дата ?Способ?Темпе- ?Темпе-?Фами- ?Под- ?Дата ?Номер ?Резуль- ?Способ ?Дата ?Резуль- ?Резуль-?Отметки?Фамилия,?Фамилия,
стыка ?терис- ? марка, ГОСТ или ТУ, ?"Журнала ?контро-?жение ?сварки?сварки?ратура ?ратура?лия, ?пись ?терми- ?карты ?таты ?контроля?прове-?таты ?таты ?об уст-?и., о., ?и., о.
по ис-?тика ? N серт. ?проверки ?лера о ?стыка ? ?(при- ?воздуха?подо- ?и., о.?свар-?ческой ?поопе- ?внешнего?качества?дения ?замера ?замера ?ранении?клеймо и?прораба
полни-?стыка: ???????????????????????????качества ?приемке?(пово- ? ?хватки?в рабо-?грева ?свар- ?щика ?обра- ?рацион-?осмотра ?сварки ?радио-?содер- ?содер- ?дефек- ?подпись ?или
тель- ?Д x S;?элект-?прово-?флюс?защит-?сварочных?стыка ?ротное, ? ?корня ?чей ?стыка,?щика, ? ?ботки, ?ного ?и изме- ?(радио- ?графи-?жания ?жания ?тов ?лица, ?мастера
ной ? н ?роды ?лока ? ?ный ?мате- ?под ?непово- ? ?шва, ?зоне, ?°C ?номер ? ?номер ?конт- ?рений, ?графиро-?рова- ?феррит- ?основ- ? ?ответст-?по
схеме ?марка ? ? ? ?газ ?риалов", ?сварку ?ротное ? ?запол-?°C ? ?клейма? ?"Жур- ?роля ?цветной ?вание, ?ния ?ной фазы?ных ? ?венного ?сварке,
?стали; ? ? ? ? ?регистра-? ?верти- ? ?нения ? ? ? ? ?нала ?стыка ?или маг-?радио- ?или ?в на- ?леги- ? ?за конт-?подпись
?компо- ? ? ? ? ?ционные ? ?кальное,? ?раз- ? ? ? ? ?терми- ? ?нитно- ?графиро-?УЗД, ?плавлен-?рующих ? ?роль ?
?зиция ? ? ? ? ?номера ? ?горизон-? ?делки)? ? ? ? ?ческой ? ?порош- ?вание ?номер ?ном ?элемен-? ? ?
?марок ? ? ? ? ?проверок ? ?тальное)? ? ? ? ? ? ?обра- ? ?ковой ?и УЗД) ?заклю-?металле,?тов при? ? ?
?стали ? ? ? ? ? ? ? ? ? ? ? ? ? ?ботки" ? ?дефекто-? ?чения ?номер ?стило- ? ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ?и реги-? ?скопии; ? ? ?акта ?скопи- ? ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ?стра- ? ?номера ? ? ?и дата ?рова- ? ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ?ционный? ?актов ? ? ? ?нии, ? ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ?номер в? ?и даты ? ? ? ?номер ? ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ?журнале? ? ? ? ? ?акта ? ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?и дата ? ? ?
?????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9 ? 10 ? 11 ? 12 ? 13 ? 14 ? 15 ? 16 ? 17 ? 18 ? 19 ? 20 ? 21 ? 22 ? 23 ? 24 ? 25
?????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
Начальник участка _____________ Руководитель работ по сварке __________
"____" ________________ 19__ г. "____" ________________________ 19__ г.
Объект ____________________ Трест _____________________________
Блок N (корпус N) _________ ______________ монтажное управление
Линия N _______  _____ кгс/см2 Температура _____ °C Продукт ________
???????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
N ?Номер ?Д x S,?Марка?Тип ? Дата ?Вид ?Способ?Метод ? Режим термической обработки ?Фами- ?Результаты замера твердости ?Отметка?Фами-?Фамилия,
п/п?стыка ? н ?стали?электро-? ?терми-?наг- ?конт- ? ?лия, ?после термической обработки ?о необ-?лия, ?и., о.
?по ? мм ? ?дов, ???????????????ческой?рева ?роля ???????????????????????????????????и., ??????????????????????????????ходи- ?и., ?и подпись
?испол- ? ? ?марка ?сварки?терми-?обра- ? ?темпе-?номер ?темпе-?ско- ?время ?ско- ?о., ?номер ?основ- ?зона ?свар-?мости ?о. ?лица,
?нитель-? ? ?свароч- ? ?ческой?ботки ? ?ратуры?диаг- ?ратура?рость?выдер-?рость ?клеймо?акта ?ного ?терми- ?ного ?повтор-?конт-?ответст-
?ной ? ? ?ной ? ?обра- ? ? ? ?раммы ?на- ?наг- ?жки, ч?охлаж-?и под-?заме- ?металла?ческого?шва ?ной ?роле-?венного
?схеме ? ? ?прово- ? ?ботки ? ? ? ?или ?грева,?рева,? ?дения,?пись ?ров ? ?влияния? ?терми- ?ра ?за терми-
? ? ? ?локи ? ? ? ? ? ?время ?°C ?°C/ч ? ?°C/ч ?тер- ?твер- ? ? ? ?ческой ? ?ческую
? ? ? ? ? ? ? ? ? ?замера? ? ? ? ?миста ?дости ? ? ? ?обра- ? ?обработку
? ? ? ? ? ? ? ? ? ?темпе-? ? ? ? ? ?и дата? ? ? ?ботки ? ?сварных
? ? ? ? ? ? ? ? ? ?ратуры? ? ? ? ? ? ? ? ? ? ? ?стыков,
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?дата
???????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9 ? 10 ? 11 ? 12 ? 13 ? 14 ? 15 ? 16 ? 17 ? 18 ? 19 ? 20 ? 21 ? 22 ? 23
???????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
Начальник участка _____________ Руководитель работ по сварке __________
"____" ________________ 19__ г. "____" ________________________ 19__ г.
о проверке качества сварных стыков радиографированием
Объект ____________________ Трест _____________________________
Блок N (корпус N) _________ ______________ монтажное управление
Линия N ___________________ Лаборатория _______________________
___________________________________
Контроль качества проводился согласно ГОСТ ________________________________
????????????????????????????????????????????????????????????????????????????
N ?Номер ?Д x S,?Фами- ?Дата ? Снимок ?Обнару- ?Заклю-
п/п?стыка ? н ?лия, ?просве-????????????????????????женные ?чение
?по ис-? мм ?и. о. ?чивания?номер?размер,?чувстви-?дефекты ?по стыку
?полни-? ?свар- ? ? ? мм ?тель- ?и оценка?
?тель- ? ?щика, ? ? ? ?ность, %?согласно?
?ной ? ?номер ? ? ? ? ?ГОСТ ?
?схеме ? ?клейма? ? ? ? ?________?
????????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9 ? 10
????????????????????????????????????????????????????????????????????????????
Начальник лаборатории ___________ Радиограф _________________
"____" ____________ 19__ г. Удостоверение N _________ Выдано ____________
о проверке качества сварных стыков
ультразвуковой дефектоскопией
Объект ____________________ Трест _____________________________
Блок N (корпус N) _________ ______________ монтажное управление
Линия N ___________________ Лаборатория _______________________
___________________________________
Контроль качества проводился согласно ГОСТ ________________________________
???????????????????????????????????????????????????????????????????????????
N ?Номер ?Д x S,?Фами- ?Дата ?Тип ?Час- ?Угол ?Услов- ?Обнару- ?Заклю-
п/п?стыка ? н ?лия, ?про- ?дефек-?тота,?ввода?ная ?женные ?чение
?по ис-? мм ?и. о. ?све- ?тос- ?МГц ?луча,?чувст- ?дефекты ?по
?полни-? ?cвар- ?чива-?копа ? ?град ?витель-?и оценка?стыку
?тель- ? ?щика, ?ния ? ? ? ?ность, ?согласно?
?ной ? ?номер ? ? ? ? ?мм ?ГОСТ ?
?схеме ? ?клейма? ? ? ? ? ?________?
???????????????????????????????????????????????????????????????????????????
1 ? 2 ? 3 ? 4 ? 5 ? 6 ? 7 ? 8 ? 9 ? 10 ? 11
???????????????????????????????????????????????????????????????????????????
Начальник лаборатории ___________ Оператор __________________
"____" ____________ 19__ г. Удостоверение N _________ Выдано ____________
на гидравлическое испытание трубопроводов
высокого давления
Город _______________________ "___" _________ 19__ г.
Предприятие (заказчик) ____________________________________________________
Цех (объект) ______________________________________________________________
Мы, нижеподписавшиеся, представитель __________________________________
__________________________________________________________ в лице _________
(наименование монтирующей организации)
___________________________________________________________________________
(должность, фамилия, имя, отчество)
и представитель технадзора заказчика в лице _______________________________
___________________________________________________________________________
(должность, фамилия, имя, отчество)
составили настоящий акт о том, что произведено испытание на прочность
и плотность следующих трубопроводов _______________________________________
___________________________________________________________________________
(номер линии, наименование, диаметр)
___________________________________________________________________________
___________________________________________________________________________
___________________________________________________________________________
___________________________________________________________________________
Рабочее давление трубопроводов ____________________________________ кгс/см2
Во время испытания трубопроводы находились в течение ______________________
___________________________ мин под пробным давлением ____________ кгс/см2,
после чего давление было снижено до рабочего ______________________ кгс/см2
и выдерживалось до конца осмотра трубопроводов.
Во время испытания никаких дефектов, течи, а также падения давления
по манометру не обнаружено.
Трубопроводы, перечисленные в настоящем акте, считать выдержавшими
испытание.
Представители:
монтирующей организации ___________________________________________________
технадзора заказчика ______________________________________________________
на промывку (продувку) трубопроводов высокого давления
Город _______________________ "___" _________ 19__ г.
Предприятие (заказчик) ____________________________________________________
Цех (объект) ______________________________________________________________
Мы, нижеподписавшиеся, представитель __________________________________
____________________________________________________________________ в лице
(наименование пусконаладочной организации)
___________________________________________________________________________
(должность, фамилия, имя, отчество)
и представитель технадзора заказчика в лице _______________________________
___________________________________________________________________________
(должность, фамилия, имя, отчество)
составили настоящий акт о том, что произведена
промывка, продувка
_____________________ следующих трубопроводов: ____________________________
(ненужное зачеркнуть)
___________________________________________________________________________
(номер линии, наименование, диаметр)
___________________________________________________________________________
___________________________________________________________________________
___________________________________________________________________________
___________________________________________________________________________
___________________________________________________________________________
Промывка производилась со скоростью _________________________ м/с в течение
_____________ ч.
Продувка производилась ____________________________________, от компрессора
(каким газом)
___________________________________________ в течение __________________ ч.
(тип компрессора)
Представители:
пусконаладочной организации _______________________________________________
технадзора заказчика ______________________________________________________
на пневматическое испытание трубопроводов высокого
давления на герметичность системы
Город _______________________ "___" _________ 19__ г.
Предприятие (заказчик) ____________________________________________________
Цех (объект) ______________________________________________________________
Мы, нижеподписавшиеся, представитель __________________________________
____________________________________________________________________ в лице
(наименование пусконаладочной организации)
___________________________________________________________________________
(должность, фамилия, имя, отчество)
и представитель технадзора заказчика в лице _______________________________
___________________________________________________________________________
(должность, фамилия, имя, отчество)
составили настоящие акт о том, что произведено испытание на плотность
(герметичность) с определением процента падения давления следующих
трубопроводов: ____________________________________________________________
(номер линии, наименование, диаметр)
___________________________________________________________________________
___________________________________________________________________________
___________________________________________________________________________
___________________________________________________________________________
Рабочее давление трубопроводов ________________________________ кгс/см2
Испытание произведено на давление _____________________________ кгс/см2
Трубопроводы выдержаны при испытательном давлении в течение ________ ч.
Падение давления составило ______________________________________ % в ч
Допустимая величина падения давления ____________________________ % в ч
Трубопроводы, перечисленные в настоящем акте, считать выдержавшими
испытание на плотность (герметичность) с определением процента падения
давления.
Представители:
пусконаладочной организации _______________________________________________
технадзора заказчика ______________________________________________________
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/akt_forma/1/vsn_89525.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|