

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "РСТ", 2022 Примечание к документу Документ введен в действие с 01.09.2022. Название документа "ГОСТ Р 70006-2022. Национальный стандарт Российской Федерации. Двутавры стальные сварные с поперечно-гофрированной стенкой для строительных конструкций. Технические условия" (утв. и введен в действие Приказом Росстандарта от 11.02.2022 N 64-ст) "ГОСТ Р 70006-2022. Национальный стандарт Российской Федерации. Двутавры стальные сварные с поперечно-гофрированной стенкой для строительных конструкций. Технические условия"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

профили гнутые: Профили различных поперечных сечений, изготовляемые на профилегибочных станах из горячекатаного листового проката, имеющие поперечное сечение, одинаковое по всей длине. [ГОСТ 27772-2015, пункт 3.4] |
4.1 Сварные двутавры с поперечно-гофрированными стенками (СДГС) классифицируют по следующим признакам: по форме сечения стенки и поясов; по исполнению, по типу защитно-декоративного покрытия:
а) по форме сечения стенки сварные двутавры подразделяют на типы:
- СИ - с гофрированной стенкой с синусоидальной формой гофров;
- ТР - с гофрированной стенкой с треугольной формой гофров;
б) по форме поясов:
- Л - с поясами из плоского листа;
- Г - с поясами из гнутых профилей;
в) по исполнению:
- ПП - с параллельными поясами;
- НП - с непараллельными поясами (высота стенки, переменная по длине конструкции);
г) по типу защитно-декоративного покрытия:
- Б - без покрытия;
- Ц - цинковое покрытие;
- ЛКП - лакокрасочное (полимерное) покрытие.
4.2 Номинальная высота поперечно-гофрированной стенки hw от 250 до 1500 мм. Допускается изготавливать сварные двутавры высотой более 1500 мм по требованию потребителя.
4.3 Схема и примеры условного обозначения сварных двутавров приведены в приложении А.
4.4 Общие виды сварных двутавров с различными типами поперечно-гофрированных стенок и поясов показаны на рисунках 1 - 3.
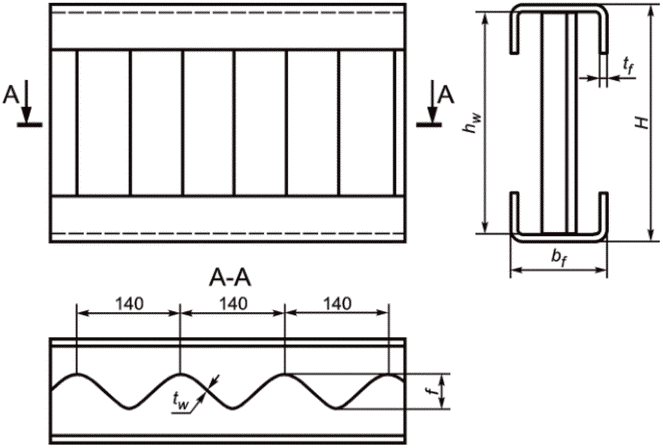
Рисунок 1 - Общий вид сварного двутавра с синусоидальной
поперечно-гофрированной стенкой и поясами из гнутых профилей
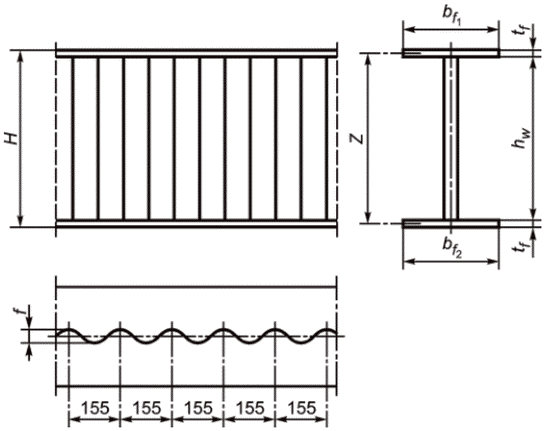
 - ширина верхнего пояса
 - ширина нижнего пояса
Рисунок 2 - Общий вид сварного двутавра с синусоидальной
поперечно-гофрированной стенкой и поясами из плоского листа
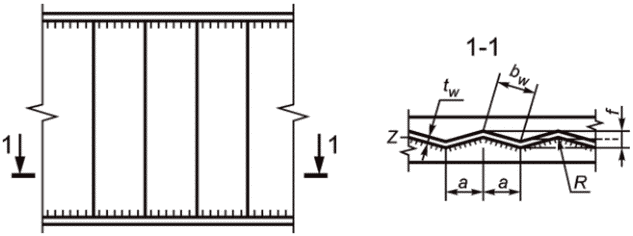
поперечно-гофрированной стенкой и поясами из плоского листа
4.5 Сварные двутавры изготавливают длиной от 3 до 20 м. По требованию потребителя допускается поставка сварных двутавров длиной более 20 м.
4.6 Номинальные размеры сварных двутавров должны соответствовать приведенным в таблицах 1, 2. Допускается изготовление сварных двутавров других размеров в соответствии с требованиями рабочих чертежей марки КМД.
Таблица 1
Номинальные размеры сварных
двутавров с синусоидальной формой гофров
В миллиметрах
Обозначение: стенка-пояс | Толщина стенки tw | Высота стенки hw | Высота волны гофра f | Шаг волны гофра | Ширина поясов bf | Толщина пояса tf | Высота свеса пояса | Длина сварного двутавра L |
СИ-Л |  | 333, 500, 625, 750, 1000, 1250, 1500 | 43 при tw = 3,0; 40 при tw = 2,0, 2,5 | 155 | 120 - 450 |  | - | 3000 - 20000 |
СИ-Г |  | 250, 333, 417, 500, 625 |  | 140 |  |  | 50, 80, 100 | 3000 - 20000 |
Таблица 2
с треугольной формой гофров
Обозначение: стенка-пояс | Толщина стенки tw | Высота стенки hw | Высота волны гофра f, мм | Шаг гофра a | Радиус закругления гофра в вершинах R | ||
для балок | для колонн | для балок | для колонн | ||||
ТР-Л | От 1/80 hw до 1/500 hw, но не менее 2 мм | от 1/12 L до 1/30 L | не менее f = hw/35 + 30 | не менее f = hw/30 + 30 | От 60tw до 80tw | Не более 60tw | <= 5tw |
Обозначение: L - пролет балки. Примечание - Полная высота стенки  . | |||||||
4.7 Ширина поясов сварных двутавров типа СИ должна быть одинаковой.
4.8 Сварные двутавры для балок в зависимости от места их расположения, должны изготовляться двух видов:
- рядовые;
- концевые, примыкающие к торцам зданий и температурным швам.
4.9 Схемы и основные размеры сварных двутавров должны соответствовать указанным в чертежах марки КМД.
4.10 В сварных двутаврах допускаются стыковые сварные соединения - поперечные стыки. Сварные швы в стыках должны быть равнопрочными основному металлу стыкуемых элементов.
Допускается следующее количество поперечных стыков:
- не более двух - при длине сварного двутавра менее 10 м;
- не более трех - при длине сварного двутавра 10 м и более.
Расстояние между стыками должно быть не менее 3 м. Минимальное расстояние от торца сварного двутавра до ближайшего к нему стыка - 1 м.
4.11 Поперечный стык стенки по отношению к ближайшему стыку пояса должен быть смещен на расстояние не менее 250 мм.
5.1.1 Сварные двутавры для конструкций конкретных видов, типов и марок должны изготавливаться по утвержденной рабочей документации, принятой к производству предприятием-изготовителем в соответствии с требованиями настоящего стандарта. Рабочая документация на сварные двутавры должна быть разработана в соответствии с ГОСТ 23118. Сварные двутавры должны удовлетворять установленным при проектировании требованиям по несущей способности и жесткости в соответствии с требованиями ГОСТ 23118-2019 (пункт 5.1.2).
5.1.2 Требования к материалам конструкций конкретных типов должны быть установлены в рабочей документации в соответствии с указаниями ГОСТ 23118-2019 (подраздел 5.2).
5.1.3 Стенка и пояса сварного двутавра должны соединяться тавровыми сварными соединениями Т1, Т3 по ГОСТ 8713, ГОСТ 14771 односторонними или двусторонними сплошными сварными швами.
5.1.4 Тавровые (поясные) и стыковые (стыки поясов и стенок) швы должны выполняться в заводских условиях автоматической или полуавтоматической сваркой в среде защитного газа с плавным переходом швов к основному металлу.
5.1.5 Стыки поясов и стенки сварного двутавра должны выполняться без накладок тавровыми сварными соединениями Т1, Т3 по ГОСТ 8713, ГОСТ 14771 с применением двусторонней сварки. Все стыковые сварные швы следует выполнять непрерывными с полным проваром.
Примечание - Допускается односторонняя сварка стыковых швов при условии подварки корня шва.
5.1.6 Сварные швы должны соответствовать категории II - среднему уровню качества в соответствии с ГОСТ 23118. Категории качества I и III (высокий и низкий уровни качества) устанавливаются по согласованию с потребителем.
5.1.7 Швы сварных соединений должны выполняться в соответствии с требованиями ГОСТ 5264 и ГОСТ 23118-2019 (подраздел 5.3).
5.1.8 При изготовлении сварных двутавров следует применять виды и технологию сварки, обеспечивающие механические свойства металла швов сварных соединений, которые должны быть не ниже нормативных значений соответствующих характеристик основного металла, не допускается образование кристаллизационных сварочных трещин.
5.1.9 Требования к твердости металла сварного соединения (металла шва, зоны термического влияния) и сопротивлению хрупкому разрушению при сварке в заводских условиях должны устанавливаться по ГОСТ 23118-2019 (пункт 5.5.2).
5.1.10 Сварные швы в соединениях поясов, стенки и ребер должны соответствовать следующим условиям:
- односторонние сплошные поясные швы - при толщине стенок до 5 мм включительно;
- двусторонние сплошные поясные швы - при толщине стенок более 5 мм;
- двусторонние сплошные поясные швы - около монтажных и опорных ребер, в местах приложения к поясам сосредоточенных нагрузок от вышележащих или примыкающих снизу конструкций, в узлах крепления связей и других элементов; двусторонние поясные швы следует выводить за контуры прикрепляемого элемента (узла) на длину 30kf (kf - катет поясного шва, примыкающий к стенке);
- двусторонние сплошные поясные швы независимо от толщины стенок (по рабочей документации для конструкций, эксплуатирующихся в помещениях с влажностью более 60% и при в агрессивных средах).
Поясные швы могут быть с неравными катетами, при этом катет, примыкающий к стенке, должен быть не более 1,2tw, а катет, примыкающий к поясу, должен соответствовать требованиям рабочей документации.
5.1.11 Отклонения размеров швов сварных соединений от проектных не должны превышать значений, указанных в ГОСТ 8713, ГОСТ 11533, ГОСТ 11534, ГОСТ 14771, ГОСТ 23518.
5.1.12 По окончании сварки сварные швы должны быть очищены от шлака, брызг и натеков металла. Подкладные планки следует удалять без применения ударных воздействий и повреждений основного металла, а места их приварки зачищать до основного металла.
5.1.13 В заказе или рабочей документации должны быть указаны:
- сварные соединения, для которых требуется контроль с использованием ультразвуковых, радиографических методов и механические испытания;
- методы и объемы контроля;
- требуемый уровень качества сварных соединений.
5.1.14 Номинальные диаметры отверстий в элементах сварных двутавров под болтовые соединения различных видов и классов точности A, B и C по ГОСТ 1759.0 и высокопрочных болтов (ГОСТ 32484.3 и ГОСТ 32484.1) принимают в соответствии с действующими нормативными документами и рабочей документацией.
5.1.15 Отверстия в конструкции следует выполнять сверлением, продавливанием, гидроабразивной, лазерной или плазменной резкой с последующим рассверливанием отверстия на предприятии-изготовителе, за исключением оговоренных в заказе или рабочей документации.
5.1.16 На поверхности сварного двутавра не должно быть трещин, расслоений, плен, закатов, рванин, раскатанных загрязнений.
5.2.1 Для изготовления сварных двутавров принимают:
- для поясов - горячекатаную листовую (ГОСТ 19903), широкополосную универсальную (ГОСТ 82) или толстолистовую (ГОСТ 14637) сталь не ниже С245 по ГОСТ 27772;
- для стенки - горячекатаный или холоднокатаный прокат (Ст3пс, Ст3сп, группа прочности ОК 360В, ОК 370В) по ГОСТ 16523, ГОСТ 19281, ГОСТ 27772, с обеспечением свариваемости.
Допускается применение иных конструкционных материалов исходя из требований заказа и технической документации на конкретный вид продукции.
5.2.2 Механические характеристики и химический состав стали для поясов и стенок сварных двутавров должны соответствовать установленным в рабочей документации.
5.2.3 Для дуговой сварки следует применять сварочную проволоку по ГОСТ 2246, флюс по ГОСТ 9087, углекислый газ по ГОСТ 8050 или его смеси с аргоном по ГОСТ 10157, электроды по ГОСТ 9467.
5.2.4 Качество исходных материалов должно быть подтверждено документами оценки соответствия предприятий-изготовителей.
5.3.1 Предельные отклонения размеров сварных двутавров не должны превышать значений, указанных в рабочей документации на конструкции конкретного вида и в ГОСТ 23118.
5.3.2 Предельные отклонения по толщине стенки и полок сварного двутавра должны соответствовать требованиям к прокату с точностью изготовления Б по ГОСТ 19903.
5.3.3 Отклонение от перпендикулярности торцов сварного двутавра не должно выводить его длину за предельные отклонения. В качестве длины сварного двутавра используется длина по торцам, перпендикулярным к его продольной оси.
5.3.4 Предельные отклонения размеров и геометрической формы сварного двутавра не должны превышать значений, приведенных в таблице 3.
Таблица 3
Предельные отклонения размеров
и геометрической формы сварного двутавра
В миллиметрах
Наименование параметра | Эскиз | Значение предельного отклонения |
Отклонение высоты H | 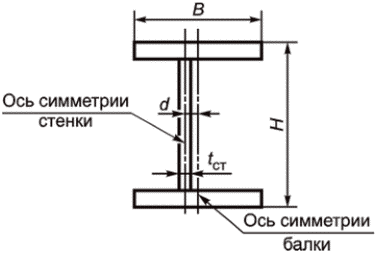 | +/- 3,0 |
Отклонение ширины B | +/- 3,0 | |
Смещение оси стенки относительно оси балки d | +/- 2,0 | |
Перекос полки  | 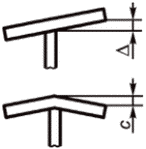 | 0,005B |
Грибовидность полки c | 0,005B | |
Скручивание (винтообразность сварного двутавра) g | 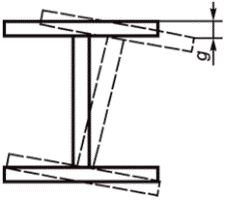 | 0,001L, но не более 10° |
Предельно допустимые прогибы сварного двутавра в плоскости и из плоскости | 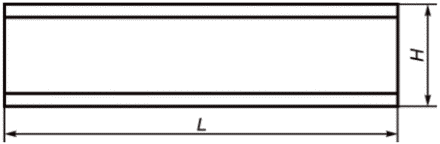 | 0,001L, |
по длине L | но не более 15 | |
по высоте H | 0,005H | |
Длина сварного двутавра L | ||
до 7 000 | +20 | |
от 7 000 до 15 000 | +35 | |
свыше 15 000 | +50 | |
Косина реза торцов сварного двутавра | 0,002H | |
Шаг гофров a | 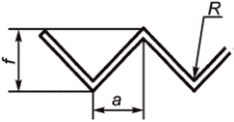 | +/- 0,05a |
Высота гофров f | +/- 0,05f | |
Радиус закругления треугольных гофров R | +/- 0,05R | |
Отклонение контура гофрированной стенки от вертикальной продольной оси сварного двутавра в узлах сопряжения с опорными или монтажными ребрами  | 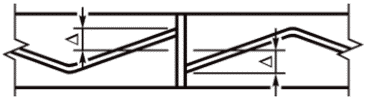 | <= 0,25f |
Стенка сварного двутавра с синусоидальной формой гофров | шаг волны гофра | 2,0 |
высота волны гофра | +/- 2,0 |
5.3.5 Предельные отклонения высоты и ширины гнутого профиля (швеллера) по ГОСТ 8278-83 (таблицы 3, 4).
5.3.6 Предельные отклонения от номинальных размеров, формы и взаимного положения поверхностей не должны превышать значений, установленных для 3 класса точности по ГОСТ 21779.
5.4.1 Готовые сварные двутавры в зависимости от их назначения и условий эксплуатации следует защищать от коррозии способами, приведенными в рабочей документации (лакокрасочные покрытия, полимерные порошковые покрытия, горячее цинкование и т.д.) в соответствии с требованиями ГОСТ 23118.
5.4.2 Толщина защитного покрытия, выполненная в заводских условиях, должна быть не менее 40 мкм.
5.4.3 В заводских условиях не подлежат грунтованию, окрашиванию или металлизации места монтажных соединений на высокопрочных болтах с контролируемым натяжением и зоны монтажной сварки на ширину 100 мм по обе стороны от сварного шва.
5.4.4 Качество очистки поверхностей конструкций от жировых загрязнений должно соответствовать второй степени обезжиривания поверхности по ГОСТ 9.402. Степень очистки поверхностей конструкций от окислов должна соответствовать требованиям, указанным в рабочей документации.
5.4.5 Лакокрасочные покрытия сварных двутавров по показателям внешнего вида должны соответствовать классам по ГОСТ 9.032:
- от IV до V - для конструкций, эксплуатируемых в средах со средне- и сильноагрессивной степенью воздействия;
- от IV до VI - для конструкций в слабоагрессивных средах;
- от IV до VII - для конструкций, эксплуатируемых в неагрессивных средах.
5.5.1 Сварные двутавры должны поставляться в соответствии с договором на поставку. В комплект поставки должны входить:
- сварные двутавры одного типоразмера, упакованные в пакеты;
- документ о качестве, оформленный в соответствии с ГОСТ 23118;
- сопроводительная документация.
5.5.2 В документе о качестве должна содержаться следующая информация:
- наименование предприятия-изготовителя или его товарный знак;
- наименование потребителя;
- номер заказа (договора);
- условное обозначение сварных двутавров в соответствии с требованиями настоящего стандарта;
- длина, м;
- количество, шт;
- теоретическая масса в т;
- номер плавки, химический состав и механические свойства стали (по данным документа о качестве со штампом ОТК завода - поставщика листового проката);
- сведения о сварщиках;
- сведения о сварочных материалах;
- данные по защите от коррозии;
- штамп технического контроля предприятия-изготовителя;
- дата отправки;
- дата оформления документа о качестве.
К документу оценки соответствия допускается прилагать:
- ведомость документов о качестве материалов, примененных для изготовления сварных двутавров;
- опись дипломов (удостоверений) квалификации сварщиков;
- ведомость результатов контроля качества сварных соединений в поясных швах сварных двутавров.
5.5.3 Сварные двутавры поставляются партиями, относящимися к одному заказу. Объем партии составляют сварные двутавры, отгруженные на неделимую единицу транспортных средств (на баржу, на сцеп платформ, тягач с прицепом, вагон и т.п.).
5.6.1 Маркировку сварных двутавров выполняют по ГОСТ 7566.
5.6.2 Маркировку наносят на ярлык, который крепят к каждому пакету. Маркировка должна содержать:
- наименование или товарный знак предприятия-изготовителя;
- номер заказа (договора);
- условное обозначение сварного двутавра;
- длину и число сварных двутавров в пакете;
- массу нетто пакета;
- номер пакета и партии;
- штамп технического контроля предприятия-изготовителя.
5.6.3 Правила транспортной маркировки грузов - по ГОСТ 14192.
5.7.1 Упаковку сварных двутавров выполняют по чертежам предприятия-изготовителя, утвержденным в установленном порядке. Упаковка должна обеспечивать сохранность профилей и защитного покрытия от механических повреждений, а также от смещения конструкций в пакете относительно друг друга.
5.7.2 Упаковка сварных двутавров, предназначенных для экспорта, должна соответствовать требованиям нормативных документов, утвержденных в установленном порядке, и договору.
6.1 При производстве сварных двутавров следует руководствоваться правилами и нормами безопасности в соответствии с ГОСТ 12.1.004, ГОСТ 12.1.019, ГОСТ 12.2.029, ГОСТ 12.2.107.
6.2 Техническое обслуживание оборудования следует производить не реже, чем через каждые 100 ч работы, соблюдая осторожность и аккуратность.
6.3 Общее состояние электроустановок, сварочного и станочного оборудования и автоматизированных линий проверяется каждый раз перед эксплуатацией.
6.4 Рабочие места должны быть обеспечены индивидуальными средствами защиты в соответствии с нормами обеспечения безопасных условий труда.
7.1 Сварные двутавры пожаро- и взрывобезопасны, нетоксичны и не требуют специальных мер при транспортировании, хранении и переработке.
7.2 При производстве сварных двутавров следует руководствоваться правилами и нормами охраны окружающей среды, ресурсосбережения и обращения с отходами в соответствии с ГОСТ 30775.
8.1 Изготовленные сварные двутавры должны быть приняты службой технического контроля предприятия-изготовителя.
8.2 Входной контроль материалов и комплектующих изделий проводят в соответствии с ГОСТ 24297.
8.3 Сварные двутавры принимают поштучно с пооперационным контролем в процессе изготовления.
8.4 Операционному контролю подлежат:
- размеры поперечного сечения проката - при отборе его для изготовления сварных двутавров;
- количество и расположение поперечных стыков - при отборе заготовок требуемой длины;
- форма и взаимное расположение кромок в поперечных стыках - при сборке стыков под сварку;
- качество сварных стыковых и поясных соединений.
8.5 Приемочный контроль сварных двутавров должен включать:
- измерения размеров поперечного сечения двутавров и их длины;
- измерения отклонения формы поясов;
- внешний осмотр по длине сварных швов с проверкой их формы и размеров.
8.6 При приемке готовых изделий должна быть обеспечена возможность их осмотра и проведения всех контрольных измерений и проверок.
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: имеется в виду разд. 6.4 ГОСТ 23118-2019, а не подразд. 5.7.4. |
8.7 Контроль качества сварных швов в поясных соединениях и опорных узлах неразрушающим методом выполняют в соответствии с требованиями ГОСТ 23118-2019 (подраздел 5.7.4).
8.8 При выявлении в сварном шве недопустимого дефекта, объем контроля удваивают.
8.9 В каждой партии сварных двутавров механические свойства сварных соединений не ниже второй категории должны быть подтверждены результатами испытаний контрольных образцов в соответствии с ГОСТ 23118, если это обусловлено требованиями заказа или рабочей документации.
8.10 Сварные двутавры, у которых выявлено несоответствие требованиям ГОСТ 23118, возвращают на исправление дефектов, после чего предъявляют на приемку повторно.
8.11 Приемо-сдаточный контроль каждой партии выполняют по номенклатуре показателей и процедур, приведенных в ГОСТ 23118-2019 (таблица 5).
9.1 Номинальные размеры, предельные отклонения формы и взаимного положения поверхностей выполняют в соответствии с требованиями ГОСТ 26433.1.
9.2 Контроль качества очистки и обезжиривания поверхностей сварных двутавров следует выполнять по ГОСТ 9.402.
9.3 Внешний вид покрытия следует контролировать визуально по ГОСТ 9.302 для металлических и неметаллических неорганических покрытий и по ГОСТ 9.032 для лакокрасочных покрытий.
9.4 Контроль толщины покрытия необходимо проводить неразрушающими методами с применением приборов для контроля толщины покрытий в соответствии с ГОСТ 9.302. За результат следует принимать среднее значение пяти измерений толщины покрытия на каждом контролируемом участке.
9.5 Контроль отклонения формы и линейных размеров сечения сварных двутавров следует выполнять универсальными методами контроля и средствами измерений в соответствии с ГОСТ 23118. Проверка размеров проводится на расстоянии не менее 500 мм от торца сварного двутавра и в среднем сечении. Высота сварного двутавра измеряется по оси Y-Y.
9.6 Линейные размеры проверяются мерительным инструментом: штангенциркулем по ГОСТ 166, рулеткой металлической по ГОСТ 7502, измерительной линейкой по ГОСТ 427.
9.7 Контроль качества сварных соединений следует выполнять в соответствии с ГОСТ 23118. Форму и размеры сварных швов контролируют с помощью шаблонов и универсального мерительного инструмента.
9.8 Механические свойства контрольных образцов сварных стыковых соединений определяют по ГОСТ 6996.
9.9 Марка, химический состав и механические свойства проката для изготовления сварных двутавров должны быть удостоверены документами о качестве предприятия-поставщика проката.
9.10 Контроль качества защитного покрытия сварных двутавров выполняется визуально, без применения увеличительных приборов.
9.11 Верификация материалов и изделий, применяемых при изготовлении сварных двутавров с гофрированной стенкой, осуществляется по ГОСТ 24297.
10.1 Сварные двутавры поставляют поштучно или упакованными в пачки. Готовые сварные двутавры транспортируют любым видом транспорта в соответствии с правилами перевозки и условиями погрузки и крепления грузов, действующими на транспорте данного вида. Требования к транспортированию и хранению сварных двутавров - по ГОСТ 7566.
10.2 Пакеты сварных двутавров при транспортировании должны быть уложены на подкладки (деревянные или из другого материала) одинаковой не менее 50 мм толщины, шириной не менее 150 мм и длиной больше габаритного размера пакета не менее чем на 100 мм, расположенные не реже, чем через 3 м. Пакеты при транспортировании должны быть закреплены и надежно предохранены от перемещения и механических воздействий.
10.3 Условия транспортирования и хранения сварных двутавров при воздействии климатических факторов внешней среды должны соответствовать ГОСТ 15150. Допускается хранение сварных двутавров на открытой площадке.
Смонтированные конструкции с использованием сварных двутавров должны эксплуатироваться при нагрузках и условиях, предусмотренных проектной документацией.
Надзор за содержанием конструкций в исправном состоянии в эксплуатируемых зданиях и сооружениях должен осуществляться в соответствии с требованиями действующих нормативных технических документов по технической эксплуатации зданий и сооружений.
12.1 Изготовитель должен гарантировать качество сварных двутавров при соблюдении условий транспортирования, хранения, указаний по применению и эксплуатации.
12.2 Гарантийный срок хранения в месяцах с даты изготовления указывается в документе о качестве.
(справочное)
СДГС X-XX-X-XX-XXX-X-X-ГОСТ Р 70006-2022
____ _ __ _ __ ___ _ _ _________________
Сварной двутавр ? ? ? ? ? ? ? ? ?
с поперечно-гофрированной стенкой ? ? ? ? ? ? ? ? ?
??????????????????????????????????? ? ? ? ? ? ? ? ?
Длина, м (3000 - 20000) ? ? ? ? ? ? ? ?
??????????????????????????????????????? ? ? ? ? ? ? ?
Высота и толщина стенки, мм ? ? ? ? ? ? ?
?????????????????????????????????????????? ? ? ? ? ? ?
Тип сечения стенки (СИ, ТУ) ? ? ? ? ? ?
???????????????????????????????????????????? ? ? ? ? ?
Исполнение (ПП, НП) и форма поясов (Л, Г) ? ? ? ? ?
??????????????????????????????????????????????? ? ? ? ?
Размеры сечений поясов (ширина и толщина листа, ? ? ? ?
параметры гнутого профиля), мм ? ? ? ?
?????????????????????????????????????????????????? ? ? ?
Наличие защитно-декоративного покрытия (Б, Ц, ЛКП) ? ? ?
????????????????????????????????????????????????????? ? ?
Сталь ? ?
??????????????????????????????????????????????????????? ?
Обозначение стандарта ?
?????????????????????????????????????????????????????????????????
Рисунок А.1 - Схема условного обозначения сварного двутавра
Примеры условных обозначений:
Сварной двутавр с поперечно-гофрированной стенкой длиной 18 м, высотой стенки 800 мм, толщиной 5 мм, с синусоидальной формой гофров, с параллельными поясами из плоского листа шириной 300 мм, толщиной 15 мм, без защитно-декоративного покрытия из стали С245
СДГС18-800x5-СИ-ППЛ-300x15-Б-С245-ГОСТ Р 70006-2022
То же, с параллельными поясами из гнутого швеллера шириной 120 мм с высотой полки 50 мм, толщиной 3 мм, с защитно-декоративным покрытием из стали С245
СДГС18-1000x5-СИ-ППГ-120x50x3-ЛКП-С245-ГОСТ Р 70006-2022
То же, с непараллельными поясами, высотой 1500 - 800 мм, толщиной 6 мм, с треугольной формой гофров, с трапециевидной высотой стенки с поясами из плоского листа шириной 450 мм, толщиной 20 мм, без защитно-декоративного покрытия, из стали С345
СДГС18-1500-800x6-ТР-НПЛ-450x20-Б-С345-ГОСТ Р 70006-2022
УДК 669.14:624.014.2:006.354 | ОКС 91.080.01 |
Ключевые слова: сварной двутавр с поперечно-гофрированной стенкой, гофр, синусоидальная форма гофров, треугольная форма гофров, конструкции стальные, ребра жесткости, технические требования, правила приемки, методы испытаний, маркировка, упаковка, транспортирование, хранение | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/gost-r_gosudarstvennyj-standart/3/gost_85941.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|