

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2020 Примечание к документу Документ введен в действие с 01.12.2020. Название документа "ГОСТ Р ИСО 9692-4-2020. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Рекомендации по подготовке соединений. Часть 4. Плакированные стали" (утв. и введен в действие Приказом Росстандарта от 18.06.2020 N 278-ст) "ГОСТ Р ИСО 9692-4-2020. Национальный стандарт Российской Федерации. Сварка и родственные процессы. Рекомендации по подготовке соединений. Часть 4. Плакированные стали"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

N | Толщина основного металла t1, мм | Тип подготовки | Поперечное сечение | Угол  ,  | Зазор b, мм; радиус R, мм | Размер притупления c, мм | Высота подготовки h, мм | Удаление слоя e, мм | Примечания |
1.1 | t1 <= 18 | Односторонняя с V-образным скосом кромок с увеличенным притуплением | 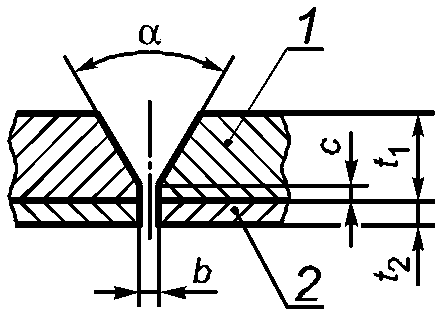 |   | 4 < R < 8 b <= 3 | 2 <= c <= 4 | - | - | Шлифовка или механическая обработка со стороны плакирующего слоя |
1.2 | Односторонняя с U-образным скосом кромок | 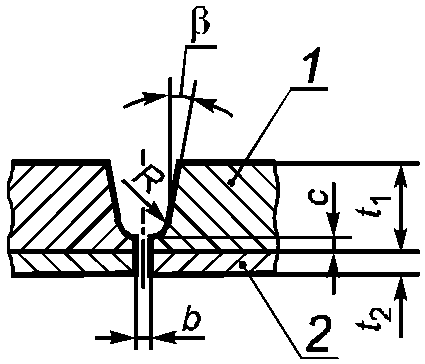 | |||||||
1.3 | t1 > 18 | Двусторонняя с V-образным скосом кромок с увеличенным притуплением | 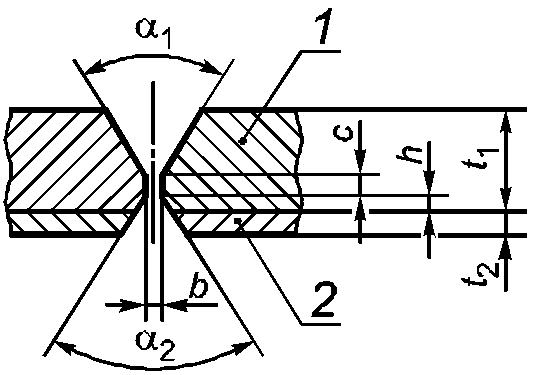 |   | 4 <= R <= 8 b <= 3 | 2 <= c <= 6 | h = 3 | - | - |
1.4 | Односторонняя с U-образным скосом кромок с V-образным скосом для корня шва | 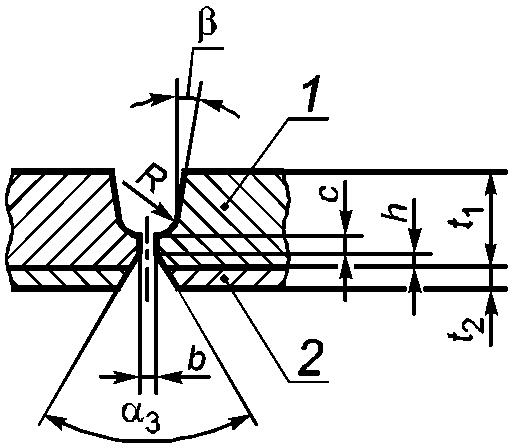 | |||||||
1 - основной металл; 2 - плакирующий слой; t2 - толщина плакирующего слоя. | |||||||||
Таблица 2
Подготовка соединений для двусторонней сварки
с удалением плакирующего слоя
N | Толщина основного металла t1, мм | Тип подготовки | Поперечное сечение | Угол  ,  | Зазор b, мм; радиус R, мм | Размер притупления c, мм | Высота подготовки h, мм | Удаление слоя e, мм | Примечания |
2.1 | t1 <= 18 | Односторонняя с V-образным скосом кромок | 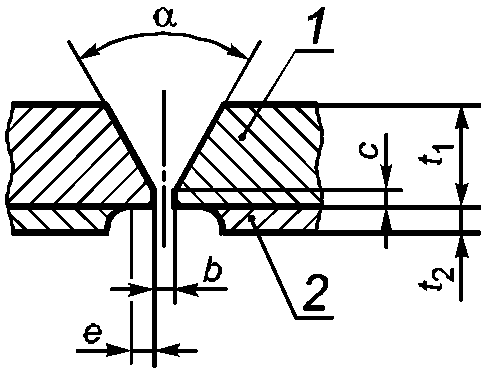 |   | 3 <= b <= 5 4 <= R <= 8 | c <= 2 | - | e >= 4 | Шлифовка или механическая обработка со стороны плакирующего слоя. Соседние плакированные поверхности должны быть защищены от измельченных частиц. При использовании дуговой сварки под флюсом удаление слоя e должно составлять не менее 8 мм |
2.2 | Односторонняя с U-образным скосом кромок | 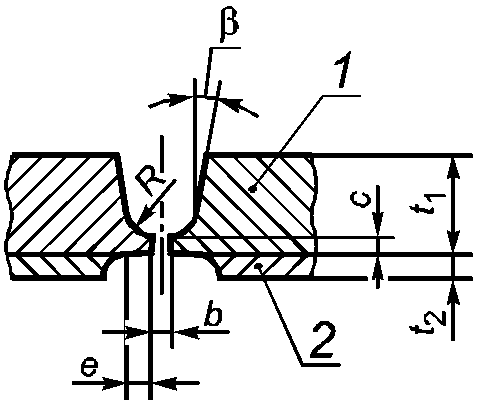 | |||||||
2.3 | t1 > 18 | Двусторонняя с V-образным скосом кромок | 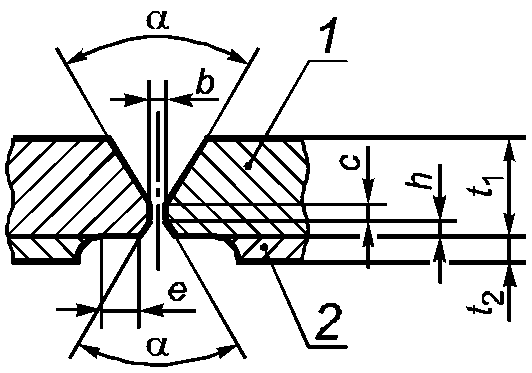 |  | 3 <= b <= 5 | c <= 2 | h ~= 1/3t1 | e >= 4 | - |
1 - основной металл; 2 - плакирующий слой; t2 - толщина плакирующего слоя. | |||||||||
Таблица 3
Подготовка соединений для односторонней сварки
N | Толщина основного металла t1, мм | Тип подготовки | Поперечное сечение | Угол  ,  | Зазор b, мм | Размер притупления c, мм | Высота подготовки h, мм | Удаление слоя e, мм | Примечания |
3.1 | t1 < 18 | Односторонняя с V-образным скосом кромок | 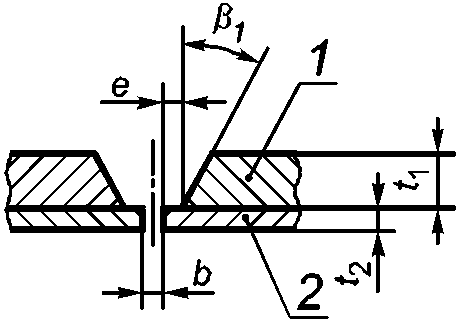 |   | 2 <= b <= 4 | - | - | e >= 3 | - |
3.2 | Односторонняя с V-образным скосом кромок с V-образным скосом для корня шва | 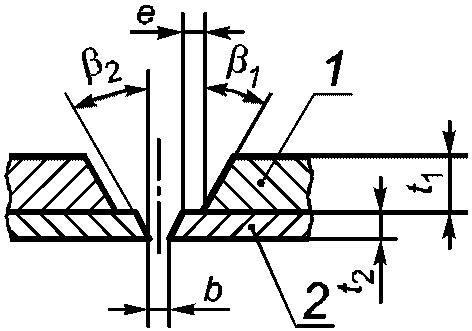 | |||||||
3.3 | t1 <= 18 1 <= t2 <= 4 | Сварка труб | 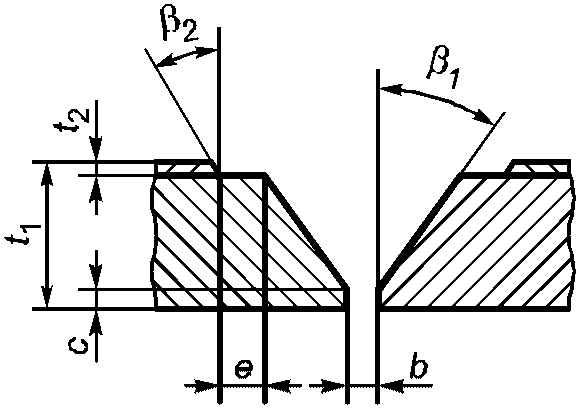 |   | 1 <= b <= 4 | c <= 2 | - | e >= 2 | Следует применять для сварки труб |
1 - основной металл; 2 - плакирующий слой; t2 - толщина плакирующего слоя. | |||||||||
Таблица 4
N | Толщина основного металла t1, мм | Тип подготовки | Поперечное сечение | Угол  | Зазор b, мм; радиус R, мм | Размер притупления c, мм | Высота подготовки h, мм | Удаление слоя e; мм | Примечания |
4.1 | t1 <= 18 | Односторонняя с V-образным скосом кромок | 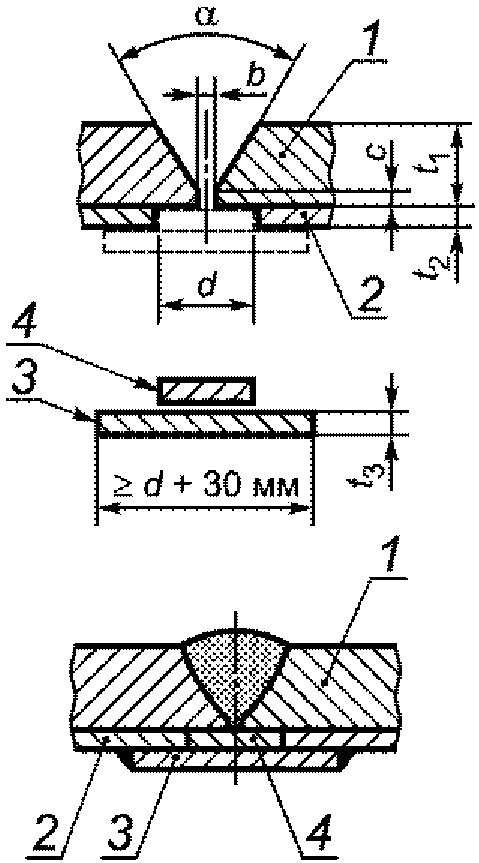 |  | b <= 3 | c <= 2 | - | - | Вставку для формирования соединения с размерами d ~= (b + 10)·t2 помещают в заготовку соединения со стороны плакирующего слоя после его снятия t3 >= t2 |
4.2 | t1 <= 18 | Односторонняя с V-образным скосом кромок | 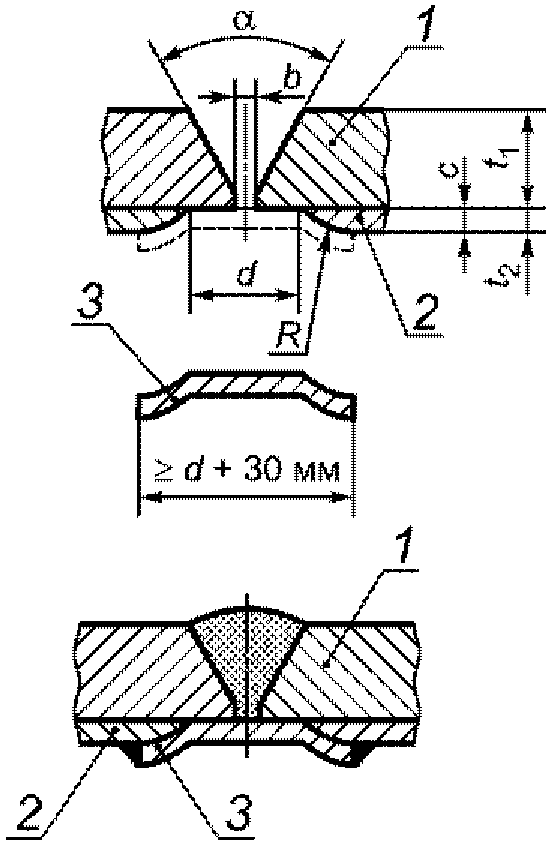 |  | b <= 3 R > 10 | c <= 2 | - | - | Плакирующий слой удаляют на ширину d, где d ~= b + 15 |
1 - основной металл; 2 - плакирующий слой; 3 - накладка; 4 - вставка; t2 - толщина плакирующего слоя. | |||||||||
(справочное)
НАЦИОНАЛЬНЫМ СТАНДАРТАМ
Таблица ДА.1
Обозначение ссылочного международного стандарта | Степень соответствия | Обозначение и наименование соответствующего национального стандарта |
EN 1011-5 | - | |
Перечень стандартов, соответствующих европейским, приведенным в разделе 2.
Европейский стандарт, приведенный в разделе 2 | Соответствующий технический отчет ISO | Наименование технического отчета |
EN 1011-5 | ISO TR 17671-5 | "Сварка. Рекомендации по сварке металлических материалов. Часть 5. Сварка плакированных сталей" |
УДК 621.791:006.354 | ОКС 25.160.40 |
Ключевые слова: сварка, типы подготовки соединений, плакированные стали | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/gost-r_gosudarstvennyj-standart/5/gost_83217.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|