

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: Стандартинформ, 2014 Примечание к документу Документ включен в Перечень международных и региональных (межгосударственных) стандартов, а в случае их отсутствия - национальных (государственных) стандартов, в результате применения которых на добровольной основе обеспечивается соблюдение требований технического регламента Таможенного союза "О безопасности оборудования, работающего под избыточным давлением" (ТР ТС 032/2013) (Решение Коллегии Евразийской экономической комиссии от 11.06.2019 N 96). Документ введен в действие с 01.07.2014. Название документа "ГОСТ Р 55171-2012. Национальный стандарт Российской Федерации. Котлы стационарные паровые, водогрейные и котлы-утилизаторы. Сварные соединения. Контроль качества. Общие требования" (утв. и введен в действие Приказом Росстандарта от 23.11.2012 N 1140-ст) "ГОСТ Р 55171-2012. Национальный стандарт Российской Федерации. Котлы стационарные паровые, водогрейные и котлы-утилизаторы. Сварные соединения. Контроль качества. Общие требования"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

3.1 уровень контроля: Степень точности для полноты и выбора параметров контроля применяемым методом. Различные уровни контроля соответствуют различным величинам чувствительности и/или возможности обнаружения несплошностей. Выбор уровня контроля обычно связан с требованиями по качеству. | en: | testing level |
3.2 уровень оценки: Уровень контроля, начиная с которого должна оцениваться индикация. | en: | quality level |
3.3 уровень регистрации: Уровень контроля, начиная с которого индикация должна регистрироваться. | en: | registration level |
3.4 уровень приемки: Уровень контроля, нижняя граница которого связана с допустимыми несплошностями, изъянами и т.п. | en: | acceptance level |
3.5 группы качества: Установленные предельные величины несплошностей, соответствующие ожидаемому качеству сварных соединений конструкций. Примечание - Пределы определяются в зависимости от типов дефектов, их количества и их реальных размеров. По ГОСТ Р 5817 предусмотрены три уровня качества (B, C, D). | en: | quality groups |
3.6 индикация: Изображение или сигнал от несплошности в форме, доступной при использовании какого-либо метода контроля. | en: | indication |
В настоящем стандарте содержатся требования к контролю стыковых, угловых и тавровых сварных соединений из углеродистых, легированных и аустенитных сталей. Применение настоящего стандарта при контроле сварных соединений из других материалов должно указываться в стандартах или конструкторской документации. Предприятие-изготовитель, монтажная или ремонтная организация обязаны применять такие виды, методы и объемы контроля своей продукции, которые гарантировали бы выявление недопустимых дефектов, ее высокое качество и надежность в эксплуатации.
Данным стандартом регламентируются следующие методы контроля:
1. Неразрушающий контроль:
- визуальный и измерительный контроль,
- магнитопорошковый контроль,
- контроль проникающими веществами - капиллярный,
- радиографический контроль,
- ультразвуковой контроль,
- стилоскопический (спектрометрический) контроль,
- контроль твердости,
- прогонка металлического шара,
- гидравлические испытания;
разрушающие (лабораторные) испытания.
2. Механические испытания:
- металлографические исследования,
- испытания на стойкость против межкристаллитной коррозии,
- определение химического состава наплавленного металла.
Лаборатории, выполняющие контроль, должны быть аккредитованы в соответствии с требованиями ГОСТ Р ИСО/МЭК 17025, быть независимыми от процесса изготовления. В лаборатории должна быть организована система качества, контролирующая ее деятельность.
Персонал, выполняющий неразрушающий контроль и оценивающий результаты, должен быть аттестован и сертифицирован в соответствии с ГОСТ Р ИСО 9712 или иным аналогичным стандартом на определенный уровень квалификации в соответствующем промышленном секторе. Персонал, выполняющий лабораторные испытания, должен быть соответствующим образом обучен, иметь достаточный производственный опыт и квалификацию в области деятельности.
Перед началом проведения контроля в наличии должна быть вся необходимая предварительная информация, которая требуется стандартами на контроль.
Контроль должен выполняться в соответствии с нормативными и методическими документами или разработанными инструкциями (технологическими картами), как того требует стандарт на определенный метод контроля.
Все результаты контроля должны быть зарегистрированы в соответствии с требованиями стандартов на проведение контроля.
На каждое сварное соединение или группу сварных соединений должно быть составлено заключение о качестве, которое содержит в себе сведения, требуемые стандартами.
8.1 Неразрушающий контроль
Выбор метода контроля обуславливается следующими факторами:
- свойствами свариваемых материалов,
- конструкцией сварного соединения,
- состоянием поверхности,
- требованиями к качеству,
- доступом,
- видом и расположением предполагаемой несплошности,
- производительностью контроля.
Методы контроля или их сочетание устанавливаются конструкторской организацией в соответствии с требованиями нормативных документов на продукцию и согласовываются со службой неразрушающего контроля предприятия-изготовителя (ремонтной или монтажной организации). Методика контроля и нормы оценки качества устанавливаются стандартами на изготовление.
По неразрушающим методам контроля в общем случае связь между стандартами, устанавливающими требования к методике и уровням контроля, и стандартами, устанавливающими требования к уровням приемки, скоординирована с группами качества по ГОСТ Р ИСО 5817 и приведена в приложении А.
Общепринятые методы неразрушающего контроля для обнаружения поверхностных несплошностей приведены в таблице 1, а для внутренних несплошностей - в таблице 2.
Таблица 1
для всех видов сварных соединений, включая угловые
Материал | Метод контроля |
Углеродистые и низколегированные стали | ВИК ВИК и МК ВИК и ПВК |
Аустенитные стали | ВИК ВИК и ПВК |
Таблица 2
в стыковых и тавровых сварных соединениях
с полным проплавлением
Материал и вид соединения | Метод контроля в зависимости от толщины стенки | ||
Толщина стенки, мм <a> | |||
t <= 8 | 8 < t <= 40 | t > 40 | |
Стыковые соединения из углеродистых и низколегированных сталей | РК или (УК) | РК или УК | УК или (РК) |
Тавровые соединения из углеродистых и низколегированных сталей | (УК) или (РК) | УК или (РК) | УК или (РК) |
Стыковые соединения из аустенитных сталей | РК | РК или (УК) | РК или (УК) |
Тавровые соединения из аустенитных сталей | (УК) или (РК) | РК или (УК) | РК или (УК) |
Кроме методов, приведенных в таблице 2, применяются другие методы контроля, такие как: стилоскопический (спектрометрический) контроль твердости, прогонка металлического шара, гидравлические испытания. Эти методы применяются в соответствии с требованиями стандартов и конструкторской документации.
8.1.1 Визуальный и измерительный контроль
Визуальный и измерительный контроль проводится с целью выявления наружных дефектов, а также отклонений от требований, установленных нормативными документами и конструкторской документацией, в том числе:
- отклонений по геометрическим размерам и взаимному расположению элементов,
- поверхностных трещин всех видов и направлений,
- дефектов на поверхности основного металла и сварных соединений (вмятин, расслоений, раковин, наплывов, подрезов, прожогов, свищей, незаваренных кратеров, непроваров, пор, включений и т.п.).
Визуальному и измерительному контролю подвергаются все сварные соединения. При доступности сварных соединений визуальному контролю с двух сторон, контроль следует проводить как с наружной, так и с внутренней стороны.
8.1.2 Контроль проникающими веществами (капиллярный) и магнитопорошковый контроль
Контроль проникающими веществами (капиллярный) и магнитопорошковый контроль проводятся в целях определения поверхностных и подповерхностных дефектов. Чувствительность капиллярного и магнитопорошкового контроля и нормы оценки устанавливаются стандартом на изготовление. В общем случае, если стандартом на изготовление не указано иное, взаимосвязь между стандартами по контролю этими методами и группами качества по ГОСТ Р ИСО 5817 приведена в информационном приложении А. Необходимость контроля с двух сторон сварного соединения определяется так же, как и при визуальном контроле. Капиллярный контроль может проводиться на сварных соединениях из любых материалов. Магнитопорошковому контролю подвергают только сварные соединения деталей из углеродистых и низколегированных сталей.
8.1.3 Радиографический контроль
Радиографический контроль применяется для выявления внутренних дефектов в объеме наплавленного металла. Обязательному радиографическому контролю подлежат все места сопряжения стыковых продольных и поперечных сварных соединений барабанов и коллекторов, все стыковые сварные соединения барабанов и коллекторов из сталей аустенитного класса, а также сварные соединения деталей из комбинированных материалов (различных структурных классов), другие сварные соединения (в том числе угловые и тавровые) по требованию нормативных документов на изготовление изделия. В общем случае, если стандартом на изготовление не указано иное, взаимосвязь между стандартами по радиографическому контролю и группами качества по ГОСТ Р ИСО 5817 приведена в информационном приложении А.
8.1.4 Ультразвуковой контроль
Ультразвуковой контроль применяется для выявления внутренних дефектов в объеме наплавленного металла. Контроль проводится в соответствии с требованиями стандартов на изготовление, объемы и нормы оценки устанавливаются стандартами на изготовление и конструкторской документацией. В сварных соединениях контролю и одинаковой оценке подлежат металл шва околошовной зоны шириной не менее 10 мм, если стандартами не установлено иное. Контроль угловых сварных соединений производится при внутреннем диаметре привариваемой детали не менее 100 мм, с толщиной стенки 8 мм и более.
8.1.5 Контроль прогонкой металлического шара
Контроль прогонкой металлического шара проводится в целях проверки полноты удаления грата или отсутствия чрезмерного проплавления шва с внутренней стороны и обеспечения заданного проходного сечения в сварных соединениях труб поверхностей нагрева. Контроль проводят для труб с номинальным внутренним диаметром не более 70 мм в случаях, оговоренных стандартами на изготовление и конструкторской документацией.
8.1.6 Контроль твердости
Измерение твердости металла сварного соединения проводится с целью проверки качества выполнения термической обработки. Измерению твердости подлежит металл шва сварных соединений, выполненных из легированных теплоустойчивых сталей, методами и в объеме, установленными стандартами и конструкторской документацией.
Контроль твердости металла шва производственного сварного соединения проводится в целях проверки качества выполнения термической обработки сварных соединений. Измерение твердости выполняется переносными твердомерами, внесенными в Госреестр как средство измерения, по методике завода-изготовителя. Объемы контроля твердости производственных сварных соединений устанавливаются (ПКД - дать определение) заводом-изготовителем. На каждом контролируемом шве проводится три замера твердости, если это возможно технически. Твердость хромомолибденового и хромомолибденованадиевого металла шва, измеренная переносным твердомером, должна быть в диапазоне 125 - 240 HB.
8.1.7 Контроль стилоскопированием (спектрометрический)
Стилоскопический или спектрометрический контроль металла шва производственных сварных соединений, выполненных легированными присадочными материалами, проводится в целях подтверждения соответствия содержаний легирующих элементов в металле шва требованиям нормативной документации на сварочные материалы. Стилоскопический (спектрометрический) контроль выполняется переносными стилоскопами до термообработки в соответствии с РД 34 10.122-94 (требуется переработка). Спектрометрический контроль выполняется переносными спектрометрами, внесенными в Госреестр как средство измерения, по методике завода-изготовителя. Объемы и нормы оценки стилоскопического (спектрометрического) контроля производственных сварных соединений устанавливаются ПКД завода-изготовителя.
8.1.8 Гидравлические испытания
Гидравлические испытания являются заключительными и проводятся после выполнения термической обработки и всех видов контроля, а также исправления обнаруженных дефектов сварных соединений. Сварные соединения подвергаются гидравлическим испытаниям в составе сборочных единиц или изделий по указанию нормативных документов или конструкторской документации.
8.2 Разрушающий контроль
Основными методами разрушающего контроля металла и сварных соединений являются:
- Механические и технологические испытания сварных соединений и наплавленного металла на растяжение при комнатной и повышенной температурах, статический изгиб, ударная вязкость (работа удара);
- Контроль макроструктуры сварных соединений на наличие дефектов;
- Контроль твердости в сечении на поперечных образцах;
- Определение содержания ферритной фазы в наплавленном металле;
- Испытание сварных соединений на стойкость против межкристаллитной коррозии;
- Определение химического состава наплавленного металла.
Разрушающий контроль сварных соединений должен проводиться на образцах, изготовленных из контрольных или производственных сварных соединений, вырезанных из изделия. Разрушающий контроль металла шва и наплавленного металла проводится на образцах, изготовленных из контрольных сварных швов и контрольных наплавок. Контрольные сварные соединения или производственные сварные соединения, предназначенные для изготовления образцов, должны пройти 100%-ный неразрушающий контроль теми же методами, которые предусмотрены для производственных сварных соединений. Контрольные сварные соединения изготавливаются в соответствии с ГОСТ Р ИСО 15614-1-2009.
8.2.1 Механические и технологические испытания
Механические и технологические испытания производственных сварных соединений и наплавленного металла на растяжение при комнатной и повышенной температурах, статический изгиб, ударную вязкость (работу удара) проводятся в целях проверки соответствия механических характеристик и качества сварных соединений требованиям ПКД на изделие. Требования к отбору и изготовлению образцов, а также проведению испытаний на растяжение по ГОСТ Р ИСО 4136, на растяжение наплавленного металла при температуре окружающего воздуха по ГОСТ 1497, на растяжение наплавленного металла при повышенных температурах по ГОСТ 9651, на ударный изгиб с V-образным надрезом по ГОСТ Р ИСО 9016, на статический изгиб по ИСО 5173, на ударный изгиб с U-образным надрезом по ГОСТ 6996.
8.2.2 Контроль макроструктуры
Контроль макроструктуры сварных соединений на наличие дефектов проводится в целях выявления возможных внутренних дефектов (трещин, непроваров, пор, шлаковых и неметаллических включений и т.п.), а также участков со структурой металла, отрицательно влияющей на свойства сварных соединений и изделий. Требования к отбору и изготовлению образцов, а также проведению контроля макроструктуры в соответствии с ЕН 1321.
8.2.3 Контроль твердости в сечении
Контроль твердости в сечении на поперечных образцах проводится в металле шва, зонах термического влияния и основном металле для оценки распределения твердости. Замеры твердости по Виккерсу проводятся при нагрузке HV 10 в соответствии с ИСО 9015-1.
8.2.4 Контроль ферритной фазы
Определение содержания ферритной фазы в наплавленном металле, выполненном присадочными материалами из сталей аустенитного класса, проводится с целью определения доли феррита. Определение выполняется объемным магнитным методом на оборудовании, внесенном в Госреестр, по методике завода - изготовителя оборудования. Объемы контроля устанавливаются ПКД завода-изготовителя.
8.2.5 Контроль межкристаллитной коррозии
Испытания сварных соединений на стойкость против межкристаллитной коррозии проводятся в целях подтверждения коррозионной стойкости сварных соединений деталей из аустенитных сталей. Выбор метода, методики и объемов испытаний устанавливается ПКД завода-изготовителя.
8.2.6 Контроль химического состава
Определение химического состава наплавленного металла (металла шва) проводится в целях подтверждения соответствия химического состава требованиям нормативно-технической документации на сварочные материалы. Определение проводится для каждой партии сварочных материалов на контрольных наплавках методами химического, спектрального оптического или рентгенофлуоресцентного анализа по аттестованным в установленном порядке методикам. Выбор метода и методики анализа устанавливается ПКД завода-изготовителя.
Перед проведением контроля должен быть определен применяемый стандарт согласно приложению А, а также получена информация о предмете контроля, включающая:
- требования стандартов,
- время и место проведения контроля.
Последовательность контроля отдельными методами, выбор методов и объемов контроля устанавливается стандартами на применение или конструкторской документацией и отражается в технологическом процессе на изготовление изделия. Визуальный и измерительный контроль, а также стилоскопический (спектрометрический) контроль должны предшествовать контролю другими методами.
Рекомендации по выборочному контролю приведены в приложении В.
Окончательный (приемочный) контроль должен проводиться после термической обработки (в случае ее выполнения).
Если сварное соединение (изделие) подлежит многократному отпуску, указанный контроль следует проводить после любого отпуска.
Если сварное соединение (изделие) подлежит полной термической обработке (нормализации или закалке с последующим отпуском), неразрушающий контроль следует проводить после ее выполнения вне зависимости от предварительного отпуска.
Если сварное соединение подлежит обязательному радиографическому и ультразвуковому контролю, допускается проведение радиографического контроля до термической обработки (в том числе до полной термической обработки) с обязательным проведением сплошного ультразвукового контроля после ее выполнения.
Визуальный и измерительный контроль следует проводить как до, так и после термической обработки. При этом после термической обработки допускается проведение измерительного контроля только на положение осей сваренных деталей (отсутствие недопустимых деформаций).
(справочное)
Данное приложение устанавливает связь между группами качества (по ГОСТ Р ИСО 5817), уровнями контроля и уровнями приемки по стандартам на методы контроля.
Необходимо отметить, что данная взаимосвязь не является количественной.
А.1 Визуальный и измерительный контроль
При визуальном и измерительном контроле применяются стандарты, приведенные в таблице А.1.
Таблица А.1
Визуальный и измерительный контроль (ВИК)
Группа качества по ГОСТ Р ИСО 5817 | Уровень контроля и технология контроля по ГОСТ Р ИСО 17637 | Уровень приемки <a> |
B | Уровни контроля не определяются | B |
C | C | |
D | D | |
<a> Уровни приемки по визуальному контролю соответствуют группам качества по ГОСТ Р ИСО 5817. | ||
А.2 Контроль проникающими веществами - капиллярный
При контроле проникающими веществами применяются стандарты, приведенные в таблице А.2.
Таблица А.2
Контроль проникающими веществами - капиллярный (ПВК)
Группа качества по ГОСТ Р ИСО 5817 | Уровень контроля и технология контроля по ГОСТ Р ИСО 3452-1 | Уровень приемки в соответствии с ГОСТ Р ИСО 23277 |
B | Уровни контроля не определяются | 2X |
C | 2X | |
D | 3X |
А.3 Магнитопорошковый контроль
При магнитопорошковом контроле применяются стандарты, приведенные в таблице А.3.
Таблица А.3
Магнитопорошковый контроль (МК)
Группа качества по ГОСТ Р ИСО 5817 | Уровень контроля и технология контроля по ГОСТ Р ИСО 17638 | Уровень приемки в соответствии с ГОСТ Р ИСО 23278 |
B | Уровни контроля не определяются | 2X |
C | 2X | |
D | 3X |
А.4 Радиографический контроль
При радиографическом контроле применяются стандарты, приведенные в таблице А.4.
Таблица А.4
Радиографический контроль (РК)
Группа качества по ГОСТ Р ИСО 5817 | Уровень контроля и технология контроля по ГОСТ Р ИСО 17636 | Уровень приемки в соответствии с ГОСТ Р ИСО 10675-1 |
B | B | 1 |
C | B <a> | 2 |
D | A | 3 |
А.5 Ультразвуковой контроль сварных соединений из углеродистых и низколегированных сталей
При ультразвуковом контроле применяются стандарты, приведенные в таблице А.5.
Таблица А.5
Ультразвуковой контроль (УК)
Группа качества по ГОСТ Р ИСО 5817 | Уровень контроля и технология контроля по ГОСТ Р ИСО 17640 <a> | Уровень приемки в соответствии с ГОСТ Р ИСО 11666 |
B | Минимум B | 2 |
C | Минимум A | 3 |
D | Не используется <b> | Не используется <b> |
(справочное)
КЛАССИФИКАЦИЯ ИНДИКАЦИЙ НЕСПЛОШНОСТЕЙ
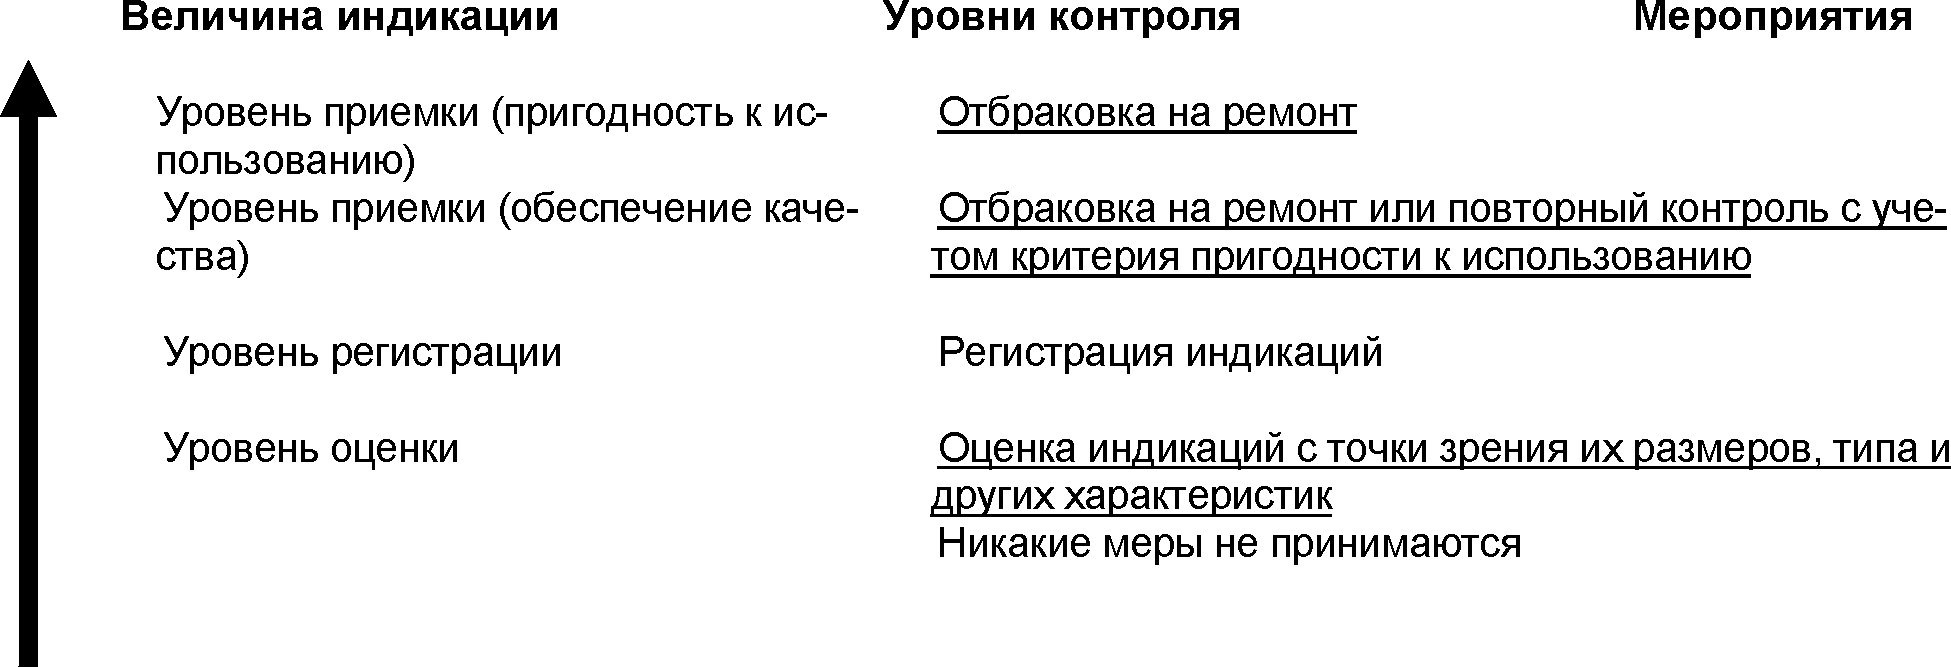
(справочное)
Если в стандартах на применение или конструкторской документации определен выборочный объем контроля (p%), то должны использоваться, если не согласовано иное, следующие правила:
- выборочный контроль отдельными участками проводят на прямолинейных и других незамкнутых сварных соединениях, а также на кольцевых сварных соединениях деталей с номинальным наружным диаметром более 250 мм. Отношение суммарной протяженности (площади) контролируемых участков к общей протяженности сварного соединения (площади наплавленной поверхности) должно быть не менее установленного объема выборочного контроля;
- при выборочном контроле сварных соединений деталей с номинальным наружным диаметром менее 250 мм контролируются отдельные сварные соединения по всей протяженности. Количество контролируемых сварных соединений определяется установленным объемом выборочного контроля;
- выбор контролируемых участков сварных соединений или отдельных сварных соединений производится из числа наиболее трудно выполняемых или вызывающих сомнение. А при отсутствии таковых - по принципу случайного выбора, с учетом возможности равномерного распределения по общей длине (количеству);
- вне зависимости от объема выборочного контроля, участки пересечения сварных швов на расстоянии не менее трех номинальных толщин должны быть проконтролированы всеми предусмотренными методами на каждом сварном соединении. При этом протяженность указанных участков не засчитывается в объем проводимого выборочного контроля.
В случае обнаружения дефектов при выборочном контроле каким-либо методом проводят дополнительный контроль тем же методом с обязательным контролем участков (сварных соединений), примыкающих к дефектным в следующем объеме:
- при выборочном контроле участков объем выборочного контроля увеличивается вдвое;
- при выборочном контроле отдельных сварных соединений контролируются все сварные соединения, выполненные данным сварщиком;
- забракованные участки (сварные соединения) при первичном и дополнительном контроле подвергаются ремонту и повторному контролю.
[1] | ИСО 9001:2008 | Системы менеджмента качества. Требования |
[2] | ИСО 17635:2010 (E) Неразрушающий контроль сварных соединений. Общие требования для металлических материалов | |
[3] | Соединения сварные. Методы контроля качества | |
УДК 621.18:621.791.053:620.179.1:006.354 | |
Ключевые слова: котел, котлы паровые, котлы водогрейные, части котла, контроль сварных соединений, неразрушающий контроль, разрушающий контроль, испытания, гидравлические испытания, дефектоскопия | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/gost-r_gosudarstvennyj-standart/8/gost_52176.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|