

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации Волгоград, 1983 Примечание к документу Название документа "Инструкция по определению скорости коррозии металла стенок корпусов сосудов и трубопроводов на предприятиях Миннефтехимпрома СССР" (утв. Миннефтехимпромом СССР 18.10.1983) "Инструкция по определению скорости коррозии металла стенок корпусов сосудов и трубопроводов на предприятиях Миннефтехимпрома СССР"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Карта СЗК-2 | Коррозионная карта | Лист | ||||||||
Объект | Предприятие | Город | ||||||||
N позиции | N инвентарный | Наименование оборудования | Геометрические размеры | |||||||
Марка материала и сведения о средствах защиты | ||||||||||
Рабочая среда процесс (состав и концентрация корроз. агентов) | Рабочие условия | Внутри | Снаружи | |||||||
Результаты осмотров | ||||
Дата | Вид коррозии ГОСТ 5272-68 | Показатель скорости коррозии ГОСТ 13819-68 | Место расположения | Исполнитель |
Эскиз оборудования | Лист | |||
Объект | Предприятие | Город | ||
N позиции | N инвентарный | Наименование оборудования | ||
2.7. Расчет скорости коррозии стенок сосудов и трубопроводов производится на базе, по крайней мере, двух измерений толщины стенок по формуле:
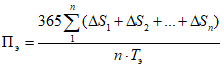 ,
где  - скорость коррозии в контролируемой части сосуда или трубопровода в условиях эксплуатации, мм/год;
 - разность толщин стенок в точках за период контрольных измерений, мм, индексы 1, 2, ..., n означают номера контрольных точек;
 - время эксплуатации между контрольными измерениями, сут;
n - количество контрольных точек замера (не менее трех) по каждой части сосуда или по элементам трубопровода (трубам, отводам, переходам).
Контрольные точки выбираются в частях сосудов или элементах трубопроводов, наиболее подверженных коррозионному износу.
2.8. За скорость коррозии сосуда или трубопровода принимается наибольшее из полученных значений скорости коррозии для каждой части сосуда или элемента трубопровода.
ПО ОБРАЗЦАМ-СВИДЕТЕЛЯМ
3.1. При отсутствии опыта эксплуатации (при освоении нового технологического процесса) и отсутствии необходимых данных по толщинометрии (малый срок эксплуатации сосудов, недоступность объекта для осмотра и проведения измерений) скорость и вид коррозии определяются на основе испытаний образцов-свидетелей из металла идентичного металлу объекта.
3.2. Количество образцов-свидетелей (не менее трех) в каждой точке установки, их размеры, место установки, а также программа и методика проведения испытаний определяются службой технического надзора, группой (лабораторией) коррозии, в зависимости от конструкции объекта, состава рабочей среды и рабочих условий в отдельных элементах объекта.
3.3. При разработке методики испытаний образцов-свидетелей необходимо руководствоваться пп. 4.3, 4.4, 4.6, 4.7 настоящей инструкции.
3.4. В случае необходимости определения склонности металла объекта к межкристаллитной коррозии или коррозионному растрескиванию при разработке методики и оценке результатов испытаний образцов-свидетелей следует руководствоваться следующей технической документацией:
ИС NORMPROD: примечание. Постановлением Госстандарта России от 09.03.2004 N 149-ст с 1 января 2005 года введен в действие ГОСТ 6032-2003. |
- ГОСТ 6032-75. Стали и сплавы. Методы испытания на межкристаллитную коррозию ферритных, аустенито-мартенситных, аустенито-ферритных и аустенитных коррозионно-стойких сталей и сплавов на железо-никелевой основе, М., 1975;
- РТМ 26-01-38-70. Методы испытаний нержавеющих сталей на коррозионное растрескивание, М., НИИХИММАШ, 1970;
- РТМ 26-01-43-71. Методы испытаний склонности к коррозионному растрескиванию углеродистых и низколегированных сталей, М., НИИХИММАШ, 1971.
3.5. При отсутствии опыта в проведении коррозионных испытаний образцов-свидетелей целесообразно согласовать программу и методику испытаний со специализированной организацией.
3.6. Результаты коррозионных испытаний должны быть занесены в паспорт сосуда или трубопровода с указанием вида испытаний. Программа и методика испытаний, а также результаты оценки испытаний хранятся в делах службы технического надзора или группы (лаборатории) коррозии.
С ПОМОЩЬЮ КОРРОЗИОННЫХ ЗОНДОВ
4.1. Приближенная оценка скорости коррозии металла объекта может быть дана на основе кратковременных коррозионных испытаний образцов металла, идентичного металлу объекта, с помощью коррозионных зондов одним из следующих методов:
- гравиметрическим - по потере массы образцов;
- резистометрическим - по измерению электрического сопротивления образцов проволочного типа;
- поляризационным - по измерению поляризационного сопротивления образцов в электропроводных средах <*>.
--------------------------------
<*> См. "Рекомендации по применению коррозиметров поляризационного типа на предприятиях МИННЕФТЕХИМПРОМА СССР", Волгоград, 1982.
Коррозионные испытания материалов в технологических потоках выполняются с помощью коррозионного зонда, который представляет собой шлюзовую камеру (рис. 1), отделенную от рабочего пространства аппарата или трубопровода прямоходовой задвижкой. Зонд позволяет устанавливать и снимать образцы материалов в процессе работы установки без отключения аппаратов. Перед началом испытаний в шлюзовую камеру помещается кассета с образцами либо датчики резистометрического или поляризационного типа, которые закрепляются на подвижном штоке. При открытии задвижки с помощью подвижного штока образцы или датчики вводятся в рабочую среду.
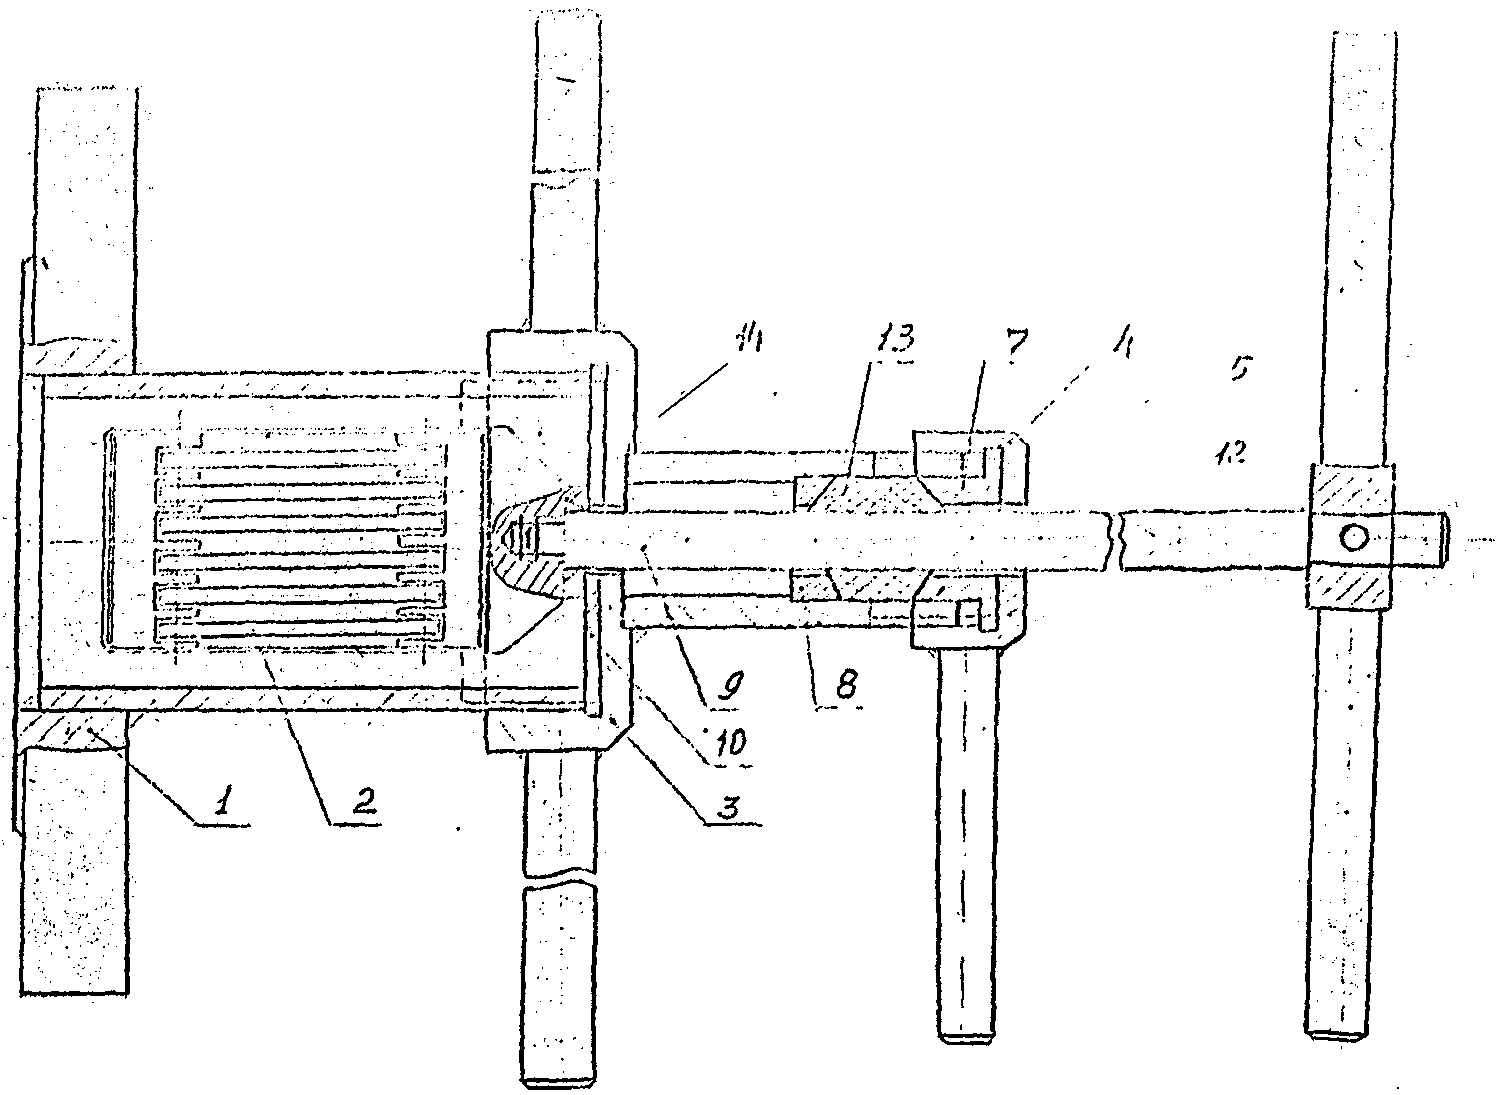
для гравиметрических коррозионных испытаний
4.2. Образцы материалов и датчики для коррозионных испытаний
Гравиметрические коррозионные испытания материалов выполняются на прямоугольных образцах минимальным размером 50 x 10 x C, где C - толщина образца, которая может составлять 0,5 - 3 мм. Для крепления в кассете образцы имеют 2 отверстия диаметром 2 - 3 мм.
Для получения сравнимых результатов поверхность образцов должна быть шлифованной (шероховатость 5 - 6 класс по ГОСТ 2789-73). Острые кромки образцов после шлифования должны быть слегка притуплены.
Пример общего вида датчиков-зондов для резистометрических или поляризационных коррозионных измерений дан на рис. 2.
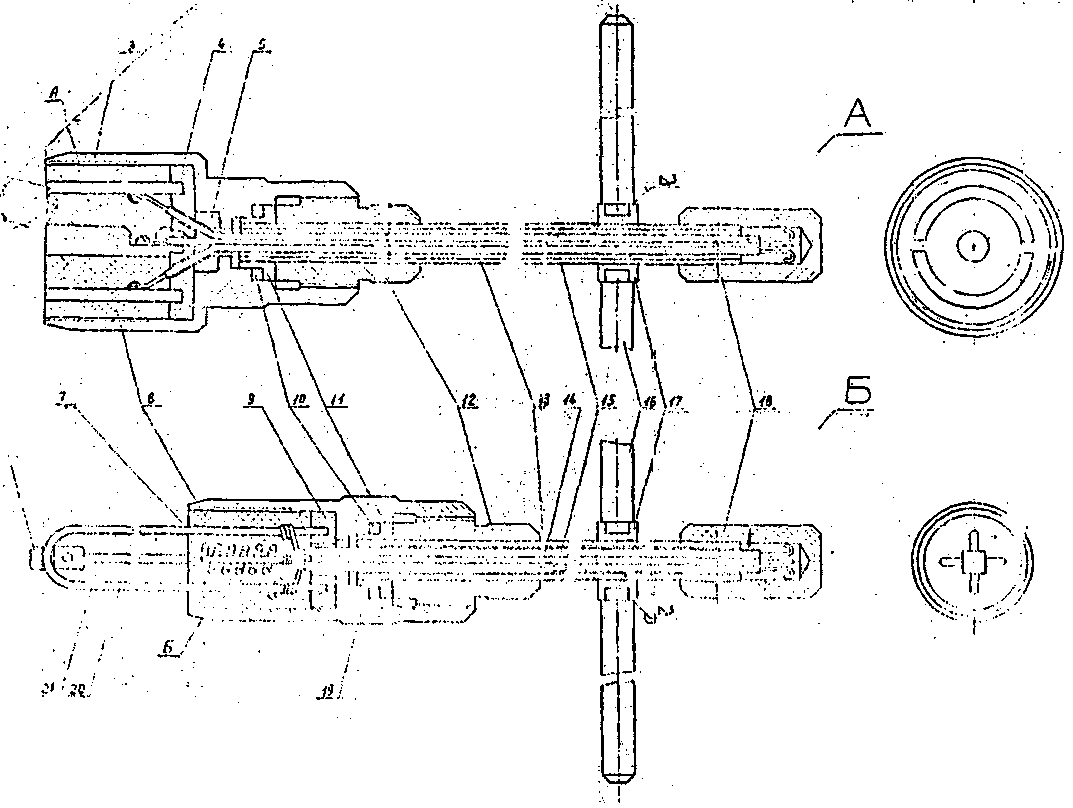
Рис. 2. Датчики для определения коррозионной агрессивности
среды (А - поляризационный, Б - резистометрический)
В качестве электродов в датчиках резистометрического типа используется проволока 1 - 2 мм из материалов, у которых необходимо проверить коррозионную стойкость.
В качестве электродов в датчиках поляризационного типа используются цилиндрические образцы  3 - 5 мм и длиной до 50 мм, а также пластинчатые образцы, собранные в пакет таким образом, чтобы полюса электродов в пластинках попарно чередовались, а общая площадь положительных электродов равнялась площади отрицательных электродов.
Для получения сравнимых результатов скорости коррозии металла на действующем оборудовании и на образцах их поверхность должна иметь одну и ту же шероховатость. Шероховатость, характерная для стального проката, может быть приблизительно обеспечена дробеструйной обработкой или кратковременным травлением образцов в царской водке (1 часть  + 3 части HCl). Острые кромки на образцах должны быть слегка притуплены.
Перед проведением коррозионных испытаний необходимо иметь следующую информацию о материале образцов:
- марка материала по стандартам или техническим условиям;
- сортамент заготовки (лист, труба, пруток и т.д.);
- химический состав;
- состояние материала (степень деформации и режимы термической обработки) <*>;
- микроструктура <*>;
ИС NORMPROD: примечание. Постановлением Госстандарта России от 09.03.2004 N 149-ст с 1 января 2005 года введен в действие ГОСТ 6032-2003. |
- результаты стандартных методов испытаний (по механическим свойствам, по коррозионной стойкости - например, на МКК по ГОСТ 6032-75) <*>.
--------------------------------
<*> Указанные показатели определяются при необходимости.
При испытании сварных образцов необходимо дополнительно знать:
- способ сварки;
- марку сварочных материалов;
- характеристику технологических операций;
- химический состав металла шва.
На изготовление образцов должна составляться карта раскроя, в которой указывается расположение и ориентация образца относительно заготовки и текстуры проката, направление и последовательность выполнения сварных швов, номера образцов.
Образцы для гравиметрических коррозионных испытаний маркируются путем клеймения или надписи электрокарандашом условных обозначений:
- с одного края образца наносится условное обозначение марки материала;
- с другого края - порядковый номер образца.
Подготовка образцов включает замер геометрических характеристик образцов, который производится штангенциркулем, с точностью 0,10 мм. Измерение сторон образца производят по трем точкам и средние результаты измерений заносят в специальный журнал. Площадь плоских прямоугольных образцов с двумя отверстиями рассчитывают по формуле:
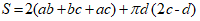 , (4.1)
где a, b, c - размеры сторон образца (от большей к меньшей), мм;
d - диаметр отверстий, мм;
S - площадь образца, мм2.
Формула дана для образцов с двумя одинаковыми отверстиями.
Площади электродов датчиков резистометрического или поляризационного типа определяются расчетами в зависимости от принятой геометрии образцов-электродов и их линейных размеров.
Очистку и обезвреживание образцов производят для удаления загрязнений, препятствующих нормальному протеканию процесса коррозии. Очистку и обезжиривание производят очищенными растворителями (ацетон, этиловый спирт, бензин и т.д.). Промывка образцов ведется в двух-трех чашках с растворителем путем последовательного переноса образцов в более чистый раствор. Используется пинцет для захвата образца, щетка или марлевые тампоны для промывания поверхности образцов. Работы ведутся в вытяжном шкафу с соблюдением правил техники безопасности.
Промытые образцы переносят пинцетом на заранее заготовленные листы фильтровальной бумаги, заворачивают в них, промокая избыток растворителя, и высушивают на воздухе. Обезжириванию необходимо подвергнуть и детали кассеты.
Взвешивание образцов для гравиметрических испытаний производят после окончательной просушки образцов на аналитических весах с точностью  Результаты взвешивания
 заносятся в рабочий журнал и в карту "4Н". Образцы хранятся в эксикаторах над слоем прокаленного хлористого кальция или силикагеля до начала проведения коррозионных испытаний. Работы по переносу образцов производят пинцетом или в резиновых перчатках.
Результаты взвешивания заносятся в рабочий журнал и в карту "4Н". Образцы хранятся в эксикаторах над слоем прокаленного хлористого кальция или силикагеля до начала проведения коррозионных испытаний. Работы по переносу образцов производят пинцетом или в резиновых перчатках.Гравиметрические коррозионные испытания материалов | Установка Б | Предприятие А | Лист 1 | |||||||||
Этап работы (N пробега) | Рабочая среда. Время установки, снятия образцов | индекс коррозионного зонда/ N кассеты | Характеристика образцов | длительность испытаний, тем, ч | скорость, коррозии, Пг мм/год | Примечания | ||||||
N образцов | Марка материала | Масса, г | Площадь S, мм2 | Плотность  , г/см3 | ||||||||
m1 (началь) | m2 (очищ) | |||||||||||
Зарядка кассет образцами для гравиметрических коррозионных испытаний производится незадолго до начала испытаний. Количество и тип образцов, устанавливаемых в кассету, определяется планом работ. В процессе установки образцов в кассету необходимо обеспечить отсутствие электрического контакта образцов между собой и деталями кассеты, что обеспечивается деталями из диэлектрических материалов, например из фторопласта. Данные об образцах, установленных в кассету, заносятся в карту "4Н" "Коррозионные испытания материалов". В карту записываются:
- номер этапа работы по наладке;
- индекс коррозионного зонда;
- номер кассеты;
- номера образцов;
- марка материала образцов;
- вес и площадь образцов;
- время установки и снятия образцов.
Кассета комплектуется контрольной карточкой с указанием:
- камеры коррозионного зонда;
- времени установки и снятия кассеты при выполнении коррозионных испытаний;
- глубины погружения коррозионного зонда в рабочее пространство.
Кассета и контрольная карточка упаковываются в бумагу или в полиэтиленовую пленку для предотвращения загрязнения образцов и хранятся до установки в коррозионный зонд. Работы по установке образцов производятся в резиновых перчатках.
4.5. Техника работы с коррозионным зондом
Коррозионный зонд предназначен для работы в жидкостных и газовых потоках с рабочим давлением до 10 атм (при этом на штоке развивается усилие до 8 - 9 кгс) и давлением потока на кассету до 10 кгс.
Размер кассет с образцами и датчиков резистометрического или поляризационного типа обуславливает применение коррозионного зонда в рабочем пространстве с условным проходом 50, 75 и 100 мм.
Работы по установке и снятию кассет выполняет оператор, ответственный за данный блок установки.
При работе с коррозионным зондом работы выполняются в следующей последовательности (рис. 3):
- убедиться в том, что задвижка надежно перекрыта;
- осторожно отвернуть крышку зонда и снять ее вместе со штоком;
- установить на шток датчик или кассету с образцами, завернув ее до упора с натягом (т.к. в условиях вибрации кассета может отвернуться со штока). Снять с кассеты изолирующий чехол с контрольной карточкой, в которой указано место установки, номер кассеты, глубина погружения, и отметить время установки зонда. На штоке установить метку, указывающую на расположение плоскости образцов в кассете;
- ввести кассету в шлюзовую камеру, а камеру закрыть крышкой;
- осторожно приоткрыть задвижку и медленно заполнить шлюзовую камеру рабочей средой. Убедиться в отсутствии течей в уплотнениях крышки и сальника;
- ввести зонд в рабочее пространство аппарата или трубопровода, ориентируя плоскость образцов в кассете вдоль потока (по метке) и закрепить шток в необходимом положении (проволокой, если в зонде отсутствует стопорное устройство);
- в процессе выдержки образцов производится периодический контроль зондов на отсутствие течей в уплотнении крышки и сальника, сохранность ориентации образцов относительно рабочего потока;
- по окончании заданного времени выдержки образцов кассета с образцами переводится в шлюзовую камеру. Перевод штока в исходное положение производить плавно, противодействуя давлению среды, отпустить шток лишь убедившись, что он стоит на упоре. При этом оператор должен находиться несколько в стороне от направления движения штока;
- перекрыть задвижку. Продукты, рабочая температура которых представляет опасность ожога для оператора, необходимо остудить в шлюзовой камере до 30 - 40 °C;
- осторожно на 0,5 - 1,5 оборота отвернуть крышку шлюзовой камеры и сбросить давление;
- слить продукт из шлюзовой камеры в специальную канистру, снять кассету с образцами и упаковать.
Сделать отметку в контрольной карточке о времени выемки кассеты из рабочего пространства. Установить крышку на корпус шлюза;
- образцы в кассетах немедля передать в лабораторию на обработку, а данные контрольной карточки занести в карту "4Н".
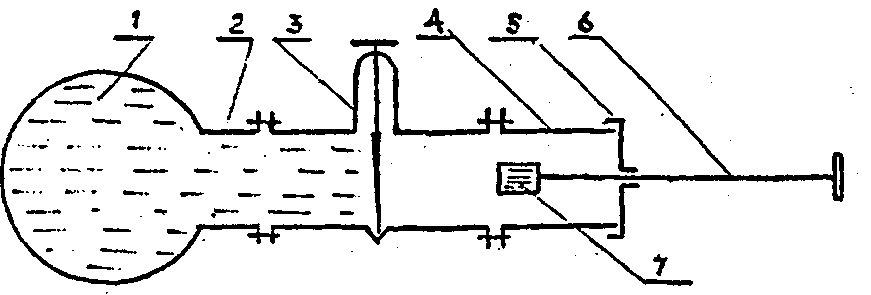
а) установка кассеты в шлюз
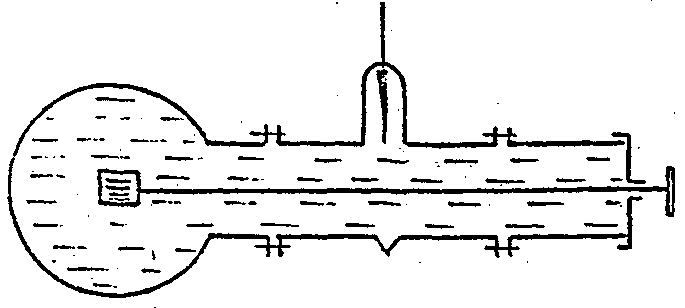
б) открытие задвижки и введение зонда в рабочую зону
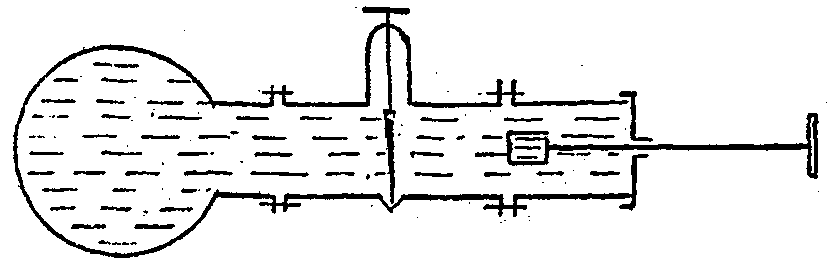
в) вывод зонда и закрытие задвижки
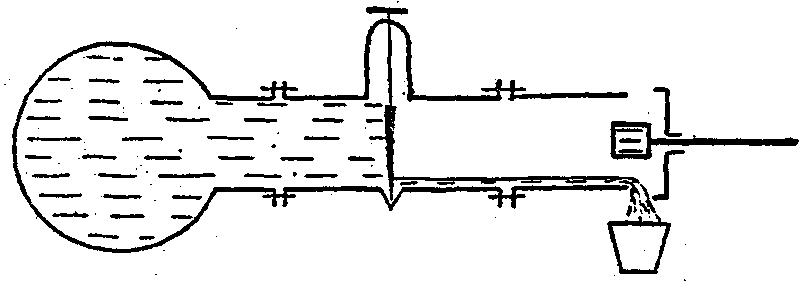
г) закрытие шлюза и съем кассеты
при работе с коррозионным зондом
1 - рабочий трубопровод; 2 - врезной патрубок;
3 - задвижка; 4 - шлюзовая камера; 5 - крышка
камеры; 6 - шток; 7 - кассета с образцами
Коррозионные измерения с датчиками резистометрического или поляризационного типа производятся с помощью специальных электроизмерительных приборов - коррозиметров по прилагаемым к этим приборам методикам.
Сразу по окончании коррозионных испытаний необходимо произвести разборку кассеты и предварительную промывку элементов кассеты и образцов от смолистых и увлажненных рыхлых коррозионных отложений.
Способ удаления продуктов коррозии с поверхности образцов зависит от их состава и свойств:
- рыхлые продукты коррозии с плохой адгезией снимаются волосяной щеткой, деревянные шпателем или мягкой резинкой;
- плотные отложения с плохой адгезией снимаются с помощью отпущенного лезвия (твердость лезвия должна быть ниже твердости образца) приглаживающим движением "на себя" под небольшим углом к поверхности образца с последующей обработкой поверхности мягкой резинкой;
- хрупкие пленки продуктов коррозии снимаются скалыванием посредством легкого постукивания образца о твердый предмет с последующей обработкой мягкой резинкой;
- хрупкие пленки продуктов коррозии с хорошей адгезией (например, сульфидная окалина) снимаются с помощью химических или электрохимических методов травления (см. РТМ 26-01-21-68 "Руководящий технический материал. Методы коррозионных испытаний металлических материалов", раздел 6).
При наличии в продуктах коррозии смолистых отложений целесообразно чередовать механическую зачистку или химическое травление образцов с промывкой их в растворителе.
Данные о характере отложений отметить в карте "4Н".
При необходимости продукты коррозии собираются для проведения анализов в стеклянные пробирки с пробкой.
По окончании снятия с поверхности образцов продуктов коррозии образцы обезжириваются и просушиваются как в п. 4.4.
Взвешивание образцов после просушивания производится на тех же аналитических весах как в п. 4.4 с точностью  Результаты взвешивания
 заносятся в карту "4Н".
Результаты взвешивания заносятся в карту "4Н".После очистки образцы подвергают визуальному осмотру с помощью лупы (кратность увеличения 8 - 12) для установления характера коррозии: общей (равномерной или неравномерной), точечной, язвенной и т.д.
Скорость коррозии материала при гравиметрических испытаниях определяется из расчета на равномерную общую коррозию по формуле:
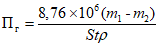 , (4.2)
где  - скорость коррозии материала, мм/год;
 ,
 - масса образца до начала испытаний и после очистки образца от отложения и продуктов коррозии, г;
S - первоначальная поверхность образца, мм2;
t - продолжительность коррозионных испытаний, ч <*>;
 - плотность материала, г/см3.
--------------------------------
<*> При проведении сравнительных коррозионных испытаний желательно принять одинаковую их продолжительность, например 7 суток (163 ч).
Данные о плотности материалов даны в РТМ 26-01-21-68.
При необходимости плотность образцов можно рассчитать из данных о начальных массе и геометрических параметрах образцов:
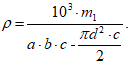 (4.3)
При неравномерной, точечной или язвенной коррозии образцов определяется глубина коррозионных поражений с помощью приспособления, изготавливаемого на базе индикатора часового типа с ценой деления 0,01 мм (например ИЧ-2 по ГОСТ 577-60).
Скорость коррозии материала, определенная резистометрическим методом, рассчитывается по формуле:
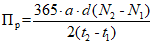 , (4.4)
где  - скорость коррозии материала, мм/год;
a - калибровочный коэффициент диапазона измерения в коррозиметре;
d - начальный диаметр проволочного образца, мм;
 - количество делений шкалы, шкалы прибора между двумя измерениями;
 - время между двумя измерениями, сут.
Скорость коррозии материала, определенная методом поляризационного сопротивления, рассчитывается по формуле:
 , (4.5)
где  - скорость коррозии материала, мм/год;
K - константа датчика поляризационного типа, учитывающая электродвижущую силу электрохимического коррозионного процесса, площадь и геометрию электродов датчика и коэффициенты размерности;
 - поляризационное сопротивление датчика в агрессивной среде, измеренное коррозиометром, ом.
Зам. директора Н.В.Мартынов
Зав. лаб. N 15 Г.А.Аюян
Зав. лаб. N 13 В.Б.Серебряный
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/instrukciya/4/instr_33429.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|