Описание
Источник публикации
М.: Стройиздат, 1983
Примечание к документу
Название документа
"Методическое руководство по составлению типовых технологических карт на заводское производство железобетонных изделий"
(рекомендовано к изданию решением ВНИПИ труда в строительстве Госстроя СССР)
"Методическое руководство по составлению типовых технологических карт на заводское производство железобетонных изделий"
(рекомендовано к изданию решением ВНИПИ труда в строительстве Госстроя СССР)
ПО СОСТАВЛЕНИЮ ТИПОВЫХ ТЕХНОЛОГИЧЕСКИХ КАРТ
НА ЗАВОДСКОЕ ПРОИЗВОДСТВО ЖЕЛЕЗОБЕТОННЫХ ИЗДЕЛИЙ
Рекомендовано к изданию решением секции организации труда ученого совета ВНИПИ труда в строительстве.
Приведена основная терминология для разработки и составления технологических карт на производство железобетонных конструкций с учетом специфики деятельности предприятий этой отрасли. Установлены форма, состав и содержание типовых технологических карт.
Для инженерно-технических работников научно-исследовательских, проектных, конструкторских организаций, домостроительных комбинатов и заводов сборного железобетона.
Табл. 3.
Разработано отделом организации и производительности труда на предприятиях строительной индустрии ВНИПИ труда в строительстве (кандидаты техн. наук Л.Б. Власова, А.Я. Антонов) при участии института Оргтрансстрой.
Технологическая карта - единственный рабочий документ, в котором отражены все вопросы, связанные с изготовлением деталей или сборкой изделий.
Она является организующим началом технологического процесса производства изделий. Это полный источник информации для рабочего и мастера о последовательности выполнения работы на рабочих местах; об оборудовании, приспособлениях и инструменте, материалах и энергетических источниках, требованиях к изделию до и после выполненной операции. Технологическая карта определяет не только операции или приемы, связанные с качественным изменением материалов, заготовок, но и правила их перемещения, хранения, методы контроля и испытания, особые правила техники безопасности и промышленной санитарии, которые нужно соблюдать при выполнении операции. В ней приведены также разряд работы и сведения, связанные с нормированием трудовых затрат.
Несовершенство руководящих документов в области производства железобетонных изделий приводит к тому, что на разных заводах сборного железобетона со сходными технологическими схемами производства трудоемкость и себестоимость изготовления одних и тех же изделий существенно различаются из-за различий в выполнении технологических операций, оборудовании, инструментах и организации труда. Отсутствие руководящих документов по технологической подготовке и унификации технологической документации в производстве сборного железобетона приводит к значительным затратам инженерного труда.
Разработка и привязка к местным условиям типовых технологических карт, а также карт на типовом бланке вместо разработки единичных технологических карт позволяет резко сократить объем разрабатываемой документации, по мере совершенствования техники, технологии и организации труда оперативно вносить соответствующие изменения в технологический процесс изготовления изделий.
Типовые технологические карты должны разрабатываться с учетом рациональных решений по технологии и организации производства.
Наиболее приемлемая форма, учитывающая состояние технологической документации, - карты типового технологического процесса на типовом бланке. В дальнейшем возможна разработка карт технологического процесса на основе карт типовых технологических операций, классифицированных применительно к имеющимся на заводах схемам производства изделий.
Основной экономический эффект от применения технологических карт, в том числе на типовом бланке, при изготовлении изделий сборного железобетона состоит в сокращении материальных ресурсов и затрат на оплату труда в результате осуществления технических, технологических и организационных мероприятий, учитываемых при составлении этих карт.
Методическое руководство по разработке требований к составлению технологических карт на производство железобетонных конструкций разработано с учетом специфики отрасли, имеющегося опыта по созданию нормативных документов в машиностроении (ЕСКД, ЕСТД) и в соответствии с этими стандартами.
1.1. Методическое руководство предназначено для составления типовых технологических карт на заводское производство железобетонных конструкций, оформляемых на типовом бланке.
1.2. Технологический процесс представляет собой определенную совокупность технологических операций, необходимых для изготовления любого изделия.
1.3. Типовой технологический процесс характеризуется единством содержания и последовательностью выполнения большинства технологических операций и представляет собой определенную совокупность типовых технологических операций, проведение которых необходимо по принятой схеме производства при изготовлении изделий.
1.4. Технологические карты представляют собой технологические документы, содержащие описание технологического или типового технологического процесса изготовления изделия, включая контроль, перемещение и складирование по всем операциям, выполняемым в одном цехе в определенной последовательности с указанием данных о средствах технологического оснащения, материальных и трудовых показателях.
1.5. Типовые технологические карты разрабатываются с целью обеспечения предприятий, выпускающих железобетонные конструкции и изделия, рациональными решениями по технологии и организации производства, постоянному повышению производительности труда, улучшению качества и снижению себестоимости.
1.6. Типовые технологические карты разрабатываются для данного способа производства, когда возможно использовать единый технологический документ для определенной совокупности типовых технологических операций процесса изготовления изделий.
1.7. Привязка типовых технологических карт к конкретным условиям завода железобетонных изделий состоит либо в разработке и реализации организационно-технических мероприятий, позволяющих организовать технологический процесс изготовления изделий в соответствии с решениями, изложенными в карте, или в корректировке карты с учетом имеющихся на данном предприятии технологического оборудования, машин, механизмов, средств малой механизации, используемых сырьевых, комплектующих и других материалов.
1.8. По форме типовая технологическая карта должна быть:
применимой для различных типоразмеров изделий одной марки;
применимой для данной технологической схемы на любом предприятии;
содержащей максимум информации, относящейся к выполнению данного технологического процесса (операции);
наглядной (размещаемой на рабочем месте) и доступной для пользования непосредственным исполнителем - рабочим.
1.9. Типовые технологические карты должны разрабатываться на основе изучения и обобщения передового опыта, отвечающего современному уровню планирования, организации, управления и технологии производства железобетонных изделий, и предусматривать:
применение передовой технологии, обеспечивающей требуемый уровень качества выпускаемой продукции;
организационно-технические мероприятия с учетом комплексной механизации и автоматизации с максимальным использованием наиболее производительных машин с применением прогрессивных средств малой механизации, инструментов, рациональной организации трудовых процессов на рабочем месте с применением передовых приемов труда, обеспечивающих высокие технико-экономические показатели;
комплексную поставку материалов и полуфабрикатов на рабочие места из расчета заданного ритма производства, обеспечивающих реализацию технологических процессов и операций при наличии необходимого профессионального и численно-квалификационного состава рабочих;
систему пооперационного контроля, обеспечивающую заданный уровень качества выполняемых операций и выпускаемых изделий в целом в соответствии с требованиями действующих государственных стандартов, норм, правил и других руководящих нормативно-инструктивных документов;
соблюдение правил производственной санитарии, охраны труда, техники безопасности.
1.10. При составлении типовых технологических карт должны быть использованы:
ГОСТы и рабочие чертежи на изделия;
технические условия, инструкции и указания, утвержденные Госстроем СССР и строительными министерствами;
строительные нормы и правила на производство железобетонных изделий;
единые нормы времени и расценки на производство железобетонных изделий, местные прогрессивные нормы;
карты пооперационного контроля при производстве железобетонных изделий.
1.11. Формы типовых бланков технологических карт применимы также для разработки индивидуальных технологических карт на отдельные технологические процессы изготовления железобетонных конструкций или изделий.
2. СОСТАВ И СОДЕРЖАНИЕ ТИПОВЫХ ТЕХНОЛОГИЧЕСКИХ КАРТ
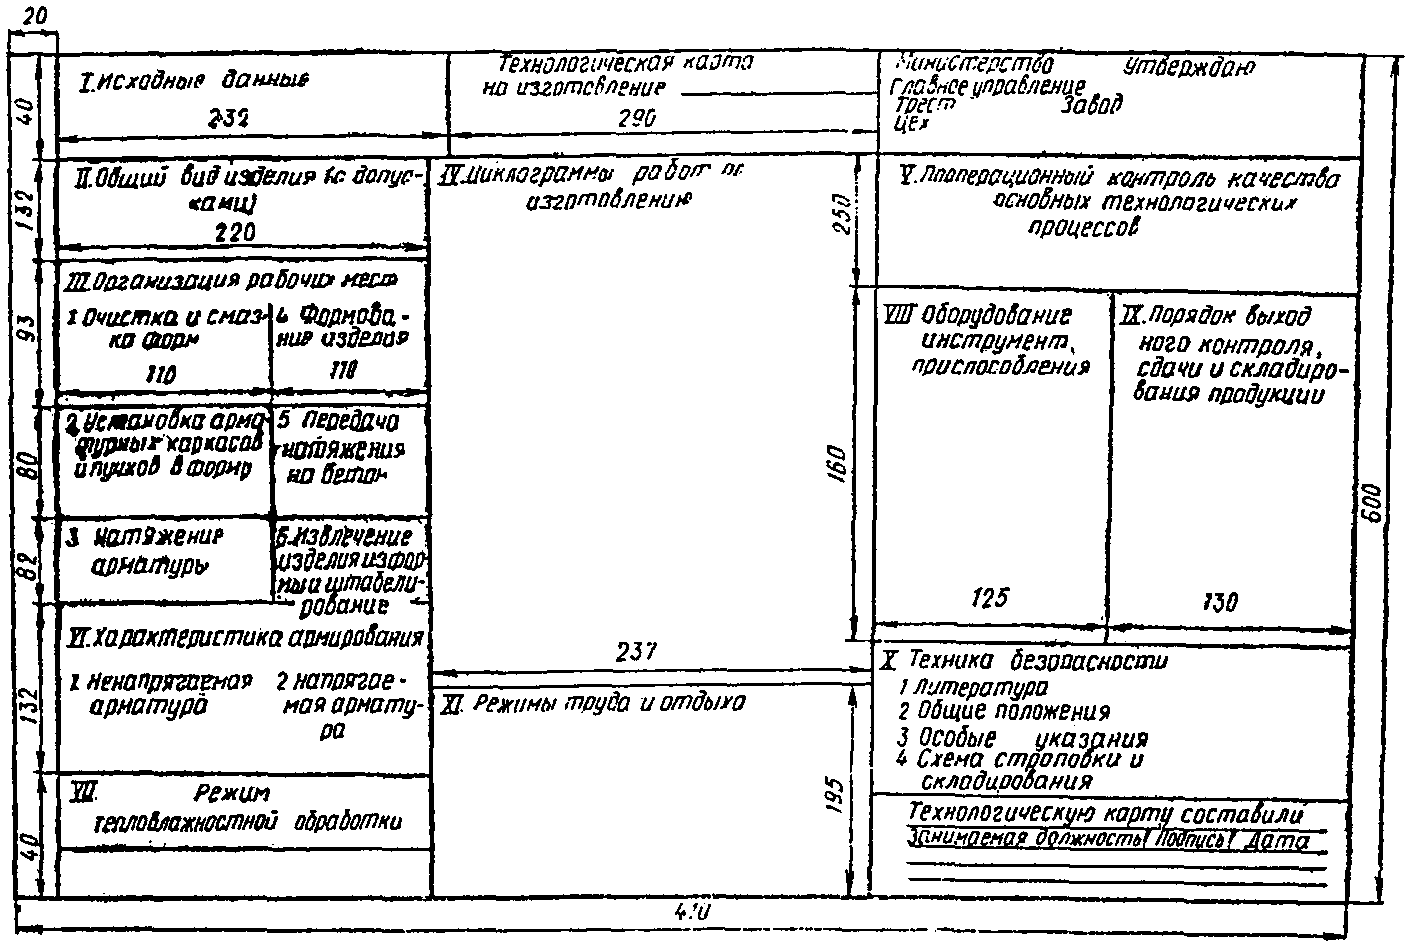
2.1. Типовые технологические карты на типовом бланке должны состоять из следующих разделов:
исходные данные;
общий вид изделия (с допусками);
организация рабочих мест;
циклограммы работ по изготовлению изделия;
пооперационный контроль качества основных технологических процессов;
характеристика армирования;
режим термовлажностной обработки;
оборудование, инструмент, приспособления;
порядок выходного контроля, сдачи и складирования продукции;
техника безопасности;
режимы труда и отдыха.
2.2. В
разделе "Исходные данные" приводятся:
категория изделия;
номер проекта, рабочих чертежей и технических условий;
марка бетона и его показатели;
нормы времени и расценка на изделие;
состав звена и его производительность в смену;
особые требования к изделию.
2.3. В разделе "Общий вид изделия (с допусками)" приводятся:
эскиз общего вида изделия;
допуски по размерам, шероховатости, маркировка.
2.4. В разделе "Организация рабочих мест" приводятся схемы организации рабочих мест в пооперационной последовательности с указанием размещения оборудования, инструмента, транспортных внутрицеховых средств, материалов и маршрутов их подачи; указывается размер площади рабочего места и величина освещенности, приводятся маршруты перемещения (рабочих). При необходимости допускается ссылка на технологические правила изготовления изделия.
2.5. В
разделе "Циклограммы работ по изготовлению изделия" приводятся: описание технологических операций; графики трудовых процессов выполнения технологических операций в их технологической последовательности с указанием времени начала и окончания выполнения операции с распределением труда между исполнителями;
продолжительность операций и затраты труда на их выполнение;
профессиональный и численно-квалификационный состав исполнителей.
2.6. В
разделе "Пооперационный контроль качества основных технологических процессов" приводятся:
основные операции, подлежащие контролю;
состав контроля;
место контроля;
методы и средства контроля;
периодичность и объем контроля;
лица, контролирующие операцию;
документы, регламентирующие результаты контроля;
лица, ответственные за обеспечение технологии проведения операции.
2.7. В
разделе "Характеристика армирования" приводятся: марка, качество, материал, геометрические размеры, масса каркасов и стержней, идущих на изготовление изделия (для ненапрягаемой арматуры);
наименование основных параметров стержней и пучков (количество, характеристика арматуры, проектное натяжение, величина удлинения арматуры, время нагрева, рабочая длина, порядок натяжения и передачи его на бетон) и их показатели (для напрягаемой арматуры).
2.8. В
разделе "Режим тепловлажностной обработки" приводятся: время предварительной выдержки изделия, скорость подъема и снижения температуры в камере.
2.9. В
разделе "Оборудование, инструмент, приспособления" в табличной форме приводятся обобщенные данные, с учетом всех рабочих мест, о количестве, ГОСТе, типе, марке используемого оборудования, приспособлениях, применяемых при выполнении данного технологического процесса.
2.10. В
разделе "Порядок выходного контроля, сдачи и складирования продукции" приводятся:
параметры изделия при его приемке ОТК на выходном контроле;
порядок проведения выходного контроля;
порядок сдачи-приемки готовой продукции;
порядок и схемы складирования.
2.11. В разделе "Техника безопасности" приводятся:
схема и правила строповки и складирования изделия;
перечень руководящих материалов по охране труда и технике безопасности;
указания по безопасным методам выполнения технологических операций;
требования к санитарии и гигиене труда;
особые указания.
2.12. В разделе "Режимы труда и отдыха" приводятся:
продолжительность рабочей смены;
баланс рабочего времени бригады;
график пересменки бригад при 2- и 3-сменной работе;
время подготовительно-заключительной работы рабочих;
время на отдых и личные надобности рабочих;
время оперативной работы;
время технологических перерывов.
Раздел заполняется в процессе привязки типовой технологической карты к конкретным условиям завода железобетонных изделий. Режимы труда и отдыха разрабатываются в соответствии с ЕНиР, а также с методами нормирования труда и машинного времени.
3. ОФОРМЛЕНИЕ ТИПОВЫХ ТЕХНОЛОГИЧЕСКИХ КАРТ
3.1. Типовые технологические карты следует оформлять на типовых бланках.
3.2. Типовая форма бланка типовой технологической карты представляет собой лист бумаги формата 48, предназначенный для заполнения основными технологическими параметрами, содержащимися в одиннадцати разделах. Заполненный бланк после утверждения становится основным технологическим документом, обязательным при производстве работ, и вывешивается в цехе. Пример
формы технологической карты на типовом бланке представлен в Приложении.
3.3. Графические материалы (схемы, графики, чертежи), включаемые в состав типовых технологических карт, вычерчиваются тушью; они должны быть предельно ясными для понимания и не содержать лишних размеров, обозначений и т.д.
3.4. В штампе типовой технологической карты приводятся:
наименование карты;
наименование организации, разработавшей карту;
подпись руководителя организации и исполнителя, дата утверждения.
3.5. При заполнении разделов типового бланка технологических карт следует руководствоваться действующими нормативными документами.
ТИПОВАЯ ФОРМА ТЕХНОЛОГИЧЕСКОЙ КАРТЫ
1. Изделие ___ категории; проект N ___; рабочие чертежи N ___; ТУ _________
марка бетона _______; прочность бетона перед натяжением _____ кг/см2; после
пропаривания ________ кг/см2; отпускная ________ кг/см2; норма времени на 1
изделие _________ чел.-ч; расценка ________ руб.; состав звена ______ чел.;
производительность звена в смену ________ изделий.
2. В карте рассматриваются процессы и операции по подготовке формы к
бетонированию, формованию, тепловлажностной обработке и штабелированию
изделий.
IV. Циклограммы работ изготовления ___________________
????????????????????????????????????????????????????????????????????????????????????????????
Наименование?Состав?Трудоемкость? Время ? Условное ? Минуты (часы)
работ ?звена,?выполнения, ?выполнения,?обозначение????????????????????????????????????
?разряд? чел.-мин. ? мин. ? рабочих ?1?2?3?4?5?6?7?8?9?10?11?12?13?14?15
? ? ? ? звена ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
????????????????????????????????????????????????????????????????????????????????????????????
1. Циклограмма работ по очистке и смазке формы
????????????????????????????????????????????????????????????????????????????????????????????
????????????????????????????????????????????????????????????????????????????????????????????
2. Циклограмма работ по установке арматурного каркаса в форму
????????????????????????????????????????????????????????????????????????????????????????????
????????????????????????????????????????????????????????????????????????????????????????????
3. Циклограмма работ при натяжении арматуры
????????????????????????????????????????????????????????????????????????????????????????????
????????????????????????????????????????????????????????????????????????????????????????????
4. Циклограмма работ по формированию изделия
????????????????????????????????????????????????????????????????????????????????????????????
????????????????????????????????????????????????????????????????????????????????????????????
5. Циклограмма работ при передаче натяжения на бетон
????????????????????????????????????????????????????????????????????????????????????????????
????????????????????????????????????????????????????????????????????????????????????????????
6. Циклограмма работ при извлечении изделия из формы и штабелировании
????????????????????????????????????????????????????????????????????????????????????????????
????????????????????????????????????????????????????????????????????????????????????????????
????????????????????????????????????????????????????????????????????????????????????????????
Примечание. Затраты труда в циклограммах даны с учетом выполнения норм выработки на ________%.
V. Пооперационный контроль качества
основных технологических процессов
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
I. Основные?Комплектация ? Состояние ? Арматурные ? Сварочные ?Установка и?Приготовление ?Подготовка ? Натяжение ? Укладка ?Тепловлажностная ?Распалубливание.
операции, ? рабочих ?формовочного ? работы ? работы ?закрепление?бетонной смеси? и смазка ? арматуры ? бетонной ? обработка и ? Подготовка к
подлежащие ?чертежей, ТУ,?оборудования,? ? ? каркасов, ? ? форм ? ? смеси ?условия твердения?сдаче продукции,
контролю ? карт ? манометров, ? ? ? закладных ? ? ? ? ? ? складирование
? ? натяжных ? ? ? деталей и ? ? ? ? ? ?
? ? устройств, ? ? ?фиксаторов ? ? ? ? ? ?
? ? вибраторов ? ? ? ? ? ? ? ? ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
II. Состав ?Наличие ?1. Колебания ?1. Марка ?1. Механиче-?1. Соответ-?1. Точность ?1. Соответ-?1. Величина ?1. Толщина ?Соблюдение задан-?1. Внешний вид
контроля ?технической ?виброплощадки?стали ?ская проч- ?ствие рабо-?дозирования ?ствие форм ?натяжения и ?слоя ?ного режима теп- ?2. Наличие
?документации ?2. Тарировка ?2. Соответ- ?ность ?чим черте- ?2. Время ?проектным ?упругое ?2. Время ?ловлажностной ?дефектов
?(ТУ, рабочие ?манометров ?ствие разме-?2. Размеры ?жам ?перемешивания ?размерам ?удлинение ?виброуплот- ?обработки ?3. Соответствие
?чертежи и ?3. Тарировоч-?ров арматуры?швов ?2. Защитный?3. Консистен- ?2. Качество?арматуры ?нения ? ?расположения
?др.) ?ные таблицы ?рабочим ?3. Соосность?слой ?ция ?очистки и ?2. Прочность ?3. Плотность? ?изделий схеме
? ?4. Техниче- ?чертежам ?стержней ?3. Укладка ?4. Температура?смазки форм?бетона ?укладки ? ?складирования
? ?ское состоя- ?3. Сварка ?4. Наличие ?облицовоч- ? ?3. Качество? ?4. Прочность? ?
? ?ние оборудо- ?стержней и ?дефектов ?ного слоя ? ?эмульсии ? ?бетона ? ?
? ?вания ?сеток ? ?4. Положе- ? ? ? ?5. Объемная ? ?
? ? ?4. Антикор- ? ?ние арма- ? ? ? ?масса ? ?
? ? ?розионная ? ?турного ? ? ? ? ? ?
? ? ?защита ? ?каркаса ? ? ? ? ? ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
III. Место ?Цех ?Посты формо- ?Арматурный ?Сварочный ?Пост формо-?Дозаторы. ?1. Пост ?1. Форма, ?1 - 3. Пост ?Камера пропарива-?Пост
контроля ? ?вания и на- ?цех ?пост. Лабо- ?вания ?Бетоносмесите-?распалубли-?стенд ?формования ?ния ?распалубливания,
? ?тяжения. ? ?ратория ? ?ли ?вания ?2. Лаборато- ?4 - 5. Лабо-? ?склад готовой
? ?Лаборатория ? ? ? ? ?2. Место ?рия ?ратория ? ?продукции
? ? ? ? ? ? ?сборки пе- ? ? ? ?
? ? ? ? ? ? ?ред уклад- ? ? ? ?
? ? ? ? ? ? ?кой бетон- ? ? ? ?
? ? ? ? ? ? ?ной смеси ? ? ? ?
? ? ? ? ? ? ?3. Емкость ? ? ? ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
IV. Метод и?Сравнение с ?Сравнение с ?1. Сравнение?Отбор проб и?Обмер ?1. Наблюдение ?1. Обмер ?1. Манометр. ?1. Замер ?Приборы автомати-?1, 2. Визуальный
средства ?перечнем ?образцовыми ?с эталоном ?испытаний ?стальной ?за приборами ?рулеткой и ?Пружинные ?линейкой ?ки и регулирова- ?3. Стальная
контроля ?проекта ?манометрами и?2. Обмер ? ?рулеткой, ?2. Проверка, ?уровнем ?частотные ?2. Секундо- ?ния УКБ-1 ?рулетка, схема
? ?динамометра- ?рулеткой, ? ?мерной ?тарирование ?2. Осмотр ?приборы (ИПН,?мер ? ?
? ?ми. ?линейкой, ? ?линейкой. ?приборов ?3. Отбор ?линейка, ?3. Плотномер? ?
? ?Виброграф. ?штангенцир- ? ?Визуальный ?3. Отбор проб ?проб и ?УКБ-1) ?4 - 5. Отбор? ?
? ?Паспорт ?кулем ? ? ?и испытание ?испытание ?2. Пресс ?проб и ? ?
? ? ?3. Визуаль- ? ? ?4. Термометр ? ? ?последующее ? ?
? ? ?ный отбор ? ? ? ? ? ?испытание их? ?
? ? ?проб и ? ? ? ? ? ? ? ?
? ? ?испытание ? ? ? ? ? ? ? ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
ИС NORMPROD: примечание.
При публикации в издании М.: Стройиздат, 1983 в таблице допущен
типографский брак. Текст, не пропечатанный в официальном тексте документа,
в электронной версии данного документа заменен символом "<...>".
V. Перио- ?Раз в месяц и?2, 3. Через 6?2 раза в ?<...>. Раз ?Раз в ?1. Раз в смену?1. Раз в ?1. Поштучно ?1, 2. По- ?В процессе ?1, 2. Поштучно
дичность и ?при изготов- ?месяцев ?смену. ?в месяц ?смену. ?2. Каждый ?квартал. ?2. Серия ?штучно ?обработки через ?3. 2 раза в
объем ?лении новой ?каждый прибор?Выборка ?2 - 4. Пос- ?Выборка ?замес ?Поштучно ?контрольных ?3, 5. Раз в ?2 ч. Партия в ?смену. Партия
контроля ?партии изде- ?1, 4. Ежеме- ? ?тоянно ? ?3 - 4. 2 раза ?2. Раз в ?кубов ?смену. ?камере ?
?лий ?сячно ? ?1 - 4. Вы- ? ?в смену и при ?смену. ? ?Партия ? ?
? ? ? ?борка ? ?новом составе ?Выборка ? ?4, 5. Серия ? ?
? ? ? ? ? ?смеси ?3. Раз в ? ?контрольных ? ?
? ? ? ? ? ? ?месяц ? ?кубов ? ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
VI. Лицо, ?Инженер ПТО ?1. Мастер ОТК?1 - 4. Мас- ?1. Лаборант ?Мастер ОТК ?1 - 4. Лабо- ?1. Мастер ?1. Мастер ОТК?1, 2. Мастер?Лаборант ?Мастер
контролиру-? ?2. Механик ?тер ?2 - 4. Мас- ? ?рант ?ОТК ?2. Лаборант ?3, 5. Лабо- ? ?Бригадир
ющее опера-? ?2, 3. Энерге-?4. Лаборант ?тер ? ?2. Оператор ?2. Мастер ? ?рант ? ?
цию ? ?тик ? ? ? ? ?3. Лаборант? ? ? ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
VII. Доку- ?Журнал учета ?Журналы про- ?Журнал арма-?Журнал сва- ?Акт на ?Журнал лабора-?Журнал ?Журнал ?Журнал лабо-?Журнал пропарива-?Журнал сдачи
мент, в ко-?документации ?верки мано- ?турных работ?рочных работ?скрытые ?торных испыта-?состояния ?натяжения ?раторных ?ния ?готовой
тором реги-? ?метров, обо- ? ? ?работы ?ний ?форм ?арматуры ?испытаний ? ?продукции
стрируются ? ?рудования ? ? ?(журнал) ? ? ? ? ? ?
результаты ? ? ? ? ? ? ? ? ? ? ?
контроля ? ? ? ? ? ? ? ? ? ? ?
??????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????????
VIII. Лицо,?Начальник ПТО?Начальник ?Начальник ?Начальник ?Начальник ?Зав. лаборато-?Начальник ?Начальник ?Начальник ?Зав. лаборатори- ?Начальник
ответствен-? ?ОТК. ?арматурного ?цеха ?цеха ?рией. Началь- ?цеха ?цеха ?цеха. Зав. ?ей. Начальник ?цеха
ное за ? ?Главный ?цеха ? ? ?ник бетоносме-? ? ?лабораторией?паросилового цеха?
обеспечение? ?механик. ? ? ? ?сительного ? ? ? ? ?
технологии ? ?Главный ? ? ? ?отделения ? ? ? ? ?
? ?энергетик ? ? ? ? ? ? ? ? ?
VI. Характеристика армирования
1. Ненапрягаемая арматура 2. Напрягаемая арматура
????????????????????????????????????????????????????????????????????????????????????????????????????
N каркасов,? Класс ?Диаметр ? Длина ? Число, шт. ?Всего,?Наименование основных? Единица ?Показатель
стержней, ?и марка?стержня,?стержня,?????????????? кг ? параметров ?измерения?
закладных ? стали ? мм ? мм ?кар- ?стерж-? ? ? ?
деталей ? ? ? ?касов?ней ? ? ? ?
? ? ? ? ? ? ? ? ?
????????????????????????????????????????????????????????????????????????????????????????????????????
? ? ? ? ? ? ?Число напрягаемых ? шт. ?
? ? ? ? ? ? ?стержней (пучков) ? ?
? ? ? ? ? ? ?Характеристика ? диаметр ?
? ? ? ? ? ? ?арматуры ? ?
? ? ? ? ? ? ?Проектное натяжение ? кг/см2 ?
? ? ? ? ? ? ?стержней (пучков) ? ?
? ? ? ? ? ? ?Величина удлинения ? мм ?
? ? ? ? ? ? ?арматуры ? ?
? ? ? ? ? ? ?Время нагрева t , ? с ?
? ? ? ? ? ? ? макс ? ?
? ? ? ? ? ? ?°C ? ?
? ? ? ? ? ? ?Рабочая длина ? мм ?
? ? ? ? ? ? ?стержня (пучка) ? ?
? ? ? ? ? ? ?Порядок натяжения ? кг/см2 ?
? ? ? ? ? ? ?стержней (пучков): ? ?
? ? ? ? ? ? ? первый этап ? ?
? ? ? ? ? ? ? второй этап ? ?
? ? ? ? ? ? ? третий этап ? ?
? ? ? ? ? ? ?Порядок передачи ? ?
? ? ? ? ? ? ?натяжения на бетон ? ?
VII. Режим тепловлажностной обработки
Предварительная выдержка изделий Продолжительность выгрузки изделий
при __________ °C ________ ч из камеры ___________ ч
Подъем температуры в камере Выдержка изделий после
с ______ °C до _______ °C ____ ч пропаривания ________ ч
Прогрев (изотермический) изделий Объем бетона изделий, загружаемых в
при _______ °C _______ ч камере _______ шт/м3
Снижение температуры в камере Число оборотов в камере в сутки __
с ______ °C до _______ °C ____
Продолжительность загрузки
камеры изделиями _____________ ч
VIII. Оборудование, инструмент, приспособления
??????????????????????????????????????????????????????????????????
Наименование ?ГОСТ, тип, марка?Число единиц? Коэффициент
? ? ?использования
??????????????????????????????????????????????????????????????????
IX. Порядок выходного контроля,
сдачи и складирования продукции
1. При приемке ОТК _________ от бригады производится выходной контроль изделия.
| | ИС NORMPROD: примечание. С 1 марта 2004 года Постановлением Госстроя России от 30.06.2003 N 123 введен в действие ГОСТ 13015-2003. | |
Устанавливается: качество бетона ____________, прочность не менее ________ кг/см2, морозостойкость ___________ циклов, водонепроницаемость _________ качество поверхности по ГОСТ 13015-75; наличие и соответствие проекту отверстий, проемов и каналов в изделии; наличие и правильность установки закладных деталей; соответствие формы изделия и геометрических размеров его в пределах допусков по ГОСТ 13015-75.
2. Мастер и непосредственные исполнители перед сдачей изделия или партии изделий представителю ОТК тщательно проверяют соответствие изготовленной продукции требованиям проекта.
3. Изделия, имеющие неисправимые отклонения от технической документации, отделяются самими рабочими от годной продукции и передаются ОТК для оформления акта на брак.
4. Изделие или партию изделий без дефектов ОТК принимает с отметкой "с первого предъявления". При обнаружении в предъявленной продукции первого же дефекта представитель ОТК прекращает дальнейший осмотр и возвращает ее исполнителю для устранения дефектов. После исправления дефектов продукция предъявляется вторично с разрешения начальника цеха и принимается ОТК с отметкой "со второго предъявления". Третье предъявление производится по распоряжению директора или главного инженера завода. Такая продукция принимается ОТК с отметкой "с третьего предъявления".
5. Мастер смены и представитель ОТК делают соответствующие записи в журнале учета.