

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М., ВНИИТЭМР, 1988 Примечание к документу Название документа "Слесарно-сборные работы при сборке металлоконструкций под сварку. Единичное и мелкосерийное производство. Нормативы времени" (утв. Минстанкопромом СССР 25.12.1987) "Слесарно-сборные работы при сборке металлоконструкций под сварку. Единичное и мелкосерийное производство. Нормативы времени"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 - штучное время на выполнение каждой операции, мин.;
Виды работ | Величина затрат времени, включенного в штучное время, % от оперативного времени | ||
aобс | aот.л | Всего | |
Разметка, установка | 3,0 | 6,5 | 9,5 |
Сборка | 3,5 | 6,5 | 10,0 |
Крепление и открепление деталей в приспособлениях | 3,0 | 7,0 | 10,0 |
Прихватка и вспомогательные операции | 4,0 | 6,0 | 10,0 |
Время организационно-технического обслуживания рабочего места предусматривает: раскладку и уборку инструмента; подключение токопроводов к трансформатору, включение тока и регулировку силы тока; подключение пневмоинструмента к воздухопроводу; уборку рабочего места в процессе работы и по окончании смены.
Подготовительно-заключительное время дано в минутах в зависимости от сложности выполняемой работы. Оно не входит в штучное время и нормируется на партию узлов. Его состав и продолжительность приведены в карте 1.
Прихватка деталей или узлов дуговой электросваркой осуществляется в процессе сборки электросварщиком, входящим в состав бригады сборщиков. Время прихватки включено в норму штучного времени из расчета 2 - 3 прихватки на 1 м сопряжения при длине одной прихватки 20 - 30 мм.
Если прихватка свариваемых стыков выполняется электросварщиком, не входящим в состав бригады сборщиков, то время на прихватку и зачистку определяется согласно картам 26, 34.
Транспортировка деталей и сборочных единиц к рабочему месту сборщика производится основными рабочими только в пределах рабочей зоны (в радиусе до 10 м) при массе до 20 кг - одним рабочим вручную, свыше 20 кг двумя рабочими вручную или одним рабочим при помощи подъемных средств, свыше 50 кг до 2000 кг - двумя рабочими при помощи подъемно-транспортных средств сборочно-сварочного участка. Свыше 2000 кг - при помощи цехового мостового крана.
При выполнении работ при помощи подъемного крана время на вызов его составляет 1,3 мин. и добавляется к норме штучного времени в каждом отдельном случае.
Приведенные в сборнике числовые значения факторов, масса деталей, узлов и другие, в которых указано "до", следует понимать включительно.
Расчет нормы времени на сборку изделия под сварку производится по следующей формуле:
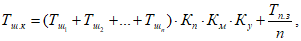
где:
Tш.к - штучно-калькуляционное время на сборку изделия, мин.;
 - штучное время, взятое из нормативных карт на выполнение каждой операции, мин.;
Kп - коэффициент к штучному времени в зависимости от положения шва в пространстве;
Kм - коэффициент к штучному времени в зависимости от марки изготавливаемого материала;
Kу - коэффициент к штучному времени, учитывающий количество собираемых изделий в партии (штук);
Tп.з - подготовительно-заключительное время, мин. (см. карту 1);
n - количество изделий в партии, шт.
Нормативы времени на установку и сборку даны с учетом выполнения этих работ одним или двумя рабочими в зависимости от массы и габаритных размеров собираемых узлов или деталей и выражаются трудоемкостью выполнения данной работы (операций).
Работы выполняются одним рабочим при массе деталей до 20 кг и максимальным размером детали до 1,1 м.
Нормы времени, приведенные в сборнике, рассчитаны в зависимости от наиболее значимых параметров, определяющих продолжительность сборки узла (вес собираемых узлов и деталей, количество деталей в узле, длина и толщина сопрягаемых кромок деталей и другие). Менее значимые параметры, например способ обработки кромок деталей, вид сопряжения их, технологические особенности сборки, положения шва в пространстве, марки материалов и т.д. учитываются с помощью поправочных коэффициентов, приведенных в картах.
Нормативные карты рассчитаны на выполнение работ в удобном положении рабочего, движения рук у него не стеснены, установка деталей производится сверху или сбоку. При установке деталей сборочных единиц в неудобных положениях применяются следующие поправочные коэффициенты (Kп):
снизу - 1,2;
в труднодоступных местах (на ощупь), внутри объема или на высоте более 2 м, движения рук стеснены - 1,3;
в потолочном положении - 1,4.
В зависимости от количества собираемых изделий в партии применяются следующие коэффициенты (Kу) (в скобках указано количество изделий в партии, шт.):
1,1 (1 - 2); 1,0 (3, 5); 0,87 (6 - 10); 0,81 (11 - 20); 0,75 (21 - 40); 0,70 (св. 40).
Нормативы предусматривают сборку узлов, изготавливаемых из малоуглеродистых и углеродистых сталей. В случае сборки узлов из легированных сталей нормативы времени необходимо применять с коэффициентом Kм = 1,3.
Операция: сборка панели с прихватом электросваркой.
Исходные данные:
общая масса панели - 456 кг;
количество деталей панели - 8 шт.;
размер партии изделий - 10 шт.;
марка используемого электрода - УОНИ - 13/45;
положение выполнения работ - удобное;
прихватка свариваемых стыков выполняется электросварщиком, не входящим в состав бригады сборщиков.
Пример расчета нормы времени приведен в табл. 2.
Таблица 2
ПРИМЕР РАСЧЕТА НОРМЫ ВРЕМЕНИ
N п/п | Содержание работы | Факторы, влияющие на продолжительность сборочных работ | Номер карты | Расчет нормы времени, мин. |
1 | Зачистить в деталях места под сварку от грязи, ржавчины и других загрязнений | Длина стыка - 2,2 м; толщина листа - 20 мм; вид кромки - Б; инструмент - ручная щетка | 0,6 x 2,2 = 1,32 | |
2 | Уложить на сборочную плиту при помощи полукозлового крана лист панели | Перемещение краном на расстояние до 5 м; способ строповки - тросом | 1,75 | |
3 | Разметить места установки деталей панели | Вид размечаемой поверхности - плоская; вид разметки - по чертежу; инструмент - чертилка; длина размечаемой линии - 1100 мм | 0,7 | |
4 | Установить поочередно платики (4 штуки) на лист панели, закрепить винтовым зажимом и прихватить | Длина сопряжения - 0,4 м; толщина платиков - 20 мм; толщина листа - 5 мм; масса детали - 0,5 кг; количество прихваток - 8; длина одной прихватки - 20 мм | 1,2 x 4 = 4,8 | |
0,35 x 4 = 1,4 | ||||
0,09 x 8 = 0,72 | ||||
5 | Установить уголки (2 шт.) на платики, закрепить винтовым зажимом и прихватить | Вид сопряжения детали - по всей длине полки; длина одной детали - 0,25 м; вид установки - с разметкой; номер профиля - 2,5; количество прихваток - 6; длина одной прихватки - 30 мм; толщина полки уголка - 8 мм | 0,8 x 2 = 1,6 | |
0,35 x 2 = 0,7 | ||||
0,1 x 6 = 0,6 | ||||
6 | Установить уголок неравнобокий на лист панели и платики и прихватить | Вид сопряжения детали - по двум торцам свободно; длина детали - 0,2 м; вид установки - с разметкой; номер профиля - 3,2; длина одной прихватки - 20 мм; количество прихваток - 4; толщина полки уголка - 6 мм | 0,8 | |
0,08 x 4 = 0,32 | ||||
7 | Зачистить сварные швы и околошовную зону от наплавов и брызг наплавленного металла после прихваток | Инструмент - стальная щетка; длина тавровых швов - 1,1 м | 3,6 | |
Итого Tш, мин. | 18,31 |
Примечание. Подготовительно-заключительное время берется по карте 1 (равно 12 мин.).
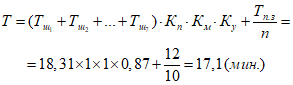
Настоящие нормативы учитывают современный уровень организации труда при выполнении слесарно-сборочных работ при сборке металлоконструкций под сварку.
Организация рабочего места слесаря-сборщика соответствует "Типовым проектам организации труда на рабочем месте слесаря сборки металлоконструкций мелкого, среднего и крупного габаритов" (М.: НИИмаш, 1980).
Сборка сварных конструкций производится в соответствии с требованиями отраслевого стандарта "ОСТ 2Н91-3-65. Конструкции сварные. Общие технические условия" (М.: ВНИИТЭМР, 1986), чертежа и технологического процесса.
Операция сборки металлоконструкций выполняется рабочими соответствующей квалификации, обладающими требуемыми навыками и знаниями.
В единичном и мелкосерийном производствах сборка конструкций производится на стеллажах и сборочных плитах по разметке и упорам. Установка и фиксация элементов конструкции производится с помощью универсального инструмента и приспособлений типа зажимов, струбцин, клиньев и шаблонов.
Универсальные сборочные приспособления (УСП) применяются для установки по упорам, фиксации и закрепления собираемых элементов конструкции. Наиболее часто применяются: струбцины скобообразные, откидные и регламентируемые; струбцины гидравлические и с трещоткой; струбцины установочные; прижимы электромагнитные; упоры переналаживаемые; скобы клиновые и пружинные; скобы  клинья с планкой; стяжки-распорки; домкраты винтовые.
На рабочем месте сборщиков устанавливается плита для сборки ПН-01 ГОСТ 10905-75, механическое сварочное оборудование (вращатели, манипуляторы, кантователи и др.), обеспечивающее перемещение собираемых изделий в пространстве в процессе сборки.
Перечень инструмента, используемого при сборке конструкций под сварку, находящийся на рабочем месте:
линейка измерительная металлическая по ГОСТ 427-75;
угольники поверочные 90° по ГОСТ 3749-77;
уровень брусковый по ГОСТ 9392-75;
щупы по ГОСТ 882-75;
штангенциркуль по ГОСТ 166-80;
циркуль разметочный по ГОСТ 24472-80Е;
чертилки проволочные по ГОСТ 24473-80Е;
рейсмус с чертилкой, МН529-60;
кернеры по ГОСТ 7213-72;
тиски слесарные по ГОСТ 4045-75;
струбцины скобообразные, МН483-60;
молотки слесарные по ГОСТ 2310-77;
кувалда кузнечная по ГОСТ 11402-75;
зубила слесарные по ГОСТ 7211-72;
клейма цифровые по ГОСТ 25726-83;
технологические планки.
Детали, поступающие на сборку, должны быть изготовлены в соответствии с размером и конфигурацией, предусматриваемыми чертежом, а также зачищены от заусенцев и грата после газорезки. Трудоемкость выполнения этих работ данными нормативами не предусмотрена и нормирование их производится отдельно по нормативам на заготовительные работы.
Сборщики выполняют различные подгоночные операции с помощью приспособлений - распорок, стяжек, прижимов и т.д., а также незначительную подрезку газовым резаком или подрубку пневмозубилом, составляющую не более 10% от общей длины сопрягаемых кромок.
В случае большого объема подгоночных работ необходимо пронормировать эти работы по картам 31, 32, 30.
Подачу деталей и узлов на рабочее место сборщика производят вспомогательные рабочие.
Типовая схема организации труда на рабочем месте слесаря-сборщика металлоконструкций представлена в "Альбоме комплексно-механизированных рабочих мест сборки и сварки металлоконструкций", утвержденном Координационным советом по сварке.
Карта 1 | ||||
Лист 1 | ||||
N п/п | Содержание работы | Сложность выполняемой работы | ||
простая | средняя | сложная | ||
I. На основные подготовительные операции | ||||
1 | Получение задания, наряда, чертежа инструмента и приспособлений | 4 | 6 | 8 |
2 | Ознакомление с чертежами, документацией, получение инструктажа и указаний от мастера | 2 | 4 | 8 |
3 | Подготовка рабочего места | - | 2 | 4 |
4 | Сдача технологической документации, инструмента, приспособлений после выполнения работы | 4 | 4 | 4 |
5 | Сдача работы | 2 | 4 | 6 |
Итого: | 12 | 20 | 30 | |
II. На вычерчивание схемы сборки узла на сборочной плите
N п/п | Переходы | Единица измерения | Время на переход, мин. |
1 | Очистка плиты щеткой и покрытие размечаемой поверхности мелом | 1 м2 поверхности | 1,0 |
2 | Откладывание на плите длин отрезков и углов при построении схемы | 1 размер или угол | 0,9 |
3 | Нанесение на плите рисок и линий схемы с помощью чертилки или меловой нитки | 1 м | 0,4 |
Примечания: 1. При вычерчивании схемы на установку мелких узлов (при площади менее одного м2) время по карте применять с коэффициентом 0,7.
2. При расчете нормы времени на изготовление конструктивно и технологически подобных изделий норму по карте принимать с коэффициентом 0,6.
Степень сложности работы
Простая. Сборка металлоконструкции с количеством деталей до 15 шт. (кронштейны, рамки, коллекторы и т.п.).
Средняя. Сборка металлоконструкций с количеством деталей до 50 шт. (лестницы, балки, баки, кожухи и т.п.).
Сложная. Сборка металлоконструкций с количеством деталей свыше 50 шт. (рамы, каркасы, стрелы, бункеры).
Карта 2 | ||||||||||
Содержание работы 1. Взять разметочный инструмент. 2. Разметить место установки детали, сборочной единицы по шаблону или чертежу. 3. Отложить инструмент. | ||||||||||
Вид размечаемой поверхности | Вид разметки | Способ нанесения линий | Длина размечаемой линии, мм, до | |||||||
100 | 200 | 350 | 600 | 1000 | 1600 | 2500 | 3800 | |||
Штучное время Tш, мин. | ||||||||||
Плоская | По чертежу | мелом | 0,3 | 0,3 | 0,4 | 0,4 | 0,5 | 0,7 | 0,9 | 1,2 |
чертилкой | 0,3 | 0,4 | 0,4 | 0,5 | 0,6 | 0,7 | 1,0 | 1,4 | ||
По шаблону | мелом | 0,1 | 0,1 | 0,1 | 0,2 | 0,2 | 0,3 | 0,4 | 0,5 | |
чертилкой | 0,1 | 0,1 | 0,2 | 0,2 | 0,3 | 0,3 | 0,5 | 0,6 | ||
По чертежу | мелом | 0,4 | 0,5 | 0,5 | 0,6 | 0,8 | 1,0 | 1,3 | 1,7 | |
Сферическая | чертилкой | 0,5 | 0,5 | 0,6 | 0,7 | 0,9 | 1,1 | 1,5 | 2,0 | |
По шаблону | мелом | 0,1 | 0,2 | 0,2 | 0,3 | 0,3 | 0,4 | 0,5 | 0,7 | |
чертилкой | 0,1 | 0,2 | 0,2 | 0,3 | 0,4 | 0,5 | 0,6 | 0,9 | ||
Поправочные коэффициенты в зависимости от условий работы
Количество размечаемых мест на одной оси, до | Положение разметки | Криволинейный контур | ||||||
1 | 2 | 4 | 8 | 12 | горизонтальное, нижнее | боковое | в труднодоступных местах | |
Значение коэффициента | ||||||||
1,0 | 0,85 | 0,7 | 0,6 | 0,55 | 1,0 | 1,2 | 1,3 | 1,2 |
Карта 3 | |||||||||
Лист 1 | |||||||||
Содержание работы 1. Взять или застропить деталь, узел. 2. Переместить деталь, узел к рабочему месту сборки, провести внешний осмотр, установить по месту. 3. Взять разметочный инструмент, разметить место под обрезку или припиловку. 4. Отложить деталь, узел и разметочный инструмент. | |||||||||
Масса детали m, кг, до | Вид размечаемой линии | Длина размечаемой линии, мм, до | |||||||
100 | 200 | 300 | 500 | 700 | 1000 | 1400 | 2000 | ||
Штучное время Tш, мин. | |||||||||
3 | Прямолинейная | 0,6 | 0,7 | 0,9 | 1,0 | 1,2 | 1,4 | 1,5 | 1,7 |
Криволинейная | 0,7 | 0,9 | 1,0 | 1,2 | 1,4 | 1,6 | 1,8 | 2,0 | |
5 | Прямолинейная | 0,6 | 0,8 | 0,9 | 1,1 | 1,2 | 1,4 | 1,6 | 1,8 |
Криволинейная | 0,7 | 1,0 | 1,1 | 1,3 | 1,5 | 1,7 | 1,9 | 2,1 | |
8 | Прямолинейная | 0,7 | 0,8 | 1,0 | 1,2 | 1,3 | 1,5 | 1,7 | 1,9 |
Криволинейная | 0,8 | 1,0 | 1,2 | 1,4 | 1,6 | 1,9 | 2,0 | 2,3 | |
15 | Прямолинейная | 0,7 | 0,9 | 1,0 | 1,3 | 1,4 | 1,6 | 1,8 | 2,0 |
Криволинейная | 0,9 | 1,1 | 1,3 | 1,5 | 1,7 | 1,9 | 2,2 | 2,5 | |
25 | Прямолинейная | 0,7 | 0,9 | 1,1 | 1,3 | 1,5 | 1,7 | 1,9 | 2,1 |
Криволинейная | 0,9 | 1,1 | 1,3 | 1,6 | 1,8 | 2,0 | 2,2 | 2,5 | |
50 | Прямолинейная | 1,0 | 1,2 | 1,4 | 1,7 | 1,9 | 2,2 | 2,5 | 2,8 |
Криволинейная | 1,2 | 1,5 | 1,7 | 2,1 | 2,3 | 2,6 | 3,0 | 3,4 | |
РАЗМЕТКА ПО МЕСТУ ПОД ОБРЕЗКУ ИЛИ ПРИПИЛОВКУ ПРИ СБОРКЕ | Карта 3 | ||
Лист 2 | |||
Поправочные коэффициенты в зависимости от условий работы | |||
Способ нанесения линий | Разметка по месту сборки в труднодоступных местах | ||
Чертилкой | Мелом | ||
Значение коэффициента | |||
1,0 | 0,85 | 1,3 | |
Карта 4 | ||||
Лист 1 | ||||
Содержание работы 1. Взять деталь (узел). 2. Переместить деталь (узел) к месту установки, провести внешний осмотр. 3. Установить деталь (узел) на плиту или в приспособление. | ||||
Масса детали, узла m, кг, до | Плоские детали | Объемные детали, узлы | ||
Место установки | ||||
плита | приспособление | плита | приспособление | |
Штучное время на установку детали (узла) Tш, мин. | ||||
0,5 | 0,10 | 0,13 | 0,10 | 0,13 |
1 | 0,13 | 0,15 | 0,10 | 0,15 |
3 | 0,15 | 0,20 | 0,13 | 0,20 |
5 | 0,20 | 0,25 | 0,15 | 0,20 |
УСТАНОВКА ВРУЧНУЮ БАЗОВОЙ ДЕТАЛИ, УЗЛА НА ПЛИТУ, В СБОРОЧНОЕ ПРИСПОСОБЛЕНИЕ | Карта 4 | |||
Лист 2 | ||||
Масса детали, узла, m, кг, до | Плоские детали | Объемные детали, узлы | ||
Место установки | ||||
плита | приспособление | плита | приспособление | |
Штучное время на установку детали (узла) Tш, мин. | ||||
10 | 0,25 | 0,30 | 0,20 | 0,25 |
20 | 0,30 | 0,40 | 0,25 | 0,30 |
Примечание. При установке деталей, узлов по предварительно размеченной схеме применять коэффициент 1,1.
Карта 5 | |
Лист 1 | |
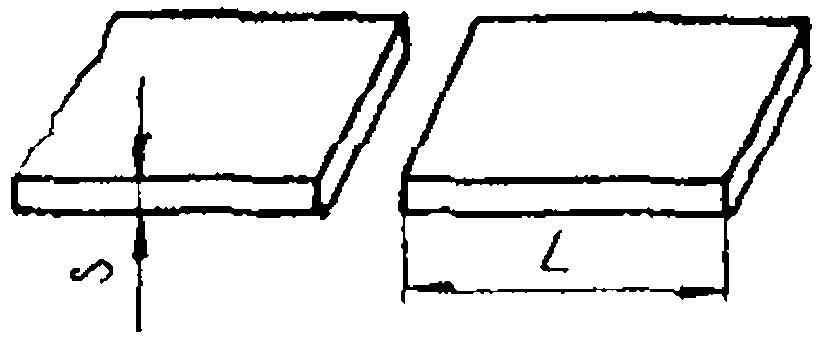 | |
Содержание работы 1. Подать деталь к месту сборки, проверить ее внешним осмотром. 2. Установить деталь, подогнать согласно месту сопряжений, выдержав величину зазоров. | |
УСТАНОВКА ЛИСТОВЫХ И ПОЛОСОВЫХ ДЕТАЛЕЙ С ПРЯМОЛИНЕЙНЫМ СОПРЯЖЕНИЕМ КРОМОК БЕЗ РАЗМЕТКИ И ВЫВЕРКИ | Карта 5 | ||||||||
Лист 2 | |||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок S, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
5 | 0,5 | 0,9 | 1,0 | 1,1 | 1,2 | 1,3 | 1,4 | - | - |
0,8 | 1,1 | 1,2 | 1,3 | 1,4 | 1,5 | - | - | - | |
1,3 | 1,4 | 1,5 | 1,6 | 1,7 | 1,8 | - | - | - | |
1,8 | 1,7 | 1,9 | 2,0 | 2,2 | - | - | - | - | |
2,5 | 2,1 | 2,3 | 2,4 | 2,6 | - | - | - | - | |
На кажд. след. метр | 0,4 | 0,5 | 0,6 | 0,7 | - | - | - | - | |
10 | 0,5 | 1,0 | 1,1 | 1,2 | 1,3 | 1,4 | 1,5 | 1,6 | - |
0,8 | 1,2 | 1,3 | 1,4 | 1,5 | 1,6 | 1,7 | - | - | |
1,3 | 1,5 | 1,6 | 1,7 | 1,8 | 1,9 | - | - | - | |
1,8 | 1,8 | 2,0 | 2,1 | 2,3 | 2,4 | - | - | - | |
2,5 | 2,3 | 2,4 | 2,6 | 2,7 | 2,9 | - | - | - | |
На кажд. след. метр | 0,5 | 0,6 | 0,7 | 0,8 | 0,9 | - | - | - | |
30 | 0,5 | 1,1 | 1,2 | 1,3 | 1,4 | 1,5 | 1,6 | 1,7 | 1,8 |
0,8 | 1,5 | 1,6 | 1,7 | 1,8 | 1,9 | 2,0 | 2,2 | - | |
1,3 | 1,8 | 2,0 | 2,1 | 2,2 | 2,4 | 2,5 | 2,7 | - | |
1,8 | 2,2 | 2,4 | 2,5 | 2,7 | 2,8 | - | - | - | |
2,5 | 2,8 | 2,9 | 3,1 | 3,3 | 3,5 | - | - | - | |
3,5 | 3,5 | 3,8 | 4,1 | 4,4 | - | - | - | - | |
На кажд. след. метр | 0,5 | 0,6 | 0,7 | 0,8 | - | - | - | - | |
УСТАНОВКА ЛИСТОВЫХ И ПОЛОСОВЫХ ДЕТАЛЕЙ С ПРЯМОЛИНЕЙНЫМ СОПРЯЖЕНИЕМ КРОМОК БЕЗ РАЗМЕТКИ И ВЫВЕРКИ | Карта 5 | ||||||||
Лист 3 | |||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок S, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
50 | 0,5 | - | 1,4 | 1,5 | 1,6 | 1,7 | 1,8 | 1,9 | 2,0 |
0,8 | 1,6 | 1,7 | 1,8 | 1,9 | 2,0 | 2,1 | 2,3 | 2,4 | |
1,3 | 2,0 | 2,1 | 2,3 | 2,4 | 2,6 | 2,7 | 2,9 | 3,0 | |
1,8 | 2,5 | 2,6 | 2,8 | 2,9 | 3,1 | 3,3 | 3,5 | 3,7 | |
2,5 | 3,0 | 3,2 | 3,4 | 3,6 | 3,8 | 4,0 | 4,2 | - | |
3,5 | 3,7 | 3,9 | 4,2 | 4,5 | 4,8 | 5,1 | - | - | |
5,0 | 4,5 | 4,8 | 5,2 | 5,6 | - | - | - | - | |
На кажд. след. метр | 0,6 | 0,7 | 0,8 | 0,9 | - | - | - | - | |
100 | 0,5 | - | - | - | 1,7 | 1,8 | 1,9 | 2,0 | 2,2 |
0,8 | - | - | 2,0 | 2,1 | 2,2 | 2,4 | 2,6 | 2,8 | |
1,3 | 2,2 | 2,4 | 2,5 | 2,7 | 2,8 | 3,0 | 3,2 | 3,5 | |
1,8 | 2,7 | 2,9 | 3,1 | 3,3 | 3,5 | 3,7 | 3,9 | 4,2 | |
2,5 | 3,4 | 3,6 | 3,8 | 4,0 | 4,3 | 4,6 | 4,9 | 5,2 | |
3,5 | 4,2 | 4,5 | 4,8 | 5,1 | 5,4 | 5,7 | 6,0 | 6,4 | |
5,0 | 5,3 | 5,6 | 6,0 | 6,4 | 6,8 | - | - | - | |
7,0 | 6,7 | 7,1 | 7,6 | 8,1 | - | - | - | - | |
На кажд. след. метр | 0,6 | 0,7 | 0,8 | 0,9 | - | - | - | - | |
200 | 0,8 | - | - | - | 2,4 | 2,5 | 2,7 | 2,8 | 3,0 |
1,3 | - | - | - | 3,0 | 3,2 | 3,4 | 3,6 | 3,9 | |
1,8 | 3,1 | 3,3 | 3,5 | 3,7 | 3,9 | 4,2 | 4,5 | 4,8 | |
2,5 | 3,8 | 4,1 | 4,4 | 4,7 | 5,0 | 5,3 | 5,6 | 6,0 | |
3,5 | 4,7 | 5,0 | 5,3 | 5,7 | 6,1 | 6,5 | 6,9 | 7,3 | |
5,0 | 6,0 | 6,4 | 6,8 | 7,3 | 7,8 | 8,3 | 8,8 | 9,3 | |
7,0 | 7,6 | 8,1 | 8,6 | 9,2 | 9,8 | 10,4 | - | - | |
10,0 | 10,0 | 10,1 | 10,7 | 11,4 | 12,1 | - | - | - | |
На кажд. след. метр | 0,7 | 0,8 | 0,9 | 1,0 | - | - | - | - | |
УСТАНОВКА ЛИСТОВЫХ И ПОЛОСОВЫХ ДЕТАЛЕЙ С ПРЯМОЛИНЕЙНЫМ СОПРЯЖЕНИЕМ КРОМОК БЕЗ РАЗМЕТКИ И ВЫВЕРКИ | Карта 5 | ||||||||
Лист 4 | |||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок S, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
500 | 1,3 | - | - | - | - | 3,6 | 3,8 | 4,0 | 4,3 |
1,8 | - | - | - | 4,3 | 4,6 | 4,9 | 5,2 | 5,5 | |
2,5 | 4,4 | 4,7 | 5,0 | 5,3 | 5,6 | 6,0 | 6,4 | 6,8 | |
3,5 | 5,5 | 5,8 | 6,2 | 6,6 | 7,0 | 7,4 | 7,8 | 8,3 | |
5,0 | 6,9 | 7,3 | 7,8 | 8,3 | 8,8 | 9,3 | 9,9 | 10,5 | |
7,0 | 8,7 | 9,3 | 9,9 | 10,6 | 11,3 | 12,0 | 12,8 | - | |
10,0 | 11,5 | 12,3 | 13,1 | 14,0 | 15,0 | 16,0 | - | - | |
На кажд. след. метр | 0,7 | 0,8 | 0,9 | 1,0 | - | - | - | - | |
1000 | 1,8 | - | - | - | - | - | 5,3 | 5,6 | 5,9 |
2,5 | - | - | 5,6 | 6,0 | 6,4 | 6,8 | 7,2 | 7,6 | |
3,5 | 6,2 | 6,6 | 7,0 | 7,4 | 7,9 | 8,4 | 8,9 | 9,4 | |
5,0 | 7,7 | 8,2 | 8,7 | 9,2 | 9,8 | 10,4 | 11,0 | 11,7 | |
7,0 | 9,7 | 10,3 | 11,0 | 11,7 | 12,4 | 13,2 | 14,0 | 14,8 | |
10,0 | 12,7 | 13,5 | 14,4 | 15,3 | 16,2 | 17,2 | 18,3 | 19,4 | |
На кажд. след. метр | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | 1,3 | - | - | |
2000 | 2,5 | - | - | - | - | - | 7,4 | 7,9 | 8,4 |
3,5 | - | - | - | 8,5 | 9,0 | 9,6 | 10,2 | 10,8 | |
5,0 | - | - | 10,1 | 10,7 | 11,4 | 12,1 | 12,8 | 13,6 | |
7,0 | - | - | 12,7 | 13,7 | 14,3 | 15,2 | 16,1 | 17,1 | |
10,0 | - | - | 16,6 | 17,6 | 18,7 | 19,8 | 21,0 | 22,3 | |
На кажд. след. метр | - | - | 1,1 | 1,2 | 1,3 | 1,4 | - | - | |
3500 | 2,5 | - | - | - | - | - | 8,3 | 8,8 | 9,4 |
3,5 | - | - | - | 9,4 | 10,0 | 10,6 | 11,3 | 12,0 | |
5,0 | - | - | - | 12,1 | 12,9 | 13,7 | 14,5 | 15,4 | |
7,0 | - | - | 14,5 | 15,4 | 16,3 | 17,3 | 18,4 | 19,5 | |
10,0 | - | - | 19,0 | 20,2 | 21,4 | 22,7 | 24,1 | 25,6 | |
На кажд. след. метр | - | - | 1,2 | 1,3 | 1,4 | 1,5 | - | - | |
УСТАНОВКА ЛИСТОВЫХ И ПОЛОСОВЫХ ДЕТАЛЕЙ С ПРЯМОЛИНЕЙНЫМ СОПРЯЖЕНИЕМ КРОМОК БЕЗ РАЗМЕТКИ И ВЫВЕРКИ | Карта 5 | ||||||||
Лист 5 | |||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок S, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
5000 | 3,5 | - | - | - | - | 11,2 | 11,9 | 12,6 | 13,4 |
5,0 | - | - | - | 13,6 | 14,4 | 15,3 | 16,2 | 17,2 | |
7,0 | - | - | - | 17,6 | 18,6 | 19,7 | 20,9 | 22,2 | |
10,0 | - | - | - | 22,8 | 24,2 | 25,7 | 27,3 | 29,0 | |
На кажд. след. метр | - | - | - | 1,4 | 1,5 | 1,6 | - | - | |
Поправочные коэффициенты в зависимости от условий работы
Вид сопряжения | Способ установки деталей | Сопряжение с другими деталями | ||||||||
встык, втавр | в угол | нахлесточное | по отверстиям, пазам, свободно | по сопрягаемым кромкам, обработанным на станках | по контрольным отверстиям, вырезам | без разметки и выверки | в трех плоскостях | стыковка двух листов по линии стыка | стыковка каждого последующего стыка | в жестком контуре по трем сторонам |
Значение коэффициента | ||||||||||
1,0 | 1,1 | 0,9 | 0,7 | 0,8 | 1,2 | 1,0 | 1,5 | 1,0 | 0,75 | 1,8 |
Примечание. При определении длины сопрягаемых кромок в расчет принимается длина, по которой собирается данная деталь с другими в момент установки ее на сборочной единице. При сборке деталей внахлестку учитывается длина прилегающих кромок детали.
Карта 6 | |||||||||
Лист 1 | |||||||||
Содержание работы 1. Подать деталь к месту сборки, проверить ее внешним осмотром. 2. Разметить место установки детали на сборочном узле. 3. Установить деталь по разметке, выверить ее положение, подогнать места сопряжений, выдержав размеры и зазоры по чертежу. | 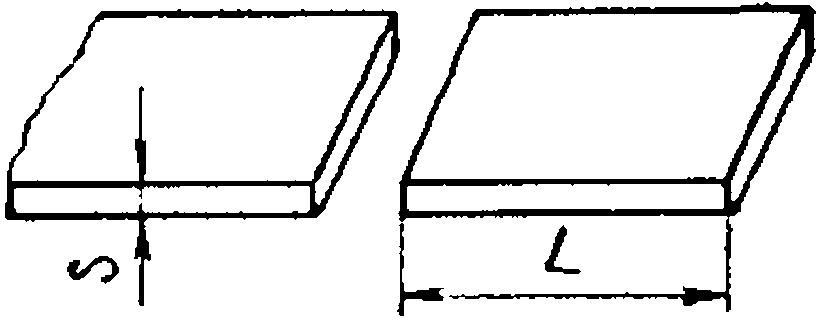 | ||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок S, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
5 | 0,5 | 1,15 | 1,20 | 1,25 | 1,30 | 1,40 | 1,50 | - | - |
0,8 | 1,35 | 1,40 | 1,50 | 1,60 | 1,70 | 1,85 | - | - | |
1,3 | 1,70 | 1,80 | 1,90 | 2,00 | 2,15 | 2,30 | - | - | |
1,8 | 2,05 | 2,20 | 2,35 | 2,50 | - | - | - | - | |
2,5 | 2,60 | 2,75 | 2,90 | 3,10 | - | - | - | - | |
3,5 | 3,30 | 3,50 | 3,70 | 4,00 | - | - | - | - | |
10 | 0,5 | 1,25 | 1,35 | 1,45 | 1,55 | 1,65 | 1,75 | 1,85 | - |
0,8 | 1,50 | 1,60 | 1,70 | 1,80 | 1,90 | 2,05 | - | - | |
1,3 | 1,85 | 1,95 | 2,05 | 2,15 | 2,30 | 2,50 | - | - | |
1,8 | 2,25 | 2,35 | 2,50 | 2,65 | 2,85 | - | - | - | |
2,5 | 2,85 | 3,00 | 3,20 | 3,40 | 3,65 | - | - | - | |
3,5 | 3,90 | 4,10 | 4,30 | 4,50 | 4,80 | - | - | - | |
30 | 0,5 | 1,40 | 1,50 | 1,60 | 1,70 | 1,80 | 1,90 | 2,00 | 2,10 |
0,8 | 1,75 | 1,85 | 1,95 | 2,10 | 2,25 | 2,40 | 2,55 | - | |
1,3 | 2,20 | 2,35 | 2,50 | 2,65 | 2,80 | 3,00 | 3,20 | - | |
1,8 | 2,70 | 2,85 | 3,05 | 3,25 | 3,45 | - | - | - | |
2,5 | 3,40 | 3,60 | 3,80 | 4,00 | 4,30 | - | - | - | |
3,5 | 4,30 | 4,55 | 4,80 | 5,10 | - | - | - | - | |
5,0 | 5,40 | 5,70 | 6,00 | 6,40 | - | - | - | - | |
7,0 | 6,80 | 7,20 | 7,60 | 8,00 | - | - | - | - | |
50 | 0,5 | 1,55 | 1,65 | 1,75 | 1,85 | 1,95 | 2,05 | 2,20 | 2,40 |
0,8 | 1,90 | 2,00 | 2,10 | 2,25 | 2,40 | 2,55 | 2,70 | 2,90 | |
1,3 | 2,45 | 2,60 | 2,75 | 2,90 | 3,10 | 3,30 | 3,50 | 3,70 | |
1,8 | 3,00 | 3,20 | 3,40 | 3,60 | 3,80 | 4,05 | 4,30 | 4,55 | |
2,5 | 3,70 | 3,90 | 4,10 | 4,40 | 4,70 | 5,00 | 5,30 | - | |
УСТАНОВКА ЛИСТОВЫХ И ПОЛОСОВЫХ ДЕТАЛЕЙ С ПРЯМОЛИНЕЙНЫМ СОПРЯЖЕНИЕМ КРОМОК С РАЗМЕТКОЙ И ВЫВЕРКОЙ | Карта 6 | ||||||||
Лист 2 | |||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок 5, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
50 | 3,5 | 4,65 | 4,90 | 5,20 | 5,50 | 5,80 | 6,20 | - | - |
5,0 | 5,80 | 6,10 | 6,50 | 6,90 | - | - | - | - | |
7,0 | 7,30 | 7,70 | 8,10 | 8,60 | - | - | - | - | |
100 | 0,5 | - | - | - | 2,10 | 2,20 | 2,30 | 2,50 | 2,70 |
0,8 | - | - | 2,40 | 2,50 | 2,60 | 2,80 | 3,00 | 3,20 | |
1,3 | 2,75 | 2,90 | 3,05 | 3,20 | 3,35 | 3,55 | 3,80 | 4,05 | |
1,8 | 3,30 | 3,50 | 3,70 | 3,90 | 4,10 | 4,40 | 4,70 | 5,00 | |
2,5 | 4,10 | 4,35 | 4,60 | 4,90 | 5,20 | 5,50 | 5,80 | 6,20 | |
3,5 | 5,20 | 5,45 | 5,70 | 6,00 | 6,40 | 6,80 | 7,20 | 7,70 | |
5,0 | 6,50 | 6,90 | 7,30 | 7,70 | 8,20 | - | - | - | |
7,0 | 8,20 | 8,70 | 9,20 | 9,80 | - | - | - | - | |
10,0 | 10,5 | 11,0 | 11,5 | 12,1 | - | - | - | - | |
200 | 0,8 | - | - | - | 2,80 | 2,90 | 3,10 | 3,30 | 3,50 |
1,3 | - | - | 3,50 | 3,65 | 3,80 | 4,00 | 4,30 | 4,60 | |
1,8 | 3,80 | 4,00 | 4,20 | 4,50 | 4,80 | 5,10 | 5,40 | 5,70 | |
2,5 | 4,70 | 5,00 | 5,30 | 5,60 | 5,90 | 6,20 | 6,60 | 7,00 | |
3,5 | 5,90 | 6,20 | 6,50 | 6,90 | 7,30 | 7,70 | 8,20 | 8,70 | |
5,0 | 7,30 | 7,70 | 8,20 | 8,70 | 9,20 | 9,80 | 10,4 | 11,0 | |
7,0 | 9,20 | 9,80 | 10,4 | 11,0 | 11,6 | 12,3 | - | - | |
10,0 | 12,1 | 12,8 | 13,6 | 14,4 | - | - | - | - | |
На кажд. след. метр | 0,70 | 0,75 | 0,80 | 0,85 | - | - | - | - | |
500 | 1,3 | - | - | - | 4,10 | 4,30 | 4,60 | 4,90 | 5,20 |
1,8 | - | - | 4,80 | 5,10 | 5,40 | 5,70 | 6,10 | 6,50 | |
2,5 | 5,30 | 5,60 | 5,90 | 6,30 | 6,70 | 7,10 | 7,50 | 7,90 | |
3,5 | 6,60 | 7,00 | 7,40 | 7,80 | 8,20 | 8,70 | 9,20 | 9,80 | |
5,0 | 8,30 | 8,80 | 9,30 | 9,80 | 10,4 | 11,0 | 11,7 | 12,4 | |
7,0 | 10,5 | 11,1 | 11,8 | 12,5 | 13,2 | 14,0 | 14,9 | - | |
10,0 | 13,9 | 14,8 | 15,7 | 16,6 | 17,6 | 18,6 | - | - | |
На кажд. след. метр | 0,75 | 0,80 | 0,85 | 0,90 | - | - | - | - | |
УСТАНОВКА ЛИСТОВЫХ И ПОЛОСОВЫХ ДЕТАЛЕЙ С ПРЯМОЛИНЕЙНЫМ СОПРЯЖЕНИЕМ КРОМОК С РАЗМЕТКОЙ И ВЫВЕРКОЙ | Карта 6 | ||||||||
Лист 3 | |||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок S, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
1000 | 1,8 | - | - | - | - | - | 6,40 | 6,80 | 7,20 |
2,5 | - | - | 6,70 | 7,10 | 7,50 | 8,00 | 8,50 | 9,00 | |
3,5 | 7,40 | 7,90 | 8,40 | 8,90 | 9,40 | 10,0 | 10,6 | 11,2 | |
5,0 | 9,20 | 9,80 | 10,4 | 11,0 | 11,6 | 12,3 | 13,1 | 13,9 | |
7,0 | 11,8 | 12,5 | 13,2 | 14,0 | 14,9 | 15,8 | 16,7 | 17,7 | |
10,0 | 15,4 | 16,3 | 17,3 | 18,3 | 19,4 | 20,6 | 21,8 | 23,1 | |
На кажд. след. метр | 0,80 | 0,85 | 0,90 | 1,00 | 1,10 | 1,20 | - | - | |
2000 | 2,5 | - | - | - | - | - | 8,90 | 9,40 | 10,0 |
3,5 | - | - | - | 10,2 | 10,8 | 11,4 | 12,1 | 12,9 | |
5,0 | - | - | 12,1 | 12,8 | 13,6 | 14,5 | 15,4 | 16,3 | |
7,0 | - | - | 15,2 | 16,1 | 17,1 | 18,2 | 19,4 | 20,7 | |
10,0 | - | - | 20,0 | 21,2 | 22,5 | 23,9 | 25,3 | 26,8 | |
На кажд. след. метр | - | - | 1,00 | 1,10 | 1,20 | 1,35 | - | - | |
3500 | 2,5 | - | - | - | - | - | 10,0 | 10,6 | 11,2 |
3,5 | - | - | - | 11,3 | 12,0 | 12,7 | 13,5 | 14,3 | |
5,0 | - | - | - | 14,5 | 15,4 | 16,3 | 17,3 | 18,4 | |
7,0 | - | - | 17,4 | 18,4 | 19,5 | 20,7 | 22,0 | 23,4 | |
10,0 | - | - | 23,0 | 24,4 | 25,9 | 27,4 | 29,0 | 30,7 | |
На кажд. след. метр | - | - | 1,10 | 1,20 | 1,35 | 1,55 | - | - | |
5000 | 3,5 | - | - | - | - | 13,4 | 14,2 | 15,0 | 15,9 |
5,0 | - | - | - | 16,3 | 17,3 | 18,3 | 19,4 | 20,6 | |
7,0 | - | - | - | 21,0 | 22,3 | 23,6 | 25,0 | 26,5 | |
10,0 | - | - | - | 27,4 | 29,1 | 30,9 | 32,7 | 34,6 | |
На кажд. след. метр | - | - | - | 1,35 | 1,55 | 1,75 | - | - | |
УСТАНОВКА ЛИСТОВЫХ И ПОЛОСОВЫХ ДЕТАЛЕЙ С ПРЯМОЛИНЕЙНЫМ СОПРЯЖЕНИЕМ КРОМОК С РАЗМЕТКОЙ И ВЫВЕРКОЙ | Карта 6 | ||||||||||
Лист 4 | |||||||||||
Поправочные коэффициенты в зависимости от условий работы | |||||||||||
Вид сопряжения | Способ установки деталей | Сопряжение с другими деталями | |||||||||
нахлесточное | встык, втавр | в угол | по отверстиям, пазам, свободно | по сопрягаемым кромкам, обработанным на станках | по контрольным отверстиям, вырезам | с выверкой положения по линейке, угольнику | с разметкой и выверкой | в трех плоскостях | стыковка двух листов по линии стыка | стыковка каждого последующего | в жестком контуре по трем сторонам |
Значение коэффициента | |||||||||||
0,9 | 1,0 | 1,1 | 0,7 | 0,8 | 1,2 | 1,2 | 1,0 | 1,5 | 1,0 | 0,75 | 1,8 |
Примечание. При определении длины сопрягаемых кромок в расчет принимается длина, по которой собирается данная деталь с другими в момент установки ее на сборочной единице. При сборке деталей внахлестку учитывается длина прилегающих кромок детали.
Карта 7 | |||||||||
Лист 1 | |||||||||
Содержание работы 1. Подать деталь к месту сборки, проверить ее внешним осмотром. 2. Установить деталь, подогнать места сопряжений, выдержав величину зазоров и уступность кромок по чертежу. | |||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок S, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
5 | 0,5 | 1,15 | 1,25 | 1,35 | 1,45 | 1,55 | 1,65 | - | - |
0,8 | 1,40 | 1,50 | 1,60 | 1,70 | 1,85 | - | - | - | |
1,3 | 1,75 | 1,85 | 1,95 | 2,10 | 2,25 | - | - | - | |
1,8 | 2,10 | 2,25 | 2,40 | 2,55 | - | - | - | - | |
2,5 | 2,70 | 2,90 | 3,00 | 3,20 | - | - | - | - | |
3,5 | 3,50 | 3,70 | 3,90 | 4,10 | - | - | - | - | |
УСТАНОВКА ЛИСТОВЫХ И ПОЛОСОВЫХ ДЕТАЛЕЙ С КРИВОЛИНЕЙНЫМ СОПРЯЖЕНИЕМ КРОМОК БЕЗ РАЗМЕТКИ | Карта 7 | ||||||||
Лист 2 | |||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок S, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
10 | 0,5 | 1,30 | 1,40 | 1,50 | 1,60 | 1,70 | 1,80 | 1,90 | - |
0,8 | 1,55 | 1,65 | 1,75 | 1,85 | 1,95 | 2,10 | - | - | |
1,3 | 1,90 | 2,00 | 2,10 | 2,25 | 2,40 | - | - | - | |
1,8 | 2,25 | 2,40 | 2,55 | 2,70 | 2,85 | - | - | - | |
2,5 | 2,80 | 3,00 | 3,20 | 3,40 | 3,60 | - | - | - | |
3,5 | 3,80 | 4,00 | 4,20 | 4,40 | - | - | - | - | |
30 | 0,5 | 1,50 | 1,60 | 1,70 | 1,80 | 1,90 | 2,00 | 2,15 | 2,30 |
0,8 | 1,80 | 1,90 | 2,05 | 2,20 | 2,35 | 2,50 | 2,70 | - | |
1,3 | 2,20 | 2,30 | 2,45 | 2,65 | 2,85 | 3,10 | 3,35 | - | |
1,8 | 2,70 | 2,85 | 3,00 | 3,20 | 3,45 | - | - | - | |
2,5 | 3,40 | 3,55 | 3,75 | 4,00 | 4,30 | - | - | - | |
3,5 | 4,30 | 4,50 | 4,70 | 5,00 | - | - | - | - | |
5,0 | 5,50 | 5,75 | 6,00 | 6,30 | - | - | - | - | |
50 | 0,5 | 1,60 | 1,70 | 1,80 | 1,90 | 2,00 | 2,20 | 2,40 | 2,60 |
0,8 | 2,00 | 2,15 | 2,30 | 2,45 | 2,60 | 2,80 | 3,00 | 3,20 | |
1,3 | 2,50 | 2,65 | 2,80 | 3,00 | 3,20 | 3,40 | 3,60 | 3,80 | |
1,8 | 3,00 | 3,20 | 3,40 | 3,60 | 3,80 | 4,00 | 4,30 | 4,60 | |
2,5 | 3,70 | 3,90 | 4,20 | 4,50 | 4,80 | 5,10 | 5,40 | - | |
3,5 | 4,70 | 5,00 | 5,30 | 5,60 | 6,00 | 6,40 | - | - | |
5,0 | 6,00 | 6,30 | 6,70 | 7,10 | - | - | - | - | |
7,0 | 7,60 | 8,00 | 8,50 | 9,00 | - | - | - | - | |
100 | 0,5 | - | - | - | 2,25 | 2,40 | 2,60 | 2,80 | 3,00 |
0,8 | - | - | 2,65 | 2,80 | 3,00 | 3,20 | 3,40 | 3,60 | |
1,3 | 2,80 | 3,00 | 3,20 | 3,40 | 3,60 | 3,80 | 4,00 | 4,20 | |
1,8 | 3,40 | 3,60 | 3,80 | 4,00 | 4,30 | 4,60 | 4,90 | 5,20 | |
2,5 | 4,20 | 4,40 | 4,70 | 5,00 | 5,30 | 5,60 | 6,00 | 6,40 | |
3,5 | 5,20 | 5,50 | 5,90 | 6,30 | 6,70 | 7,10 | 7,60 | 8,10 | |
5,0 | 6,60 | 7,00 | 7,50 | 8,00 | 8,60 | - | - | - | |
7,0 | 8,40 | 9,00 | 9,60 | 10,2 | - | - | - | - | |
10,0 | 10,5 | 11,2 | 12,0 | 12,8 | - | - | - | - | |
УСТАНОВКА ЛИСТОВЫХ И ПОЛОСОВЫХ ДЕТАЛЕЙ С КРИВОЛИНЕЙНЫМ СОПРЯЖЕНИЕМ КРОМОК БЕЗ РАЗМЕТКИ | Карта 7 | ||||||||
Лист 3 | |||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок S, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
200 | 0,8 | - | - | - | 3,00 | 3,20 | 3,40 | 3,60 | 3,80 |
1,3 | - | - | - | 3,80 | 4,00 | 4,20 | 4,50 | 4,80 | |
1,8 | 3,80 | 4,00 | 4,30 | 4,60 | 4,90 | 5,20 | 5,50 | 5,90 | |
2,5 | 4,80 | 5,10 | 5,40 | 5,70 | 6,10 | 6,50 | 6,90 | 7,40 | |
3,5 | 6,00 | 6,40 | 6,80 | 7,20 | 7,60 | 8,10 | 8,60 | 9,10 | |
5,0 | 7,50 | 8,00 | 8,50 | 9,00 | 9,50 | 10,1 | - | - | |
7,0 | 9,60 | 10,2 | 10,8 | 11,5 | 12,2 | 13,0 | 10,7 | 11,4 | |
10,0 | 12,5 | 13,4 | 14,3 | 15,2 | - | - | - | - | |
На кажд. след. метр | 0,70 | 0,80 | 0,90 | 1,00 | - | - | - | - | |
500 | 1,3 | - | - | - | - | 4,50 | 4,80 | 5,10 | 5,40 |
1,8 | - | - | - | 5,40 | 5,70 | 6,10 | 6,50 | 6,90 | |
2,5 | 5,50 | 5,80 | 6,20 | 6,60 | 7,00 | 7,40 | 7,90 | 8,40 | |
3,5 | 7,00 | 7,40 | 7,80 | 8,30 | 8,80 | 9,30 | 9,90 | 10,5 | |
5,0 | 8,60 | 9,20 | 9,80 | 10,4 | 11,0 | 11,6 | 12,3 | 13,1 | |
7,0 | 11,0 | 11,7 | 12,4 | 13,2 | 14,0 | 14,8 | 15,7 | 16,7 | |
10,0 | 14,5 | 15,4 | 16,4 | 17,4 | 18,5 | 19,6 | - | - | |
На кажд. след. метр | 0,80 | 0,90 | 1,00 | 1,10 | - | - | - | - | |
1000 | 1,8 | - | - | - | - | - | 6,60 | 7,00 | 7,50 |
2,5 | - | - | 7,00 | 7,40 | 7,90 | 8,40 | 8,90 | 9,40 | |
3,5 | 7,70 | 8,20 | 8,70 | 9,30 | 10,0 | 10,6 | 11,2 | 11,9 | |
5,0 | 9,60 | 10,2 | 10,8 | 11,5 | 12,2 | 12,9 | 13,7 | 14,6 | |
7,0 | 12,0 | 13,0 | 13,8 | 14,6 | 15,5 | 16,5 | 17,5 | 18,5 | |
10,0 | 16,0 | 17,0 | 18,0 | 19,1 | 20,2 | 21,5 | 22,8 | 24,2 | |
На кажд. след. метр | 0,90 | 1,00 | 1,10 | 1,20 | 1,30 | 1,40 | - | - | |
2000 | 2,5 | - | - | - | - | - | 9,20 | 9,80 | 10,4 |
3,5 | - | - | - | 10,5 | 11,3 | 12,0 | 12,7 | 13,5 | |
5,0 | - | - | 12,6 | 13,4 | 14,2 | 15,0 | 15,9 | 16,9 | |
7,0 | - | - | 15,9 | 16,8 | 17,8 | 18,9 | 20,1 | 21,3 | |
10,0 | - | - | 20,7 | 21,8 | 23,0 | 24,3 | 25,7 | 27,3 | |
На кажд. след. метр | - | - | 1,20 | 1,30 | 1,40 | 1,50 | - | - | |
УСТАНОВКА ЛИСТОВЫХ И ПОЛОСОВЫХ ДЕТАЛЕЙ С КРИВОЛИНЕЙНЫМ СОПРЯЖЕНИЕМ КРОМОК БЕЗ РАЗМЕТКИ | Карта 7 | ||||||||
Лист 4 | |||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок S, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
3500 | 2,5 | - | - | - | - | - | 10,4 | 11,0 | 11,7 |
3,5 | - | - | - | 11,7 | 12,4 | 13,2 | 14,0 | 14,8 | |
5,0 | - | - | - | 15,1 | 16,0 | 17,0 | 18,0 | 19,1 | |
7,0 | - | - | 18,1 | 19,2 | 20,4 | 21,6 | 22,9 | 24,3 | |
10,0 | - | - | 23,7 | 25,2 | 26,7 | 28,3 | 30,0 | 31,8 | |
На кажд. след. метр | - | - | 1,30 | 1,40 | 1,50 | 1,60 | - | - | |
5000 | 3,5 | - | - | - | - | 14,0 | 14,8 | 15,7 | 16,7 |
5,0 | - | - | - | 17,0 | 18,0 | 19,1 | 20,3 | 21,5 | |
7,0 | - | - | - | 22,0 | 23,3 | 24,7 | 26,2 | 27,8 | |
10,0 | - | - | - | 28,5 | 30,2 | 32,0 | 33,9 | 36,0 | |
На кажд. след. метр | - | - | - | 1,50 | 1,60 | 1,70 | - | - | |
Поправочные коэффициенты в зависимости от условий работы
Вид сопряжения | Способ установки деталей | Сопряжение с другими деталями | ||||||||
нахлесточное | встык, втавр | в угол | по отверстиям, пазам, свободно | по сопрягаемым кромкам, обработанным на станках | по контрольным отверстиям и вырезам | без разметки и выверки | в трех плоскостях | стыковка каждого последующего стыка | стыковка двух листов по линии стыка | в жестком контуре по трем сторонам |
Значение коэффициента | ||||||||||
0,9 | 1,0 | 1,1 | 0,7 | 0,8 | 1,2 | 1,0 | 1,5 | 0,75 | 1,0 | 1,8 |
Примечание: При определении длины сопрягаемых кромок в расчет принимается длина, по которой собирается данная деталь с другими в момент установки ее на сборочной единице. При сборке деталей внахлестку учитывается длина прилегающих кромок детали.
Карта 8 | |||||||||
Лист 1 | |||||||||
Содержание работы 1. Подать деталь к месту сборки, проверить ее внешним осмотром. 2. Разметить место установки детали на сборочной единице. 3. Установить деталь по разметке, выверить ее положение, подогнать места сопряжений, выдержав размеры и зазоры по чертежу. | |||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок S, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
5 | 0,5 | 1,40 | 1,50 | 1,60 | 1,70 | 1,80 | 1,90 | - | - |
0,8 | 1,70 | 1,80 | 1,90 | 2,00 | 2,15 | - | - | - | |
1,3 | 2,10 | 2,25 | 2,40 | 2,55 | 2,70 | - | - | - | |
1,8 | 2,50 | 2,70 | 2,90 | 3,10 | - | - | - | - | |
2,5 | 3,20 | 3,40 | 3,60 | 3,90 | - | - | - | - | |
3,5 | 4,10 | 4,30 | 4,60 | 4,90 | - | - | - | - | |
10 | 0,5 | 1,60 | 1,70 | 1,80 | 1,90 | 2,00 | 2,15 | 2,30 | - |
0,8 | 1,90 | 2,00 | 2,10 | 2,25 | 2,40 | 2,55 | - | - | |
1,3 | 2,30 | 2,45 | 2,60 | 2,75 | 2,90 | - | - | - | |
1,8 | 2,70 | 2,90 | 3,10 | 3,30 | 3,50 | - | - | - | |
2,5 | 3,40 | 3,60 | 3,80 | 4,10 | 4,40 | - | - | - | |
3,5 | 4,50 | 4,70 | 5,00 | 5,40 | 5,90 | - | - | - | |
30 | 0,5 | 1,80 | 1,90 | 2,00 | 2,10 | 2,25 | 2,40 | 2,55 | 2,70 |
0,8 | 2,15 | 2,30 | 2,45 | 2,60 | 2,75 | 2,90 | 3,10 | - | |
1,3 | 2,70 | 2,90 | 3,10 | 3,30 | 3,50 | 3,70 | 4,00 | - | |
1,8 | 3,30 | 3,55 | 3,80 | 4,05 | 4,30 | - | - | - | |
2,5 | 4,20 | 4,50 | 4,80 | 5,10 | 5,40 | - | - | - | |
3,5 | 5,50 | 5,80 | 6,20 | 6,60 | - | - | - | - | |
5,0 | 7,20 | 7,60 | 8,10 | 8,60 | - | - | - | - | |
50 | 0,5 | 2,00 | 2,10 | 2,25 | 2,40 | 2,55 | 2,70 | 2,85 | 3,00 |
0,8 | 2,40 | 2,55 | 2,70 | 2,90 | 3,10 | 3,30 | 3,50 | 3,70 | |
1,3 | 3,00 | 3,20 | 3,40 | 3,60 | 3,80 | 4,00 | 4,30 | 4,60 | |
1,8 | 3,80 | 4,00 | 4,20 | 4,50 | 4,80 | 5,10 | 5,40 | 5,70 | |
2,5 | 4,60 | 4,90 | 5,20 | 5,50 | 5,90 | 6,30 | 6,70 | - | |
3,5 | 5,70 | 6,10 | 6,50 | 6,90 | 7,40 | 7,80 | - | - | |
5,0 | 7,50 | 8,00 | 8,50 | 9,10 | - | - | - | - | |
7,0 | 9,30 | 9,90 | 10,6 | 11,4 | - | - | - | - | |
УСТАНОВКА ЛИСТОВЫХ И ПОЛОСОВЫХ ДЕТАЛЕЙ С КРИВОЛИНЕЙНЫМ СОПРЯЖЕНИЕМ КРОМОК С РАЗМЕТКОЙ | Карта 8 | ||||||||
Лист 2 | |||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок S, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
100 | 0,5 | - | - | - | 2,50 | 2,65 | 2,80 | 3,00 | 3,20 |
0,8 | - | - | 3,00 | 3,20 | 3,40 | 3,60 | 3,80 | 4,10 | |
1,3 | 3,40 | 3,60 | 3,80 | 4,00 | 4,30 | 4,60 | 4,90 | 5,20 | |
1,8 | 4,10 | 4,30 | 4,60 | 4,90 | 5,20 | 5,60 | 6,00 | 6,40 | |
2,5 | 5,10 | 5,40 | 5,70 | 6,10 | 6,50 | 6,90 | 7,30 | 7,70 | |
3,5 | 6,40 | 6,80 | 7,20 | 7,60 | 8,10 | 8,60 | 9,10 | 9,70 | |
5,0 | 8,10 | 8,60 | 9,10 | 9,70 | 10,3 | - | - | - | |
7,0 | 10,2 | 10,8 | 11,5 | 12,2 | - | - | - | - | |
10,0 | 13,0 | 13,8 | 14,7 | 15,7 | - | - | - | - | |
200 | 0,8 | - | - | - | 3,50 | 3,70 | 3,90 | 4,10 | 5,40 |
1,3 | - | - | 4,40 | 4,55 | 4,75 | 5,00 | 5,30 | 5,60 | |
1,8 | 4,70 | 5,00 | 5,30 | 5,60 | 5,90 | 6,30 | 6,70 | 7,10 | |
2,5 | 5,80 | 6,20 | 6,60 | 7,00 | 7,40 | 7,90 | 8,40 | 8,90 | |
3,5 | 7,20 | 7,70 | 8,20 | 8,70 | 9,20 | 9,80 | 10,4 | 11,0 | |
5,0 | 9,10 | 9,70 | 10,3 | 10,9 | 11,6 | 12,3 | 13,0 | 13,8 | |
7,0 | 11,5 | 12,2 | 13,0 | 13,8 | 14,7 | 15,7 | - | - | |
10,0 | 15,1 | 16,1 | 17,1 | 18,1 | - | - | - | - | |
На кажд. след. метр | 0,70 | 0,80 | 0,90 | 1,00 | - | - | - | - | |
500 | 1,3 | - | - | - | 5,10 | 5,40 | 5,70 | 6,10 | 6,50 |
1,8 | - | - | 6,00 | 6,40 | 6,80 | 7,20 | 7,60 | 8,10 | |
2,5 | 6,50 | 6,90 | 7,30 | 7,80 | 8,30 | 8,80 | 9,40 | 10,0 | |
3,5 | 8,20 | 8,70 | 9,20 | 9,80 | 10,4 | 11,0 | 11,6 | 12,3 | |
5,0 | 10,2 | 10,9 | 11,6 | 12,3 | 13,0 | 13,8 | 14,7 | 15,6 | |
7,0 | 13,5 | 14,4 | 15,4 | 16,4 | 17,4 | 18,4 | 19,4 | - | |
10,0 | 18,4 | 19,5 | 20,7 | 21,9 | 23,2 | - | - | - | |
На кажд. след. метр | 0,80 | 0,90 | 1,00 | 1,10 | - | - | - | - | |
УСТАНОВКА ЛИСТОВЫХ И ПОЛОСОВЫХ ДЕТАЛЕЙ С КРИВОЛИНЕЙНЫМ СОПРЯЖЕНИЕМ КРОМОК С РАЗМЕТКОЙ | Карта 8 | ||||||||
Лист 3 | |||||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина сопрягаемых кромок S, мм, до | |||||||
2 | 5 | 7 | 10 | 14 | 20 | 28 | 40 | ||
Штучное время Tш, мин. | |||||||||
1000 | 1,8 | - | - | - | - | - | 8,00 | 8,50 | 9,00 |
2,5 | - | - | 8,40 | 8,90 | 9,40 | 10,0 | 10,6 | 11,2 | |
3,5 | 9,30 | 9,90 | 10,5 | 11,1 | 11,8 | 12,5 | 13,2 | 14,0 | |
5,0 | 11,5 | 12,2 | 13,0 | 13,8 | 14,6 | 15,5 | 16,5 | 17,5 | |
7,0 | 14,5 | 15,5 | 16,5 | 17,5 | 18,6 | 19,8 | 21,0 | 22,2 | |
10,0 | 19,0 | 20,3 | 21,6 | 22,9 | 24,3 | 25,8 | 27,3 | 28,9 | |
На кажд. след. метр | 0,90 | 1,00 | 1,10 | 1,20 | 1,30 | 1,40 | - | - | |
2000 | 2,5 | - | - | - | - | - | 11,1 | 11,8 | 12,5 |
3,5 | - | - | - | 12,7 | 13,5 | 14,3 | 15,2 | 16,1 | |
5,0 | - | - | 15,1 | 16,0 | 17,0 | 18,0 | 19,1 | 20,3 | |
7,0 | - | - | 19,0 | 20,1 | 21,3 | 22,6 | 24,0 | 25,4 | |
10,0 | - | - | 25,0 | 26,5 | 28,1 | 29,8 | 31,6 | 33,5 | |
На кажд. след. метр | - | - | 1,20 | 1,30 | 1,40 | 1,50 | - | - | |
3500 | 2,5 | - | - | - | - | - | 12,6 | 13,2 | 13,9 |
3,5 | - | - | - | 14,1 | 15,0 | 15,9 | 16,8 | 17,8 | |
5,0 | - | - | - | 18,1 | 19,2 | 20,4 | 21,6 | 22,9 | |
7,0 | - | - | 21,7 | 23,0 | 24,4 | 25,9 | 27,5 | 29,1 | |
10,0 | - | - | 28,7 | 30,5 | 32,4 | 34,4 | 36,5 | 38,6 | |
На кажд. след. метр | - | - | 1,40 | 1,50 | 1,60 | 1,70 | - | - | |
5000 | 3,5 | - | - | - | - | 16,7 | 17,7 | 18,8 | 20,0 |
5,0 | - | - | - | 20,4 | 21,6 | 22,9 | 24,2 | 25,7 | |
7,0 | - | - | - | 26,2 | 27,8 | 29,5 | 31,2 | 33,1 | |
10,0 | - | - | - | 34,2 | 36,3 | 38,5 | 40,8 | 43,2 | |
На кажд. след. метр | - | - | - | 1,65 | 1,75 | 1,85 | - | - | |
Поправочные коэффициенты в зависимости от условий работы
Вид сопряжения | Способ установки деталей | Сопряжение с другими деталями | ||||||||
нахлесточное | встык, втавр | в угол | по отверстиям, пазам, свободно | по сопрягаемым кромкам, обработанным на станках | по контрольным отверстиям и вырезам | с выверкой положения по линейке, угольнику | в трех плоскостях | стыковка каждого последующего стыка | стыковка двух листов по линии стыка | в жестком контуре по трем сторонам |
Значение коэффициента | ||||||||||
0,9 | 1,0 | 1,1 | 0,7 | 0,8 | 1,2 | 1,0 | 1,5 | 0,75 | 1,0 | 1,8 |
Примечание. При определении длины сопрягаемых кромок в расчет принимается длина, по которой собирается данная деталь с другими в момент установки ее на сборочной единице. При сборке деталей внахлестку учитывается длина прилегающих кромок детали.
Карта 9 | |||||||||||||||||||
Лист 1 | |||||||||||||||||||
Содержание работы 1. Подать деталь к месту установки. 2. Разметить место установки детали. 3. Установить деталь по разметке с выверкой, подогнать места сопряжений. | |||||||||||||||||||
Вид сопряжения детали | Длина детали L, м, до | Установка без разметки | Установка с разметкой | ||||||||||||||||
Номер профиля, до | |||||||||||||||||||
3,2 | 5 | 8 | 10 | 16 | 20 | 3,2 | 5 | 8 | 10 | 16 | 20 | ||||||||
Толщина полки, мм | Толщина полки, мм | ||||||||||||||||||
до 10 | св. 10 | до 14 | св. 14 | до 20 | св. 20 | до 10 | св. 10 | до 14 | св. 14 | до 20 | св. 20 | ||||||||
Штучное время Tш, мин. | |||||||||||||||||||
По одному торцу | 0,5 | 0,4 | 0,5 | 0,6 | 0,7 | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | 0,6 | 0,7 | 0,8 | 1,0 | 1,1 | 1,2 | 1,3 | 1,4 | 1,5 |
1,0 | 0,6 | 0,8 | 0,9 | 1,1 | 1,2 | 1,3 | 1,4 | 1,5 | 1,7 | 0,8 | 1,0 | 1,2 | 1,4 | 1,5 | 1,7 | 1,8 | 2,0 | 2,2 | |
 | 2,0 | 0,9 | 1,1 | 1,3 | 1,5 | 1,6 | 1,8 | 2,0 | 2,1 | 2,3 | 1,1 | 1,4 | 1,6 | 1,9 | 2,1 | 2,3 | 2,5 | 2,8 | 3,0 |
4,0 | 1,2 | 1,4 | 1,7 | 2,0 | 2,2 | 2,4 | 2,7 | 2,9 | 3,2 | 1,6 | 1,9 | 2,2 | 2,7 | 2,8 | 3,2 | 3,4 | 3,9 | 4,3 | |
8,0 | 1,6 | 2,0 | 2,3 | 2,8 | 3,1 | 3,3 | 3,6 | 4,0 | 4,4 | 2,2 | 2,6 | 3,1 | 3,7 | 4,1 | 4,5 | 5,0 | 5,4 | 6,0 | |
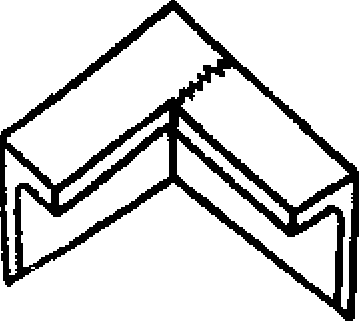
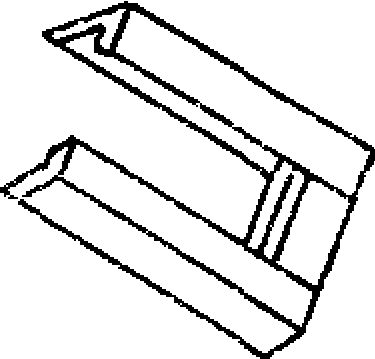
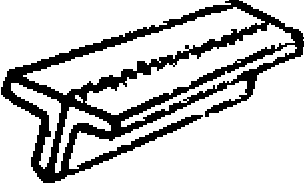
УСТАНОВКА ДЕТАЛЕЙ ИЗ СТАЛИ УГЛОВОЙ | Карта 9 | ||||||||||||||||||
Лист 2 | |||||||||||||||||||
Вид сопряжения детали | Длина детали L, м, до | Установка без разметки | Установка с разметкой | ||||||||||||||||
Номер профиля, до | |||||||||||||||||||
3,2 | 5 | 8 | 10 | 16 | 20 | 3,2 | 5 | 8 | 10 | 16 | 20 | ||||||||
Толщина полки, мм | Толщина полки, мм | ||||||||||||||||||
до 10 | св. 10 | до 14 | св. 14 | до 20 | св. 20 | до 10 | св. 10 | до 14 | св. 14 | до 20 | св. 20 | ||||||||
Штучное время Tш, мин. | |||||||||||||||||||
По двум торцам свободно | 0,5 | 0,6 | 0,7 | 0,8 | 1,0 | 1,1 | 1,2 | 1,3 | 1,4 | 1,6 | 0,8 | 0,9 | 1,1 | 1,3 | 1,4 | 1,5 | 1,7 | 1,8 | 2,0 |
1,0 | 0,8 | 1,0 | 1,1 | 1,4 | 1,5 | 1,6 | 1,8 | 1,9 | 2,1 | 1,0 | 1,2 | 1,5 | 1,8 | 2,0 | 2,1 | 2,3 | 2,5 | 2,8 | |
 | 2,0 | 1,1 | 1,3 | 1,6 | 1,9 | 2,0 | 2,1 | 2,6 | 2,9 | 1,4 | 1,7 | 2,0 | 2,4 | 2,7 | 2,9 | 3,2 | 3,5 | 3,9 | 4,3 |
4,0 | 1,5 | 1,8 | 2,2 | 2,6 | 2,9 | 3,2 | 3,5 | 3,8 | 4,2 | 2,0 | 2,4 | 2,8 | 3,3 | 3,7 | 4,0 | 4,4 | 4,8 | 5,3 | |
8,0 | 2,1 | 2,5 | 3,0 | 3,6 | 4,0 | 4,3 | 4,8 | 5,2 | 5,7 | 2,8 | 3,3 | 4,0 | 4,8 | 5,3 | 5,8 | 6,4 | 7,0 | 7,7 | |
В трех, четырех местах по полке (замыкающая) | 0,5 | 0,9 | 1,1 | 1,3 | 1,6 | 1,8 | 1,9 | 2,1 | 2,3 | 2,5 | 1,2 | 1,5 | 1,8 | 2,1 | 2,3 | 2,5 | 2,8 | 3,0 | 3,3 |
1,0 | 1,3 | 1,5 | 1,8 | 2,2 | 2,4 | 2,6 | 2,9 | 3,1 | 3,4 | 1,7 | 2,0 | 2,5 | 3,0 | 3,3 | 3,6 | 3,9 | 4,3 | 4,7 | |
2,0 | 1,8 | 2,1 | 2,5 | 3,0 | 3,3 | 3,6 | 4,0 | 4,3 | 4,8 | 2,4 | 2,9 | 3,5 | 4,2 | 4,6 | 5,1 | 5,6 | 6,1 | 6,7 | |
4,0 | 2,5 | 3,0 | 3,6 | 4,3 | 4,7 | 5,1 | 5,6 | 6,1 | 6,7 | 3,4 | 4,1 | 4,9 | 5,9 | 6,5 | 7,1 | 7,8 | 8,5 | 9,4 | |
8,0 | 3,5 | 4,2 | 5,0 | 6,0 | 6,6 | 7,2 | 7,9 | 8,6 | 9,5 | 4,6 | 5,5 | 6,6 | 7,9 | 8,7 | 9,5 | 10,5 | 11,4 | 12,4 | |
16,0 | 4,9 | 5,9 | 7,0 | 8,4 | 9,3 | 10,1 | 11,1 | 12,1 | 13,3 | 6,5 | 7,8 | 9,4 | 11,3 | 12,4 | 13,5 | 14,9 | 16,2 | 17,8 | |
УСТАНОВКА ДЕТАЛЕЙ ИЗ СТАЛИ УГЛОВОЙ | Карта 9 | ||||||||||||||||||
Лист 3 | |||||||||||||||||||
Вид сопряжения детали | Длина детали L, м, до | Установка без разметки | Установка с разметкой | ||||||||||||||||
Номер профиля, до | |||||||||||||||||||
3,2 | 5 | 8 | 10 | 16 | 20 | 3,2 | 5 | 8 | 10 | 16 | 20 | ||||||||
Толщина полки, мм | Толщина полки, мм | ||||||||||||||||||
до 10 | св. 10 | до 14 | св. 14 | до 20 | св. 20 | до 10 | св. 10 | до 14 | св. 14 | до 20 | св. 20 | ||||||||
Штучное время Tш, мин. | |||||||||||||||||||
По всей длине полки | 0,5 | 0,7 | 0,8 | 0,9 | 1,1 | 1,2 | 1,4 | 1,5 | 1,6 | 1,8 | 0,8 | 0,9 | 1,1 | 1,3 | 1,5 | 1,6 | 1,8 | 1,9 | 2,1 |
0,8 | 0,8 | 0,9 | 1,1 | 1,4 | 1,5 | 1,6 | 1,8 | 1,9 | 2,1 | 0,9 | 1,1 | 1,4 | 1,6 | 1,9 | 1,9 | 2,1 | 2,3 | 2,5 | |
 | 1,3 | 1,0 | 1,1 | 1,4 | 1,6 | 1,8 | 2,0 | 2,2 | 2,4 | 2,6 | 1,1 | 1,3 | 1,6 | 1,9 | 2,1 | 2,3 | 2,5 | 2,7 | 3,0 |
1,8 | 1,1 | 1,4 | 1,6 | 1,9 | 2,1 | 2,4 | 2,6 | 2,9 | 3,2 | 1,3 | 1,6 | 1,9 | 2,3 | 2,5 | 2,8 | 3,0 | 3,3 | 3,6 | |
2,5 | 1,4 | 1,6 | 1,9 | 2,3 | 2,5 | 2,8 | 3,1 | 3,4 | 3,8 | 1,6 | 1,9 | 2,3 | 2,7 | 3,0 | 3,3 | 3,7 | 4,0 | 4,4 | |
3,5 | 1,6 | 1,9 | 2,3 | 2,8 | 3,1 | 3,4 | 3,8 | 4,1 | 4,5 | 1,9 | 2,3 | 2,7 | 3,2 | 3,6 | 3,9 | 4,3 | 4,7 | 5,2 | |
5,0 | 1,9 | 2,3 | 2,8 | 3,4 | 3,8 | 4,1 | 4,5 | 5,0 | 5,5 | 2,3 | 2,7 | 3,3 | 3,9 | 4,3 | 4,7 | 5,2 | 5,6 | 6,2 | |
7,0 | 2,3 | 2,8 | 3,3 | 4,0 | 4,4 | 4,8 | 5,3 | 5,8 | 6,5 | 2,7 | 3,3 | 4,0 | 4,8 | 5,3 | 5,8 | 6,4 | 6,9 | 7,7 | |
10,0 | 2,8 | 3,4 | 4,1 | 4,9 | 5,4 | 5,9 | 6,5 | 7,1 | 7,8 | 3,3 | 3,9 | 4,7 | 5,7 | 6,3 | 6,9 | 7,6 | 8,3 | 9,2 | |
По одному торцу встык | 0,5 | 0,6 | 0,7 | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | 1,3 | 1,5 | 0,7 | 0,8 | 1,0 | 1,2 | 1,3 | 1,5 | 1,6 | 1,7 | 1,9 |
0,8 | 0,8 | 1,0 | 1,2 | 1,3 | 1,5 | 1,6 | 1,8 | 1,9 | 2,1 | 1,0 | 1,2 | 1,5 | 1,8 | 1,9 | 2,1 | 2,2 | 2,5 | 2,8 | |
1,3 | 1,1 | 1,3 | 1,6 | 1,9 | 2,0 | 2,2 | 2,5 | 2,7 | 2,9 | 1,4 | 1,7 | 2,0 | 2,4 | 2,6 | 2,9 | 3,1 | 3,5 | 3,8 | |
1,8 | 1,5 | 1,8 | 2,1 | 2,5 | 2,8 | 3,0 | 3,3 | 3,6 | 4,0 | 2,0 | 2,3 | 2,8 | 3,3 | 3,5 | 4,0 | 4,3 | 4,8 | 5,4 | |
2,5 | 2,0 | 2,4 | 2,9 | 3,5 | 3,9 | 4,1 | 4,5 | 5,0 | 5,5 | 2,8 | 3,3 | 3,9 | 4,6 | 5,1 | 5,6 | 6,2 | 6,8 | 7,5 | |
УСТАНОВКА ДЕТАЛЕЙ ИЗ СТАЛИ УГЛОВОЙ | Карта 9 | ||
Лист 4 | |||
Поправочные коэффициенты в зависимости от условий работы | |||
Способ установки деталей | |||
с сопряжением по двум торцам в жестком контуре | имеющих контролируемые отверстия, вырезы, требующие точной координации и выверки | гнутых (с подрезкой торцов газом) | с фигурной обработкой сопрягаемых торцов |
Значение коэффициента | |||
1,4 | 1,2 | 1,2 | 1,2 |
Примечания: 1. При установке деталей с массой больше 50 кг перемещение происходит с помощью крана, и время на строповку надо брать по карте 29.
2. Время на установку неравнобокой стали угловой определять по большему размеру полки.
Карта 10 | |
Лист 1 | |
Содержание работы 1. Подать деталь к месту установки. 2. Разметить место установки детали. 3. Установить деталь по разметке с выверкой, подогнать места сопряжений. | |
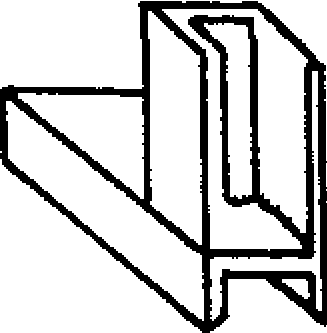
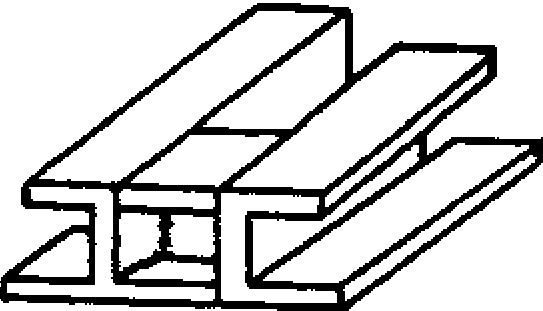
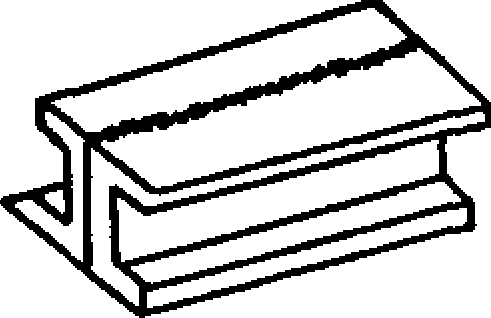
УСТАНОВКА ДЕТАЛЕЙ ИЗ ШВЕЛЛЕРОВ | Карта 10 | ||||||||||||
Лист 2 | |||||||||||||
Вид сопряжения | Длина детали L, м, до | Установка без разметки | Установка с разметкой | ||||||||||
Номер профиля, до | |||||||||||||
8 | 14 | 20 | 24 | 30 | 40 | 8 | 14 | 20 | 24 | 30 | 40 | ||
Штучное время Tш, мин. | |||||||||||||
По одному торцу | 0,5 | 0,6 | 0,8 | 0,9 | 1,1 | 1,4 | 1,7 | 0,7 | 0,9 | 1,1 | 1,4 | 1,8 | 2,2 |
1,0 | 0,8 | 1,0 | 1,3 | 1,5 | 1,7 | 2,1 | 1,0 | 1,3 | 1,6 | 1,7 | 2,0 | 2,8 | |
 | 2,0 | 1,1 | 1,5 | 1,8 | 2,0 | 2,3 | 2,9 | 1,4 | 1,8 | 2,2 | 2,4 | 2,7 | 3,8 |
4,0 | 1,6 | 2,1 | 2,6 | 2,8 | 3,1 | 3,8 | 1,9 | 2,6 | 3,1 | 3,4 | 3,8 | 4,8 | |
8,0 | 2,2 | 3,0 | 3,6 | 3,9 | 4,2 | - | 2,7 | 3,6 | 4,3 | 4,7 | 5,3 | - | |
12,0 | 2,7 | 3,6 | 4,3 | 4,8 | - | - | 3,3 | 4,3 | 5,2 | 5,7 | - | - | |
По двум торцам свободно | 0,5 | 0,8 | 1,0 | 1,2 | 1,4 | 1,7 | 2,0 | 1,0 | 1,2 | 1,5 | 1,8 | 2,1 | 2,5 |
1,0 | 1,2 | 1,4 | 1,7 | 2,0 | 2,4 | 2,9 | 1,4 | 1,7 | 2,0 | 2,4 | 2,9 | 3,5 | |
 | 2,0 | 1,6 | 2,0 | 2,3 | 2,8 | 3,3 | 4,0 | 2,0 | 2,4 | 2,8 | 3,4 | 4,1 | 4,9 |
4,0 | 2,3 | 2,7 | 3,3 | 3,9 | 4,7 | 5,7 | 2,8 | 3,4 | 4,1 | 4,9 | 5,9 | 7,1 | |
8,0 | 3,2 | 3,8 | 4,6 | 5,6 | 6,7 | - | 3,9 | 4,6 | 5,5 | 6,6 | 7,9 | - | |
12,0 | 4,4 | 5,3 | 6,4 | 7,7 | - | - | 5,4 | 6,5 | 7,8 | 9,4 | - | - | |
В трех, четырех местах по стенке (замыкающий швеллер) | 0,5 | 1,1 | 1,2 | 1,4 | 1,6 | 1,9 | 2,1 | 1,3 | 1,5 | 1,8 | 2,0 | 2,3 | 2,7 |
1,0 | 1,5 | 1,7 | 2,0 | 2,3 | 2,6 | 3,0 | 1,9 | 2,1 | 2,4 | 2,8 | 3,2 | 3,6 | |
2,0 | 2,2 | 2,8 | 3,2 | 3,4 | 3,8 | 4,2 | 2,7 | 3,3 | 3,8 | 4,1 | 4,5 | 5,0 | |
4,0 | 3,2 | 4,1 | 4,7 | 5,0 | 5,5 | 6,1 | 3,9 | 4,9 | 5,6 | 6,0 | 6,5 | 7,3 | |
8,0 | 4,7 | 5,9 | 6,8 | 7,3 | 7,9 | - | 5,7 | 7,1 | 8,1 | 8,7 | 9,5 | - | |
12,0 | 5,9 | 7,3 | 8,4 | 9,0 | - | - | 7,1 | 8,8 | 10,1 | 10,8 | - | - | |
УСТАНОВКА ДЕТАЛЕЙ ИЗ ШВЕЛЛЕРОВ | Карта 10 | ||||||||||||
Лист 3 | |||||||||||||
Вид сопряжения | Длина детали L, м, до | Установка без разметки | Установка с разметкой | ||||||||||
Номер профиля, до | |||||||||||||
8 | 14 | 20 | 24 | 30 | 40 | 8 | 14 | 20 | 24 | 30 | 40 | ||
Штучное время Tш, мин. | |||||||||||||
По всей длине швеллера | 0,5 | 1,5 | 1,9 | 2,2 | 2,3 | 2,6 | 2,9 | 1,8 | 2,2 | 2,6 | 2,8 | 3,1 | 3,4 |
0,8 | 1,8 | 2,3 | 2,6 | 2,8 | 3,1 | 3,5 | 2,2 | 2,7 | 3,2 | 3,4 | 3,7 | 4,2 | |
 | 1,3 | 2,2 | 2,8 | 3,2 | 3,5 | 3,8 | 4,3 | 2,6 | 3,4 | 3,9 | 4,2 | 4,6 | 5,2 |
1,8 | 2,5 | 3,2 | 3,7 | 4,0 | 4,4 | 5,0 | 3,0 | 3,8 | 4,5 | 4,8 | 5,3 | 6,0 | |
2,5 | 2,9 | 3,7 | 4,3 | 4,6 | 5,1 | 5,7 | 3,5 | 4,4 | 5,2 | 5,6 | 6,1 | 6,9 | |
3,5 | 3,4 | 4,3 | 5,0 | 5,4 | 5,9 | 6,6 | 4,0 | 5,1 | 6,0 | 6,4 | 7,1 | 8,0 | |
5,0 | 3,9 | 5,0 | 5,8 | 6,2 | 6,9 | 7,7 | 4,7 | 6,0 | 6,9 | 7,5 | 8,2 | 9,3 | |
7,0 | 4,6 | 5,8 | 6,7 | 7,2 | 7,9 | - | 5,5 | 6,9 | 8,0 | 8,7 | 9,5 | - | |
10,0 | 5,3 | 6,7 | 7,8 | 8,4 | - | - | 6,4 | 8,0 | 9,4 | 10,0 | - | - | |
По одному торцу встык | 0,5 | 0,7 | 0,9 | 1,2 | 1,4 | 1,7 | 2,1 | 0,9 | 1,1 | 1,4 | 1,8 | 2,2 | 2,7 |
1,0 | 1,0 | 1,2 | 1,5 | 1,8 | 2,1 | 2,6 | 1,2 | 1,5 | 1,8 | 2,2 | 2,8 | 3,5 | |
2,0 | 1,2 | 1,4 | 1,8 | 2,1 | 2,7 | 3,4 | 1,5 | 1,9 | 2,4 | 3,0 | 3,7 | 4,7 | |
4,0 | 1,6 | 2,0 | 2,4 | 3,0 | 3,8 | 4,7 | 2,0 | 2,4 | 3,1 | 3,9 | 4,7 | 6,0 | |
8,0 | 2,1 | 2,6 | 3,2 | 4,0 | 5,0 | - | 2,5 | 3,1 | 3,9 | 4,9 | 6,1 | - | |
УСТАНОВКА ДЕТАЛЕЙ ИЗ ШВЕЛЛЕРОВ | Карта 10 | |||
Лист 4 | ||||
Поправочные коэффициенты в зависимости от способа установки деталей | ||||
с фигурной обработкой сопрягаемых торцов | имеющих контролируемые отверстия, вырезы, требующие координации и выверки | с сопряжением по двум торцам в жестком контуре | гнутых деталей (с подрезкой торцов газом) | |
Значение коэффициента | ||||
1,2 | 1,2 | 1,4 | 1,5 | |
Карта 11 | |
Лист 1 | |
Содержание работы 1. Взять или застропить деталь (узел). 2. Переместить деталь (узел) к месту установки, провести внешний осмотр. 3. Разметить место установки детали на сборочном узле (при сборке по разметке). 4. Установить деталь (узел) по разметке, выверить и подогнать места сопряжений, выдержав размеры и зазоры по чертежу и техническим условиям. 5. Отстропить деталь (узел). | |
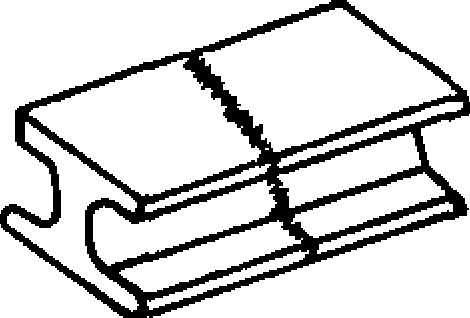
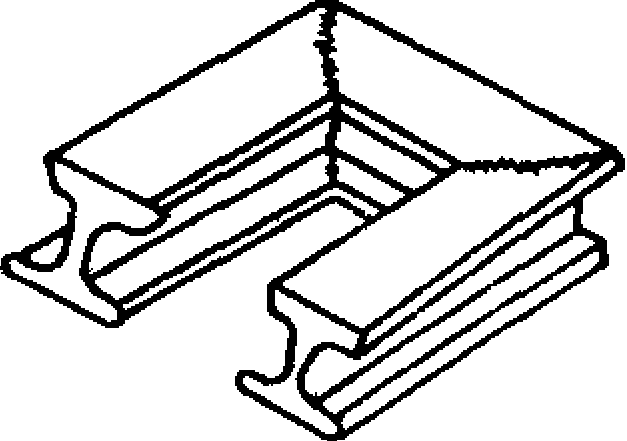
УСТАНОВКА ДЕТАЛЕЙ ИЗ ДВУТАВРОВОЙ СТАЛИ ПРИ СБОРКЕ МЕТАЛЛОКОНСТРУКЦИЙ | Карта 11 | ||||||||
Лист 2 | |||||||||
Вид сопряжения | Длина детали L, м, до | Установка без разметки | Установка с разметкой | ||||||
Номер профиля двутавровой стали до | |||||||||
14 | 20 | 30 | 40 | 14 | 20 | 30 | 40 | ||
Штучное время Tш, мин. | |||||||||
По одному торцу | 0,5 | 1,06 | 1,23 | 1,48 | 1,68 | 1,27 | 1,48 | 1,77 | 2,01 |
 | 1,0 | 1,69 | 1,98 | 2,37 | 2,69 | 2,03 | 2,38 | 2,84 | 3,22 |
2,0 | 2,71 | 3,17 | 3,79 | 4,30 | 3,25 | 3,81 | 4,55 | 5,16 | |
4,0 | 4,34 | 5,08 | 6,08 | 6,89 | 5,21 | 6,10 | 7,29 | 8,27 | |
8,0 | 6,96 | 8,14 | 9,73 | 11,0 | 8,35 | 9,77 | 11,7 | 13,3 | |
12,0 | 9,17 | 10,7 | 12,8 | 14,6 | 11,0 | 12,9 | 15,4 | 17,5 | |
По двум торцам | 0,5 | 1,42 | 1,71 | 1,98 | 2,25 | 1,70 | 1,99 | 2,38 | 2,70 |
 | 1,0 | 2,27 | 2,66 | 3,18 | 3,61 | 2,73 | 3,19 | 3,82 | 4,33 |
2,0 | 3,64 | 4,26 | 5,09 | 5,78 | 4,37 | 5,11 | 6,11 | 6,94 | |
4,0 | 5,84 | 6,83 | 8,16 | 9,26 | 7,00 | 8,19 | 9,79 | 11,1 | |
8,0 | 9,53 | 10,9 | 13,0 | 14,8 | 11,2 | 13,1 | 15,7 | 17,8 | |
12,0 | 12,3 | 14,4 | 17,2 | 19,6 | 14,8 | 17,3 | 20,7 | 23,5 | |
В трех - четырех местах по стенке (замыкающей двутавр) | 0,5 | 1,92 | 2,25 | 2,69 | 3,05 | 2,30 | 2,69 | 3,22 | 3,66 |
1,0 | 3,08 | 3,60 | 4,30 | 4,88 | 3,69 | 4,32 | 5,16 | 5,86 | |
2,0 | 4,93 | 5,77 | 6,89 | 7,82 | 5,92 | 6,92 | 8,27 | 9,39 | |
4,0 | 7,90 | 9,24 | 11,0 | 12,5 | 9,48 | 11,1 | 13,2 | 15,0 | |
8,0 | 12,6 | 14,8 | 17,7 | 20,1 | 15,2 | 17,7 | 21,2 | 24,0 | |
12,0 | 16,6 | 19,5 | 23,3 | 26,4 | 20,0 | 23,4 | 28,0 | 31,7 | |
Поправочные коэффициенты в зависимости
от вида сопряжения или способа установки деталей
на плоскую поверхность, встык с прямолинейным сопряжением кромок | имеющих контролируемые отверстия, вырезы, требующие точной координации и выверки | с фигурной обработкой сопрягаемых торцов | с сопряжением по двум торцам в жестком контуре | гнутых (с подрезом торцов газом) |
Значение коэффициента | ||||
1,0 | 1,2 | 1,2 | 1,4 | 1,5 |
Карта 12 | |||||
Лист 1 | |||||
Содержание работы 1. Взять или застропить деталь 2. Переместить деталь к месту установки, провести внешний осмотр. 3. Разметить место установки на сборочном узле (при сборке по разметке). 4. Установить деталь по разметке, выверить и подогнать места сопряжений, выдержав размеры и зазоры по чертежу и техническим условиям. 5. Отстропить деталь (при установке подъемным краном). | 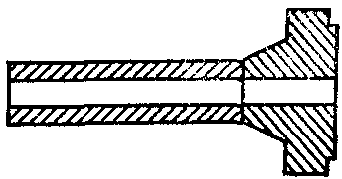 | ||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Поверхность обработанная | Поверхность необработанная | ||
прямолинейная | криволинейная | прямолинейная | криволинейная | ||
Штучное время Tш, мин. | |||||
3 | 0,6 | 1,1 | 1,5 | 1,4 | 1,8 |
1,0 | 1,2 | 1,6 | 1,5 | 2,0 | |
1,7 | 1,3 | 1,7 | 1,7 | 2,2 | |
5 | 0,6 | 1,3 | 1,6 | 1,6 | 2,0 |
1,0 | 1,4 | 1,8 | 1,7 | 2,3 | |
1,7 | 1,5 | 2,0 | 1,9 | 2,5 | |
8 | 0,6 | 1,4 | 1,9 | 1,8 | 2,3 |
1,0 | 1,6 | 2,1 | 2,0 | 2,6 | |
1,7 | 1,8 | 2,3 | 2,2 | 2,9 | |
15 | 0,6 | 1,7 | 2,2 | 2,1 | 2,8 |
1,0 | 1.9 | 2,5 | 2,4 | 3,1 | |
1,7 | 2,1 | 2,7 | 2,6 | 3,4 | |
50 | 1,0 | 4,0 | 5,3 | 5,0 | 6,6 |
1,7 | 4,5 | 5,8 | 5,6 | 7,3 | |
3,0 | 5,0 | 6,5 | 6,3 | 8,2 | |
5,0 | 5,6 | 7,2 | 7,0 | 9,0 | |
100 | 1,0 | 4,9 | 6,4 | 6,2 | 8,0 |
1,7 | 5,5 | 7,1 | 6,8 | 8,9 | |
3,0 | 6,2 | 8,0 | 7,7 | 10,0 | |
5,0 | 6,8 | 8,9 | 8,5 | 11,0 | |
УСТАНОВКА ЛИТЫХ И КОВАНЫХ ДЕТАЛЕЙ ПРИ СБОРКЕ МЕТАЛЛОКОНСТРУКЦИЙ ПОД СВАРКУ | Карта 12 | ||||
Лист 2 | |||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Поверхность обработанная | Поверхность необработанная | ||
прямолинейная | криволинейная | прямолинейная | криволинейная | ||
Штучное время Tш, мин. | |||||
200 | 1,0 | 6,0 | 7,8 | 7,5 | 9,8 |
1,7 | 6,7 | 8,7 | 8,4 | 10,9 | |
3,0 | 7,5 | 9,8 | 9,4 | 12,2 | |
5,0 | 8,3 | 10,8 | 10,4 | 13,5 | |
300 | 1,0 | 6,8 | 8,8 | 8,5 | 11,0 |
1,7 | 7,5 | 9,8 | 9,4 | 12,3 | |
3,0 | 8,5 | 11,0 | 10,6 | 13,7 | |
5,0 | 9,4 | 12,2 | 11,7 | 15,2 | |
500 | 1,0 | 7,9 | 10,2 | 9,8 | 12,8 |
1,7 | 8,7 | 11,4 | 10,9 | 14,2 | |
3,0 | 9,8 | 12,7 | 12,3 | 15,9 | |
5,0 | 10,9 | 14,1 | 13,6 | 17,7 | |
1000 | 1,0 | 9,6 | 12,5 | 12,0 | 15,6 |
1,7 | 10,7 | 13,9 | 13,4 | 17,4 | |
3,0 | 12,0 | 15,6 | 15,0 | 19,5 | |
5,0 | 13,3 | 17,3 | 16,6 | 21,6 | |
2000 | 1,0 | 11, 8 | 15,3 | 14,7 | 19,1 |
1,7 | 13,0 | 17,0 | 16,3 | 21,3 | |
3,0 | 14,7 | 19,0 | 18,3 | 23,8 | |
5,0 | 16,2 | 21,1 | 20,3 | 26,4 | |
5000 | 1,0 | 15,3 | 20,0 | 19,2 | 24,9 |
1,7 | 17,0 | 22,2 | 21,3 | 27,7 | |
3,0 | 19,1 | 24,8 | 23,9 | 31,0 | |
5,0 | 21,2 | 27,5 | 26,5 | 34,4 | |
Примечания: 1. Данные нормативы предусматривают установку деталей без разметки. При установке по разметке время по карте применять с коэффициентом 1,2.
2. Установка деталей с массой более 50 кг предусмотрена подъемным краном.
Карта 13 | ||||||||||
Лист 1 | ||||||||||
Содержание работы 1. Подать сборочную единицу к месту сборки. 2. Разметить место установки сборочной единицы. 3. Установить сборочную единицу с выверкой. 4. Подогнать места сопряжений. | 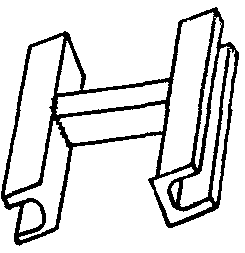 | |||||||||
Толщина сопрягаемых кромок S, мм, до | Длина сопряжений L, м, до | Масса сборочной единицы m, кг, до | ||||||||
5 | 10 | 20 | 50 | 100 | 200 | 500 | 1000 | 2000 | ||
Штучное время Tш, мин. | ||||||||||
4 | 0,2 | 1,3 | 1,4 | 1,6 | 2,1 | 2,4 | 2,8 | - | - | - |
0,4 | 1,5 | 1,7 | 1,9 | 2,4 | 2,8 | 3,3 | - | - | - | |
0,6 | 1,8 | 2,0 | 2,2 | 2,8 | 3,3 | 3,9 | 4,6 | - | - | |
1,0 | 2,3 | 2,5 | 2,8 | 3,5 | 4,1 | 4,8 | 5,6 | 6,5 | 7,5 | |
1,7 | 3,0 | 3,3 | 3,7 | 4,7 | 5,4 | 6,3 | 7,3 | 8,3 | 9,5 | |
3,0 | 4,1 | 4,5 | 5,0 | 6,4 | 7,4 | 8,6 | 9,9 | 11,3 | 13,0 | |
5,0 | - | - | - | 8,5 | 9,8 | 11,4 | 13,1 | 15,0 | 17,2 | |
7,0 | - | - | - | - | 12,4 | 14,4 | 16,6 | 19,0 | 21,7 | |
10,0 | - | - | - | - | - | 18,9 | 21,2 | 24,2 | 27,7 | |
13,0 | - | - | - | - | - | - | 25,8 | 29,7 | 34,2 | |
10 | 0,2 | 1,5 | 1,6 | 1,8 | 2,4 | 2,7 | 3,2 | - | - | - |
0,4 | 1,7 | 1,9 | 2,1 | 2,7 | 3,2 | 3,7 | - | - | - | |
0,6 | 2,0 | 2,2 | 2,5 | 3,2 | 3,7 | 4,4 | 5,1 | - | - | |
1,0 | 2,5 | 2,8 | 3,1 | 4,0 | 4,6 | 5,4 | 6,2 | 7,3 | 8,5 | |
1,7 | 3,3 | 3,7 | 4,1 | 5,3 | 6,0 | 7,0 | 8,1 | 9,3 | 10,7 | |
3,0 | 4,6 | 5,1 | 5,7 | 7,1 | 8,3 | 9,6 | 11,0 | 12,7 | 14,7 | |
5,0 | - | - | - | 9,5 | 11,0 | 12,8 | 14,7 | 16,9 | 19,4 | |
7,0 | - | - | - | - | 13,9 | 16,1 | 18,6 | 21,4 | 24,5 | |
10,0 | - | - | - | - | - | 21,2 | 24,5 | 28,2 | 32,3 | |
13,0 | - | - | - | - | - | - | 30,7 | 35,3 | 40,6 | |
УСТАНОВКА СВАРНЫХ СБОРОЧНЫХ ЕДИНИЦ С РАЗМЕТКОЙ | Карта 13 | |||||||||
Лист 2 | ||||||||||
Толщина сопрягаемых кромок S, мм, до | Длина сопряжений L, м, до | Масса сборочной единицы m, кг, до | ||||||||
5 | 10 | 20 | 50 | 100 | 200 | 500 | 1000 | 2000 | ||
Штучное время Tш, мин. | ||||||||||
20 | 0,2 | 1,7 | 1,9 | 2,1 | 2,7 | 3,1 | 3,6 | - | - | - |
0,4 | 1,9 | 2,1 | 2,4 | 3,1 | 3,6 | 4,2 | - | - | - | |
0,6 | 2,2 | 2,5 | 2,8 | 3,6 | 4,2 | 4,9 | 5,7 | - | - | |
1,0 | 2,8 | 3,1 | 3,5 | 4,5 | 5,2 | 6,0 | 7,0 | 8,2 | 9,6 | |
1,7 | 3,7 | 4,1 | 4,6 | 5,9 | 6,8 | 7,8 | 9,0 | 10,4 | 12,0 | |
3,0 | 5,2 | 5,8 | 6,5 | 8,0 | 9,3 | 10,7 | 12,4 | 14,3 | 16,5 | |
5,0 | - | - | - | 10,8 | 12,4 | 14,3 | 16,5 | 19,0 | 21,8 | |
7,0 | - | - | - | - | 15,7 | 18,1 | 20,9 | 24,0 | 27,5 | |
10,0 | - | - | - | - | - | 23,8 | 28,2 | 32,6 | 37,3 | |
13,0 | - | - | - | - | - | - | 36,0 | 41,4 | 47,6 | |
Поправочные коэффициенты в зависимости от условий работы
Длина сборочной единицы | Вид сопряжения | Способ установки | ||||||||||
втавр | нахлесточное | комбинированное (тавровое, нахлесточное) | криволинейное | в приспособлении | без разметки | на трубы каркаса | с отверстиями или обработанными поверхностями, требующими координации и точно выверки | сборочных единиц, имеющих большое количество сопрягаемых кромок | ||||
3 | 6 | 10 | св. 10 | |||||||||
Значение коэффициента | ||||||||||||
1,0 | 1,1 | 1,2 | 1,3 | 1,0 | 0,9 | 1,1 | 1,5 | 0,8 | 0,85 | 1,2 | 1,2 | 1,15 |
Примечание. Время на крепление и открепление сборочных единиц в приспособлении брать по карте 19.
Карта 14 | |||||||
Лист 1 | |||||||
Содержание работы 1. Подать деталь к месту сборки. 2. Разметить место установки деталей. 3. Установить деталь с выверкой, подогнать места сопряжений. | 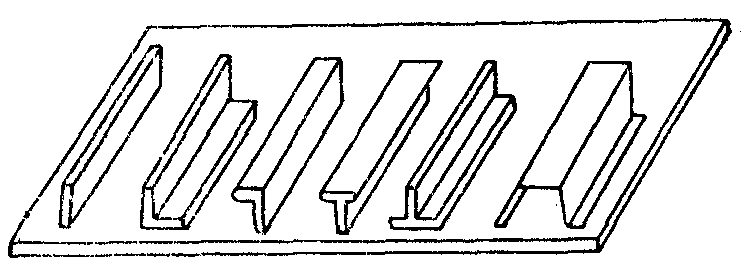 | ||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина металла S, мм, до | |||||
3 | 5 | 8 | 14 | 20 | 30 | ||
Штучное время Tш, мин. | |||||||
Без разметки | |||||||
1 | 0,1 | 0,3 | 0,3 | 0,4 | 0,4 | 0,5 | 0,5 |
0,16 | 0,4 | 0,4 | 0,5 | 0,5 | 0,5 | 0,6 | |
0,25 | 0,4 | 0,5 | 0,5 | 0,6 | 0,6 | 0,7 | |
0,4 | 0,5 | 0,6 | 0,6 | 0,7 | 0,7 | 0,8 | |
0, 7 | 0,6 | 0,7 | 0,7 | 0,8 | 0,9 | 1,0 | |
3 | 0,1 | 0,3 | 0,4 | 0,4 | 0,5 | 0,5 | 0,6 |
0,16 | 0,4 | 0,5 | 0,5 | 0,6 | 0,6 | 0,7 | |
0,25 | 0,5 | 0,6 | 0,6 | 0,7 | 0,7 | 0,8 | |
0,4 | 0,6 | 0,7 | 0,7 | 0,8 | 0,9 | 1,0 | |
0,7 | 0,7 | 0,8 | 0,8 | 0,9 | 1,0 | 1,1 | |
5 | 0,1 | 0,4 | 0,4 | 0,5 | 0,5 | 0,6 | 0,7 |
0,16 | 0,5 | 0,5 | 0,6 | 0,6 | 0,7 | 0,8 | |
0,25 | 0,6 | 0,6 | 0,7 | 0,7 | 0,8 | 0,9 | |
0,4 | 0,7 | 0,8 | 0,8 | 0,9 | 1,0 | 1,1 | |
0,7 | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | 1,4 | |
1,1 | 1,0 | 1,1 | 1,2 | 1,3 | 1,4 | 1,6 | |
10 | 0,1 | 0,5 | 0,5 | 0,6 | 0,6 | 0,7 | 0,8 |
0,16 | 0,6 | 0,6 | 0,7 | 0,7 | 0,8 | 0,9 | |
0,25 | 0,6 | 0,7 | 0,8 | 0,9 | 1,0 | 1,1 | |
0,4 | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | 1,3 | |
0,7 | 1,0 | 1,1 | 1,2 | 1,3 | 1,5 | 1,6 | |
1,1 | 1,2 | 1,3 | 1,4 | 1,5 | 1,7 | 1,9 | |
УСТАНОВКА МЕЛКИХ ДЕТАЛЕЙ ТИПА КОСЫНОК, ПЛАНОК, РЕБЕР ПОД СВАРКУ | Карта 14 | ||||||
Лист 2 | |||||||
Масса детали m, кг, до | Длина сопряжений L, м, до | Толщина металла S, мм, до | |||||
3 | 5 | 8 | 14 | 20 | 30 | ||
Штучное время Tш, мин. | |||||||
С РАЗМЕТКОЙ | |||||||
1 | 0,1 | 0,6 | 0,6 | 0,7 | 0,7 | 0,8 | 0,8 |
0,16 | 0,7 | 0,7 | 0,8 | 0,8 | 0,9 | 1,0 | |
0,25 | 0,8 | 0,9 | 0,9 | 1,0 | 1,1 | 1,2 | |
0,4 | 1,0 | 1,0 | 1,1 | 1,2 | 1,3 | 1,4 | |
0,7 | 1,2 | 1,2 | 1,3 | 1,4 | 1,6 | 1,7 | |
3 | 0,1 | 0,6 | 0,7 | 0,7 | 0,8 | 0,8 | 0,9 |
0,16 | 0,8 | 0,8 | 0,9 | 0,9 | 1,0 | 1,1 | |
0,25 | 0,9 | 1,0 | 1,0 | 1,1 | 1,2 | 1,3 | |
0,4 | 1,1 | 1,2 | 1,3 | 1,4 | 1,5 | 1,6 | |
0,7 | 1,2 | 1,3 | 1,5 | 1,6 | 1,8 | 2,0 | |
5 | 0,1 | 0,7 | 0,8 | 0,8 | 0,9 | 0,9 | 1,0 |
0,16 | 0,9 | 0,9 | 1,0 | 1,0 | 1,1 | 1,2 | |
0,25 | 1,0 | 1,1 | 1,1 | 1,2 | 1,3 | 1,5 | |
0,4 | 1,2 | 1,2 | 1,3 | 1,4 | 1,6 | 1,7 | |
0,7 | 1,3 | 1,4 | 1,5 | 1,6 | 1,8 | 1,9 | |
1,1 | 1,5 | 1,6 | 1,7 | 1,9 | 2,0 | 2,2 | |
10 | 0,1 | 0,8 | 0,9 | 0,9 | 1,0 | 1,1 | 1,2 |
0,16 | 1,0 | 1,0 | 1,1 | 1,2 | 1,3 | 1,4 | |
0,25 | 1,1 | 1,2 | 1,3 | 1,4 | 1,5 | 1,6 | |
0,4 | 1,3 | 1,4 | 1,5 | 1,6 | 1,7 | 1,9 | |
0,7 | 1,5 | 1,6 | 1,7 | 1,8 | 2,0 | 2,3 | |
1,1 | 1,8 | 1,9 | 2,0 | 2,1 | 2,3 | 2,6 | |
Поправочные коэффициенты в зависимости от условий работы
Способ установки или сопряжение деталей | ||||
без подгонки мест сопряжения | внахлестку | на плоскую поверхность втавр и встык с прямолинейным сопряжением кромок | на цилиндрическую поверхность | криволинейное сопряжение кромок |
Значение коэффициента | ||||
0,75 | 0,8 | 1,0 | 1,1 | 1,2 |
Карта 15 | ||||||||||||||
Лист 1 | ||||||||||||||
Содержание работы 1. Застропить деталь (узел). 2. Переместить деталь (узел) к месту установки, провести внешний осмотр. 3. Разметить место установки детали на сборочном узле (при сборке по разметке). 4. Установить деталь (узел) по разметке, выверить и подогнать места сопряжений, выдержав размеры и зазоры по чертежу и техническим условиям. 5. Отстропить деталь (узел). | 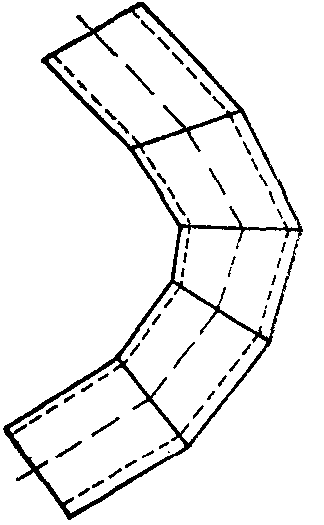 | |||||||||||||
Вид сопряжения | Наружный диаметр трубы, мм, до | Толщина стенки трубы, мм, до | Установка без разметки | Установка с разметкой | ||||||||||
Длина трубы, м, до | ||||||||||||||
0,5 | 1,0 | 2,0 | 4,0 | 8,0 | 16, | 0,5 | 1,0 | 2,0 | 4,0 | 8,0 | 16,0 | |||
Штучное время на установку детали (узла) Tш, мин. | ||||||||||||||
По одному торцу | 32 | 4 | 0,87 | 1,18 | 1,60 | 2,17 | 2,95 | 4,0 | 1,04 | 1,42 | 1,92 | 2,61 | 3,54 | 4,80 |
6 | 0,95 | 1,28 | 1,74 | 2,36 | 3,21 | 4,35 | 1,14 | 1,54 | 2,09 | 2,83 | 3,85 | 5,22 | ||
50 | 4 | 1,07 | 1,46 | 1,97 | 2,68 | 3,63 | 4,93 | 1,29 | 1,75 | 2,37 | 3,22 | 4,37 | 5,93 | |
6 | 1,17 | 1,58 | 2,15 | 2,92 | 3,96 | 5,37 | 1,40 | 1,91 | 2,59 | 3,51 | 4,76 | 6,45 | ||
10 | 1,30 | 1,76 | 2,39 | 3,25 | 4,40 | 5,98 | 1,56 | 2,12 | 2,88 | 3,90 | 5,30 | 7,18 | ||
83 | 6 | 1,48 | 2,01 | 2,73 | 3,70 | 5,02 | 6,81 | 1,78 | 2,42 | 3,28 | 4,45 | 6,04 | 8,19 | |
10 | 1,65 | 2,23 | 3,04 | 4,12 | 5,59 | 7,58 | 1,98 | 2,69 | 3,65 | 4,95 | 6,72 | 9,12 | ||
14 | 1,77 | 2,40 | 3,26 | 4,42 | 6,0 | 8,14 | 2,12 | 2,89 | 3,92 | 5,32 | 7,21 | 9,78 | ||
18 | 1,97 | 2,53 | 3,44 | 4,66 | 6,32 | 8,58 | 2,24 | 3,05 | 4,13 | 5,60 | 7,60 | 10,3 | ||
127 | 10 | 2,02 | 2,73 | 3,71 | 5,03 | 6,83 | 9,26 | 2,42 | 3,29 | 4,46 | 6,05 | 8,21 | 11,1 | |
14 | 2,16 | 2,93 | 3,98 | 5,40 | 7,33 | 9,29 | 2,60 | 3,53 | 4,79 | 6,49 | 8,81 | 11,9 | ||
18 | 2,28 | 3,09 | 4,20 | 5,69 | 7,72 | 10,5 | 2,82 | 3,82 | 5,18 | 7,03 | 9,54 | 12,9 | ||
24 | 2,42 | 3,29 | 4,46 | 6,05 | 8,20 | 11,1 | 2,91 | 3,95 | 5,36 | 7,27 | 9,86 | 13,4 | ||
180 | 14 | 2,55 | 3,46 | 4,69 | 6,36 | 8,63 | 11,7 | 3,06 | 4,16 | 5,64 | 7,65 | 10,4 | 14,1 | |
18 | 2,69 | 3,64 | 4,94 | 6,71 | 9,1 | 12,3 | 3,23 | 4,38 | 5,94 | 8,06 | 10,9 | 14,8 | ||
24 | 2,85 | 3,87 | 5,25 | 7,12 | 9,67 | 13,1 | 3,43 | 4,65 | 6,31 | 8,57 | 11,6 | 15,8 | ||
245 | 14 | 2,95 | 3,93 | 5,42 | 7,35 | 9,98 | 13,5 | 3,54 | 4,80 | 6,52 | 8,84 | 12,0 | 16,3 | |
18 | 3,11 | 4,21 | 5,72 | 7,75 | 10,5 | 14,3 | 3,73 | 5,07 | 6,87 | 9,32 | 12,6 | 17,2 | ||
24 | 3,30 | 4,47 | 6,07 | 8,24 | 11,2 | 15,2 | 3,97 | 5,38 | 7,30 | 9,90 | 13,4 | 18,2 | ||
УСТАНОВКА ДЕТАЛЕЙ ИЗ ТРУБ ПРИ СБОРКЕ МЕТАЛЛОКОНСТРУКЦИИ | Карта 15 | |||||||||||||
Лист 2 | ||||||||||||||
Вид сопряжения | Наружный диаметр трубы, мм, до | Толщина стенки трубы, мм, до | Установка без разметки | Установка с разметкой | ||||||||||
Длина трубы, м, до | ||||||||||||||
0,5 | 1,0 | 2,0 | 4,0 | 8,0 | 16, | 0,5 | 1,0 | 2,0 | 4,0 | 8,0 | 16,0 | |||
Штучное время на установку детали (узла) Tш, мин. | ||||||||||||||
По двум торцам | 32 | 4 | 1,21 | 1,64 | 2,23 | 3,03 | 4,10 | 5,57 | 1,45 | 1,97 | 2,67 | 3,63 | 4,92 | 6,68 |
6 | 1,32 | 1,79 | 2,43 | 3,29 | 4,47 | 6,06 | 1,58 | 2,15 | 2,91 | 3,95 | 5,36 | 7,27 | ||
50 | 4 | 1,49 | 2,03 | 2,75 | 3,73 | 5,06 | 6,87 | 1,79 | 2,43 | 3,30 | 4,47 | 6,07 | 8,23 | |
6 | 1,63 | 2,21 | 2,99 | 4,06 | 5,51 | 7,48 | 1,95 | 2,65 | 3,59 | 4,87 | 6,61 | 8,97 | ||
10 | 1,81 | 2,46 | 3,33 | 4,52 | 6,14 | 8,32 | 2,17 | 2,95 | 3,99 | 5,42 | 7,36 | 9,98 | ||
80 | 6 | 2,06 | 2,80 | 3,80 | 5,16 | 7,0 | 9,49 | 2,47 | 3,36 | 4,56 | 6,18 | 8,39 | 11,4 | |
10 | 2,29 | 3,12 | 4,23 | 5,74 | 7,79 | 10,6 | 2,76 | 3,74 | 5,07 | 6,88 | 9,34 | 12,7 | ||
14 | 2,47 | 3,35 | 4,54 | 6,16 | 8,36 | 11,3 | 2,96 | 4,01 | 5,45 | 7,39 | 10,0 | 33,6 | ||
18 | 2,60 | 3,53 | 4,79 | 6,49 | 8,81 | 11,9 | 3,12 | 4,23 | 5,74 | 7,79 | 10,6 | 14,3 | ||
127 | 10 | 2,81 | 3,81 | 5,17 | 7,01 | 9,51 | 12,9 | 3,37 | 4,57 | 6,20 | 8,41 | 11,4 | 15,5 | |
14 | 3,01 | 4,09 | 5,54 | 7,52 | 10,2 | 13,8 | 3,61 | 4,90 | 6,65 | 9,02 | 12,2 | 16,6 | ||
18 | 3,18 | 4,31 | 5,85 | 7,93 | 10,8 | 14,6 | 3,81 | 5,17 | 7,01 | 9,51 | 12,9 | 17,5 | ||
24 | 3,37 | 4,58 | 6,21 | 8,42 | 11,4 | 15,5 | 4,05 | 5,49 | 7,45 | 10,1 | 13,7 | 18,6 | ||
180 | 14 | 3,55 | 4,82 | 6,53 | 8,86 | 12,0 | 16,3 | 4,26 | 5,78 | 7,84 | 10,6 | 14,4 | 19,6 | |
18 | 3,74 | 5,08 | 6,89 | 9,34 | 12,7 | 17,2 | 4,49 | 6,09 | 8,26 | 11,2 | 15,2 | 20,6 | ||
24 | 3,97 | 5,39 | 7,32 | 9,92 | 13,5 | 18,3 | 4,77 | 6,47 | 8,74 | 11,9 | 16,2 | 21,9 | ||
245 | 14 | 4,10 | 5,57 | 7,55 | 10,3 | 13,9 | 18,9 | 4,92 | 6,68 | 9,06 | 12,3 | 16,7 | 22,6 | |
18 | 4,33 | 5,87 | 7,96 | 10,8 | 14,7 | 19,9 | 5,19 | 7,04 | 9,55 | 12,9 | 17,6 | 23,8 | ||
24 | 4,59 | 6,23 | 8,46 | 11,5 | 15,6 | 21,1 | 5,51 | 7,48 | 10,1 | 13,8 | 18,7 | 25,3 | ||
Поправочные коэффициенты в зависимости от условий работы
Вид сопряжения или способ установки деталей | |||||||
по отверстиям свободно, без разметки | из прямых труб с прямолинейным сопряжением кромок | имеющих контролируемые отверстия, требующие точной координации и выверки | с сопряжением по двум торцам в жестком контуре | гнутых труб с подрезкой торцов газом) | торцов труб с плоскими поверхностями | труб в стык | труб под углом |
Значение коэффициента | |||||||
0,6 | 1,0 | 1,2 | 1,5 | 1,5 | 0,7 | 1,0 | 1,1 |
Карта 16 | |||||||||||
Содержание работы 1. Взять или застропить деталь. 2. Переместить деталь к месту установки, провести внешний осмотр. 3. Установить деталь в приспособление на базовую деталь по упорам и фиксаторам. 4. Подогнать места сопряжений, выдержав величину зазоров и размеры по чертежу и техническим условиям. 5. Отстропить деталь (при перемещении подъемным краном). | |||||||||||
Вид установки | Масса детали m, кг, до | Длина сопрягаемых кромок, м, до | |||||||||
0,5 | 0,8 | 1,3 | 1,8 | 2,5 | 3,5 | 5,0 | 7,0 | 10 | На каждый метр свыше 10 | ||
Штучное время Tш, мин. | |||||||||||
Вручную | 5 | 0,6 | 0,7 | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | 1,3 | 1,4 | - |
10 | 0,7 | 0,8 | 0,9 | 1,0 | 1,2 | 1,3 | 1,4 | 1,5 | 1,7 | - | |
15 | 0,8 | 0,9 | 1,1 | 1,2 | 1,3 | 1,4 | 1,6 | 1,7 | 1,9 | 0,3 | |
Подъемным краном | 50 | 1,9 | 2,2 | 2,5 | 2,7 | 2,9 | 3,2 | 3,5 | 3,8 | 4,2 | 0,4 |
100 | 2,3 | 2,6 | 3,0 | 3,2 | 3,5 | 3,9 | 4,2 | 4,6 | 5,1 | 0,5 | |
200 | 2,7 | 3,0 | 3,4 | 3,7 | 4,0 | 4,4 | 4,8 | 5,3 | 5,8 | 0,6 | |
400 | 3,4 | 3,8 | 4,3 | 4,7 | 5,1 | 5,6 | 6,1 | 6,7 | 7,4 | 0,6 | |
630 | 3,8 | 4,3 | 4,9 | 5,3 | 5,8 | 6,3 | 6,9 | 7,5 | 8,3 | 0,6 | |
1000 | 4,3 | 4,9 | 5,5 | 6,0 | 6,6 | 7,2 | 7,9 | 8,6 | 9,4 | 0,6 | |
2500 | 5,5 | 6,3 | 7,1 | 7,7 | 8,4 | 9,2 | 10,0 | 11,0 | 12,0 | 0,7 | |
4000 | 6,3 | 7,1 | 8,1 | 8,8 | 9,5 | 10,4 | 11,4 | 12,5 | 13,7 | 0,7 | |
6300 | 7,1 | 8,0 | 9,1 | 9,9 | 10,8 | 11,8 | 12,9 | 14,1 | 15,5 | 0,7 | |
Поправочные коэффициенты в зависимости от условий работы
Способ установки или сопряжение деталей | |||
по упору | с сопрягаемыми кромками, обработанными | по штырю, отверстию | листовых с криволинейным сопряжением кромок |
Значение коэффициента | |||
1,0 | 0,7 | 0,9 | 1,3 |
Примечание. Время на крепление и открепление детали в приспособлении брать по карте 19.
Карта 17 | |||
Лист 1 | |||
Содержание работы Установка вручную 1. Взять деталь, установить на плиту параллельно базовой детали. 2. Выверить размер между ними. Установка краном 1. Застропить деталь, установить на плиту параллельно базовой детали. 2. Выверить размер между ними, отстропить деталь. | |||
Характер установки | Масса, детали m, кг, до | Плоские детали | Объемные детали |
Штучное время Tш, мин. | |||
Вручную | 1 | 0,14 | 0,13 |
3 | 0,18 | 0,17 | |
5 | 0,23 | 0,21 | |
10 | 0,30 | 0,26 | |
20 | 0,38 | 0,33 | |
30 | 0,60 | 0,50 | |
40 | 0,80 | 0,65 | |
50 | 1,00 | - | |
Краном | 100 | 1,45 | 1,30 |
200 | 1,65 | 1,45 | |
300 | 1,85 | 1,65 | |
500 | 2,05 | 1,85 | |
800 | 2,30 | 2,05 | |
1250 | 2,60 | 2,30 | |
2000 | 2,90 | 2,60 | |
3000 | 3,20 | 2,90 | |
5000 | 3,50 | 3,20 | |
8000 | 3,90 | 3,50 | |
12500 | 4,40 | 3,90 | |
Поправочные коэффициенты в зависимости от условий работы
Установка детали двумя кранами | Установка тельфером | Установка модели, имеющей габаритный размер более 4 м | Перемещение детали на расстояние, м, до | |
10 | 15 | |||
Значение коэффициента | ||||
1,5 | 0,8 | 1,15 | 1,0 | 1,1 |
Примечание. При вызове крана к нормативному времени добавляется 1,3 мин.
Карта 18 | |||||
Лист 1 | |||||
Содержание работы 1. Подойти к месту крепления деталей (расстояние до 3 м), взять зажим, струбцину, скобу, стяжку и установить на собираемые детали. 2. Зажать собираемые детали (длина завертывания до 10 мм). 3. Отжать зажим, скобу, струбцину, откинуть или снять и отложить зажим, скобу, струбцину. | |||||
Рисунок | Способ крепления | Время на одно крепление и открепление Tш, мин. | |||
 | Винтовым зажимом (стационарным) | 0,35 | |||
 | Пневматическим зажимом | 0,15 | |||
Рисунок | Способ крепления | Размеры | Время на одно крепление и открепление Tш, мин. | ||
 | Откидной (шарнирной) струбциной односторонней | Размер зева, мм | До 300 | 0,45 | |
Св. 300 | 0,55 | ||||
Откидной (шарнирной струбциной двусторонней | Размер зева, мм | До 300 | 0,60 | ||
Св. 300 | 0,70 | ||||
КРЕПЛЕНИЕ И ОТКРЕПЛЕНИЕ ДЕТАЛЕЙ ПРИ СБОРКЕ УЗЛОВ В ПРИСПОСОБЛЕНИЯХ | Карта 18 | ||||
Лист 2 | |||||
Рисунок | Способ крепления | Размеры | Время на одно крепление и открепление Tш, мин. | ||
 | Съемной струбциной | Размер зева, мм | До 300 | 0,65 | |
Св. 300 | 0,75 | ||||
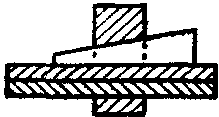 | Скобой и клином | Высота скобы, мм | До 150 | 0,60 | |
Св. 150 | 0,70 | ||||
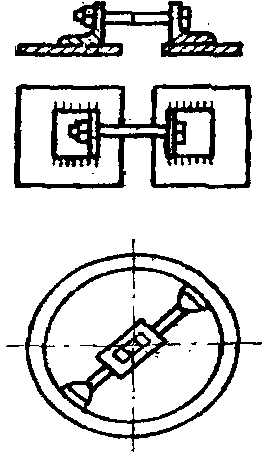 | Стяжкой винтовой или распоркой | Длина стяжки L, м, до | Диаметр стяжки D, мм, до | ||
20 | 30 | 50 | |||
Время на одну стяжку Tш, мин. | |||||
1 | 0,84 | 0,97 | 1,15 | ||
2 | 1,04 | 0,2 | 1,43 | ||
3 | 1,18 | 1,36 | 1,63 | ||
Карта 19 | ||||||||||||||||||
Лист 1 | ||||||||||||||||||
Содержание работы 1. Подать детали к месту сборки, проверить их внешним осмотром. 2. Установить базовую деталь на место сборки. 3. Разметить, установить детали конструкции, выдержав размеры по чертежу. 4. Подогнать места сопряжений, прихватить детали электросваркой, повернуть сборочную единицу в процессе сборки. 5. Снять сборочную единицу, отложить в сторону. | 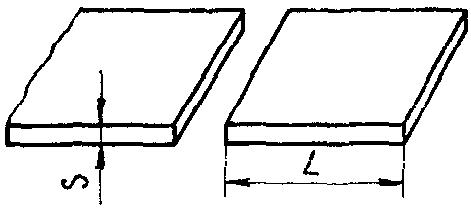 | |||||||||||||||||
Масса сборочной единицы m, кг | Общая длина стыков L, м | Количество деталей в сборочной единице N, шт., до | ||||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 25 | 30 | 40 | 50 | 60 | 75 | 95 | 115 | 145 | 180 | ||
Штучное время Tш, ч. | ||||||||||||||||||
16 | 0,6 | 0,05 | 0,08 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
1,0 | 0,06 | 0,09 | 0,11 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
1,8 | 0,07 | 0,1 | 0,12 | 0,14 | - | - | - | - | - | - | - | - | - | - | - | - | - | |
3,5 | 0,09 | 0,12 | 0,14 | 0,16 | 0,18 | 0,22 | 0,26 | - | - | - | - | - | - | - | - | - | - | |
20 | 0,6 | 0,06 | 0,09 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
1,0 | 0,07 | 0,1 | 0,12 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
1,8 | 0,09 | 0,12 | 0,14 | 0,16 | - | - | - | - | - | - | - | - | - | - | - | - | - | |
3,5 | 0,11 | 0,14 | 0,16 | 0,18 | 0,2 | - | - | - | - | - | - | - | - | - | - | - | - | |
6,0 | 0,13 | 0,16 | 0,18 | 0,2 | 0,22 | 0,26 | 0,3 | - | - | - | - | - | - | - | - | - | - | |
63 | 0,6 | 0,09 | 0,12 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
1,0 | 0,11 | 0,14 | 0,16 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | |
1,8 | 0,13 | 0,16 | 0,18 | 0,20 | - | - | - | - | - | - | - | - | - | - | - | - | - | |
3,5 | 0,15 | 0,18 | 0,2 | 0,22 | 0,24 | - | - | - | - | - | - | - | - | - | - | - | - | |
6,0 | 0,17 | 0,2 | 0,22 | 0,24 | 0,26 | 0,3 | 0,34 | - | - | - | - | - | - | - | - | - | - | |
10,0 | 0,20 | 0,23 | 0,25 | 0,27 | 0,29 | 0,33 | 0,37 | 0,42 | - | - | - | - | - | - | - | - | - | |
СБОРКА МЕТАЛЛОКОНСТРУКЦИЙ ПОД СВАРКУ ИЗ ЛИСТОВОГО МЕТАЛЛА | Карта 19 | |||||||||||||||||
Лист 2 | ||||||||||||||||||
Масса сборочной единицы m, кг, до | Общая длина стыков L, м, до | Количество деталей в сборочной единице N, шт., до | ||||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 25 | 30 | 40 | 50 | 60 | 75 | 95 | 115 | 145 | 180 | ||
Штучное время Tш, ч | ||||||||||||||||||
100 | 1,0 | 0,12 | 0,16 | 0,19 | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
1,8 | 0,14 | 0,18 | 0,21 | 0,24 | - | - | - | - | - | - | - | - | - | - | - | - | - | |
3,5 | 0,16 | 0,2 | 0,23 | 0,27 | 0,31 | - | - | - | - | - | - | - | - | - | - | - | - | |
6,0 | 0,19 | 0,23 | 0,26 | 0,3 | 0,34 | 0,42 | 0,49 | - | - | - | - | - | - | - | - | - | - | |
10,0 | 0,22 | 0,26 | 0,3 | 0,34 | 0,38 | 0,46 | 0,54 | 0,64 | - | - | - | - | - | - | - | - | - | |
180 | 1,8 | - | 0,21 | 0,24 | 0,27 | - | - | - | - | - | - | - | - | - | - | - | - | - |
3,5 | - | 0,23 | 0,26 | 0,3 | 0,34 | - | - | - | - | - | - | - | - | - | - | - | - | |
6,0 | - | 0,26 | 0,3 | 0,34 | 0,38 | 0,46 | 0,55 | - | - | - | - | - | - | - | - | - | - | |
10,0 | - | 0,29 | 0,34 | 0,39 | 0,43 | 0,52 | 0,62 | 0,73 | - | - | - | - | - | - | - | - | - | |
18,0 | - | 0,33 | 0,38 | 0,44 | 0,5 | 0,6 | 0,7 | 0,82 | 0,95 | 1,2 | - | - | - | - | - | - | - | |
250 | 3,5 | - | 0,26 | 0,3 | 0,34 | 0,38 | - | - | - | - | - | - | - | - | - | - | - | - |
6,0 | - | 0,29 | 0,33 | 0,38 | 0,43 | 0,52 | - | - | - | - | - | - | - | - | - | - | - | |
10,0 | - | 0,33 | 0,38 | 0,43 | 0,49 | 0,59 | 0,69 | 0,81 | - | - | - | - | - | - | - | - | - | |
18,0 | - | 0,37 | 0,43 | 0,49 | 0,55 | 0,66 | 0,77 | 0,91 | 1,05 | 1,33 | - | - | - | - | - | - | - | |
500 | 3,5 | - | - | 0,32 | 0,36 | 0,41 | - | - | - | - | - | - | - | - | - | - | - | - |
6,0 | - | - | 0,37 | 0,42 | 0,47 | 0,57 | - | - | - | - | - | - | - | - | - | - | - | |
10,0 | - | - | 0,43 | 0,48 | 0,54 | 0,65 | 0,77 | 0,91 | - | - | - | - | - | - | - | - | - | |
18,0 | - | - | 0,5 | 0,56 | 0,63 | 0,75 | 0,88 | 1,03 | 1,18 | 1,49 | - | - | - | - | - | - | - | |
35,0 | - | - | 0,59 | 0,66 | 0,73 | 0,87 | 1,01 | 1,18 | 1,36 | 1,7 | 2,05 | 2,4 | 2,95 | - | - | - | - | |
СБОРКА МЕТАЛЛОКОНСТРУКЦИЙ ПОД СВАРКУ ИЗ ЛИСТОВОГО МЕТАЛЛА | Карта 19 | |||||||||||||||||
Лист 3 | ||||||||||||||||||
Масса сборочной единицы m, кг, до | Общая длина стыков L, м, до | Количество деталей в сборочной единице N, шт., до | ||||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 25 | 30 | 40 | 50 | 60 | 75 | 95 | 115 | 145 | 180 | ||
Штучное время Tш, ч | ||||||||||||||||||
1000 | 3,5 | - | - | - | 0,44 | 0,49 | - | - | - | - | - | - | - | - | - | - | - | - |
6,0 | - | - | - | 0,49 | 0,55 | 0,66 | 0,77 | - | - | - | - | - | - | - | - | - | - | |
10,0 | - | - | - | 0,55 | 0,62 | 0,74 | 0,87 | 1,00 | - | - | - | - | - | - | - | - | - | |
18,0 | - | - | - | 0,63 | 0,7 | 0,84 | 0,99 | 1,15 | 1,53 | 1,69 | - | - | - | - | - | - | - | |
35,0 | - | - | - | 0,73 | 0,81 | 0,97 | 1,13 | 1,32 | 1,52 | 1,93 | 2,35 | 2,75 | 3,35 | - | - | - | - | |
60,0 | - | - | - | 0,85 | 0,94 | 1,12 | 1,3 | 1,52 | 1,75 | 2,2 | 2,65 | 3,1 | 3,8 | 4,7 | 5,6 | - | - | |
2000 | 6,0 | - | - | - | - | - | 0,74 | - | - | - | - | - | - | - | - | - | - | - |
10,0 | - | - | - | - | - | 0,82 | 0,96 | 1,13 | - | - | - | - | - | - | - | - | - | |
18,0 | - | - | - | - | - | 0,92 | 1,07 | 1,26 | 1,46 | 1,85 | - | - | - | - | - | - | - | |
35,0 | - | - | - | - | - | 1,03 | 1,23 | 1,45 | 1,67 | 2,1 | 2,55 | 3,0 | 3,65 | - | - | - | - | |
60,0 | - | - | - | - | - | 1,22 | 1,42 | 1,67 | 1,92 | 2,4 | 2,9 | 3,4 | 4,2 | 5,2 | 6,2 | - | - | |
4000 | 10,0 | - | - | - | - | - | - | - | 1,28 | - | - | - | - | - | - | - | - | - |
18,0 | - | - | - | - | - | - | - | 1,47 | 1,69 | 2,15 | - | - | - | - | - | - | - | |
35,0 | - | - | - | - | - | - | - | 1,74 | 2,0 | 2,5 | 3,0 | 3,5 | 4,2 | - | - | - | - | |
60,0 | - | - | - | - | - | - | - | 2,1 | 2,4 | 2,95 | 3,5 | 4,05 | 4,9 | 6,0 | 7,1 | - | - | |
6000 | 10 | - | - | - | - | - | - | - | 2,54 | - | - | - | - | - | - | - | - | - |
18 | - | - | - | - | - | - | - | 2,88 | 3,34 | 4,17 | - | - | - | - | - | - | - | |
35 | - | - | - | - | - | - | - | 3,42 | 3,95 | 4,9 | 5,9 | 6,9 | 8,2 | - | - | - | - | |
60 | - | - | - | - | - | - | - | 4,1 | 4,7 | 5,8 | 6,9 | 8,0 | 9,6 | 11,8 | 13,9 | - | - | |
100 | - | - | - | - | - | - | - | - | 5,6 | 6,8 | 8,0 | 9,2 | 10,9 | 13,3 | 15,6 | 19,2 | 23,4 | |
СБОРКА МЕТАЛЛОКОНСТРУКЦИЙ ПОД СВАРКУ ИЗ ЛИСТОВОГО МЕТАЛЛА | Карта 19 | |||||||||||||||||
Лист 4 | ||||||||||||||||||
Масса сборочной единицы m, кг, до | Общая длина стыков L, м, до | Количество деталей в сборочной единице N, шт., до | ||||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 25 | 30 | 40 | 50 | 60 | 75 | 95 | 115 | 145 | 180 | ||
Штучное время Tш, ч | ||||||||||||||||||
8000 | 10 | - | - | - | - | - | - | - | 3,8 | - | - | - | - | - | - | - | - | - |
18 | - | - | - | - | - | - | - | 4,3 | 5,0 | 6,2 | - | - | - | - | - | - | - | |
35 | - | - | - | - | - | - | - | 5,1 | 5,9 | 7,3 | 8,8 | 10,3 | 12,3 | - | - | - | - | |
60 | - | - | - | - | - | - | - | 6,1 | 7,03 | 8,7 | 10,3 | 11,9 | 14,4 | 17,6 | 20,8 | - | - | |
100 | - | - | - | - | - | - | - | - | 8,5 | 10,3 | 12,0 | 13,8 | 16,4 | 19,9 | 23,4 | 28,7 | 34,9 | |
140 | - | - | - | - | - | - | - | - | - | 11,9 | 13,9 | 15,9 | 19,0 | 23,0 | 27,1 | 33,2 | 40,3 | |
12500 | 18 | - | - | - | - | - | - | - | - | - | 8,0 | - | - | - | - | - | - | - |
35 | - | - | - | - | - | - | - | - | - | 9,5 | 11,4 | 13,3 | 16,0 | - | - | - | - | |
60 | - | - | - | - | - | - | - | - | - | 11,2 | 13,3 | 15,4 | 18,6 | 22,8 | 27,0 | - | - | |
100 | - | - | - | - | - | - | - | - | - | 13,3 | 15,6 | 17,8 | 21,3 | 25,9 | 30,4 | 37,3 | 45,3 | |
140 | - | - | - | - | - | - | - | - | - | - | 18,0 | 20,6 | 24,6 | 29,9 | 35,2 | 43,1 | 52,4 | |
170 | - | - | - | - | - | - | - | - | - | - | 19,2 | 22,0 | 26,1 | 31,6 | 37,1 | 45,3 | 54,8 | |
15000 | 35 | - | - | - | - | - | - | - | - | - | - | 15,6 | 17,5 | 20,9 | - | - | - | - |
60 | - | - | - | - | - | - | - | - | - | - | 17,5 | 20,2 | 24,5 | 29,9 | 35,4 | - | - | |
100 | - | - | - | - | - | - | - | - | - | - | 20,4 | 23,5 | 27,9 | 33,8 | 39,8 | 48,8 | 59,3 | |
140 | - | - | - | - | - | - | - | - | - | - | 23,6 | 27,0 | 32,3 | 39,1 | 46,1 | 56,4 | 68,5 | |
170 | - | - | - | - | - | - | - | - | - | - | - | 29,6 | 35,6 | 43,1 | 50,8 | 62,1 | 75,4 | |
200 | - | - | - | - | - | - | - | - | - | - | - | 32,2 | 38,9 | 47,1 | 55,5 | 67,8 | 82,3 | |
СБОРКА МЕТАЛЛОКОНСТРУКЦИЙ ПОД СВАРКУ ИЗ ЛИСТОВОГО МЕТАЛЛА | Карта 19 | |||||||
Лист 5 | ||||||||
Поправочные коэффициенты в зависимости от условий работы | ||||||||
Толщина металла, S, мм | Способ сборки или вид сопряжения деталей | |||||||
1 - 3 | 4 - 6 | 6 - 8 | 3 - 12 | Более 12 | не более чем в трех основных плоскостях под прямыми углами и с прямолинейными сопряжениями | в трех основных плоскостях и с криволинейными сопряжениями | деталей, обработанных на станках и требующих расцентровки и выверки | в приспособлении |
Значение коэффициента | ||||||||
0,6 | 0,7 | 0,9 | 1,0 | 1,15 | 1,0 | 1,3 | 1,25 | 0,8 |
Примечания:
1. Сварные сборочные единицы, входящие в собираемую конструкцию, следует считать как отдельную деталь. При наличии их в сборочной единице более 25% нормативы применять с коэффициентом 1,15.
2. Время на крепление и открепление деталей в приспособлении брать по карте 18.
Карта 20 | |||||||||||||||
Лист 1 | |||||||||||||||
Содержание работы 1. Взять или застропить листы. 2. Подать листы на рабочее место сборки, проверить их внешним осмотром. 3. Установить и подогнать листы по стыку, выдержав размеры по чертежу и техническим условиям. 4. Прихватить листы электросваркой. 5. Остропить (при установке подъемным краном). | 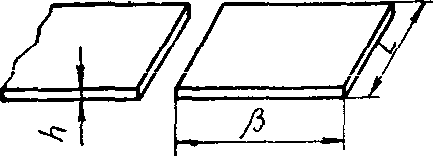 | ||||||||||||||
Общая длина стыков L, м, до | Наиб. размер листа или полос  м, до | Толщина листа, полосы h, мм, до | |||||||||||||
2 | 3 | 5 | 7 | 11 | 16 | 22 | 28 | 36 | 50 | 70 | 90 | 120 | 160 | ||
Штучное время Tш, мин. | |||||||||||||||
0,15 | 1,0 | - | 1,0 | 1,3 | 1,5 | 2,0 | 2,4 | 2,8 | 3,2 | 3,7 | - | - | - | - | - |
2,0 | - | 1,3 | 1,7 | 2,1 | 2,6 | 3,2 | 3,8 | 4,3 | 4,9 | - | - | - | - | - | |
3,0 | - | 1,6 | 2,0 | 2,4 | 3,1 | 3,8 | 4,5 | 5,1 | 5,8 | - | - | - | - | - | |
4,0 | - | 1,8 | 2,3 | 2,7 | 3,5 | 4,2 | 5,0 | 5,7 | 6,5 | - | - | - | - | - | |
0,25 | 1,0 | - | 1,3 | 1,7 | 2,0 | 2,5 | 3,1 | 3,6 | 4,1 | 4,7 | - | - | - | - | - |
2,0 | - | 1,7 | 2,2 | 2,6 | 3,3 | 4,0 | 4,8 | 5,4 | 6,2 | - | - | - | - | - | |
3,0 | - | 2,0 | 2,6 | 3,1 | 3,9 | 4,8 | 5,6 | 6,4 | 7,3 | - | - | - | - | - | |
4,0 | - | 2,2 | 2,9 | 3,4 | 4,4 | 5,3 | 6,3 | 7,2 | 8,2 | - | - | - | - | - | |
0,45 | 1,0 | - | 1,7 | 2,2 | 2,8 | 3,3 | 4,0 | 4,8 | 5,4 | 6,2 | - | - | - | - | - |
2,0 | - | 2,2 | 2,9 | 3,4 | 4,3 | 5,3 | 6,3 | 7,1 | 8,2 | - | - | - | - | - | |
3,0 | - | 2,6 | 3,4 | 4,0 | 5,1 | 6,2 | 7,4 | 8,4 | 9,6 | - | - | - | - | - | |
4,0 | - | 3,2 | 4,1 | 4,9 | 6,3 | 5,4 | 9,1 | 10,3 | 11,8 | - | - | - | - | - | |
СБОРКА (СТЫКОВКА) ПЛОСКИХ ЛИСТОВ И ПОЛОС ПОД СВАРКУ | Карта 20 | ||||||||||||||
Лист 2 | |||||||||||||||
Общая длина стыков L, м, до | Наиб. размер листа или полос  м, до | Толщина листа, полосы h, мм, до | |||||||||||||
2 | 3 | 5 | 7 | 11 | 16 | 22 | 28 | 36 | 50 | 70 | 90 | 120 | 160 | ||
Штучное время Tш, мин. | |||||||||||||||
0,75 | 1,0 | 1,8 | 2,3 | 3,0 | 3,6 | 4,3 | 5,8 | 6,9 | 7,8 | 8,8 | 9,4 | 11,7 | 12,6 | 13,9 | - |
2,0 | 2,2 | 2,7 | 3,5 | 4,2 | 5,3 | 6,5 | 7,7 | 8,7 | 10,0 | 11,9 | 14,2 | 16,2 | 17,8 | - | |
3,0 | 2,5 | 3,2 | 4,1 | 4,9 | 6,3 | 7,6 | 9,0 | 10,3 | 11,7 | 14,0 | 16,7 | 19,1 | 21,0 | - | |
4,0 | 2,9 | 3,7 | 4,7 | 5,6 | 7,3 | 8,5 | 10,3 | 11,8 | 13,4 | 16,9 | 19,2 | 22,5 | 24,7 | - | |
1,0 | 1,0 | 2,0 | 2,7 | 3,3 | 4,0 | 5,4 | 6,4 | 7,5 | 8,5 | 9,8 | 12,5 | 13,7 | 15,8 | 17,4 | 19,0 |
2,0 | 2,5 | 3,2 | 4,1 | 4,9 | 6,3 | 7,7 | 9,1 | 10,3 | 11,8 | 14,0 | 16,7 | 19,1 | 21,0 | 22,9 | |
3,0 | 3,0 | 3,7 | 4,9 | 5,8 | 7,4 | 9,0 | 10,7 | 12,1 | 13,8 | 16,5 | 19,7 | 22,5 | 24,7 | 27,0 | |
4,0 | 3,5 | 4,2 | 5,7 | 6,7 | 8,5 | 10,3 | 12,3 | 13,9 | 15,8 | 19,0 | 22,0 | 24,9 | 27,4 | 29,9 | |
1,4 | 1,0 | 2,5 | 3,1 | 3,9 | 4,8 | 6,0 | 7,5 | 8,8 | 9,9 | 11,3 | 13,4 | 16,0 | 18,4 | 20,2 | 22,1 |
2,0 | 3,0 | 3,7 | 4,8 | 5,8 | 7,3 | 9,0 | 10,6 | 12,0 | 13,7 | 16,3 | 19,5 | 22,3 | 24,5 | 26,8 | |
3,0 | 3,5 | 4,3 | 5,7 | 6,8 | 8,6 | 10,5 | 12,4 | 14,1 | 16,1 | 19,2 | 23,0 | 26,2 | 28,8 | 31,4 | |
4,0 | 4,0 | 4,9 | 6,6 | 7,8 | 9,9 | 12,0 | 14,2 | 16,2 | 18,5 | 22,1 | 26,5 | 30,1 | 33,1 | 36,1 | |
2,0 | 1,0 | 2,9 | 3,5 | 4,6 | 5,6 | 7,1 | 8,6 | 10,3 | 11,7 | 13,4 | 16,0 | 18,9 | 21,7 | 23,9 | 26,0 |
2,0 | 3,5 | 4,3 | 5,7 | 6,8 | 8,6 | 10,5 | 12,5 | 14,2 | 16,2 | 19,3 | 23,0 | 26,3 | 28,9 | 31,6 | |
3,0 | 4,1 | 5,1 | 6,7 | 8,0 | 10,1 | 12,4 | 14,7 | 16,7 | 19,0 | 22,6 | 27,1 | 30,9 | 34,0 | 37,1 | |
4,0 | 4,7 | 5,9 | 7,7 | 9,2 | 11,6 | 14,3 | 16,9 | 19,2 | 21,8 | 25,9 | 31,2 | 35,5 | 39,1 | 42,6 | |
2,8 | 1,0 | 3,4 | 4,2 | 5,4 | 6,5 | 8,4 | 10,2 | 11,9 | 13,6 | 16,6 | 18,6 | 22,2 | 25,3 | 27,8 | 30,4 |
2,0 | 4,1 | 5,1 | 6,6 | 7,9 | 10,1 | 12,3 | 14,5 | 16,5 | 18,9 | 22,5 | 26,9 | 30,7 | 33,8 | 36,8 | |
3,0 | 4,8 | 6,0 | 7,8 | 9,3 | 11,8 | 14,4 | 17,1 | 19,4 | 22,2 | 26,4 | 31,6 | 36,1 | 39,7 | 43,3 | |
4,0 | 5,5 | 5,9 | 9,0 | 10,7 | 13,5 | 16,5 | 19,7 | 22,3 | 25,5 | 30,3 | 36,3 | 41,5 | 45,7 | 49,8 | |
СБОРКА (СТЫКОВКА) ПЛОСКИХ ЛИСТОВ И ПОЛОС ПОД СВАРКУ | Карта 20 | ||||||||||||||
Лист 3 | |||||||||||||||
Общая длина стыков L, м, до | Наиб. размер листа или полос  м, до | Толщина листа, полосы h, мм, до | |||||||||||||
2 | 3 | 5 | 7 | 11 | 16 | 22 | 28 | 36 | 50 | 70 | 90 | 120 | 160 | ||
Штучное время Tш, мин. | |||||||||||||||
4,0 | 2,0 | - | 6,0 | 7,8 | 9,3 | 11,9 | 14,5 | 17,1 | 19,5 | 22,3 | 26,5 | 31,7 | 36,2 | 39,8 | 43,4 |
3,0 | - | 7,0 | 9,2 | 10,9 | 13,9 | 17,0 | 20,2 | 22,9 | 26,2 | 31,1 | 37,2 | 42,5 | 46,7 | 51,0 | |
4,0 | - | 8,0 | 10,6 | 22,5 | 15,9 | 19,5 | 23,3 | 26,3 | 30,1 | 35,7 | 42,7 | 48,8 | 53,7 | 58,6 | |
6,0 | 2,0 | - | 7,0 | 9,1 | 10,9 | 13,9 | 16,9 | 20,0 | 22,7 | 25,9 | 30,9 | 36,9 | 42,2 | 46,4 | 50,6 |
3,0 | - | 8,2 | 10,7 | 12,8 | 16,3 | 19,9 | 23,5 | 26,7 | 30,6 | 36,4 | 43,5 | 49,6 | 54,6 | 59,5 | |
4,0 | - | 9,4 | 12,3 | 14,7 | 18,7 | 22,9 | 27,0 | 30,7 | 35,3 | 41,9 | 50,1 | 57,0 | 62,7 | 68,4 | |
8,0 | 2,0 | - | - | 10,8 | 12,8 | 16,3 | 19,9 | 23,6 | 26,8 | 30,6 | 36,4 | 43,5 | 49,7 | 54,7 | 59,6 |
3,0 | - | - | 12,6 | 15,1 | 19,2 | 23,4 | 27,7 | 31,5 | 36,0 | 39,8 | 48,0 | 58,5 | 64,4 | 70,2 | |
4,0 | - | - | 14,4 | 17,4 | 22,1 | 26,9 | 31,8 | 36,2 | 41,4 | 43,2 | 52,5 | 67,3 | 74,0 | 80,8 | |
Примечания: 1. При сборке листов по двум сторонам время определяется по суммарной длине стыкуемых кромок с коэффициентом 0,9.
2. При ширине пристыковываемого листа свыше 4,0 м к норме времени прибавляют 3 мин.
3. Если одна из стыкуемых частей устанавливается на рабочее место вручную, а другая - краном, к нормативам прибавляют время на крановую операцию.
4. При нормировании сборки (стыковки) листов без подгонки применять коэффициент 0,6.
Карта 21 | ||||||
Содержание работы 1. Взять или застропить детали. 2. Переместить их к рабочему месту сборки, провести внешний осмотр. 3. Выверить и состыковать детали по торцам, выдержав размеры по чертежу и техническим условиям. 4. Прихватить детали электросваркой, повернуть их в процессе сборки. 5. Отстропить (при установке подъемным краном). | 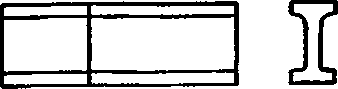 | |||||
Длина пристыковываемой детали L, м, до | Номер профиля двутавра, до | |||||
10 | 14 | 20 | 30 | 40 | 55 | |
Штучное время на сборку одного стыка Tш, мин. | ||||||
0,5 | 2,2 | 2,4 | 2,6 | 2,9 | 3,2 | 3,5 |
1,0 | 3,2 | 3,5 | 3,9 | 4,3 | 4,7 | 5,1 |
2,0 | 4,7 | 5,2 | 5,7 | 6,4 | 6,9 | 7,6 |
4,0 | 6,9 | 7,6 | 8,4 | 9,4 | 10,2 | 11,2 |
8,0 | 10,2 | 11,2 | 12,4 | 13,9 | 15,1 | 16,5 |
12,0 | 12,8 | 14,1 | 15,6 | 17,5 | 18,9 | 20,7 |
Примечания: 1. Пристыковываемой деталью считать меньшую по длине из двух стыкуемых деталей.
2. При дополнительной установке детали подъемным краном необходимо учитывать время на его перемещение (карта 29).
3. При установке на стык накладок из листа, время по карте применять с коэффициентами:
для профиля двутавра до N 20 1,2;
для профиля двутавра до 55, 1,3.
Карта 22 | |||||||||
Содержание работы 1. Подать деталь к рабочему месту сборки, провести внешний осмотр. 2. Установить и состыковать детали по торцам или по длине, выдержав размеры по чертежу и техническим условиям. 3. Прихватить детали электросваркой, повернуть их в процессе сборки. | 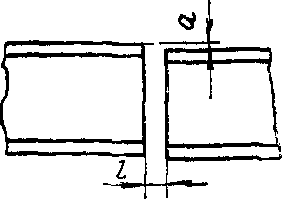 | ||||||||
Вид сопряжения деталей | Длина сопряжения L, м, до | Номер профиля швеллера, до | |||||||
8 | 10 | 14 | 20 | 24 | 30 | 36 | 40 | ||
Штучное время на сборку одного стыка Tш, мин. | |||||||||
Сборка деталей по торцам | 0,5 | 3,1 | 3,3 | 3,5 | 3,8 | 4,0 | 4,2 | 4,6 | 4,9 |
1,0 | 4,0 | 4,2 | 4,5 | 5,0 | 5,2 | 5,5 | 5,7 | 5,9 | |
2,0 | 5,1 | 5,3 | 5,9 | 6,4 | 6,7 | 7,1 | 7,4 | 7,6 | |
4,0 | 6,6 | 7,0 | 7,6 | 8,3 | 8,6 | 9,1 | 9,5 | 9,8 | |
8,0 | 8,6 | 9,0 | 9,8 | 10,7 | 11,2 | 11,8 | 12,0 | 12,6 | |
12,0 | 10,0 | 10,9 | 11,4 | 12,4 | 13,0 | 13,7 | 14,3 | 14,7 | |
Сборка деталей по длине полок | 0,5 | 4,8 | 5,1 | 5,8 | 6,5 | 6,9 | 7,4 | 7,8 | 8,1 |
0,8 | 5,8 | 6,2 | 6,9 | 7,7 | 8,2 | 8,8 | 9,2 | 9,4 | |
1,3 | 6,9 | 7,4 | 8,3 | 9,3 | 9,8 | 10,5 | 11,2 | 11,6 | |
1,8 | 7,8 | 8,3 | 9,3 | 10,4 | 11,1 | 11,9 | 12,6 | 13,0 | |
2,5 | 8,8 | 9,4 | 10,5 | 11,8 | 12,5 | 13,4 | 14,2 | 14,7 | |
3,5 | 10,0 | 10,6 | 11,9 | 13,4 | 14,2 | 15,2 | 16,1 | 16,7 | |
5,0 | 11,4 | 11,8 | 13,6 | 15,2 | 16,1 | 17,3 | 18,3 | 19,0 | |
7,0 | 12,9 | 13,7 | 15,4 | 17,3 | 18,3 | 19,6 | 20,8 | 21,6 | |
10,0 | 14,7 | 15,7 | 17,6 | 19,7 | 20,8 | 22,4 | 23,7 | 24,6 | |
Примечания:
1. Пристыковываемой деталью считать меньшую по длине из двух стыкуемых деталей.
2. При установке на стык накладок из листа, время по карте применять с коэффициентами:
для швеллеров до N 20 1,2;
для швеллеров до N 40 1,3.
3. Если пристыковываемая деталь устанавливается вручную, а базовая деталь подается на рабочее место краном, то к нормативам следует добавлять время на крановую операцию.
Карта 23 | ||||||||||||||||
Лист 1 | ||||||||||||||||
Содержание работы 1. Подать детали к месту сборки. 2. Установить базовую деталь на место сборки. 3. Разметить, установить детали, выдержав размеры по чертежу. 4. Подогнать места сопряжений, прихватить детали электросваркой, повернуть сборочную единицу в процессе сборки. 5. Снять сборочную единицу, отложить в сторону. | ||||||||||||||||
Масса сборочной единицы m, кг, до | Общая длина стыков L, м, до | Количество деталей в сборочной единице N, шт., до | ||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 25 | 30 | 40 | 50 | 60 | 75 | 95 | 115 | 145 | ||
Штучное время Tш, ч | ||||||||||||||||
12 | 0,3 | 0,07 | 0,08 | 0,09 | 0,11 | 0,13 | 0,15 | - | - | - | - | - | - | - | - | - |
0,6 | 0,08 | 0,09 | 0,10 | 0,12 | 0,14 | 0,17 | - | - | - | - | - | - | - | - | - | |
1,0 | 0,09 | 0,10 | 0,12 | 0,14 | 0,17 | 0,20 | - | - | - | - | - | - | - | - | - | |
1,8 | 0,10 | 0,12 | 0,14 | 0,16 | 0,20 | 0,24 | - | - | - | - | - | - | - | - | - | |
20 | 0,6 | 0,09 | 0,10 | 0,12 | 0,14 | 0,17 | 0,20 | 0,24 | - | - | - | - | - | - | - | - |
1,0 | 0,10 | 0,12 | 0,14 | 0,16 | 0,19 | 0,23 | 0,28 | - | - | - | - | - | - | - | - | |
1,8 | 0,12 | 0,14 | 0,16 | 0,19 | 0,23 | 0,27 | 0,33 | - | - | - | - | - | - | - | - | |
3,5 | 0,14 | 0,16 | 0,19 | 0,22 | 0,27 | 0,32 | 0,38 | - | - | - | - | - | - | - | - | |
35 | 0,6 | 0,11 | 0,12 | 0,14 | 0,16 | 0,19 | 0,23 | 0,27 | 0,32 | - | - | - | - | - | - | - |
1,0 | 0,12 | 0,14 | 0,16 | 0,18 | 0,22 | 0,27 | 0,32 | 0,38 | - | - | - | - | - | - | - | |
1,8 | 0,14 | 0,16 | 0,19 | 0,22 | 0,27 | 0,32 | 0,38 | 0,45 | - | - | - | - | - | - | - | |
3,5 | 0,17 | 0,20 | 0,23 | 0,26 | 0,32 | 0,38 | 0,45 | 0,52 | - | - | - | - | - | - | - | |
СБОРКА МЕТАЛЛОКОНСТРУКЦИЙ ПОД СВАРКУ ИЗ ПРОФИЛЬНОГО И ЛИСТОВОГО МЕТАЛЛА | Карта 23 | |||||||||||||||
Лист 2 | ||||||||||||||||
Масса сборочной единицы m, кг, до | Общая длина стыков, L, м, до | Количество деталей в сборочной единице N, шт., до | ||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 25 | 30 | 40 | 50 | 60 | 75 | 95 | 115 | 145 | ||
Штучное время Tш, ч | ||||||||||||||||
60 | 0,6 | 0,13 | 0,15 | 0,17 | 0,19 | 0,23 | 0,27 | 0,32 | 0,37 | 0,47 | - | - | - | - | - | - |
1,0 | 0,15 | 0,17 | 0,19 | 0,22 | 0,26 | 0,31 | 0,37 | 0,43 | 0,54 | - | - | - | - | - | - | |
1,8 | 0,17 | 0,19 | 0,22 | 0,25 | 0,30 | 0,36 | 0,42 | 0,49 | 0,62 | - | - | - | - | - | - | |
3,5 | 0,20 | 0,22 | 0,25 | 0,29 | 0,35 | 0,42 | 0,49 | 0,56 | 0,71 | - | - | - | - | - | - | |
6,0 | 0,24 | 0,27 | 0,30 | 0,34 | 0,41 | 0,48 | 0,56 | 0,65 | 0,82 | - | - | - | - | - | - | |
100 | 1,0 | 0,18 | 0,20 | 0,23 | 0,26 | 0,31 | 0,37 | 0,43 | 0,50 | 0,62 | 0,75 | 0,88 | - | - | - | - |
1,8 | 0,21 | 0,23 | 0,26 | 0,30 | 0,35 | 0,41 | 0,48 | 0,56 | 0,70 | 0,85 | 1,01 | - | - | - | - | |
3,5 | 0,24 | 0,27 | 0,30 | 0,34 | 0,40 | 0,47 | 0,55 | 0,64 | 0,81 | 0,98 | 1,16 | - | - | - | - | |
6,0 | 0,28 | 0,31 | 0,35 | 0,39 | 0,46 | 0,54 | 0,63 | 0,73 | 0,93 | 1,13 | 1,33 | - | - | - | - | |
180 | 1,8 | 0,26 | 0,29 | 0,32 | 0,36 | 0,42 | 0,49 | 0,57 | 0,66 | 0,83 | 1,00 | 1,17 | 1,42 | - | - | - |
3,5 | 0,30 | 0,33 | 0,37 | 0,41 | 0,48 | 0,56 | 0,65 | 0,75 | 0,94 | 1,14 | 1,34 | 1,63 | - | - | - | |
6,0 | 0,34 | 0,38 | 0,42 | 0,47 | 0,55 | 0,64 | 0,75 | 0,86 | 1,08 | 1,31 | 1,54 | 1,87 | - | - | - | |
10,0 | 0,39 | 0,44 | 0,49 | 0,54 | 0,64 | 0,74 | 0,86 | 0,99 | 1,25 | 1,51 | 1,77 | 2,15 | - | - | - | |
320 | 3,5 | - | 0,39 | 0,43 | 0,47 | 0,55 | 0,63 | 0,73 | 0,83 | 1,02 | 1,21 | 1,41 | 1,70 | 2,10 | - | - |
6,0 | - | 0,45 | 0,49 | 0,54 | 0,63 | 0,72 | 0,83 | 0,94 | 1,16 | 1,38 | 1,61 | 1,95 | 2,40 | - | - | |
10,0 | - | 0,51 | 0,56 | 0,61 | 0,71 | 0,81 | 0,94 | 1,07 | 1,32 | 1,57 | 1,83 | 2,20 | 2,75 | - | - | |
18,0 | - | 0,58 | 0,64 | 0,70 | 0,82 | 0,94 | 1,08 | 1,23 | 1,52 | 1,81 | 2,10 | 2,55 | 3,15 | - | - | |
600 | 3,5 | - | - | 0,54 | 0,58 | 0,66 | 0,74 | 0,84 | 0,94 | 1,14 | 1,34 | 1,54 | 1,85 | 2,25 | 2,65 | 3,25 |
6,0 | - | - | 0,62 | 0,67 | 0,76 | 0,86 | 0,97 | 1,09 | 1,32 | 1,55 | 1,80 | 2,15 | 2,60 | 3,10 | 3,80 | |
10,0 | - | - | 0,71 | 0,77 | 0,88 | 0,99 | 1,12 | 1,26 | 1,55 | 1,82 | 2,10 | 2,50, | 3,05 | 3,60 | 4,40 | |
18,0 | - | - | 0,82 | 0,89 | 1,01 | 1,14 | 1,29 | 1,45 | 1,80 | 2,10 | 2,40 | 2,85 | 3,50 | 4,10 | 5,05 | |
СБОРКА МЕТАЛЛОКОНСТРУКЦИЙ ПОД СВАРКУ ИЗ ПРОФИЛЬНОГО И ЛИСТОВОГО МЕТАЛЛА | Карта 23 | |||||||||||||||
Лист 3 | ||||||||||||||||
Масса сборочной единицы m, кг, до | Общая длина стыков L, м, до | Количество деталей в сборочной единице N, шт., до | ||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 25 | 30 | 40 | 50 | 60 | 75 | 95 | 115 | 145 | ||
Штучное время Tш, ч | ||||||||||||||||
1000 | 3,5 | - | - | 0,66 | 0,70 | 0,78 | 0,87 | 0,97 | 1,08 | 1,29 | 1,50 | 1,72 | 2,05 | 2,45 | 2,90 | 3,55 |
6,0 | - | - | 0,75 | 0,80 | 0,90 | 1,00 | 1,12 | 1,25 | 1,49 | 1,74 | 1,99 | 2,35 | 2,85 | 3,35 | 4,10 | |
10,0 | - | - | 0,87 | 0,93 | 1,04 | 1,16 | 1,30 | 1,45 | 1,72 | 2,00 | 2,30 | 2,75 | 3,30 | 3,85 | 4,70 | |
18,0 | - | - | 1,01 | 1,07 | 1,20 | 1,34 | 1,50 | 1,67 | 2,00 | 2,35 | 2,70 | 3,20 | 3,85 | 4,50 | 5,50 | |
30,0 | - | - | 1,16 | 1,23 | 1,38 | 1,53 | 1,72 | 1,91 | 2,30 | 2,70 | 3,10 | 3,65 | 4,40 | 5,15 | 6,30 | |
1800 | 3,5 | - | - | 0,82 | 0,87 | 0,96 | 1,06 | 1,17 | 1,29 | 1,52 | 1,75 | 1,98 | 2,35 | 2,80 | 3,25 | 3,95 |
6,0 | - | - | 0,95 | 1,00 | 1,10 | 1,21 | 1,34 | 1,47 | 1,73 | 1,99 | 2,25 | 2,65 | 3,15 | 3,70 | 4,50 | |
10,0 | - | - | 1,09 | 1,15 | 1,27 | 1,39 | 1,54 | 1,69 | 2,00 | 2,30 | 2,60 | 3,05 | 3,65 | 4,25 | 5,20 | |
18,0 | - | - | 1,25 | 1,32 | 1,46 | 1,60 | 1,77 | 1,95 | 2,30 | 2,65 | 3,00 | 3,55 | 4,25 | 4,95 | 6,00 | |
30,0 | - | - | 1,44 | 1,52 | 1,68 | 1,85 | 2,05 | 2,25 | 2,65 | 3,05 | 3,45 | 4,05 | 4,85 | 5,65 | 6,90 | |
50,0 | - | - | 1,64 | 1,73 | 1,91 | 2,10 | 2,35 | 2,60 | 3,05 | 3,50 | 3,95 | 4,65 | 5,55 | 6,50 | 7,90 | |
3200 | 6,0 | - | - | 1,18 | 1,24 | 1,35 | 1,46 | 1,53 | 1,60 | 1,75 | 2,00 | 2,25 | 2,55 | 2,95 | 3,50 | 4,05 |
10,0 | - | - | 1,36 | 1,43 | 1,55 | 1,68 | 1,84 | 2,00 | 2,30 | 2,60 | 2,95 | 3,40 | 4,05 | 4,70 | 5,60 | |
18,0 | - | - | 1,54 | 1,62 | 1,77 | 1,92 | 2,10 | 2,30 | 2,65 | 3,05 | 3,45 | 4,00 | 4,75 | 5,50 | 6,60 | |
30,0 | - | - | 1,76 | 1,85 | 2,00 | 2,20 | 2,40 | 2,65 | 3,05 | 3,50 | 3,95 | 4,60 | 5,45 | 6,30 | 7,60 | |
50,0 | - | - | 2,05 | 2,15 | 2,35 | 2,55 | 2,80 | 3,05 | 3,55 | 4,05 | 4,55 | 5,30 | 6,30 | 7,30 | 8,80 | |
80,0 | - | - | 2,35 | 2,45 | 2,70 | 2,90 | 3,20 | 3,50 | 4,05 | 4,60 | 5,15 | 6,00 | 7,15 | 8,30 | 10,00 | |
СБОРКА МЕТАЛЛОКОНСТРУКЦИЙ ПОД СВАРКУ ИЗ ПРОФИЛЬНОГО И ЛИСТОВОГО МЕТАЛЛА | Карта 23 | |||||||||||||||
Лист 4 | ||||||||||||||||
Масса сборочной единицы m, кг, до | Общая длина стыков, L, м, до | Количество деталей в сборочной единице N, шт., до | ||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 25 | 30 | 40 | 50 | 60 | 75 | 95 | 115 | 145 | ||
Штучное время Tш, ч | ||||||||||||||||
6000 | 10,0 | - | - | - | - | - | 2,20 | 2,35 | 2,55 | 2,90 | 3,25 | 3,60 | 4,15 | 4,85 | 5,60 | 6,70 |
18,0 | - | - | - | - | - | 2,55 | 2,75 | 2,95 | 3,35 | 3,75 | 4,15 | 4,80 | 5,60 | 6,50 | 7,70 | |
30,0 | - | - | - | - | - | 2,90 | 3,15 | 3,40 | 3,85 | 4,30 | 4,80 | 5,50 | 6,45 | 7,40 | 8,80 | |
50,0 | - | - | - | - | - | 3,30 | 3,55 | 3,85 | 4,40 | 4,95 | 5,50 | 6,30 | 7,35 | 8,40 | 10,00 | |
80,0 | - | - | - | - | - | 3,80 | 4,10 | 4,40 | 5,00 | 5,60 | 6,25 | 7,15 | 8,35 | 9,60 | 11,40 | |
120,0 | - | - | - | - | - | 4,35 | 4,70 | 5,05 | 5,75 | 6,45 | 7,20 | 8,25 | 9,60 | 11,0 | 13,10 | |
1000 | 10,0 | - | - | - | - | - | - | - | - | 3,80 | 4,20 | 4,60 | 5,20 | 6,00 | 6,80 | 8,00 |
18,0 | - | - | - | - | - | - | - | - | 4,40 | 4,85 | 5,30 | 6,00 | 6,90 | 7,80 | 9,20 | |
30,0 | - | - | - | - | - | - | - | - | 5,05 | 5,55 | 6,10 | 6,90 | 7,95 | 9,00 | 10,60 | |
50,0 | - | - | - | - | - | - | - | - | 5,80 | 6,40 | 7,00 | 7,90 | 9,10 | 10,30 | 12,10 | |
80,0 | - | - | - | - | - | - | - | - | 6,70 | 7,40 | 8,10 | 9,10 | 10,40 | 11,80 | 13,80 | |
120,0 | - | - | - | - | - | - | - | - | 7,75 | 8,50 | 9,25 | 10,40 | 11,90 | 13,50 | 15,80 | |
160,0 | - | - | - | - | - | - | - | - | 8,95 | 9,80 | 10,60 | 11,90 | 13,60 | 15,30 | 17,90 | |
СБОРКА МЕТАЛЛОКОНСТРУКЦИЙ ПОД СВАРКУ ИЗ ПРОФИЛЬНОГО И ЛИСТОВОГО МЕТАЛЛА | Карта 23 | |||||||
Лист 5 | ||||||||
Поправочные коэффициенты в зависимости от условий работы | ||||||||
Толщина металла, 5, мм | Расположение деталей сборочных единиц | Детали сборочных единиц, обработанные на станках и требующие расцентровки и выверки | Сборка сборочных единиц в приспособлении | |||||
1 - 3 | 4 - 6 | 6 - 8 | 8 - 12 | Более 12 | не более чем в трех основных плоскостях под прямым углом и имеют прямолинейные сопряжения | более чем в трех основных плоскостях и имеют криволинейные сопряжения | ||
Значение коэффициента | ||||||||
0,6 | 0,7 | 0,9 | 1,0 | 1,15 | 1,0 | 1,3 | 1,25 | 0,8 |
Примечания: 1. Сварные сборочные единицы, входящие в собираемую конструкцию, следует считать как отдельную деталь. При наличии их в сборочной единице более 25% нормативы применять с коэффициентом 1,15.
2. Время на закрепление и открепление деталей в приспособлении брать по карте 19.
Карта 24 | ||||||||||
Содержание работы 1. Подать детали к рабочему месту сборки, провести внешний осмотр. 2. Установить и состыковать детали по торцам или по длине полок, выдержав размеры по чертежу и техническим условиям. 3. Прихватить детали электросваркой, повернуть их в процессе сборки. | 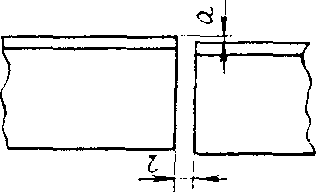 | |||||||||
Общая длина сопряжения L, м, до | Номер профиля уголка, до | |||||||||
3,2 | 4,0 | 5,0 | 6,3 | 8,0 | 10,0 | 12,5 | 16,0 | 20,0 | ||
Штучное время на стык Tш, мин. | ||||||||||
Сборка деталей по торцам | ||||||||||
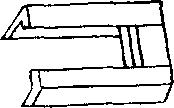 | 0,25 | 0,8 | 0,9 | 1,0 | 1,2 | 1,3 | 1,5 | 1,7 | 1,9 | 2,2 |
0,5 | 1,2 | 1,3 | 1,5 | 1,7 | 1,9 | 2,2 | 2,4 | 2,8 | 3,1 | |
1,0 | 1,7 | 1,9 | 2,1 | 2,4 | 2,8 | 3,1 | 3,5 | 4,0 | 4,5 | |
Сборка деталей по длине полос | ||||||||||
 | 0,5 | 1,8 | 2,1 | 2,4 | 2,8 | 3,3 | 3,9 | 4,5 | 5,3 | 6,3 |
0,8 | 2,2 | 2,5 | 2,9 | 3,5 | 4,1 | 4,8 | 5,6 | 6,6 | 7,7 | |
1,3 | 2,7 | 3,1 | 3,6 | 4,3 | 5,0 | 5,9 | 6,9 | 8,2 | 9,5 | |
1,8 | 3,1 | 3,6 | 4,2 | 4,9 | 5,8 | 6,8 | 7,9 | 9,4 | 11,0 | |
2,5 | 3,6 | 4,2 | 4,8 | 5,7 | 6,7 | 7,8 | 9,2 | 10,8 | 12,7 | |
3,5 | 4,1 | 4,8 | 5,6 | 6,6 | 7,8 | 9,1 | 10,6 | 12,6 | 14,7 | |
5,0 | 4,8 | 5,6 | 6,6 | 7,7 | 9,1 | 10,6 | 12,4 | 14,7 | 17,2 | |
7,0 | 5,6 | 6,5 | 7,6 | 8,9 | 10,5 | 12,4 | 14,3 | 17,0 | 20,0 | |
10,0 | 6,5 | 7,6 | 8,9 | 10,4 | 12,3 | 14,4 | 16,8 | 20,0 | 23,3 | |
Примечания: 1. Пристыковываемой деталью считать меньшую по длине из двух стыкуемых деталей.
2. При установке на стык накладов время по карте применять с коэффициентами: из листов 1,25; из уголков 1,15.
3. Если пристыковываемая деталь устанавливается вручную, а базовая деталь подается на рабочее место краном, то к нормативам следует добавлять время на крановую операцию.
Карта 25 | |||||||||||||
Лист 1 | |||||||||||||
Содержание работы 1. Застропить трубы и переместить их к рабочему месту сборки. 2. Собрать и подогнать колено под сварку, выдержав размеры по чертежу. 3. Прихватить колено электросваркой. 4. Снять узел и положить на место складирования. |  | ||||||||||||
Диаметр трубы, мм, до | Толщина металла, S, мм, до | Количество деталей в узле N, шт. | |||||||||||
2 | 3 | 4 | 5 | ||||||||||
Максимальная длина пристыковываемой трубы, м, до | |||||||||||||
0,5 | 1,0 | 2,0 | 0,5 | 1,0 | 2,0 | 0,5 | 1,0 | 2,0 | 0,5 | 1,0 | 2,0 | ||
Штучное время Tш, мин. | |||||||||||||
60 | 4 | 4,56 | 5,06 | 5,62 | 8,21 | 9,11 | 10,1 | 11,9 | 13,2 | 14,6 | 15,5 | 17,2 | 19,1 |
8 | 5,24 | 5,81 | 6,45 | 9,43 | 10,5 | 11,6 | 13,6 | 15,1 | 16,8 | 17,8 | 19,8 | 21,9 | |
12 | 5,68 | 6,31 | 7,0 | 10,2 | 11,4 | 12,6 | 14,8 | 16,4 | 18,2 | 19,3 | 21,5 | 23,8 | |
83 | 4 | 5,58 | 6,19 | 6,87 | 10,0 | 11,1 | 12,4 | 14,5 | 16,1 | 17,9 | 19,0 | 21,0 | 23,4 |
8 | 6,41 | 7,11 | 7,89 | 11,5 | 12,8 | 14,2 | 16,7 | 18,5 | 20,5 | 21,8 | 24,2 | 26,8 | |
12 | 6,95 | 7,71 | 8,56 | 12,5 | 13,9 | 15,4 | 18,1 | 20,0 | 22,3 | 23,6 | 26,2 | 29,1 | |
16 | 7,36 | 8,17 | 9,06 | 13,2 | 14,7 | 16,3 | 19,1 | 21,2 | 23,6 | 25,0 | 27,8 | 30,8 | |
127 | 4 | 7,26 | 8,06 | 8,9 | 13,1 | 14,5 | 16,1 | 18,9 | 21,0 | 23,2 | 24,7 | 27,4 | 30,4 |
8 | 8,34 | 9,26 | 10,3 | 15,0 | 16,7 | 18,5 | 21,7 | 24,1 | 26,8 | 28,4 | 31,5 | 35,0 | |
12 | 9,05 | 10,0 | 11,1 | 16,3 | 18,0 | 20,0 | 23,5 | 26,0 | 28,9 | 30,8 | 34,0 | 37,7 | |
16 | 9,58 | 10,6 | 11,8 | 17,2 | 19,1 | 21,2 | 24,9 | 27,6 | 30,7 | 32,6 | 36,0 | 40,1 | |
20 | 10,0 | 11,1 | 12,3 | 18,0 | 19,9 | 22,1 | 26,0 | 28,9 | 32,0 | 34,0 | 37,7 | 41,8 | |
24 | 10,4 | 11,5 | 12,8 | 18,7 | 20,7 | 23,0 | 27,0 | 29,9 | 33,3 | 35,4 | 39,1 | 43,5 | |
180 | 8 | 10,4 | 11,5 | 12,7 | 18,7 | 20,7 | 22,9 | 27,0 | 29,9 | 33,0 | 35,4 | 39,1 | 43,2 |
12 | 11,2 | 12,5 | 13,8 | 20,2 | 22,5 | 24,8 | 29,1 | 32,5 | 35,9 | 38,1 | 42,5 | 46,9 | |
16 | 11,9 | 13,2 | 14,6 | 21,4 | 23,8 | 26,3 | 30,9 | 34,3 | 38,0 | 40,5 | 44,9 | 49,6 | |
20 | 12,4 | 13,8 | 15,3 | 22,3 | 24,8 | 27,5 | 32,2 | 35,9 | 39,8 | 42,2 | 46,9 | 52,0 | |
24 | 12,9 | 14,3 | 15,9 | 23,2 | 25,7 | 28,6 | 33,5 | 37,2 | 41,3 | 43,9 | 48,6 | 54,1 | |
30 | 13,5 | 15,0 | 16,6 | 24,3 | 27,0 | 29,9 | 35,1 | 39,0 | 43,2 | 45,9 | 51,0 | 56,4 | |
СБОРКА ОТВОДОВ (КОЛЕН) ИЗ ТРУБ ПО КОЛЬЦЕВОМУ СТЫКУ ПОД СВАРКУ | Карта 25 | ||||||||||||
Лист 2 | |||||||||||||
Диаметр трубы, мм, до | Толщина металла S, мм, до | Количество деталей в узле N, шт. | |||||||||||
2 | 3 | 4 | 5 | ||||||||||
Максимальная длина пристыковываемой трубы, м, до: | |||||||||||||
0,5 | 1,0 | 2,0 | 0,5 | 1,0 | 2,0 | 0,5 | 1,0 | 2,0 | 0,5 | 1,0 | 2,0 | ||
Штучное время Tш, мин. | |||||||||||||
245 | 12 | 13,6 | 15,1 | 16,7 | 24,5 | 27,2 | 30,1 | 35,4 | 39,3 | 43,4 | 46,2 | 51,3 | 55,4 |
16 | 14,4 | 16,0 | 17,7 | 25,9 | 28,8 | 31,9 | 37,4 | 41,6 | 46,0 | 49,0 | 54,4 | 60,2 | |
20 | 15,1 | 16,7 | 18,5 | 27,2 | 30,1 | 33,3 | 39,3 | 43,4 | 48,1 | 51,3 | 55,4 | 62,9 | |
24 | 15,6 | 17,3 | 19,2 | 28,1 | 31,1 | 34,6 | 40,6 | 45,0 | 50,0 | 53,0 | 58,8 | 65,3 | |
30 | 16,3 | 18,1 | 20,1 | 29,3 | 32,6 | 36,2 | 42,4 | 47,1 | 52,3 | 55,4 | 61,5 | 68,3 | |
300 | 12 | 15,4 | 17,1 | 19,0 | 27,7 | 30,8 | 34,2 | 40,0 | 44,5 | 49,4 | 52,4 | 58,1 | 64,6 |
16 | 16,3 | 18,1 | 20,1 | 29,3 | 32,6 | 36,2 | 42,4 | 47,1 | 52,3 | 55,4 | 61,5 | 68,5 | |
20 | 17,1 | 18,9 | 21,0 | 30,8 | 34,0 | 37,8 | 44,5 | 49,1 | 54,6 | 58,1 | 64,3 | 71,4 | |
24 | 17,7 | 19,6 | 21,8 | 31,9 | 35,3 | 39,2 | 46,0 | 51,0 | 56,7 | 60,2 | 66,6 | 74,1 | |
30 | 18,5 | 20,5 | 22,8 | 33,3 | 36,9 | 41,0 | 48,1 | 53,3 | 59,3 | 62,9 | 69,7 | 77,5 | |
350 | 12 | 17,0 | 18,8 | 20,9 | 30,5 | 33,8 | 37,6 | 44,2 | 48,9 | 54,3 | 57,8 | 63,9 | 71,1 |
16 | 18,0 | 19,9 | 22,1 | 32,4 | 35,6 | 39,8 | 46,0 | 51,7 | 57,5 | 61,2 | 67,7 | 75,1 | |
20 | 18,8 | 20,8 | 23,1 | 33,8 | 37,4 | 41,6 | 48,9 | 54,1 | 60,1 | 63,9 | 70,1 | 78,5 | |
24 | 19,5 | 21,6 | 24,0 | 35,1 | 38,9 | 43,2 | 50,7 | 56,2 | 62,4 | 66,3 | 73,4 | 81,6 | |
30 | 20,4 | 22,6 | 25,1 | 36,7 | 40,7 | 45,2 | 53,0 | 58,8 | 65,3 | 69,4 | 76,8 | 85,3 | |
450 | 12 | 19,8 | 22,0 | 24,4 | 35,6 | 39,6 | 43,9 | 51,5 | 57,2 | 63,4 | 67,3 | 74,8 | 83,0 |
16 | 21,0 | 23,3 | 25,8 | 37,8 | 41,9 | 46,4 | 54,6 | 60,6 | 67,1 | 71,4 | 79,2 | 87,7 | |
20 | 22,0 | 24,4 | 27,0 | 39,6 | 43,9 | 48,6 | 57,2 | 63,4 | 70,2 | 74,8 | 82,9 | 91,8 | |
24 | 22,8 | 25,3 | 28,0 | 41,0 | 45,5 | 50,4 | 59,3 | 65,8 | 72,8 | 77,5 | 76,0 | 95,2 | |
30 | 23,8 | 26,4 | 29,3 | 42,3 | 47,5 | 52,7 | 61,9 | 68,6 | 76,2 | 80,9 | 89,8 | 99,6 | |
Примечание: Нормативы времени рассчитаны на сборку кольцевого стыка труб, обработанного газовой резкой. При сборке стыков труб, кромки которых обработаны на станках, время по карте применять с коэффициентом 0,7.
Карта 26 | ||||
Содержание работы 1. Подвести электродержатель с электродом к месту прихватки (расстояние перехода до 1 м). 2. Прихватить детали электросваркой. 3. Отвести электродержатель. | ||||
Толщина металла S мм, до | Длина одной прихватки, мм, до | Марка электрода | ||
УОНИ-13/45 АНО-4 АНО-6 | ОЗС-12 МР-3 СМ-5 | СВ-08Г2С СВ-0,8ГС в среде CO2 | ||
Штучное время на одну прихватку Tш, мин. | ||||
4 | 20 | 0,08 | 0,06 | 0,05 |
30 | 0,09 | 0,07 | 0,06 | |
40 | 0,11 | 0,08 | 0,07 | |
50 | 0,13 | 0,09 | 0,08 | |
4 - 8 | 20 | 0,09 | 0,07 | 0,06 |
30 | 0,10 | 0,08 | 0,07 | |
40 | 0,12 | 0,09 | 0,08 | |
50 | 0,15 | 0,11 | 0,10 | |
8 - 14 | 20 | 0,10 | 0,08 | 0,07 |
30 | 0,11 | 0,09 | 0,08 | |
40 | 0,13 | 0,11 | 0,10 | |
50 | 0,16 | 0,13 | 0,12 | |
Свыше 14 | 20 | 0,11 | 0,09 | 0,08 |
30 | 0,13 | 0,10 | 0,09 | |
40 | 0,16 | 0,13 | 0,12 | |
50 | 0,20 | 0,16 | 0,15 | |
Примечание: Нормативы времени рассчитаны на прихватку деталей узлов электросваркой без зачистки шлака и брызг, выполняемую электросварщиком, не входящим в состав бригады сборщиков. На зачистку одной прихватки от шлака и брызг ко времени по карте добавлять 0,03 мин.
Карта 27 | ||||||||||||||
Содержание работы 1. Взять клейма и молоток (кисть, трафарет, мел). 2. Клеймить деталь (нанести знаки на деталь). 3. Отложить клейма и молоток (кисть, трафарет, мел). | ||||||||||||||
Метод клеймения | Вид поверхности | Высота знака, мм | Количество знаков на детали, сборочной единице, до | На каждый последующий знак добавлять, мин. | ||||||||||
4 | 5 | 6 | 8 | 10 | 12 | 14 | 17 | 20 | 23 | 26 | ||||
Штучное время Tш, мин. | ||||||||||||||
Ударным клеймом без подбора | Плоская | До 6 | 0,21 | 0,24 | 0,27 | 0,32 | 0,38 | 0,44 | 0.50 | 0,60 | 0,70 | 0,80 | 0,90 | 0,03 |
Св. 6 | 0,24 | 0,28 | 0,32 | 0,39 | 0,47 | 0,55 | 0,65 | 0,75 | 0,85 | 1,00 | 1,15 | 0,04 | ||
Цилиндрическая | До 6 | 0,22 | 0,25 | 0,29 | 0,36 | 0,43 | 0,50 | 0,60 | 0,70 | 0,80 | 0,90 | 1,00 | 0,04 | |
Св. 6 | 0,33 | 0,37 | 0,42 | 0,50 | 0,60 | 0,70 | 0,80 | 0,90 | 1,00 | 1,15 | 1,30 | 0,05 | ||
Ударным клеймом с подбором | Плоская | До 6 | 0,22 | 0,26 | 0,30 | 0,38 | 0,46 | 0,55 | 0,65 | 0,75 | 0,85 | 0,95 | 1,10 | 0,04 |
Св. 6 | 0,35 | 0,40 | 0,45 | 0,55 | 0,65 | 0,75 | 0,85 | 0,95 | 1,10 | 1,25 | 1,40 | 0,06 | ||
Цилиндрическая | До 6 | 0,27 | 0,31 | 0,35 | 0,42 | 0,50 | 0,60 | 0,70 | 0,80 | 0,90 | 1,05 | 1,20 | 0,05 | |
Св. 6 | 0,33 | 0,40 | 0,47 | 0,60 | 0,75 | 0,90 | 1,05 | 1,20 | 1,40 | 1,60 | 1,80 | 0,07 | ||
Краской по трафарету | Плоская | До 6 | 0,13 | 0,14 | 0,15 | 0,17 | 0,19 | 0,22 | 0,25 | 0,29 | 0,33 | 0,37 | 0,41 | 0,01 |
Цилиндрическая | Св. 6 | 0,15 | 0,16 | 0,18 | 0,20 | 0,23 | 0,26 | 0,29 | 0,33 | 0,37 | 0,41 | 0,45 | 0,01 | |
Кистью без трафарета | Плоская | До 6,0 | 0,24 | 0,26 | 0,28 | 0,32 | 0,36 | 0,40 | 0,45 | 0,50 | 0,55 | 0,65 | 0,75 | 0,03 |
Цилиндрическая | Св. 6,0 | 0,27 | 0,30 | 0,33 | 0,37 | 0,41 | 0,45 | 0,50 | 0,55 | 0,65 | 0,75 | 0,85 | 0,03 | |
Мелом | Мелом | - | 0,08 | 0,09 | 0,10 | 0,12 | 0,14 | 0,16 | 0,18 | 0,21 | 0,24 | 0,27 | 0,30 | 0,01 |
Примечание: При клеймении наборным клеймом время на группу знаков брать 0,2 мин.
Карта 28 | |||
Лист 1 | |||
 |  | 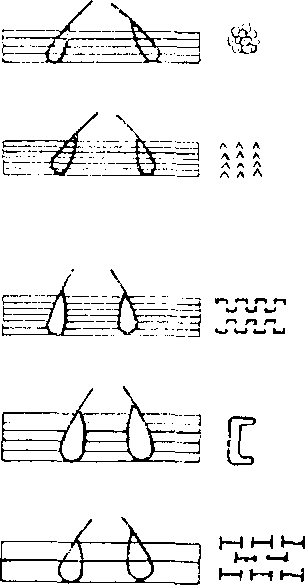 | |
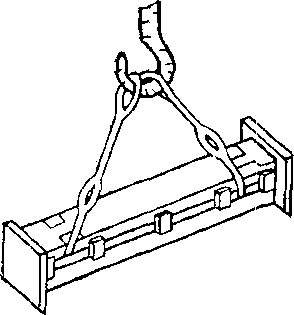 | 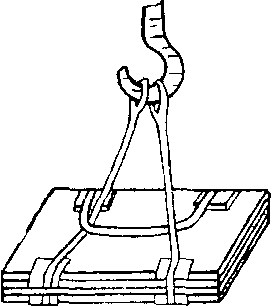 | 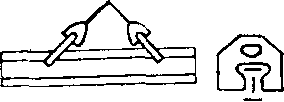 | |
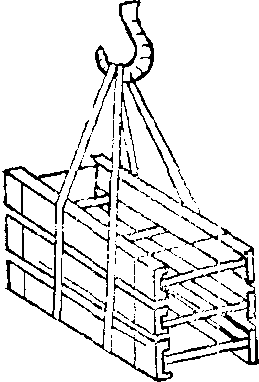 | 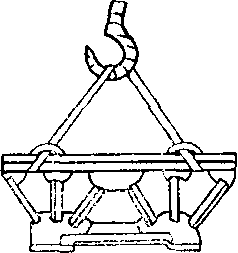 | 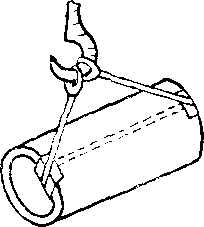 | |
ПЕРЕМЕЩЕНИЕ ДЕТАЛЕЙ, СБОРОЧНЫХ ЕДИНИЦ КРАНОМ, ТЕЛЬФЕРОМ | Карта 28 | |||||
Лист 2 | ||||||
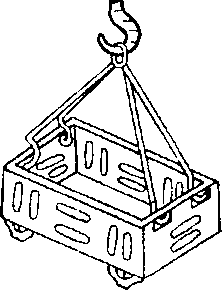 | 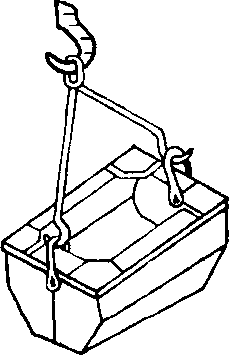 | |||||
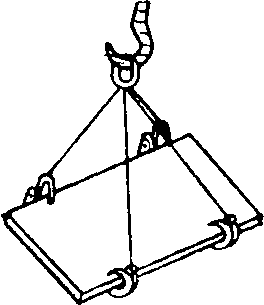 | 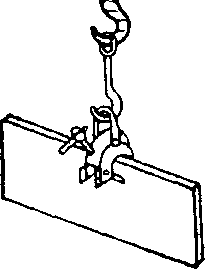 | 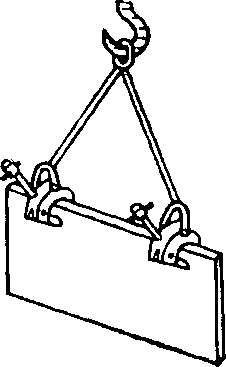 | ||||
 |  |  |  | |||
ПЕРЕМЕЩЕНИЕ ДЕТАЛЕЙ, СБОРОЧНЫХ ЕДИНИЦ КРАНОМ, ТЕЛЬФЕРОМ | Карта 28 | |||||||
Лист 3 | ||||||||
Содержание работы 1. Застропить деталь, сборочную единицу. 2. Поднять краном, тельфером и переместить к месту сборки. 3. Опустить деталь или сборочную единицу. 4. Отстропить деталь или сборочную единицу. | ||||||||
Способ строповки | Количество строп | Расстояние перемещения груза краном м, до | ||||||
5 | 10 | 20 | 30 | 50 | 100 | |||
Штучное время Tш, мин. | ||||||||
Канатом, тросом | 1 | 0,90 | 1,00 | 1,10 | 1,20 | 1,40 | 1,9 | |
1 | 1,00 | 1,10 | 1,20 | 1,40 | 1,70 | 2,5 | ||
1 | 1,20 | 1,30 | 1,50 | 1,70 | 2,20 | 3,4 | ||
2 | 1,25 | 1,35 | 1,55 | 1,75 | 2,30 | 3,7 | ||
2 | 1,35 | 1,50 | 1,80 | 2,10 | 2,60 | 3,9 | ||
2 | 1,75 | 2,00 | 2,30 | 2,60 | 3,20 | 4,7 | ||
2 | 1,90 | 2,20 | 2,50 | 2,85 | 3,50 | 5,1 | ||
2 | 0,75 | 0,80 | 0,95 | 1,15 | 1,45 | 2,2 | ||
Крюками | 1 | 0,60 | 0,70 | 0,95 | 1,20 | 1,60 | 2,6 | |
2 | 0,65 | 0,80 | 1,05 | 1,35 | 1,90 | 3,3 | ||
3 | 0,70 | 0,90 | 1,20 | 1,50 | 2,20 | 3,9 | ||
4 | 0,80 | 1,00 | 1,35 | 1,70 | 2,50 | 4,5 | ||
Захватом | 1 | 0,85 | 0,95 | 1,10 | 1,25 | 1,50 | 2,1 | |
2 | 1,15 | 1,30 | 1,50 | 1,80 | 2,30 | 3,5 | ||
3 | 1,50 | 1,70 | 2,00 | 2,40 | 3,10 | 4,0 | ||
4 | 1,90 | 2,20 | 2,60 | 3,10 | 4,00 | 6,3 | ||
Цепью | 1 | 1,00 | 1,20 | 1,50 | 1,80 | 2,50 | 4,2 | |
2 | 1,45 | 1,70 | 2,20 | 2,70 | 3,70 | 6,2 | ||
Струбциной с болтами | 1 | 1,00 | 1,10 | 1,25 | 1,45 | 1,80 | 2,7 | |
2 | 1,25 | 1,35 | 1,55 | 1,80 | 2,30 | 3,5 | ||
3 | 1,60 | 1,70 | 2,00 | 2,30 | 2,90 | 4,4 | ||
Краном за рым-болт | 1 | 0,60 | 0,65 | 0,75 | 0,95 | 1,25 | 2,0 | |
Тельфером | - | - | 0,35 | 0,65 | 1,25 | 1,95 | 3,20 | 6,3 |
Примечание: 1. Время на укладку деталей в стропы нормативами не учтено.
2. При отсутствии просвета для строповки канатом или тросом ко времени по карте добавлять 0,5 мин. на каждый канат или трос.
Карта 29 | ||||||||
Содержание работы 1. Подготовить тару (тележку). 2, Подобрать детали по спецификации сборочного чертежа и уложить в тару (на тележку). | ||||||||
Количество деталей в комплекте N, шт., до | Общая масса комплектуемых деталей m, кг, до | |||||||
5 | 15 | 30 | 50 | 70 | 100 | 200 | св. 200 | |
Штучное время Tш, мин. | ||||||||
2 | 0,4 | 0,7 | 1,0 | 1,3 | 1,6 | 1,9 | 2,3 | 2,8 |
3 | 0,5 | 0,9 | 1,3 | 1,7 | 2,1 | 2,4 | 2,9 | 3,6 |
5 | 0,7 | 1,2 | 1,7 | 2,2 | 2,6 | 3,0 | 3,6 | 4,6 |
8 | 0,9 | 1,5 | 2,1 | 2,7 | 3,2 | 3,8 | 4,6 | 5,8 |
12 | 1,1 | 1,8 | 2,5 | 3,2 | 3,9 | 4,8 | 5,9 | 7,2 |
20 | - | 2,3 | 3,2 | 4,1 | 5,0 | 6,0 | 7,3 | 8,8 |
30 | - | 2,8 | 4,0 | 5,2 | 6,3 | 7,5 | 9,0 | 11,0 |
50 | - | - | 5,1 | 6,5 | 7,9 | 9,4 | 11,2 | 13,8 |
80 | - | - | 6,5 | 8,1 | 9,7 | 11,7 | 14,1 | 17,2 |
120 | - | - | - | 10,4 | 12,0 | 14,5 | 17,6 | 21,6 |
160 | - | - | - | - | - | - | 22,0 | 26,9 |
200 | - | - | - | - | - | - | 27,5 | 33,6 |
250 | - | - | - | - | - | - | 34,4 | 42,0 |
Карта 30 | |||||||||||||
Содержание работы 1. Взять инструмент. 2. Подрубить кромку до установочного размера. 3. Отложить инструмент. | |||||||||||||
Вид кромки | Ширина кромки, мм, до | Длина подрубываемой кромки, м, до | |||||||||||
0,05 | 0,1 | 0,15 | 0,2 | 0,25 | 0,35 | 0,45 | 0,6 | 0,8 | 1,0 | 1,5 | 2,0 | ||
Штучное время Tш, мин. | |||||||||||||
Прямолинейная | 4 | 0,12 | 0,17 | 0,22 | 0,27 | 0,33 | 0,43 | 0,54 | 0,70 | 0,90 | 1,15 | 1,60 | 2,20 |
6 | 0,15 | 0,21 | 0,28 | 0,35 | 0,42 | 0,55 | 0,68 | 0,89 | 1,15 | 1,45 | 1,95 | 2,75 | |
9 | 0,19 | 0,27 | 0,35 | 0,44 | 0,53 | 0,69 | 0,85 | 1,10 | 1,45 | 1,80 | 2,45 | 3,45 | |
12 | 0,24 | 0,34 | 0,44 | 0,55 | 0,66 | 0,88 | 1,10 | 1,40 | 1,80 | 2,25 | 3,05 | 4,30 | |
16 | 0,30 | 0,43 | 0,56 | 0,69 | 0,82 | 1,10 | 1,35 | 1,75 | 2,25 | 2,80 | 3,85 | 5,40 | |
22 | 0,37 | 0,53 | 0,69 | 0,85 | 1,00 | 1,35 | 1,65 | 2,15 | 2,80 | 3,45 | 4,80 | 6,70 | |
30 | 0,46 | 0,66 | 0,86 | 1,05 | 1,25 | 1,65 | 2,05 | 2,70 | 3,50 | 4,30 | 6,00 | 8,40 | |
Криволинейная | 4 | 0,14 | 0,20 | 0,26 | 0,32 | 0,38 | 0,50 | 0,62 | 0,80 | 1,05 | 1,30 | 1,80 | 2,50 |
6 | 0,18 | 0,25 | 0,32 | 0,40 | 0,48 | 0,63 | 0,78 | 1,00 | 1,30 | 1,60 | 2,20 | 3,15 | |
9 | 0,23 | 0,32 | 0,41 | 0,51 | 0,61 | 0,80 | 1,00 | 1,30 | 1,65 | 2,05 | 2,80 | 3,95 | |
12 | 0,29 | 0,41 | 0,53 | 0,65 | 0,77 | 1,00 | 1,25 | 1,60 | 2,05 | 2,55 | 3,50 | 4,95 | |
16 | 0,36 | 0,51 | 0,66 | 0,81 | 0,96 | 1,25 | 1,55 | 2,00 | 2,60 | 3,20 | 4,40 | 6,20 | |
22 | 0,45 | 0,63 | 0,81 | 1,00 | 1,20 | 1,55 | 1,95 | 2,50 | 3,25 | 4,00 | 5,50 | 7,80 | |
30 | 0,56 | 0,80 | 1,05 | 1,30 | 1,55 | 2,00 | 2,45 | 3,15 | 4,10 | 5,10 | 7,00 | 9,90 | |
Поправочные коэффициенты в зависимости от условий работы
Металл | Глубина подрубки, мм | Подрубка в потолочном положении | |||
Сталь углеродистая | Сталь легированная | Сплавы алюминиевые | до 4 | св. 4 | |
Значение коэффициента | |||||
1,0 | 1,2 | 0,8 | 1,0 | 1,1 | 1,3 |
Карта 31 | ||||||||||||||||
Содержание работы 1. Взять резак. 2. Резать по разметке. 3. Отложить резак. | ||||||||||||||||
Толщина металла S, мм, до | Длина подрезаемой кромки, мм, до | |||||||||||||||
0,1 | 0,15 | 0,2 | 0,25 | 0,3 | 0,4 | 0,5 | 0,6 | 0,7 | 0,85 | 1,0 | 1,2 | 1,1 | 1,7 | 2,0 | 2,5 | |
Штучное время Tш, мин. | ||||||||||||||||
5 | 0,3 | 0,4 | 0,5 | 0,7 | 0,8 | 1,0 | 1,3 | 1,6 | 1,8 | 2,2 | 2,6 | 3,1 | 3,6 | 4,3 | 5,1 | 6,4 |
10 | 0,3 | 0,5 | 0,6 | 0,7 | 0,8 | 1,1 | 1,4 | 1,6 | 1,9 | 2,3 | 2,7 | 3,2 | 3,7 | 4,5 | 5,3 | 6,6 |
15 | 0,3 | 0,5 | 0,6 | 0,8 | 0,9 | 1,2 | 1,4 | 1,7 | 2,0 | 2,5 | 2,9 | 3,4 | 3,9 | 4,7 | 5,5 | 6,8 |
20 | 0,4 | 0,5 | 0,7 | 0,8 | 0,9 | 1,2 | 1,5 | 1,8 | 2,1 | 2,6 | 3,1 | 3,6 | 4,1 | 4,9 | 5,7 | 7,1 |
25 | 0,4 | 0,5 | 0,7 | 0,9 | 1,0 | 1,3 | 1,6 | 1,9 | 2,2 | 2,8 | 3,3 | 3,8 | 4,4 | 5,2 | 6,0 | 7,5 |
30 | 0,4 | 0,6 | 0,7 | 0,9 | 1,1 | 1,4 | 1,7 | 2,0 | 2,4 | 2,9 | 3,5 | 4,1 | 4,7 | 5,5 | 6,4 | 8,0 |
35 | 0,5 | 0,6 | 0,8 | 1,0 | 1,2 | 1,5 | 1,8 | 2,2 | 2,6 | 3,1 | 3,7 | 4,4 | 5,0 | 5,9 | 6,9 | 8,6 |
40 | 0,5 | 0,7 | 0,8 | 1,1 | 1,3 | 1,6 | 2,0 | 2,4 | 2,8 | 3,4 | 3,9 | 4,7 | 5,4 | 6,4 | 7,5 | 9,3 |
45 | 0,5 | 0,7 | 0,9 | 1,2 | 1,4 | 1,8 | 2,2 | 2,6 | 3,0 | 3,6 | 4,2 | 5,0 | 5,9 | 7,0 | 8,2 | 10,1 |
50 | 0,6 | 0,8 | 1,0 | 1,3 | 1,5 | 2,0 | 2,4 | 2,9 | 3,3 | 4,0 | 4,6 | 5,5 | 6,4 | 7,7 | 9,0 | 11,2 |
Примечание: При подрезке кромок в труднодоступных местах нормативы времени применять с коэффициентом 1,2.
Карта 32 | ||||||||
Содержание работы 1. Взять шлифовальную машину с наждачным кругом или напильник. 2. Запилить кромки детали после резки (при расчете нормы времени, время на запиловку 1 м умножать на фактическую длину запиловки). 3. Отложить инструмент. | ||||||||
Инструмент | Толщина металла S, мм, до | Длина запиливаемых кромок, м, до | ||||||
0,5 | 1,0 | 1,5 | 3 | 5 | 10 | 20 | ||
Штучное время на запиловку 1 м кромки Tш, мин. | ||||||||
Шлифовальная машина с наждачным кругом | 2 | 0,40 | 0,36 | 0,32 | 0,29 | 0,26 | 0,24 | 0,22 |
4 | 0,50 | 0,45 | 0,40 | 0,36 | 0,33 | 0,30 | 0,27 | |
6 | 0,60 | 0,54 | 0,49 | 0,44 | 0,39 | 0,35 | 0,32 | |
8 | 0,70 | 0,63 | 0,57 | 0,51 | 0,46 | 0,41 | 0,37 | |
12 | 0,80 | 0,72 | 0,65 | 0,58 | 0,52 | 0,47 | 0,43 | |
16 | 0,95 | 0,86 | 0,77 | 0,69 | 0,62 | 0,56 | 0,51 | |
24 | 1,15 | 1,05 | 0,95 | 0,85 | 0,75 | 0,70 | 0,65 | |
Напильник | 1 | 0,60 | 0,55 | 0,50 | 0,45 | 0,41 | 0,37 | 0,33 |
2 | 0,65 | 0,60 | 0,55 | 0,50 | 0,45 | 0,41 | 0,37 | |
3 | 0,70 | 0,65 | 0,60 | 0,55 | 0,50 | 0,45 | 0,41 | |
4 | 0,80 | 0,70 | 0,65 | 0,60 | 0,55 | 0,50 | 0,45 | |
6 | 0,90 | 0,80 | 0,70 | 0,65 | 0,60 | 0,55 | 0,50 | |
8 | 1,00 | 0,90 | 0,80 | 0,70 | 0,65 | 0,60 | 0,55 | |
10 | 1,15 | 1,05 | 0,95 | 0,85 | 0,75 | 0,65 | 0,60 | |
12 | 1,30 | 1,15 | 1,05 | 0,95 | 0,85 | 0,75 | 0,70 | |
16 | 1,50 | 1,35 | 1,20 | 1,10 | 1,00 | 0,90 | 0,80 | |
Поправочные коэффициенты в зависимости от условий работы
Металл | Вид обрабатываемого контура | ||||
Сталь углеродистая | Сталь легированная | Сплавы алюминиевые | Прямолинейный | Криволинейный | Вырезы |
Значение коэффициента | |||||
1,0 | 1,2 | 0,7 | 1,0 | 1,15 | 1,2 |
Карта 33 | ||||||||||||
Содержание работы 1. Взять пневматическое зубило или резак для газовой резки. 2. Выполнить разделку кромок под сварку. 3. Отложить пневматическое зубило или резак. | ||||||||||||
Способ разделки | Толщина металла S, мм, до | |||||||||||
4 | 6 | 8 | 10 | 14 | 18 | 22 | 26 | 30 | 36 | 42 | ||
Время на 1 м разделки, мин. | ||||||||||||
Пневматическим зубилом | - | - | 2,7 | 2,8 | 3,0 | 3,2 | 3,5 | - | - | - | - | |
ацетилено-кислородной газовой резкой | машинной | - | - | 2,0 | 2,2 | 2,4 | 2,6 | 2,8 | 3,0 | 3,2 | 3,4 | 3,6 |
ручной | 1,9 | 2,1 | 2,3 | 2,5 | 2,7 | 2,9 | 3,1 | 3,3 | 3,5 | 3,7 | 3,9 | |
Поправочные коэффициенты в зависимости от условий работы
Разделка кромок | Криволинейные кромки | Газовая резка природным газом (метаном) | Подача горючего газа и кислорода | Углеродистые и низколегированные стали с содержанием углерода, % | |||
односторонняя, прямолинейная | двусторонняя | от магистрали | от баллонов | до 0,3 | до 0,4 | ||
Значение коэффициента | |||||||
1,0 | 1,55 | 1,1 | 1,1 | 1,0 | 1,03 | 1,0 | 1,09 |
Примечание: Кантовка детали нормативами времени не учтена и берется по карте 39 или 40.
Карта 34 | ||||||||||
Содержание работы 1. Взять инструмент. 2. Зачистить шов. 3. Отложить инструмент. | ||||||||||
Инструмент | Тип шва | Общая длина сварных швов сборочной единицы, м, до | ||||||||
0,1 | 0,2 | 0,35 | 0,5 | 0,7 | 1,0 | 1,5 | 2,0 | св. 2,0 | ||
Штучное время Tш, мин. | ||||||||||
Пневматическое зубило | Стыковой | 0,2 | 0,4 | 0,6 | 0,8 | 1,1 | 1,4 | 1,9 | 2,4 | - |
Угловой | 0,3 | 0,5 | 0,8 | 1,0 | 1,3 | 1,7 | 2,3 | 2,9 | - | |
Тавровый | 0,3 | 0,4 | 0,7 | 0,9 | 1,1 | 1,5 | 2,0 | 2,5 | - | |
Нахлесточный | 0,2 | 0,4 | 0,5 | 0,7 | 0,9 | 1,2 | 1,6 | 2,0 | - | |
Пневматическая машина с наждачным кругом | Стыковой | 0,4 | 0,7 | 1,1 | 1,5 | 1,9 | 2,6 | 3,7 | 4,7 | - |
Угловой | 0,5 | 0,8 | 1,3 | 1,8 | 2,4 | 3,2 | 4,5 | 5,8 | - | |
Тавровый | 0,4 | 0,7 | 1,2 | 1,6 | 2,1 | 2,9 | 4,0 | 5,1 | - | |
Нахлесточный | 0,3 | 0,6 | 1,0 | 1,3 | 1,7 | 2,3 | 3,3 | 4,2 | - | |
Стальная щетка | Стыковой | 0,6 | 0,9 | 1,2 | 1,5 | 1,9 | 2,3 | 3,0 | 3,6 | 4,6 |
Угловой | 0,8 | 1,3 | 1,8 | 2,3 | 2,8 | 3,5 | 4,5 | 5,4 | 7,0 | |
Тавровый | 0,7 | 1,0 | 1,4 | 1,8 | 2,2 | 2,8 | 3,6 | 4,3 | 5,5 | |
Нахлесточный | 0,5 | 0,7 | 1,1 | 1,3 | 1,6 | 2,0 | 2,6 | 3,1 | 4,0 | |
Зубило и молоток | Стыковой | 0, 5 | 0,8 | 1,1 | 1,4 | 1, | 2,2 | 2,9 | 3,5 | 4,5 |
Угловой | 0, 6 | 0,9 | 1,4 | 1,7 | 2,1 | 2,7 | 3,5 | 4, 2 | 5,5 | |
Тавровый | 0,5 | 0,8 | 1,2 | 1,5 | 1,9 | 2, 4 | 3,1 | 3,7 | 4,8 | |
Нахлесточный | 0,4 | 0,7 | 1,0 | 1,3 | 1,6 | 2,0 | 2,6 | 3,1 | 4,0 | |
Поправочные коэффициенты в зависимости от условий работы
Швы | Катет шва | Положение шва | Зачистка шва | |||||||
прямолинейные | криволинейные | большое количество коротких | до 10 мм | свыше 100 мм | горизонтальное | вертикальное | поточное | в труднодоступных местах | с плавным переходом к основному металлу | заподлицо с деталью |
Значение коэффициента | ||||||||||
1,0 | 1,3 | 1,1 | 1,0 | 1,2 | 1,0 | 1,1 | 1,2 | 1,8 | 1,2 | 1,5 |
Примечания: 1. Данные нормативы времени предусматривают вылолнение зачистки сварных швов электросварщиком, не входящим в состав бригады сборщиков.
2. При определении нормы времени на конструкцию, имеющую длину сварных швов больше 2 м, норматив времени определяется как сумма норм времени соответствующих длин сварных швов, взятых по данной карте, умноженной на коэффициент 0,9.
Карта 35 | |||||||
Содержание работы 1. Взять инструмент. 2. Зачистить кромки под сварку. 3. Отложить инструмент. | |||||||
Вид кромки | Толщина листа S, мм, до | Применяемый инструмент | Ручная щетка | ||||
пневматическая машинка с наждачным кругом (после резки на гильотинных ножницах) | пневматическое зубило (после машинной газорезки) | ||||||
Положение зачищаемой кромки | |||||||
горизонтальное | вертикальное | горизонтальное | вертикальное | ||||
Штучное время на 1 м стыка Tш, мин. | |||||||
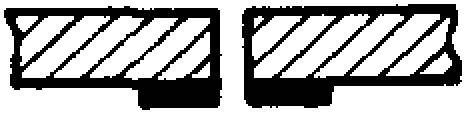 | 4 | 0,49 | 0,58 | 0,69 | 0,81 | 0,24 | |
6 | 0,59 | 0,69 | 0,82 | 0,97 | 0,27 | ||
10 | 0,74 | 0,87 | 1,03 | 1,20 | 0,31 | ||
14 | 0,86 | 1,0 | 1,19 | 1,40 | 0,34 | ||
20 | 1,0 | 1,18 | 1,40 | 1,65 | 0,37 | ||
30 | 1,2 | 1,4 | 1,67 | 1,95 | 0,42 | ||
50 | 1,5 | 1,76 | 2,1 | 2,45 | 0,48 | ||
80 | 1,8 | 2,17 | 2,58 | 3,00 | - | ||
110 | 2,1 | 2,5 | 2,96 | 3,45 | - | ||
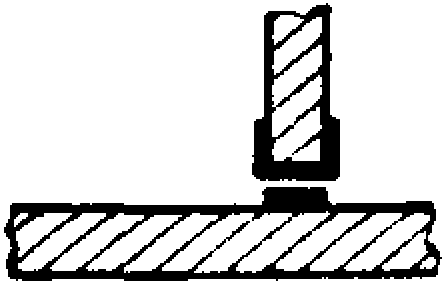 | 4 | 0,81 | 0,96 | 1,06 | 1,25 | 0,39 | |
6 | 0,97 | 1,15 | 1,26 | 1,49 | 0,43 | ||
10 | 1,2 | 1,43 | 1,58 | 1,87 | 0,50 | ||
14 | 1,4 | 1,66 | 1,84 | 2,17 | 0,55 | ||
20 | 1,65 | 1,95 | 2,15 | 2,54 | 0,60 | ||
30 | 1,95 | 2,33 | 2,56 | 3,03 | 0,67 | ||
50 | 2,45 | 2,91 | 3,22 | 3,80 | 0,77 | ||
80 | 3,00 | 3,58 | 3,95 | 4,67 | - | ||
110 | 3,45 | 4,12 | 4,55 | 5,37 | - | ||
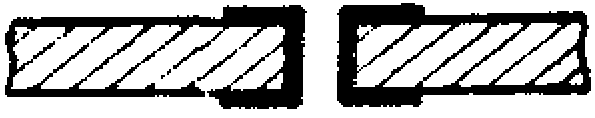 | 4 | 0,89 | 1,04 | 1,24 | 1,46 | 0,43 | |
6 | 1,06 | 1,25 | 1,48 | 1,75 | 0,49 | ||
10 | 1,33 | 1,56 | 1,85 | 2,16 | 0,56 | ||
14 | 1,54 | 1,8 | 2,14 | 2,52 | 0,61 | ||
20 | 1,8 | 2,12 | 2,52 | 2,97 | 0,67 | ||
30 | 2,16 | 2,52 | 3,0 | 3,51 | 0,76 | ||
50 | 2,7 | 3,17 | 3,78 | 4,41 | 0,86 | ||
80 | 3,24 | 3,9 | 4,64 | 5,4 | - | ||
110 | 3,78 | 4,5 | 5,33 | 6,21 | - | ||
Поправочный коэффициент в зависимости от условий работы
Зачистка кромок | Зачистка механической стальной щеткой | ||
прямолинейных | криволинейных | после ручной газорезки | |
Значение коэффициента | |||
1,0 | 1,2 | 1,4 | 0,5 |
Карта 36 | ||||||||||||||||
Лист 1 | ||||||||||||||||
Содержание работы 1. Взять узел, установить на плиту. 2. Взять инструмент, править узел с поворотами. 3. Промерить шаблоном или линейкой. 4. Отложить узел и инструмент. | ||||||||||||||||
Длина узла, мм, до | Ширина узла, мм, до | Типы узлов | ||||||||||||||
I | II | III | ||||||||||||||
 |  |  | ||||||||||||||
Толщина металла S, мм, до | ||||||||||||||||
4 | 7 | 11 | 16 | 24 | 4 | 7 | 11 | 16 | 24 | 4 | 7 | 11 | 16 | 24 | ||
Штучное время Tш, мин. | ||||||||||||||||
200 | 100 | 1,21 | 1,37 | 1,50 | 1,62 | 1,77 | 1,45 | 1,63 | 1,79 | 1,94 | 2,11 | 1,58 | 1,77 | 1,95 | 2,11 | 2,30 |
140 | 1,31 | 1,48 | 1,62 | 1,75 | 1,91 | 1,57 | 1,76 | 1,94 | 2,10 | 2,28 | 1,70 | 1,91 | 2,11 | 2,28 | 2,48 | |
200 | 1,42 | 1,60 | 1,76 | 1,90 | 2,07 | 1,70 | 1,91 | 2,10 | 2,27 | 2,48 | 1,85 | 2,08 | 2,29 | 2,47 | 2,69 | |
300 | 100 | 1,41 | 1,59 | 1,74 | 1,89 | 2,05 | 1,68 | 1,89 | 2,08 | 2,25 | 2,45 | 1,83 | 2,06 | 2,26 | 2,45 | 2,67 |
140 | 1,52 | 1,71 | 1,88 | 2,04 | 2,22 | 1,82 | 2,05 | 2,25 | 2,43 | 2,65 | 1,98 | 2,22 | 2,45 | 2,65 | 2,88 | |
200 | 1,65 | 1,86 | 2,05 | 2,21 | 2,41 | 1,98 | 2,22 | 2,44 | 2,64 | 2,88 | 2,15 | 2,42 | 2,66 | 2,87 | 3,13 | |
300 | 1,82 | 2,04 | 2,25 | 2,43 | 2,65 | 2,17 | 2,44 | 2,68 | 2,90 | 3,16 | 2,36 | 2,65 | 2,91 | 3,15 | 3,43 | |
450 | 100 | 1,64 | 1,84 | 2,03 | 2,19 | 2,39 | 1,96 | 2,20 | 2,42 | 2,62 | 2,85 | 2,13 | 2,39 | 2,63 | 2,85 | 3,10 |
140 | 1,77 | 1,99 | 2,19 | 2,37 | 2,58 | 2,11 | 2,38 | 2,61 | 2,83 | 3,08 | 2,30 | 2,58 | 2,84 | 3,07 | 3,35 | |
200 | 1,92 | 2,16 | 2,38 | 2,57 | 2,80 | 2,30 | 2,58 | 2,84 | 3,07 | 3,34 | 2,49 | 2,81 | 3,09 | 3,34 | 3,63 | |
300 | 2,11 | 2,37 | 2,61 | 2,82 | 3,07 | 2,52 | 2,83 | 3,12 | 3,37 | 3,67 | 2,74 | 3,08 | 3,39 | 3,66 | 3,99 | |
450 | 2,32 | 2,60 | 2,86 | 3,10 | 3,37 | 2,77 | 3,11 | 3,42 | 3,70 | 4,03 | 3,00 | 3,38 | 3,72 | 4,02 | 4,38 | |
ПРАВКА СВАРНЫХ УЗЛОВ ВРУЧНУЮ НА ПЛИТЕ | Карта 36 | |||||||||||||||
Лист 2 | ||||||||||||||||
Длина узла мм, до | Ширина узла, мм, до | Типы узлов | ||||||||||||||
I | II | III | ||||||||||||||
Толщина металла S, мм, до | ||||||||||||||||
4 | 7 | 11 | 16 | 24 | 4 | 7 | 11 | 16 | 24 | 4 | 7 | 11 | 16 | 24 | ||
Штучное время Tш, мин. | ||||||||||||||||
700 | 140 | 2,09 | 2,35 | 2,58 | 2,79 | 3,04 | 2,49 | 2,80 | 3,08 | 3,33 | 3,63 | 2,71 | 3,04 | 3,35 | 3,62 | 3,94 |
200 | 2,26 | 2,55 | 2,80 | 3,03 | 3,30 | 2,70 | 3,04 | 3,34 | 3,62 | 3,94 | 2,94 | 3,30 | 3,63 | 3,93 | 4,28 | |
300 | 2,48 | 2,79 | 3,07 | 3,32 | 3,62 | 2,97 | 3,34 | 3,67 | 3,97 | 4,32 | 3,22 | 3,63 | 3,98 | 4,31 | 4,70 | |
450 | 2,73 | 3,07 | 3,37 | 3,65 | 3,97 | 3,26 | 3,66 | 4,03 | 4,36 | 4,74 | 3,54 | 3,98 | 4,38 | 4,74 | 5,16 | |
700 | 3,02 | 3,40 | 3,73 | 4,04 | 4,40 | 3,60 | 4,05 | 4,46 | 4,82 | 5,25 | 3,92 | 4,40 | 4,85 | 5,24 | 5,71 | |
1000 | 200 | 2,58 | 2,90 | 3,19 | 3,46 | 3,76 | 3,08 | 3,47 | 3,81 | 4,13 | 4,49 | 3,35 | 3,77 | 4,15 | 4,48 | 4,88 |
300 | 2,84 | 3,19 | 3,51 | 3,79 | 4,13 | 3,38 | 3,81 | 4,19 | 4,53 | 4,93 | 3,68 | 4,14 | 4,55 | 4,92 | 5,36 | |
450 | 3,11 | 3,50 | 3,85 | 4,16 | 4,53 | 3,72 | 4,18 | 4,60 | 4,97 | 5,41 | 4,04 | 4,54 | 5,0 | 5,40 | 5,88 | |
700 | 3,45 | 3,87 | 4,26 | 4,61 | 5,02 | 4,11 | 4,63 | 5,09 | 5,50 | 5,99 | 4,47 | 5,03 | 5,53 | 5,98 | 6,51 | |
1000 | 3,74 | 4,21 | 4,62 | 5,00 | 5,45 | 4,46 | 5,02 | 5,52 | 5,97 | 6,50 | 4,85 | 5,46 | 6,00 | 6,49 | 7,07 | |
1400 | 300 | 3,21 | 3,61 | 3,97 | 4,30 | 4,68 | 3,83 | 4,31 | 4,74 | 5,13 | 5,59 | 4,17 | 4,69 | 5,15 | 5,58 | 6,07 |
450 | 3,52 | 3,96 | 4,36 | 4,72 | 5,14 | 4,21 | 4,73 | 5,20 | 5,63 | 6,13 | 4,58 | 5,15 | 5,66 | 6,12 | 6,67 | |
700 | 3,90 | 4,39 | 4,83 | 5,22 | 5,68 | 4,66 | 5,24 | 5,76 | 6,23 | 6,79 | 5,06 | 5,69 | 6,26 | 6,77 | 7,37 | |
1000 | 4,24 | 4,76 | 5,24 | 5,67 | 6,17 | 5,06 | 5,69 | 6,25 | 6,77 | 7,37 | 5,50 | 6,18 | 6,80 | 7,36 | 8,0 | |
1400 | 4,58 | 5,15 | 5,66 | 6,12 | 6,67 | 5,46 | 6,15 | 6,76 | 7,31 | 7,96 | 5,94 | 6,68 | 7,34 | 7,94 | 8,65 | |
2000 | 450 | 4,02 | 4,52 | 4,97 | 5,38 | 5,86 | 4,80 | 5,40 | 5,94 | 6,43 | 7,0 | 5,22 | 5,87 | 6,46 | 6,98 | 7,60 |
700 | 4,45 | 5,00 | 5,51 | 5,96 | 6,49 | 5,32 | 5,98 | 6,58 | 7,11 | 7,75 | 5,78 | 6,50 | 7,15 | 7,73 | 8,42 | |
1000 | 4,83 | 5,44 | 5,98 | 6,47 | 7,04 | 5,77 | 6,49 | 7,14 | 7,72 | 8,41 | 6,27 | 7,06 | 7,76 | 8,39 | 9,14 | |
1400 | 5,22 | 5,87 | 6,46 | 7,00 | 7,61 | 6,24 | 7,01 | 7,71 | 8,34 | 9,08 | 6,78 | 7,62 | 8,38 | 9,07 | 9,87 | |
2000 | 5,67 | 6,38 | 7,01 | 7,58 | 8,26 | 6,77 | 7,61 | 8,37 | 9,06 | 9,86 | 7,36 | 8,27 | 9,10 | 9,84 | 10,7 | |
ПРАВКА СВАРНЫХ УЗЛОВ ВРУЧНУЮ НА ПЛИТЕ | Карта 36 | |||||||||||||||
Лист 3 | ||||||||||||||||
Длина узла мм, до | Ширина узла, мм, до | Типы узлов | ||||||||||||||
I | II | III | ||||||||||||||
Толщина металла S, мм, до | ||||||||||||||||
4 | 7 | 11 | 16 | 24 | 4 | 7 | 11 | 16 | 24 | 4 | 7 | 11 | 16 | 24 | ||
Штучное время Tш, мин. | ||||||||||||||||
2800 | 450 | 4,56 | 5,12 | 5,63 | 6,09 | 6,64 | 5,44 | 6,12 | 6,73 | 7,28 | 7,92 | 5,91 | 6,65 | 7,31 | 7,91 | 8,61 |
700 | 5,04 | 5,67 | 6,24 | 6,75 | 7,35 | 6,02 | 6,77 | 7,45 | 8,06 | 8,77 | 6,55 | 7,36 | 8,09 | 8,76 | 9,55 | |
1000 | 5,47 | 6,16 | 6,77 | 7,32 | 7,97 | 6,54 | 7,35 | 8,08 | 8,75 | 9,52 | 7,10 | 7,99 | 8,79 | 9,51 | 10,4 | |
1400 | 5,91 | 6,65 | 7,31 | 7,91 | 8,62 | 7,06 | 7,94 | 8,73 | 9,45 | 10,3 | 7,68 | 8,63 | 9,49 | 10,3 | 11,2 | |
2000 | 6,42 | 7,22 | 7,94 | 8,59 | 9,35 | 7,67 | 8,62 | 9,48 | 10,3 | 11,2 | 8,33 | 9,37 | 10,3 | 11,1 | 12,1 | |
2800 | 6,94 | 7,80 | 8,58 | 9,28 | 10,1 | 8,28 | 9,32 | 10,2 | 11,1 | 12,1 | 9,0 | 10,1 | 11,1 | 12,0 | 13,1 | |
4000 | 700 | 5,76 | 6,47 | 7,12 | 7,70 | 8,38 | 6,87 | 7,73 | 8,50 | 9,20 | 10,0 | 7,47 | 8,40 | 9,24 | 10,0 | 10,9 |
1000 | 6,25 | 7,03 | 7,72 | 8,36 | 9,10 | 7,46 | 8,39 | 9,22 | 10,0 | 10,9 | 8,11 | 9,12 | 10,0 | 10,8 | 11,8 | |
1400 | 6,75 | 7,59 | 8,35 | 9,03 | 9,83 | 8,06 | 9,06 | 9,97 | 10,8 | 11,7 | 8,76 | 9,85 | 10,8 | 11,7 | 12,8 | |
2000 | 7,33 | 8,24 | 9,06 | 9,80 | 10,7 | 8,75 | 9,84 | 10,8 | 11,7 | 12,7 | 9,51 | 10,7 | 11,8 | 12,7 | 13,8 | |
2800 | 7,91 | 8,90 | 9,79 | 10,6 | 11,5 | 9,45 | 10,6 | 11,7 | 12,6 | 13,8 | 10,3 | 11,6 | 12,7 | 13,7 | 15,0 | |
Поправочные коэффициенты в зависимости от условий работы
Способ и вид правки | ||||||||||
200 | 300 | 500 | 800 | 1200 | на механических прессах | с применением специальных подкладок | на ручных прессах | частично вручную | полная | в двух плоскостях |
Значение коэффициента | ||||||||||
0,7 | 0,9 | 1,0 | 1,1 | 1,2 | 0,8 | 0,8 | 0,9 | 1,0 | 1,6 | 1,8 |
Карта 37 | |||||||||||||
Лист 1 | |||||||||||||
Содержание работы 1. Взять сборочную единицу, установить на плите. 2. Взять инструмент, править сборочную единицу с поворотами. 3. Промерить шаблоном или линейкой. 4. Отложить сборочную единицу, инструмент. | |||||||||||||
Длина сборочной единицы, мм, до | Ширина сборочной единицы, мм, до | Типы сборочных единиц | |||||||||||
I | II | III | |||||||||||
 |  |  | |||||||||||
Толщина металла, S, мм, до | |||||||||||||
4 | 7 | 11 | 16 | 4 | 7 | 11 | 16 | 4 | 7 | 11 | 16 | ||
Штучное время на сборочную единицу Tш, мин. | |||||||||||||
200 | 100 | 0,9 | 1,0 | 1,1 | 1,2 | 1,1 | 1,2 | 1,3 | 1,5 | 1,2 | 1,4 | 1,5 | 1,7 |
140 | 1,0 | 1,1 | 1,2 | 1,4 | 1,2 | 1,4 | 1,5 | 1,7 | 1,3 | 1,5 | 1,6 | 1,8 | |
200 | 1,1 | 1,2 | 1,4 | 1,5 | 1,3 | 1,5 | 1,6 | 1,8 | 1,5 | 1,6 | 1,8 | 1,9 | |
300 | 100 | 1,1 | 1,2 | 1,3 | 1,4 | 1,3 | 1,4 | 1,5 | 1,7 | 1,4 | 1,6 | 1,7 | 1,9 |
140 | 1,2 | 1,3 | 1,4 | 1,5 | 1,4 | 1,6 | 1,7 | 1,9 | 1,6 | 1,7 | 1,9 | 2,1 | |
200 | 1,3 | 1,4 | 1,5 | 1,7 | 1,6 | 1,7 | 1,9 | 2,1 | 1,7 | 1,9 | 2,1 | 2,3 | |
300 | 1,4 | 1,6 | 1,7 | 1,9 | 1,7 | 1,9 | 2,1 | 2,3 | 1,9 | 2,1 | 2,3 | 2,5 | |
ПРАВКА СБОРОЧНЫХ ЕДИНИЦ ПОСЛЕ СВАРКИ ВРУЧНУЮ | Карта 37 | ||||||||||||
Лист 2 | |||||||||||||
Длина сборочной единицы, мм, до | Ширина сборочной единицы, мм, до | Типы сборочных единиц | |||||||||||
I | II | III | |||||||||||
Толщина металла, S, мм, до | |||||||||||||
4 | 7 | 11 | 16 | 4 | 7 | 11 | 16 | 4 | 7 | 11 | 16 | ||
Штучное время на сборочную единицу Tш, мин. | |||||||||||||
450 | 100 | 1,2 | 1,3 | 1,5 | 1,6 | 1,5 | 1,6 | 1,8 | 2,0 | 1,6 | 1,8 | 1,9 | 2,1 |
140 | 1,4 | 1,5 | 1,7 | 1,8 | 1,6 | 1,8 | 1,9 | 2,1 | 1,8 | 1,9 | 2,1 | 2,3 | |
200 | 1,5 | 1,7 | 1,8 | 2,0 | 1,8 | 2,0 | 2,2 | 2,4 | 2,0 | 2,2 | 2,4 | 2,6 | |
300 | 1,7 | 1,8 | 2,0 | 2,2 | 2,0 | 2,2 | 2,4 | 2,6 | 2,2 | 2,4 | 2,6 | 2,9 | |
450 | 1,8 | 2,0 | 2,2 | 2,4 | 2,2 | 2,4 | 2,6 | 2,8 | 2,4 | 2,6 | 2,9 | 3,1 | |
700 | 140 | 1,6 | 1,7 | 1,9 | 2,9 | 1,9 | 2,1 | 2,3 | 2,5 | 1,9 | 2,1 | 2,3 | 2,5 |
200 | 1,7 | 1,9 | 2,1 | 2,3 | 2,1 | 2,3 | 2,5 | 2,8 | 2,1 | 2,3 | 2,6 | 2,8 | |
300 | 1,9 | 2,1 | 2,3 | 2,5 | 2,3 | 2,5 | 2,8 | 3,0 | 2,3 | 2,6 | 2,8 | 3,1 | |
450 | 2,0 | 2,2 | 2,4 | 2,7 | 2,5 | 2,7 | 2,9 | 3,2 | 2,5 | 2,8 | 3,0 | 3,3 | |
700 | 2,2 | 2,4 | 2,7 | 2,9 | 2,7 | 2,9 | 3,2 | 3,6 | 2,8 | 3,0 | 3,3 | 3,7 | |
1000 | 200 | 2,0 | 2,2 | 2,4 | 2,6 | 2,4 | 2,6 | 2,9 | 3,1 | 2,6 | 2,9 | 3,1 | 3,4 |
300 | 2,2 | 2,4 | 2,6 | 2,8 | 2,6 | 2,8 | 3,1 | 3,4 | 2,9 | 3,1 | 3,4 | 3,8 | |
450 | 2,4 | 2,6 | 2,9 | 3,1 | 2,8 | 3,1 | 3,4 | 3,8 | 3,1 | 3,4 | 3,8 | 4,2 | |
700 | 2,6 | 2,8 | 3,1 | 3,4 | 3,1 | 3,4 | 3,8 | 4,2 | 3,4 | 3,8 | 4,2 | 4,6 | |
1000 | 2,8 | 3,1 | 3,4 | 3,7 | 3,4 | 3,8 | 4,2 | 4,6 | 3,8 | 4,2 | 4,6 | 5,0 | |
1400 | 300 | 2,5 | 2,7 | 3,0 | 3,3 | 3,0 | 3,3 | 3,6 | 4,0 | 3,3 | 3,6 | 4,0 | 4,4 |
450 | 2,7 | 3,0 | 3,3 | 3,6 | 3,3 | 3,6 | 4,0 | 4,4 | 3,6 | 4,0 | 4,4 | 4,8 | |
700 | 3,0 | 3,3 | 3,6 | 4,0 | 3,6 | 4,0 | 4,4 | 4,8 | 4,0 | 4,4 | 4,8 | 5,3 | |
1000 | 3,2 | 3,6 | 4,0 | 4,4 | 4,0 | 4,4 | 4,8 | 5,3 | 4,3 | 4,8 | 5,3 | 5,8 | |
1400 | 3,5 | 3,9 | 4,3 | 4,7 | 4,3 | 4,8 | 5,3 | 5,8 | 4,8 | 5,3 | 5,8 | 6,3 | |
ПРАВКА СБОРОЧНЫХ ЕДИНИЦ ПОСЛЕ СВАРКИ ВРУЧНУЮ | Карта 37 | ||||||||||||
Лист 3 | |||||||||||||
Длина сборочной единицы, мм, до | Ширина сборочной единицы, мм, до | Типы сборочных единиц | |||||||||||
I | II | III | |||||||||||
Толщина металла, S, мм, до | |||||||||||||
4 | 7 | 11 | 16 | 4 | 7 | 11 | 16 | 4 | 7 | 11 | 16 | ||
Штучное время на сборочную единицы Tш, мин. | |||||||||||||
2000 | 450 | 3,1 | 3,4 | 3,7 | 4,0 | 3,8 | 4,2 | 4,6 | 5,0 | 4,1 | 4,6 | 5,0 | 5,5 |
700 | 3,4 | 3,7 | 4,0 | 4,3 | 4,2 | 4,6 | 5,1 | 5,6 | 4,5 | 5,0 | 5,5 | 6,0 | |
1000 | 3,7 | 4,0 | 4,3 | 4,7 | 4,6 | 5,0 | 5,5 | 6,1 | 5,0 | 5,5 | 6,0 | 6,6 | |
1400 | 4,0 | 4,3 | 4,7 | 5,2 | 5,0 | 5,5 | 6,1 | 6,7 | 5,5 | 6,0 | 6,6 | 7,3 | |
2000 | 4,3 | 4,7 | 5,2 | 5,7 | 5,5 | 6,1 | 6,7 | 7,3 | 6,0 | 6,6 | 7,3 | 8,0 | |
2800 | 450 | 3,5 | 3,9 | 4,3 | 4,7 | 4,3 | 4,8 | 5,3 | 5,8 | 4,7 | 5,2 | 5,7 | 6,3 |
700 | 3,9 | 4,3 | 4,7 | 5,2 | 4,7 | 5,2 | 5,7 | 6,2 | 5,2 | 5,7 | 6,2 | 6,8 | |
1000 | 4,3 | 4,7 | 5,2 | 5,7 | 5,2 | 5,7 | 6,2 | 6,8 | 5,7 | 6,3 | 6,9 | 7,6 | |
1400 | 4,7 | 5,2 | 5,7 | 6,2 | 5,7 | 6,2 | 6,8 | 7,5 | 6,2 | 6,8 | 7,5 | 8,3 | |
2000 | 5,1 | 5,6 | 6,2 | 6,8 | 6,2 | 6,8 | 7,5 | 8,3 | 6,8 | 7,5 | 8,3 | 9,1 | |
2800 | 5,6 | 6,2 | 6,8 | 7,5 | 6,8 | 7,5 | 8,3 | 9,1 | 7,5 | 8,3 | 9,1 | 10,0 | |
4000 | 700 | 4,5 | 5,0 | 5,4 | 6,0 | 5,4 | 6,0 | 6,6 | 7,2 | 6,0 | 6,6 | 7,2 | 7,9 |
1000 | 5,0 | 5,4 | 6,0 | 6,6 | 6,0 | 6,6 | 7,2 | 8,0 | 6,6 | 7,3 | 8,0 | 8,8 | |
1400 | 5,5 | 6,0 | 6,6 | 7,2 | 6,6 | 7,2 | 8,0 | 8,8 | 7,2 | 8,0 | 8,8 | 9,7 | |
2000 | 6,0 | 6,6 | 7,2 | 8,0 | 7,2 | 8,0 | 8,8 | 9,7 | 8,0 | 8,8 | 9,7 | 10,7 | |
2800 | 6,6 | 7,3 | 8,0 | 8,8 | 8,0 | 8,8 | 9,7 | 10,7 | 8,8 | 9,7 | 10,7 | 11,8 | |
7000 | 700 | 5,2 | 5,8 | 6,4 | 7,1 | 6,2 | 6,9 | 7,8 | 8,7 | 6,9 | 7,6 | 8,4 | 9,2 |
1000 | 5,8 | 6,4 | 7,1 | 7,8 | 6,9 | 7,6 | 8,4 | 9,2 | 7,6 | 8,5 | 9,5 | 10,6 | |
1400 | 6,4 | 7,1 | 7,8 | 8,6 | 7,7 | 8,4 | 9,2 | 10,1 | 8,4 | 9,4 | 10,4 | 11,5 | |
2000 | 7,1 | 7,9 | 8,7 | 9,6 | 8,5 | 9,4 | 10,3 | 11,3 | 9,2 | 10,3 | 11,5 | 12,9 | |
2800 | 7,8 | 8,7 | 9,7 | 10,8 | 9,4 | 10,4 | 11,4 | 12,5 | 10,1 | 11,3 | 12,6 | 14,1 | |
ПРАВКА СБОРОЧНЫХ ЕДИНИЦ ПОСЛЕ СВАРКИ ВРУЧНУЮ | Карта 37 | ||||||||||||
Лист 4 | |||||||||||||
Длина сборочной единицы, мм, до | Ширина сборочной единицы, мм, до | Типы сборочных единиц | |||||||||||
I | II | III | |||||||||||
Толщина металла S, мм, до | |||||||||||||
4 | 7 | 11 | 16 | 4 | 7 | 11 | 16 | 4 | 7 | 11 | 16 | ||
Штучное время на сборочную единицу Tш, мин. | |||||||||||||
10000 | 1000 | 6,7 | 7,6 | 8,6 | 9,7 | 7,9 | 8,8 | 9,8 | 10,9 | 8,8 | 9,9 | 11,1 | 12,4 |
1400 | 7,5 | 8,5 | 9,6 | 10,8 | 9,0 | 10,0 | 11,1 | 12,3 | 9,8 | 11,0 | 12,3 | 13,8 | |
2000 | 8,3 | 9,4 | 10,6 | 12,0 | 10,2 | 11,3 | 12,6 | 14,0 | 10,9 | 12,2 | 13,7 | 15,3 | |
2800 | 9,2 | 10,4 | 11,8 | 13,3 | 11,5 | 12,8 | 14,2 | 15,8 | 12,1 | 13,6 | 15,2 | 17,0 | |
Поправочные коэффициенты в зависимости от условий работы
Высота сборочной единицы, мм, до | При частичной правке сборочной единицы | Правка на механических прессах | Правка на ручных прессах | ||||||
50 | 100 | 200 | 300 | 500 | 800 | 1200 | |||
Значение коэффициента | |||||||||
0,5 | 0,6 | 0,7 | 0,9 | 1,0 | 1,1 | 1,2 | 0,6 | 0,8 | 0,9 |
Карта 38 | ||||||||
Содержание работы 1. Взять деталь, сборочную единицу. 2. Повернуть в горизонтальной или перевернуть в вертикальной плоскости. | ||||||||
Характер работы | Конфигурация детали, единицы | Угол поворота град., до | Масса детали, сборочной единицы m, кг, до | |||||
1 | 3 | 5 | 8 | 12 | 20 | |||
Штучное время Tш, мин. | ||||||||
Поворачивание детали, сборочной единицы в горизонтальной плоскости | Плоская | 90 | 0,06 | 0,06 | 0,07 | 0,08 | 0,09 | 0,12 |
Объемная | 0,05 | 0,06 | 0,06 | 0,07 | 0,08 | 0,11 | ||
Плоская | 180 | 0,08 | 0,08 | 0,09 | 0,10 | 0,12 | 0,15 | |
Объемная | 0,07 | 0,07 | 0,08 | 0,09 | 0,11 | 0,14 | ||
Поворачивание детали, сборочной единицы в вертикальной плоскости | Плоская | 90 | 0,08 | 0,09 | 0,10 | 0,11 | 0,13 | 0,20 |
Объемная | 0,07 | 0,08 | 0,09 | 0,10 | 0,12 | 0,18 | ||
Плоская | 180 | 0,11 | 0,12 | 0,14 | 0,16 | 0,19 | 0,23 | |
Объемная | 0,10 | 0,11 | 0,13 | 0,15 | 0,17 | 0,21 | ||
Примечание: При кантовке детали, сборочной единицы в сборочном приспособлении применять коэффициент 1,1.
Карта 39 | ||||||||||
Содержание работы 1. Застропить деталь, сборочную единицу. 2. Повернуть в горизонтальной или перевернуть в вертикальной плоскости. 3. Отстропить деталь, сборочную единицу. | ||||||||||
Характер работы | Конфигурация детали, сборочной единицы | Угол поворота град., до | Масса детали, сборочной единицы m, кг, до | |||||||
50 | 100 | 250 | 500 | 1000 | 2000 | 3000 | 5000 | |||
Штучное время Tш, мин. | ||||||||||
Поворачивание детали, сборочной единицы в горизонтальной плоскости | Плоская | 90 | 1,0 | 1,0 | 1,1 | 1,2 | 1,3 | 1,4 | 1,5 | 1,6 |
Объемная | 0,9 | 0,9 | 1,0 | 1,1 | 1,2 | 1,3 | 1,4 | 1,5 | ||
Плоская | 180 | 1,3 | 1,4 | 1,5 | 1,6 | 1,7 | 1,9 | 2,0 | 2,2 | |
Объемная | 1,1 | 1,2 | 1,3 | 1,4 | 1,5 | 1,6 | 1,8 | 1,9 | ||
Поворачивание детали, сборочной единицы в вертикальной плоскости | Плоская | 90 | 1,0 | 1,1 | 1,2 | 1,3 | 1,4 | 1,5 | 1,6 | 1,8 |
Объемная | 0,9 | 1,0 | 1,1 | 1,2 | 1,3 | 1,4 | 1,5 | 1,6 | ||
Плоская | 180 | 1,4 | 1,5 | 1,6 | 1,8 | 1,9 | 2,1 | 2,2 | 2,4 | |
Объемная | 1,3 | 1,4 | 1,5 | 1,6 | 1,7 | 1,8 | 1,9 | 2,1 | ||
Поворачивание детали, сборочной единицы в роликовых опорах | Объемная | 90 | 0,8 | 0,9 | 1,0 | 1,1 | 1,2 | 1,3 | 1,4 | 1,6 |
180 | 1,0 | 1,1 | 1,2 | 1,3 | 1,5 | 1,6 | 1,8 | 2,0 | ||
Примечание. При кантовке деталей, сборочных единиц в сборочном приспособлении применять коэффициент 0,4.
ИСПОЛЬЗОВАННЫХ ИСТОЧНИКОВ ИНФОРМАЦИИ
1. Альбом комплексно-механизированных рабочих мест сборки и сварки металлоконструкций. - Киев: ВИСП, 1984.
2. Краткий справочник нормировщика-машиностроителя. - Минск: Беларусь, 1976.
3. Общемашиностроительные нормативы времени на слесарно-сборочные работы при сборке металлоконструкций под сварку. - М.: НИИтруда, 1982.
4. Отраслевые методические материалы по нормированию труда, обеспечивающие единство проектирования норм и нормативов по труду. - М.: НИИмаш, 1980.
5. Руководящий технический материал "Конструкции сварные в станкостроении. Общие технические требования". - М.: НИИмаш, 1977.
6. Типовой проект организации труда на рабочем месте слесаря сборки металлоконструкций мелкого габарита. - М.: НИИмаш, 1980.
7. Типовой проект организации труда на рабочем месте слесаря сборки металлоконструкций среднего габарита. - М.: НИИмаш, 1980.
8. Типовой проект организации труда на рабочем месте слесаря сборки металлоконструкций крупного габарита. - М.: НИИмаш, 1980.
9. Юрьев В.П. Справочное пособие по нормированию материалов и электроэнергии для справочной техники. - М.: Машиностроение, 1972.
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/normativy/7/slesa.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|