

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации Документ опубликован не был Примечание к документу Название документа "Нормативы времени на производство железобетонных изделий и конструкций на заводах сборного железобетона. Работы, выполняемые на агрегатно-поточных и конвейерных линиях" (утв. Госкомтрудом СССР) "Нормативы времени на производство железобетонных изделий и конструкций на заводах сборного железобетона. Работы, выполняемые на агрегатно-поточных и конвейерных линиях"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

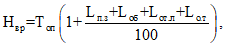
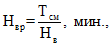
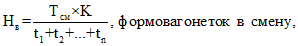
N п/п | Категория затрат времени | Нормативы времени в процентах от оперативного времени |
1. | Подготовительно-заключительная работа | 5,0 |
2. | Обслуживание рабочего места | 4,0 |
3. | Перерывы, обусловленные технологией и организацией производства | 4,0 |
4. | Отдых и личные надобности | 10,0 |
Величину затрат времени на перерывы, обусловленные технологией и организацией производства, следует корректировать на предприятиях по данным фотографий рабочего времени.
и разгрузке камер пропаривания, распалубочно-складских
и формовочных работ
Содержание работы
Строповка крышки ямной камеры крюками траверсы мостового крана; сопровождение крышки, установка снятой крышки на расположенную рядом камеру, расстроповка.
Исполнитель: стропальщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ: ЧЕЛ.-МИН.
Количество изделий в камере | Количество крышек на камере, шт., до | N п/п | ||||||||
1 | 2 | 3 | ||||||||
Расстояние перемещения крышки | ||||||||||
10 | 20 | 30 | 10 | 20 | 30 | 10 | 20 | 30 | ||
4 | 0,5 | 0,58 | 0,65 | 1,0 | 1,16 | 1,3 | 1,5 | 1,74 | 1,95 | 1 |
6 | 0,35 | 0,38 | 0,43 | 0,7 | 0,76 | 0,86 | 1,05 | 1,14 | 1,29 | 2 |
8 | 0,26 | 0,29 | 0,32 | 0,52 | 0,58 | 0,64 | 0,78 | 0,87 | 0,96 | 3 |
а | б | в | г | д | е | ж | з | и | ||
Примечание: 1. Нормативы времени в карте даны на условия применения мостового крана. При использовании кранов с ручным управлением к нормативам следует применять коэффициент 1,2.
2. Нормативы времени в карте даны при наличии в пропарочной камере изделий в количестве до 8 шт. При большем количестве к нормативам времени строки 3 следует применять понижающий коэффициент:
До | 10 | изделий | - | 0,7 |
15 | " | - | 0,5 | |
более | 15 | " | - | 0,4 |
Содержание работы
а) при ручной строповке
Спуск рабочего в камеру, строповка формы с изделиями, подача сигнала крановщику о транспортировке формы. Сопровождение формы на пост распалубки. Установка формы на место для распалубки с расстроповкой.
б) при автоматическом захвате
Ожидание строповки формы (поддона) в камере; сопровождение формы на пост распалубки; установка формы на место распалубки.
Исполнитель: - стропальщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Количество изделий в форме, шт., до | Способ строповки | N п/п | ||
Ручная, при работе | Автоматическая (автозахват) | |||
мостового, башенного, козлового крана | кран-балки или тельфера с ручным управлением | |||
1 | 1,7 | 2,72 | 0,68 | 1 |
2 | 0,92 | 1,47 | 0,37 | 2 |
4 | 0,51 | 0,82 | 0,22 | 3 |
6 | 0,30 | 0,48 | 0,15 | 4 |
10 | 0,18 | 0,29 | 0,10 | |
а | б | в | ||
Содержание работы
а) при ручной строповке
Строповка формы (поддона) на виброплощадке; сопровождение формы (поддона) к ямной камере; спуск рабочего в камеру; установка формы (поддона) в камеру, укладка прокладок; расстроповка формы.
б) при автоматическом захвате
Направление автоматической траверсы при захвате формы (поддона); сопровождение формы к ямной камере; установка формы в камеру.
Исполнитель - стропальщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Количество изделий в форме, шт., до | Способ строповки | N п/п | ||
Ручная, при работе | Автоматическая (автозахват) | |||
мостового, башенного, козлового крана | кран-балки или тельфера с ручным управлением | |||
1 | 1,8 | 2,86 | 0,68 | 1 |
2 | 0,97 | 1,54 | 0,37 | 2 |
4 | 0,55 | 0,88 | 0,21 | 3 |
6 | 0,3 | 0,48 | 0,12 | 4 |
10 | 0,2 | 0,30 | 0,08 | 5 |
а | б | в | ||
Содержание работы
Строповка крышки камеры мостовым краном, установка крышки на камеру, расположенную рядом, расстроповка, засыпка песком пазов камеры вручную.
Исполнитель: стропальщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Количество изделий в камере | Количество крышек на камере, шт., до | N п/п | ||||||||
1 | 2 | 3 | ||||||||
10 | 20 | 30 | 10 | 20 | 30 | 10 | 20 | 30 | ||
4 | 0,5 | 0,58 | 0,65 | 1,0 | 1,16 | 1,3 | 1,5 | 1,74 | 1,95 | 1 |
6 | 0,35 | 0,38 | 0,43 | 0,7 | 0,76 | 0,86 | 1,05 | 1,14 | 1,29 | 2 |
8 | 0,26 | 0,29 | 0,32 | 0,52 | 0,58 | 0,64 | 0,78 | 0,87 | 0,96 | 3 |
а | б | в | г | д | е | ж | з | и | ||
Примечание: 1. Нормативы времени в карте даны на условия применения мостового крана. При использовании кранов с ручным управлением к нормативам следует применять коэффициент 1,2.
2. Нормативы времени в карте даны при наличии в пропарочной камере изделий в количестве до 8 шт. При большем количестве к нормативам времени строки 3 следует применять понижающий коэффициент:
До | 10 | изделий | - | 0,7 |
15 | " | - | 0,5 | |
более | 15 | " | - | 0,4 |
Содержание работы
Подкатка груженой вагонетки к передаточной тележке вручную до 5 м; установка ее на передаточную тележку, включение мотора для перемещения передаточной тележки и выключение его, скатывание вагонетки с передаточной тележки.
Исполнитель: моторист передаточной тележки.
НОРМАТИВ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Расстояние перемещения тележки, м, до | Количество изделий, шт., до | N п/п | ||
4 | 6 | 7 | ||
10 м | 0,72 | 0,48 | 0,36 | 1 |
на каждые последующие 10 м | 0,2 | 0,15 | 0,10 | 2 |
а | б | в | ||
Содержание работы
Открывание и закрывание дверей туннельных камер различных систем; герметизация дверей в соответствии с технологическими условиями.
Исполнитель: пропарщик железобетонных изделий.
НОРМЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Тип дверей | Способ герметизации | Количество изделий, шт. | N п/п | |||
4 | 6 | 8 | 10 | |||
1 | 2 | 3 | 4 | 5 | 6 | 7 |
Двери с накидным крюком | крюком | 0,32 | 0,22 | 0,10 | 0,13 | 1 |
Двери одностворчатые и двухстворчатые | промазка или конопатка щелей | 3,12 | 2,1 | 1,6 | 1,25 | 2 |
Подъемный щит с противовесом | забивание клиньев | 1,35 | 0,9 | 0,67 | 0,54 | 3 |
Крышка (с вертикальным подъемом и опусканием с помощью ручной лебедки) | крепление болтами | 4,3 | 2,9 | 2,2 | 1,7 | 4 |
Брезентовая штора | крепление брусками | 1,35 | 0,9 | 0,67 | 0,54 | 5 |
а | б | в | г | |||
при помощи электрической лебедки
Содержание работы
Подтягивание вручную троса к вагонетке. Зацепление крюка троса за раму вагонетки. Включение и выключение мотора лебедки. Перемещение вагонетки на расстояние до 25 м.
Исполнитель: лебедчик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование работы | Количество изделий на вагонетки, шт., до | N п/п | |||
4 | 6 | 8 | 10 | ||
Загрузка вагонетки в камеру | 1,16 | 0,77 | 0,58 | 0,39 | 1 |
Выгрузка вагонетки из камеры | 0,98 | 0,65 | 0,49 | 0,33 | 3 |
а | б | в | г | ||
Содержание работы
Загрузка и выгрузка вагонеток из туннельной камеры вручную с подгонкой их на расстояние до 25 м.
Исполнитель: подсобный (транспортный) рабочий.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование работы | Количество изделий | N п/п | ||
4 | 6 | 8 | ||
Загрузка вагонетки в туннельную камеру | 1,38 | 0,92 | 0,69 | 1 |
Выгрузка вагонетки из туннельной камеры | 2,22 | 1,48 | 1,11 | 2 |
а | б | в | ||
1. Нормативы настоящего раздела охватывают:
- распалубку изделий после пропаривания;
- очистку и подметание форм с уборкой отходов;
- смазку форм вручную и пульверизатором;
- сборку форм.
2. Нормативами времени на смазку форм предусматривается покрытие всей поверхности формы, соприкасающейся с бетоном.
При определении нормативов, зависимости от площади формы учитывается вся развернутая поверхность формы, подлежащая очистке и смазке:
- площадь поддона;
- площадь продольных и торцевых бортов.
3. Очистка и смазка пустотообразователей (пуансонов) нормативами не предусматриваются, т.к. входят в подготовительно-заключительную работу.
Содержание работы
Строповка формы крюками траверсы на петли. Подача сигнала крановщику. Установка формы на пост распалубки, расстроповка.
Исполнитель: расформовщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операции | Количество изделий в форме | N п/п | |||
1 | 2 | 4 | 4 и более | ||
Установка форм на пост распалубки: | |||||
кранами | 1,45 | 0,73 | 0,37 | 0,23 | 1 |
тельферами и кран-балкой с ручным управлением | 2,3 | 1,15 | 0,57 | 0,40 | 2 |
1 | 2 | 3 | 4 | ||
Содержание работы
Раскрепление формы с откидыванием крюков или разбалчиванием винтовых креплений ручным инструментом.
Раскрывание бортов вручную (или краном). Строповка изделий крюками траверсы за монтажные петли. Отделение его от бортов и выемка изделий из формы. Подача сигналов крановщику. Осмотр изделия. Обливка подтеков бетона.
Исполнитель: расформовщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Конфигурация форм | Количество изделий в форме, до | N п/п | |||
1 | 2 | 4 | и более 4 | ||
а) простая конфигурация формы, при площади изделия в кв. м, до | |||||
0,5 | 1,7 | 1,3 | 0,96 | 0,71 | 1 |
1 | 2,4 | 1,8 | 1,35 | 1,0 | 2 |
3 | 3,1 | 2,3 | 1,73 | 1,3 | 3 |
5 | 4,0 | 3,0 | 2,2 | - | 4 |
10 | 5,1 | 3,8 | - | - | 5 |
20 | 7,4 | - | - | - | 6 |
более 20 | 9,1 | - | - | - | 7 |
а | б | в | г | ||
Сложная конфигурация формы, при площади изделия в кв. м до: | |||||
0,5 | 2,4 | 1,8 | 1,4 | 1,0 | 8 |
1 | 3,3 | 2,5 | 1,9 | 1,4 | 9 |
2 | 4,2 | 3,2 | 2,4 | 1,8 | 10 |
5 | 5,4 | 4,1 | 3,1 | - | 11 |
10 | 6,9 | 5,2 | - | - | 12 |
20 | 8,4 | - | - | - | 13 |
более 20 | 10,3 | - | - | - | 14 |
а | б | в | г | ||
сварочного аппарата
Содержание работы
Очистка от затвердевшего бетона концов стержней. Выбор электрода, заправка его в держатель. Включение сварочного аппарата. Обрезка стержней. Выбивка концов стержней из проушин. Выключение аппарата, отвоз электрода на место.
Исполнитель: расформовщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Диаметр стержней мм, до | При количестве стержней в одном изделии | N п/п | |||
1 | 2 | 4 | 6 | ||
6 | 1,4 | 2,8 | 5,6 | 8,4 | 1 |
12 | 1,7 | 3,4 | 6,8 | 10,2 | 2 |
20 | 2,0 | 4,0 | 8,0 | 12,0 | 3 |
28 | 2,4 | 4,8 | 9,6 | 14,4 | 4 |
32 | 2,9 | 5,8 | 11,6 | 17,4 | 5 |
40 | 3,4 | 6,8 | 13,6 | 20,4 | 6 |
а | б | в | г | ||
Примечание: Нормативы времени в карте даны при наличии в одном изделии до 6 стержней. На каждый последующий стержень добавлять:
Диаметр, мм | Время в чел.-мин. |
6 | 1,1 |
12 | 1,4 |
20 | 1,7 |
28 | 2,0 |
34 | 2,4 |
40 | 2,9 |
с вращающимся металлическим диском
Содержание работы
Очистка от затвердевшего бетона концов стержней. Подведение обрезного станка к концам стержней изделия. Включение мотора. Обрезка концов стержней. Выбивка концов стержней из проушин. Выключение мотора и отвод станка.
Исполнитель: расформовщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Количество стержней в изделии, шт. | Норматив, мин. | N п/п |
2 - 4 | 4,5 | 1 |
5 - 6 | 5,5 | 2 |
7 и более | 6,6 | 3 |
для предохранения форм и распирания при формовании
Содержание работы
Подноска скоб к форме, установка на борта или снятие с бортов скоб, струбцин и других зажимов, устанавливаемых для предохранения форм от распирания.
Исполнитель: расформовщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операций | Количество изделий в форме, шт., до | N п/п | |||
1 | 2 | 4 | 6 | ||
Установка и снятие зажимов, скоб, струбцин | 3,8 | 1,9 | 0,95 | 0,63 | 1 |
а | б | в | г | ||
Примечание: Нормативы времени в карте даны на условия применения 4 зажимов, скоб, струбцин. На каждый последующий зажим к нормативам времени следует добавлять 0,95 чел.-мин.
Содержание работы
Очистка вручную от остатков бетона форм (поддонов), пазов, выемок и проемов. Сбор отходов в контейнер.
Исполнитель: расформовщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операций | Площадь очищаемой поверхности, м2, до | N п/п | |||||||||
0,5 | 1 | 2 | 3 | 5 | 7 | 10 | 12 | 15 | |||
Очистка ручным инструментом форм | |||||||||||
а) | простой конфигурации | 0,9 | 1,3 | 1,8 | 2,2 | 3,5 | 4,4 | 6,0 | 7,0 | 8,6 | 1 |
б) | сложной конфигурации | 1,2 | 1,7 | 2,4 | 2,9 | 4,7 | 6,0 | 8,1 | 8,5 | 12,0 | 2 |
а | б | в | г | д | е | ж | з | и | |||
Примечание: 1. Нормативы времени в карте даны при площади очищаемой поверхности до 15 кв. м. На каждый последующий кв. метр очищаемой поверхности формы к нормативам времени следует добавлять:
при простой конфигурации форм - 0,5 чел.-мин.
при сложной - 0,7 чел.-мин.
2. Нормативы времени в карте даны на условия ручной очистки форм. При использовании пневмоскребков к нормативам времени следует применять коэффициент 0,5.
3. Нормативы времени в карте даны на условия очистки металлических форм. При очистке деревянных форм к нормативам времени следует применять коэффициент 1,1.
Содержание работы
а) При ручном способе
Подноска ведра со смазкой в пределах рабочего места; смазка очищенной формы вручную.
б) При смазке из пульверизатора
Заправка распылителя; смазка формы.
Исполнитель: расформовщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Способ смазки | Площадь смазываемой поверхности, м2, до | N п/п | ||||||||
0,5 | 1 | 2 | 3 | 5 | 7 | 10 | 12 | 15 | ||
1. Ручной способ | ||||||||||
Простой конфигурации | 0,8 | 1,1 | 1,3 | 1,6 | 1,8 | 2,1 | 2,6 | 2,8 | 3,1 | 1 |
Сложной конфигурации | 0,9 | 1,2 | 1,4 | 1,7 | 2,0 | 2,3 | 2,9 | 3,1 | 3,4 | 2 |
2. Из пульверизатора | ||||||||||
Простой конфигурации | 0,2 | 0,29 | 0,48 | 0,57 | 0,67 | 0,76 | 0,86 | 1,0 | 1.2 | 1 |
Сложной конфигурации | 0,3 | 0,38 | 0,57 | 0,67 | 0,76 | 0,86 | 0,90 | 1,1 | 1,4 | 2 |
а | б | в | г | д | е | ж | з | и | ||
Примечание: Нормативы времени в карте даны при площади смазываемой поверхности до 15 кв. м. На каждый последующий кв. м к нормативам времени следует добавлять:
при ручном способе смазки - 0,2 чел.-мин.
при смазке из пульверизатора - 0,1 чел.-мин.
на поддон с помощью крана
Содержание работы
Строповка бортоснастки, съем ее с площади или с заформованного изделия. Перемещение бортоснастки в пределах рабочей зоны и установка ее на подготовленный поддон. Расстроповка бортоснастки; закрепление ее на поддоне.
Исполнитель: расформовщик.
НОРМАТИВЫ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операции | Количество изделий в форме, шт. до | N п/п | ||
1 | 2 | 4 | ||
Установка бортоснастки с площадки | 3,8 | 1,9 | 1,0 | 1 |
Установка бортоснастки со снятием ее с заформованного изделия | 5,5 | 2,8 | 1,4 | 2 |
а | б | в | ||
Содержание работы
Подъем бортов. Установка их в проектное положение вручную или краном и закрепление при помощи ручного инструмента или крана.
Исполнитель: расформовщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Конфигурация формы | Количество изделий в форме, до: | N п/п | |||
1 | 2 | 4 | 6 | ||
1. Простая конфигурация формы при площади изделия, кв. м до: | |||||
1 | 1,4 | 1,1 | 0,91 | 0,67 | 1 |
2 | 2,4 | 1,9 | 1,5 | 1,1 | 2 |
5 | 3,6 | 2,9 | 2,2 | - | 3 |
10 | 5,0 | 4,2 | - | - | 4 |
20 | 5,4 | - | - | - | 6 |
более 20 | 6,0 | - | - | - | 6 |
2. Сложная конфигурация формы при площади изделия, кв. м, до: | |||||
1 | 1,5 | 1,3 | 0,95 | 0,76 | 7 |
2 | 2,5 | 2,0 | 1,67 | 1,3 | 8 |
5 | 3,8 | 3,0 | 2,4 | - | 9 |
10 | 5,5 | 4,7 | - | - | 10 |
20 | 5,9 | - | - | - | 11 |
более 20 | 6,7 | - | - | - | 12 |
а | б | в | г | ||
Содержание работы
а) При помощи крана
Строповка вкладышей к стропам крана.
Установка вкладышей в проектное положение. Расстроповка. По окончании формования изделия - выемка вкладышей.
б) При ручном способе
Установка вкладышей в проектное положение, удаление их из формы по окончании процесса формования изделий.
Исполнитель: расформовщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операции | Крупногабаритные (краном) | Мелкогабаритные (вручную) | N п/п | ||
Количество вкладышей, шт., до | |||||
1 | 2 | 1 | 2 | ||
Установка вкладышей | 1,9 | 3,8 | 1,0 | 2,0 | 1 |
Выемка вкладышей | 1,7 | 3,4 | 0,8 | 1,6 | 2 |
а | б | в | г | ||
Примечание: Нормативы времени в карте даны на условия установки вкладышей в форме без закрепления их фиксаторами (штырями). При закреплении вкладышей к нормативам времени на каждый установленный фиксатор (штырь) следует добавлять 0,63 чел.-мин.
Нормативы настоящего раздела охватывают работы по армированию железобетонных изделий до начала формования, а в некоторых случаях (в зависимости от конструкций изделий) в процессе формования изделий.
Нормативы предусматривают укладку арматурных каркасов и сеток в форму, а также и предварительное натяжение арматуры методом электронагрева.
Нормативами предусмотрена подноска арматуры в пределах рабочего места до 20 метров.
Содержание работы
Подноска (подвозка краном) арматуры к рабочему месту на расстояние до 20 метров, установка арматурных каркасов и сеток в форму: закрепление при необходимости арматурных элементов между собой электроприхваткой, вязальной проволокой или штырями в проектном положении.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
а) При укладке арматуры вручную
Всего арматуры, кг до | Вид армирования | N п/п | |
пространственные каркасы | плоские каркасы и отдельные арматурные элементы | ||
10 | 2,5 | 3,4 | 1 |
30 | 3,4 | 5,0 | 2 |
50 | 4,7 | 6,4 | 3 |
70 | 5,5 | 9,2 | 4 |
100 | 6,4 | 11,2 | 5 |
150 | 7,0 | 13,7 | 6 |
200 | 8,1 | 18,5 | 7 |
а | б | ||
б) При установке арматуры краном
Тип крана | Вид армирования | N п/п | |
пространственные каркасы | плоские каркасы и отдельные арматурные элементы | ||
Мостовой кран и кран-балка | 3,8 | 8,2 | 1 |
Башенный кран, козловой, кран-балка и тельфер с ручным управлением | 4,9 | 9,2 | 2 |
а | б | ||
и укладка их в форму (поддон)
Содержание работы
Укладка стержней в контакты электронагревательной установки. Включение тока, наблюдение за нагреванием, выключение тока. Переноска нагретых стержней и укладка их в форму с закреплением концов.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ В ЧЕЛ.-МИН.
Диаметр стержней в мм, до | Количество стержней | N п/п | |||||
2 | 4 | 6 | 8 | 10 | 12 | ||
8 | 3,4 | 6,8 | 10,2 | 13,6 | 17,0 | 20,4 | 1 |
10 | 3,6 | 7,2 | 10,8 | 14,4 | 18,0 | 21,6 | 2 |
12 | 3,8 | 7,7 | 11,5 | 15,4 | 19,2 | 23,0 | 3 |
14 | 4,1 | 8,2 | 12,3 | 16,4 | 20,5 | 24,6 | 4 |
16 | 4,4 | 8,8 | 13,2 | 17,4 | 21,8 | 26,2 | 5 |
18 | 4,7 | 9,4 | 14,1 | 18,8 | 23,5 | 28,2 | 6 |
20 | 5,0 | 9,9 | 14,85 | 19,8 | 24,8 | 29,7 | 7 |
22 | 5,2 | 10,4 | 15,6 | 20,6 | 26,0 | 31,2 | 8 |
24 | 5,5 | 11,0 | 16,5 | 22,0 | 27,5 | 33,0 | 9 |
а | б | в | г | д | е | ||
Содержание работы
Подноска монтажных петель, закладных деталей, фиксаторов в пределах рабочего места; установка их в форму и закрепление в проектном положении; по окончании формования выемка фиксаторов из формы.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операции | Количество элементов в 1 изделие, шт., до | N п/п | ||||
2 | 4 | 6 | 8 | 10 | ||
Установка монтажных петель | ||||||
без фиксации | 0,52 | 1,0 | 1,4 | 1,8 | 2,2 | 1 |
с фиксацией | 2,4 | 4,7 | 6,8 | 8,9 | 11,2 | 2 |
Установка закладных деталей | ||||||
без фиксации | 0,52 | 1,0 | 1,4 | 1,8 | 2,2 | 3 |
с фиксацией | 2,8 | 5,4 | 7,6 | 10,0 | 12,2 | 4 |
Выемка фиксаторов | 0,42 | 0,8 | 1,2 | 1,6 | 2,0 | 5 |
а | б | в | г | д | ||
Применение: 1. Нормативы времени в карте даны при количестве элементов в одном изделии до 10 шт. На каждый последующий элемент и нормативам времени добавлять:
При установке монтажных петель
без фиксации - 0,26 чел.-мин.
с фиксацией - 1,2 чел.-мин.
При установке закладных деталей
без фиксации - 0,26 чел.-мин.
с фиксацией - 1,4 чел.-мин.
При выемке фиксатора - 0,22 чел.-мин.
2. Нормативами предусмотрена подноска и установка монтажных петель и закладных деталей весом до 5 кг.
При весе петель и закладных деталей более предусмотренного веса к нормативам следует применять коэффициент 1,3.
Содержание работы
Установка под арматуру бетонных (пластмассовых) прокладок для образования защитного слоя бетона с привязкой их к арматурным сетям или стержням.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Площадь изделий, м2, до | с креплением | без крепления | N п/п |
0,5 | 0,4 | 0,3 | 1 |
1 | 0,8 | 0,5 | 2 |
2 | 1,6 | 1,0 | 3 |
4 | 2,8 | 1,3 | 4 |
6 | 3,7 | 1,5 | 5 |
8 | 4,2 | 1,8 | 6 |
10 | 5,0 | 2,0 | 7 |
более 10 | 6,1 | 3,0 | 8 |
а | б |
В нормативах настоящего раздела предусмотрено: укладка бетонной смеси в форму при помощи бетоноукладчика, бадьи, бункера и в отдельных случаях - вручную; разравнивание бетонной смеси на виброплощадке; отделка поверхности изделия после формовки с высвобождением монтажных петель и заделкой дефектов.
Управление всеми механизмами формовочного агрегата ведется с центрального поста управления или с пультов, расположенных непосредственно на механизмах. В состав формовочного агрегата входят следующие механизмы: виброплощадка, виброщит, бетоноукладчик, оборудованный кареткой с пустотообразователями, цепным толкателем.
и подача бетонной смеси к виброплощадке
Содержание работы
Подача бетоноукладчика от виброплощадки к раздаточному бункеру и установка его под раздаточный бункер. Открывание и закрывание шибера раздаточного бункера. Заполнение бункера бетоноукладчика бетонной смесью. Перемещение бетоноукладчика бетонной смесью. Перемещение бетоноукладчика от раздаточного бункера к виброплощадке.
Исполнитель: машинист бетоноукладчика.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Способ управления бетоноукладчиком | При объеме бетона в изделии, м3 | N п/п | ||||
0,2 | 0,5 | 1,0 | 1,5 | более 1,5 | ||
С центрального пульта управления | 0,3 | 0,6 | 1,6 | 2,3 | 3,0 | 1 |
С присутствием рабочего | 0,34 | 0,86 | 1,7 | 2,6 | 3,4 | 2 |
а | б | в | г | д | ||
Содержание работы
Заполнение бункера бетонной смесью из автосамосвала, очистка кузова машины от налипшего бетона.
Подбор рассыпавшегося бетона и загрузка его в бункер.
Исполнитель: бункеровщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Объем бетона за одно заполнение, куб. м | При объеме бетона в изделии, м3 | N п/п | ||||
0,2 | 0,5 | 1,0 | 1,5 | более 1,5 | ||
1 | 0,49 | 1,2 | 2,5 | 3,7 | 4,9 | 1 |
более 1 | 1,0 | 2,2 | 3,0 | 4,0 | 2 | |
а | б | в | г | д | ||
(съем формы с вибростола)
Содержание работы
Строповка формы крючками траверсы за петли, подача сигналов крановщику при подъеме формы, установка формы на вибростол, расстроповка. По окончании формования - съем формы с вибростола.
Исполнитель: расформовщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименования операций | Количество изделий в форме | N п/п | |||
1 | 2 | 4 | более 4-х | ||
Установка форм на вибростол | |||||
а) краном | 1,03 | 0,76 | 0,44 | 0,33 | 1 |
б) тельфером | 1,75 | 1,36 | 0,75 | 0,66 | 2 |
Съем с вибростола | |||||
а) краном | 1,03 | 0,76 | 0,44 | 0,33 | 3 |
б) тельфером | 1,75 | 1,36 | 0,75 | 0,66 | 4 |
а | б | в | г | ||
Примечание: Нормативы времени в карте даны на условия применения крючковых траверс. При использовании автозахвата к нормативам времени следует применять коэффициент 0,7.
Содержание работы
Подача порожней бадьи краном к раздаточному бункеру (для заполнения бетонной смесью). Установка под загрузку. Заполнение бадьи бетонной смесью. Перемещение бадьи к виброплощадке на расстояние 10 метров.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операции | При объеме бетона в изделии, м3 | N п/п | ||||
0,2 | 0,5 | 1,0 | 1,5 | более 1,5 | ||
Подача, заполнение, перемещение смеси на расстояние 10 м | 0,4 | 1,1 | 2,1 | 3,1 | 4,2 | 1 |
а | б | в | г | д | ||
Примечание: На каждые последующие 10 м перемещения следует применять к нормативам коэффициент 1,3.
Содержание работы
Управление бетоноукладчиком с пульта управления, подача его к форме, укладка фактурного слоя равномерно по всей поверхности формы, установка бетоноукладчика в исходное положение.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
При количестве изделий в форме | Площадь разравниваемой поверхности, м2, до | N п/п | |||||||
1 | 2 | 3 | 5 | 7 | 10 | 15 | 20 | ||
1 | 0,42 | 0,63 | 1,1 | 1,7 | 2,5 | 3,4 | 5,5 | 7,1 | 1 |
2 | 0,35 | 0,50 | 0,88 | 1,36 | 2,0 | 2,7 | 4,4 | 5,7 | 2 |
более 2-х | 0,28 | 0,47 | 0,83 | 1,3 | 1,9 | 2,6 | 4,1 | 5,3 | 3 |
а | 6 | в | г | д | в | ж | з | ||
Содержание работы
Разравнивание нижнего фактурного слоя ручным инструментом равномерно по всей поверхности формы.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
При количестве изделий в форме | Площадь разравниваемой поверхности в м2 до: | N п/п | |||||||
1 | 2 | 3 | 5 | 7 | 10 | 15 | 20 | ||
1 | 0,63 | 0,85 | 1,4 | 2,3 | 3,4 | 4,5 | 7,4 | 9,7 | 1 |
2 | 0,50 | 0,68 | 1,1 | 1,8 | 2,7 | 3,6 | 5,9 | 7,8 | 2 |
более 2-х | 0,45 | 0,65 | 1,0 | 1,72 | 2,6 | 3,4 | 5,6 | 7,3 | 3 |
а | б | в | г | д | е | ж | з | ||
Содержание работы
Включение штукатурного агрегата, нанесение через форсунку растворонасоса цементного раствора, толщиной 2 мм на дно формы, выключение агрегата.
Исполнитель: формовщик железобетонных изделий и конструкций.
Норматив времени на один м2 формы - 0,42 чел.-мин.
Содержание работы
Управление бетоноукладчиком с пульта управления. Подача бетоноукладчика к форме. Укладка бетонной смеси в форму бетоноукладчиком и разравнивание ее по форме; установка бетоноукладчика в исходное положение.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ В ЧЕЛ.-МИН.
При объеме бетона в одном изделии, м3 | Количество изделий в форме | N п/п | ||||
1 | 2 | 4 | 6 | более 6-ти | ||
Простой конфигурации | ||||||
0,2 | 2,0 | 1,5 | 1,2 | 0,9 | 0,7 | 1 |
0,5 | 2,6 | 2,0 | 1,5 | 1,2 | 0,9 | 2 |
1,0 | 3,0 | 2,3 | 1,8 | 1,4 | 1,0 | 3 |
1,5 | 3,5 | 2,7 | 2,1 | 1,6 | - | 4 |
2,0 | 4,6 | 3,1 | 2,4 | - | - | 5 |
более 2-х | 5,4 | 3,6 | - | - | - | 6 |
а | б | в | г | д | ||
Сложной конфигурации | ||||||
0,2 | 3,0 | 2,1 | 1,4 | 1,0 | 0,8 | 7 |
0,5 | 3,8 | 2,4 | 1,6 | 1,3 | 1,0 | 8 |
1,0 | 4,2 | 3,0 | 1,9 | 1,6 | 1,2 | 9 |
1,5 | 5,1 | 3,8 | 2,3 | 1,8 | - | 10 |
2,0 | 6,2 | 4,6 | 2,8 | - | - | 11 |
более 2-х | 7,2 | 5,4 | - | - | - | 12 |
а | б | в | г | д | ||
Примечание: Нормативы времени в карте даны на условие укладки бетонной смеси бетоноукладчиком. При укладке бетона из бункера (бадьи) к данным нормативам применять коэффициент 1,2.
Содержание работы
Включение виброплощадки, уплотнение бетонной смеси вибрацией и разравнивание по форме ручным инструментом; по окончании уплотнения - выключение виброплощадки.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
При толщине изделий, см, до | К-во изделий в форме, шт. | Площадь разравниваемой поверхности изделий, м2, до | N п/п | ||||||||||
0,2 | 0,5 | 1 | 2 | 3 | 4 | 5 | 8 | 10 | 15 | 20 | |||
30 | 1 | 1,1 | 1,5 | 2,0 | 2,7 | 3,6 | 4,6 | 5,7 | 7,6 | 10,1 | 13,4 | 16,3 | 1 |
2 | 0,75 | 1,05 | 1,4 | 1,9 | 2,5 | 3,2 | 4,0 | 5,3 | 7,1 | 9,4 | 11,5 | 2 | |
4 | 0,63 | 0,74 | 0,96 | 1,3 | 1,8 | 2,2 | 2,8 | 3,7 | - | - | - | 3 | |
6 | 0,40 | 0,51 | 0,68 | 0,98 | 1,35 | 1,65 | 2,1 | - | - | - | - | 4 | |
более | 6 | 0,28 | 0,34 | 0,51 | 0,73 | 1,02 | 1,24 | 1,58 | - | - | - | - | 5 |
более 30 | 1 | 1,2 | 1,6 | 2,1 | 2,9 | 3,9 | 4,9 | 6,1 | 8,1 | 10,8 | 14,4 | 17,6 | 6 |
2 | 0,9 | 1,12 | 1,5 | 2,0 | 2,7 | 3,4 | 4,3 | 5,7 | 7,6 | 10,1 | 12,3 | 7 | |
4 | 0,7 | 0,78 | 1,05 | 1,4 | 1,9 | 2,4 | 3,0 | 4,0 | - | - | - | 8 | |
6 | 0,45 | 0,52 | 0,79 | 1,05 | 1,4 | 1,8 | 2,3 | - | - | - | - | 9 | |
более | 6 | 0,3 | 0,36 | 0,6 | 0,79 | 1,1 | 1,4 | 1,7 | - | - | - | - | 10 |
Примечание: При уплотнении жесткой бетонной смеси к нормативам применять коэффициент 1,15.
Содержание работы
Управление бетоноукладчиком с пульта управления; подача его к форме. Укладка фактурного слоя равномерно по всей поверхности формы. Установка бетоноукладчика в исходное положение.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операции | Площадь разравниваемой поверхности, м2, до | N п/п | |||||||||
0,2 | 0,5 | 1 | 2 | 3 | 4 | 5 | 8 | 10 | более 10 | ||
Укладка верхнего фактурного слоя | 0,35 | 0,46 | 0,6 | 0,78 | 1,3 | 2,1 | 3,1 | 4,2 | 6,8 | 8,8 | 1 |
а | б | в | г | д | е | ж | з | и | к | ||
Примечание: Время в карте дано на изготовление одного изделия в форме. При наличии в форме более одного изделия к нормативам времени применять коэффициент 0,8.
Содержание работы
Разравнивание верхнего фактурного слоя ручным инструментом равномерно по всей поверхности формы.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операции | Площадь разравниваемой поверхности, м2, до: | N п/п | |||||||||
0,2 | 0,5 | 1 | 2 | 3 | 4 | 5 | 8 | 10 | более 10-ти | ||
Разравнивание фактурного слоя | 0,43 | 0,52 | 0,77 | 1,0 | 1,7 | 2,6 | 4,0 | 5,3 | 8,6 | 11,2 | 1 |
а | б | в | г | д | е | ж | з | и | к | ||
Примечание: Время в карте дано на изготовление одного изделия в форме. При наличии в форме более одного изделия к нормативам времени применять коэффициент 0,8.
Содержание работы
а) Механический способ установки пустотообразователей
Управление вводом и выводом пустотообразователей с пульта управления. Включение и выключение каретки пустотообразователей для их ввода и вывода.
б) Ручная установка пустотообразователей
Установка в форму пустотообразователей вручную, выемка их из формы по окончании процесса формования изделия.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операций | Способ ввода и вывода пустотообразователей | N п/п | |
механический | ручной | ||
Ввод пустотообразователей | 1,3 | 6,7 | 1 |
Вывод пустотообразователей | 1,1 | 6,7 | 2 |
а | б | ||
Примечание: Ввод и вывод пустотообразователей вручную предусмотрен в размере 5 штук в одном изделии. При укладке пустотообразователей в большем или меньшем количестве на каждый укладываемый пустотообразователь следует применять норматив 1,3 чел.-мин.
и съем пригрузочного шита
Содержание работы
Установка пригрузочного щита на форму с пульта управления или при помощи крана со строповкой, перемещением и расстроповкой. Уплотнение бетонной массы, после формования - подъем пригрузочного щита и установка его в исходное положение.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Способ управления | При кол-ве изделий в форме | N п/п | |
1-го | 2-х | ||
а) с пульта управления | 2,0 | 1,0 | 1 |
б) краном или тельфером | 2,8 | 1,4 | 2 |
а | б | ||
свежезаформованного изделия
Содержание работы
Включение механизма, заглаживание механическим валиком поверхности свежезаформованного изделия, отвод механизма в исходное положение и выключение его.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
При кол-ве изделий в форме | Длина заглаживаемого изделия в м, до | N п/п | |||
1 | 3 | 5 | 7 | ||
1 | 4,0 | 4,6 | 5,2 | 5,8 | 1 |
2 | 2,0 | 2,3 | 2,7 | 3,1 | 2 |
более 2-х | 1,0 | 1,2 | 1,4 | 1,6 | 3 |
Содержание работы
Отделка поверхности свежезаформованного изделия ручным инструментом. Высвобождение монтажных петель. Заделка дефектов в изделии. Очистка закладных деталей.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Условия выполнения операции | Площадь поверхности, м2, до: | N п/п | ||||||||||
0,2 | 0,5 | 1 | 2 | 3 | 4 | 5 | 7 | 9 | 10 | Более 10 | ||
а) После уплотнения пригрузочным щитом | ||||||||||||
в форме | 0,17 | 0,25 | 0,39 | 0,91 | 1,3 | 1,8 | 2,3 | 3,1 | 4,2 | 5,0 | 8,8 | 1 |
на поддоне | 0,30 | 0,42 | 0,66 | 1,5 | 2,2 | 3,0 | 4,0 | 5,3 | 7,0 | 8,4 | 15,0 | 2 |
б) без пригрузочного щита | ||||||||||||
в форме | 0,28 | 0,36 | 0,56 | 1,3 | 1,9 | 2,6 | 3,4 | 4,5 | 5,9 | 7,0 | 12,2 | 3 |
на поддоне | 0,50 | 0,62 | 0,96 | 2,3 | 3,2 | 4,6 | 5,8 | 7,8 | 10,4 | 12,4 | 22,0 | 4 |
а | б | в | г | д | е | ж | з | и | к | л | ||
Содержание работы
Доводка поверхности изделия до полной заводской готовности с необходимой шпаклевкой, затиркой поверхности ручным инструментом, устранением трещин, сколов, раковин и других дефектов. Подноска цементно-песчаного раствора вручную и на расстояние до 50 м.
Исполнитель: отделочник железобетонных и бетонных изделий.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операций | Площадь затираемой поверхности изделий, м2 | N п/п | |||||||
0,2 | 0,5 | 1 | 2 | 3 | 4 | 5 | 6 | ||
Затирка поверхности изделий, прошедших термообработку | 1,2 | 1,7 | 2,3 | 4,6 | 7,6 | 10,7 | 13,8 | 16,8 | 1 |
а | б | в | г | д | е | ж | з | ||
Примечание: Нормативы времени в карте даны на условия затирки поверхности изделия площадью до 6 кв. м. На каждый последующий кв. м площади к нормативам времени добавлять 3,0 чел.-мин.
Содержание работы
Очистка поверхности изделий от бумаги и наплывов бетона. Промывка поверхности изделия вручную или механически. Уборка отходов в контейнер.
Исполнитель: мойщик панелей и форм.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Способ очистки | Площадь облицованной поверхности, м2, до: | N п/п | |||||
5 | 8 | 11 | 14 | 17 | 20 | ||
С применением машин | 12,4 | 20,0 | 27,2 | 34,5 | 41,6 | 48,7 | 1 |
Вручную | 20,0 | 26,6 | 34,7 | 42,8 | 50,0 | 57,2 | 2 |
а | б | в | г | д | е | ||
Содержание работы
Подноска облицовочных ковриков, рулонов плотной бумаги и клея к рабочему месту. Укладка ковриков облицовочной плиткой в форму (поддон) с предварительной укладкой плотной бумаги, нанесением клея.
Исполнитель: формовщик железобетонных изделий и конструкций.
НОРМАТИВ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операций | Площадь изделия, м2, до: | N п/п | |||||
5 | 8 | 11 | 14 | 17 | 20 | ||
Укладка ковриков облицовочной плиткой - укрупненных | 4,5 | 6,8 | 9,1 | 11,3 | 13,4 | 15,4 | 1 |
Стандартных | 8,0 | 10,7 | 13,5 | 16,2 | 18,7 | 21,2 | 2 |
а | б | в | г | д | е | ||
Содержание работы
а) При изготовлении пробок на пневмостанке
Укладка в цилиндр пневмостанка бетонной смеси, закрывание цилиндра крышкой, сжатие смеси при помощи пневмоустройства, извлечение пробки из цилиндра.
б) При изготовлении пробок в формах
Подготовка форм с очисткой и смазкой их, укладка вручную бетонной смеси, установка форм на виброплощадку, вибрация, выемка бетонных пробок из форм.
Исполнитель: формовщик железобетонных изделий и конструкций.
Нормативы времени на изготовление одной бетонной пробки:
а) на пневмостанке - 0,37 чел.-мин.
б) в формах - 0,47 чел.-мин.
Содержание работы
Подноска пробок в пределах рабочего места, установка их в отверстия изделия, заглаживание торцов изделия по месту установки пробок.
Исполнитель: формовщик железобетонных изделий и конструкций.
Норматив времени на одну бетонную пробку в изделие - 1,4 чел.-мин.
Содержание работы
Подноска в пределах рабочего места краски, маркировка изделия кистью с помощью трафарета.
Исполнитель: маркировщик.
Норматив времени на маркировку одного изделия - 3,2 чел.-мин.
Содержание работы
Осмотр поверхности изделия. Удаление дефектов плиток ручным инструментом. Установка новых плиток.
Исполнитель: отделочник железобетонных и бетонных изделий.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Вид облицовки | Площадь облицованной поверхности в кв. м до: | N п/п | |||
5 | 10 | 15 | 20 | ||
Керамическая | 11,6 | 19,0 | 25,2 | 31,4 | 1 |
Стеклянная | 27,2 | 34,4 | 40,6 | 46,8 | 2 |
а | б | в | г | ||
Нормативы настоящего раздела охватывают работы по транспортировке форм (поддонов), изделий, арматуры, конвейеров и всех других грузов - кранами, на самоходных тележках, вручную. Время смены траверс (захватов) входят в обслуживание рабочего места и отдельной оплате не подлежит.
арматуры мостовым краном
Строповка изделий (груза). Подача сигнала крановщику. Сопровождение изделий (груза) при перемещении. Установка изделий (груза) в штабель, на склад, расстроповка.
Исполнитель: строповщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операции | Норматив времени при количестве транспортируемого груза (форм, изделий), шт., до: | N п/п | ||
1 | 2 | 4 | ||
Строповка изделий (грузов) с крюками крана | 0,25 | 0,12 | 0,06 | 1 |
Установка изделий (груза) в штабель или площадку; расстроповка | 0,54 | 0,27 | 0,13 | 2 |
Сопровождение изделий (груза) при перемещении до 10 м | 0,41 | 0,20 | 0,10 | 3 |
Перемещение на большее расстояние на каждые последующие 10 м добавлять | 0,21 | 0,10 | 0,05 | 4 |
а | б | в | ||
Примечание: При перемещении грузов или изделий козловым, башенным кранами или кран-балкой к нормативам времени следует применять коэффициент 1,2; при перемещении грузов или изделий тельфером или кран-балкой с ручным управлением следует к нормативам времени применять коэффициент 1,4.
тележке и возвращение порожней тележки
Содержание работы
Перемещение самоходной тележки, груженной арматурой, готовыми изделиями, бетонной смесью и другими грузами. По окончании разгрузки - возвращение порожней тележки под загрузку.
Исполнитель: транспортировщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
При перемещении тележки | Расстояние перемещения в метрах | N п/п | |||||
10 | 20 | 40 | 50 | 70 | более 70 | ||
С грузом или порожней | 0,4 | 0,5 | 0,7 | 0,8 | 1,0 | 1,1 | 1 |
а | б | в | г | д | е | ||
или тельфером с одного пути на другой
Содержание работы
Строповка груженой или порожней вагонетки. Перемещение вагонетки на расстояние до 10 м и установка на другой рельсовый путь, расстроповка.
Исполнитель: стропальщик.
Норматив времени на одну вагонетку - 2,2 чел.-мин.
Примечание: На каждые последующие 10 метров перемещения вагонетки к нормативам времени следует добавлять 0,65 чел.-мин.
изделий в форме вручную
Содержание работы
Съем изделий и форм с изделиями с виброплощадки. Относка на расстояние до 10 м. Установка изделий на вагонетку, в штабель.
Исполнитель: расформовщик.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНУ ПЕРЕНОСКУ ИЗДЕЛИЯ, ЧЕЛ.-МИН.
Наименование груза | При одновременной переноске | N п/п | |
1 | 2 | ||
Формы | 0,85 | 0,43 | 1 |
Железобетонные изделия | 1,2 | 0,60 | 2 |
а | б | ||
Примечание: При переноске грузов на большее расстояние на каждые последующие 10 м следует добавлять на форму 0,26 чел.-мин., на изделие - 0,36 чел.-мин.
Содержание работы
Переноска каркасов, сеток, стержней, монтажных петель и других грузов и укладка их в штабель или контейнер.
Исполнитель: подсобный (транспортный) рабочий.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Расстояние переноски, м, до | Масса переносимого груза, кг, до | N п/п | ||
30 | 40 | более 40 | ||
10 | 1,3 | 2,9 | 5,5 | 1 |
30 | 2,3 | 4,1 | 5,6 | 2 |
50 | 3,4 | 5,3 | 7,8 | 3 |
70 | 4,4 | 6,5 | 8,9 | 4 |
80 | 5,1 | 7,1 | 9,4 | 5 |
а | б | в | ||
Содержание работы
Наполнение ведер смазкой и подноска их на расстояние до 10 м.
Исполнитель: подсобный (транспортный) рабочий.
НОРМАТИВЫ ВРЕМЕНИ НА ОДНО ИЗДЕЛИЕ, ЧЕЛ.-МИН.
Наименование операций | Площадь смазываемой поверхности, м2, до | N п/п | |||||
3 | 5 | 7 | 10 | 15 | 20 | ||
Подноска смазочного материала | 0,3 | 0,5 | 0,7 | 1,0 | 1,5 | 2,0 | 1 |
Примечание: На каждые последующие 10 м подноски к нормативам времени следует добавить 0,2 мин.
готовой продукции с укладкой прокладок
Содержание работы
Строповка изделий крючковой траверсой, укладка прокладок, установка изделия на прокладки, расстроповка.
Исполнитель: стропальщик.
Нормативы времени на одно изделие - 2,2 чел.-мин.
на конвейерных линиях заводов сборного железобетона
1. Нормативы времени установлены на операции, выполняемые на формовочных машинах конвейерных линий при изготовлении многопустотных панелей перекрытий, крупнопанельных плит покрытия производственных зданий, наружных стеновых панелей, вентиляционных блоков, блоков внутренних стен.
2. Учитывая то, что конвейерная линия обслуживается комплексной бригадой, в которой существует полная взаимозаменяемость, рабочие имеют возможность отдыхать поочередно. Поэтому время на отдых и личные надобности в сумму регламентированных затрат не включается.
Регламентированные затраты времени в работе
формовочных машин при конвейерном способе производства
N п/п | Категория затрат времени | Нормативы времени в процентах от оперативного времени |
1. | Подготовительно-заключительная работа | 5,0 |
2. | Обслуживание рабочего места | 6,0 |
3. | Перерывы, обусловленные технологией и организацией производства | 9,0 |
панелей перекрытий на широком конвейере
N п/п | Наименование операций | Время работы формовочной машины на 1 норму, мин. | ||
СМ-520А | СМ-533А | КЖБ-158 | ||
1 | 2 | 3 | 4 | 5 |
1. | Продвижение формовагонеток по конвейеру и опускание бортоснастки и вибровкладышей | 2,15 | 2,15 | 1,48 |
2. | Ввод пустотообразователей | - | - | 0,95 |
3. | Установка и снятие разделительного вкладыша | 1,04 | 1,04 | 1,04 |
4. | Укладка арматуры в форму отдельными элементами на формовочном посту При весе укладываемой арматуры в 1 изделие | |||
до 35 кг | 1,54 | 1,54 | 1,54 | |
более 35 кг | 3,31 | 3,31 | 3,31 | |
5. | Установка объемного каркаса в форму на формовочном посту вручную | 0,43 | 0,43 | 0,43 |
6. | Подача бетоноукладчика к месту формовки | 0,68 | - | 0,68 |
7. | Укладка в форму, разравнивание и уплотнение бетонной смеси: | |||
а) на формовочных машинах, оборудованных пригрузочным щитом | 3,72 | 3,72 | 2,89 | |
б) на машинах, не имеющих пригрузочного щита | 5,72 | 5,72 | 3,88 | |
8. | Подача и установка пригрузочного щита и уплотнение бетонной смеси с пригрузом | 2,6 | 2,6 | 1,49 |
9. | Вывод пустотообразователей | - | - | 0,95 |
10. | Подъем и отвод пригрузочного щита, бортоснастки и пустотообразователей, очистка бортоснастки | 2,81 | 2,81 | 0,72 |
перекрытий на узком конвейере
N п/п | Наименование операций | Время работы формовочной машины на 1 форму, мин. | |||
Тип машины | |||||
КЖБ-384 | КЖБ-706 | КЖБ-381 | 5467-А | ||
1. | Продвижение формовагонетки по конвейеру и опускание бортоснастки | 1,48 | - | - | - |
2. | Продвижение конвейера и подъем формовагонетки | - | 1,41 | 2,48 | 2,48 |
3. | Ввод вибровкладышей | 0,95 | 0,95 | 1,57 | 1,57 |
4. | Установка и снятие разделительного вкладыша | 1,04 | 1,04 | 1,04 | 1,04 |
5. | Укладка арматуры в форму отдельными элементами на формовочном посту при весе укладываемой арматуры: | ||||
до 35 кг | 1,54 | 1,54 | 1,54 | 1,54 | |
более 35 кг | 3,31 | 3,31 | 3,31 | 3,31 | |
6. | Установка на формовочном посту объемного каркаса в форму вручную | 0,43 | 0,43 | 0,43 | 0,43 |
7. | Укладка в форму, разравнивание и уплотнение бетонной смеси: | ||||
а) на формовочных машинах, оборудованных пригрузочным щитом | 3,0 | 3,0 | 3,0 | 4,40 | |
б) на формовочных машинах, не имеющих пригрузочного щита | 3,88 | 3,88 | 3,88 | 4,69 | |
8. | Подача и установка пригрузочного щита и уплотнение бетонной смеси щитом | 1,49 | 1,49 | 1,49 | 1,49 |
9. | Вывод вибровкладышей | 0,95 | 0,95 | 1,57 | 1,57 |
10. | Подъем и отвод пригрузочного щита | 0,72 | 0,72 | 0,72 | 0,72 |
11. | Опускание формовагонетки | - | 0,61 | 0,61 | 0,61 |
N п/п | Наименование операций | Время работы формовочной машины на одну формовагонетку, мин. |
1 | 2 | 3 |
Продвижение формовагонетки по конвейеру и установка ее на виброплощадку | 1,5 | |
Закрывание бортоснастки, поправка уложенной арматуры, установка монтажных петель с привязкой их вязальной проволокой | 5,5 | |
Ввод в форму разделительного борта | 1,2 | |
Укладка нижнего слоя бетона, разравнивание его по форме уплотнения вибрацией; ввод в форму пустотообразователей | 4,7 | |
Укладка бетонной смеси, разравнивание и уплотнение вибрацией | 8,1 | |
Заглаживание открытой поверхности свежезаформованного изделия механическим валиком | 3,8 | |
Вывод из формы пустотообразователей и разделительного борта, раскрывание бортоснастки | 4,6 | |
1. | Продвижение формовагонетки по конвейеру | 0,85 |
2. | Укладка бетонной смеси в форму | 2,3 |
3. | Вибрация и разравнивание бетонной смеси по форме | 2,0 |
4. | Укладка верхней арматуры сетки в форму | 0,5 |
5. | Дополнительная укладка бетонной смеси в форму; разравнивание бетонной смеси и уплотнение вибрацией | 1,5 |
1. | Продвижение формовагонетки по конвейеру и установка ее на виброплощадку | 1,5 |
2. | Закрывание бортоснастки, поправка арматуры в форме, установка монтажных петель с привязкой их вязательной проволокой | 4,5 |
3. | Укладка нижнего фактурного слоя, разравнивание его по форме и уплотнение вибрацией | 7,7 |
4. | Укладка керамзитобетонной смеси, разравнивание ее по форме и уплотнение вибрацией | 11,2 |
5. | Дополнительная досыпка керамзитобетонной смеси в форму с одновременным разравниванием и уплотнением вибрацией | 5,8 |
6. | Укладка верхнего фактурного слоя, разравнивание его по форме и уплотнение вибрацией | 5,2 |
7. | Раскрывание бортоснастки; продвижение формовагонетки по конвейеру; съем ее с виброплощадки | 3,2 |
1. | Продвижение формовагонетки по конвейеру и установка ее на виброплощадку | 3,08 |
2. | Укладка, разравнивание и уплотнение бетонной смеси | 6,66 |
по обслуживанию конвейерных технологических линий заводов
сборного железобетона
панелей перекрытий
Наименование рабочих постов и основная характеристика выполняемой работы | Наименование профессий | Разряд работы | Количество рабочих, обслуживающих | |
широкий конвейер | узкий конвейер | |||
1. Подготовка формы | ||||
Приемка формовагонеток на конвейер, обрезка стержней и распалубка изделий. Транспортировка изделий на склад | Расформовщик | 3 | 2 | 2 |
Смазка формовагонеток. Укладка нижней арматурной сетки в формовагонетку | Формовщик железобетонных изделий и конструкций | 3 | 1 | 1 |
2. Формование изделий | ||||
Укладка в формовагонетку каркаса и верхней сетки. Укладка бетонной смеси. Включение формовочного агрегата, уплотнение бетонной смеси, по окончании уплотнения выключение формовочного агрегата | Машинист формовочного агрегата | 5 | 1 | 1 |
Укладка и крепление монтажных петель. Укладка, разравнивание и уплотнение бетонной смеси | Формовщик железобетонных изделий и конструкций | 3 | 3 | 2 |
3. Отделка изделий | ||||
Высвобождение монтажных петель и отделка изделий | Отделочник железобетонных изделий и бетонных | 3 | 3 | 2 |
Всего: | 10 | 8 | ||
Наименование рабочих постов и основная характеристика выполняемой работы | Наименование профессий | Разряды работы | Кол-во рабочих |
1. Подготовка форм | |||
Съем изделия с формовагонетки, установка его на складе готовой продукции | Расформовщик | 3 | 1 |
Очистка и смазка формовагонетки, укладка арматурного каркаса | Формовщик железобетонных изделий и конструкций | 3 | 1 |
2. Формование изделий | |||
Управление бетоноукладчиком, пустотообразователями, включение формовочного агрегата, уплотнение бетонной смеси, по окончании уплотнения - выключение формовочного агрегата | Машинист формовочного агрегата | 5 | 1 |
Укладка бетонной смеси, разравнивание, уплотнение ее вибрацией | Формовщик железобетонных изделий и конструкций | 3 | 1 |
3. Отделка изделий | |||
Заглаживание поверхности свежезаформованных изделий машиной | Машинист затирочной машины | 3 | 1 |
Заглаживание поверхности свежезаформованных изделий вручную, отделка изделий после термообработки | Отделочник железобетонных и бетонных изделий | 3 | 3 |
Всего: | 8 | ||
1. Подготовка форм | |||
Распалубка изделия, транспортировка его на склад готовой продукции, очистка и смазка | Расформовщик | 3 | 1 |
2. Формование изделий | |||
Укладка бетонной смеси в формовагонетку бетоноукладчиком. Включение формовочного агрегата, уплотнение бетонной смеси, по окончании уплотнения - выключение формовочного агрегата | Машинист формовочного агрегата | 5 | 1 |
Укладка бетонной смеси, разравнивание, уплотнение ее вибрацией | Формовщик железобетонных изделий и конструкций | 3 | 1 |
3. Отделка изделий | |||
Заглаживание поверхности свежезаформованных изделий валковой затирочной машиной | Машинист затирочной машины | 3 | 1 |
Заглаживание поверхности свежезаформованных изделий вручную отделка изделий после термообработки | Отделочник железобетонных и бетонных изделий | 3 | 2 |
Всего: | 6 | ||
Наименование рабочих постов и основная характеристика выполняемой работы | Наименование профессий | Разряд работы | Кол-во рабочих |
1 | 2 | 3 | 4 |
1. Подготовка форм | |||
Строповка изделия крючками траверсы за монтажные петли. Съем изделия с формовагонетки краном, установка его на складе готовой продукции | Стропальщик | 3 | 1 |
Очистка и смазка формовагонетки | Расформовщик | 4 | 1 |
Укладка облицовочных ковриков в установленном порядке | Заготовщик облицовочных ковриков | 3 | 1 |
Укладка пространственного каркаса в форму | Формовщик железобетонных изделий и конструкций | 4 | 1 |
2. Формование изделий | |||
Участие в укладке в форму фактурного слоя (нижнего и верхнего), керамзитобетонной смеси; включение формовочного агрегата, уплотнение бетонной смеси, по окончании уплотнения - выключение формовочного агрегата | Машинист формовочного агрегата | 5 | 1 |
Укладка в форму фактурного слоя (низшего и верхнего), керамзитобетонной смеси; закрывание бортоснастки | Формовщик железобетонных изделий и конструкций | 4 | 1 |
3. Отделка изделий | |||
Заглаживание поверхности свежезаформованных изделий затирочной машиной | Машинист затирочной машины | 3 | 1 |
Заглаживание поверхности свежезаформованных изделий вручную; отделка поверхности изделий после термообработки; ремонт облицовочной поверхности | Отделочник железобетонных и бетонных изделий | 3 | 8 |
Очистка облицовочной поверхности изделий с промывкой машиной и доводкой вручную | Мойщик панелей и форм | 3 | 1 |
Установка оконного блока в проем с заделкой его, крепление, изоляцией, краской, установка сливов, крепление нащельников | Плотник | 4 | 2 |
Подача формовагонетки с рольганга на конвейер (и обратно) | Моторист передаточного моста | 4 | 1 |
Всего | 19 | ||
для производственных зданий | |||
1. Распалубка изделий | |||
Съем изделия с формовагонетки, установка его на складе готовой продукции. Приемка формовагонеток на конвейере | Расформовщик | 3 | 2 |
Очистка и смазка форм. Укладка пространственного арматурного каркаса и других элементов арматуры. | Формовщик железобетонных изделий и конструкций | 3 | 1 |
2. Формование изделий | |||
Участие в укладке в формовагонетку бетонной смеси. Включение формовочного агрегата, уплотнение бетонной смеси, по окончании уплотнения - выключение формовочного агрегата | Машинист формовочного агрегата | 5 | 1 |
Укладка бетонной смеси, разравнивание, уплотнение ее вибрацией | Формовщик железобетонных изделий и конструкций | 4 | 2 |
Отделка поверхности изделий | Отделочник железобетонных и бетонных изделий | 3 | 1 |
Всего: | 7 | ||
НА ПРОИЗВОДСТВО ЖЕЛЕЗОБЕТОННЫХ ИЗДЕЛИЙ И КОНСТРУКЦИЙ
НА АГРЕГАТНО-ПОТОЧНЫХ И КОНВЕЙЕРНЫХ ЛИНИЯХ
ЗАВОДОВ СБОРНОГО ЖЕЛЕЗОБЕТОНА
Типовые нормы времени рассчитаны по нормативам данного сборника и установлены на бригаду исполнителей в человеко-минутах.
Типовыми нормами предусмотрены следующие организационно-технические условия выполнения работ:
а) формовка изделий производится на виброплощадке;
б) технологическая линия обслуживается одним мостовым краном;
в) укладка бетона в формы осуществляется самоходным бетоноукладчиком, управляемым дистанционно, с пульта управления;
г) тепловлажностная обработка изделий осуществляется в камерах твердения ямного типа;
д) бетонная смесь подается одним самоходным бункером, передвигающимся по галерее от бетономешалки к нескольким формовочным постам;
е) вывозка изделий на склад готовой продукции производится самоходной тележкой;
ж) расстояния перемещения форм и изделий:
от виброплощадки до камер пропаривания - до 20 м;
от камеры пропаривания до поста распалубки - до 15 м;
от поста распалубки до виброплощадки - до 10 м;
на самоходной тележке до места разгрузки - до 15 м;
от самоходной тележки до места укладки в штабель - до 10 м.
Открывание ямной камеры, выгрузка заформованного изделия и установка на пост распалубки, распалубка формы, обрезка напряженной арматуры, установка изделий на тележку или в штабель, очистка и смазка форм вручную, укладка ковровой плитки по заданному рисунку. Электротермическое натяжение стержней и укладка их в упору формы; сборка формы, транспортировка подготовленной формы к посту формования и установка на вибростол; укладка в форму необходимой арматуры, монтажных петель и закладных деталей; установка и последующая выемка фиксаторов; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; отделка поверхности свежезаформованного изделия механическим способом и вручную; загрузка изделий с формой в камеру пропаривания; закрывание камеры; очистка облицовочной поверхности изделия при помощи моечной машины; ремонт облицовочной поверхности; подноска арматуры, закладных деталей, петель, смазочного и других материалов в пределах рабочего места.
Машинист бетоноукладчика 3 разр. | - 1 чел. |
Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
Расформовщик 3 разр. | - 2 чел. |
Мойщик панелей 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
Типоразмеры изделий | Количество изделий в форме | Норма времени | N п/п | |
на 1 изделие | на м3 | |||
НС-24-3 | 1 | 3,95 | 1,3 | 1 |
ПСП-30 (1, 2) | 1 | 3,59 | 1,7 | 2 |
НП-64-10 | 2 | 2,88 | 3,4 | 3 |
СВ-1-1 | 1 | 2,67 | 2,1 | 4 |
НП-601-12 | 1 | 1,75 | 6,9 | 5 |
СП-ЧП | 1 | 2,22 | 2,7 | 6 |
Н-24В | 1 | 3,27 | 1,4 | 7 |
НС-49-63 | 1 | 2,44 | 1,9 | 8 |
Открывание камер, выгрузка заформованного изделия, прошедшего термообработку из камеры и установка на пост распалубки, распалубка форм; очистка и смазка форм вручную; сборка форм; укладка необходимой арматуры, монтажных петель и закладных деталей в проектное положение; транспортировка формы краном на пост формовки и установка на вибростол, укладка бетонной смеси, разравнивание его по форме и уплотнение вибрацией; отделка поверхности свежезаформованного изделия; съем формы с вибростола и транспортировка в камеру пропаривания; закрывание камеры, подноска арматуры, смазочных и других материалов.
Машинист бетоноукладчика 3 разр. | - 1 чел. |
Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
Расформовщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
Типоразмеры изделий | Количество изделий в форме | Норма времени | N п/п | |
на 1 изделие | на м3 | |||
Панели железобетонные | ||||
П-1 | 1 | 2,05 | 0,9 | 1 |
П-2 | 1 | 2,25 | 0,7 | 2 |
П-6 | 1 | 1,21 | 2,5 | 3 |
П-9 | 1 | 1,27 | 1,3 | 4 |
В-14-1 | 1 | 2,14 | 1,2 | 5 |
В-19-3 | 1 | 1,28 | 1 | 6 |
Открывание ямных камер, выгрузка заформованного изделия, прошедшего термообработку из камеры и установка на пост распалубки; распалубка форм; очистка и смазка форм вручную; установка вкладыша в форму, арматурного каркаса, монтажных петель; транспортировка формы на вибростол, укладка бетонной смеси в форму, разравнивание его по форме и уплотнение вибрацией; отделка поверхности с свежезаформованного изделия вручную; выемка вкладыша из формы; съем заформованного изделия с вибростола и установка в камеру пропаривания; закрывание камеры; подноска необходимой арматуры, вкладышей, материалов в пределах рабочего места.
Машинист бетоноукладчика 3 разр. | - 1 чел. |
Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
Расформовщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
Типоразмеры изделий | Количество изделий в форме | Норма времени | N п/п | |
на 1 изделие | на м3 | |||
СНпр 12x350 | 4 | 0,56 | 0,4 | 1 |
СУ-4-30 | 4 | 0,56 | 1,5 | 2 |
Су-7-30 | 4 | 0,61 | 0,9 | 3 |
С-9-30 | 4 | 0,67 | 0,8 | 4 |
СН-6 | 4 | 0,65 | 1,2 | 5 |
СН-8 | 4 | 0,65 | 0,9 | 6 |
СН-9 | 4 | 0,59 | 2,0 | 7 |
СН-12 | 4 | 0,7 | 0,7 | 8 |
Открывание ямных камер; выгрузка форм с изделиями из камеры и установка на пост распалубки; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка форм вручную; сборка форм; заполнение бункера бетонной смесью и подача ее к виброплощадке краном; транспортировка подготовленной формы к месту; очистка и смазка форм вручную; сборка форм; заполнение бункера бетонной смесью и подача ее к виброплощадке краном; транспортировка подготовленной формы к месту формования и установка на вибростол; электротермическое натяжение стержней и укладка их в форму; укладка арматуры, закладных деталей и петель в форму; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска смазочного материала и арматуры в пределах рабочего места.
Машинист бетоноукладчика 3 разр. | - 1 чел. |
Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
Расформовщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
Типоразмеры изделий | Количество изделий в форме | Норма времени | N п/п | |
на 1 изделие | на м3 | |||
К-12-28 | 1 | 1,57 | 4,3 | 1 |
К-18-28 | 1 | 1,57 | 4,3 | 2 |
К-12-56 | 1 | 2,03 | 2,8 | 3 |
К-23-30 | 1 | 1,84 | 4,7 | 4 |
К-33-4-А1 | 1 | 2,07 | 3,8 | 5 |
К-56-3-14 | 1 | 2,05 | 2,2 | 6 |
К-04-1 | 1 | 1,29 | 3,4 | 7 |
К-1 | 1 | 2,74 | 1,1 | 8 |
Открывание ямных камер; выгрузка форм с изделиями из камеры и установка на пост распалубки; обрезка стержней; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка форм вручную; заполнение бункера бетонной смесью и подача ее к виброплощадке; транспортировка подготовленной формы к месту формования и установка ее на вибростол; укладка арматуры, закладных деталей и петель в форму; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска арматуры и смазочного материала в пределах рабочего места.
Машинист бетоноукладчика 3 разр. | - 1 чел. |
Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
Расформовщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
Типоразмеры изделий | Количество изделий в форме | Норма времени | N п/п | |
на 1 изделие | м3 | |||
Р-24-6 | 1 | 1,1 | 3,44 | 1 |
РМ-60-3 | 1 | 1,27 | 2,65 | 2 |
РВ-36-4,5 | 1 | 1,13 | 4,93 | 3 |
ШП-96 | 1 | 1,71 | 1,28 | 4 |
РВД-60-3 | 1 | 1,22 | 2,52 | 5 |
РР-30-5 | 1 | 1,17 | 2,54 | 6 |
Р2-7-57А | 1 | 1,92 | 1,81 | 7 |
РСЭ-8-3 | 1 | 2,23 | 1,35 | 8 |
Открывание ямных камер; выгрузка формы с изделиями из камеры и установка на пост распалубки; обрезка стержней; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка форм вручную; сборка форм; заполнение бункера бетонной смесью и подача ее к виброплощадке краном; транспортировка подготовленной формы к месту формования и установка на вибростол; укладка арматуры; закладных деталей и петель в форму; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; съем формы с вибростола и загрузка в пропарочную камеру; отделка поверхности свежезаформованного изделия; подноска арматуры и смазочного материала в пределах рабочего места.
Машинист бетоноукладчика 3 разр. | - 1 чел. |
Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
Расформовщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
Типоразмеры изделий | Количество изделий в форме | Норма времени | N п/п | |
на 1 изделие | м3 | |||
БО6-1 | 1 | 1,42 | 2,36 | 1 |
БД6-3 | 1 | 1,4 | 2,8 | 2 |
1 <...>4-0-15-3 | 1 | 2,02 | 0,75 | 3 |
Б-49-1П | 1 | 1,5 | 1,25 | 4 |
Б-3 | 1 | 2,26 | 1,7 | 5 |
БО-5 | 1 | 1,42 | 1,95 | 6 |
02-31 | 1 | 1,6 | 1,29 | 7 |
02-34 | 1 | 1,96 | 2,04 | 8 |
Открывание ямной камеры; выгрузка форм с изделиями и установка на пост распалубки; распалубка изделий с установкой на самоходную тележку; вывозка изделия самоходной тележкой на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка арматурной сетки и петель; заполнение бетоноукладчика и подача бетонной смеси к виброплощадке; транспортировка подготовленной формы к посту формования и установка на вибростол; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; отделка поверхности свежезаформованного изделия механически и вручную; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска арматуры и смазочного материала вручную в пределах рабочего места.
Машинист бетоноукладчика 3 разр. | - 1 чел. |
Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
Расформовщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
Типоразмеры изделий | Количество изделий в форме | Норма времени | N п/п | |
на 1 изделие | м3 | |||
Ф-16у | 2 | 0,89 | 0,9 | 1 |
ФП-20-20 | 2 | 0,88 | 0,88 | 2 |
Ф-28у | 2 | 0,69 | 0,74 | 3 |
СП-4 | 2 | 0,77 | 1,42 | 4 |
СП-5 | 2 | 0,79 | 1,16 | 5 |
СП-6 | 2 | 0,79 | 0,97 | 6 |
Ф-13 | 2 | 0,81 | 0,79 | 7 |
Открывание ямной камеры; выгрузка форм с изделиями и установка форм с изделиями на пост распалубки; распалубка изделий с установкой на самоходную тележку; вывозка изделия самоходной тележкой на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка арматурной сетки и петель; заполнение бетоноукладчика и подача бетонной смеси к виброплощадке; транспортировка подготовленной формы к посту формования и установка на вибростол; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; отделка поверхности свежезаформованного изделия механически и вручную; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска арматуры и смазочного материала вручную в пределах рабочего места.
Машинист бетоноукладчика 3 разр. | - 1 чел. |
Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
Расформовщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
Типоразмеры изделий | Количество изделий в форме | Норма времени | N п/п | |
на 1 изделие | м3 | |||
ФС-5 | 2 | 0,76 | 1,12 | 1 |
СБ-4-4 | 2 | 0,45 | 6,43 | 2 |
СБ-5-24 | 2 | 0,58 | 0,86 | 3 |
СБ-6-24 | 2 | 0,58 | 0,74 | 4 |
СБ-6-8 | 2 | 0,47 | 2,18 | 5 |
Открывание ямных камер; выгрузка форм с изделиями из камеры и установка на пост распалубки; обрезка стержней с помощью дугового сварочного аппарата; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка формы вручную; сборка форм; электротермическое натяжение стержней и укладка их в форму; укладка арматуры и монтажных петель; заполнение бункера бетонной смесью и подача ее к виброплощадке; транспортировка подготовленной формы к месту формования и установка на вибростол; установка и выемка вкладышей; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; ввод и вывод пустотообразователей; установка и съем пригрузочного щита; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; отделка поверхности свежезаформованного изделия; подноска арматуры и смазочного материала в пределах рабочего места.
Машинист бетоноукладчика 3 разр. | - 1 чел. |
Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
Расформовщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
Типоразмеры изделий | Количество изделий в форме | Норма времени | N п/п | |
на 1 изделие | м3 | |||
ПТК-59-12 | 1 | 1,53 | 1,8 | 1 |
ПТК-59-16 | 1 | 1,72 | 1,5 | 2 |
ПТКН-63-12 | 1 | 1,95 | 1,3 | 3 |
ПТКН-65-12 | 1 | 2,26 | 1,4 | 4 |
ПТКН-59-12 | 1 | 1,63 | 2,0 | 5 |
ПТК-34-12 | 2 | 1,35 | 2,8 | 6 |
ПТ-59-12 | 1 | 1,76 | 2,1 | 7 |
ПТ-59-20 | 1 | 2,43 | 1,7 | 8 |
ПТ-30-12 | 2 | 1,78 | 4,1 | 9 |
ПНС-12 | 1 | 1,74 | 3,1 | 10 |
ППС-18 | 1 | 1,72 | 2,8 | 11 |
ПКЖ-3 | 1 | 1,63 | 2,9 | 12 |
ПВ-60-18 | 1 | 2,63 | 2,4 | 13 |
ПВ-30-18 | 2 | 2,28 | 4,1 | 14 |
ПВ-60-16 | 1 | 2,48 | 2,6 | 15 |
ПР8-58-12с1 | 1 | 2,25 | 2,1 | 16 |
Открывание ямной камеры; выгрузка форм с изделиями и установка их на пост распалубки; распалубка изделия; установка и вывозка изделия на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка облицовочных ковриков; укладка в форму арматурных элементов (каркасов, закладных деталей, монтажных петель); установка и выемка фиксаторов; транспортировка формы и установка их на вибростол; укладка и разравнивание нижнего фактурного слоя; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; укладка, разравнивание и уплотнение верхнего фактурного слоя; съем формы с вибростола и загрузка в пропарочную камеру; закрывание ямной камеры; очистка облицовочной поверхности изделия при помощи моечной машины; ремонт облицовочной поверхности; подноска смазочного материала и арматуры в пределах рабочего места.
Машинист бетоноукладчика 3 разр. | - 1 чел. |
Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
Распалубщик 3 разр. | - 2 чел. |
Мойщик панелей 2 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
Типоразмеры изделий | Количество изделий в форме | Норма времени | N п/п | |
на 1 изделие | на м3 | |||
ЛМ-3 | 1 | 1,72 | 3,4 | 1 |
ЛМ-13-11 | 1 | 1,79 | 3,3 | 2 |
ЛМ-33-14 | 2 | 1,81 | 2,6 | 3 |
Открывание ямных камер; выгрузка форм с изделиями и установка их на пост распалубки; распалубка изделий; установка изделий на самоходную тележку и вывозка его на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка облицовочных ковриков; укладка в форму арматуры в виде отдельных элементов - сеток; монтажных петель и закладных деталей; установка и выемка фиксаторов; транспортировка формы и установка их на вибростол; укладка и разравнивание нижнего фактурного слоя; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; укладка, разравнивание и уплотнение верхнего фактурного слоя; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; очистка облицовочной поверхности изделия при помощи моечной машины; ремонт облицовочной поверхности; подноска смазочного материала и арматуры в пределах рабочего места.
Машинист бетоноукладчика 3 разр. | - 1 чел. |
Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
Расформовщик 3 разр. | - 2 чел. |
Мойщик панелей 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
Типоразмеры изделий | Количество изделий в форме | Норма времени | N п/п | |
на 1 изделие | на м3 | |||
ЛП-1 (1-2) | 1 | 2,62 | 5,9 | 1 |
ЛП-6 (6-2) | 1 | 2,25 | 3,9 | 2 |
ЛП-10и | 1 | 3,89 | 1,9 | 3 |
ЛП-43-19 | 1 | 3,23 | 3,8 | 4 |
ЛП-43-19-6 | 1 | 3,48 | 4,1 | 5 |
Открывание ямных камер; выгрузка форм с изделиями из ямной камеры и установка на пост распалубки; обрезка стержней; распалубка изделий с установкой на самоходную тележку; вывозка изделий на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка арматуры, петель и закладных деталей; подача бетонной смеси краном в бадье; заполнение бункера бетонной смесью; транспортировка подготовленной формы к месту формования и установка на вибростол; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; ввод и вывод пустотообразователей; выемка фиксаторов; отделка поверхности свежезаформованного изделия механически и вручную; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; подноска арматуры и смазочного материала вручную в пределах рабочего места.
Машинист бетоноукладчика 3 разр. | - 1 чел. |
Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
Распалубщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
Типоразмеры изделий | Количество изделий в форме | Норма времени | N п/п | |
на 1 изделие | на м3 | |||
БУ-15 | 32 | 0,61 | 14,8 | 1 |
БУ-13 | 11 | 0,64 | 29,4 | 2 |
БП6-1 | 2 | 1,02 | 2,8 | 3 |
БП-200 | 0,69 | 12,5 | 4 | |
Б-49-2-2п | 0,76 | 3,1 | 5 | |
БП-3-4 | 0,76 | 3,0 | 6 | |
Открывание ямных камер; выгрузка форм с изделиями из камеры и установка на пост распалубки; распалубка изделий и вывозка на склад готовой продукции; очистка и смазка форм вручную; сборка форм; укладка арматуры, петель и закладных деталей; заполнение бункера бетонной смесью и подача краном к виброплощадке, транспортировка подготовленной формы к месту формирования и установка на вибростол; установка и выемка вкладышей; укладка и разравнивание нижнего фактурного слоя; укладка бетонной смеси и разравнивание ее по форме с уплотнением вибрацией; укладка, разравнивание и уплотнение верхнего фактурного слоя; ввод и вывод пустотообразователей; съем формы с вибростола и загрузка в пропарочную камеру; закрывание камеры; затирка поверхностей изделий прошедших термообработку; подноска арматуры и смазочного материала в пределах рабочего места.
Машинист бетоноукладчика 3 разр. | - 1 чел. |
Формовщик железобетонных изделий и конструкций 3 разр. | - 2 чел. |
Распалубщик 3 разр. | - 2 чел. |
НОРМЫ ВРЕМЕНИ В ЧЕЛ.-ЧАС. НА ИЗДЕЛИЕ, М3
Типоразмеры изделий | Количество изделий | Норма времени | N п/п | |
на 1 изделие | на м3 | |||
Вентиляционные блоки ВВ-1 | 1 | 2 | 6,1 | 1 |
ВБ-9п.11 | 1 | 2,04 | 2,4 | 2 |
ВБ-5 | 1 | 2,33 | 1,7 | 3 |
2ВВ-1-2а | 1 | 2,62 | 1,9 | 4 |
ВБ1, ВБ-3 | 1 | 2,03 | 5,1 | 5 |
ВБ-3 | 2 | 1,76 | 2,9 | 6 |
ВБ-1 | 1 | 1,71 | 3,3 | 7 |
БВН-2у | 1 | 1,71 | 4,0 | 8 |
БВКН-1 | 2 | 1,61 | 6,2 | 9 |
ВБ1-2 | 1 | 1,58 | 3,7 | 10 |
Шахта лифта ШЛ-32-28а | 1 | 2,38 | 1,4 | 11 |
Вентиляционная шахта ВЖ-1а | 2 | 1,57 | 1,8 | 12 |
ПРИМЕРЫ
РАСЧЕТА НОРМ ВРЕМЕНИ НА ИЗГОТОВЛЕНИЕ ЖЕЛЕЗОБЕТОННЫХ
ИЗДЕЛИЙ АГРЕГАТНО-ПОТОЧНЫМ И КОНВЕЙЕРНЫМ СПОСОБОМ
Расчет нормы времени на изготовление плиты перекрытия ПНС-12 агрегатно-поточным способом.
Условия выполнения работы
- объем бетона в изделии - 0,565 куб. м
- количество изделий в форме - 1
- конфигурация изделия - простоя
- количество устанавливаемых в изделие монтажных петель - 4
- длина изделия - 6 м
- площадь открытой поверхности изделия (для заглаживания) - 9,0 кв. м
- площадь развернутой (очищаемой и смазываемой) поверхности формы - 13,4 кв. м
- вес укладываемой арматуры - 48,3 кг
- количество укладываемых стержней для предварительного напряжения - 2
- количество крышек на камере - 2
- количество изделий в камере - 14
- расстояние установки крышки - 15
Цех обслуживается мостовым краном, строповка вручную.
ТАБЛИЦА РАСЧЕТА
N п/п | Наименование операции технологического процесса | Номера параграфов сборника | Нормативы времени на 1 изделие в чел.-мин. |
1 | 2 | 3 | 4 |
1. | Открывание ямных камер | 0,29 | |
2. | Выгрузка форм с изделиями из ямной камеры | 1,7 | |
3. | Загрузка форм с изделиями в ямную камеру | 1,8 | |
4. | Закрывание ямных камер | 0,32 | |
5. | Установка формы с изделиями на пост распалубки | 1,46 | |
6. | Распалубка изделий | 2,4 | |
7. | Обрезка стержней с помощью дугового сварочного аппарата | 4,0 | |
8. | Очистка форм | 8,8 | |
9. | Смазка форм | 3,5 | |
10. | Сборка форм | 5,0 | |
11. | Укладка арматуры в форму | 4,5 | |
12. | Электротермическое натяжение стержней и укладка их в форму | 4,4 | |
13. | Установка монтажных петель | 4,7 | |
14. | Установка закладных деталей | 1,0 | |
15. | Выемка фиксаторов | 0,42 | |
16. | Заполнение бункера бетонной смесью | 2,5 | |
17. | Установка форм на вибростол | 1,03 | |
18. | Съем форм с вибростола | 1,03 | |
19. | Подача бетонной смеси к виброплощадке в бадье | 2,1 | |
20 | Укладка бетонной смеси в форму | 3,0 | |
21. | Уплотнение и разравнивание бетонной смеси | 10,8 | |
22. | Ввод пустотообразователей | 1,3 | |
23. | Вывод пустотообразователей | 1,1 | |
24. | Установка пригрузочного щита | 1,0 | |
25. | Съем пригрузочного щита | 1,0 | |
26. | Отделка поверхности свежезаформованных изделий | 4,2 | |
27. | Подноска арматуры вручную | 5,5 | |
28. | Подноска смазочного материала | 1,5 | |
29. | Установка готовых изделий на склад готовой продукции | 2,3 | |
ИТОГО: | 82,54 |
Как видно из таблиц, сумма оперативного времени (Топ) на формование панели перекрытия ПНС-12 составит 82,54 чел.-мин.
Нормативы регламентированных перерывов (в % к оперативному времени) составят:
- подготовительно-заключительная работа | - 5 |
- обслуживание рабочего места | - 4 |
- отдых и личные надобности | - 12 |
- перерывы, обусловленные технологией и организацией производства | - 4 |
ИТОГО | - 25 |
Норма времени на формование панели ПНС-12 составит:
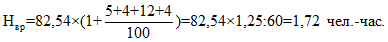
Расчет нормы времени на изготовление фундаментной плиты Ф-16у
Условия выполнения работы
- длина изделия - 1,6 м
- ширина изделия - 2,38 м
- высота изделия - 0,3 м
- объем бетона - 0,987 м3
- очищаемая площадь - 3,8 м2
- затираемая площадь - 2,4 м2
- количество крышек на камере - 3
- вес арматуры - 24,1 кг
- количество монтажных петель - 4
- количество изделий в камере - 8
- расстояние перемещения крышки - 20 м
ТАБЛИЦА РАСЧЕТА
N п/п | Наименование операций технологического процесса | Номера параграфов сборника | Норматив времени 1 изделия в чел.-мин. |
1 | 2 | 3 | 4 |
1. | Открывание ямных камер | 0,87 | |
2. | Выгрузка форм с изделиями из ямной камеры | 1,7 | |
3. | Загрузка форм с изделиями в ямную камер | 1,8 | |
4. | Закрывание ямных камер | 0,95 | |
5. | Установка форм с изделиями на пост распалубки | 1,45 | |
6. | Распалубка изделий после пропаривания | 4,0 | |
7. | Очистка металлических форм | 3,5 | |
8. | Смазка форм | 1,8 | |
9. | Сборка форм | 3,6 | |
10. | Укладка арматуры в форму | 3,2 | |
11. | Установка монтажных петель | 1,0 | |
12. | Заполнение бетоноукладчика и подача бетонной смеси к виброплощадке | 1,6 | |
13. | Установка форм на вибростол | 1,03 | |
14. | Съем формы с вибростола | 1,03 | |
15. | Укладка бетонной смеси в форму | 3,0 | |
16. | Уплотнение и разравнивание бетонной смеси | 3,6 | |
17. | Отделка поверхности свежезаформованных изделий | 3,2 | |
18. | Подноска арматуры вручную | 2,3 | |
19. | Подноска смазочного материала вручную | 0,5 | |
20. | Установка готовых изделий на складе готовой продукции | 2,2 | |
ИТОГО: | 42,33 |
Как видно из таблицы, сумма оперативного времени (Топ) на изготовление фундаментной плиты Ф-16у составляет 42,3 чел.-мин.
Нормативы регламентированных перерывов (в % к оперативному времени) составляют:
- подготовительно-заключительная работа | - | 5 |
- обслуживание рабочего места | - | 4 |
- отдых и личные надобности | - | 10 |
- перерывы, обусловленные технологией и организацией производства | - | 4 |
ИТОГО: | 23 | |
Норма времени на изготовление фундаментной плиты Ф-16у составит:
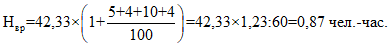
Пример расчета нормы времени на изготовление
вентиляционных блоков типа ВЖ на конвейерных линиях
N п/п | Наименование операций технологического процесса | Номера параграфов сборника | Время работ формовочной машины на 1 формовагонетку, мин. |
1 | 2 | 3 | 4 |
1. | Продвижение формовагонетки по конвейеру и установка ее на виброплощадку | 1,5 | |
2. | Закрывание бортоснастки, поправка уложенной арматуры, установка монтажных петель с привязкой и вязальной проволокой | 5,5 | |
3. | Ввод в форму разделительного борта | 1,2 | |
4. | Укладка нижнего слоя бетона, разравнивание его по форме, уплотнение вибрацией, ввод в форму пустотообразователей | 4,7 | |
5. | Укладка бетонной смеси, разравнивание и уплотнение вибрацией | 8,1 | |
6. | Заглаживание открытой поверхности свежезаформованного изделия механическим валиком | 3,8 | |
7. | Вывод из формы пустотообразователей и разделительного борта, раскрывание бортоснастки | 4,6 | |
ИТОГО: | 29,4 |
При K = 0,85 и 8-часовом рабочем дне производительность конвейера составит:
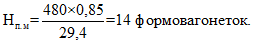
Норма времени на 1 формовагонетку (блок):
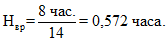
Норма времени на изготовление вентиляционного блока при численности рабочих, входящих в бригаду (Ч) на 8 чел., составит:
Нвр = 0,572 x 8 чел. = 4,58 чел.-часа.
(С ВИБРОВКЛАДЫШАМИ)
Элементы характеристики | СМ-568А | СМ-563В | СМ-520А | СМ-533А | КЖБ-424 | СМ-563ММ | 6669 |
Габаритные размеры изделий в м: | |||||||
длина | 6,26 | 6,26 | 6,26 | 6,26 | 5,9 - 6,26 | 5,8 - 6,26 | 6,26 |
ширина | 1,79 | 1,79 | 3,59 | 1,99 | 1,93 | 1,59 | 1,99 |
высота | 0,22 | 0,22 | 0,22 | 0,22 | 0,22 | 0,22 | 0,22 |
Максимальная масса формуемого изделия в т | 2,7 | 2,7 | 5 | 3,1 | 3,0 | 2,7 | 3,0 |
Скорость перемещения каретки в м/сек. | - | 0,156 | - | 0,128 | 0,128 | 0,156 | - |
Установленная мощность двигателей в квт | 44,7 | 60 | 60 | 44,5 | 46,5 | 44,4 | 57,2 |
Производительность установки - число формований в час | 5 | 5 | 5 | 5 | - | 6 - 7 | 6 - 7 |
Масса установки в т | 10 | 22 | 29 | 23 | 36 | 11 | 23 |
ДЛЯ ЭЛЕКТРОНАГРЕВА СТЕРЖНЕЙ АРМАТУРЫ
Элементы характеристики | Тип установок | |||
6596С/2 | 6596С/2Б | Трест "Челябметаллургстрой" | СМЖ-121 | |
Производительность в шт./час. | 30 | 30 | 25 | 30 |
Диаметр нагреваемых стержней | 10 - 25 | 10 - 25 | 12 - 18 | 10 - 25 |
Длина нагреваемых стержней | 4,4 - 6,2 | 6,2 | до 6 | 6,2 |
Количество одновременно нагреваемых стержней | 2 | 2 | 2 - 8 | 2 |
Установленная мощность трансформатора в квт | 50 | 50 | 68 | 40 |
Привод зажимных головок | Пневматический | |||
Давление воздуха в н/м2 105 | 5 | 5 | - | 2 - 5 |
Расход воздуха в м3/час | 0,1 | 0,1 | - | 0,1 |
Контроль температуры нагрева стержней при помощи микропереключателя | ||||
Габаритные размеры в м: | ||||
длина | 5,57 | 5,57 | - | 5,6 |
ширина | 1,06 | 1,4 | - | 1,1 |
высота | 1,66 | 1,44 | 0,126 | 1,5 |
Масса в т | 1,64 | 1,44 | 0,126 | 1,0 |
Элементы характеристики | Самоходная тележка | Передаточная тележка | ||
СМЖ-151 | СМЖ-157 | 6274/Ф | ||
Грузоподъемность, т | 20 | 5 - 40 | 20 | 20 |
Скорость передвижения, м/мин. | 40 | 8 - 30 | 32,6 | 0,16 |
Мощность двигателя, квт | 2,2 | 7,5 - 10 | 7,5 | |
Число оборотов двигателя, об./мин. | - | 95 - 98 | 94,5 | |
Ширина колеи, мм | 1524 | 1524 | 1524 | |
ПРИМЕНЯЕМЫХ ПРИ КОНВЕЙЕРНОМ СПОСОБЕ ПРОИЗВОДСТВА
С НЕПОДВИЖНЫМИ ВИБРОВКЛАДЫШАМИ
Элементы характеристики | Тип формовочной машины | |||
СМ-520А | СМ-533А | КЖБ-158 | ||
1. | Максимальное усилие при стягивании формовагонетки с вкладышей, т | 28 | 19 | 30 |
2. | Скорость стягивания с вкладышей формовагонетки, м/мин. | 7,68 | 7,68 | 7,68 |
3. | Амплитуда колебания вибровкладышей, мм | 0,8 | 0,7 | 0,4 - 0,6 |
4. | Частота колебания вибровкладышей, мин. | 2900 | 2900 | 2780 |
5. | Ход бортовой оснастки, мм | 6500 | 6500 | 6360 |
6. | Максимальное количество вибровкладышей, шт. | 20 | 10 | 20 |
7. | Установленная мощность электродвигателей, квт | 84,7 | 44,5 | 84,7 |
8. | Габаритные размеры установки, мм | |||
длина | 20985 | 21183 | 19500 | |
ширина | 5650 | 3350 | 7580 | |
высота | 1017 | 2397 | 1250 | |
9. | Габаритные размеры изготавливаемых изделий, мм | |||
длина | 6260 | 6260 | 5900 | |
ширина | 3590 | 1990 | 1990 | |
высота | 220 | 220 | 220 | |
N п/п | Элементы характеристики | Тип формовочной машины | |||
КЖБ-706 | КЖБ-384 | КЖБ-381 | 5467-А | ||
1. | Максимальное усиление при извлечении вибровкладышей, т | 16,5 | 15,0 | 15,0 | 11,0 |
2. | Скорость извлечения вибровкладышей, м/мин. | 6,12 | 7,68 | 7,68 | 2,76 |
3. | Амплитуда колебаний вибровкладышей, мм | 0,5 - 0,6 | 0,4 - 0,6 | 0,4 - 0,5 | 0,5 - 0,6 |
4. | Частота колебаний вибровкладышей, мм | 2870 | 2870 | 2870 | 2870 |
5. | Ход каретки с вибровкладышами, мм | 7000 | 6830 | 7000 | 6500 |
6. | Максимальное количество вибровкладышей, шт. | 11 | 10 | 11 | 10 |
7. | Установленная мощность электродвигателей, квт | 53,8 | 51,0 | 53,8 | 52 |
8. | Высота подъема вагонетки, мм | 720 | - | 700 | - |
9. | Скорость подъема вагонетки, м/мин. | 2,8 | - | 2,8 | - |
10. | Габаритные размеры установки, мм | ||||
длина | 24500 | 19000 | 24200 | 17900 | |
ширина | 4260 | 3526 | 4260 | 6870 | |
высота | 1714 | 1700 | 1670 | 2100 | |
11. | Габаритные размеры изготавливаемых изделий, мм | ||||
длина | 5360 - 6380 | 5900 | 5860 - 6380 | 6370 | |
ширина | 2200 | 1900 | 1990 | 1990 | |
высота | 220 | 220 | 220 | 220 | |
ПРИМЕНЯЕМЫХ ПРИ ИЗГОТОВЛЕНИИ КРУПНОПАНЕЛЬНЫХ ПЛИТ ПОКРЫТИЙ
ПРОИЗВОДСТВЕННЫХ ЗДАНИЙ, ВЕНТИЛЯЦИОННЫХ БЛОКОВ,
ВНУТРЕННИХ БЛОКОВ, СТЕНОВЫХ НАРУЖНЫХ ПАНЕЛЕЙ
Элементы характеристики | Тип формовочной машины | ||
5455/20А | 6691/1С | ||
Грузоподъемность | т | 10 | 15 |
Амплитуда колебаний | мм | 0,5 + 0,9 | - |
Частота колебаний | сек. | 48 | 49 |
Число колебаний | 12 | 4 | |
Число вибраторов | 44,5 | 80 | |
Установленная мощность электродвигателей | квт | 13,1 | 8 |
Вес машины | т | ||
Габаритные размеры виброплощадки | мм | ||
длина | 8047 | 9704 | |
ширина | 2814 | 2772 | |
высота | 1395 | 890 | |
МОДЕЛЬ | ||||||||||||||||
СМ-476Б | 66688А35 | СМ-615У | СМ-515<...> | СМ-816 | СМ-817 | СМ-845 | СМ-865 | СМ-866 | СМ-868 | СМ-870 | 5917 | 6691/С | 7151/1С | СМЖ-20СЖ | СМЖ-187А | |
Грузоподъемность в т | 5 | 8 | 10 | 10 | 12 | 24 | 12 | 2 | 4 | 8 | 16 | 10 | 15 | 34 | 16 | 10 |
Механические <...> | 4 | 6 | 8 | 4 | 12 | 24 | 12 | 2 | 4 | 8 | 16 | 8 | 8 | 16 | 8 | 8 |
Характер колебаний | <...> | |||||||||||||||
Частота колебаний в 1 сек. | <...> | 49 | 50 | 49 | 50 | 50 | 50 | 46 | 50 | 50 | 50 | 50 | 49 | 50 | 50 | 45 - 50 |
Амплитуда колебаний в мм | 0,3 - 0,75 | 0,4 - 0,6 | 0,85 | 0,3 - 0,6 | 0,6 | 0,6 | 0,6 | 0,6 | 0,6 | 0,6 | 0,6 | 0,5 | 0,6 | 0,43 | 0,5 | 0,3 - 0,6 |
Мощность электродвигателей в квт | <...> | 31,5 | 40 | 40 | 42 | 84 | 42 | 7 | 14 | 20 | 55 | 48 | 80 | 127 | ||
Способ крепления <...> к виброплощадке | <...> | <...> | <...> | |||||||||||||
Габаритные размеры в м | ||||||||||||||||
длина | 7,0 | 5,21 | 6,0 | 7,0 | 7,0 | 14,3 | 18,6 | 3,85 | 7,0 | 7,0 | 14,3 | 16,9 | 8,7 | 14,6 | 10,3 | 8,5 |
ширина | 2,5 | 2,68 | 2,5 | 3,6 | 3,3 | 2,4 | 0,7 | 0,67 | 2,2 | 2,3 | 2,4 | 0,76 | 2,8 | 2,33 | 3,0 | 2,7 |
высота | 0,57 | 1,26 | 0,94 | 0,55 | 0,9 | 0,9 | 0,9 | 0,79 | 0,9 | 0,9 | 0,9 | 0,8 | 0,9 | 0,7 | 0,7 | 0,7 |
Масса вибрирующих частиц в т | 3 | 2,4 | 4,2 | 4,6 | 4,3 | 3,5 | 4,3 | 0,7 | 1,4 | 2,9 | 5,76 | 4,86 | 4,8 | 5,4 | 6,5 | |
Общая грузоподъемность виброплощадки в т | 4,1 | 5,1 | 5,5 | 5,9 | 7,96 | 15,0 | 7,7 | 1,1 | 2,75 | 4,3 | 10,5 | 7,96 | 9,5 | 6,4 | ||
<...> | 14,8 | 27 | 64 | 78,8 | 153,6 | 76,8 | 12,8 | 12,8 | 25,6 | 51,2 | 102,4 | 48 | 36 | 96 | ||
Элементы характеристики | Электромеханические вибраторы с круговыми колебаниями | Электромеханические вибраторы с направленными колебаниями | Пневматические вибраторы | |||||||||||||||||||
ИВ-19 С-782 | ИВ-20 С-793 | ИВ-22 С-795 | ИВ-24 С-797 | С-357 | С-645 | С-433А | ИВ-5 С-624 | ИВ-18 С-788 | С-483 | С-484 | С-485 | С-482 | ИВ-35 С-839 | ИВ-36 С-840 | ИВ-38 С-842 | ИВ-49 С-967 | ИВ-53 С-971 | С-819 | С-820 | С-821 | С-822 | |
Частота колебаний в сек. | 31 | 51 | 51 | 51 | 47 | 47 | 47 | 47 | 47 | 47 | 47 | 47 | 47 | 51 | 51 | 51 | 51 | 51 | 234 | 234 | 200 | 16<...> |
<...> сила в м | 1300 - 2000 | 4000 | 16000 | 16000 | 4050 | 2500 | 4000 | 0 - 20000 | 0 - 40000 | 4000 - 6300 | 0 - 12500 | 0 - 20000 | 2500 - 4000 | 1250 | 3000 - 4000 | 6000 - 10000 | 16000 | 10000 | - | - | - | - |
Момент <...> в к.м. | 1,94 | 1,4 | 1,4 | 4,5 | 0,45 | 0,4 - 0,7 | 0,4 - 0,7 | 0 - 4,5 | 0 - 4,6 | 0,7 | 0 - 1,4 | 2,3 | 0,28 - 0,45 | 0,94 | 1,4 | 2,6 | 5,6 | 0,7 | 0,04 | 0,015 | 0,045 | 0,23 |
Число <...> | 2 | 2 | 2 | 2 | 2 | 4 | 2 | 8 | 8 | 2 | 4 | 4 | 2 | 2 | 2 | 2 | 2 | 2 | - | - | - | - |
Мощность электродвигателя в квт | 0,27 | 0,4 | 0,8 | 1,5 | 0,4 | 0,6 | 0,6 | 0,2 | 2,4 | 0,6 | 0,2 | 1,2 | 0,4 | 0,2 | 0,4 | 0,8 | 1,6 | 0,8 | - | - | - | - |
Давление сжатого воздуха в атм. | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 0,3 - 0,6 | 0,3 - 0,6 | 0,3 - 0,6 | 0,3 - 0,6 |
Масса в кг | 10 | 20 | 73 | 85 | 20 | 30 | 24 | 100 | 140 | 39 | 97 | 100 | 37 | 16 | 32 | 85 | 120 | 2 | 2,3 | 2,7 | 6,4 | 13,5 |
Элементы характеристики | 6563/<...> | 6691/3 | СМЖ-691 | 5671А | 10-36<...> | 6673/10С | 641-02 | 7151/3СА | 532/9 | 6669/3 | 7256 | 6668 | СМЖ-162 |
Максимальная<...> изделий в м | 2 | 3 | - | 1,5 | 1,2 | - | - | 3 | 1,5 | 8 | 1 | 2,72 | 3,6 |
Скорость <...> в м/сек. | 0,17 - 0,26 | 0,03 - 0,13 | 0,2 | 0,17 - 0,25 | 0,37 | - | 0,42 | 0,27 - 0,18 | 0,23 | 0,17 - 0,25 | 0,17 - 0,25 | 0,1 - 0,15 | 0,03 - 0,1 |
Количество бункеров | 1 | 3 | 1 | 1 | 1 | 1 | 2 | 3 | 3 | 1 | 1 | 1 | 1 |
Мощность бункера в м3 | 1,7 | 4,9 | 2,0-3,0 | 1,6 | 1,9 | 0,8 | 5 | 4,9 | 4,5 | 1,6 | 4,6 | 2,4 | 2,3 |
Ширина бетоноукладчика в м | 8,6 | 4,3 | - | - | 2,4 | - | - | - | - | - | - | - | - |
Вид <...> | <...> | <...> | <...> | <...> | <...> | <...> | <...> | ||||||
Установленная мощность эл. двигателя | 7,3 | 20,4 | 10 | 7,8 | 24,6 | 22,8 | 2,1 | 6,2 | 7,8 | 6,3 | 23,9 | ||
Габаритные размеры | |||||||||||||
длина | 3,2 | 4,89 | 4,96 | - | 3,9 | 3,7 | 5,4 | 4,86 | 2,42 | 3,6 | 3,56 | 2,76 | 5,2 |
ширина | 3,8 | 5,72 | 5,96 | - | 2,86 | 1,03 | 6,1 | 5,98 | 2,6 | 3,4 | 2,7 | 5,04 | 5,5 |
высота | 2,5 | 3,0 | 3,0 | - | 2,45 | 2,0<...> | 2,3 | 3,0 | 3,4 | 2,4 | 2,4 | 2,3 | 2,1 |
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/normativy/8/norma_48503.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|