

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации Документ опубликован не был Примечание к документу Взамен "Типовых ведомственных норм времени на судоремонтные работы (сборник 15, часть 2, детали корабельных механизмов и устройств)", Военно-Морской Флот, 1968. Название документа "Типовые нормы времени на судоремонтные работы. Сборник 15. Часть 2. Детали корабельных механизмов и устройств" (утв. Минобороны СССР 29.05.1974) "Типовые нормы времени на судоремонтные работы. Сборник 15. Часть 2. Детали корабельных механизмов и устройств"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||


N п/п | Размер резьбы, мм | Винты, болты | Гайки | |||||
Размер партии, шт. | Токарные станки | Револьверные станки | Размер партии, шт. | Токарные станки | Револьверные станки | Сверлильные станки | ||
Значение коэффициентов | Значение коэффициентов | |||||||
1 | М6 - М10 | до в | 1,10 | - | 12 | 1,10 | - | - |
2 | 9 - 15 | 1,00 | 1,10 | 13 - 23 | 1,00 | 1,10 | 1,07 | |
3 | 16 - 50 | 0,95 | 1,00 | 24 - 75 | 0,95 | 1,00 | 1,05 | |
4 | свыше 50 | 0,90 | 0,95 | свыше 75 | 0,90 | 0,95 | 1,00 | |
5 | М12 - М18 | до 6 | 1,10 | - | до 9 | 1,10 | - | - |
6 | 7 - 12 | 1,00 | 1,10 | 10 - 18 | 1,00 | 1,10 | 1,07 | |
7 | 13 - 40 | 0,95 | 1,00 | 19 - 60 | 0,95 | 1,00 | 1,05 | |
8 | свыше 40 | 0,90 | 0,95 | свыше 60 | 0,90 | 0,95 | 1,00 | |
9 | М20 - М27 | до 4 | 1,10 | - | до 6 | 1,10 | - | |
10 | 5 - 10 | 1,00 | 1,10 | 7 - 15 | 1,00 | 1,10 | 1,07 | |
11 | 11 - 30 | 0,95 | 1,00 | 16 - 45 | 0,95 | 1,00 | 1,05 | |
12 | свыше 30 | 0,90 | 0,95 | свыше 45 | 0,90 | 0,95 | 1,00 | |
13 | свыше М30 | до 3 | 1,10 | - | до 5 | 1,10 | - | - |
14 | 4 - 8 | 1,00 | - | 6 - 12 | 1,00 | - | - | |
15 | 9 - 20 | 0,95 | - | 13 - 30 | 0,95 | - | 1,05 | |
16 | свыше 20 | 0,90 | - | свыше 30 | 0,90 | - | 1,00 | |
а | б | в | г | д | ||||
ФРЕЗЕРНЫЕ РАБОТЫ
Количество деталей в партии | до 15 | 16 - 35 | свыше 35 |
Значение коэффициентов | 1,1 | 1,0 | 0,9 |
а | б | в |
В ПАРТИИ ПРИ ОБРАБОТКЕ ДЕТАЛЕЙ МЕХАНИЗМОВ И СУДОВЫХ
УСТРОЙСТВ НА ТОКАРНЫХ И ФРЕЗЕРНЫХ СТАНКАХ
Количество деталей в партии | до 5 | 6 - 10 | 11 - 20 |
Значение коэффициентов | 1,0 | 0,9 | 0,9 |
а | б | в |
Минуты | Часы | Минуты | Часы | Минуты | Часы | Минуты | Часы | Минуты | Часы | Минуты | Часы |
1 | 0,017 | 11 | 0,18 | 21 | 0,35 | 31 | 0,52 | 41 | 0,68 | 51 | 0,85 |
2 | 0,033 | 12 | 0,20 | 22 | 0,37 | 32 | 0,53 | 42 | 0,70 | 52 | 0,87 |
3 | 0,050 | 13 | 0,22 | 23 | 0,38 | 33 | 0,55 | 43 | 0,72 | 53 | 0,88 |
4 | 0,066 | 14 | 0,23 | 24 | 0,40 | 34 | 0,57 | 44 | 0,73 | 54 | 0,90 |
5 | 0,063 | 15 | 0,25 | 25 | 0,42 | 35 | 0,58 | 45 | 0,75 | 55 | 0,92 |
6 | 0,100 | 16 | 0,27 | 26 | 0,43 | 36 | 0,60 | 46 | 0,77 | 56 | 0,93 |
7 | 0,120 | 17 | 0,28 | 27 | 0,45 | 37 | 0,62 | 47 | 0,78 | 57 | 0,95 |
8 | 0,130 | 18 | 0,30 | 28 | 0,47 | 38 | 0,63 | 48 | 0,80 | 58 | 0,97 |
9 | 0,150 | 19 | 0,32 | 29 | 0,48 | 39 | 0,65 | 49 | 0,82 | 59 | 0,98 |
10 | 0,170 | 20 | 0,33 | 30 | 0,50 | 40 | 0,67 | 50 | 0,83 | 60 | 1,00 |

Состав работы. Токарная операция. Подрезать торцы в размер. Обточить по диаметрам, проточить конус, нарезать резьбу.
Материал - сталь Ст5, заготовка - поковка.
N п/п | Разряд работы | Длина, мм | Диаметр, мм | |||
50 | 100 | 150 | 200 | |||
Норма штучного времени в часах на 1 баллер | ||||||
1 | 4 | 1000 | 3,77 | - | - | - |
2 | 4 | 1500 | 5,20 | 6,36 | - | - |
3 | 5 | 2000 | 6,62 | 7,82 | 9,03 | - |
4 | 5 | 2500 | 8,65 | 9,29 | 10,73 | - |
5 | 5 | 3000 | - | 10,76 | 12,50 | 14,10 |
6 | 5 | 3500 | - | - | 14,10 | 16,00 |
7 | 5 | 4000 | - | - | 15,80 | 17,90 |
а | б | в | г | |||
Tпз для токарной - 0,60 часа.

Состав работы.
Токарная операция 1. Проточить наплавляемую шейку под обварку.
Токарная операция 2. Проточить шейку до требуемого диаметра, зашлифовать.
Токарная операция 3. Торцевать пятку до наплавки.
Токарная операция 4. Торцевать пятку после наплавки.
Фрезерная операция. Проточить шпоночные канавки до размера.
Материал - сталь Ст5.
N п/п | Наименование операции | Разряд работы | Длина шейки, мм | Диаметр шейки, мм | |||||
75 | 100 | 125 | 150 | 175 | 200 | ||||
Норма штучного времени в часах на 1 баллер | |||||||||
1 | Токарная 1 | 3 | 100 | 0,32 | 0,36 | 0,40 | - | - | - |
2 | То же | 3 | 150 | 0,36 | 0,40 | 0,44 | 0,48 | 0,52 | - |
3 | " | 3 | 200 | 0,40 | 0,40 | 0,44 | 0,48 | 0,52 | 0,56 |
4 | " | 3 | 250 | - | 0,44 | 0,48 | 0,52 | 0,56 | 0,60 |
5 | " | 3 | 300 | - | - | 0,52 | 0,56 | 0,60 | 0,64 |
6 | " | 3 | 350 | - | - | 0,56 | 0,60 | 0,64 | 0,64 |
7 | " | 3 | 400 | - | - | - | 0,68 | 0,72 | 0,76 |
8 | Токарная 2 | 4 | 100 | 1,44 | 1,48 | 1,52 | 1,56 | 1,56 | - |
9 | То же | 4 | 150 | 1,48 | 1,52 | 1,56 | 1,56 | 1,60 | - |
10 | " | 4 | 200 | 1,52 | 1,56 | 1,60 | 1,60 | 1,64 | 1,76 |
11 | " | 4 | 250 | 1,56 | 1,60 | 1,64 | 1,64 | 1,68 | 1,84 |
12 | " | 4 | 300 | 1,60 | 1,64 | 1,68 | 1,68 | 1,72 | 1,92 |
13 | " | 4 | 350 | - | 1,68 | 1,72 | 1,72 | 1,76 | 2,00 |
14 | " | 4 | 400 | - | 1,72 | 1,76 | 1,76 | 1,80 | 2,06 |
а | б | в | г | д | е | ||||
N п/п | Наименование операции | Разряд работы | Диаметр пятки, мм | |||||
300 | 350 | 400 | 450 | 500 | 550 | |||
Длина баллера, мм | ||||||||
2000 | 2500 | 3000 | 3500 | 4000 | 4500 | |||
Норма штучного времени в часах на 1 баллер | ||||||||
13 | Токарная 3 | 4 | 0,68 | 0,80 | 0,88 | 1,60 | 2,40 | 3,20 |
14 | Токарная 4 | 4 | 1,04 | 1,24 | 1,40 | 2,40 | 3,20 | 4,00 |
15 | Фрезерная | 3 | 0,92 | 1,04 | 1,12 | 1,20 | 1,28 | 1,36 |
а | б | в | г | д | е | |||
Tпз для токарной 1 - 0,5 часа,
Tпз для токарной 2 - 0,5 часа,
Tпз для токарной 3 - 0,5 часа,
Tпз для токарной 4 - 0,5 часа,
Tпз для фрезерной - 0,24 часа.
Состав работы.
Токарная операция 1. Проточить под наплавку металлом.
Токарная операция 2. Проточить шейку после наплавки, шлифовать.
Расточная операция 1. Проточить штырь под наплавку.
Расточная операция 2. Проточить штырь после наплавки на диаметр 70 мм.
Фрезерная операция. Фрезеровать шпоночный паз размером 140 x 28 x 14 мм.
Материал - сталь Ст5.
N п/п | Наименование операции | Разряд работы | Диаметр шейки - 136 мм | ||||||||
Длина шейки, мм | |||||||||||
360 | 400 | 500 | 600 | 700 | 800 | 900 | 1000 | 1200 | |||
Норма штучного времени в часах на 1 баллер | |||||||||||
1 | Токарная 1 | 3 | 1,04 | 1,16 | 1,36 | 1,56 | 1,76 | 1,96 | 2,16 | 2,36 | 2,76 |
2 | Токарная 2 | 4 | 3,20 | 3,60 | 4,40 | 5,20 | 6,00 | 6,80 | 7,60 | 8,40 | 10,40 |
3 | Расточная 1 | 3 | 0,96 | 0,96 | 0,96 | 0,96 | 0,96 | 0,96 | 0,96 | 0,96 | 0,96 |
4 | Расточная 2 | 4 | 1,76 | 1,76 | 1,76 | 1,76 | 1,76 | 1,76 | 1,76 | 1,76 | 1,76 |
5 | Фрезерная | 3 | 2,40 | 2,40 | 2,40 | 2,40 | 2,40 | 2,40 | 2,40 | 2,40 | 2,40 |
а | б | в | г | д | е | ж | з | и | |||
Tпз для токарной 1 - 0,50 часа,
Tпз для токарной 2 - 0,50 часа,
Tпз для расточной 1 - 0,40 часа,
Tпз для расточной 2 - 0,40 часа,
Tпз для фрезерной - 0,25 часа.

Состав работы. Токарная операция. Обточить шейки ступицы барабана, подрезать торцы, расточить отверстия и обработать наружный диаметр по радиусу (сточить приливы).
Материал - чугун СЧ18-36, заготовка - отливка.
N п/п | Длина барабана, мм | Разряд работы | Диаметр барабана, мм | |||||
150 | 300 | 450 | 600 | 800 | 1000 | |||
Норма штучного времени в часах на 1 барабан | ||||||||
1 | 200 | 3 | 2,00 | 3,2 | 4,4 | - | - | - |
2 | 300 | 3 | 2,8 | 4,0 | 5,2 | - | - | - |
3 | 400 | 3 | 3,6 | 4,8 | 6,0 | - | - | - |
4 | 500 | 4 | 4,4 | 5,6 | 6,8 | - | - | - |
5 | 600 | 4 | 5,2 | 6,4 | 7,6 | - | - | - |
6 | 400 | 4 | - | - | - | 7,2 | 8,8 | - |
7 | 500 | 4 | - | - | - | 8,0 | 9,6 | - |
8 | 600 | 4 | - | - | - | 8,8 | 10,4 | 12,0 |
9 | 700 | 4 | - | 6,8 | 8,0 | 9,6 | 11,2 | 12,8 |
10 | 800 | 4 | - | - | 8,8 | 10,4 | 12,0 | 13,6 |
11 | 1000 | 4 | - | - | 9,6 | 11,2 | 12,8 | 14,4 |
а | б | в | г | д | е | |||
Tпз для токарной - 0,50 часа.
Примечания: 1. При ремонте барабана (вырезке втулок и расточке места под новые втулки), к норме времени применять К = 0,40.
2. При расточке вновь запрессованных втулок в барабан, к норме времени применять К = 0,3.
Состав работы. Строгальная операция. Прострогать впадины кулачков (6 шт.) согласно разметке (впадины предварительно не отлиты).
Материал - чугун СЧ18-36.
Разряд работы 3
Диаметр барабана, мм | |||||
150 | 300 | 450 | 600 | 800 | 1000 |
Норма штучного времени в часах на 1 барабан | |||||
1,44 | 1,92 | 2,40 | 2,88 | 3,60 | 4,48 |
а | б | в | г | д | е |
Tпз для строгальной - 0,45 часа.
Примечание. При строжке кулачков, когда впадины предварительно отлиты, к норме времени применять К = 0,7.

Состав работы. Расточная операция. Выверить по постелям, закрепить. Расточить рамовые подшипники, подрезать торцы, выбрать холодильники и галтели.
Материал - баббит.
Разряд работы 4
N п/п | Число растачиваемых подшипников в блоке | Внутренний диаметр, мм до | ||||
50 | 70 | 90 | 120 | 150 | ||
Норма штучного времени в часах на 1 комплект | ||||||
1 | 2 | 2,48 | 2,56 | 2,72 | 2,96 | - |
2 | 3 | 3,18 | 3,26 | 3,42 | 3,82 | - |
3 | 4 | 3,89 | 3,95 | 4,12 | 4,67 | - |
4 | 5 | 4,58 | 4,67 | 4,82 | 5,53 | 6,16 |
5 | 6 | - | 5,37 | 5,54 | 6,38 | 7,04 |
6 | 7 | - | 6,08 | 6,24 | 7,24 | 7,92 |
7 | 8 | - | - | 6,94 | 8,10 | 8,80 |
8 | 9 | - | - | 7,65 | 8,96 | 9,68 |
а | б | в | г | д | ||
Tпз для расточной - 0,40 часа.
Примечания: 1. При растачивании подшипников, когда необходимо установить бортштангу и заднюю колонку, к норме времени применять К = 1,25.
2. При выборке смазочных канавок в подшипниках, к норме времени применять К = 1,1.
3. При растачивании без выборки холодильников, к норме времени применять К = 0,8.
4. При растачивании подшипников с выверкой по постелям, к норме времени применять К = 1,3 (при повторной установке вкладышей).

Состав работы. Токарная операция. Обточить бугель окончательно.
Фрезерная операция 1. Фрезеровать плоскости.
Сверлильная операция. Сверлить и развернуть отверстия.
Фрезерная операция 2. Разрезать бугель на две половины.
Фрезерная операция 3. Фрезеровать плоскости разъема нижней половины.
Фрезерная операция 4. Фрезеровать плоскости разъема верхней половины.
Материал - бронза Бр.АМц9-2, заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Диаметр бугеля, мм | |||||
80 | 120 | 150 | 170 | 200 | 250 | |||
Норма штучного времени в часах на 1 бугель | ||||||||
1 | Токарная | 3 | 0,32 | 0,390 | 0,55 | 0,69 | 0,80 | 1,00 |
2 | Фрезерная 1 | 2 | 0,08 | 0,080 | 0,09 | 0,10 | 0,11 | 0,13 |
3 | Сверлильная | 2 | 0,15 | 0,170 | 0,17 | 0,18 | 0,20 | 0,23 |
4 | Фрезерная 2 | 2 | 0,04 | 0,500 | 0,05 | 0,06 | 0,08 | 0,12 |
5 | Фрезерная 3 | 3 | 0,03 | 0,037 | 0,04 | 0,04 | 0,05 | 0,05 |
6 | Фрезерная 4 | 3 | 0,03 | 0,037 | 0,04 | 0,04 | 0,05 | 0,05 |
а | б | в | г | д | е | |||
Tпз для токарной - 0,40 часа,
Tпз для фрезерной 1 - 0,20 часа,
Tпз для сверлильной - 0,20 часа,
Tпз для фрезерной 2 - 0,20 часа,
Tпз для фрезерной 3 - 0,20 часа,
Tпз для фрезерной 4 - 0,20 часа.

Состав работы. Токарная операция 1. Обработать под заливку белым металлом (тип 1).
Долбежная операция. Долбить по контуру.
Сверлильная операция. Сверлить и развернуть отверстия.
Фрезерная операция 1. Разрезать бугель на две половины.
Фрезерная операция 2. Фрезеровать плоскости разъема.
Строгальная операция. Строгать плоскости разъема.
Токарная операция 2. Обработать после заливки белым металлом.
Сверлильная операция 2. Расточить зенкером и развернуть отверстия.
Фрезерная операция 3. Расточить. Фрезеровать окончательно плоскости разъема.
Материал - сталь 25, заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Диаметр бугеля, мм | ||||||||||
80 | 120 | 160 | 200 | 250 | 300 | 350 | 400 | 500 | 600 | 800 | |||
Норма штучного времени в часах на 1 бугель | |||||||||||||
1 | Токарная 1 | 3 | 0,88 | 1,27 | 1,36 | 1,46 | 1,64 | 1,96 | 2,29 | 2,61 | 3,29 | 3,98 | 4,66 |
2 | Долбежная | 3 | 0,57 | 0,64 | 0,77 | 0,88 | 0,99 | - | - | - | - | - | - |
3 | Сверлильная 1 | 2 | 0,14 | 0,17 | 0,22 | 0,28 | 0,37 | 0,48 | 0,58 | 0,66 | 0,32 | 0,36 | 0,36 |
4 | Фрезерная 1 | 2 | 0,06 | 0,09 | 0,11 | 0,16 | 0,20 | 0,26 | - | - | - | - | - |
5 | Фрезерная 2 | 3 | 0,05 | 0,05 | 0,05 | 0,08 | 0,12 | 0,17 | - | - | - | - | - |
6 | Строгальная | 3 | - | - | - | - | - | - | 0,52 | 0,56 | 0,60 | 0,64 | 0,68 |
7 | Токарная 2 | 4 | 0,22 | 0,33 | 0,42 | 0,61 | 0,75 | 1,03 | 1,24 | 1,57 | 1,83 | 2,05 | 2,35 |
8 | Сверлильная 2 | 4 | - | - | - | - | - | - | 0,76 | 0,85 | 0,96 | 1,28 | 1,60 |
9 | Фрезерная 3 | 3 | - | - | - | - | - | - | - | - | 0,72 | 0,34 | 0,22 |
а | б | в | г | д | е | ж | з | и | к | л | |||
Tпз для токарной 1 - 0,45 часа,
Tпз для долбежной - 0,15 часа,
Tпз для сверлильной 1 - 0,20 часа,
Tпз для фрезерной 1 - 0,20 часа,
Tпз для фрезерной 2 - 0,20 часа.
Tпз для строгальной - 0,40 часа,
Tпз для токарной 2 - 0,45 часа,
Tпз для сверлильной 2 - 0,25 часа,
Tпз для фрезерной 3 - 0,20 часа.

Состав работы. Токарная операция. Подрезать торец, обточить по наружному диаметру грубо, просверлить отверстие, расточить, проточить канавку, снять фаски, нарезать резьбу. Обработать по наружному диаметру окончательно на оправке.
Материал - сталь 20Х13, заготовка - прокат.
Разряд работы | Диаметр, мм | Длина, мм | Норма штучного времени в часах на 1 валик |
3 | 40 | 118 | 0,41 |
Tпз для токарной - 0,30 часа.

Состав работы. Шлифовальная операция. Шлифовать гладкий вал в размер.
Материал - сталь термически обработанная.
Разряд работы 3
N п/п | Длина, мм | Диаметр, мм до | |||||||
5 | 10 | 15 | 20 | 30 | 50 | 100 | 150 | ||
Норма штучного времени в часах на 1 вал | |||||||||
1 | 50 | 0,043 | 0,048 | 0,053 | 0,058 | - | - | - | - |
2 | 100 | - | 0,062 | 0,070 | 0,078 | 0,068 | 0,107 | - | - |
3 | 150 | - | - | 0,087 | 0,098 | 0,116 | 0,151 | - | - |
4 | 200 | - | - | 0,105 | 0,118 | 0,145 | 0,200 | 0,338 | - |
5 | 250 | - | - | 0,122 | 0,131 | 0,147 | 0,260 | 0,560 | - |
6 | 300 | - | - | - | - | 0,150 | 0,330 | 0,780 | - |
7 | 400 | - | - | - | - | - | 0,380 | 0,850 | 0,950 |
8 | 500 | - | - | - | - | - | 0,428 | 0,920 | 1,050 |
9 | 600 | - | - | - | - | - | 0,530 | 0,980 | 1,150 |
10 | 700 | - | - | - | - | - | 0,570 | 1,050 | 1,250 |
11 | 1500 | - | - | - | - | - | 1,920 | 2,390 | 2,060 |
а | б | в | г | д | е | ж | з | ||
Tпз для шлифовальной - 0,15 часа.
Примечания: 1. При обработке ступенчатого вала, на каждую ступень к норме времени добавлять 10% нормы.
2. При шлифовке валов со снятием более 0,5 мм на диаметр, норму времени увеличивать за каждую 0,1 мм на 10%.

Состав работы. Токарная операция. Подрезать торцы, проточить по верху, снять фаски, переустановить, зашлифовать шкуркой, отрезать.
Материал - сталь Ст5, заготовка - прокат.
N п/п | Диаметр вала, мм | Длина вала, мм | |||||||||||||||
100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 700 | 800 | 900 | 1000 | 1100 | 1200 | 1300 | 1500 | ||
Норма штучного времени в часах на 1 вал | |||||||||||||||||
1 | 15 | 0,25 | 0,26 | 0,28 | 0,31 | 0,36 | 0,42 | 0,49 | - | - | - | - | - | - | - | - | - |
2 | 20 | - | - | 0,31 | 0,34 | 0,38 | 0,43 | 0,50 | 0,56 | - | - | - | - | - | - | - | - |
8 | 25 | - | - | 0,33 | 0,36 | 0,40 | 0,46 | 0,52 | 0,62 | 0,78 | - | - | - | - | - | - | - |
4 | 35 | - | - | 0,41 | 0,45 | 0,50 | 0,56 | 0,64 | 0,76 | 0,86 | - | - | - | - | - | - | - |
5 | 50 | - | - | 0,49 | 0,53 | 0,62 | 0,70 | 0,77 | 0,90 | 1,00 | 1,10 | - | - | - | - | - | - |
6 | 75 | - | - | 0,56 | 0,61 | 0,69 | 0,78 | 0,88 | 1,04 | 1,18 | 1,22 | 1,36 | - | - | - | - | - |
7 | 60 | - | - | 0,64 | 0,70 | 0,76 | 0,88 | 0,98 | 1,18 | 1,37 | 1,56 | 1,76 | - | - | - | - | - |
8 | 85 | - | - | 0,72 | 0,78 | 0,85 | 0,98 | 1,13 | 1,31 | 1,52 | 1,73 | 1,94 | 2,16 | - | - | - | - |
9 | 90 | - | - | 0,80 | 0,88 | 0,96 | 1,12 | 1,28 | 1,44 | 1,68 | 1,92 | 2,13 | 2,35 | 2,96 | 3,60 | 4,72 | 6,00 |
10 | 125 | - | - | - | - | - | - | - | - | - | - | - | 2,72 | 3,44 | 4,64 | 6,00 | 6,80 |
Разряд работы | 2 | 3 | 4 | ||||||||||||||
а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р | ||
Tпз для токарной - 0,25 часа до l 500 мм, свыше - 0,4 часа.
Примечания: 1. При обработке ступенчатого вала на каждую последующую ступень при длине ступени до 1 диаметра, к норме времени добавлять 20%, при длине до 2 диаметров добавлять 30% нормы.
2. При нарезке резьбы на вале, к норме времени добавлять 30% на каждую резьбу.

Состав работы. Токарная операция 1. Обточить вал, выточить пять гребней, обточить, отшлифовать.
Токарная операция 2 (ремонт). Перецентровать вал, проточить две шейки и пять гребней, торцевать фланцы, места под сухари.
Расточная операция. После разметки просверлить, расточить, развернуть отверстия во фланцах.
Материал - сталь Ст5, заготовка - поковка.
N п/п | Наименование операции | Разряд работы | Длина вала, мм | Диаметр вала, мм | |||||
100 | 150 | 200 | 300 | 400 | 500 | ||||
Норма штучного времени в часах на 1 вал | |||||||||
1 | Токарная 1 | 3 | 1000 | 14,0 | 16,0 | 18,0 | 20,0 | - | - |
2 | То же | 3 | 1500 | 16,0 | 17,0 | 19,0 | 21,0 | 23,0 | - |
3 | " | 3 | 2000 | 17,0 | 19,0 | 20,0 | 23,0 | 26,0 | 28,0 |
4 | " | 3 | 3200 | 19,0 | 21,0 | 23,0 | 26,0 | 28,0 | 30,0 |
5 | " | 3 | 4500 | 21,0 | 24,0 | 26,0 | 29,0 | 30,0 | 33,0 |
6 | " | 4 | 6000 | 25,0 | 27,0 | 28,0 | 31,0 | 34,0 | 37,0 |
7 | " | 4 | 7000 | - | - | 32,0 | 34,0 | 37,0 | 41,0 |
8 | Токарная 2 | 5 | 1000 | 5,0 | 6,0 | 7,0 | 9,0 | - | - |
9 | То же | 5 | 1500 | 6,0 | 7,0 | 9,0 | 10,0 | 11,0 | - |
10 | " | 5 | 2000 | 7,0 | 8,0 | 10,0 | 11,0 | 13,0 | 14,0 |
11 | " | 5 | 3200 | 9,0 | 10,0 | 11,0 | 13,0 | 14,0 | 16,0 |
12 | " | 5 | 4500 | 10,0 | 11,0 | 13,0 | 14,0 | 16,0 | 17,0 |
13 | " | 6 | 6000 | 11,0 | 12,0 | 14,0 | 15,0 | 17,0 | 18,0 |
14 | " | 6 | 7000 | - | - | 15,0 | 17,0 | 18,0 | 20,0 |
а | б | в | г | д | е | ||||
N п/п | Наименование операции | Разряд работы | Длина вала, мм | Размер отверстия, мм | ||||
20 x 40 | 30 x 50 | 40 x 60 | 50 x 70 | 60 x 90 | ||||
Норма штучного времени в часах на 1 отверстие | ||||||||
15 | Расточная | 3 | 1000 | 0,48 | 0,56 | 0,72 | - | - |
16 | То же | 3 | 1500 | 0,56 | 0,64 | 0,80 | 0,88 | 1,04 |
17 | " | 3 | 2000 | 0,64 | 0,72 | 0,88 | 1,04 | 1,20 |
18 | " | 3 | 3200 | 0,72 | 0,88 | 0,96 | 1,12 | 1,36 |
19 | " | 3 | 4500 | 0,96 | 1,04 | 1,20 | 1,36 | 1,61 |
20 | " | 3 | 6000 | - | 1,20 | 1,36 | 1,61 | 1,77 |
21 | " | 8 | 7500 | - | 1,36 | 1,61 | 1,77 | 2,01 |
а | б | в | г | д | ||||
Tпз для токарной 1 - 0,50 часа,
Tпз для токарной 2 - 0,50 часа.
Примечание. При изготовлении нового или ремонте старого вала с числом гребней менее или более пяти, норму времени уменьшать или увеличивать на 15 за каждый гребень.

Состав работы. Токарная операция 1 (предварительная обработка). Заточить места под люнеты, установить люнеты, обточить вал, отрезать припуск.
Токарная операция 2 (окончательная обработка). Опилить, отшлифовать.
Материал - сталь Ст5, заготовка - поковка.
N п/п | Наименование операции | Разряд работы | Длина вала, мм | Диаметр вала, мм | |||||||
100 | 125 | 150 | 200 | 250 | 300 | 350 | 400 | ||||
Норма штучного времени в часах на 1 вал | |||||||||||
1 | Токарная 1 (предварительная обработка) | 3 | 2500 | 5,48 | 6,2 | 7,0 | 7,9 | 8,8 | 9,9 | 11,4 | 13,1 |
2 | 3 | 3000 | 6,30 | 7,0 | 8,0 | 9,1 | 10,1 | 11,3 | 12,9 | 14,7 | |
3 | 3 | 3500 | 7,00 | 8,0 | 9,0 | 10,2 | 11,2 | 12,5 | 14,0 | 16,0 | |
4 | То же | 3 | 4000 | 7,70 | 8,7 | 9,9 | 11,2 | 12,2 | 13,7 | 15,4 | 17,6 |
5 | " | 3 | 4500 | - | 9,4 | 10,6 | 11,8 | 13,0 | 14,4 | 16,3 | 18,6 |
6 | " | 3 | 5000 | - | - | 1,1 | 12,3 | 13,4 | 15,0 | 16,9 | 20,1 |
7 | " | 4 | 5500 | - | - | 11,6 | 13,0 | 14,3 | 17,8 | 19,8 | 22,4 |
8 | " | 4 | 6000 | - | - | 12,5 | 14,2 | 15,7 | 19,0 | 20,8 | 23,2 |
9 | Токарная 2 (окончательная обработка) | 4 | 2500 | 6,20 | 6,8 | 7,9 | 8,7 | 9,7 | 11,0 | 12,8 | 14,7 |
10 | 4 | 3000 | 6,70 | 7,6 | 8,6 | 9,8 | 10,7 | 12,0 | 13,4 | 15,0 | |
11 | 4 | 3500 | 7,60 | 8,5 | 9,7 | 11,1 | 12,1 | 13,4 | 15,0 | 17,1 | |
12 | То же | 4 | 4000 | 8,50 | 9,6 | 10,9 | 12,2 | 13,5 | 15,0 | 17,0 | 1,9 |
13 | " | 5 | 4500 | - | 10,2 | 11,6 | 13,4 | 14,6 | 16,2 | 18,1 | 20,5 |
14 | " | 5 | 5000 | - | - | 12,4 | 14,3 | 15,6 | 17,4 | 19,7 | 22,2 |
15 | " | 6 | 5500 | - | - | 13,0 | 14,8 | 16,0 | 17,8 | 20,2 | 22,9 |
16 | " | 6 | 6000 | - | - | 14,2 | 16,2 | 17,7 | 19,7 | 22,1 | 25,0 |
а | б | в | г | д | е | ж | з | ||||
Tпз для токарной 1 - 0,50 часа,
Tпз для токарной 2 - 0,50 часа.

Состав работы. Токарная операция. Обточить вал с проточкой шеек и конуса, нарезать резьбы. Шлифовать рабочие шейки.
Материал - сталь 12Х18Н9Т, заготовка - поковка.
Разряд работы 5
Марка турбовентилятора | |||
ТВК-9 | ТВК-6 | ТВК-2 | ТВМ-3 |
Норма штучного времени в часах на 1 вал | |||
9,33 | 4,06 | 10,41 | 6,20 |
а | б | в | г |
Tпз для токарной - 0,60 часа.

Состав, работы. Токарная операция. Подрезать торцы. Проточить поверху, снять фаски, проточить галтель, нарезать резьбу. Переустановить, проточить шейки вала и подогнать по месту, шлифовать шейки вала.
Фрезерная операция. Фрезеровать шпоночные пазы.
Материал - сталь 12Х18Н9Т, заготовка - прокат.
N п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на 1 насос |
1 | Токарная | 4 | 3,17 |
2 | Фрезерная | 3 | 0,70 |
Tпз для токарной - 0,30 часа,
Tпз для фрезерной - 0,23 часа.

Состав работы. Токарная операция. Подрезать торцы, проточить поверху, переустановить, сверлить и расточить отверстие, снять фаски. Проточить поверху канавки, снять фаску, нарезать резьбу, шлифовать шейки вала и подогнать по месту.
Фрезерная операция. Фрезеровать шпоночную канавку.
Материал - сталь 12Х18Н9Т, заготовка - прокат.
N п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на 1 вал |
1 | Токарная | 3 | 1,15 |
2 | Фрезерная | 2 | 0,10 |
Tпз для токарной - 0,30 часа,
Tпз для фрезерной - 0,18 часа.

Состав работы. Токарная операция. Подрезать торцы, проточить поверху шейки вала, снять фаски, проточить канавки, нарезать резьбу. Переустановить, шлифовать шейки валика, подогнать по месту.
Фрезерная операция. Фрезеровать шпоночные канавки.
Материал - сталь 12Х18Н9Т, заготовка - прокат.
N п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на 1 вал |
1 | Токарная | 4 | 2,22 |
2 | Фрезерная | 3 | 0,31 |
Tпз для токарной - 0,30 часа,
Tпз для фрезерной - 0,23 часа.

Состав работы. Токарная операция 1. Зачистить шейки наждачной бумагой, выверить по индикатору, отдефектовать вал, занести размеры и величины биения в формуляр.
Токарная операция 2. Обточить рамовые шейки вала и зашлифовать.
Материал - сталь Ст5.
Токарная операция 1
Разряд работы 5
На станках с высотой центров до 400 мм | На станках с высотой центров свыше 400 мм |
Норма штучного времени в часах на 1 вал | |
0,72 | 1,00 |
Токарная операция 2
Разряд работы 5
Диаметр шейки, мм до | |||||||
15 | 25 | 35 | 50 | 60 | 75 | 90 | 105 |
Норма штучного времени в часах на 1 рамовую шейку | |||||||
0,63 | 0,78 | 0,88 | 1,00 | 1,12 | 1,18 | 1,37 | 1,55 |
а | б | в | г | д | е | ж | з |
Диаметр шейки, мм | |||||||
120 | 140 | 160 | 180 | 200 | 250 | 300 | 350 |
Норма штучного времени в часах на 1 рамовую шейку | |||||||
2,0 | 2,4 | 2,6 | 3,1 | 3,6 | 4,0 | 4,6 | 5,4 |
и | к | л | м | н | о | п | р |
Tпз для токарной 1 - 0,5 часа,
Tпз для токарной 2 - 0,5 часа.
Примечания: 1. При выполнении только шлифовки, к норме времени применять К = 0,30.
2. При шлифовке шеек вала на шлифовальном станке, к норме времени применять К = 0,6.
3. При обработке валов с количеством шатунных шеек менее 6 - разряд работы 4.
4. При проточке мотылевых шеек, к норме времени применять К = 1,8.
5. При обработке вала "Ундервудом", к норме времени применять К = 1,5.
6. При ремонте коленчатых валов, когда расстояние между центрами шеек более 200 мм, к норме времени применять К = 1,25.
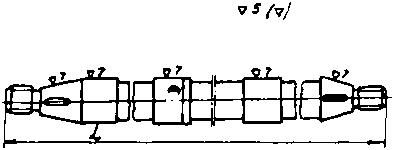
Состав работы. Токарная операция. Подрезать торцы, обточить вал. Шлифовать шейки и конусы, нарезать резьбу, проверить конусы на краску по муфтам.
Материал - сталь Ст5, заготовка - поковка.
N п/п | Разряд работы | Длина, мм | Диаметр, мм до | ||||||
40 | 55 | 75 | 95 | 115 | 150 | 200 | |||
Норма штучного времени в часах на 1 вал | |||||||||
1 | 5 | 1500 | 6,3 | 6,1 | 5,8 | 5,6 | - | - | - |
2 | 5 | 2000 | 9,1 | 8,9 | 8,6 | 8,4 | 8,1 | - | - |
3 | 5 | 2500 | 11,8 | 11,7 | 11,5 | 11,4 | 11,3 | 11,1 | - |
4 | 5 | 3000 | 14,6 | 14,5 | 14,3 | 14,2 | 14,1 | 13,8 | 13,4 |
5 | 5 | 3500 | 17,4 | 17,3 | 17,2 | 17,0 | 16,8 | 16,5 | 16,0 |
6 | 5 | 4000 | 18,5 | 18,7 | 18,8 | 19,0 | 19,2 | 19,7 | 20,3 |
7 | 5 | 4500 | - | 19,8 | 20,3 | 21,0 | 21,7 | 22,9 | 24,6 |
8 | 6 | 6000 | - | - | 25,0 | 27,0 | 29,0 | 32,5 | 37,4 |
9 | 6 | 7000 | - | - | - | 31,0 | 33,4 | 38,8 | 46,0 |
10 | 6 | 8000 | - | - | - | - | 37,9 | 45,1 | 54,6 |
а | б | в | г | д | е | ж | |||
Tпз для токарной - 0,85 часа.
Примечания: 1. При изготовлении гребного вала с насадками, к нормам времени применять К = 1,15.
2. При изготовлении гребного вала с резьбой на одном конце, к нормам времени применять К = 0,95.
Состав работы. Токарная операция. Проточить, шлифовать две рабочие шейки, проточить торец фланца и заточку. (Длина шейки равна трем диаметрам вала).
Материал - сталь Ст5.
N п/п | Диаметр вала, мм | Длина вала, мм | ||||||||
2000 | 3000 | 4000 | 5000 | 6000 | 7000 | 8000 | 9000 | 10000 | ||
Норма времени в часах на 1 вал | ||||||||||
1 | 75 | 1,7 | 2,0 | 2,6 | 2,7 | - | - | - | - | - |
2 | 100 | 2,0 | 2,4 | 2,9 | 3,0 | - | - | - | - | - |
3 | 150 | 2,4 | 2,8 | 3,2 | 3,4 | 4,8 | - | - | - | - |
4 | 200 | - | 3,0 | 3,8 | 4,0 | 5,6 | 6,0 | - | - | - |
5 | 250 | - | 3,2 | 4,5 | 4,6 | 6,4 | 6,8 | 8,0 | - | - |
6 | 300 | - | - | 5,1 | 5,3 | 7,2 | 7,6 | 9,6 | 10,4 | 11,2 |
7 | 350 | - | - | 5,8 | 5,9 | 8,0 | 8,4 | 10,4 | 11,2 | 12,0 |
8 | 400 | - | - | - | 6,6 | 8,8 | 9,2 | 11,2 | 12,0 | 12,8 |
9 | 450 | - | - | - | 7,2 | 9,6 | 10,0 | 12,0 | 12,8 | 13,6 |
Разряд работы | 4 | 3 | ||||||||
а | б | в | г | д | е ж | з | и | к | ||
Tпз для токарной - 0,85 часа.
Примечания: 1. При ремонте вала без проточки фланца, к норме времени применять К = 0,9.
2. При проточке и шлифовке одной шейки и фланца, к норме времени применять К = 0,7.
3. При проточке конуса к норме времени применять К = 1,3.
4. При прорезке резьбы к норме времени применять К = 1,1.
5. При проточке шеек длиной более 3 диаметров, на каждый диаметр норму времени увеличивать на 25%.
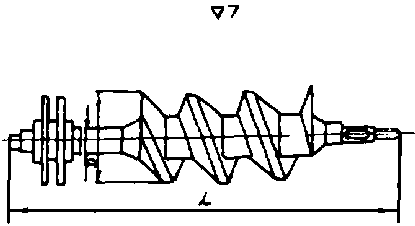
Состав работы. Токарная операция. Зацентровать вал с двух сторон, проверить. Обработать два гребня и рабочие шейки. Зашлифовать шейки и гребни. Прорезать резьбу.
Материал - сталь Ст5, заготовка - поковка.
Разряд работы 5
N п/п | Длина вала, мм | Диаметр вала, мм | |||||
60 | 70 | 85 | 100 | 125 | 150 | ||
Норма штучного времени в часах на 1 вал | |||||||
1 | 1000 | 2,09 | 2,1 | 2,3 | 2,9 | 3,2 | - |
2 | 1500 | 2,42 | 2,5 | 2,7 | 3,4 | 3,7 | 4,1 |
3 | 2000 | - | 2,9 | 3,1 | 3,9 | 4,2 | 4,8 |
4 | 2500 | - | - | 3,5 | 4,4 | 4,8 | 5,4 |
а | б | в | г | д | е | ||
Tпз для токарной - 0,50 часа.

Состав работы. Токарная 1. Подрезать торцы, обточить тело первично.
Фрезерная. Фрезеровать паз и квадрат.
Токарная 2. Подрезать торцы головки, проточить тело окончательно, шлифовать, нарезать резьбу на конце.
Материал - сталь Ст5, заготовка - поковка.
N п/п | Наименование операции | Разряд работы | Диаметр вала, мм до | ||
14 | 20 | 30 | |||
Длина вала, мм | |||||
100 | 150 | 200 | |||
Норма штучного времени в часах на 1 вал | |||||
1 | Токарная 1 | 3 | 0,19 | 0,28 | 0,37 |
2 | Фрезерная | 2 | 0,36 | 0,42 | 0,70 |
3 | Токарная 2 | 3 | 0,32 | 0,39 | 0,52 |
а | б | в | |||
Tпз для токарной 1 и 2 - 0,35 часа.
Tпз для фрезерной - 0,40 часа.
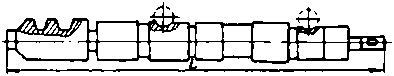
Состав работы. Токарная операция. Выточить полностью винт поперечной подачи суппорта с нарезкой трапецеидальной и метрической резьб.
Материал - сталь 45, заготовка - прокат.
Разряд работы 4
Диаметр, мм | ||||
14 | 18 | 22 | 26 | 32 |
Длина винта, мм | ||||
490 | 675 | 750 | 976 | 1100 |
Длина нарезаемой части, мм | ||||
300 | 345 | 400 | 470 | 700 |
Норма штучного времени в часах на 1 винт | ||||
3,69 | 5,47 | 4,50 | 6,27 | 8,84 |
а | б | в | г | д |
Tпз для токарной - 0,5 часа.

Состав работы. Токарная операция. Выточить винт продольной подачи суппорта с нарезкой трапецеидальной и метрической резьб.
Материал - сталь 45, заготовка - прокат.
Разряд работы 3
N п/п | Размер винта, мм | Размер резьбы, мм | Назначение винта | ||
Станок 1А616 | Станок 1А62 | Станок 1А63 | |||
Норма штучного времени в часах на 1 винт | |||||
1 | 203 | 14 x 3 | 2,23 | - | - |
2 | 295 | 22 x 5 | - | 2,85 | - |
3 | 392 | 22 x 5 | - | - | 3,27 |
а | б | в | |||
Tпз для токарной - 0,5 часа.

Состав работы. Токарная операция. Произвести полную обработку ходового винта с нарезкой трапецеидальной резьбы. Обработка винта производится в два этапа.
Материал - сталь 45, заготовка - прокат.
N п/п | Разряд работы | Длина | Диаметр, мм | ||||
винта, мм | нарезной части, мм | 25 | 30 | 40 | 50 | ||
Норма штучного времени в часах на 1 винт | |||||||
1 | 4 | 1200 | 900 | 8,60 | - | - | - |
2 | 4 | 1500 | 1100 | - | 1,28 | - | - |
3 | 5 | 1660 | 1100 | - | - | 1,618 | - |
4 | 5 | 2500 | 1800 | - | - | - | 23,31 |
5 | 5 | 3000 | 2300 | - | - | - | 33,76 |
Разряд работы | 4 | 5 | |||||
а | б | в | г | ||||
Tпз для токарной - 0,5 часа.

Состав работы. Токарная операция. Высверлить, расточить конусное отверстие, подрезать торцы с двух сторон.
Долбежная операция. Продолбить шпоночный паз в ступице винта.
Материал - бронза, заготовка - отливка.
Разряд работы 4
N п/п | Длина ступицы, мм | Токарная операция | ||||||
Диаметр ступицы, мм | ||||||||
20 | 30 | 50 | 70 | 100 | 150 | 200 | ||
Норма штучного времени в часах на 1 винт | ||||||||
1 | 100 | 0,87 | 0,94 | 1,08 | 1,23 | 1,30 | - | - |
2 | 125 | 0,94 | 1,06 | 1,23 | 1,30 | 1,45 | 1,66 | - |
3 | 150 | 1,09 | 1,23 | 1,37 | 1,45 | 1,66 | 1,81 | 2,03 |
4 | 175 | 1,23 | 1,37 | 1,59 | 1,74 | 2,03 | 2,17 | 2,40 |
5 | 200 | 1,37 | 1,59 | 1,87 | 1,95 | 2,32 | 2,68 | 2,89 |
6 | 225 | 1,74 | 1,88 | 2,46 | 2,78 | 2,99 | 3,04 | 3,40 |
7 | 250 | - | 2,46 | 3,04 | 3,18 | 3,33 | 3,62 | 3,98 |
8 | 275 | - | 2,89 | 3,40 | 3,62 | 3,84 | 4,36 | 4,98 |
9 | 300 | - | - | 4,02 | 4,26 | 4,58 | 5,07 | 5,60 |
10 | 325 | - | - | - | 4,83 | 5,39 | 5,96 | 6,28 |
11 | 350 | - | - | - | 5,23 | 5,47 | 6,44 | 7,24 |
12 | 450 | - | - | - | - | 5,55 | 7,89 | 8,85 |
а | б | в | г | д | е | ж | ||
Долбежная операция
Разряд работы 4
Размеры паза, мм | |||||
N п/п | 19 x 19 x 100 | 12 x 24 x 150 | 14 x 28 x 250 | 18 x 36 x 325 | 22 x 45 x 450 |
Норма штучного времени в часах на 1 паз | |||||
13 | 0,64 | 0,88 | 1,20 | 1,61 | 1,26 |
а | б | в | г | д | |
Tпз для токарной - 0,40 часа,
Tпз для долбежной - 0,50 часа.

Состав работы. Токарная операция. Выверить по разъему. Подрезать торцы, расточить вкладыш, выточить галтели после заливки белым металлом, проточить смазочную кольцевую канавку.
Материал - баббит Б-83.
Разряд работы 4
N п/п | Длина расточки, мм | Внутренний диаметр расточки, мм | ||||||
25 | 50 | 100 | 150 | 200 | 250 | 300 | ||
Норма штучного времени в часах на 1 вкладыш | ||||||||
1 | 50 | 0,33 | 0,42 | 0,64 | - | - | - | - |
2 | 100 | 0,36 | 0,48 | 0,78 | - | - | - | - |
3 | 150 | - | - | 1,00 | - | - | - | - |
4 | 200 | - | - | 1,12 | - | - | - | - |
5 | 250 | - | - | - | - | - | - | - |
6 | 100 | - | - | - | 1,00 | - | - | - |
7 | 150 | - | - | - | 1,14 | 1,34 | 1,57 | 1,68 |
8 | 200 | - | - | - | 1,34 | 1,57 | 1,71 | 1,92 |
9 | 250 | - | - | - | 1,57 | 1,71 | 1,64 | 2,13 |
10 | 300 | - | - | - | 1,63 | 1,84 | 1,92 | 2,21 |
а | б | в | г | д | е | ж | ||
Tпз для токарной - 0,30 часа.
Примечания: 1. При выполнении работы на расточном станке, к норме времени применять К = 1,25.
2. При расточке без кольцевой канавки, к норме времени применять К = 0,95.
3. При выборке продольных канавок, к норме времени применять К = 1,15 на две канавки.
4. При выборке холодильников, к норме времени применять К = 1,25.
5. При расточке аварийных буртов с двух сторон, к норме времени применять К = 1,25.
6. При расточке подшипников со смещением, к норме времени применять К = 1,2.
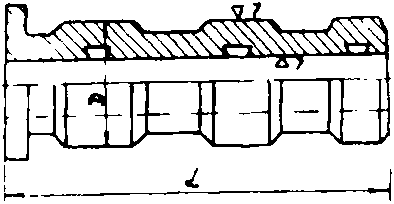
Состав работы. Токарная операция. Подрезать торцы, расточить отверстие, обточить втулку по наружному диаметру и фланец. Подрезать торец фланца.
Материал - бронза БрОЦС-6-6-3, заготовка - отливка.
Разряд работы 4
N п/п | Длина втулки, мм | Диаметр втулки, мм | |||||
100 | 200 | 300 | 400 | 500 | 600 | ||
Норма штучного времени в часах на 1 втулку | |||||||
1 | 200 | 2,01 | 2,25 | 2,65 | 4,51 | 5,39 | 8,29 |
2 | 350 | 2,25 | 2,65 | 3,14 | 4,91 | 5,63 | 8,77 |
3 | 500 | 3,38 | 4,02 | 4,75 | 5,39 | 1,28 | 9,18 |
4 | 750 | 4,26 | 4,75 | 5,39 | 5,71 | 6,76 | 10,14 |
5 | 1000 | 4,99 | 5,63 | 6,04 | 6,76 | 7,40 | 11,02 |
6 | 1300 | 7,89 | 8,29 | 9,02 | 9,90 | 10,78 | 11,91 |
7 | 1500 | 9,02 | 9,42 | 9,98 | 11,03 | 11,67 | 12,80 |
8 | 1750 | - | 10,38 | 11,03 | 11,91 | 13,04 | 14,16 |
9 | 2000 | - | - | 11,67 | 12,64 | 13,76 | 14,89 |
а | б | в | г | д | е | ||
Tпз для токарной - для втулок длиной до 1000 мм - 0,55 часа,
Tпз для токарной - для втулок длиной свыше 1000 мм - 0,85 часа.
Примечания: 1. При выборе канавок в "ласточкин хвост" под заливку белым металлом, к норме времени применять К = 1,3.
2. При расточке втулки после заливки или набивки баккаутом, к норме времени применять К = 0,50.
3. При расточке во втулке отверстий под набивку баккаутом, к норме времени применять К = 1,25.
4. При проточке посадочных шеек у старых втулок, к норме времени применять К = 0,3.
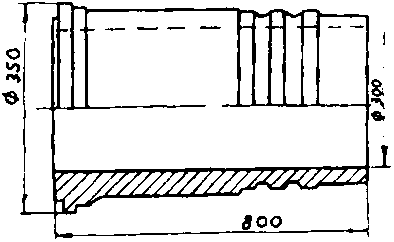
Состав работы.
Токарная операция. Расточить, шлифовать и полировать по внутреннему диаметру.
Материал - чугун СЧ24-44.
Разряд работы | Диаметр, длина втулки, мм |
350 x 300 x 800 | |
Норма штучного времени в часах на 1 втулку | |
5 | 6,98 |
Tпз для токарной - 0,46 часа.

Состав работы. Токарная операция. Подрезать торцы, сверлить и расточить отверстие по валу ротора. Проточить конусную поверхность по шарикоподшипнику.
Материал - сталь Ст5, заготовка - поковка.
Разряд работы | Диаметр, длина, мм |
98, 58 | |
Норма штучного времени в часах на 1 втулку | |
4 | 0,67 |
Tпз для токарной - 0,33 часа.

Состав работы. Токарная операция. Выточить втулку главного подшипника согласно чертежу с нарезкой спиральной канавки по наружному и внутреннему диаметрам.
Материал - сталь 45, заготовка - поковка.
Разряд работы | Норма штучного времени в часах на 1 втулку |
3 | 1,9 |
Tпз для токарной - 0,30 часа.
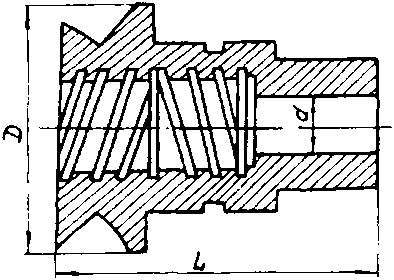
Состав работы. Токарная операция. Выточить втулку согласно чертежу. Прорезать левые и правые винтовые канавки по диаметру 100 мм, дать припуск 0,5 мм.
Материал - сталь Ст5, заготовка - поковка.
Разряд работы | Норма штучного времени в часах на 1 втулку |
4 | 3,6 |
Tпз для токарной - 0,5 часа.

Состав работы. Токарная операция. Выточить втулку с отбойником согласно чертежу по диаметру 100 мм, дать припуск 0,5 мм.
Материал - сталь Ст5, заготовка - поковка.
Разряд работы | Норма штучного времени в часах на 1 втулку |
3 | 1,8 |
Tпз для токарной - 0,5 часа.

Состав работы. Токарная операция. Выточить гайку поперечной подачи каретки с нарезкой трапецеидальной резьбы.
Материал - чугун, заготовка - отливка.
N п/п | Разряд работы | Размер гайки, мм | Размер резьбы, мм | Назначение гайки | ||
Станок 1615М | Станок 1А62 | Станок 1Д63 | ||||
Норма штучного времени в часах на 1 гайку | ||||||
1 | 3 | 45 x 39 x 48 | 16 x 4 | 1,51 | - | - |
2 | 4 | 83 x 42,2 x 32 | 22 x 5 | - | 1,89 | - |
3 | 4 | 88 x 55 x 38,5 | 26 x 5 | - | - | 1,96 |
а | б | в | ||||
Tпз для токарной - 0,4 часа.
Примечание. При изготовлении гаек без обработки контура с четырех сторон, к норме времени применять К = 0,6.

Состав работы. Токарная операция. Высверлить сквозное отверстие, расточить и нарезать резьбу, пригнать гайку по винту и обработать выступ.
Материал - бронза Бр.ОЦС 6-6-3, заготовка - отливка.
N п/п | Разряд работы | Длина, мм | Диаметр гайки, мм | ||
15 | 20 | 25 | |||
Норма штучного времени в часах на 1 гайку | |||||
1 | 3 | 40 | 0,88 | 0,92 | 1,04 |
2 | 3 | 50 | 0,92 | 1,04 | 1,12 |
3 | 4 | 60 | 1,04 | 1,08 | 1,20 |
4 | 4 | 70 | - | 1,28 | 1,32 |
а | б | в | |||
Tпз для токарной - 0,5 часа.
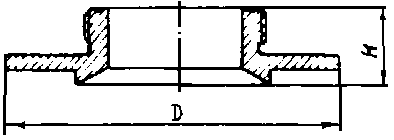
Состав работы. Токарная операция. Обточить горловину по наружному и внутреннему диаметрам, нарезать резьбу, подрезать торец.
Материал - сталь Ст4, заготовка - поковка.
N п/п | Разряд работы | Высота горловины, мм | Диаметр горловины, мм | ||||||
50 | 75 | 100 | 125 | 150 | 200 | 300 | |||
Норма штучного времени в часах на 1 горловину | |||||||||
1 | 2 | 40 | 0,32 | 0,40 | 0,48 | 0,64 | 0,80 | 0,96 | 1,12 |
2 | 2 | 60 | - | 0,48 | 0,56 | 0,72 | 0,96 | 1,12 | 1,28 |
3 | 2 | 80 | - | - | 0,64 | 0,80 | 1,12 | 1,28 | 1,44 |
4 | 2 | 100 | - | - | - | 0,96 | 1,28 | 1,44 | 1,60 |
5 | 3 | 120 | - | - | - | - | 1,44 | 1,60 | 1,92 |
а | б | в | г | д | е | ж | |||
Tпз для токарной - 0,35 часа.
Примечание. При обработке горловины из сплошной поковки без отверстия, к норме времени применять К = 1,25.

Состав работы. Токарная операция. Подрезать торцы, обточить горловину по наружному и внутреннему диаметрам, выточить канавку на торце.
Материал - сталь Ст4, заготовка - поковка.
Разряд работы 3
N п/п | Высота горловины, мм | Диаметр горловины, мм | ||||||||
150 | 200 | 250 | 300 | 350 | 400 | 500 | 600 | 700 | ||
Норма штучного времени в часах на 1 горловину | ||||||||||
1 | 50 | 0,48 | 0,56 | 0,72 | 0,80 | 0,96 | 1,04 | 1,20 | 1,36 | - |
2 | 100 | - | 0,72 | 0,80 | 0,96 | 1,04 | 1,20 | 1,36 | 1,52 | - |
3 | 150 | - | - | 0,96 | 1,04 | 1,20 | 1,36 | 1,52 | 1,68 | 1,92 |
4 | 200 | - | - | - | 1,20 | 1,28 | 1,52 | 1,68 | 1,92 | 2,08 |
5 | 300 | - | - | - | - | 1,52 | 1,68 | 1,84 | 2,08 | 2,40 |
а | б | в | г | д | е | ж | з | и | ||
Tпз для токарной - 0,35 часа.
Примечания: 1. При обработке горловины из сплошной поковки без отверстия, к норме времени применять К = 1,25.
2. При расточке конусного отверстия, к норме времени применять К = 1,50.

Состав работы. Токарная операция. Проточить и отшлифовать кольца.
Материал - медь.
Разряд работы 4
N п/п | Диаметр, мм | Длина, мм | ||
100 | 150 | 200 | ||
Норма штучного времени в часах на 1 доринг | ||||
1 | 80 | 0,25 | 0,35 | 0,46 |
2 | 110 | 0,37 | 0,45 | 0,52 |
а | б | в | ||
Tпз для токарной - 0,30 часа.

Состав работы. Токарная операция. Вырезать заготовку, обточить плоскость диска, просверлить и расточить отверстие.
Материал - сталь Ст4, заготовка - сталь листовая.
Шлифовальная. Шлифовать плоскости.
N п/п | Толщина диска, мм | Диаметр диска, мм | |||||||||
150 | 200 | 250 | 300 | 350 | 400 | 450 | 500 | 600 | 700 | ||
Норма штучного времени в часах на 1 диск | |||||||||||
1 | 3,0 | 1,00 | 1,08 | 1,20 | 1,68 | 1,76 | 1,88 | 2,08 | 2,32 | 2,64 | 2,68 |
2 | 3,5 | 0,92 | 1,00 | 1,08 | 1,56 | 1,64 | 1,72 | 2,00 | 2,08 | 2,44 | 2,64 |
3 | 4,0 | 0,88 | 0,92 | 1,00 | 1,20 | 1,40 | 1,60 | 1,84 | 2,00 | 2,20 | 2,44 |
4 | 4,5 | 0,80 | 0,88 | 0,92 | 1,12 | 1,28 | 1,44 | 1,68 | 1,84 | 2,00 | 2,20 |
5 | 5,0 | 0,76 | 0,80 | 0,88 | 1,00 | 1,20 | 1,28 | 1,52 | 1,68 | 1,84 | 2,00 |
6 | 5,5 | 0,72 | 0,76 | 0,80 | 0,92 | 1,08 | 1,20 | 1,36 | 1,52 | 1,68 | 1,88 |
7 | 6,0 | 0,64 | 0,68 | 0,84 | 0,92 | 0,96 | 1,52 | 1,24 | 1,36 | 1,56 | 1,72 |
8 | 7,0 | 0,60 | 0,64 | 0,76 | 0,80 | 0,88 | 0,96 | 1,06 | 1,24 | 1,40 | 1,56 |
9 | 10,0 | 0,68 | 0,76 | 0,84 | 0,92 | 1,04 | 1,16 | 1,28 | 1,40 | 1,56 | 1,76 |
10 | 14,0 | 0,76 | 0,84 | 0,92 | 1,04 | 1,16 | 1,28 | 1,40 | 1,56 | 1,76 | 2,00 |
11 | 18,0 | 0,84 | 0,92 | 1,00 | 1,16 | 1,28 | 1,40 | 1,56 | 1,76 | 2,00 | 2,20 |
Разряд работы | 2 | 3 | 4 | ||||||||
12 | Шлифовальная | 0,12 | 0,16 | 0,20 | 0,24 | 0,28 | 0,32 | 0,36 | 0,40 | 0,48 | 0,56 |
Разряд работы | 2 | 3 | |||||||||
а | б | в | г | д | е | ж | з | и | к | ||
Tпз для токарной - 0,3 часа
Tпз для шлифовальной - 0,15 часа.

Состав работы. Токарная операция. Обточить полностью заглушку с нарезкой трубной резьбы и расточкой углубления.
Фрезерная операция. Фрезеровать паз.
Материал - латунь ЛМц58-2, заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Диаметр резьбы, мм | |||||
48 | 60 | 88 | 100 | 126 | 151 | |||
Норма штучного времени в часах на 1 заглушку | ||||||||
1 | Токарная | 4 | 0,24 | 0,32 | 0,44 | 0,48 | 0,56 | 0,26 |
2 | Фрезерная | 2 | 0,16 | 0,17 | 0,18 | 0,20 | 0,20 | 0,24 |
а | б | в | г | д | е | |||
Tпз для токарной - 0,30 часа,
Tпз для фрезерной - 0,13 часа.
Примечание. При изготовлении заглушек из проката, к норме времени применять К = 1,15.

Состав работы. Токарная операция. Проточить по наружному диаметру, торцевать. Расточить фаску, просверлить и расточить по внутреннему диаметру, снять фаски.
Фрезерная операция. Фрезеровать зубья звездочки модульной фрезой.
Материал - сталь Ст5, заготовка до 50 мм - пруток, свыше - поковка.
N п/п | Высота, мм | Токарная операция | |||||||||
Наружный диаметр звездочки, мм | |||||||||||
50 | 75 | 100 | 125 | 150 | 175 | 200 | 250 | 300 | 350 | ||
Норма штучного времени в часах на 1 звездочку | |||||||||||
1 | 12 | 0,48 | 0,56 | 0,64 | 0,72 | - | - | - | - | - | - |
2 | 16 | 0,56 | 0,64 | 0,72 | 0,80 | 0,88 | - | - | - | - | - |
3 | 20 | 0,64 | 0,72 | 0,80 | 0,88 | 0,96 | 1,04 | - | - | - | - |
4 | 25 | - | - | 0,88 | 1,04 | 1,12 | 1,20 | 1,26 | 1,36 | - | - |
5 | 30 | - | - | - | 1,20 | 1,28 | 1,36 | 1,44 | 1,52 | 1,60 | 1,68 |
6 | 40 | - | - | - | - | 1,44 | 1,52 | 1,76 | 1,84 | 1,92 | 2,00 |
7 | 50 | - | - | - | - | - | - | 2,08 | 2,16 | 2,24 | 2,32 |
8 | 70 | - | - | - | - | - | - | - | 2,48 | 2,56 | 2,64 |
Разряд работы | 2 | 3 | |||||||||
а | б | в | г | д | е | ж | з | и | к | ||
N п/п | Толщина зуба, мм | Фрезерная операция | ||||||||||
Радиус впадины от делительной окружности, мм | ||||||||||||
5 | 7 | 10 | 12 | 14 | 16 | 18 | 20 | 22 | 24 | 26 | ||
Норма штучного времени в часах на 1 зуб | ||||||||||||
1 | 8 | 0,07 | 0,08 | 0,09 | 0,10 | - | - | - | - | - | - | - |
2 | 12 | 0,08 | 0,09 | 0,10 | 0,10 | 0,11 | - | - | - | - | - | - |
3 | 16 | 0,09 | 0,10 | 0,10 | 0,11 | 0,12 | 0,13 | 0,13 | 0,14 | 0,15 | 0,16 | - |
4 | 20 | 0,10 | 0,10 | 0,11 | 0,12 | 0,13 | 0,13 | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 |
5 | 25 | - | 0,11 | 0,12 | 0,13 | 0,14 | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,18 |
6 | 30 | - | - | 0,13 | 0,14 | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,18 | 0,19 |
7 | 40 | - | - | 0,14 | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,18 | 0,19 | 0,20 |
Разряд работы | 3 | |||||||||||
а | б | в | г | д | е | ж | з | и | к | л | ||
Tпз для токарной - 0,30 часа,
Tпз для фрезерной - 0,55 часа.

Состав работы. Токарная операция. Обточить, просверлить и расточить отверстие, шлифовать золотник.
Материал - чугун СЧ24-44, заготовка - отливка.
Разряд работы 3
N п/п | Длина, мм | Диаметр, мм | ||||||
50 | 75 | 100 | 150 | 200 | 250 | 300 | ||
Норма штучного времени в часах на 1 золотник | ||||||||
1 | 75 | 1,0 | - | - | - | - | - | - |
2 | 100 | 1,4 | 1,8 | 2,2 | - | - | - | - |
3 | 150 | 1,7 | 2,1 | 2,5 | 3,0 | - | - | - |
4 | 200 | 2,1 | 2,5 | 3,0 | 3,3 | 3,9 | - | - |
5 | 250 | - | 3,0 | 3,4 | 3,9 | 4,4 | 5,0 | - |
6 | 300 | - | - | 3,9 | 4,4 | 4,8 | 5,5 | 6,1 |
а | б | в | г | д | е | ж | ||
Tпз для токарной - 0,35 часа.
Примечания: 1. При обработке золотника с выточками, к норме времени применять К = 0,80.
2. При обработке золотника трехступенчатого, к норме времени применять К = 1,3.
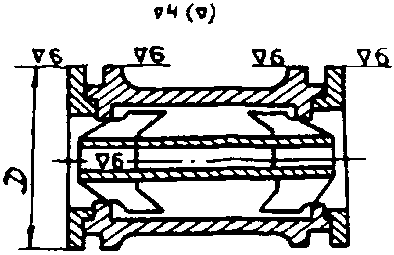
Состав работы. Токарная операция 1. Обточить корпус золотника, высверлить и расточить отверстие. Проточить выточки под крышки.
Токарная операция 2. Обработать крышку по наружному и внутреннему диаметрам и торцам.
Токарная операция 3. Проточить канавки (кепы) и зашлифовать золотник по наружному диаметру.
Материал - чугун СЧ24-44, заготовка - отливка.
N п/п | Наименование операции | Длина, мм | Диаметр, мм | |||||||||
50 | 100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 700 | |||
Норма штучного времени в часах на 1 золотник | ||||||||||||
1 | Токарная 1 | 100 | 0,79 | 1,25 | - | - | - | - | - | - | - | - |
2 | То же | 150 | 0,86 | 1,35 | 1,83 | - | - | - | - | - | - | - |
3 | " | 200 | 0,93 | 1,45 | 1,97 | 2,50 | - | - | - | - | - | - |
4 | " | 250 | 1,00 | 1,56 | 2,10 | 2,68 | - | - | - | - | - | - |
5 | " | 300 | - | - | 2,27 | 2,87 | 3,20 | 3,61 | - | - | - | - |
6 | " | 400 | - | - | - | 3,25 | 3,62 | 4,10 | - | - | - | - |
7 | " | 500 | - | - | - | 3,62 | 4,07 | 4,50 | 5,37 | 6,24 | - | - |
8 | " | 700 | - | - | - | - | 4,43 | 4,90 | 5,86 | 6,81 | 7,76 | 8,71 |
9 | " | 900 | - | - | - | - | - | - | 6,34 | 7,37 | 8,41 | 9,20 |
10 | " | 1000 | - | - | - | - | - | - | - | 7,94 | 9,22 | 10,90 |
11 | Токарная 2 | 100 | 0,32 | 0,48 | 0,64 | 0,80 | 0,96 | 1,20 | 1,60 | - | - | - |
12 | Токарная 3 | 250 | - | 0,64 | 0,72 | 0,96 | 1,04 | - | - | - | - | - |
13 | То же | 300 | - | - | 0,80 | 1,04 | 1,28 | 1,52 | - | - | - | - |
14 | " | 400 | - | - | - | 1,12 | 1,52 | 1,60 | 1,92 | - | - | - |
15 | " | 500 | - | - | - | - | 1,68 | 1,84 | 2,32 | 2,80 | - | - |
16 | " | 700 | - | - | - | - | 2,00 | 2,24 | 2,80 | 3,28 | 3,76 | 4,24 |
17 | " | 900 | - | - | - | - | 2,32 | 2,56 | 3,28 | 3,76 | 4,24 | 4,72 |
18 | " | 1000 | - | - | - | - | - | - | - | - | 4,72 | 5,20 |
Разряд работы | 3 | 4 | ||||||||||
а | б | в | г | д | е | ж | з | и | к | |||
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,25 часа,
Tпз для токарной 3 - 0,24 часа.

Состав работы. Токарная операция 1. Обточить корпус золотника по внутреннему диаметру, высверлить и расточить отверстие по штоку.
Токарная операция 2. Обточить крышку золотника по наружному диаметру и по торцам, выточить уступ.
Токарная операция 3. Проточить по наружному диаметру, зашлифовать.
Материал - чугун СЧ18-36, заготовка - отливка.
Разряд работы 3
N п/п | Наименование операции | Длина, мм | Диаметр, мм | ||||
50 | 75 | 100 | 125 | 150 | |||
Норма штучного времени в часах на 1 золотник | |||||||
1 | Токарная 1 | 50 | 0,98 | 1,12 | - | - | - |
2 | То же | 75 | 1,12 | 1,40 | 1,68 | - | - |
3 | " | 100 | 0,79 | 1,68 | 1,96 | 2,24 | - |
4 | " | 125 | 0,84 | 1,96 | 2,24 | 2,52 | - |
5 | " | 150 | 0,86 | 1,07 | 2,52 | 2,80 | 3,06 |
6 | Токарная 2 | - | 0,28 | 0,42 | 0,56 | 0,73 | 0,84 |
7 | Токарная 3 | 50 | 0,18 | 0,21 | - | - | - |
8 | То же | 75 | 0,21 | 0,28 | 0,33 | - | - |
9 | " | 100 | 0,28 | 0,33 | 0,39 | - | - |
10 | " | 125 | 0,30 | 0,39 | 0,45 | 0,50 | - |
11 | " | 150 | 0,31 | 0,45 | 0,50 | 0,56 | 0,63 |
а | б | в | г | д | |||
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,30 часа,
Tпз для токарной 3 - 0,30 часа.
Состав работы. Токарная операция. Произвести полную токарную обработку золотника.
Долбежная операция. Долбить фасонные поверхности.
Фрезерная операция. Фрезеровать пазы.
Шлифовальная операция. Шлифовать цилиндрическую поверхность.
Материал - чугун СЧ18-6, заготовка - отливка.
N п/п | Длина, мм | Диаметр наружный, мм | ||||||||||
75 | 90 | 100 | 110 | 120 | 135 | 150 | 160 | 170 | 180 | |||
Норма штучного времени в часах на 1 золотник | ||||||||||||
Токарная операция | ||||||||||||
Разряд работы | 3 | 4 | ||||||||||
1 | 180 | 0,68 | 0,80 | 0,84 | 0,88 | 0,90 | 0,92 | 0,96 | - | - | - | |
2 | 200 | 0,72 | 0,84 | 0,88 | 0,91 | 0,93 | 0,97 | 1,02 | - | - | - | |
3 | 220 | - | 0,86 | 0,91 | 0,93 | 0,98 | 1,02 | 1,07 | - | - | - | |
4 | 250 | - | 0,9 | 0,94 | 0,98 | 1,02 | 1,06 | 1,12 | 1,18 | 1,21 | 1,32 | |
5 | 275 | - | - | - | 1,02 | 1,07 | 1,14 | 1,2 | 1,22 | 1,29 | 1,35 | |
6 | 300 | - | - | - | - | 1,12 | 1,18 | 1,24 | 1,32 | 1,36 | 1,52 | |
7 | 325 | - | - | - | - | - | 1,24 | 1,32 | 1,4 | 1,54 | 1,58 | |
8 | 350 | - | - | - | - | - | - | 1,4 | 1,53 | 1,60 | 1,65 | |
9 | 400 | - | - | - | - | - | - | - | - | 1,66 | 1,70 | |
10 | 450 | - | - | - | - | - | - | - | - | 1,7 | 1,78 | |
Долбежная операция | ||||||||||||
Разряд работы | 3 | 0,40 | 0,56 | 0,72 | 0,88 | 1,04 | 1,2 | 1,36 | 1,52 | 1,68 | 1,84 | |
Фрезерная операция | ||||||||||||
Разряд работы | 3 | 0,90 | 1,00 | 1,12 | 1,24 | 1,36 | 1,48 | 1,60 | 1,72 | 1,84 | 1,92 | |
а | б | в | г | д | е | ж | з | и | к | |||
Разряд работы | Диаметр наружный, мм | |||||||||
75 | 90 | 100 | 110 | 120 | 135 | 150 | 160 | 170 | 180 | |
Норма штучного времени в часах на 1 золотник | ||||||||||
3 | Шлифовальная операция | |||||||||
0,23 | 0,26 | 0,28 | 0,30 | 0,34 | 1,48 | 1,60 | 0,44 | 0,48 | 0,52 | |
а | б | в | г | д | е | ж | з | и | к | |
Tпз для токарной - 0,30 часа,
Tпз для долбежной - 0,25 часа,
Tпз для фрезерной - 0,30 часа,
Tпз для шлифовальной - 0,15 часа.

Состав работы. Токарная операция. Обточить корпус с горцовкой литейной прибыли.
Фрезерная операция. Фрезеровать четыре проушины и приливы корпуса иллюминатора.
Сверлильная операция. Просверлить и зенковать все отверстия.
Материал - сталь Ст5. Заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Диаметр в свету, мм | |||||
200 | 250 | 300 | 350 | 400 | 500 | |||
Норма штучного времени в часах на 1 корпус | ||||||||
1 | Токарная | 3 | 1,12 | 1,28 | - | - | - | - |
2 | То же | 4 | - | - | 1,44 | 1,60 | 1,76 | 2,08 |
3 | Фрезерная | 3 | 0,96 | 1,12 | 1,28 | 1,44 | 1,60 | 1,92 |
4 | Сверлильная | 2 | 0,22 | 0,24 | 0,26 | 0,29 | 0,32 | - |
а | б | в | г | д | е | |||
Tпз для токарной - 0,30 часа,
Tпз для фрезерной - 0,25 часа,
Tпз для сверлильной - 0,20 часа.
Примечание. При фрезеровании в корпусе трех пазов под откидные болты, к норме времени применять К = 1,2.

Состав работы. Токарная операция. Обработать раму иллюминатора, сточить литейную прибыль, подрезать торец, выбрать канавку в ласточкин хвост для уплотнения резины, расточить по внутреннему диаметру, сделать заточку под стекло. Подрезать второй торец, сделать комингс, проточить по наружному диаметру.
Фрезерная операция. Фрезеровать в раме проушину крепления рамы к корпусу и два паза под откидные болты в ушках.
Материал - сталь Ст5, заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Диаметр в свету, мм | |||||||
150 | 200 | 250 | 300 | 350 | 400 | 450 | 500 | |||
Норма штучного времени в часах на 1 раму | ||||||||||
1 | Токарная | 3 | 1,20 | 1,36 | 1,52 | - | - | - | - | - |
2 | То же | 4 | - | - | - | 1,68 | 1,84 | 2,08 | 2,32 | 2,56 |
3 | Фрезерная | 3 | 0,80 | 0,96 | 1,12 | 1,28 | 1,44 | 1,60 | 1,76 | 1,92 |
а | б | в | г | д | е | ж | з | |||
Tпз для токарной - 0,30 часа,
Tпз для фрезерной - 0,25 часа.
Примечания: 1. При нарезке в раме резьбы для крепления стекла резьбовым кольцом, к норме времени применять К = 1,2.
2. При фрезеровании в раме трех пазов под откидные болты, к норме времени применять К = 1,2.
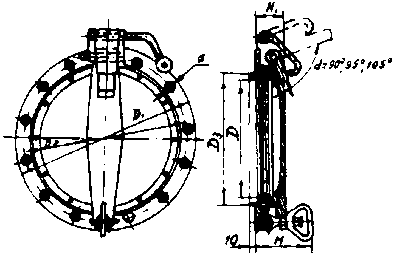
Состав работы. Токарная операция. Обработать крышку, сточить литейную прибыль, подрезать, выбрать на торце канавку в "ласточкин хвост" для уплотнения резины, проточить по наружному диаметру, снять фаску по внутреннему диаметру торца.
Фрезерная операция. Фрезеровать в крышке проушину крепления к раме и два паза под откидные болты в ушках.
Материал - сталь Ст5, заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Диаметр крышки в свету, мм | |||||||
150 | 200 | 250 | 300 | 350 | 400 | 450 | 500 | |||
Норма штучного времени в часах на 1 крышку | ||||||||||
1 | Токарная | 3 | 0,72 | 0,88 | 1,04 | - | - | - | - | - |
2 | То же | 4 | - | - | - | 1,20 | 1,36 | 1,52 | 1,68 | 1,84 |
3 | Фрезерная | 3 | 0,80 | 0,96 | 1,12 | 1,28 | 1,44 | 1,60 | 1,76 | 1,92 |
а | б | в | г | д | е | ж | з | |||
Tпз для токарной - 0,30 часа,
Tпз для фрезерной - 0,25 часа.
Примечание. При фрезеровании в крышке трех пазов под откидные болты, к норме времени применять К = 1,2.

Состав работы. Строгальная операция. Строгать места разъемов двух половинок и замков.
Токарная операция. Точить калибр, расточить отверстие по валу, выбрать галтель, подрезать торцы.
Материал - чугун СЧ18-36, заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Длина, мм | Диаметр, мм | |||||
100 | 150 | 200 | 250 | 300 | 350 | ||||
Норма штучного времени в часах на 1 калибр | |||||||||
1 | Строгальная | 3 | 100 | 0,32 | - | - | - | ||
2 | То же | 3 | 150 | 0,40 | 0,72 | - | - | - | - |
3 | " | 3 | 200 | - | 0,76 | 0,80 | - | - | - |
4 | " | 3 | 250 | - | 0,80 | 0,84 | 0,88 | - | - |
5 | " | 3 | 300 | - | - | 0,88 | 0,88 | 0,92 | - |
6 | " | 3 | 350 | - | - | - | 0,92 | 0,96 | 1,00 |
7 | " | 3 | 400 | - | - | - | - | 0,98 | 1,02 |
8 | " | 3 | 450 | - | - | - | - | - | 1,04 |
9 | Токарная | 3 | 100 | 0,80 | - | - | - | - | - |
10 | То же | 3 | 150 | 1,04 | 1,60 | - | - | - | - |
11 | " | 3 | 200 | - | 1,68 | 2,08 | - | - | - |
12 | " | 4 | 250 | - | 1,92 | 2,40 | 2,80 | - | - |
13 | " | 4 | 300 | - | - | 2,40 | 3,20 | 3,36 | - |
14 | " | 4 | 350 | - | - | - | 5,36 | 3,84 | 4,24 |
15 | " | 4 | 400 | - | - | - | - | 4,24 | 4,96 |
16 | " | 4 | 450 | - | - | - | - | - | 5,20 |
а | б | в | г | д | е | ||||
Tпз для строгальной - 0,25 часа,
Tпз для токарной - 0,25 часа.
Примечание. При использовании старых калибров при строгальной операции, к норме времени применять К = 0,70, при токарной операции - К = 0,50.

Состав работы. Токарная операция 1. Обточить боковые стороны и шейку камня под разметку.
Токарная операция 2. Окончательно обточить боковые стороны и шейку.
Токарная операция 3 (ремонт). Обточить шейку и боковые стороны камня.
Фрезерная операция 1. Фрезеровать камень по контуру под разметку.
Фрезерная операция 2. Фрезеровать камень по разметке под нащечину без лекал.
Фрезерная операция 3. Фрезеровать направляющие с двух сторон по лекалу или кулисе.
Материал - бронза Бр.АМц9-2, заготовка - отливка.
Разряд работы 3
N п/п | Наименование операции | Размеры камня, мм | |||||
100 x 100 | 150 x 150 | 200 x 200 | 250 x 250 | 300 x 300 | 400 x 400 | ||
Норма штучного времени в часах на 1 камень | |||||||
1 | Токарная 1 | 0,48 | 0,56 | 0,64 | 0,80 | 0,96 | 1,12 |
2 | Токарная 2 | 0,96 | 1,52 | 1,84 | 2,00 | 2,48 | 3,04 |
3 | Токарная 3 | 0,40 | 0,80 | 0,80 | 0,96 | 1,12 | 1,36 |
4 | Фрезерная 1 | 0,56 | 0,72 | 0,88 | 1,04 | 1,20 | 1,36 |
5 | Фрезерная 2 | 0,88 | 1,04 | 1,20 | 1,36 | 1,68 | 1,84 |
6 | Фрезерная 3 | 1,84 | 2,00 | 2,16 | 2,48 | 2,80 | 3,12 |
а | б | в | г | д | е | ||
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,30 часа,
Tпз для токарной 3 - 0,30 часа,
Tпз для фрезерной 1 - 0,15 часа,
Tпз для фрезерной 2 - 0,15 часа,
Tпз для фрезерной 3 - 0,15 часа.
Примечания: 1. При обточке кулисных камней с внутренними направляющими и двумя наружными шейками, к норме времени применять К = 1,50.
2. При обработке направляющих по лекалу на строгальном станке, к норме времени применять К = 0,9.
Состав работы. Долбежная операция. Продолбить квадрат на установленной детали.
Материал - сталь Ст4.
N п/п | Сторона квадрата, мм | Высота квадрата, мм | |||
50 | 100 | 150 | 200 | ||
Норма штучного времени в часах на 1 квадрат | |||||
1 | 6 | 0,08 | - | - | - |
2 | 11 | 0,11 | - | - | - |
3 | 17 | 0,15 | 0,22 | - | - |
4 | 19 | 0,17 | 0,20 | - | - |
5 | 24 | 0,21 | 0,22 | 0,24 | 0,26 |
6 | 30 | 0,25 | 0,32 | 0,36 | 0,44 |
7 | 36 | 0,29 | 0,40 | 0,51 | 0,62 |
8 | 46 | 0,34 | 0,50 | 0,61 | 0,82 |
9 | 50 | 0,42 | 0,58 | 0,66 | 0,90 |
10 | 60 | 0,50 | 0,66 | 0,84 | 1,00 |
11 | 70 | 0,58 | 0,76 | 0,92 | 1,10 |
12 | 80 | 0,67 | 0,84 | 1,02 | 1,20 |
13 | 90 | 0,76 | 0,94 | 1,10 | 1,28 |
14 | 100 | 0,86 | 1,02 | 1,20 | 1,34 |
15 | 110 | 0,94 | 1,12 | 1,30 | 1,44 |
16 | 120 | 1,02 | 1,20 | 1,38 | 1,56 |
17 | 140 | 1,20 | 1,38 | 1,56 | 1,75 |
18 | 160 | 1,38 | 1,56 | 1,76 | 1,80 |
19 | 180 | 1,46 | 1,74 | 1,94 | 2,12 |
20 | 200 | 1,70 | 1,92 | 2,11 | 2,32 |
Разряд работы | 2 | 3 | |||
а | б | в | г | ||
Tпз для долбежной - 0,15 часа.
Примечание. На долбление шестигранника, к норме времени применять К = 1,30.
Состав работы. Фрезерная операция. Фрезеровать квадрат на валу (штоке) с разметкой.
Материал - сталь Ст4.
Разряд работы 2
N п/п | Размер стороны квадрата, мм | Длина квадрата, мм | ||||||||
15 | 25 | 35 | 45 | 55 | 65 | 75 | 85 | 95 | ||
Норма времени в часах на 1 квадрат | ||||||||||
1 | 6; 8 | 0,06 | 0,07 | - | - | - | - | - | - | - |
2 | 9; 11 | 0,07 | 0,07 | 0,08 | - | - | - | - | - | - |
3 | 12; 14 | 0,08 | 0,07 | 0,08 | 0,11 | - | - | - | - | - |
4 | 17; 19 | 0,08 | 0,08 | 0,09 | 0,12 | 0,13 | - | - | - | - |
5 | 22; 24 | 0,08 | 0,09 | 0,10 | 0,13 | 0,13 | 0,14 | - | - | - |
6 | 28 | - | 0,12 | 0,13 | 0,13 | 0,14 | 0,15 | 0,16 | - | - |
7 | 32 | - | 0,13 | 0,13 | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 | - |
8 | 36 | - | 0,13 | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,18 | 0,19 |
9 | 44 | - | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,18 | 0,19 | 0,20 |
10 | 46 | - | 0,15 | 0,16 | 0,18 | 0,19 | 0,21 | 0,22 | 0,24 | 0,25 |
11 | 50 | - | - | 0,18 | 0,19 | 0,21 | 0,22 | 0,24 | 0,25 | 0,27 |
12 | 60 | - | - | 0,19 | 0,21 | 0,22 | 0,24 | 0,25 | 0,27 | 0,29 |
а | б | в | г | д | е | ж | з | и | ||
Tпз для фрезерной - 0,25 часа.

Состав работы. Строгать шесть плоскостей клина.
Материал - сталь Ст5, заготовка - поковка.
Разряд работы 3
N п/п | Ширина и высота клина, мм | Длина клина, мм | ||||||||
100 | 150 | 200 | 300 | 400 | 500 | 600 | 700 | 800 | ||
Норма штучного времени в часах на 1 клин | ||||||||||
1 | 50 x 15 | 0,56 | 0,61 | 0,68 | 0,79 | 1,00 | 1,20 | 1,40 | 1,81 | 1,82 |
2 | 50 x 20 | 0,58 | 0,64 | 0,69 | 0,80 | 1,02 | 1,25 | 1,46 | 1,67 | 1,92 |
3 | 60 x 20 | 0,60 | 0,66 | 0,71 | 0,81 | 1,05 | 1,29 | 1,52 | 1,76 | 2,01 |
4 | 70 x 25 | 0,73 | 0,78 | 0,87 | 1,00 | 1,23 | 1,46 | 1,66 | 1,89 | 2,17 |
5 | 80 x 30 | 0,85 | 0,93 | 1,02 | 1,21 | 1,42 | 1,63 | 1,82 | 2,03 | 2,24 |
а | б | в | г | д | е | ж | з | и | ||
Tпз на строгальную операцию - 0,30 часа.
Примечания: 1. При строгании клина на конус, с одной стороны к норме времени применять К = 1,3; с двух сторон - К = 1,5; с четырех - К = 1,8.
2. Нормы времени рассчитаны на строгание на поперечно-строгальном станке. При изготовлении клиньев на фрезерном станке, к норме времени применять К = 0,8.

Состав работы. Токарная операция. С двух установок обработать клюз. Отрезать литейную прибыль. Торцевать прилив, проточить бурт, место прилегания к корпусу, расточить конус по внутреннему диаметру и сделать фаску с торца по наружному диаметру.
Материал - сталь Ст5, заготовка - отливка.
Разряд работы 3
N п/п | Высота, мм | Наружный диаметр ступицы, мм | |||||
300 | 400 | 500 | 600 | 700 | свыше 700 | ||
Норма штучного времени в часах на 1 клюз | |||||||
1 | 400 | 1,6 | 1,9 | 2,2 | - | - | - |
2 | 500 | 1,8 | 2,1 | 2,4 | 2,6 | 2,9 | 3,2 |
3 | 600 | 1,9 | 2,2 | 2,6 | 2,9 | 3,2 | 3,5 |
4 | 700 | 2,1 | 2,4 | 2,7 | 3,2 | 3,5 | 3,8 |
а | б | в | г | д | е | ||
Tпз для токарной - 0,35 часа.
Примечание. При проточке внутреннего и наружного диаметров, к норме времени применять К = 1,6.
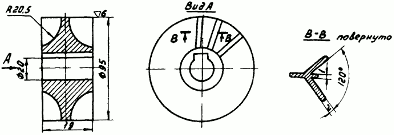
Состав работы. Токарная операция. Проточить торцы по наружному диаметру с переустановкой. Расточить отверстие.
Фрезерная операция. Установить, фрезеровать лопасти (всего 48 лопастей в делительной головке) с двух сторон двумя фрезами, установленными в шпинделе.
Материал - бронза Бр.АМц9-2, заготовка - отливка.
Разряд работы 3
N п/п | Наименование операции | Норма штучного времени в часах на 1 колесо |
1 | Токарная | 0,26 |
2 | Фрезерная | 1,38 |
Tпз для токарной - 0,30 часа.
Tпз для фрезерной - 1,3 часа.
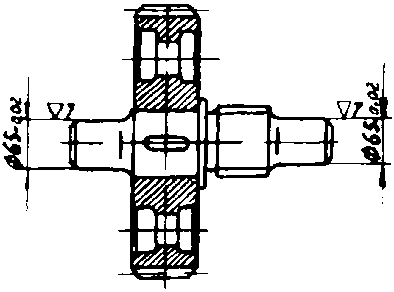
Состав работы. Токарная операция. Расчистить и отшабрить центр, переустановить. Расточить и отшабрить центр, установить, проточить и шлифовать шейки.
Материал - сталь 45.
Разряд работы | Норма штучного времени в часах на 1 колесо |
4 | 1,34 |
Tпз для токарной - 0,30 часа.
Состав работы. Фрезерная операция. Фрезеровать прорези (окна) в маслосъемном кольце.
Материал - чугун СЧ21-40.
Разряд работы 3
N п/п | Наружный диаметр кольца, мм | Число прорезей (окон), шт. до | ||||
6 | 8 | 10 | 12 | 14 | ||
Норма штучного времени в часах на 1 кольцо | ||||||
1 | 75 | 0,10 | - | - | - | - |
2 | 100 | 0,12 | 0,14 | - | - | - |
3 | 150 | 0,14 | 0,16 | 0,20 | - | - |
4 | 200 | - | 0,17 | 0,24 | 0,28 | - |
5 | 250 | - | 0,20 | 0,28 | 0,32 | - |
6 | 300 | - | - | 0,32 | 0,40 | 0,48 |
7 | 350 | - | - | - | 0,60 | 0,80 |
8 | 400 | - | - | - | 0,80 | 0,96 |
а | б | в | г | д | ||
Tпз для фрезерной - 0,15 часа.

Состав работы. Токарная операция 1. Подрезать торец, проточить поверху, расточить отверстие, отрезать от заготовки.
Фрезерная операция (для колец диаметром до 400 мм). Фрезеровать замок.
Строгальная операция (для колец диаметром свыше 400 мм). Строгать замок.
Токарная операция 2. Проточить поверху, обточить фаски, шлифовать поверху.
Токарная операция 3. Расточить отверстие, обточить фаски.
Шлифовальная операция. Шлифовать торцы с переустановкой.
Материал - чугун марки СЧ21-40, заготовка - отливка.
N п/п | Диаметр, высота, мм (Д x H) | Разряд работы | Токарная операция 1 | Разряд работы | Фрезерная операция | Разряд работы | Строгальная операция | Разряд работы | Токарная операция 2 | Разряд работы | Токарная операция 3 | Разряд работы | Шлифовальная операция |
Норма штучного времени в часах на 1 кольцо | |||||||||||||
1 | 50 x 2,4 | 3 | 0,040 | 3 | 0,040 | - | - | 3 | 0,021 | 3 | 0,027 | 3 | 0,040 |
2 | 75 x 5 | 3 | 0,051 | 3 | 0,044 | - | - | 3 | 0,026 | 3 | 0,036 | 3 | 0,079 |
3 | 100 x 5 | 3 | 0,061 | 3 | 0,048 | - | - | 3 | 0,033 | 3 | 0,045 | 3 | 0,058 |
4 | 125 x 5 | 3 | 0,081 | 3 | 0,054 | - | - | 3 | 0,039 | 3 | 0,055 | 3 | 0,064 |
5 | 150 x 6 | 3 | 0,095 | 3 | 0,056 | - | - | 3 | 0,046 | 3 | 0,066 | 3 | 0,078 |
6 | 175 x 6 | 3 | 0,113 | 3 | 0,059 | - | - | 3 | 0,051 | 3 | 0,077 | 3 | 0,092 |
7 | 200 x 8 | 3 | 0,130 | 3 | 0,062 | - | - | 3 | 0,060 | 3 | 0,088 | 3 | 0,108 |
8 | 250 x 8 | 3 | 0,161 | 3 | 0,064 | - | - | 3 | 0,076 | 3 | 0,112 | 3 | 0,137 |
9 | 300 x 8 | 3 | 0,202 | 3 | 0,072 | - | - | 3 | 0,092 | 3 | 0,136 | 3 | 0,169 |
10 | 350 x 10 | 3 | 0,263 | 3 | 0,088 | - | - | 3 | 0,121 | 3 | 0,177 | 3 | 0,201 |
11 | 400 x 12 | 3 | 0,320 | 3 | 0,096 | - | - | 3 | 0,153 | 3 | 0,217 | 3 | 0,229 |
12 | 450 x 14 | 3 | 0,410 | - | - | 3 | 0,056 | 3 | 0,177 | 3 | 0,265 | 3 | 0,257 |
13 | 500 x 18 | 3 | 0,491 | - | - | 3 | 0,072 | 3 | 0,210 | 3 | 0,322 | 3 | 0,282 |
14 | 550 x 22 | 3 | 0,576 | - | - | 3 | 0,096 | 3 | 0,241 | 3 | 0,378 | 3 | 0,314 |
15 | 600 x 24 | 3 | 0,643 | - | - | 3 | 0,121 | 3 | 0,282 | 3 | 0,435 | 3 | 0,346 |
16 | 650 x 26 | 3 | 0,743 | - | - | 3 | 0,148 | 3 | 0,282 | 3 | 0,491 | 3 | 0,370 |
17 | 700 x 26 | 3 | 0,005 | - | - | 3 | 0,185 | 3 | 0,338 | 3 | 0,547 | 3 | 0,394 |
18 | 750 x 26 | 2 | 0,880 | - | - | 3 | 0,209 | 4 | 0,354 | 4 | 0,563 | 3 | 0,418 |
19 | 800 x 26 | 4 | 0,961 | - | - | 3 | 0,233 | 4 | 0,370 | 4 | 0,587 | 3 | 0,443 |
20 | 850 x 28 | 4 | 1,010 | - | - | 3 | 0,250 | 4 | 0,394 | 4 | 0,603 | 3 | 0,475 |
21 | 900 x 28 | 4 | 1,070 | - | - | 3 | 0,280 | 4 | 0,410 | 4 | 0,628 | 3 | 0,934 |
22 | 950 x 28 | 4 | 1,120 | - | - | 3 | 0,310 | 4 | 0,426 | 4 | 0,644 | 3 | 0,958 |
23 | 1000 x 28 | 4 | 1,167 | - | - | 3 | 0,342 | 4 | 0,451 | 4 | 0,668 | 3 | 0,990 |
24 | 1100 x 30 | 4 | 1,264 | - | - | 3 | 0,402 | 4 | 0,491 | 4 | 0,692 | 3 | 1,086 |
25 | 1200 x 30 | 4 | 1,368 | - | - | 3 | 0,483 | 4 | 0,531 | 4 | 0,732 | 3 | 1,191 |
26 | 1300 x 32 | 4 | 1,465 | - | - | 3 | 0,563 | 4 | 0,555 | 4 | 0,796 | 3 | 1,290 |
27 | 1400 x 34 | 4 | 1,569 | - | - | 3 | 0,644 | 4 | 0,579 | 4 | 0,861 | 3 | 1,553 |
28 | 1500 x 36 | 4 | 1,610 | - | - | 3 | 0,756 | 4 | 0,612 | 4 | 0,942 | 3 | 1,820 |
а | б | в | г | д | е | ||||||||
Tпз для токарной 1:
для колец диаметром до 200 мм - 0,40 часа,
для колец диаметром от 200 т до 400 мм - 0,45 часа,
для колец диаметром свыше 400 мм - 0,65 часа;
Tпз для фрезерной - 0,12 часа;
Tпз для строгальной - 0,12 часа;
Tпз для токарной 2:
для колец диаметром до 200 мм - 0,35 часа,
для колец диаметром от 200 мм до 400 мм - 0,55 часа,
для колец диаметром свыше 400 мм - 0,60 часа.
Tпз для токарной 3:
для колец диаметром от 200 мм - 0,20 часа,
для колец диаметром от 200 мм до 400 мл - 0,25 часа,
для колец диаметром свыше 400 мм - 0,30 часа.
Tпз для шлифовальной:
для колец диаметром до 850 мм - 0,07 часа,
для колец диаметром свыше 850 мм - 0,45 часа.
Примечания: 1. При фрезеровании замков внахлестку, к норме времени применять К = 1,4.
2. При изготовлении колец с канавками по наружному диаметру, к норме времени токарной операции 2 применять К = 1,4.
одной проточки с последующей термофиксацией)

Состав работы. Токарная операция. Подрезать торец, проточить поверху предварительно и окончательно, расточить отверстие предварительно и окончательно, обточить и расточить фаски, шлифовать поверху, отрезать от заготовки.
Материал - чугун СЧ21-40, заготовка - отливка.
Разряд работы 3
N п/п | Диаметр, высота, мм | Норма штучного времени в часах на 1 кольцо |
1 | 50 x 2,4 | 0,32 |
2 | 75 x 5 | 0,32 |
3 | 100 x 5 | 0,32 |
4 | 125 x 5 | 0,32 |
5 | 150 x 6 | 0,32 |
6 | 175 x 6 | 0,32 |
7 | 200 x 8 | 0,32 |
6 | 250 x 8 | 0,36 |
9 | 300 x 8 | 0,36 |
10 | 350 x 10 | 0,36 |
11 | 400 x 12 | 0,36 |
12 | 450 x 14 | 0,52 |
13 | 500 x 18 | 0,52 |
Tпз для токарной: для колец диаметром до 200 мм - 0,40 часа,
для колец диаметром от 200 мм до 400 мм - 0,45 часа,
для колец диаметром свыше 400 мм - 0,65 часа.

Состав работы. Токарная операция 1. Обточить кольцо предварительно, отрезать.
Токарная операция 2. Обточить кольцо окончательно, проточить по наружному диаметру, выточить канавку, зашлифовать, расточить внутренний диаметр, выточить канавку и две заточки.
Фрезерная операция. Вырезать замок.
Материал - чугун СЧ21-40, заготовка - отливка.
N п/п | Наименование операции | Разряд | Высота, мм | Диаметр кольца, мм | ||||||
100 | 125 | 150 | 200 | 250 | 300 | 350 | ||||
Норма штучного времени в часах на 1 кольцо | ||||||||||
1 | Токарная 1 | 3 | 35 | 0,26 | 0,31 | 0,36 | 0,46 | 0,53 | 0,60 | 0,64 |
2 | То же | 3 | 40 | - | 0,40 | 0,44 | 0,52 | 0,60 | 0,68 | 0,76 |
3 | " | 3 | 60 | - | - | 0,49 | 0,60 | 0,71 | 0,82 | 0,94 |
4 | " | 3 | 80 | - | - | - | 0,70 | 0,84 | 1,00 | 1,18 |
5 | Токарная 2 | 4 | 35 | 0,40 | 0,46 | 0,51 | 0,62 | 0,73 | 0,83 | 0,94 |
6 | " | 4 | 40 | - | 0,46 | 0,53 | 0,67 | 0,82 | 1,13 | 1,34 |
7 | " | 4 | 60 | - | - | 0,55 | 0,75 | 0,94 | 1,13 | 1,34 |
8 | " | 4 | 80 | - | - | - | 0,83 | 1,09 | 1,34 | 1,62 |
9 | Фрезерная | 3 | 35 | 0,06 | 0,08 | 0,12 | 0,20 | 0,28 | - | - |
10 | То же | 3 | 40 | - | 0,12 | 0,16 | 0,24 | 0,32 | 0,40 | 0,44 |
11 | " | 3 | 60 | - | - | 0,20 | 0,28 | 0,36 | 0,44 | 0,48 |
12 | " | 3 | 80 | - | - | - | 0,32 | 0,40 | 0,48 | 0,52 |
а | б | в | г | д | е | ж | ||||
Tпз для токарной 1 - 0,20 часа,
Tпз для токарной 2 - 0,25 часа,
Tпз для фрезерной - 0,21 часа.

Состав работы. Токарная операция 1. Произвести полную обработку маслоты.
Токарная операция 2. Отрезать пробное кольцо.
Токарная операция 3. Произвести полную обработку золотникового кольца.
Сверлильная операция. Просверлить отверстия для фрезеровки окон.
Фрезерная операция. Фрезеровать окна.
Материал - чугун СЧ21-40, заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Наружный диаметр кольца, мм | ||||||
120 | 150 | 200 | 250 | 300 | 350 | 400 | |||
Норма штучного времени в часах на 1 кольцо | |||||||||
1 | Токарная 1 | 3 | 0,36 | 0,46 | 0,65 | 0,75 | 0,92 | 1,08 | 1,16 |
2 | Токарная 2 | 3 | 0,09 | 0,13 | 0,20 | 0,25 | 0,32 | 0,38 | 0,44 |
3 | Токарная 3 | 3 | 0,54 | 0,71 | 1,05 | 1,22 | 1,42 | 1,77 | 2,01 |
4 | Сверлильная | 2 | - | - | - | - | 0,20 | 0,24 | 0,28 |
5 | Фрезерная | 3 | - | - | - | - | 2,00 | 3,22 | 3,86 |
а | б | в | г | д | е | ж | |||
Tпз для токарной 1 - 0,35 часа,
Tпз для токарной 2 - 0,35 часа,
Tпз для токарной 3 - 0,35 часа,
Tпз для сверлильной - 0,20 часа,
Tпз для фрезерной - 0,13 часа.
Примечания: 1. При количестве окон больше или меньше восьми на каждое окно, норму времени увеличивать или уменьшать на 8%.
2. При обработке золотниковых колец с припуском, к норме времени токарной операции 3 применять К = 0,70.
3. При окончательной обработке в сборе с золотником, на комплект с двумя кольцами норму времени применять по токарной операции 3.

Состав работы. Токарная операция. Обработать кольцо по наружному, внутреннему диаметрам, по торцам и конусу.
Материал - бронза, заготовка - прокат.
Разряд работы 3
N п/п | Длина, мм | Наружный диаметр, мм | |||
50 | 100 | 150 | 200 | ||
Норма штучного времени в часах на 1 кольцо | |||||
1 | 20 | 0,32 | 0,49 | - | - |
2 | 30 | 0,34 | 0,51 | 0,70 | - |
3 | 40 | 0,35 | 0,54 | 0,73 | 0,92 |
4 | 50 | 0,36 | 0,55 | 0,75 | 0,95 |
а | б | в | г | ||
Tпз для токарной - 0,36 часа.

Состав работы. Токарная 1. Выточить кольцо предварительно, отрезать.
Токарная 2. Обточить по наружному диаметру окончательно, расточить эксцентрично внутренний диаметр.
Фрезерная. Вырезать замок.
Материал - чугун, заготовка - литье.
Разряд работы 3
N п/п | Наименование операции | Высота кольца, мм | Диаметр кольца, мм | |||||||
75 | 100 | 125 | 150 | 200 | 250 | 300 | 350 | |||
Норма штучного времени в часах на 1 кольцо | ||||||||||
1 | Токарная 1 | 15 | 0,20 | 0,23 | 0,26 | 0,28 | - | - | - | - |
2 | 25 | - | 0,24 | 0,27 | 0,29 | 0,36 | 0,43 | - | - | |
3 | 35 | - | - | 0,27 | 0,32 | 0,44 | 0,56 | 0,60 | - | |
4 | 45 | - | - | - | 0,36 | 0,40 | 0,60 | 0,76 | 0,99 | |
5 | 60 | - | - | - | - | 0,56 | 0,66 | 0,02 | 1,11 | |
6 | Токарная 2 | 15 | 0,28 | 0,30 | 0,31 | 0,34 | - | - | - | - |
7 | 25 | - | 0,31 | 0,32 | 0,35 | 0,49 | 0,56 | - | - | |
8 | 35 | - | - | 0,34 | 0,38 | 0,50 | 0,62 | 0,74 | 0,86 | |
9 | 45 | - | - | - | 0,39 | 0,54 | 0,60 | 0,02 | 0,97 | |
10 | 60 | - | - | - | - | 0,64 | 0,78 | 0,92 | 1,06 | |
11 | Фрезерная | 15 | 0,06 | 0,06 | 0,06 | 0,06 | - | - | - | - |
12 | 25 | - | 0,06 | 0,06 | 0,06 | 0,06 | 0,07 | - | - | |
13 | 35 | - | - | 0,07 | 0,07 | 0,07 | 0,06 | 0,09 | 0,09 | |
14 | 45 | - | - | - | 0,08 | 0,06 | 0,09 | 0,09 | 0,10 | |
15 | 60 | - | - | - | - | 0,11 | 0,11 | 0,12 | 0,13 | |
а | б | в | г | д | е | ж | з | |||
Tпз для токарной 1 - 0,35 часа,
Tпз для токарной 2 - 0,40 часа,
Tпз для фрезерной - 0,30 часа.

Состав работы. Токарная операция. Вырезать из листовой стали кольцо, расточить внутренний диаметр, проточить кольцо по наружному диаметру.
Выточить фасонные выточки с торца и буртика, полировать лицевую сторону.
Материал - сталь Ст5, заготовка - сталь листовая.
Разряд работы 3
Диаметр, мм | ||
100 x 80 | 150 x 110 | 250 x 180 |
Норма штучного времени в часах на 1 кольцо | ||
0,53 | 0,72 | 0,98 |
Tпз для токарной - 0,30 часа.
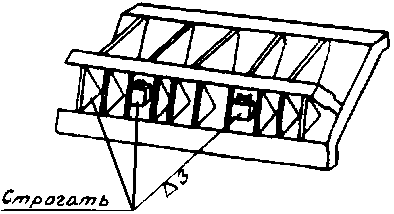
Состав работы. Строгальная операция. Строгать по трем плоскостям.
Фрезерная операция. Фрезеровать пазы.
Материал - сталь Ст5, заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Размеры комингса, мм | |
2100 x 375 x 375 | ||||
Сечение пазов, мм | ||||
25 x 17 x 30 (4 шт.) | 25 x 17 x 130 (2 шт.) | |||
Норма штучного времени в часах на 1 комингс | ||||
1 | Строгальная | 5 | 9,00 | |
2 | Фрезерная | 4 | 1,74 | 2,10 |
а | б | |||
Tпз для строгальной - 0,25 часа,
Tпз для фрезерной - 0,30 часа.
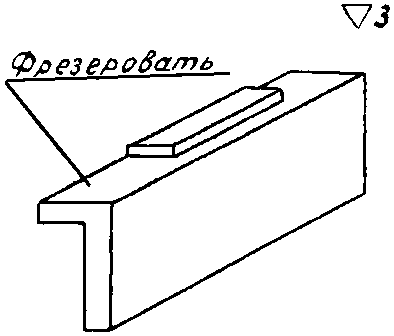
Состав работы. Фрезеровать плоскости.
Материал - сталь Ст5, заготовка - поковка.
Разряд работы | Размеры комингса, мм |
1096 x 560 x 300 | |
Норма штучного времени в часах на 1 комингс | |
4 | 5,86 |
Tпз для фрезерной - 0,30 часа.

Состав работы. Фрезерная операция. Фрезеровать плоскости.
Материал - сталь Ст5, заготовка - поковка.
Разряд работы | Размеры комингса, мм |
800 x 525 x 525 | |
Норма штучного времени в часах на 1 комингс | |
4 | 4,5 |
Tпз для фрезерной - 0,30 часа.

Состав работы. Строгальная операция. Строгать по трем плоскостям.
Материал - сталь Ст5, заготовка - отливка.
Разряд работы | Размеры комингса, мм |
2100 x 375 x 375 | |
Норма штучного времени в часах на 1 комингс | |
5 | 9,58 |
Tпз для строгальной - 0,25 часа.

Состав работы. Токарная операция. Обработать конус, конусную шайбу и гайку.
Материал - сталь Ст5, заготовка - прокат.
Разряд работы 3
N п/п | Длина, мм | Диаметр, мм | ||||
25 | 40 | 60 | 80 | 100 | ||
Норма штучного времени в часах на 1 комплект | ||||||
1 | 40 | 0,57 | 0,66 | 0,82 | - | - |
2 | 60 | 0,58 | 0,75 | 0,89 | - | - |
3 | 80 | - | - | 0,97 | 1,12 | - |
4 | 100 | - | - | - | 1,14 | 1,32 |
5 | 120 | - | - | - | - | 1,40 |
а | б | в | г | д | ||
Tпз для токарной - 0,30 часа.

Состав работы. Токарная операция. Точить торцы коробки, обточить и нарезать резьбу на сальниковых приливах, высверлить и расточить отверстия под сальник и шток.
Материал - чугун СЧ18-36, заготовка - отливка.
Разряд работы 3
N п/п | Высота коробки, мм | Диаметр резьбы (трубной), дюймы | ||||
1/2 | 3/4 | 1 | 1 1/2 | 2 | ||
Норма штучного времени в часах на 1 коробку | ||||||
1 | 100 | 1,15 | 1,30 | - | - | - |
2 | 120 | 1,30 | 1,44 | 1,60 | - | - |
3 | 140 | 1,44 | 1,60 | 1,76 | 2,00 | - |
4 | 165 | 1,60 | 1,76 | 1,84 | 2,16 | 2,40 |
5 | 200 | 1,76 | 1,84 | 2,00 | 2,30 | 2,56 |
6 | 250 | - | 2,10 | 2,20 | 2,48 | 2,64 |
7 | 300 | - | - | - | 2,64 | 2,96 |
6 | 350 | - | - | - | 2,96 | 3,20 |
а | б | в | г | д | ||
Tпз для токарной - 0,35 часа.
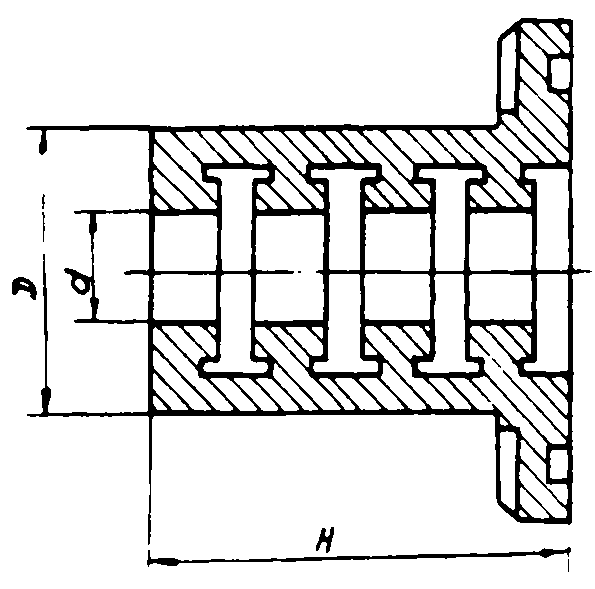
Состав работы. Токарная операция 1. Точить коробку угольного уплотнения без прорезки пазов предварительно.
Токарная операция 2. Точить коробку угольного уплотнения окончательно.
Материал - латунь ЛМц58-2, заготовка - отливка.
Разряд работы 4
N п/п | Наименование операции | Размер коробки D x d x H, мм | ||||
150 x 70 x 100 | 185 x 100 x 135 | 200 x 120 x 150 | 220 x 150 x 175 | 250 x 175 x 200 | ||
Норма штучного времени в часах на 1 коробку | ||||||
1 | Токарная 1 | 1,68 | 1,84 | 2,08 | 2,24 | 2,40 |
2 | Токарная 2 | 4,06 | 4,80 | 5,12 | 5,44 | 5,84 |
а | б | в | г | д | ||
Tпз для токарной - 0,30 часа.
Состав работы. Токарная операция. По размерам с двух установок произвести полную обработку корпуса с нарезкой двух резьб. Обработка 
Материал - сталь 20, заготовка - прокат.
Разряд работы 3
N п/п | Наружный диаметр, мм | Общая длина, мм | Норма времени в часах на 1 штуку |
1 | 40 | 100 | 0,36 |
2 | 48 | 104 | 0,43 |
3 | 48 | 130 | 0,48 |
4 | 45 | 97 | 0,43 |
5 | 45 | 122 | 0,48 |
6 | 45 | 170 | 0,56 |
7 | 58 | 122 | 0,50 |
8 | 60 | 122 | 0,52 |
9 | 55 | 150 | 0,56 |
10 | 55 | 105 | 0,56 |
11 | 65 | 150 | 0,68 |
12 | 60 | 117 | 0,60 |
13 | 70 | 150 | 0,72 |
14 | 70 | 170 | 0,80 |
15 | 75 | 150 | 0,76 |
16 | 80 | 170 | 0,80 |
Tпз для токарной - 0,30 часа.

Состав работы. Токарная операция 1 (корпус). Торцевать, проточить по наружным диаметрам, леркой нарезать резьбу, просверлить глухое отверстие, зачистить шкуркой, снять фаски, отрезать. Подрезать второй торец, проточить под резьбу, проточить кольцевую канавку, снять фаску, просверлить отверстия, нарезать резьбу метчиком. Обработка 
Фрезерная операция (корпус, крышка). Фрезеровать шестигранники на корпусе и крышке.
Токарная операция 2 (крышка). Подрезать торец, проточить по наружным диаметрам, накатать, снять фаску, просверлить глухое отверстие, рассверлить, расточить, нарезать метчиком резьбу, обрезать. Подрезать торец, проточить по диаметру 25,4 мм уступ, снять фаски. Обработка 
Материал - латунь ЛС59-1, заготовка - прокат.
N п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на 1 пресс-масленку |
1 | Токарная 1 (корпус) | 3 | 0,32 |
2 | Фрезерная 1 (корпус) | 2 | 0,05 |
3 | Токарная 2 (крышка) | 3 | 0,24 |
4 | Фрезерная 2 (крышка) | 2 | 0,04 |
Tпз для токарной 1 - 0,35 часа,
Tпз для фрезерной 1 - 0,25 часа.
Tпз для токарной 2 - 0,35 часа,
Tпз для фрезерной 2 - 0,25 часа.

Состав работы. Токарная операция 1. Обточить торцы крышки и корпуса под разметку.
Токарная операция 2. Проточить окончательно площадь разъема и гнезда шестерен, высверлить отверстие, нарезать резьбу, расточить отверстие под сальниковую втулку.
Токарная операция 3 (ремонт). Обточить все плоскости, расточить места под шестерни, валики, втулки.
Материал - чугун СЧ21-40, заготовка - отливка.
Разряд работы 4
N п/п | Наименование операции | Длина, мм | Диаметр, мм | |||||
50 | 70 | 100 | 150 | 200 | 250 | |||
Норма штучного времени в часах на 1 корпус | ||||||||
1 | Токарная 1 | 25 | 0,80 | 0,96 | 1,20 | 1,44 | - | - |
2 | То же | 50 | 0,96 | 1,12 | 1,44 | 1,60 | - | - |
3 | " | 75 | 1,20 | 1,44 | 1,60 | 1,92 | 2,16 | 2,40 |
4 | " | 100 | 1,44 | 1,60 | 1,92 | 2,10 | 2,40 | 2,56 |
5 | " | 125 | 1,68 | 2,00 | 2,16 | 2,48 | 2,72 | 3,04 |
6 | " | 150 | - | - | 2,56 | 2,80 | 3,04 | 3,36 |
7 | " | 200 | - | - | - | 3,12 | 3,36 | 3,68 |
8 | " | 250 | - | - | - | 3,44 | 3,68 | 4,00 |
9 | Токарная 2 | 25 | 4,00 | 4,00 | 4,80 | 5,60 | - | - |
10 | То же | 50 | 4,80 | 4,80 | 5,60 | 6,48 | - | - |
11 | " | 75 | 4,80 | 5,60 | 6,40 | 7,20 | 8,40 | - |
12 | " | 100 | 5,60 | 6,40 | 7,20 | 8,40 | 9,60 | 10,80 |
13 | " | 125 | - | 7,20 | 8,40 | 9,60 | 11,20 | 12,80 |
14 | " | 150 | - | - | 10,00 | 11,20 | 12,80 | 14,20 |
15 | " | 200 | - | - | - | 12,80 | 14,40 | 16,00 |
16 | " | 250 | - | - | - | 15,20 | 16,30 | 19,20 |
17 | Токарная 3 | 25 | 2,40 | 3,20 | 4,00 | 4,80 | - | - |
16 | То же | 50 | 3,20 | 4,00 | 4,80 | 5,60 | - | - |
19 | " | 75 | 4,00 | 4,80 | 5,60 | 7,50 | 7,60 | - |
20 | " | 100 | 4,80 | 5,60 | 6,40 | 7,60 | 8,80 | 10,00 |
21 | " | 125 | 5,60 | 5,40 | 7,60 | 8,40 | 10,00 | 10,40 |
22 | " | 150 | - | - | 8,40 | 10,00 | 10,80 | 11,60 |
23 | " | 200 | - | - | - | 10,80 | 12,30 | 13,40 |
24 | " | 250 | - | - | - | 12,50 | 13,60 | 14,80 |
а | б | в | г | д | е | |||
Tпз для токарной 1 - 0,3 часа,
Tпз для токарной 2 - 0,3 часа,
Tпз для токарной 3 - 0,3 часа.
Примечания: 1. При обработке корпуса без крышки, к норме времени применять К = 0,70.
2. При обработке одной крышки, к норме времени применять К = 0,30.
3. При обработке после сварки, к норме времени применять К = 1,4.

Состав работы. Токарная операция 1. Обточить шейку, торцевать, просверлить отверстия, нарезать резьбу.
Строгальная операция. Строгать квадрат по разметке.
Токарная операция 2. Сверлить и расточить отверстие под шток.
Фрезерная операция. Фрезеровать канавку 42 x 8 мм и холодильники.
Долбежная операция. Долбить шпоночную канавку 12 x 3 x 31 мм.
Сверлильная операция. Просверлить отверстия, нарезать резьбу размером один дюйм на глубину 50 мм.
Шлифовальная операция. Шлифовать плоскости.
Токарная операция (ремонт). Установить крестовину по штоку и сделать засечки на шейках, снять крестовину со штока, установить крестовину по засечкам, проточить и шлифовать шейки под один размер.
Токарная операция (ремонт). Собрать крестовину со штоком и проверить перпендикулярность шеек к штоку.
Материал - сталь 45, заготовка - поковка.
N п/п | Наименование операции | Разряд работы | Размер A x B, мм | |||
200 x 90 | 360 x 110 | 350 x 140 | 400 x 170 | |||
Норма штучного времени в часах на 1 крейцкопф | ||||||
1 | Токарная 1 | 4 | 3,90 | 5,20 | 5,60 | 6,60 |
2 | Строгальная | 3 | 1,12 | 1,44 | 1,92 | 2,40 |
3 | Токарная 2 | 4 | 1,76 | 2,16 | 2,16 | 2,40 |
4 | Фрезерная | 3 | 0,36 | 0,40 | 0,48 | 0,52 |
5 | Долбежная | 2 | 0,28 | 0,28 | 0,36 | 0,36 |
6 | Сверлильная | 2 | 0,28 | 0,30 | 0,32 | 0,36 |
7 | Шлифовальная | 2 | 0,32 | 0,32 | 0,40 | 0,48 |
8 | Токарная (ремонт) | 4 | 2,10 | 2,16 | 2,64 | 2,80 |
9 | Токарная (ремонт) | 4 | 0,72 | 0,72 | 0,80 | 0,88 |
а | б | в | г | |||
Tпз для токарной 1 - 0,35 часа,
Tпз для строгальной - 0,25 часа,
Tпз для токарной 2 - 0,35 часа,
Tпз для фрезерной - 0,24 часа,
Tпз для долбежной - 0,15 часа,
Tпз для сверлильной - 0,25 часа,
Tпз для шлифовальной - 0,10 часа,
Tпз для токарной (ремонт) - 0,35 часа,
Tпз для токарной (ремонт) - 0,35 часа.
Примечание. При обработке крейцкопфа с четырьмя шейками, к норме времени всех токарных операций применять К = 1,40.

Состав работы. Токарная операция. Обработать кронштейн полностью с двух установок.
Строгальная операция. Строгать фланец по контуру, строгать два уступа и два скоса.
Фрезерная операция. Фрезеровать место под прокладку с токарной заточкой.
Материал - сталь Ст4, заготовка - поковка.
Разряд работы 3
N п/п | Наименование операции | Норма штучного времени в часах на 1 кронштейн |
1 | Токарная | 0,44 |
2 | Строгальная | 0,47 |
3 | Фрезерная | 0,09 |
Tпз для токарной - 0,35 часа,
Tпз для строгальной - 0,18 часа,
Tпз для фрезерной - 0,15 часа.

Состав работы. Токарная операция 1. Подрезать торцы, сверлить и расточить два отверстия на угольнике.
Токарная операция 2 (ремонт). Расточить отверстия под втулку.
Материал - чугун СЧ21-40, заготовка - отливка.
Разряд работы 4
N п/п | Наименование операции | Длина, мм | Диаметр отверстия, мм | |||
20 | 30 | 40 | 50 | |||
Норма штучного времени в часах на 1 кронштейн | ||||||
1 | Токарная 1 | 50 | 1,44 | 1,64 | 1,88 | - |
2 | То же | 100 | 1,72 | 2,08 | 2,52 | 2,88 |
3 | " | 150 | 0,96 | 2,52 | 2,88 | 3,24 |
4 | " | 200 | - | 2,88 | 3,24 | 3,60 |
5 | " | 250 | - | - | 3,60 | 4,32 |
6 | Токарная 2 | 50 | 0,32 | 0,88 | 1,08 | - |
7 | То же | 100 | 0,92 | 1,08 | 1,28 | 1,52 |
8 | " | 150 | 1,16 | 1,28 | 1,52 | 1,72 |
9 | " | 200 | - | 1,60 | 1,80 | 2,16 |
10 | " | 250 | - | - | 2,16 | 2,62 |
а | б | в | г | |||
Tпз для токарной 1 - 0,4 часа,
Tпз для токарной 2 - 0,4 часа.
Примечание. При обработке кронштейна на расточном станке, к норме времени применять К = 0,80.

Состав работы. Токарная операция. Обточить торцы крылатки, высверлить и расточить отверстие, обточить крылатку по наружному диаметру.
Фрезерная операция. Фрезеровать перья по разметке с двух сторон и по внутреннему контуру.
Материал - бронза, заготовка - отливка.
Разряд работы 4
N п/п | Наименование операции | Высота крылатки, мм | Диаметр крылатки, мм | |||||||
50 | 75 | 100 | 120 | 150 | 200 | 250 | 300 | |||
Норма штучного времени в часах на 1 крылатку | ||||||||||
1 | Токарная | 20 | 0,48 | 0,60 | 0,72 | 0,80 | - | - | - | - |
2 | То же | 30 | 0,60 | 0,72 | 0,80 | 0,92 | 1,04 | - | - | - |
3 | " | 40 | 0,72 | 0,80 | 0,92 | 1,04 | 1,17 | 1,29 | - | - |
4 | " | 50 | 0,80 | 0,92 | 1,13 | 1,24 | 1,29 | 1,45 | 1,61 | - |
5 | " | 60 | - | 1,13 | 1,29 | 1,33 | 1,49 | 1,61 | 1,81 | 2,29 |
6 | " | 80 | - | - | 0,94 | 1,49 | 1,61 | 1,81 | 2,29 | 2,65 |
7 | " | 100 | - | - | - | 1,66 | 1,81 | 2,29 | 2,65 | 2,98 |
8 | Фрезерная | 20 | 1,00 | - | 1,24 | - | 1,45 | - | - | - |
9 | То же | 30 | 1,16 | - | 1,41 | - | 1,69 | 1,93 | - | - |
10 | " | 40 | 1,37 | - | 1,65 | - | 1,85 | 2,01 | 2,13 | - |
11 | " | 50 | - | - | 1,85 | - | 2,01 | 2,13 | 2,25 | 2,51 |
12 | " | 60 | - | - | 1,97 | - | 2,09 | 2,25 | 2,57 | 2,81 |
13 | " | 80 | - | - | 2,09 | - | 2,25 | 2,57 | 2,82 | 3,06 |
14 | " | 100 | - | - | - | - | 2,53 | 2,81 | 3,06 | 3,26 |
а | б | в | г | д | е | ж | з | |||
Tпз для токарной - 0,35 часа,
Tпз для фрезерной - 0,28 часа.
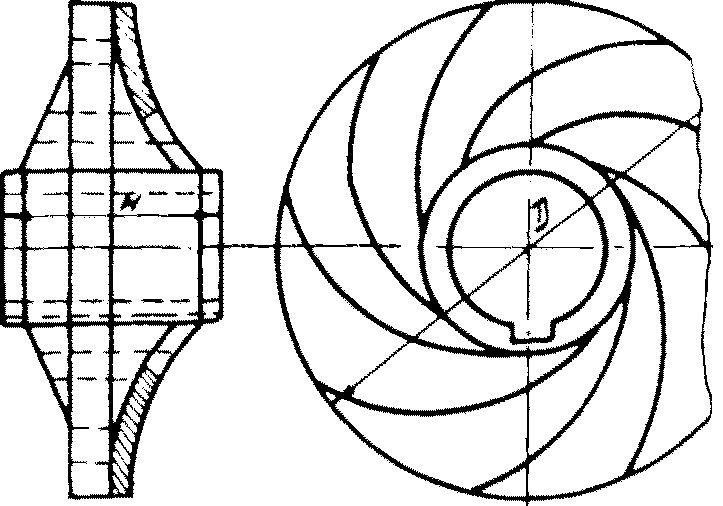
Состав работы. Токарная операция 1. Обточить корпус и крышку крылатки с пригонкой на краску, высверлить и расточить отверстия.
Токарная 2. Окончательная обработка в сборе.
Фрезерная операция. Фрезеровать по разметке и шаблону пролеты между лопатками.
Материал - бронза Бр.ОЦСН6-6-3, заготовка - отливка.
N п/п | Наименование операции | Высота крылатки, мм | Диаметр крылатки, мм | |||||
100 | 125 | 150 | 200 | 250 | 300 | |||
Норма штучного времени в часах на 1 крылатку | ||||||||
1 | Токарная 1 | 60 | 2,28 | 2,48 | 2,72 | 2,96 | - | - |
2 | То же | 70 | 2,48 | 2,72 | 2,96 | 3,20 | - | - |
3 | " | 80 | - | 2,96 | 3,20 | 3,40 | 3,56 | - |
4 | " | 100 | - | - | 3,40 | 3,56 | 3,76 | 4,08 |
5 | " | 120 | - | - | - | 3,80 | 4,08 | 4,32 |
6 | " | 140 | - | - | - | 4,06 | 4,32 | 4,52 |
7 | " | 160 | - | - | - | 4,32 | 4,52 | 4,76 |
8 | Токарная 2 | 0,96 | 1,12 | 1,28 | 1,60 | 1,76 | 2,08 | |
Разряд работы | 3 | 4 | ||||||
9 | Фрезерная | 60 | 3,64 | 4,08 | 4,52 | 5,00 | - | - |
10 | То же | 70 | 4,08 | 4,52 | 5,00 | 5,44 | - | - |
11 | " | 80 | - | 5,00 | 5,44 | 5,88 | 6,36 | - |
12 | " | 100 | - | - | 5,88 | 6,36 | 6,80 | 7,24 |
13 | " | 120 | - | - | - | 6,80 | 7,24 | 7,72 |
14 | " | 140 | - | - | - | 7,24 | 7,72 | 8,16 |
15 | " | 160 | - | - | - | 7,72 | 8,16 | 8,60 |
Разряд работы | 4 | |||||||
а | б | в | г | д | е | |||
Tпз для токарной - 0,35 часа,
Tпз для фрезерной - 0,20 часа.
Примечание. При обработке только крышки, к норме времени применять К = 0,4.

Состав работы. Токарная операция. Подрезать торцы крылатки, обточить по наружному и внутреннему диаметрам, подрезать ступицу, высверлить и расточить отверстие.
Фрезерная операция. Фрезеровать кромки лопаток на выходной части.
Материал - бронза Бр.ОЦСН, заготовка - отливка.
N п/п | Наименование операции | Высота крылатки, мм | Диаметр крылатки, мм | ||||||
75 | 100 | 150 | 200 | 250 | 300 | 400 | |||
Норма штучного времени в часах на 1 крылатку | |||||||||
1 | Токарная | 50 | 1,12 | 1,36 | 1,56 | 1,80 | - | - | - |
2 | То же | 75 | 1,36 | 1,56 | 1,80 | 2,00 | 2,24 | - | - |
3 | " | 100 | - | 1,80 | 2,00 | 2,24 | 2,48 | 2,68 | - |
4 | " | 120 | - | - | 2,24 | 2,48 | 2,66 | 2,92 | - |
5 | " | 150 | - | - | 2,48 | 2,68 | 2,92 | 3,12 | 3,60 |
6 | " | 175 | - | - | 2,68 | 2,92 | 3,12 | 3,36 | 3,80 |
7 | " | 200 | - | - | - | 3,12 | 3,36 | 3,60 | 4,04 |
Разряд работы | 3 | ||||||||
8 | Фрезерная | 50 | 1,12 | 1,24 | - | 1,40 | - | - | - |
9 | То же | 75 | 1,24 | 1,40 | - | 1,52 | - | 1,68 | - |
10 | " | 100 | - | 1,52 | - | 1,68 | - | 1,80 | - |
11 | " | 120 | - | - | - | 1,80 | - | 1,96 | 2,08 |
12 | " | 150 | - | - | - | 1,96 | - | 2,08 | 2,24 |
13 | " | 175 | - | - | - | 2,08 | - | 2,24 | 2,36 |
14 | " | 200 | - | - | - | 2,24 | - | 2,36 | 2,52 |
Разряд работы | 4 | ||||||||
а | б | в | г | д | е | ж | |||
Примечание. При ремонте крылатки, к норме времени применять К = 0,60.
центробежного осушительного насоса

Состав работы. Токарная операция. Сверлить, расточить отверстие, обточить по наружному диаметру под оправку.
Долбежная операция 1. Долбить шпоночный паз.
Фрезерная операция. Фрезеровать лопасти крылатки специальной фрезой на оправке в делительной головке.
Долбежная операция 2. Долбить зубья по шаблону.
Материал - бронза Бр.ОЦСН, заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на 1 крылатку |
1 | Токарная | 3 | 0,32 |
2 | Долбежная 1 | 2 | 0,04 |
3 | Фрезерная | 3 | 2,40 |
4 | Долбежная 2 | 3 | 1,44 |
Tпз для токарной - 0,25 часа,
Tпз для долбежной 1 - 0,25 часа,
Tпз для фрезерной - 0,20 часа,
Tпз для долбежной 2 - 0,25 часа.

Состав работы. Токарная операция. Обточить торцы, буртик, направляющую, подрезать торцы гнезда и расточить гнездо.
Материал - чугун СЧ21-40, заготовка - отливка.
Разряд работы 4
N п/п | Диаметр, мм | Высота крышки, мм | |||||
100 | 150 | 200 | 250 | 300 | 400 | ||
Норма штучного времени в часах на 1 крышку | |||||||
1 | 400 | 2,1 | 2,2 | 2,3 | - | - | - |
2 | 520 | - | 2,7 | 2,9 | 3,0 | - | - |
3 | 600 | - | - | 3,0 | 3,2 | 3,7 | 4,7 |
а | б | в | г | д | е | ||
Tпз для токарной - 0,30 часа.

Состав работы. Токарная операция. Точить фланец по шаблону, подрезать торец и точить направляющую.
Расточная операция. Срезать бобышку с центром, высверлить и расточить отверстие под болты, подрезать место под головку.
Материал - сталь 35Л.
Разряд работы 5
N п/п | Наименование операции | Длина, мм | Диаметр, мм | ||||||
300 | 400 | 500 | 600 | 700 | 800 | 900 | |||
Норма штучного времени в часах на 1 лопасть | |||||||||
1 | Токарная | 750 | 4,45 | 6,09 | - | - | - | - | - |
2 | То же | 1000 | 4,58 | 6,25 | 7,77 | - | - | - | - |
3 | " | 1250 | 4,70 | 6,34 | 7,97 | 9,62 | - | - | - |
4 | " | 1500 | - | 6,42 | 8,22 | 9,87 | 12,34 | - | - |
5 | " | 1750 | - | - | 8,39 | 10,13 | 12,66 | 15,05 | - |
6 | " | 2000 | - | - | - | 10,38 | 12,90 | 15,42 | 17,94 |
7 | Расточная | 750 | 0,56 | 0,89 | - | - | - | - | - |
8 | То же | 1000 | 0,60 | 0,95 | 1,31 | - | - | - | - |
9 | " | 1250 | 0,64 | 1,02 | 1,40 | 1,78 | - | - | - |
10 | " | 1500 | - | 1,04 | 1,43 | 1,82 | 2,37 | - | - |
11 | " | 1750 | - | - | 1,47 | 1,87 | 2,44 | 3,00 | - |
12 | " | 2000 | - | - | - | 1,92 | 2,50 | 3,10 | 3,69 |
а | б | в | г | д | е | ж | |||
Tпз для токарной - 0,70 часа,
Tпз для расточной - 0,70 часа.

Состав работы. Токарная. Выточить корпус и крышку масленки согласно чертежу или эскизу.
Крышка | Корпус | ||||
Диаметр на высоту, мм | |||||
34 x 8 | 44 x 8 | 54 x 8 | 28 x 62 | 38 x 70 | 48 x 80 |
Норма штучного времени в часах на 1 крышку, корпус | |||||
0,16 | 0,19 | 0,20 | 0,28 | 0,31 | 0,37 |
а | б | в | г | д | е |
Tпз для токарной - 0,32 часа.

Состав работы. Токарная операция. Подрезать торец муфты, обточить поверху фланец и буртик, высверлить и расточить цилиндрическое отверстие.
Материал - сталь Ст4, заготовка - поковка.
Разряд работы 3
N п/п | Длина, мм | Наружный диаметр, мм | ||||||
100 | 125 | 150 | 250 | 300 | 400 | 500 | ||
Норма штучного времени в часах на 1 муфту | ||||||||
1 | 120 | 1,19 | 1,38 | 1,77 | 2,21 | - | - | - |
2 | 150 | 1,38 | 1,52 | 2,21 | 2,49 | 2,99 | - | - |
3 | 200 | 1,58 | 1,71 | 2,48 | 2,62 | 3,02 | 3,33 | - |
4 | 300 | 1,77 | 2,17 | 2,72 | 3,02 | 3,33 | 3,63 | 3,98 |
а | б | в | г | д | е | ж | ||
Tпз для токарной - 0,30 часа.
Примечание. При изготовлении с конусным отверстием, к норме времени применять К = 1,25.

Состав работы. Токарная операция. Обточить по наружному диаметру, проточить канавку, подрезать торцы, расточить по внутреннему диаметру.
Фрезерная операция. Фрезеровать три кулачка.
Долбежная операция. Продолбить два шпоночных паза.
Материал - сталь 45, заготовка - поковка.
N п/п | Наименование операций | Наружный диаметр, мм | ||||||
100 | 150 | 180 | 250 | 300 | 370 | 420 | ||
Внутренний диаметр, мм | ||||||||
50 | 80 | 100 | 150 | 200 | 250 | 300 | ||
Длина, мм | ||||||||
75 | 120 | 175 | 230 | 250 | 300 | 330 | ||
Норма штучного времени в часах на 1 муфту | ||||||||
1 | Токарная | 1,20 | 1,69 | 2,00 | 2,40 | 2,80 | 3,20 | 3,60 |
Разряд работы | 3 | 3 | 3 | 3 | 4 | 4 | 4 | |
2 | Фрезерная | 0,48 | 0,52 | 0,57 | 0,67 | 0,80 | 0,94 | 1,24 |
Разряд работы | 3 | 3 | 3 | 3 | 3 | 3 | 3 | |
3 | Долбежная | 0,36 | 0,40 | 0,44 | 0,60 | 0,72 | 0,86 | 1,12 |
Разряд работы | 3 | 3 | 3 | 3 | 3 | 3 | 3 | |
а | б | в | г | д | е | ж | ||
Tпз для токарной - 0,25 часа,
Tпз для фрезерной - 0,28 часа,
Tпз для долбежной - 0,17 часа.
Состав работы. Токарная операция. Произвести накатку цилиндрической поверхности с установкой детали.
Материал - сталь 45.
Разряд работы 2
N п/п | Длина, мм | Диаметр, мм | ||||||
10 | 20 | 30 | 40 | 60 | 80 | 100 | ||
Норма штучного времени в часах на 1 деталь | ||||||||
1 | 10 | 0,03 | 0,04 | 0,05 | 0,06 | 0,07 | 0,09 | 0,10 |
2 | 20 | 0,04 | 0,05 | 0,06 | 0,07 | 0,09 | 0,10 | 0,12 |
3 | 30 | 0,05 | 0,06 | 0,07 | 0,09 | 0,10 | 0,12 | 0,14 |
4 | 40 | 0,06 | 0,07 | 0,09 | 0,10 | 0,12 | 0,14 | 0,15 |
5 | 50 | 0,07 | 0,09 | 0,10 | 0,12 | 0,14 | 0,15 | 0,17 |
6 | 75 | 0,09 | 0,10 | 0,12 | 0,14 | 0,15 | 0,17 | 0,18 |
7 | 100 | - | 0,12 | 0,14 | - | - | 0,18 | 0,21 |
а | б | в | г | д | е | ж | ||
Tпз для токарной - 0,30 часа.

Состав работы. Токарная операция. Расточить внутренний диаметр, подрезать торцы, проточить фаски.
Материал - белый металл.
Разряд работы 4
N п/п | Длина детали, мм | Внутренний диаметр, мм | ||||
100 | 150 | 200 | 250 | 300 | ||
Норма штучного времени в часах на 1 обойму | ||||||
1 | 50 | 0,27 | 0,34 | 0,41 | - | - |
2 | 100 | 0,34 | 0,42 | 0,50 | 0,62 | 0,72 |
3 | 150 | 0,40 | 0,50 | 0,60 | 0,73 | 0,86 |
а | б | в | г | д | ||
Tпз для токарной - 0,50 часа.
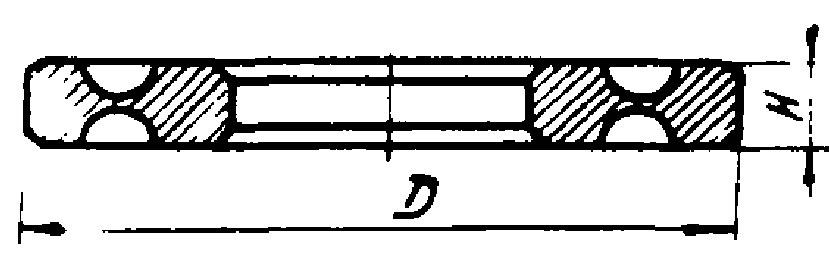
Состав работы. Токарная операция. Подрезать торцы, сверлить и расточить отверстие, обточить поверхность обоймы, выбрать канавки. Окончательно обточить обойму на оправке, выбрать канавки. Окончательно обточить обойму на оправке, выбрать канавку для шариков по шаблону, шлифовать обойму.
Материал - сталь 45, заготовка - прокат.
Разряд работы 4
N п/п | Высота, обоймы, мм | Диаметр обоймы, мм | |||||||||
50 | 80 | 110 | 140 | 170 | 200 | 230 | 250 | 300 | 350 | ||
Норма штучного времени в часах на 1 обойму | |||||||||||
1 | 30 | 0,65 | 0,72 | 0,80 | 0,88 | 0,96 | 1,04 | - | - | - | - |
2 | 50 | 0,72 | 0,80 | 0,88 | 1,04 | 1,12 | 1,20 | 1,44 | - | - | - |
3 | 65 | 0,80 | 0,96 | 1,04 | 1,20 | 1,28 | 1,44 | 1,60 | 1,76 | - | - |
4 | 85 | 0,88 | 1,12 | 1,12 | 1,36 | 1,52 | 1,60 | 1,76 | 1,92 | 2,16 | - |
5 | 100 | - | 1,20 | 1,44 | 1,52 | 1,68 | 1,76 | 2,00 | 2,16 | 2,48 | 2,56 |
6 | 120 | - | - | 1,60 | 1,76 | 1,92 | 2,16 | 2,32 | 2,56 | 2,80 | 3,04 |
7 | 140 | - | - | - | 1,92 | 2,16 | 2,48 | 2,72 | 3,20 | 3,44 | 3,68 |
8 | 160 | - | - | - | 2,16 | 2,80 | 3,20 | 3,52 | 3,84 | 4,24 | 4,72 |
9 | 180 | - | - | - | - | 3,28 | 3,60 | 3,92 | 4,32 | 4,72 | 5,20 |
а | б | в | г | д | е | ж | з | и | к | ||
Tпз для токарной - 0,30 часа.
Примечание. При обработке односторонней обоймы, к норме времени применять К = 0,60.
Состав работы. Токарная операция. Обточить шейку вала.
Материал - сталь Ст5.
N п/п | Разряд работы | Длина шейки, мм | Диаметр вала, мм | ||||||||||
50 | 75 | 150 | 250 | ||||||||||
Высота уступа, мм | |||||||||||||
3 | 5 | 3 | 5 | 7 | 5 | 8 | 10 | 8 | 10 | 15 | |||
Норма штучного времени в часах на 1 шейку | |||||||||||||
1 | 2 | 100 | 0,04 | 0,05 | 0,06 | 0,06 | 0,07 | 0,08 | 0,09 | 0,11 | 0,11 | 0,13 | 0,14 |
2 | 3 | 200 | 0,05 | 0,06 | 0,06 | 0,07 | 0,09 | 0,11 | 0,13 | 0,14 | 0,15 | 0,17 | 0,20 |
3 | 3 | 300 | 0,06 | 0,07 | 0,08 | 0,09 | 0,12 | 0,13 | 0,14 | 0,18 | 0,19 | 0,22 | 0,26 |
4 | 3 | 400 | 0,07 | 0,09 | 0,09 | 0,10 | 0,13 | 0,14 | 0,19 | 0,22 | 0,23 | 0,27 | 0,31 |
5 | 3 | 500 | 0,09 | 0,12 | 0,10 | 0,13 | 0,15 | 0,17 | 0,23 | 0,26 | 0,28 | 0,32 | 0,37 |
6 | 3 | 600 | 0,12 | 0,14 | 0,12 | 0,14 | 0,17 | 0,19 | 0,26 | 0,30 | 0,33 | 0,39 | 0,44 |
7 | 4 | 800 | - | - | 0,17 | 0,21 | 0,24 | 0,26 | 0,37 | 0,40 | 0,42 | 0,49 | 0,56 |
8 | 4 | 1000 | - | - | 0,22 | 0,27 | 0,32 | 0,35 | 0,42 | 0,49 | 0,50 | 0,62 | 0,68 |
а | б | в | г | д | е | ж | з | и | к | л | |||
Tпз для токарной - 0,35 часа.
Состав работы. Долбежная операция. Продолбить паз по разметке на установленной детали.
Материал - сталь Ст3.
N п/п | Разряд работы | Ширина паза, мм | Длина паза, мм | Глубина паза, мм | ||||||||
15 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | 120 | ||||
Норма штучного времени в часах на 1 паз | ||||||||||||
1 | 2 | 10 | 50 | 0,05 | 0,07 | 0,09 | 0,12 | 0,14 | - | - | - | - |
2 | 2 | 10 | 100 | 0,06 | 0,09 | 0,13 | 0,16 | 0,20 | - | - | - | - |
3 | 2 | 20 | 50 | - | 0,06 | 0,06 | 0,10 | 0,12 | 0,14 | - | - | - |
4 | 2 | 20 | 100 | - | 0,06 | 0,10 | 0,12 | 0,14 | 0,16 | - | - | - |
5 | 3 | 20 | 150 | - | 0,11 | 0,15 | 0,19 | 0,23 | 0,27 | - | - | - |
6 | 2 | 30 | 100 | - | - | 0,18 | 0,24 | 0,29 | 0,36 | 0,42 | - | - |
7 | 3 | 30 | 150 | - | - | 0,29 | 0,38 | 0,48 | 0,58 | 0,70 | - | - |
8 | 3 | 30 | 200 | - | - | 0,35 | 0,48 | 0,60 | 0,74 | 0,86 | - | - |
9 | 2 | 50 | 100 | - | - | - | 0,21 | 0,28 | 0,35 | 0,42 | 0,42 | - |
10 | 3 | 50 | 150 | - | - | - | 0,34 | 0,38 | 0,42 | 0,46 | 0,51 | - |
11 | 3 | 50 | 200 | - | - | - | 0,45 | 0,60 | 0,75 | 0,91 | 1,06 | - |
12 | 3 | 70 | 150 | - | - | - | - | 0,48 | 0,61 | 0,74 | 0,87 | 1,00 |
13 | 3 | 70 | 200 | - | - | - | - | 0,56 | 0,66 | 0,84 | 1,01 | 1,26 |
14 | 3 | 70 | 250 | - | - | - | - | 0,73 | 0,95 | 1,16 | 1,38 | 1,61 |
15 | 3 | 90 | 200 | - | - | - | - | - | 0,61 | 0,68 | 0,71 | 0,75 |
16 | 3 | 90 | 250 | - | - | - | - | - | 0,88 | 1,17 | 1,41 | 1,69 |
а | б | в | г | д | е | ж | з | и | ||||
Tпз для долбежной - 0,15 часа.
Состав работы. Фрезерная операция. Фрезеровать шпоночный паз, снять деталь.
Материал - сталь Ст3.
N п/п | Сечение паза, мм | Длина паза, мм | |||||||||||||
30 | 50 | 70 | 85 | 100 | 120 | 140 | 160 | 180 | 200 | 220 | 300 | 350 | 400 | ||
Норма штучного времени в часах на 1 паз | |||||||||||||||
1 | 6 x 3,5 | 0,08 | 0,09 | - | - | - | - | - | - | - | - | - | - | - | - |
2 | 8 x 4 | 0,09 | 0,10 | 0,11 | - | - | - | - | - | - | - | - | - | - | - |
3 | 10 x 4,5 | 0,10 | 0,11 | 0,12 | 0,13 | - | - | - | - | - | - | - | - | - | - |
4 | 12 x 4,5 | - | 0,12 | 0,13 | 0,14 | 0,15 | 0,16 | - | - | - | - | - | - | - | - |
5 | 14 x 5 | - | 0,13 | 0,14 | 0,16 | 0,17 | 0,18 | 0,19 | - | - | - | - | - | - | - |
6 | 16 x 5 | - | 0,14 | 0,16 | 0,18 | 0,19 | 0,21 | 0,22 | 0,25 | 0,26 | - | - | - | - | - |
7 | 18 x 5,5 | - | 0,16 | 0,18 | 0,19 | 0,21 | 0,22 | 0,25 | 0,26 | 0,28 | 0,30 | - | - | - | - |
8 | 20 x 6 | - | - | 0,19 | 0,21 | 0,23 | 0,24 | 0,26 | 0,28 | 0,30 | 0,32 | 0,33 | - | - | - |
9 | 24 x 7 | - | - | 0,22 | 0,24 | 0,26 | 0,27 | 0,29 | 0,31 | 0,33 | 0,34 | 0,36 | - | - | - |
10 | 28 x 8 | - | - | - | 0,26 | 0,28 | 0,30 | 0,31 | 0,34 | 0,35 | 0,37 | 0,38 | 0,45 | - | - |
11 | 32 x 9 | - | - | - | 0,29 | 0,31 | 0,33 | 0,34 | 0,37 | 0,38 | 0,41 | 0,42 | 0,50 | 0,53 | - |
12 | 36 x 10 | - | - | - | - | 0,33 | 0,35 | 0,37 | 0,40 | 0,41 | 0,43 | 0,45 | 0,52 | 0,58 | 0,62 |
13 | 40 x 11 | - | - | - | - | 0,37 | 0,38 | 0,41 | 0,42 | 0,44 | 0,45 | 0,49 | 0,55 | 0,61 | 0,65 |
14 | 45 x 13 | - | - | - | - | 0,41 | 0,42 | 0,44 | 0,46 | 0,47 | 0,50 | 0,52 | 0,60 | 0,63 | 0,69 |
Разряд работы | 2 | 3 | |||||||||||||
а | б | в | г | д | е | ж | з | и | к | л | м | н | о | ||
Tпз для фрезерной - 0,25 часа.
Примечания: 1. При фрезеровании шпоночных пазов на конусных шейках, к норме времени применять К = 1,25.
2. При фрезеровании нескольких пазов на одном валу к подготовительно-заключительному времени добавлять 0,033 часа на установку каждой последующей фрезы, кроме первой.
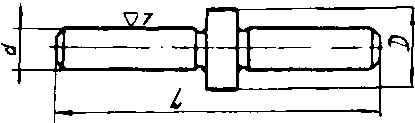
Состав работы. Токарная операция. Отрезать, подрезать торцы, центровать, проточить по наружному диаметру, шлифовать.
Материал - сталь Ст4, заготовка - прокат.
Разряд работы 3
N п/п | Длина пальца, мм | Диаметр пальца в мм | ||||||||
8 | 12 | 16 | 20 | 24 | 28 | 30 | 35 | 40 | ||
Норма времени в часах на 1 палец | ||||||||||
1 | 30 | 0,06 | 0,09 | - | - | - | - | - | - | - |
2 | 40 | 0,08 | 0,10 | 0,11 | - | - | - | - | - | - |
3 | 50 | 0,09 | 0,10 | 0,12 | 0,15 | - | - | - | - | - |
4 | 60 | 0,10 | 0,11 | 0,13 | 0,16 | - | - | - | - | - |
5 | 70 | - | 0,12 | 0,14 | 0,17 | 0,19 | - | - | - | - |
6 | 80 | - | 0,13 | 0,14 | 0,18 | 0,20 | - | - | - | - |
7 | 90 | - | 0,13 | 0,15 | 0,19 | 0,21 | 0,23 | - | - | - |
8 | 100 | - | 0,14 | 0,17 | 0,20 | 0,22 | 0,24 | 0,25 | - | - |
9 | 110 | - | 0,17 | 0,19 | 0,21 | 0,23 | 0,25 | 0,26 | 0,28 | 0,31 |
10 | 120 | - | 0,18 | 0,20 | 0,22 | 0,24 | 0,26 | 0,27 | 0,29 | 0,32 |
11 | 130 | - | 0,19 | 0,21 | 0,23 | 0,25 | 0,27 | 0,28 | 0,30 | 0,33 |
12 | 140 | - | - | 0,22 | 0,24 | 0,26 | 0,28 | 0,29 | 0,31 | 0,34 |
13 | 150 | - | - | 0,23 | 0,25 | 0,27 | 0,29 | 0,30 | 0,32 | 0,35 |
14 | 160 | - | - | 0,24 | 0,26 | 0,28 | 0,30 | 0,31 | 0,33 | 0,36 |
15 | 170 | - | - | 0,25 | 0,27 | 0,29 | 0,31 | 0,32 | 0,34 | 0,37 |
16 | 180 | - | - | 0,26 | 0,28 | 0,30 | 0,32 | 0,33 | 0,35 | 0,38 |
17 | 200 | - | - | - | 0,30 | 0,32 | 0,34 | 0,35 | 0,37 | 0,39 |
18 | 220 | - | - | - | 0,32 | 0,34 | 0,35 | 0,37 | 0,38 | 0,45 |
а | б | в | г | д | е | ж | з | и | ||
Tпз для токарной - 0,30 часа.

Состав работы. Токарная операция. Отрезать заготовку, подрезать торцы, центровать с двух сторон, проточить. Шлифовальная операция. Шлифовать в размер две шейки и тело пальца.
Материал - сталь Ст4, заготовка - прокат.
N п/п | Наименование операции | Разряд работы | Длина, мм | Наибольший диаметр, мм | ||||||
10 | 25 | 50 | 75 | 100 | 125 | 150 | ||||
Норма штучного времени в часах на 1 палец | ||||||||||
1 | Токарная | 2 | 50 | 0,10 | 0,18 | - | - | - | - | - |
2 | То же | 2 | 75 | 0,11 | 0,19 | 0,32 | - | - | - | - |
3 | " | 2 | 100 | 0,13 | 0,22 | 0,34 | - | - | - | - |
4 | " | 3 | 125 | 0,17 | 0,24 | 0,36 | - | - | - | - |
5 | " | 3 | 150 | 0,19 | 0,26 | 0,38 | 0,62 | - | - | - |
6 | " | 3 | 175 | - | 0,29 | 0,41 | 0,64 | - | - | - |
7 | " | 3 | 200 | - | 0,30 | 0,45 | 0,67 | 0,96 | - | - |
8 | " | 3 | 250 | - | 0,35 | 0,54 | 0,73 | 1,04 | - | - |
9 | " | 3 | 300 | - | - | 0,65 | 0,82 | 1,12 | - | - |
10 | " | 3 | 350 | - | - | - | 0,88 | 1,24 | - | - |
11 | " | 3 | 400 | - | - | - | 0,94 | 1,36 | - | - |
12 | " | 3 | 450 | - | - | - | 1,00 | 1,44 | - | - |
13 | " | 3 | 500 | - | - | - | 1,16 | 1,52 | 1,76 | - |
14 | Шлифовальная | 3 | 50 | 0,119 | 0,134 | - | - | - | - | - |
15 | То же | 3 | 75 | 0,120 | 0,137 | 0,168 | 0,200 | - | - | - |
16 | " | 3 | 100 | 0,122 | 0,140 | 0,176 | 0,212 | 0,236 | - | - |
17 | " | 3 | 125 | 0,123 | 0,142 | 0,184 | 0,220 | 0,254 | 0,288 | - |
18 | " | 3 | 150 | 0,125 | 0,144 | 0,192 | 0,240 | 0,270 | 0,298 | 0,340 |
19 | " | 3 | 175 | - | 0,156 | 0,210 | 0,276 | 0,294 | 0,306 | 0,370 |
20 | " | 3 | 200 | - | 0,168 | 0,220 | 0,288 | 0,316 | 0,358 | 0,406 |
21 | " | 3 | 250 | - | 0,194 | 0,248 | 0,306 | 0,360 | 0,430 | 0,470 |
22 | " | 3 | 250 | - | 0,218 | 0,280 | 0,350 | 0,410 | 0,470 | 0,536 |
23 | " | 3 | 350 | - | 0,244 | 0,312 | 0,380 | 0,460 | 0,530 | 0,605 |
24 | " | 3 | 400 | - | 0,468 | 0,348 | 0,420 | 0,510 | 0,590 | 0,680 |
25 | " | 3 | 450 | - | 0,292 | 0,384 | 0,470 | 0,560 | 0,660 | 0,750 |
26 | " | 3 | 500 | - | - | 0,416 | 0,520 | 0,610 | 0,720 | 0,820 |
а | б | в | г | д | е | ж | ||||
Tпз для токарной - 0,30 часа,
Tпз для шлифовальной - 0,15 часа.
Примечание. При изготовлении пальцев на токарном станке окончательно со шлифовкой, к норме времени на токарную операцию применять К = 1,3.

Состав работы. Токарная операция. Выточить палец согласно эскизу.
Материал - сталь 35, заготовка - прокат.
Разряд работы 2
N п/п | Длина, мм | Диаметр пальца, мм | ||||||||||
6 | 8 | 10 | 12 | 16 | 18 | 20 | 25 | 30 | 35 | 40 | ||
Норма штучного времени в часах на 1 палец | ||||||||||||
1 | 20 | 0,05 | 0,06 | - | - | - | - | - | - | - | - | - |
2 | 30 | 0,06 | 0,07 | - | - | - | - | - | - | - | - | - |
3 | 40 | - | 0,08 | 0,09 | 0,09 | - | - | - | - | - | - | - |
4 | 60 | - | - | 0,09 | 0,10 | 0,11 | 0,12 | 0,13 | - | - | - | - |
5 | 80 | - | - | 0,10 | 0,11 | 0,12 | 0,13 | 0,13 | 0,14 | 0,15 | 0,16 | - |
6 | 100 | - | - | - | 0,12 | 0,13 | 0,13 | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 |
7 | 120 | - | - | - | - | - | 0,14 | 0,15 | 0,16 | 0,17 | 0,18 | 0,20 |
8 | 150 | - | - | - | - | - | - | 0,16 | 0,17 | 0,18 | 0,19 | 0,22 |
а | б | в | г | д | е | ж | з | и | к | л | ||
Tпз для токарной - 0,30 часа.

Состав работы. Токарная операция. Подрезать торцы, обточить стержень и зашлифовать. Нарезать резьбу.
Материал - сталь 45, заготовка - поковка.
N п/п | Длина, мм | Диаметр пальца, мм | |||||
25 | 50 | 75 | 100 | 125 | 150 | ||
Норма штучного времени в часах на 1 палец | |||||||
1 | 50 | 0,30 | - | - | - | - | - |
2 | 75 | 0,33 | 0,46 | - | - | - | - |
3 | 100 | 0,34 | 0,47 | 0,59 | - | - | - |
4 | 125 | 0,35 | 0,48 | 0,61 | - | - | - |
5 | 150 | 0,36 | 0,49 | 0,63 | - | - | - |
6 | 175 | - | 0,50 | 0,66 | - | - | - |
7 | 200 | - | 0,51 | 0,69 | - | - | - |
8 | 250 | - | - | 0,79 | - | - | - |
9 | 300 | - | - | 0,92 | - | - | - |
10 | 350 | - | - | 1,08 | - | - | - |
11 | 125 | - | - | - | 0,88 | - | - |
12 | 150 | - | - | - | 0,84 | 1,06 | - |
13 | 175 | - | - | - | 0,92 | 1,17 | 1,43 |
14 | 200 | - | - | - | 0,99 | 1,29 | 1,58 |
15 | 250 | - | - | - | 1,09 | 1,41 | 1,72 |
16 | 300 | - | - | - | 1,23 | 1,54 | 1,87 |
17 | 350 | - | - | - | 1,39 | 1,70 | 2,00 |
18 | 400 | - | - | - | 1,53 | 1,72 | 2,11 |
19 | 500 | - | - | - | - | - | 2,32 |
Разряд работы | 3 | 4 | |||||
а | б | в | г | д | е | ||
Tпз для токарной до  0,75 мм - 0,55 часа,
Tпз для токарной свыше  0,75 мм - 0,70 часа.
Состав работы. Токарная операция. Точить палец под цементацию.
Материал - сталь Ст5, заготовка - поковка, прокат.
N п/п | Разряд работы | Длина пальца, мм | Диаметр пальца, мм | |||||
25 | 50 | 75 | 100 | 125 | 150 | |||
Норма штучного времени в часах на 1 палец | ||||||||
1 | 2 | 50 | 0,36 | - | - | - | - | - |
2 | 2 | 75 | 0,40 | - | - | - | - | - |
3 | 2 | 100 | 0,48 | 0,62 | - | - | - | - |
4 | 2 | 125 | 0,56 | 0,70 | - | - | - | - |
5 | 2 | 150 | - | 0,80 | 0,96 | - | - | - |
6 | 2 | 175 | - | 0,88 | 1,04 | - | - | - |
7 | 2 | 200 | - | 1,02 | 1,20 | 1,40 | - | - |
8 | 3 | 250 | - | 1,26 | 1,46 | 1,62 | 1,84 | - |
9 | 3 | 300 | - | 1,54 | 1,70 | 1,88 | 2,10 | 2,40 |
10 | 3 | 350 | - | - | 1,94 | 2,10 | 2,40 | 2,64 |
11 | 3 | 400 | - | - | 2,16 | 2,32 | 2,58 | 2,78 |
12 | 3 | 450 | - | - | - | 2,58 | 2,80 | 3,04 |
13 | 3 | 500 | - | - | - | 2,80 | 3,00 | 3,42 |
а | б | в | г | д | е | |||
Tпз для токарной - 0,30 часа.

Состав работы. Токарная операция. Точить палец.
Материал - сталь Ст5, заготовка - прокат, поковка. Длина нарезки l 1,5 диаметра резьбы.
N п/п | Разряд работы | Длина пальца, мм | Диаметр пальца, мм | |||||
25 | 50 | 75 | 100 | 125 | 150 | |||
Норма штучного времени в часах на 1 палец | ||||||||
1 | 2 | 50 | 0,40 | - | - | - | - | - |
2 | 2 | 75 | 0,48 | - | - | - | - | - |
3 | 2 | 100 | 0,58 | 0,70 | - | - | - | - |
4 | 2 | 125 | 0,62 | 0,84 | - | - | - | - |
5 | 2 | 150 | - | 0,92 | 1,10 | - | - | - |
6 | 2 | 175 | - | 1,06 | 1,24 | - | - | - |
7 | 2 | 200 | - | 1,15 | 1,36 | 1,54 | - | - |
8 | 3 | 250 | - | 1,40 | 1,57 | 1,76 | 1,97 | - |
9 | 3 | 300 | - | 1,66 | 1,84 | 2,06 | 2,24 | 2,50 |
10 | 3 | 350 | - | - | 2,16 | 2,32 | 2,56 | 2,80 |
11 | 3 | 400 | - | - | 2,40 | 2,64 | 2,85 | 3,12 |
12 | 3 | 450 | - | - | - | 2,96 | 3,10 | 3,46 |
13 | 3 | 500 | - | - | - | 3,20 | 3,44 | 3,74 |
а | б | в | г | д | е | |||
Tпз для токарной - 0,30 часа.

Состав работы. Токарная операция. Подрезать торцы, зацентровать, обточить, полировать цилиндрическую часть и конус, проточить канавки, нарезать резьбу.
Фрезерная операция. Фрезеровать шлиц.
Материал - сталь 45, заготовка - поковка.
N п/п | Наименование операции | Диаметр, мм | ||||||
10 | 14 | 18 | 24 | 30 | 38 | 46 | ||
Длина, мм | ||||||||
45 | 66 | 85 | 108 | 140 | 172 | 212 | ||
Норма штучного времени в часах на 1 палец | ||||||||
1 | Токарная | 0,23 | 0,26 | 0,30 | 0,38 | 0,48 | 0,58 | 0,74 |
Разряд работы | 3 | 3 | 3 | 3 | 3 | 3 | 3 | |
2 | Фрезерная | 0,013 | 0,011 | 0,013 | 0,018 | 0,018 | 0,020 | 0,021 |
Разряд работы | 2 | 2 | 2 | 2 | 2 | 2 | 2 | |
а | б | в | г | д | е | ж | ||
Tпз для токарной - 0,30 часа,
Tпз для фрезерной - 0,17 часа.

Состав работы.
Токарная операция. Произвести полную обработку пиноля по наружному диаметру, высверлить и расточить отверстие, конус Морзе, установить пробки и отцентровать.
Шлифовальная операция. Шлифовать пиноль по наружному диаметру.
Материал - сталь 45, заготовка - прокат, поковка.
Разряд работы 3
N п/п | Наименование операции | Длина пиноля, мм | Диаметр пиноля, мм | ||||
45 | 55 | 65 | 80 | 100 | |||
Норма штучного времени в часах на 1 пиноль | |||||||
1 | Токарная | 200 | 2,40 | 2,50 | 2,80 | 3,00 | - |
2 | То же | 300 | 2,80 | 3,00 | 3,20 | 3,56 | 4,00 |
3 | " | 400 | 3,20 | 3,36 | 3,60 | 4,00 | 4,40 |
4 | " | 500 | - | 3,76 | 4,10 | 4,40 | 4,80 |
5 | " | 600 | - | - | 4,40 | 4,80 | 5,20 |
6 | Шлифовальная | 200 | 1,04 | 1,12 | 1,40 | 1,60 | - |
7 | То же | 300 | 1,28 | 1,44 | 1,60 | 1,92 | 2,16 |
8 | " | 400 | 1,52 | 1,60 | 1,92 | 2,16 | 2,40 |
9 | " | 500 | - | - | 2,16 | 2,40 | 2,72 |
10 | " | 600 | - | - | 2,40 | 2,72 | 2,92 |
а | б | в | г | д | |||
Tпз для токарной - 0,30 часа,
Tпз для шлифовальной - 0,15 часа.

Состав работы.
Товарная операция. Подрезать торцы, зацентровать с двух сторон, просверлить и расточить отверстие, обточить по наружному диаметру.
Материал - сталь 45, заготовка - поковка.
Разряд работы | Размер, мм |
2 x 260 | |
Норма штучного времени в часах на 1 деталь | |
3 | 0,54 |
Tпз для токарной - 0,30 часа.

Состав работы. Расточная операция. Просверлить отверстия на основании, сделать потай, просверлить и сделать выборки под штыри роульсов, фрезеровать верхние планки.
Долбежная операция. Долбить по плоскостям с внутренней стороны планку киповую. Строгальная операция. Прострогать основание.
Материал - сталь 25Л, заготовка - отливка.
Разряд работы 3
N п/п | Наименование операции | Длина планки, мм | |||
640 | 940 | 1200 | 1400 | ||
Высота планки, мм | |||||
168 | 217 | 270 | 310 | ||
Норма штучного времени в часах на 1 планку | |||||
1 | Расточная | 3,0 | 4,2 | 4,9 | 5,5 |
2 | Долбежная | 3,2 | 3,7 | 4,2 | 4,6 |
3 | Строгальная | 1,6 | 2,4 | 3,2 | 4,0 |
а | б | в | г | ||
Tпз для расточной - 0,35 часа,
Tпз для долбежной - 0,40 часа,
Tпз для строгальной - 0,40 часа.

Состав работы. Токарная операция. Обработать две плоскости первично для дальнейшей обработки, с припуском 1,5 - 2 мм.
Материал - сталь Ст5, заготовка - отливка.
N п/п | Разряд работы | Размеры | Норма штучного времени в часах на 1 плиту |
1 | 2 | 445 x 140 x 45 | 0,66 |
2 | 3 | 560 x 140 x 25 | 0,75 |
Tпз для токарной операции - 0,2 часа.

Состав работы. Фрезерная операция. Отрезать площадку.
Материал - текстолит, гетинакс, эбонит.
Разряд работы | Размер площадки, мм | |||
500 x 10 | 500 x 15 | 500 x 20 | 500 x 30 | |
Норма штучного времени в часах на 1 площадку | ||||
3 | 0,04 | 0,05 | 0,07 | 0,10 |
а | б | в | г | |
Tпз для фрезерной - 0,25 часа.
(холодильников)

Состав работы. Расточная операция. Выверить по внутреннему диаметру и выбрать смазочные канавки (холодильники).
Материал - бронза Бр.ОЦС. Залито баббитом.
Разряд работы 3
N п/п | Длина вкладыша, мм | Внутренний диаметр, мм | |||||||||
50 | 75 | 100 | 125 | 150 | 200 | 250 | 300 | 350 | 400 | ||
Норма штучного времени в часах на 1 половину вкладыша | |||||||||||
1 | 75 | 0,12 | 0,16 | 0,20 | - | - | - | - | - | - | - |
2 | 100 | 0,16 | 0,20 | 0,24 | 0,24 | 0,28 | 0,32 | - | - | - | - |
3 | 150 | 0,20 | 0,24 | 0,25 | 0,28 | 0,32 | 0,36 | - | - | - | - |
4 | 200 | 0,24 | 0,25 | 0,29 | 0,32 | 0,36 | 0,38 | 0,40 | - | - | - |
5 | 250 | - | 0,29 | 0,32 | 0,36 | 0,38 | 0,42 | 0,44 | 0,48 | - | - |
6 | 300 | - | - | 0,35 | 0,38 | 0,42 | 0,45 | 0,48 | 0,52 | 0,56 | - |
7 | 375 | - | - | 0,40 | 0,42 | 0,45 | 0,48 | 0,52 | 0,56 | 0,60 | 0,64 |
8 | 450 | - | - | - | 0,45 | 0,48 | 0,52 | 0,56 | 0,60 | 0,64 | 0,68 |
9 | 500 | - | - | - | - | - | 0,56 | 0,60 | 0,64 | 0,68 | 0,72 |
10 | 600 | - | - | - | - | - | - | 0,64 | 0,68 | 0,72 | 0,80 |
а | б | в | г | д | е | ж | з | и | к | ||
Tпз для токарной - 0,35 часа.

Состав работы. Токарная операция 1. Сторцевать, просверлить, расточить по внутреннему диаметру предварительно, обработать по наружному диаметру и буртам с припуском на окончательную обработку.
Фрезерная операция. Разрезать вкладыш на две половинки, площадь разъема спланировать.
Токарная операция 2. Скрепленные хомутами или сварные вкладыши подшипников установить в патроне токарного стакана, выверить и обработать окончательно в чистовой размер чертежа по наружному и внутреннему диаметрам и торцам, сделать галтели с торцов по наружному и внутреннему диаметрам.
Материал - бронза Бр.ОЦС, заготовка до диаметра 50 мм - прокат, свыше - отливка.
N п/п | Длина, мм | Внутренний диаметр, мм | ||||||
50 | 75 | 100 | 125 | 150 | 175 | 200 | ||
Норма штучного времени в часах на 1 комплект | ||||||||
Токарная операция 1 | ||||||||
1 | 50 | 0,40 | 0,56 | 0,72 | - | - | - | - |
2 | 75 | 0,56 | 0,72 | 0,88 | 1,04 | - | - | - |
3 | 100 | 0,72 | 0,88 | 1,04 | 1,20 | 1,36 | - | - |
4 | 125 | - | 1,04 | 1,20 | 1,36 | 1,52 | 1,68 | - |
5 | 150 | - | 1,20 | 1,36 | 1,52 | 1,68 | 1,84 | 2,00 |
6 | 175 | - | - | 1,52 | 1,68 | 1,84 | 2,00 | 2,16 |
7 | 200 | - | - | - | 1,84 | 2,00 | 2,16 | 2,32 |
8 | 300 | - | - | - | - | 2,72 | 2,88 | 3,04 |
Разряд работы | 2 | 3 | ||||||
Фрезерная операция | ||||||||
9 | 50 | 0,24 | 0,32 | 0,40 | - | - | - | - |
10 | 75 | 0,28 | 0,36 | 0,44 | 0,52 | - | - | - |
11 | 100 | 0,32 | 0,40 | 0,48 | 0,56 | 0,64 | - | - |
12 | 125 | - | 0,44 | 0,52 | 0,60 | 0,68 | 0,76 | - |
13 | 150 | - | 0,48 | 0,56 | 0,64 | 0,72 | 0,80 | 0,88 |
14 | 175 | - | 0,52 | 0,60 | 0,68 | 0,80 | 0,88 | 0,96 |
15 | 200 | - | - | 0,64 | 0,72 | 0,88 | 0,96 | 1,04 |
16 | 300 | - | - | - | - | 0,96 | 1,04 | 1,12 |
Разряд работы | 3 | |||||||
Токарная операция 2 | ||||||||
17 | 50 | 0,52 | 0,72 | 0,88 | - | - | - | - |
18 | 75 | 0,72 | 0,88 | 1,12 | 1,28 | - | - | - |
19 | 100 | 0,88 | 1,12 | 1,28 | 1,44 | 1,68 | 1,76 | - |
20 | 125 | - | 1,28 | 1,44 | 1,68 | 1,84 | 2,10 | - |
21 | 150 | - | 1,44 | 1,68 | 1,84 | 2,10 | 2,20 | 2,40 |
22 | 175 | - | - | 1,84 | 2,10 | 2,20 | 2,40 | 2,60 |
23 | 200 | - | - | - | 2,20 | 2,40 | 2,60 | 2,80 |
24 | 300 | - | - | - | - | 3,20 | 3,40 | 3,60 |
Разряд работы | 4 | |||||||
а | б | в | г | д | е | ж | ||
Tпз для токарной 1 - 0,30 часа,
Tпз для фрезерной - 0,13 часа,
Tпз для токарной 2 - 0,30 часа.
Примечание. При изготовлении втулок с продольными канавками к норме времени применять К = 1,25.

Состав работы. Расточная операция 1. Расточить фальшпостели под вкладыш.
Материал - чугун СЧ18-36, заготовка - отливка.
Расточная операция 2. Расточить фальшпостель, бывшую в употреблении.
Разряд работы 3
N п/п | Наименование операции | Внутренний диаметр, мм | |||||||||
120 | 150 | 170 | 200 | 250 | 300 | 350 | 400 | 500 | 600 | ||
Норма штучного времени в часах на 1 подшипник | |||||||||||
1 | Расточная 1 | 0,44 | 0,56 | 0,68 | 0,80 | - | - | - | - | - | - |
- | - | - | - | 1,04 | 1,20 | 1,36 | 1,60 | 2,00 | 2,40 | ||
2 | Расточная 2 | - | - | - | 0,48 | 0,56 | 0,64 | 0,72 | 0,80 | 1,04 | 1,28 |
а | б | в | г | д | е | ж | з | и | к | ||
Tпз для расточной - 0,35 часа.

Состав работы. Строгальная операция. Строгать разъемы согласно разметке основания и мест под гайки.
Сверлильная операция 1. Сверлить отверстия по разметке в местах разъема и нарезать резьбу.
Расточная операция. Расточить отверстия для вкладышей согласно разметке.
Сверлильная операция 2. Сверлить отверстия в основании под болты.
Материал - чугун СЧ15-32, заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Диаметр, мм | |||
30 | 60 | 90 | 120 | |||
Длина, мм | ||||||
200 | 270 | 300 | 350 | |||
Норма штучного времени в часах на 1 комплект | ||||||
1 | Строгальная | 3 | 1,44 | 1,84 | 2,16 | 2,48 |
2 | Сверлильная 1 | 2 | 0,22 | 0,28 | 0,36 | 0,40 |
3 | Расточная | 3 | 0,60 | 0,72 | 1,00 | 1,20 |
4 | Сверлильная 2 | 2 | 0,12 | 0,12 | 0,16 | 0,16 |
а | б | в | г | |||
Tпз для строгальной - 0,18 часа,
Tпз для сверлильной 1 - 0,35 часа,
Tпз для расточной - 0,40 часа,
Tпз для сверлильной 2 - 0,35 часа.

Состав работы. Строгальная операция. 1. Произвести строжку мест разъема половинки подшипника.
Строгальная операция 2. Прострогать подшипник по контуру в сборе.
Расточная операция. Расточить подшипник в сборе с обработкой галтелей и холодильников.
Материал - бронза Бр.АЖ9-4Л, заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Диаметр, мм | |||||||
50 | 75 | 100 | 125 | 150 | 175 | 200 | 250 | |||
Норма штучного времени в часах на 1 подшипник | ||||||||||
1 | Строгальная 1 | 2 | 0,26 | 0,26 | 0,30 | 0,35 | 0,38 | 0,41 | 0,43 | 0,45 |
2 | Строгальная 2 | 2 | 1,44 | 1,56 | 1,80 | 2,18 | 2,56 | 2,56 | 2,60 | 3,60 |
3 | Расточная | 3 | 0,72 | 0,80 | 0,96 | 1,16 | 1,36 | 1,52 | 1,72 | 1,92 |
а | б | в | г | д | е | ж | з | |||
Tпз для строгальной 1 - 0,18 часа,
Tпз для строгальной 2 - 0,18 часа,
Tпз для расточной - 0,40 часа.
Примечание. Длина подшипника принята равной 1,5 диаметра; при увеличении длины на 0,5 диаметра, норму времени увеличивать на 10%.

Состав работы. Расточная операция. Подрезать два торца, расточить и развернуть отверстие.
Материал - сталь Ст5, заготовка - отливка.
Разряд работы | Диаметр и длина, мм | |
60 | 73 | |
Норма штучного времени в часах на 1 подставку | ||
3 | 0,74 | |
Tпз для расточной - 0,25 часа.
Состав работы. Токарная операция. Точить плоскости приварных планок и бобышек (припуск - 20 мм).
Строгальная операция 1. Проверить, строгать две плоскости под наделки (строгание производится одновременно двумя суппортами).
Строгальная операция 2. Установить, проверить, строгать две приварные бобышки с одной стороны.
Материал - сталь Ст6, заготовка - сталь листовая.
Разряд работы 5
N п/п | Наименование операции | Основные размеры, мм |
800 x 65 x 1950 | ||
Норма штучного времени в часах на 1 полотно | ||
1 | Токарная | 6,65 |
2 | Строгальная 1 | 2,03 |
3 | Строгальная 2 | 1,90 |
Tпз для токарной - 0,50 часа,
Tпз для строгальной 1 - 0,50 часа,
Tпз для строгальной 2 - 0,40 часа.

Состав работы. Токарная операция 1. Отрезать прибыль и произвести предварительную обточку поршня под отжиг.
Токарная операция 2. После отжига обработать поршень под шлифовку.
Расточная операция. Расточить отверстие под палец и подрезать щеки бобышки.
Токарная операция 3. Выточить кепы.
Шлифовальная операция. Шлифовать поршень после окончательной обработки.
Материал - чугун СЧ21-40, заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Диаметр поршня, мм | |||||
50 | 75 | 100 | 125 | 150 | 200 | |||
Норма штучного времени в часах на 1 поршень | ||||||||
1 | Токарная 1 | 3 | 0,32 | 0,40 | 0,48 | 0,64 | 0,88 | 1,20 |
2 | Токарная 2 | 4 | 0,72 | 0,88 | 1,04 | 1,20 | 1,44 | 1,77 |
3 | Расточная | 4 | - | - | - | - | 0,40 | 0,56 |
4 | Токарная 3 | 4 | 0,03 | 0,04 | 0,05 | 0,06 | 0,08 | 1,13 |
5 | Шлифовальная | 3 | 0,40 | 0,56 | 0,72 | 0,88 | 1,04 | 1,36 |
а | б | в | г | д | е | |||
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,30 часа,
Tпз для расточной - 0,30 часа,
Tпз для токарной 3 - 0,30 часа,
Tпз для шлифовальной - 0,30 часа.
Примечания: 1. Норма времени токарной операции 3 дана на 1 кеп.
2. При ремонте поршня для проверки кепов, к норме времени применять К = 0,80.

Состав работы. Токарная операция 1. Обточить поршень с припуском под чистовую обработку, окончательно обработать место посадки крышки и отверстие для штока.
Токарная операция 2. Обточить крышку с припуском под чистовую обработку, окончательно обработать место посадки на поршень и отверстие для штока.
Токарная операция 3. После сборки со штоком зацентровать, обработать окончательно и отшлифовать поршень.
Материал - чугун СЧ21-40, заготовка - отливка.
Разряд работы 3
N п/п | Наименование операции | Диаметр крышки, мм | ||||
100 | 150 | 200 | 250 | 300 | ||
Норма штучного времени в часах на 1 крышку | ||||||
1 | Токарная 1 | 0,86 | 1,00 | 1,15 | 1,30 | 1,44 |
2 | Токарная 2 | 1,00 | 1,15 | 1,30 | 1,44 | 1,66 |
3 | Токарная 3 | 0,96 | 1,12 | 1,20 | 1,44 | 1,60 |
а | б | в | г | д | ||
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,30 часа,
Tпз для токарной 3 - 0,30 часа.
Примечания: 1. При обработке поршня из болванки, к норме времени применять К = 1,4.
2. При проточке поршня под заварку, применять нормы для токарной операции 3 с К = 0,5.
3. При обработке поршня после заварки, применять нормы для всех токарных операций с К = 1,2.
При проточке старого поршня, к норме времени операции 3 применять К = 0,9.

Состав работы. Токарная операция 1. Произвести полную обработку поршня.
Фрезерная операция. Фрезеровать колено штока.
Токарная операция 2. Обточить кепы.
Материал - чугун СЧ21-40, заготовка - отливка.
N п/п | Наименование операции | Разряд работы | Диаметр поршня, мм | ||||
50 | 75 | 100 | 125 | 150 | |||
Норма штучного времени в часах на 1 поршень | |||||||
1 | Токарная 1 | 3 | 1,60 | 2,00 | 2,40 | 2,80 | 3,20 |
2 | Фрезерная | 2 | 0,40 | 0,48 | 0,64 | 0,72 | 0,88 |
3 | Токарная 2 | 3 | 0,08 | 0,12 | 0,16 | 0,20 | 0,24 |
а | б | в | г | д | |||
Tпз для токарной 1 - 0,30 часа,
Tпз для фрезерной - 0,20 часа,
Tпз для токарной 2 - 0,30 часа.
Примечания: 1. При изготовлении поршня и болванки, к норме времени применять К = 1,8.
2. При проточке старого поршня для проверки кепов, к норме времени токарной операции 2 применять К = 0,8.
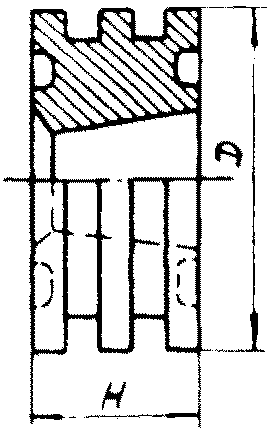
Состав работы. Токарная операция 1. Обточить поршень предварительно, просверлить и расточить отверстие для штока.
Токарная операция 2. Обработать поршень окончательно, проточить два кепа, подрезать торцы. Зашлифовать поршень.
Материал - чугун СЧ21-40, заготовка - отливка глухая.
N п/п | Наименование операции | Разряд работы | Диаметр поршня, мм | Высота поршня, мм | ||||||
50 | 100 | 150 | 200 | 300 | 400 | 500 | ||||
Норма штучного времени в часах на 1 поршень | ||||||||||
1 | Токарная 1 | 3 | 100 | 1,00 | - | - | - | - | - | - |
2 | То же | 3 | 150 | 1,24 | - | - | - | - | - | - |
3 | " | 3 | 200 | 1,44 | 1,92 | 2,32 | - | - | - | - |
4 | " | 3 | 250 | - | 2,12 | 2,60 | 3,00 | - | - | - |
5 | " | 3 | 300 | - | 2,32 | 2,80 | 3,28 | - | - | - |
6 | " | 3 | 400 | - | 2,72 | 3,16 | 3,60 | 4,36 | - | - |
7 | " | 3 | 500 | - | 3,00 | 3,48 | 3,96 | 4,68 | - | - |
8 | " | 4 | 600 | - | - | 3,84 | 4,24 | 5,04 | 5,76 | - |
9 | " | 4 | 700 | - | - | 4,16 | 4,60 | 5,36 | 6,08 | 6,80 |
10 | " | 4 | 800 | - | - | 4,52 | 4,92 | 5,69 | 6,40 | 7,08 |
11 | " | 4 | 900 | - | - | 4,88 | 5,24 | 6,00 | 6,76 | 7,56 |
12 | " | 4 | 1000 | - | - | 5,20 | 5,56 | 6,40 | 7,12 | 7,84 |
13 | " | 4 | 1200 | - | - | - | 6,00 | 7,00 | 7,92 | 9,00 |
14 | " | 4 | 1400 | - | - | - | 6,52 | 7,48 | 8,44 | 9,36 |
15 | " | 4 | 1600 | - | - | - | 7,04 | 7,92 | 9,20 | 9,88 |
16 | " | 4 | 1800 | - | - | - | 7,56 | 8,44 | 9,36 | 10,36 |
17 | " | 4 | 2000 | - | - | - | 8,04 | 9,08 | 9,92 | 10,88 |
18 | Токарная 2 | 4 | 100 | 0,68 | - | - | - | - | - | - |
19 | То же | 4 | 150 | 0,90 | - | - | - | - | - | - |
20 | " | 4 | 200 | 1,12 | 1,44 | 1,80 | - | - | - | - |
21 | " | 4 | 250 | - | 1,68 | 2,04 | 2,36 | - | - | - |
22 | " | 4 | 300 | - | 1,92 | 2,28 | 2,60 | - | - | - |
23 | " | 4 | 400 | - | 2,28 | 2,60 | 2,96 | 3,64 | - | - |
24 | " | 4 | 500 | - | 2,60 | 2,92 | 3,28 | 3,96 | - | - |
25 | " | 5 | 600 | - | - | 3,28 | 3,56 | 4,20 | 4,88 | - |
26 | " | 5 | 700 | - | - | 3,56 | 3,84 | 4,52 | 5,12 | 5,64 |
27 | " | 5 | 800 | - | - | 3,84 | 4,16 | 4,80 | 5,36 | 5,92 |
28 | " | 5 | 900 | - | - | 4,16 | 4,48 | 5,12 | 5,76 | 6,36 |
29 | " | 5 | 1000 | - | - | 4,48 | 4,80 | 5,44 | 6,00 | 6,64 |
30 | " | 5 | 1200 | - | - | - | 5,12 | 5,76 | 6,36 | 6,96 |
31 | " | 5 | 1400 | - | - | - | 5,40 | 6,00 | 6,64 | 7,20 |
32 | " | 5 | 1600 | - | - | - | 5,72 | 6,36 | 6,96 | 7,56 |
33 | " | 5 | 1800 | - | - | - | 5,72 | 6,64 | 7,28 | 7,92 |
34 | " | 5 | 2000 | - | - | - | 6,36 | 6,96 | 7,56 | 8,28 |
а | б | в | г | д | е | ж | ||||
Tпз для токарной 1 - 0,33 часа,
Tпз для токарной 2 - 0,45 часа.
Примечания: 1. При выточке на поршне более двух кепов, на каждый дополнительный кеп добавлять 15% нормы токарной операции 2.
2. При ремонте поршня, к норме времени токарной операции 2 применять К = 0,70.
3. При обработке поршня в сборе, к норме времени токарной операции 2 применять К = 1,2.

Состав работы. Токарная операция 1. Отрезать и произвести первичную обработку под отжиг.
Токарная операция 2. Произвести окончательную обработку под шлифование после отжига.
Токарная операция 3. Проточить холодильник с двух сторон.
Токарная операция 4. Проточить канавки (кепы).
Расточная операция. Расточить отверстие под палец, подрезать бобышки.
Материал - чугун СЧ21-40, заготовка - отливка.
Шлифовальная 5. Отшлифовать поршень после токарной обработки.
N п/п | Высота, мм | Диаметр поршня, мм до | |||||||
75 | 100 | 150 | 200 | 250 | 300 | 350 | 400 | ||
Норма штучного времени в часах на 1 поршень | |||||||||
Токарная 1 (до отжига) | |||||||||
1 | 150 | 0,64 | 0,80 | - | - | - | - | - | - |
2 | 200 | 0,80 | 0,96 | 1,12 | - | - | - | - | - |
3 | 300 | - | 1,12 | 1,28 | 1,44 | 1,60 | - | - | - |
4 | 400 | - | - | 1,44 | 1,60 | 1,76 | 1,92 | 2,08 | - |
5 | 500 | - | - | - | 1,76 | 1,92 | 2,06 | 2,40 | 3,04 |
6 | 600 | - | - | - | - | - | 2,24 | 2,72 | 3,36 |
7 | 700 | - | - | - | - | - | - | 3,04 | 3,68 |
8 | 800 | - | - | - | - | - | - | 3,36 | 4,00 |
Разряд работы | 2 | 3 | |||||||
Токарная 2 (после отжига) | |||||||||
9 | 150 | 1,28 | 1,44 | - | - | - | - | - | - |
10 | 200 | 1,44 | 1,60 | 1,76 | - | - | - | - | - |
11 | 300 | - | 1,76 | 1,92 | 2,08 | 2,24 | - | - | - |
12 | 400 | 2,08 | 2,24 | 2,40 | 2,56 | - | - | ||
13 | 500 | - | - | - | 2,40 | 2,56 | 2,72 | 2,88 | - |
14 | 600 | - | - | - | - | 2,72 | 2,88 | 3,04 | 3,36 |
15 | 700 | - | - | - | - | - | 3,04 | 3,36 | 3,68 |
16 | 800 | - | - | - | - | - | - | 3,68 | 4,00 |
Разряд работы | 2 | 3 | |||||||
N п/п | Длина поршня, мм | Диаметр поршня, мм | ||||||||
75 | 100 | 150 | 200 | 250 | 300 | 350 | 400 | 450 | ||
Норма штучного времени в часах на 1 поршень | ||||||||||
Токарная 3 | ||||||||||
17 | 25 | 0,21 | 0,22 | - | - | - | - | - | - | - |
18 | 50 | - | 0,25 | 0,30 | 0,36 | 0,43 | - | - | - | - |
19 | 75 | - | 0,27 | 0,35 | 0,44 | 0,52 | 0,61 | 0,69 | - | - |
20 | 100 | - | - | - | 0,51 | 0,62 | 0,70 | 0,81 | 0,88 | 0,95 |
21 | 125 | - | - | - | - | - | 0,82 | 0,93 | 1,00 | 1,09 |
22 | 150 | - | - | - | - | - | - | 1,04 | 1,13 | 1,22 |
Разряд работы | 3 | |||||||||
N п/п | Высота кепов, мм | Токарная 4 | ||||||||
Диаметр поршня, мм до | ||||||||||
75 | 100 | 150 | 200 | 250 | 300 | 350 | 400 | 450 | ||
Норма штучного времени в часах на 1 кеп | ||||||||||
23 | 5 x 3 | 0,07 | 0,08 | - | - | - | - | - | - | - |
24 | 7 x 4 | 0,09 | 0,10 | 0,12 | 0,15 | - | - | - | - | - |
25 | 8 x 6 | - | 0,11 | 0,14 | 0,18 | 0,21 | - | - | - | - |
26 | 10 x 8 | - | - | 0,16 | 0,19 | 0,23 | 0,26 | 0,30 | 0,32 | - |
27 | 12 x 9 | - | - | - | 0,21 | 0,25 | 0,29 | 0,32 | 0,34 | 0,35 |
28 | 15 x 10 | - | - | - | - | - | 0,32 | 0,34 | 0,35 | 0,37 |
Разряд работы | 4 | |||||||||
N п/п | Длина поршня, мм до | Шлифовальная 5 | |||||||
Диаметр поршня, мм до | |||||||||
75 | 100 | 150 | 200 | 250 | 300 | 350 | 400 | ||
Норма штучного времени в часах на 1 поршень | |||||||||
29 | 150 | 0,48 | 0,56 | 0,64 | - | - | - | - | - |
30 | 200 | 0,56 | 0,64 | 0,72 | 0,80 | - | - | - | - |
31 | 300 | - | 0,72 | 0,80 | 0,88 | 0,96 | 1,04 | - | - |
32 | 400 | - | - | - | 0,96 | 1,04 | 1,12 | 1,28 | - |
33 | 500 | - | - | - | - | 1,12 | 1,28 | 1,36 | - |
34 | 600 | - | - | - | - | 1,20 | 1,36 | 1,44 | 1,52 |
35 | 700 | - | - | - | - | - | 1,44 | 1,52 | 1,60 |
36 | 800 | - | - | - | - | - | 1,52 | 1,60 | 1,68 |
Разряд работы | 3 | 4 | |||||||
N п/п | Диаметр отверстия, мм | Расточная | ||||||||
Диаметр поршня, мм до | ||||||||||
75 | 100 | 150 | 200 | 250 | 300 | 350 | 400 | 450 | ||
Норма штучного времени в часах на 1 кеп | ||||||||||
37 | 25 | 0,84 | 0,86 | - | - | - | - | - | - | - |
38 | 50 | - | 0,87 | 0,95 | 1,03 | 1,12 | - | - | - | - |
39 | 75 | - | - | 1,06 | 1,14 | 1,24 | - | - | - | - |
40 | 100 | - | - | - | 1,26 | 1,37 | - | - | - | - |
41 | 125 | - | - | - | - | 1,49 | - | - | - | - |
42 | 150 | - | - | - | - | 1,62 | - | - | - | - |
43 | 75 | - | - | - | - | - | 1,32 | 1,41 | - | - |
44 | 100 | - | - | - | - | - | 1,46 | 1,55 | 1,64 | 1,73 |
45 | 125 | - | - | - | - | - | 1,68 | 1,79 | 1,90 | 2,00 |
46 | 150 | - | - | - | - | - | 1,73 | 1,84 | 1,94 | 2,05 |
Разряд работы | 3 | 4 | ||||||||
а | б | в | г | д | е | ж | з | и | ||
Tпз для токарной 1 - 0,35 часа,
Tпз для токарной 2 - 0,35 часа,
Tпз для токарной 3 - 0,35 часа,
Tпз для токарной 4 - 0,35 часа,
Tпз для расточной - 0,35 часа.
Примечание. При проточке старого поршня для проверки кепов, к норме времени применять К = 0,6 к 2-й токарной операции.

Состав работы. Токарная операция. Отторцевать и обточить протектор по внутреннему и наружному диаметрам.
Материал - цинк, заготовка - отливка.
N п/п | Высота h до, мм | Наружный диаметр протектора, мм до | ||||||||||||
100 | 150 | 200 | 250 | 300 | 350 | 400 | 450 | 500 | 550 | 600 | 650 | 700 | ||
Норма штучного времени в часах на 1 протектор | ||||||||||||||
1 | 15 | 0,12 | 0,14 | 0,17 | 0,20 | 0,24 | - | - | - | - | - | - | - | - |
2 | 20 | 0,14 | 0,17 | 0,20 | 0,24 | 0,28 | 0,32 | - | - | - | - | - | - | - |
3 | 25 | - | 0,20 | 0,24 | 0,28 | 0,32 | 0,40 | 0,44 | 0,52 | - | - | - | - | - |
4 | 30 | - | - | 0,28 | 0,32 | 0,36 | 0,44 | 0,52 | 0,50 | 0,68 | 0,76 | - | - | - |
5 | 40 | - | - | - | - | 0,40 | 0,52 | 0,56 | 0,64 | 0,72 | 0,80 | 0,88 | 0,96 | - |
6 | 50 | - | - | - | - | - | 0,56 | 0,64 | 0,72 | 0,80 | 0,88 | 0,96 | 1,04 | - |
7 | 60 | - | - | - | - | - | - | - | 0,80 | 0,88 | 0,96 | 1,04 | 1,12 | 1,20 |
8 | 70 | - | - | - | - | - | - | - | - | 0,96 | 1,04 | 1,12 | 1,20 | 1,28 |
9 | 80 | - | - | - | - | - | - | - | - | - | 1,12 | 1,20 | 1,28 | 1,36 |
10 | 90 | - | - | - | - | - | - | - | - | - | - | 1,28 | 1,36 | 1,44 |
Разряд работы | 2 | 3 | ||||||||||||
Т П/З время | 0,25 | 0,35 | ||||||||||||
а | б | в | г | д | е | ж | з | и | к | л | м | н | ||
Примечание. При обработке протекторов из глухой отливки, к норме времени применять К = 1,4.

Состав работы. Токарная операция. Обработать проставку согласно чертежу и обточить буртик по наружному диаметру.
Материал - бронза Бр.АМц9-2, заготовка - отливка.
Разряд работы 3
N п/п | Высота проставки, мм | Диаметр проставки, мм | |||||||
75 | 100 | 150 | 200 | 250 | 300 | 350 | 400 | ||
Норма штучного времени в часах на 1 проставку | |||||||||
1 | 10 | 0,20 | 0,25 | 0,29 | 0,33 | - | - | - | - |
2 | 15 | 0,25 | 0,29 | 0,33 | 0,36 | - | - | - | - |
3 | 25 | - | 0,36 | 0,40 | 0,43 | 0,46 | - | - | - |
4 | 35 | - | 0,40 | 0,43 | 0,46 | 0,50 | 0,54 | 0,58 | - |
5 | 45 | - | - | 0,50 | 0,54 | 0,58 | 0,61 | 0,65 | 0,76 |
6 | 60 | - | - | 0,61 | 0,65 | 0,68 | 0,72 | 0,76 | 0,80 |
7 | 80 | - | - | - | 0,76 | 0,80 | 0,88 | 0,90 | 0,94 |
а | б | в | г | д | е | ж | з | ||
Tпз для токарной - 0,30 часа.
Примечание. При изготовлении проставки с заточками с обеих сторон, к норме времени применять К = 1,1.

Состав работы. Строгальная операция. Строгать головку резцедержателя по образцу, выбрать углубление под резцы.
Токарная операция. Просверлить, расточить отверстие.
Шлифование. С шести установок прошлифовать плоскости резцедержателя на плоскошлифовальном станке.
Материал - сталь Ст5, заготовка - поковка.
Разряд работы 3
N п/п | Наименование операции | Размеры квадрата резцедержателя, мм | ||||
120 x 120 | 150 x 150 | 180 x 180 | 220 x 220 | 260 x 260 | ||
Норма штучного времени в часах на 1 резцедержатель | ||||||
1 | Строгальная | 4,10 | 4,51 | 5,64 | 6,78 | 7,14 |
2 | Токарная | 0,84 | 1,40 | 1,96 | 2,52 | 3,06 |
3 | Шлифование | 0,77 | 0,96 | 1,15 | 1,34 | 1,54 |
а | в | в | г | д | ||
Tпз для каждой операции по 0,3 часа.
Примечание. При ремонте старых резцедержателей, к норме времени применять К = 0,4.

Состав работы. Токарная операция. Подрезать торцы с выточкой уступов, обточить поверхность, выемку, выточить галтели. Просверлить и расточить отверстие, зашлифовать ролик.
Материал - сталь Ст5, заготовка - прокат, поковка.
N п/п | Высота ролика, мм | Диаметр ролика, мм | |||||||||
30 | 45 | 60 | 80 | 120 | 180 | 220 | 260 | 300 | 400 | ||
Норма штучного времени в часах на 1 ролик | |||||||||||
1 | 20 | 0,16 | - | - | - | - | - | - | - | - | - |
2 | 35 | 0,24 | - | - | - | - | - | - | - | - | - |
3 | 40 | 0,24 | 0,32 | - | - | - | - | - | - | - | - |
4 | 50 | 0,32 | 0,40 | 0,48 | - | - | - | - | - | - | - |
5 | 70 | - | 0,48 | 0,56 | 0,64 | - | - | - | - | - | - |
6 | 100 | - | 0,56 | 0,64 | 0,72 | 0,96 | 1,12 | - | - | - | - |
7 | 125 | - | - | 0,72 | 0,80 | 1,12 | 1,36 | 1,60 | - | - | - |
8 | 150 | - | - | - | 0,88 | 1,28 | 1,60 | 1,76 | 1,92 | - | - |
9 | 200 | - | - | - | - | 1,44 | 1,76 | 2,00 | 2,24 | 2,48 | 2,72 |
10 | 220 | - | - | - | - | 1,60 | 1,84 | 2,00 | 2,40 | 2,56 | 2,80 |
11 | 260 | - | - | - | - | 1,84 | 2,00 | 2,40 | 2,56 | 2,80 | 3,20 |
12 | 300 | - | - | - | - | 2,06 | 2,40 | 2,56 | 2,80 | 3,20 | 3,60 |
13 | 360 | - | - | - | - | 2,40 | 2,56 | 2,80 | 3,20 | 3,60 | 3,76 |
14 | 400 | - | - | - | - | 2,56 | 2,80 | 3,20 | 3,60 | 3,76 | 4,00 |
Разряд работы | 2 | 3 | |||||||||
а | б | в | г | д | е | ж | з | и | к | ||
Tпз для токарной - 0,35 часа.
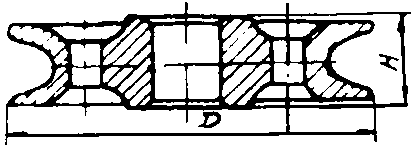
Состав работы. Токарная операция. Подрезать торец, проточить по наружному диаметру, просверлить и расточить отверстие, выбрать впадину, канавку, закруглить острые углы, отрезать. Подрезать, выбрать впадину, зашлифовать ролик.
Материал по диаметру 200 мм - сталь Ст5, заготовка - поковка, свыше - литье.
N п/п | Наружный диаметр, мм | Разряд работы | Высота, мм | ||||||
20 | 30 | 40 | 50 | 75 | 100 | 125 | |||
Норма времени в часах на 1 ролик | |||||||||
1 | 50 | 2 | 0,36 | 0,43 | - | - | - | - | - |
2 | 75 | 2 | 0,50 | 0,58 | 0,72 | - | - | - | - |
3 | 100 | 2 | 0,72 | 0,80 | 0,86 | - | - | - | - |
4 | 125 | 3 | 0,80 | 0,94 | 1,00 | 1,15 | - | - | - |
5 | 150 | 3 | - | 1,15 | 1,30 | 1,44 | - | - | - |
6 | 200 | 3 | - | 1,51 | 1,60 | 1,71 | 2,02 | - | - |
7 | 250 | 3 | - | - | 1,87 | 1,94 | 2,23 | - | - |
8 | 300 | 3 | - | - | 2,09 | 2,30 | 2,59 | 2,81 | 3,10 |
9 | 400 | 3 | - | - | - | 3,02 | 3,24 | 3,53 | 3,74 |
10 | 500 | 3 | - | - | - | 3,74 | 4,00 | 4,25 | 4,54 |
а | б | в | г | д | е | ж | |||
Примечания: 1. При изготовлении без выбора облегчений, к норме времени применять К = 0,85.
2. При изготовлении роликов из литья до 200 мм, к норме времени применять К = 0,9.
3. При изготовлении роликов из поковок диаметром свыше 500 мм, к норме времени применять К = 1,3.
4. При изготовлении роликов с отлитой канавкой по ободу, к норме времени применять К = 0,8.
5. При изготовлении роликов с несколькими канавками, к норме времени на каждую последующую канавку применять К = 0,2.
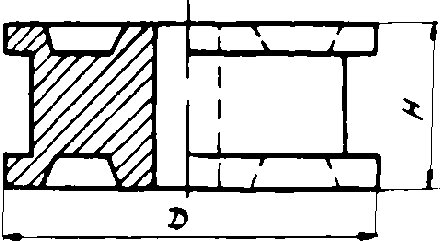
Состав работы. Токарная операция. Подрезать торцы, просверлить и расточить отверстие, точить пазы на торцах, обточить по наружным диаметрам ролик.
Материал - сталь Ст5, заготовка - поковка.
Разряд работы 2
N п/п | Высота ролика, мм | Диаметр ролика, мм | |||||||
50 | 60 | 70 | 80 | 90 | 100 | 150 | 200 | ||
Норма штучного времени в часах на 1 ролик | |||||||||
1 | 20 | 0,32 | 0,40 | 0,45 | 0,52 | 0,57 | 0,64 | 0,72 | - |
2 | 25 | 0,40 | 0,45 | 0,52 | 0,57 | 0,64 | 0,72 | 0,74 | 0,82 |
3 | 30 | 0,45 | 0,52 | 0,57 | 0,64 | 0,72 | 0,74 | 0,82 | 0,90 |
4 | 40 | - | - | 0,64 | 0,72 | 0,74 | 0,82 | 0,90 | 0,96 |
5 | 50 | - | - | - | 0,74 | 0,82 | 0,90 | 0,96 | 1,06 |
6 | 65 | - | - | - | 0,82 | 0,90 | 0,96 | 1,06 | 1,14 |
7 | 80 | - | - | - | - | 0,96 | 1,06 | 1,14 | 1,20 |
а | б | в | г | д | е | ж | з | ||
Tпз для токарной - 0,25 часа.
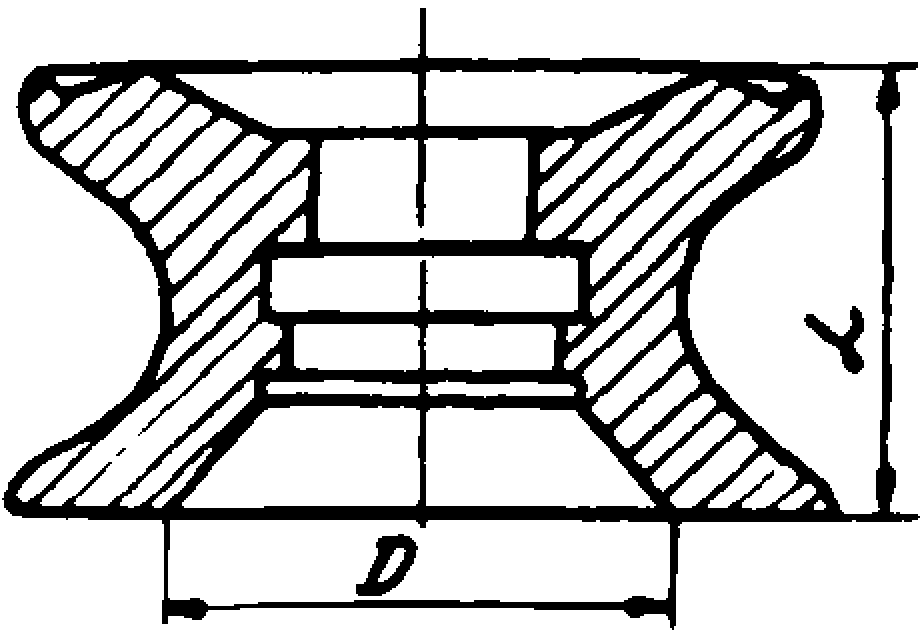
Состав работы. Токарная операция. Подрезать торцы с выточкой уступов, проточить поверхность по радиусу, просверлить и расточить отверстие, зашлифовать ролик.
Материал - сталь 25Л, заготовка - отливка.
Разряд работы 3
N п/п | d ролика, мм | Высота ролика, мм | |||||
80 | 100 | 120 | 140 | 160 | 200 | ||
Норма штучного времени в часах на 1 ролик | |||||||
1 | 75 | 0,72 | 0,88 | 0,96 | - | - | - |
2 | 100 | 0,88 | 1,04 | 1,12 | 1,36 | - | - |
3 | 150 | - | 1,28 | 1,36 | 1,52 | 1,68 | - |
4 | 200 | - | - | 1,60 | 1,76 | 1,92 | 2,08 |
5 | 250 | - | - | 1,92 | 2,08 | 2,24 | 2,40 |
6 | 300 | - | - | 2,16 | 2,40 | 2,64 | 2,88 |
а | б | в | г | д | е | ||
Tпз для токарной - 0,30 часа.
Примечание. Без обработки радиусной впадины, к норме времени применять К = 0,8.

Состав работы. Токарная операция. Выточить ролик опоры согласно эскизу, расточить места под подшипник и сальниковые уплотнения.
Материал - сталь Ст5, заготовка - прокат, поковка.
Разряд работы 3
Ролик | Крышка | ||||||||||
Диаметр ролика, мм | |||||||||||
95 | 120 | 150 | 180 | 280 | 400 | 95 | 120 | 150 | 180 | 280 | 400 |
Норма штучного времени в часах на 1 комплект | |||||||||||
0,88 | 1,20 | 1,44 | 1,76 | 2,80 | 3,20 | 0,40 | 0,56 | 0,64 | 1,04 | 1,92 | 2,32 |
а | б | в | г | д | е | ж | з | и | к | л | м |
Tпз для токарной - 0,5 часа.
Примечание. При изготовлении крышек глухих без сальниковых канавок, к норме времени применять К = 0,8.
Состав работы. Токарная операция. Установить с пришабровкой центра, выверить по валу, снять фотографию ротора на биение.
Разряд работы 5
N п/п | Длина, мм | Диаметр, мм | ||||
50 | 55 | 75 | 80 | 85 | ||
Норма штучного времени в часах на 1 ротор | ||||||
1 | 500 | 0,64 | 0,72 | 0,80 | - | - |
2 | 750 | 0,72 | 0,80 | 0,88 | 0,96 | - |
3 | 1000 | 0,80 | 0,88 | 0,96 | 1,04 | 1,04 |
4 | 1250 | - | - | 1,04 | 1,04 | 1,12 |
5 | 1500 | - | - | - | 1,12 | 1,20 |
а | б | в | г | д | ||
Tпз для токарной - 0,30 часа.
Примечание. При снятии фотографии без деталей к норме времени применять К = 0,8.
Состав работы. Токарная операция. Проточить и зашлифовать шейки и бурт верхнего и нижнего подшипников, две шейки угольных уплотнений, сальниковую и распорную втулку, хвостовик и уплотнения двух крылаток.
Разряд работы | Норма штучного времени в часах на 1 ротор |
5 | 8,20 |
Tпз для токарной - 0,30 часа.
Состав работы. Токарная операция 1. Паровая часть. Проточить две шейки угольных уплотнений под один размер, зашлифовать, торцевать муфту.
Токарная операция 2. Гидравлическая часть. Сторцевать фланец, прицентровать гидравлическую часть к паровой. Подготовить для рейберовки отверстия.
Токарная операция 3. После рейберовки отверстий проверить ротор на биение и проточить две шейки сальниковых втулок, зашлифовать. Проточить по наружному диаметру фланцы, снять отчетную фотографию фланца.
Разряд работы 5
N п/п | Наименование операции | Норма штучного времени в часах на 1 ротор |
1 | Токарная 1 | 2,72 |
2 | Токарная 2 | 1,92 |
3 | Токарная 3 | 2,40 |
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,30 часа,
Tпз для токарной 3 - 0,30 часа.
Состав работы. Токарная операция 1. Выверить по шейке угольных уплотнений и наружному диаметру подшипника, отрезать хвостовик, просверлить и нарезать резьбу на торце вала.
Токарная операция 2. Выточить хвостовик.
Токарная операция 3. Обработать шейку под крылатку, нарезать резьбу.
Токарная операция 4. Проточить, зашлифовать шейку угольного уплотнения, две шейки подшипников, сальниковую втулку, хвостовик, уплотнение крылатки и упорный гребень, снять отчетную фотографию на биение.
Материал - сталь 20X13, заготовка - поковка.
N п/п | Наименование операции | Разряд работы | Норма штучного времени в часах на 1 ротор |
1 | Токарная 1 | 5 | 1,60 |
2 | Токарная 2 | 3 | 1,44 |
3 | Токарная 3 | 5 | 1,60 |
4 | Токарная 4 | 5 | 4,40 |
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,30 часа,
Tпз для токарной 3 - 0,30 часа,
Tпз для токарной 4 - 0,30 часа.
Состав работы. Токарная операция. Выверить с пришабровкой центр, проточить и зашлифовать три шейки подшипников и упорный гребень, снять отчетную фотографию на биение.
Разряд работы | Норма штучного времени в часах на 1 ротор |
5 | 4,0 |
Tпз для токарной - 0,30 часа.
Состав работы. Токарная операция. Выверить с пришабровкой центра, проточить, зашлифовать две шейки угольных уплотнений, три шейки подшипников, две шейки сальников и торец упорного гребня.
Снять отчетную фотографию на биение.
Разряд работы | Норма штучного времени в часах на 1 ротор |
5 | 7,6 |
Tпз для токарной - 0,30 часа.
Состав работы. Токарная операция. Выверить ротор с пришабриванием центра с двух установок, зашлифовать две шейки угольных уплотнений, две шейки подшипников, хвостовик, два торца упорного гребня. Снять фотографию на биение.
Разряд работы | Норма штучного времени в часах на 1 ротор |
5 | 6,0 |
Tпз для токарной - 0,30 часа.
Состав работы. Токарная операция. Выверить ротор с пришабровкой центра, проточить, зашлифовать две шейки угольных уплотнений, четыре шейки подшипников и два торца упорного гребня. Снять отчетную фотографию на биение.
Разряд работы | Норма штучного времени в часах на 1 ротор |
5 | 5,2 |
Tпз для токарной - 0,30 часа.
Состав работы. Токарная операция. Выверить ротор с пришабровкой центра, проточить и зашлифовать две шейки угольных уплотнений. Снять отчетную фотографию на биение.
Разряд работы | Норма штучного времени в часах на 1 ротор |
5 | 3,2 |
Tпз для токарной - 0,30 часа.
Состав работы. Токарная операция 1. Выверить ротор, выверить с пришабровкой центра, проточить и зашлифовать шейку угольного уплотнения, две шейки подшипников и торец упорного гребня. Снять отчетную фотографию на биение.
Токарная операция 2. Торцевать фланец редуктора  170 мм. Переустановить, торцевать фланец. После рейберовки отверстий проточить и зашлифовать две шейки подшипников, проточить по наружному диаметру фланцы. Снять отчетную фотографию на биение.
Токарная операция 3. Выверить, торцевать фланец. Переустановить ротор редуктора, торцевать фланец. Прицентровать ротор насоса после рейберовки отверстий, проточить и зашлифовать уплотнение крылатки и две шейки сальниковых втулок. Проточить фланцы.
Разряд работы 5
N п/п | Наименование операции | Норма штучного времени в часах на 1 ротор |
1 | Токарная 1 | 3,6 |
2 | Токарная 2 | 2,8 |
3 | Токарная 3 | 4,3 |
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,30 часа,
Tпз для токарной 3 - 0,30 часа.
Состав работы. Токарная операция 1. Проверить на биение при зажатой и отпущенной гайке, торцевать торцы крылаток, вновь проверить на биение.
Токарная операция 2. Проточить и зашлифовать шейки, уплотнения крылаток.
Снять отчетную фотографию на биение.
Разряд работы 4
N п/п | Наименование операции | Норма штучного времени в часах на 1 ротор |
1 | Токарная 1 | 4,0 |
2 | Токарная 2 | 8,8 |
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,30 часа.
Состав работы. Токарная операция 1. Минимально проточить и зашлифовать шейку угольного уплотнения, две шейки подшипников и два торца упорного гребня. Снять отчетную фотографию на биение.
Токарная операция 2. Ротор питательной части. Проверить на биение с отжатыми и поджатыми гайками. Проточить и зашлифовать три шейки подшипников, по три уплотнения на каждой крылатке и торец упорного гребня. Снять отчетную фотографию на биение.
Токарная операция 3. Ротор конденсатно-бустерной части, проверить на биение с отжатыми и поджатыми гайками. Проточить пять шеек втулок и подшипников и уплотнения четырех крылаток. Проточить упорные бурты подшипника. Снять отчетную фотографию на биение.
Разряд работы 5
N п/п | Наименование операции | Норма штучного времени в часах на 1 ротор |
1 | Токарная 1 | 4,4 |
2 | Токарная 2 | 6,0 |
3 | Токарная 3 | 2,8 |
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,30 часа,
Tпз для токарной 3 - 0,30 часа.
Состав работы. Токарная операция 1. Подрезать торец фланца.
Токарная операция 2. Установить циркуляционный вал с крылаткой, выверить по шейкам, подрезать торец фланца.
Токарная операция 3. Установить ротор редуктора, выверить по шейкам, подрезать торец муфты, проточить и зашлифовать шейку под уплотнение, проточить две шейки под подшипники. Прицентровать циркуляционный вал.
После рейберовки отверстий проточить и зашлифовать шейки циркуляционного вала и зашлифовать.
Проточить и зашлифовать два уплотнительных пояска крылатки в размер, проточить наружный диаметр спаренных фланцев, подрезать торец фланца диаметром 142 мм. Прицентровать ротор конденсатной части. После рейберовки отверстий, выверить по оси валы, проточить промежуточную втулку конденсатного вала, два уплотнения крылаток, проточить шейки, наружный диаметр спаренных фланцев.
Разряд работы 5
N п/п | Наименование операции | Норма штучного времени в часах на 1 ротор |
1 | Токарная 1 | 0,4 |
2 | Токарная 2 | 0,4 |
3 | Токарная 3 | 19,0 |
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,30 часа,
Tпз для токарной 3 - 0,30 часа.

Состав работы. Токарная операция. Установить заготовку, выточить эбонитовую ручку, просверлить отверстие, нарезать резьбу.
Материал - эбонит.
Разряд работы 2
Диаметр головки, мм | ||
30 | 40 | 50 |
Норма штучного времени в часах на 1 ручку | ||
0,08 | 0,13 | 0,16 |
а | б | в |
Tпз для токарной - 0,3 часа.

Состав работы. Токарная операция. Выточить ручку сапуна.
Материал - латунь ЛС59-2, заготовка - прокат.
Разряд работы 2
Диаметр ручки, мм | ||||||||
14 | 16 | 20 | 22 | 25 | 27 | 30 | 32 | 35 |
Длина ручки, мм | ||||||||
35 | 70 | 80 | 90 | 100 | 110 | 120 | 130 | 150 |
Норма штучного времени в часах на 1 ручку | ||||||||
0,07 | 0,11 | 0,12 | 0,14 | 0,18 | 0,22 | 0,26 | 0,30 | 0,40 |
а | б | в | г | д | е | ж | з | и |
Tпз для токарной - 0,3 часа.

Состав работы. Токарная операция. Выточить скалку согласно эскизу.
Материал - латунь ЛС59-2, заготовка - прокат.
N п/п | Длина скалки, мм | Диаметр скалки, мм | |||
10 | 30 | 50 | 80 | ||
Норма штучного времени в часах на 1 скалку | |||||
1 | 60 | 0,64 | 0,84 | - | - |
2 | 100 | 0,84 | 1,57 | - | - |
3 | 140 | 1,06 | 1,28 | - | - |
4 | 180 | 1,28 | 1,53 | - | - |
5 | 220 | 1,53 | 1,73 | - | - |
6 | 260 | - | 1,93 | - | - |
7 | 100 | - | - | 1,28 | 1,53 |
8 | 140 | - | - | 1,53 | 1,73 |
9 | 180 | - | - | 1,73 | 1,93 |
10 | 220 | - | - | 1,93 | 2,17 |
11 | 260 | - | - | 2,17 | 2,37 |
12 | 300 | - | - | 2,37 | 2,61 |
Разряд работы | 3 | 4 | |||
а | б | в | г | ||
Tпз для токарной - 0,35 часа.
Состав работы. Токарная операция. Проточить грубо, установить люнет, подрезать торцы в размер. Проточить по всем диаметрам в размер, нарезать резьбу и зашлифовать.
Материал - сталь Ст5, заготовка - поковка.
Разряд работы 3
N п/п | Длина, мм | Диаметр, мм | ||||
10 | 20 | 40 | 60 | 100 | ||
Норма штучного времени в часах на 1 скалку | ||||||
1 | 100 | 0,33 | 0,37 | 0,48 | 0,59 | - |
2 | 150 | 0,35 | 0,39 | 0,50 | 0,62 | - |
3 | 200 | - | 0,42 | 0,53 | 0,66 | 0,94 |
4 | 250 | - | 0,48 | 0,56 | 0,68 | 1,03 |
5 | 300 | - | - | 0,64 | 0,70 | 1,12 |
6 | 360 | - | - | - | 0,75 | 1,24 |
7 | 400 | - | - | - | 0,88 | 1,33 |
8 | 500 | - | - | - | - | 1,54 |
а | б | в | г | д | ||
Tпз для токарной - 0,30 часа.
Состав работы. Токарная операция. Выточить скалку согласно эскизу.
Материал - сталь Ст5, заготовка - прокат.
N п/п | Разряд работы | Длина скалки, мм | Диаметр скалки, мм | |||
20 | 35 | 50 | 70 | |||
Норма штучного времени в часах на 1 скалку | ||||||
1 | 3 | 100 | 0,83 | 1,02 | - | - |
2 | 3 | 200 | 1,21 | 1,47 | 1,66 | 2,13 |
3 | 4 | 300 | - | 1,85 | 2,13 | 2,49 |
4 | 4 | 400 | - | - | 2,55 | 2,47 |
5 | 4 | 500 | - | - | - | 3,27 |
а | б | в | г | |||
Tпз для токарной - 0,30 часа.

Состав работы. Токарная операция. Выточить скалку согласно эскизу.
Материал - латунь ЛС59-2, заготовка - прокат.
Разряд работы 3
N п/п | Длина скалки, мм | Диаметр скалки, мм | |||
20 | 40 | 60 | 80 | ||
Норма штучного времени в часах на 1 скалку | |||||
1 | 50 | 0,29 | 0,50 | - | - |
2 | 100 | 0,50 | 0,64 | 0,80 | - |
3 | 150 | 0,64 | 0,80 | 0,95 | 1,09 |
4 | 200 | - | 0,95 | 1,09 | 1,44 |
5 | 300 | - | - | 1,44 | 1,66 |
а | б | в | г | ||
Tпз для токарной - 0,30 часа.

Состав работы. Фрезерная операция. Фрезеровать верхнюю плоскость под размер и контура с 4 сторон.
Материал - баббит.
N п/п | Разряд работы | Размеры, мм | |||||
30 x 30 x 20 | 60 x 70 x 25 | 90 x 100 x 30 | 120 x 140 x 35 | 190 x 250 x 40 | 320 x 540 x 65 | ||
Норма штучного времени в часах на 1 сухарь | |||||||
1 | 3 | 0,14 | 0,18 | 0,22 | 0,27 | - | - |
2 | 4 | - | - | - | - | 0,36 | 0,57 |
а | б | в | г | д | е | ||
Tпз для фрезерной - 0,30 часа.

Состав работы. Токарная операция. Подрезать торцы, расточить отверстие.
Фрезерная операция. Фрезеровать прорезь.
Материал - чугун СЧ18-36, заготовка - литье.
Разряд работы 2
N п/п | Наименование операции | Диаметр траверзы, мм | |
160 | |||
Длина отверстия, мм | Длина прорези, мм | ||
30 | 60 | ||
Норма штучного времени в часах на 1 траверзу | |||
1 | Токарная | 0,510 | - |
2 | Фрезерная | - | 0,074 |
Tпз для токарной - 0,30 часа,
Tпз для фрезерной - 0,30 часа.

Состав работы. Токарная операция. Обточить храповик по наружному диаметру с двух сторон, сторцевать, сделать заточки, высверлить и расточить отверстие.
Фрезерная операция 1. Фрезеровать зубцы по наружному диаметру согласно разметке.
Материал - сталь Ст4, заготовка - поковка.
N п/п | Наименование операции | Толщина храповика, мм | Диаметр храповика, мм | |||||
50 | 75 | 100 | 140 | 180 | 200 | |||
Норма штучного времени в часах на 1 храповик | ||||||||
1 | Токарная | 20 | 0,40 | 0,56 | 0,64 | 0,80 | - | - |
2 | То же | 30 | - | 0,64 | 0,80 | 0,88 | 1,04 | - |
3 | " | 50 | - | - | - | 1,04 | 1,20 | 1,36 |
4 | " | 75 | - | - | - | - | - | 1,60 |
Разряд работы | 2 | |||||||
а | б | в | г | д | е | |||
N п/п | Наименование операции | Длина зуба, мм | Высота зуба, мм | ||||
3 | 6 | 10 | 15 | 20 | |||
Норма штучного времени в часах на 1 зуб | |||||||
1 | Фрезерная 1 | 20 | 0,02 | 0,03 | 0,04 | 0,05 | 0,06 |
2 | То же | 30 | - | 0,04 | 0,06 | 0,08 | 0,09 |
3 | " | 40 | - | - | 0,08 | 0,09 | 0,10 |
4 | " | 50 | - | - | - | 0,10 | 0,11 |
Разряд работы | 3 | ||||||
а | б | в | г | д | |||
Tпз для токарной - 0,30 часа,
Tпз для фрезерной 1 - 0,30 часа.

Состав работы. Расточная операция. Определить выработку, расточить два цилиндра, проточить фаски, уступы грундбуксы, подрезать торец.
Материал - чугун СЧ21-40.
Разряд работы 4
N п/п | Длина цилиндра, мм | Диаметр цилиндра, мм | ||||||
70 | 100 | 125 | 150 | 175 | 200 | 250 | ||
Норма штучного времени в часах на 2 цилиндра | ||||||||
1 | 150 | 2,11 | 2,40 | - | - | - | - | - |
2 | 200 | 2,59 | 2,88 | 3,12 | 3,36 | 3,60 | - | - |
3 | 250 | 3,07 | 3,36 | 3,60 | 3,84 | 4,06 | 4,32 | 4,56 |
4 | 300 | 3,55 | 3,84 | 4,06 | 4,32 | 4,56 | 4,80 | 5,04 |
5 | 350 | - | - | 4,56 | 4,80 | 5,04 | 5,28 | 5,52 |
6 | 400 | - | - | - | 5,28 | 5,52 | 5,76 | 6,00 |
а | б | в | г | д | е | ж | ||
Tпз для расточной - 0,70 часа.
Примечания: 1. При расточке одного цилиндра, к норме времени применять К = 0,70.
2. При расточке только сальниковых коробок, к норме времени применять К = 0,6.

Состав работы. Токарная операция. Произвести полную токарную обработку, шлифовать.
Материал - сталь Ст5, заготовка - поковка.
Разряд работы 3
N п/п | Диаметр и длина, мм | Норма штучного времени в часах на 1 чечевицу |
1 | 40 x 12 | 0,24 |
2 | 50 x 15 | 0,28 |
3 | 60 x 18 | 0,32 |
4 | 70 x 20 | 0,36 |
5 | 80 x 22 | 0,42 |
6 | 90 x 25 | 0,48 |
7 | 110 x 28 | 0,52 |
8 | 120 x 35 | 0,56 |
9 | 130 x 40 | 0,60 |
10 | 140 x 40 | 0,65 |
11 | 150 x 45 | 0,72 |
Tпз для токарной - 0,30 часа.
Примечание. При изготовлении из проката, к норме времени применять К = 1,2.

Состав работы. Расточная операция. Проверить по разметке, разъему и осевым линиям. Расточить отверстие головного подшипника, снять фаски, расточить мотылевый подшипник, подрезать и выбрать галтели.
Материал - бронза, баббит.
Разряд работы 4
N п/п | Диаметр головного или мотылевого подшипника, мм до | Норма штучного времени в часах на 1 подшипник головной или мотылевый |
1 | 30 | 0,25 |
2 | 40 | 0,29 |
3 | 50 | 0,40 |
4 | 75 | 0,50 |
5 | 100 | 0,65 |
6 | 125 | 0,80 |
7 | 150 | 1,00 |
8 | 175 | 1,15 |
9 | 200 | 1,30 |
10 | 225 | 1,51 |
11 | 250 | 1,66 |
12 | 300 | 1,94 |
Tпз для расточной - 0,50 часа.
Примечания: 1. Если расстояние между мотылевым подшипником и головным больше поперечного хода стола, то за вторичную установку к норме времени применять К = 0,75.
2. Нормой времени предусмотрена длина растачиваемого отверстия до 1,5 диаметров.
3. При выборке холодильников, к норме времени применять К = 1,25.
4. При предварительном растачивании большой и малой головок, работу тарифицировать 3-м разрядом.

Состав работы. Токарная операция. Отрезать припуск, обработать по наружному диаметру, торцевать, выбрать облегчение с торцев, просверлить и расточить по внутреннему диаметру под вал, снять шестерню со станка.
Материал - сталь Ст4, заготовка - поковка.
N п/п | Высота шестерни, мм | Диаметр шестерни, мм | ||||||||||
50 | 75 | 100 | 150 | 200 | 300 | 400 | 500 | 600 | 700 | 800 | ||
Норма штучного времени в часах на 1 шестерню | ||||||||||||
1 | 25 | 0,34 | 0,47 | 0,61 | 0,96 | 1,28 | - | - | - | - | - | - |
2 | 50 | 0,47 | 0,61 | 0,74 | 1,12 | 1,44 | 2,08 | 2,72 | - | - | - | - |
3 | 75 | - | 0,74 | 0,88 | 1,28 | 1,60 | 2,24 | 2,88 | 5,52 | 4,16 | - | - |
4 | 100 | - | - | - | 1,44 | 1,76 | 2,40 | 3,04 | 3,68 | 4,32 | 6,20 | - |
5 | 150 | - | - | - | - | - | 2,72 | 3,36 | 4,00 | 4,64 | 5,28 | 5,92 |
6 | 200 | - | - | - | - | - | - | - | 4,32 | 4,96 | 5,60 | 6,24 |
7 | 250 | - | - | - | - | - | - | - | - | 5,28 | 5,92 | 6,56 |
8 | 300 | - | - | - | - | - | - | - | - | - | 6,24 | 6,88 |
Разряд работы | 2 | 3 | 4 | |||||||||
а | б | в | г | д | е | ж | з | и | к | л | ||
Tпз для токарной - 0,30 часа.
Примечание. Без выборки облегчений, к норме времени применять К = 0,85.
Состав работы. Фрезерная операция. Нарезать зубья прямозубой цилиндрической шестерни.
Материал - сталь 40Х.
N п/п | Длина зуба, мм | Модуль | ||||||||||||
1 | 2 | 3 | 4 | 5 | 6 | 8 | 10 | 12 | 14 | 16 | 18 | 20 | ||
Норма штучного времени в часах на 1 зуб | ||||||||||||||
1 | 10 | 0,006 | 0,010 | 0,013 | - | - | - | - | - | - | - | - | - | - |
2 | 20 | 0,010 | 0,013 | 0,015 | 0,018 | 0,025 | 0,031 | 0,042 | - | - | - | - | - | - |
3 | 30 | 0,013 | 0,015 | 0,016 | 0,023 | 0,032 | 0,039 | 0,053 | 0,064 | 0,070 | - | - | - | - |
4 | 40 | - | - | - | 0,029 | 0,038 | 0,047 | 0,062 | 0,076 | 0,082 | 0,074 | 0,098 | - | - |
5 | 60 | - | - | - | 0,039 | 0,052 | 0,063 | 0,082 | 0,099 | 0,107 | 0,094 | 0,126 | 0,136 | 0,165 |
6 | 80 | - | - | - | 0,050 | 0,064 | 0,072 | 0,102 | 0,122 | 0,131 | 0,114 | 0,152 | 0,164 | 0,197 |
7 | 100 | - | - | - | 0,060 | 0,078 | 0,094 | 0,121 | 0,145 | 0,155 | 0,134 | 0,178 | 0,192 | 0,229 |
8 | 120 | - | - | - | 0,070 | 0,083 | 0,125 | 0,141 | 0,168 | 0,179 | 0,155 | 0,205 | 0,219 | 0,260 |
9 | 150 | - | - | - | - | 0,111 | 0,154 | 0,161 | 0,202 | 0,215 | 0,185 | 0,245 | 0,224 | 0,309 |
10 | 200 | - | - | - | - | 0,144 | 0,174 | 0,220 | 0,258 | 0,274 | 0,235 | 0,309 | 0,322 | 0,367 |
11 | 300 | - | - | - | - | - | - | - | - | - | 0,336 | 0,442 | 0,470 | 0,550 |
Разряд работы | 3 | 4 | ||||||||||||
а | б | в | г | д | е | ж | з | и | к | л | м | н | ||
Tпз нормировать по действующим на заводе нормативам.
Примечания: 1. При нарезании зубьев цилиндрических шестерен со спиральным зубом при наклоне зуба до 40°, к норме времени применять К = 1,15, при наклоне зуба свыше 45° - к норме времени применять К = 1,4.
2. При нарезании зубьев цилиндрических шестерен с косым зубом с наклоном до 45° к норме времени применять К = 1,3; при наклоне зуба свыше 45° к норме времени применять К = 1,8.
3. При нарезании зубьев шестерен на горизонтально-фрезерном станке в делительной головке, к норме времени применять К = 1,15.
4. При нарезании зубьев шестерен из стали 20Х, 2ХН3, к норме времени применять К = 1,35, для чугуна с модуля свыше 3 мм - К = 0,8.
5. При расчете нарезки зуба принято следующее число проходов:
с модуля 1 по 2 за 1 проход,
с модуля 2,5 по 6 за 2 прохода,
с модуля 8 по 12 за 3 прохода,
с модуля 16 по 20 за 4 прохода.
6. При нарезании зубчатых колес по 2 классу точности, к норме времени применять следующие коэффициенты:
с модуля 1 до 2 - К = 1,9,
с модуля 2 до 6 - К = 1,7.

Состав работы. Токарная операция. Подрезать концы шестерни, обточить по наружному диаметру и конусу, просверлить и расточить отверстие.
Материал - сталь 45, заготовка - поковка.
N п/п | Высота шестерни, мм | Диаметр шестерни, мм до: | |||||||||
50 | 100 | 200 | 300 | 400 | 500 | 600 | 700 | 800 | 900 | ||
Норма штучного времени в часах на 1 шестерню | |||||||||||
1 | 30 | 0,54 | 0,82 | - | - | - | - | - | - | - | - |
2 | 50 | 0,68 | 0,96 | 1,24 | 1,52 | - | - | - | - | - | - |
3 | 75 | 0,82 | 1,08 | 1,36 | 1,84 | 2,72 | 3,28 | 3,84 | 4,40 | - | - |
4 | 100 | - | 1,24 | 1,40 | 2,00 | 3,04 | 3,68 | 4,32 | 4,96 | 5,60 | 6,24 |
5 | 150 | - | - | - | 2,40 | 3,52 | 4,16 | 4,8 | 5,44 | 6,08 | 6,72 |
Разряд работы | 3 | 4 | 5 | ||||||||
а | б | в | г | д | е | ж | з | и | к | ||
Tпз для токарной - 0,30 часа.
Состав работы. Фрезерная операция. Нарезать зубья.
Материал - сталь 45, 40Х.
Разряд работы 4
Модуль, мм | |||||||||||
1 | 1,5 | 2 | 2,5 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
Норма штучного времени в часах на 10 зубьев | |||||||||||
0,11 | 0,14 | 0,16 | 0,22 | 0,28 | 0,42 | 0,72 | 0,96 | 1,44 | 1,76 | 2,06 | 2,40 |
а | б | в | г | д | е | ж | з | и | к | л | м |
Tпз нормировать по действующим на заводе нормативам - 2,0 часа.
Примечания: 1. При нарезании зубьев конических шестерен из стали 20Х, 20ХН3, к норме времени применять К = 1,4 для твердой бронзы - К = 0,9, без охлаждения - К = 1,15.
2. При расчете нарезки зуба, принято следующее число проходов:
с модуля 1 по 2 за один проход, с модуля 4,5 по 6 за 3 прохода,
с модуля 2,5 по 4 за два прохода, с модуля 6,5 по 10 за 4 прохода.
3. При нарезании зуба шестерни по 2-му классу точности, к норме времени применять:
с модуля 1 по 2 К = 1,9,
с модуля 2 по 6 К = 1,7.

Состав работы. Токарная операция. Обточить шестерню согласно чертежу, высверлить и расточить отверстие.
Материал - чугун СЧ24-44, заготовка - отливка.
N п/п | Разряд работы | Диаметр, мм | Высота, мм | |||||
20 | 50 | 75 | 100 | 150 | 200 | |||
Норма штучного времени в часах на 1 шестерню | ||||||||
1 | 3 | 50 | 0,36 | - | - | - | - | - |
2 | 3 | 100 | 0,57 | - | - | - | - | - |
3 | 3 | 150 | 0,86 | - | - | - | - | - |
4 | 3 | 100 | - | 0,65 | - | - | - | - |
5 | 3 | 150 | - | 0,99 | - | - | - | - |
6 | 3 | 200 | - | 1,34 | 1,46 | - | - | - |
7 | 3 | 300 | - | 1,75 | 1,92 | 2,08 | - | - |
8 | 4 | 400 | - | - | 2,48 | 2,67 | 2,92 | - |
9 | 4 | 500 | - | - | 3,04 | 3,28 | 3,60 | - |
10 | 5 | 750 | - | - | - | 4,72 | 5,12 | 5,60 |
11 | 5 | 1000 | - | - | - | - | 6,72 | 7,36 |
а | б | в | г | д | е | |||
Tпз для токарной - 0,30 часа.
Состав работы. Фрезерная операция. Нарезать зубья модульной червячной фрезой.
Материал - сталь 45.
Модуль, мм | |||||||||||||||
1 | 1,5 | 2 | 2,5 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 12 | 16 | 18 | 20 |
Норма штучного времени в часах на 10 зубьев | |||||||||||||||
0,07 | 0,10 | 0,14 | 0,18 | 0,22 | 0,27 | 0,34 | 0,40 | 0,56 | 0,86 | 1,28 | 1,68 | 2,16 | 2,88 | 3,44 | 3,68 |
Разряд работы - 3 | Разряд работы - 4 | ||||||||||||||
а | б | в | г | д | е | ж | з | и | к | л | м | н | о | п | р |
Tпз для фрезерной - 0,7 часа.
Состав работы. Токарная операция. Обточить шестерню, просверлить и расточить отверстие.
Материал - сталь 45, заготовка - поковка.
Разряд работы 3
N п/п | Толщина шестерни, мм | Диаметр шестерни, мм | |||||
30 | 50 | 75 | 100 | 150 | 200 | ||
Норма штучного времени в часах на 1 шестерню | |||||||
1 | 50 | 0,50 | 0,64 | 0,84 | 0,96 | - | - |
2 | 75 | 0,64 | 0,84 | 0,96 | 1,28 | 1,80 | - |
3 | 100 | 0,84 | 0,96 | 1,20 | 1,60 | 2,08 | 2,76 |
4 | 150 | 0,96 | 1,16 | 1,48 | 1,96 | 2,40 | 3,04 |
5 | 200 | - | 1,28 | 1,80 | 2,24 | 2,76 | 3,40 |
6 | 300 | - | - | 2,08 | 2,60 | 3,04 | 3,88 |
а | б | в | г | д | е | ||
Tпз для токарной - 0,30 часа.
Примечание. При изготовлении трехблочной шестерни, к норме времени применять К = 1,25.

Состав работы. Токарная операция. Подрезать торцы, просверлить и расточить отверстие под вал, выбрать пазовые выточки на ободе. По шаблону с торцов выбрать облегчения.
Материал - чугун СЧ21-40, заготовка - отливка.
Разряд работы 3
N п/п | Наружный диаметр, мм | Количество пазов, шт. | ||||
1 | 2 | 3 | 4 | 5 | ||
Норма штучного времени в часах на 1 шкив | ||||||
1 | 100 | 1,21 | 1,61 | 2,01 | 2,41 | 2,82 |
2 | 200 | 1,69 | 2,09 | 2,49 | 2,90 | 3,30 |
3 | 300 | 2,17 | 2,57 | 2,98 | 3,38 | 3,78 |
а | б | в | г | д | ||
Tпз для токарной - 0,5 часа.

Состав работы. Токарная операция. Пришабрить центра, обточить, отшлифовать шток и направляющую штока.
Материал - сталь Ст5.
N п/п | Разряд работы | Длина штока, мм | Диаметр штока, мм | ||||||
20 | 30 | 50 | 75 | 100 | 150 | 200 | |||
Норма штучного времени в часах на 1 шток | |||||||||
1 | 3 | 300 | 1,20 | - | - | - | - | - | - |
2 | 3 | 500 | 1,36 | 1,60 | 1,76 | - | - | - | - |
3 | 3 | 800 | - | 1,76 | 2,00 | - | - | - | - |
4 | 3 | 1000 | - | 2,00 | 2,24 | 2,48 | 2,80 | - | - |
5 | 4 | 1250 | - | - | 2,56 | 2,80 | 3,20 | - | - |
6 | 4 | 1500 | - | - | - | 3,20 | 3,60 | 4,00 | - |
7 | 4 | 1750 | - | - | - | - | 4,00 | 4,40 | - |
8 | 4 | 2000 | - | - | - | - | 4,40 | 4,80 | 5,20 |
9 | 4 | 2500 | - | - | - | - | - | 5,20 | 5,60 |
10 | 4 | 3000 | - | - | - | - | - | 5,60 | 6,00 |
11 | 4 | 3500 | - | - | - | - | - | - | 6,40 |
а | б | в | г | д | е | ж | |||
Tпз для токарной - 0,45 часа.
Примечания: 1. При креплении детали на угольнике, к норме времени применять К = 1,2.
2. При наличии на штоке медной облицовки, к норме времени применять К = 0,6.
3. При проточке сферического ползуна, к норме времени применять К = 1,3.
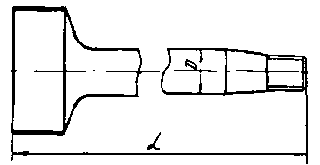
Состав работы. Токарная операция. Проточить шток предварительно, переустановить, подрезать торцы, центровать, проточить в размер головку, переустановить, обработать окончательно.
Материал - сталь Ст5, заготовка - поковка.
N п/п | Разряд работы | Длина, мм | Диаметр штока, мм | |||||
30 | 35 | 40 | 45 | 50 | 55 | |||
Норма штучного времени в часах на 1 шток | ||||||||
1 | 3 | 300 | 1,20 | 1,36 | 1,52 | - | - | - |
2 | 3 | 550 | 1,26 | 1,52 | 1,60 | 1,76 | - | - |
3 | 3 | 600 | 1,52 | 1,60 | 1,74 | 2,00 | 2,24 | - |
4 | 3 | 700 | - | 1,80 | 1,98 | 2,24 | 2,54 | 2,64 |
5 | 3 | 800 | - | - | 2,20 | 2,40 | 2,66 | 3,04 |
6 | 4 | 900 | - | - | - | 2,64 | 2,94 | 3,34 |
7 | 4 | 1000 | - | - | - | - | 3,20 | 4,00 |
а | б | в | г | д | е | |||
Tпз для токарной - 0,3 часа.
Примечание. При ремонте штока (проточка до устранения выработки и шлифование), к норме времени применять К = 0,5.
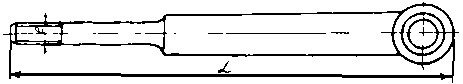
Состав работы. Токарная операция. Выточить шток, нарезать резьбу, шлифовать.
Фрезерная, операция 2. фрезеровать по разметке.
Токарная операция 3 (ремонт). Центровать, проверить, шлифовать.
Расточная 4. Согласно разметке установить тягу, сторцевать, просверлить и расточить отверстия под палец.
Материал - сталь Ст4, заготовка - поковка.
N п/п | Наименование операции | Разряд работы | Размеры, мм | |||
24 x 211 | 18 x 350 | 22 x 490 | 28 x 640 | |||
Норма штучного времени в часах на 1 шток | ||||||
1 | Токарная | 3 | 0,60 | 0,80 | 1,40 | 2,00 |
2 | Фрезерная | 2 | 0,12 | 0,12 | 0,12 | 0,16 |
3 | Токарная 3 (ремонт) | 3 | 0,48 | 0,64 | 0,80 | 0,96 |
4 | Расточная | 2 | 0,20 | 0,18 | 0,20 | 0,24 |
а | б | в | г | |||
Tпз для токарной - 0,30 часа,
Tпз для фрезерной - 0,18 часа,
Tпз для токарной 3 (ремонт) - 0,50 часа,
Tпз для расточной - 0,18 часа.

Состав работы. Токарная операция. Точить по разметке и чертежу с припуском под шлифовку, с торцовкой места зева.
Строгальная операция. Строгать головку ползуна по разметке.
Расточная операция. Расточить зев в головке.
Сверлильная операция. Сверлить отверстия по разметке.
Шлифовальная операция. Шлифовать шток.
Токарная операция (ремонт). Центровать и проточить шток, шлифовать.
Материал - сталь Ст4, заготовка - поковка.
N п/п | Наименование операции | Разряд работы | Длина штока | |||
400 | 600 | 800 | 1000 | |||
Норма штучного времени в часах на 1 шток | ||||||
1 | Токарная | 4 | 2,40 | 4,00 | 4,80 | 6,40 |
2 | Строгальная | 3 | 1,92 | 3,04 | 3,52 | 4,32 |
3 | Расточная | 3 | 0,80 | 1,20 | 1,40 | 1,60 |
4 | Сверлильная | 3 | 0,40 | 0,60 | 0,80 | 1,00 |
5 | Шлифовальная | 3 | 0,64 | 1,04 | 1,12 | 1,36 |
6 | Токарная (ремонт) | 3 | 1,00 | 1,40 | 1,60 | 2,00 |
а | б | в | г | |||
Tпз для токарной - 0,30 часа,
Tпз для строгальной - 0,30 часа,
Tпз для расточной - 0,30 часа,
Tпз для сверлильной - 0,30 часа,
Tпз для шлифовальной - 0,30 часа,
Tпз для токарной (ремонт) - 0,30 часа.
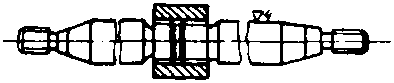
Состав работы. Токарная операция 1. Обработать одну половину штока. Подрезать торцы, зацентровать, проточить под резьбу и нарезать. Обточить предварительно наружную поверхность.
Токарная операция 2. Шток в сборе. Обточить стержень штока, подогнать конуса по месту, проточить под резьбу и нарезать с двух концов. Стержень и конус зашлифовать.
Материал - сталь Ст5, заготовка - поковка.
N п/п | Наименование операции | Разряд работы | Длина, мм | Диаметр, мм | ||||
25 | 40 | 55 | 70 | 100 | ||||
Норма штучного времени в часах на 1 шток | ||||||||
1 | Токарная 1 | 3 | 275 | 0,50 | - | - | - | - |
2 | То же | 3 | 350 | 0,54 | 0,56 | - | - | - |
3 | " | 3 | 450 | - | 0,64 | 0,70 | - | - |
4 | " | 4 | 550 | - | - | 0,96 | 1,00 | - |
5 | " | 4 | 750 | - | - | - | 1,20 | 1,34 |
6 | Токарная 2 | 4 | 650 | 1,00 | - | - | - | - |
7 | То же | 4 | 700 | 1,22 | 1,30 | - | - | - |
8 | " | 5 | 800 | - | 1,45 | 1,55 | - | - |
9 | " | 5 | 950 | - | - | 1,72 | 1,90 | - |
10 | " | 5 | 1050 | - | - | - | 2,21 | 2,55 |
а | б | в | г | д | ||||
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,30 часа.

Состав работы. Токарная. Расточить отверстия, выточить втулку, запрессовать и расточить.
Разряд работы 3
Размер щита, мм | |||||
100 x 40 x 20 | 150 x 50 x 25 | 200 x 60 x 30 | 250 x 70 x 50 | 300 x 80 x 50 | 400 x 100 x 80 |
Норма штучного времени в часах на 1 щит | |||||
0,68 | 0,80 | 0,91 | 1,00 | 1,38 | 1,75 |
а | б | в | г | д | е |
Tпз для токарной - 0,25 часа.
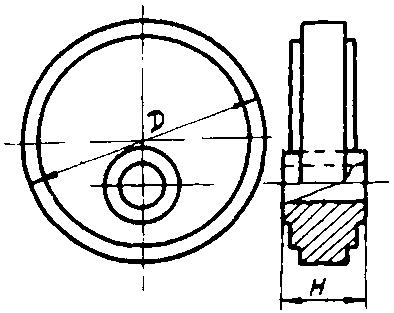
Состав работы. Токарная операция. Обточить эксцентрик по наружному диаметру, обточить торцы. Выточить заточку, зашлифовать.
Материал - чугун СЧ21-40, поковка - отливка.
Разряд работы 4
N п/п | Толщина, мм | Диаметр эксцентрика, мм | |||||
100 | 150 | 200 | 300 | 450 | 600 | ||
Норма штучного времени в часах на 1 эксцентрик | |||||||
1 | 50 | 1,20 | 1,44 | 1,60 | - | - | - |
2 | 100 | - | 1,60 | 1,84 | 2,00 | - | - |
3 | 150 | - | - | 2,00 | 2,16 | 2,40 | - |
4 | 200 | - | - | - | 2,64 | 2,86 | 3,20 |
5 | 300 | - | - | - | - | 3,44 | 3,84 |
6 | 500 | - | - | - | - | - | 4,40 |
а | б | в | г | д | е | ||
Tпз для токарной - 0,35 часа.

Состав работы. Токарная операция. Обточить по наружному диаметру, подрезать торцы уступов, шлифовать. Переместить оправку на другой эксцентрик, отбалансировать, проверить, обточить по наружному диаметру, подрезать торцы уступов, шлифовать.
Материал - чугун СЧ21-40, заготовка - отливка.
Разряд работы 4
N п/п | Диаметр, мм | Толщина H + H, мм | |||
30 + 30 | 50 + 50 | 75 + 75 | 100 + 100 | ||
Норма штучного времени в часах на 1 эксцентрик | |||||
1 | 100 | 1,44 | 1,60 | - | - |
2 | 150 | 1,68 | 1,92 | 2,00 | - |
3 | 200 | 2,00 | 2,24 | 2,40 | 2,72 |
4 | 250 | 2,32 | 2,64 | 2,00 | 3,12 |
5 | 300 | 2,72 | 2,88 | 3,12 | 3,44 |
6 | 400 | - | 3,28 | 3,44 | 3,76 |
7 | 500 | - | 3,68 | 3,84 | 4,16 |
8 | 650 | - | - | 4,16 | 4,56 |
9 | 800 | - | - | - | 4,80 |
10 | 1000 | - | - | - | 5,60 |
а | б | в | г | ||
Tпз для токарной - 0,35 часа.
Примечания: 1. При обработке эксцентрика с конусным профилем, к норме времени применять К = 1,40.
2. При обработке эксцентрика с хвостовиком, к норме времени применять К = 1,25.

Состав работы. Токарная операция 1. Обточить эксцентрик по наружному диаметру, расточить уступ, подрезать с двух сторон торцы, отшлифовать эксцентрик по наружному диаметру.
Токарная операция 2. Расточить отверстия по месту после разметки.
Материал - чугун СЧ21-40, заготовка - отливка.
Разряд работы 4
N п/п | Наименование операции | Длина уступа, мм | Диаметр эксцентрика, мм | |||||||
100 | 150 | 200 | 300 | 400 | 500 | 750 | 1000 | |||
Норма штучного времени в часах на 1 эксцентрик | ||||||||||
1 | Токарная 1 | 50 | 1,20 | 1,60 | 1,92 | 2,32 | - | - | - | - |
2 | То же | 100 | - | 1,76 | 2,16 | 2,56 | 2,96 | 3,36 | - | - |
3 | " | 150 | - | - | - | 2,80 | 3,12 | 3,60 | - | - |
4 | " | 200 | - | - | - | - | - | 4,32 | - | - |
а | б | в | г | д | е | ж | з | |||
N п/п | Наименование операции | Длина, мм | Диаметр отверстия, мм | ||||
50 | 75 | 100 | 150 | 200 | |||
Норма штучного времени в часах на 1 эксцентрик | |||||||
5 | Токарная 2 | 25 | 0,40 | 0,56 | - | - | - |
6 | То же | 35 | - | 0,80 | 1,04 | - | - |
7 | " | 50 | - | 1,04 | 1,36 | 1,60 | - |
8 | " | 75 | - | - | 1,60 | 1,92 | 2,24 |
9 | " | 100 | - | - | - | 1,92 | 2,56 |
10 | " | 125 | - | - | - | - | 3,04 |
а | б | в | г | д | |||
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,30 часа.
Примечания: 1. При изготовлении эксцентрика с конусом, норму времени токарной операции 1 применять с К = 1,4.
2. При изготовлении эксцентрика без уступов, но с торцевыми заплечиками, норму времени токарной операции 1 применять с К = 1,2.
3. При ремонте эксцентрика, норму времени токарной операции 1 применять с К = 0,4.

Состав работы. Токарная операция. Обточить яблоко, просверлить, расточить отверстие.
Материал - сталь Ст3, заготовка - пруток, поковка.
Разряд работы | Диаметр яблока, мм | ||
30 | 50 | 75 | |
Норма штучного времени в часах на 1 яблоко | |||
3 | 0,48 | 0,80 | 1,36 |
а | б | в | |
Tпз для токарной - 0,35 часа.
Примечания: 1. При обработке яблока с хвостовиком без сверления отверстия, к норме времени применять К = 0,80.
2. При обработке яблока с двумя хвостовиками, к норме времени применять К = 1,20.

Состав работы. Токарная операция 1. Пришабрить центры якоря, проверить, проточить коллектор, шлифовать.
Токарная операция 2. Пришабрить центры якоря, проточить, зашлифовать две рабочие шейки.
Материал - сталь 25.
Разряд работы 4
N п/п | Наименование операции | Диаметр коллектора, мм | Длина якоря, мм | |||||
500 | 750 | 1000 | 1500 | 2000 | 3000 | |||
Норма штучного времени в часах на 1 якорь | ||||||||
1 | Токарная 1 | 50 | 0,36 | - | - | - | - | - |
2 | То же | 100 | 0,40 | 0,48 | 0,56 | 0,88 | 0,96 | - |
3 | " | 150 | 0,44 | 0,56 | 0,60 | 0,96 | 1,12 | 1,28 |
4 | " | 250 | 0,56 | 0,60 | 0,64 | 1,12 | 1,28 | 1,44 |
5 | " | 350 | - | 0,64 | 0,80 | 1,28 | 1,44 | 1,60 |
6 | " | 500 | - | - | 1,04 | 1,52 | 1,84 | 2,24 |
7 | " | 650 | - | - | - | 1,76 | 2,24 | 2,80 |
8 | " | 800 | - | - | - | - | 2,80 | 3,36 |
9 | " | 1000 | - | - | - | - | - | 4,00 |
10 | Токарная 2 | 20 | 1,60 | - | - | - | - | - |
11 | То же | 50 | 1,76 | 1,92 | 2,08 | - | - | - |
12 | " | 75 | - | 2,08 | 2,28 | 2,40 | 2,80 | 3,60 |
13 | " | 100 | - | - | 2,40 | 2,80 | 3,20 | 4,00 |
14 | " | 125 | - | - | - | - | 3,68 | 4,48 |
15 | " | 150 | - | - | - | - | - | 4,96 |
а | б | в | г | д | е | |||
Tпз для токарной 1 - 0,30 часа,
Tпз для токарной 2 - 0,30 часа.
Примечания: 1. При шлифовании коллекторов без проточки, к норме времени применять К = 0,50.
2. При ремонте якорей электрических машин, имевших на одном валу одновременно коллектор и кольцо, к норме времени токарной операции 1 применять К = 1,30.
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/normy/11/tipov_94675.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|