

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М., НИИ труда, 1975 Примечание к документу Документ утратил силу в связи с изданием Постановления Госкомтруда СССР от 24.06.1987 N 383. Название документа "Общемашиностроительные типовые нормы времени на станочную обработку деталей машин. Выпуск II. Валы, шкивы, втулки. Мелкосерийное и единичное производство" (утв. Постановлением Госкомтруда СССР от 07.02.1972 N 34) "Общемашиностроительные типовые нормы времени на станочную обработку деталей машин. Выпуск II. Валы, шкивы, втулки. Мелкосерийное и единичное производство"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

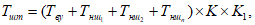
 - неполное штучное время на обработку поверхностей, мин. (вошло время на обслуживание рабочего места и отдых);
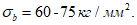
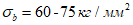 и чугун серый HB = 180 - 220.
Количество деталей в партии | ||||
1 - 2 | 3 - 5 | 6 - 10 | 11 - 20 | 21 - 30 |
Коэффициент на штучное время K | ||||
1,2 |  | 0,9 | 0,8 | 0,7 |
Если же на станке систематически выполняются однотипные операции при обработке конструктивно сходных деталей, то штучное время, приведенное в данных нормативах, должно быть скорректировано на коэффициент K1 = 0,70.
Предусмотренное в нормативах подготовительно-заключительное время дано на партию одинаковых деталей, независимо от величины партии.
Подготовительно-заключительное время рассчитано на выполнение следующей работы:
1. Получение наряда и технической документации.
2. Ознакомление с работой, чертежом и получение инструктажа.
3. Получение недостающих на рабочем месте инструментов и приспособлений.
4. Подготовка рабочего места, наладка и переналадка оборудования, инструментов и приспособлений.
5. Снятие инструментов и приспособлений по окончании обработки партии деталей и другие подготовительно-заключительные работы, связанные с изготовлением данной партии деталей.
В случаях, когда на станке систематически выполняются однотипные операции по обработке конструктивно сходных деталей, подготовительно-заключительное время должно быть уменьшено по сравнению с нормативным на 30 - 50%. При обслуживании рабочего места вспомогательным персоналом нормативное время следует также уменьшать на 30 - 40%.
Оборудование отечественного производства,
на которое рассчитаны нормативы времени
N п/п | Тип станка | Модель станка | Мощность двигателя, квт | Основные размеры по группам станков |
1 | Токарно-винторезные | 1616 | 4,5 | 2355 x 852 x 1275 |
1П61 | 4,5 | 2310 x 910 x 1615 | ||
1А62 | 7 | 2650 x 1580 x 1210 | ||
1К62 | 10 | 2785 x 1165 x 1350 | ||
163 | 14 | 3535 x 1435 x 1300 | ||
1Д63 | 10 | 5110 x 1690 x 1275 | ||
1М620 | 14 | 2790 x 1410 x 1350 | ||
1П625 | 14 | 3450 x 1280 x 1335 | ||
2 | Токарно-карусельные | 1508 | 28 | 2320 x 2310 x 2120 |
1510 | 28 | 2510 x 2310 x 3120 | ||
1541 | 28 | 3340 x 3650 x 4150 | ||
1531 | 28 | 3000 x 3210 x 4150 | ||
3 | Вертикально-фрезерные | 6Н12 | 7 | 2175 x 2480 x 2000 |
6Н13 | 7,8 | 2370 x 2140 x 2245 | ||
4 | Радиально-сверлильные | 2А55-255 | 4,5 | 2445 x 1000 x 3265 |
2А53-253 | 2,8 | 2060 x 910 x 3070 | ||
5 | Долбежные | 7412 | 2,8 | 1950 x 980 x 1825 |
7420 | 2,8 | 2300 x 1270 x 2175 | ||
7430 | 7,0 | 2650 x 1810 x 2890 | ||
7450 | 10,0 | 3010 x 1875 x 3025 | ||
6 | Круглошлифовальные | 3151 | 7,0 | 3100 x 2100 x 1500 |
3160А | 10 | 3230 x 2225 x 1500 | ||
7 | Внутришлифовальные | 3227 | 8,275 | 2500 x 1400 x 1660 |
3240 | 2,8 | 2100 x 1105 x 1315 | ||
8 | Протяжной станок | 7А510 | 14 | 6080 x 880 x 1200 |
Типовые нормы времени рассчитаны с учетом следующих технологических условий:
1. Обработка производится на токарно-винторезных станках мощностью до 14 квт, токарно-карусельных - мощностью 28 квт.
2. Токарная и карусельная обработка стальных деталей производится резцами, оснащенными твердым сплавом: черновая - Т5К10, чистовая - Т15К6; деталей из серого чугуна: черновая - ВК8, чистовая - ВК6.
Фрезерование и долбление шпоночных пазов, протягивание шпоночных пазов и отверстий, центрование выполняются режущими инструментами из стали Р18. Нарезание резьбы производится резцами Р18 и Т15К6.
3. Припуски на обработку валов, шкивов и втулок взяты рекомендуемые в "Справочнике технолога-машиностроителя" под редакцией В.М. Кована, Машгиз, 1964 г.
В заготовках предусмотрено наличие отверстий: в поковках, когда диаметр отверстия свыше 60 мм; в отливках, когда диаметр отверстия в детали не менее 300 мм.
4. Сверление отверстий в заготовках до D = 25 мм под последующее растачивание производится одним сверлом, свыше D = 25 мм до D = 60 мм - двумя сверлами.
5. Установка деталей производится в универсальных приспособлениях.
Приведенные в сборнике нормы времени на выполнение технологических операций рассчитаны на характерную для мелкосерийного и единичного типа производства организацию работы и рабочих мест.
1. Работа выполняется рабочим соответствующей квалификации на оборудовании, отвечающем техническим требованиям, с полным использованием мощности.
2. Технологическая документация, приспособления и инструмент доставляются на рабочее место самим рабочим.
3. Заготовки доставляются на рабочее место обслуживающим персоналом.
4. Изготовление деталей производится малыми партиями в мелкосерийном производстве и 1 - 2 шт. - в единичном производстве.
Организация рабочего места принята с соблюдением правил санитарной гигиены и техники безопасности (см. "Типовые решения организации рабочих мест в производственных цехах машиностроительных заводов", М., НИИ труда, 1965) с учетом следующих общих положений:
1. Оборудование, инвентарь, производственная мебель, тара, стеллажи расположены в таком порядке, чтобы не создавали стесненных условий работы и не вызывали лишних затрат времени на хождение и поиски.
2. Освещение рабочего места достаточное и правильное, в соответствии с действующими санитарными нормами (свет не слепит глаза, тень не падает на обрабатываемую деталь и т.д.).
3. Инструменты и приспособления расположены на рабочем месте в удобном для пользования порядке, способствующем более высокой производительности труда.
4. Участок обработки тяжелых деталей оснащен подъемно-транспортными устройствами.
Ниже приведены схемы организации рабочих мест станочников (знаком  показано место расположения рабочего).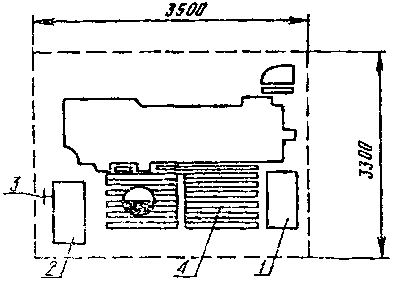
Рис. 1. Схема организации рабочего места токаря:
1 - приемный столик; 2 - тумбочка инструментальная
для двухсменной работы, в каждом отделении которой
хранится постоянный набор инструмента и средства по уходу
за оборудованием; 3 - планшет для подвешивания чертежей
обрабатываемых деталей; 4 - решетка для ног
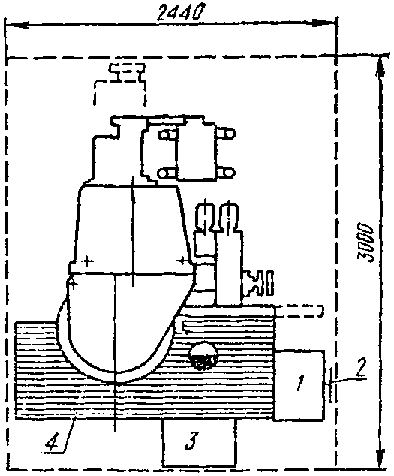
Рис. 2. Схема организации рабочего
места токаря-карусельщика:
1 - тумбочка инструментальная; 2 - планшет для подвешивания
чертежей обрабатываемых деталей; 3 - подставка для хранения
деталей, конструкция и размер которой определяется
конфигурацией, габаритами и числом обрабатываемых деталей;
4 - решетка для ног
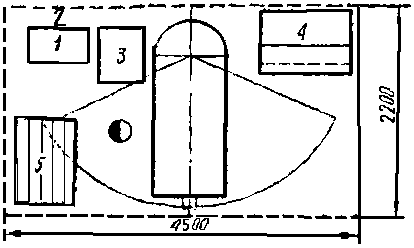
Рис. 3. Схема организации рабочего места сверловщика
(на радиально-сверлильном станке):
1 - тумбочка инструментальная; 2 - планшет для подвешивания
чертежей обрабатываемой детали; 3 - столик приемный
передвижной; 4 - стеллажи для приспособлений
и принадлежностей к станку; 5 - поддон для деталей
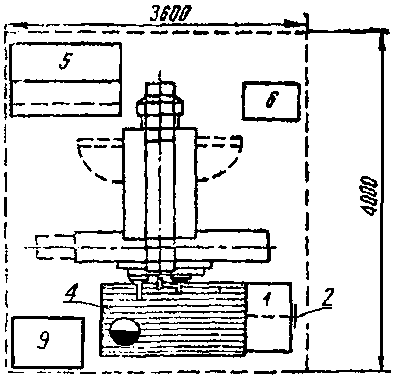
Рис. 4. Схема организации рабочего места фрезеровщика
(на вертикально-фрезерном станке):
1 - тумбочка инструментальная для двухсменной работы,
в каждом отделении которой хранится постоянный набор нужного
инструмента. Тумбочка устанавливается справа от рабочего;
2 - планшет для подвешивания чертежей обрабатываемой детали;
3 - столик приемный, размещаемый слева и служащий для двух
тар; 4 - решетка для ног; 5 - стеллаж для оправок
и борштанг; 6 - стеллаж с выдвижной платформой
для приспособлений и принадлежностей к станку,
устанавливается сзади станка
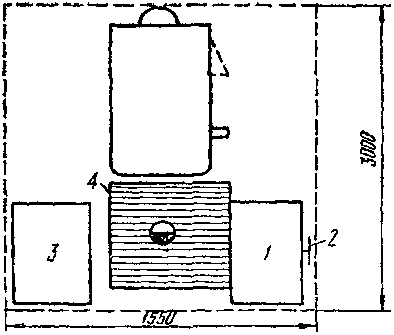
Рис. 5. Схема организации рабочего места долбежника:
1 - инструментальный шкаф с планшетом для подвешивания
чертежей, устанавливаемый справа от рабочего;
2 - планшет для подвешивания чертежей; 3 - приемный стол,
устанавливаемый слева от рабочего (или подставка
для хранения деталей); 4 - решетка для ног
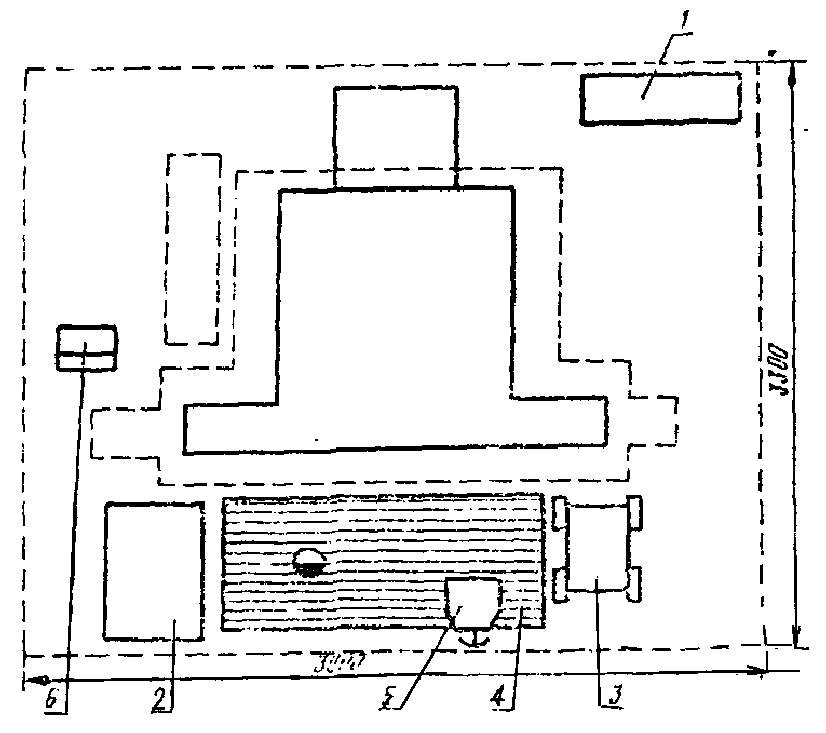
Рис. 6. Схема организации рабочего места шлифовщика
(на круглошлифовальном станке):
1 - стеллаж для кругов; 2 - инструментальная тумбочка,
которая устанавливается слева от рабочего; 3 - тележка
для заготовок, с помощью которой они подаются на рабочее
место; 4 - решетка для ног; 5 - стул; 6 - урна для мусора
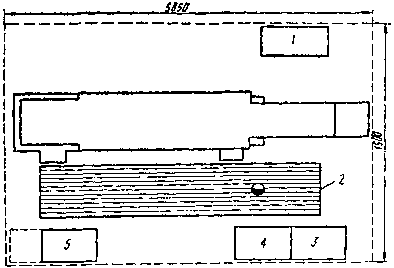
Рис. 7. Схема организации рабочего места
на горизонтально-протяжном станке 7А510:
1 - стеллаж для вертикального хранения протяжек;
2 - решетка для ног; 3 - 4 - приемные столики
для инструмента; 5 - стеллаж для хранения деталей
Оснащение рабочих мест станочников оргоснасткой (инструментальными шкафами, приемными столиками и т.д.) должно проводиться на основе типовых конструкций. Специальная оргоснастка проектируется и изготовляется в исключительных случаях, если по каким-либо причинам не подходит универсальная.
Ниже в качестве примера приведены отдельные конструкции типовой оргоснастки (из общемашиностроительных типовых и руководящих материалов) для организации рабочих мест в производственных цехах машиностроительных заводов.
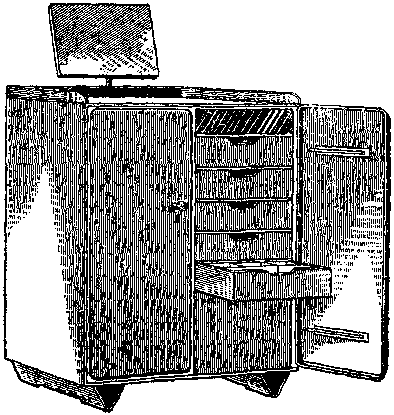
Рис. 8. Инструментальный шкаф для двухсменной работы
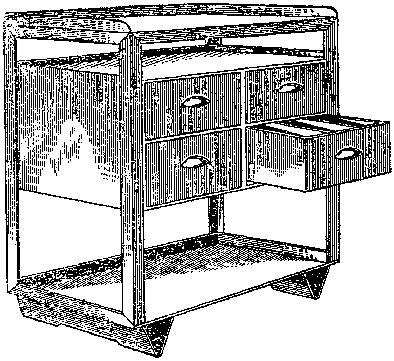
Рис. 9. Приемный столик с инструментальными ящиками
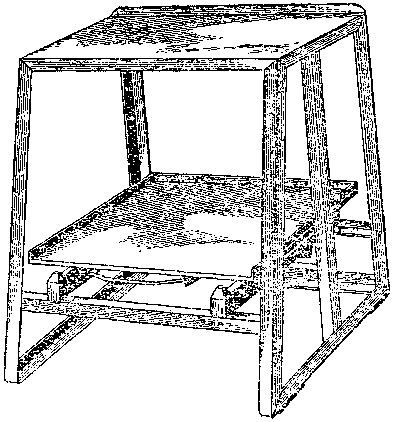
Рис. 10. Стеллаж для приспособлений с выдвижной платформой
D0 - диаметр заготовки, мм
L0 - длина заготовки, мм
D - наибольший диаметр, м
D1, D2, D3 - диаметры ступеней, мм
L - общая длина, мм
l1, l2, l3 - длины ступеней, мм
d - диаметр отверстия, мм
l - длина обрабатываемого отверстия, мм
l0 - длина обрабатываемого паза, шлица, резьбы, мм
h - припуск на обработку, мм
S - шаг нарезаемой резьбы, мм
B - ширина фрезеруемого паза, мм
b - ширина канавки, мм
t - глубина паза, мм
i - число проходов
V - скорость резания, м/мин.
Nд - мощность двигателя станка, квт
Dфр - диаметр фрезы, мм
Zфр - число зубьев фрезы
Sм - минутная подача, мм/мин.
Sо - подача на оборот, мм/об.
Раздел "Валы" содержит типовые технологические процессы и типовые нормы времени на валы гладкие и на валы ступенчатые с числом ступеней до четырех, расположенных с одной стороны.
В норму штучного времени не включено время на подрезание и центрование торцов. Если заготовка поступает с необработанными торцами, время на ее подрезание и центрование следует добавлять из карты 3.
Типовые нормы времени приведены для двух вариантов токарной обработки.
Первый вариант типового технологического процесса на валы предусматривает в одной токарной операции предварительную и получистовую обработку всех ступеней по 5 - 4 классам точности. При расчете штучного времени по этому варианту заложено время на три установа.
В тех случаях, когда обработка отдельных ступеней требуется по 3 классу точности, к норме штучного времени (как для первого, так и для второго вариантов технологических процессов) добавлять неполное штучное время для каждой отдельной ступени по карте 18 или 19.
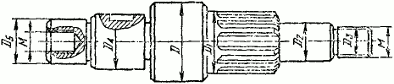
Штучное время при токарной обработке валов с двухсторонним расположением ступеней следует определять как сумму штучного времени на обработку двух валов с односторонним расположением ступеней (см. пример расчета ниже).
Согласно первому варианту типового технологического процесса, многоступенчатый вал с двухсторонним расположением ступеней обрабатывается (на токарной операции) за три установа, а при расчете нормы штучного времени как суммы времен на обработку двух валов (с односторонним расположением получается шесть установов). Поэтому из суммы штучного времени на обработку вала с двухсторонним расположением ступеней необходимо вычесть время трех установов по карте 20.
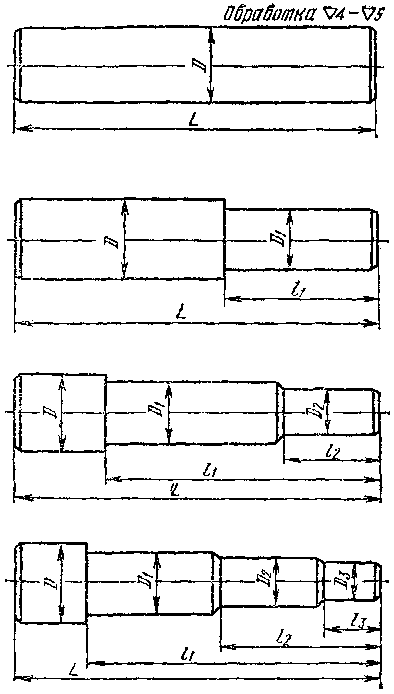 | 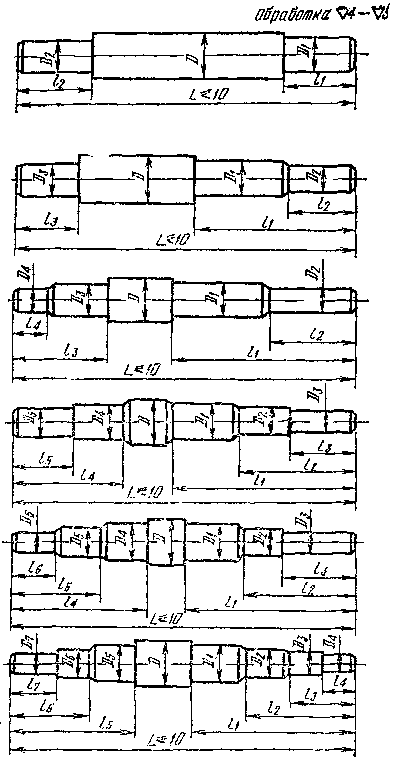 |
Рис. 11 и 12. Типы валов
Второй вариант типового технологического процесса на валы (карты 7, 10, 13, 16) предусматривает две токарных операции: предварительную перед термообработкой и получистовую по 5 - 4 классам точности после термообработки.
При нормировании токарной обработки многоступенчатого вала с двухсторонним расположением ступеней по второму варианту типового технологического процесса на каждую токарную операцию заложено по два установа, а при расчете нормы штучного времени как суммы времен на обработку двух валов получается четыре установа (на одну операцию). Поэтому из суммы штучного времени (каждой токарной операции) необходимо вычесть время двух установов по карте 20.
При дополнительной обработке, не учтенной типовым технологическим процессом, как-то: сверление, фрезерование пазов, нарезание резьбы и т.д. - к штучному времени по типовому технологическому процессу добавлять неполное штучное время из карт 22 - 44. К каждому виду обработки, кроме неполного штучного времени, приводится таблица времени на установку и снятие детали и подготовительно-заключительного времени.
Типовые нормы времени для обработки валов рассчитаны на станки мощностью от 4,5 до 14 квт. Норма времени на валы диаметром до 60 мм рассчитаны на станки мощностью 4,5 квт; от диаметра 60 до 120 мм - на станки 7,8 квт; а свыше 120 мм - до 14 квт.
Типовые карты и карты неполного штучного времени рассчитаны на обрабатываемый материал - сталь конструкционную углеродистую 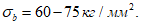 При обработке стали с измененным пределом прочности следует использовать поправочные коэффициенты:
Предел прочности стали |  | до 60 | 60 - 75 | св. 75 |
Коэффициент | 0,9 |  | 1,25 |
ПО I ВАРИАНТУ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА
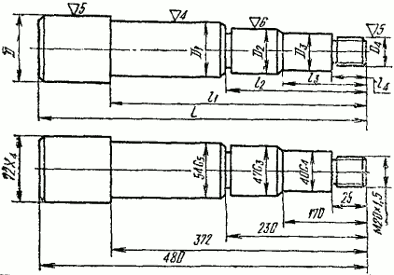 | Станок - токарно-винторезный 1К62 с Nд = 10 квт. Сталь - 45, ГОСТ 1050-60. Вес заготовки - 19 кг. Вес детали - 8,5 кг. Заготовка - прокат  80 мм. Размер партия - 5 шт. Установка детали - в трехкулачковом патроне с поджатием задним центром. | |||||||||||||||
Рис. 13 | ||||||||||||||||
N п/п | Содержание работы | Размеры вала, мм | Класс чистоты | Глубина резания, мм | Штучное время, мин. | N карты | ||||||||||
D | D1 | D2 | D3 | D4 | L | l1 | l2 | l3 | l4 | |||||||
72Х4 | 54С5 | 47С3 | 40С4 | 20 | 480 | 372 | 230 | 170 | 25 | |||||||
1 | Обточить предварительно и окончательно: D, D1, D2, D3, на длину L, l1, l2, l3 | размеры по нормативам | 75 | 50 | 40 | 30 | - | 500 | 400 | 300 | 150 | - |  | 1 - 5 | 29 | |
фактические размеры | 72Х4 | 54С5 | 47С3 | 40С4 | - | 480 | 372 | 230 | 170 | - | ||||||
2 | Обточить фаски по диаметрам | 72 | 54 | 47 | - | 20 | - | - | - | - | - | - | 1,7 | |||
3 | Проточить канавки на диаметрах | - | - | 47 | - | 20 | - | - | - | - | - |  | 2 | 1,05 | ||
4 | Обточить диаметр D4 с диаметра D3 на l4 | - | - | - | 40 | 20 | - | - | - | - | 25 |  | 5 | 2,4 | ||
5 | Обточить поверхность D2 по 3 классу точности | - | - | 47С3 | - | - | - | - | 60 | - | - |  | 1 | 1,6 | ||
6 | Нарезать резьбу М20 x 2,5 | - | - | - | - | М20 | - | - | - | - | 25 | - | - | 5,2 | ||
Итого штучное время, мин. | 40,95 | |||||||||||||||
(Рассматриваем как 2 условных вала)
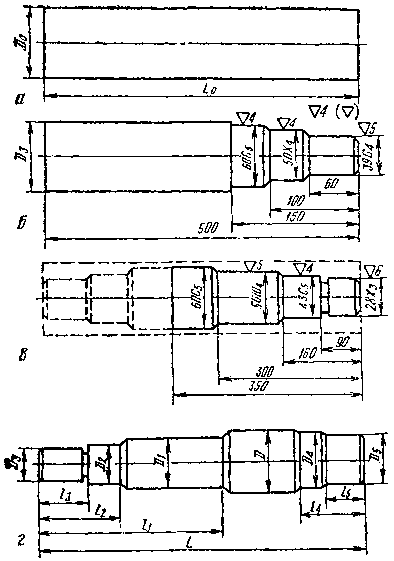 | Станок - токарно-винторезный 1К62, Nд = 10 квт. Заготовка - круг  70 мм. Таль - 45, ГОСТ 1050-60. Вес заготовки - 15 кг. Вес детали - 7 кг. Размер партии - 5 шт. Установка детали - в 3-кулачковом патроне с поджатием задним центром: а - заготовка; б - обработка 3-ступенчатого вала; в - обработка 4-ступенчатого вала; г - общий вид полученной детали. | |||||||||||||||||
Рис. 14 | ||||||||||||||||||
N п/п | Содержание работы | Размеры вала, мм | Класс чистоты | Глубина резания, мм | Штучное время, мин. | N карты | ||||||||||||
D | D1 | D2 | D3 | D4 | D5 | l', l" | l1 | l2 | l3 | l4 | l5 | |||||||
60С5 | 50Ш4 | 43С5 | 28Х4 | 50Х4 | 39С4 | 500 | 300 | 160 | 90 | 100 | 60 | |||||||
1 | Обточить предварительно и получисто: D, D1, D2, D3, на длину l, l1, l2, l3, | фактические размеры | 60С5 | 50Ш4 | 43С4 | 28Х4 | - | - | 350 | 300 | 160 | 90 | - | - |  | 1 - 5 | 21 | |
размеры по нормативам | 60 | 52 | 44 | 30 | - | - | 400 | 300 | 150 | 75 | - | - | ||||||
2 | Обточить предварительно и окончательно: D, D4, D5, на длину l", l4, l5 | фактические размеры | 60С5 | - | - | - | 50Х4 | 39С4 | 150 | - | - | - | 100 | 60 |  | 1 - 5 | 12 | |
размеры по нормативам | 60 | - | - | - | 50 | 36 | 150 | - | - | - | 100 | 50 | ||||||
3 | Обточить фаски по диаметрам | 60 x 2 с 2-х сторон | 50 | - | 28 | 50 | 39 | - | - | - | - | - | - | - | - | 2,5 | ||
4 | Проточить канавку на диаметре D3 | - | - | - | 28 | - | - | - | - | - | - | - | - |  | 2 | 0,5 | ||
5 | Обточить поверхность D3 по 3 классу точности | - | - | - | 28 | - | - | - | - | - | - | - | - |  | 1 | 1,3 | ||
Согласно примечанию из штучного времени вычитаем | 3,5 | |||||||||||||||||
Итого штучное время, мин. | 37,3 - 3,5 = | 33,8 | ||||||||||||||||
Валы | ||||
Карта 1 | ||||
 | ||||
N операции | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты |
I вариант | ||||
1 | Заготовительная Отрезать заготовку | Отрезной станок | Дисковая пила Р18 | |
2 | Токарная Подрезать торцы и центровать с двух сторон | Токарный станок N = 7,8 квт, трехкулачковый патрон | Резцы Т5К10, центровочное сверло Р18 | |
2а | Фрезерно-центровальная (вариант) Фрезеровать торцы и центровать с двух сторон | Фрезерно-центровальный станок N = 7 квт; N = 4,5 квт. Призматический зажим | Фреза Т5К10, центровочное сверло Р18 | |
3 | Токарная Точить диаметры D, D1, D2, D3, D4, D5 предварительно (точить под шлифование). Точить фаски канавки, галтели. Нарезать резьбу. Сверлить и нарезать резьбу в торце вала | Токарный станок N = 4,3 - 14 квт, центра, хомутик | Резцы Т5К10, Т15К6, сверло Р18 | |
4 | Фрезерная Фрезеровать шпоночные пазы | Вертикально-фрезерный станок N = 7 квт, призмы, планки | Шпоночная фреза Р18 | |
5 | Шлицефрезерная Фрезеровать шлицы | Шлицефрезерный станок N = 7 квт, центра, хомутик | Червячная фреза Р18 | |
6 | Термическая | Электропечь, ванна | ||
7 | Шлифовальная Шлифовать поверхности по 2 - 3 классам точности | Круглошлифовальный станок N = 4,3 - 10 квт, центра, хомутик | Шлифовальный круг | |
8 | Шлицешлифовальная Шлифовать шлицы | Шлицешлифовальный станок, центра, хомутик | Шлифовальный круг | |
9 | Слесарная Зачистить заусенцы | Верстак | Напильник | |
10 | Моечная Промыть деталь | Моечная ванна | - | |
II вариант | ||||
1 | Заготовительная Отрезать заготовку | Отрезной станок | Дисковая пила Р18 | |
2 | Токарная Подрезать торцы и центровать с двух сторон | Токарный станок N = 7,8 квт, трехкулачковый патрон | Резцы Т5К10, центровочное сверло Р18 | |
2а | Фрезерно-центровальная (вариант) Фрезеровать торцы и центровать с двух сторон | Фрезерно-центровальный станок N = 7 квт; N = 4,5 квт, призматический зажим | Фреза торцовая Т5К10, керн, центровочное сверло Р18 | |
2б | Сверлильная (вариант) Сверлить торцы с двух сторон | Радиально-сверлильный станок N = 4,3 квт Сбоку стола с пластинками | Центровочное сверло Р18 | |
3 | Токарная Точить диаметры D, D1, D2, D3, D4, D5 предварительно с припуском под термообработку. Точить галтели предварительно | Токарный станок N = 4,3 - 14 квт, центра, хомутик | Резцы Т5К10, сверло Р18 | |
4 | Термическая Улучшить | |||
5 | Токарная Точить диаметры D, D1, D2, D3, D4, D5 с припуском под шлифование. Точить фаски, канавки, галтели. Нарезать резьбу, сверлить и нарезать резьбу в торце вала | Токарный станок N = 4,3 - 14 квт центра, хомутик | Резцы Т5К10, Т15К6, сверло Р18 | |
6 | Фрезерная Фрезеровать шпоночные пазы | Вертикально-фрезерный станок N = 7 квт, центра, хомутик | Шпоночная фреза Р18 | |
7 | Шлицефрезерная Фрезеровать шлицы | Шлицефрезерный ставок N = 7 квт, центра, хомутик | Червячная фреза Р18 | |
8 | Слесарная Зачистить заусенцы | Верстак | Напильник | |
9 | Термическая Калить | |||
10 | Шлифовальная Шлифовать поверхности по 3 - 2 классам точности | Круглошлифовальный станок N = 4,3 - 10 квт, центра, хомутик | Шлифовальный круг | |
11 | Шлицешлифовальная Шлифовать шлицы | Шлицешлифовальный станок, центра, хомутик | Шлифовальный круг | |
12 | Моечная Промыть деталь | Моечная ванна | - | |
КРУГ И КВАДРАТ Сталь конструкционная углеродистая  | Отрезные станки | |||||||
Пилы круглые сегментные | ||||||||
Карта 2 | ||||||||
Диаметр пилы D, мм число зубьев Z | Длина заготовки L | Диаметр заготовки (сторона квадрата), мм | ||||||
25 | 50 | 75 | 100 | 150 | 200 | 300 | ||
Штучное время, мин. | ||||||||
350 --- 56 | До 100 | 0,6 | 1,05 | 2,0 | 3,1 | - | - | - |
500 | 0,7 | 1,15 | 2,2 | 3,3 | - | - | - | |
1000 | 0,8 | 1,3 | 2,5 | 3,6 | - | - | - | |
Св. 1000 | 1,0 | 1,5 | 2,7 | 3,7 | - | - | - | |
510 --- 72 | До 100 | - | - | 1,25 | 1,9 | 5,3 | - | - |
500 | - | - | 1,4 | 2,1 | 5,6 | - | - | |
1000 | - | - | 1,7 | 2,3 | 5,9 | - | - | |
Св. 1000 | - | - | 1,8 | 2,5 | 6,2 | - | - | |
710 --- 80 | До 100 | - | - | 1,3 | 1,65 | 3,2 | 5,6 | - |
500 | - | - | 1,5 | 1,8 | 3,5 | 6,1 | - | |
1000 | - | - | 1,75 | 2,1 | 3,8 | 6,4 | - | |
Св. 1000 | - | - | 1,9 | 2,2 | 4,0 | 6,7 | - | |
1010 ---- 120 | До 100 | - | - | - | 1,8 | 2,9 | 4,9 | 10,5 |
500 | - | - | - | 2,0 | 3,2 | 5,4 | 11,0 | |
1000 | - | - | - | 2,3 | 3,5 | 5,7 | 11,5 | |
Св. 1000 | - | - | - | 2,4 | 3,7 | 6,1 | 12 | |
1430 ---- 150 | До 100 | - | - | - | 2,1 | 3,3 | 4,5 | 8,8 |
500 | - | - | - | 2,3 | 3,6 | 4,9 | 9,3 | |
1000 | - | - | - | 2,5 | 3,9 | 5,3 | 9,8 | |
Св. 1000 | - | - | - | 2,7 | 4,2 | 5,7 | 10 | |
2000 ---- 176 | До 100 | - | - | - | - | 3,8 | 5,1 | 10,6 |
500 | - | - | - | - | 4,1 | 5,6 | 11 | |
1000 | - | - | - | - | 4,4 | 5,9 | 11,5 | |
Св. 1000 | - | - | - | - | 4,6 | 6,3 | 12 | |
Поправочные коэффициенты на штучное время обработки
для измененных условий работы в зависимости от:
Предела прочности  | 38 - 44 | 45 - 51 | 52 - 59 | 60 - 75 | 76 - 80 | 81 - 93 | 94 - 107 | 108 - 124 | ||
Группы сталей | Углеродистые и никелевые | Коэффициент |  | 0,90 | 0,85 |  | 1,05 | 1,10 | 1,35 | 1,75 |
Хромистые и хромоникелевые | - | 0,75 | 0,85 |  | 1,1 | 1,2 | 1,55 | 2,0 | ||
Хроманикельвольфрамовые, марганцовистые и хромомарганцовистые | - | 0,95 |  | 1,1 | 1,2 | 1,35 | 1,75 | 2,20 | ||
Примечания:
1. При работе на приводных ножовках применять коэффициент 2,5 к норме штучного времени для диаметра пилы сегментной D = 350 мм.
2. При отрезке поковок применять коэффициент K = 1,2 к норме штучного времени для диаметра пилы сегментной D = 350 мм.
ПОДРЕЗАНИЕ И ЦЕНТРОВАНИЕ ТОРЦОВ Сталь конструкционная углеродистая 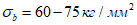 | Токарно-винторезные станки | |||
Сверла центровочные, резцы | ||||
Карта 3 | ||||
Содержание операции | ||||
А. Установить заготовку и снять | 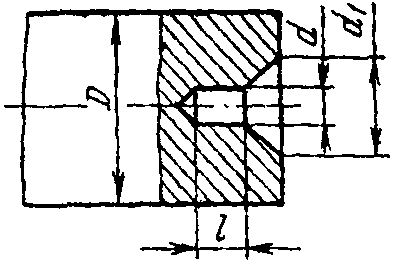 | |||
1. Подрезать торец. 2. Центровать. | ||||
Б. Переустановить заготовку и снять | ||||
3. Подрезать второй торец. 4. Центровать. | ||||
Диаметр заготовки D, мм | Диаметр центровочного сверла d, мм | Диаметр конуса центрового отверстия d1, мм | Время на центрование одного торца, мин. | |
без подрезки торца | с подрезкой торца | |||
30 | 2,5 | 6 | 1,1 | 2,0 |
50 | 3 | 7,5 | 1,2 | 2,4 |
80 | 4 | 10 | 1,3 | 2,8 |
120 | 5 | 12,5 | 1,6 | 3,3 |
180 | 6 | 15 | 1,8 | 4,0 |
Время на установку и снятие детали
Способ установки детали и характер выверки | Вручную | Мостовым краном | |||||||||||
Вес детали, кг до | |||||||||||||
0,3 | 1 | 3 | 5 | 8 | 12 | 20 | 30 | 50 | 100 | 200 | |||
Время, мин. | |||||||||||||
В самоцентрирующем патроне с ручным зажимом ключом (диаметр патрона до 300 мм) | Без люнета | Без выверки | 0,27 | 0,39 | 0,56 | 0,69 | 0,83 | 1,02 | 1,33 | 3,2 | 5,6 | 6,3 | - |
Грубо по мелку или резцу | 0,67 | 0,81 | 0,98 | 1,17 | 1,33 | 1,55 | 1,94 | 3,6 | 7,7 | 8,8 | - | ||
С люнетом | Без выверки | - | - | 0,87 | 1,04 | 1,22 | 1,44 | 1,78 | 3,6 | 6,1 | 7,0 | 8,0 | |
Грубо по мелку или резцу | - | - | 1,17 | 1,39 | 1,55 | 1,78 | 2,1 | 4,0 | 8,7 | 9,5 | 10,7 | ||
Подготовительно-заключительное время, мин.
Способ установки детали | Без люнета | 10 мин. |
С люнетом | 14 мин. |
ФРЕЗЕРОВАНИЕ И ЦЕНТРОВАНИЕ ТОРЦОВ Сталь конструкционная углеродистая 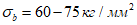 | Фрезерно-центровальные станки | ||||||||||||||
Фрезы торцевые, сверла центровочные Р18 | |||||||||||||||
Карта 4 | |||||||||||||||
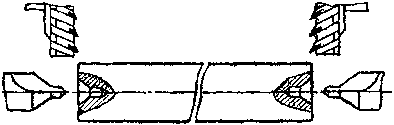 | |||||||||||||||
Диаметр заготовки D, мм, до | Длина вала L, мм до | Режимы резания | |||||||||||||
100 | 200 | 400 | 500 | 800 | 1000 | 1200 | фрезерные головки | сверлильные головки | |||||||
Время, мин. | Dфр --- Zфр | n об./мин. | Sм мм/мин. | Nр квт | Dсв --- dсв | n об./мин. | S0 мм/об. | Nр квт | |||||||
30 | 1,35 | 1,35 | 1,4 | - | - | - | - | 100 --- 8 | 288 | 175 | 5,0 | 8 --- 2,5 | 1600 | 0,058 | до 1 квт |
50 | 1,6 | 1,65 | 1,7 | 1,75 | - | - | - | 100 --- 8 | 283 | 175 | 5,4 | 10 -- 3 | 1600 | 0,085 | |
75 | 2,3 | 2,35 | 2,4 | 2,5 | 2,6 | - | - | 125 --- 8 | 194,5 | 140 | 5,0 | 12 -- 4 | 1600 | 0,085 | |
100 | 3,6 | 3,7 | 3,8 | 4,7 | 4,8 | 4,9 | - | 160 --- 10 | 141 | 100 | 4,8 | 15 -- 5 | 750 | 0,125 | |
125 | 4,3 | 4,4 | 5,3 | 5,4 | 5,5 | 5,7 | 5,8 | 152 --- 8 | 141 | 100 | 5,4 | 15 -- 5 | 750 | 0,125 | |
Поправочные коэффициенты на время обработки для измененных
условий работы в зависимости от:
Обрабатываемой стали и предела прочности | Группа стали | Углеродистые вязкие | Углеродистые, хромистые, хромоникелевые | Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним | ||||
 | - | до 60 | 60 - 75 | св. 75 | до 60 | 60 - 75 | св. 75 | |
Коэффициент | 1,0 | 0,9 |  | 1,1 | 1,0 | 1,1 | 1,2 | |
Токарно-винторезные станки | |
Карта 5 | |
 | |
Вариант I | |
Операция 3 | |
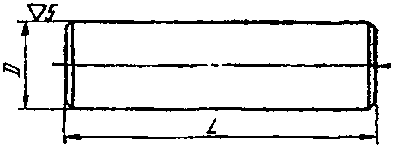
А. Установить деталь и снять | |
Обточить диаметр D предварительно и окончательно до кулачков и снять фаску. | |
Б. Переустановить деталь | |
Обточить оставшуюся часть поверхности предварительно и окончательно, обточить фаску. | |
Вариант II | |
Операция 3 | |
А. Установить деталь и снять | |
Обточить диаметр D предварительно до кулачков. | |
Б. Переустановить деталь | |
Обточить оставшуюся часть поверхности предварительно. | |
Операция 5 | |
А. Установить деталь и снять | |
Обточить диаметр D окончательно до кулачков. | |
Б. Переустановить деталь | |
Обточить оставшуюся часть поверхности окончательно, обточить фаску. | |
ТОКАРНАЯ ОБРАБОТКА ГЛАДКИХ ВАЛОВ ПО I ВАРИАНТУ ТИПОВОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА Сталь конструкционная углеродистая 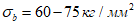 | Токарно-винторезные станки | ||||||||||||||||||
Резцы с пластинками Т5К10, Т15К6 | |||||||||||||||||||
Карта 6 | |||||||||||||||||||
Содержание операций см. в карте 5 | |||||||||||||||||||
Диаметр обработки D, мм | Длина обрабатываемой поверхности L, мм | ||||||||||||||||||
100 | 125 | 150 | 200 | 250 | 300 | 350 | 400 | 500 | 600 | 700 | 800 | 900 | 1000 | 1100 | 1200 | 1300 | 1400 | 1500 | |
Штучное время, мин. | |||||||||||||||||||
30 | 2,9 | 3,5 | 3,6 | 3,8 | 4,3 | 4,6 | - | - | - | - | - | - | - | - | - | - | - | - | - |
50 | - | - | 5,0 | 5,3 | 6,0 | 6,4 | 7,2 | 7,5 | 8,3 | - | - | - | - | - | - | - | - | - | - |
75 | - | - | - | 6,8 | 7,8 | 8,4 | 9,1 | 10,3 | 11,4 | 13,5 | 17 | - | - | - | - | - | - | - | - |
100 | - | - | - | - | 9,4 | 10,2 | 13,4 | 14,3 | 20,2 | 22,5 | 24,2 | 25,8 | 29 | 31 | - | - | - | - | - |
125 | - | - | - | - | - | 14 | 19 | 21 | 23 | 26 | 28 | 30 | 32 | 35 | - | - | - | - | - |
150 | - | - | - | - | - | - | 21 | 23 | 26 | 28 | 31 | 35 | 37 | 40 | 47 | 50 | 53 | 56 | 59 |
Примечания:
1. При дополнительной обработке поверхностей, не предусмотренных данным вариантом, к времени по карте прибавлять неполное штучное время из карт 21 - 44.
2. При обработке улучшенных сталей и сталей других марок с временным сопротивлением разрыву  свыше 75 кг/мм2 время по карте умножать на коэффициент K = 1,15.
Подготовительно-заключительное время, мин. | 10 |
ТОКАРНАЯ ОБРАБОТКА ГЛАДКИХ ВАЛОВ ПО II ВАРИАНТУ ТИПОВОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА Сталь конструкционная углеродистая 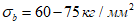 | Токарно-винторезные станки | |||||||||||||||||||
Резцы с пластинками Т5К10, Т15К6 | ||||||||||||||||||||
Карта 7 | ||||||||||||||||||||
Диаметр обрабатываемой поверхности D, мм | N операции | Содержание операции см. в карте 5 | ||||||||||||||||||
Длина обрабатываемой поверхности L, мм | ||||||||||||||||||||
100 | 125 | 150 | 200 | 250 | 300 | 350 | 400 | 500 | 600 | 700 | 800 | 900 | 1000 | 1100 | 1200 | 1300 | 1400 | 1500 | ||
Штучное время, мин. | ||||||||||||||||||||
30 | 3 | 1,8 | 2,0 | 2,1 | 2,2 | 2,6 | 2,8 | - | - | - | - | - | - | - | - | - | - | - | - | - |
5 | 2,2 | 2,5 | 2,6 | 2,7 | 3,2 | 2,3 | - | - | - | - | - | - | - | - | - | - | - | - | - | |
50 | 3 | - | 2,7 | 2,8 | 3,0 | 3,4 | 3,6 | 4,2 | 4,3 | 4,7 | - | - | - | - | - | - | - | - | - | - |
5 | - | 3,6 | 3,7 | 3,8 | 4,5 | 4,7 | 5,3 | 5,5 | 6,0 | - | - | - | - | - | - | - | - | - | - | |
75 | 3 | - | - | 3,8 | 4,0 | 4,6 | 4,9 | 5,3 | 6,2 | 6,7 | 7,6 | 10,5 | - | - | - | - | - | - | - | - |
5 | - | - | 4,7 | 5,1 | 5,7 | 6,1 | 6,6 | 7,5 | 8,2 | 9,5 | 12,5 | - | - | - | - | - | - | - | - | |
100 | 3 | - | - | - | 4,6 | 5,7 | 6,0 | 8,8 | 9,2 | 14,2 | 15,1 | 15,9 | 16,6 | 18,8 | 19,7 | - | - | - | - | - |
5 | - | - | - | 5,9 | 7,1 | 7,6 | 10,5 | 11 | 16,3 | 17,8 | 18,8 | 20 | 22,4 | 23,3 | - | - | - | - | - | |
125 | 3 | - | - | - | - | 8,5 | 8,9 | 13,6 | 13,9 | 14,7 | 17,4 | 18 | 14,8 | 19,6 | 20,3 | 22,6 | 23,4 | 24 | - | - |
5 | - | - | - | - | 10,2 | 10,8 | 15,6 | 16,2 | 17,4 | 20,7 | 21,7 | 22,7 | 24,1 | 25,5 | 29 | 31 | 32 | - | - | |
150 | 3 | - | - | - | - | - | 13,9 | 14,4 | 16,4 | 17,4 | 18,9 | 20 | 22,6 | 23 | 24 | 25 | 26 | 27 | 23 | 31 |
5 | - | - | - | - | - | 15 | 16 | 18 | 20 | 22 | 23 | 26 | 28 | 29 | 32 | 33 | 34 | 36 | 39 | |
Примечания:
1. Время на получистовую обработку (операция 5) дано по 5 - 4 классам точности.
2. Операция 3 - предварительная обработка детали до термической обработки.
3. При дополнительной обработке к табличному времени прибавлять неполное штучное время по картам 21 - 44.
Подготовительно-заключительное время, мин. | 10 |
Токарно-винторезные станки | |
Карта 8 | |
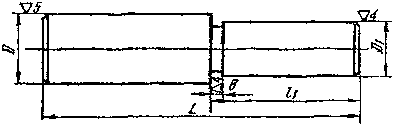 | |
Вариант I | |
Операция 3 | |
А. Установить деталь и снять | |
Обточить диаметр D1 предварительно. | |
Б. Переустановить деталь | |
Обточить диаметр D предварительно и окончательно, обточить фаску. | |
В. Переустановить деталь | |
Обточить диаметр D1 окончательно, проточить канавку, обточить фаску. | |
Вариант II | |
Операция 3 | |
А. Установить деталь и снять | |
Обточить диаметр D1 предварительно. | |
Б. Переустановить деталь | |
Обточить диаметр D предварительно. | |
Операция 5 | |
А. Установить деталь и снять | |
Обточить диаметр D окончательно, снять фаску. | |
Б. Переустановить деталь | |
Обточить диаметр D1 окончательно, проточить канавку, обточить фаску. | |
ОБРАБОТКА ДВУХСТУПЕНЧАТЫХ ВАЛОВ ПО I ВАРИАНТУ ТИПОВОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА Сталь конструкционная углеродистая 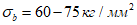 | Токарно-винторезные станки | |||||||||||||||||||||||
Резцы с пластинками Т5К10, Т15К6 | ||||||||||||||||||||||||
Карта 9 | ||||||||||||||||||||||||
Содержание операций см. в карте 8 | ||||||||||||||||||||||||
Диаметры ступеней, мм | Общая длина L, мм | |||||||||||||||||||||||
100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 750 | 1000 | |||||||||||||||
D | D1 | Длина l, мм | ||||||||||||||||||||||
50 | 75 | 100 | 75 | 150 | 100 | 200 | 100 | 250 | 150 | 300 | 100 | 200 | 350 | 500 | 100 | 250 | 500 | 650 | 300 | 450 | 600 | 700 | ||
Штучное время, мин. | ||||||||||||||||||||||||
30 | 24 | 5,5 | 6,0 | 6,5 | 7,2 | 7,6 | 7,4 | 8,9 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
50 | 40 | - | 7,8 | 8,2 | 9,7 | 10,3 | 10,2 | 11,7 | 11,5 | 13 | 13,4 | 1,4 | - | - | - | - | - | - | - | - | - | - | - | - |
30 | - | 8,7 | 9,3 | 10,5 | 11,7 | 11,2 | 12,8 | 12,6 | 14,5 | 14,8 | 16 | - | - | - | - | - | - | - | - | - | - | - | - | |
75 | 60 | - | - | 11,2 | 12 | 12,6 | 12,5 | 14 | 14,7 | 16,5 | 17,3 | 18 | 17,1 | 18,7 | 19,5 | 20 | 23 | 24,3 | 25 | 26,5 | - | - | - | - |
50 | - | - | 11,3 | 11 | 14,1 | 13,6 | 15 | 15,8 | 18 | 18 | 20 | 18,2 | 20,1 | 21,6 | 22,2 | 24 | 26 | 27,6 | 29,7 | - | - | - | - | |
100 | 90 | - | - | - | - | - | 14,9 | 16,3 | 19,5 | 21 | 28 | 30 | 28 | 30 | 31 | 32 | 32 | 34 | 35 | 36,5 | 39 | 41 | 43 | 44 |
80 | - | - | - | - | - | 16,3 | 18 | 21 | 23 | 30 | 32 | 30 | 32 | 35 | 36 | 33 | 36 | 39 | 42 | 42 | 45 | 48 | 50 | |
70 | - | - | - | - | - | 17 | 20 | 22 | 25 | 31 | 33 | 31 | 34 | 37 | 39 | 35 | 38 | 42 | 46 | 44 | 47 | 51 | 53 | |
Диаметры ступеней, мм | Общая длина L, мм | ||||||||||||||||||||||||||||
300 | 400 | 500 | 600 | 750 | 1000 | 1250 | 1500 | ||||||||||||||||||||||
D | D1 | Длина l, мм | |||||||||||||||||||||||||||
100 | 200 | 100 | 250 | 150 | 300 | 100 | 200 | 350 | 500 | 100 | 250 | 500 | 650 | 300 | 450 | 600 | 800 | 350 | 500 | 650 | 800 | 1100 | 400 | 550 | 700 | 1000 | 1200 | ||
Штучное время, мин. | |||||||||||||||||||||||||||||
125 | 110 | 20 | 21 | 28 | 30 | 31 | 33 | 34 | 36 | 37 | 38 | 37 | 39 | 41 | 43 | 45 | 46 | 48 | 49 | 50 | 52 | 54 | 55 | 58 | - | - | - | - | - |
95 | 21 | 24 | 29 | 32 | 33 | 35 | 35 | 38 | 40 | 42 | 39 | 42 | 46 | 49 | 48 | 50 | 52 | 55 | 54 | 56 | 59 | 61 | 64 | - | - | - | - | - | |
80 | 22 | 26 | 30 | 34 | 35 | 37 | 36 | 40 | 44 | 47 | 40 | 44 | 50 | 56 | 50 | 54 | 59 | 62 | 57 | 60 | 65 | 69 | 74 | - | - | - | - | - | |
150 | 135 | - | - | - | - | 35 | 37 | 36 | 38 | 39 | 41 | 40 | 42 | 45 | 47 | 51 | 53 | 55 | 57 | 57 | 60 | 62 | 64 | 67 | 68 | 70 | 72 | 74 | 75 |
120 | - | - | - | - | 37 | 39 | 37 | 39 | 43 | 46 | 41 | 45 | 50 | 54 | 54 | 57 | 60 | 63 | 59 | 63 | 67 | 70 | 74 | 70 | 74 | 78 | 82 | 86 | |
110 | - | - | - | - | 40 | 43 | 39 | 43 | 48 | 53 | 43 | 48 | 56 | 62 | 58 | 64 | 69 | 72 | 64 | 69 | 76 | 80 | 89 | 76 | 81 | 86 | 94 | 99 | |
Время на проточки одной канавки, фаски, галтели, мин.
Диаметр D, мм | 30 | 50 | 75 | 100 | 125 | 150 |
Канавки | 0,5 | 0,55 | 0,6 | 0,65 | 0,7 | 0,75 |
Галтели | 0,3 | 0,35 | 0,4 | 0,45 | 0,5 | 0,55 |
Фаски | 0,4 | 0,45 | 0,5 | |||
Примечания:
1. При дополнительной обработке поверхностей, не предусмотренных данным вариантом, к времени по карте прибавлять неполное штучное время, взятое из карт 21 - 44.
2. Время на обработку улучшенных сталей и сталей других марок с временным сопротивлением разрыву  свыше 75 кг/мм2 брать с коэффициентом K = 1,15.
3. Время в карте дано на предварительную и получистовую обработку по 5 - 4 классам точности. При обработке по 3 классу точности время на обрабатываемую ступень прибавлять из карты 18.
ОБРАБОТКА ДВУХСТУПЕНЧАТЫХ ВАЛОВ ПО II ВАРИАНТУ ТИПОВОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА Сталь конструкционная углеродистая 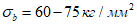 | Токарно-винторезные станки | ||||||||||||||||||||
Резцы с пластинками Т5К10, Т15К6 | |||||||||||||||||||||
Карта 10 | |||||||||||||||||||||
Содержание операций см. в карте 8 | |||||||||||||||||||||
Диаметры ступеней, мм | N операции | Общая длина L, мм | |||||||||||||||||||
100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 750 | |||||||||||||
D | D1 | Длина l1, мм | |||||||||||||||||||
50 | 75 | 100 | 75 | 150 | 100 | 200 | 100 | 250 | 150 | 300 | 100 | 200 | 350 | 500 | 100 | 250 | 500 | 650 | |||
Штучное время, мин | |||||||||||||||||||||
30 | 24 | 3 | 3,1 | 3,3 | 3,5 | 4,0 | 4,3 | 4,1 | 4,5 | - | - | - | - | - | - | - | - | - | - | - | - |
5 | 3,2 | 3,3 | 3,6 | 4,1 | 4,6 | - | - | - | - | - | - | - | - | - | - | - | - | ||||
50 | 40 | 3 | - | 4,3 | 4,6 | 5,3 | 5,8 | 5,5 | 6,1 | 6,2 | 7,0 | 7,2 | 7,6 | - | - | - | - | - | - | - | - |
5 | - | 4,5 | 5,2 | 5,8 | 6,4 | 7,0 | 7,7 | - | - | - | - | - | - | - | - | ||||||
30 | 3 | - | 5,2 | 5,7 | 6,3 | 7,2 | 6,6 | 7,6 | 7,3 | 8,7 | 8,7 | 9,2 | - | - | - | - | - | - | - | - | |
5 | - | 4,1 | 4,8 | 5,4 | 5,9 | 6,3 | 6,9 | - | - | - | - | - | - | - | - | ||||||
75 | 60 | 3 | - | - | 5,8 | 6,6 | 7,2 | 6,9 | 7,8 | 8,1 | 9,0 | 9,5 | 10 | 9,2 | 10,2 | 11 | 11,7 | 12,8 | 1,14 | 15 | 16,5 |
5 | - | - | 6,3 | 7,0 | 7,8 | 9,2 | 10 | 10,6 | 14,5 | 12,5 | |||||||||||
50 | 3 | - | - | 7,0 | 7,7 | 9,0 | 8,2 | 9,6 | 9,4 | 11 | 11,3 | 12,2 | 10,5 | 12,2 | 14 | 15,4 | 14,1 | 16 | 17,6 | 20 | |
5 | - | - | 5,5 | 6,7 | 7,0 | 8,5 | 9,4 | 10 | 13,6 | 12,5 | |||||||||||
Диаметры ступеней, мм | N операции | Общая длина L, мм | |||||||||||||||||||||||
300 | 400 | 500 | 600 | 750 | 1000 | 1250 | |||||||||||||||||||
D | D1 | Длина l1, мм | |||||||||||||||||||||||
100 | 200 | 100 | 250 | 150 | 300 | 100 | 200 | 350 | 500 | 100 | 250 | 500 | 650 | 300 | 450 | 600 | 800 | 300 | 500 | 650 | 800 | 1100 | |||
Штучное время, мин. | |||||||||||||||||||||||||
100 | 90 | 3 | 7,1 | 9,0 | 11,2 | 12,5 | 17,1 | 18 | 17 | 18 | 19 | 20 | 18,3 | 20 | 21,4 | 22,7 | 23,4 | 24,5 | 25,8 | 27 | - | - | - | - | - |
5 | 8,8 | 12,5 | 13,7 | 19 | 20,5 | 25 | - | - | - | - | - | ||||||||||||||
80 | 3 | 9,5 | 11,3 | 12,6 | 14,8 | 19,1 | 20,8 | 18,4 | 20,4 | 22 | 24,6 | 19,7 | 22 | 26 | 28,5 | 26,4 | 29 | 31 | 34 | - | - | - | - | - | |
5 | 8,8 | 12,5 | 13,7 | 19 | 21 | 25 | - | - | - | - | - | ||||||||||||||
70 | 3 | 10,3 | 13,6 | 14 | 17 | 21 | 23 | 20 | 23 | 26 | 29 | 22 | 25 | 30 | 34 | 29 | 33 | 37 | 40 | - | - | - | - | - | |
5 | 8,5 | 12 | 13 | 18 | 20 | 24 | - | - | - | - | - | ||||||||||||||
125 | 110 | 3 | 11,6 | 13 | 17 | 18,5 | 19 | 20 | 21 | 22 | 23 | 24 | 22 | 24 | 26 | 27 | 26 | 28 | 29 | 31 | 29 | 30 | 32 | 33 | 35 |
5 | 12 | 18 | 19,5 | 22 | 25 | 28 | 32 | ||||||||||||||||||
95 | 3 | 13,3 | 15,5 | 18 | 21 | 21 | 24 | 22 | 24 | 26 | 29 | 23 | 26 | 31 | 34 | 30 | 32 | 36 | 38 | 32 | 35 | 39 | 41 | 44 | |
5 | 12,5 | 17,5 | 19 | 21 | 23 | 28 | 31 | ||||||||||||||||||
80 | 3 | 15 | 18 | 20 | 24 | 24 | 26 | 24 | 27 | 31 | 35 | 25 | 30 | 36 | 42 | 34 | 37 | 43 | 46 | 37 | 40 | 45 | 48 | 54 | |
5 | 12 | 17,5 | 18 | 21 | 23 | 26 | 31 | ||||||||||||||||||
Диаметры ступеней, мм | N операции | Общая длина L, мм | ||||||||||||||||||||||||
500 | 600 | 750 | 1000 | 1250 | 1500 | |||||||||||||||||||||
D | D1 | Длина l1, мм | ||||||||||||||||||||||||
150 | 300 | 100 | 200 | 350 | 500 | 100 | 250 | 500 | 650 | 300 | 450 | 600 | 800 | 350 | 500 | 650 | 800 | 350 | 400 | 550 | 700 | 1000 | 1200 | |||
Штучное время, мин. | ||||||||||||||||||||||||||
150 | 135 | 3 | 21 | 23 | 21 | 23 | 24 | 26 | 24 | 26 | 28 | 30 | 30 | 32 | 34 | 36 | 33 | 35 | 37 | 38 | 41 | 38 | 41 | 43 | 45 | 46 |
5 | 22 | 23 | 27 | 31 | 34 | 41 | ||||||||||||||||||||
120 | 3 | 24 | 26 | 23 | 28 | 30 | 32 | 26 | 30 | 34 | 39 | 34 | 37 | 41 | 1 | 38 | 41 | 45 | 48 | 53 | 44 | 48 | 51 | 56 | 59 | |
5 | 21 | 23 | 26 | 30 | 33 | 40 | ||||||||||||||||||||
110 | 3 | 27 | 30 | 25 | 29 | 34 | 38 | 28 | 32 | 41 | 47 | 39 | 43 | 49 | 53 | 43 | 47 | 53 | 57 | 66 | 46 | 53 | 57 | 65 | 69 | |
- | 5 | 21 | 23 | 26 | 29 | 33 | 40 | 37 | ||||||||||||||||||
Время на проточку одной канавки, фаски, галтели, мин.
Проточка | Диаметр D, мм | |||||
30 | 50 | 75 | 100 | 125 | 150 | |
Время, мин. | ||||||
Канавки | 0,5 | 0,55 | 0,6 | 0,65 | 0,7 | 0,75 |
Галтели | 0,3 | 0,35 | 0,4 | 0,45 | 0,5 | 0,55 |
Фаски | 0,4 | 0,45 | 0,5 | |||
Примечания:
1. При дополнительной обработке поверхностей, не предусмотренных данным вариантом, к времени по карте прибавлять неполное штучное время из карт 21 - 44.
2. Операция 3 - предварительная обработка детали до термической обработки. Операция 5 - получистовая обработка детали после термической обработки.
3. Время на получистовую обработку (операция 5) дано по 5 - 4 классам точности. При обработке валов по 3 классу точности прибавлять время на каждую обрабатываемую ступень из карты 19.
Подготовительно-заключительное время, мин. | 10 |
Токарно-винторезные станки | |
Карта 11 | |
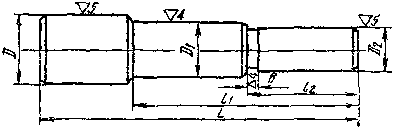 | |
Вариант I | |
Операция 3 | |
А. Установить деталь и снять | |
Обточить диаметры D1, D2 предварительно. | |
Б. Переустановить деталь | |
Обточить диаметр D предварительно и окончательно, обточить фаску. | |
В. Переустановить деталь | |
Обточить диаметры D1, D2 окончательно, проточить канавку, обточить фаски. | |
Вариант II | |
Операция 3 | |
А. Установить деталь и снять | |
Обточить диаметр D предварительно. | |
Б. Переустановить деталь | |
Обточить диаметры D1, D2 предварительно. | |
Операция 5 | |
А. Установить деталь и снять | |
Обточить диаметр D окончательно, обточить фаску. | |
Б. Переустановить деталь | |
Обточить диаметры D1, D2 окончательно, проточить канавку, обточить фаски. | |
ОБРАБОТКА ТРЕХСТУПЕНЧАТЫХ ВАЛОВ ПО I ВАРИАНТУ ТИПОВОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА Сталь конструкционная углеродистая 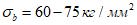 | Токарно-винторезные станки | |||||||||||||||||||||||
Резцы с пластинками Т5К10, Т15К6 | ||||||||||||||||||||||||
Карта 12 | ||||||||||||||||||||||||
Содержание операции см. в карте 11 | ||||||||||||||||||||||||
Диаметры ступеней, мм | Общая длина L, мм | |||||||||||||||||||||||
100 | 200 | 300 | 400 | 500 | 600 | 750 | ||||||||||||||||||
D | D1 | D2 | Длина l1, мм | |||||||||||||||||||||
100 | 100 | 150 | 125 | 200 | 250 | 150 | 250 | 300 | 200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | |||||||
Длина l2, мм | ||||||||||||||||||||||||
50 | 50 | 75 | 50 | 100 | 125 | 75 | 125 | 150 | 100 | 150 | 100 | 200 | 100 | 100 | 200 | 200 | 150 | 100 | 200 | 150 | 250 | |||
Штучное время, мин. | ||||||||||||||||||||||||
50 | 40 | 30 | 8,3 | 8,7 | 8,9 | 10,5 | 11 | 11,5 | 12 | 13 | 14 | 13,5 | 14 | 15 | 16 | - | - | - | - | - | - | - | - | - |
60 | 50 | 44 | 10 | 11 | 13 | 12 | 13 | 15 | 16 | 17 | 19 | 18 | 20 | 19 | 22 | 20 | 22 | 24 | 25 | - | - | - | - | - |
36 | 12 | 14 | 15 | 17 | 18 | 19 | 19 | 20 | 22 | 20 | 23 | 21 | 24 | 22 | 23 | 25 | 27 | - | - | - | - | - | ||
75 | 60 | 50 | - | 13 | 14 | 16 | 17 | 18 | 18 | 19 | 20 | 18 | 20 | 21 | 22 | 21 | 22 | 23 | 24 | 27 | 29 | 30 | 30 | 31 |
40 | - | 14 | 15 | 17 | 18 | 19 | 19 | 20 | 21 | 20 | 22 | 23 | 24 | 22 | 23 | 24 | 25 | 29 | 30 | 31 | 32 | 33 | ||
50 | 40 | - | 15 | 16 | 18 | 19 | 20 | 20 | 21 | 22 | 22 | 24 | 25 | 26 | 24 | 26 | 27 | 28 | 30 | 32 | 33 | 34 | 35 | |
30 | - | 16 | 17 | 19 | 20 | 21 | 21 | 22 | 23 | 23 | 24 | 25 | 27 | 25 | 27 | 28 | 29 | 31 | 33 | 34 | 35 | 36 | ||
Диаметры ступеней, мм | Общая длина L, мм | ||||||||||||||||||||||||||||||
300 | 400 | 500 | 600 | 750 | 1000 | 1250 | |||||||||||||||||||||||||
D | D1 | D2 | Длина l1, мм | ||||||||||||||||||||||||||||
125 | 200 | 250 | 150 | 250 | 300 | 200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | 400 | 600 | 800 | 400 | 750 | 1000 | |||||||||||
Длина l2, мм | |||||||||||||||||||||||||||||||
50 | 100 | 125 | 75 | 125 | 150 | 100 | 150 | 200 | 100 | 150 | 200 | 150 | 100 | 250 | 100 | 250 | 100 | 200 | 100 | 300 | 150 | 400 | 100 | 200 | 200 | 400 | 200 | 500 | |||
Штучное время, мин. | |||||||||||||||||||||||||||||||
100 | 90 | 70 | 20 | 21 | 22 | 25 | 27 | 28 | 33 | 35 | 36 | 36 | 38 | 39 | 39 | 40 | 42 | 42 | 44 | 47 | 49 | 48 | 50 | 51 | 54 | - | - | - | - | - | - |
75 | 60 | 21 | 23 | 24 | 26 | 29 | 30 | 35 | 37 | 39 | 38 | 40 | 42 | 41 | 43 | 45 | 45 | 47 | 50 | 52 | 52 | 54 | 56 | 59 | - | - | - | - | - | - | |
50 | 22 | 24 | 25 | 27 | 30 | 31 | 36 | 39 | 41 | 39 | 41 | 43 | 42 | 44 | 46 | 47 | 49 | 51 | 53 | 54 | 57 | 57 | 61 | - | - | - | - | - | - | ||
60 | 50 | 24 | 25 | 27 | 29 | 32 | 34 | 38 | 41 | 44 | 41 | 44 | 48 | 46 | 48 | 50 | 53 | 55 | 54 | 56 | 60 | 62 | 65 | 67 | - | - | - | - | - | - | |
40 | 25 | 27 | 29 | 30 | 33 | 36 | 39 | 43 | 46 | 42 | 46 | 50 | 47 | 50 | 52 | 55 | 57 | 56 | 58 | 62 | 64 | 67 | 70 | - | - | - | - | - | - | ||
125 | 110 | 100 | - | - | - | 29 | 31 | 33 | 35 | 37 | 38 | 39 | 41 | 43 | 42 | 44 | 47 | 47 | 50 | 49 | 51 | 51 | 54 | 55 | 57 | 56 | 57 | 62 | 65 | 64 | 67 |
90 | - | - | - | 31 | 33 | 35 | 36 | 39 | 41 | 41 | 43 | 46 | 44 | 46 | 49 | 50 | 52 | 51 | 54 | 53 | 58 | 57 | 62 | 57 | 60 | 64 | 66 | 66 | 70 | ||
100 | 90 | - | - | - | 32 | 34 | 36 | 37 | 41 | 42 | 43 | 45 | 47 | 45 | 48 | 50 | 52 | 53 | 52 | 55 | 56 | 59 | 61 | 63 | 59 | 61 | 66 | 68 | 71 | 73 | |
75 | - | - | - | 33 | 35 | 37 | 38 | 42 | 43 | 45 | 47 | 49 | 47 | 49 | 52 | 54 | 56 | 54 | 56 | 58 | 61 | 63 | 67 | 60 | 63 | 68 | 70 | 73 | 77 | ||
85 | 75 | - | - | - | 34 | 36 | 38 | 40 | 43 | 46 | 46 | 50 | 53 | 49 | 53 | 55 | 58 | 61 | 58 | 60 | 64 | 66 | 70 | 73 | 64 | 66 | 71 | 77 | 84 | 87 | |
60 | - | - | - | 36 | 38 | 40 | 41 | 45 | 48 | 47 | 52 | 55 | 51 | 55 | 57 | 61 | 64 | 59 | 61 | 66 | 69 | 72 | 76 | 66 | 68 | 77 | 80 | 87 | 90 | ||
Диаметры ступеней, мм | Общая длина L, мм | ||||||||||||||||||||||||||||||
500 | 600 | 750 | 1000 | 1250 | 1500 | ||||||||||||||||||||||||||
D | D1 | D2 | Длина l1, мм | ||||||||||||||||||||||||||||
200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | 400 | 600 | 800 | 400 | 750 | 1000 | 600 | 900 | 1200 | ||||||||||||||
Длина l2, мм | |||||||||||||||||||||||||||||||
100 | 150 | 200 | 100 | 150 | 200 | 150 | 100 | 250 | 100 | 250 | 100 | 200 | 100 | 300 | 150 | 400 | 100 | 200 | 200 | 400 | 200 | 500 | 150 | 300 | 200 | 450 | 300 | 600 | |||
Штучное время, мин. | |||||||||||||||||||||||||||||||
125 | 75 | 60 | - | - | - | 38 | 39 | 41 | 43 | 47 | 52 | 49 | 54 | 59 | 54 | 58 | 61 | 67 | 69 | 63 | 65 | 71 | 74 | 78 | 82 | 69 | 71 | 83 | 86 | 94 | 97 |
50 | - | - | - | 39 | 40 | 42 | 45 | 50 | 55 | 50 | 56 | 61 | 56 | 60 | 62 | 68 | 70 | 64 | 66 | 72 | 76 | 79 | 84 | 70 | 73 | 85 | 88 | 96 | 100 | ||
150 | 140 | 125 | 40 | 41 | 42 | 43 | 45 | 47 | 46 | 48 | 50 | 50 | 53 | 57 | 60 | 56 | 61 | 58 | 63 | 64 | 67 | 65 | 68 | 67 | 70 | 75 | 79 | 78 | 82 | 80 | 85 |
110 | 42 | 47 | 49 | 46 | 50 | 53 | 50 | 58 | 60 | 63 | 66 | 64 | 68 | 69 | 73 | 73 | 77 | 70 | 72 | 76 | 82 | 83 | 90 | 86 | 90 | 95 | 100 | 102 | 106 | ||
125 | 110 | 44 | 49 | 51 | 49 | 12 | 56 | 56 | 60 | 63 | 66 | 69 | 66 | 70 | 72 | 74 | 78 | 81 | 72 | 74 | 81 | 86 | 92 | 95 | 89 | 91 | 99 | 101 | 106 | 111 | |
100 | 47 | 51 | 54 | 52 | 55 | 59 | 61 | 62 | 65 | 68 | 71 | 68 | 71 | 74 | 78 | 80 | 85 | 74 | 77 | 88 | 91 | 95 | 98 | 92 | 95 | 103 | 107 | 113 | 121 | ||
100 | 90 | 51 | 56 | 60 | 56 | 61 | 68 | 64 | 72 | 74 | 82 | 83 | 77 | 78 | 87 | 90 | 97 | 100 | 83 | 84 | 102 | 104 | 115 | 118 | 105 | 107 | 122 | 124 | 136 | 140 | |
75 | 53 | 59 | 64 | 59 | 64 | 71 | 67 | 73 | 76 | 83 | 85 | 78 | 80 | 89 | 93 | 99 | 104 | 84 | 87 | 105 | 107 | 118 | 122 | 108 | 110 | 126 | 128 | 140 | 146 | ||
Время на проточку одной канавки, фаски, галтели, мин.
Проточка | Диаметр D, мм | |||||
30 | 50 | 75 | 100 | 125 | 150 | |
Время, мин. | ||||||
Канавки | 0,5 | 0,55 | 0,60 | 0,65 | 0,70 | 0,75 |
Галтели | 0,3 | 0,35 | 0,40 | 0,45 | 0,50 | 0,55 |
Фаски | 0,40 | 0,45 | 0,5 | |||
Примечания:
1. При дополнительной обработке поверхностей, не предусмотренных данным вариантом, к времени по карте прибавлять неполное штучное время из карт 21 - 44.
2. Приведенное время дано на предварительную и получистовую обработку по 5 - 4 классам точности. При обработке по 3 классу точности к табличному времени прибавлять неполное штучное время на каждую обрабатываемую ступень из карты 18.
3. При обработке валов с двухсторонним расположением ступеней штучное время определять, как указано в методических указаниях, в примере расчета и уменьшать по карте 20.
4. При обработке улучшенных сталей и сталей других марок с временным сопротивлением разрыву  свыше 75 кг/мм2 табличное время умножать на коэффициент K = 1,15.
Подготовительно-заключительное время, мин. | 10 |
ОБРАБОТКА ТРЕХСТУПЕНЧАТЫХ ВАЛОВ ПО II ВАРИАНТУ ТИПОВОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА Сталь конструкционная углеродистая 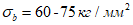 | Токарно-винторезные станки | |||||||||||||||||||||||||
Резцы с пластинками Т5К10, Т15К6 | ||||||||||||||||||||||||||
Карта 13 | ||||||||||||||||||||||||||
Содержание операции см. в карте 11 | ||||||||||||||||||||||||||
Диаметры ступеней, мм | N операций | Общая длина L, мм | ||||||||||||||||||||||||
150 | 200 | 300 | 400 | 500 | 600 | 750 | ||||||||||||||||||||
D | D1 | D2 | Длина l1, мм | |||||||||||||||||||||||
100 | 100 | 150 | 125 | 200 | 250 | 150 | 250 | 300 | 200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | |||||||||
Длина l2, мм | ||||||||||||||||||||||||||
50 | 50 | 75 | 50 | 100 | 125 | 75 | 125 | 150 | 100 | 150 | 100 | 200 | 1 | 100 | 200 | 200 | 150 | 100 | 200 | 150 | 250 | |||||
Штучное время, мин. | ||||||||||||||||||||||||||
50 | 40 | 30 | 3 | 4,4 | 4,2 | 4,5 | 4,7 | 5,4 | 6,0 | 6,5 | 6,5 | 7,0 | 6,7 | 7,0 | 6,5 | 7,0 | - | - | - | - | - | - | - | - | - | |
5 | 5,2 | 5,4 | 6,7 | 6,3 | 7,5 | 7,0 | 8,5 | 8,0 | - | - | ||||||||||||||||
60 | 50 | 44 | 3 | 6,4 | 6,0 | 6,6 | 6,5 | 7,5 | 8,0 | 8,0 | 8,5 | 9,0 | 9,0 | 9,5 | 9,5 | 10 | 10 | 10,5 | 11 | 11,5 | - | - | - | - | ||
5 | 6,0 | 6,5 | 7,5 | 7,0 | 8,5 | 8,0 | 10 | 9,0 | 12 | 11 | - | |||||||||||||||
36 | 3 | 7,0 | 6,5 | 7,6 | 8,5 | 9,61 | 9,5 | 9,0 | 9,7 | 10,3 | 10 | 11 | 11 | 11,5 | 11 | 12 | 12,5 | 13 | - | - | - | - | - | |||
5 | 5,5 | 6,0 | 7,0 | 6,5 | 8,0 | 7,5 | 9,0 | 8,0 | 11 | 10 | ||||||||||||||||
75 | 60 | 50 | 3 | - | 7,1 | 8,2 | 9,0 | 9,7 | 10,5 | 11 | 12 | 12,5 | 12 | 13 | 13,5 | 14 | 13,5 | 14 | 14,5 | 15 | 16 | 17 | 18 | 19 | 20 | |
5 | - | 7,0 | 8,5 | 8,0 | 9,5 | 9,0 | 11 | 10,5 | 10 | 12 | 11 | 15 | 16 | 13 | ||||||||||||
40 | 3 | 8,5 | 9,5 | 10,5 | 11 | 12 | 12 | 13 | 14 | 14 | 15 | 14 | 16 | 14 | 15 | 16 | 17 | 17 | 18 | 19 | 20 | 21 | ||||
5 | - | 6,5 | 8,0 | 7,5 | 8,5 | 8,0 | 10 | 9,0 | 11 | 10 | 15 | 14 | 13 | |||||||||||||
Диаметры ступеней, мм | N операций | Общая длина L, мм | ||||||||||||||||||||||||||||
200 | 300 | 400 | 500 | 600 | 750 | 1000 | ||||||||||||||||||||||||
D | D1 | D2 | Длина l1, мм | |||||||||||||||||||||||||||
100 | 150 | 125 | 200 | 250 | 150 | 250 | 300 | 200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | 400 | 600 | 800 | |||||||||||
Длина l2, мм | ||||||||||||||||||||||||||||||
50 | 75 | 50 | 100 | 125 | 75 | 125 | 150 | 100 | 150 | 100 | 200 | 100 | 100 | 200 | 200 | 150 | 100 | 200 | 150 | 250 | 100 | 200 | 200 | 300 | 150 | 400 | ||||
Штучное время, мин. | ||||||||||||||||||||||||||||||
75 | 50 | 40 | 3 | 8,5 | 10 | 11 | 12 | 113 | 13 | 14 | 15 | 14,5 | 116 | 17 | 18 | 16 | 7,5 | 19,5 | 20 | 20 | 22 | 23 | 24 | 25 | - | - | - | - | - | - |
5 | 6,5 | 8,5 | 7,5 | 9,0 | 8,5 | 11 | 9,5 | 11,5 | 11 | 14,5 | 13 | 12 | - | |||||||||||||||||
30 | 3 | 9,5 | 11 | 12 | 13,5 | 14,5 | 14 | 16 | 17 | 16 | 17 | 18 | 19 | 17 | 19 | 21 | 22 | 22 | 23 | 24 | 26 | 27 | - | - | - | - | - | - | ||
5 | 6,0 | 7,5 | 6,5 | 8,5 | 7,5 | 10 | 9 | 12 | 10 | 14 | 11 | - | ||||||||||||||||||
100 | 90 | 75 | 3 | - | - | 12 | 13,5 | 14,5 | 16 | 18 | 19 | 22 | 24 | 23 | 25 | 24 | 25 | 26 | 27 | 26 | 25 | 27 | 27 | 29 | 28 | 30 | 31 | 34 | 32 | 37 |
5 | - | 10 | 9,5 | 13 | 11 | 15 | 14 | 20 | 15 | 21,5 | 28 | 25 | 24 | |||||||||||||||||
75 | 60 | 3 | - | - | 14 | 16 | 17 | 17,5 | 20 | 21 | 24 | 26 | 26 | 28 | 26 | 28 | 29 | 30 | 29 | 29 | 31 | 32 | 34 | 34 | 35 | 36 | 39 | 40 | 43 | |
5 | - | 10 | 9 | 11 | 10,5 | 14,5 | 11,5 | 15,5 | 14,5 | 21 | 16 | 24 | 23 | 22 | ||||||||||||||||
50 | 3 | - | - | 15 | 17 | 18,5 | 18 | 22 | 23 | 26 | 29 | 27 | 30 | 28 | 29 | 31 | 32 | 31 | 31 | 33 | 34 | 36 | 35 | 36 | 37 | 41 | 40 | 46 | ||
5 | - | 9,5 | 8,5 | 11 | 10 | 14 | 11 | 1 | 12 | 20 | 16 | 24 | 22 | |||||||||||||||||
60 | 50 | 3 | - | - | 16 | 19 | 20 | 20 | 23 | 25 | 27 | 31 | 32 | 33 | 29 | 32 | 34 | 36 | 33 | 36 | 38 | 41 | 42 | 38 | 39 | 45 | 46 | 50 | 52 | |
5 | - | 9 | 8 | 11 | 9,5 | 11,5 | 11 | 15 | 13 | 20 | 16 | 24 | 22 | 18 | ||||||||||||||||
Диаметры ступеней, мм | N операций | Общая длина L, мм | ||||||||||||||||||||||||||||||||
300 | 400 | 500 | 600 | 750 | 1000 | 1250 | ||||||||||||||||||||||||||||
D | D1 | D2 | Длина l1, мм | |||||||||||||||||||||||||||||||
125 | 200 | 250 | 150 | 250 | 300 | 200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | 400 | 600 | 800 | 400 | 750 | 1000 | ||||||||||||||
Длина l2, мм | ||||||||||||||||||||||||||||||||||
50 | 100 | 125 | 75 | 125 | 150 | 100 | 150 | 250 | 200 | 100 | 100 | 200 | 200 | 150 | 100 | 200 | 150 | 250 | 100 | 200 | 200 | 300 | 150 | 400 | 100 | 200 | 200 | 400 | 200 | 500 | ||||
Штучное время, мин. | ||||||||||||||||||||||||||||||||||
100 | 60 | 40 | 3 | 17 | 20 | 22 | 21 | 25 | 27 | 28 | 33 | 34 | 35 | 31 | 34 | 36 | 38 | 35 | 37 | 38 | 42 | 44 | 41 | 43 | 46 | 49 | 51 | 55 | - | - | - | - | - | - |
5 | 10 | 8,5 | 11 | 10,5 | 14 | 11 | 15 | 12 | 20 | 16 | 14 | 24 | 22 | 18 | - | |||||||||||||||||||
125 | 110 | 100 | 3 | - | - | - | 18 | 20 | 22 | 23 | 24 | 25 | 25 | 26 | 27 | 28 | 27 | 27 | 29 | 30 | 32 | 29 | 31 | 32 | 34 | 36 | 38 | 33 | 34 | 39 | 40 | 41 | 43 | |
5 | - | 20 | 22 | 24 | 25 | 28 | 32 | 33 | 31 | |||||||||||||||||||||||||
90 | 3 | - | - | - | 19 | 21 | 22 | 24 | 26 | 27 | 28 | 28 | 29 | 30 | 31 | 30 | 29 | 32 | 32 | 34 | 31 | 33 | 34 | 38 | 38 | 42 | 34 | 37 | 41 | 43 | 44 | 48 | ||
5 | - | 19 | 15 | 21 | 23 | 22 | 25 | 28 | 29 | 27 | 23 | 29 | 28 | 32 | 33 | 31 | 32 | |||||||||||||||||
100 | 90 | 3 | - | - | - | 20 | 22 | 23 | 25 | 27 | 28 | 29 | 28 | 29 | 30 | 32 | 30 | 33 | 33 | 36 | 37 | 33 | 34 | 38 | 40 | 43 | 44 | 37 | 38 | 45 | 46 | 50 | 51 | |
5 | - | 18 | 15 | 20 | 21 | 24 | 23 | 28 | 27 | 32 | 30 | |||||||||||||||||||||||
3 | - | - | - | 21 | 23 | 25 | 27 | 29 | 30 | 31 | 30 | 32 | 34 | 35 | 33 | 33 | 36 | 38 | 40 | 35 | 37 | 40 | 44 | 45 | 49 | 38 | 41 | 48 | 50 | 52 | 56 | |||
5 | - | 18 | 15 | 14 | 19 | 17 | 21 | 20 | 24 | 22 | 26 | 25 | 31 | 30 | 29 | |||||||||||||||||||
85 | 75 | 3 | - | - | - | 21 | 23 | 25 | 28 | 30 | 32 | 34 | 32 | 35 | 37 | 39 | 35 | 38 | 39 | 44 | 46 | 39 | 40 | 46 | 48 | 53 | 56 | 42 | 43 | 55 | 56 | 64 | 66 | |
5 | - | 18 | 15 | 14 | 20 | 15 | 21 | 20 | 24 | 22 | 28 | 26 | 25 | 30 | 29 | |||||||||||||||||||
Диаметры ступеней, мм | N операций | Общая длина L, мм | |||||||||||||||||||||||||||||||||
400 | 500 | 600 | 750 | 1000 | 1200 | 1500 | |||||||||||||||||||||||||||||
D | D1 | D2 | Длина l1, мм | ||||||||||||||||||||||||||||||||
150 | 250 | 300 | 200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | 400 | 600 | 800 | 400 | 750 | 1000 | 600 | 900 | 1200 | |||||||||||||||
Длина l2, мм | |||||||||||||||||||||||||||||||||||
75 | 125 | 150 | 100 | 150 | 200 | 100 | 150 | 200 | 150 | 100 | 250 | 100 | 250 | 100 | 200 | 100 | 300 | 150 | 400 | 100 | 200 | 200 | 400 | 200 | 500 | 150 | 300 | 200 | 450 | 300 | 600 | ||||
Штучное время, мин. | |||||||||||||||||||||||||||||||||||
125 | 85 | 60 | 3 | 24 | 27 | 30 | 30 | 34 | 36 | 34 | 37 | 42 | 37 | 39 | 41 | 46 | 48 | 40 | 42 | 48 | 51 | 56 | 59 | 43 | 46 | 57 | 59 | 66 | 69 | - | - | - | - | - | - |
5 | 15 | 12 | 20 | 15 | 21 | 16 | 23 | 22 | 28 | 26 | 25 | 30 | 29 | - | |||||||||||||||||||||
75 | 3 | 24 | 28 | 29 | 32 | 36 | 40 | 36 | 40 | 46 | 40 | 4 | 45 | 52 | 54 | 44 | 46 | 54 | 56 | 63 | 65 | 48 | 49 | 64 | 65 | 75 | 77 | - | - | - | - | - | - | ||
5 | 14 | 11 | 19 | 15 | 14 | 21 | 15 | 22 | 21 | 27 | 25 | 24 | 29 | 28 | 27 | - | |||||||||||||||||||
50 | 3 | 25 | 30 | 32 | 34 | 39 | 42 | 38 | 43 | 48 | 42 | 45 | 48 | 54 | 56 | 46 | 48 | 55 | 59 | 66 | 69 | 49 | 51 | 67 | 68 | 78 | 81 | - | - | - | - | - | - | ||
5 | 14 | 11 | 19 | 14 | 12 | 20 | 15 | 21 | 20 | 26 | 24 | 23 | 29 | 28 | 26 | - | |||||||||||||||||||
150 | 140 | 125 | 3 | - | - | - | 28 | 32 | 34 | 30 | 34 | 37 | 36 | 37 | 40 | 41 | 45 | 40 | 43 | 44 | 48 | 50 | 54 | 4 | 46 | 52 | 56 | 57 | 63 | 55 | 58 | 61 | 66 | 69 | 76 |
5 | - | 24 | 23 | 25 | 28 | 27 | 28 | 27 | 28 | 32 | 33 | 32 | 33 | 31 | 36 | 40 | 39 | 41 | 38 | 39 | |||||||||||||||
110 | 3 | - | - | - | 32 | 32 | 31 | 31 | 38 | 41 | 40 | 41 | 44 | 44 | 48 | 42 | 46 | 47 | 54 | 54 | 6 | 46 | 49 | 59 | 66 | 61 | 68 | 58 | 63 | 68 | 75 | 78 | 86 | ||
5 | - | 24 | 23 | 22 | 25 | 27 | 29 | 32 | 33 | 32 | 33 | 31 | 36 | 35 | 36 | 40 | 39 | 40 | 39 | 38 | 39 | ||||||||||||||
125 | 110 | 3 | - | - | - | 30 | 34 | 37 | 38 | 37 | 41 | 38 | 42 | 43 | 48 | 49 | 44 | 45 | 51 | 53 | 58 | 59 | 47 | 48 | 59 | 60 | 67 | 69 | 61 | 62 | 71 | 73 | 81 | 83 | |
5 | - | 23 | 21 | 24 | 26 | 28 | 32 | 31 | 30 | 36 | 35 | 34 | 39 | 38 | |||||||||||||||||||||
Диаметры ступеней, мм | N операций | Общая длина L, мм | ||||||||||||||||||||||||||||||
500 | 600 | 750 | 1000 | 1250 | 1500 | |||||||||||||||||||||||||||
D | D1 | D2 | Длина l1, мм | |||||||||||||||||||||||||||||
200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | 400 | 600 | 800 | 400 | 750 | 1000 | 600 | 900 | 1200 | |||||||||||||||
Длина l2, мм | ||||||||||||||||||||||||||||||||
100 | 150 | 200 | 100 | 150 | 200 | 150 | 100 | 250 | 100 | 250 | 100 | 250 | 100 | 250 | 150 | 400 | 100 | 200 | 200 | 400 | 200 | 500 | 150 | 300 | 200 | 450 | 300 | 600 | ||||
Штучное время, мин. | ||||||||||||||||||||||||||||||||
150 | 125 | 100 | 3 | 33 | 38 | 41 | 37 | 41 | 45 | 47 | 44 | 47 | 50 | 53 | 46 | 49 | 53 | 58 | 62 | 66 | 4 | 52 | 64 | 66 | 71 | 76 | 64 | 67 | 74 | 77 | 87 | 93 |
5 | 22 | 21 | 24 | 23 | 26 | 25 | 32 | 30 | 29 | 35 | 34 | 33 | 38 | 37 | 36 | |||||||||||||||||
100 | 90 | 3 | 37 | 43 | 48 | 41 | 47 | 55 | 48 | 55 | 56 | 65 | 66 | 55 | 57 | 68 | 70 | 79 | 81 | 58 | 60 | 80 | 81 | 94 | 95 | 78 | 79 | 95 | 97 | 112 | 114 | |
5 | 21 | 20 | 24 | 21 | 25 | 24 | 31 | 28 | 27 | 35 | 33 | 30 | 37 | 36 | 35 | |||||||||||||||||
75 | 3 | 39 | 46 | 51 | 44 | 50 | 57 | 50 | 57 | 59 | 66 | 69 | 57 | 59 | 69 | 74 | 82 | 86 | 60 | 62 | 13 | 85 | 96 | 100 | 80 | 83 | 99 | 103 | 117 | 121 | ||
5 | 20 | 24 | 21 | 25 | 24 | 23 | 30 | 27 | 26 | 34 | 32 | 30 | 37 | 35 | 34 | |||||||||||||||||
Время на проточку одной канавки, фаски, галтели
добавлять к операции 5
Проточка | Диаметр, мм | |||||
30 | 50 | 75 | 100 | 125 | 150 | |
Время, мин. | ||||||
Канавка | 0,5 | 0,65 | 0,6 | 0,65 | 0,7 | 0,75 |
Галтели | 0,3 | 0,35 | 0,4 | 0,45 | 0,5 | 0,55 |
Фаски | 0,4 | 0,45 | 0,5 | |||
Примечания:
1. При дополнительной обработке поверхностей, не предусмотренных данным вариантом, к времени по карте прибавлять неполное штучное время из карт 21 - 44.
2. Операция 3 - предварительная обработка детали до термической обработки; операция 5 - получистовая обработка детали после термической обработки.
3. Время на получистовую обработку (опер. 5) дано по 5 - 4 классам точности. При обработке по 3 классу точности прибавлять время на каждую обрабатываемую ступень из карты 19.
4. При нормировании валов с односторонним расположением ступеней штучное время определять, как указано в методических указаниях в примере расчета, и уменьшать в соответствии с картой 20.
Токарно-винторезные станки | |
Карта 14 | |
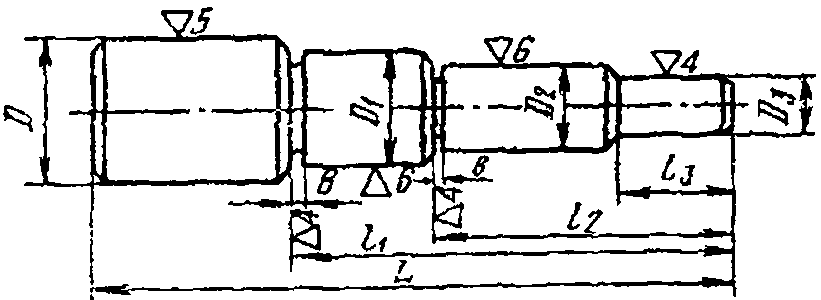 | |
Вариант I | |
Операция 3 | |
А. Установить деталь и снять | |
Обточить диаметры D1, D2, D3 предварительно. | |
Б. Переустановить деталь | |
Обточить диаметр D предварительно и окончательно, снять фаску. | |
В. Переустановить деталь | |
Обточить диаметры D1, D2, D3 окончательно, проточить канавки, обточить фаски | |
Вариант II | |
Операция 3 | |
А. Установить деталь и снять | |
Обточить диаметр D предварительно. | |
Б. Переустановить деталь | |
Обточить диаметры D1, D2, D3 предварительно. | |
Операция 5 | |
А. Установить деталь и снять | |
Проточить диаметр D окончательно. | |
Б. Переустановить деталь | |
Обточить диаметры D1, D2, D3 окончательно, проточить канавки, обточить фаски. | |
ОБРАБОТКА ЧЕТЫРЕХСТУПЕНЧАТЫХ ВАЛОВ ПО I ВАРИАНТУ ТИПОВОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА Сталь конструкционная углеродистая 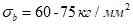 | Токарно-винторезные станки | ||||||||||||||||||||||
Резцы с пластинками Т5К10, Т15К6 | |||||||||||||||||||||||
Карта 15 | |||||||||||||||||||||||
Содержание операций см. в карте 14 | |||||||||||||||||||||||
Диаметры ступеней, мм | Общая длина L, мм | ||||||||||||||||||||||
150 | 200 | 300 | 400 | 500 | 600 | 750 | |||||||||||||||||
D | D1 | D2 | D3 | Длина l1, мм | |||||||||||||||||||
125 | 150 | 200 | 250 | 150 | 300 | 200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | |||||||||
Длина l2, мм | |||||||||||||||||||||||
100 | 100 | 100 | 125 | 100 | 150 | 100 | 150 | 200 | 300 | 150 | 150 | 250 | 250 | 400 | 200 | 200 | 300 | 200 | 350 | ||||
Длина l3, мм | |||||||||||||||||||||||
50 | 50 | 50 | 75 | 50 | 75 | 50 | 75 | 100 | 150 | 75 | 75 | 125 | 100 | 200 | 100 | 100 | 150 | 100 | 200 | ||||
Штучное время, мин. | |||||||||||||||||||||||
50 | 40 | 30 | 24 | 11 | 12 | 13 | 13,8 | 15 | 15,6 | 16 | 16,7 | 17 | 18 | - | - | - | - | - | - | - | - | - | - |
60 | 52 | 44 | 38 | 12 | 14 | 15 | 16 | 17 | 19 | 18 | 20 | 21 | 23 | 21 | 23 | 24 | 26 | 27 | - | - | - | - | - |
30 | 14 | 16 | 17 | 18 | 19 | 21 | 20 | 21 | 23 | 25 | 23 | 24 | 26 | 27 | 28 | - | - | - | - | - | |||
75 | 65 | 50 | 40 | 15 | 16 | 17,6 | 19 | 20 | 21 | 22 | 23 | 24 | 22 | 24 | 25 | 24 | 26 | 28 | 30 | 32 | 31 | 33 | |
30 | 16 | 17,5 | 19 | 20 | 21 | 22 | 23 | 24 | 25 | 23 | 25 | 26 | 26 | 27 | 29 | 31 | 33 | 32 | 34 | ||||
40 | 30 | 17 | 18,5 | 20 | 21 | 23 | 23 | 24,5 | 25 | 27 | 24 | 26 | 27 | 27 | 29 | 31 | 32,5 | 34 | 34 | 36 | |||
Диаметры ступеней, мм | Общая длина L, мм | ||||||||||||||||||||||||||
300 | 400 | 500 | 600 | 750 | 1000 | ||||||||||||||||||||||
D | Dl | D2 | D3 | Длина l1, мм | |||||||||||||||||||||||
200 | 250 | 150 | 300 | 200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | 400 | 600 | 800 | ||||||||||||
Длина l2, мм | |||||||||||||||||||||||||||
100 | 125 | 100 | 150 | 100 | 150 | 200 | 300 | 150 | 150 | 250 | 250 | 400 | 200 | 200 | 300 | 200 | 400 | 150 | 250 | 200 | 400 | 350 | 600 | ||||
Длина l3, мм | |||||||||||||||||||||||||||
50 | 751 | 500 | 75 | 50 | 75 | 100 | 150 | 75 | 75 | 125 | 100 | 200 | 100 | 100 | 150 | 100 | 200 | 75 | 125 | 100 | 200 | 150 | 300 | ||||
Штучное время, мин. | |||||||||||||||||||||||||||
75 | 50 | 40 | 30 | 20 | 21 | 22 | 25 | 24 | 26 | 27 | 29 | 26 | 28 | 29 | 30 | 31 | 32 | 35 | 37 | 38 | 40 | - | - | - | - | - | - |
25 | 21 | 22 | 24 | 26 | 25 | 28 | 29 | 30 | 28 | 30 | 31 | 32 | 33 | 34 | 36 | 38 | 41 | 43 | - | - | - | - | - | - | |||
100 | 90 | 75 | 60 | 22 | 24 | 27 | 29 | 34 | 37 | 38 | 40 | 38 | 39 | 42 | 42 | 44 | 41 | 43 | 46 | 45 | 48 | 48 | 51 | 51 | 55 | 54 | 60 |
50 | 24 | 26 | 28 | 32 | 36 | 40 | 41 | 43 | 40 | 42 | 45 | 48 | 48 | 43 | 46 | 49 | 50 | 53 | 50 | 52 | 54 | 58 | 57 | 63 | |||
75 | 60 | 40 | 26 | 28 | 30 | 34 | 39 | 42 | 44 | 47 | 43 | 45 | 48 | 48 | 52 | 46 | 50 | 52 | 54 | 57 | 55 | 58 | 60 | 64 | 68 | 71 | |
50 | 30 | 27 | 30 | 31 | 36 | 40 | 43 | 46 | 48 | 44 | 46 | 49 | 51 | 54 | 47 | 52 | 54 | 57 | 60 | 57 | 60 | 62 | 66 | 70 | 74 | ||
65 | 50 | 40 | 28 | 30 | 32 | 36 | 40 | 44 | 47 | 49 | 45 | 47 | 49 | 51 | 53 | 48 | 53 | 55 | 58 | 61 | 58 | 61 | 64 | 67 | 72 | 76 | |
30 | 29 | 20 | 34 | 39 | 43 | 45 | 48 | 51 | 47 | 49 | 52 | 53 | 55 | 51 | 54 | 57 | 59 | 63 | 59 | 63 | 66 | 68 | 74 | 78 | |||
Диаметры ступеней, мм | Общая длина L, мм | ||||||||||||||||||||||||||||||
400 | 500 | 600 | 750 | 1000 | 1250 | ||||||||||||||||||||||||||
D | Dl | D2 | D3 | Длина l1, мм | |||||||||||||||||||||||||||
150 | 300 | 200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | 400 | 600 | 800 | 500 | 750 | 1000 | |||||||||||||||
Длина l2, мм | |||||||||||||||||||||||||||||||
100 | 150 | 100 | 150 | 200 | 300 | 150 | 150 | 250 | 250 | 400 | 200 | 200 | 300 | 200 | 400 | 150 | 250 | 200 | 400 | 350 | 600 | 200 | 350 | 200 | 400 | 400 | 700 | ||||
Длина l3, мм | |||||||||||||||||||||||||||||||
50 | 75 | 50 | 75 | 100 | 150 | 75 | 76 | 125 | 100 | 200 | 100 | 100 | 150 | 100 | 200 | 75 | 125 | 100 | 200 | 150 | 300 | 100 | 200 | 100 | 200 | 200 | 350 | ||||
Штучное время, мин. | |||||||||||||||||||||||||||||||
125 | 110 | 90 | 75 | 38 | 42 | 41 | 44 | 46 | 41 | 48 | 50 | 52 | 54 | 57 | 52 | 55 | 58 | 59 | 62 | 59 | 62 | 65 | 69 | 72 | 76 | 69 | 73 | 74 | 78 | 84 | 89 |
60 | 39 | 43 | 42 | 45 | 47 | 48 | 80 | 52 | 54 | 56 | 59 | 53 | 57 | 60 | 61 | 64 | 60 | 64 | 66 | 71 | 74 | 78 | 71 | 75 | 75 | 80 | 87 | 92 | |||
80 | 70 | 40 | 44 | 43 | 46 | 48 | 49 | 51 | 54 | 56 | 58 | 61 | 54 | 58 | 61 | 63 | 66 | 61 | 65 | 68 | 73 | 76 | 81 | 73 | 76 | 78 | 83 | 90 | 95 | ||
60 | 43 | 46 | 45 | 49 | 51 | 54 | 53 | 55 | 57 | 61 | 64 | 57 | 62 | 65 | 67 | 71 | 66 | 69 | 73 | 76 | 80 | 85 | 75 | 77 | 80 | 85 | 93 | 97 | |||
100 | 90 | 75 | 40 | 43 | 43 | 45 | 48 | 50 | 49 | 52 | 54 | 56 | 59 | 53 | 59 | 61 | 63 | 66 | 62 | 65 | 69 | 72 | 76 | 80 | 70 | 73 | 76 | 79 | 82 | 85 | |
65 | 41 | 45 | 44 | 47 | 49 | 51 | 51 | 53 | 56 | 58 | 61 | 55 | 61 | 64 | 66 | 68 | 64 | 67 | 72 | 75 | 79 | 83 | 72 | 76 | 78 | 81 | 85 | 89 | |||
80 | 70 | 42 | 45 | 45 | 48 | 49 | 52 | 50 | 53 | 55 | 57 | 60 | 54 | 60 | 62 | 64 | 68 | 63 | 66 | 70 | 73 | 78 | 81 | 71 | 74 | 77 | 80 | 84 | 88 | ||
60 | 43 | 46 | 47 | 49 | 50 | 53 | 52 | 54 | 57 | 60 | 63 | 56 | 62 | 64 | 67 | 70 | 65 | 69 | 72 | 75 | 80 | 84 | 74 | 76 | 79 | 82 | 87 | 92 | |||
Диаметры ступеней, мм | Общая длина L, мм | ||||||||||||||||||||||
500 | 600 | 750 | 1000 | ||||||||||||||||||||
D | Dl | D2 | D3 | Длина l1, мм | |||||||||||||||||||
200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | 400 | 600 | 800 | ||||||||||||
Длина l2, мм | |||||||||||||||||||||||
100 | 150 | 200 | 300 | 150 | 150 | 250 | 250 | 400 | 200 | 200 | 300 | 200 | 400 | 150 | 250 | 200 | 400 | 350 | 600 | ||||
Длина l3, мм | |||||||||||||||||||||||
50 | 75 | 100 | 150 | 75 | 75 | 125 | 100 | 200 | 100 | 100 | 150 | 100 | 200 | 75 | 125 | 100 | 200 | 150 | 300 | ||||
Штучное время, мин. | |||||||||||||||||||||||
150 | 135 | 125 | 115 | 44 | 46 | 49 | 51 | 48 | 51 | 53 | 54 | 57 | 53 | 57 | 59 | 61 | 65 | 64 | 67 | 70 | 73 | 75 | 79 |
105 | 45 | 48 | 51 | 54 | 50 | 53 | 55 | 58 | 61 | 55 | 60 | 63 | 64 | 67 | 66 | 70 | 73 | 77 | 80 | 85 | |||
110 | 95 | 46 | 50 | 54 | 58 | 52 | 55 | 58 | 61 | 65 | 58 | 62 | 66 | 67 | 72 | 69 | 73 | 76 | 81 | 84 | 91 | ||
120 | 110 | 100 | 46 | 51 | 54 | 56 | 52 | 55 | 57 | 60 | 62 | 56 | 62 | 64 | 68 | 70 | 69 | 71 | 76 | 80 | 83 | 88 | |
90 | 47 | 52 | 55 | 57 | 53 | 56 | 58 | 61 | 64 | 58 | 64 | 66 | 69 | 72 | 70 | 72 | 77 | 82 | 85 | 91 | |||
100 | 90 | 48 | 53 | 56 | 59 | 54 | 57 | 60 | 63 | 66 | 59 | 65 | 67 | 70 | 74 | 71 | 74 | 79 | 84 | 88 | 94 | ||
80 | 50 | 55 | 58 | 61 | 56 | 59 | 62 | 65 | 68 | 60 | 67 | 69 | 72 | 76 | 73 | 76 | 81 | 85 | 90 | 96 | |||
Диаметры ступеней, мм | Общая длина L, мм | |||||||||||||||
1250 | 1500 | |||||||||||||||
D | Dl | D2 | D3 | Длина l1, мм | ||||||||||||
500 | 750 | 1000 | 600 | 900 | 1200 | |||||||||||
Длина l2, мм | ||||||||||||||||
200 | 350 | 200 | 400 | 400 | 700 | 250 | 400 | 400 | 700 | 400 | 650 | 900 | ||||
Длина l3, мм | ||||||||||||||||
100 | 200 | 100 | 200 | 200 | 350 | 100 | 200 | 200 | 350 | 200 | 300 | 450 | ||||
Штучное время, мин. | ||||||||||||||||
150 | 135 | 125 | 115 | 72 | 75 | 78 | 81 | 85 | 88 | 85 | 88 | 94 | 96 | 97 | 100 | 103 |
105 | 74 | 78 | 80 | 84 | 89 | 94 | 88 | 91 | 97 | 102 | 100 | 105 | 109 | |||
110 | 95 | 77 | 81 | 83 | 88 | 92 | 100 | 91 | 95 | 101 | 108 | 105 | 111 | 116 | ||
120 | 110 | 100 | 77 | 80 | 85 | 88 | 94 | 97 | 91 | 94 | 102 | 104 | 107 | 110 | 112 | |
90 | 79 | 82 | 86 | 91 | 96 | 100 | 93 | 96 | 104 | 107 | 109 | 112 | 115 | |||
90 | 81 | 83 | 88 | 93 | 98 | 103 | 94 | 98 | 106 | 109 | 112 | 115 | 119 | |||
100 | 80 | 82 | 85 | 90 | 95 | 100 | 105 | 96 | 100 | 109 | 113 | 116 | 120 | 124 | ||
Время на проточку одной канавки, фаски, галтели, мин.
Проточка | Диаметр, мм | |||||
30 | 50 | 75 | 100 | 125 | 150 | |
Время, мин. | ||||||
Канавки | 0,5 | 0,55 | 0,60 | 0,65 | 0,70 | 0,70 |
Галтели | 0,3 | 0,35 | 0,4 | 0,45 | 0,5 | 0,55 |
Фаски | 0,4 | 0,45 | 0,5 | |||
Примечания:
1. При дополнительной обработке поверхностей, не предусмотренных данным вариантом, к времени по карте прибавлять неполное штучное время из карт 21 - 44.
2. При обработке улучшенных сталей и сталей других марок с временным сопротивлением разрыву не свыше 75 кг/мм2 время по карте умножать на коэффициент K = 1,15.
3. Время дано на предварительную и получистовую обработку по 5 - 4 классам точности. При обработке по 3 классу точности время на каждую обрабатываемую ступень прибавлять из карты 18.
4. При обработке валов с двусторонним расположением ступеней штучное время определять, как указано в методических указаниях, и уменьшать по карте 20.
Подготовительно-заключительное время, мин. | 10 |
ОБРАБОТКА ЧЕТЫРЕХСТУПЕНЧАТЫХ ВАЛОВ ПО II ВАРИАНТУ ТИПОВОГО ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА Сталь конструкционная углеродистая 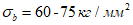 | Токарно-винторезные станки | |||||||||||||||||||||||
Резцы с пластинками Т5К10, Т15К6 | ||||||||||||||||||||||||
Карта 16 | ||||||||||||||||||||||||
Содержание операций см. в карте 14 | ||||||||||||||||||||||||
Диаметры ступеней, мм | N операции | Общая длина L, мм | ||||||||||||||||||||||
150 | 200 | 300 | 400 | 500 | 600 | 750 | ||||||||||||||||||
D | D1 | D2 | D3 | Длина l1, мм | ||||||||||||||||||||
125 | 150 | 200 | 250 | 150 | 300 | 200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | ||||||||||
Длина l2, мм | ||||||||||||||||||||||||
100 | 100 | 100 | 125 | 100 | 150 | 100 | 150 | 200 | 300 | 150 | 150 | 250 | 250 | 400 | 200 | 200 | 300 | 200 | 350 | |||||
Длина l3, мм | ||||||||||||||||||||||||
50 | 50 | 50 | 75 | 50 | 75 | 50 | 75 | 100 | 150 | 75 | 175 | 125 | 100 | 200 | 100 | 100 | 150 | 100 | 200 | |||||
Штучное время, мин. | ||||||||||||||||||||||||
50 | 40 | 30 | 24 | 3 | 6,0 | 6,7 | 7,5 | 8,0 | 8,3 | 9,1 | 8,8 | 9,6 | 9,7 | 10,2 | - | - | - | - | - | - | - | - | - | - |
5 | 5,6 | 6,0 | 7,0 | 7,8 | 8,5 | 8,0 | - | - | - | - | - | - | - | - | - | - | ||||||||
60 | 52 | 44 | 38 | 3 | 7,2 | 8 | 9,0 | 9,5 | 9,6 | 10,3 | 11,6 | 11,4 | 11,8 | 12,6 | 12,5 | 12,9 | 13,6 | 13,5 | 14,6 | - | - | - | - | - |
5 | 6,9 | 7,5 | 8,4 | 8,9 | 9,5 | 10,7 | 10 | 12 | 12,7 | 11,7 | - | - | - | - | - | |||||||||
30 | 3 | 8,1 | 8,9 | 9,8 | 10,5 | 10,5 | 11,3 | 11,5 | 12,4 | 12,9 | 14,1 | 13,5 | 13,9 | 15 | 14,6 | 16,2 | - | - | - | - | - | |||
5 | 6,4 | 7,0 | 8,0 | 8,4 | 9 | 10,3 | 9,5 | 11,6 | 12,2 | 11 | - | - | - | - | - | |||||||||
75 | 65 | 50 | 40 | 3 | - | 9,0 | 9,9 | 10,5 | 11 | 12,2 | 12 | 12,5 | 13,4 | 14 | 12,8 | 13,6 | 14,3 | 14,6 | 15 | 16,5 | 17,5 | 18,5 | 19 | 20 |
5 | - | 10 | 11,2 | 10 | 12,5 | 11,5 | 13,5 | 13 | 14,5 | 14 | 13,5 | 18 | 18,5 | 19 | ||||||||||
30 | 3 | - | 10 | 10,5 | 11,4 | 11,8 | 13 | 12,5 | 13,8 | 14,5 | 15,6 | 14 | 14,5 | 15,7 | 15,5 | 17 | 18 | 19 | 20 | 20 | 22 | |||
5 | - | 9,5 | 10,8 | 10 | 12 | 11 | 13 | 12,5 | 14 | 13 | 12,5 | 19 | 18 | 18,5 | ||||||||||
Диаметры ступеней, мм | N операции | Общая длина L, мм | ||||||||||||||||||||||||||
300 | 400 | 500 | 600 | 750 | 1000 | |||||||||||||||||||||||
D | D1 | D2 | D3 | Длина l1, мм | ||||||||||||||||||||||||
200 | 250 | 150 | 300 | 200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | 400 | 600 | 800 | |||||||||||||
Длина l2, мм | ||||||||||||||||||||||||||||
100 | 125 | 100 | 150 | 100 | 150 | 200 | 300 | 150 | 150 | 250 | 250 | 400 | 200 | 200 | 300 | 200 | 350 | 150 | 250 | 200 | 400 | 350 | 600 | |||||
Длина l3, мм | ||||||||||||||||||||||||||||
50 | 75 | 50 | 175 | 50 | 75 | 100 | 150 | 75 | 75 | 125 | 100 | 200 | 100 | 100 | 150 | 100 | 200 | 75 | 125 | 100 | 200 | 150 | 300 | |||||
Штучное время, мин. | ||||||||||||||||||||||||||||
75 | 50 | 40 | 30 | 3 | 11 | 11,8 | 14,3 | 17,1 | 15,4 | 17,8 | 19,5 | 20 | 17,3 | 19 | 20 | 21,5 | 22,5 | 22 | 24 | 25 | 28 | 29,5 | - | - | - | - | - | - |
5 | 10 | 11,5 | 12,5 | 11,8 | 13,5 | 12,5 | 17,5 | 17 | ||||||||||||||||||||
100 | 90 | 75 | 60 | 3 | 11,3 | 12,6 | 14,5 | 16 | 19,5 | 21 | 22 | 24 | 21 | 22 | 24 | 23 | 25 | 22 | 24 | 26 | 24 | 27 | 26 | 29 | 27 | 32 | 28 | 35 |
5 | 12,5 | 16 | 23 | 26 | 25 | 24 | 27 | 26 | 32 | 31 | 30 | |||||||||||||||||
50 | 3 | 12 | 13,5 | 15,5 | 17 | 20 | 22 | 23 | 25 | 22 | 24 | 25 | 24 | 26 | 24 | 25 | 27 | 25 | 28 | 27 | 30 | 28 | 33 | 30 | 36 | |||
5 | 12 | 15 | 20 | 24 | 22 | 23 | 22 | 25 | 26 | 28 | 31 | |||||||||||||||||
75 | 60 | 40 | 3 | 16 | 17,5 | 19 | 22 | 24 | 26 | 28 | 30 | 27 | 28 | 30 | 31 | 33 | 29 | 30 | 33 | 32 | 36 | 33 | 35 | 36 | 40 | 39 | 45 | |
5 | 12 | 16 | 23 | 22 | 24 | 23 | 26 | 25 | 31 | 30 | 29 | |||||||||||||||||
50 | 30 | 3 | 19 | 20 | 21 | 24 | 26 | 28 | 31 | 33 | 29 | 31 | 33 | 34 | 36 | 31 | 34 | 36 | 37 | 40 | 36 | 38 | 40 | 43 | 45 | 50 | ||
5 | 11 | 15 | 22 | 21 | 23 | 22 | 25 | 24 | 30 | 29 | 28 | |||||||||||||||||
Диаметры ступеней, мм | N операции | Общая длина L, мм | ||||||||||||||||||||||||||||||
400 | 600 | 750 | 1000 | 1250 | ||||||||||||||||||||||||||||
D | D1 | D2 | D3 | Длина l1, мм | ||||||||||||||||||||||||||||
150 | 300 | 200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | 400 | 600 | 800 | 500 | 750 | 1000 | ||||||||||||||||
Длина l2, мм | ||||||||||||||||||||||||||||||||
100 | 150 | 100 | 150 | 200 | 300 | 150 | 150 | 250 | 250 | 400 | 200 | 200 | 300 | 200 | 400 | 150 | 250 | 200 | 400 | 350 | 600 | 200 | 350 | 200 | 400 | 400 | 700 | |||||
Длина l3, мм | ||||||||||||||||||||||||||||||||
50 | 75 | 50 | 75 | 100 | 150 | 75 | 75 | 125 | 100 | 200 | 100 | 100 | 150 | 100 | 200 | 75 | 125 | 100 | 200 | 150 | 300 | 100 | 200 | 100 | 200 | 200 | 350 | |||||
Штучное время, мин. | ||||||||||||||||||||||||||||||||
125 | 100 | 90 | 75 | 3 | 22 | 24 | 24 | 26 | 26 | 28 | 27 | 28 | 30 | 29 | 33 | 30 | 31 | 34 | 32 | 37 | 35 | 38 | 37 | 41 | 39 | 45 | 42 | 46 | 42 | 48 | 47 | 53 |
5 | 20 | 21 | 25 | 24 | 27 | 26 | 30 | 29 | 36 | 35 | ||||||||||||||||||||||
60 | 3 | 26 | 27 | 27 | 28 | 29 | 32 | 32 | 34 | 35 | 33 | 37 | 35 | 36 | 38 | 39 | 41 | 40 | 42 | 42 | 45 | 44 | 49 | 47 | 51 | 47 | 51 | 52 | 58 | |||
5 | 20 | 21 | 25 | 24 | 27 | 26 | 30 | 29 | 36 | 35 | 34 | |||||||||||||||||||||
80 | 70 | 3 | 24 | 27 | 26 | 28 | 29 | 32 | 31 | 32 | 34 | 33 | 38 | 35 | 36 | 38 | 36 | 42 | 38 | 42 | 40 | 45 | 43 | 48 | 45 | 50 | 46 | 51 | 49 | 56 | ||
5 | 19 | 20 | 23 | 22 | 26 | 25 | 28 | 27 | 32 | 31 | 30 | |||||||||||||||||||||
60 | 3 | 28 | 32 | 30 | 34 | 34 | 38 | 35 | 36 | 40 | 33 | 44 | 40 | 41 | 44 | 41 | 49 | 44 | 48 | 46 | 51 | 49 | 54 | 52 | 57 | 53 | 57 | 60 | 71 | |||
5 | 19 | 20 | 23 | 22 | 25 | 28 | 27 | 32 | 31 | 30 | ||||||||||||||||||||||
100 | 90 | 75 | 3 | 26 | 27 | 27 | 29 | 29 | 31 | 32 | 33 | 34 | 33 | 36 | 36 | 35 | 37 | 37 | 40 | 40 | 43 | 42 | 46 | 44 | 48 | 47 | 50 | 48 | 52 | 53 | 57 | |
5 | 20 | 21 | 24 | 23 | 26 | 25 | 29 | 28 | 35 | 34 | ||||||||||||||||||||||
Диаметры ступеней, мм | N операции | Общая длина L, мм | ||||||||||||||||||||||||||||||
400 | 500 | 600 | 750 | 1000 | 1250 | |||||||||||||||||||||||||||
D | D1 | D2 | D3 | Длина l1, мм | ||||||||||||||||||||||||||||
150 | 300 | 200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | 400 | 600 | 800 | 500 | 750 | 1000 | ||||||||||||||||
Длина l2, мм | ||||||||||||||||||||||||||||||||
100 | 150 | 100 | 150 | 200 | 300 | 150 | 150 | 250 | 250 | 400 | 200 | 200 | 300 | 200 | 350 | 150 | 250 | 200 | 400 | 350 | 600 | 200 | 350 | 200 | 400 | 400 | 700 | |||||
Длина l3, мм | ||||||||||||||||||||||||||||||||
50 | 75 | 50 | 75 | 100 | 150 | 75 | 75 | 125 | 100 | 200 | 100 | 100 | 150 | 250 | 200 | 70 | 125 | 100 | 200 | 150 | 300 | 100 | 200 | 100 | 200 | 200 | 350 | |||||
Штучное время, мин. | ||||||||||||||||||||||||||||||||
125 | 100 | 90 | 65 | 3 | 27 | 28 | 28 | 29 | 31 | 33 | 32 | 33 | 35 | 34 | 38 | 36 | 37 | 39 | 38 | 42 | 41 | 43 | 43 | 48 | 47 | 51 | 49 | 52 | 49 | 53 | 54 | 59 |
5 | 23 | 24,5 | 24 | 28 | 27 | 30 | 34 | 32 | 38 | 37 | ||||||||||||||||||||||
80 | 70 | 3 | 26 | 28 | 26 | 30 | 30 | 32 | 33 | 33 | 35 | 35 | 38 | 36 | 37 | 39 | 38 | 42 | 41 | 44 | 43 | 47 | 46 | 51 | 48 | 51 | 49 | 52 | 53 | 60 | ||
5 | 23 | 24,5 | 24 | 28 | 27 | 30 | 34 | 32 | 39 | 37 | ||||||||||||||||||||||
60 | 3 | 27 | 29 | 28 | 31 | 32 | 34 | 34 | 35 | 37 | 36 | 40 | 37 | 38 | 40 | 39 | 44 | 42 | 45 | 45 | 49 | 48 | 53 | 50 | 53 | 51 | 55 | 57 | 63 | |||
5 | 23 | 24,5 | 24 | 28 | 27 | 30 | 29 | 34 | 32 | 39 | 37 | 38 | ||||||||||||||||||||
Диаметры ступеней, мм | N операции | Общая длина L, мм | ||||||||||||||||
500 | 600 | 750 | ||||||||||||||||
D | D1 | D2 | D3 | Длина l1, мм | ||||||||||||||
200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | ||||||||||
Длина l2, мм | ||||||||||||||||||
100 | 150 | 200 | 300 | 150 | 150 | 250 | 250 | 400 | 200 | 200 | 300 | 200 | 400 | |||||
Длина l3, мм | ||||||||||||||||||
50 | 75 | 100 | 150 | 75 | 75 | 125 | 100 | 200 | 100 | 100 | 150 | 100 | 200 | |||||
Штучное время, мин. | ||||||||||||||||||
150 | 135 | 125 | 115 | 3 | 24 | 26 | 28 | 30 | 27 | 28 | 30 | 31 | 33 | 30 | 32 | 34 | 34 | 38 |
5 | 28 | 29 | 30 | 31 | 33 | 34 | ||||||||||||
105 | 3 | 27 | 29 | 31 | 34 | 30 | 31 | 34 | 34 | 38 | 33 | 35 | 38 | 37 | 42 | |||
5 | 28 | 28 | 30 | 31 | 34 | 33 | ||||||||||||
110 | 100 | 3 | 26 | 28 | 32 | 35 | 32 | 33 | 36 | 37 | 42 | 35 | 37 | 40 | 39 | 45 | ||
5 | 28 | 27 | 30 | 29 | 32 | 32 | ||||||||||||
90 | 28 | 30 | 35 | 38 | 33 | 34 | 38 | 38 | 44 | 36 | 39 | 43 | 41 | 48 | ||||
28 | 28 | 30 | 29 | 33 | ||||||||||||||
Диаметры ступеней, мм | N операции | Общая длина L, мм | |||||||||||||||||||||
1000 | 1250 | 1500 | |||||||||||||||||||||
D | D1 | D2 | D3 | Длина l1, мм | |||||||||||||||||||
400 | 600 | 800 | 500 | 750 | 1000 | 600 | 900 | 1200 | |||||||||||||||
Длина l2, мм | |||||||||||||||||||||||
150 | 250 | 200 | 400 | 350 | 600 | 200 | 350 | 200 | 400 | 400 | 700 | 250 | 400 | 400 | 700 | 400 | 650 | 900 | |||||
Длина l3, мм | |||||||||||||||||||||||
75 | 125 | 100 | 200 | 150 | 300 | 100 | 200 | 100 | 200 | 200 | 350 | 100 | 200 | 200 | 350 | 200 | 300 | 450 | |||||
Штучное время, мин. | |||||||||||||||||||||||
150 | 135 | 125 | 115 | 3 | 35 | 37 | 38 | 42 | 41 | 46 | 39 | 42 | 42 | 47 | 47 | 52 | 47 | 50 | 51 | 57 | 53 | 56 | 60 |
5 | 39 | 38 | 38 | 42 | 42 | 41 | 49 | 48 | |||||||||||||||
105 | 3 | 38 | 41 | 41 | 47 | 45 | 52 | 42 | 47 | 45 | 50 | 51 | 59 | 50 | 54 | 55 | 63 | 58 | 63 | 68 | |||
5 | 39 | 38 | 37 | 42 | 41 | 42 | 48 | 49 | |||||||||||||||
110 | 100 | 3 | 39 | 42 | 43 | 49 | 47 | 57 | 45 | 50 | 48 | 53 | 54 | 67 | 53 | 57 | 58 | 71 | 62 | 70 | 78 | ||
5 | 39 | 38 | 37 | 42 | 41 | 41 | 49 | 48 | |||||||||||||||
90 | 3 | 41 | 45 | 46 | 51 | 50 | 62 | 46 | 52 | 49 | 55 | 56 | 70 | 55 | 59 | 61 | 75 | 64 | 73 | 82 | |||
5 | 39 | 39 | 37 | 42 | 41 | 41 | 49 | 48 | |||||||||||||||
Диаметры ступеней, мм | N операции | Общая длина L, мм | ||||||||||||||||
500 | 600 | 750 | ||||||||||||||||
D | D1 | D2 | D3 | Длина l1, мм | ||||||||||||||
200 | 300 | 400 | 250 | 350 | 500 | 300 | 450 | 600 | ||||||||||
Длина l2, мм | ||||||||||||||||||
100 | 150 | 200 | 300 | 150 | 150 | 250 | 250 | 400 | 200 | 200 | 300 | 200 | 400 | |||||
Длина l3, мм | ||||||||||||||||||
50 | 75 | 100 | 150 | 75 | 75 | 125 | 100 | 200 | 100 | 100 | 150 | 100 | 200 | |||||
Штучное время, мин. | ||||||||||||||||||
150 | 120 | 110 | 100 | 3 | 29 | 32 | 35 | 37 | 33 | 35 | 37 | 40 | 42 | 36 | 41 | 42 | 46 | 49 |
5 | 28 | 27 | 29 | 30 | 32 | 31 | ||||||||||||
90 | 3 | 30 | 33 | 37 | 39 | 34 | 36 | 38 | 41 | 44 | 37 | 42 | 44 | 47 | 52 | |||
5 | 28 | 27 | 29 | 30 | 32 | 31 | ||||||||||||
100 | 90 | 3 | 31 | 34 | 38 | 40 | 35 | 37 | 39 | 43 | 45 | 39 | 43 | 45 | 48 | 52 | ||
5 | 28 | 27 | 29 | 31 | ||||||||||||||
80 | 3 | 32 | 36 | 39 | 41 | 36 | 1 38 | 40 | 43 | 47 | 40 | 44 | 46 | 49 | 53 | |||
5 | 28 | 27 | 29 | 31 | ||||||||||||||
Диаметры ступеней, мм | Общая длина L, мм | ||||||||||||||||||||||
1000 | 1250 | 1500 | |||||||||||||||||||||
D | D1 | D2 | D3 | N операции | Длина l1, мм | ||||||||||||||||||
400 | 600 | 800 | 500 | 750 | 1000 | 600 | 900 | 1200 | |||||||||||||||
Длина l2, мм | |||||||||||||||||||||||
150 | 250 | 200 | 400 | 350 | 600 | 200 | 350 | 200 | 400 | 400 | 700 | 250 | 400 | 400 | 700 | 400 | 650 | 900 | |||||
Длина l3, мм | |||||||||||||||||||||||
75 | 125 | 100 | 200 | 150 | 300 | 100 | 200 | 100 | 200 | 200 | 350 | 100 | 200 | 200 | 350 | 200 | 300 | 450 | |||||
Штучное время, мин. | |||||||||||||||||||||||
150 | 120 | 110 | 100 | 3 | 43 | 44 | 50 | 53 | 56 | 60 | 48 | 51 | 56 | 59 | 65 | 69 | 58 | 61 | 68 | 72 | 68 | 72 | 75 |
5 | 39 | 37 | 36 | 41 | 40 | 48 | 47 | 46 | |||||||||||||||
90 | 3 | 44 | 46 | 51 | 55 | 57 | 63 | 50 | 53 | 58 | 61 | 67 | 73 | 60 | 63 | 70 | 75 | 71 | 75 | 79 | |||
5 | 29 | 37 | 36 | 41 | 40 | 48 | 47 | 46 | |||||||||||||||
100 | 90 | 3 | 44 | 47 | 52 | 57 | 59 | 64 | 51 | 55 | 59 | 64 | 69 | 74 | 59 | 63 | 68 | 72 | 68 | 72 | 75 | ||
5 | 38 | 37 | 36 | 41 | 40 | 39 | 48 | 47 | 46 | ||||||||||||||
80 | 3 | 46 | 48 | 54 | 59 | 61 | 66 | 53 | 57 | 61 | 66 | 70 | 76 | 62 | 64 | 70 | 75 | 73 | 78 | 86 | |||
5 | 38 | 37 | 36 | 41 | 40 | 39 | 48 | 47 | 46 | ||||||||||||||
Время на проточку одной канавки, фаски, галтели добавлять
к операции 5
Проточка | Диаметр D, мм | |||||
30 | 50 | 75 | 100 | 125 | 150 | |
Время, мин. | ||||||
Канавки | 0,5 | 0,55 | 0,6 | 0,65 | 0,7 | 0,75 |
Галтели | 0,3 | 0,35 | 0,4 | 0,45 | 0,5 | 0,55 |
Фаски | 0,4 | 0,45 | 0,5 | |||
Примечания:
1. При дополнительной обработке поверхностей, не предусмотренных данным вариантом, к времени по карте прибавлять неполное штучное время из карт 21 - 44.
2. Операция 3 - предварительная обработка детали до термической обработки, операция 5 - получистовой обработка детали после термической обработки.
3. Время на получистовую обработку (опер. 5) дано по 5 - 4 классам точности. При обработке по 3 классу точности время на каждую обрабатываемую ступень прибавлять из карты 19.
4. При обработке валов с двусторонним расположением ступеней штучное время определять, как указано в методических 2 указаниях в примере расчета, и уменьшать по карте 20.
ОБРАБОТКА ПОВЕРХНОСТИ  ПО 5 - 4 КЛАССАМ ТОЧНОСТИ Сталь конструкционная углеродистая 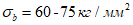 | Токарно-винторезные станки | ||||||||||||
Резцы с пластинками Т5К10, Т15К6 | |||||||||||||
Карта 17 | |||||||||||||
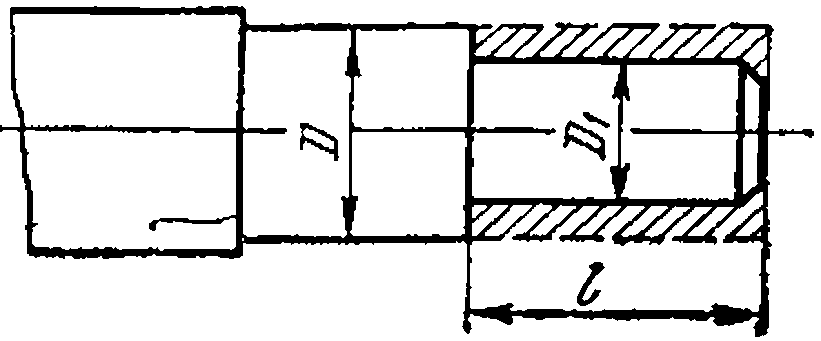 | |||||||||||||
Мощность станков N, квт | Диаметры поверхности, мм, до | Длина поверхности l, мм, до | |||||||||||
50 | 75 | 96 | 120 | 150 | 190 | 240 | 300 | 380 | 480 | 600 | |||
D | D1 | Время, мин. | |||||||||||
14 | 120 | 112 | 3,5 | 3,9 | 4,2 | 4,8 | 5,5 | 6,0 | 7,0 | 7,5 | 9,0 | 10,5 | 12,5 |
102 | 4,9 | 5,5 | 6,0 | 6,5 | 7,5 | 8,0 | 9,5 | 10,5 | 13 | 14,5 | 17 | ||
96 | 5,0 | 5,6 | 6,0 | 7,0 | 8,0 | 9,0 | 10 | 11 | 14 | 16 | 19 | ||
96 | 86 | 2,8 | 3,1 | 3,5 | 4,0 | 4,3 | 4,9 | 5,5 | 6,0 | 7,5 | 8,5 | 10 | |
76 | 4,0 | 4,4 | 4,9 | 5,5 | 6,0 | 7,0 | 7,5 | 8,5 | 10,5 | 12 | 14 | ||
72 | 4,1 | 4,6 | 5,0 | 6,0 | 6,5 | 7,5 | 8,0 | 9,0 | 11 | 13 | 15 | ||
72 | 62 | 2,7 | 2,8 | 3,0 | 3,5 | 3,6 | 4,1 | 4,4 | 4,9 | 6,0 | 7,0 | 8,0 | |
52 | 3,8 | 4,0 | 4,3 | 4,9 | 5,0 | 6,0 | 6,5 | 7,0 | 8,5 | 9,5 | 11 | ||
7,8 | 96 | 86 | 3,1 | 3,5 | 4,0 | 4,5 | 5,0 | 6,0 | 6,5 | 7,5 | 9,0 | 11 | 12,5 |
76 | 4,5 | 5,0 | 6,0 | 6,5 | 7,5 | 8,5 | 10 | 11 | 14 | 16,5 | 19 | ||
72 | 4,9 | 5,5 | 6,5 | 7,5 | 8,5 | 10 | 11,5 | 13 | 16 | 19 | 23 | ||
72 | 62 | 2,9 | 3,2 | 3,5 | 4,0 | 4,3 | 4,9 | 5,5 | 6,0 | 7,0 | 8,0 | 9,5 | |
52 | 4,2 | 4,8 | 5,5 | 6,0 | 6,5 | 7,5 | 8,0 | 9,0 | 10,5 | 12 | 15 | ||
52 | 44 | 2,6 | 2,9 | 3,1 | 3,4 | 3,6 | 4,0 | 4,5 | 4,9 | 6,0 | 6,7 | 7,5 | |
40 | 3,5 | 3,8 | 4,0 | 4,4 | 4,6 | 4,9 | 5,5 | 6,0 | 7,5 | 9,0 | 10,5 | ||
40 | 34 | 2,5 | 2,7 | 2,8 | 3,1 | 3,3 | 3,5 | 3,7 | 4,2 | 5,0 | 6,0 | 7,0 | |
30 | 2,6 | 2,9 | 3,1 | 3,4 | 3,6 | 4,0 | 4,4 | 4,9 | 5,9 | 6,7 | 7,5 | ||
30 | 26 | 2,4 | 2,5 | 2,6 | 2,9 | 3,0 | 3,1 | 3,5 | - | - | - | - | |
20 | 2,4 | 2,5 | 2,6 | 2,9 | 3,1 | 3,3 | 3,7 | - | - | - | - | ||
4,3 | 52 | 44 | 2,8 | 3,1 | 3,4 | 3,9 | 4,2 | 4,7 | 5,3 | 5,9 | 7,0 | 8,2 | 9,4 |
40 | 3,7 | 4,1 | 4,4 | 5,0 | 5,5 | 6,0 | 6,8 | 7,4 | 8,5 | 9,7 | 11,5 | ||
40 | 34 | 2,7 | 2,8 | 3,0 | 3,5 | 3,7 | 4,0 | 4,5 | 4,9 | 5,5 | 6,5 | 7,0 | |
30 | 2,8 | 3,1 | 3,4 | 3,8 | 4,2 | 4,7 | 5,5 | 6,0 | 7,0 | 8,0 | 9,5 | ||
30 | 24 | 2,4 | 2,6 | 2,6 | 3,0 | 3,1 | 3,3 | 3,6 | - | - | - | - | |
20 | 2,5 | 2,7 | 2,8 | 3,3 | 3,5 | 3,8 | 4,4 | - | - | - | - | ||
ОБРАБОТКА СТУПЕНИ ПО 3 КЛАССУ ТОЧНОСТИ (I ВАРИАНТ ОБРАБОТКИ ВАЛОВ) Сталь конструкционная углеродистая 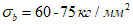 | Токарно-винторезные станки | ||||||||||||||||||||||
Резцы с пластинками Т15К6 | |||||||||||||||||||||||
Карта 18 | |||||||||||||||||||||||
Диаметр обрабатываемой поверхности D, мм | Длина обрабатываемой поверхности L, мм | ||||||||||||||||||||||
25 | 50 | 75 | 100 | 125 | 150 | 200 | 250 | 300 | 350 | 400 | 450 | 500 | 600 | 700 | 800 | 900 | 1000 | 1100 | 1200 | 1300 | 1400 | 1500 | |
Время на проход, мин. | |||||||||||||||||||||||
30 | 1,1 | 1,15 | 1,2 | 1,3 | 1,6 | 1,7 | 1,8 | 1,9 | 2,0 | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
50 | 1,5 | 1,55 | 1,6 | 1,7 | 2,3 | 2,4 | 2,5 | 2,6 | 2,8 | 2,9 | 3,1 | 3,2 | 3,4 | - | - | - | - | - | - | - | - | - | - |
75 | 1,5 | 1,65 | 1,8 | 2,0 | 2,6 | 2,8 | 3,0 | 3,3 | 3,6 | 3,9 | 4,1 | 4,1 | 4,7 | 5,8 | 6,4 | - | - | - | - | - | - | - | - |
100 | 1,6 | 1,7 | 1,9 | 2,1 | 2,8 | 3,0 | 3,3 | 3,6 | 4,0 | 4,4 | 4,7 | 5,1 | 5,5 | 6,7 | 7,4 | 8,2 | 8,8 | 9,6 | - | - | - | - | - |
125 | 1,8 | 2,0 | 2,3 | 2,5 | 3,3 | 3,5 | 3,9 | 4,4 | 4,8 | 5,3 | 5,7 | 6,2 | 6,6 | 8,2 | 9,1 | 10 | 11 | 12 | 14 | 15 | - | - | - |
150 | 1,9 | 2,1 | 2,4 | 2,7 | 3,6 | 3,9 | 4,3 | 4,9 | 5,5 | 6,0 | 6,6 | 7,2 | 7,8 | 9,5 | 10,5 | 12 | 13 | 14 | 17 | 18 | 19 | 20 | 21 |
ОБРАБОТКА СТУПЕНИ ПО 3 КЛАССУ ТОЧНОСТИ (II ВАРИАНТ ОБРАБОТКИ ВАЛОВ) Сталь конструкционная углеродистая 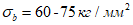 | Токарно-винторезные станки | ||||||||||||||||||||||
Резцы с пластинками Т15К6 | |||||||||||||||||||||||
Карта 19 | |||||||||||||||||||||||
Диаметр обработки D, мм | Длина обрабатываемой поверхности L, мм | ||||||||||||||||||||||
25 | 50 | 75 | 100 | 125 | 150 | 200 | 250 | 300 | 350 | 400 | 450 | 500 | 600 | 700 | 800 | 900 | 1000 | 1100 | 1200 | 1300 | 1400 | 1500 | |
Время на проход, мин. | |||||||||||||||||||||||
30 | 1,2 | 1,25 | 1,3 | 1,4 | 1,6 | 1,8 | 2,0 | 2,1 | 2,2 | - | - | - | - | - | - | - | - | - | - | - | - | - | - |
50 | 1,6 | 1,7 | 1,8 | 1,9 | 2,5 | 2,6 | 2,8 | 2,9 | 3,1 | 3,2 | 3,4 | 3,5 | 3,8 | - | - | - | - | - | - | - | - | - | - |
75 | 1,7 | 1,8 | 2,0 | 2,2 | 2,9 | 3,1 | 3,3 | 3,6 | 4,0 | 4,3 | 4,5 | 4,9 | 5,2 | 6,4 | 7,0 | - | - | - | - | - | - | - | - |
100 | 1,8 | 1,9 | 2,1 | 2,4 | 3,1 | 3,3 | 3,6 | 4,0 | 4,4 | 4,9 | 5,2 | 5,6 | 6,1 | 7,4 | 8,2 | 9,0 | 9,7 | 10,6 | - | - | - | - | - |
25 | 2,0 | 2,2 | 2,5 | 2,8 | 3,6 | 3,9 | 4,4 | 4,9 | 5,3 | 5,8 | 6,3 | 6,8 | 7,3 | 9,0 | 10 | 11 | 12 | 13,2 | 15,4 | 16,5 | - | - | - |
150 | 2,1 | 2,3 | 2,6 | 3,0 | 4,0 | 4,3 | 4,8 | 5,4 | 6,1 | 6,6 | 7,3 | 7,9 | 8,6 | 10,5 | 11,5 | 13,2 | 14,3 | 15,5 | 18,5 | 20 | 21 | 22 | 23 |
Токарно-винторезные станки | ||||||
Карта 20 | ||||||
При обработке валов по I варианту с двухсторонним расположением ступеней штучное время уменьшать по следующей таблице: | ||||||
Вес детали, кг до | ||||||
5 | 10 | 20 | 30 | 50 | 100 | св. 100 |
Время, мин. | ||||||
2 | 3,5 | 4,5 | 7,5 | 13,5 | 15,5 | 18 |
При обработке валов по II варианту с двухсторонним расположением ступеней штучное время уменьшать по следующей таблице:
Вес детали, кг, до | ||||||
5 | 10 | 20 | 30 | 50 | 100 | св. 100 |
Время, мин. | ||||||
1,5 | 2,0 | 3,0 | 5,4 | 9,5 | 11 | 13 |
Токарно-винторезные станки | |||||||||||||||
Карта 21 | |||||||||||||||
Время на установку и снятие детали | |||||||||||||||
N позиции | Способ установки детали и характер выверки | Вручную | Мостовым краном | ||||||||||||
Вес детали кг, до | |||||||||||||||
0,2 | 1,0 | 3 | 5 | 8 | 12 | 20 | 30 | 50 | 100 | 200 | |||||
Время, мин. | |||||||||||||||
1 | В самоцентрирующем патроне с ручным зажимом ключом (диаметр патрона до 300 мм) | В кулачках с поджатием задним центром | без люнета | без выверки | 0,38 | 0,5 | 0,67 | 0,82 | 1,0 | 1,17 | 1,5 | 3,3 | 5,9 | 6,8 | 7,8 |
2 | с выверкой по мелку или резцу | 0,69 | 0,85 | 1,03 | 1,22 | 1,39 | 1,6 | 1,95 | 3,7 | 8,3 | 9,2 | 10,3 | |||
3 | с люнетом | без выверки | 0,72 | 0,87 | 1,05 | 1,28 | 1,5 | 1,72 | 2,0 | 3,8 | 6,3 | 7,2 | 8,3 | ||
4 | с выверкой по мелку или резцу | 0,95 | 1,1 | 1,33 | 1,55 | 1,78 | 2,0 | 2,35 | 4,1 | 8,9 | 9,8 | 10,9 | |||
5 | В кулачках и люнете | без выверки | - | - | 0,87 | 1,05 | 1,22 | 1,45 | 1,78 | 3,6 | 6,1 | 7,0 | 8,0 | ||
6 | с выверкой по мелку или резцу | - | - | 1,17 | 1,4 | 1,55 | 1,78 | 2,1 | 4,0 | 8,7 | 9,5 | 10,7 | |||
Подготовительно-заключительное время, мин.
Способ установки детали | Сложность подготовки к работе | Количество инструментов в наладке | Наибольший диаметр изделия, устанавливаемого над станиной | ||
420 | 900 | 1200 | |||
с заменой установочных приспособлений | |||||
В универсальном приспособлении (патроне, центре, оправке) | простая | 1 - 2 | 10 | 12 | 15 |
средней сложности | 3 - 6 | 17 | 20 | 22 | |
сложная | 4 - 8 | 25 | 30 | 35 | |
Примечание. При работе с местным подъемником время по карте, приведенное для мостового крана, уменьшать на 1,5 мин.
СВЕРЛЕНИЕ ОТВЕРСТИЙ Сталь конструкционная углеродистая 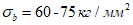 | Токарно-винторезные станки | |||||||||||
Сверла спиральные из стали Р18 | ||||||||||||
Карта 22 | ||||||||||||
Диаметр сверла D, мм | Длина сверления l, мм | Режимы резания | ||||||||||
10 | 20 | 40 | 60 | 80 | 100 | 125 | 150 | 175 | 200 | S0, мм/об. | V, м/мин. | |
Время на проход, мин. | ||||||||||||
6 | 0,8 | 0,85 | 1,15 | 1,6 | - | - | - | - | - | - | 0,15 | 24 |
8 | 0,85 | 0,9 | 1,2 | 1,7 | 1,85 | 2,3 | - | - | - | - | 0,18 | 21 |
10 | 0,9 | 0,95 | 1,3 | 1,85 | 2,1 | 2,6 | 3,2 | 3,95 | 5,0 | 6,3 | 0,22 | 18 |
12 | 0,9 | 0,9 | 1,2 | 1,5 | 1,85 | 2,1 | 2,6 | 3,2 | 3,9 | 4,7 | 0,26 | 21 |
16 | 1,1 | 1,2 | 1,5 | 1,95 | 2,5 | 3,0 | 3,5 | 4,3 | 5,2 | 6,1 | 0,19 | 24 |
20 | 1,1 | 1,3 | 1,75 | 2,3 | 2,8 | 3,4 | 3,9 | 4,5 | 5,4 | 6,3 | 0,14 | 28 |
25 | 1,25 | 1,45 | 1,85 | 2,3 | 2,8 | 3,3 | 4,1 | 4,9 | 5,1 | 5,9 | 0,11 | 43 |
30 | 1,45 | 1,6 | 2,0 | 2,5 | 3,2 | 3,7 | 4,5 | 5,4 | 6,3 | 7,4 | 0,08 | 48 |
Поправочные коэффициенты на время обработки
для измененных условий работы в зависимости от:
Обрабатываемой стали и предела прочности | Группа стали | Углеродистые вязкие | Углеродистые, хромистые, никелевые, хромоникелевые | Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним | ||||
 кг/мм | - | до 60 | 60 - 75 | св. 75 | до 60 | 60 - 75 | св. 75 | |
Коэффициент | 1,0 | 0,9 |  | 1,1 | 1,0 | 1,1 | 1,2 | |
РАССВЕРЛИВАНИЕ ОТВЕРСТИЙ Сталь конструкционная углеродистая 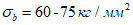 | Токарно-винторезные станки | ||||||||||||
Сверла спиральные из стали Р18 | |||||||||||||
Карта 23 | |||||||||||||
Диаметр сверла D, мм | Диаметр предварительно просверленного отверстия d, мм | Длина отверстия l, мм | Режимы резания | ||||||||||
10 | 20 | 40 | 60 | 80 | 100 | 125 | 150 | 175 | 200 | S0, мм/об. | V, м/мин. | ||
Время на проход, мин. | |||||||||||||
25 | 10 | 0,9 | 1,0 | 1,15 | 1,4 | 1,65 | 1,9 | 2,3 | 2,6 | 2,8 | - | 0,4 | 19,6 |
15 | 0,9 | 0,95 | 1,05 | 1,3 | 1,5 | 1,65 | 1,95 | 2,2 | 2,4 | - | 24,8 | ||
30 | 10 | 1,0 | 1,1 | 1,35 | 1,7 | 2,1 | 2,4 | 2,8 | 3,2 | 3,7 | 4,0 | 0,45 | 15 |
15 | 0,95 | 1,05 | 1,2 | 1,55 | 1,8 | 2,1 | 2,5 | 2,7 | 3,1 | 3,4 | 18,7 | ||
20 | 0,9 | 0,95 | 1,15 | 1,4 | 1,65 | 1,85 | 2,2 | 2,4 | 2,6 | 3,1 | 21 | ||
40 | 15 | 1,3 | 1,4 | 1,75 | 2,3 | 2,8 | 3,3 | 3,9 | 4,5 | 5,1 | 5,7 | 0,3 | 21,8 |
20 | 1,15 | 1,25 | 1,4 | 1,95 | 2,3 | 2,7 | 3,1 | 3,6 | 4,1 | 4,3 | 0,4 | 21 | |
30 | 1,1 | 1,15 | 1,4 | 1,75 | 2,0 | 2,3 | 2,7 | 3,1 | 3,5 | 3,8 | 0,5 | ||
50 | 20 | 1,8 | 2,0 | 2,5 | 3,3 | 4,0 | 4,7 | 5,7 | 6,6 | 7,5 | 8,3 | 0,2 | 24,5 |
30 | 1,45 | 1,6 | 1,95 | 2,5 | 2,9 | 3,4 | 4,0 | 4,6 | 5,2 | 5,7 | 0,4 | 20 | |
60 | 30 | 2,0 | 2,3 | 2,9 | 3,9 | 4,9 | 5,9 | 6,9 | 8,1 | 9,2 | 10,5 | 0,2 | 22,5 |
Поправочные коэффициенты на время обработки
для измененных условий работы в зависимости от:
Обрабатываемой стали и предела прочности | Группа стали | Углеродистые вязкие | Углеродистые, хромистые, никелевые, хромоникелевые | Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним | ||||
 кг/мм | - | до 60 | 60 - 75 | св. 75 | до 60 | 60 - 75 | св. 75 | |
Коэффициент | 1,0 | 0,9 |  | 1,1 | 1,0 | 1,1 | 1,2 | |
ЗЕНКЕРОВАНИЕ ОТВЕРСТИЙ Сталь конструкционная углеродистая 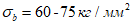 | Токарно-винторезные станки | |||||||||||
Зенкеры из стали Р18 | ||||||||||||
Карта 24 | ||||||||||||
Диаметр обработки D, мм до | Длина обрабатываемой поверхности l, мм | Режимы резания | ||||||||||
15 | 30 | 50 | 75 | 100 | 125 | 150 | 175 | 200 | 250 | S0, мм/об. | V, м/мин. | |
Время на проход, мин. | ||||||||||||
Обработка отверстий по 5 классу точности | ||||||||||||
15 | 0,75 | 0,85 | 0,9 | 1,15 | 1,3 | - | - | - | - | - | 0,5 | 19 |
20 | 0,75 | 0,85 | 0,9 | 1,15 | 1,3 | 1,55 | 1,7 | - | - | - | 0,6 | 19 |
25 | 0,75 | 0,85 | 0,95 | 1,15 | 1,3 | 1,55 | 1,7 | 1,9 | - | - | 0,7 | 20 |
30 | 0,8 | 0,9 | 1,05 | 1,35 | 1,55 | 1,9 | 2,1 | 2,3 | 2,5 | 3,0 | 0,8 | 14 |
35 | 0,8 | 0,95 | 1,1 | 1,4 | 1,6 | 1,95 | 2,2 | 2,4 | 2,6 | 3,1 | 0,9 | 14 |
40 | 0,8 | 1,0 | 1,2 | 1,55 | 1,8 | 2,2 | 2,5 | 2,8 | 3,0 | 3,6 | 0,9 | 13 |
50 | 0,8 | 1,0 | 1,2 | 1,6 | 1,9 | 2,3 | 2,6 | 2,9 | 3,2 | 3,8 | 1,0 | 13 |
60 | 0,85 | 1,1 | 1,35 | 1,8 | 2,2 | 2,7 | 3,1 | 3,5 | 3,9 | 4,6 | 1,1 | 11 |
80 | 0,85 | 1,15 | 1,5 | 2,0 | 2,6 | 3,1 | 3,6 | 4,1 | 4,5 | 5,4 | 1,2 | 11 |
Обработка отверстий по 3 классу точности | ||||||||||||
15 | 0,75 | 0,85 | 1,0 | 1,2 | 1,4 | - | - | - | - | - | 0,4 | 19 |
20 | 0,75 | 0,9 | 1,0 | 1,3 | 1,5 | 1,75 | 1,95 | - | - | - | 0,45 | 19 |
25 | 0,75 | 0,9 | 1,05 | 1,35 | 1,55 | 1,5 | 2,1 | 2,3 | - | - | 0,5 | 20 |
30 | 0,8 | 1,0 | 1,2 | 1,55 | 1,85 | 2,2 | 2,5 | 2,8 | 3,0 | 3,6 | 0,6 | 14 |
35 | 0,85 | 1,05 | 1,25 | 1,7 | 2,1 | 2,5 | 2,8 | 3,2 | 3,5 | 4,2 | 0,6 | 14 |
40 | 0,85 | 1,05 | 1,3 | 1,75 | 2,15 | 2,6 | 3,0 | 3,4 | 3,7 | 4,4 | 0,7 | 13 |
50 | 0,85 | 1,1 | 1,35 | 1,8 | 2,2 | 2,7 | 3,1 | 3,5 | 3,8 | 4,5 | 0,8 | 13 |
60 | 0,9 | 1,2 | 1,55 | 2,1 | 2,6 | 3,2 | 3,8 | 4,3 | 4,7 | 5,7 | 0,85 | 11 |
80 | 0,9 | 1,3 | 1,75 | 2,5 | 3,1 | 3,9 | 4,5 | 5,2 | 5,7 | 7,0 | 0,9 | 11 |
Поправочные коэффициенты на время обработки
для измененных условий работы в зависимости от:
Обрабатываемой стали и предела прочности | Группа стали | Углеродистые вязкие | Углеродистые, хромистые, никелевые, хромоникелевые | Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним | ||||
 кг/мм | - | до 60 | 60 - 75 | св. 75 | до 60 | 60 - 75 | св. 75 | |
Коэффициент | 1,0 | 0,9 |  | 1.1 | 1,0 | 1,1 | 1,2 | |
РАЗВЕРТЫВАНИЕ ОТВЕРСТИЙ Сталь конструкционная углеродистая 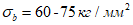 | Токарно-винторезные станки | ||||||||||||
Развертки из стали Р18 | |||||||||||||
Карта 25 | |||||||||||||
Класс точности и чистота обработки | Диаметр развертки D, мм | Длина отверстия l, мм | Режимы резания | ||||||||||
20 | 30 | 40 | 50 | 75 | 100 | 125 | 150 | 175 | 200 | S0, мм/об. | V, м/мин. | ||
Время, мин. | |||||||||||||
3 класс точности и чистота обработки  (обработка одной разверткой) | 10 | 1,0 | 1,05 | 1,15 | 1,2 | 1,3 | - | - | - | - | - | 0,7 | 9,9 |
15 | 1,1 | 1,2 | 1,3 | 1,35 | 1,5 | 1,75 | - | - | - | - | 0,8 | 9,4 | |
20 | 1,2 | 1,35 | 1,45 | 1,5 | 1,8 | 1,95 | 2,3 | - | - | - | 10 | ||
25 | 1,5 | 1,6 | 1,7 | 1,85 | 2,2 | 2,5 | 2,8 | 3,1 | - | - | 0,9 | 7,9 | |
30 | - | 1,8 | 1,85 | 2,0 | 2,2 | 2,7 | 3,1 | 3,5 | 3,9 | - | 1,0 | 7,5 | |
35 | - | 2,0 | 2,1 | 2,3 | 2,7 | 3,0 | 3,5 | 3,9 | 4,2 | 4,7 | 1,1 | 6,9 | |
40 | - | - | 2,4 | 2,5 | 2,9 | 3,3 | 3,9 | 4,3 | 4,9 | 5,2 | 1,2 | 6,3 | |
50 | - | - | - | 3,3 | 3,7 | 4,2 | 4,7 | 5,3 | 6,0 | 6,6 | 1,4 | 5,9 | |
60 | - | - | - | 3,7 | 4,0 | 4,6 | 5,2 | 5,8 | 6,4 | 7,1 | 1,5 | 5,9 | |
70 | - | - | - | - | 5,0 | 5,3 | 6,1 | 7,0 | 7,7 | 3,5 | 1,6 | 5,3 | |
80 | - | - | - | - | 5,5 | 5,9 | 6,8 | 7,6 | 8,4 | 9,4 | 1,7 | 5,0 | |
2 класс точности и чистота обработки  (обработка двумя развертками) | 10 | 2,2 | 2,3 | 2,6 | 2,7 | 3,0 | - | - | - | - | - | 0,7 | 5,0 |
15 | 2,5 | 2,8 | 4,0 | 3,2 | 3,6 | 4,3 | - | - | - | - | 0,8 | 4,7 | |
20 | 2,8 | 3,1 | 3,4 | 3,6 | 4,4 | 4,9 | 5,7 | - | - | - | 5,0 | ||
25 | 3,4 | 3,6 | 4,9 | 4,2 | 5,0 | 5,8 | 6,7 | 7,5 | - | - | 0,9 | 4,5 | |
30 | - | 4,1 | 4,3 | 4,7 | 5,6 | 6,6 | 7,4 | 8,3 | 9,5 | - | 1,0 | 4,7 | |
35 | - | 4,6 | 4,9 | 5,3 | 6,2 | 7,2 | 8,5 | 9,4 | 10,5 | 11,5 | 1,1 | 4,4 | |
40 | - | - | 5,1 | 5,5 | 6,5 | 7,6 | 8,9 | 9,8 | 11,5 | 12 | 1,15 | ||
50 | - | - | - | 7,0 | 7,8 | 9,0 | 10 | 11,5 | 13 | 14 | 1,4 | 4,7 | |
60 | - | - | - | 8,1 | 8,8 | 10 | 11,5 | 13 | 14,5 | 16 | 1,5 | ||
70 | - | - | - | - | 11 | 11,5 | 13 | 14,5 | 16,5 | 17 | 1,6 | 4,4 | |
80 | - | - | - | - | 12 | 13,5 | 15,5 | 17 | 18,5 | 21 | 1,7 | 4,0 | |
Поправочные коэффициенты на время обработки для измененных
условий работы в зависимости от:
Обрабатываемой стали и предела прочности и длительности обработки | Группа стали | Углеродистые вязкие | Углеродистые, хромистые, никелевые, хромоникелевые | Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним | ||||||||||
 кг/мм2 | - | до 60 | 60 - 75 | св. 75 | до 60 | 60 - 75 | св. 75 | |||||||
Длительность обработки, мин. | до 10 | св. 10 | до 10 | св. 10 | - | до 10 | св. 10 | до 10 | св. 10 | до 10 | св. 10 | до 10 | св. 10 | |
Коэффициент | 1,0 | 1,1 | 0,9 | 0,8 |  | 1,1 | 1,25 | 1,0 | 1,1 | 1,1 | 1,2 | 1,2 | 1,3 | |
ОБРАБОТКА ОТВЕРСТИЙ В ТОРЦАХ ВАЛОВ Сталь конструкционная углеродистая 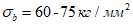 | Токарно-винторезные станки | ||||
Резцы с пластинками Т5К10, Т15К6 | |||||
Карта 26 | |||||
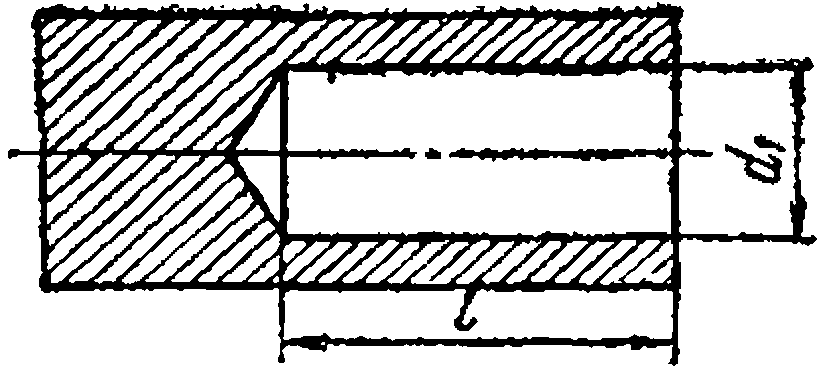 | |||||
Диаметр обработки d1, мм, до | Чистота обрабатываемой поверхности | Длина растачивания l, мм, до | |||
25 | 50 | 75 | 100 | ||
Время, мин. | |||||
30 |  | 1,7 | 2,4 | 3,1 | 3,7 |
 | 3,9 | 4,7 | 5,5 | 6,2 | |
40 |  | 3,2 | 4,7 | 5,9 | 7,0 |
 | 5,8 | 7,4 | 8,7 | 9,9 | |
60 |  | 4,3 | 6,3 | 8,0 | 9,6 |
 | 6,9 | 9,1 | 10,9 | 12,7 | |
75 |  | 8,1 | 10,3 | 12,4 | 14,4 |
 | 10,5 | 12,8 | 15,1 | 17,2 | |
 | 11 | 13,2 | 15,8 | 18 | |
100 |  | 12 | 14,3 | 16,8 | 19,2 |
 | 14,4 | 16,8 | 19,5 | 22 | |
 | 15 | 17,5 | 20,5 | 23 | |
Время на обработку поверхности рассчитано с учетом следующих операций:
до D 30 мм |  | сверление |
 | сверление и растачивание | |
до D 60 мм |  | сверление и рассверливание |
 | сверление, рассверливание и растачивание | |
свыше D 60 мм |  | сверление, рассверливание и растачивание (грубое) |
 | сверление, рассверливание и растачивание (получистовое) | |
 | сверление, рассверливание и растачивание |
ОБРАБОТКА КОНУСНЫХ ПОВЕРХНОСТЕЙ Сталь конструкционная углеродистая 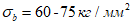 | Токарно-винторезные станки | |||||||||||
Резцы с пластинками Т15К6 | ||||||||||||
Карта 27 | ||||||||||||
Обработка поверхностей по 5 - 4 классам точности | ||||||||||||
Диаметр обработки D, мм | Длина обрабатываемой поверхности l, мм | |||||||||||
25 | 50 | 75 | 100 | 125 | 150 | 175 | 200 | 225 | 250 | 275 | 300 | |
Время на проход, мин. | ||||||||||||
Глубина резания t до 1,5 мм | ||||||||||||
30 | 2,0 | 2,2 | 2,6 | 2,8 | 3,7 | 4,0 | 4,4 | 4,7 | - | - | - | - |
50 | 2,1 | 2,3 | 2,9 | 3,2 | 4,0 | 4,4 | 4,7 | 5,0 | 5,3 | 5,7 | 6,8 | 7,1 |
75 | 2,2 | 2,5 | 3,2 | 3,6 | 4,5 | 5,0 | 5,4 | 5,8 | 6,4 | 6,8 | 8,0 | 8,4 |
100 | 2,3 | 2,7 | 3,4 | 3,9 | 4,9 | 5,5 | 6,0 | 6,4 | 7,1 | 7,6 | 8,9 | 9,3 |
125 | 3,0 | 3,4 | 4,3 | 4,9 | 6,0 | 6,6 | 7,2 | 7,7 | 8,4 | 8,0 | 10,5 | 11 |
150 | 3,1 | 3,6 | 4,7 | 5,3 | 6,6 | 7,4 | 8,1 | 8,7 | 9,5 | 10,2 | 12 | 13 |
Обработка поверхностей по 3 классу точности
Диаметр обработки D, мм | Длина обрабатываемой поверхности l, мм | |||||||||||
25 | 50 | 75 | 100 | 125 | 150 | 175 | 200 | 225 | 250 | 275 | 300 | |
Время на проход, мин. | ||||||||||||
Глубина резания t до 1,5 мм | ||||||||||||
30 | 2,8 | 3,0 | 3,7 | 4,0 | 5,2 | 5,6 | 6,3 | 6,6 | - | - | - | - |
50 | 3,0 | 3,3 | 4,1 | 4,6 | 5,7 | 6,1 | 6,6 | 7,0 | 7,5 | 8,0 | 9,7 | 11 |
75 | 3,1 | 3,5 | 4,4 | 5,0 | 6,2 | 6,8 | 7,4 | 7,9 | 8,6 | 9,2 | 11 | 12 |
100 | 3,2 | 3,6 | 4,6 | 5,3 | 6,6 | 7,3 | 8,0 | 8,5 | 9,3 | 10 | 12 | 13 |
125 | 4,0 | 4,6 | 5,8 | 6,6 | 8,2 | 9,0 | 9,9 | 10,5 | 11,5 | 12,5 | 14 | 15 |
150 | 4,2 | 4,8 | 6,2 | 7,1 | 8,9 | 9,9 | 11 | 11,5 | 12,5 | 13,5 | 16 | 17 |
ШЛИФОВАНИЕ ПОВЕРХНОСТЕЙ ВАЛОВ Сталь конструкционная углеродистая 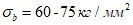 | Токарно-винторезные станки | ||||||||||
Наждачная бумага | |||||||||||
Карта 28 | |||||||||||
I. Шлифование цилиндрических поверхностей | |||||||||||
Диаметр обрабатываемой поверхности D, мм, до | Длина обрабатываемой поверхности l, мм, до | ||||||||||
20 | 50 | 75 | 100 | 150 | 200 | 300 | 400 | 500 | 800 | 1000 | |
Время, мин. | |||||||||||
30 | 0,13 | 0,20 | 0,26 | 0,35 | 0,42 | 0,55 | 0,85 | 1,1 | 1,4 | 1,7 | 2,1 |
50 | 0,16 | 0,26 | 0,35 | 0,45 | 0,55 | 0,85 | 1,1 | 1,3 | 1,7 | 2,3 | 2,7 |
75 | 0,18 | 0,32 | 0,45 | 0,55 | 0,70 | 1,0 | 1,3 | 1,5 | 2,1 | 2,6 | 3,0 |
100 | 0,26 | 0,40 | 0,50 | 0,65 | 0,90 | 1,2 | 1,5 | 1,8 | 2,4 | 3,3 | 3,9 |
150 | 0,32 | 0,50 | 0,60 | 0,85 | 1,1 | 1,4 | 1,8 | 2,2 | 2,9 | 3,7 | 4,3 |
II. Шлифование торцовых поверхностей и фасок
Характер обработки | Диаметр обрабатываемой поверхности D, мм, до | |||||
30 | 50 | 75 | 100 | 150 | ||
Время, мин. | ||||||
Обработка фасок на длине | <= R | 0,18 | 0,25 | 0,35 | 0,5 | 0,8 |
<= 0,5 R | 0,12 | 0,18 | 0,25 | 0,35 | 0,55 | |
Обработка торца | 0,1 | 0,12 | 0,15 | 0,20 | 0,20 | |
НАРЕЗАНИЕ НАРУЖНОЙ КРЕПЕЖНОЙ РЕЗЬБЫ НА ПРОХОД Сталь конструкционная углеродистая 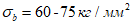 | Токарно-винторезные станки | ||||||||||
Резцы с пластинками Т15К6 | |||||||||||
Карта 29 | |||||||||||
Резьба | Диаметр нарезаемой резьбы D, мм | Длина нарезаемой резьбы l0, мм | Режимы резания | ||||||||
25 | 50 | 75 | 100 | 125 | 150 | 200 | Шаг резьбы S, мм | Число проходов i | V, м/мин. | ||
Время, мин | |||||||||||
С крупным шагом | 10 | 1,4 | 1,5 | 1,6 | 1,8 | 1,9 | 2,0 | 2,2 | 1,5 | 5 | 39,3 |
12 | 1,4 | 1,5 | 1,6 | 1,7 | 1,8 | 1,9 | 2,1 | 1,75 | 47,2 | ||
14 | 1,9 | 1,9 | 2,0 | 2,2 | 2,3 | 2,4 | 2,6 | 2,0 | 55 | ||
18 | 1,9 | 1,9 | 2,0 | 2,1 | 2,2 | 2,3 | 2,4 | 2,5 | 70,8 | ||
24 | 1,9 | 1,9 | 2,0 | 2,1 | 2,2 | 2,3 | 2,4 | 3,0 | 7 | 94,5 | |
30 | 2,3 | 2,4 | 2,5 | 2,6 | 2,7 | 2,8 | 3,0 | 3,5 | 8 | 94,2 | |
36 | 2,3 | 2,4 | 2,5 | 2,6 | 2,6 | 2,7 | 2,9 | 4,0 | 9 | 114 | |
42 | 2,4 | 2,4 | 2,5 | 2,7 | 2,8 | 2,9 | 3,1 | 4,5 | 111 | ||
48 | 2,9 | 3,0 | 3,1 | 3,3 | 3,4 | 3,6 | 3,8 | 5,0 | 107 | ||
56 | 3,4 | 3,5 | 3,7 | 3,9 | 4,0 | 4,2 | 4,5 | 5,5 | |||
64 | 3,4 | 3,5 | 3,7 | 8,8 | 4,0 | 4,1 | 4,4 | ||||
72 | 3,5 | 3,6 | 3,8 | 4,0 | 4,2 | 4,4 | 4,7 | 6,0 | |||
85 | 3,5 | 3,6 | 3,8 | 4,0 | 4,2 | 4,4 | 4,7 | 10 | |||
100 | 3,6 | 3,7 | 4,0 | 4,3 | 4,5 | 4,8 | 5,1 | ||||
С мелким шагом | 10 | 1,3 | 1,4 | 1,6 | 1,8 | 2,0 | 2,2 | 2,5 | 1,0 | 5 | 39,3 |
12 | 1,3 | 1,4 | 1,5 | 1,7 | 1,8 | 2,0 | 2,2 | 1,25 | 47,2 | ||
14 | 1,4 | 1,6 | 1,6 | 1,8 | 1,9 | 2,0 | 2,2 | 1,5 | 55 | ||
18 | 1,9 | 1,9 | 2,0 | 2,2 | 2,3 | 2,4 | 2,6 | 2,0 | 70,8 | ||
24 | 1,9 | 1,9 | 2,0 | 2,2 | 2,3 | 2,4 | 2,6 | 3,0 | 94,5 | ||
30 | 1,9 | 1,9 | 2,1 | 2,2 | 2,3 | 2,4 | 2,5 | 94,2 | |||
36 | 1,9 | 1,9 | 2,1 | 2,2 | 2,3 | 2,4 | 2,5 | 7 | 114 | ||
42 | 1,9 | 2,0 | 2,1 | 2,3 | 2,4 | 2,6 | 2,8 | ||||
48 | 2,3 | 2,4 | 2,5 | 2,6 | 2,8 | 2,9 | 3,0 | ||||
56 | 2,8 | 2,9 | 3,1 | 3,2 | 3,4 | 3,5 | 3,7 | ||||
64 | 2,9 | 3,0 | 3,2 | 3,4 | 3,6 | 3,8 | 4,0 | ||||
72 | 2,9 | 3,0 | 3,2 | 3,4 | 3,6 | 3,8 | 4,0 | ||||
85 | 3,0 | 3,1 | 3,3 | 3,6 | 3,8 | 4,0 | 4,4 | 4,0 | 8 | ||
100 | 3,1 | 3,2 | 3,5 | 3,8 | 4,1 | 4,4 | 4,9 | ||||
125 | 4,3 | 4,5 | 4,9 | 5,2 | 5,6 | 6,0 | 6,6 | ||||
150 | 4,3 | 4,5 | 4,9 | 5,2 | 5,6 | 6,0 | 6,6 | ||||
175 | 4,4 | 4,7 | 5,1 | 5,6 | 6,1 | 6,6 | 7,3 | ||||
200 | 4,6 | 4,9 | 5,5 | 6,1 | 6,7 | 7,3 | 8,2 | ||||
Поправочные коэффициенты на время обработки
для измененных условий работы в зависимости от:
Предела прочности стали |  кг/мм2 | до 60 | 60 - 75 | св. 75 |
Коэффициент | 0,9 |  | 1,1 |
НАРЕЗАНИЕ КРЕПЕЖНОЙ РЕЗЬБЫ В УПОР Сталь конструкционная углеродистая 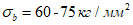 | Токарно-винторезные станки | ||||||||||||||||
Резцы из стали Р18 | |||||||||||||||||
Карта 30 | |||||||||||||||||
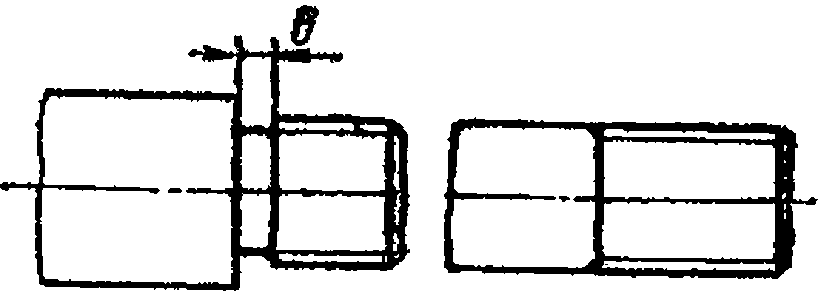 | |||||||||||||||||
Резьба | Диаметр нарезаемой резьбы D, мм | Режим с выходом в канавку | Резьба со сбегом | Режимы резания | |||||||||||||
Шаг резьбы S, мм | Число проходов i | Резьба с выходом в канавку | Резьба со сбегом | ||||||||||||||
Длина нарезаемой резьбы l0, мм | |||||||||||||||||
20 | 50 | 75 | 100 | 25 | 50 | 75 | 100 | 150 | Ширина канавки, мм | V, м/мин. | Длина сбега резьбы, мм | V, м/мин. | |||||
Время, мин. | |||||||||||||||||
Наружная | С крупным шагом | 18 - 22 | 5,2 | 6,3 | 8,4 | 10,5 | 4,9 | 5,9 | 7,7 | 9,6 | 12,5 | 2,5 | 11 | 5 | 7,9 | 6,0 | 10,6 |
24 - 27 | 5,1 | 6,1 | 8,1 | 10 | 4,8 | 5,7 | 7,4 | 9,2 | 12 | 3,0 | 6 | 9,8 | 7,2 | 12,6 | |||
30 - 33 | 5,8 | 6,9 | 9,1 | 11,5 | 5,5 | 6,5 | 8,5 | 10,5 | 13,5 | 3,5 | 12 | 8 | 10 | 8,4 | 12,6 | ||
36 - 39 | 6,6 | 7,9 | 10,5 | 13 | 6,3 | 7,5 | 9,8 | 12 | 16 | 4,0 | 13 | 11,6 | 9,6 | 14,5 | |||
42 - 45 | 6,3 | 7,4 | 9,7 | 13 | 6,5 | 7,1 | 9,1 | 11,2 | 14,5 | 4,5 | 10 | 13,8 | 10,8 | 17,3 | |||
48 - 52 | 6,8 | 8,1 | 10,5 | 13 | 5,6 | 6,4 | 8,2 | 9,9 | 12,5 | 3,0 | 12,5 | 12 | 19,7 | ||||
56 - 60 | 9,3 | 11 | 14,5 | 18 | 8,7 | 10,2 | 13 | 16 | 20,5 | 5,5 | 16 | 10 | 14,6 | 13,2 | 22,8 | ||
64 - 68 | 9,8 | 11,5 | 15 | 18,5 | 8,5 | 9,8 | 12,5 | 15 | 19 | 6,0 | 19,1 | 14,5 | 26 | ||||
С мелким шагом | 14 - 22 | 5,9 | 7,6 | 11 | 14 | 5,5 | 6,9 | 9,8 | 13 | 17 | 1,5 | 10 | 3 | 7,1 | 3,6 | 9,05 | |
24 - 33 | 7,0 | 8,8 | 12,5 | 16 | 6,1 | 7,6 | 10,6 | 13,5 | 18 | 2,0 | 11 | 4 | 8,8 | 4,8 | 14,1 | ||
36 - 52 | 6,1 | 7,5 | 10,3 | 13 | 5,6 | 6,8 | 9,0 | 11 | 15 | 3,0 | 6 | 13,8 | 7,2 | 22,2 | |||
56 - 80 | 8,6 | 10,5 | 14 | 18 | 8,0 | 9,6 | 13 | 16 | 21 | 4,0 | 13 | 8 | 17,1 | 9,6 | 26,8 | ||
85 - 100 | 9,4 | 11,5 | 16 | 20 | 8,7 | 10,6 | 14,5 | 18 | 24 | 20,1 | 36,2 | ||||||
Внутренняя | С крупным шагом | 42 | 7,7 | 9,1 | 12 | 15 | 7,4 | 8,7 | 11,5 | 14 | 18 | 4,5 | 14 | 10 | 10,6 | 10,8 | 13,2 |
48 | 8,1 | 9,6 | 12,5 | 15,5 | 7,8 | 9,2 | 12 | 15 | 19 | 5,0 | 12 | 12 | 15,1 | ||||
56 | 12 | 14,1 | 18 | 22 | 11 | 12,5 | 16 | 20 | 25 | 5,5 | 11,1 | 13,2 | 17,6 | ||||
64 | 11 | 13 | 17 | 21 | 10,5 | 12 | 15,5 | 18,5 | 23 | 6,0 | 17 | 10 | 12,7 | 14,5 | 20,1 | ||
72 | 12 | 14,5 | 19 | 23 | 11,5 | 13 | 17 | 21 | 27 | 14,3 | 22,6 | ||||||
85 | 12 | 14,5 | 19 | 23 | 11,5 | 13 | 17 | 21 | 27 | 16,8 | 26,7 | ||||||
100 | 14 | 17 | 22 | 28 | 13 | 15 | 20 | 24 | 31 | 15,7 | 31,4 | ||||||
С мелким шагом | 42 | 7,0 | 8,5 | 11,5 | 15 | 7,1 | 8,6 | 12 | 15 | 20 | 3,0 | 11 | 6 | 13,2 | 7,2 | 16,5 | |
48 | 7,7 | 9,5 | 13 | 17 | 7,3 | 9,1 | 12,5 | 16 | 21 | 15,1 | 18,9 | ||||||
56 | 10 | 12 | 16,5 | 21 | 9,7 | 12 | 16 | 20 | 26 | 4,0 | 14 | 8 | 14 | 9,6 | 17,6 | ||
64 | 10 | 12 | 16,5 | 21 | 1 9,7 | 12 | 16 | 20 | 26 | 16,1 | 20,1 | ||||||
72 | 11 | 14 | 19 | 24 | 11 | 13 | 18 | 23 | 30 | 8 | 18,1 | 22,6 | |||||
85 | 12 | 14,2 | 20 | 25 | 11 | 13 | 18 | 23 | 30 | 16,8 | 26,7 | ||||||
100 | 13 | 13,5 | 22 | 29 | 12 | 15 | 21 | 27 | 35 | 4 | 14 | 19,6 | 31,4 | ||||
Примечание. При расчете неполного штучного времени учтены два зачистных прохода со скоростью резания V = 4 м/мин.
НАРЕЗАНИЕ НАРУЖНОЙ КРЕПЕЖНОЙ РЕЗЬБЫ Сталь конструкционная углеродистая 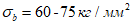 | Токарно-винторезные станки | |||||
Плашки круглые, резцы из стали Р18 | ||||||
Карта 31 | ||||||
I. Нарезание резьбы плашкой | ||||||
Диаметр нарезаемой резьбы D, мм | Длина нарезаемой резьбы l0, мм | |||||
10 | 15 | 20 | 25 | 30 | 40 | |
Время, мин. | ||||||
6 | 1,5 | 1,6 | 1,7 | 1,8 | 1,9 | 2,1 |
8 | 1,5 | 1,6 | 1,7 | 1,9 | 2,0 | 2,1 |
10 | 1,5 | 1,6 | 1,7 | 1,8 | 1,9 | 2,0 |
12 | 1,6 | 1,6 | 1,7 | 1,8 | 2,0 | 2,1 |
16 | 1,6 | 1,7 | 1,8 | 1,9 | 2,0 | 2,2 |
II. Нарезание резьбы резцом (предварительное)
и калибрование плашкой
Диаметр нарезаемой резьбы D, мм | Длина нарезаемой резьбы l0, мм | |||||||
15 | 20 | 25 | 30 | 40 | 50 | 60 | 75 | |
Время, мин. | ||||||||
20 | 3,4 | 3,5 | 3,6 | 3,7 | 3,9 | 4,2 | 4,5 | 4,8 |
24 | 3,5 | 3,6 | 3,7 | 3,8 | 4,1 | 4,3 | 4,6 | 5,0 |
30 | 3,8 | 3,9 | 4,1 | 4,3 | 4,5 | 4,8 | 5,2 | 5,6 |
36 | 3,8 | 3,9 | 4,1 | 4,3 | 4,5 | 4,8 | 5,2 | 5,6 |
Примечание. При обработке улучшенных сталей время умножать на коэффициент K = 1,15.
НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ НА ПРОХОД Сталь конструкционная углеродистая 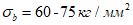 | Токарно-винторезные станки | ||||||||||||
Резцы с пластинками Т15К6 | |||||||||||||
Карта 32 | |||||||||||||
Нарезаемая резьба | Длина нарезаемой резьбы l0, мм | Время на каждые 100 мм свыше 500 мм | Режимы резания | ||||||||||
100 | 150 | 200 | 250 | 300 | 400 | 500 | число проходов i | V, м/мин. | Nд, квт | ||||
Тип | Диаметр D, мм | Шаг S, мм | Время, мин. | ||||||||||
Мелкая | 30 - 40 | 3 | 3,9 | 4,4 | 4,7 | 5,4 | 5,7 | 6,8 | 7,8 | 1,0 | 8 | 81 | 4,0 |
44 - 60 | 4,3 | 4,9 | 5,4 | 6,3 | 6,8 | 8,2 | 9,5 | 1,3 | |||||
70 | 4 | 5,4 | 6,1 | 6,8 | 7,8 | 8,4 | 10 | 12 | 1,7 | 9 | 75 | ||
80 | 5,4 | 6,1 | 6,8 | 7,8 | 8,4 | 10 | 12 | 1,7 | |||||
90 | 5 | 5,4 | 6,1 | 6,7 | 7,7 | 8,4 | 10 | 12 | 1,7 | 11 | 80 | ||
100 | 6,4 | 7,4 | 8,2 | 9,5 | 10,5 | 12,6 | 14,7 | 2,0 | |||||
120 | 6 | 9,9 | 11 | 12 | 14 | 15 | 18 | 21 | 2,8 | 12 | 65 | 7,5 | |
140 | 9,9 | 11 | 12 | 14 | 15 | 18 | 21 | 2,8 | |||||
Нормальная | 30 - 40 | 6 | 5,5 | 6,0 | 6,3 | 6,9 | 7,2 | 8,3 | 9,2 | 0,9 | 12 | 65 | 7,5 |
44 - 60 | 8 | 7,6 | 8,1 | 8,6 | 9,3 | 9,8 | 11 | 12,5 | 1,2 | 15 | 65 | ||
70 | 9,2 | 9,8 | 11 | 11,5 | 12,5 | 14 | 16 | 1,7 | 10,5 | ||||
80 | 10 | 9,7 | 10,5 | 11 | 12,5 | 13,5 | 15 | 17 | 2,0 | 18 | 51 | ||
90 | 12 | 12 | 13 | 14 | 15 | 16 | 18 | 20 | 2,3 | 20 | 50 | 12,6 | |
100 | 12 | 13 | 14 | 15 | 16 | 18 | 20 | ||||||
120 | 19,5 | 20 | 22 | 23 | 24 | 27 | 30 | 2,8 | 24 | 50 | 17,9 | ||
140 | 16 | 20 | 21 | 23 | 25 | 26 | 29 | 33 | 3,3 | ||||
Крупная | 30 - 40 | 10 | 7,6 | 8,1 | 8,5 | 9,3 | 9,7 | 11 | 12 | 1,2 | 18 | 51 | 10 5 |
44 - 60 | 12 | 11 | 11,5 | 12 | 12,5 | 13 | 14,5 | 16 | 1,3 | 20 | 50 | 12,6 | |
70 | 14 | 15,0 | 15,5 | 16,5 | 17 | 19 | 21 | 1,7 | 24 | 50 | 17,9 | ||
80 | 16 | 14 | 15 | 15,5 | 16,5 | 17 | 19 | 21 | 1,7 | ||||
Поправочные коэффициенты на время обработки
для измененных условий работы в зависимости от:
Мощности станка | Шаг резьбы | 5 | 6 | 8 | 10 | 12 | 16 | ||
Коэффициент | |||||||||
Nд = 7 квт | 1,4 | 1,6 | 1,8 | 2,1 | 3,3 | ||||
Nд = 10 квт | 1,0 | 1,2 | 1,4 | 2,1 | |||||
Nд = 14 квт | - | 1,0 | 1,1 | 1,3 | |||||
Число проходов | Шаг резьбы | 3 | 4 | 6 | 12 | 16 | |||
Число заходов | Коэффициент | ||||||||
2 | 2,3 | 2,25 | 2,2 | 2,15 | 2,1 | ||||
3 | 3,6 | 3,5 | 3,4 | 3,3 | 3,2 | ||||
4 | 4,9 | 4,75 | 4,6 | 4,5 | 4,3 | ||||
5 | 6,2 | 6,0 | 5,8 | 5,6 | 5,4 | ||||
НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ НА ПРОХОД Сталь конструкционная углеродистая 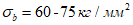 | Токарно-винторезные станки | ||||||||||||
Резцы из стали Р18 | |||||||||||||
Карта 33 | |||||||||||||
Нарезаемая резьба | Длина нарезаемой резьбы l0, мм | Время на каждые 100 мм свыше 500 мм | Режимы резания | ||||||||||
100 | 150 | 200 | 250 | 300 | 400 | 500 | число проходов i | V м/мин. | |||||
Тип | Диаметр D, мм | Шаг S, мм | Время, мин. | проходы | |||||||||
черновые | зачистные | ||||||||||||
Мелкая | 16 | 2 | 16 | 18,5 | 27 | 32 | 37 | 45 | - | - | 24 | 27 | 4 |
20 | 18 | 21 | 32 | 38 | 44 | 54 | - | - | |||||
22 | 29,5 | 22 | 28 | 41 | 48 | 59 | 74 | 14 | |||||
28 | 22 | 26 | 33 | 40 | 58 | 71 | 89 | 17,5 | |||||
30 | 3 | 18 | 20 | 25 | 30 | 46 | 56 | 69 | 13 | ||||
42 | 22 | 25 | 32 | 38 | 45 | 55 | 84 | 16 | |||||
44 | 22 | 25 | 32 | 38 | 45 | 55 | 84 | 16 | |||||
60 | 28 | 33 | 41 | 51 | 59 | 73 | 91 | 18 | |||||
62 | 4 | 25 | 29 | 37 | 45 | 52 | 64 | 79 | 15 | ||||
82 | 29 | 34 | 44 | 54 | 63 | 78 | 97 | 19,5 | |||||
85 | 5 | 26 | 30 | 37 | 45 | 53 | 65 | 80 | 15 | ||||
115 | 30 | 36 | 45 | 55 | 64 | 80 | 99 | 19,5 | |||||
120 | 6 | 32 | 37 | 46 | 56 | 65 | 79 | 98 | 18,5 | ||||
150 | 35 | 41 | 52 | 62 | 73 | 89 | 111 | 21 | |||||
Нормальная | 16 | 4 | 12,3 | 13,6 | 18,9 | 22 | 24 | 28 | - | - | |||
20 | 13,4 | 14,9 | 21 | 25 | 28 | 33 | |||||||
22 | 5 | 11,9 | 13,3 | 15,4 | 22 | 25 | 29 | 36 | 5,8 | ||||
28 | 13,2 | 14,9 | 17,5 | 21 | 29 | 35 | 42 | 7,1 | |||||
30 | 6 | 13,5 | 15,1 | 17,6 | 20,5 | 28 | 33 | 39 | 6,7 | ||||
42 | 15 | 16,8 | 20 | 24 | 27 | 32 | 49 | 8,2 | |||||
44 | 8 | 18,3 | 20 | 23 | 27 | 30 | 36 | 52 | 8,2 | 33 | |||
60 | 21 | 24 | 29 | 33 | 38 | 45 | 55 | 10 | |||||
62 | 10 | 27 | 29 | 35 | 41 | 46 | 54 | 65 | 11 | 44 | |||
82 | 30 | 34 | 40 | 47 | 54 | 65 | 78 | 14 | |||||
85 | 12 | 35 | 39 | 46 | 54 | 61 | 73 | 89 | 15 | 48 | 24 | ||
115 | 48 | 54 | 63 | 73 | 83 | 98 | 118 | 20 | |||||
120 | 16 | 51 | 56 | 65 | 75 | 84 | 99 | 117 | 19 | 53 | 21 | ||
150 | 55 | 61 | 71 | 82 | 93 | 109 | 130 | 21 | |||||
Крупная | 22 | 8 | 15 | 16 | 18 | 24 | 26 | 30 | 36 | 4,8 | 33 | 27 | 4 |
28 | 16 | 17,5 | 20 | 22 | 30 | 35 | 41 | 5,9 | |||||
30 | 10 | 20 | 21 | 24 | 27 | 34 | 39 | 45 | 6,3 | 44 | |||
42 | 21 | 23 | 27 | 31 | 34 | 40 | 52 | 7,8 | |||||
44 | 12 | 25 | 27 | 31 | 35 | 38 | 45 | 62 | 9,2 | 48 | 24 | ||
60 | 31 | 34 | 39 | 45 | 50 | 59 | 70 | 12 | |||||
62 | 16 | 34 | 36 | 41 | 47 | 52 | 60 | 70 | 10 | 53 | 21 | ||
82 | 37 | 41 | 47 | 54 | 60 | 71 | 83 | 13 | |||||
85 | 20 | 38 | 41 | 46 | 52 | 58 | 66 | 78 | 11,5 | 57 | 20 | ||
115 | 45 | 50 | 58 | 66 | 74 | 87 | 103 | 16,5 | |||||
Примечание. При нарезании многозаходной резьбы неполное штучное время, определенное для однозаходной резьбы, умножать на коэффициент K.
Число заходов | K |
2 | 2,1 |
3 | 3,2 |
4 | 4,3 |
5 | 5,4 |
НАРЕЗАНИЕ НАРУЖНОЙ ТРАПЕЦЕИДАЛЬНОЙ РЕЗЬБЫ В УПОР Сталь конструкционная углеродистая 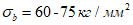 | Токарно-винторезные станки | ||||||||||||
Резцы из стали Р18 | |||||||||||||
Карта 34 | |||||||||||||
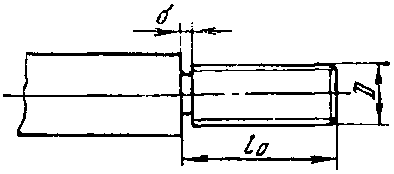 | |||||||||||||
Резьба | Диаметр нарезаемой резьбы D, мм | Шаг S, мм | Длина нарезаемой длины l0, мм | Время на каждые 100 мм свыше 500 мм | Режимы резания | ||||||||
100 | 150 | 200 | 250 | 300 | 400 | 500 | число проходов i | ширина канавки b, мм | V, м/мин. | ||||
Время, мин. | |||||||||||||
Наружная | 10 - 14 | 3 | 21 | 30 | 37 | 47 | 55 | 67 | 83 | 14,8 | 24 | 6 | 4,7 |
16 - 20 | 4 | 21 | 25 | 37 | 45 | 52 | 66 | 82 | 14,5 | 24 | 8 | 5,7 | |
22 - 28 | 5 | 18,5 | 21 | 26 | 39 | 45 | 55 | 69 | 12,2 | 24 | 10 | 7,9 | |
30 - 42 | 6 | 18,4 | 21 | 26 | 31 | 36 | 53 | 66 | 11,3 | 24 | 12 | 11,3 | |
44 - 60 | 8 | 26 | 29 | 36 | 42 | 48 | 59 | 72 | 11,7 | 33 | 12 | 13,1 | |
62 - 82 | 10 | 36 | 41 | 49 | 59 | 67 | 81 | 99 | 16,7 | 44 | 12 | 14,3 | |
85 - 100 | 12 | 43 | 49 | 60 | 71 | 82 | 99 | 121 | 20,5 | 40 | 14 | 14,5 | |
Примечание. При расчете неполного штучного времени учтены два зачистных прохода со скоростью резания V = 4 м/мин.
НАРЕЗАНИЕ ВНУТРЕННЕЙ КРЕПЕЖНОЙ РЕЗЬБЫ Сталь конструкционная углеродистая 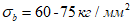 | Токарно-винторезные станки | ||||||
Метчики машинные, резцы из стали Р18 | |||||||
Карта 35 | |||||||
I. Нарезание резьбы метчиком | |||||||
Диаметр нарезаемой резьбы D, мм | Длина нарезаемой резьбы l0, мм | ||||||
10 | 15 | 20 | 25 | 30 | 40 | 50 | |
Время, мин. | |||||||
6 | 1,0 | 1,1 | 1,1 | 1,2 | - | - | - |
8 | 1,1 | 1,1 | 1,1 | 1,2 | - | - | - |
10 | 1,1 | 1,1 | 1,2 | 1,2 | - | - | - |
12 | 1,1 | 1,1 | 1,1 | 1,2 | 1,2 | - | - |
16 | 1,0 | 1,1 | 1,1 | 1,1 | 1,2 | 1,2 | 1,3 |
II. Нарезание резьбы резцом (предварительное)
и калибрование метчиком
Диаметр нарезаемой резьбы D, мм | Длина нарезаемой резьбы l0, мм | ||||||
20 | 25 | 30 | 40 | 50 | 60 | 75 | |
Время, мин. | |||||||
20 | 3,6 | 3,6 | 3,7 | 3,8 | 4,0 | - | - |
24 | 3,7 | 3,7 | 3,8 | 3,9 | 4,1 | 4,3 | - |
30 | 4,0 | 4,1 | 4,1 | 4,3 | 4,5 | 4,7 | 4,9 |
36 | 4,4 | 4,5 | 4,6 | 4,8 | 5,0 | 5,2 | 5,5 |
Примечание. Время на обработку улучшенных сталей умножать на коэффициент K = 1,15.
НАРЕЗАНИЕ НАРУЖНОЙ МОДУЛЬНОЙ РЕЗЬБЫ НА ПРОХОД Сталь конструкционная углеродистая 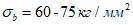 | Токарно-винторезные станки | |||||||||||||
Резцы из стали Р18 | ||||||||||||||
Карта 36 | ||||||||||||||
Диаметр нарезаемой резьбы D, мм | Шаг S, мм | Длина нарезаемой резьбы l0, мм | Режимы резания | |||||||||||
число проходов i | V, м/мин. | |||||||||||||
25 | 50 | 75 | 100 | 125 | 150 | 200 | 250 | 300 | 350 | проходы | ||||
черновые и профилировочные | зачистные | |||||||||||||
Время, мин. | ||||||||||||||
24 | 2,0 | 18,5 | 21 | - | - | - | - | - | - | - | - | 44 | 26 | 4 |
28 | 19 | 22 | - | - | - | - | - | - | - | - | ||||
32 | 20 | 23 | - | - | - | - | - | - | - | - | ||||
36 | 22 | 26 | - | - | - | - | - | - | - | - | ||||
36 | 3,0 | 25 | 28 | 35 | - | - | - | - | - | - | - | 54 | 24 | |
42 | 25 | 28 | 35 | - | - | - | - | - | - | - | ||||
48 | 27 | 31 | 40 | - | - | - | - | - | - | - | ||||
44 | 4,0 | - | 37 | 41 | 48 | - | - | - | - | - | - | 67 | 22 | |
48 | - | 39 | 43 | 51 | - | - | - | - | - | - | ||||
56 | - | 42 | 47 | 56 | - | - | - | - | - | - | ||||
64 | - | 48 | 54 | 66 | - | - | - | - | - | - | ||||
72 | - | 51 | 57 | 71 | - | - | - | - | - | - | ||||
55 | 5,0 | - | 40 | 44 | 52 | - | - | - | - | - | - | 68 | 20 | |
60 | - | 45 | 50 | 60 | - | - | - | - | - | - | ||||
70 | - | 51 | 58 | 70 | - | - | - | - | - | - | ||||
90 | - | 61 | 68 | 84 | - | - | - | - | - | - | ||||
66 | 6,0 | - | - | 59 | 64 | 74 | - | - | - | - | - | 73 | 18 | |
72 | - | - | 62 | 68 | 79 | - | - | - | - | - | ||||
84 | - | - | 69 | 75 | 88 | - | - | - | - | - | ||||
96 | - | - | 74 | 81 | 95 | - | - | - | - | - | ||||
80 | 8,0 | - | - | 66 | 66 | 76 | 96 | 100 | - | - | - | 82 | 18 | |
88 | - | - | 67 | 73 | 84 | 95 | 112 | - | - | - | ||||
98 | - | - | 72 | 78 | 91 | 103 | 122 | - | - | - | ||||
112 | - | - | 79 | 86 | 100 | 114 | 136 | - | - | - | ||||
100 | 10 | - | - | 92 | 98 | 106 | 130 | - | - | - | 91 | 16 | 4 | |
120 | - | - | - | 101 | 108 | 123 | 145 | - | - | - | ||||
140 | - | - | - | 115 | 123 | 140 | 166 | - | - | - | ||||
120 | 12 | - | - | - | - | - | 129 | 142 | 169 | 196 | - | 100 | 16 | |
144 | - | - | - | - | - | 146 | 162 | 193 | 225 | - | ||||
168 | - | - | - | - | - | 146 | 162 | 193 | 225 | - | ||||
160 | 16 | - | - | - | - | - | - | - | 210 | 225 | 265 | |||
176 | - | - | - | - | - | - | - | 210 | 225 | 255 | 111 | 13 | ||
190 | - | - | - | - | - | - | - | 245 | 260 | 300 | 125 | 12 | ||
Примечание. При нарезании многозаходной резьбы неполное штучное время, определенное для однозаходной резьбы, умножать на коэффициент.
Число заходов | Модуль | ||
3 | 8 | 20 | |
Коэффициент | |||
2 | 2,06 | 2,03 | 2,02 |
3 | 3,1 | 3,06 | 3,03 |
4 | 4,2 | 4,1 | 4,05 |
5 | 5,25 | 5,15 | 4,06 |
НАРЕЗАНИЕ НАРУЖНОЙ ПРЯМОУГОЛЬНОЙ РЕЗЬБЫ НА ПРОХОД Сталь конструкционная углеродистая 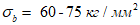 | Токарно-винторезные станки | |||||||||
Резцы с пластинками Т15К6 | ||||||||||
Карта 37 | ||||||||||
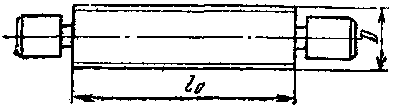 | ||||||||||
Диаметр нарезаемой резьбы, D, мм | Длина нарезаемой резьбы lo, мм до | Время на каждые 100 мм длины св. 500 мм | Шаг S, мм | Число проходов i | ||||||
100 | 150 | 200 | 250 | 300 | 400 | 500 | ||||
Время, мин. | ||||||||||
30 - 40 | 6,6 | 7,0 | 7,6 | 8,2 | 8,5 | 9,3 | 11 | 1,0 | 6 | 16 |
44 - 60 | 8,5 | 9,3 | 10 | 10,5 | 11 | 12,7 | 13,5 | 1,3 | 8 | 20 |
70 | 11 | 12 | 13 | 13,5 | 14,4 | 16 | 19 | 2,0 | 10 | 24 |
80 | 11 | 12 | 13,5 | 14,4 | 15,3 | 18 | 20 | 2,2 | 10 | 24 |
90 | 12 | 13 | 14,4 | 15,3 | 16 | 19 | 21 | 2,4 | 12 | 26 |
100 | 12 | 13,5 | 14,4 | 16 | 18 | 20 | 22 | 2,6 | 12 | 26 |
120 | 14,4 | 16 | 17 | 19 | 20 | 23 | 26 | 2,9 | 16 | 30 |
140 | 15,3 | 17 | 19 | 20 | 22 | 25 | 28 | 3,2 | 16 | 30 |
НАРЕЗАНИЕ НАРУЖНОЙ ПРЯМОУГОЛЬНОЙ РЕЗЬБЫ НА ПРОХОД Сталь конструкционная углеродистая 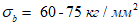 | Токарно-винторезные станки | ||||||||||||
Резцы из стали Р18 | |||||||||||||
Карта 38 | |||||||||||||
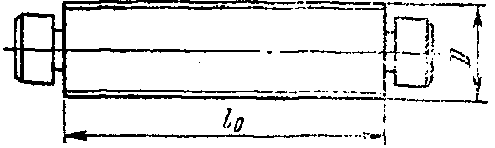 | |||||||||||||
Диаметр нарезаемой резьбы, D, мм | Шаг S, мм | Длина нарезаемой резьбы lo, мм до | Время на каждые 100 мм длины св. 500 мм | Режимы резания | |||||||||
Число проходов i | скорость резания V, м/мин. | ||||||||||||
100 | 150 | 200 | 250 | 300 | 400 | 500 | проходы | ||||||
черновые | чистовые | зачистные | |||||||||||
Время, мин. | |||||||||||||
16 | 4 | 11 | 13 | 14,5 | 16 | 18 | 21 | - | - | 24 | 29 | 51 | 4 |
20 | 13 | 14,5 | 16 | 18 | 21 | 25 | - | - | 24 | 29 | 51 | ||
22 | 5 | 14,5 | 18 | 19 | 21 | 22 | 26 | 30 | 3,7 | 30 | 39 | 51 | 4 |
28 | 16 | 19 | 21 | 25 | 26 | 30 | 35 | 4,8 | 30 | 39 | 51 | ||
30 | 6 | 16 | 18 | 21 | 22 | 26 | 30 | 34 | 4,8 | 30 | 25 | 51 | 4 |
40 | 18 | 21 | 26 | 29 | 32 | 38 | 45 | 6,4 | 30 | 25 | 51 | ||
44 | 8 | 19 | 22 | 27 | 30 | 34 | 40 | 48 | 6,6 | 32 | 20 | 51 | 4 |
60 | 22 | 27 | 30 | 35 | 40 | 48 | 58 | 8,8 | 32 | 20 | 51 | ||
70 | 10 | 26 | 30 | 35 | 40 | 47 | 56 | 66 | 9,5 | 38 | 17 | 51 | 4 |
80 | 30 | 37 | 43 | 50 | 56 | 69 | 81 | 13 | 38 | 17 | 51 | ||
90 | 12 | 34 | 42 | 48 | 56 | 63 | 77 | 91 | 14,4 | 41 | 14 | 51 | 4 |
100 | 42 | 51 | 61 | 70 | 80 | 99 | 118 | 19 | 41 | 14 | 51 | ||
120 | 16 | 48 | 59 | 70 | 81 | 93 | 115 | 138 | 22 | 48 | 12 | 41 | 4 |
140 | 58 | 72 | 85 | 99 | 114 | 142 | 178 | 27 | 48 | 12 | 41 | ||
ФРЕЗЕРОВАНИЕ ШПОНОЧНЫХ ПАЗОВ  Сталь конструкционная углеродистая 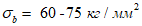 | Горизонтально-вертикально-фрезерные станки | |||||||||||||||||||||||||
Фрезы шпоночные из стали Р18 | ||||||||||||||||||||||||||
Карта 39 | ||||||||||||||||||||||||||
Диаметр фрезы D, мм | Глубина резания t, мм | Длина паза lо, мм | Режимы резания | |||||||||||||||||||||||
Число проходов i | скорость резания V, м/мин. | минутная подача Sm | ||||||||||||||||||||||||
25 | 40 | 56 | 70 | 90 | 110 | 125 | 140 | 160 | 180 | 200 | 220 | 250 | 280 | 315 | 355 | 400 | 450 | 500 | 550 | 600 | ||||||
Время на проход, мин. | вертикальная | продольная | ||||||||||||||||||||||||
6 | 3,5 | 2,2 | 2,5 | 2,9 | 3,3 | 3,5 | 4,0 | 4,3 | - | - | - | - | - | - | - | - | - | - | - | - | - | - | 1 | 25 | 16 | 54 |
8 | 4,0 | 2,3 | 2,7 | 3,1 | 3,5 | 3,7 | 4,4 | 4,7 | 5,1 | 5,6 | 6,1 | - | - | - | - | - | - | - | - | - | - | - | 13 | 45 | ||
10 | 4,5 | 2,4 | 2,8 | 3,3 | 3,7 | 4,2 | 4,4 | 4,8 | 5,2 | 5,6 | 0,2 | 6,8 | - | - | - | - | - | - | - | - | - | - | 13 | 39 | ||
12 | 4,5 | 2,4 | 2,9 | 3,4 | 3,8 | 4,4 | 5,0 | 5,5 | 6,0 | 6,6 | 7,3 | 7,9 | 8,8 | - | - | - | - | - | - | - | - | - | 12 | 35 | ||
14 - 16 | 5,0 | 2,5 | 3,0 | 3,6 | 4,1 | 4,8 | 5,6 | 6,1 | 6,6 | 7,4 | 8,1 | 8,9 | 9,8 | 11 | 12 | - | - | - | - | - | - | - | 10 | 30 | ||
18 | 5,5 | - | 3,1 | 3,8 | 4,3 | 5,1 | 5,9 | 6,6 | 7,1 | 8,0 | 8,8 | 9,6 | 10,5 | 12 | 13 | 14,5 | 16 | 18 | - | - | - | - | 10 | 27 | ||
20 | 6 | - | 3,1 | 3,8 | 4,3 | 5,2 | 6,0 | 6,6 | 7,2 | 8,0 | 8,8 | 9,6 | 10,5 | 12 | 13 | 14,5 | 16 | 18 | 20 | 22 | 24 | 27 | 10 | 27 | ||
24 | 7 | - | 3,3 | 4,0 | 4,6 | 5,5 | 6,5 | 7,5 | 7,7 | 8,7 | 9,7 | 10,5 | 12 | 13 | 14,5 | 15,5 | 18 | 20 | 22 | 25 | 27 | 29 | 8 | 24 | ||
28 | 16 | - | 4,3 | 5,0 | 5,8 | 6,6 | 7,5 | 8,2 | 8,9 | 9,8 | 10,5 | 11,5 | 13 | 14 | 15,5 | 17 | 19 | 21 | 23 | 26 | 28 | 30 | 8 | 24 | ||
32 | 18 | - | - | 5,5 | 6,1 | 7,0 | 8,0 | 8,6 | 9,3 | 10 | 11 | 12 | 13,5 | 14,5 | 16 | 17,5 | 19,5 | 21,5 | 24 | 26,5 | 29 | 31 | 7 | 24 | ||
36 | 20 | - | - | 5,6 | 6,3 | 7,2 | 8,1 | 8,9 | 9,5 | 10,5 | 11,5 | 12,5 | 13,5 | 14,5 | 16 | 17,5 | 19,5 | 22 | 24 | 27 | 29 | 31 | 7 | 24 | ||
40 | 22 | - | - | 6,3 | 7,0 | 7,8 | 8,8 | 9,5 | 10 | 11 | 12 | 13 | 14 | 15 | 17 | 18,5 | 20 | 23 | 25 | 28 | 30 | 32 | 6 | 24 | ||
Поправочные коэффициенты на время обработки для измененных
условий работы в зависимости от:
Обрабатываемой стали и предела прочности | Группа стали | Углеродистые, вязкие | Углеродистые, хромистые, никелевые, хромоникелевые | Марганцовистые, хромомарганцовистые, хромомолибденовые и близкие к ним | ||||||||||
 , кг/мм2 | - | до 60 | 60 - 75 | св. 75 | до 60 | 60 - 75 | св. 75 | |||||||
Продолжительности обработки, мин. | до 10 | св. 10 | св. 10 | св. 10 | - | до 10 | св. 10 | до 10 | до 10 | до 10 | св. 10 | до 10 | св. 10 | |
Коэффициент | 1,0 | 1,1 | 0,9 | 0,8 |  | 1,1 | 1,25 | 1,0 | 1,1 | 1,1 | 1,2 | 1,2 | 1,35 | |
Время на установку и снятие детали
Способ установки детали и характер выверки | Вручную | Мостовым краном | |||||||||||
Вес, кг, до | |||||||||||||
0,3 | 1 | 3 | 5 | 8 | 12 | 20 | 30 | 50 | 100 | 200 | |||
Время, мин. | |||||||||||||
В тисках с зажимом детали | Винтом | Без выверки | 0,37 | 0,46 | 0,60 | 0,65 | 0,75 | 0,82 | 0,90 | 2,65 | - | - | - |
С выверкой | 0,92 | 1,1 | 1,2 | 1,3 | 1,45 | 1,65 | 1,95 | 3,85 | - | - | - | ||
В кулачках самоцентрирующего патрона с поджатием центром | Без домкрата | 0,31 | 0,37 | 0,55 | 5,67 | 0,80 | 0,95 | 1,15 | 5,6 | 6,0 | 6,4 | 7,0 | |
С домкратом | - | - | 0,95 | 1,10 | 1,25 | 1,4 | 1,6 | 6,2 | 6,8 | 7,4 | 8,0 | ||
На столе (или на столе с клиньями) | С выверкой | Грубо | 1,2 | 1,3 | 1,75 | 2,1 | 2,3 | 2,55 | 2,85 | 4,85 | 8,8 | 10,5 | 12,1 |
Точно | 1,35 | 1,75 | 2,40 | 2,85 | 3,3 | 3,75 | 4,3 | 6,5 | 11,5 | 13,8 | 16,3 | ||
Подготовительно-заключительное время, мин. | В тисках или на столе | 18 | |||||||||||
ФРЕЗЕРОВАНИЕ ШЛИЦЕВ ЧЕРНОВАЯ ОБРАБОТКА ПОД ШЛИФОВАНИЕ Сталь конструкционная углеродистая 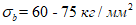 | Шлице-фрезерные станки | ||||||||||||||
Фрезы червячные из стали Р18 | |||||||||||||||
Карта 40 | |||||||||||||||
Диаметр вала D, мм | Высота шлицев h, мм | Ширина шлицев B, мм | Длина обрабатываемой поверхности l, мм | ||||||||||||
50 | 75 | 100 | 125 | 150 | 175 | 200 | 250 | 300 | 350 | 400 | 450 | 500 | |||
Время на проход, мин. | |||||||||||||||
14 - 28 | 1,5 - 2,5 | 6 | 2,9 | 4,7 | 5,8 | 7,2 | 8,3 | 9,5 | 11 | 13 | 15 | 17,5 | 20 | 22 | 24,5 |
30 - 52 | 2 - 3 | 8 - 10 | 4,3 | 7,2 | 9,2 | 11 | 13 | 15 | 17 | 20 | 24 | 28 | 32 | 36 | 39 |
54 - 70 | 3 - 4 | 12 - 14 | 8,2 | 14 | 17,5 | 21 | 25 | 29 | 32 | 38 | 45 | 53 | 60 | 68 | 75 |
72 - 82 | 5 | 16 | 13 | 21,5 | 27 | 33 | 39 | 42 | 50 | 59 | 70 | 82 | 93 | 105 | 116 |
90 - 100 | 5 - 6 | 18 | 15 | 24 | 30 | 37 | 43 | 47 | 56 | 66 | 79 | 92 | 104 | 117 | 130 |
105 - 125 | 5 - 6,5 | 20 | 18 | 29 | 37 | 45 | 52 | 57 | 68 | 79 | 94 | 110 | 125 | 140 | 155 |
Примечания:
1. При чистовом фрезеровании время по карте принимать с коэффициентом K = 1,15.
2. Нормы времени даны при обслуживании рабочим одного станка. При многостаночном обслуживании время по карте принимать с коэффициентом Kшт.
Количество станков, обслуживаемых одним рабочим | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
Коэффициент изменения штучного времени Kшт. | 0,65 | 0,48 | 0,39 | 0,35 | 0,32 | 0,30 | 0,29 |
Время на установку и снятие детали
Способ установки детали | Вручную | Мостовым краном | ||||||||||
Вес, кг, до | ||||||||||||
0,3 | 1 | 3 | 5 | 8 | 12 | 20 | 30 | 50 | 100 | |||
Время, мин. | ||||||||||||
В кулачках сармоцентрирующего патрона | без домкрата | 0,34 | 0,41 | 0,61 | 0,74 | 0,88 | 1,05 | 1,27 | 3,2 | 6,6 | 7,1 | |
с домкратом | - | - | 1,04 | 1,2 | 1,38 | 1,54 | 1,77 | 4,95 | 7,5 | 8,15 | ||
В центрах | с надеванием хомутика | без домкрата | 0,39 | 0,51 | 0,68 | 0,83 | 1,02 | 1,15 | 1,43 | 3,3 | 5,8 | 6,6 |
с домкратом | - | - | 1,16 | 1,32 | 1,48 | 1,70 | 1,98 | 3,95 | 6,95 | 7,7 | ||
без надевания хомутика | без домкрата | 0 25 | 0,37 | 0,55 | 0,66 | 0,77 | 0,88 | 1,05 | 2,85 | 5,15 | 6,1 | |
с домкратом | - | - | 0,91 | 1,0 | 1,2 | 1,3 | 1,43 | 3,2 | 6,3 | 7,2 | ||
Подготовительно-заключительное время, мин. | 30 | |||||||||||
ФРЕЗЕРОВАНИЕ ШЛИЦЕВ ДИСКОВОЙ МОДУЛЬНОЙ ФРЕЗОЙ МЕТОДОМ ДЕЛЕНИЯ Сталь конструкционная углеродистая 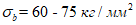 | Горизонтально-фрезерные станки | |||||||||||
Фрезы из стали Р18 | ||||||||||||
Карта 41 | ||||||||||||
Ширина шлицев, мм, до | Длина шлицев l0, мм, до | |||||||||||
50 | 100 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 700 | 800 | 900 | |
Время на нарезание одного шлица, мин. | ||||||||||||
6 | 2,1 | 2,4 | 2,9 | 3,2 | 3,6 | 4,0 | 4,9 | 5,5 | 6,5 | 7,0 | 8,0 | 8,5 |
8 | 2,5 | 3,1 | 3,8 | 4,4 | 5,0 | 5,5 | 7,0 | 8,5 | 9,5 | 11 | 12,5 | 13,6 |
10 | 2,7 | 3,3 | 4,2 | 4,8 | 5,5 | 6,5 | 8,0 | 9,5 | 10,5 | 12,5 | 14 | 15,5 |
12 | 3,2 | 4,3 | 5,5 | 6,5 | 8,0 | 9,0 | 10,5 | 13 | 15 | 18,5 | 21 | 23 |
14 | 3,5 | 4,9 | 6,5 | 7,5 | 9,0 | 10,5 | 13 | 15,5 | 18,5 | 21 | 24 | 26 |
16 | 4,0 | 6,5 | 7,0 | 8,5 | 10 | 11,5 | 14,5 | 17,5 | 20 | 23,5 | 26 | 29 |
18 | 4,5 | 6,5 | 8,5 | 10 | 11,5 | 13,5 | 17,6 | 21 | 25 | 28 | 32 | 36 |
20 | 6,0 | 7,0 | 9,0 | 11 | 13,5 | 15,5 | 20 | 24 | 28 | 32 | 37 | 41 |
Время на установку и снятие детали
Способ установки детали | Вручную | Мостовым краном | |||||
Вес детали, кг, до | |||||||
3 | 5 | 8 | 12 | 20 | 30 | 50 | |
Время, мин. | |||||||
В центрах | 0,33 | 0,36 | 0,38 | 0,48 | 0,70 | 4,3 | 4,8 |
В центрах с люнетом | 0,55 | 0,60 | 0,65 | 0,80 | 1,05 | 5,3 | 5,9 |
Время на поворот делительной головки, мин. | 0,2 | ||||||
Подготовительно-заключительное время, мин. | при работе без люнета | 25 | |||||
при работе с люнетом | 30 | ||||||
Примечание. При работе с местным подъемником время по карте, приведенное на установку и снятие детали мостовым краном, уменьшать на 1,5 мин.
ШЛИФОВАНИЕ ШЛИЦЕВ Сталь конструкционная углеродистая 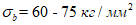 | Шлице-шлифовальные станки | |||||||
Профильные шлифовальные круги | ||||||||
Карта 42 | ||||||||
Диаметр шлицевого вала D, мм | Число шлицев | Припуск на сторону h, мм | Длина шлицев l0, мм, до | |||||
160 | 200 | 250 | 320 | 400 | 500 | |||
Время на переход, мин. | ||||||||
20 | 4 | 0,25 | 2,1 | 2,4 | 2,9 | 3,5 | 4,3 | 5,3 |
0,32 | 2,3 | 2,6 | 3,2 | 3,9 | 4,7 | 5,8 | ||
30 | 6 | 0,25 | 2,8 | 3,4 | 4,1 | 5,1 | 6,1 | 7,6 |
0,32 | 3,1 | 3,7 | 4,4 | 5,4 | 6,8 | 8,4 | ||
40 | 8 | 0,25 | 3,6 | 4,3 | 5,3 | 6,6 | 8,1 | 10 |
0,32 | 3,9 | 4,7 | 5,8 | 7,3 | 8,9 | 11,3 | ||
60 | 10 | 0,25 | 4,4 | 5,2 | 6,5 | 8,2 | 10 | 12,5 |
0,32 | 4,8 | 5,8 | 7,1 | 8,9 | 10,2 | 13,5 | ||
80 | 16 | 0,25 | 6,7 | 8,1 | 10 | 12,5 | 16 | 19,5 |
0,32 | 7,4 | 8,9 | 11 | 13,8 | 17,5 | 25 | ||
120 | 20 | 0,25 | 8,5 | 10 | 12,5 | 15,6 | 19,5 | 24 |
0,32 | 9,1 | 11,9 | 13,5 | 17,3 | 21,7 | 27 | ||
Поправочные коэффициенты на время обработки
для измененных условий работы в зависимости от:
Обрабатываемого материала | Сталь конструкционная углеродистая и легированная | Твердость стали HRC | Класс точности | |||||
2 | 2а | 3 | ||||||
Отношение  | ||||||||
<= 10 | > 10 | <= 10 | > 10 | <= 10 | > 10 | |||
Коэффициенты | ||||||||
30 - 50 | 1,15 | 1,3 |  | 1,15 | 0,83 | 1,0 | ||
> 50 | 1,3 | 1,5 | 1,15 | 1,3 | 0,95 | 1,15 | ||
Время на установку и снятие детали
Способ установки детали | Вручную | Мостовым краном | |||||
Вес детали, кг, до | |||||||
3 | 5 | 8 | 12 | 20 | 30 | 50 | |
Время, мин. | |||||||
В центрах | 0,33 | 0,36 | 0,38 | 0,48 | 0,70 | 4,3 | 4,8 |
В центрах с люнетом | 0,55 | 0,60 | 0,65 | 0,80 | 1,1 | 5,3 | 5,9 |
Подготовительно-заключительное время, мин. | при работе без люнета | 25 | |||||
при работе с люнетом | 30 | ||||||
КРУГЛОЕ НАРУЖНОЕ ШЛИФОВАНИЕ  С ПРОДОЛЬНОЙ ПОДАЧЕЙ ПО 2 КЛАССУ ТОЧНОСТИ Сталь конструкционная углеродистая 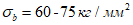 | Кругло-шлифовальные станки | |||||||||||||||
Шлифовальные круги | ||||||||||||||||
Карта 43 | ||||||||||||||||
Диаметр обрабатываемой поверхности D, мм | Длина обрабатываемой поверхности t1, мм | |||||||||||||||
50 | 75 | 100 | 125 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 700 | 800 | 1000 | 1250 | 1500 | |
Время, мин. | ||||||||||||||||
30 | 1,7 | 2,0 | 2,3 | 2,6 | 3,0 | 3,6 | 4,4 | 5,4 | 6,5 | - | - | - | - | - | - | - |
40 | 1,9 | 2,2 | 2,5 | 2,9 | 3,4 | 4,0 | 4,8 | 6,0 | 7,2 | 8,7 | - | - | - | - | - | - |
50 | 2,1 | 2,4 | 2,8 | 3,2 | 3,6 | 4,4 | 5,2 | 6,6 | 7,8 | 9,6 | - | - | - | - | - | - |
60 | 2,3 | 2,7 | 3,0 | 3,3 | 3,8 | 4,6 | 5,4 | 6,9 | 8,0 | 10 | 11,5 | - | - | - | - | - |
80 | 2,6 | 2,9 | 3,2 | 3,6 | 4,1 | 4,9 | 5,8 | 7,3 | 8,5 | 10,2 | 12 | - | - | - | - | - |
100 | 2,8 | 3,2 | 3,4 | 4,0 | 4,5 | 5,3 | 6,4 | 8,0 | 9,4 | 11,5 | 13,6 | 14,5 | 16 | 19 | 22 | 25 |
125 | 3,1 | 3,5 | 3,7 | 4,4 | 5,0 | 5,9 | 7,0 | 8,9 | 10,3 | 12,7 | 15 | 16,3 | 17,7 | 21 | 25 | 28 |
150 | 3,8 | 4,0 | 4,3 | 5,0 | 5,6 | 6,9 | 8,5 | 10,2 | 12,5 | 15 | 19 | 25 | 22 | 25 | 30 | 35 |
200 | - | 4,5 | 4,8 | 6,7 | 6,1 | 7,4 | 9,3 | 11,3 | 13,4 | 17 | 21 | 23 | 26 | 31 | 38 | 43 |
250 | - | - | 5,4 | 5,8 | 6,8 | 7,9 | 10,5 | 12,7 | 14,6 | 18,2 | 23 | 25 | 28 | 35 | 44 | 53 |
Время на установку и снятие детали
Способ установки детали | Вручную | Мостовым краном | ||||||||||||
Вес детали, кг, до | ||||||||||||||
1 | 3 | 5 | 8 | 12 | 20 | 30 | 50 | 100 | 200 | 600 | 1500 | |||
В центрах | 0,4 | 0,5 | 0,55 | 0,60 | 0,80 | 1,0 | 4,9 | 5,4 | 6,2 | 7,0 | 8,4 | 9,7 | ||
В центрах с люнетом | Длина детали | <= 1000 | 0,65 | 0,75 | 0,8 | 0,9 | 1,1 | 1,5 | 5,3 | 5,9 | 6,7 | 7,6 | 8,9 | 10,9 |
> 1000 | - | - | - | 1,3 | 1,7 | 2,1 | 5,9 | 6,5 | 7,3 | 8,3 | 9,7 | 11,9 | ||
Примечания:
1. При работе с местным подъемником время по карте, приведенное для мостового крана, уменьшать на 1,5 мин.
2. При обработке по 3 классу точности с чистотой поверхности  время по карте применять с коэффициентом K = 0,64.
Подготовительно-заключительное время, мин. | при работе без люнета | 16 | |||
при работе с люнетом | 20 | ||||
Диаметр вала | Припуски под шлифование, мм | ||||
30 - 50 | 0,3 | 0,5 | - | ||
63 - 125 | 0,3 | 0,5 | 0,7 | ||
св. 125 | 0,5 | 0,7 | 1,0 | ||
Коэффициент | |||||
 | 1,2 | 1,35 | |||
БЕСЦЕНТРОВОЕ ШЛИФОВАНИЕ  ПО 2 КЛАССУ ТОЧНОСТИ Сталь конструкционная углеродистая 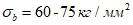 | Бесцентрово-шлифовальные станки | |||||||||||||||
Шлифовальные круги | ||||||||||||||||
Карта 44 | ||||||||||||||||
Диаметр обрабатываемой поверхности D, мм | Длина обрабатываемой поверхности l1, мм | |||||||||||||||
50 | 75 | 100 | 125 | 150 | 200 | 250 | 300 | 400 | 500 | 600 | 700 | 800 | 1000 | 1250 | 1500 | |
Время, мин. | ||||||||||||||||
10 | 0,6 | 0,7 | 0,9 | 1,0 | 1,1 | 1,4 | 1,6 | 1,9 | 2,3 | 2,8 | - | - | - | - | - | - |
20 | 0,7 | 0,9 | 1,1 | 1,2 | 1,4 | 1,7 | 2,0 | 2,9 | 2,9 | 3,6 | 4,1 | - | - | - | - | - |
25 | 0,9 | 1,1 | 1,3 | 1,5 | 1,8 | 2,1 | 2,6 | 3,0 | 3,6 | 4,3 | 5,2 | 5,7 | 6,2 | 7,4 | 8,8 | 10,5 |
30 | 1,1 | 1,4 | 1,6 | 1,9 | 2,3 | 2,6 | 3,3 | 3,8 | 4,5 | 5,4 | 6,5 | 7,1 | 7,8 | 9,3 | 11 | 13,2 |
40 | - | 2,0 | 2,3 | 2,9 | 3,5 | 4,0 | 5,1 | 5,9 | 7,2 | 8,6 | 10,3 | 11 | 12,4 | 14,9 | 18 | 21 |
50 | - | 2,5 | 2,9 | 3,7 | 4,4 | 5,0 | 5,9 | 7,4 | 8,6 | 10,3 | 12,3 | 13,5 | 14,8 | 17,7 | 21 | - |
60 | - | - | 3,7 | 4,5 | 5,5 | 6,3 | 6,6 | 7,9 | 9,0 | 10,8 | 12,9 | 14 | - | - | - | - |
75 | - | - | 4,5 | 5,6 | 6,7 | 7,8 | 8,2 | 9,8 | 12 | 14,4 | 17,3 | - | - | - | - | - |
Примечания.
1. Нормы времени рассчитаны на припуски.
Обрабатываемый диаметр D, мм, до | 30 | 75 |
Припуск на обработку на диаметр 2П, мм, до | 0,20 | 0,30 |
2. При обработке по 3 классу точности с чистотой поверхности  табличное время применять с коэффициентом K = 0,64.
Подготовительно-заключительное время, мин. | при продольной подаче | 18 |
при радиальной подаче | 25 |
D - диаметр шкива, мм
D1 - диаметр бурта шкива, мм
D0 - диаметр заготовки шкива, мм
d - диаметр отверстия шкива, мм
d0 - диаметр отверстия заготовки, мм
B - ширина шкива, мм
B0 - ширина заготовки, мм
B1 - длина ступицы, мм
b - ширина канавки паза, мм
L - длина проточки, мм
l - длина выточки, мм
l1 - длина паза, мм
t2 - длина отверстия, мм
t3 - длина шлифования, мм
h - глубина канавки, мм
t - глубина паза канавки, мм
v - скорость резания, м/мин.
S0 - подача на оборот, мм/об.
Sдв.х - подача на двойной ход в минуту
n - число оборотов, об./мин.
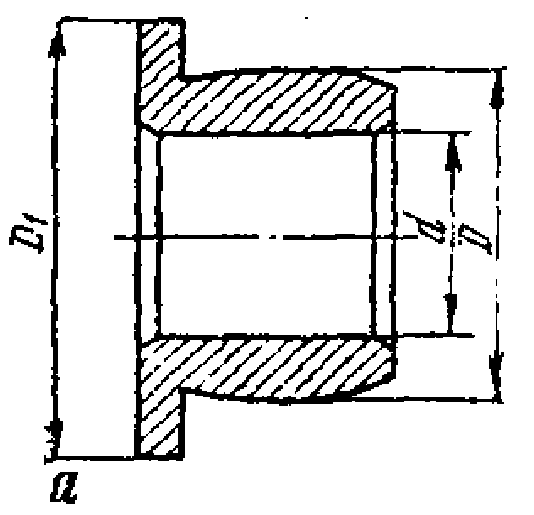 | 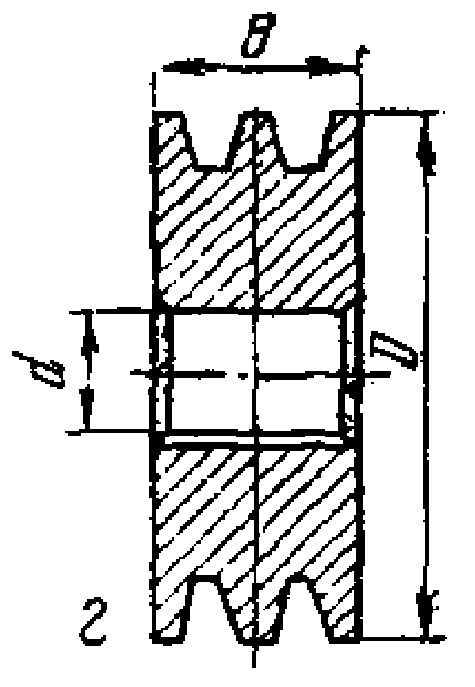 |
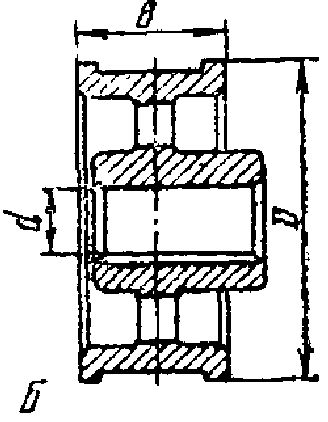 | 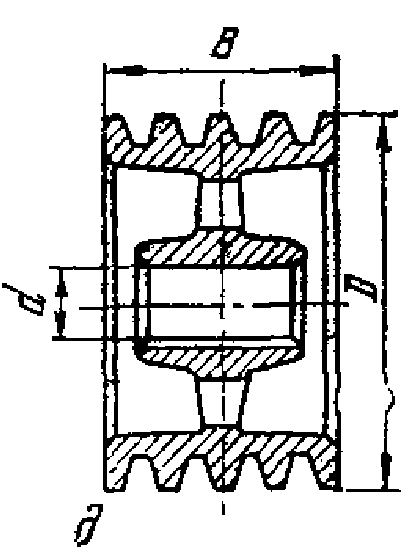 |
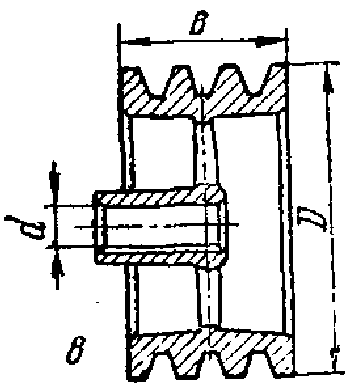 | 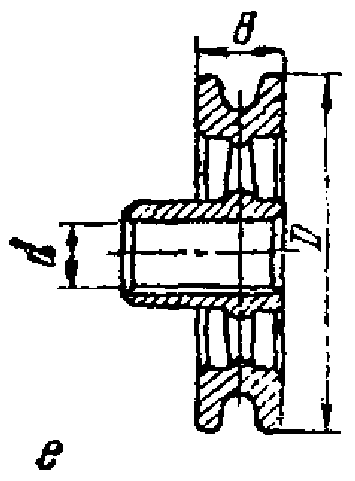 |
Типы шкивов | |
Раздел "Шкивы" содержит типовые технологические процессы и типовые нормы времени на механическую обработку шкивов различных конструкций. Приводятся два варианта обработки шкивов. Первый вариант - обработка шкивов на токарных станках с D = 60 мм до D = 750 мм. Второй вариант - обработка на карусельных станках с D = 380 мм до D = 1200 мм.
Карты рассчитаны на обрабатываемый материал - чугун серый HB = 180 - 220. При обработке деталей из цветных металлов применять коэффициент K = 0,7.
В карте 49 можно выбрать основные размеры на литые чугунные заготовки.
Для тех случаев, когда типовой нормой охватываются не все виды обработки, даны карты неполного штучного времени. Они включают нормы на точение канавок, проточек и выточек на токарных и карусельных станках, обработку внутренних поверхностей контура на токарных и карусельных станках, сверление отверстий в ступицах, нарезание резьбы, протягивание шлицевых пазов и отверстий и другие.
В картах неполного штучного времени даны таблицы на установку и снятие детали и подготовительно-заключительное время.
Ниже приводится пример расчета нормы времени на обработку шкива.
Поправочные коэффициенты на время обработки для измененных
условий работы в зависимости от:
Твердости чугуна и продолжительности обработки | HB | До 220 | Св. 220 | |
Длительность обработки, мин. | - | до 10 | св. 10 | |
Коэффициент |  | 1,1 | 1,25 | |
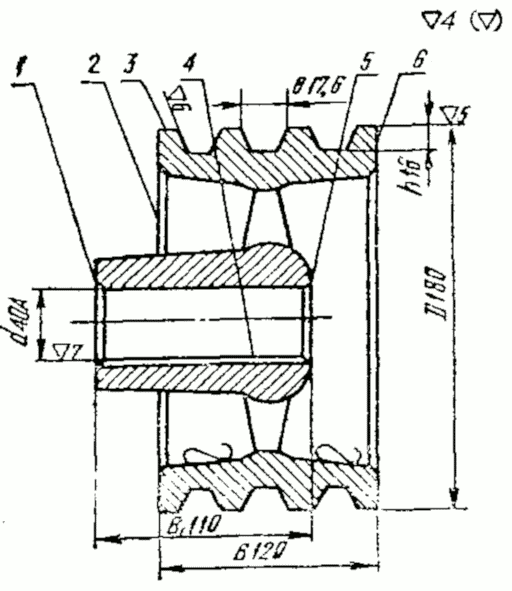
Станок - токарно-винторезный 163 Nд = 14 квт. | Вес заготовки - 25 кг. |
Чугун - серый 18-36 - ГОСТ 1412-54 | Вес детали - 15 кг. |
Заготовка - отливка | Размер партии - 3 шт. |
N операций | Содержание операций | Размеры шкива | D | d | B | B1 | Tшт. | Tшт. с учетом коэффициентов | N карты |
фактические | 180 | 40 А | 120 | 110 | |||||
1 | Токарная Подрезать торец ступицы 1 и торец обода 2. Точить обод 3 предварительно. Сверлить, рассверлить и расточить отверстие 4 окончательно. Точить фаски. Подрезать торец ступицы 5 и торец обода 6 | Размеры по картам нормативов | 190 | 45 | 125 | 120 | 21 | К = 1,1 | |
21 x 1,1 = 23,1 | |||||||||
2 | Токарная Точить обод 3 окончательно | 4,4 | 4,4 | ||||||
3 | Точить 4 канавки предварительно и окончательно | 5,5 · 4 = 22 | 22 | ||||||
Итого штучное время, мин. | 49,5 |
Чугун серый HB = 180 - 220 | Шкивы | ||||
Карта 45 | |||||
 | |||||
N операции | Наименование операции и содержание переходов | Оборудование и приспособления | Инструмент | N карты | |
Литейная | |||||
1 | Токарная Подрезать торец. 1. Точить поверхность 2 предварительно. Сверлить, расточить и развернуть отверстие 3. Точить фаски. Подрезать торец 4. | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резец BK8, сверло, развертки Р18 | ||
2 | Токарная Точить поверхность 2 окончательно. Проточить n канавок предварительно и окончательно. | Токарный станок Nд = 4,3 квт, центровая оправка | Резцы BK8 | ||
3 | Долбежная Долбить шпоночный паз в размер | Долбежный станок | Долбежный резец | ||
3а | Протяжная (вариант) Протянуть шпоночный паз в размер | Протяжной станок | Протяжка Р18 | ||
Примечания:
1. Наружный диаметр шкива D обрабатывается по 7 - 5 классам точности, а отверстие шкива - по 3 классу точности.
2. Точение канавок в операции 2 в норму штучного времени не входит, время на точение добавлять из карты 57.
Чугун серый HB = 180 - 220 | Шкивы | ||||||||
Карта 46 | |||||||||
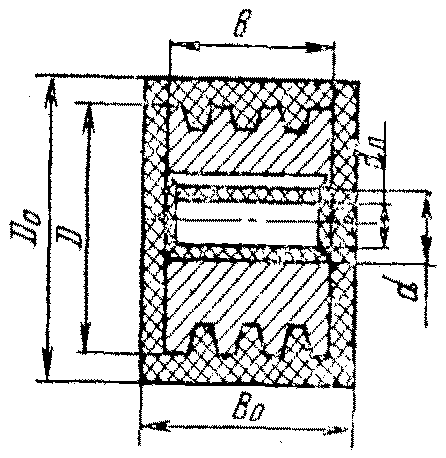 | |||||||||
Размеры детали, мм, до | Ширина шкива B, мм до | ||||||||
D | d | D0 | d0 | 30 | 50 | 60 | 70 | 90 | 125 |
Ширина заготовки B0, мм, до | |||||||||
60 | - | 69 +/- 1,5 | - | 37 +/- 1 | 57 +/- 1 | 67 +/- 1,5 | - | - | - |
75 | - | 84 +/- 1,5 | - | 37 +/- 1 | 57 +/- 1 | 67 +/- 1,5 | - | - | - |
96 | - | 105 +/-1,5 | - | 37 +/- 1 | 57 +/- 1 | 67 +/- 1,5 | 77 +/- 1,5 | - | - |
120 | - | 129 +/- 1,5 | - | 38 +/- 1 | 58 +/- 1 | 68 +/- 1,5 | 78 +/- 1,5 | 98 +/- 1,5 | - |
150 | - | 159 +/- 1,5 | 37 +/- 1,5 | 38 +/- 1 | 58 +/- 1 | 68 +/- 1,5 | 78 +/- 1,5 | 98 +/- 1,5 | - |
190 | 45 | 200 +/- 2 | 47 +/- 1,5 | - | 58 +/- 1 | 68 +/- 1,5 | 78 +/- 1,5 | 98 +/- 1,5 | 134 +/- 2 |
240 | 55 | 250 +/- 2 | - | - | 58 +/- 1 | 68 +/- 1,5 | 78 +/- 1,5 | 98 +/- 1,5 | 134 +/- 2 |
ТОКАРНЫЕ ОПЕРАЦИИ Чугун серый HB = 180 - 220 | Токарно-винторезные станки | ||||||||
Резцы с пластинками ВК6 | |||||||||
Карта 47 | |||||||||
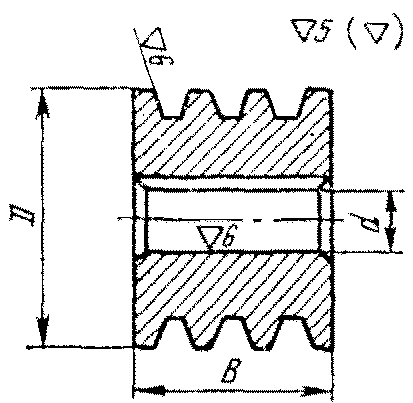 | |||||||||
Содержание операций см. в карте 45 | |||||||||
Размеры детали, мм, до | N операции | Размеры детали, мм, до | N операции | ||||||
D | d | B | 1 | 2 | D | d | B | 1 | 2 |
Штучное время, мин. | Штучное время, мин. | ||||||||
60 | 18 | 30 | 10 | 1,8 | 150 | 35 | 50 | 15,6 | 2,7 |
60 | 10,8 | 1,9 | 90 | 17,6 | 3,5 | ||||
75 | 18 | 30 | 10,4 | 1,9 | 190 | 45 | 60 | 25 | 12 |
60 | 11,2 | 2,0 | 90 | 27 | 12,5 | ||||
96 | 25 | 30 | 10,8 | 2,0 | 125 | 28 | 13 | ||
70 | 12,2 | 2,2 | 240 | 55 | 70 | 31 | 14 | ||
120 | 25 | 30 | 12 | 2,2 | 90 | 32 | 14,5 | ||
50 | 12,8 | 2,4 | 125 | 33 | 15,5 | ||||
90 | 14,4 | 3,0 | Подготовительно-заключительное время, мин. | 10 | 10 | ||||
Примечания:
1. Время на проточку канавок добавлять ко времени операции 2 по карте 57.
2. При изготовлении стальных шкивов штучное время умножать на K = 1,3.
3. При обработке отверстия d по 2 классу точности штучное время операции 1 умножать на коэффициент K = 1,1.
Чугун серый HB = 180 - 220 | Шкивы | |||
Карта 48 | ||||
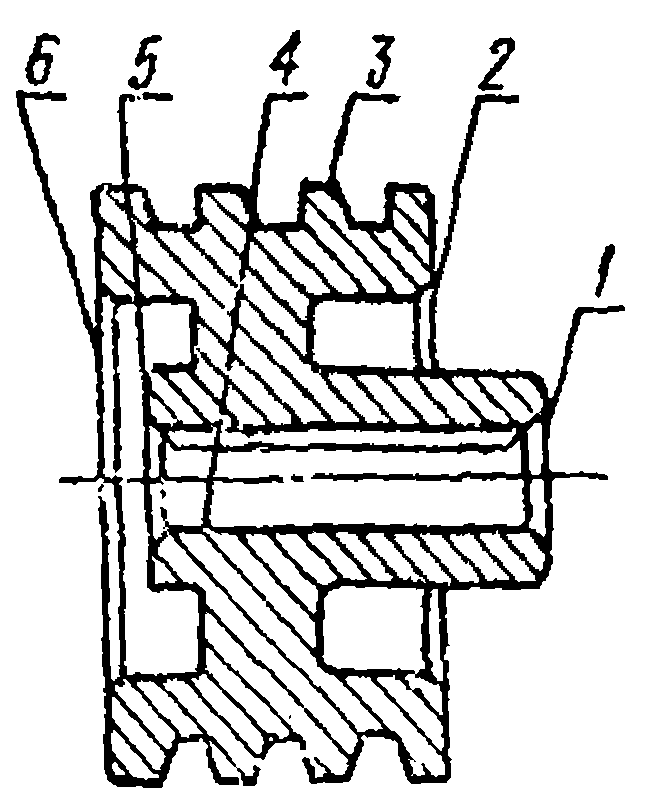 | ||||
N операции | Наименование операции и содержание переходов | Оборудование и приспособления | Инструмент | N карты |
1 | Литейная (Размеры заготовок см. в карте 49) | |||
Токарная Подрезать торец ступицы 1 и торец обода 2. Точить обод 3 предварительно. Сверлить, рассверлить и расточить отверстие 4 окончательно. Точить фаски. Подрезать торец ступицы 5 и торец обода 6. Точить внутреннюю поверхность контура с двух сторон по надобности | Токарный станок Nд до 14 квт, трех- и четырехкулачковый патрон | Резцы ВК8, сверло Р18 | ||
2 | Токарная Точить обод 3 окончательно. Точить клиновые канавки предварительно и окончательно | Токарный станок Nд до 14 квт, оправка | Резцы ВК8 | |
3 | Долбежная Долбить шпоночный паз в размер | Долбежный станок | Резец ВК8 | |
3а | Протяжная (вариант) Протянуть шпоночный паз в размер | Протяжной станок | Протяжка Р18 | |
Чугун серый HB = 180 - 220 | Шкивы | |||||||||||||
Карта 49 | ||||||||||||||
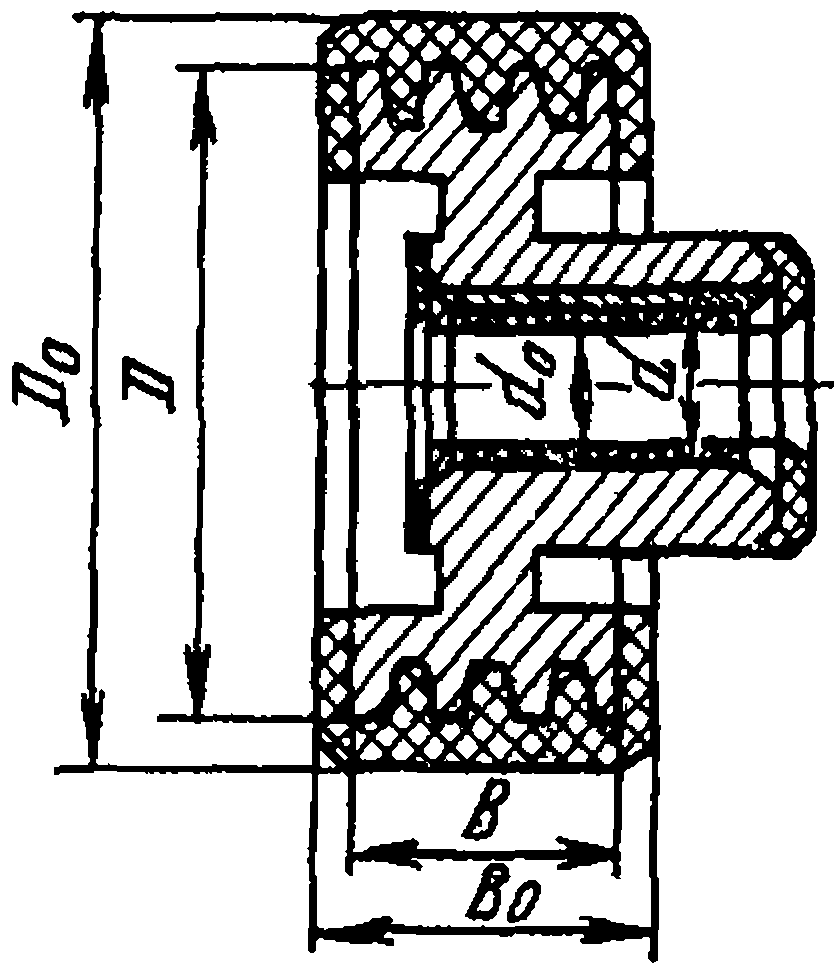 | ||||||||||||||
Размеры детали, мм, до | Ширина шкива В, мм | |||||||||||||
D | d | D0 | d0 | 25 | 50 | 75 | 100 | 125 | 150 | 175 | 190 | 240 | 300 | 380 |
Ширина заготовки B0, мм | ||||||||||||||
90 | 25 | 98 +/- 1,5 | - | 32 +/- 1 | 57 +/- 1,5 | 82 +/- 1,5 | 107 +/- 1,5 | - | - | - | - | - | - | - |
120 | 35 | 128 +/- 1,5 | - | 32 +/- 1 | 57 +/- 1,5 | 82 +/- 1,5 | 107 +/- 1,5 | - | - | - | - | - | - | - |
150 | 35 | 159 +/- 2 | - | 33 +/- 1 | 58 +/- 1,5 | 83 +/- 1,5 | 108 +/- 1,5 | 134 +/- 2 | - | - | - | - | - | - |
190 | 45 | 200 +/- 2 | 37 +/- 1,5 | 33 +/- 1 | 58 +/- 1,5 | 83 +/- 1,5 | 108 +/- 1,5 | 134 +/- 2 | - | - | - | - | - | - |
240 | 55 | 250 +/- 2 | 47 +/- 1,5 | 34 +/- 1 | 58 +/- 1,5 | 83 +/- 1,5 | 108 +/- 1,5 | 135 +/- 2 | 159 +/- 2 | 184 +/- 2 | - | - | - | - |
300 | 55 | 313 +/- 2 | 47 +/- 2 | - | 59 +/- 1,5 | 84 +/- 1,5 | 109 +/- 1,5 | 135 +/- 2 | 160 +/- 2 | 185 +/- 2 | 200 +/- 2 | - | - | - |
380 | 60 | 393 +/- 2,5 | 52 +/- 2,5 | - | 59 +/- 1,5 | 84 +/- 1,5 | 109 +/- 1,5 | 135 +/- 2 | 160 +/- 2 | 185 +/- 2 | 200 +/- 2 | 250 +/- 2 | 312 +/- 2,5 | - |
480 | 65 | 493 +/- 2,5 | 57 +/- 2,5 | - | 59 +/- 1,5 | 84 +/- 1,5 | 109 +/- 1,5 | 135 +/- 2 | 160 +/- 2 | 185 +/- 2 | 200 +/- 2 | 250 +/- 2 | 312 +/- 2,9 | 392 +/- 2,5 |
600 | 70 | 614 +/- 3 | 62 +/- 2,5 | - | 60 +/- 1,8 | 85 +/- 1,8 | 110 +/- 1,8 | 135 +/- 2,2 | 160 +/- 2,2 | 185 +/- 2,2 | 200 +/- 2,2 | 250 +/- 2,2 | 310 +/- 3 | 392 +/- 3 |
750 | 75 | 764 +/- 3 | 67 +/- 2,5 | - | 60 +/- 1,8 | 85 +/- 1,8 | 110 +/- 1,8 | 135 +/- 2,2 | 160 +/- 2,2 | 185 +/- 2,2 | 200 +/- 2,2 | 250 +/- 2,2 | 310 +/- 3 | 392 +/- 3 |
960 | 95 | 974 +/- 3 | 86 +/- 2,5 | - | - | - | - | - | 162 +/- 2,2 | 185 +/- 2,2 | 200 +/- 2,2 | 250 +/- 2,2 | 310 +/- 3 | 392 +/- 3 |
1200 | 100 | 1214 +/- 3 | 91 +/- 2,5 | - | - | - | - | - | 162 +/- 2,2 | 187 +/- 2,2 | 202 +/- 2,2 | 252 +/- 2,2 | 312 +/- 3 | 392 +/- 3 |
ТОКАРНЫЕ ОПЕРАЦИИ Чугун серый HB = 180 - 220 | Токарно-винторезные станки | ||||||||||
Резцы с пластинками ВК6 | |||||||||||
Карта 50 | |||||||||||
 | |||||||||||
Содержание операций см. в карте 48 | |||||||||||
Размеры шкива, мм, до | N операций | Размеры шкива, мм, до | N операций | ||||||||
D | d | B | B1 | 1 | 2 | D | d | B | B1 | 1 | 2 |
Штучное время, мин. | Штучное время, мин. | ||||||||||
90 | 25 | 100 | 60 | 15 | 2,3 | 480 | 65 | 75 | 150 | 36 | 8,4 |
120 | 35 | 50 | 90 | 18,5 | 2,2 | 125 | 40 | 11,2 | |||
100 | 19 | 2,8 | 240 | 45 | 14 | ||||||
150 | 35 | 75 | 90 | 20 | 2,9 | 380 | 48 | 18,5 | |||
125 | 21 | 3,8 | |||||||||
190 | 45 | 75 | 120 | 19 | 3,2 | 600 | 70 | 50 | 175 | 43 | 8,8 |
125 | 21 | 4,4 | 100 | 52 | 11,2 | ||||||
240 | 55 | 75 | 150 | 23 | 4,0 | 160 | 57 | 13,5 | |||
125 | 31 | 8,0 | 240 | 64 | 17,5 | ||||||
175 | 33 | 9,2 | 380 | 68 | 23 | ||||||
300 | 55 | 50 | 150 | 26 | 4,0 | 750 | 75 | 50 | 175 | 50 | 10 |
100 | 35 | 8,8 | 100 | 55 | 13 | ||||||
150 | 36 | 10,5 | 150 | 65 | 16 | ||||||
380 | 60 | 73 | 150 | 31 | 7,5 | 240 | 67 | 21 | |||
125 | 33 | 10 | 300 | 76 | 24 | ||||||
190 | 33 | 12,5 | 380 | 80 | 29 | ||||||
300 | 42 | 15,0 | |||||||||
Подготовительно-заключительное время, мин. | 10 | ||||||||||
Примечания:
1. Время на проточку канавок добавлять ко времени операции 2 по карте 57.
2. Время на точение внутренних поверхностей контура добавлять по карте 58.
3. При изготовлении стальных шкивов штучное время применять с коэффициентом К = 1,3.
4. При обработке отверстия d по 2 классу точности штучное время операции 1 применять с коэффициентом К = 1,1.
Чугун серый HB = 180 - 220 | Шкивы | |||
Карта 51 | ||||
 | ||||
N операций | Наименование операций и содержание переходов | Оборудование и приспособление | Инструмент | N карты |
Литейная | ||||
1 | Карусельная Подрезать торец 1. Точить предварительно поверхности 3 и 4 одновременно. Подрезать торец 2. Точить фаски. Точить внутреннюю поверхность контура с одной стороны (по мере надобности) | Карусельный станок Nд до 28 квт, на столе в кулачках | Резцы ВК8 | |
2 | Карусельная Подрезать торец 5 и торец 6. Точить поверхность 4 окончательно. Расточить отверстие 3 окончательно. Точить фаски. Точить n канавок предварительно и окончательно. Точить внутреннюю поверхность с другой стороны (по мере надобности) | Карусельный станок Nд до 28 квт, на столе в кулачках | Резцы ВК8 | |
3 | Долбежная Долбить шпоночный паз в размер | Долбежный станок | Резец Р18 | |
3а | Протяжная (вариант) Протянуть шпоночный паз | Протяжной станок | Протяжка Р18 | |
КАРУСЕЛЬНЫЕ ОПЕРАЦИИ Чугун серый HB = 180 - 220 | Токарно-карусельные станки | ||||||||||
Резцы с пластинками ВК8 | |||||||||||
Карта 52 | |||||||||||
 | |||||||||||
Содержание операций см. в карте 51 | |||||||||||
Размеры детали, мм, до | N операции | Размеры детали, мм, до | N операции | ||||||||
D | d | B | B1 | 1 | 2 | D | d | B | B1 | 1 | 2 |
Штучное время, мин. | Штучное время, мин. | ||||||||||
380 | 60 | 100 | 150 | 40 | 39 | 750 | 75 | 150 | 175 | 57 | 51 |
190 | 42 | 40 | 240 | 63 | 53 | ||||||
300 | 46 | 42 | 380 | 77 | 55 | ||||||
480 | 65 | 100 | 150 | 43 | 42 | 960 | 95 | 150 | 250 | 74 | 56 |
190 | 48 | 44 | 240 | 80 | 69 | ||||||
380 | 55 | 50 | 380 | 92 | 76 | ||||||
600 | 70 | 125 | 150 | 55 | 48 | 1200 | 100 | 150 | 250 | 88 | 82 |
240 | 56 | 50 | 240 | 92 | 85 | ||||||
380 | 64 | 55 | 380 | 110 | 90 | ||||||
Подготовительно-заключительное время, мин. | 30 | ||||||||||
Примечания:
1. Время на проточку канавок добавлять ко времени операции 2 по карте 57.
2. Время на проточки, выточки добавлять из карты 58.
3. При обработке отверстия d по 2 классу точности штучное время операции 2 умножать на коэффициент K = 1,1.
Чугун серый HB = 180 - 220 | Шкивы | |||
Карта 53 | ||||
 | ||||
N операции | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карт |
Литейная | ||||
1 | Токарная Подрезать торцы 1 и 2. Сверлить, расточить и развернуть отверстие 3. Расточить фаски. Обточить поверхность 4 и 5 предварительно до кулачков | Токарный станок Nд = 7,8 квт, трехкулачковый патрон | Резец ВК8, сверло, развертка Р18 | |
2 | Токарная Подрезать торцы 6 и 7. Расточить фаски. Обточить оставшуюся часть поверхности 4 и 5 предварительно | Токарный станок Nд = 7,8 квт, трехкулачковый патрон | Резцы ВК8 | |
3 | Токарная Обточить окончательно поверхности 4 и 5. Подрезать внутренние торцы буртов окончательно в размер. Обточить фаски | Токарный станок Nд = 7,8 квт, центровая оправка | Резцы ВК8 | |
4 | Долбежная Долбить шпоночный паз в размер | Долбежный станок | Резец Р18 | |
4а | Протяжная (вариант) Протянуть шпоночный паз в размер | Протяжной станок | Протяжка Р18 | |
ТОКАРНЫЕ ОПЕРАЦИИ Чугун серый HB = 180 - 220 | Токарно-винторезные станки | |||||||||||||
Резцы с пластинками ВК6 | ||||||||||||||
Карта 54 | ||||||||||||||
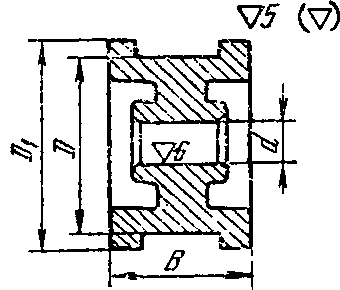 | ||||||||||||||
Содержание операций см. в карте 53 | ||||||||||||||
Размеры шкива, мм до | N операции | |||||||||||||
D1 | D | d | 1 | 2 | 3 | |||||||||
Ширина шкива, B, мм, до | ||||||||||||||
50 | 75 | 100 | 125 | 50 | 75 | 100 | 125 | 50 | 75 | 100 | 125 | |||
Штучное время, мин. | ||||||||||||||
60 | 50 | 18 | 11,2 | 12,4 | 13,2 | 14,8 | 7,2 | 7,6 | 8,0 | 8,4 | 3,6 | 3,6 | 3,6 | 4,0 |
75 | 65 | 18 | 12 | 13,2 | 14 | 15,2 | 8,0 | 8,4 | 8,8 | 8,8 | 4,0 | 4,0 | 4,4 | 4,4 |
96 | 85 | 30 | 14 | 15,2 | 16 | 18,4 | 8,4 | 8,8 | 9,6 | 9,6 | 4,0 | 4,4 | 4,8 | 4,8 |
60 | 11,2 | 12 | 12,4 | 13,6 | 7,6 | 8,0 | 8,4 | 8,8 | 4,0 | 4,4 | 4,8 | 4,8 | ||
120 | 110 | 30 | 15,2 | 16 | 17,6 | 19,2 | 9,2 | 9,6 | 10 | 10,4 | 4,8 | 5,2 | 5,6 | 6,0 |
60 | 12,4 | 13,6 | 14,4 | 15,6 | 8,8 | 9,6 | 9,6 | 10 | 4,8 | 5,2 | 5,2 | 6,0 | ||
150 | 140 | 30 | 16,8 | 18,5 | 19,2 | 21 | 10 | 10,4 | 10,8 | 11,2 | 5,2 | 5,6 | 6,0 | 6,4 |
60 | 14 | 15,2 | 16 | 17,6 | 9,6 | 10 | 10,4 | 10,8 | 5,2 | 5,6 | 6,0 | 6,4 | ||
190 | 160 | 60 | 16,8 | 18,4 | 19,2 | 21 | 11,2 | 12 | 12,4 | 12,8 | 6,0 | 6,4 | 7,2 | 7,6 |
90 | 18,4 | 20 | 21 | 22,5 | 11,2 | 11,6 | 12 | 12,4 | 6,0 | 6,4 | 6,8 | 7,6 | ||
240 | 205 | 90 | 22,4 | 24 | 27 | 29 | 12,8 | 13,6 | 17,6 | 17,6 | 6,8 | 7,2 | 7,6 | 14 |
125 | 23 | 25 | 30 | 31 | 13 | 13,2 | 17,6 | 17,6 | 6,8 | 7,2 | 7,6 | 14 | ||
Подготовительно-заключительное время, мин. | 10 | |||||||||||||
Примечания:
1. При изготовлении стальных шкивов штучное время применять с коэффициентом K = 1,3.
2. При обработке отверстия d по 2 классу точности штучное время операции 1 применять с коэффициентом K = 1,1.
3. Время на точение внутренних поверхностей контура добавлять по карте 58.
Чугун серый HB = 180 - 220 | Шкивы | |||
Карта 55 | ||||
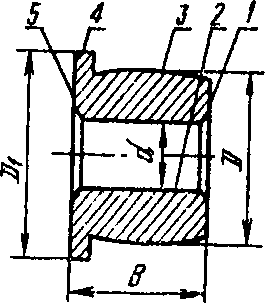 | ||||
N операции | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты |
Литейная | ||||
1 | Токарная Подрезать торец 1 предварительно и окончательно. Сверлить, расточить и развернуть отверстие 2. Расточить фаску. Обточить поверхность 3 предварительно | Токарный станок Nд = 7,8 квт, трехкулачковый патрон | Резец ВК8, сверло, развертка Р18 | |
2 | Токарная Подрезать торец 5 предварительно и окончательно. Обточить поверхность 4 предварительно и окончательно. Расточить фаску | Токарный станок = 7,8 квт, трехкулачковый патрон | Резцы ВК8 | |
3 | Токарная Обточить окончательно поверхность 3 по D. Подрезать внутренний торец бурта. Обточить окончательно наружный профиль поверхности 3 до R | Токарный станок Nд = 7,8 квт, оправка концевая | Резцы ВК8 | |
4 | Долбежная Долбить шпоночный паз в размер | Долбежный станок | Долбежный резец | |
4а | Протяжная (вариант) Протянуть шпоночный паз в размер | Протяжной станок | Протяжка Р18 | |
ТОКАРНЫЕ ОПЕРАЦИИ Чугун серый HB = 180 - 220 | Токарно-винторезные станки | ||||||||||
Резцы с пластинками ВК6 | |||||||||||
Карта 56 | |||||||||||
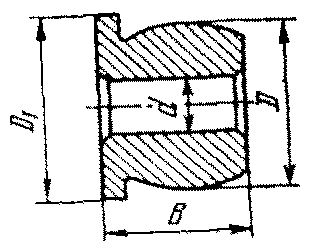 | |||||||||||
Содержание операций см. в карте 55 | |||||||||||
Размеры шкива, мм, до | N операций | ||||||||||
1 | 2 | 3 | |||||||||
Ширина шкива B, мм, до | |||||||||||
D | d | 50 | 60 | 75 | 90 | 50 - 60 | 75 - 90 | 50 | 60 | 75 | 90 |
Штучное время, мин. | |||||||||||
60 | 30 | 8,8 | 9,2 | 9,6 | 10 | 4,8 | 4,0 | 4,0 | 4,4 | 5,6 | |
75 | 30 | 9,2 | 9,6 | 10 | 10,4 | 5,2 | 4,0 | 4,0 | 4,4 | 5,6 | |
96 | 30 | 9,6 | 10 | 10,4 | 10,8 | 5,6 | 4,8 | 4,8 | 4,4 | 7,6 | |
60 | 7,6 | 8,0 | 8,8 | 9,2 | 5,2 | 4,4 | 4,8 | 5,2 | 7,6 | ||
120 | 30 | 10,4 | 10,8 | 11,2 | 12 | 6,8 | 4,8 | 5,2 | 5,6 | 8,0 | |
60 | 8,4 | 8,8 | 9,2 | 10,4 | 6,4 | 4,8 | 5,2 | 5,6 | 8,0 | ||
150 | 30 | 11,2 | 11,6 | 12 | 12,8 | 8,0 | 5,6 | 5,6 | 6,4 | 9,6 | |
60 | 9,6 | 10 | 10,4 | 11,2 | 7,6 | 8,0 | 5,6 | 5,6 | 6,4 | 9,6 | |
190 | 30 | 12,8 | 13,2 | 13,6 | 14,4 | 9,6 | 10 | 6,4 | 6,8 | 7,6 | 11,2 |
60 | 11,2 | 11,6 | 12 | 12,8 | 9,2 | 9,6 | 6,4 | 6,8 | 7,6 | 11,2 | |
240 | 30 | 15,2 | 16 | 20 | 21 | 12 | 15,6 | 7,2 | 8,0 | 10,8 | 16,5 |
60 | 13,2 | 13,6 | 17 | 18,5 | 12 | 15,6 | 7,2 | 8,0 | 10,8 | 16,5 | |
Подготовительно-заключительное время, мин. | 10 | ||||||||||
Примечания:
1. При изготовлении стальных шкивов штучное время применять с коэффициентом К = 1,3.
2. При обработке отверстий d по 2 классу точности штучное время на операции 1 применять с коэффициентом K = 1,1.
ОБРАБОТКА КАНАВОК И ВНУТРЕННИХ ВЫТОЧЕК НА ШКИВАХ Чугун серый HB = 180 - 220 | Токарно-винторезные и токарно-карусельные станки | |||||||||||
Резцы с пластинками ВК6, ВК8 | ||||||||||||
Карта 57 | ||||||||||||
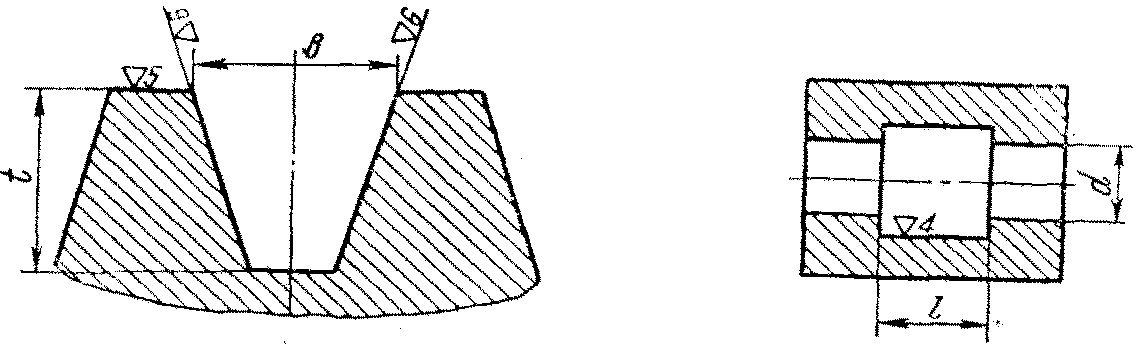 | ||||||||||||
1. Обработка канавок | ||||||||||||
Диаметр шкива D, мм | Размеры канавок | |||||||||||
b | t | b | t | b | t | b | t | b | t | b | t | |
10,3 | 10 | 13,5 | 12,5 | 17,6 | 16 | 23,3 | 21 | 33,2 | 28,5 | 39,3 | 34 | |
Штучное время на одну канавку, мин. | ||||||||||||
На токарных станках | ||||||||||||
60 - 75 | 3,0 | 3,3 | - | - | - | - | ||||||
96 | 3,2 | 3,6 | - | - | - | - | ||||||
120 | 3,5 | 3,9 | 4,6 | - | - | - | ||||||
150 | 3,8 | 4,4 | 5,2 | - | - | - | ||||||
190 | 4,1 | 4,7 | 5,5 | 6,3 | - | - | ||||||
240 | 4,9 | 5,6 | 6,6 | 7,6 | - | - | ||||||
300 | 5,7 | 6,5 | 7,8 | 9,0 | 11,5 | - | ||||||
380 | 6,9 | 8,0 | 9,4 | 11,7 | 14,8 | - | ||||||
480 | 8,2 | 9,7 | 11,4 | 14 | 17,7 | - | ||||||
На карусельных станках | ||||||||||||
380 | 5,0 | 6,0 | 9,0 | 13 | 17 | - | ||||||
480 | 7,0 | 8,0 | 12 | 18 | 23 | - | ||||||
600 | 8,0 | 9,0 | 15 | 21 | 27 | 29 | ||||||
750 | 9,0 | 10 | 17 | 24 | 39 | 32 | ||||||
960 | 14 | 16 | 25 | 30 | 34 | 37 | ||||||
1200 | 16 | 18 | 29 | 33 | 38 | 42 | ||||||
II. Обработка внутренних выточек
Длина выточки l, мм | Диаметр отверстия d, мм, до | ||||||
18 | 30 | 45 | 60 | 75 | 95 | 120 | |
Время, мин. | |||||||
25 | 1,7 | 1,8 | 1,9 | 2,0 | 2,0 | 2,0 | 2,2 |
50 | 1,8 | 1,9 | 2,0 | 2,2 | 2,2 | 2,3 | 2,5 |
75 | 1,9 | 2,0 | 2,1 | 2,3 | 2,4 | 2,5 | 2,9 |
100 | 2,0 | 2,1 | 2,3 | 2,5 | 2,6 | 2,7 | 3,2 |
ОБРАБОТКА ВНУТРЕННИХ ПОВЕРХНОСТЕЙ КОНТУРА ШКИВОВ Чугун серый HB = 180 - 220 | Токарные и карусельные станки | |||||||||||
Резцы с пластинками ВК8 | ||||||||||||
Карта 58 | ||||||||||||
Содержание переходов 1. Расточить внутренний диаметр обода на глубину h 2. Подрезать внутренний торец выточки 3. Подрезать торец ступицы | 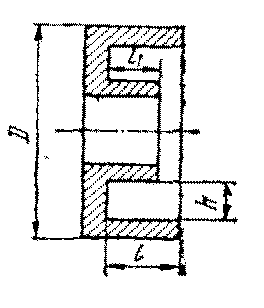 | |||||||||||
Диаметр шкива D, мм | Развернутая длина выточки L = l1 + l + h | |||||||||||
50 | 75 | 100 | 120 | 150 | 200 | 250 | 300 | 380 | 480 | 600 | 750 | |
Время, мин. | ||||||||||||
На токарных станках | ||||||||||||
90 | 1,05 | 1,2 | 1,3 | - | - | - | - | - | - | - | - | - |
120 | 1,25 | 1,45 | 1,6 | 2,1 | - | - | - | - | - | - | - | - |
150 | - | 1,55 | 1,8 | 2,3 | 2,5 | - | - | - | - | - | - | - |
190 | - | - | 2,0 | 2,6 | 2,8 | 3,3 | - | - | - | - | - | - |
240 | - | - | - | 2,9 | 3,2 | 3,8 | 4,5 | - | - | - | - | - |
300 | - | - | - | 3,3 | 3,8 | 4,1 | 5,3 | 6,2 | - | - | - | - |
380 | - | - | - | - | 5,2 | 6,2 | 7,6 | 9,0 | 12 | - | - | - |
480 | - | - | - | - | - | 8,0 | 9,2 | 11,5 | 13 | 16,5 | - | - |
600 | - | - | - | - | - | - | 12 | 13,5 | 16,5 | 19 | 22 | - |
750 | - | - | - | - | - | - | - | 17 | 21 | 24 | 26 | 31 |
На карусельных станках | ||||||||||||
480 | - | - | - | - | - | 7,7 | 9 | 11 | 15 | - | - | - |
750 | - | - | - | - | - | - | 17 | 20 | 23 | 28 | - | - |
960 | - | - | - | - | - | - | - | 26 | 34 | 42 | 52 | - |
1200 | - | - | - | - | - | - | - | - | - | 45 | 59 | 69 |
СВЕРЛЕНИЕ ОТВЕРСТИЙ И НАРЕЗАНИЕ РЕЗЬБЫ В СТУПИЦАХ Чугун серый HB = 180 - 220 | Вертикально-радиально-сверлильные станки | ||||||
Сверла, метчики из стали Р18 | |||||||
Карта 59 | |||||||
I. Сверление на сверлильных станках | |||||||
Диаметр сверла D, мм | Длина отверстия l2, мм | Режимы резания | |||||
20 | 30 | 40 | 50 | 60 | V, м/мин. | Sо, мм/об. | |
Время, мин. | |||||||
8 | 0,55 | 0,65 | 0,75 | 0,9 | - | 34 | 0,25 |
10 | 0,55 | 0,6 | 0,75 | 0,85 | 0,9 | 34 - 43 | 0,29 |
12 | 0,55 | 0,6 | 0,7 | 0,8 | 0,9 | 34 - 51 | 0,33 |
16 | 0,55 | 0,55 | 0,6 | 0,7 | 0,75 | 45 - 64 | 0,38 |
20 | 0,55 | 0,6 | 0,6 | 0,7 | 0,8 | 34 - 57 | 0,44 |
II. Нарезание резьбы (метчики машинные) | |||||||
Резьба | Длина отверстия l2, мм | Скорость резания V, м/мин. | |||||
номинальный диаметр, мм | шаг резьбы, мм | 10 | 15 | 20 | 25 | 30 | |
Время на один проход, мин. | |||||||
10 | 1,5 - 1,0 | 0,7 | 0,7 | 0,75 | 0,8 | - | 5,0 - 7,2 |
12 | 1,75 - 1,25 | 0,7 | 0,7 | 0,75 | 0,8 | 0,85 | 5,5 - 74 |
16 | 2,0 - 1,5 | 0,7 | 0,7 | 0,75 | 0,8 | 0,85 | 6,7 - 8,7 |
20 | 2,5 - 1,6 | 0,7 | 0,75 | 0,75 | 0,8 | 0,85 | 7,4 - 11,2 |
24 | 3,0 - 1,5 | 0,7 | 0,75 | 0,8 | 0,8 | 0,85 | 7,7 - 11 |
III. Время на установку и снятие детали
Способ установки детали и характер выверки | Вручную | Мостовым краном | |||||||||||
Масса детали, кг, до | |||||||||||||
0,3 | 1 | 3 | 5 | 8 | 12 | 20 | 30 | 50 | 100 | ||||
Время, мин. | |||||||||||||
На столе или плите без крепления (с упором) | без выверки | 0,14 | 0,20 | 0,20 | 0,36 | 0,42 | 0,49 | 0,59 | 2,32 | 4,2 | 4,45 | ||
с выверкой | 0,27 | 0,41 | 0,60 | 0,71 | 0,83 | 0,96 | 0,19 | 3,0 | 5,75 | 6,1 | |||
На столе или плите с креплением болтами и планками | без выверки | 1,0 | 1,1 | 1,27 | 1,33 | 1,44 | 1,50 | 1,6 | 3,32 | 5,4 | 5,75 | ||
с выверкой | простой | 1,16 | 1,44 | 1,77 | 1,98 | 2,15 | 2,32 | 2,54 | 4,45 | 8,0 | 8,5 | ||
сложной | 1,33 | 1,55 | 1,77 | 2,32 | 2,66 | 2,88 | 3,32 | 5,3 | 9,2 | 10 | |||
Сбоку стола с креплением болтами и планками | на опоре | с выверкой | в 1-й плоскости | 1,55 | 1,77 | 2,0 | 2,54 | 2,87 | 3,2 | 3,65 | 5,75 | 10 | 10,6 |
в 2 плоскостях | 2,0 | 2,32 | 2,54 | 3,2 | 3,54 | 3,86 | 4,4 | 6,5 | 11 | 12 | |||
В тисках с зажимом детали | винтом | без выверки | 0,37 | 0,47 | 0,60 | 0,67 | 0,74 | 0,82 | 0,91 | 2,7 | - | - | |
с выверкой | 0,93 | 1,1 | 1,22 | 1,22 | 1,43 | 1,66 | 1,93 | 3,9 | - | - | |||
В кулачках самоцентрирующего патрона | 0,24 | 0,37 | 0,55 | 0,66 | 0,81 | 0,94 | 1,1 | 3,0 | 4,85 | 5,45 | |||
Подготовительно-заключительное время, мин. | Наибольший диаметр сверления, м | ||||||||||||
12 | 35 | 75 | |||||||||||
Время, мин. | |||||||||||||
8 | 12 | 16 | |||||||||||
Примечание. При работе с местными подъемниками время по карте, приведенное для мостового крана, уменьшать на 1,5 мин.
ПРОТЯГИВАНИЕ ШПОНОЧНЫХ ПАЗОВ В ШКИВАХ | Горизонтально-протяжные станки | ||||||||
Протяжки из стали Р18 | |||||||||
Карта 60 | |||||||||
N позиции | Число проходов i | Вес детали, кг, до | Длина обрабатываемой поверхности, мм | Установка детали на оправке без крепления | |||||
Размеры шпоночного паза, мм, до | |||||||||
3 x 1,1 | 15 x 2,1 | 8 x 3,1 | 20 x 6,1 | 27 x 7,2 | |||||
Штучное время на один паз, мин. | |||||||||
1 | 1 | 8 | до 100 | 0,47 | 0,64 | 0,59 | 0,67 | 0,74 | |
2 | св. 100 | - | 0,66 | 0,61 | 0,71 | 0,79 | |||
3 | 12 | до 100 | 0,51 | 0,67 | 0,61 | 0,70 | 0,78 | ||
4 | св. 100 | - | 0,68 | 0,64 | 0,74 | 0,82 | |||
5 | 20 | до 100 | 0,56 | 0,72 | 0,67 | 0,75 | 0,83 | ||
6 | св. 100 | - | 0,74 | 0,70 | 0,81 | 0,87 | |||
7 | 30 | до 100 | 1,92 | 2,13 | 2,05 | 2,15 | 2,25 | ||
8 | св. 100 | - | 2,20 | 2,13 | 2,24 | 2,36 | |||
9 | 50 | до 100 | 2,04 | 2,24 | 2,20 | 2,38 | 2,48 | ||
10 | св. 100 | - | - | 2,22 | 2,44 | 2,53 | |||
11 | 100 | до 100 | 2,22 | 2,42 | 2,38 | 2,56 | 2,69 | ||
12 | св. 100 | - | - | 2,41 | 2,61 | 2,76 | |||
13 | 200 | до 100 | 2,58 | 2,79 | 2,76 | 2,92 | 2,92 | ||
14 | св. 100 | - | - | 2,78 | 2,98 | 2,97 | |||
15 | На каждый последующий проход | до 100 | 0,30 | 0,45 | 0,40 | 0,45 | 0,52 | ||
16 | св. 100 | - | - | 0,42 | 0,49 | 0,56 | |||
Подготовительно-заключительное время, мин. | вручную | 18 | |||||||
мостовым краном | 24 | ||||||||
ПРОТЯГИВАНИЕ ШЛИЦЕВЫХ ОТВЕРСТИЙ В ШКИВАХ | Горизонтально-протяжные станки | |||||||||
Протяжки из стали Р18 | ||||||||||
Карта 61 | ||||||||||
N позиции | Вес детали, кг, до | Длина обрабатываемой поверхности, мм | Способ установки детали | |||||||
на подставке или оправке без крепления | на плите с креплением | |||||||||
Размер протягиваемого отверстия, мм | ||||||||||
6 x 16 x 20 | 6 x 28 x 34 | 8 x 46 x 54 | 10 x 82 x 88 | 6 x 16 x 20 | 6 x 28 x 34 | 18 x 46 x 54 | 10 x 82 x 88 | |||
Штучное время на одну деталь, мин. | ||||||||||
1 | 8 | до 100 | 0,68 | 0,88 | 1,08 | 1,11 | 1,41 | 1,37 | 1,54 | 2,04 |
2 | св. 100 | - | - | 1,11 | 1,16 | - | 1,39 | 1,56 | 2,10 | |
3 | 12 | до 100 | 0,72 | 0,94 | 1,13 | 1,15 | 1,66 | 1,60 | 1,79 | 2,28 |
4 | св. 100 | - | - | 1,15 | 1,22 | - | 1,62 | 1,81 | 2,36 | |
5 | 20 | до 100 | 0,78 | 0,99 | 1,17 | 1,21 | 1,74 | 1,70 | 1,87 | 2,37 |
6 | св. 100 | - | - | 1,21 | 1,27 | - | 1,71 | 1,88 | 2,44 | |
7 | 30 | до 100 | - | 2,2 | 2,54 | 2,8 | 3,1 | 3,05 | 3,32 | 3,84 |
8 | св. 100 | - | - | 2,60 | 2,87 | - | 3,15 | 3,40 | 3,95 | |
9 | 50 | до 100 | - | 2,55 | 2,86 | 3,00 | 3,40 | 3,39 | 3,64 | 4,3 |
10 | св. 100 | - | - | 2,88 | 3,07 | - | 3,42 | 3,67 | 4,38 | |
11 | 100 | до 100 | - | 2,83 | 3,14 | 3,28 | 3,82 | 3,80 | 4,07 | 4,72 |
12 | св. 100 | - | - | 3,18 | 3,37 | - | 3,82 | 4,09 | 4,88 | |
13 | 200 | до 100 | - | 3,15 | 3,45 | 3,59 | 4,14 | 4,12 | 4,39 | 5,04 |
14 | св. 100 | - | - | 3,49 | 3,68 | - | 4,15 | 4,42 | 5,12 | |
Подготовительно-заключительное время, мин. | вручную | 18 | ||||||||
мостовым краном | 24 | |||||||||
ПРОТЯГИВАНИЕ ЦИЛИНДРИЧЕСКИХ ОТВЕРСТИЙ В ШКИВАХ | Горизонтально-вертикально-протяжные станки | |||||||||
Протяжки из стали Р18 | ||||||||||
Карта 62 | ||||||||||
N позиции | Вес детали кг, до | Длина обрабатываемой поверхности | Способ установки детали | |||||||
на подставке или оправке без крепления | на плите с креплением | |||||||||
Диаметр протягиваемого отверстия | ||||||||||
20 | 35 | 55 | 90 | 20 | 35 | 55 | 90 | |||
Штучное время на одну деталь, мин. | ||||||||||
1 | 8 | до 100 | 0,61 | 0,56 | 0,63 | 0,78 | 1,33 | 1,31 | 1,41 | 1,65 |
2 | св. 100 | - | - | 0,65 | 0,80 | - | 1,33 | 1,44 | 1,68 | |
3 | 12 | до 100 | 0,65 | 0,60 | 0,67 | 0,81 | 1,58 | 1,54 | 1,6 | 1,88 |
4 | св. 100 | - | - | 0,69 | 0,84 | - | 1,58 | 1,68 | 1,92 | |
5 | 20 | до 100 | 0,70 | 0,67 | 0,71 | 0,86 | 1,67 | 1,65 | 1,74 | 1,97 |
6 | св. 100 | - | - | 0,74 | 0,89 | - | 1,68 | 1,76 | 2,00 | |
7 | 30 | до 100 | 2,05 | 2,0 | 2,10 | 2,25 | 3,10 | 3,15 | 3,28 | 3,55 |
8 | св. 100 | - | - | 2,15 | 2,30 | - | 3,20 | 3,33 | 3,60 | |
9 | 50 | до 100 | 2,17 | 2,16 | 2,29 | 2,58 | 3,30 | 3,33 | 3,50 | 3,86 |
10 | св. 100 | - | - | 2,43 | 2,60 | - | 3,36 | 3,52 | 3,90 | |
11 | 100 | до 100 | - | - | 2,58 | 2,88 | 3,72 | 3,75 | 3,92 | 4,29 |
12 | св. 100 | - | - | 2,62 | 2,91 | - | 3,78 | 3,96 | 4,31 | |
13 | 200 | до 100 | - | 2,76 | 2,90 | 3,19 | 4,03 | 4,06 | 4,23 | 4,60 |
14 | св. 100 | - | - | 2,92 | 3,22 | - | 4,09 | 4,27 | 4,64 | |
Подготовительно-заключительное время, мин. | вручную | 18 | ||||||||
мостовым краном | 24 | |||||||||
ДОЛБЛЕНИЕ ПАЗОВ  ПО 3 - 4 КЛАССАМ ТОЧНОСТИ Чугун серый HB = 180 - 220 | Долбежные станки | |||||||||||
Резцы из стали Р18 | ||||||||||||
Карта 63 | ||||||||||||
Длина паза l, мм | Ширина паза b, мм | Глубина паза t, мм | Режимы резания | |||||||||
3 | 5 | 8 | 10 | 15 | 20 | 25 | 30 | S, мм, дв. ход. | V, м/мин. | n двойных ходов в минуту | ||
Время, мин. | ||||||||||||
50 | 5 | 2,7 | 2,9 | 3,2 | 3,4 | - | - | - | - | 0,18 | 10,2 | 67 |
10 | 2,7 | 2,9 | 3,1 | 3,3 | 3,7 | 4,1 | - | - | 0,22 | 9 | 59 | |
20 | 2,7 | 2,8 | 3,0 | 3,2 | 3,5 | 3,8 | 4,2 | 4,6 | 0,3 | 7,8 | 51 | |
75 | 5 | 2,8 | 3,0 | 3,4 | 3,6 | - | - | - | - | 0,18 | 10,2 | 51,5 |
10 | 2,8 | 3,0 | 3,3 | 3,5 | 4,1 | 5,2 | - | - | 0,22 | 9 | 45,5 | |
20 | 2,7 | 2,9 | 3,2 | 3,4 | 3,8 | 4,3 | 4,7 | 5,2 | 0,3 | 7,8 | 39,5 | |
100 | 5 | 2,9 | 3,2 | 3,6 | 3,9 | - | - | - | - | 0,18 | 10,2 | 42 |
10 | 2,8 | 3,1 | 3,5 | 3,8 | 4,5 | 5,1 | - | - | 0,22 | 9 | 37 | |
20 | 2,8 | 3,0 | 3,4 | 3,6 | 4,2 | 4,7 | 5,3 | 6,0 | 0,3 | 7,8 | 32 | |
150 | 16 | 3,3 | 3,7 | 4,4 | 4,8 | 5,9 | 7,0 | 8,1 | - | 0,2 | 9 | 25 |
20 | 3,2 | 3,5 | 4,1 | 4,4 | 5,3 | 6,2 | 7,2 | 8,1 | 0,24 | 9 | 25 | |
200 | 16 | 3,4 | 4,0 | 4,8 | 5,3 | 6,7 | 8,1 | 9,5 | - | 0,2 | 9 | 20 |
20 | 3,3 | 3,7 | 4,4 | 4,9 | 6,0 | 7,2 | 8,3 | 9,4 | 0,24 | 9 | 20 | |
250 | 16 | 3,7 | 4,5 | 5,6 | 6,3 | 8,2 | 10 | 12 | - | 0,16 | 10,2 | 18,5 |
20 | 3,6 | 4,3 | 5,3 | 6,0 | 7,8 | 9,5 | 11 | 13 | 0,2 | 9 | 16 | |
300 | 16 | 3,9 | 4,8 | 6,1 | 7,0 | 9,2 | 11,5 | 13,5 | 15 | 0,16 | 10,2 | 16,5 |
20 | 3,8 | 4,6 | 5,7 | 6,5 | 8,5 | 10,5 | 12,5 | 14 | 0,2 | 9,0 | 14 | |
380 | 16 | 4,5 | 5,5 | 6,8 | 7,7 | 10 | 12,5 | 14,5 | 16 | 0,16 | 10,2 | 15,5 |
20 | 4,2 | 5,0 | 6,1 | 7,0 | 9,0 | 11,5 | 13,5 | 15 | 0,2 | 9,0 | 14 | |
Время на установку и снятие детали
Способ установки детали | Вручную | Мостовым краном | ||||||||
Вес детали, кг, до | ||||||||||
1 | 3 | 5 | 8 | 12 | 20 | 30 | 50 | 100 | 200 | |
Время, мин. | ||||||||||
В кулачках самоцентрирующего патрона | 0,74 | 1,0 | 1,2 | 1,4 | 1,6 | 1,85 | 3,7 | 6,6 | 7,6 | 7,9 |
На столе с креплением клиньями, болтами и планками | 1,5 | 1,9 | 2,1 | 2,3 | 2,6 | 3,2 | 5,3 | 9,8 | 8,8 | 13,5 |
На столе с домкратами или подставками с креплением болтами, планками | 1,8 | 2,6 | 3,0 | 3,0 | 3,9 | 4,5 | 6,8 | 11 | 13,5 | 17 |
Подготовительно-заключительное время, мин. | 15 | |||||||||
ШЛИФОВАНИЕ ОТВЕРСТИЙ  ПО 2 КЛАССУ ТОЧНОСТИ Чугун серый HB = 180 - 220 | Внутришлифовальные станки | |||||||||||||
Шлифовальные круги | ||||||||||||||
Карта 64 | ||||||||||||||
Диаметр шлифования D, мм | Припуск на диаметр, мм | Длина шлифования l3, мм, до | ||||||||||||
25 | 32 | 40 | 50 | 63 | 80 | 100 | 125 | 160 | 200 | 250 | 320 | 400 | ||
Время на поверхность, мин. | ||||||||||||||
20 | 0,30 | 1,5 | 1,6 | 1,9 | 2,0 | 2,6 | 3,2 | - | - | - | - | - | - | - |
32 | 2,0 | 2,1 | 2,3 | 2,6 | 3,2 | 3,7 | 4,6 | - | - | - | - | - | - | |
40 | 2,3 | 2,5 | 2,7 | 3,0 | 3,7 | 4,4 | 5,2 | 6,2 | - | - | - | - | - | |
50 | 2,6 | 2,8 | 3,1 | 3,4 | 4,3 | 5,0 | 6,0 | 7,0 | 8,4 | - | - | - | - | |
63 | 0,50 | 3,4 | 4,0 | 4,2 | 4,5 | 5,5 | 6,3 | 7,7 | 9,2 | 10 | 12 | - | - | - |
80 | 3,7 | 3,9 | 4,4 | 4,7 | 6,2 | 6,5 | 7,5 | 9,6 | 10,5 | 12,5 | 15,2 | - | - | |
125 | 4,4 | 4,7 | 5,0 | 5,5 | 7,3 | 8,2 | 9,0 | 10,2 | 12,3 | 14,7 | 16,8 | 18,3 | - | |
160 | 4,7 | 5,1 | 5,5 | 6,0 | 7,7 | 8,4 | 9,3 | 10,8 | 12,6 | 15 | 17,5 | 19,2 | - | |
200 | 4,9 | 5,4 | 5,8 | 6,3 | 8,1 | 8,7 | 9,6 | 11,5 | 13,3 | 15,4 | 18,2 | 19,6 | 23,8 | |
250 | 5,8 | 6,3 | 6,7 | 7,0 | 9,4 | 10,2 | 11,1 | 13,4 | 15,4 | 18 | 21 | 23,2 | 26 | |
300 | 6,3 | 7,2 | 7,7 | 8,1 | 10,8 | 11,6 | 12,6 | 15,4 | 17,5 | 20,3 | 23,8 | 26 | 29,4 | |
Время на установку и снятие детали, мин.
Способ установки детали | Вручную | Мостовым краном | |||||||
Вес детали, кг | |||||||||
1 | 3 | 5 | 8 | 12 | 20 | 30 | 50 | 100 | |
Время, мин. | |||||||||
В трехкулачковом патроне без выверки | 0,46 | 0,65 | 0,75 | 0,90 | 1,2 | 1,5 | - | - | - |
В трехкулачковом патроне с выверкой по индикатору | 1,8 | 2,4 | 2,8 | 3,1 | 3,7 | 4,4 | 7,3 | 7,9 | 8,8 |
В четырехкулачковом патроне с выверкой по индикатору | 3,8 | 4,6 | 5,1 | 5,9 | 7,0 | 8,1 | 15 | 17 | 19 |
Подготовительно-заключительное время, мин. | 18 | ||||||||
Примечания:
1. При шлифовании деталей по 3 классу точности время из карты умножать на K = 0,7.
2. При работе с местным подъемником время по карте уменьшать на 1,5 мин.
D1 - диаметр бурта, мм
D - наружный диаметр втулки, мм
Dо - диаметр заготовки, мм
d - диаметр отверстия заготовки, мм
dо - диаметр отверстия заготовки, мм
d1 - диаметр выточки, мм
Lо - длина заготовки, мм
L - длина детали, мм
l - длина проточки, мм
L1 - длина выточки, мм
h - величина припуска, мм
b - ширина паза, мм
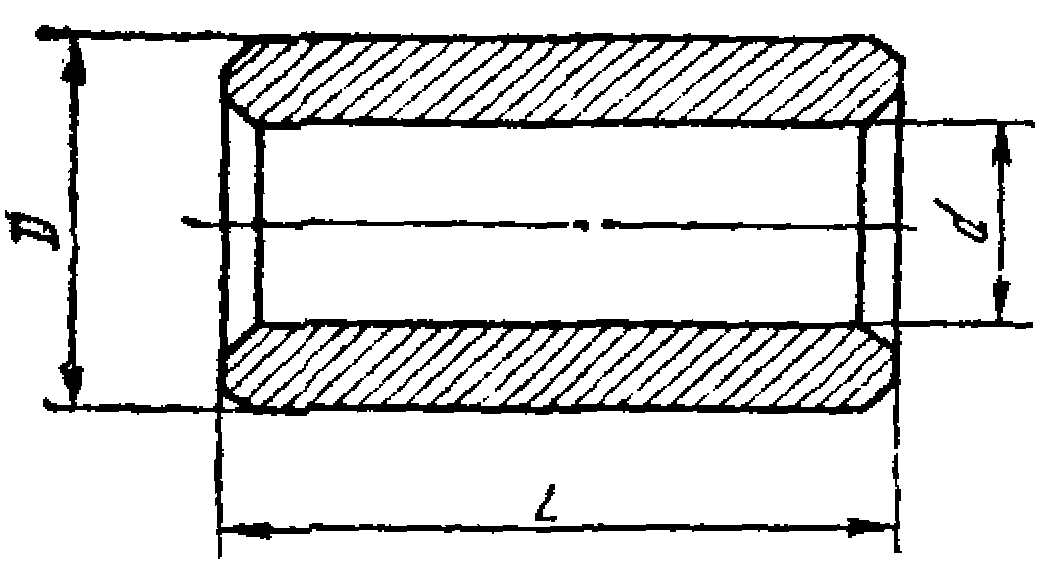 | 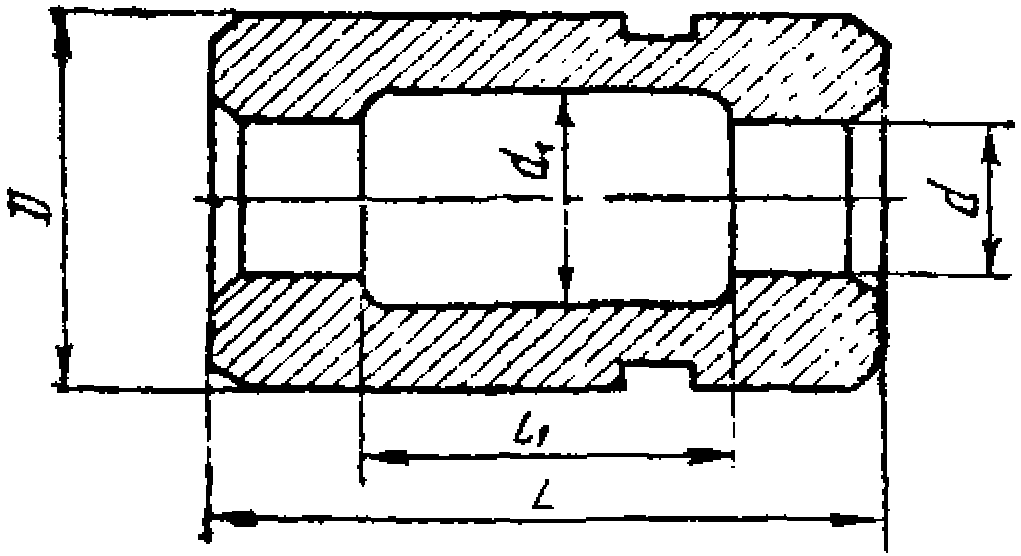 |
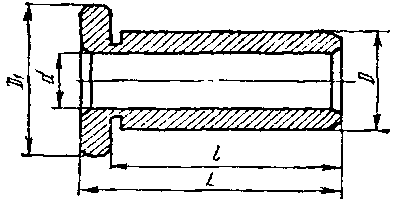 | |
Типы втулок
Раздел "Втулки" включает типовые технологические процессы и типовые нормы времени для нормирования механической обработки втулок гладких и втулок с буртом.
В типовых нормах предусмотрено несколько видов токарной обработки: в патронах, на ершовых оправках окончательно и предварительно с последующим шлифованием на центровых оправках.
Типовые технологические процессы, приведенные в данном разделе, включают по два варианта токарной обработки втулок гладких и втулок с буртом.
1. Вариант: наружный диаметр D и внутренний d обрабатываются по 3 - 2 классам точности.
2. Вариант: наружный диаметр D обрабатывается по 7 - 5 классам точности, а внутренний диаметр d по 3 - 2 классам точности.
Втулки диаметром D до 60 мм рассчитаны на обработку из целого материала (прутка) диаметром свыше 60 мм из поковок или отливок с отверстиями (см. карты 76, 77) или из труб (карта 81).
Для тех случаев, когда втулки диаметром более 60 мм обрабатываются из заготовок без отверстия, в карте 78 приведены таблицы неполного штучного времени на переходы, включающие сверление, рассверливание и растачивание.
Время на сверление отверстия до D = 60 мм, на сверление и рассверливание диаметром свыше 60 мм, на сверление, рассверливание и растачивание под чистовую обработку дано для случаев обработки отверстий диаметром до 30 мм.
Время на точение канавок, выточек приводится в карте 129 и добавляется по мере надобности.
Типовые карты рассчитаны на обрабатываемый материал - сталь конструкционная углеродистая 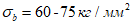 и чугун серый HB = 180 - 220. Для измененных условий работы применять поправочные коэффициенты.
А. На сталь
Предел прочности стали |  | До 60 | 60 - 75 | Св. 75 |
Коэффициент | 0,9 |  | 1,25 |
Б. На чугун
Твердость чугуна | Твердость чугуна HB | До 220 | Св. 220 |
Коэффициент |  | 1,25 |
Ниже приводится пример расчета нормы времени на обработку втулки гладкой.
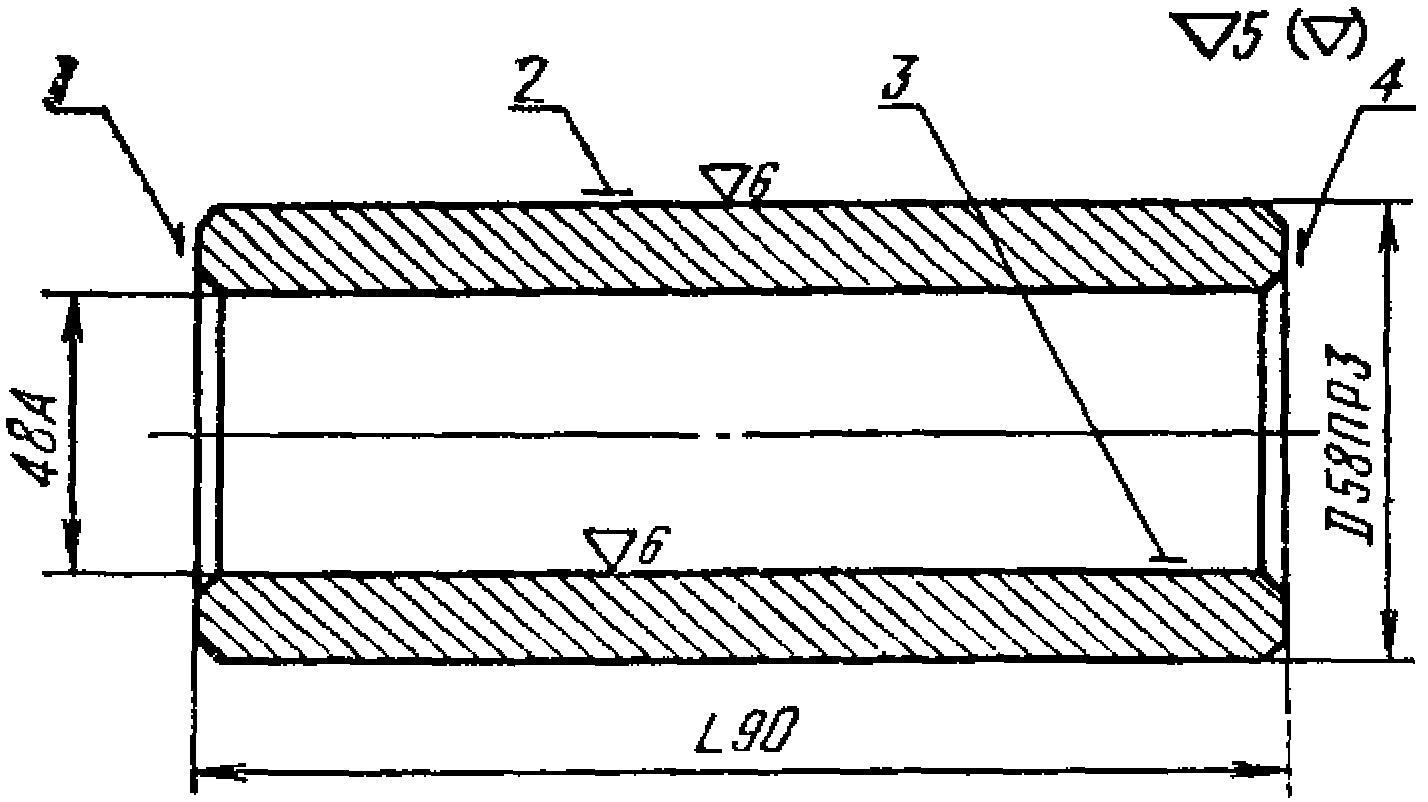
Станок - токарно-винторезный 1К62 Nд - 10 квт
Сталь - 45, ГОСТ 1050-60
Заготовка - круг  65 мм
65 ммВес заготовки - 2,5 кг
Вес детали - 12 кг
Размер партии - 5 шт.
Приспособление - трехкулачковый патрон  300 мм
N операции | Содержание операций | Размеры втулки | D | d | L | Тшт. | Тшт. с учетом коэффициента | N карты |
фактические | 58 Пр3 | 48А | 90 | |||||
2 | Токарная Подрезать торец 4, сверлить, рассверлить, расточить и развернуть отверстие 3, точить поверхность 2 предварительно и окончательно. Точить фаски | По проекту | 60 | 50 | 95 | 20 | 20 x 1,1 = 22 | |
3 | Токарная Подрезать торец l, обточить фаски | - | - | - | - | 2,0 | 2,0 | |
Итого штучное время, мин. | 24 | |||||||
Сталь. Чугун | Втулки гладкие D до 60 мм | ||||
Карта 65 | |||||
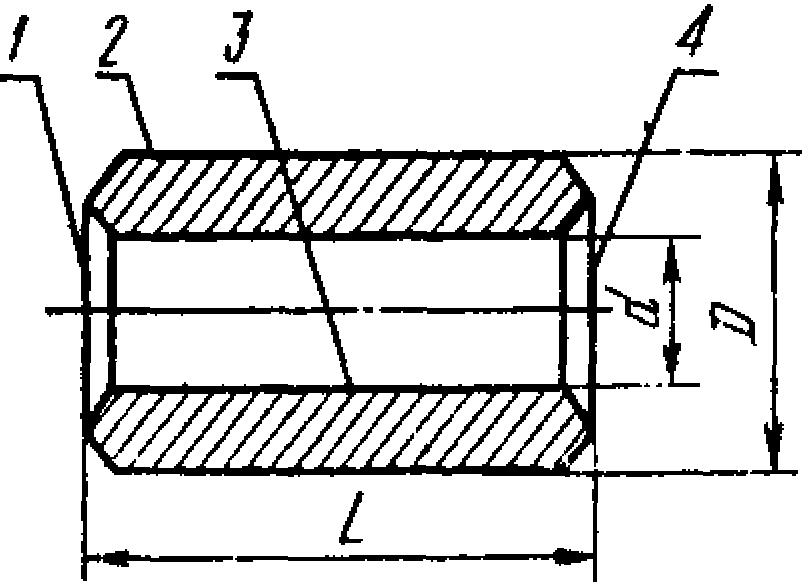 | |||||
N операции | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты | |
сталь | чугун | ||||
I. Вид втулок D - по 3 - 2 классам точности d - по 3 - 2 классам точности | |||||
1 | Заготовительная Отрезать заготовки (сталь) | Отрезной станок | Дисковая пила | ||
1а | Литейная Отлить заготовки (чугун) | ||||
2 | Токарная Подрезать торец 4, сверлить, рассверлить (для  св. 22 мм), расточить и развернуть отверстие 3. Точить поверхность 2 предварительно и окончательно. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6 для чугуна ВК8, сверла, развертки Р18 | ||
2а | Токарная (вариант) Подрезать торец 4, сверлить, рассверлить (для  св. 22 мм), расточить и развернуть отверстие 3. Точить поверхность 2 с припуском под шлифование. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6 для чугуна ВК8, сверла, развертки Р18 | ||
3 | Токарная Подрезать торец 1. Точить фаски | Токарный станок, трехкулачковый патрон | Резец Т15К6 для чугуна ВК8 | ||
4а | Шлифовальная (вариант) Шлифовать поверхность 2 по 3 - 2 классам точности | Круглошлифовальный станок, цанговая оправка | Шлифовальный круг | ||
II. Вид втулок D - по 7 - 5 классам точности d - по 3 - 2 классам точности | |||||
2 | Токарная Подрезать торец 4. Сверлить, рассверлить (для  св. 22 мм). Расточить и развернуть отверстие 3. Точить поверхность 2 окончательно. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6 для чугуна ВК8, сверло, развертка Р18 | ||
3 | Токарная Подрезать 2-й торец 1. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резец Т15К6 для чугуна ВК8 | ||
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ ГЛАДКИЕ D ДО 60 мм Сталь конструкционная углеродистая 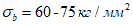 | Токарно-винторезные станки | ||||||
Резцы с пластинками | |||||||
Карта 66 | |||||||
Содержание операций см. в карте 65 |  | ||||||
Размеры детали, мм, до | Вид втулок | ||||||
I | II | ||||||
D | d | L | N операций | ||||
2 | 2а | 3 | 2 | 3 | |||
Штучное время, мин. | |||||||
16 | 10 | 12 | 5,6 | 5,2 | 1,2 | 5,2 | 1,2 |
24 | 6,0 | 5,6 | 5,6 | ||||
20 | 14 | 15 | 5,6 | 5,2 | 5,2 | ||
30 | 6,4 | 6,0 | 6,0 | ||||
25 | 18 | 15 | 6,0 | 5,6 | 1,5 | 5,6 | 1,5 |
30 | 6,8 | 6,0 | 6,0 | ||||
48 | 7,6 | 6,8 | 6,8 | ||||
30 | 22 | 19 | 7,2 | 6,4 | 6,4 | ||
30 | 8 | 7,6 | 7,6 | ||||
48 | 9,6 | 8,8 | 8,8 | ||||
38 | 30 | 21 | 7,6 | 7,2 | 1,8 | 7,2 | 1,8 |
38 | 8,8 | 8,0 | 8,0 | ||||
50 | 10,4 | 9,6 | 9,6 | ||||
48 | 38 | 30 | 9,6 | 8,8 | 8,8 | ||
48 | 10,4 | 9,6 | 9,6 | ||||
75 | 12 | 12 | 12 | ||||
60 | 50 | 30 | 12 | 11,2 | 2,0 | 11,2 | 2,0 |
48 | 13,6 | 12,8 | 12,8 | ||||
75 | 17,6 | 16 | 16 | ||||
95 | 20 | 18,5 | 18,4 | ||||
120 | 22,4 | 20,8 | 20,8 | ||||
Подготовительно-заключительное время, мин. | 10 | ||||||
Примечания:
1. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
2. Время на точение канавок, выточек добавлять по карте 129.
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ D ДО 60 мм Чугун серый HB = 180 - 220 | Токарно-винторезные станки | ||||||
Резцы с пластинками | |||||||
Карта 67 | |||||||
Содержание операций см. в карте 65 |  | ||||||
Размеры детали, мм, до | Вид втулок | ||||||
I | II | ||||||
D | d | L | N операций | ||||
2 | 2а | 3 | 2 | 3 | |||
Штучное время, мин. | |||||||
16 | 10 | 12 | 5,2 | 4,8 | 1,1 | 4,8 | 1,1 |
24 | 5,6 | 5,2 | 5,2 | ||||
20 | 14 | 15 | 8,1 | 4,8 | 4,8 | ||
30 | 6,0 | 5,6 | 7,6 | ||||
25 | 18 | 15 | 5,6 | 5,2 | 1,3 | 5,2 | 1,3 |
30 | 6,4 | 5,6 | 5,6 | ||||
48 | 7,2 | 6,4 | 6,4 | ||||
30 | 22 | 15 | 6,0 | 6,0 | 6,0 | ||
30 | 7,2 | 6,8 | 6,7 | ||||
48 | 8,0 | 7,2 | 7,2 | ||||
38 | 30 | 24 | 7,2 | 6,4 | 1,5 | 6,4 | 1,5 |
38 | 8,4 | 8,0 | 8,0 | ||||
60 | 9,6 | 8,8 | 8,8 | ||||
48 | 38 | 30 | 8,8 | 8,0 | 8,0 | ||
48 | 9,6 | 8,8 | 8,8 | ||||
75 | 12,8 | 11,2 | 11,2 | ||||
60 | 50 | 30 | 11,2 | 10,4 | 1,8 | 10,4 | 1,8 |
48 | 12,8 | 12 | 12 | ||||
75 | 16 | 14,4 | 14,4 | ||||
95 | 17,6 | 16 | 16 | ||||
120 | 20 | 17,6 | 17,6 | ||||
Подготовительно-заключительное время, мин. | 10 | ||||||
Примечания:
1. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
2. Время на точение канавок, выточек добавлять по карте 129.
3. При обработке бронзовых втулок штучное время применять с коэффициентом K = 0,85.
Трубы стальные | Втулки гладкие D до 60 мм | ||||
Карта 68 | |||||
 | |||||
N операции | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты | |
I. Вид втулок D - по 3 - 2 классам точности d - по 3 - 2 классам точности | |||||
1 | Заготовительная Отрезать заготовку | Отрезной станок | Дисковая пила | - | |
2 | Токарная Подрезать торец 4. Расточить и развернуть отверстие 3. Точить поверхность 2 предварительно и окончательно. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6 | ||
2а | Токарная (вариант) Подрезать торец 4. Расточить и развернуть отверстие 3. Точить поверхность 2 с припуском под шлифование. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6 | ||
3 | Токарная Подрезать второй торец 1. Точить фаски | Токарный станок, трехкулачковый патрон | Резцы Т5К10 | ||
4а | Шлифовальная (вариант) Шлифовать поверхность 2 по 3 - 2 классам точности | Круглошлифовальный станок, центровая оправка | Шлифовальный круг ЭБ40СМ2К | ||
II. Вид втулок D - по 7 - 5 классам точности d - по 3 - 2 классам точности | |||||
1 | Заготовительная Отрезать заготовку | Отрезной станок | Дисковая пила | ||
2 | Токарная Подрезать торец 4. Расточить и развернуть отверстие 3. Точить поверхность 2 окончательно. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6 | ||
3 | Токарная Подрезать второй торец 1. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т5К10 | ||
ТОКАРНЫЕ ОПЕРАЦИИ. ВТУЛКИ D ДО 60 мм Трубы стальные | Токарно-винторезные станки | |||||||
Резцы с пластинками Т15К6 | ||||||||
Карта 69 | ||||||||
Содержание операций см. в карте 68. |  | |||||||
Размеры заготовок из стальных труб | Размеры детали, мм, до | Вид втулок | ||||||
D | d | L | I | II | ||||
N операций | ||||||||
2 | 2а | 3 | 2 | 3 | ||||
Штучное время, мин. | ||||||||
25 x 8 | 20 | 14 | 15 | 4,4 | 4,0 | 1,2 | 4,0 | 1,2 |
30 | 5,2 | 4,8 | 4,8 | |||||
32 x 8 | 25 | 18 | 15 | 4,8 | 4,4 | 1,5 | 4,4 | 1,5 |
30 | 5,2 | 4,8 | 4,8 | |||||
48 | 5,6 | 5,2 | 5,2 | |||||
38 x 8 | 30 | 25 | 19 | 5,2 | 4,8 | 4,8 | ||
30 | 5,6 | 5,2 | 5,2 | |||||
48 | 7,2 | 6,4 | 6,4 | |||||
42 x 9 | 38 | 30 | 24 | 6,0 | 5,6 | 1,8 | 5,6 | 1,8 |
38 | 6,4 | 6,0 | 6,0 | |||||
60 | 8,0 | 7,2 | 7,2 | |||||
75 | 9,0 | 8,3 | 8,3 | |||||
90 | 10,2 | 9,4 | 9,4 | |||||
120 | 12 | 11,1 | 11,1 | |||||
54 x 11 | 48 | 38 | 30 | 7,2 | 6,4 | 1,8 | 6,4 | 1,8 |
48 | 8 | 7,2 | 7,2 | |||||
75 | 9,6 | 8,8 | 8,8 | |||||
90 | 11,8 | 10,9 | 10,9 | |||||
120 | 14,2 | 13,1 | 13,1 | |||||
68 x 14 | 60 | 50 | 30 | 8,8 | 8,0 | 2,0 | 8,0 | 2,0 |
48 | 10,4 | 9,6 | 9,6 | |||||
75 | 12,8 | 11,2 | 11,2 | |||||
95 | 14,4 | 12,8 | 12,8 | |||||
120 | 16 | 14,4 | 14,4 | |||||
Подготовительно-заключительное время, мин. | 10 | |||||||
Примечания:
1. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
2. Время на точение канавок, выточек добавлять по карте 129.
ШЛИФОВАЛЬНАЯ ОПЕРАЦИЯ ВТУЛКИ D ДО 60 мм Сталь конструкционная углеродистая  | Круглошлифовальные станки | ||||||||
Шлифовальный круг | |||||||||
Карта 70 | |||||||||
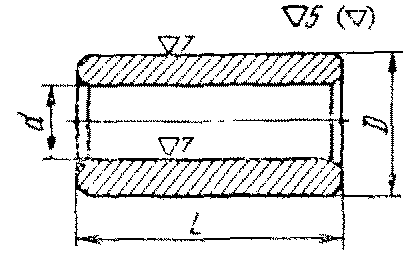 | |||||||||
Содержание операций см. в карте 68. | |||||||||
Размеры детали, мм до | N операции | Размеры детали, мм, до | N операции | ||||||
D | d | L | 4 | D | d | L | 4 | ||
Класс точности | Класс точности | ||||||||
2 | 3 | 2 | 3 | ||||||
Штучное время, мин. | Штучное время, мин. | ||||||||
16 | 10 | 12 | 1,4 | 0,9 | 38 | 30 | 38 | 1,8 | 1,2 |
24 | 60 | 3,2 | 2,05 | ||||||
20 | 14 | 15 | 48 | 38 | 30 | 1,8 | 1,2 | ||
30 | 1,4 | 0,9 | 48 | 3,2 | 2,05 | ||||
25 | 18 | 15 | 75 | 3,4 | 2,15 | ||||
30 | 1,4 | 0,9 | 60 | 50 | 30 | 2,0 | 1,3 | ||
48 | 1,7 | 1,1 | 48 | 3,4 | 2,15 | ||||
75 | 3,7 | 2,4 | |||||||
30 | 22 | 19 | 1,5 | 0,95 | 95 | 4,2 | 2,8 | ||
30 | 120 | 4,7 | 3,2 | ||||||
48 | 1,8 | 1,2 | Подготовительно-заключительное время, мин. | 18 | |||||
38 | 30 | 24 | 1,6 | 1,0 | |||||
Примечание. Припуск на диаметр равен 0,3 - 0,5 мм.
ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ ВТУЛКИ D ДО 60 мм Чугун серый HB = 180 - 220 | Круглошлифовальные станки | ||||||||
Шлифовальный круг | |||||||||
Карта 71 | |||||||||
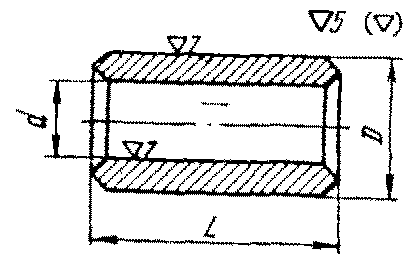 | |||||||||
Содержание операций см. в карте 68 | |||||||||
Размеры детали, мм, до | N операций | Размеры детали, мм, до | N операций | ||||||
4 | |||||||||
4 | |||||||||
D | d | L | Класс точности | D | d | L | Класс точности | ||
2 | 3 | 2 | 3 | ||||||
Штучное время, мин. | Штучное время, мин. | ||||||||
16 | 10 | 12 | 38 | 30 | 38 | 1,25 | 0,8 | ||
24 | 60 | 2,1 | 1,35 | ||||||
20 | 14 | 15 | 48 | 38 | 30 | 1,3 | 0,85 | ||
30 | 48 | 2,1 | 1,35 | ||||||
25 | 18 | 15 | 1,0 | 0,65 | 75 | 2,15 | 1,4 | ||
30 | 60 | 50 | 30 | 1,4 | 0,9 | ||||
48 | 2,15 | 1,4 | |||||||
48 | 1,1 | 0,7 | 75 | 2,6 | 1,65 | ||||
30 | 22 | 19 | 1,1 | 0,7 | 96 | 2,8 | 1,8 | ||
120 | 3,2 | 2,05 | |||||||
30 | |||||||||
Подготовительно-заключительное время, мин. | 18 | ||||||||
43 | 1,3 | 0,85 | |||||||
38 | 30 | 24 | 1,15 | 0,75 | |||||
Примечание. Припуск на диаметр равен 0,3 - 0,5 мм.
Сталь термообработанная | Втулки гладкие D до 60 мм | ||||
Карта 72 | |||||
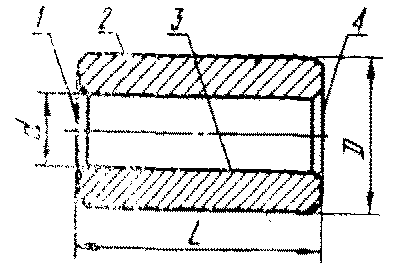 | |||||
N операций | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты | |
1 | Заготовительная Отрезать заготовку | Отрезной станок | Дисковая пила | ||
2 | Токарная Подрезать торец 4. Сверлить, рассверлить отверстие 3 (свыше  22 мм). Расточить отверстие 3 предварительно. Точить поверхность 2 с припуском под шлифование. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6 Сверла Р18 | ||
3 | Токарная Подрезать торец 1. Расточить отверстие 3 с припуском под шлифование. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон 1 | Резцы Т5К10, Т15К6 | ||
4 | Термическая | ||||
4 | Шлифовальная Шлифовать отверстие 3 в размер | Внутришлифовальный станок, трехкулачковый патрон, планшайба с прихватом | Шлифовальный круг ЭБ40СМ2К | ||
6 | Шлифовальная Шлифовать поверхность 2 окончательно | Круглошлифовальный станок, центровая оправка | Шлифовальный круг ЭБ40СМ2К | ||
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ ТЕРМООБРАБОТАННЫЕ D ДО 60 мм Сталь конструкционная углеродистая  | Токарно-винторезные станки | ||||||||
Резцы с пластинками Т15К6 | |||||||||
Карта 73 | |||||||||
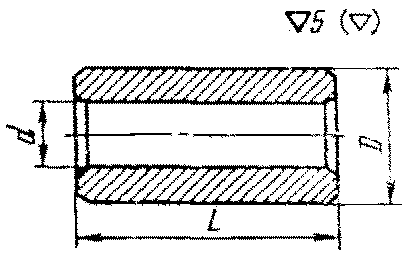 | |||||||||
Содержание операций см. в карте 72 | |||||||||
Размер детали, мм, до | N операций | Размер детали, мм, до | N операций | ||||||
D | d | L | 2 | 3 | D | d | L | 2 | 3 |
Штучное время, мин. | Штучное время, мин. | ||||||||
16 | 10 | 24 | 4,0 | 1,85 | 38 | 30 | 48 | 5,6 | 3,6 |
24 | 4,4 | 60 | 6,4 | 4,0 | |||||
20 | 14 | 38 | 4,8 | 2,4 | 48 | 38 | 38 | 5,6 | 3,2 |
25 | 18 | 19 | 4,3 | 2,0 | 48 | 6,4 | 3,6 | ||
30 | 4,4 | 2,25 | 60 | 7,2 | 4,0 | ||||
48 | 5,2 | 2,8 | 75 | 8,0 | 4,8 | ||||
30 | 22 | 24 | 5,2 | 2,4 | 60 | 50 | 48 | 7,2 | 4,0 |
38 | 5,2 | 2,8 | 60 | 8,0 | 4,4 | ||||
75 | 8,8 | 4,8 | |||||||
48 | 5,6 | 3,2 | |||||||
95 | 10,5 | 5,2 | |||||||
38 | 30 | 30 | 5,2 | 2,8 | |||||
120 | 12 | 5,6 | |||||||
38 | 5,6 | 3,2 | |||||||
Подготовительно-заключительное время, мин. | 10 | Подготовительно-заключительное время, мин. | 10 | ||||||
Примечание. Время на точение канавок, выточек добавлять по карте 129.
ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ. ВТУЛКИ ТЕРМООБРАБОТАННЫЕ D ДО 60 мм Сталь конструкционная углеродистая  | Шлифовальные станки | ||||||||||||
Шлифовальные круги | |||||||||||||
Карта 74 | |||||||||||||
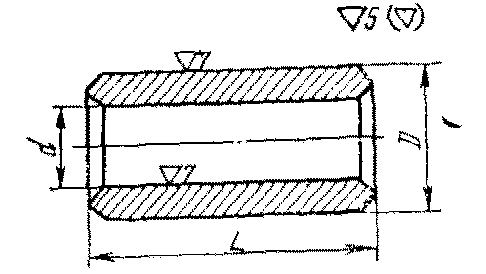 | |||||||||||||
Содержание операций см. в карте 72 | |||||||||||||
Размеры детали, мм, до | N операций | Размеры детали, мм, до | N операций | ||||||||||
5 | 6 | 5 | 6 | ||||||||||
D | d | L | Класс точности | D | d | L | Класс точности | ||||||
2 | 3 | 2 | 3 | ||||||||||
2 | 3 | 2 | 3 | ||||||||||
Штучное время, мин. | Штучное время, мин. | ||||||||||||
15 | 10 | 24 | 3,9 | 2,4 | 1,35 | 0,87 | 38 | 30 | 48 | 5,5 | 3,5 | 2,4 | 1,55 |
20 | 14 | 24 | 3,9 | 2,4 | 1,35 | 0,87 | 60 | 6,3 | 4,0 | 3,2 | 2,1 | ||
48 | 38 | 38 | 6,7 | 4,3 | 2,4 | 1,55 | |||||||
38 | 4,5 | 2,9 | 1,45 | 0,95 | |||||||||
48 | 7,2 | 4,6 | 2,75 | 1,8 | |||||||||
25 | 18 | 19 | 3,9 | 2,4 | 1,35 | 0,87 | |||||||
60 | 8,3 | 53 | 3,4 | 2,2 | |||||||||
30 | 4,1 | 2,6 | |||||||||||
75 | 9,5 | 6,1 | |||||||||||
48 | 4,8 | 3,1 | 1,6 | 1,05 | |||||||||
30 | 22 | 24 | 4,7 | 3,0 | 1,45 | 0,95 | 60 | 50 | 48 | 8,0 | 5,1 | 3,2 | 2,1 |
60 | |||||||||||||
74 | 8,9 | 5,7 | |||||||||||
38 | 5,1 | 3,3 | 1,60 | 1,05 | |||||||||
96 | |||||||||||||
120 | 11 | 7,0 | 3,7 | 2,4 | |||||||||
12 | 7,7 | 4,0 | 2,6 | ||||||||||
48 | 5,5 | 3,5 | 1,8 | 1,15 | |||||||||
14,5 | 9,3 | 4,5 | 2,9 | ||||||||||
38 | 22 | 30 | 4,8 | 3,1 | 1,8 | 1,15 | |||||||
38 | 5,1 | 3,3 | 2,05 | 1,3 | |||||||||
Подготовительно-заключительное время, мин. | 18 | ||||||||||||
Примечания:
1. Припуск на обработку на диаметр равен 0,3 - 0,5 мм.
2. При шлифовании торцов к штучному времени операций 5 и 6 добавлять на каждый торец 1,0 мин.
Сталь, чугун | Втулки гладкие D = 75 - 120 мм | ||||
Карта 75 | |||||
 | |||||
N операции | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты | |
сталь | чугун | ||||
Литейная (для чугуна) Кузнечная (для стали) Трубы стальные ГОСТ 8732-58 | |||||
I. Вид втулок D - по 3 - 2 классам точности d - по 3 - 2 классам точности | |||||
1 | Токарная Подрезать торец 4. Расточить отверстие 3 предварительно и окончательно. Точить поверхность 2 предварительно. Точить фаски. Подрезать торец 1. Точить фаски. | Токарный станок Nд = 7,8 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
1а | Токарная (вариант) Подрезать торец 4. Расточить отверстие 3 с припуском под шлифование. Точить поверхность 2 с припуском под шлифование. Точить фаски. Подрезать торец 1. Точить фаски | Токарный станок Nд = 7,8 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
2 | Токарная Точить поверхность 2 окончательно. Точить фаски | Токарный станок 7,8 квт, цанговая оправка | Резцы Т15К6, ВК8 | ||
2а | Шлифовальная (вариант) Шлифовать отверстие 3 по 3 - 2 классам точности | Внутришлифовальный станок, трехкулачковый патрон, планшайба с прихватами | Шлифовальный круг ЭБ40СМ2К | ||
3а | Шлифовальная (вариант) Шлифовать поверхность 2 по 3 - 2 классам точности | Круглошлифовальный станок, центровая оправка | Шлифовальный круг ЭБ40СМ2К | ||
II. Вид втулок D - по 7 - 5 классам точности d - по 3 - 2 классам точности | |||||
1 | Токарная Подрезать торец 4. Расточить отверстие 3 предварительно и окончательно. Точить фаски. Подрезать торец 1. Точить фаски | Токарный станок Nд = 7,8 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
1а | Токарная (вариант) Подрезать торец 4. Расточить отверстие 3 с припуском под шлифование. Точить поверхность 2 предварительно. Точить фаски. Подрезать торец 1. Точить фаски | Токарный станок Nд = 7,8 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
2 | Токарная Точить поверхность 2 предварительно и окончательно. Точить фаски | Токарный станок Nд = 7,8 квт, центровая оправка | Резцы Т5К10, Т15К6, ВК8 | ||
2а | Шлифовальная (вариант) Шлифовать отверстие 3 по 3 - 2 классам точности | Внутришлифовальный станок, трехкулачковый патрон | Шлифовальный круг ЭБ40СМ2К | ||
3а | Токарная (вариант) Точить поверхность 2 окончательно | Токарный станок Nд = 7,8 квт, центровая оправка | Резцы Т15К6, ВК8 | ||
Сталь конструкционная углеродистая  | Втулки гладкие D более 60 мм | ||||||||||||
Карта 76 | |||||||||||||
 | |||||||||||||
Диаметр детали, мм | Диаметр заготовки, мм | Длина детали L, мм | |||||||||||
D | d | D0 | d0 | 38 | 48 | 60 | 75 | 95 | 120 | 150 | 175 | 190 | 240 |
Длина заготовки L0, мм | |||||||||||||
75 | 60 | 87 +/- 3 | 45 +/- 8 |  |  |  |  | - | - | - | - | - | - |
89 +/- 4 | 43 +/- 4 | - | - | - | - | 109 +/- 5 | 134 +/- 5 | ||||||
95 | 80 | 107 +/- 3 | 65 +/- 3 | - | - |  |  |  | - | - | - | - | - |
111 +/- 5 | 61 +/- 5 | - | - | - | 137 +/- 6 | 167 +/- 6 | 192 +/- 6 | ||||||
120 | 105 | 134 +/- 4 | 87 +/- 4 | - | - | - |  |  |  | - | - | - | - |
136 +/- 5 | 83 +/- 6 | - | - | 167 +/- 6 | 192 +/- 6 | 207 +/- 6 | - | ||||||
150 | 130 | 166 +/- 5 | 111 +/- 5 | - | - | - | - | 108 +/- 5 | 133 +/- 5 | 163 +/- 5 | - | - | - |
168 +/- 6 | 108 +/- 6 | - | - | - | 194 +/- 6 | 209 +/- 6 | 259 +/- 6 | ||||||
190 | 170 | 206 +/- 5 | 151 +/- 6 | - | - | - | - | - | 138 +/- 5 | 169 +/- 5 | 185 +/- 6 | - | - |
208 +/- 6 | 148 +/- 6 | - | - | - | 209 +/- 6 | 259 +/- 6 | |||||||
Чугун серый HB = 180 - 220 | Втулки гладкие D более 60 мм | ||||||||||||
Карта 77 | |||||||||||||
 | |||||||||||||
Размеры детали, мм, до | Длина детали L, мм | ||||||||||||
D | d | D0 | d0 | 38 | 48 | 60 | 75 | 95 | 120 | 150 | 175 | 190 | 240 |
Длина заготовки L0, мм | |||||||||||||
75 | 60 | 84 +/- 1,5 | 51 +/- 1,5 | 47 +/- 1 | 57 +/- 1,5 | 69 +/- 1,5 | 84 +/- 1,5 | 104 +/- 1,5 | 129 +/- 1,5 | - | - | - | - |
95 | 80 | 104 +/- 1,5 | 70 +/- 1,5 | - | - | 69 +/- 1,5 | 84 +/- 1,5 | 104 +/- 1,5 | 129 +/- 1,5 | - | - | - | - |
106 +/- 1,5 | - | - | - | - | 161 +/- 2 | 186 +/- 2 | |||||||
120 | 105 | 130+1,5 | 95 +/- 1,5 | - | - | - | 85 +/- 1,5 | 105 +/- 1,5 | 130 +/- 1,5 | - | - | - | - |
131 +/- 2 | - | - | - | 161 +/- 2 | 186 +/- 2 | 201 +/- 2 | |||||||
150 | 130 | 160 +/- 1,5 | 120 +/- 1,5 | - | - | - | - | 105 +/- 1,5 | 130 +/- 1,5 | - | - | - | - |
161+2 | - | - | 161 +/- 2 | 186 +/- 2 | 201 +/- 2 | 251 +/- 2 | |||||||
190 | 170 | 200 +/- 1,5 | 160 +/- 1,5 | - | - | - | - | - | 130 +/- 1,5 | - | - | - | - |
201 +/- 2 | - | 161 +/- 2 | 186 +/- 2 | 201 +/- 2 | 251 +/- 2 | ||||||||
ПРЕДВАРИТЕЛЬНАЯ ОБРАБОТКА ОТВЕРСТИЙ ДЛЯ ВТУЛОК D = 754 - 120 мм ПРИ ОБРАБОТКЕ ИЗ ЗАГОТОВОК БЕЗ ОТВЕРСТИЙ Сталь, чугун | Токарно-винторезные станки | |||||||
Сверла спиральные из стали Р18, резцы расточные с пластинками Т5К10, ВК8 | ||||||||
Карта 78 | ||||||||
Сверление, рассверливание и предварительное растачивание | ||||||||
Окончательный диаметр отверстия втулок, d, мм | Предварительно обработанный диаметр, мм | Длина отверстия L, мм | ||||||
40 | 60 | 75 | 95 | 120 | 150 | 190 | ||
Время, мин. | ||||||||
Сталь конструкционная углеродистая  | ||||||||
- | 30 | 2,0 | 2,5 | 3,2 | 3,7 | 4,5 | 5,4 | 7,4 |
60 | 50 | 4,9 | 6,4 | 8,0 | 9,5 | 11,5 | 13,5 | 18 |
80 | 70 | 6,9 | 8,4 | 10 | 12 | 14 | 16,5 | 21 |
105 | 95 | 11 | 12,5 | 15 | 17 | 21 | 24 | 29 |
Окончательный диаметр отверстия втулок d, мм | Предварительно обработанный диаметр, мм | Длина отверстия L, мм | ||||||
40 | 60 | 75 | 95 | 120 | 150 | 190 | ||
Время, мин. | ||||||||
Чугун серый HB = 180 - 220 | ||||||||
- | 30 | 2,0 | 2,5 | 3,2 | 3,7 | 4,5 | 5,4 | 7,2 |
60 | 50 | 4,0 | 5,0 | 6,1 | 7,3 | 8,6 | 10 | 13 |
80 | 70 | 6,0 | 7,2 | 8,4 | 10 | 11,5 | 13,5 | 16,5 |
105 | 95 | 10 | 11,8 | 13,5 | 15,3 | 18 | 20,5 | 24,5 |
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ ГЛАДКИЕ D = 75 - 120 мм Сталь конструкционная углеродистая  | Токарно-винторезные станки | ||||||||
Резцы с пластинками Т5К10, Т15К6 | |||||||||
Карта 79 | |||||||||
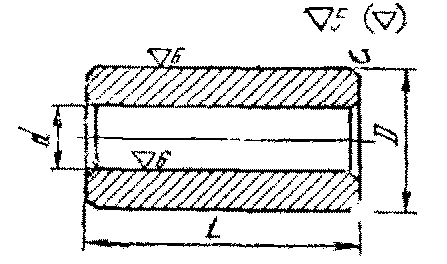 | |||||||||
Содержание операций см. в карте 75 | |||||||||
Размеры детали, мм, до | Вид втулок | ||||||||
D | d | L | I | II | |||||
N операции | |||||||||
1 | 1а | 2 | 1 | 1а | 2 | 3а | |||
Штучное время, мин. | |||||||||
75 | 60 | 38 | 11,6 | 9,6 | 2,8 | 8 | 8,8 | 4,0 | 2,4 |
75 | 12 | 10,5 | 3,2 | 8,8 | 9,6 | 4,4 | 2,8 | ||
120 | 15,5 | 12 | 3,6 | 10,4 | 11,2 | 5,6 | 3,2 | ||
95 | 80 | 60 | 12,8 | 11,2 | 3,2 | 10 | 10,8 | 4,8 | 2,8 |
95 | 13,5 | 12,8 | 3,6 | 10,8 | 11,6 | 5,2 | 3,2 | ||
150 | 18,5 | 14,4 | 4,0 | 12,8 | 13,7 | 6,4 | 3,6 | ||
120 | 105 | 75 | 17 | 13,6 | 3,6 | 12 | 12,8 | 6,0 | 3,2 |
120 | 20 | 17,6 | 4,4 | 15,3 | 16,8 | 7,2 | 4,0 | ||
190 | 24 | 31,6 | 5,2 | 18,4 | 20 | 8,8 | 4,8 | ||
Подготовительно-заключительное время, мин. | 10 | ||||||||
Примечания:
1. Нормы времени рассчитаны на заготовки с отверстиями. На заготовки без отверстия прибавлять время на сверление (d до 30 мм), рассверливание (d до 60 мм) и предварительное растачивание (d св. 60 мм) из карты 78.
2. Время на точение канавок добавлять из карты 129.
3. При обработке отверстия по 2 классу точности штучное время операции 1 применять с коэффициентом K = 1,1.
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ ГЛАДКИЕ D = 75 - 120 мм Чугун серый HB = 180 - 220 | Токарно-винторезные станки | ||||||||
Резцы с пластинками ВК8 | |||||||||
Карта 80 | |||||||||
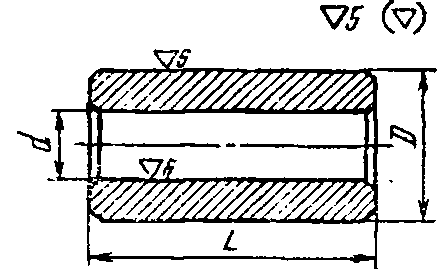 | |||||||||
Содержание операций см. в карте 75 | |||||||||
Размеры детали, мм, до | Вид втулок | ||||||||
D | d | L | I | II | |||||
1 | 1а | 2 | 1 | 1а | 2 | 3а | |||
Штучное время, мин. | |||||||||
75 | 60 | 38 | 9,6 | 8,8 | 2,4 | 7,2 | 8,0 | 3, 6 | 2,0 |
75 | 10,4 | 8,6 | 7,8 | 8,0 | 8,8 | 4,0 | 2,4 | ||
120 | 12 | 10,4 | 3,2 | 9,2 | 9,6 | 4,8 | 2,8 | ||
95 | 80 | 60 | 11,2 | 9,6 | 2,8 | 8,8 | 8,8 | 4,4 | 2,6 |
95 | 12,8 | 11,2 | 3,2 | 9,6 | 10,4 | 4,8 | 2,8 | ||
150 | 15,2 | 13,6 | 3,6 | 11,2 | 12,8 | 5,6 | 3,2 | ||
120 | 105 | 75 | 14,8 | 12,8 | 3,2 | 11,6 | 12 | 5,2 | 3,1 |
120 | 17,6 | 15,2 | 4,0 | 13,6 | 14,4 | 6,4 | 3,6 | ||
190 | 20,8 | 19,2 | 4,8 | 16 | 17,6 | 8,0 | 4,4 | ||
Подготовительно-заключительное время, мин. | 10 | ||||||||
Примечания:
1. Нормы времени рассчитаны на заготовки с отверстиями. При обработке заготовок без отверстий прибавлять время на сверление (d до 30 мм), рассверливание (d до 60 мм) и предварительное растачивание (d св. 60 мм) из карты 78.
2. Время на точение канавок добавлять из карты 129.
3. При обработке отверстия по 2 классу точности для втулок I, II видов штучное время операции 1 применять с коэффициентом K = 1,1.
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ ГЛАДКИЕ D = 75 - 120 мм Трубы стальные ГОСТ | Токарно-винторезные станки | |||||||||
Резцы с пластинками Т15К6 | ||||||||||
Карта 81 | ||||||||||
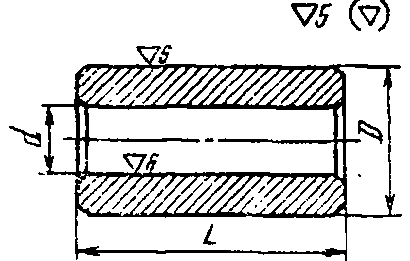 | ||||||||||
Содержание операций см. в карте 75 | ||||||||||
Размеры заготовки, мм | Размеры детали, мм, до | Вид втулок | ||||||||
I | II | |||||||||
D | d | L | N операций | |||||||
1 | 1а | 2 | 1 | 1а | 2 | 3а | ||||
Штучное время, мин. | ||||||||||
83 x 16 | 75 | 60 | 38 | 8,8 | 7,2 | 2,8 | 5,6 | 6,4 | 3,2 | 2,4 |
75 | 9,6 | 8 | 3,2 | 6,4 | 7,2 | 3,6 | 2,8 | |||
120 | 11,2 | 9,6 | 3,6 | 8 | 8,8 | 4,8 | 3,2 | |||
102 x 16 | 95 | 80 | 60 | 10,4 | 8,8 | 3,2 | 7,2 | 8 | 4,0 | 2,8 |
95 | 12 | 10,4 | 3,6 | 8,8 | 9,6 | 4,4 | 3,2 | |||
150 | 15,2 | 12,8 | 4,0 | 10,4 | 11,2 | 5,2 | 3,6 | |||
127 x 20 | 120 | 105 | 75 | 13,6 | 11,2 | 3,6 | 9,6 | 10,4 | 4,8 | 3,2 |
120 | 16 | 13,6 | 4,4 | 12 | 12,8 | 5,6 | 4,0 | |||
190 | 19,2 | 16,8 | 5,2 | 14,4 | 16 | 7,2 | 4,8 | |||
Подготовительно-заключительное время, мин. | 10 | |||||||||
Примечания:
1. Время на точение канавок, выточек добавлять из карты 129.
2. При обработке отверстий по 2 классу точности штучное время операции 1 применять с коэффициентом K = 1,1.
Сталь, чугун | Втулки гладкие D = 75 - 120 мм | ||||
Карта 82 | |||||
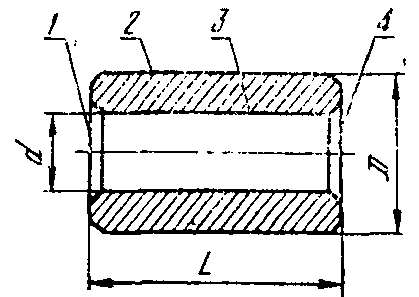 | |||||
N операции | Наименование операций и содержание | Оборудование и приспособления | Инструмент | N карты | |
сталь | чугун | ||||
Литейная (для чугуна) Кузнечная (для стали) Трубы стальные ГОСТ 8732-58 | |||||
I. Вид втулок D - по 3 - 2 классам точности d - по 3 - 2 классам точности | |||||
1 | Токарная Подрезать торец 4 предварительно. Точить поверхность 2 предварительно. Точить фаски | Токарный станок Nд до 7,8 квт, ершовые центра | Резцы Т5К10, Т15К6, ВК8 | ||
1а | Токарная (вариант) Подрезать торец 4 предварительно и окончательно. Точить поверхность 2 с припуском под шлифование. Точить фаски | Токарный станок Nд до 7,8 квт, ершовые центра | Резцы Т5К10, Т15К6, ВК8 | ||
2 | Токарная Подрезать торец 1 предварительно и окончательно. Расточить отверстие 3 предварительно и окончательно. Точить фаски | Токарный станок Nд до 7,8 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
2а | Токарная (вариант) Подрезать торец 1 предварительно и окончательно. Расточить отверстие 3 с припуском под шлифование. Точить фаски | Токарный станок Nд до 7,8 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
3 | Токарная Подрезать торец 4 окончательно. Точить поверхность 2 окончательно. Точить фаски | Токарный станок Nд до 7,8 квт, центровая оправка | " | ||
3а | Шлифовальная (вариант) Шлифовать отверстие 3 окончательно по 3 - 2 классам точности | Внутришлифовальный станок, трехкулачковый патрон, планшайба с прихватом | Шлифовальный круг ЭБ40СМ2К | ||
4а | Шлифовальная (вариант) Шлифовать поверхность 2 окончательно по 3 - 2 классам точности | Круглошлифавальный станок, центровая оправка | Шлифовальный круг ЭБ40СМ2К | ||
II. Вид втулок D - по 7 - 5 классам точности d - по 3 - 2 классам точности | |||||
1 | Токарная Подрезать торец 4 предварительно и окончательно. Точить поверхность 2 предварительно и окончательно. Точить фаски | Токарный станок Nд до 7,8 квт, ершовые центра | Резцы Т5К10, Т15К6, ВК8 | ||
2 | Токарная Подрезать торец 1 предварительно и окончательно. Расточить отверстие 3 предварительно и окончательно. Точить фаски | Токарный станок Nд до 7,8 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
2а | Токарная (вариант) Подрезать торец 1 окончательно. Расточить отверстие 3 с припуском под шлифование. Точить фаски | " | " | ||
3а | Шлифовальная (вариант) Шлифовать отверстие 3 окончательно по 3 - 2 классам точности | Внутришлифовальный станок, трехкулачковый патрон, планшайба с прихватом | Шлифовальный круг ЭБ40СМ2К | ||
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ D = 75 - 120 мм Сталь конструкционная углеродистая 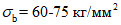 | Токарно-винторезные станки | |||||||||
Резцы с пластинками Т15К6 | ||||||||||
Карта 83 | ||||||||||
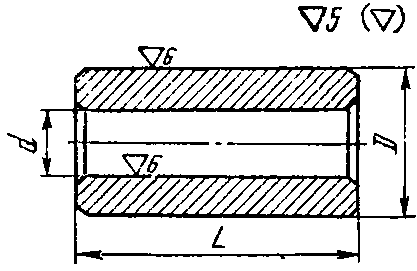 | ||||||||||
Содержание операций см. в карте 82 | ||||||||||
Размеры детали, мм, до | Вид втулок | |||||||||
D | d | L | I | II | ||||||
N операций | ||||||||||
1 | 1а | 2 | 2а | 3 | 1 | 2 | 2а | |||
Штучное время, мин. | ||||||||||
75 | 60 | 38 | 2,8 | 5,1 | 6,6 | 6,0 | 4,6 | 5,1 | 6,7 | 6,0 |
75 | 3,0 | 5,5 | 7,5 | 6,5 | 5,0 | 5,5 | 7,5 | 6,5 | ||
120 | 3,2 | 6,25 | 8,6 | 7,7 | 5,9 | 6,2 | 8,6 | 7,7 | ||
95 | 80 | 60 | 3,0 | 5,6 | 7,4 | 6,8 | 5,3 | 5,6 | 7,4 | 6,8 |
95 | 3,0 | 5,9 | 8,0 | 7,3 | 5,8 | 5,9 | 8,0 | 7,3 | ||
150 | 3,5 | 6,8 | 9,6 | 8,6 | 7,1 | 6,8 | 9,0 | 8,6 | ||
120 | 105 | 75 | 3,8 | 7,1 | 8,3 | 8,2 | 6,7 | 7,0 | 8,3 | 8,2 |
120 | 4,2 | 7,8 | 10,3 | 9,6 | 7,8 | 7,8 | 10,4 | 9,6 | ||
190 | 4,8 | 8,8 | 12,8 | 11,6 | 9,6 | 8,8 | 12,8 | 11,6 | ||
Подготовительно-заключительное время, мин. | 10 | |||||||||
Примечания:
1. Время на точение канавок, выточек добавлять из карты 129.
2. При обработке отверстий по 2 классу точности штучное время операции 2 применять с коэффициентам K = 1,1.
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ D = 75 - 120 мм Чугун серый HB = 180 - 220 | Токарно-винторезные станки | |||||||||
Резцы с пластинками ВК6 | ||||||||||
Карта 84 | ||||||||||
 | ||||||||||
Содержание операций см. в карте 82 | ||||||||||
Размеры детали, мм, до | Вид втулок | |||||||||
D | d | L | I | II | ||||||
N операций | ||||||||||
1 | 1а | 2 | 2а | 3 | 1 | 2 | 2а | |||
Штучное время, мин. | ||||||||||
75 | 60 | 38 | 2,6 | 4,65 | 4,8 | 4,6 | 3,45 | 4,65 | 4,8 | 4,6 |
75 | 2,65 | 5,0 | 5,9 | 4,8 | 3,6 | 5,0 | 5,9 | 4,8 | ||
120 | 2,9 | 5,6 | 6,7 | 5,6 | 4,0 | 5,6 | 6,7 | 5,6 | ||
95 | 80 | 60 | 2,9 | 5,5 | 5,9 | 5,3 | 4,0 | 5,5 | 5,8 | 5,3 |
95 | 2,0 | 5,9 | 6,2 | 5,6 | 4,2 | 5,8 | 6,4 | 5,6 | ||
160 | 3,8 | 6,8 | 7,7 | 6,8 | 5,1 | 6,9 | 7,6 | 6,8 | ||
120 | 105 | 75 | 3,4 | 6,5 | 6,7 | 6,2 | 5,5 | 6,6 | 6,1 | 6,2 |
120 | 4,0 | 7,7 | 8,0 | 7,2 | 5,4 | 7,7 | 8,0 | 7,2 | ||
190 | 4,6 | 8,8 | 10 | 8,7 | 6,4 | 8,8 | 10 | 8,7 | ||
Подготовительно-заключительное время, мин. | 10 | |||||||||
Примечания:
1. Время на точение канавок, выточек добавлять из карты 129.
2. При обработке отверстия по 2 классу точности штучное время операции 2 применять с коэффициентом K = 1,1.
3. При обработке бронзовых втулок штучное время умножать на коэффициент K = 0,85.
ТОКАРНЫЕ ОПЕРАЦИИ Втулки D = 75 - 120 мм Трубы стальные | Токарно-винторезные станки | ||||||||||
Резцы с пластинками Т15К6 | |||||||||||
Карта 85 | |||||||||||
 | |||||||||||
Содержание операций см. в карте 82 | |||||||||||
Размеры заготовки, мм | Размеры детали, мм, до | Вид втулок | |||||||||
I | II | ||||||||||
D | d | L | N операции | ||||||||
1 | 1а | 2 | 2а | 3 | 1 | 2 | 2а | ||||
Штучное время, мин. | |||||||||||
83 x 16 | 75 | 60 | 58 | 2,7 | 4,6 | 5,1 | 4,8 | 3,3 | 4,7 | 5,1 | 4,8 |
75 | 2,8 | 4,8 | 5,7 | 5,2 | 3,4 | 4,8 | 5,7 | 5,2 | |||
120 | 3,1 | 5,4 | 6,4 | 6,0 | 3,9 | 5,4 | 6,4 | 6,0 | |||
102 x 16 | 95 | 80 | 60 | 2,9 | 5,2 | 5,6 | 5,7 | 3,7 | 5,2 | 5,6 | 5,7 |
95 | 3,0 | 5,5 | 6,1 | 5,8 | 3,9 | 5,5 | 6,1 | 5,8 | |||
150 | 3,4 | 6,4 | 7,2 | 6,7 | 4,6 | 6,4 | 7,2 | 6,7 | |||
127 x 20 | 120 | 105 | 75 | 3,6 | 6,6 | 6,4 | 6,2 | 4,6 | 6,6 | 6,4 | 6,2 |
120 | 4,0 | 7,2 | 7,9 | 7,5 | 5,2 | 7,2 | 7,9 | 5,5 | |||
190 | 4,7 | 8,3 | 9,8 | 9,1 | 5,1 | 8,3 | 9,8 | 9,1 | |||
Подготовительно-заключительное время, мин. | 10 | ||||||||||
Примечания:
1. Время на точение канавок, выточек добавлять из карты 129.
2. При обработке отверстия по 2 классу точности штучное время операции 2 применять с коэффициентом K = 1,1.
ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ ВТУЛКИ D = 75 - 120 мм Сталь конструкционная углеродистая 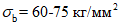 | Шлифовальные станки | |||||
Шлифовальные круги | ||||||
Карта 86 | ||||||
 | ||||||
Содержание операций см. в карте 82 | ||||||
Размер детали, мм, до | N операций | |||||
D | d | L | 2а | 3а | ||
Класс точности | ||||||
2 | 3 | 2 | 3 | |||
Штучное время, мин. | ||||||
75 | 60 | 38 | 8,0 | 5,0 | 3,5 | 2,3 |
75 | 11 | 7,0 | 5,5 | 3,5 | ||
120 | 1,5 | 9,6 | 8,0 | 5,0 | ||
95 | 80 | 60 | 11 | 7,0 | 5,5 | 3,5 |
95 | 13 | 8,4 | 8,0 | 5,0 | ||
150 | 17 | 11 | 11 | 7,0 | ||
120 | 105 | 75 | 14 | 9,0 | 6,5 | 4,2 |
120 | 16,5 | 10,5 | 12 | 7,7 | ||
190 | 23 | 14,5 | 18 | 11,5 | ||
Подготовительно-заключительное время, мин. | 18 | |||||
Примечание. При шлифовании торцов добавлять к штучному времени на каждый торец 1 мин.
ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ ВТУЛКИ D = 75 - 120 мм Чугун серый HB = 180 - 220 | Шлифовальные станки | |||||
Шлифовальные круги | ||||||
Карта 87 | ||||||
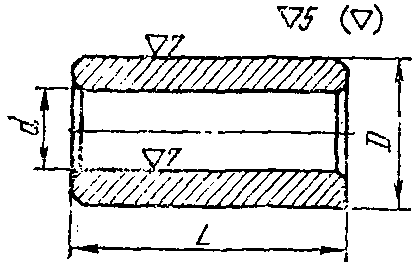 | ||||||
Содержание операций см. в карте 82 | ||||||
Размер детали, мм, до | N операций | |||||
D | d | L | 2а | 3а | ||
Класс точности | ||||||
2 | 3 | 2 | 3 | |||
Штучное время, мин. | ||||||
75 | 60 | 33 | 5,6 | 2,3 | 2,5 | 1,6 |
75 | 7,7 | 3,2 | 3,8 | 2,5 | ||
120 | 10,5 | 4,3 | 5,6 | 3,6 | ||
95 | 80 | 60 | 7,7 | 3,2 | 3,8 | 2,5 |
95 | 9,0 | 3,8 | 5,6 | 3,6 | ||
150 | 12 | 5,0 | 7,7 | 5,0 | ||
120 | 105 | 75 | 9,8 | 4,0 | 4,5 | 2,9 |
120 | 11,5 | 4,8 | 8,5 | 5,4 | ||
190 | 17 | 6,5 | 12,5 | 8,1 | ||
Подготовительно-заключительное время, мин. | 18 | |||||
Примечание. При шлифовании торцов добавлять к штучному времени на каждый торец 1 мин.
Сталь | Втулки гладкие термообработанные D = 75 - 120 мм | |||
Карта 88 | ||||
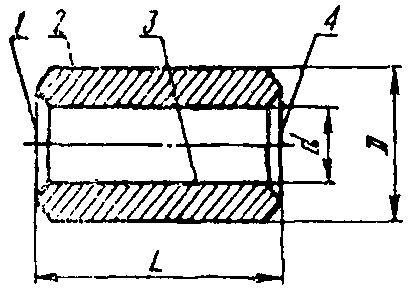 | ||||
N операции | Наименование операции и содержание переходов | Оборудование и приспособления | Инструмент | N карты |
1 | Кузнечная (размеры заготовок см. в карте 76) Токарная Подрезать торец 4, расточить отверстие 3 с припуском под шлифование. Точить поверхность 2 с припуском под шлифование. Подрезать торец 1. Точить фаски | Токарный станок Nd - 7,8 квт, четырехкулачковый патрон, трехкулачковый патрон, сырые кулачки | Резцы Т5К10, Т15К6 | |
2 | Термическая Калить (для стали: Ст. 3, 20, 20Х, 25 - цементировать, калить) | |||
3 | Шлифовальная Шлифовать отверстие 3 в размер | Внутришлифовальный станок, трехкулачковый патрон | Шлифовальный круг ЭБ40СМ2К | |
4 | Шлифовальная Шлифовать поверхность 2 в размер | Круглошлифовальный станок, центра, хомутик, оправка | Шлифовальный круг ЭБ40СМ2К | |
ТОКАРНЫЕ И ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ ВТУЛКИ ГЛАДКИЕ D = 75 - 120 мм ТЕРМООБРАБОТАННЫЕ Сталь конструкционная углеродистая 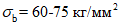 | Токарно-винторезные и шлифовальные станки | ||||||
Резцы с пластинками Т15К6, шлифовальные круги | |||||||
Карта 89 | |||||||
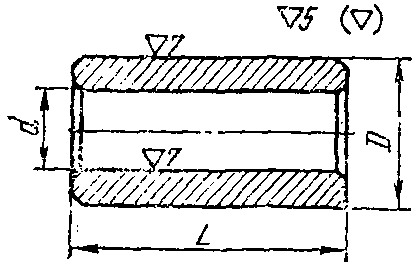 | |||||||
Содержание операций см. в карте 88 | |||||||
Размер детали, мм до | N операции | ||||||
D | d | L | 1 | 3 | 4 | ||
Класс точности | |||||||
4 - 5 | 2 | 3 | 2 | 3 | |||
Штучное время, мин. | |||||||
75 | 60 | 38 | 8,0 | 9,3 | 6,0 | 3,9 | 2,5 |
75 | 9,5 | 13,1 | 8,4 | 4,1 | 2,6 | ||
120 | 11 | 17,2 | 11 | 4,9 | 3,1 | ||
95 | 80 | 60 | 10,5 | 12,5 | 8,0 | 4,4 | 2,8 |
95 | 11,5 | 15,2 | 8,7 | 4,7 | 3,0 | ||
120 | 13,5 | 18,3 | 11,7 | 5,3 | 3,4 | ||
120 | 105 | 75 | 12,5 | 16,7 | 10,8 | 4,7 | 3,0 |
120 | 17 | 20,2 | 13 | 5,8 | 3,7 | ||
190 | 20 | 28 | 18 | 7,4 | 4,7 | ||
Подготовительно-заключительное время, мин. | 10 | 18 | |||||
Примечания:
1. Типовые нормы времени рассчитаны на заготовки с отверстиями. При заготовках без отверстий прибавлять время на сверление (d до 30 мм), рассверливание (d до 60 мм) и предварительное растачивание (d св. 60 мм) из карты 76.
2. Время на точение канавок, выточек добавлять по карте 129.
3. При шлифовании торцов добавлять к штучному времени на каждый торец 1 мин.
СТАЛЬ, ЧУГУН | Втулки гладкие D свыше 120 мм | |||||
Карта 90 | ||||||
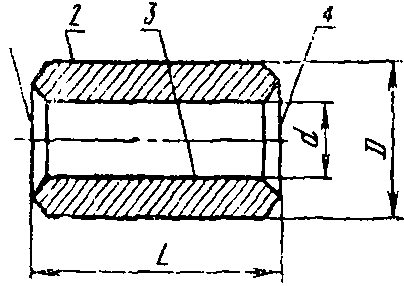 | ||||||
N операции | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты | ||
сталь | чугун | |||||
Литейная (для чугуна) Кузнечная (для стали) Трубы стальные ГОСТ 2732-59 | ||||||
I. Вид втулок D - по 3 - 2 классам точности d - по 3 - 2 классам точности | ||||||
1 | Токарная Подрезать торец 4. Расточить отверстие d 3. Точить поверхность 2 предварительно. Точить фаски под грибки. Подрезать торец (2 установа) | Токарный станок Nд = 10 квт, четырехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 - для чугуна | |||
1а | Токарная Подрезать торец 4. Расточить отверстие d 3 с припускам под шлифование. Точить поверхность 2 с припуском под шлифование. Точить фаски под грибки. Точить фаски. Подрезать торец 1 (2 установа) | Токарный станок Nд = 10 квт, четырехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 - для чугуна | |||
2 | Токарная Точить поверхность 2 по 3 классу точности | Токарный станок Nд = 10 квт, грибки | Резцы Т5К10, ВК8 | |||
2а | Шлифовальная Шлифовать поверхность 2 по 3 - 2 классам точности | Круглошлифовальный станок, грибки | Шлифовальный круг ЭБ40СМ2К | |||
3 | Токарная Расточить поверхность d 3 по 3 классу точности | Токарный станок Nд = 10 квт, четырехкулачковый патрон | Резцы Т5К10, ВК8 | |||
3а | Шлифовальная (вариант) Шлифовать отверстие d 3 по 3 - 2 классам точности | Внутришлифовальный станок, четырехкулачковый патрон | Шлифовальный круг ЭБ40СМ2К | |||
II. Вид втулок D - по 7 - 5 классам точности d - по 3 - 2 классам точности | ||||||
1 | Токарная Подрезать торец 4. Расточить отверстие 3. Точить поверхность 2 предварительно. Точить фаски под грибки. Подрезать торец 1 (2 установа) | Токарный станок Nд = 10 квт, четырехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | |||
1а | Токарная (вариант) Подрезать торец 4. Расточить отверстие 3 с припуском под шлифование. Точить фаски под грибки. Точить поверхность 2 предварительно. Точить фаски. Подрезать торец 1 (2 установа) | Токарный станок Nд = 10 квт, четырехкулачковый патрон | Резцы Т5К10 Т15К6, ВК8 | |||
2 | Токарная Точить поверхность 2 окончательно. Точить фаски | Токарный станок Nд = 10 квт, прихват | Резцы Т5К10, ВК8 | |||
3 | Токарная Расточить отверстие 3 по 3 классу точности | Токарный станок Nд = 10 квт, четырехкулачковый патрон | Резцы Т5К10, ВК8 | |||
3а | Шлифовальная (вариант) Шлифовать отверстие 3 по 2 - 3 классам точности | Внутришлифовальный станок, трехкулачковый патрон | Шлифовальный круг ЭБ40СМ2К | |||
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ D СВЫШЕ 120 мм Сталь конструкционная углеродистая 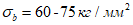 | Токарно-винторезные станки | |||||||||
Резцы с пластинками Т15К6 | ||||||||||
Карта 91 | ||||||||||
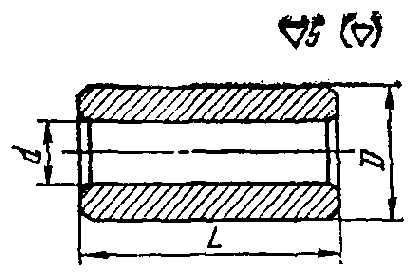 | ||||||||||
Содержание операций см. в карте 90 | ||||||||||
Размеры детали, мм, до | Вид втулок | |||||||||
I | II | |||||||||
D | d | L | N операции | |||||||
1 | 1а | 2 | 3 | 1 | 1а | 2 | 3 | |||
Штучное время, мин. | ||||||||||
150 | 130 | 95 | 20 | 23 | 6,4 | 11,2 | 20 | 21,5 | 4,0 | 11,2 |
150 | 22,5 | 27 | 8 | 13,6 | 22,5 | 25,5 | 4,8 | 15,6 | ||
190 | 25,5 | 30,5 | 9,6 | 16 | 25 | 28 | 6,0 | 16 | ||
190 | 170 | 120 | 25 | 29 | 8,8 | 13,6 | 25 | 25,5 | 5,6 | 13,5 |
150 | 26,5 | 31 | 9,6 | 15,2 | 26,5 | 29 | 6,4 | 15,2 | ||
190 | 29 | 35 | 11,2 | 18,4 | 29 | 32,5 | 7,2 | 18,4 | ||
240 | 32 | 38,5 | 12,8 | 21 | 32 | 36 | 8 | 21 | ||
Подготовительно-заключительное время, мин. | 10 | |||||||||
Примечания:
1. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
2. Время на точение канавок, выточек добавлять по карте 129.
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ D СВЫШЕ 120 мм Чугун серый HB = 180 - 220 | Токарно-винторезные станки | |||||||||
Резцы с пластинками ВК6 | ||||||||||
Карта 92 | ||||||||||
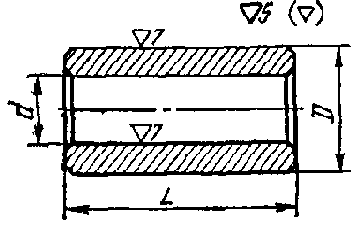 | ||||||||||
Содержание операций см. в карте 90 | ||||||||||
Размеры детали, мм, до | Вид втулок | |||||||||
I | II | |||||||||
D | d | L | N операций | |||||||
1 | 1а | 2 | 3 | 1 | 1а | 2 | 3 | |||
Штучное время мин. | ||||||||||
150 | 130 | 95 | 18,5 | 20,8 | 4,8 | 9,6 | 18,5 | 19,2 | 3,6 | 9,6 |
150 | 20,8 | 24 | 6,4 | 12 | 20,8 | 22,5 | 4,0 | 12 | ||
190 | 22,4 | 28 | 7,2 | 13,5 | 22,5 | 26,5 | 4,8 | 13,5 | ||
190 | 170 | 120 | 21,5 | 25,5 | 6,8 | 12,5 | 21,5 | 24 | 4,5 | 12,5 |
150 | 24 | 27 | 8 | 14 | 24 | 25,5 | 5,6 | 14 | ||
190 | 27,2 | 32 | 9,5 | 17,5 | 27 | 30,5 | 6,4 | 17,5 | ||
240 | 29,5 | 35 | 11,2 | 19 | 29,5 | 33,5 | 8 | 19 | ||
Подготовительно-заключительное время, мин. | 10 | |||||||||
Примечания:
1. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
2. Время на точение канавок, выточек добавлять по карте 129.
3. При обработке бронзовых втулок штучное время применять с коэффициентом K = 0,85.
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ D СВЫШЕ 120 мм Трубы стальные | Токарно-винторезные станки | ||||||||||
Резцы с пластинками Т15К6 | |||||||||||
Карта 93 | |||||||||||
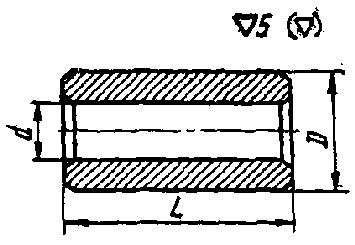 | |||||||||||
Содержание операций см. в карте 90 | |||||||||||
Размеры заготовки, мм | Размеры детали, мм, до | Вид втулок | |||||||||
I | II | ||||||||||
D | d | L | N операции | ||||||||
1 | 1а | 2 | 3 | 1 | 1а | 2 | 3 | ||||
Штучное время, мин. | |||||||||||
159 x 20 | 150 | 130 | 120 | 16 | 18,5 | 6,4 | 11,2 | 16 | 16,8 | 4 | 11,2 |
150 | 17,5 | 21,5 | 8 | 13,5 | 17,5 | 20 | 4,8 | 13,6 | |||
190 | 21 | 24 | 9,5 | 16 | 21 | 22,4 | 6,0 | 16 | |||
203 x 22 | 190 | 170 | 120 | 20 | 22,5 | 8,8 | 13,5 | 20 | 20 | 5,6 | 13,5 |
150 | 21 | 24,8 | 9,5 | 15,2 | 21 | 23,2 | 6,4 | 15,2 | |||
190 | 23,2 | 28 | 11,2 | 18,5 | 23,2 | 26,5 | 7,2 | 18,4 | |||
340 | 25,5 | 30,5 | 12,8 | 21 | 25,5 | 29 | 8,0 | 20,8 | |||
Подготовительно-заключительное время, мин. | 10 | ||||||||||
Примечания:
1. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
2. Время на точение канавок, выточек добавлять по карте 129.
ВАРИАНТ ТОКАРНОЙ ОБРАБОТКИ В ЕРШОВЫХ ЦЕНТРАХ Сталь, чугун | Втулки гладкие D свыше 120 мм | ||||
Карта 94 | |||||
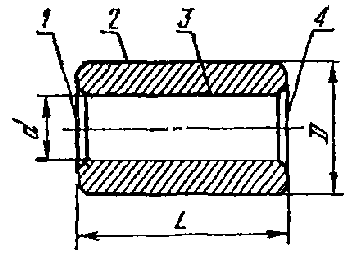 | |||||
N операции | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты | |
сталь | чугун | ||||
Литейная (для чугуна) Кузнечная (для стали) Заготовительная (для труб) Трубы стальные по ГОСТ 8732-58 | |||||
I. Вид втулок D - по 3 - 2 классам точности d - по 3 - 2 классам точности | |||||
1 | Токарная Подрезать торец 4 предварительно. Точить поверхность 2 предварительно. Точить фаски | Токарный станок Nд = 8 - 14 квт, ершовые центра | Резцы Т5К10, Т15К6, ВК8 | ||
1а | Токарная (вариант) Подрезать торец 4 предварительно и окончательно. Точить поверхность 2 с припуском под шлифование. Точить фаски | Токарный станок Nд = 8 - 14 квт, ершовые центра | Резцы Т5К10, Т15К6, ВК8 | ||
2 | Токарная Подрезать торец 4 предварительно и окончательно. Расточить отверстие 3 предварительно и окончательно. Точить фаски | Токарный станок Nд = 8 - 14 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
2а | Токарная (вариант) Подрезать торец 1 предварительно и окончательно. Расточить отверстие 3 с припуском под шлифование. Точить фаски | Токарный станок Nд = 8 - 14 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
3 | Токарная Подрезать торец 4 окончательно. Точить поверхность 2 окончательно. Точить фаски | Токарный станок Nд = 8 - 14 квт, центровая оправка | Резцы Т5К10, Т15К6, ВК8 | ||
3а | Шлифовальная (вариант) Шлифовать отверстие 3 окончательно по 3 - 2 классам точности | Внутришлифовальный станок, трехкулачковый патрон, планшайба с прихватом | Шлифовальный круг ЭБ25С1К | ||
4а | Шлифовальная (вариант) Шлифовать поверхность 2 окончательно по 3 - 2 классам точности | Круглошлифовальный станок, центровая оправка | Шлифовальный круг ЭБ40СМ2К | ||
II. Вид втулок D - по 7 - 5 классам точности d - по 3 - 2 классам точности | |||||
1 | Токарная Подрезать торец 4 предварительно и окончательно. Точить поверхность 2 предварительно и окончательно. Точить фаски | Токарный станок Nд = 8 - 14 квт, ершовые центра | Резцы Т5К10, Т15К6, ВК8 | ||
2 | Токарная Подрезать торец 1 предварительно и окончательно. Расточить отверстие 3 предварительно и окончательно. Точить фаски | Токарный станок Nд = 8 - 14 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
2а | Токарная (вариант) Подрезать торец 1 окончательно. Расточить отверстие 3 с припуском под шлифование. Точить фаски | Токарный станок Nд = 8 - 14 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
3а | Шлифовальная (вариант) Шлифовать отверстие 3 окончательно по 3 - 2 классам точности | Внутришлифовальный станок, трехкулачковый патрон, планшайба с прихватом | Шлифовальный круг ЭБ25С1К | ||
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ D СВЫШЕ 120 мм Сталь конструкционная углеродистая 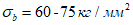 | Токарно-винторезные станки | |||||||||
Резцы с пластинками Т15К6 | ||||||||||
Карта 95 | ||||||||||
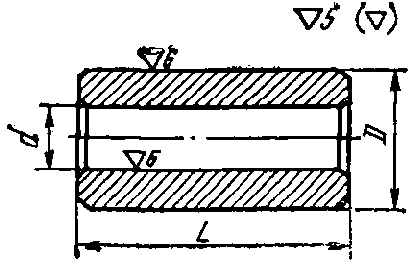 | ||||||||||
Содержание операций см. в карте 94 | ||||||||||
Размеры детали, мм, до | Вид втулок | |||||||||
I | II | |||||||||
D | d | L | N операции | |||||||
1 | 1а | 2 | 2а | 3 | 1 | 2 | 2а | |||
Штучное время, мин. | ||||||||||
150 | 130 | 95 | 4,0 | 8,4 | 11,2 | 8 | 5,6 | 8,4 | 11,2 | 8 |
150 | 4,4 | 9,6 | 13,2 | 9,2 | 6,4 | 4,6 | 13,2 | 9,2 | ||
190 | 5,6 | 10,8 | 14,8 | 10 | 0,8 | 10,8 | 14,8 | 10 | ||
190 | 170 | 120 | 4,4 | 9,6 | 14,5 | 10,5 | 6,4 | 9,6 | 14,5 | 10,5 |
150 | 5,6 | 10 | 15,7 | 10,8 | 6,8 | 10 | 15,7 | 10,8 | ||
190 | 6,4 | 11,6 | 18 | 12 | 7,6 | 11,6 | 18 | 12 | ||
240 | 7,2 | 12,4 | 20 | 12,4 | 8 | 12,4 | 20 | 12,4 | ||
Подготовительно-заключительное время, мин. | 10 | |||||||||
Примечания:
1. Время на точение канавок добавлять по карте 129.
2. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ D СВЫШЕ 120 мм Чугун серый HB = 180 - 220 | Токарно-винторезные станки | |||||||||
Резцы с пластинками ВК6 | ||||||||||
Карта 96 | ||||||||||
 | ||||||||||
Содержание операций см. в карте 94 | ||||||||||
Размеры детали, мм, до | Вид втулок | |||||||||
I | II | |||||||||
D | d | L | N операций | |||||||
1 | 1а | 2 | 3 | 1 | 1а | 2 | 3 | |||
Штучное время, мин. | ||||||||||
150 | 130 | 95 | 3,6 | 7,8 | 9,2 | 8,4 | 5,6 | 7,6 | 9,2 | 8,4 |
150 | 4,0 | 8,8 | 10,4 | 9,2 | 6,4 | 8,8 | 10,4 | 9,2 | ||
190 | 4,4 | 10 | 12,4 | 10,4 | 7,2 | 10 | 12,4 | 10,4 | ||
190 | 170 | 120 | 4,4 | 10 | 12,4 | 10,4 | 6,8 | 10 | 12,4 | 10,4 |
150 | 4,8 | 10,4 | 13,2 | 11,6 | 7,6 | 10,4 | 13,2 | 11,6 | ||
190 | 5,2 | 12 | 14,8 | 12,4 | 8,8 | 12 | 14,8 | 12,4 | ||
240 | 5,6 | 12,8 | 16,8 | 13,6 | 10 | 12,8 | 16,8 | 13,6 | ||
Подготовительно-заключительное время, мин. | 10 | |||||||||
Примечания:
1. Время на точение канавок добавлять по карте 129.
2. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
3. При обработке бронзовых втулок штучное время умножать на коэффициент K = 0,85.
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ D СВЫШЕ 120 мм Трубы стальные | Токарно-винторезные станки | ||||||||||
Резцы с пластинками Т15К6 | |||||||||||
Карта 97 | |||||||||||
 | |||||||||||
Содержание операций см. в карте 94 | |||||||||||
Размеры заготовки, мм | Размеры детали, мм, до | Вид втулок | |||||||||
I | II | ||||||||||
D | d | L | N операции | ||||||||
1 | 1а | 2 | 3 | 1 | 1а | 2 | 3 | ||||
Штучное время, мин. | |||||||||||
150 x 20 | 150 | 130 | 95 | 4,0 | 8 | 8,4 | 8 | 5,2 | 8 | 8,4 | 8 |
150 | 4,4 | 8,8 | 10 | 9,2 | 6,0 | 8,8 | 10 | 9,2 | |||
190 | 4,8 | 10 | 10,8 | 10 | 6,4 | 10 | 10,8 | 10 | |||
203 x 22 | 190 | 170 | 120 | 4,8 | 9,2 | 10,8 | 10,4 | 6,4 | 9,2 | 10,8 | 10,4 |
150 | 5,2 | 10 | 11,6 | 11,2 | 6,8 | 10 | 11,6 | 11,2 | |||
190 | 5,6 | 11,2 | 13,2 | 12 | 7,6 | 11,2 | 13,2 | 12 | |||
240 | 6,0 | 12 | 14,4 | 13,6 | 8 | 12 | 14,4 | 13,6 | |||
Подготовительно-заключительное время, мин. | 10 | ||||||||||
Примечания:
1. Время на точение канавок добавлять по карте 129.
2. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ ВТУЛКИ D СВЫШЕ 120 мм Сталь, чугун | Шлифовальные станки | |||||||||
Шлифовальный круг | ||||||||||
Карта 98 | ||||||||||
 | ||||||||||
Содержание операций см. в карте 94 | ||||||||||
Размер детали, мм, до | Сталь | Чугун | ||||||||
N операций | ||||||||||
D | d | L | 3а | 4а | 3а | 4а | ||||
Класс точности | ||||||||||
2 | 3 | 2 | 3 | 2 | 3 | 2 | 3 | |||
Штучное время, мин. | ||||||||||
150 | 130 | 95 | 18 | 11,5 | 6,0 | 3,8 | 12,5 | 8,0 | 4,2 | 2,7 |
150 | 23,5 | 15 | 7,3 | 4,7 | 16,5 | 10,5 | 5,1 | 3,3 | ||
190 | 28 | 18 | 8,6 | 5,5 | 19,5 | 12,5 | 6,0 | 3,9 | ||
190 | 170 | 120 | 22 | 14 | 7,7 | 4,9 | 15 | 9,5 | 5,4 | 3,5 |
150 | 25 | 16 | 8,0 | 5,1 | 17,5 | 11 | 5,6 | 3,6 | ||
190 | 30 | 19 | 9,5 | 6,1 | 21 | 13,5 | 6,7 | 4,3 | ||
240 | 32 | 20,5 | 11,4 | 7,3 | 22,5 | 14,5 | 8,0 | 5,1 | ||
Подготовительно-заключительное время, мин. | 18 | |||||||||
Сталь. Чугун | Втулки с буртом D до 60 мм | |||||
Карта 99 | ||||||
 | ||||||
N операции | Наименование и содержание операций | Оборудование и приспособления | Инструмент | N карты | ||
сталь | чугун | |||||
1 | Отрезная Отрезать заготовку | Отрезной станок | Дисковая пила | |||
I. Вид втулок D - по 3 - 2 классам точности d - по 7 - 5 классам точности | ||||||
2 | Токарная Подрезать торец 6. Сверлить, рассверлить (свыше  22) отверстие 5. Точить поверхность 4 предварительно и окончательно. Точить бурт 2. Точить фаски, канавку | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8, сверла Р18 | |||
3 | Токарная Подрезать торец 1. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т15К6, ВК8 | |||
II. Вид втулок D - по 3 - 2 классам точности d - по 3 - 2 классам точности | ||||||
2 | Токарная Подрезать торец 6. Сверлить, рассверлить (свыше  22). Зенкеровать, развернуть отверстие 5. Точить поверхность 4 предварительно и окончательно. Точить бурт 2. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т15К6, Т5К10, ВК8, сверла Р18 | |||
3 | Токарная Подрезать торец 1. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т15К6, ВК8 | |||
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ D ДО 60 мм Сталь конструкционная углеродистая 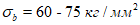 | Токарно-винторезные станки | ||||||
Резцы с пластинками Т15К6 | |||||||
Карта 100 | |||||||
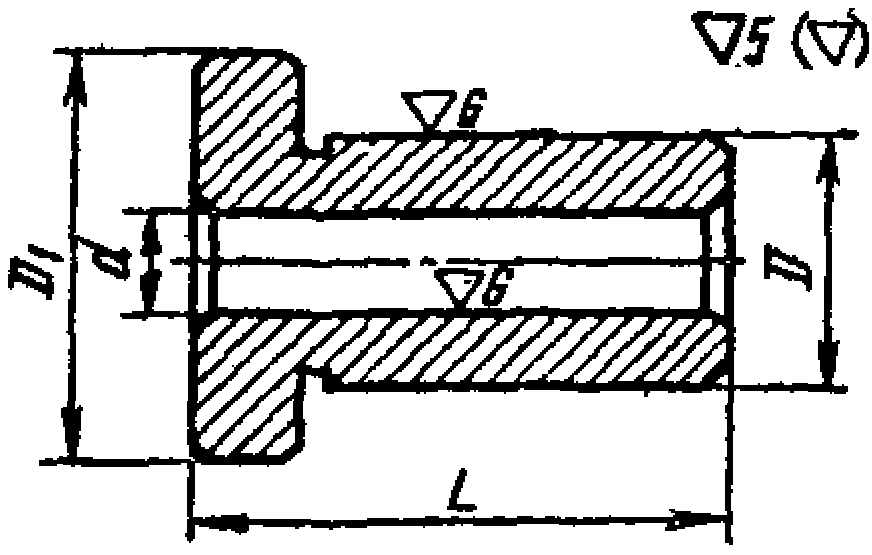 | |||||||
Содержание операций см. в карте 99 | |||||||
Размер детали, мм, до | Вид втулок | ||||||
D | D1 | d | L | I | II | ||
N операции | |||||||
2 | 3 | 2 | 3 | ||||
Штучное время, мин. | |||||||
20 | 16 | 10 | 12 | 5,6 | 1,5 | 8 | 1,5 |
24 | 6,4 | 8,8 | |||||
25 | 20 | 14 | 15 | 6,0 | 8,4 | ||
24 | 6,8 | 9,6 | |||||
38 | 7,6 | 10,4 | |||||
30 | 25 | 18 | 19 | 6,8 | 1,8 | 12 | 1,8 |
30 | 7,2 | 11,2 | |||||
48 | 8,4 | 12,4 | |||||
35 | 30 | 22 | 19 | 7,2 | 12 | ||
30 | 8,0 | 12,4 | |||||
48 | 9,0 | 13,6 | |||||
50 | 38 | 30 | 24 | 8,0 | 2,0 | 12,4 | 2,0 |
30 | 8,4 | 12,8 | |||||
38 | 8,8 | 13,6 | |||||
48 | 9,6 | 14,4 | |||||
60 | 10,4 | 15,2 | |||||
60 | 48 | 38 | 30 | 9,6 | 2,5 | 14,4 | 2,5 |
48 | 10,4 | 15,2 | |||||
60 | 11,2 | 16 | |||||
75 | 12,8 | 17,6 | |||||
Подготовительно-заключительное время, мин. | 10 | ||||||
Примечания:
1. Время на точение канавок, выточек добавлять по карте 129.
2. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ D ДО 60 мм Чугун серый HB = 180 - 220 | Токарно-винторезные станки | ||||||
Резцы с пластинками ВК6 | |||||||
Карта 101 | |||||||
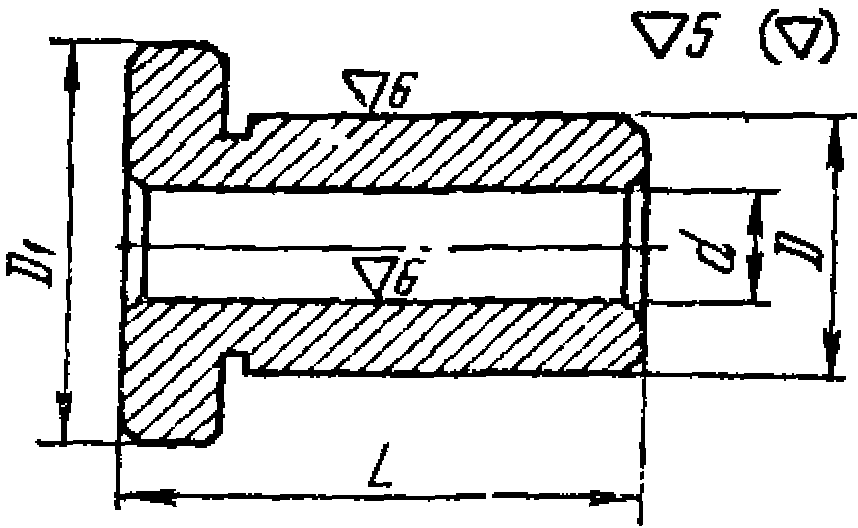 | |||||||
Содержание операций см. в карте 99 | |||||||
Размер детали, мм, до | Вид втулок | ||||||
D1 | D | d | L | I | II | ||
N операции | |||||||
2 | 3 | 2 | 3 | ||||
Штучное время, мин. | |||||||
20 | 16 | 10 | 12 | 4,4 | 1,2 | 6,4 | 1,2 |
24 | 5,2 | 7,2 | |||||
25 | 20 | 14 | 15 | 4,8 | 6,8 | ||
24 | 5,6 | 7,6 | |||||
38 | 6,0 | 8 | |||||
30 | 25 | 18 | 19 | 5,6 | 1,5 | 7,6 | 1,5 |
30 | 6,0 | 8,8 | |||||
48 | 6,8 | 9,6 | |||||
35 | 30 | 22 | 19 | 6,0 | 8,8 | ||
30 | 6,4 | 9,6 | |||||
48 | 7,2 | 10,4 | |||||
50 | 38 | 30 | 24 | 6,4 | 1,8 | 9,6 | 1,8 |
30 | 6,8 | 10 | |||||
38 | 7,2 | 10,4 | |||||
48 | 7,6 | 10,8 | |||||
60 | 8 | 11,2 | |||||
60 | 48 | 38 | 30 | 7,6 | 2,0 | 10,8 | 2,0 |
48 | 8 | 11,6 | |||||
60 | 9,2 | 12,8 | |||||
75 | 10,4 | 14,4 | |||||
Подготовительно-заключительное время, мин. | 10 | ||||||
Примечания:
1. Время на точение канавок, выточек добавлять по карте 129.
2. При обработке втулок по 2 классу точности штучное время умножать на K = 1,1.
3. При обработке бронзовых втулок штучное время умножать на K = 0,85.
Втулки с буртом D до 60 мм | |||||
Карта 102 | |||||
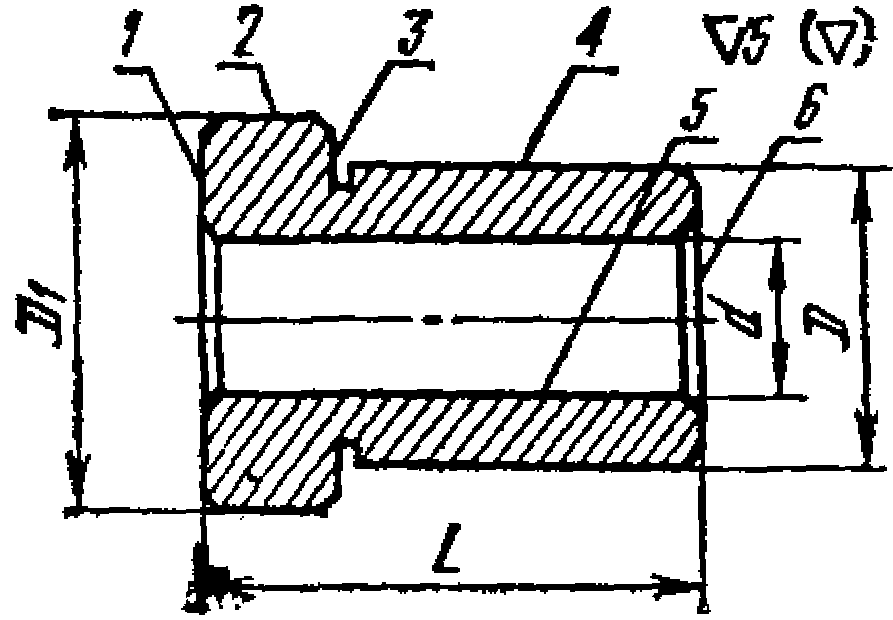 | |||||
N операции | Наименование и содержание операций | Оборудование и приспособления | Инструмент | N карты | |
сталь | чугун | ||||
1 | Отрезная Отрезать заготовку | Отрезной станок | Дисковая пила | ||
I. Вид втулок D - по 3 - 2 классам точности d - по 7 - 5 классам точности | |||||
2 | Токарная Подрезать торец 6. Сверлить, рассверлить (свыше  22 мм) отверстие 5, точить поверхность 4 с припуском под шлифование. Точить бурт 2. Точить фаски, канавку | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8, сверло Р18 | ||
3 | Токарная Подрезать торец 1. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т15К6, ВК8 | ||
4 | Шлифовальная Шлифовать поверхность 4 и торец бурта 3 | Круглошлифовальный станок, центровая оправка | Шлифовальный круг ЭБ50СМ2К | ||
II. Вид втулок D - по 3 - 2 классам точности d - по 3 - 2 классам точности | |||||
2 | Токарная Подрезать торец 6. Сверлить, рассверлить (свыше  22 мм), зенкеровать, развернуть отверстие 5. Точить поверхность 4 с припуском под шлифование. Точить бурт 2, точить фаски, канавку | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8, сверло Р18 | ||
3 | Токарная Подрезать торец 1. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т15К6, ВК8 | ||
4 | Шлифовальная Шлифовать поверхность 4 и торец бурта 3 | Круглошлифовальный станок, центровая оправка | Шлифовальный круг ЭБ40СМ2К | ||
ТОКАРНЫЕ ОПЕРАЦИИ. ВТУЛКИ D ДО 60 мм Сталь 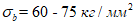 | Токарно-винторезные станки | ||||||
Резцы с пластинками Т15К6 | |||||||
Карта 103 | |||||||
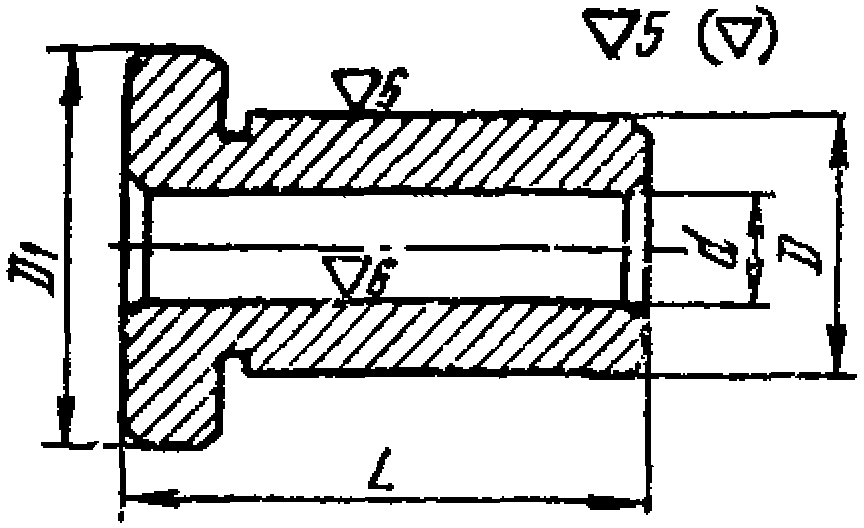 | |||||||
Содержание операций см. в карте 102 | |||||||
Размер детали, мм, до | Вид втулок | ||||||
D1 | D | d | L | I | II | ||
N операции | |||||||
2 | 3 | 2 | 3 | ||||
Штучное время, мин. | |||||||
20 | 16 | 10 | 12 | 4,8 | 1,5 | 5,8 | 1,5 |
24 | 5,6 | 7,6 | |||||
25 | 20 | 14 | 15 | 5,2 | 7,2 | ||
24 | 6,1 | 8,4 | |||||
38 | 6,4 | 9,6 | |||||
30 | 25 | 18 | 19 | 6,0 | 1,8 | 8,4 | 1,8 |
30 | 6,4 | 9,6 | |||||
48 | 7,2 | 10,4 | |||||
35 | 30 | 22 | 19 | 6,4 | 10 | ||
30 | 6,8 | 10,4 | |||||
48 | 8,0 | 11,6 | |||||
50 | 38 | 30 | 24 | 6,8 | 2,0 | 10,4 | 2,0 |
30 | 7,2 | 11,2 | |||||
38 | 7,6 | 11,6 | |||||
48 | 8,4 | 12 | |||||
60 | 8,8 | 12,8 | |||||
60 | 48 | 38 | 30 | 8,4 | 2,5 | 12 | 2,5 |
48 | 8,8 | 12,8 | |||||
60 | 9,6 | 13,6 | |||||
75 | 11,2 | 15,2 | |||||
Подготовительно-заключительное время, мин. | 10 | ||||||
Примечание:
1. Время на точение канавок, выточек добавлять по карте 129.
2. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
ТОКАРНЫЕ ОПЕРАЦИИ. ВТУЛКИ D ДО 60 мм Чугун серый HB = 180 - 220 | Токарно-винторезные станки | ||||||
Резцы с пластинками ВК6 | |||||||
Карта 104 | |||||||
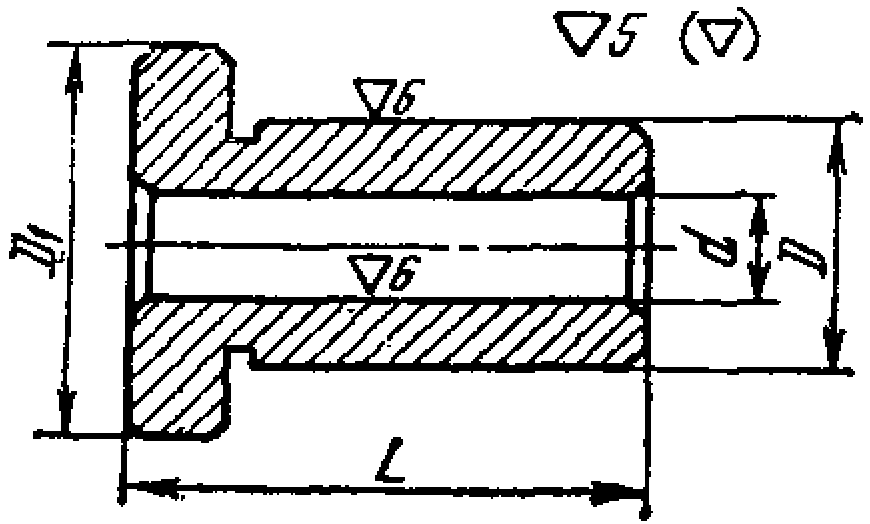 | |||||||
Содержание операций см. в карте 102 | |||||||
Размеры детали, мм, до | Вид втулок | ||||||
D1 | D | d | L | I | II | ||
N операций | |||||||
2 | 3 | 2 | 3 | ||||
Штучное время, мин. | |||||||
20 | 16 | 10 | 12 | 4,0 | 1,2 | 5,6 | 1,2 |
24 | 4,8 | 6,4 | |||||
25 | 20 | 14 | 15 | 4,4 | 6,0 | ||
24 | 5,2 | 6,8 | |||||
38 | 5,6 | 7,6 | |||||
30 | 25 | 18 | 19 | 5,2 | 1,5 | 7,2 | 1,5 |
30 | 5,6 | 8,0 | |||||
48 | 6,0 | 8,8 | |||||
35 | 30 | 22 | 19 | 5,6 | 8,4 | ||
30 | 6,0 | 8,8 | |||||
48 | 6,4 | 9,6 | |||||
50 | 38 | 30 | 24 | 5,6 | 1,8 | 8,8 | 1,8 |
30 | 6,0 | 9,2 | |||||
38 | 6,4 | 9,6 | |||||
48 | 6,8 | 10,4 | |||||
60 | 8,0 | 11,2 | |||||
60 | 48 | 38 | 30 | 6,8 | 2,0 | 10,4 | 2,0 |
48 | 7,6 | 11,2 | |||||
60 | 8,8 | 12 | |||||
75 | 9,6 | 13,6 | |||||
Подготовительно-заключительное время, мин. | 10 | ||||||
Примечания:
1. Время на точение канавок, выточек добавлять по карте 129.
2. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
3. При обработке бронзовых втулок штучное время умножать на коэффициент K = 0,85.
ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ. ВТУЛКИ D ДО 60 мм Сталь конструкционная углеродистая 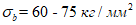 | Круглошлифовальный станок | ||||||||||||||
Шлифовальный круг | |||||||||||||||
Карта 105 | |||||||||||||||
 | |||||||||||||||
Содержание операции см. в карте 102 | |||||||||||||||
Размеры детали, мм, до | N операции - 4 | Размеры детали, мм, до | N операции - 4 | ||||||||||||
D1 | D | d | L | Вид втулок | D1 | D | d | L | Вид втулок | ||||||
I | II | I | II | ||||||||||||
Класс точности | Класс точности | ||||||||||||||
2 | 3 | 2 | 3 | 2 | 3 | 2 | 3 | ||||||||
Штучное время, мин | Штучное время, мин. | ||||||||||||||
20 | 16 | 10 | 12 | 0,95 | 0,6 | 2,35 | 1,5 | 35 | 30 | 22 | 48 | 1,4 | 0,9 | 2,8 | 1,8 |
24 | |||||||||||||||
25 | 20 | 14 | 15 | 0,95 | 0,6 | 2,35 | 1,5 | 50 | 38 | 30 | 24 | 1,4 | 0,9 | 2,8 | 1,8 |
24 | 30 | ||||||||||||||
38 | 1,05 | 0,7 | 2,45 | 1,6 | 38 | 1,65 | 1,05 | 3,0 | 1,9 | ||||||
30 | 25 | 18 | 19 | 0,95 | 0,6 | 2,35 | 1,5 | 48 | 2,0 | 1,3 | 3,4 | 2,2 | |||
30 | 0,95 | 0,6 | 2,35 | 1,5 | 60 | 2,8 | 1,8 | 4,2 | 2,7 | ||||||
48 | 1,2 | 0,8 | 2,6 | 1,7 | |||||||||||
60 | 48 | 38 | 30 | 1,65 | 1,05 | 3,0 | 1,9 | ||||||||
35 | 30 | 22 | 19 | 1,05 | 0,7 | 2,45 | 1,6 | 48 | 2,0 | 1,3 | 3,4 | 2,2 | |||
30 | 60 | 3,0 | 1,9 | 4,4 | 2,8 | ||||||||||
75 | |||||||||||||||
Подготовительно-заключительное время, мин. | 18 | ||||||||||||||
Примечание: Припуск на обработку на диаметр равен 0,3 - 0,5 мм.
ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ. ВТУЛКИ D ДО 60 мм Чугун серый HB = 180 - 220 | Круглошлифовальный станок | ||||||||||||||
Шлифовальный круг | |||||||||||||||
Карта 106 | |||||||||||||||
 | |||||||||||||||
Содержание операции см. в карте 102 | |||||||||||||||
Размеры детали, мм, до | N операции - 4 | Размеры детали, мм, до | N операции - 4 | ||||||||||||
D1 | D | d | L | Вид втулок | D1 | D | d | L | Вид втулок | ||||||
I | II | I | II | ||||||||||||
Класс точности | Класс точности | ||||||||||||||
2 | 3 | 2 | 3 | 2 | 3 | 2 | 3 | ||||||||
Штучное время, мин. | Штучное время, мин. | ||||||||||||||
20 | 16 | 10 | 12 | 0,65 | 0,4 | 1,65 | 1,05 | 35 | 30 | 22 | 48 | 1,0 | 0,65 | 1,95 | 1,25 |
24 | |||||||||||||||
25 | 20 | 14 | 15 | 0,65 | 0,4 | 1,65 | 1,05 | 50 | 38 | 30 | 24 | 1,0 | 0,65 | 1,95 | 1,25 |
24 | 30 | ||||||||||||||
38 | 0,75 | 0,5 | 1,7 | 1,1 | 38 | 1,2 | 0,75 | 2,15 | 1,4 | ||||||
30 | 25 | 18 | 19 | 0,65 | 0,4 | 1,65 | 1,05 | 48 | 1,4 | 0,9 | 2,4 | 1,5 | |||
30 | 60 | 2,0 | 1,3 | 2,9 | 1,9 | ||||||||||
48 | 0,85 | 0,55 | 1,85 | 1,2 | 60 | 48 | 38 | 30 | 1,2 | 0,75 | 2,15 | 1,4 | |||
35 | 30 | 22 | 19 | 0,75 | 0,5 | 1,7 | 1,1 | 48 | 1,4 | 0,9 | 2,9 | 1,5 | |||
60 | 2,1 | 1,35 | 3,1 | 2,0 | |||||||||||
30 | 75 | ||||||||||||||
Подготовительно-заключительное время, мин. | 18 | ||||||||||||||
Примечание. Припуск на обработку на диаметр равен 0,3 - 0,5 мм.
Сталь | Втулки с буртом D до 60 мм термообработанные | |||
Карта 107 | ||||
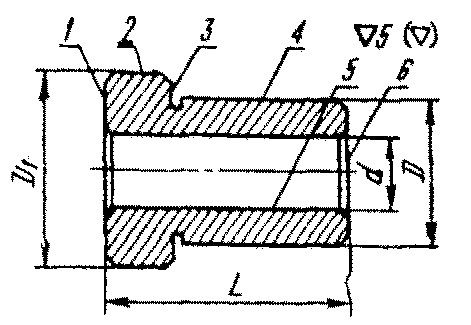 | ||||
N операции | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты |
1 | Заготовительная Отрезать заготовку | Отрезной станок | Дисковая пила | |
2 | Токарная Подрезать торец 6. Сверлить, рассверлить (свыше  22 мм) отверстие 5. Расточить отверстие 5 с припуском под шлифование. Точить поверхность 4 с припуском под шлифование. Точить бурт 2. Точить канавку, фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, сверла Р18 | |
3 | Токарная Подрезать торец 1. Точить фаски | Токарный станок Nд = 4,3 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6 | |
4 | Термическая | |||
5 | Шлифовальная Шлифовать отверстие 5 в размер | Внутришлифовальный станок, трехкулачковый патрон | Шлифовальный круг ЭБ50СМ2К | |
6 | Шлифовальная Шлифовать поверхность 4 и торец бурта 3 | Круглошлифовальный станок, центровая оправка | Шлифовальный круг ЭБ50СМ2К | |
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ D ДО 60 мм Сталь конструкционная углеродистая 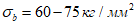 | Токарно-винторезные станки | ||||||||||
Резцы с пластинками Т15К6 | |||||||||||
Карта 108 | |||||||||||
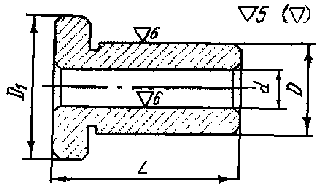 | |||||||||||
Содержание операций см. в карте 107 | |||||||||||
Размеры детали мм, до | N операций | Размеры детали, мм, до | N операции | ||||||||
D1 | D | d | L | 2 | 3 | D1 | D | d | L | 2 | 3 |
Штучное время, мин. | Штучное время, мин. | ||||||||||
20 | 16 | 10 | 12 | 6,0 | 1,5 | 35 | 30 | 22 | 48 | 9,2 | 1,8 |
24 | 6,8 | 50 | 38 | 30 | 30 | 8,8 | 2,0 | ||||
25 | 20 | 14 | 19 | 6,4 | 38 | 9,6 | |||||
38 | 7,6 | 48 | 10,4 | ||||||||
30 | 25 | 18 | 19 | 6,8 | 1,8 | 60 | 11,2 | ||||
30 | 7,2 | 60 | 48 | 38 | 38 | 10,4 | 2,5 | ||||
48 | 8,4 | 48 | 11,2 | ||||||||
35 | 30 | 22 | 24 | 7,2 | 60 | 12 | |||||
38 | 8,0 | 75 | 13,6 | ||||||||
Подготовительно-заключительное время, мин. | 10 | Подготовительно-заключительное время, мин. | 10 | ||||||||
Примечание. Время на точение канавок, выточек добавлять по карте 129.
ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ. ВТУЛКИ D до 60 мм Сталь конструкционная углеродистая 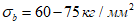 | Шлифовальные станки | ||||||||||||||
Шлифовальные круги | |||||||||||||||
Карта 109 | |||||||||||||||
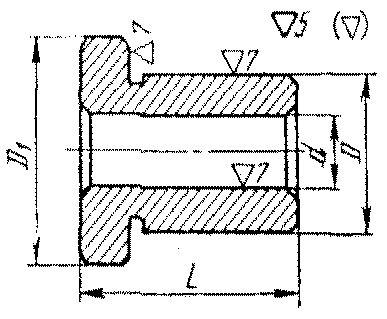 | |||||||||||||||
Содержание операций см. в карте 107 | |||||||||||||||
Размеры детали, мм, до | N операций | Размеры детали, мм, до | N операций | ||||||||||||
D1 | D | d | L | 5 | 6 | D1 | D | d | L | 5 | 6 | ||||
Класс точности | Класс точности | ||||||||||||||
2 | 3 | 2 | 3 | 2 | 3 | 2 | 3 | ||||||||
Штучное время, мин. | Штучное время, мин. | ||||||||||||||
20 | 16 | 10 | 12 | 3,9 | 2,5 | 1,8 | 1,2 | 35 | 30 | 22 | 38 | 5,1 | 3,3 | 2,3 | 1,5 |
24 | 48 | 5,5 | 3,5 | ||||||||||||
25 | 20 | 14 | 15 | 3,9 | 2,5 | 2,0 | 1,8 | 50 | 38 | 30 | 30 | 4,8 | 3,0 | 2,5 | 1,6 |
38 | 4,9 | 3,2 | |||||||||||||
24 | |||||||||||||||
48 | 5,5 | 3,5 | |||||||||||||
38 | 4,5 | 2,9 | 2,3 | 1,5 | 60 | 6,9 | 4,4 | ||||||||
30 | 25 | 18 | 19 | 4,8 | 3,1 | 2,3 | 1,5 | 60 | 48 | 38 | 38 | 5,7 | 3,7 | 2,8 | 1,8 |
30 | 4,9 | 3,1 | |||||||||||||
48 | 5,5 | 3,5 | 48 | 6,4 | 4,1 | ||||||||||
35 | 30 | 22 | 24 | 4,8 | 3,1 | 2,0 | 1,3 | 60 | 7,9 | 5,1 | 3,2 | 2,1 | |||
30 | 4,9 | 3,2 | 75 | 9,2 | 5,9 | ||||||||||
Подготовительно-заключительное время, мин. | 18 | ||||||||||||||
Примечания:
1. Припуск на диаметр под шлифование принят равным 0,3 - 0,5.
2. При шлифовании торцов к штучному времени добавлять 1 мин. на каждый торец.
Сталь, чугун | Втулки с буртом D = 75 - 120 мм | ||||
Карта 110 | |||||
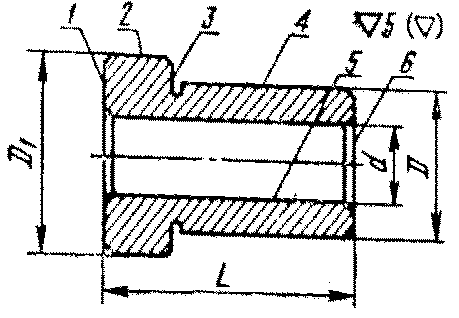 | |||||
N операции | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты | |
сталь | чугун | ||||
Литейная - для чугуна, бронзы Кузнечная - для стали (размеры заготовок см. в карте 111) | |||||
I. Вид втулок D по 3 классу точности d по 7 - 5 классу точности | |||||
1 | Токарная Подрезать торец 6. Расточить отверстие 5 в размер. Точить поверхность 4 предварительно, точить фаски. Подрезать второй торец 1. Точить бурт 2. Точить фаски | Токарный станок Nд = 7,8 квт, четырехкулачковый патрон и трехкулачковый патрон, сырые кулачки | Резцы Т5К10, Т15К6 для стали | ||
2 | Токарная Точить поверхность 4 окончательно с подрезкой торца бурта 3. Точить фаску и канавку | Токарный станок Nд = 7,8 квт, центровая оправка | ВК8 для чугуна | ||
II. Вид втулок D по 3 классу точности d по 3 классу точности | |||||
1 | Токарная Подрезать торец 6. Расточить отверстие 5 предварительно и окончательно. Точить поверхность 4 предварительно. Точить фаски. Подрезать второй торец 1. Точить бурт 2. Точить фаски | Токарный станок Nд = 7,8 квт, четырех и трехкулачковые патроны, сырые кулачки | Резцы Т5К10, Т15К6 для стали, ВК8 для чугуна | ||
2 | Токарная Точить поверхность 4 окончательно с подрезкой торца бурта 3. Точить фаску и канавку | Токарный станок Nд = 7,8 квт, центровая оправка | Резцы Т5К10, Т15К6 для стали, ВК8 для чугуна | ||
Сталь, чугун | Втулки с буртом D свыше 60 мм | ||||||||||
Карта 111 | |||||||||||
 | |||||||||||
Чугун серый Н13 - 180 - 220. Отливки | |||||||||||
Диаметры детали, мм, до | Диаметр заготовок, мм, до | Длина детали L, мм | |||||||||
38 | 48 | 60 | 75 | 95 | 120 | 150 | 190 | ||||
D1 | d | D0 | d0 | Длина заготовки L0, мм | |||||||
90 | 60 | 99 +/- 1,5 | 51 +/- 1,5 | 47 +/- 1 | 57 +/- 1 | 69 +/- 1,5 | 84 +/- 15 | 104 +/- 1,5 | 129 +/- 1,5 | - | - |
120 | 80 | 129 +/- 1,5 | 70 +/- 1,5 | - | - | 69 +/- 1,5 | 84 +/- 1,5 | 104 +/- 15 | 129 +/- 1,5 | ||
131 +/- 2 | - | - | - | - | 161 +/- 2 | - | |||||
150 | 105 | 160 +/- 1,5 | 95 +/- 1,5 | - | - | - | 85 +/- 1,5 | 105 +/- 1,5 | 130 +/- 1,5 | - | - |
161 +/- 2 | - | - | 161 +/- 2 | 201 +/- 2 | |||||||
190 | 130 | 200 +/- 1,5 | 120 +/- 1,5 | - | - | - | - | 105 +/- 1,5 | 130 +/- 1,5 | - | - |
201 +/- 2 | - | - | 161 +/- 2 | 201 +/- 2 | |||||||
Сталь конструкционная углеродистая 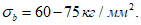 Поковки | |||||||||||
90 | 60 | 102 +/- 3 | 45 +/- 3 |  |  |  |  | - | - | - | - |
104 +/- 4 | 43 +/- 4 | - | - | - | - | 109 +/- 5 | 134 +/- 5 | ||||
120 | 80 | 132 +/- 3 | 65 +/- 3 | - | - |  |  |  | - | - | - |
136 +/- 5 | 61 +/- 5 | - | - | - | 137+/-6 | 167 +/- 6 | |||||
150 | 105 | 164 +/- 4 | 88 +/- 4 | - | - | - |  |  |  | - | - |
166 +/- 5 | 83 +/- 6 | - | - | - | 167 +/- 6 | 207 +/- 6 | |||||
190 | 130 | 206 +/- 5 | 111 +/- 5 | - | - | - | - | 108 +/- 5 | 133 +/- 5 | 163 +/- 5 | - |
208 +/- 6 | 108 +/- 6 | ||||||||||
- | - | - | 209 +/- 6 | ||||||||
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ ГЛАДКИЕ D = 75 - 120 мм Сталь конструкционная углеродистая 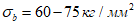 | Токарно-винторезные станки | ||||||
Резцы с пластинками Т15К6 | |||||||
Карта 112 | |||||||
 | |||||||
Содержание операций см. в карте 110 | |||||||
Размеры детали, мм, до | Вид втулок | ||||||
D1 | D | d | L | I | II | ||
N операций | |||||||
1 | 2 | 1 | 2 | ||||
Штучное время, мин. | |||||||
90 | 75 | 60 | 38 | 14,4 | 5,6 | 16 | 5,6 |
75 | 15,2 | 6,4 | 16,8 | 6,4 | |||
120 | 16,8 | 7,2 | 20 | 7,2 | |||
120 | 95 | 80 | 60 | 16 | 6,4 | 18,5 | 6,4 |
95 | 17,6 | 7,2 | 19,2 | 7,2 | |||
150 | 20 | 8,8 | 23,2 | 8,8 | |||
150 | 120 | 105 | 75 | 19,2 | 8,0 | 22,4 | 8,0 |
120 | 21,6 | 9,6 | 25,5 | 9,6 | |||
190 | 24,8 | 11,2 | 30,5 | 11,2 | |||
Подготовительно-заключительное время, мин. | 10 | ||||||
Примечания:
1. Типовые нормы времени рассчитаны на изготовление втулок из подковок с отверстиями. При обработке заготовок без отверстий прибавлять время на сверление (d до 30 мм), рассверливание (d до 60 мм) и предварительное растачивание (d св. 60 мм) из карты 78.
2. Время на точение канавок и выточек добавлять по карте 129.
3. При обработке отверстия втулок II вида по 2 классу точности штучное время операции 1 применять с коэффициентом K = 1,1.
ТОКАРНЫЕ ОПЕРАЦИИ ВТУЛКИ С БУРТОМ D = 75 - 120 мм Чугун серый HB = 180 - 220 | Токарно-винторезные станки | ||||||
Резцы с пластинками ВК6 | |||||||
Карта 113 | |||||||
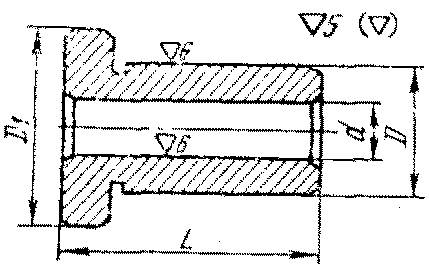 | |||||||
Содержание операций см. в карте 110 | |||||||
Размеры детали, мм, до | Вид втулок | ||||||
D1 | D | d | L | I | II | ||
N операций | |||||||
1 | 2 | 1 | 2 | ||||
Штучное время, мин. | |||||||
90 | 75 | 60 | 38 | 12 | 4,8 | 13,6 | 4,8 |
75 | 12,8 | 5,2 | 14,4 | 5,2 | |||
120 | 14,4 | 6,0 | 16,8 | 6,0 | |||
120 | 95 | 80 | 60 | 13,6 | 5,6 | 15,2 | 5,6 |
95 | 15,2 | 6,4 | 16,8 | 6,4 | |||
150 | 16,8 | 7,2 | 19,2 | 7,2 | |||
150 | 120 | 105 | 75 | 16 | 6,4 | 18,4 | 6,4 |
120 | 18,4 | 8,0 | 21,6 | 8,0 | |||
190 | 20,8 | 9,6 | 24,8 | 9,6 | |||
Подготовительно-заключительное время, мин. | 10 | ||||||
Примечания:
1. Типовые нормы времени рассчитаны на изготовление втулок из отливок с отверстием. При изготовлении втулок из заготовок без отверстия прибавлять время на сверление, рассверливание и предварительное растачивание по карте 78.
2. Время на точение канавок, выточек добавлять по карте 129.
3. При обработке отверстия по 2 классу точности для втулок II вида - штучное время операции 1 применять с коэффициентом K = 1,1.
Втулки с буртом D = 75 - 120 мм | |||||
Карта 114 | |||||
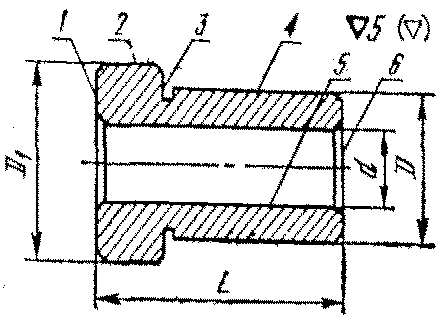 | |||||
N операции | Наименование операций и содержание переходов | Оборудование и приспособление | Инструмент | N карт для | |
стали | чугуна | ||||
Литейная - для чугуна, бронзы (размеры см. в карте 111) Кузнечная - для стали (размеры заготовок см. в карте 111) | |||||
I. Вид втулок D - по 3 - 2 классам точности d - по 7 - 5 классам точности | |||||
II. Вид втулок D - по 3 - 2 классам точности d - по 3 классу точности | |||||
1 | Токарная Подрезать торец 6 окончательно. Точить поверхность 4 предварительно. Подрезать торец 3 предварительно. Точить поверхность 2 окончательно. Точить фаски | Токарный станок Nд до 7,8 квт, ершовые центра | Резцы Т5К10, Т15К6, ВК8 | ||
2 | Токарная (для 1 вида) Подрезать торец 1 окончательно. Расточить отверстие 5 окончательно. Точить фаски | Токарный станок Nд до 7,8 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
2а | Токарная (для II вида) Подрезать торец 1 окончательно. Расточить отверстие 5 окончательно. Точить фаски | Токарный станок Nд до 7,8 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
3 | Токарная Точить поверхность 4 окончательно. Подрезать торец 3 окончательно. Точить канавку. Точить фаски | Токарный станок до 7,8 квт, центровая оправка | Резцы Т5К10, Т15К6, ВК8 | ||
I и II вид втулок (вариант окончательной обработки D на шлифовальных станках) | |||||
1 | Токарная Подрезать торец 6 окончательно. Точить поверхность 4 с припуском под шлифование. Подрезать торец бурта 3 с припуском под шлифование. Точить поверхность 2 окончательно. Точить фаски | Токарный станок Nд 7,8 квт, ершовые центра | Резцы Т5К10, Т15К6, ВК8 | ||
2 | Токарная для I вида Подрезать торец 1 окончательно. Расточить отверстие 5 окончательно. Точить фаски | Токарный станок Nд до 7,8 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
2а | Токарная для II вида Подрезать торец 1 окончательно. Расточить отверстие 5 окончательно. Точить фаски | Токарный станок до 7, 8 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
3а | Шлифовальная Шлифовать поверхность 4 и торец бурта 3 окончательно в размер | Круглошлифовальный станок, центра, хомутик, центровая оправка | Шлифовальный круг ЭБ25СМ2К | ||
ТОКАРНЫЕ И ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ ВТУЛКИ D = 75 - 120 мм Сталь конструкционная углеродистая 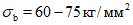 | Токарно-винторезные и шлифовальные станки | |||||||||||
Резцы с пластинками Т15К6 и шлифовальный круг | ||||||||||||
Карта 115 | ||||||||||||
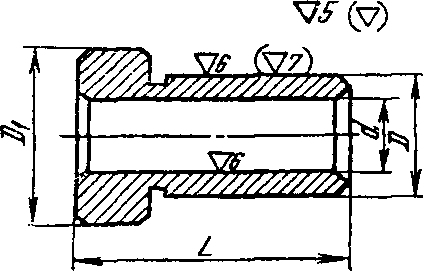 | ||||||||||||
Содержание операции см. в карте 114 | ||||||||||||
Размеры детали, мм, до | Вид втулок I и II | |||||||||||
D1 | D | d | L | N операций | ||||||||
2 | 2 | 2а | 3 | 1 | 2 | 2а | 3а | |||||
Класс точности | ||||||||||||
7 - 5 | 7 - 5 | 3 | 3 | 7 - 5 | 7 - 5 | 3 | 2 | 3 | ||||
Штучное время, мин. | ||||||||||||
90 | 75 | 60 | 38 | 7,6 | 6,4 | 7,6 | 4,8 | 9,6 | 6,4 | 7,6 | 4,2 | 2,7 |
65 | 8,4 | 6,8 | 8 | 5,2 | 10 | 6,8 | 8 | 4,9 | 3,1 | |||
95 | 9,2 | 7,2 | 8,8 | 5,6 | 10,4 | 7,2 | 8,8 | 5,4 | 3,4 | |||
120 | 9,6 | 8 | 9,6 | 6,0 | 11,6 | 8 | 9,6 | 5,9 | 3,8 | |||
120 | 95 | 80 | 60 | 9,6 | 7,6 | 9,2 | 7,6 | 12,4 | 7,6 | 9,2 | 5,2 | 3,3 |
95 | 10,8 | 8 | 9,6 | 8,4 | 13,7 | 8,0 | 9,6 | 5,7 | 3,6 | |||
120 | 12 | 8,8 | 10,8 | 8,8 | 14,4 | 8,8 | 10,8 | 6,3 | 4,0 | |||
150 | 13,7 | 9,6 | 11,6 | 9,6 | 16 | 9,6 | 11,6 | 6,9 | 4,4 | |||
150 | 120 | 105 | 75 | 12,8 | 8,4 | 10 | 10 | 16 | 8,4 | 10 | 5,7 | 3,6 |
95 | 13,7 | 9,2 | 11,2 | 10,4 | 17,2 | 9,2 | 11,2 | 6,1 | 3,9 | |||
120 | 14,8 | 10 | 12,4 | 11,6 | 18 | 10 | 12,4 | 7,0 | 4,5 | |||
150 | 16,8 | 11,2 | 13,7 | 11,6 | 20 | 11,2 | 13,6 | 7,6 | 4,9 | |||
190 | 18,8 | 12,4 | 15,2 | 12,4 | 21,6 | 12,4 | 15,4 | 8,6 | 5,5 | |||
Подготовительно-заключительное время, мин. | 10 | 18 | ||||||||||
Примечания:
1. Время на точение канавок и выточек добавлять по карте 129.
2. При обработке втулок по 2 классу точности штучное время на токарные операции умножать на коэффициент K = 1,1.
ТОКАРНЫЕ И ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ ВТУЛКИ D = 75 - 120 мм Чугун серый HB = 180 - 220 | Токарно-винторезные и шлифовальные станки | |||||||||||
Резцы с пластинками Т15К6 и шлифовальный круг | ||||||||||||
Карта 116 | ||||||||||||
 | ||||||||||||
Содержание операции см. в карте 114 | ||||||||||||
Размеры детали, мм, до | Вид втулок I и II | |||||||||||
D1 | D | d | L | N операций | ||||||||
2 | 2 | 2а | 3 | 1 | 2 | 2а | 3а | |||||
Класс точности | ||||||||||||
7 - 5 | 7 - 5 | 3 | 3 | 7 - 5 | 7 - 5 | 3 | 2 | 3 | ||||
Штучное время, мин. | ||||||||||||
90 | 75 | 60 | 38 | 7,2 | 5,2 | 7,2 | 4,0 | 8,0 | 5,2 | 7,0 | 2,9 | 1,2 |
60 | 7,4 | 5,6 | 7,6 | 4,2 | 8,3 | 5,6 | 7,6 | 3,4 | 1,4 | |||
95 | 7,8 | 6,4 | 8 | 4,6 | 8,6 | 6,4 | 8,0 | 3,8 | 1,5 | |||
120 | 8,0 | 6,8 | 9,2 | 4,8 | 8,8 | 6,8 | 9,2 | 4,1 | 1,7 | |||
120 | 95 | 80 | 60 | 8,4 | 6,4 | 8 | 4,8 | 9,6 | 6,4 | 8 | 3,6 | 1,5 |
95 | 9,2 | 6,8 | 8,8 | 5,2 | 10,4 | 6,8 | 8,8 | 4,0 | 1,6 | |||
120 | 9,6 | 7,2 | 9,6 | 5,6 | 10,8 | 7,2 | 9,6 | 4,4 | 1,8 | |||
150 | 10,4 | 7,6 | 10,4 | 6,0 | 11,6 | 7,6 | 10,4 | 4,8 | 2,0 | |||
150 | 120 | 105 | 75 | 9,6 | 7,2 | 10 | 6,0 | 11,2 | 7,2 | 10 | 4,0 | 1,6 |
95 | 10 | 7,6 | 10,4 | 6,4 | 12 | 7,6 | 10,4 | 4,3 | 1,8 | |||
120 | 10,8 | 8 | 11,2 | 6,8 | 12,4 | 8 | 11,2 | 4,9 | 2,0 | |||
150 | 11,2 | 9,2 | 12,8 | 7,6 | 13,2 | 9,2 | 12,8 | 5,3 | 2,2 | |||
190 | 12 | 10 | 14 | 8,8 | 13,6 | 10 | 14 | 6,0 | 2,5 | |||
Подготовительно-заключительное время, мин. | 10 | 18 | ||||||||||
Примечания:
1. Время на точение канавок и выточек добавлять по карте 129.
2. При обработке втулок по 2 классу точности штучное время на токарные операции умножать на K = 1,1.
3. При обработке бронзовых втулок штучное время умножать на коэффициент K = 0,85.
ВАРИАНТ ОКОНЧАТЕЛЬНОЙ ОБРАБОТКИ D НА ШЛИФОВАЛЬНЫХ СТАНКАХ | Втулки с буртом D = 75 - 120 мм | ||||
Карта 117 | |||||
 | |||||
N операций | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты | |
сталь | чугун | ||||
Кузнечная (для стали) Литейная (для чугуна, бронзы). Размеры заготовок см. в карте 111 | |||||
I. Вид втулок D по 3 - 2 классам точности d по 7 - 5 классам точности | |||||
1 | Токарная Подрезать торец 6. Расточить отверстие 5 в размер. Точить поверхность 4 с припуском под шлифование. Точить фаски. Подрезать торец 1 в размер. Точить бурт 2. Точить фаски | Токарный станок, трехкулачковый патрон, сырые кулачки | Резцы Т5К10, Т15К6, для стали; ВК6 для чугуна | ||
2 | Шлифовальная Шлифовать поверхность 4 в размер и торец бурта 3 | Круглошлифовальный станок, центра, хомутик, оправка | Шлифовальный круг ЭБ40С1К | ||
II. Вид втулок D по 3 - 2 классам точности d по 3 классу точности | |||||
1 | Токарная Подрезать торец 6. Расточить отверстие 5 предварительно и окончательно. Точить поверхность 4 с припуском под шлифование. Точить фаски. Подрезать торец 1 в размер. Точить бурт 2. Точить фаски | Токарный станок, трехкулачковый патрон, сырые кулачки | Резцы Т5К10, Т15К6, для стали; ВК6 для чугуна | ||
2 | Шлифовальная Шлифовать поверхность 4 в размер и торец бурта 3 | Круглошлифовальный станок, центра, хомутик, оправка | Шлифовальный круг ЭБ40С1К | ||
ТОКАРНЫЕ И ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ ВТУЛКИ С БУРТОМ D = 75 - 120 мм Сталь конструкционная углеродистая 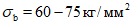 | Токарно-винторезные станки | ||||||||
Резцы с пластинками Т15К6, шлифовальный круг | |||||||||
Карта 118 | |||||||||
 | |||||||||
Содержание операций см. в карте 117 | |||||||||
Размеры детали, мм, до | Вид втулок | ||||||||
D1 | D | d | L | I | II | ||||
N операций | |||||||||
1 | 2 | 1 | 2 | ||||||
Класс точности | |||||||||
5 - 7 | 2 | 3 | 3 | 2 | 3 | ||||
Штучное время, мин. | |||||||||
90 | 75 | 60 | 38 | 16,7 | 5,0 | 3,2 | 18,4 | 5,0 | 3,2 |
60 | 17,6 | 5,1 | 3,3 | 19,2 | 5,1 | 3,3 | |||
95 | 18,4 | 5,4 | 3,5 | 20 | 5,4 | 3,5 | |||
120 | 20 | 5,9 | 3,8 | 21,6 | 5,9 | 3,8 | |||
140 | 95 | 80 | 60 | 19,2 | 5,4 | 3,4 | 20,8 | 5,4 | 3,4 |
95 | 20,8 | 5,7 | 3,6 | 22,4 | 5,7 | 3,6 | |||
120 | 21,6 | 6,3 | 4,0 | 23,2 | 6,3 | 4,0 | |||
150 | 23,2 | 6,9 | 4,4 | 24,8 | 6,9 | 4,4 | |||
150 | 120 | 105 | 75 | 22,5 | 5,7 | 3,7 | 24 | 5,7 | 3,7 |
95 | 25 | 6,1 | 3,9 | 26,4 | 6,1 | 3,9 | |||
120 | 25,5 | 6,8 | 4,4 | 28 | 6,8 | 4,4 | |||
150 | 29 | 7,4 | 4,7 | 30,4 | 7,4 | 4,7 | |||
190 | 30,5 | 8,4 | 5,4 | 32 | 8,4 | 5,4 | |||
Подготовительно-заключительное время, мин. | 10 | 18 | 10 | 18 | |||||
Примечания:
1. Нормы времени рассчитаны на заготовки с отверстиями. При обработке без отверстия прибавлять время на сверление (d до 30 мм), рассверливание (d до 60 мм) и предварительное растачивание (d свыше 60 мм) из карты 78.
2. Время на точение канавок добавлять по карте 129.
3. При обработке отверстий по 2 классу точности для втулок II вида штучное время операции 1 применять с коэффициентом K = 1,1.
ТОКАРНЫЕ И ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ ВТУЛОК С БУРТОМ D = 75 - 120 мм Чугун серый HB = 180 - 220 | Токарно-винторезные и круглошлифовальные станки | ||||||||
Резцы с пластинками ВК8, ВК6, шлифовальный круг | |||||||||
Карта 119 | |||||||||
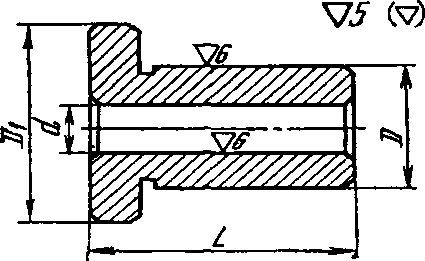 | |||||||||
Содержание операций см. в карте 117 | |||||||||
Размеры детали, мм, до | Вид втулок | ||||||||
D1 | D | d | L | I | II | ||||
N операций | |||||||||
1 | 2 | 1 | 2 | ||||||
Класс точности | |||||||||
5 - 7 | 2 | 3 | 3 | 2 | 3 | ||||
Штучное время, мин. | |||||||||
90 | 75 | 60 | 38 | 14,5 | 3,5 | 2,3 | 16 | 3,5 | 2,3 |
60 | 15,2 | 3,6 | 2,4 | 16,8 | 3,6 | 2,4 | |||
95 | 16 | 3,8 | 2,5 | 17,6 | 3,8 | 2,5 | |||
120 | 17,6 | 4,2 | 2,7 | 19,2 | 4,2 | 2,7 | |||
120 | 95 | 80 | 60 | 16,8 | 3,8 | 2,5 | 18,4 | 3,8 | 2,5 |
95 | 18,4 | 4,0 | 2,6 | 20 | 4,0 | 2,6 | |||
120 | 19,2 | 4,4 | 2,8 | 20,8 | 4,4 | 2,8 | |||
150 | 20,8 | 4,9 | 3,2 | 22,4 | 4,9 | 3,2 | |||
150 | 120 | 105 | 75 | 20 | 4,0 | 2,6 | 21,6 | 4,0 | 2,6 |
95 | 22,4 | 4,3 | 2,8 | 24 | 4,3 | 2,8 | |||
120 | 23,2 | 4,8 | 3,1 | 25,6 | 4,8 | 3,1 | |||
150 | 25,5 | 5,2 | 3,4 | 28 | 5,2 | 3,4 | |||
190 | 27,2 | 5,9 | 3,8 | 29,6 | 5,9 | 3,8 | |||
Подготовительно-заключительное время, мин. | 10 | 18 | 10 | 18 | |||||
Примечания:
1. Нормы времени рассчитаны на заготовки с отверстиями. При обработке заготовок без отверстия прибавлять время на сверление (d до 30 мм), рассверливание (d до 60 мм) и предварительное растачивание (d свыше 60 мм) из карты 78.
2. Время на точение канавок добавлять по карте 129.
3. При обработке отверстия по 2 классу точности для втулок II вида штучное время операции I применять с коэффициентом K = 1,1.
ВАРИАНТ ОКОНЧАТЕЛЬНОЙ ОБРАБОТКИ D-d НА ШЛИФОВАЛЬНЫХ СТАНКАХ Сталь | Втулки с буртом D = 75 - 120 мм термообработанные | |||
Карта 120 | ||||
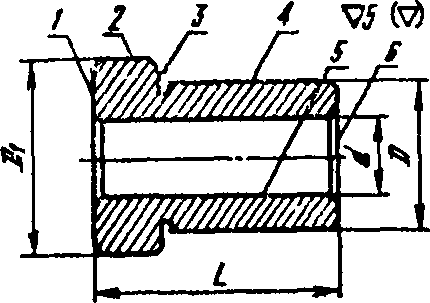 | ||||
N операции | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты |
Кузнечная (размеры заготовок см. в карте 111) | ||||
1 | Токарная Подрезать торец 6. Расточить отверстие 5 с припуском под шлифование. Точить поверхность 4 с припуском под шлифование. Подрезать торец бурта 3. Точить канавку, фаски. Подрезать торец 1. Точить поверхность 2. Точить фаски | Токарный станок, трехкулачковый патрон и четырехкулачковый патрон | Резцы Т15К6 | |
2 | Термическая | |||
3 | Шлифовальная Шлифовать отверстие 5 в размер d | Внутришлифовальный станок, трехкулачковый патрон | Шлифовальный круг ЭБ40СМ2К | |
4 | Шлифовальная Шлифовать поверхность 4 и торец бурта 3 | Круглошлифовальный станок, центра, хомутик, оправка | Шлифовальный круг ЭБ50СМ1К | |
ТОКАРНЫЕ И ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ ВТУЛКИ С БУРТОМ D = 75 - 120 мм Сталь конструкционная углеродистая 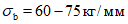 | Токарно-винторезные и круглошлифовальные станки | |||||||
Резцы с пластинками Т15К6, шлифовальный круг | ||||||||
Карта 121 | ||||||||
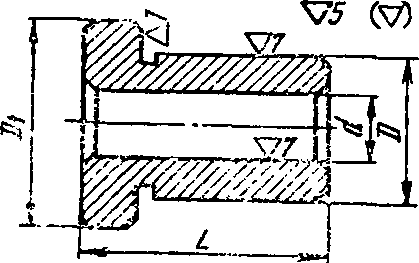 | ||||||||
Содержание операций см. в карте 120 | ||||||||
Размеры детали, мм, до | N операций | |||||||
D1 | D | d | L | 1 | 3 | 4 | ||
Класс точности | ||||||||
7 - 5 | 2 | 3 | 2 | 3 | ||||
Штучное время, мин. | ||||||||
90 | 75 | 60 | 38 | 18,5 | 6,3 | 4,1 | 4,2 | 2,7 |
60 | 19,2 | 8,2 | 5,3 | 4,9 | 3,1 | |||
95 | 20 | 11,6 | 7,4 | 5,4 | 3,4 | |||
120 | 21,5 | 13,7 | 8,8 | 5,9 | 3,8 | |||
120 | 95 | 80 | 60 | 20,8 | 9,5 | 6,0 | 5,2 | 3,3 |
95 | 22,4 | 11,3 | 7,2 | 5,7 | 3,6 | |||
120 | 23,2 | 14,3 | 9,2 | 6,3 | 4,0 | |||
150 | 24,8 | 15,6 | 10 | 6,9 | 4,4 | |||
150 | 120 | 105 | 75 | 24 | 11,1 | 7,1 | 5,7 | 3,6 |
95 | 26,4 | 12,2 | 7,8 | 6,1 | 3,9 | |||
120 | 28 | 14,8 | 9,5 | 7,0 | 4,5 | |||
150 | 30,5 | 16,7 | 10,7 | 7,6 | 4,9 | |||
190 | 32 | 20,7 | 13,2 | 8,6 | 5,5 | |||
Подготовительно-заключительное время, мин. | 10 | 18 | ||||||
Примечания:
1. Типовые нормы времени рассчитаны на заготовки с отверстиями. При изготовлении втулок из проката прибавлять время на сверление (d до 30 мм), рассверливание (d до 60 мм) и предварительное растачивание (d свыше 60 мм) из карты 78.
2. Время на точение канавок, выточек добавлять по карте 129.
Сталь, чугун | Втулки с буртом D свыше 150 мм | |||
Карта 122 | ||||
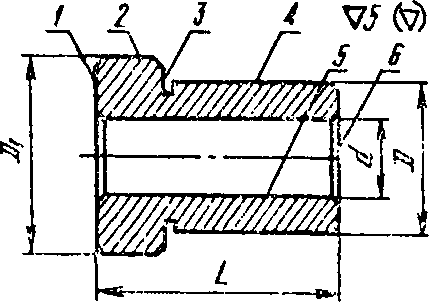 | ||||
N операций | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты |
Заготовительная (размеры заготовок см. в картах 111) | ||||
1 - 1а | Токарная (I - II варианты) Подрезать торец 1, обточить поверхность 2 до кулачков, расточить отверстие 5 предварительно, снять фаски по D1 и d (с учетом окончательной расточки) | Токарный станок Nд = 7 - 14 квт, четырехкулачковый патрон | Резцы Т5К10, Т15К6 для стали; ВК6, ВК8 для чугуна | |
2 | Токарная (I вариант) Переустановить, подрезать торец 6 в размер L, обточить поверхность 4, предварительно прорезать канавку. Расточить отверстие 5 получисто, снять фаски, расточить отверстие 5 начисто по 3 классу точности. Обточить поверхность 4 по 3 классу точности. Подрезать торец 3 начисто. Снять фаски по D1 со стороны поверхности 3 | Токарный станок Nд = 7 - 14 квт, четырехкулачковый патрон | Резцы Т5К10, Т15К6 для стали; ВК6, ВК8 для чугуна | |
2а | Токарная (II вариант) Подрезать торец 6 в размер L, обточить поверхность 4 с припуском под шлифование, точить канавку, подрезать торец 3 и расточить отверстие 5 с припуском под шлифование. Обточить фаски | Токарный станок Nд = 7 - 14 квт, четырехкулачковый патрон | Резцы Т5К10, Т15К6 для стали; ВК6, ВК8 для чугуна | |
3а | Шлифовальная (II вариант) Установить деталь в патроне за D. Выверить по D1. Шлифовать отверстие 5 по 3 - 2 классам точности | Внутришлифовальный станок, трехкулачковый патрон | Шлифовальный круг ЭБ40СМ2К | |
4а | Шлифовальная (II вариант) Установить деталь на оправке. Шлифовать поверхность 4 по 3 - 2 классам точности, с чистотой поверхности  Шлифовать торец 3 | Круглошлифовальный станок, центровая оправка | Шлифовальный круг ЭБ40СМ2К | |
Примечание. В I варианте предусмотрена окончательная обработка на токарных станках, во II варианте - на шлифовальных станках.
ТОКАРНЫЕ ОПЕРАЦИИ (I ВАРИАНТ) ВТУЛКИ D СВЫШЕ 150 мм Сталь, чугун | Токарно-винторезные станки | ||||
Резцы с пластинками Т15К6 и ВК6 | |||||
Карта 123 | |||||
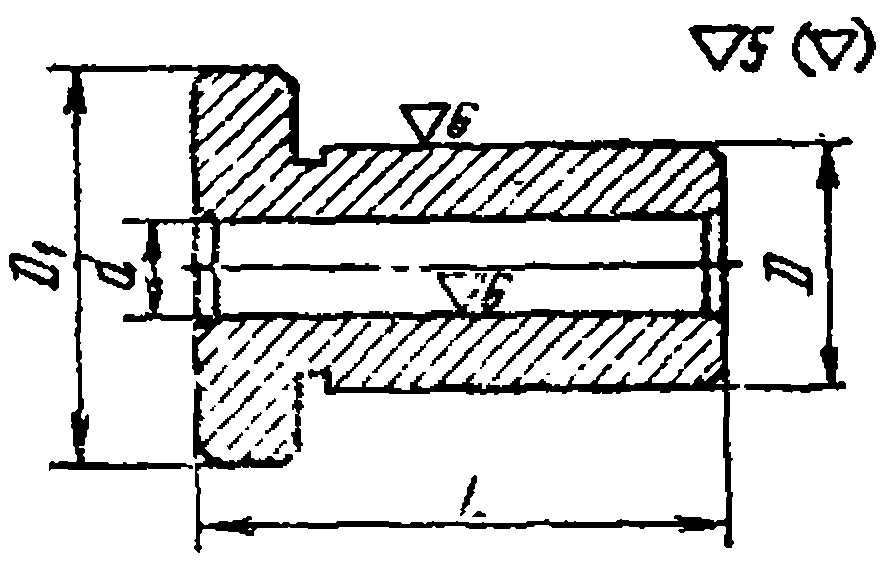 | |||||
Содержание операций см. в карте 122 | |||||
Размеры детали, мм, до | N операций | ||||
D1 | D | d | L | 1 - 2 | 1 - 2 |
Материал | |||||
сталь | чугун | ||||
Штучное время, мин. | |||||
190 | 150 | 130 | 95 | 46,5 | 37,5 |
120 | 52 | 41,5 | |||
150 | 57,5 | 48 | |||
190 | 73,5 | 59 | |||
240 | 190 | 170 | 120 | 69 | 56 |
150 | 74 | 61 | |||
190 | 85 | 68 | |||
240 | 95 | 77 | |||
Подготовительно-заключительное время, мин. | 10 | ||||
Примечания:
1. Время на точение канавок и выточек добавлять по карте 129.
2. Норма времени дана на обработку по 3 классу точности. Для 2 класса точности применять коэффициент K = 1,1.
3. При обработке бронзовых втулок применять штучное время на обработку чугуна с коэффициентом K = 0,85.
ТОКАРНЫЕ И ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ ВТУЛКИ D СВ. 150 мм Чугун серый HB = 180 - 220 Сталь конструкционная углеродистая  | Токарно-винторезные и шлифовальные станки | ||||||||||||
Резцы с пластинками Т15К6, шлифовальный круг | |||||||||||||
Карта 124 | |||||||||||||
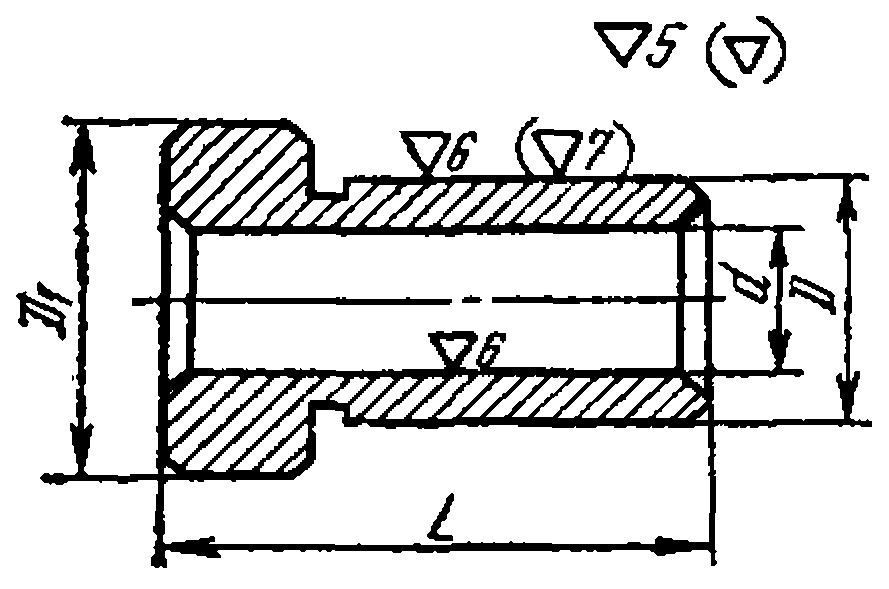 | |||||||||||||
Содержание операций см. в карте 122 | |||||||||||||
Размеры детали, мм, до | Материал | ||||||||||||
сталь | чугун | ||||||||||||
D1 | D | d | L | N операций | |||||||||
1а - 2а | 3а | 4а | 1а - 2а | 3а | 4а | ||||||||
Класс точности | |||||||||||||
5 - 4 | 2 | 3 | 2 | 3 | 5 - 4 | 2 | 3 | 2 | 3 | ||||
Штучное время, мин. | |||||||||||||
190 | 150 | 130 | 95 | 41 | 18,1 | 11,5 | 7,1 | 4,6 | 34,5 | 12,7 | 8,1 | 5,0 | 3,2 |
120 | 45,5 | 21,8 | 14 | 8,1 | 5,2 | 37,5 | 15,3 | 9,8 | 5,7 | 3,6 | |||
150 | 50 | 23,6 | 15 | 8,8 | 5,6 | 45 | 16,5 | 10,6 | 6,2 | 3,9 | |||
190 | 65,5 | 28 | 18 | 10,1 | 6,5 | 53,5 | 19,6 | 12,6 | 7,1 | 4,5 | |||
240 | 190 | 170 | 120 | 61,5 | 23,1 | 15 | 9,2 | 5,9 | 51 | 16,2 | 10,4 | 6,4 | 4,1 |
150 | 66 | 26,1 | 17 | 9,5 | 6,1 | 57 | 18,3 | 11,7 | 6,7 | 4,3 | |||
190 | 75 | 31,5 | 20 | 11,2 | 7,2 | 61,5 | 22 | 14,2 | 7,8 | 5,0 | |||
240 | 84 | 33,7 | 22 | 13,1 | 8,4 | 71 | 23,6 | 15,2 | 9,2 | 5,9 | |||
Подготовительно-заключительное время, мин. | 10 | 18 | 10 | 18 | |||||||||
Примечания:
1. Время на точение канавок и выточек добавлять по карте 129.
2. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
3. При обработке бронзовых втулок применять штучное время на обработку чугуна с коэффициентом K = 0,85.
Втулки с буртом D свыше 150 мм | |||||
Карта 125 | |||||
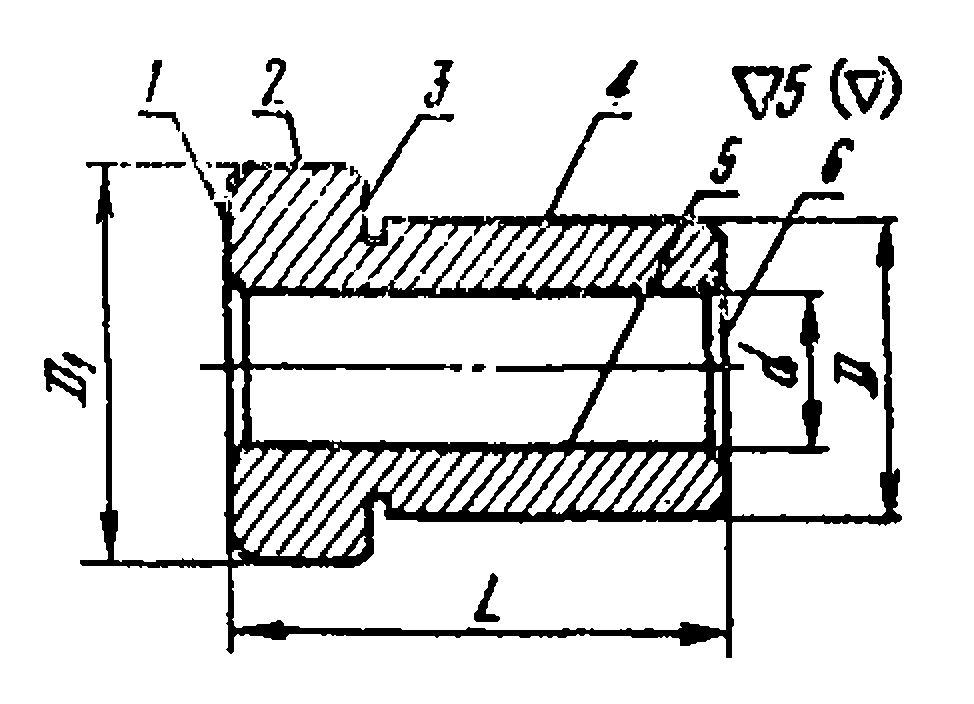 | |||||
N операций | Наименование операций и содержание переходов | Оборудование и приспособления | Инструмент | N карты | |
сталь | чугун | ||||
Кузнечная - для стали (размеры заготовок см. в карте 111) Литейная - для чугуна и бронзы (размеры заготовок см. в карте 111) | |||||
Вариант I Окончательная обработка - на токарных станках | |||||
1 | Токарная Подрезать торец 6 предварительно. Точить поверхность 4 предварительно. Подрезать торец 3 предварительно. Точить поверхность 2 окончательно. Точить фаски | Токарный станок Nд = 7,8 - 14 квт, ершовые центра | Резцы Т5К10, Т15К6, ВК8 | ||
2 | Токарная Подрезать торец 1 окончательно. Расточить отверстие 5 окончательно. Точить фаски | Токарный станок Nд = 7,8 - 14 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
3 | Токарная Подрезать торец 6 окончательно. Точить поверхность 4 окончательно. Подрезать торец 3 в размер окончательно. Точить канавку и фаски | Токарный станок Nд = 7,8 - 14 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
Вариант II Окончательная обработка на шлифовальных станках | |||||
1 | Токарная Подрезать торец 6 окончательно. Точить поверхность 4 с припуском под шлифование. Подрезать торец 3 с припуском под шлифование. Точить поверхность 2 окончательно. Точить канавку и фаски | Токарный станок Nд = 7,8 - 14 квт, ершовые центра | Резцы Т5К10, Т15К6, ВК8 | ||
2 | Токарная Подрезать торец 1 окончательно. Расточить отверстие 5 с припуском под шлифование. Точить фаски | Токарный станок Nд = 7,8 - 14 квт, трехкулачковый патрон | Резцы Т5К10, Т15К6, ВК8 | ||
3а | Шлифовальная Установить деталь в патрон. Крепить по D. Выверить по D1. Шлифовать отверстие 5 по 3 - 2 классам точности | Внутришлифовальный станок, трехкулачковый патрон | Шлифовальный круг ЭБ40СМ2К | ||
4а | Шлифовальная Остановить на центровой оправке. Шлифовать поверхность 4 по 3 - 2 классам точности и 7 - 8 классам чистоты. Шлифовать торец бурта 3 | Круглошлифовальный станок, центровая оправка | " | ||
ТОКАРНЫЕ ОПЕРАЦИИ (I ВАРИАНТ) ВТУЛКИ D СВЫШЕ 150 мм Сталь, чугун | Токарно-винторезные станки | ||||||||
Резцы с пластинками Т15К6 | |||||||||
Карта 126 | |||||||||
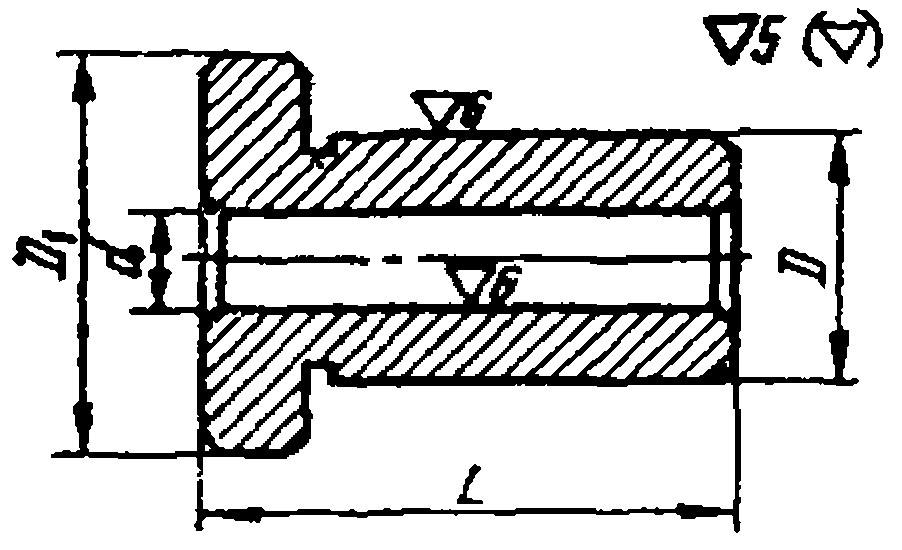 | |||||||||
Содержание операций см. в карте 125 | |||||||||
Размеры детали, мм, до | Обрабатываемый материал | ||||||||
D1 | D | d | L | сталь | чугун | ||||
N операций | |||||||||
1 | 2 | 3 | 1 | 2 | 2 | ||||
Штучное время, мин. | |||||||||
190 | 150 | 130 | 95 | 16 | 16 | 13,7 | 14,8 | 13,2 | 12 |
120 | 16,8 | 17,8 | 14,0 | 15,6 | 14,0 | 12,4 | |||
150 | 18,8 | 18,8 | 15,2 | 17,6 | 14,8 | 13,6 | |||
190 | 20 | 22 | 16 | 19,2 | 16,8 | 14,4 | |||
240 | 190 | 170 | 120 | 20 | 20 | 15,2 | 17,6 | 16 | 14,4 |
150 | 21,6 | 22,4 | 16,8 | 19,2 | 17,6 | 16 | |||
190 | 24,8 | 25,1 | 17,6 | 21,6 | 19,2 | 16,8 | |||
240 | 27,2 | 28 | 18,4 | 23,2 | 21,6 | 18,4 | |||
Подготовительно-заключительное время, мин. | 10 | ||||||||
Примечания:
1. Время на точение канавок и выточек добавлять по карте 129.
2. При обработке втулок по 2 классу точности штучное время умножать на коэффициент K = 1,1.
3. При обработке бронзовых втулок применять штучное время по чугуну с коэффициентом K = 0,85.
ТОКАРНЫЕ И ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ (II ВАРИАНТ). ВТУЛКИ D СВЫШЕ 150 мм Сталь конструкционная углеродистая 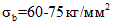 | Токарно-винторезные станки | ||||||||
Резцы с пластинками Т15К6, шлифовальный круг | |||||||||
Карта 127 | |||||||||
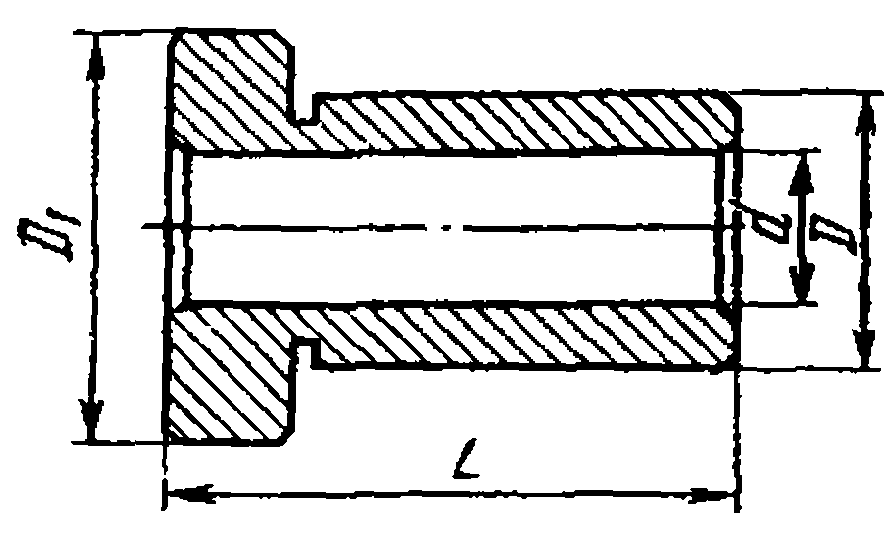 | |||||||||
Содержание операций см. в карте 125 | |||||||||
Размеры детали, мм, до | N операций | ||||||||
D1 | D | d | L | 1 | 2 | 3а | 4а | ||
Класс точности | |||||||||
7 - 5 | 7 - 5 | 2 | 3 | 2 | 3 | ||||
Штучное время, мин. | |||||||||
190 | 150 | 130 | 95 | 23,2 | 12,8 | 14,5 | 9,3 | 6,3 | 4,0 |
120 | 25 | 14 | 16,2 | 10,4 | 7,2 | 4,6 | |||
150 | 28 | 14,8 | 19 | 12,2 | 7,8 | 5,0 | |||
190 | 29,5 | 17,2 | 23 | 14,6 | 9,4 | 6,0 | |||
240 | 190 | 170 | 120 | 28,8 | 16 | 17,4 | 11,1 | 8,2 | 5,2 |
150 | 32 | 17,6 | 20 | 12,8 | 8,6 | 5,5 | |||
190 | 36 | 19,2 | 23,4 | 15 | 9,9 | 6,3 | |||
240 | 40 | 20,8 | 26,9 | 17,2 | 12 | 7,7 | |||
Подготовительно-заключительное время, мин. | 10 | 18 | |||||||
Примечание: Время на точение канавок и выточек добавлять из карты 129.
ТОКАРНЫЕ И ШЛИФОВАЛЬНЫЕ ОПЕРАЦИИ (II ВАРИАНТ). ВТУЛКИ D СВЫШЕ 150 мм Чугун серый HB = 180 - 220 | Токарно-винторезные станки | ||||||||
Резцы с пластинками Т15К6, шлифовальный круг | |||||||||
Карта 128 | |||||||||
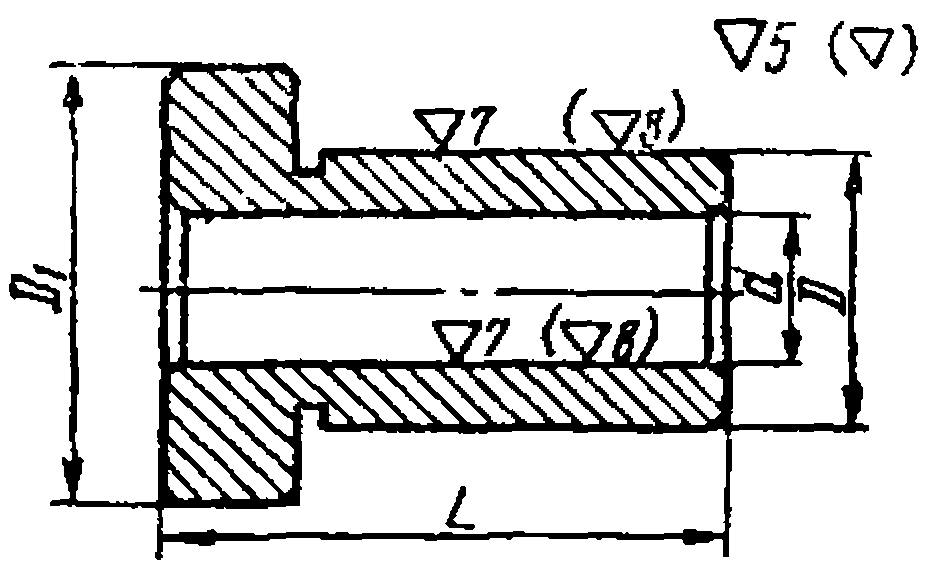 | |||||||||
Содержание операций см. в карте 125 | |||||||||
Размеры детали, мм, до | N операций | ||||||||
D1 | D | d | L | 1 | 2 | 3а | 4а | ||
Класс точности | |||||||||
7 - 5 | 7 - 5 | 2 | 3 | 2 | 3 | ||||
Штучное время, мин. | |||||||||
190 | 150 | 130 | 95 | 18,4 | 12 | 10,2 | 6,5 | 4,4 | 2,8 |
120 | 19,2 | 12,8 | 11,3 | 7,2 | 5,1 | 3,3 | |||
150 | 20,8 | 13,6 | 13,3 | 8,5 | 5,5 | 3,5 | |||
190 | 22,4 | 15,2 | 16,1 | 10,3 | 6,6 | 4,2 | |||
240 | 190 | 170 | 120 | 21,6 | 14,4 | 12,2 | 7,8 | 5,7 | 3,6 |
150 | 23,2 | 15,2 | 14 | 9,0 | 6,0 | 3,9 | |||
190 | 24,8 | 16,8 | 16,4 | 10,5 | 6,9 | 4,4 | |||
240 | 27,2 | 18,4 | 18,8 | 12 | 8,4 | 5,4 | |||
Подготовительно-заключительное время, мин. | 10 | 18 | |||||||
Примечание:
1. Время на точение канавок и выточек добавлять из карты 129.
2. При обработке бронзовых втулок штучное время умножать на K = 0,85.
РАСТАЧИВАНИЕ ВЫТОЧЕК И ПРОРЕЗКА КАНАВОК Сталь. Чугун | Токарно-винторезные станки | |||||||||
Резцы с пластинками Т15К6, ВК6, ВК8 | ||||||||||
Карта 129 | ||||||||||
Содержание операций Расточить выточку. Проточить паз. | 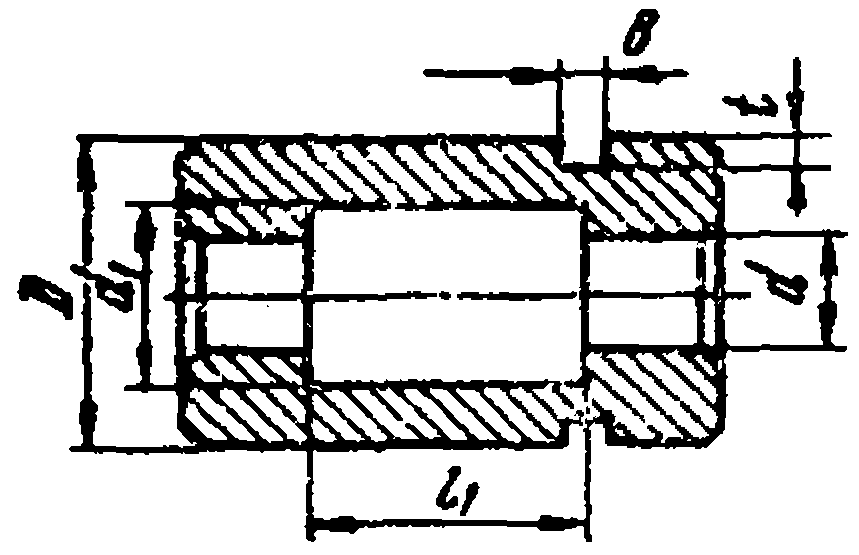 | |||||||||
Расточить выточку. Сталь | Прорезка наружных канавок | |||||||||
D | d | Длина выточки l, мм | Ширина канавки, B, мм | Режущий инструмент | ||||||
30 | 50 | 75 | 95 | 120 | 150 | Р18 | Т15К6 | |||
Время, мин. | Глубина канавки t, мм | |||||||||
2 | 3 | |||||||||
Время, мин. | ||||||||||
75 | 60 | 1,9 | 2,0 | 2,2 | - | - | - | 5 | 1,2 | 1,0 |
10 | 1,2 | 1,0 | ||||||||
95 | 80 | 2,0 | 2,2 | 2,5 | 2,7 | - | - | 5 | 1,2 | 1,0 |
10 | 1,2 | 1,0 | ||||||||
120 | 105 | 2,2 | 2,5 | 2,9 | 3,2 | 4,0 | - | 5 | 1,3 | 1,1 |
10 | 1,3 | 1,0 | ||||||||
150 | 130 | 2,3 | 2,7 | 3,1 | 3,5 | 4,4 | 4,8 | 5 | 1,6 | 1,2 |
10 | 1,4 | 1,1 | ||||||||
190 | 170 | 2,4 | 2,9 | 3,4 | 4,0 | 4,9 | 5,5 | 5 | 1,7 | 1,3 |
10 | 1,6 | 1,2 | ||||||||
Расточить выточку. Чугун | Ширина канавки, B, мм | Режущий инструмент | ||||||||
Р18 | ВК6, ВК8 | |||||||||
Время, мин. | ||||||||||
75 | 60 | 1,9 | 2,1 | 2,2 | - | - | - | 5 | 1,1 | 1,0 |
10 | 1,1 | 1,0 | ||||||||
95 | 80 | 2,0 | 2,2 | 2,3 | 2,5 | - | - | 5 | 1,2 | 1,2 |
10 | 1,2 | 1,0 | ||||||||
120 | 105 | 2,1 | 2,3 | 2,6 | 2,8 | 3,4 | - | 5 | 1,3 | 1,1 |
10 | 1,3 | 1,1 | ||||||||
150 | 130 | 2,2 | 2,3 | 2,7 | 3,0 | 3,7 | 4,0 | 5 | 1,4 | 1,3 |
10 | 1,4 | 1,2 | ||||||||
190 | 170 | 2,2 | 2,6 | 3,1 | 3,5 | 4,3 | 4,7 | 5 | 1,5 | 1,4 |
10 | 1,6 | 1,3 | ||||||||
ПЛОСКОЕ ШЛИФОВАНИЕ  ПЕРИФЕРИЕЙ КРУГА НА СТАНКАХ С ПРЯМОУГОЛЬНЫМ СТОЛОМ Сталь конструкционная углеродистая 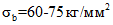 | Плоскошлифовальные станки | |||||||||||
Шлифовальные круги | ||||||||||||
Карта 130 | ||||||||||||
Ширина шлифования B, мм | Припуск на обработку h, мм | Длина шлифования, мм | ||||||||||
100 | 250 | 320 | 400 | 500 | 630 | 800 | 1000 | 1250 | 1600 | 2000 | ||
Время на обработку поверхности, мин. | ||||||||||||
50 | 0,25 | 2,9 | 3,1 | 3,5 | 3,8 | 4,3 | 4,9 | 5,6 | 6,7 | 8,0 | 9,6 | 11,5 |
0,30 | 3,0 | 3,4 | 3,7 | 4,1 | 4,7 | 5,4 | 6,4 | 7,6 | 9,0 | 11 | 13 | |
65 | 0,25 | 3,1 | 3,5 | 4,0 | 4,2 | 4,8 | 5,4 | 6,2 | 7,4 | 8,8 | 11 | 13 |
0,30 | 3,4 | 3,7 | 4,2 | 4,6 | 5,2 | 6,0 | 7,0 | 8,3 | 10 | 12 | 15 | |
80 | 0,25 | 3,5 | 3,8 | 4,3 | 4,9 | 5,6 | 6,7 | 7,9 | 9,6 | 11,5 | 14 | 17 |
0,30 | 3,7 | 4,1 | 4,7 | 5,4 | 6,4 | 7,6 | 9,0 | 11 | 13 | 16 | 20 | |
100 | 0,25 | 3,8 | 4,2 | 4,8 | 5,4 | 6,2 | 8,0 | 8,8 | 11 | 13 | 15 | 19 |
0,30 | 4,1 | 4,6 | 5,2 | 6,0 | 7,0 | 8,3 | 10 | 12 | 14,5 | 18 | 22 | |
125 | 0,25 | - | 4,9 | 5,6 | 6,7 | 7,8 | 9,2 | 11 | 14 | 17 | 21 | 26 |
0,35 | - | 5,4 | 6,4 | 7,6 | 9,0 | 11 | 13 | 16 | 20 | 24 | 30 | |
160 | 0,25 | - | 5,4 | 6,2 | 7,4 | 8,6 | 10 | 13 | 16 | 19 | 23 | 29 |
0,35 | - | 6,0 | 7,0 | 8,3 | 10 | 12 | 14 | 18 | 22 | 26 | 32 | |
200 | 0,35 | - | 7,6 | 9,0 | 11 | 13 | 16 | 20 | 25 | 30 | 38 | 48 |
0,50 | - | 8,4 | 10 | 13 | 15 | 18 | 23 | 28 | 35 | 43 | 54 | |
250 | 0,35 | - | - | 10 | 12 | 15 | 18 | 22 | 28 | 32 | 42 | 53 |
0,50 | - | - | 11 | 14 | 17 | 20 | 25 | 30 | 38 | 48 | 59 | |
320 | 0,35 | - | - | - | 16 | 20 | 25 | 31 | 38 | 48 | 60 | 76 |
0,50 | - | - | - | 18 | 22 | 28 | 35 | 44 | 55 | 70 | 88 | |
Время на установку и снятие детали
Способ установки детали | Количество одновременно устанавливаемых деталей | Вес одной детали, кг, до | ||||||
0,25 | 1 | 3 | 5 | 8 | 12 | 20 | ||
Время, мин. (на комплект устанавливаемых деталей) | ||||||||
На магнитном столе | 1 | - | - | 0,42 | 0,48 | 0,55 | 0,65 | 0,75 |
3 | - | 0,55 | 0,65 | 0,8 | 0,9 | 1,1 | 1,4 | |
5 | 0,55 | 0,75 | 1,0 | 1,2 | 1,4 | 1,8 | - | |
10 | 0,9 | 1,2 | 1,6 | 2,0 | 2,5 | - | - | |
25 | 1,7 | 2,6 | 3,5 | 4,8 | - | - | - | |
Подготовительно-заключительное время, мин. | 10 | |||||||
Токарно-винторезные станки | ||||||||||||||
Резцы с пластинками Т5К10, Т15К6, сверла из стали Р18 | ||||||||||||||
Карта 131 | ||||||||||||||
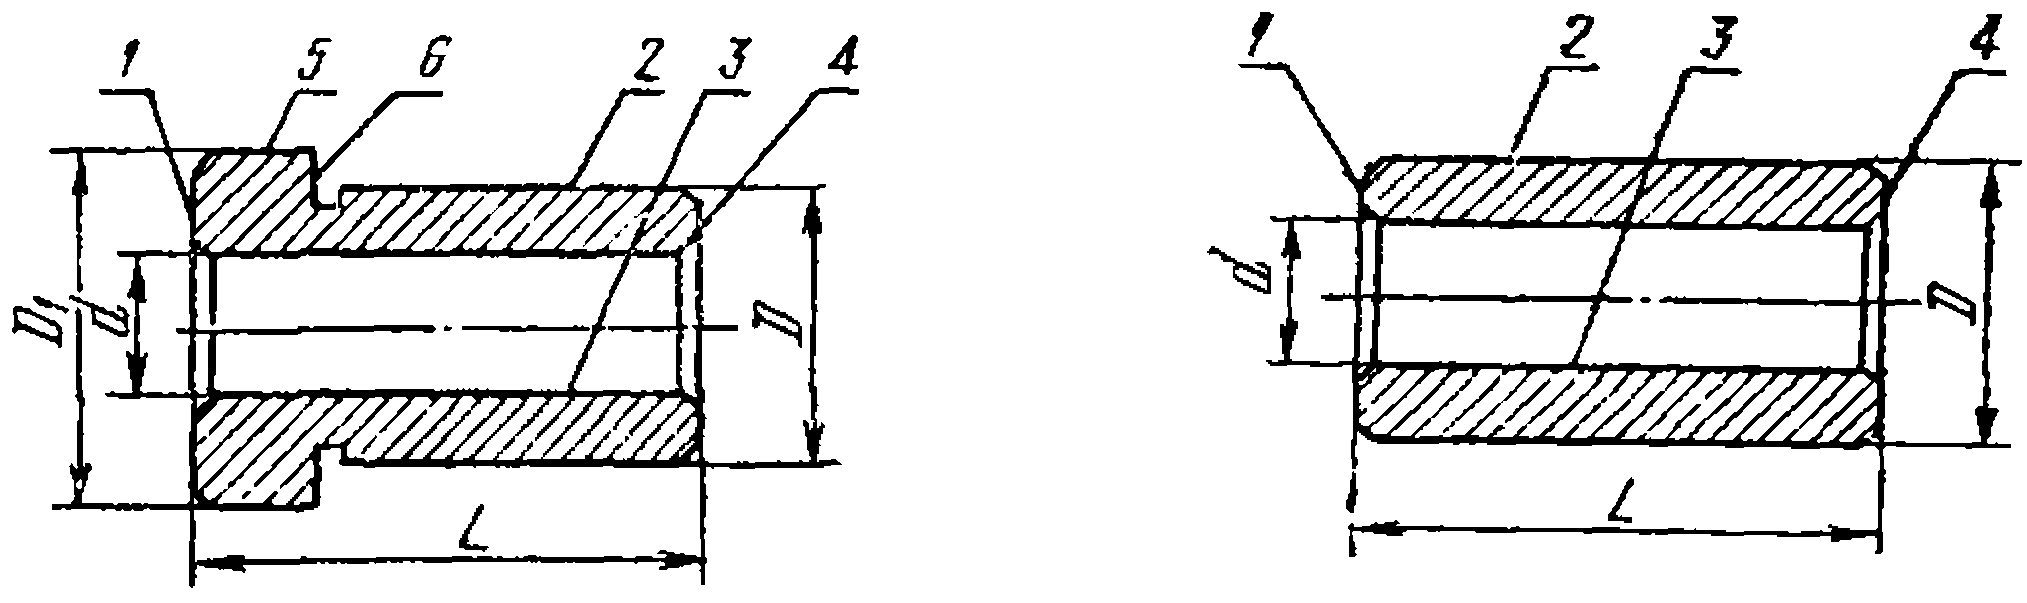 | ||||||||||||||
Наименование втулок | Вид | N карты | Черновые проходы | Чистовые проходы | ||||||||||
N обрабатываемой поверхности | ||||||||||||||
1 | 2 | 3 | 4 | 5 | 6 | 1 | 2 | 3 | 4 | 5 | 6 | |||
Втулки гладкие D до 60 мм | I | 1 | 1 | до  22 - 1, св.  22 - 1 | 1 | - | - | 1 | 1 | 2 - 3 | 1 | - | - | |
II | 1 | 1 | до  22 - 1, св.  22 - 2 | 1 | - | - | 1 | 1 | 2 - 3 | 1 | - | - | ||
III | 1 | 1 | - | 1 | - | - | 1 | - | - | 1 | - | - | ||
Втулки гладкие закаленные D до 60 мм | - | 1 | 1 | 1 | 1 | - | - | 1 | 1 | 1 | 1 | - | - | |
Втулки гладкие D более 60 мм | I | 1 | 1 | 1 | 1 | - | - | 1 | 2 | 2 | 1 | - | - | |
II | 1 | 1 | 1 | 1 | - | - | 1 | 1 | 2 | 1 | - | - | ||
II | 1 | 1 | 1 | 1 | - | - | 1 | 2 | 1 | 1 | - | - | ||
Втулки гладкие закаленные D более 60 мм | - | 1 | 1 | 1 | 1 | - | - | 1 | 1 | 1 | 1 | - | - | |
Втулки с буртом D до 60 мм | I | 1 | 2 | - | 1 | - | - | 1 | 2 | 1 | 1 | 1 | 1 | |
II | 1 | 2 | - | 1 | - | - | 1 | 2 | - | 1 | 1 | 1 | ||
Втулки с буртом закаленные D до 60 мм | - | 1 | 1 | - | 1 | - | - | 1 | 1 | - | 1 | 1 | 1 | |
Втулки с буртом D до 60 мм | I | 1 | 3 | 1 | 1 | 1 | - | 1 | 2 | 2 | 1 | 1 | 1 | |
II | 1 | 3 | 1 | 1 | 1 | - | 1 | 2 | 2 | 1 | - | 1 | ||
Втулки с буртом закаленные D более 60 мм | - | 1 | 2 | 1 | 1 | - | - | 1 | 1 | 1 | 1 | 1 | 1 | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/normy/12/obshc_32765.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|