

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: НИИ труда, 1975 Примечание к документу Документ утратил силу в связи с изданием "Общемашиностроительных типовых норм времени на станочную обработку деталей машин. Нормализованные крепежные детали", утв. Постановлением Госкомтруда СССР, Секретариата ВЦСПС от 28.12.1989 N 434/26-3. Название документа "Общемашиностроительные типовые нормы времени на станочную обработку деталей машин. Выпуск III. Нормализованные крепежные детали" (утв. Постановлением Госкомтруда СССР от 15.08.1972 N 208) "Общемашиностроительные типовые нормы времени на станочную обработку деталей машин. Выпуск III. Нормализованные крепежные детали"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Типы станков | Количество станков, обслуживаемых одним рабочим | ||||
2 | 3 | 4 | 5 | 6 | |
Коэффициент | |||||
Токарные и токарно-револьверные | 0,65 | 0,48 | 0,36 | - | - |
Одношлиндельные токарные автоматы | 0,56 | 0,40 | 0,33 | 0,29 | 0,27 |
Принятый в типовых нормах уровень производительности труда учитывает опыт работы механических цехов машиностроительных предприятий.
В тех случаях, когда действующие на предприятии нормы времени меньше типовых норм, увеличивать эти, более прогрессивные нормы времени, не следует.
С введением в действие данных типовых норм сборник издания 1964 г. или 1965 г. отменяется.
При установлении на предприятиях норм времени на основе типовых норм времени настоящего сборника тарификация работ должна производиться по Единому тарифно-квалификационному справочнику работ и профессий рабочих, выпуск 2, утвержденному постановлением Государственного комитета Совета министров СССР по вопросам труда и заработной платы и ВЦСПС N 22 от 21 января 1969 г. с учетом последующих дополнений и изменений к нему.
Несоответствие квалификации рабочего установленному разряду работы не может служить основанием для каких-либо изменений норм времени в сборнике.
Технические характеристики станков-представителей, паспортные данные, которые учитывались при выборе режимов резания, представлены в нижеприведенной таблице.
Технической и технологической характеристикой вышеуказанных моделей станков является то, что они имеют полный набор подач, чисел оборотов и достаточную мощность.
Тип станка | Модель | Параметры | Основные размеры в мм | Мощность в квт | Пределы скоростей главного движения в об./мин. | Пределы подач в мм/об. | |
Токарный | 1616 | Высота центров | 160 | 4,5 | 44 - 1980 | Продольная 0,06 - 3,34 | |
Наибольший диаметр обработки прутка | 28 | ||||||
Поперечная 0,04 - 0,27 | |||||||
Наибольший диаметр обработки над станиной | 310 | ||||||
1К62 | Высота центров | 202 | 7,8 | 11,5 - 1200 | Продольная 0,082 - 1,6 | ||
Наибольший диаметр обработки прутка | 36 | ||||||
Поперечная 0,027 - 0,036 | |||||||
Наибольший диаметр обработки над станиной | 400 | ||||||
Револьверный | 1336М | Наибольший размер обработки прутка | 36 | 3,2 | 48 - 1160 | 0,06 - 0,56 | |
Наибольший размер обработки в патроне | 380 | ||||||
Фрезерный | 6Н82 | Рабочая поверхность стола | 320 x 1250 | 7 | 30 - 1500 | Продольная 19 - 950 | |
Ход стола | продольный | 700 | Поперечная 19 - 950 | ||||
поперечный | 260 | Вертикальная 6,3 - 316 | |||||
вертикальный | 320 | ||||||
Сверлильный | 2А135 | Наибольший диаметр сверления | 35 | 5,8 | 53 - 500 | 0,1 - 1,1 | |
Круглошлифовальный | 3164 | Наибольший диаметр шлифования | 350 | 14 | круга 730 - 910 | Скорости перемещения стола в м/мин. 200 - 6000 | |
обрабатываемого изделия 30 - 235 | Поперечная подача шлифовальной бабки за один ход 0,01 - 0,02; 0,03 - 0,04 | ||||||
Наибольшая длина шлифования | 2000 | ||||||
Бесцентровошлифовальный станок | 3184 | Диаметр шлифуемого изделия | наибольший | 75 | |||
наименьший | 3 | ||||||
длина шлифуемого изделия | >= 220 | 14 | 12 - 300 | - | |||
Резьбонарезной полуавтомат с вращающейся головкой (Болторезный) | 5Д07 (5Б07) | Наибольший диаметр нарезаемой резьбы | 45 | 3,0 | 63 - 355 | - | |
Резьбонакатной станок с круглыми роликами | 5А932 (5А933) | Наибольший диаметр нарезаемой резьбы | 2 - 50 | 2,2 | 25 - 500 | - | |
(6 - 33) | (63 - 355) | ||||||
Одношпиндельный токарный автомат | 110 | Наибольший диаметр обработки | 7 | 2,2 | 1150 - 7800 | - | |
112 | 12 | 2,2 | 800 - 7670 | ||||
1118 | 18 | 3 | 550 - 3200 | ||||
Типовые нормы времени рассчитаны на следующие технологические условия:
1. Штучное время в картах установлено на обработку деталей из конструкционных углеродистых сталей  кг/мм2. При обработке деталей инструментом из быстрорежущей стали предусмотрены коэффициенты в зависимости от марки обрабатываемого материала. При обработке деталей с применением твердосплавного инструмента поправочные коэффициенты даны в зависимости от прочности обрабатываемого материала.
2. Заготовка, принятая для расчета штучного времени при обработке деталей на токарных и токарно-револьверных станках, для деталей диаметром до 20 мм - пруток длиной 1000 мм, для деталей диаметром свыше 20 мм - отдельная заготовка из проката, штамповка или поковка. При обработке деталей на одношпиндельных токарных автоматах в качестве заготовки принят пруток длиной 3000 мм.
3. Установка деталей производится в универсальных приспособлениях.
4. Технологические режимы работы на токарных и токарно-револьверных станках для резцов рассчитаны на применение твердосплавного инструмента. Все остальные виды механической обработки (кроме шлифования и накатки резьбы) выполняются режущим инструментом из быстрорежущей стали. Для автоматной обработки нормы рассчитаны также с условием применения инструмента из быстрорежущей стали.
5. Типовые нормы на обработку болтов, винтов и гаек на токарных и револьверных станках рассчитаны на нарезание резьбы 3-го класса точности. В случае нарезания резьбы 2-го класса к типовым нормам применяется поправочный коэффициент K = 1,2.
6. В случае изготовления детали из отдельной заготовки, штамповки или поковки время на отрезку не учитывалось.
7. Нормы времени на шлифовку рассчитаны исходя из условия съема припуска 0,1 мм на сторону.
8. В нормах штучного времени учтена центровка болтов и винтов для обработки их с поджатием центром задней бабки при соотношении длины детали к диаметру 8 - 10 и рассверливание отверстий в гайках, начиная с диаметра резьбы 30 мм.
9. При нарезании резьбы на токарных и револьверных станках в нормах штучного времени учтено применение метчиков и плашек для диаметров до 20 мм и резцов - для диаметров свыше 20 мм.
При рациональной организации труда рабочее место должно быть оснащено в соответствии с требованиями производственного процесса и условиями выполнения работы с соблюдением правил санитарии и гигиены и техники безопасности.
Расположение оборудования на рабочем месте, инвентаря, производственной мебели, тары, стеллажей для заготовок и готовой продукции планируется с таким расчетом, чтобы не создавалось стесненных условий работы, лишних затрат времени на хождение и поиски.
Оснащение рабочего места должно быть достаточным и правильным. Требуемая освещенность определяется характером выполняемой работы и действующими санитарными нормами.
При естественном и искусственном освещении рекомендуется так размещать рабочие места, чтобы свет падал слева или спереди. При наличии местного освещения свет не должен слепить глаза, тень не должна падать на обрабатываемую деталь.
Внешнее оформление рабочих мест и производственных помещений должно соответствовать требованиям технической эстетики.
Количество инструмента и приспособлений на рабочем месте должно быть минимально необходимым, обеспечивающим бесперебойную работу в течение смены с наименьшими затратами времени на получение и замену их.
Инструменты и приспособления должны располагаться на рабочем месте в определенном порядке, удобном для пользования.
Уборка стружки и отходов на рабочем месте осуществляется производственными рабочими, от рабочих мест - уборщиками цеховых производственных помещений.
Количество обрабатываемых деталей, заготовок на рабочем месте определяется системой организации производства и должно обеспечивать непрерывную работу в течение смены.
На рабочем месте имеется инструкционно-эксплуатационная карта для выбора режимов резания по типу, разработанному Невским машиностроительным заводом им. В.И. Ленина или ПКТИмаш (см. приложение 2).
Ниже приведены некоторые схемы организации рабочих мест станочников с учетом требований, предъявляемой к организации рабочих мест.
Схема организации рабочего места токаря
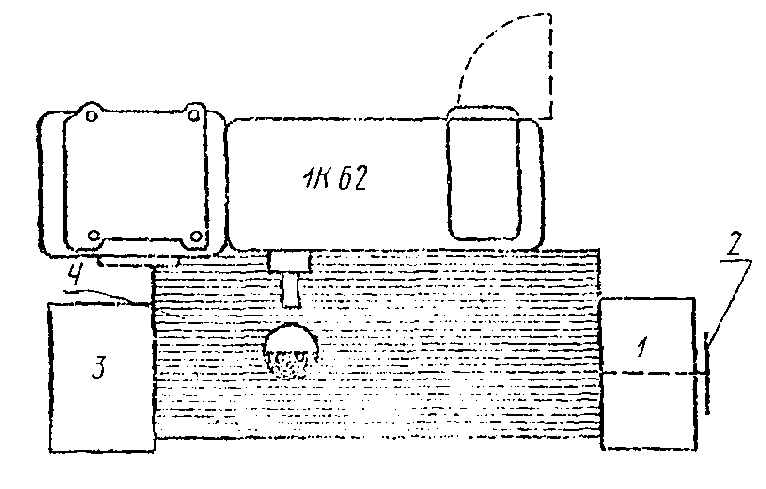
Рис. 1
1 - тумбочка инструментальная; 2 - планшет для подвешивания
чертежей; 3 - столик приемный; 4 - решетка для ног
Рабочее место токаря оснащается инструментальной тумбочкой для двухсменной работы (см. рис. 7), в каждом отделении которой хранится постоянный набор инструментов и средств по уходу за оборудованием, а также приемным столом (см. рис. 8).
Схема организации рабочего места револьверщика
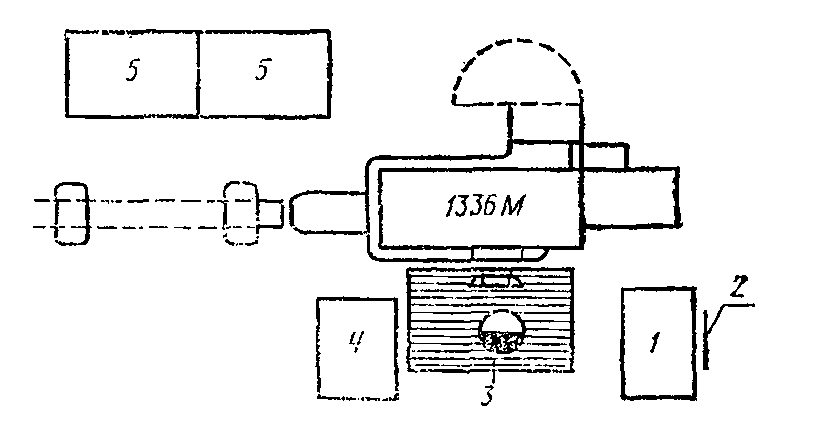
Рис. 2
1 - тумбочка инструментальная; 2 - планшет для подвешивания
чертежей обрабатываемых деталей; 3 - решетка для ног;
4 - столик приемный; 5 - стеллаж для горизонтального
хранения прутков
Рабочее место револьверщика оснащается установленной справа от него инструментальной тумбочкой для двухсменной работы (см. рис. 7), приемным столиком (см. рис. 8), установленным слева.
На верхней полке приемного столика устанавливается тара для готовых деталей; на нижней полке могут храниться принадлежности к станку. Если револьверный станок предназначен для прутковой и патронной обработки, то стеллажируемая тара с заготовками размещается на свободном месте за инструментальной тумбочкой. У револьверных станков, предназначенных только для патронной обработки, на приемном столике, устанавливаются две тары (для заготовок и для готовых деталей), а запас заготовок в стеллажируемой таре размещается справа от рабочего за инструментальной тумбочкой.
Рабочее место сверловщика оснащается установленной справа от него инструментальной тумбочкой для двухсменной работы (см. рис. 7), в каждом отделении которой находится постоянный набор инструмента, и приемным столиком (см. рис. 8), размещаемым слева. На нижней полке приемного столика хранятся небольшие приспособления.
Схема организации рабочего места сверловщика, работающего
на вертикально-сверлильном станке
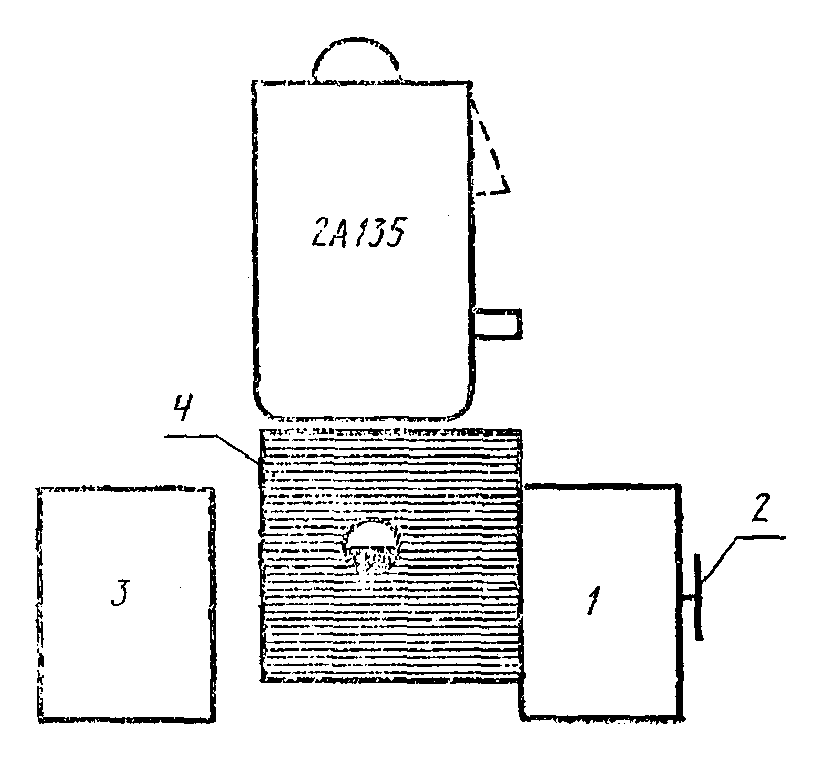
Рис. 3
1 - тумбочка инструментальная; 2 - планшет для подвешивания
чертежей обрабатываемых деталей; 3 - столик приемный;
4 - решетка для ног
Необходимый для непосредственной работы набор инструмента рабочий раскладывает на верхней полке тумбочки.
Схема организации рабочего места фрезеровщика
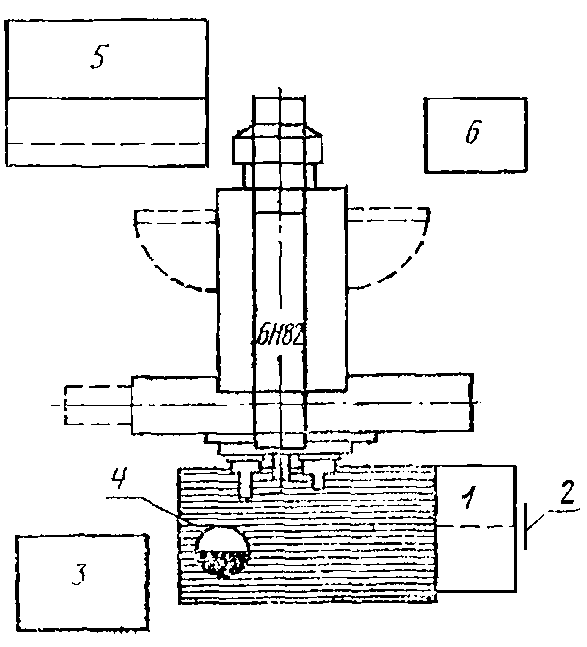
Рис. 4
1 - тумбочка инструментальная; 2 - планшет для подвешивания
чертежей обрабатываемых деталей; 3 - столик приемный;
4 - решетка для ног; 5 - стеллаж для приспособлений
и принадлежностей; 6 - стеллаж для оправок и борштанг
Рабочее места фрезеровщика оснащается инструментальной тумбочкой для двухсменной работы (см. рис. 7), в каждом отделении которой хранится постоянный набор инструментария.
Тумбочка устанавливается справа от рабочего, а слева размещается приемный столик (см. рис. 8) для двух тар. Приспособления и принадлежности к станку размещаются на стеллаже с выдвижной платформой (см. рис. 9), установленной позади станка.
При увеличенном запасе деталей, предназначенных для обработки, их размещают в стеллажируемой таре или на поддонах с задней стороны станка.
Схема организации рабочего места шлифовщика
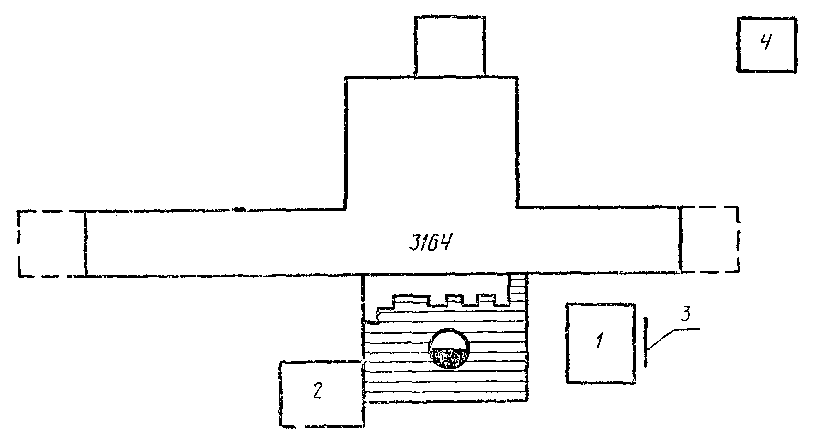
Рис. 5
1 - столик приемный с инструментальными ящиками; 2 - столик
приемный передвижной; 3 - планшет для подвешивания чертежей
обрабатываемых деталей; 4 - балансировочное приспособление
на группу станков
При работе с абразивным инструментом правилами техники безопасности и производственной санитарии не допускается длительное хранение его на рабочем месте, поэтому в постоянный набор инструмента шлифовщика входят только станкопринадлежности и универсальный измерительный инструмент.
Исходя из этого рабочее место шлифовщика оснащается не инструментальной тумбочкой, а приемным столиком с инструментальными ящиками (количество ящиков определяется в каждом конкретном случае), в которых хранится набор инструментария (см. рис. 10).
Для удобства рабочее место шлифовщика оснащено передвижным приемным столиком (см. рис. 11), на котором размещается необходимый для работы инструмент.
Схема планирования участка автоматной обработки
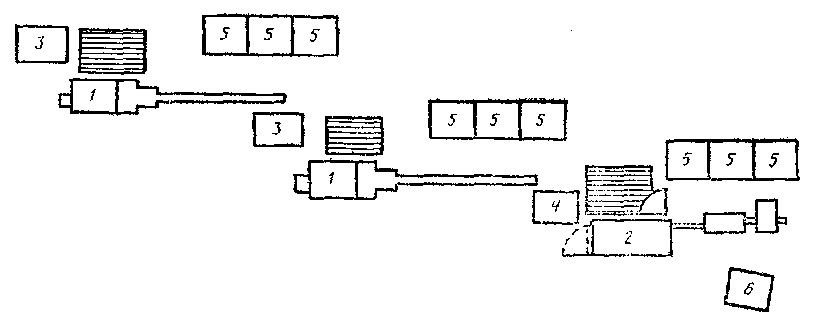
Рис. 6
1 - токарный одношпиндельный автомат 1А118; 2 - токарный
одношпиндельный автомат 1А124; 3 - столик приемный;
4 - приемный столик с инструментальными ящиками; 5 - стеллаж
для горизонтального хранения прутков; 6 - шкаф наладчика
Характерным для автоматных участков является многостаночное обслуживание и наладка оборудования наладчиком. Поэтому на автоматных участках оснащается не отдельное рабочее место, а участок в целом. Описываемый участок оснащен шкафом наладчика (см. рис. 12), приемными столиками (см. рис. 8, 10) и стеллажами для хранения прутков (см. рис. 13).
Приемные столики предназначаются для размещения на них тары с готовыми деталями и непосредственно необходимого в работе измерительного инструмента (калибров, шаблонов и т.д.). Тара с готовыми деталями передается на рабочее место ОТК, при помощи кран-балки. Количество прутков, необходимое рабочему на смену, подается к станку до начала смены. Прутки размещаются на стеллажах, составленных из соединенных между собой двух или трех секций. Местоположение стеллажей определяется конструкцией оборудования и удобством заправки прутков в станок.
Один из приемных столиков у группы станков, обслуживаемых одним рабочим, имеет инструментальные ящики, в которых рабочий хранит необходимый инструментарий.
Тумбочка предназначена для хранения необходимого инструментария на рабочих местах станочников, документации и средств по уходу за оборудованием.
Каждое отделение тумбочки закрывается дверцей и закрепляется за одним рабочим. В отделениях имеются ящики для инструмента и полки для хранения документации, небольших принадлежностей и приспособлений, масленки, обтирочных материалов и др.
Тумбочка инструментальная для двухсменной работы
Верхняя полка тумбочки может быть покрыта пластиком. Съемный планшет для крепления чертежей и технологического процесса, изготовленный из декоративного древесно-слоистого пластика, закрепляется в кронштейнах.
Столик приемный
На верхней полке столика размещена тара с обрабатываемыми деталями или сами детали. При необходимости на нижней полке могут храниться приспособления и принадлежности.
На отдельных рабочих местах столик может использоваться для раскладки на нем инструмента, используемого в работе.
Стеллаж для приспособлений с выдвижной платформой
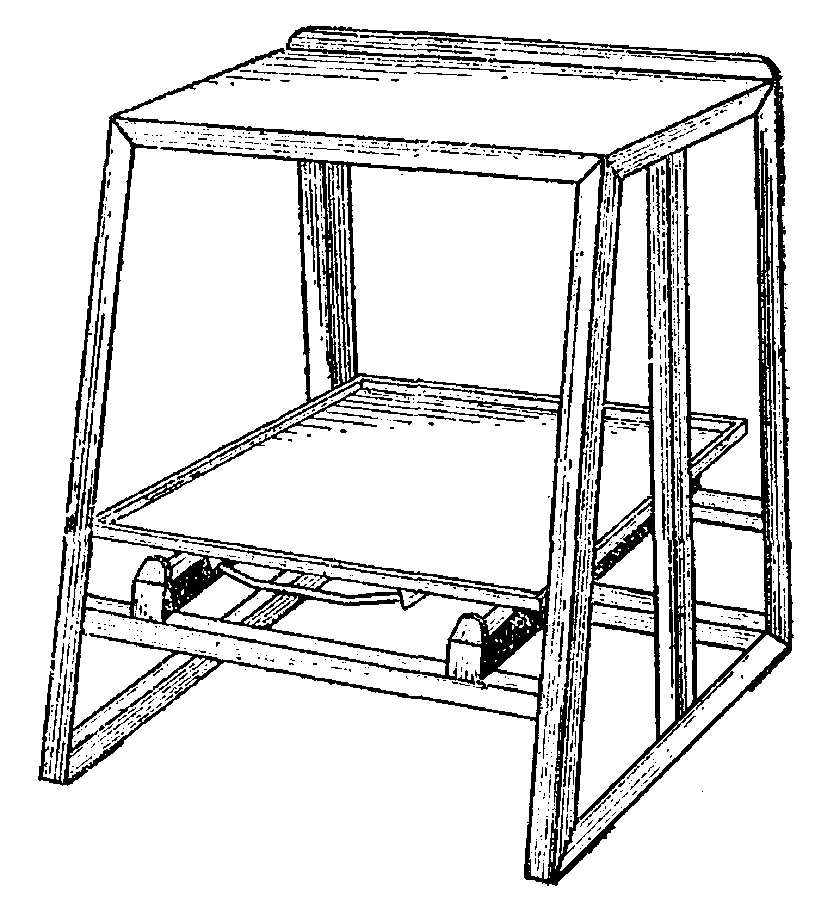
Платформа перемещается на роликах и имеет ограничитель хода. Детали стеллажа выполнены из гнутого профиля и стального листа. Верхняя полка и платформа выполнены из древесины, пропитанной фенолформальдегидной смолой.
Столик приемный с инструментальными ящиками
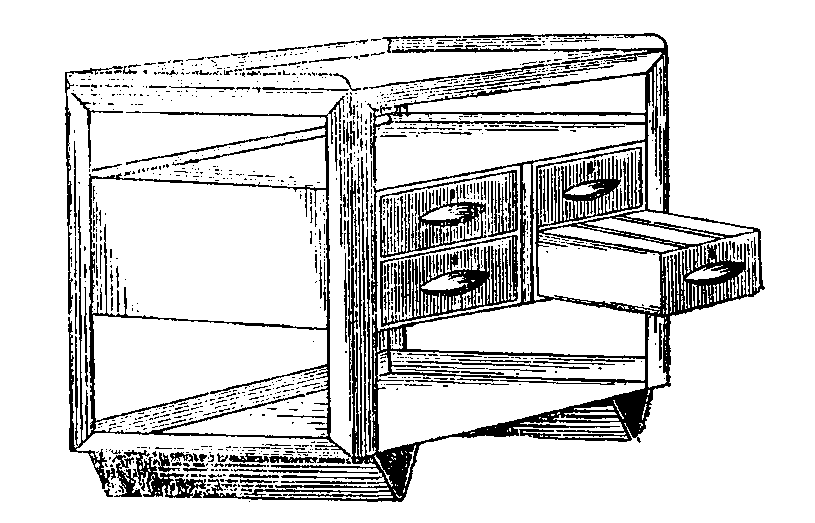
Ящики столика используются для хранения инструмента, а верхняя полка для размещения тары с деталями или для раскладки инструмента, необходимого в работе.
Конструкция предусматривает возможность установки двух или четырех инструментальных ящиков. При установке четырех ящиков два из них размещаются на подвеске с направляющими, прикрепляемыми балами и стойками.
Ящики легко перемещаются по роликам и имеют ограничитель хода. В них могут устанавливаться переставные перегородки, образующие ячейки нужного размера. Между верхней полкой и ящиками предусмотрено место для технической документации. С задней стороны столика установлены кронштейны для крепления на планшете документации. Детали столика выполнены из гнутого профиля и стального листа.
Столик приемный передвижной
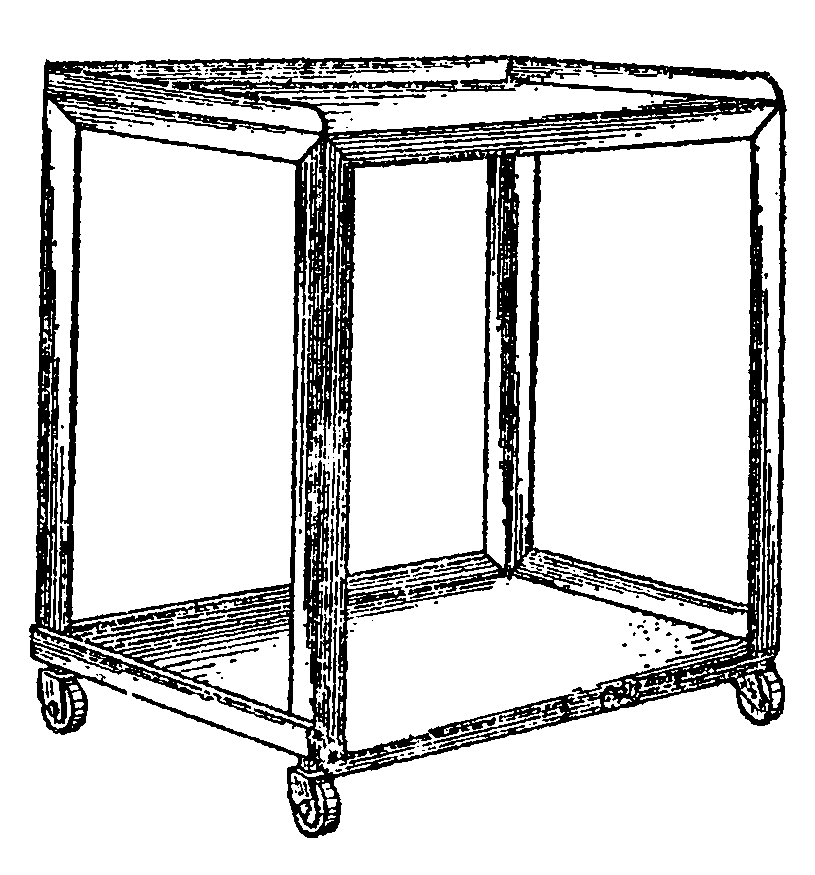
Столик используется на тех рабочих местах, где по условиям работы стационарная оргоснастка (инструментальные тумбочки или столы приемные) не может быть установлена достаточно близко и удобно около станка.
На верхней и нижней полках столика рабочий раскладывает необходимый ему в работе инструмент и устанавливает столик в наиболее удобном для себя месте. Детали столика выполнены из гнутого профиля и стального листа. При необходимости столик может быть снабжен ручкой для удобства перемещения.
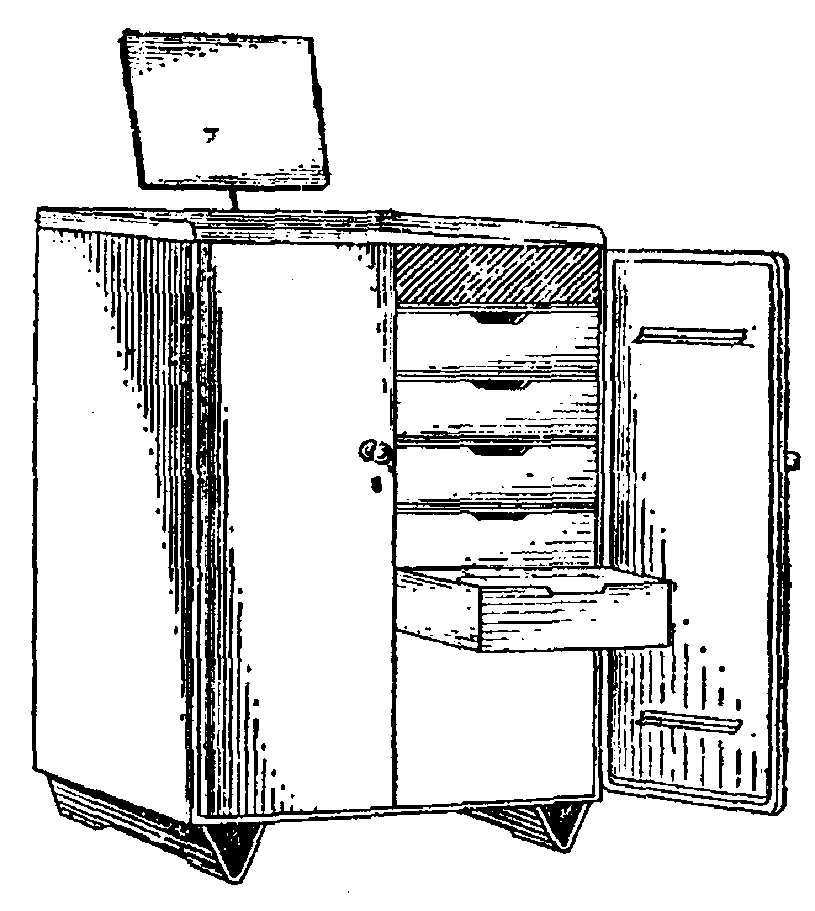
Шкаф наладчика
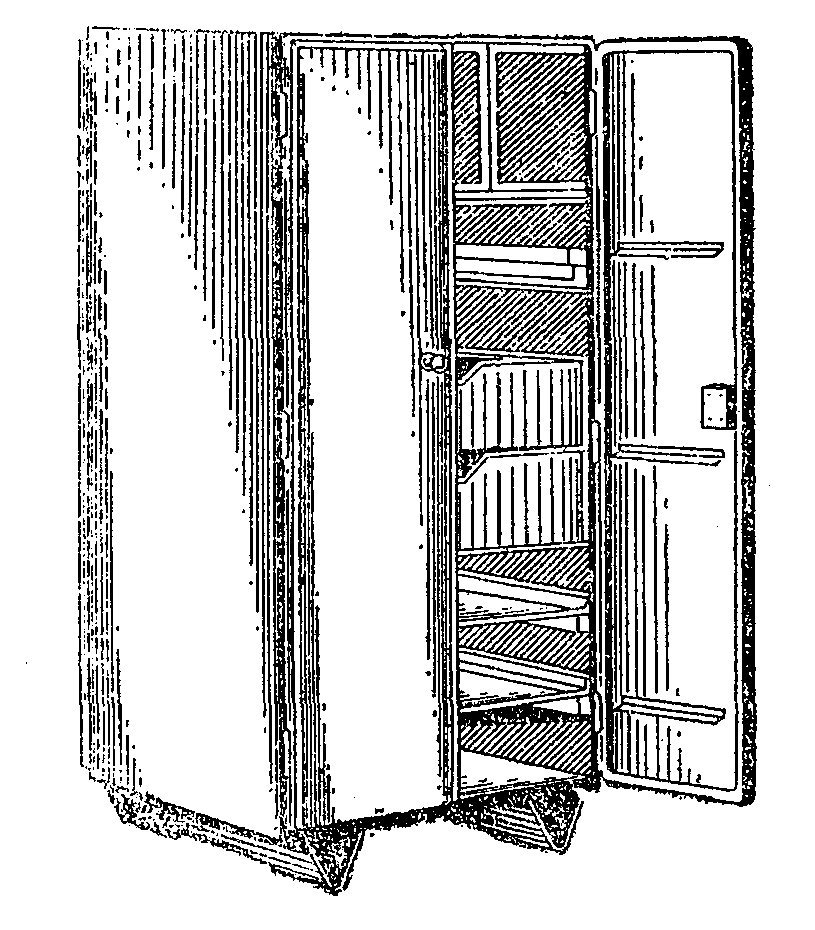
Шкаф состоит из отдельных элементов (основания, боковой и задней стенок, дверок, выдвижных ящиков и полок). Ящики и полки перемещаются на роликах и имеют ограничитель хода. Полки можно переставлять по высоте. В ящиках и на полках могут устанавливаться переставные перегородки, образующие ячейки нужного размера. Для размещения длинномерного инструмента в полости дверок предусмотрены специальные держатели.
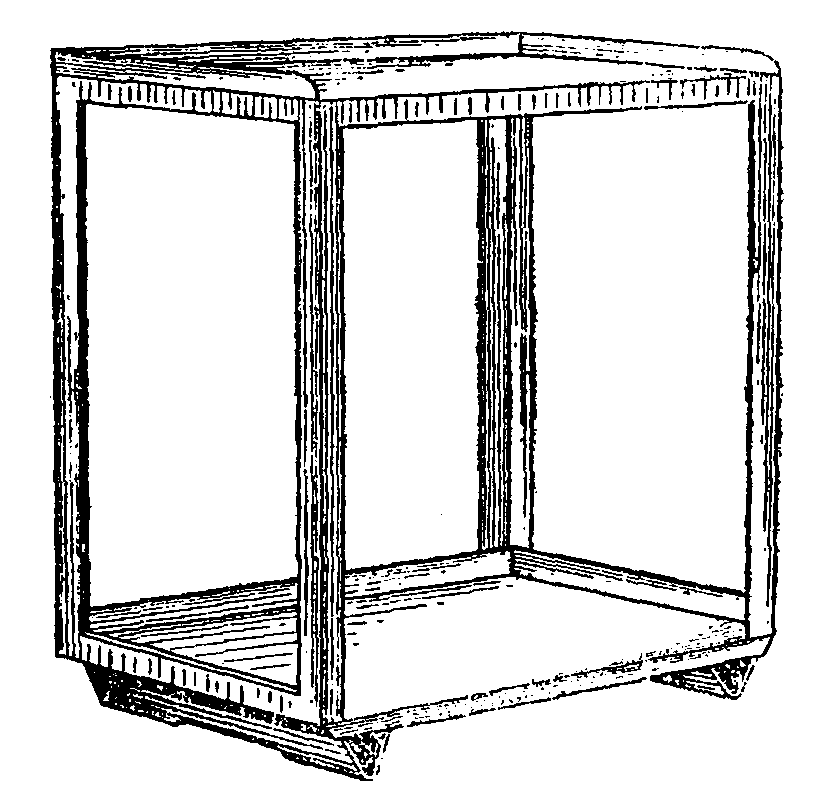
Стеллаж для горизонтального хранения прутков
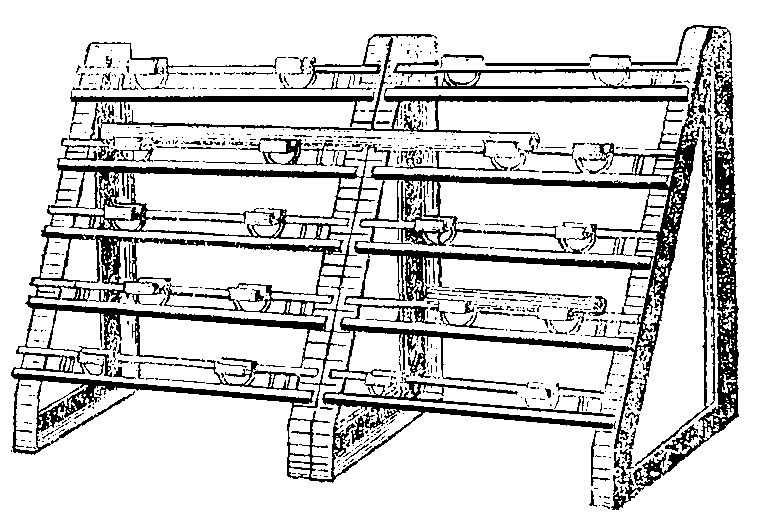
Стеллаж имеет пять направляющих, расположенных на разной высоте, на которых закрепляются передвижные опоры.
Прутки укладываются на опоры, расположение и количество которых определяется в каждом конкретном случае отдельно. Конструкция предусматривает возможность соединения секций стеллажа по длине. На рис. 13 показаны соединенные между собой две секции.
Детали стеллажа выполнены из гнутого профиля и уголка. Призма опоры изготовлена из древесины, пропитанной фенолформальдегидной смолой.
КРЕПЕЖНЫХ ДЕТАЛЕЙ, ОХВАЧЕННЫХ ТИПОВЫМИ НОРМАМИ ВРЕМЕНИ
Наименование детали | Номер стандарта | Эскиз | Номер карты | ||
токарные станки | токарно-револьверные станки | одношпиндельные токарные автоматы | |||
Болты с шестигранной и с шестигранной уменьшенной головкой | ГОСТ 7808-70 ГОСТ 7811-70 ГОСТ 16590-70 | 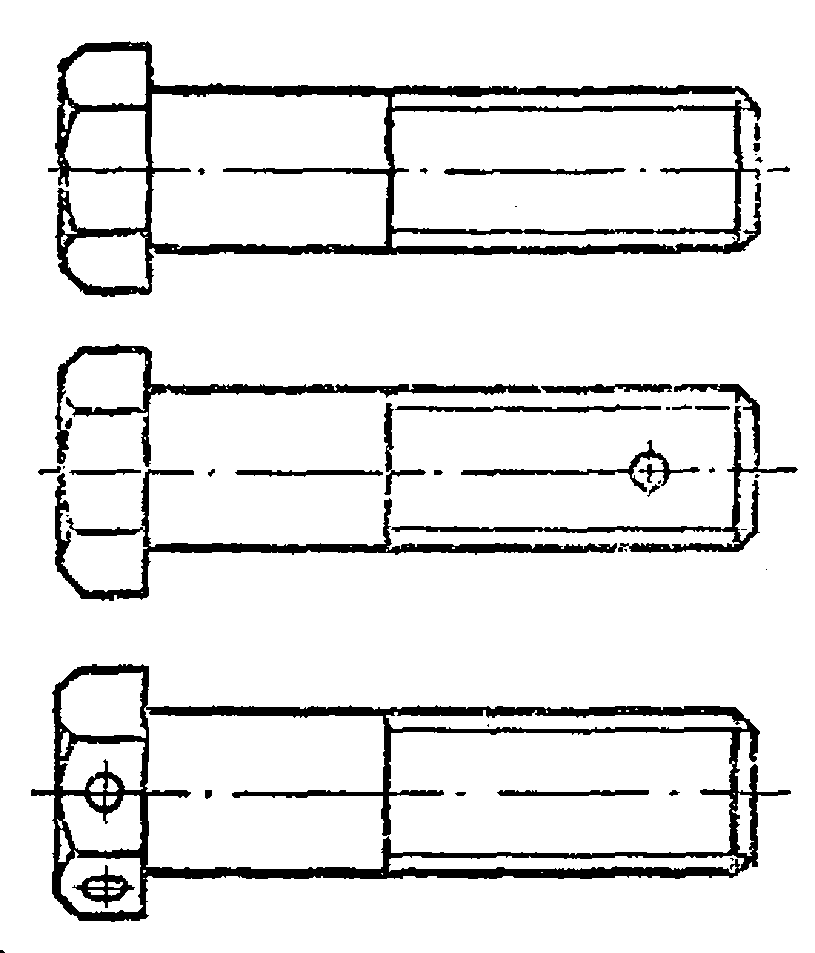 | |||
Болты с шестигранной (уменьшенной головкой для отверстий из-под развертки | ГОСТ 7817-62 | 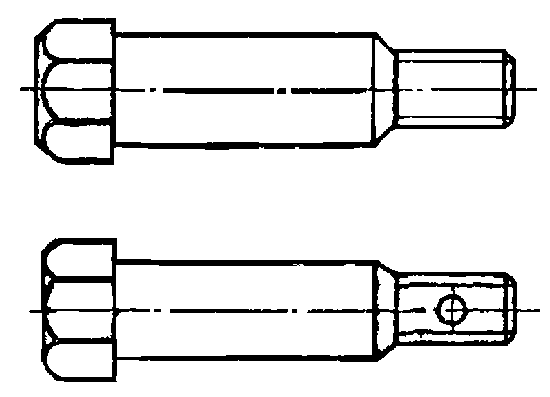 | |||
Винты с потайной, полупотайной, полукруглой и цилиндрической головками | ГОСТ 1490-70 ГОСТ 1475-70 ГОСТ 1489-70 ГОСТ 1491-70 | 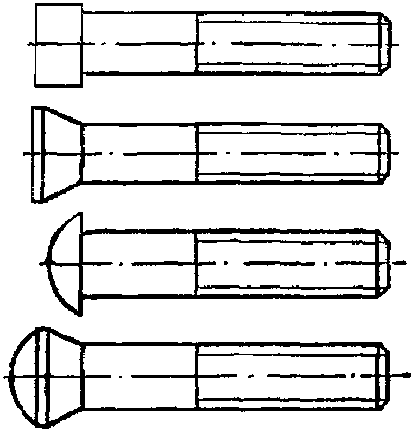 | |||
Винты с потайной, полупотайной, полукруглой и цилиндрической головками невыпадающие | ГОСТ 10336-63 ГОСТ 10339-63 ГОСТ 10340-63 ГОСТ 10041-63 | 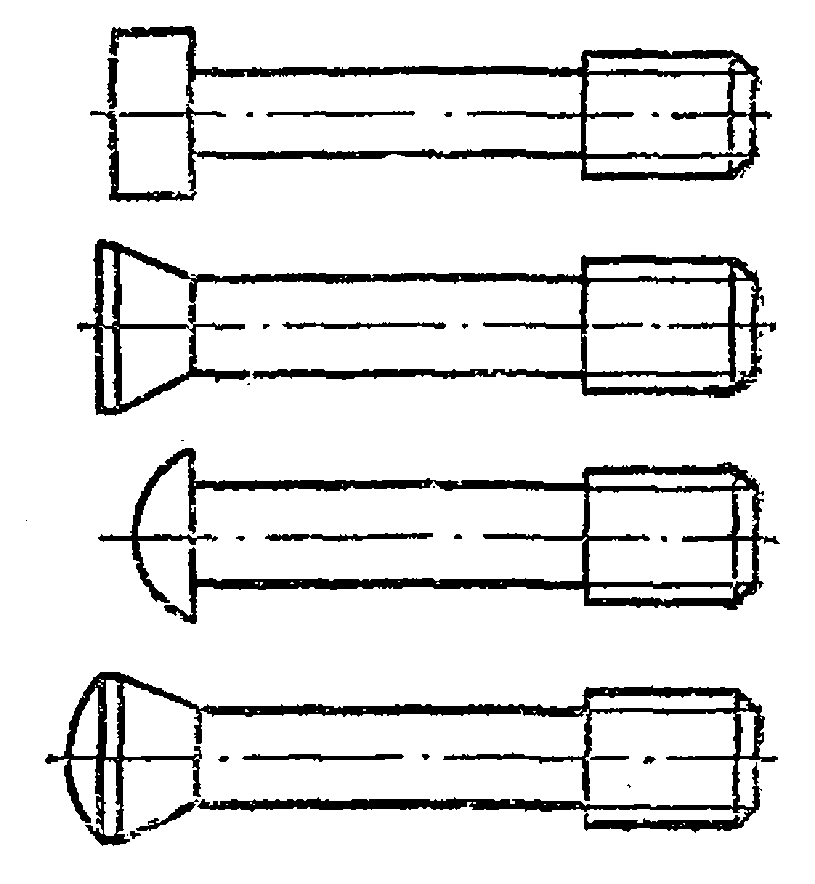 | - | ||
Винты с шестигранной головкой невыпадающие | ГОСТ 10338-63 | 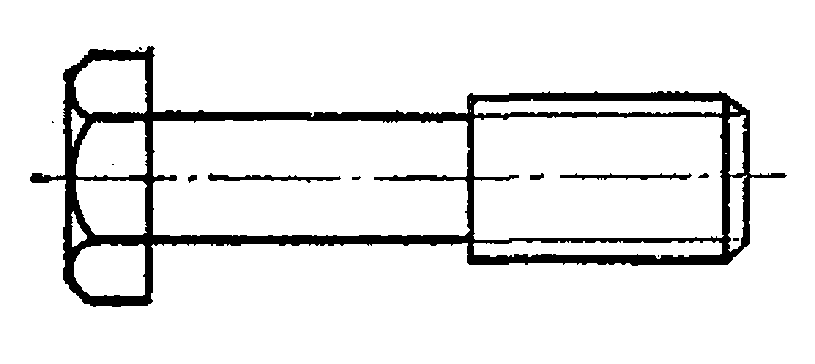 | - | ||
Винты с квадратной головкой и буртиком | ГОСТ 1488-64 | 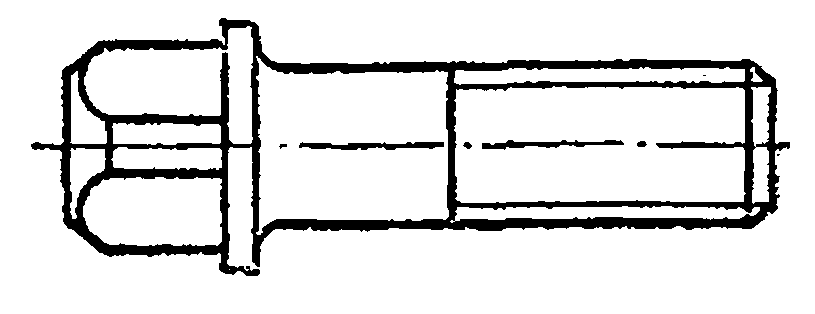 | - | ||
Винты установочные с цилиндрической головкой | ГОСТ 10975-64 ГОСТ 10976-64 ГОСТ 10977-64 | 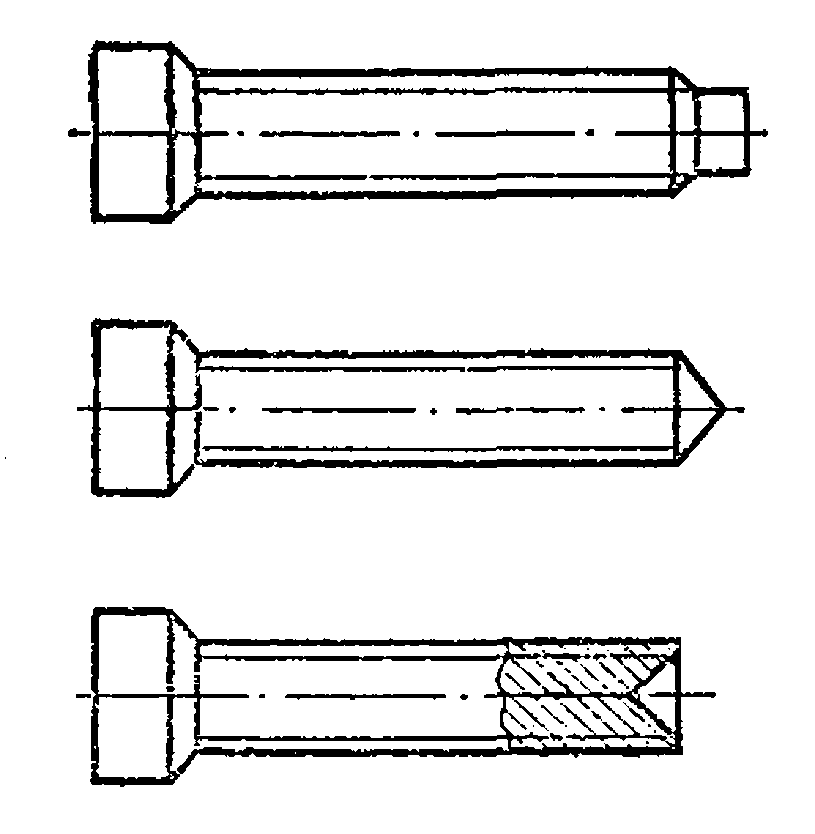 | - | ||
Винты установочные | ГОСТ 1476-64 ГОСТ 1477-64 ГОСТ 1478-64 ГОСТ 1479-64 ГОСТ 11073-64 | 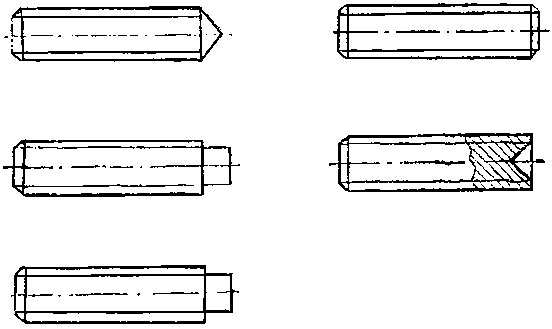 | |||
Винты установочные с шестигранной и квадратной головками | ГОСТ 1481-64 ГОСТ 1482-64 ГОСТ 1483-64 ГОСТ 1484-64 ГОСТ 1485-64 ГОСТ 1486-64 | 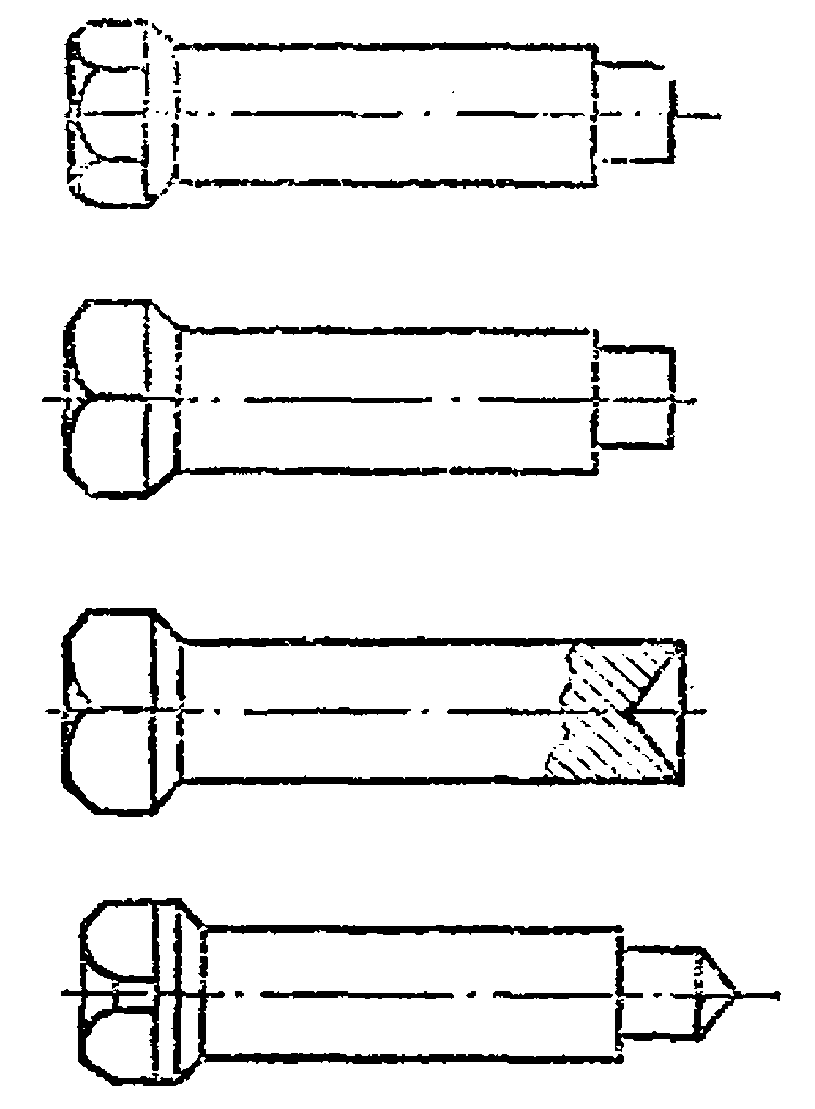 | - | ||
Шпильки | ГОСТ 11765-66 ГОСТ 11766-66 | 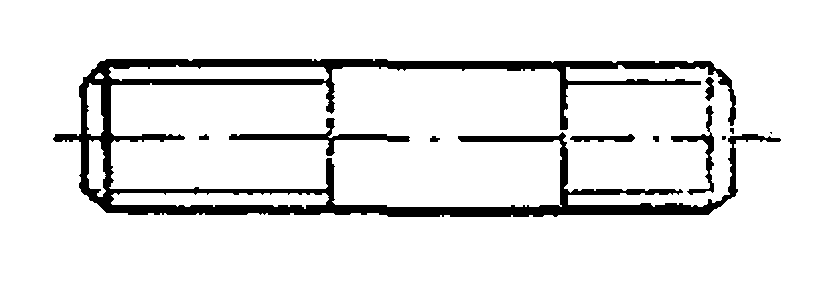 | - | ||
Шпильки | ГОСТ 11769-66 ГОСТ 11770-66 | 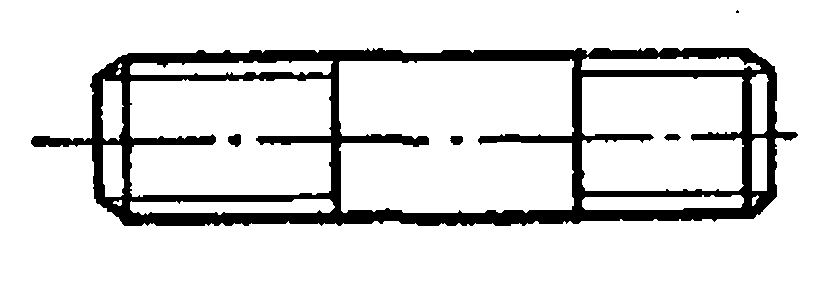 | - | ||
Штифты цилиндрические и конические | ГОСТ 3128-70 | 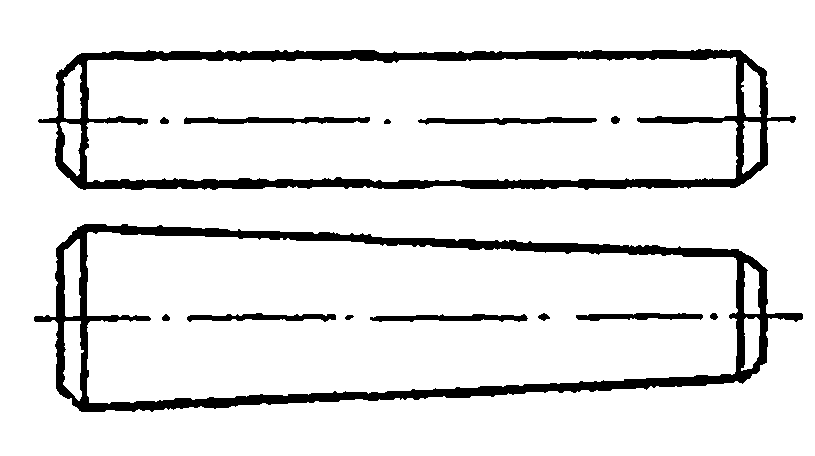 | - | - | |
Гайки шестигранные | ГОСТ 15521-70 ГОСТ 2524-70 ГОСТ 2528-62 | 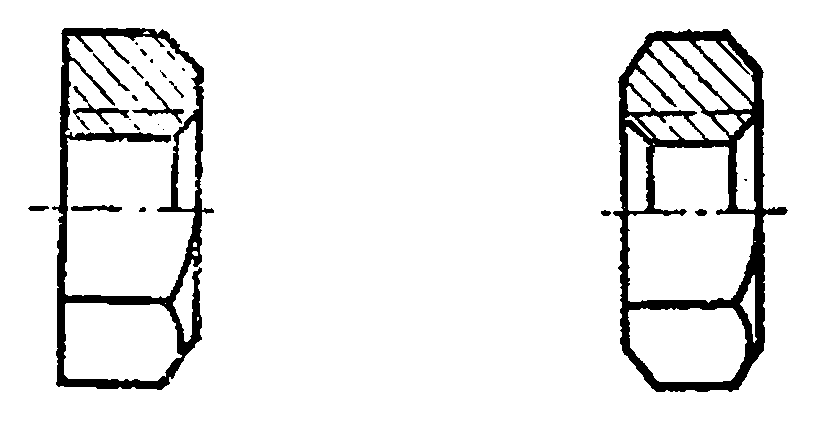 | |||
Гайки шестигранные низкие | ГОСТ 15522-70 ГОСТ 5929-70 ГОСТ 2526-70 ГОСТ 5935-62 | ||||
Гайки шестигранные особо высокие | ГОСТ 5931-70 | ||||
Гайки шестигранные корончатые | ГОСТ 5918-62 ГОСТ 5932-62 ГОСТ 5933-62 ГОСТ 5919-62 | 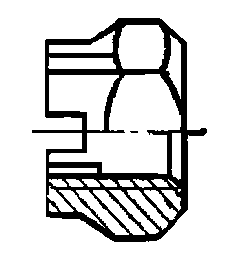 | |||
Шайбы | ГОСТ 10450-68 | 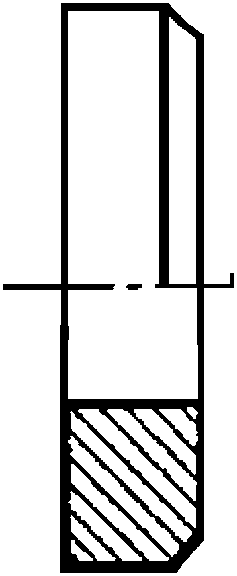 | - | - | |
Процесс нормирования по данному сборнику сводится к тому, чтобы в соответствии с применяемым технологическим процессом, видом заготовки и типом оборудования найти в сборнике готовые нормы штучного и подготовительно-заключительного времени, а затем в зависимости от размера партии и материала обрабатываемых деталей определить штучно-калькуляционное время по формуле:
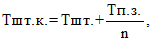
где
Тшт.к. - штучно-калькуляционное время в мин.;
Тшт. - штучное время, с учетом поправочных коэффициентов, в мин.;
Тп.з. - подготовительно-заключительное время в мин.;
n - количество деталей в партии.
ПРИМЕР 1
1. Деталь - Болт М12 x 40 кл. 2 ГОСТ 7817-62 (болт с шестигранной уменьшенной головкой для отверстий из-под развертки).
2. Обрабатываемый материал - Сталь 30ХГСА, пруток.
3. Материал резца - Р18.
4. Размер партии - 15 шт.
5. Число станков, обслуживаемых рабочим (норма обслуживания) - 1.
6. Наименование операций, применяемое оборудование и расчет нормы штучного времени.
Токарно-револьверная операция - полная обработка болта под шлифовку на токарно-револьверном станке.
Норма штучного времени на токарно-револьверную обработку определяется по карте 4 и для болта М12 x 40 кл. 2 ГОСТ 7817-62 с учетом поправочных коэффициентов на марку обрабатываемого материала, на размер партии деталей (карта 31), на норму обслуживания и точность резьбы (см. общую часть сборника) равна:
3,23 мин. x 1,4 x 1,0 x 1,0 x 1,2 = 5,43 мин.
Шлифовальная операция - шлифование гладкой части болта на бесцентровошлифовальном станке с поперечной подачей.
Норма штучного времени на шлифовальную операцию определяется по карте 51 и для гладкой части болта  13 мм и l = 25 мм с учетом поправочных коэффициентов (см. карту 52) равна 0,15 мин.
Норма штучного времени на полную станочную обработку болта Тшт. = 5,43 мин. + 0,15 мин. = 5,58 мин.
Норма подготовительно-заключительного времени устанавливается по карте 62. Для токарно-револьверной и бесцентровошлифовальной операций это время равно 23 мин., штучно-калькуляционное время равно:
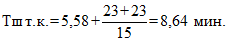
ПРИМЕР 2
1. Деталь - Болт М16 x 80 ГОСТ 7811-70 (болт с шестигранной уменьшенной головкой и направляющим подголовком повышенной точности).
2. Обрабатываемый материал - Сталь 45, пруток.
3. Материал резца - Т15К6.
4. Размер партии - 30 шт.
5. Число станков, обслуживаемых одним рабочим (норма обслуживания) - 1.
6. Наименование операций, применяемое оборудование и расчет нормы штучного времени.
Токарная операция - обработка болта под шлифовку и накатку резьбы.
Норма штучного времени на токарную обработку определяется по карте 1. Для болта М16 x 80 ГОСТ 7811-70 (переходы 1 - 4,6) с учетом поправочных коэффициентов на марку обрабатываемого материала, размер партии деталей (карта 31) и норму обслуживания (см. общую часть сборника) равна:
3,01 мин. x 1,0 x 1,0 x 1,0 = 3,01 мин.
Шлифовальная операция - шлифование поверхности, подлежащей накатке резьбы, на бесцентровошлифовальном станке с поперечной подачей.
Норма штучного времени на шлифовальную операцию определяется по карте 51 и для поверхности, подлежащей шлифовке (d = 14,3 мм по среднему диаметру резьбы: l = 38 мм по ГОСТу 7811-70) равна с учетом поправочных коэффициентов (см. карту 52) 0,17 мин. x 0,95 = 0,16 мин.
Резьбонакатная операция - накатка резьбы на резьбонакатном станке.
Норма штучного времени на данный вид обработки определяется по карте 49 и для резьбы М16 равна 0,15 мин.
Норма штучного времени на полную станочную обработку болта равна:
Тшт. = 3,01 мин. + 0,16 мин. + 0,15 мин. = мин.
Норма подготовительно-заключительного времени устанавливается по карте 62.
Для токарной операции это время равно 17 мин., для шлифовальной - 23 мин. и для резьбонакатной - 15 мин.
Штучно-калькуляционное время равно:
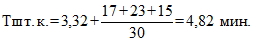
НА ТОКАРНЫХ И ТОКАРНО-РЕВОЛЬВЕРНЫХ СТАНКАХ
Токарные станки | |||||||||||||||||
Карта 1, лист 1 | |||||||||||||||||
Наименование переходов | 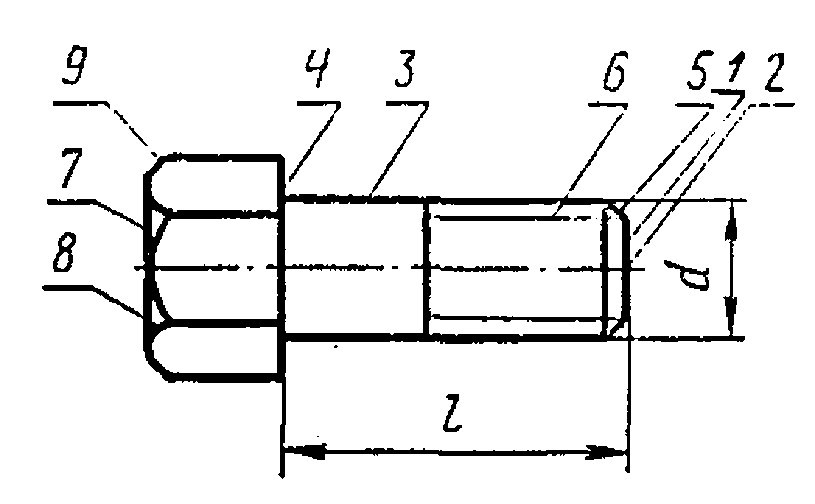 | ||||||||||||||||
I | II | ||||||||||||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под резьбу 4. Подрезка торца головки 5. Снятие фаски 6. Нарезание резьбы 7. Отрезка | 8. Подрезка торца 9. Снятие фаски | ||||||||||||||||
Переходы | Длина болта l в мм до | Шестигранный пруток или отдельная заготовка из проката | Поковка или штамповка | ||||||||||||||
Диаметр резьбы d в мм до | |||||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 36 | 42 | 48 | 24 | 30 | 36 | 42 | 48 | ||
Штучное время в мин. | |||||||||||||||||
1 - 9 | 30 | 2,60 | 2,84 | 3,63 | 3,88 | - | - | - | - | - | - | - | - | - | - | - | - |
40 | 2,71 | 2,90 | 3,73 | 3,96 | 4,25 | - | - | - | - | - | - | - | - | - | - | - | |
60 | 2,85 | 3,02 | 3,91 | 4,16 | 4,49 | 4,90 | - | - | - | - | - | - | - | - | - | - | |
80 | 2,96 | 3,13 | 4,07 | 4,33 | 4,70 | 5,12 | 6,04 | - | - | - | - | 5,10 | - | - | - | - | |
ОБРАБОТКА БОЛТОВ С ШЕСТИГРАННОЙ ГОЛОВКОЙ | Токарные станки | ||||||||||||||||
Карта 1, лист 2 | |||||||||||||||||
Переходы | Длина болта l в мм до | Шестигранный пруток или отдельная заготовка из проката | Поковка или штамповка | ||||||||||||||
Диаметр резьбы d в мм до | |||||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 36 | 42 | 48 | 24 | 30 | 36 | 42 | 48 | ||
Штучное время в мин. | |||||||||||||||||
1 - 9 | 100 | - | 3,25 | 4,23 | 4,50 | 4,90 | 5,46 | 6,34 | 7,21 | - | - | - | 5,27 | 5,76 | - | - | - |
120 | - | - | 4,43 | 4,68 | 5,15 | 5,73 | 6,70 | 7,58 | 9,36 | - | - | 5,48 | 6,26 | 7,08 | - | - | |
160 | - | - | 4,75 | 5,38 | 5,88 | 6,48 | 7,53 | 8,63 | 10,40 | 11,20 | - | 6,12 | 6,97 | 7,53 | 8,08 | - | |
200 | - | - | - | 5,73 | 6,42 | 6,92 | 8,24 | 9,37 | 11,40 | 12,60 | 15,00 | 6,46 | 7,38 | 7,99 | 8,57 | 9,58 | |
250 | - | - | - | 6,22 | 6,93 | 7,50 | 9,04 | 10,30 | 12,70 | 14,00 | 16,80 | 6,88 | 7,88 | 8,57 | 9,46 | 10,30 | |
300 | - | - | - | - | 7,46 | 8,04 | 9,94 | 11,22 | 14,00 | 15,40 | 19,00 | 7,60 | 8,38 | 8,69 | 10,10 | 11,23 | |
1 - 7 | 30 | 1,97 | 2,17 | 2,96 | 3,11 | - | - | - | - | - | - | - | - | - | - | - | - |
40 | 2,08 | 2,23 | 3,04 | 3,24 | 3,51 | - | - | - | - | - | - | - | - | - | - | - | |
60 | 2,23 | 2,35 | 3,22 | 3,44 | 3,75 | 4,10 | - | - | - | - | - | - | - | - | - | - | |
80 | 2,33 | 2,46 | 3,38 | 3,61 | 3,96 | 4,32 | 5,19 | - | - | - | - | 4,25 | - | - | - | - | |
100 | - | 2,58 | 3,54 | 3,78 | 4,16 | 4,66 | 5,49 | 6,21 | - | - | - | 4,42 | 4,76 | - | - | - | |
120 | - | - | 3,74 | 3,96 | 4,41 | 4,93 | 5,85 | 6,58 | 8,21 | - | 4,63 | 5,26 | 5,93 | - | - | ||
160 | - | - | 4,06 | 4,66 | 5,14 | 5,68 | 6,78 | 7,63 | 9,25 | 10,00 | - | 5,27 | 5,97 | 6,38 | 6,88 | - | |
200 | - | - | - | 5,01 | 5,68 | 6,12 | 7,39 | 8,37 | 10,25 | 11,40 | 13,70 | 5,61 | 6,38 | 6,84 | 7,73 | 8,28 | |
250 | - | - | - | 5,50 | 6,19 | 6,70 | 8,19 | 9,30 | 11,55 | 12,80 | 15,50 | 6,03 | 6,88 | 7,42 | 8,26 | 9,00 | |
300 | - | - | - | - | 6,72 | 7,24 | 9,09 | 10,22 | 12,85 | 14,20 | 17,70 | 6,75 | 7,38 | 7,54 | 8,90 | 9,93 | |
1 - 5, 7 | 30 | 1,46 | 1,60 | 2,22 | 2,34 | - | - | - | - | - | - | - | - | - | - | - | - |
40 | 1,57 | 1,66 | 2,30 | 2,42 | 2,56 | - | - | - | - | - | - | - | - | - | - | - | |
60 | 1,72 | 1,78 | 2,43 | 2,62 | 2,80 | 3,02 | - | - | - | - | - | - | - | - | - | - | |
80 | 1,82 | 1,88 | 2,64 | 2,79 | 3,01 | 3,24 | 3,49 | - | - | - | - | 2,55 | - | - | - | - | |
100 | - | 2,00 | 2,80 | 2,96 | 3,21 | 3,58 | 3,79 | 4,01 | - | - | - | 2,72 | 2,56 | - | - | - | |
120 | - | - | 3,00 | 3,14 | 3,46 | 3,85 | 4,15 | 4,38 | 5,79 | - | - | 2,93 | 3,06 | 3,51 | - | - | |
160 | - | - | 3,32 | 3,49 | 3,89 | 4,30 | 5,08 | 5,43 | 6,83 | 7,31 | - | 3,61 | 3,77 | 3,96 | 4,19 | - | |
200 | - | - | - | 3,84 | 4,43 | 4,74 | 5,69 | 6,17 | 7,83 | 8,41 | 10,66 | 3,91 | 4,18 | 4,42 | 4,68 | 5,59 | |
250 | - | - | - | 4,33 | 4,94 | 5,32 | 6,49 | 7,10 | 9,13 | 10,11 | 12,46 | 4,33 | 4,68 | 5,00 | 5,57 | 6,31 | |
300 | - | - | - | - | 5,47 | 5,86 | 7,39 | 8,02 | 10,43 | 11,51 | 14,66 | 5,05 | 5,18 | 5,12 | 6,21 | 7,24 | |
8 - 9 | - | 0,63 | 0,67 | 0,69 | 0,72 | 0,74 | 0,80 | 0,85 | 1,00 | 1,15 | 1,20 | 1,30 | 0,85 | 1,00 | 1,15 | 1,20 | 1,30 |
Примечания:
1. При нарезании резьбы плашкой или резцом для болтов с направляющим подголовком по переходам 1 - 9, 1 - 7, 1 - 5, 7 к штучному времени прибавлять 0,2 мин.
2. На обработку выточки на головке болта неполное штучное время брать по карте 58.
Токарно-револьверные станки | |||||||||||||||
Карта 2, лист 1 | |||||||||||||||
Наименование переходов | 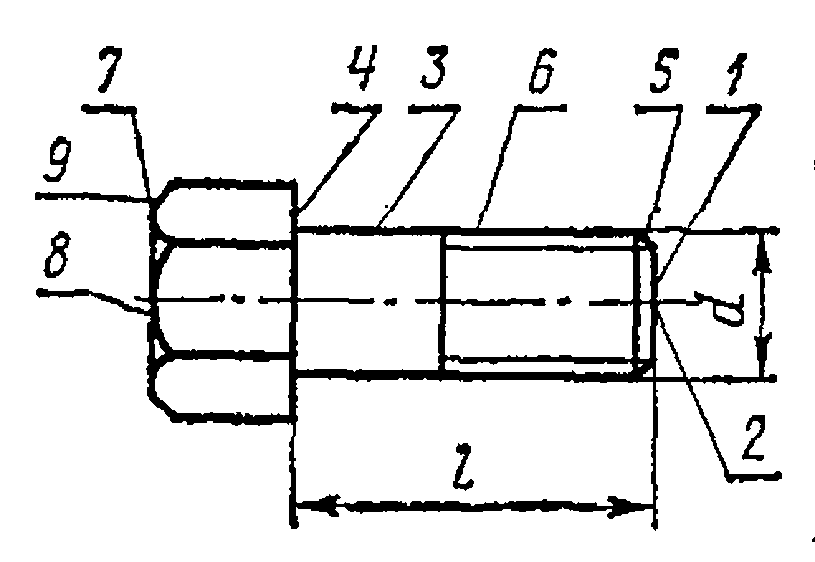 | ||||||||||||||
I | II | ||||||||||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под резьбу 4. Подрезка торца головки 5. Снятие фаски 6. Нарезание резьбы 7. Отрезка | 8. Подрезка торца 9. Снятие фаски | ||||||||||||||
Переходы | Длина болта l в мм до | Шестигранный пруток или отдельная заготовка из проката | Поковка или штамповка | ||||||||||||
Диаметр резьбы d в мм до | |||||||||||||||
4 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 24 | 30 | 36 | 42 | 48 | ||
Штучное время в мин. | |||||||||||||||
1 - 9 | 30 | 2,52 | 2,65 | 2,81 | 3,20 | 3,31 | - | - | - | - | - | - | - | - | - |
40 | 2,57 | 2,70 | 2,86 | 3,28 | 3,46 | 3,71 | 3,71 | - | - | - | - | - | - | - | |
60 | 2,71 | 2,83 | 2,99 | 3,46 | 4,64 | 3,95 | 3,95 | 4,2 | - | - | - | - | - | - | |
ОБРАБОТКА БОЛТОВ С ШЕСТИГРАННОЙ ГОЛОВКОЙ | Токарно-револьверные станки | ||||||||||||||
Карта 2, лист 2 | |||||||||||||||
Переходы | Длина болта l в мм до | Шестигранный пруток или отдельная заготовка из проката | Поковка или штамповка | ||||||||||||
Диаметр резьбы d в мм до | |||||||||||||||
4 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 24 | 30 | 36 | 42 | 48 | ||
Штучное время в мин. | |||||||||||||||
1 - 9 | 80 | - | 2,94 | 3,11 | 3,62 | 3,81 | 4,16 | 4,41 | 5,11 | - | 3,59 | 3,91 | - | - | - |
100 | - | - | 3,21 | 3,78 | 3,98 | 4,37 | 4,63 | 5,42 | 5,51 | 3,76 | 4,28 | 4,69 | - | - | |
120 | - | - | - | 3,97 | 4,19 | 4,61 | 4,88 | 5,78 | 5,93 | 3,92 | 4,48 | 4,92 | 5,02 | - | |
160 | - | - | - | - | 4,52 | 5,03 | 5,32 | 6,38 | 6,67 | 4,26 | 4,88 | 5,37 | 5,78 | 6,25 | |
1 - 7 | 30 | 1,93 | 2,04 | 2,18 | 2,56 | 2,70 | - | - | - | - | - | - | - | - | - |
40 | 1,98 | 2,09 | 2,23 | 2,64 | 2,80 | 3,04 | - | - | - | - | - | - | - | - | |
60 | 2,12 | 2,22 | 2,36 | 2,82 | 2,98 | 3,28 | 3,52 | - | - | - | - | - | - | - | |
80 | - | 2,33 | 2,48 | 2,98 | 3,15 | 3,49 | 3,72 | 4,41 | - | 2,89 | 3,19 | - | - | - | |
100 | - | - | 2,58 | 3,14 | 3,32 | 3,70 | 3,94 | 4,72 | 4,80 | 3,06 | 3,56 | 3,85 | - | - | |
120 | - | - | - | 3,33 | 3,53 | 3,94 | 4,19 | 5,08 | 5,21 | 3,22 | 3,76 | 4,08 | 4,16 | - | |
160 | - | - | - | - | 3,86 | 4,36 | 4,63 | 5,68 | 5,95 | 3,56 | 4,16 | 4,53 | 4,92 | - | |
ОБРАБОТКА БОЛТОВ С ШЕСТИГРАННОЙ ГОЛОВКОЙ | Токарно-револьверные станки | ||||||||||||||
Карта 2, лист 3 | |||||||||||||||
Переходы | Длина болта l в мм до | Шестигранный пруток или отдельная заготовка из проката | Поковка или штамповка | ||||||||||||
Диаметр резьбы d в мм до | |||||||||||||||
4 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 24 | 30 | 36 | 42 | 48 | ||
Штучное время в мин. | |||||||||||||||
1 - 5, 7 | 30 | 1,47 | 1,51 | 1,59 | 1,85 | 1,91 | - | - | - | - | - | - | - | - | - |
40 | 1,52 | 1,56 | 1,64 | 1,93 | 2,00 | 2,17 | - | - | - | - | - | - | - | - | |
60 | 1,66 | 1,69 | 1,76 | 2,11 | 2,19 | 2,41 | 2,52 | - | - | - | - | - | - | - | |
80 | - | 1,80 | 1,89 | 2,27 | 2,36 | 2,62 | 2,72 | 3,28 | - | 2,17 | 2,37 | - | - | - | |
100 | - | - | 1,93 | 2,43 | 2,53 | 2,83 | 2,94 | 3,58 | 3,98 | 2,34 | 2,64 | 2,78 | - | - | |
120 | - | - | - | 2,62 | 2,74 | 3,07 | 3,19 | 3,94 | 4,39 | 2,50 | 2,94 | 3,01 | 3,02 | - | |
160 | - | - | - | - | 3,07 | 3,49 | 3,63 | 4,54 | 5,13 | 2,84 | 3,34 | 3,46 | 3,78 | 4,20 | |
8 - 9 | - | 0,59 | 0,61 | 0,63 | 0,64 | 0,66 | 0,67 | 0,66 | 0,70 | 0,72 | 0,70 | 0,72 | 0,84 | 0,86 | 0,9 |
Примечания:
1. При нарезании резьбы шашкой или резцом для болтов с направляющим подголовком по переходам 1 - 9; 1 - 7; 1 - 6, 7 к штучному времени прибавлять 0,2 мин.
2. На обработку выточки на головке болта неполное штучное время брать по карте 58.
ГОСТ 7817-62 | Токарные станки | |||||||||||||||||
Карта 3, лист 1 | ||||||||||||||||||
Наименование переходов | 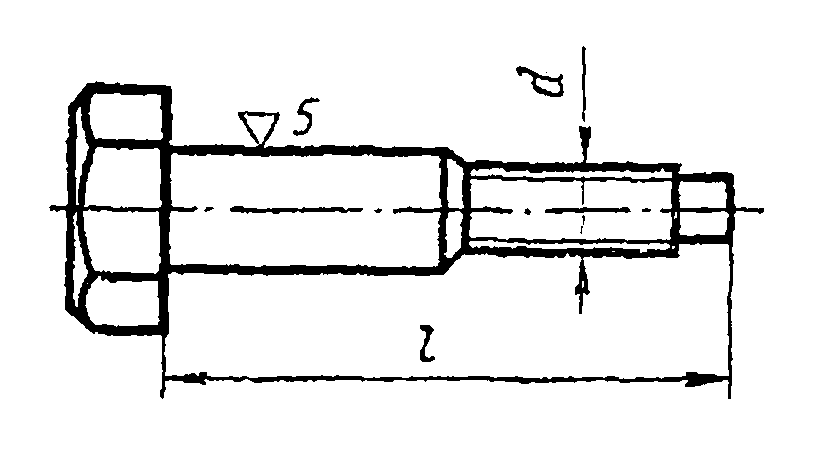 | |||||||||||||||||
I | II | |||||||||||||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под шлифовку 4. Подрезка торца головки 5. Обточка под резьбу 6. Обточка уступа 7. Нарезание резьбы 8. Отрезка | 9. Подрезка торца 10. Снятие фаски | |||||||||||||||||
Переходы | Длина болта l в мм до | Шестигранный пруток или отдельная заготовка из проката | Поковка или штамповка | |||||||||||||||
Диаметр резьбы d в мм до | ||||||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 36 | 42 | 48 | 24 | 30 | 36 | 42 | 48 | |||
Штучное время в мин. | ||||||||||||||||||
1 - 10 | 30 | 3,21 | 3,42 | 3,66 | - | - | - | - | - | - | - | - | - | - | - | - | - | |
40 | 3,26 | 3,47 | 3,72 | 3,91 | 4,46 | - | - | - | - | - | - | - | - | - | - | - | ||
60 | 3,40 | 3,61 | 3,85 | 4,06 | 4,73 | 5,23 | 5,60 | - | - | - | - | 4,82 | - | - | - | - | ||
ОБРАБОТКА БОЛТОВ С ШЕСТИГРАННОЙ УМЕНЬШЕННОЙ ГОЛОВКОЙ ДЛЯ ОТВЕРСТИЙ ИЗ-ПОД РАЗВЕРТКИ ГОСТ 7817-62 | Токарные станки | ||||||||||||||||
Карта 3, лист 2 | |||||||||||||||||
Переходы | Длина болта l в мм до | Шестигранный пруток или отдельная заготовка из проката | Поковка или штамповка | ||||||||||||||
Диаметр резьбы d в мм до | |||||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 36 | 42 | 48 | 24 | 30 | 36 | 42 | 48 | ||
Штучное время в мин. | |||||||||||||||||
1 - 10 | 80 | 3,50 | 3,72 | 3,96 | 4,18 | 4,93 | 5,45 | 5,84 | 6,53 | - | - | - | 4,99 | 5,92 | - | - | - |
100 | - | - | 4,08 | 4,30 | 5,14 | 5,68 | 6,07 | 7,86 | 8,76 | - | - | 5,16 | 6,12 | 6,86 | - | - | |
120 | - | - | 4,26 | 4,44 | 5,39 | 5,99 | 6,36 | 8,28 | 9,18 | 10,00 | 11,70 | 5,38 | 6,38 | 7,09 | 7,58 | 8,10 | |
160 | - | - | - | 5,01 | 6,11 | 6,75 | 7,20 | 9,11 | 10,00 | 10,80 | 13,00 | 5,71 | 6,87 | 7,54 | 8,08 | 8,71 | |
200 | - | - | - | 5,28 | 6,65 | 7,18 | 7,68 | 9,85 | 10,80 | 11,68 | 14,50 | 6,04 | 7,27 | 8,00 | 8,57 | 9,51 | |
250 | - | - | - | - | - | - | - | 10,75 | 11,96 | 13,18 | 16,00 | 6,46 | 7,78 | 8,58 | 9,34 | 10,20 | |
300 | - | - | - | - | - | - | - | - | 12,96 | 14,28 | 17,90 | 6,72 | 8,27 | 9,14 | 9,98 | 11,20 | |
1 - 8 | 30 | 2,58 | 2,75 | 2,97 | - | - | - | - | - | - | - | - | - | - | - | - | - |
40 | 2,63 | 2,80 | 3,03 | 3,19 | 3,72 | - | - | - | - | - | - | - | - | - | - | - | |
60 | 2,77 | 2,94 | 3,16 | 3,34 | 3,99 | 4,43 | 4,75 | - | - | - | - | 3,97 | - | - | - | - | |
80 | 2,87 | 3,05 | 3,27 | 3,46 | 4,19 | 4,65 | 4,99 | 6,5<...> | - | - | - | 4,14 | 4,92 | - | - | - | |
100 | - | - | 3,39 | 3,58 | 4,40 | 4,88 | 5,22 | 7,16 | 7,61 | - | - | 4,31 | 5,12 | 5,17 | - | - | |
120 | - | - | 3,57 | 3,72 | 4,65 | 5,19 | 5,51 | 7,28 | 8,03 | 8,80 | 10,40 | 4,53 | 5,38 | 5,94 | 6,38 | 6,80 | |
160 | - | - | - | 4,32 | 5,37 | 5,95 | 6,35 | 8,11 | 8,85 | 9,60 | 11,70 | 4,86 | 5,87 | 6,39 | 6,88 | 7,41 | |
ОБРАБОТКА БОЛТОВ С ШЕСТИГРАННОЙ УМЕНЬШЕННОЙ ГОЛОВКОЙ ДЛЯ ОТВЕРСТИЙ ИЗ-ПОД РАЗВЕРТКИ ГОСТ 7817-62 | Токарные станки | ||||||||||||||||
Карта 3, лист 3 | |||||||||||||||||
Переходы | Длина болта l в мм до | Шестигранный пруток или отдельная заготовка из проката | Поковка или штамповка | ||||||||||||||
Диаметр резьбы d в мм до | |||||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 36 | 42 | 48 | 24 | 30 | 36 | 42 | 48 | ||
Штучное время в мин. | |||||||||||||||||
1 - 8 | 200 | - | - | - | 4,56 | 5,91 | 6,38 | 6,83 | 8,85 | 9,65 | 10,48 | 13,20 | 5,19 | 6,27 | 6,85 | 7,37 | 8,21 |
250 | - | - | - | - | - | - | - | 9,75 | 10,81 | 11,98 | 14,70 | 5,61 | 6,78 | 7,43 | 8,14 | 8,90 | |
300 | - | - | - | - | - | - | - | - | 21,81 | 13,08 | 16,60 | 5,86 | 7,27 | 7,99 | 8,78 | 9,90 | |
1 - 6, 8 | 30 | 2,07 | 2,18 | 2,23 | - | - | - | - | - | - | - | - | - | - | - | - | - |
40 | 2,12 | 2,22 | 5,29 | 2,37 | 2,77 | - | - | - | - | - | - | - | - | - | - | - | |
60 | 2,26 | 2,36 | 2,42 | 2,52 | 3,04 | 3,35 | 3,54 | - | - | - | - | 2,27 | - | - | - | - | |
80 | 2,36 | 2,48 | 2,53 | 2,64 | 3,24 | 3,57 | 3,78 | 4,33 | - | - | - | 2,44 | 2,72 | - | - | - | |
100 | - | - | 2,65 | 2,74 | 3,45 | 3,80 | 4,01 | 4,96 | 5,19 | - | - | 2,61 | 2,92 | 3,29 | - | - | |
120 | - | - | 2,83 | 2,90 | 3,70 | 4,11 | 4,50 | 5,08 | 5,61 | 6,11 | 7,36 | 2,53 | 3,18 | 3,52 | 3,69 | 3,82 | |
160 | - | - | - | 3,15 | 4,12 | 4,57 | 4,84 | 5,91 | 6,43 | 6,91 | 8,66 | 3,16 | 3,67 | 3,97 | 4,19 | 4,36 | |
200 | - | - | - | 3,39 | 4,66 | 5,00 | 5,32 | 6,65 | 7,23 | 7,79 | 10,16 | 3,49 | 4,07 | 4,43 | 4,68 | 5,16 | |
250 | - | - | - | - | - | - | - | 7,65 | 8,39 | 9,29 | 11,66 | 3,91 | 4,58 | 5,01 | 5,45 | 5,86 | |
300 | - | - | - | - | - | - | - | - | 9,39 | 10,39 | 13,56 | 4,17 | 5,07 | 5,57 | 6,09 | 6,86 | |
ОБРАБОТКА БОЛТОВ С ШЕСТИГРАННОЙ УМЕНЬШЕННОЙ ГОЛОВКОЙ ДЛЯ ОТВЕРСТИЙ ИЗ-ПОД РАЗВЕРТКИ ГОСТ 7817-62 | Токарные станки | ||||||||||||||||
Карта 3, лист 4 | |||||||||||||||||
Переходы | Длина болта l в мм до | Шестигранный пруток или отдельная заготовка из проката | Поковка или штамповка | ||||||||||||||
Диаметр резьбы d в мм до | |||||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 36 | 42 | 48 | 24 | 30 | 36 | 42 | 48 | ||
Штучное время в мин. | |||||||||||||||||
9 - 10 | - | 0,63 | 0,67 | 0,69 | 0,72 | 0,74 | 0,80 | 0,85 | 1,00 | 1,15 | 1,20 | 1,30 | 0,85 | 1,00 | 1,15 | 1,20 | 1,30 |
Примечание. В случае обработки болтов под круглое шлифование ко времени по карте прибавлять штучное время на обработку технологических хвостовиков, приведенное в карте 57.
ГОСТ 7817-62 | Токарно-револьверные станки | ||||||||||||||
Карта 4, лист 1 | |||||||||||||||
Наименование переходов | 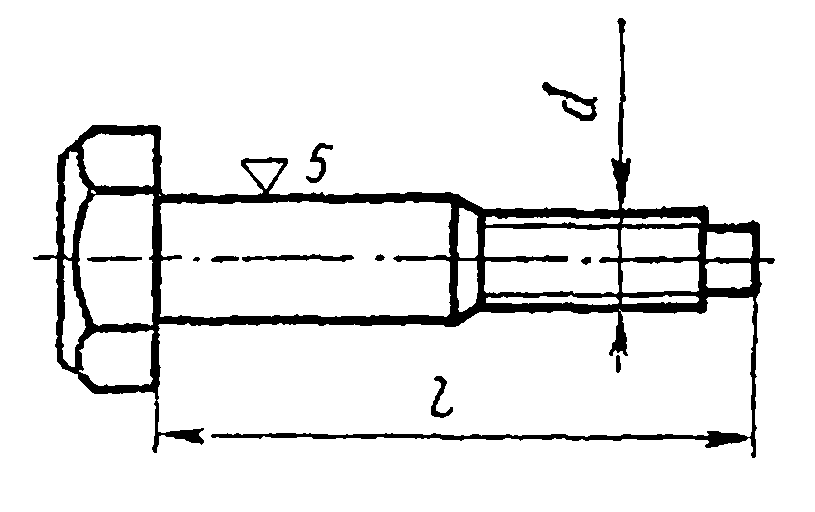 | ||||||||||||||
I | II | ||||||||||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под шлифовку 4. Подрезка торца головки 5. Обточка под резьбу 6. Обточка уступа 7. Нарезание резьбы 8. Отрезка | 9. Подрезка торца 10. Снятие фаски | ||||||||||||||
Переходы | Длина болта l в мм до | Шестигранный пруток или отдельная заготовка из проката | Поковка или штамповка | ||||||||||||
Диаметр резьбы d в мм до | |||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 24 | 30 | 36 | 42 | 48 | |||
Штучное время в мин. | |||||||||||||||
1 - 10 | 30 | 2,76 | 2,93 | 3,04 | 3,17 | - | - | - | - | - | - | - | - | - | |
40 | 2,82 | 3,00 | 3,10 | 3,23 | 2,72 | - | - | - | - | - | - | - | - | ||
60 | 2,95 | 3,12 | 3,23 | 3,37 | 4,00 | 4,22 | - | - | - | - | - | - | - | ||
ОБРАБОТКА БОЛТОВ С ШЕСТИГРАННОЙ УМЕНЬШЕННОЙ ГОЛОВКОЙ ДЛЯ ОТВЕРСТИЙ ИЗ-ПОД РАЗВЕРТКИ ГОСТ 7817-62 | Токарно-револьверные станки | |||||||||||||
Карта 4, лист 2 | ||||||||||||||
Переходы | Длина болта l в мм до | Шестигранный пруток или отдельная заготовка из проката | Поковка или штамповка | |||||||||||
Диаметр резьбы d в мм до | ||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 24 | 30 | 36 | 42 | 48 | ||
Штучное время в мин. | ||||||||||||||
1 - 10 | 80 | 3,06 | 3,27 | 3,34 | 3,48 | 4,21 | 4,44 | 4,75 | - | 3,53 | 3,80 | - | - | - |
100 | - | 3,34 | 3,46 | 3,60 | 4,41 | 4,66 | 4,98 | 5,61 | 3,70 | 4,09 | 4,55 | - | - | |
120 | - | - | 3,63 | 3,78 | 4,66 | 4,96 | 5,27 | 6,01 | 3,90 | 4,30 | 4,78 | 5,25 | 5,56 | |
160 | - | - | - | 4,02 | 5,10 | 5,40 | 5,79 | 6,71 | 4,23 | 4,70 | 5,23 | 5,76 | 6,11 | |
1 - 8 | 30 | 2,15 | 2,30 | 2,40 | 2,51 | - | - | - | - | - | - | - | - | - |
40 | 2,21 | 2,37 | 2,46 | 2,57 | 3,05 | - | - | - | - | - | - | - | - | |
60 | 2,34 | 2,49 | 2,59 | 2,71 | 3,33 | 3,54 | - | - | - | - | - | - | - | |
80 | 2,45 | 2,64 | 2,70 | 2,82 | 3,54 | 3,76 | 4,05 | - | 2,83 | 3,18 | - | - | - | |
110 | - | 2,71 | 2,82 | 2,94 | 3,74 | 3,98 | 4,28 | 4,66 | 3,00 | 3,36 | 3,82 | - | - | |
120 | - | - | 2,99 | 3,12 | 3,99 | 4,28 | 4,57 | 5,06 | 3,20 | 3,58 | 4,06 | 4,49 | 4,79 | |
160 | - | - | - | 3,36 | 4,43 | 4,74 | 5,09 | 5,76 | 3,53 | 3,93 | 4,51 | 5,00 | 5,34 | |
1 - 6, 8 | 30 | 1,62 | 1,71 | 1,70 | 1,72 | - | - | - | - | - | - | - | - | - |
40 | 1,68 | 1,73 | 1,75 | 1,78 | 2,18 | - | - | - | - | - | - | - | - | |
60 | 1,81 | 1,90 | 1,88 | 1,92 | 2,46 | 2,54 | - | - | - | - | - | - | - | |
ОБРАБОТКА БОЛТОВ С ШЕСТИГРАННОЙ УМЕНЬШЕННОЙ ГОЛОВКОЙ ДЛЯ ОТВЕРСТИЙ ИЗ-ПОД РАЗВЕРТКИ ГОСТ 7817-62 | Токарно-револьверные станки | |||||||||||||
Карта 4, лист 3 | ||||||||||||||
Переходы | Длина болта l в мм до | Шестигранный пруток или отдельная заготовка из проката | Поковка или штамповка | |||||||||||
Диаметр резьбы d в мм до | ||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 24 | 30 | 36 | 42 | 48 | ||
Штучное время в мин. | ||||||||||||||
1 - 6, 8 | 80 | 1,92 | 2,04 | 1,99 | 2,03 | 2,67 | 2,76 | 2,91 | - | 2,11 | 2,36 | - | - | - |
100 | - | 2,12 | 2,11 | 2,15 | 2,87 | 2,98 | 3,14 | 3,84 | 2,28 | 2,54 | 2,75 | - | - | |
120 | - | - | 2,28 | 2,33 | 3,12 | 3,28 | 3,43 | 4,24 | 2,43 | 3,66 | 3,24 | 3,35 | 3,49 | |
160 | - | - | - | 2,57 | 3,56 | 3,74 | 3,95 | 4,65 | 2,81 | 3,16 | 3,96 | 3,86 | 4,04 | |
9 - 10 | - | 0,61 | 0,63 | 0,64 | 0,66 | 0,67 | 0,68 | 0,70 | 0,72 | 0,70 | 0,72 | 0,84 | 0,86 | 0,87 |
Примечание. В случае обработки болтов под круглое шлифование ко времени по карте прибавлять штучное время на обработку технологических хвостовиков, приведенное в карте 57.
ГОСТы 1491-70; 1490-70, 1489-70, 1475-70 | Токарные станки | ||||||||||||||||||
Карта 5, лист 1 | |||||||||||||||||||
Наименование переходов | 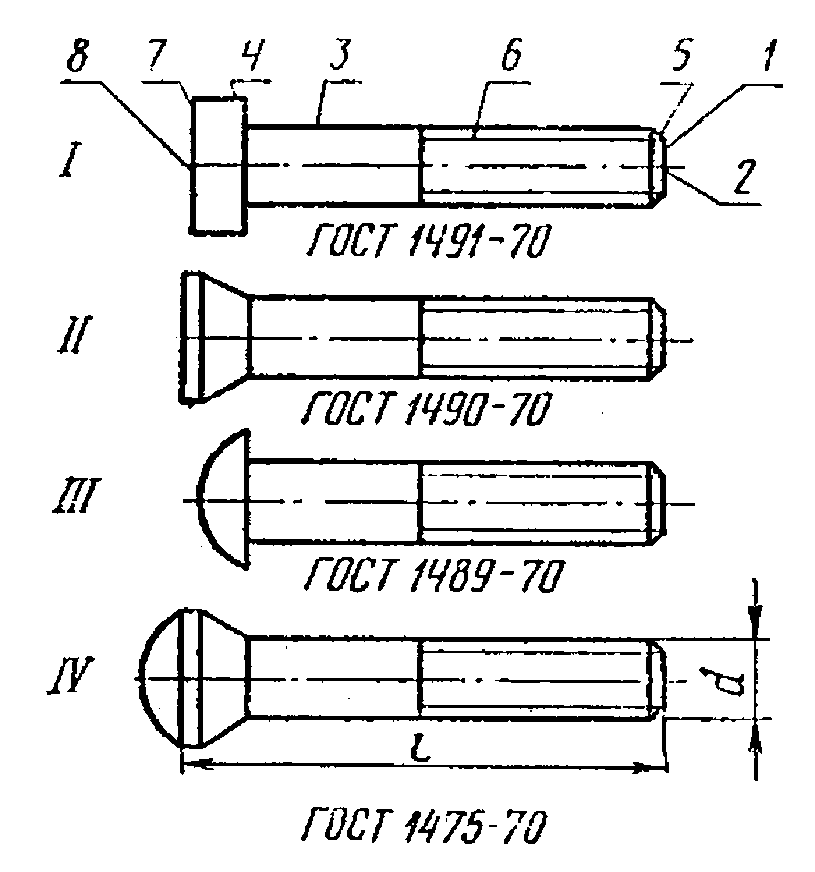 | ||||||||||||||||||
I | II | ||||||||||||||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под резьбу 4. Обточка головки 5. Снятие фаски 6. Нарезание резьбы 7. Отрезка | 8. Подрезка торца или обточка сферы | ||||||||||||||||||
Переходы | Длина винта l в мм до | Форма головки винта | |||||||||||||||||
цилиндрическая I | потайная, полупотайная и полукруглая II - III - IV | ||||||||||||||||||
Диаметр резьбы d в мм до | |||||||||||||||||||
2 | 4 | 6 | 8 | 10 | 12 | 16 | 18 | 20 | 2 | 4 | 6 | 8 | 10 | 12 | 16 | 18 | 20 | ||
Штучное время в мин. | |||||||||||||||||||
1 - 8 | 10 | 1,76 | 1,86 | 2,10 | - | - | - | - | - | - | 1,81 | 2,02 | 2,40 | - | - | - | - | - | - |
20 | 1,76 | 1,98 | 2,11 | 2,31 | 2,70 | - | - | - | - | 1,83 | 2,04 | 2,45 | 2,66 | 3,19 | - | - | - | - | |
30 | 1,76 | 2,01 | 2,14 | 2,33 | 2,76 | 2,97 | 3,20 | - | - | 1,85 | 2,07 | 2,51 | 3,71 | 3,28 | 3,51 | 3,73 | - | - | |
40 | - | 2,03 | 2,16 | 2,36 | 2,81 | 3,03 | 3,27 | 3,47 | 3,96 | - | 2,10 | 2,56 | 2,77 | 3,35 | 3,59 | 3,83 | 4,12 | 4,60 | |
60 | - | 2,10 | 2,33 | 2,43 | 2,94 | 3,18 | 3,45 | 3,65 | 4,21 | - | 2,16 | 2,69 | 2,90 | 3,54 | 3,79 | 4,07 | 4,56 | 4,91 | |
30 | - | - | 2,28 | 2,47 | 3,06 | 3,30 | 3,59 | 3,80 | 5,43 | - | - | 2,81 | 3,00 | 3,69 | 3,96 | 4,28 | 4,56 | 5,19 | |
100 | - | - | - | - | 3,17 | 4,42 | 3,74 | 3,95 | 4,90 | - | - | - | - | 3,85 | 4,14 | 4,48 | 4,78 | 5,60 | |
120 | - | - | - | - | - | 3,54 | 3,92 | 4,13 | 5,29 | - | - | - | - | - | 4,31 | 4,73 | 5,02 | 5,93 | |
1 - 7 | 10 | 1,36 | 1,44 | 1,66 | - | - | - | - | - | - | 1,38 | 1,56 | 1,91 | - | - | - | - | - | - |
20 | 1,36 | 1,56 | 1,67 | 1,85 | 2,23 | - | - | - | - | 1,40 | 1,58 | 1,96 | 2,15 | 2,66 | - | - | - | - | |
ОБРАБОТКА ВИНТОВ ГОСТы 1491-70; 1490-70, 1489-70, 1475-70 | Токарные станки | |||||||||||||||||||
Карта 5, лист 2 | ||||||||||||||||||||
Переходы | Длина винта l в мм до | Форма головки винта | ||||||||||||||||||
цилиндрическая I | потайная, полупотайная и полукруглая II - III - IV | |||||||||||||||||||
Диаметр резьбы d в мм до | ||||||||||||||||||||
2 | 4 | 6 | 8 | 10 | 12 | 16 | 18 | 20 | 2 | 4 | 6 | 8 | 10 | 12 | 16 | 18 | 20 | |||
Штучное время в мин. | ||||||||||||||||||||
1 - 7 | 30 | 1,36 | 1,59 | 1,70 | 1,87 | 2,29 | 2,49 | 2,69 | - | - | 1,42 | 1,61 | 2,02 | 2,20 | 2,75 | 2,97 | 3,16 | - | - | |
40 | - | 1,61 | 1,72 | 1,90 | 2,34 | 2,55 | 2,76 | 2,95 | 3,42 | - | 1,64 | 2,07 | 2,26 | 2,82 | 3,05 | 3,26 | 3,53 | 3,96 | ||
60 | - | 1,68 | 1,79 | 1,97 | 2,47 | 2,70 | 2,94 | 3,13 | 3,67 | - | 1,70 | 2,20 | 2,39 | 3,01 | 3,25 | 3,50 | 3,82 | 4,27 | ||
80 | - | - | 1,84 | 2,01 | 2,59 | 2,82 | 3,08 | 3,28 | 3,89 | - | - | 2,32 | 2,49 | 3,16 | 3,42 | 3,71 | 3,97 | 4,55 | ||
100 | - | - | - | - | 2,70 | 2,94 | 3,23 | 3,43 | 4,36 | - | - | - | - | 3,32 | 3,60 | 3,91 | 4,19 | 4,96 | ||
120 | - | - | - | - | - | 3,06 | 3,41 | 3,61 | 4,75 | - | - | - | - | - | 3,77 | 4,16 | 4,43 | 5,29 | ||
1 - 5, 7 | 10 | 1,01 | 1,03 | 1,22 | - | - | - | - | - | - | 1,03 | 1,15 | 1,47 | - | - | - | - | - | - | |
20 | 1,01 | 1,15 | 1,23 | 1,29 | 1,58 | - | - | - | - | 1,05 | 1,17 | 1,52 | 1,59 | 2,01 | - | - | - | - | ||
30 | 1,01 | 1,18 | 1,26 | 1,31 | 1,64 | 1,73 | 1,87 | - | - | 1,07 | 1,20 | 1,58 | 1,64 | 2,10 | 2,21 | 2,34 | - | - | ||
40 | - | 1,20 | 1,28 | 1,34 | 1,69 | 1,79 | 1,94 | 2,01 | 2,44 | - | 1,23 | 1,63 | 1,70 | 2,17 | 2,29 | 2,44 | 2,59 | 2,98 | ||
60 | - | 1,27 | 1,35 | 1,41 | 1,82 | 1,94 | 2,12 | 2,19 | 2,69 | - | 1,29 | 1,76 | 1,83 | 2,36 | 2,49 | 2,68 | 2,88 | 3,29 | ||
70 | - | - | 1,40 | 1,45 | 1,94 | 2,06 | 2,26 | 2,34 | 2,91 | - | - | 1,88 | 1,93 | 2,51 | 2,66 | 2,89 | 3,03 | 3,57 | ||
100 | - | - | - | - | 2,05 | 2,18 | 2,41 | 2,49 | 3,38 | - | - | - | - | 2,67 | 2,84 | 3,10 | 3,25 | 3,98 | ||
120 | - | - | - | - | - | 2,30 | 2,59 | 2,67 | 3,77 | - | - | - | - | - | 3,01 | 3,34 | 3,49 | 4,31 | ||
8 | Форма | I | 0,40 | 0,42 | 0,44 | 0,46 | 0,47 | 0,48 | 0,51 | 0,52 | 0,54 | - | - | - | - | - | - | - | - | - |
II - VI | - | - | - | - | - | - | - | - | - | 0,43 | 0,46 | 0,49 | 0,51 | 0,53 | 0,54 | 0,57 | 0,59 | 0,64 | ||
ГОСТы 1491-70; 1490-70, 1489-70, 1475-70 | Токарно-револьверные станки | ||||||||||||||||||
Карта 6, лист 1 | |||||||||||||||||||
Наименование переходов | 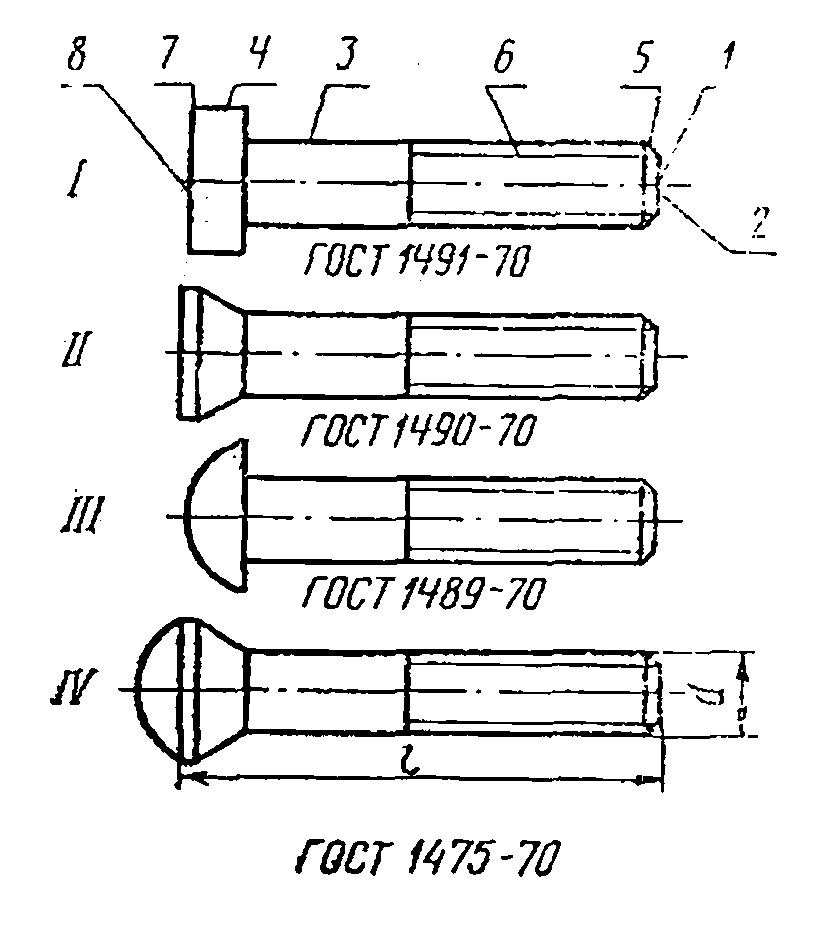 | ||||||||||||||||||
I | II | ||||||||||||||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под резьбу 4. Обточка головки 5. Снятие фаски 6. Нарезание резьбы 7. Отрезка | 8. Подрезка торца или обточка сферы | ||||||||||||||||||
Переходы | Длина винта l в мм до | Форма головки винта | |||||||||||||||||
цилиндрическая I | потайная, полупотайная и полукруглая II - III - IV | ||||||||||||||||||
Диаметр резьбы d в мм до | |||||||||||||||||||
2 | 4 | 6 | 8 | 10 | 12 | 16 | 18 | 20 | 2 | 4 | 6 | 8 | 10 | 12 | 16 | 18 | 20 | ||
Штучное время в мин. | |||||||||||||||||||
1 - 8 | 10 | 1,67 | 1,82 | 1,91 | - | - | - | - | - | - | 1,71 | 1,86 | 2,15 | - | - | - | - | - | - |
20 | 1,63 | 1,84 | 1,93 | 2,10 | 2,40 | - | - | - | - | 1,73 | 1,88 | 2,20 | 2,40 | 2,82 | - | - | - | - | |
30 | 1,71 | 1,86 | 1,96 | 2,10 | 2,46 | 2,63 | 2,78 | - | - | 1,76 | 1,91 | 2,26 | 2,46 | 2,90 | 3,12 | 3,25 | - | - | |
40 | - | 1,89 | 2,00 | 2,13 | 2,52 | 2,68 | 2,86 | 3,02 | 3,41 | - | 1,94 | 2,31 | 2,52 | 2,98 | 3,21 | 3,35 | 3,51 | 4,09 | |
60 | - | 1,96 | 2,05 | 2,20 | 2,65 | 2,82 | 3,04 | 3,2<...> | 3,86 | - | 2,01 | 2,45 | 2,65 | 3,16 | 3,42 | 3,60 | 3,76 | 4,42 | |
80 | - | - | 2,10 | 2,24 | 2,76 | 2,94 | 3,19 | 3,36 | 3,89 | - | - | 2,56 | 2,76 | 3,32 | 3,59 | 3,80 | 3,97 | 4,70 | |
100 | - | - | - | - | 2,87 | 3,06 | 3,33 | 3,51 | 4,24 | - | - | - | - | 3,48 | 3,76 | 4,00 | 4,18 | 4,99 | |
120 | - | - | - | - | - | 3,21 | 3,52 | 3,69 | 4,63 | - | - | - | - | - | 3,98 | 4,25 | 4,13 | 5,31 | |
ОБРАБОТКА ВИНТОВ ГОСТы 1491-70; 1490-70, 1489-70, 1475-70 | Токарные станки | |||||||||||||||||||
Карта 6, лист 2 | ||||||||||||||||||||
Переходы | Длина винта l в мм до | Форма головки винта | ||||||||||||||||||
цилиндрическая I | потайная, полупотайная и полукруглая II - III - IV | |||||||||||||||||||
Диаметр резьбы d в мм до | ||||||||||||||||||||
2 | 4 | 6 | 8 | 10 | 12 | 16 | 18 | 20 | 2 | 4 | 6 | 8 | 10 | 12 | 16 | 18 | 20 | |||
Штучное время в мин. | ||||||||||||||||||||
1 - 7 | 10 | 1,31 | 1,44 | 1,51 | - | - | - | - | - | - | 1,32 | 1,44 | 1,72 | - | - | - | - | - | - | |
20 | 1,32 | 1,46 | 1,53 | 1,70 | 2,00 | - | - | - | - | 1,34 | 1,46 | 1,77 | 1,95 | 2,36 | - | - | - | - | ||
30 | 1,35 | 1,48 | 1,56 | 1,70 | 2,05 | 2,21 | 2,35 | - | - | 1,37 | 1,49 | 1,83 | 2,01 | 2,44 | 2,66 | 2,78 | - | - | ||
40 | - | 1,51 | 1,60 | 1,73 | 2,11 | 2,26 | 2,45 | 2,58 | 2,97 | - | 1,52 | 1,88 | 2,07 | 2,52 | 2,75 | 2,88 | 3,03 | 3,60 | ||
60 | - | 1,58 | 1,65 | 1,80 | 2,24 | 2,40 | 2,61 | 2,77 | 3,42 | - | 1,59 | 2,02 | 2,20 | 2,70 | 2,96 | 3,13 | 3,28 | 3,93 | ||
60 | - | - | 1,70 | 1,84 | 2,35 | 2,52 | 2,76 | 2,92 | 3,45 | - | - | 2,13 | 3,31 | 2,86 | 3,13 | 3,33 | 3,49 | 4,21 | ||
100 | - | - | - | - | 2,46 | 2,64 | 2,90 | 3,07 | 3,80 | - | - | - | - | 3,02 | 3,30 | 3,53 | 3,70 | 4,50 | ||
120 | - | - | - | - | - | 2,79 | 3,09 | 3,25 | 4,19 | - | - | - | - | - | 3,52 | 3,78 | 3,95 | 4,82 | ||
1 - 5, 7 | 10 | 0,96 | 1,03 | 1,07 | - | - | - | - | - | - | 0,97 | 1,03 | 1,28 | - | - | - | - | - | - | |
20 | 0,97 | 1,05 | 1,09 | 1,14 | 1,35 | - | - | - | - | 0,99 | 1,05 | 1,33 | 1,39 | 1,71 | - | - | - | - | ||
30 | 1,00 | 1,07 | 1,12 | 1,14 | 1,40 | 1,45 | 1,63 | - | - | 1,02 | 1,03 | 1,39 | 1,45 | 1,79 | 1,93 | 2,04 | - | - | ||
40 | - | 1,10 | 1,16 | 1,17 | 1,46 | 1,50 | 1,63 | 1,64 | 1,99 | - | 1,11 | 1,44 | 1,51 | 1,87 | 2,02 | 2,14 | 2,17 | 2,70 | ||
60 | - | 1,17 | 1,21 | 1,24 | 1,59 | 1,64 | 1,79 | 1,83 | 2,44 | - | 1,18 | 1,58 | 1,64 | 2,05 | 2,23 | 2,39 | 2,42 | 3,03 | ||
80 | - | - | 1,26 | 1,28 | 1,70 | 1,76 | 1,94 | 1,98 | 2,47 | - | - | 1,69 | 1,75 | 2,21 | 2,40 | 2,59 | 2,63 | 3,31 | ||
100 | - | - | - | - | 1,81 | 1,88 | 2,08 | 2,13 | 2,82 | - | - | - | - | 2,37 | 2,57 | 2,79 | 2,84 | 3,60 | ||
120 | - | - | - | - | - | 2,03 | 2,27 | 2,31 | 3,21 | - | - | - | - | - | 2,79 | 3,04 | 3,09 | 3,92 | ||
8 | Форма | I | 0,36 | 0,38 | 0,40 | 0,40 | 0,41 | 0,42 | 0,43 | 0,44 | 0,44 | - | - | - | - | - | - | - | - | - |
II - IV | - | - | - | - | - | - | - | - | - | 0,39 | 0,42 | 0,43 | 0,45 | 0,46 | 0,46 | 0,47 | 0,48 | 0,49 | ||
ГОСТы 10336-63, 10339-63, 10341-63, 10340-63 | Токарные станки | ||||||||||
Карта 7, лист 1 | |||||||||||
Наименование переходов | 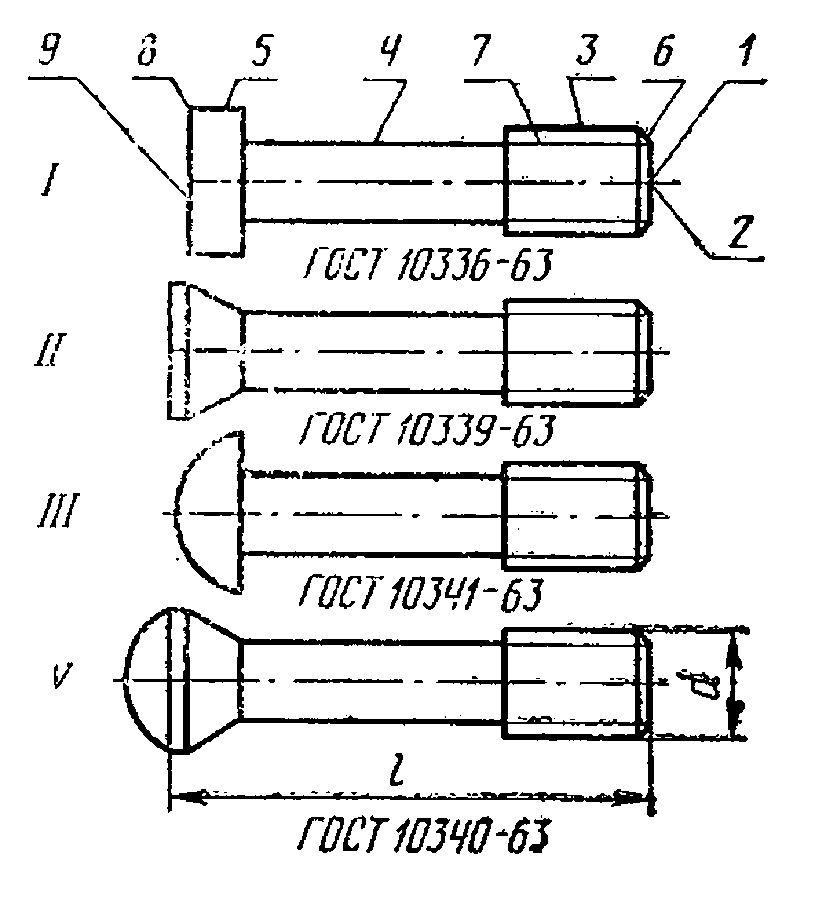 | ||||||||||
I | |||||||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под резьбу 4. Обточка стержня 5. Обточка головки 6. Снятие фаски 7. Нарезание резьбы 8. Отрезка | |||||||||||
II | |||||||||||
9. Подрезка торца или обточка сферы | |||||||||||
Переходы | Длина винта l в мм до | Форма головки винта | |||||||||
цилиндрическая I | потайная, полупотайная и полукруглая II - III - IV | ||||||||||
Диаметр резьбы d в мм до | |||||||||||
4 | 6 | 8 | 10 | 12 | 4 | 6 | 8 | 10 | 12 | ||
Штучное время в мин. | |||||||||||
1 - 9 | 10 | 2,04 | - | - | - | - | 2,22 | - | - | - | - |
20 | 2,18 | 2,32 | - | - | - | 2,25 | 2,70 | - | - | - | |
30 | 2,21 | 2,35 | 2,56 | 3,04 | - | 2,28 | 2,76 | 2,98 | 3,60 | - | |
40 | 2,23 | 2,38 | 2,60 | 3,10 | 3,33 | 2,31 | 2,82 | 3,05 | 3,70 | 3,95 | |
60 | 2,31 | 2,45 | 2,67 | 3,24 | 3,50 | 2,37 | 2,96 | 3,19 | 3,90 | 4,16 | |
80 | - | 2,50 | 2,72 | 3,36 | 3,63 | - | 3,09 | 3,30 | 3,06 | 4,35 | |
100 | - | - | 2,80 | 3,50 | 3,76 | - | - | 3,40 | 4,24 | 4,55 | |
1 - 8 | 10 | 1,62 | - | - | - | - | 1,76 | - | - | - | |
20 | 1,76 | 1,88 | - | - | - | 1,79 | 2,21 | - | - | - | |
30 | 1,79 | 1,91 | 2,10 | 2,57 | - | 1,82 | 2,27 | 2,47 | 3,07 | - | |
40 | 1,81 | 1,94 | 2,14 | 2,63 | 2,85 | 1,85 | 2,33 | 2,54 | 3,17 | 3,41 | |
ОБРАБОТКА ВИНТОВ ГОСТы 10336-63, 10339-63, 10341-63, 10340-63 | Токарные станки | |||||||||||
Карта 7, лист 2 | ||||||||||||
Переходы | Длина винта l в мм до | Форма головки винта | ||||||||||
цилиндрическая I | потайная, полупотайная и полукруглая II - III - IV | |||||||||||
Диаметр резьбы d в мм до | ||||||||||||
4 | 6 | 8 | 10 | 12 | 4 | 6 | 8 | 10 | 12 | |||
Штучное время в мин. | ||||||||||||
1 - 8 | 60 | 1,89 | 2,01 | 2,21 | 2,77 | 3,02 | 1,91 | 2,47 | 2,68 | 3,37 | 3,62 | |
80 | - | 2,06 | 2,26 | 2,89 | 3,15 | - | 2,60 | 2,79 | 3,53 | 3,81 | ||
100 | - | - | 2,34 | 3,03 | 3,28 | - | - | 2,89 | 3,71 | 4,01 | ||
1 - 6,8 | 10 | 1,21 | - | - | - | - | 1,35 | - | - | - | - | |
20 | 1,35 | 1,44 | - | - | - | 1,38 | 1,77 | - | - | - | ||
30 | 1,38 | 1,47 | 1,54 | 1,92 | - | 1,41 | 1,83 | 1,91 | 2,42 | - | ||
40 | 1,40 | 1,50 | 1,58 | 1,98 | 2,09 | 1,44 | 1,89 | 1,98 | 2,52 | 2,65 | ||
60 | 1,48 | 1,57 | 1,65 | 2,12 | 2,26 | 1,50 | 2,03 | 2,12 | 2,72 | 2,86 | ||
80 | - | 1,62 | 1,70 | 2,24 | 2,39 | - | 2,16 | 2,23 | 2,88 | 3,05 | ||
100 | - | - | 1,78 | 2,38 | 2,52 | - | - | 2,33 | 3,06 | 3,25 | ||
9 | Форма | I | 0,42 | 0,44 | 0,46 | 0,47 | 0,48 | - | - | - | - | - |
II - IV | - | - | - | - | - | 0,46 | 0,49 | 0,51 | 0,53 | 0,54 | ||
ГОСТы 10336-63, 10339-63, 10341-63, 10340-63 | Токарно-револьверные станки | ||||||||||
Карта 8, лист 1 | |||||||||||
Наименование переходов | 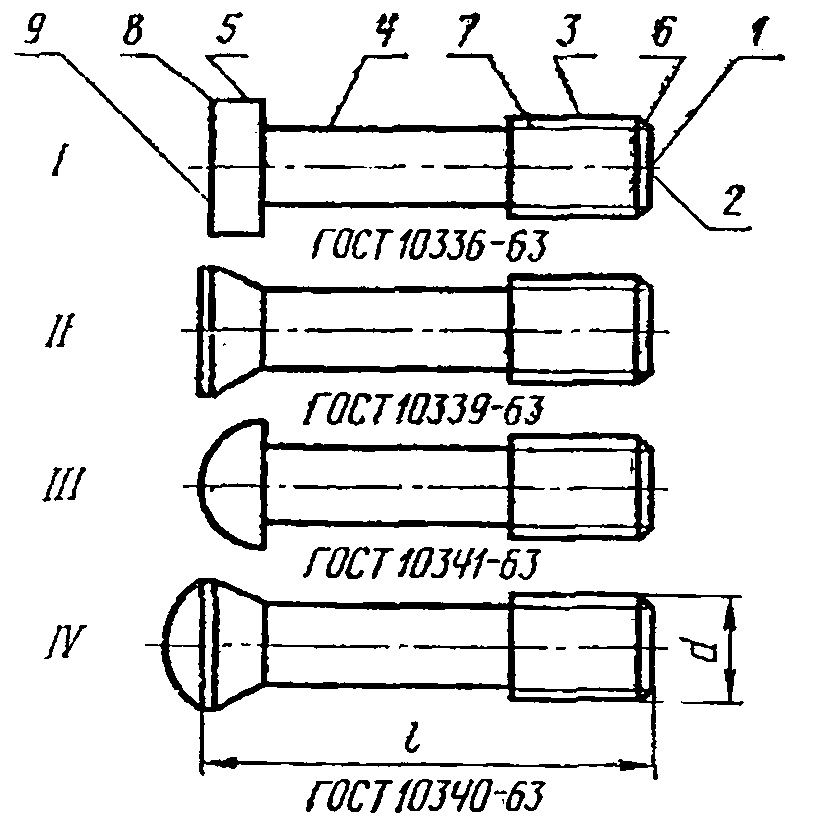 | ||||||||||
I | |||||||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под резьбу 4. Обточка стержня 5. Обточка головки 6. Снятие фаски 7. Нарезание резьбы 8. Отрезка | |||||||||||
II | |||||||||||
9. Подрезка торца или обточка сферы | |||||||||||
Переходы | Длина винта l в мм до | Форма головки винта | |||||||||
цилиндрическая I | потайная, полупотайная и полукруглая II - III - IV | ||||||||||
Диаметр резьбы d в мм до | |||||||||||
4 | 6 | 8 | 10 | 12 | 4 | 6 | 8 | 10 | 12 | ||
Штучное время в мин. | |||||||||||
1 - 9 | 10 | 2,00 | - | - | - | - | 2,14 | - | - | - | - |
20 | 2,02 | 2,12 | - | - | - | 2,16 | 2,53 | - | - | - | |
30 | 2,04 | 2,16 | 2,31 | 2,70 | - | 2,20 | 2,60 | 2,83 | 3,33 | - | |
40 | 2,08 | 2,20 | 2,34 | 2,77 | 2,94 | 2,23 | 2,66 | 2,90 | 3,42 | 3,53 | |
60 | 2,16 | 2,26 | 2,42 | 2,91 | 3,10 | 2,31 | 2,82 | 3,04 | 3,63 | 3,76 | |
80 | - | 2,31 | 2,46 | 3,04 | 3,23 | - | 2,94 | 3,17 | 3,82 | 3,95 | |
100 | - | - | 2,52 | 3,16 | 3,36 | - | - | 3,20 | 4,00 | 4,24 | |
ОБРАБОТКА ВИНТОВ ГОСТы 10336-63, 10339-63, 10341-63, 10340-63 | Токарно-револьверные станки | |||||||||||
Карта 8, лист 2 | ||||||||||||
Переходы | Длина винта l в мм до | Форма головки винта | ||||||||||
цилиндрическая I | потайная, полупотайная и полукруглая II - III - IV | |||||||||||
Диаметр резьбы d в мм до | ||||||||||||
4 | 6 | 8 | 10 | 12 | 4 | 6 | 8 | 10 | 12 | |||
Штучное время в мин. | ||||||||||||
1 - 8 | 10 | 1,62 | - | - | - | - | 1,72 | - | - | - | - | |
20 | 1,64 | 1,72 | - | - | - | 1,74 | 2,10 | - | - | - | ||
30 | 1,66 | 1,76 | 1,91 | 2,29 | - | 1,78 | 2,17 | 2,38 | 2,87 | - | ||
40 | 1,70 | 1,80 | 1,94 | 2,36 | 2,52 | 1,81 | 2,23 | 2,45 | 2,96 | 3,07 | ||
60 | 1,78 | 1,86 | 2,02 | 2,50 | 2,68 | 1,89 | 2,39 | 2,52 | 3,17 | 3,30 | ||
80 | - | 1,91 | 2,06 | 2,63 | 2,81 | - | 2,51 | 2,72 | 3,36 | 3,49 | ||
100 | - | - | 2,12 | 2,75 | 2,94 | - | - | 2,75 | 3,54 | 3,78 | ||
1 - 6, 8 | 10 | 1,19 | - | - | - | - | 1,29 | - | - | - | - | |
20 | 1,21 | 1,26 | - | - | - | 1,31 | 1,64 | - | - | - | ||
30 | 1,23 | 1,30 | 1,33 | 1,67 | - | 1,35 | 1,71 | 1,80 | 2,25 | - | ||
40 | 1,27 | 1,34 | 1,36 | 1,74 | 1,79 | 1,38 | 1,77 | 1,87 | 2,34 | 2,34 | ||
60 | 1,35 | 1,40 | 1,44 | 1,88 | 1,95 | 1,46 | 1,93 | 2,01 | 2,55 | 2,57 | ||
80 | - | 1,45 | 1,48 | 2,01 | 2,08 | - | 2,05 | 2,14 | 2,74 | 2,76 | ||
100 | - | - | 1,54 | 2,13 | 2,21 | - | - | 2,17 | 2,92 | 3,05 | ||
9 | Форма | I | 0,38 | 0,40 | 0,40 | 0,41 | 0,42 | - | - | - | - | - |
II - IV | - | - | - | - | - | 0,42 | 0,43 | 0,45 | 0,46 | 0,46 | ||
ГОСТ 10338-63 | Токарные станки | ||||||
Карта 9 | |||||||
Наименование переходов | 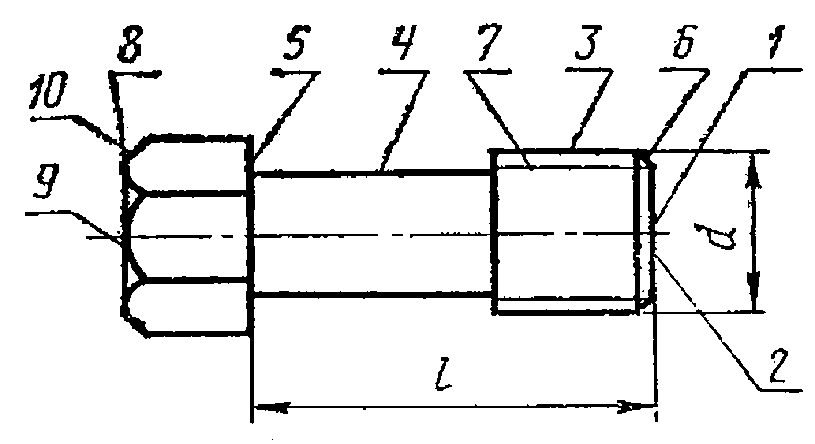 | ||||||
I | |||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под резьбу 4. Обточка стержня 5. Подрезка торца головки 6. Снятие фаски 7. Нарезание резьбы 8. Отрезка | |||||||
II | |||||||
9. Подрезка торца 10. Снятие фаски | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
6 | 8 | 10 | 12 | 16 | 20 | ||
Штучное время в мин. | |||||||
1 - 10 | 20 | 2,36 | - | - | - | - | - |
40 | 3,03 | 3,17 | 3,36 | 3,56 | - | - | |
60 | 3,20 | 3,33 | 3,52 | 3,73 | 4,24 | 4,65 | |
80 | 3,37 | 3,51 | 3,75 | 3,94 | 4,47 | 4,87 | |
100 | - | 3,67 | 3,85 | 4,11 | 4,68 | 5,09 | |
1 - 8 | 20 | 2,23 | - | - | - | - | - |
40 | 2,40 | 2,50 | 2,67 | 2,84 | - | - | |
60 | 2,57 | 2,66 | 2,83 | 3,01 | 3,50 | 3,85 | |
80 | 2,74 | 2,84 | 3,06 | 3,22 | 3,73 | 4,07 | |
100 | - | 3,00 | 3,16 | 3,39 | 3,94 | 4,29 | |
1 - 6, 8 | 20 | 1,79 | - | - | - | - | - |
40 | 1,96 | 1,96 | 2,02 | 2,08 | - | - | |
60 | 2,13 | 2,13 | 2,18 | 2,25 | 2,68 | 2,87 | |
80 | 2,30 | 2,30 | 2,41 | 2,46 | 2,91 | 3,09 | |
100 | - | 2,44 | 2,51 | 2,63 | 3,12 | 3,31 | |
9 - 10 | - | 0,63 | 0,67 | 0,69 | 0,72 | 0,74 | 0,80 |
ГОСТ 10338-63 | Токарно-револьверные станки | ||||||
Карта 10 | |||||||
Наименование переходов | 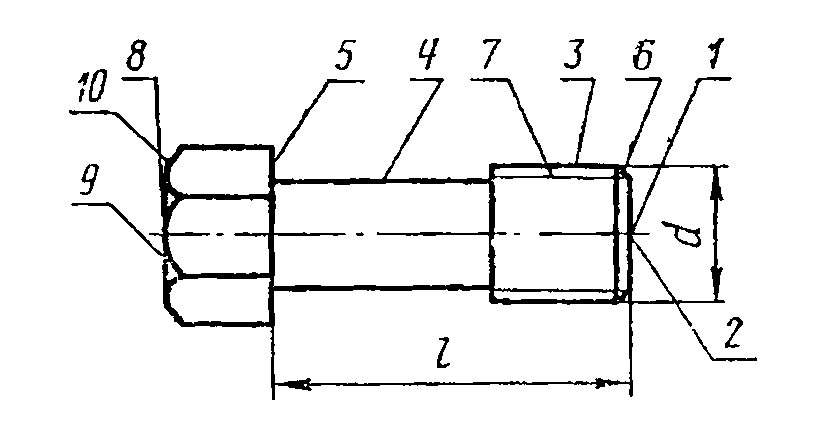 | ||||||
I | |||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под резьбу 4. Обточка стержня 5. Подрезка торца головки 6. Снятие фаски 7. Нарезание резьбы 8. Отрезка | |||||||
II | |||||||
9. Подрезка торца 10. Снятие фаски | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
6 | 8 | 10 | 12 | 16 | 20 | ||
Штучное время в мин. | |||||||
1 - 10 | 20 | 2,60 | - | - | - | - | - |
40 | 2,76 | 2,86 | 2,98 | 3,12 | - | - | |
60 | 2,91 | 3,04 | 3,16 | 3,31 | 3,69 | 3,95 | |
80 | 3,10 | 3,90 | 3,32 | 3,49 | 3,89 | 4,17 | |
100 | - | 3,36 | 3,46 | 3,65 | 4,11 | 3,39 | |
1 - 8 | 20 | 1,99 | - | - | - | - | - |
40 | 2,15 | 2,23 | 2,34 | 2,46 | - | - | |
60 | 2,33 | 2,41 | 2,52 | 2,65 | 3,02 | 3,26 | |
80 | 2,49 | 2,57 | 2,68 | 2,83 | 3,22 | 3,48 | |
100 | - | 2,73 | 2,84 | 2,99 | 3,44 | 8,70 | |
1 - 6,8 | 20 | 1,53 | - | - | - | - | - |
40 | 1,69 | 1,69 | 1,72 | 1,73 | - | - | |
60 | 1,87 | 1,87 | 1,90 | 1,92 | 2,28 | 2,36 | |
80 | 2,03 | 2,03 | 2,06 | 2,10 | 2,48 | 2,58 | |
100 | - | 2,15 | 2,22 | 2,26 | 2,70 | 2,80 | |
9 - 10 | - | 0,61 | 0,63 | 0,64 | 0,66 | 0,67 | 0,69 |
ГОСТ 1488-64 | Токарные станки | ||||||
Карта 11 | |||||||
Наименование переходов | 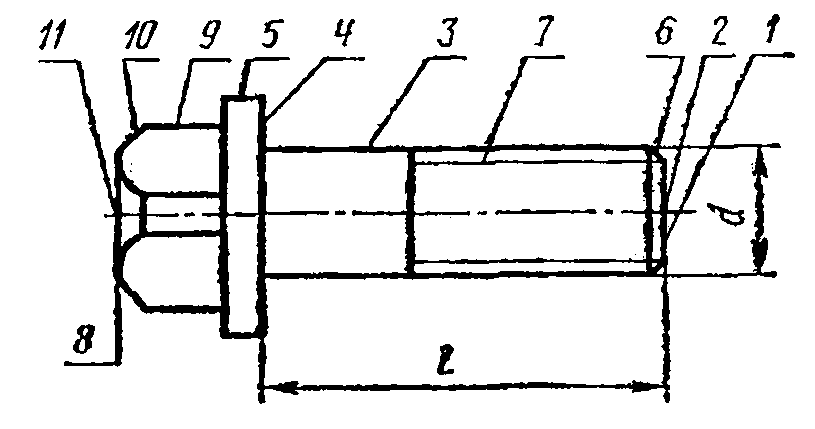 | ||||||
I | |||||||
1. Подрезка торца 2. Центровка торца 3. Обточка над резьбу 4. Подрезка торца головки 5. Обточка буртика 6. Снятие фаски 7. Нарезание резьбы 8. Отрезка | |||||||
II | |||||||
9. Обточка головки 10. Снятие фаски 11. Подрезка торца | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
6 | 8 | 10 | 12 | 16 | 20 | ||
Штучное время в мин. | |||||||
1 - 11 | 20 | 2,85 | 3,05 | 3,19 | 3,60 | - | - |
40 | 2,96 | 3,16 | 3,30 | 3,71 | 4,04 | - | |
60 | 3,07 | 3,30 | 3,43 | 3,86 | 4,22 | 4,70 | |
80 | - | - | 3,55 | 3,98 | 4,36 | 4,85 | |
100 | - | - | - | - | 4,52 | 5,00 | |
120 | - | - | - | - | - | 5,22 | |
1 - 8 | 20 | 2,06 | 2,25 | 2,38 | 2,77 | - | - |
40 | 2,17 | 2,36 | 2,49 | 2,88 | 3,14 | - | |
60 | 2,28 | 2,50 | 2,62 | 3,03 | 3,32 | 3,70 | |
80 | - | - | 2,74 | 3,15 | 3,46 | 3,85 | |
100 | - | - | - | - | 3,62 | 4,00 | |
120 | - | - | - | - | - | 4,22 | |
1 - 6, 8 | 20 | 1,60 | 1,67 | 1,70 | 1,97 | - | - |
40 | 1,71 | 1,77 | 1,80 | 2,09 | 2,29 | - | |
60 | 1,81 | 1,91 | 1,94 | 2,23 | 2,46 | 2,66 | |
80 | - | - | 2,06 | 2,36 | 2,60 | 2,82 | |
100 | - | - | - | - | 2,75 | 3,00 | |
120 | - | - | - | - | - | 3,18 | |
9 - 11 | - | 0,79 | 0,80 | 0,81 | 0,82 | 0,90 | 1,00 |
ГОСТ 1488-64 | Токарно-револьверные станки | ||||||
Карта 12 | |||||||
Наименование переходов | 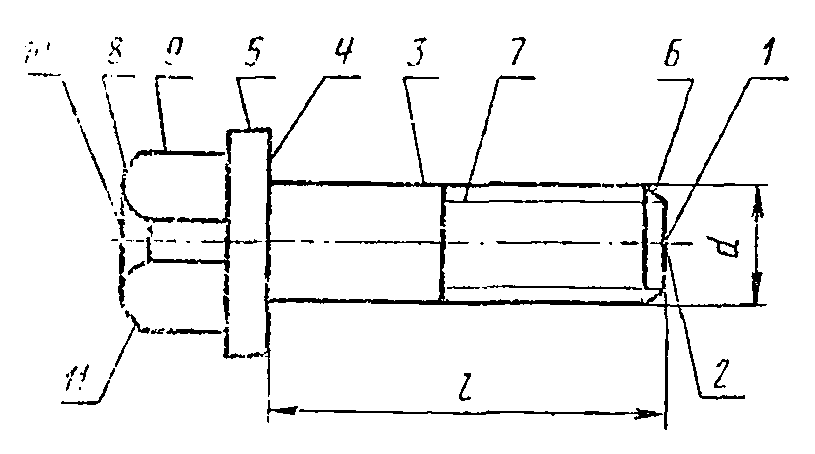 | ||||||
I | |||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под резьбу 4. Подрезка торца головки 5. Обточка буртика 6. Снятие фаски 7. Нарезание резьбы 8. Отрезка | |||||||
II | |||||||
9. Обточка головки 10. Снятие фаски 11. Подрезка торца | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
6 | 8 | 10 | 12 | 16 | 20 | ||
Штучное время в мин. | |||||||
1 - 11 | 20 | 2,60 | 2,78 | 2,85 | 3,21 | - | - |
40 | 2,71 | 2,89 | 2,96 | 3,31 | 3,58 | - | |
60 | 2,85 | 3,03 | 3,10 | 3,45 | 3,77 | 4,12 | |
80 | - | - | 3,21 | 3,59 | 3,93 | 4,22 | |
100 | - | - | - | - | 4,06 | 4,42 | |
120 | - | - | - | - | - | 4,62 | |
1 - 8 | 20 | 1,87 | 2,04 | 2,10 | 2,44 | - | - |
40 | 1,98 | 2,15 | 2,21 | 2,54 | 2,75 | - | |
60 | 2,12 | 2,29 | 2,35 | 2,68 | 2,94 | 3,20 | |
80 | - | - | 2,46 | 2,82 | 3,10 | 3,35 | |
100 | - | - | - | - | 3,23 | 3,50 | |
120 | - | - | - | - | - | 3,70 | |
1 - 6, 8 | 20 | 1,39 | 1,44 | 1,45 | 1,67 | - | - |
40 | 1,50 | 1,56 | 1,56 | 1,78 | 1,98 | - | |
60 | 1,64 | 1,68 | 1,70 | 1,92 | 2,16 | 2,25 | |
80 | - | - | 1,81 | 2,04 | 2,31 | 2,40 | |
100 | - | - | - | - | 2,45 | 2,55 | |
120 | - | - | - | - | - | 2,75 | |
9 - 11 | - | 0,73 | 0,74 | 0,75 | 0,77 | 0,83 | 0,92 |
ГОСТы 10975-64, 10976-64, 10977-64 | Токарные станки | ||||||
Карта 13 | |||||||
Наименование переходов | 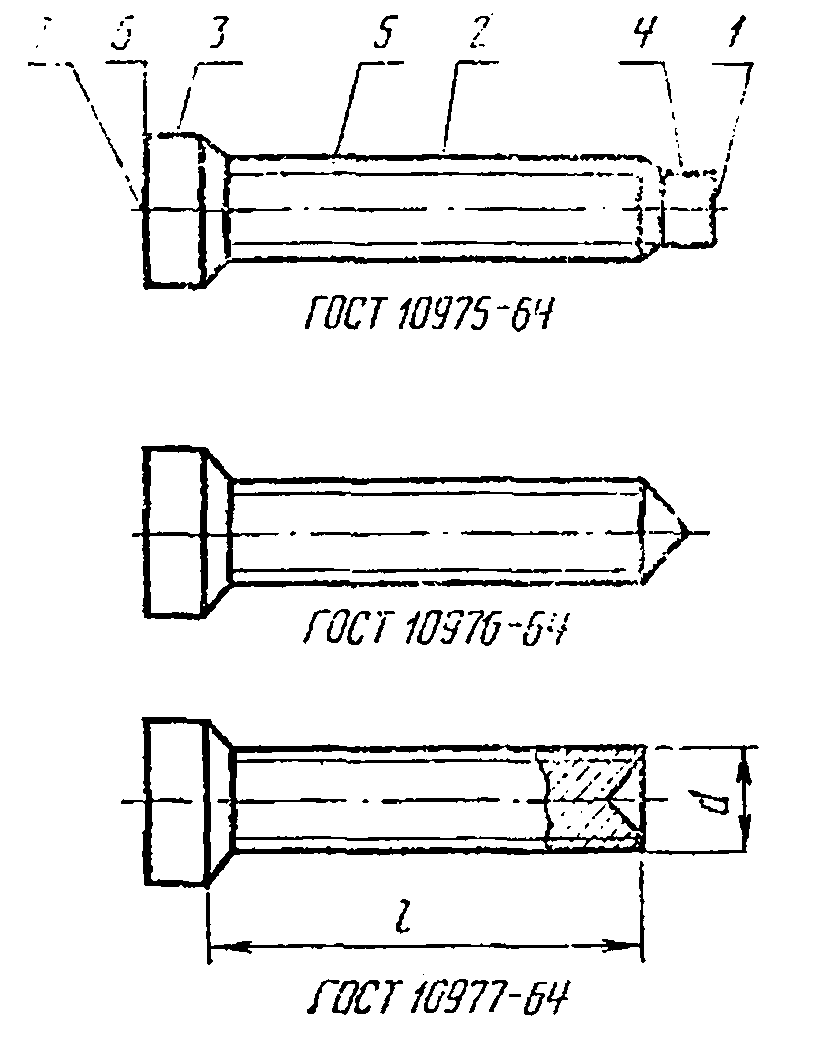 | ||||||
I | |||||||
1. Подрезка торца 2. Обточка под резьбу 3. Обточка головки 4. Обточка нажимного конца или засверловка торца 5. Нарезание резьбы 6. Отрезка | |||||||
II | |||||||
7. Подрезка торца | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
2 | 4 | 6 | 8 | 10 | 12 | ||
Штучное время в мин. | |||||||
1 - 7 | 5 | 1,78 | 1,95 | - | - | - | - |
10 | 1,85 | 2,03 | 2,14 | 2,24 | 2,56 | 2,63 | |
15 | - | - | 2,22 | 2,32 | 2,65 | 2,74 | |
20 | - | - | 2,33 | 2,41 | 2,77 | 2,85 | |
25 | - | - | - | - | 2,89 | 2,97 | |
1 - 6 | 5 | 1,36 | 1,50 | - | - | - | - |
10 | 1,44 | 1,58 | 1,68 | 1,76 | 2,07 | 2,13 | |
15 | - | - | 1,75 | 1,84 | 2,16 | 2,24 | |
20 | - | - | 1,87 | 1,93 | 2,28 | 2,35 | |
25 | - | - | - | - | 2,40 | 2,47 | |
1 - 4, 6 | 5 | 1,07 | 1,19 | - | - | - | - |
10 | 1,07 | 1,19 | 1,28 | 1,35 | 1,60 | 1,66 | |
15 | - | - | 1,29 | 1,35 | 1,62 | 1,68 | |
20 | - | - | 1,30 | 1,36 | 1,65 | 1,71 | |
25 | - | - | - | - | 1,68 | 1,75 | |
7 | - | 0,41 | 0,45 | 0,46 | 0,48 | 0,49 | 0,50 |
ГОСТы 10975-64, 10976-64, 10977-64 | Токарно-револьверные станки | ||||||
Карта 14 | |||||||
Наименование переходов | 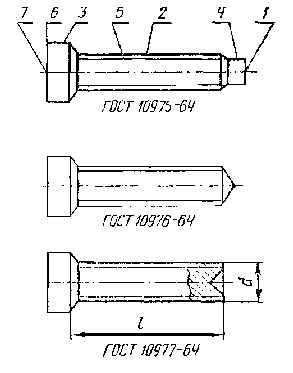 | ||||||
I | |||||||
1. Подрезка торца 2. Обточка под резьбу 3. Обточка головки 4. Обточка нажимного конца или засверловка торца 5. Нарезание резьбы 6. Отрезка | |||||||
II | |||||||
7. Подрезка торца | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
2 | 4 | 6 | 8 | 10 | 12 | ||
Штучное время в мин. | |||||||
1 - 7 | 5 | 1,67 | 1,81 | - | - | - | - |
10 | 1,74 | 1,89 | 1,94 | 2,00 | 2,23 | 2,31 | |
15 | - | - | 2,03 | 2,10 | 2,31 | 2,40 | |
20 | - | - | 2,13 | 2,19 | 2,45 | 2,52 | |
25 | - | - | - | - | 2,57 | 2,62 | |
1 - 6 | 5 | 1,29 | 1,40 | - | - | - | - |
10 | 1,36 | 1,48 | 1,52 | 1,56 | 1,78 | 1,85 | |
15 | - | - | 1,61 | 1,66 | 1,89 | 1,94 | |
20 | - | - | 1,71 | 1,75 | 2,00 | 2,06 | |
25 | - | - | - | - | 2,12 | 2,17 | |
1 - 4, 6 | 5 | 0,98 | 1,05 | - | - | - | - |
10 | 0,98 | 1,05 | 1,10 | 1,13 | 1,34 | 1,40 | |
15 | - | - | 1,11 | 1,15 | 1,37 | 1,42 | |
20 | - | - | 1,13 | 1,16 | 1,40 | 1,46 | |
25 | - | - | - | - | 1,43 | 1,50 | |
7 | - | 0,38 | 0,41 | 0,42 | 0,44 | 0,45 | 0,46 |
ГОСТы 1476-64, 1477-64, 1478-64, 1479-64, 11073-64 | Токарные станки | ||||||
Карта 15, лист 1 | |||||||
Наименование переходов | 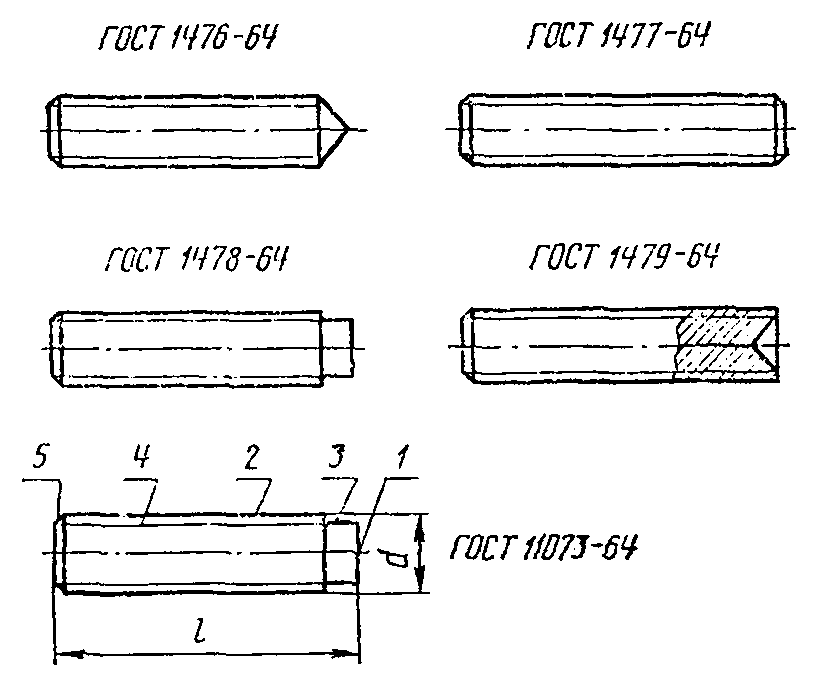 | ||||||
I | |||||||
1. Подрезка торца 2. Обточка под резьбу 3. Обточка нажимного конца или засверловка торца 4. Нарезание резьбы 5. Отрезка | |||||||
II | |||||||
6. Подрезка торца 7. Снятие фаски | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
2 | 4 | 6 | 8 | 10 | 12 | ||
Штучное время в мин. | |||||||
1 - 7 | 5 | 1,84 | 2,00 | - | - | - | - |
10 | 1,91 | 2,10 | 2,18 | 2,28 | 2,39 | 2,45 | |
15 | 2,00 | 2,17 | 2,26 | 2,36 | 2,47 | 2,55 | |
20 | - | 2,28 | 2,37 | 2,45 | 2,59 | 2,64 | |
25 | - | - | 2,46 | 2,56 | 2,69 | 2,74 | |
30 | - | - | 2,56 | 2,64 | 2,77 | 2,83 | |
40 | - | - | - | 2,82 | 2,95 | 3,01 | |
50 | - | - | - | - | 3,13 | 3,20 | |
1 - 5 | 5 | 1,43 | 1,55 | - | - | - | - |
10 | 1,50 | 1,64 | 1,72 | 1,80 | 1,90 | 1,95 | |
15 | 1,58 | 1,72 | 1,80 | 1,88 | 1,98 | 2,05 | |
20 | - | 1,83 | 1,91 | 1,97 | 2,10 | 2,14 | |
25 | - | - | 2,00 | 2,08 | 2,20 | 2,24 | |
30 | - | - | 2,10 | 2,16 | 2,28 | 2,33 | |
40 | - | - | - | 2,34 | 2,46 | 2,51 | |
50 | - | - | - | - | - | 2,70 | |
ОБРАБОТКА УСТАНОВОЧНЫХ ВИНТОВ ГОСТы 1476-64, 1477-64, 1478-64, 1479-64, 11073-64 | Токарные станки | ||||||
Карта 15, лист 2 | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
2 | 4 | 6 | 8 | 10 | 12 | ||
Штучное время в мин. | |||||||
1 - 3, 5 | 5 | 0,94 | 1,04 | - | - | - | - |
10 | 0,94 | 1,04 | 1,12 | 1,19 | 1,23 | 1,28 | |
15 | 0,94 | 1,05 | 1,12 | 1,19 | 1,23 | 1,28 | |
20 | - | 1,05 | 1,12 | 1,19 | 1,23 | 1,28 | |
25 | - | - | 1,12 | 1,19 | 1,23 | 1,28 | |
30 | - | - | 1,12 | 1,19 | 1,23 | 1,28 | |
40 | - | - | - | 1,19 | 1,23 | 1,28 | |
50 | - | - | - | - | 1,23 | 1,28 | |
6, 7 | - | 0,41 | 0,45 | 0,46 | 0,48 | 0,49 | 0,50 |
ГОСТы 1476-64, 1477-64, 1478-64, 1479-64, 11073-64 | Токарно-револьверные станки | ||||||
Карта 16, лист 1 | |||||||
Наименование переходов | 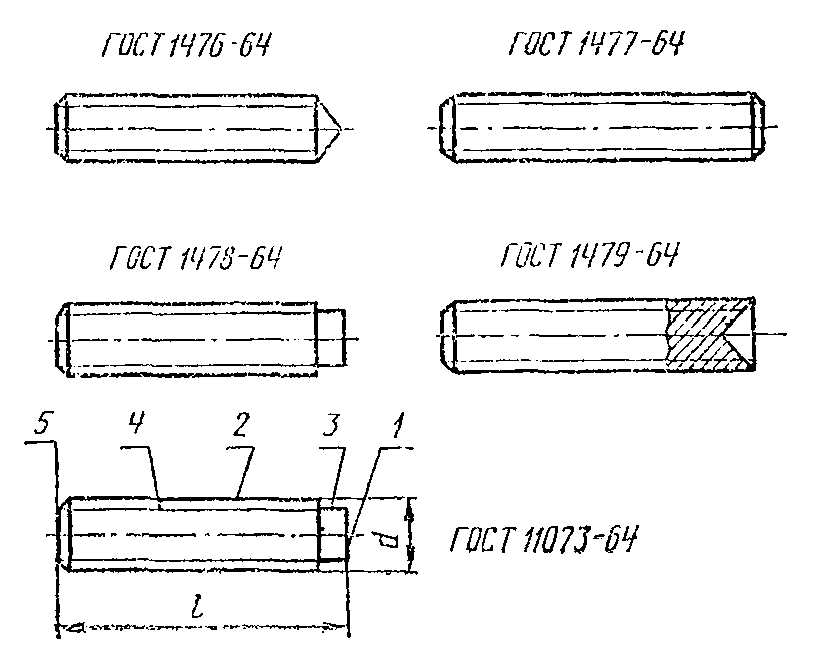 | ||||||
I | |||||||
1. Подрезка торца 2. Обточка под резьбу 3. Обточка нажимного конца или засверловка торца 4. Нарезание резьбы 5. Отрезка | |||||||
II | |||||||
6. Подрезка торца 7. Снятие фаски | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
2 | 4 | 6 | 8 | 10 | 12 | ||
Штучное время в мин. | |||||||
1 - 7 | 5 | 1,80 | 1,94 | - | - | - | - |
10 | 1,88 | 2,03 | 2,08 | 2,14 | 2,18 | 2,23 | |
15 | 1,96 | 2,12 | 2,15 | 2,22 | 2,26 | 2,32 | |
20 | - | 2,21 | 2,26 | 2,32 | 2,36 | 2,41 | |
25 | - | - | 2,36 | 2,42 | 2,47 | 2,52 | |
30 | - | - | 2,44 | 2,52 | 2,55 | 2,60 | |
40 | - | - | - | 2,70 | 2,74 | 2,79 | |
50 | - | - | - | - | 2,92 | 2,98 | |
1 - 5 | 5 | 1,42 | 1,53 | - | - | - | - |
10 | 1,50 | 1,62 | 1,66 | 1,70 | 1,73 | 1,77 | |
15 | 1,58 | 1,71 | 1,73 | 1,78 | 1,81 | 1,86 | |
20 | - | 1,80 | 1,84 | 1,88 | 1,91 | 1,95 | |
25 | - | - | 1,94 | 1,98 | 2,02 | 2,06 | |
30 | - | - | 2,02 | 2,08 | 2,10 | 2,14 | |
40 | - | - | - | 2,26 | 2,29 | 2,33 | |
50 | - | - | - | - | 2,47 | 2,52 | |
ОБРАБОТКА УСТАНОВОЧНЫХ ВИНТОВ ГОСТы 1476-64, 1477-64, 1478-64, 1479-64, 11073-64 | Токарно-револьверные станки | ||||||
Карта 16, лист 2 | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
2 | 4 | 6 | 8 | 10 | 12 | ||
Штучное время в мин. | |||||||
1, 3 - 5 | 5 | 0,96 | 1,02 | - | - | - | 1,15 |
10 | 0,96 | 1,02 | 1,05 | 1,09 | 1,11 | 1,15 | |
15 | 0,96 | 1,02 | 1,05 | 1,09 | 1,11 | 1,15 | |
20 | - | 1,02 | 1,05 | 1,09 | 1,11 | 1,15 | |
25 | - | - | 1,05 | 1,09 | 1,11 | 1,15 | |
30 | - | - | 1,05 | 1,09 | 1,11 | 1,15 | |
40 | - | - | - | 1,09 | 1,11 | 1,15 | |
50 | - | - | - | - | 1,11 | 1,15 | |
6 - 7 | - | 0,38 | 0,41 | 0,42 | 0,44 | 0,45 | 0,46 |
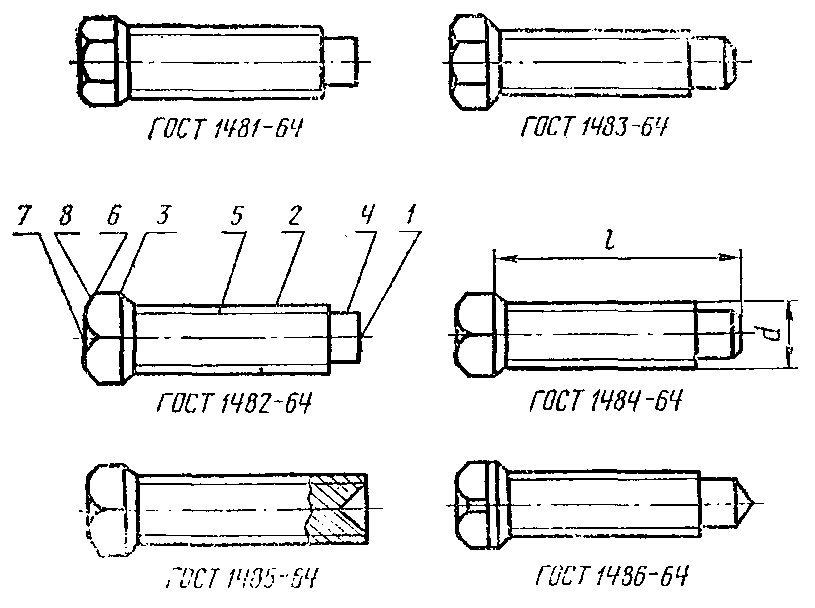
ГОСТы 1481-64, 1482-64, 1483-64, 1484-64, 1485-64, 1486-64 | Токарные станки | ||||||
Карта 17, лист 1 | |||||||
Наименование переходов | |||||||
I | II | ||||||
1. Подрезка торца 2. Обточка под резьбу 3. Обточка нажимного конца или засверловка торца 4. Нарезание резьбы 5. Отрезка | 6. Подрезка торца 7. Снятие фаски | ||||||
 | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
6 | 8 | 10 | 12 | 16 | 20 | ||
Штучное время в мин. | |||||||
1 - 8 | 20 | 2,65 | 2,79 | 2,91 | 3,04 | - | - |
30 | 2,89 | 3,00 | 3,11 | 3,26 | 3,44 | - | |
40 | 3,11 | 3,21 | 3,35 | 3,47 | 3,67 | 3,92 | |
60 | - | - | 3,81 | 3,94 | 4,11 | 4,40 | |
80 | - | - | - | - | 4,59 | 4,86 | |
100 | - | - | - | - | - | 5,34 | |
ОБРАБОТКА УСТАНОВОЧНЫХ ВИНТОВ ГОСТы 1481-64, 1482-64, 1483-64, 1484-64, 1485-64, 1486-64 | Токарные станки | ||||||
Карта 17, лист 2 | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
6 | 8 | 10 | 12 | 16 | 20 | ||
Штучное время в мин. | |||||||
1 - 6 | 20 | 2,02 | 2,12 | 2,22 | 2,32 | - | - |
30 | 2,26 | 2,33 | 2,45 | 2,54 | 2,70 | - | |
40 | 2,48 | 2,54 | 2,66 | 2,75 | 2,93 | 3,12 | |
60 | - | - | 3,12 | 3,22 | 3,37 | 3,60 | |
80 | - | - | - | - | 3,85 | 4,06 | |
100 | - | - | - | - | - | 4,54 | |
1 - 4, 6 | 20 | 1,48 | 1,54 | 1,60 | 1,67 | - | - |
30 | 1,53 | 1,60 | 1,65 | 1,75 | 1,87 | - | |
40 | 1,58 | 1,65 | 1,70 | 1,80 | 1,94 | 2,12 | |
60 | - | - | 1,84 | 1,95 | 2,10 | 2,31 | |
80 | - | - | - | - | 2,26 | 2,46 | |
100 | - | - | - | - | - | 2,62 | |
7 - 8 | - | 0,63 | 0,67 | 0,69 | 0,72 | 0,74 | 0,80 |
ГОСТы 1481-64, 1482-64, 1483-64, 1484-64, 1485-64, 1486-64 | Токарно-револьверные станки | ||||||
Карта 18, лист 1 | |||||||
Наименование переходов | |||||||
I | II | ||||||
1. Подрезка торца 2. Обточка под резьбу 3. Обточка нажимного конца или засверловка торца 4. Нарезание резьбы 5. Отрезка | 6. Подрезка торца 7. Снятие фаски | ||||||
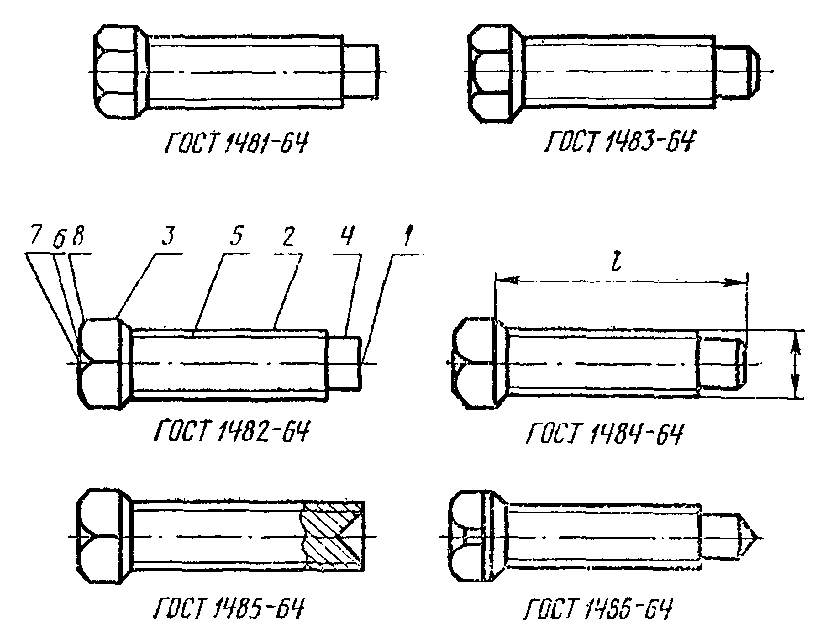 | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
6 | 8 | 10 | 12 | 16 | 20 | ||
Штучное время в мин. | |||||||
1 - 8 | 20 | 2,55 | 2,60 | 2,69 | 2,76 | - | - |
30 | 2,77 | 2,83 | 2,90 | 2,98 | 3,11 | - | |
40 | 2,99 | 3,05 | 3,12 | 3,20 | 3,33 | 3,49 | |
60 | - | - | 3,58 | 3,66 | 3,79 | 3,95 | |
80 | - | - | - | - | 4,25 | 4,36 | |
100 | - | - | - | - | - | 4,87 | |
ОБРАБОТКА УСТАНОВОЧНЫХ ВИНТОВ ГОСТы 1481-64, 1482-64, 1483-64, 1484-64, 1485-64, 1486-64 | Токарно-револьверные станки | ||||||
Карта 18, лист 2 | |||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | |||||
6 | 8 | 10 | 12 | 16 | 20 | ||
Штучное время в мин. | |||||||
1 - 6 | 20 | 1,94 | 1,97 | 2,05 | 2,10 | - | - |
30 | 2,16 | 2,20 | 2,26 | 2,32 | 2,44 | - | |
40 | 2,38 | 2,42 | 2,48 | 2,54 | 2,66 | 2,80 | |
60 | - | - | 2,94 | 3,00 | 3,12 | 3,26 | |
80 | - | - | - | - | 3,58 | 3,67 | |
100 | - | - | - | - | - | 4,18 | |
1 - 4, 6 | 20 | 1,36 | 1,38 | 1,45 | 1,50 | - | - |
30 | 1,42 | 1,45 | 1,50 | 1,55 | 1,70 | - | |
40 | 1,47 | 1,50 | 1,55 | 1,62 | 1,77 | 1,88 | |
60 | - | - | 1,70 | 1,76 | 1,93 | 2,04 | |
80 | - | - | - | - | 2,07 | 2,15 | |
100 | - | - | - | - | - | 2,35 | |
7 - 8 | - | 0,61 | 0,63 | 0,64 | 0,66 | 0,67 | 0,69 |
ГОСТы 11765-66, 11766-66 | Токарные станки | |||||||||||||||||
Карта 19, лист 1 | ||||||||||||||||||
Наименование переходов | 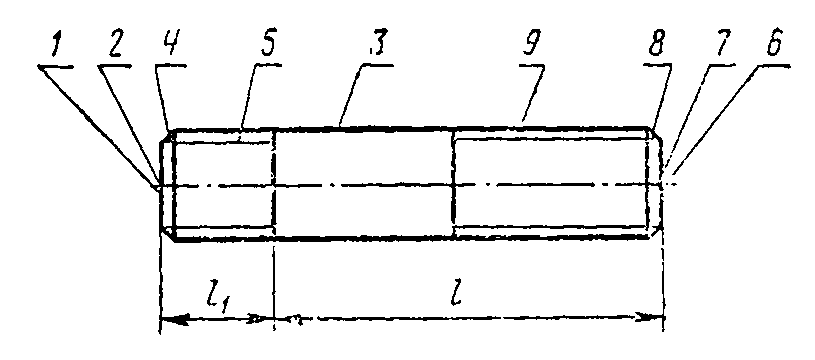 | |||||||||||||||||
I | II | |||||||||||||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под резьбу 4. Снятие фаски 5. Нарезание резьбы 6. Отрезка | 7. Подрезка торца 8. Снятие фаски 9. Нарезание резьбы | |||||||||||||||||
Переходы | Длина шпильки l (без резьбового ввинчиваемого конца l1) в мм до | Диаметр резьбы d в мм до | ||||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | |||||||||||
Длина резьбового ввинчиваемого конца l1 в мм до | ||||||||||||||||||
d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | |||
Штучное время в мин. | ||||||||||||||||||
1 - 9 | 20 | 2,20 | 2,28 | 2,52 | 2,62 | 2,71 | 2,81 | 2,95 | 3,15 | - | - | - | - | - | - | - | - | |
30 | 2,28 | 2,37 | 2,62 | 2,72 | 2,85 | 2,93 | 3,04 | 3,26 | 3,27 | 3,43 | - | - | - | - | - | - | ||
40 | 2,30 | 2,40 | 2,64 | 2,74 | 2,87 | 2,97 | 3,15 | 3,36 | 3,41 | 3,57 | 3,58 | 3,78 | 3,86 | 4,16 | - | - | ||
ОБРАБОТКА ШПИЛЕК С ОБТОЧКОЙ ПОД РЕЗЬБУ ГОСТы 11765-66, 11766-66 | Токарные станки | ||||||||||||||||
Карта 19, лист 2 | |||||||||||||||||
Переходы | Длина шпильки l (без резьбового ввинчиваемого конца l1) в мм до | Диаметр резьбы d в мм до | |||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||||||||||
Длина резьбового ввинчиваемого конца l1 в мм до | |||||||||||||||||
d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | ||
Штучное время в мин. | |||||||||||||||||
1 - 9 | 60 | 2,36 | 2,46 | 2,71 | 2,80 | 2,93 | 3,03 | 3,22 | 3,42 | 3,50 | 3,65 | 3,83 | 4,05 | 4,18 | 4,50 | 4,54 | 4,90 |
80 | 2,40 | 2,50 | 2,76 | 2,85 | 2,99 | 3,09 | 3,27 | 3,47 | 3,55 | 3,72 | 3,89 | 4,11 | 4,25 | 4,56 | 4,73 | 5,10 | |
100 | 2,44 | 2,54 | 2,80 | 2,90 | 3,03 | 3,13 | 3,30 | 3,52 | 3,61 | 3,77 | 3,95 | 4,17 | 4,43 | 4,74 | 4,81 | 5,17 | |
120 | 2,52 | 2,62 | 2,90 | 2,99 | 3,12 | 3,22 | 3,40 | 3,62 | 3,67 | 3,83 | 4,06 | 4,27 | 4,56 | 4,86 | 4,93 | 5,30 | |
160 | 2,60 | 2,70 | 2,99 | 3,03 | 3,22 | 3,31 | 3,56 | 3,76 | 3,82 | 3,98 | 4,21 | 4,41 | 4,72 | 5,02 | 5,08 | 5,44 | |
1 - 6 | 20 | 1,52 | 1,61 | 1,75 | 1,85 | 1,89 | 1,99 | 2,04 | 2,24 | - | - | - | - | - | - | - | - |
30 | 1,55 | 1,64 | 1,78 | 1,88 | 1,92 | 2,00 | 2,06 | 2,28 | 2,22 | 2,38 | - | - | - | - | - | - | |
40 | 1,57 | 1,66 | 1,80 | 1,90 | 1,94 | 2,04 | 2,09 | 2,30 | 2,24 | 2,40 | 2,38 | 2,58 | 2,60 | 2,90 | - | - | |
60 | 1,63 | 1,72 | 1,87 | 1,96 | 2,00 | 2,10 | 2,16 | 2,36 | 2,33 | 2,48 | 2,46 | 2,68 | 2,68 | 3,00 | 2,96 | 3,32 | |
80 | 1,67 | 1,76 | 1,92 | 2,01 | 2,06 | 2,16 | 2,20 | 2,42 | 2,38 | 2,55 | 2,52 | 2,74 | 2,75 | 3,06 | 3,02 | 3,39 | |
100 | 1,71 | 1,<...>1 | 1,96 | 2,06 | 2,10 | 2,20 | 2,24 | 2,46 | 2,44 | 2,60 | 2,58 | 2,80 | 2,93 | 3,24 | 3,10 | 3,46 | |
120 | 1,79 | 1,89 | 2,06 | 2,15 | 2,19 | 2,29 | 2,34 | 2,56 | 2,50 | 2,66 | 2,69 | 2,90 | 3,06 | 3,36 | 3,22 | 3,59 | |
ОБРАБОТКА ШПИЛЕК С ОБТОЧКОЙ ПОД РЕЗЬБУ ГОСТы 11765-66, 11766-66 | Токарные станки | ||||||||||||||||
Карта 19, лист 3 | |||||||||||||||||
Переходы | Длина шпильки l (без резьбового ввинчиваемого конца l1) в мм до | Диаметр резьбы d в мм до | |||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||||||||||
Длина резьбового ввинчиваемого конца l1 в мм до | |||||||||||||||||
d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | ||
Штучное время в мин. | |||||||||||||||||
1 - 6 | 160 | 1,87 | 1,98 | 2,15 | 2,24 | 2,29 | 2,38 | 2,44 | 2,64 | 2,60 | 2,76 | 2,82 | 3,02 | 3,18 | 3,48 | 3,36 | 3,72 |
7 - 8 | 20 | 0,67 | 0,67 | 0,77 | 0,77 | 0,82 | 0,82 | 0,91 | 0,91 | - | - | - | - | - | - | - | - |
30 | 0,73 | 0,73 | 0,84 | 0,84 | 0,93 | 0,93 | 0,98 | 0,93 | 1,05 | 1,05 | - | - | - | - | - | - | |
40 | 0,73 | 0,73 | 0,84 | 0,84 | 0,93 | 0,93 | 1,06 | 1,06 | 1,17 | 1,17 | 1,20 | 1,20 | 1,26 | 1,26 | - | - | |
60 | 0,73 | 0,73 | 0,34 | 0,84 | 0,93 | 0,93 | 1,06 | 1,06 | 1,17 | 1,17 | 1,37 | 1,37 | 1,50 | 1,50 | 1,58 | 1,58 | |
80 | 0,73 | 0,73 | 0,84 | 0,84 | 0,93 | 0,93 | 1,06 | 1,06 | 1,17 | 0,17 | 1,37 | 1,37 | 1,50 | 1,50 | 1,71 | 1,71 | |
100 | 0,73 | 0,73 | 0,84 | 0,84 | 0,93 | 0,93 | 1,06 | 1,06 | 1,17 | 0,17 | 1,37 | 1,37 | 1,50 | 1,50 | 1,71 | 1,71 | |
120 | 0,73 | 0,73 | 0,84 | 0,84 | 0,93 | 0,93 | 1,06 | 1,06 | 1,17 | 0,17 | 1,37 | 1,37 | 1,50 | 1,50 | 1,71 | 1,71 | |
160 | 0,73 | 0,73 | 0,84 | 0,84 | 0,93 | 0,93 | 1,12 | 1,12 | 1,22 | 1,22 | 1,39 | 1,39 | 1,54 | 1,54 | 1,72 | 1,72 | |
ГОСТы 11765-66, 11766-66 | Токарно-револьверные станки | |||||||||||||||||
Карта 20, лист 1 | ||||||||||||||||||
Наименование переходов | 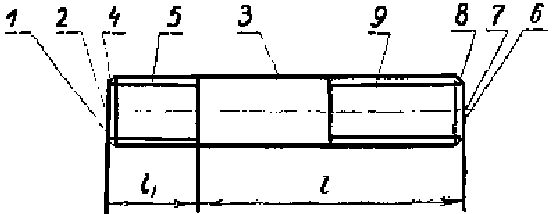 | |||||||||||||||||
I | II | |||||||||||||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под резьбу 4. Снятие фаски 5. Нарезание резьбы 6. Отрезка | 7. Подрезка торца 8. Снятие фаски 9. Нарезание резьбы | |||||||||||||||||
Переходы | Длина шпильки l (без резьбового ввинчиваемого конца l1) в мм до | Диаметр резьбы d в мм до | ||||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | |||||||||||
Длина резьбового ввинчиваемого конца l1 в мм до | ||||||||||||||||||
d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | |||
Штучное время в мин. | ||||||||||||||||||
1-9 | 20 | 2,13 | 2,22 | 2,37 | 2,46 | 2,50 | 2,62 | 2,63 | 2,80 | - | - | - | - | - | - | - | - | |
30 | 2,20 | 2,23 | 2,45 | 2,54 | 2,63 | 2,75 | 2,71 | 2,86 | 2,82 | 2,98 | - | - | - | - | - | - | ||
40 | 2,22 | 2,30 | 2,47 | 2,56 | 2,65 | 2,77 | 2,73 | 2,89 | 3,06 | 3,22 | 3,21 | 3,43 | 3,43 | 3,78 | - | - | ||
60 | 2,28 | 2,36 | 2,54 | 2,63 | 2,73 | 2,84 | 2,80 | 2,95 | 3,13 | 3,31 | 3,38 | 3,58 | 3,62 | 3,92 | 3,76 | 4,14 | ||
80 | 2,32 | 2,41 | 2,58 | 2,68 | 2,77 | 2,89 | 2,84 | 3,01 | 3,20 | 3,35 | 3,44 | 3,64 | 3,68 | 3,98 | 3,96 | 4,34 | ||
ОБРАБОТКА ШПИЛЕК С ОБТОЧКОЙ ПОД РЕЗЬБУ ГОСТы 11765-66, 11766-66 | Токарно-револьверные станки | ||||||||||||||||
Карта 20, лист 2 | |||||||||||||||||
Переходы | Длина шпильки l (без резьбового ввинчиваемого конца l1) в мм до | Диаметр резьбы d в мм до | |||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||||||||||
Длина резьбового ввинчиваемого конца l1 в мм до | |||||||||||||||||
d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | ||
Штучное время в мин. | |||||||||||||||||
1 - 9 | 100 | 2,38 | 2,46 | 2,64 | 2,73 | 2,81 | 2,94 | 2,89 | 3,05 | 3,25 | 3,41 | 3,50 | 3,71 | 3,74 | 4,06 | 4,04 | 4,42 |
120 | 2,43 | 2,51 | 2,70 | 2,79 | 2,89 | 3,01 | 2,97 | 3,13 | 3,33 | 3,49 | 3,60 | 3,82 | 3,86 | 4,16 | 4,16 | 4,54 | |
160 | 2,51 | 2,60 | 2,79 | 2,89 | 2,99 | 3,11 | 3,07 | 3,23 | 3,44 | 3,59 | 3,72 | 3,93 | 3,98 | 4,29 | 4,30 | 4,67 | |
1 - 6 | 20 | 1,47 | 1,55 | 1,63 | 1,72 | 1,73 | 1,85 | 1,78 | 1,95 | - | - | - | - | - | - | - | - |
30 | 1,49 | 1,57 | 1,66 | 1,75 | 1,76 | 1,88 | 1,82 | 1,97 | 1,93 | 2,09 | - | - | - | - | - | - | |
40 | 1,51 | 1,59 | 1,68 | 1,77 | 1,78 | 1,90 | 1,84 | 2,00 | 1,95 | 2,11 | 2,06 | 2,28 | 2,18 | 2,48 | - | - | |
60 | 1,57 | 1,66 | 1,75 | 1,84 | 1,86 | 1,97 | 1,91 | 2,06 | 2,02 | 2,20 | 2,18 | 2,38 | 2,28 | 2,58 | 2,40 | 2,78 | |
80 | 1,61 | 1,70 | 1,79 | 1,89 | 1,90 | 2,02 | 1,95 | 2,12 | 2,09 | 2,24 | 2,24 | 2,44 | 2,34 | 2,64 | 2,46 | 2,84 | |
100 | 1,66 | 1,75 | 1,85 | 1,94 | 1,94 | 2,07 | 2,00 | 2,16 | 2,14 | 2,30 | 2,30 | 2,51 | 2,40 | 2,72 | 2,54 | 2,92 | |
120 | 1,72 | 1,80 | 1,91 | 2,00 | 2,02 | 2,14 | 2,08 | 2,24 | 2,22 | 2,38 | 2,40 | 2,62 | 2,52 | 2,72 | 2,66 | 3,04 | |
160 | 1,80 | 1,89 | 2,00 | 2,10 | 2,12 | 2,24 | 2,18 | 2,34 | 2,33 | 2,48 | 2,52 | 2,73 | 2,64 | 2,95 | 2,80 | 3,17 | |
ОБРАБОТКА ШПИЛЕК С ОБТОЧКОЙ ПОД РЕЗЬБУ ГОСТы 11765-66, 11766-66 | Токарно-револьверные станки | ||||||||||||||||
Карта 20, лист 3 | |||||||||||||||||
Переходы | Длина шпильки l (без резьбового ввинчиваемого конца l1) в мм до | Диаметр резьбы d в мм до | |||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||||||||||
Длина резьбового ввинчиваемого конца l1 в мм до | |||||||||||||||||
d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | ||
Штучное время в мин. | |||||||||||||||||
7 - 9 | 20 | 0,67 | 0,67 | 0,74 | 0,74 | 0,77 | 0,77 | 0,85 | 0,85 | - | - | - | - | - | - | - | - |
30 | 0,71 | 0,71 | 0,79 | 0,79 | 0,87 | 0,87 | 0,89 | 0,89 | 0,89 | 0,89 | - | - | - | - | - | - | |
40 | 0,71 | 0,71 | 0,79 | 0,79 | 0,87 | 0,87 | 0,89 | 0,89 | 1,11 | 1,11 | 1,15 | 1,15 | 1,30 | 1,30 | - | - | |
60 | 0,71 | 0,71 | 0,79 | 0,79 | 0,87 | 0,87 | 0,89 | 0,89 | 1,11 | 1,11 | 1,20 | 1,20 | 1,34 | 1,34 | 1,36 | 1,36 | |
80 | 0,71 | 0,71 | 0,79 | 0,79 | 0,87 | 0,87 | 0,89 | 0,89 | 1,11 | 1,11 | 1,20 | 1,20 | 1,34 | 1,34 | 1,50 | 1,50 | |
100 | 0,71 | 0,71 | 0,79 | 0,79 | 0,87 | 0,87 | 0,89 | 0,89 | 1,11 | 1,11 | 1,20 | 1,20 | 1,34 | 1,34 | 1,50 | 1,50 | |
120 | 0,71 | 0,71 | 0,79 | 0,79 | 0,87 | 0,87 | 0,89 | 0,89 | 1,11 | 1,11 | 1,20 | 1,20 | 1,34 | 1,34 | 1,50 | 1,50 | |
160 | 0,71 | 0,71 | 0,79 | 0,79 | 0,87 | 0,87 | 0,89 | 0,89 | 1,11 | 1,11 | 1,20 | 1,20 | 1,34 | 1,34 | 1,50 | 1,50 | |
ГОСТы 11765-66, 11766-66 | Токарные станки | |||||||||||||||||
Карта 21, лист 1 | ||||||||||||||||||
Наименование переходов | 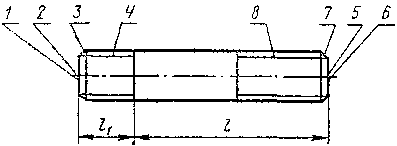 | |||||||||||||||||
I | II | |||||||||||||||||
1. Подрезка торца 2. Центровка торца 3. Снятие фаски 4. Нарезание резьбы 5. Отрезка | 6. Подрезка торца 7. Снятие фаски 8. Нарезание резьбы | |||||||||||||||||
Переходы | Длина шпильки l (без резьбового ввинчиваемого конца l1) в мм до | Диаметр резьбы d в мм до | ||||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | |||||||||||
Длина резьбового ввинчиваемого конца l1 в мм до | ||||||||||||||||||
d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | |||
Штучное время в мин. | ||||||||||||||||||
1 - 8 | 20 | 1,98 | 2,06 | 2,30 | 2,40 | 2,49 | 2,58 | 2,73 | 2,93 | - | - | - | - | - | - | - | - | |
30 | 2,04 | 2,12 | 2,37 | 2,47 | 2,60 | 2,69 | 2,80 | 3,00 | 3,01 | 3,27 | - | - | - | - | - | - | ||
40 | 2,04 | 2,12 | 2,37 | 2,47 | 2,60 | 2,69 | 2,88 | 3,08 | 3,13 | 3,29 | 3,26 | 3,48 | 3,54 | 3,84 | - | - | ||
60 | 2,06 | 2,14 | 2,39 | 2,49 | 2,62 | 2,71 | 2,90 | 3,10 | 3,16 | 3,32 | 3,46 | 3,68 | 3,81 | 4,11 | 4,02 | 4,40 | ||
ОБРАБОТКА ШПИЛЕК БЕЗ ОБТОЧКИ ПОД РЕЗЬБУ ГОСТы 11765-66, 11766-66 | Токарные станки | ||||||||||||||||
Карта 21, лист 2 | |||||||||||||||||
Переходы | Длина шпильки l (без резьбового ввинчиваемого конца l1) в мм до | Диаметр резьбы d в мм до | |||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||||||||||
Длина резьбового ввинчиваемого конца l1 в мм до | |||||||||||||||||
d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | ||
Штучное время в мин. | |||||||||||||||||
1 - 8 | 80 | 2,06 | 2,14 | 2,39 | 2,49 | 2,62 | 2,71 | 2,90 | 3,10 | 3,16 | 3,32 | 3,46 | 3,68 | 3,81 | 4,11 | 4,15 | 4,53 |
100 | 2,06 | 2,14 | 2,39 | 2,49 | 2,62 | 2,21 | 2,90 | 3,10 | 3,16 | 3,32 | 3,46 | 3,68 | 3,81 | 4,11 | 4,15 | 4,53 | |
120 | 2,14 | 2,18 | 2,43 | 2,53 | 2,66 | 2,75 | 2,94 | 3,14 | 3,20 | 3,36 | 4,50 | 3,72 | 3,97 | 4,27 | 4,41 | 4,69 | |
160 | 2,14 | 2,18 | 2,49 | 2,53 | 2,66 | 2,75 | 3,00 | 3,20 | 3,25 | 3,41 | 3,52 | 3,74 | 4,01 | 4,31 | 4,42 | 4,70 | |
1 - 5 | 20 | 1,31 | 1,40 | 1,53 | 1,63 | 1,67 | 1,76 | 1,82 | 2,02 | - | - | - | - | - | - | - | - |
30 | 1,31 | 1,40 | 1,53 | 1,63 | 1,67 | 1,76 | 1,82 | 2,02 | 1,96 | 2,12 | - | - | - | - | - | - | |
40 | 1,31 | 1,40 | 1,53 | 1,63 | 1,67 | 1,76 | 1,82 | 2,02 | 1,98 | 2,12 | 2,06 | 2,28 | 2,28 | 2,58 | - | - | |
60 | 1,33 | 1,42 | 1,55 | 1,65 | 1,69 | 1,78 | 1,64 | 2,04 | 1,99 | 2,15 | 2,09 | 2,31 | 2,31 | 2,61 | 2,44 | 2,82 | |
80 | 1,33 | 1,42 | 1,55 | 1,65 | 1,69 | 1,78 | 1,64 | 2,04 | 1,99 | 2,15 | 2,09 | 2,31 | 2,31 | 2,61 | 2,44 | 2,82 | |
160 | 1,33 | 1,42 | 1,55 | 1,65 | 1,69 | 1,78 | 1,84 | 2,04 | 1,99 | 2,15 | 2,09 | 2,31 | 2,31 | 2,61 | 2,44 | 2,82 | |
120 | 1,37 | 1,45 | 1,59 | 1,69 | 1,73 | 1,82 | 1,88 | 2,08 | 2,03 | 2,19 | 2,13 | 2,35 | 2,47 | 2,77 | 2,70 | 2,98 | |
160 | 1,37 | 1,45 | 1,59 | 1,69 | 1,73 | 1,82 | 1,88 | 2,08 | 2,03 | 2,19 | 2,13 | 2,35 | 2,47 | 2,77 | 2,70 | 2,98 | |
ОБРАБОТКА ШПИЛЕК БЕЗ ОБТОЧКИ ПОД РЕЗЬБУ ГОСТы 11765-66, 11766-66 | Токарные станки | ||||||||||||||||
Карта 21, лист 3 | |||||||||||||||||
Переходы | Длина шпильки l (без резьбового ввинчиваемого конца l1) в мм до | Диаметр резьбы d в мм до | |||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||||||||||
Длина резьбового ввинчиваемого конца l1 в мм до | |||||||||||||||||
d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | ||
Штучное время в мин. | |||||||||||||||||
6 - 8 | 20 | 0,66 | 0,66 | 0,77 | 0,77 | 0,82 | 0,82 | 0,91 | 0,91 | - | - | - | - | - | - | - | - |
30 | 0,72 | 0,72 | 0,84 | 0,84 | 0,93 | 0,93 | 0,98 | 0,98 | 1,05 | 1,05 | - | - | - | - | - | - | |
40 | 0,72 | 0,72 | 0,84 | 0,84 | 0,93 | 0,93 | 1,06 | 1,06 | 1,17 | 1,17 | 1,20 | 1,20 | 1,26 | 1,26 | - | - | |
60 | 0,72 | 0,72 | 0,84 | 0,84 | 0,93 | 0,93 | 1,06 | 1,06 | 1,17 | 1,17 | 1,37 | 1,37 | 1,50 | 1,50 | 1,58 | 1,58 | |
80 | 0,72 | 0,72 | 0,84 | 0,84 | 0,93 | 0,93 | 1,06 | 1,06 | 1,17 | 1,17 | 1,37 | 1,37 | 1,50 | 1,50 | 1,71 | 1,71 | |
100 | 0,72 | 0,72 | 0,84 | 0,84 | 0,93 | 0,93 | 1,06 | 1,06 | 1,17 | 1,17 | 1,37 | 1,37 | 1,50 | 1,50 | 1,71 | 1,71 | |
120 | 0,72 | 0,72 | 0,84 | 0,84 | 0,93 | 0,93 | 1,06 | 1,06 | 1,17 | 1,17 | 1,37 | 1,37 | 1,50 | 1,50 | 1,71 | 1,71 | |
160 | 0,72 | 0,72 | 0,84 | 0,84 | 0,93 | 0,93 | 1,12 | 1,12 | 1,22 | 1,22 | 1,39 | 1,39 | 1,54 | 1,54 | 1,72 | 1,72 | |
ГОСТы 11765-66, 11766-66 | Токарно-револьверные станки | |||||||||||||||||
Карта 22, лист 1 | ||||||||||||||||||
Наименование переходов | 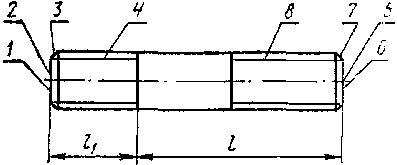 | |||||||||||||||||
I | II | |||||||||||||||||
1. Подрезка торца 2. Центровка торца 3. Снятие фаски 4. Нарезание резьбы 5. Отрезка | 6. Подрезка торца 7. Снятие фаски 8. Нарезание резьбы | |||||||||||||||||
Переходы | Длина шпильки l (без резьбового ввинчиваемого конца l1) в мм до | Диаметр резьбы d в мм до | ||||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | |||||||||||
Длина резьбового ввинчиваемого конца l1 в мм до | ||||||||||||||||||
d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | |||
Штучное время в мин. | ||||||||||||||||||
1 - 8 | 20 | 1,87 | 1,94 | 2,17 | 2,26 | 2,30 | 2,42 | 2,44 | 2,60 | - | - | - | - | - | - | - | - | |
30 | 1,91 | 1,99 | 2,22 | 2,31 | 2,40 | 2,52 | 2,48 | 2,64 | 2,58 | 2,74 | - | - | - | - | - | - | ||
40 | 1,91 | 1,99 | 2,22 | 2,31 | 2,40 | 2,52 | 2,51 | 2,67 | 2,80 | 2,99 | 2,93 | 3,14 | 3,18 | 3,49 | - | - | ||
60 | 1,93 | 2,00 | 2,24 | 2,33 | 2,42 | 2,54 | 2,53 | 2,69 | 2,82 | 2,98 | 3,03 | 3,22 | 3,26 | 3,57 | 3,38 | 3,76 | ||
ОБРАБОТКА ШПИЛЕК БЕЗ ОБТОЧКИ ПОД РЕЗЬБУ ГОСТы 11765-66, 11766-66 | Токарно-револьверные станки | ||||||||||||||||
Карта 22, лист 2 | |||||||||||||||||
Переходы | Длина шпильки l (без резьбового ввинчиваемого конца l1) в мм до | Диаметр резьбы d в мм до | |||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||||||||||
Длина резьбового ввинчиваемого конца l1 в мм до | |||||||||||||||||
d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | ||
Штучное время в мин. | |||||||||||||||||
1 - 8 | 80 | 1,93 | 2,00 | 2,24 | 2,33 | 2,42 | 2,54 | 2,53 | 2,69 | 2,82 | 2,98 | 3,03 | 3,22 | 3,26 | 3,57 | 3,52 | 3,90 |
100 | 1,93 | 2,00 | 2,24 | 2,33 | 2,42 | 2,54 | 2,53 | 2,69 | 2,82 | 2,98 | 3,03 | 3,22 | 3,26 | 3,57 | 3,52 | 3,90 | |
120 | 1,94 | 2,02 | 2,26 | 2,35 | 2,45 | 2,57 | 2,56 | 2,92 | 2,85 | 3,02 | 3,07 | 3,26 | 3,30 | 3,62 | 3,56 | 3,94 | |
160 | 1,94 | 2,02 | 2,26 | 2,35 | 2,45 | 2,57 | 2,56 | 2,92 | 2,85 | 3,02 | 3,07 | 3,26 | 3,30 | 3,62 | 3,56 | 3,94 | |
1 - 5 | 20 | 1,23 | 1,31 | 1,43 | 1,52 | 1,53 | 1,65 | 1,59 | 1,75 | - | - | - | - | - | - | - | - |
30 | 1,23 | 1,31 | 1,43 | 1,52 | 1,53 | 1,65 | 1,59 | 1,75 | 1,69 | 1,85 | - | - | - | - | - | - | |
40 | 1,23 | 1,31 | 1,43 | 1,52 | 1,53 | 1,65 | 1,59 | 1,75 | 1,69 | 1,85 | 1,78 | 1,99 | 1,88 | 2,19 | - | - | |
60 | 1,25 | 1,32 | 1,45 | 1,54 | 1,55 | 1,67 | 1,61 | 1,77 | 1,71 | 1,87 | 1,82 | 2,03 | 1,92 | 2,23 | 2,02 | 2,40 | |
80 | 1,25 | 1,32 | 1,46 | 1,54 | 1,55 | 1,67 | 1,61 | 1,77 | 1,71 | 1,87 | 1,82 | 2,03 | 1,92 | 2,23 | 2,02 | 2,40 | |
100 | 1,25 | 1,32 | 1,45 | 1,54 | 1,55 | 1,67 | 1,61 | 1,77 | 1,71 | 1,87 | 1,82 | 2,03 | 1,92 | 2,23 | 2,02 | 2,40 | |
120 | 1,26 | 1,34 | 1,47 | 1,56 | 1,58 | 1,70 | 1,64 | 1,80 | 1,74 | 1,91 | 1,86 | 2,07 | 1,96 | 2,28 | 2,06 | 2,44 | |
160 | 1,26 | 1,34 | 1,47 | 1,56 | 1,58 | 1,70 | 1,64 | 1,80 | 1,74 | 1,91 | 1,86 | 2,07 | 1,96 | 2,28 | 2,06 | 2,44 | |
ОБРАБОТКА ШПИЛЕК БЕЗ ОБТОЧКИ ПОД РЕЗЬБУ ГОСТы 11765-66, 11766-66 | Токарно-револьверные станки | ||||||||||||||||
Карта 22, лист 3 | |||||||||||||||||
Переходы | Длина шпильки l (без резьбового ввинчиваемого конца l1) в мм до | Диаметр резьбы d в мм до | |||||||||||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||||||||||
Длина резьбового ввинчиваемого конца l1 в мм до | |||||||||||||||||
d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | d | 2d | ||
Штучное время в мин. | |||||||||||||||||
6 - 8 | 20 | 0,64 | 0,64 | 0,74 | 0,74 | 0,77 | 0,77 | 0,85 | 0,85 | - | - | - | - | - | - | - | - |
30 | 0,68 | 0,68 | 0,79 | 0,79 | 0,87 | 0,87 | 0,89 | 0,89 | 0,89 | 0,89 | - | - | - | - | - | - | |
40 | 0,68 | 0,68 | 0,79 | 0,79 | 0,87 | 0,87 | 0,92 | 0,92 | 1,11 | 1,11 | 1,15 | 1,15 | 1,30 | 1,30 | - | - | |
60 | 0,68 | 0,68 | 0,79 | 0,79 | 0,87 | 0,87 | 0,92 | 0,92 | 1,11 | 1,11 | 1,20 | 1,20 | 1,34 | 1,34 | 1,36 | 1,36 | |
80 | 0,68 | 0,68 | 0,79 | 0,79 | 0,87 | 0,87 | 0,92 | 0,92 | 1,11 | 1,11 | 1,20 | 1,20 | 1,34 | 1,34 | 1,50 | 1,50 | |
100 | 0,68 | 0,68 | 0,79 | 0,79 | 0,87 | 0,87 | 0,92 | 0,92 | 1,11 | 1,11 | 1,20 | 1,20 | 1,34 | 1,34 | 1,50 | 1,50 | |
120 | 0,68 | 0,68 | 0,79 | 0,79 | 0,87 | 0,87 | 0,92 | 0,92 | 1,11 | 1,11 | 1,20 | 1,20 | 1,34 | 1,34 | 1,50 | 1,50 | |
160 | 0,68 | 0,68 | 0,79 | 0,79 | 0,87 | 0,87 | 0,92 | 0,92 | 1,11 | 1,11 | 1,20 | 1,20 | 1,34 | 1,34 | 1,50 | 1,50 | |
ГОСТы 11769-66, 11770-66 | Токарные станки | ||||||||
Карта 23, лист 1 | |||||||||
Наименование переходов | 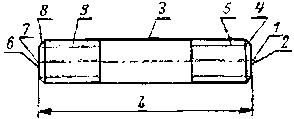 | ||||||||
I | |||||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под резьбу 4. Снятие фаски 5. Нарезание резьбы 6. Отрезка | |||||||||
II | |||||||||
7. Подрезка торца 8. Снятие фаски 9. Нарезание резьбы | |||||||||
Переходы | Длина шпильки l в мм до | Диаметр резьбы d в мм до | |||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||
Штучное время в мин. | |||||||||
1 - 9 | 20 | 2,18 | 2,29 | 2,38 | - | - | - | - | - |
30 | 2,36 | 2,48 | 2,56 | 2,74 | - | - | - | - | |
40 | 2,53 | 2,66 | 2,76 | 2,93 | 3,02 | - | - | - | |
60 | 2,78 | 2,92 | 3,09 | 3,32 | 3,42 | 3,52 | - | - | |
80 | 2,83 | 2,97 | 3,14 | 3,52 | 3,80 | 3,88 | 4,07 | - | |
100 | 2,86 | 3,01 | 3,19 | 3,57 | 3,84 | 4,32 | 4,55 | - | |
120 | 2,95 | 3,10 | 3,28 | 3,65 | 3,94 | 4,42 | 4,82 | - | |
160 | 3,20 | 3,37, | 3,66 | 3,92 | 4,17 | 4,56 | 5,80 | 6,60 | |
ОБРАБОТКА ШПИЛЕК С ОБТОЧКОЙ ПОД РЕЗЬБУ ГОСТы 11769-66, 11770-66 | Токарные станки | ||||||||
Карта 23, лист 2 | |||||||||
Переходы | Длина шпильки l в мм до | Диаметр резьбы d в мм до | |||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||
Штучное время в мин. | |||||||||
1 - 6 | 20 | 1,64 | 1,73 | 1,80 | - | - | - | - | - |
30 | 1,82 | 1,92 | 1,98 | 2,13 | - | - | - | - | |
40 | 1,99 | 2,10 | 2,18 | 2,32 | 2,40 | - | - | - | |
60 | 1,73 | 1,82 | 1,93 | 2,71 | 2,80 | 2,88 | - | - | |
80 | 1,78 | 1,87 | 1,98 | 2,20 | 2,38 | 3,24 | 3,41 | - | |
100 | 1,81 | 1,91 | 2,03 | 2,24 | 2,42 | 2,70 | 3,78 | - | |
120 | 1,90 | 2,00 | 2,12 | 2,33 | 2,52 | 2,80 | 3,02 | - | |
160 | 2,09 | 2,20 | 2,36 | 2,51 | 2,66 | 2,98 | 3,57 | 4,00 | |
7 - 9 | 20 | 0,54 | 0,56 | 0,58 | - | - | - | - | - |
30 | 0,54 | 0,56 | 0,58 | 0,61 | - | - | - | - | |
40 | 0,54 | 0,56 | 0,58 | 0,61 | 0,62 | - | - | - | |
60 | 1,05 | 1,10 | 1,16 | 0,61 | 0,62 | 0,64 | - | - | |
80 | 1,05 | 1,10 | 1,16 | 1,32 | 1,42 | 0,64 | 0,66 | - | |
100 | 1,05 | 1,10 | 1,16 | 1,32 | 1,42 | 1,62 | 0,77 | - | |
120 | 1,05 | 1,10 | 1,16 | 1,32 | 1,42 | 1,62 | 1,80 | - | |
160 | 1,11 | 1,17 | 1,30 | 1,41 | 1,51 | 1,64 | 2,23 | 2,60 | |
ГОСТы 11769-66, 11770-66 | Токарно-револьверные станки | ||||||||
Карта 24, лист 1 | |||||||||
Наименование переходов | 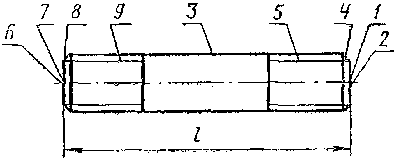 | ||||||||
I | |||||||||
1. Подрезка торца 2. Центровка торца 3. Обточка под резьбу 4. Снятие фаски 5. Нарезание резьбы 6. Отрезка | |||||||||
II | |||||||||
7. Подрезка торца 8. Снятие фаски 9. Нарезание резьбы | |||||||||
Переходы | Длина шпильки l в мм до | Диаметр резьбы d в мм до | |||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||
Штучное время в мин. | |||||||||
1 - 9 | 20 | 2,00 | 2,10 | 2,18 | - | - | - | - | - |
30 | 2,18 | 2,29 | 2,36 | 2,41 | - | - | - | - | |
40 | 2,35 | 2,47 | 2,54 | 2,60 | 2,64 | - | - | - | |
60 | 2,60 | 2,74 | 2,91 | 2,98 | 3,02 | 3,12 | - | - | |
80 | 2,65 | 2,79 | 2,96 | 3,08 | 3,36 | 3,47 | 3,55 | - | |
100 | 2,70 | 2,84 | 3,00 | 3,14 | 3,43 | 3,84 | 3,91 | - | |
120 | 2,77 | 2,91 | 3,05 | 3,20 | 3,50 | 3,94 | 4,30 | - | |
160 | 3,02 | 3,18 | 3,42 | 3,50 | 3,74 | 4,10 | 4,43 | 5,99 | |
ОБРАБОТКА ШПИЛЕК С ОБТОЧКОЙ ПОД РЕЗЬБУ ГОСТы 11769-66, 11770-66 | Токарно-револьверные станки | ||||||||
Карта 24, лист 2 | |||||||||
Переходы | Длина шпильки l в мм до | Диаметр резьбы d в мм до | |||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||
Штучное время в мин. | |||||||||
1 - 6 | 20 | 1,55 | 1,63 | 1,66 | - | - | - | - | - |
30 | 1,73 | 1,82 | 1,84 | 1,87 | - | - | - | - | |
40 | 1,90 | 2,00 | 2,02 | 2,06 | 2,09 | - | - | - | |
60 | 1,60 | 1,69 | 1,77 | 2,44 | 2,47 | 2,49 | - | - | |
80 | 1,65 | 1,74 | 1,82 | 1,85 | 2,02 | 2,84 | 2,90 | - | |
100 | 1,70 | 1,79 | 1,86 | 1,91 | 2,99 | 2,26 | 3,26 | - | |
120 | 1,77 | 1,86 | 1,91 | 1,97 | 2,16 | 2,36 | 2,56 | - | |
160 | 1,96 | 2,06 | 2,16 | 2,16 | 2,32 | 2,50 | 2,69 | 3,50 | |
7 - 9 | 20 | 0,45 | 0,47 | 0,52 | - | - | - | - | - |
30 | 0,45 | 0,47 | 0,52 | 0,54 | - | - | - | - | |
40 | 0,45 | 0,47 | 0,52 | 0,54 | 0,55 | - | - | - | |
60 | 1,00 | 1,05 | 1,14 | 0,54 | 0,55 | 0,63 | - | - | |
80 | 1,00 | 1,05 | 1,14 | 1,23 | 1,34 | 0,63 | 0,65 | - | |
100 | 1,00 | 1,05 | 1,14 | 1,23 | 1,34 | 1,58 | 0,65 | - | |
120 | 1,00 | 1,05 | 1,14 | 1,23 | 1,34 | 1,58 | 1,75 | - | |
160 | 1,00 | 1,12 | 1,26 | 1,34 | 1,42 | 1,60 | 1,75 | 2,49 | |
ГОСТы 11769-66, 11770-66 | Токарные станки | ||||||||
Карта 25, лист 1 | |||||||||
Наименование переходов | 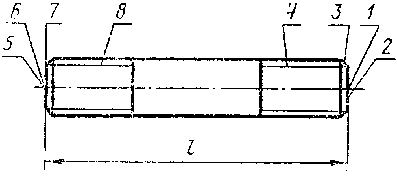 | ||||||||
I | |||||||||
1. Подрезка торца 2. Центровка торца 3. Снятие фаски 4. Нарезание резьбы 5. Отрезка | |||||||||
II | |||||||||
6. Подрезка торца 7. Снятие фаски 8. Нарезание резьбы | |||||||||
Переходы | Длина шпильки l в мм до | Диаметр резьбы d в мм до | |||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||
Штучное время в мин. | |||||||||
1 - 8 | 20 | 1,97 | 2,07 | 2,15 | - | - | - | - | - |
30 | 2,13 | 2,23 | 2,32 | 2,50 | - | - | - | - | |
40 | 2,29 | 2,40 | 2,48 | 2,65 | 2,73 | - | - | - | |
60 | 2,47 | 2,60 | 2,78 | 8,00 | 3,08 | 3,15 | - | - | |
80 | 2,47 | 2,60 | 2,78 | 3,15 | 3,40 | 3,46 | 3,63 | - | |
100 | 2,47 | 2,60 | 2,78 | 3,15 | 3,40 | 3,84 | 4,05 | - | |
120 | 2,51 | 2,64 | 2,82 | 3,19 | 3,40 | 3,88 | 4,25 | - | |
160 | 2,70 | 2,84 | 3,11 | 3,36 | 3,60 | 3,92 | 5,09 | 5,86 | |
ОБРАБОТКА ШПИЛЕК С ОБТОЧКОЙ ПОД РЕЗЬБУ ГОСТы 11769-66, 11770-66 | Токарные станки | ||||||||
Карта 25, лист 2 | |||||||||
Переходы | Длина шпильки l в мм до | Диаметр резьбы d в мм до | |||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||
Штучное время в мин. | |||||||||
1 - 5 | 20 | 1,43 | 2,51 | 1,57 | - | - | - | - | - |
30 | 1,59 | 1,67 | 1,74 | 1,89 | - | - | - | - | |
40 | 1,75 | 1,84 | 1,90 | 2,04 | 2,11 | - | - | - | |
60 | 1,42 | 1,50 | 1,62 | 2,39 | 2,46 | 2,51 | - | - | |
80 | 1,42 | 1,50 | 1,62 | 1,83 | 1,98 | 2,82 | 2,97 | - | |
100 | 1,42 | 1,50 | 1,62 | 1,83 | 1,98 | 2,22 | 3,28 | - | |
120 | 1,46 | 1,54 | 1,66 | 1,87 | 1,98 | 2,26 | 3,45 | - | |
160 | 1,59 | 1,67 | 1,81 | 1,95 | 2,09 | 2,28 | 2,86 | 3,26 | |
6 - 8 | 20 | 0,54 | 0,56 | 0,58 | - | - | - | - | - |
30 | 0,54 | 0,56 | 0,58 | 0,61 | - | - | - | - | |
40 | 0,54 | 0,56 | 0,58 | 0,61 | 0,62 | - | - | - | |
60 | 1,05 | 1,10 | 1,16 | 0,61 | 0,62 | 0,64 | - | - | |
80 | 1,05 | 1,10 | 1,16 | 1,32 | 1,42 | 0,64 | 0,66 | - | |
100 | 1,05 | 1,10 | 1,16 | 1,32 | 1,42 | 1,62 | 0,77 | - | |
120 | 1,05 | 1,10 | 1,16 | 1,32 | 1,42 | 1,62 | 1,80 | - | |
160 | 1,11 | 1,17 | 1,30 | 1,41 | 1,51 | 1,64 | 2,23 | 2,60 | |
ГОСТы 11769-66, 11770-66 | Токарно-револьверные станки | ||||||||
Карта 26, лист 1 | |||||||||
Наименование переходов | 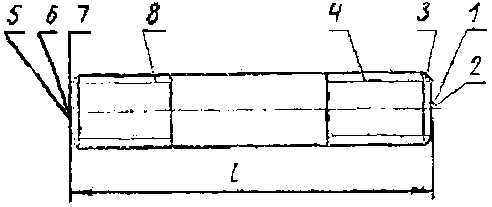 | ||||||||
I | |||||||||
1. Подрезка торца 2. Центровка торца 3. Снятие фаски 4. Нарезание резьбы 5. Отрезка | |||||||||
II | |||||||||
6. Подрезка торца 7. Снятие фаски 8. Нарезание резьбы | |||||||||
Переходы | Длина шпильки l в мм до | Диаметр резьбы d в мм до | |||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||
Штучное время в мин. | |||||||||
1 - 8 | 20 | 1,81 | 1,90 | 1,98 | - | - | - | - | - |
30 | 1,97 | 2,07 | 2,14 | 2,19 | - | - | - | - | |
40 | 2,11 | 2,22 | 2,29 | 2,34 | 2,38 | - | - | - | |
60 | 2,33 | 2,45 | 2,61 | 2,67 | 2,69 | 2,78 | - | - | |
80 | 2,33 | 2,45 | 2,61 | 2,77 | 3,01 | 3,07 | 3,13 | - | |
100 | 2,33 | 2,45 | 2,61 | 2,77 | 3,01 | 3,41 | 3,44 | - | |
120 | 2,33 | 2,45 | 2,61 | 2,77 | 3,01 | 3,41 | 3,74 | - | |
160 | 2,48 | 2,62 | 2,83 | 2,97 | 3,15 | 3,45 | 3,74 | 5,27 | |
ОБРАБОТКА ШПИЛЕК БЕЗ ОБТОЧКИ ПОД РЕЗЬБУ ГОСТы 11769-66, 11770-66 | Токарно-револьверные станки | ||||||||
Карта 26, лист 2 | |||||||||
Переходы | Длина шпильки l в мм до | Диаметр резьбы d в мм до | |||||||
3 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | ||
Штучное время в мин. | |||||||||
1 - 5 | 20 | 1,36 | 1,43 | 1,46 | - | - | - | - | - |
30 | 1,52 | 1,60 | 1,62 | 1,65 | - | - | - | - | |
40 | 1,66 | 1,75 | 1,77 | 1,80 | 1,83 | - | - | - | |
60 | 1,33 | 1,40 | 1,47 | 2,13 | 2,14 | 2,15 | - | - | |
80 | 1,33 | 1,40 | 1,47 | 1,54 | 1,67 | 2,44 | 2,48 | - | |
100 | 1,33 | 1,40 | 1,47 | 1,54 | 1,67 | 1,83 | 2,79 | - | |
120 | 1,33 | 1,40 | 1,47 | 1,54 | 1,67 | 1,83 | 2,00 | - | |
160 | 1,42 | 1,50 | 1,62 | 1,63 | 1,73 | 1,85 | 2,00 | 2,78 | |
6 - 8 | 20 | 0,45 | 0,47 | 0,52 | - | - | - | - | - |
30 | 0,45 | 0,47 | 0,52 | 0,54 | - | - | - | - | |
40 | 0,45 | 0,47 | 0,52 | 0,54 | 0,55 | - | - | - | |
60 | 1,00 | 1,05 | 1,14 | 0,54 | 0,55 | 0,63 | - | - | |
80 | 1,00 | 1,05 | 1,14 | 1,23 | 1,34 | 0,63 | 0,65 | - | |
100 | 1,00 | 1,05 | 1,14 | 1,23 | 1,34 | 1,58 | 0,65 | - | |
120 | 1,00 | 1,05 | 1,14 | 1,23 | 1,34 | 1,58 | 1,74 | - | |
160 | 1,06 | 1,12 | 1,26 | 1,34 | 1,42 | 1,60 | 1,74 | 2,49 | |
ГОСТы 5916-70, 15522-70, 5929-70, 2526-70, 15526-70, 15521-70, 5915-70, 5927-70, 2524-70, 15523-70, 15524-70, 15525-70, 5931-70, 2528-62, 5935-62 | Токарно-винторезные и токарно-револьверные станки | ||||||||
Карта 27, лист 1 | |||||||||
Наименование переходов | 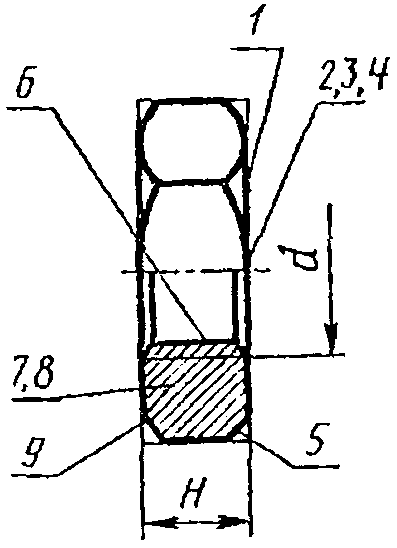 | ||||||||
I | |||||||||
1. Подрезка торца 2. Центровка торца 3. Сверление отверстия 4. Рассверливание отверстия 5. Снятие фаски 6. Нарезание резьбы 7. Отрезка | |||||||||
II | |||||||||
8. Подрезать торец 9. Снять фаску | |||||||||
Диаметр резьбы d в мм до | Высота гайки H в мм до | Оборудование | |||||||
токарно-винторезные станки | токарно-револьверные станки | ||||||||
Переходы | |||||||||
1 - 9 | 1 - 7 | 1 - 5, 7 | 8 - 9 | 1 - 9 | 1 - 7 | 1 - 5, 7 | 8 - 9 | ||
Штучное время в мин. | |||||||||
3 | 2,5 | 1,69 | 1,23 | 0,64 | 0,46 | 1,31 | 0,89 | 0,51 | 0,42 |
4 | 1,88 | 1,42 | 0,74 | 1,45 | 1,03 | 0,58 | |||
6 | 5 | 2,14 | 1,66 | 0,85 | 0,48 | 1,65 | 1,21 | 0,67 | 0,44 |
7,5 | 2,22 | 1,74 | 0,91 | 1,71 | 1,27 | 0,72 | |||
12 | 2,34 | 1,86 | 1,03 | 1,76 | 1,32 | 0,78 | |||
ОБРАБОТКА ГАЕК ГОСТы 5916-70, 15522-70, 5929-70, 2526-70, 15526-70, 15521-70, 5915-70, 5927-70, 2524-70, 15523-70, 15524-70, 15525-70, 5931-70, 2528-62, 5935-62 | Токарно-винторезные и токарно-револьверные станки | ||||||||
Карта 27, лист 2 | |||||||||
Диаметр резьбы d в мм до | Высота гайки H в мм до | Оборудование | |||||||
токарно-винторезные станки | токарно-револьверные станки | ||||||||
Переходы | |||||||||
1 - 9 | 1 - 7 | 1 - 5, 7 | 8 - 9 | 1 - 9 | 1 - 7 | 1 - 5, 7 | 8 - 9 | ||
Штучное время в мин. | |||||||||
8 | 6,5 | 2,38 | 1,89 | 1,01 | 0,49 | 1,76 | 1,31 | 0,76 | 0,45 |
9 | 2,43 | 1,94 | 1,09 | 1,80 | 1,35 | 0,78 | |||
15 | 2,58 | 2,09 | 1,16 | 1,93 | 1,53 | 0,93 | |||
10 | 8 | 2,46 | 1,95 | 1,00 | 0,51 | 1,86 | 1,39 | 0,81 | 0,47 |
12 | 2,68 | 2,17 | 1,20 | 1,94 | 1,47 | 0,89 | |||
18 | 2,86 | 2,35 | 1,35 | 2,18 | 1,71 | 1,09 | |||
12 | 10 | 2,72 | 2,20 | 1,19 | 0,52 | 2,00 | 1,52 | 0,90 | 0,48 |
21 | 2,97 | 2,45 | 1,40 | 2,28 | 1,80 | 1,14 | |||
16 | 13 | 2,96 | 2,42 | 1,32 | 0,54 | 2,20 | 1,70 | 1,03 | 0,50 |
19 | 3,10 | 2,56 | 1,42 | 2,34 | 1,84 | 1,14 | |||
24 | 3,30 | 2,76 | 1,60 | 2,55 | 2,05 | 1,32 | |||
20 | 9 | 3,04 | 2,48 | 1,29 | 0,56 | 2,27 | 1,75 | 1,02 | 0,52 |
16 | 3,33 | 2,77 | 1,56 | 2,52 | 2,00 | 1,24 | |||
ОБРАБОТКА ГАЕК ГОСТы 5916-70, 15522-70, 5929-70, 2526-70, 15526-70, 15521-70, 5915-70, 5927-70, 2524-70, 15523-70, 15524-70, 15525-70, 5931-70, 2528-62, 5935-62 | Токарно-винторезные и токарно-револьверные станки | ||||||||
Карта 27, лист 3 | |||||||||
Диаметр резьбы d в мм до | Высота гайки H в мм до | Оборудование | |||||||
токарно-винторезные станки | токарно-револьверные станки | ||||||||
Переходы | |||||||||
1 - 9 | 1 - 7 | 1 - 5, 7 | 8 - 9 | 1 - 9 | 1 - 7 | 1 - 5, 7 | 8 - 9 | ||
Штучное время в мин. | |||||||||
20 | 24 | 3,55 | 2,99 | 1,73 | 0,56 | 2,69 | 2,17 | 1,42 | 0,52 |
30 | 3,83 | 3,27 | 1,99 | 3,01 | 2,49 | 1,68 | |||
24 | 10 | 3,27 | 2,69 | 1,41 | 0,58 | 2,48 | 1,95 | 1,15 | 0,53 |
19 | 3,72 | 3,14 | 1,80 | 2,83 | 2,30 | 1,44 | |||
28 | 4,04 | 3,46 | 1,96 | 3,03 | 2,50 | 1,62 | |||
36 | 4,31 | 3,73 | 2,31 | 3,46 | 2,63 | 1,99 | |||
30 | 12 | 4,34 | 3,68 | 2,06 | 0,66 | 3,63 | 3,02 | 1,99 | 0,61 |
36 | 4,67 | 4,01 | 2,32 | 4,23 | 3,62 | 2,56 | |||
45 | 5,42 | 4,76 | 3,07 | 4,38 | 3,77 | 2,70 | |||
36 | 14 | 4,93 | 4,25 | 2,60 | 0,68 | 3,67 | 3,04 | 1,99 | 0,63 |
29 | 5,62 | 4,91 | 3,12 | 0,71 | 4,45 | 3,79 | 2,74 | 0,66 | |
42 | 6,13 | 5,42 | 3,67 | 5,08 | 4,42 | 3,34 | |||
55 | 6,58 | 5,87 | 4,05 | 5,34 | 4,68 | 3,53 | |||
ОБРАБОТКА ГАЕК ГОСТы 5916-70, 15522-70, 5929-70, 2526-70, 15526-70, 15521-70, 5915-70, 5927-70, 2524-70, 15523-70, 15524-70, 15525-70, 5931-70, 2528-62, 5935-62 | Токарно-винторезные и токарно-револьверные станки | ||||||||
Карта 27, лист 4 | |||||||||
Диаметр резьбы d в мм до | Высота гайки H в мм до | Оборудование | |||||||
токарно-винторезные станки | токарно-револьверные станки | ||||||||
Переходы | |||||||||
1 - 9 | 1 - 7 | 1 - 5, 7 | 8 - 9 | 1 - 9 | 1 - 7 | 1 - 5, 7 | 8 - 9 | ||
Штучное время в мин. | |||||||||
42 | 16 | 5,50 | 4,82 | 3,07 | 0,68 | 3,93 | 3,30 | 2,23 | 0,63 |
34 | 6,31 | 5,61 | 3,81 | 0,71 | 5,04 | 4,38 | 3,31 | 0,66 | |
50 | 6,55 | 5,84 | 3,70 | 5,94 | 5,28 | 4,15 | |||
63 | 7,59 | 6,83 | 4,95 | 0,76 | 6,89 | 6,18 | 5,55 | 0,71 | |
48 | 18 | 6,35 | 5,63 | 3,79 | 0,72 | 4,27 | 3,60 | 2,51 | 0,67 |
38 | 7,49 | 6,77 | 4,89 | 5,94 | 5,27 | 4,17 | |||
50 | 7,72 | 7 00 | 5,31 | 6,52 | 5,85 | 4,67 | |||
58 | 8,12 | 7,30 | 5,40 | 0,76 | 7,20 | 6,49 | 5,32 | 0,71 | |
71 | 8,85 | 8,09 | 6,10 | 7,84 | 7,13 | 6,00 | |||
ГОСТы 5918-62, 5919-62, 5932-62, 5933-62 | Токарно-винторезные и токарно-револьверные станки | ||||||||
Карта 28, лист 1 | |||||||||
Наименование переходов | 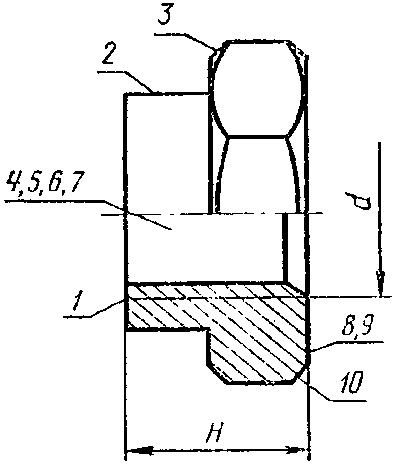 | ||||||||
I | |||||||||
1. Подрезка торца 2. Обточка коронки 3. Снятие фаски 4. Центровка торца 5. Сверление отверстия 6. Рассверливание отверстия 6. Нарезание резьбы 8. Отрезка | |||||||||
II | |||||||||
9. Подрезка торца 10. Снятие фаски | |||||||||
Диаметр резьбы d в мм до | Высота гайки H в мм до | Оборудование | |||||||
токарно-винторезные станки | токарно-револьверные станки | ||||||||
Переходы | |||||||||
1 - 10 | 1 - 8 | 1 - 6, 8 | 9 - 10 | 1 - 10 | 1 - 8 | 1 - 6, 8 | 9 - 10 | ||
Штучное время в мин. | |||||||||
12 | 10 | 2,74 | 2,22 | 1,24 | 0,52 | 2,11 | 1,64 | 1,03 | 0,47 |
14 | 2,88 | 2,36 | 1,33 | 2,20 | 1,73 | 1,10 | |||
16 | 12 | 2,98 | 2,44 | 1,39 | 0,54 | 2,28 | 1,79 | 1,16 | 0,49 |
19 | 3,17 | 2,63 | 1,52 | 2,45 | 1,96 | 1,28 | |||
20 | 13 | 3,18 | 2,62 | 1,51 | 0,56 | 2,50 | 1,99 | 1,32 | 0,51 |
22 | 3,61 | 3,05 | 1,83 | 2,82 | 2,31 | 1,54 | |||
ОБРАБОТКА КОРОНЧАТЫХ ГАЕК ГОСТы 5918-62, 5919-62, 5932-62, 5933-62 | Токарно-винторезные и токарно-револьверные станки | ||||||||
Карта 28, лист 2 | |||||||||
Диаметр резьбы d в мм до | Высота гайки H в мм до | Оборудование | |||||||
токарно-винторезные станки | токарно-револьверные станки | ||||||||
Переходы | |||||||||
1 - 10 | 1 - 8 | 1 - 6, 8 | 9 - 10 | 1 - 10 | 1 - 8 | 1 - 6, 8 | 9 - 10 | ||
Штучное время в мин. | |||||||||
24 | 15 | 3,64 | 3,06 | 1,81 | 0,58 | 2,79 | 2,27 | 1,49 | 0,52 |
26 | 4,16 | 3,58 | 2,22 | 3,24 | 2,72 | 1,82 | |||
30 | 18 | 4,49 | 3,83 | 2,19 | 0,66 | 3,58 | 2,98 | 1,93 | 0,60 |
32 | 5,07 | 4,41 | 2,71 | 4,14 | 3,54 | 2,38 | |||
36 | 20 | 5,49 | 4,81 | 3,12 | 0,68 | 4,13 | 3,51 | 2,45 | 0,62 |
38 | 6,06 | 5,35 | 3,61 | 0,71 | 4,38 | 3,74 | 2,64 | 0,64 | |
42 | 23 | 6,67 | 5,96 | 4,19 | 0,71 | 4,58 | 3,94 | 2,85 | 0,64 |
44 | 7,07 | 6,36 | 4,53 | 5,83 | 5,19 | 4,05 | |||
48 | 25 | 7,56 | 6,84 | 5,00 | 0,72 | 5,04 | 4,39 | 3,29 | 0,65 |
50 | 8,43 | 7,67 | 5,73 | 0,76 | 6,91 | 6,23 | 9,05 | 0,68 | |
ГОСТы 3128-70, 3129-70 | Токарные станки | |||||||
Карта 29, лист 1 | ||||||||
Наименование переходов | 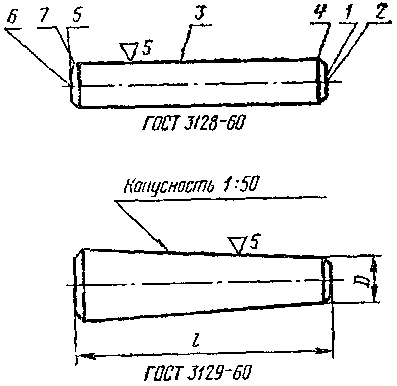 | |||||||
I | ||||||||
1. Подрезка торца 2. Центровка торца 3. Обточка диаметра под шлифовку 4. Снятие фаски 5. Отрезка | ||||||||
II | ||||||||
6. Подрезка торца 7. Снятие фаски | ||||||||
Переходы | Длина штифта l в мм до | Диаметр штифта d в мм до | ||||||
5 | 10 | 16 | 20 | 30 | 40 | 50 | ||
Штучное время в мин. | ||||||||
1 - 7 | 20 | 1,69 | - | - | - | - | - | - |
30 | 1,71 | 1,95 | - | - | - | - | - | |
40 | 1,73 | 1,97 | 2,15 | - | - | - | - | |
60 | 2,15 | 2,22 | 2,24 | 2,42 | - | - | - | |
80 | 2,29 | 2,36 | 2,38 | 2,50 | 2,57 | - | - | |
100 | - | 2,61 | 2,64 | 2,67 | 2,85 | 3,00 | - | |
120 | - | 2,74 | 2,76 | 2,79 | 2,94 | 3,12 | 3,26 | |
160 | - | - | 3,47 | 3,54 | 3,61 | 3,67 | 3,74 | |
200 | - | - | 3,72 | 4,13 | 4,20 | 4,25 | 4,34 | |
ОБРАБОТКА ШТИФТОВ ГОСТы 3128-70, 3129-70 | Токарные станки | |||||||
Карта 29, лист 2 | ||||||||
Переходы | Длина штифта l в мм до | Диаметр штифта d в мм до | ||||||
5 | 10 | 16 | 20 | 30 | 40 | 50 | ||
Штучное время в мин. | ||||||||
1 - 5 | 20 | 1,42 | - | - | - | - | - | - |
30 | 1,44 | 1,61 | - | - | - | - | - | |
40 | 1,46 | 1,63 | 1,79 | - | - | - | - | |
60 | 1,88 | 1,88 | 1,88 | 2,03 | - | - | - | |
80 | 2,02 | 2,02 | 2,02 | 2,11 | 2,11 | - | - | |
100 | - | 2,27 | 2,28 | 2,28 | 2,39 | 2,49 | - | |
120 | - | 2,40 | 2,40 | 2,40 | 2,48 | 2,61 | 2,72 | |
160 | - | - | 3,11 | 3,15 | 3,15 | 3,16 | 3,20 | |
200 | - | - | 3,86 | 3,74 | 3,74 | 3,74 | 3,78 | |
6 - 7 | - | 0,27 | 0,34 | 0,36 | 0,39 | 0,46 | 0,51 | 0,54 |
Примечания:
1. При обработке конических штифтов в нормах учтено применение копира. Для штифтов длиной свыше 60 мм ко времени по переходам 1 - 7, 1 - 5 применять коэффициент K = 1,1.
2. При обработке конических штифтов без применения копировального устройства ко времени на переходы 1 - 7, 1 - 5 применять коэффициент K = 2,0.
ГОСТ 10450-68 | Токарные и токарно-револьверные станки | |||
Карта 30 | ||||
Наименование переходов | 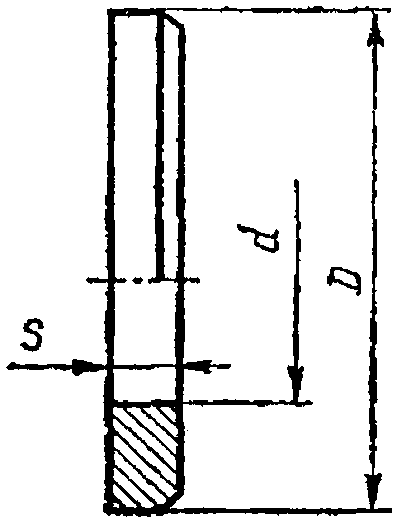 | |||
1. Снятие фаски 2. Центровка торца 3. Сверление отверстия 4. Рассверливание отверстия 5. Отрезка | ||||
Размеры деталей в мм до | Токарные станки | Токарно-револьверные станки | ||
d | Д | S | Штучное время в мин. | |
8,4 | 15,5 | 1,6 | 0,95 | 0,75 |
10,5 | 18 | 1,00 | 0,80 | |
13 | 21 | 2,0 | 1,10 | 0,85 |
15 | 24 | 1,15 | 0,90 | |
17 | 21 | 1,30 | 1,00 | |
19 | 30 | 2,5 | 1,45 | 1,05 |
21 | 34 | 1,55 | 1,15 | |
23 | 37 | 1,70 | 1,25 | |
25 | 39 | 1,90 | 1,40 | |
28 | 44 | 2,00 | 1,50 | |
31 | 50 | 3,0 | 2,40 | 1,75 |
37 | 60 | 2,80 | 2,10 | |
43 | 72 | 4,0 | 3,25 | 2,50 |
50 | 84 | 6,0 | 3,90 | 3,00 |
Токарно-винторезные и токарно-револьверные станки | |||||||||
Карта 31 | |||||||||
Поправочные коэффициенты на штучное время в зависимости от: 1. Количества деталей в партии и степени их точности | |||||||||
Степень точности детали | Количество деталей в партии до | ||||||||
10 | 25 | 50 | 100 | 250 | 600 | ||||
Коэффициент | |||||||||
Грубая | 1,00 | 0,95 | 0,90 | 0,85 | 0,80 | 0,75 | |||
Нормальная | 1,10 |  | 0,95 | 0,90 | 0,85 | 0,80 | |||
Повышенная | 1,20 | 1,10 | 1,00 | 0,95 | 0,90 | 0,85 | |||
2. Обрабатываемого материала и материала режущего инструмента (прочность обрабатываемого материала учтена в состоянии поставки) | |||||||||
Материал режущего инструмента | |||||||||
быстрорежущая сталь | твердый сплав | ||||||||
Марка обрабатываемого материала | Прочность обрабатываемого материала в кг/мм2 | ||||||||
Латунь ЛС59-1, Л63 | А12, 20 и близкие к ним | 30, 35, 40, 45 40Х и близкие к ним | 30ХГСА и близкие к ним |  |  |  | |||
Коэффициент | |||||||||
0,70 | 0,90 | 1,10 | 1,40 | 0,80 | 1,0 | 1,25 | |||
ДЕТАЛЕЙ НА ОДНОШПИНДЕЛЬНЫХ ТОКАРНЫХ АВТОМАТАХ
Одношпиндельные токарные автоматы | ||||||
Карта 32, лист 1 | ||||||
Наименование переходов | 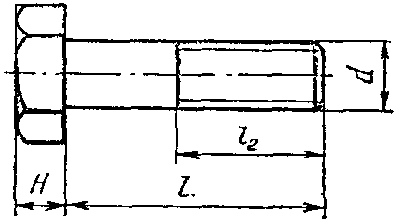 | |||||
1. Подача материала 2. Обточка под резьбу 3. Снятие фаски 4. Нарезание резьбы 5. Отрезка | ||||||
Переходы | Длина болта l в мм до | Диаметр резьбы d в мм до | ||||
4 | 5 | 6 | 8 | 10 | ||
Штучное время в мин. | ||||||
1 - 6 | 10 | 0,44 | 0,47 | 0,60 | 0,86 | 1,29 |
15 | 0,52 | 0,55 | 0,68 | 0,95 | 1,40 | |
20 | 0,63 | 0,67 | 0,78 | 1,08 | 1,57 | |
30 | 0,81 | 0,89 | 0,96 | 1,31 | 1,84 | |
35 | 0,90 | 9,98 | 1,03 | 1,42 | 1,97 | |
40 | 1,00 | 1,05 | 1,12 | 1,53 | 2,12 | |
50 | 1,18 | 1,22 | 1,29 | 1,75 | 2,37 | |
60 | 1,37 | 1,41 | 1,46 | 1,96 | 2,63 | |
80 | - | 1,47 | 1,79 | 2,39 | 3,15 | |
ОБРАБОТКА БОЛТОВ | Одношпиндельные токарные автоматы | |||||
Карта 32, лист 2 | ||||||
Переходы | Длина болта l в мм до | Диаметр резьбы d в мм до | ||||
4 | 5 | 6 | 8 | 10 | ||
Штучное время в мин. | ||||||
1 - 3, 6 | 10 | 0,28 | 0,30 | 0,44 | 0,70 | 1,13 |
15 | 0,29 | 0,32 | 0,45 | 0,71 | 1,17 | |
20 | 0,32 | 0,36 | 0,47 | 0,77 | 1,26 | |
30 | 0,42 | 0,50 | 0,57 | 0,92 | 1,45 | |
35 | 0,51 | 0,59 | 0,64 | 1,03 | 1,58 | |
40 | 0,61 | 0,66 | 0,73 | 1,14 | 1,73 | |
50 | 0,79 | 0,83 | 0,90 | 1,36 | 1,98 | |
60 | 0,98 | 1,02 | 1,07 | 1,57 | 2,24 | |
80 | - | 1,08 | 1,40 | 2,00 | 2,76 | |
ГОСТы 1489-70, 1490-70, 1491-70 | Одношпиндельные токарные автоматы | |||||||
Карта 33, лист 1 | ||||||||
Наименование переходов | 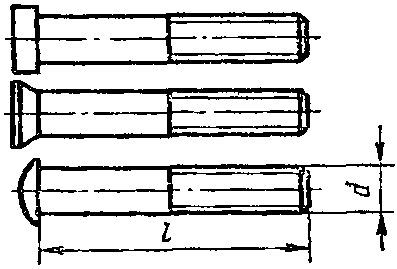 | |||||||
1. Подача материала 2. Обработка под резьбу 3. Снятие фаски 4. Нарезание резьбы 5. Отрезка | ||||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | ||||||
3 | 4 | 5 | 6 | 8 | 10 | 12 | ||
Штучное время в мин. | ||||||||
1 - 5 | 30 | 0,63 | 0,81 | 0,89 | 0,96 | 1,31 | 1,84 | 2,10 |
35 | 0,73 | 0,90 | 0,98 | 1,03 | 1,42 | 1,97 | 2,26 | |
40 | 0,94 | 1,00 | 1,05 | 1,12 | 1,53 | 2,12 | 2,42 | |
45 | 1,04 | 1,09 | 1,15 | 1,22 | 1,65 | 2,24 | 2,56 | |
50 | 1,12 | 1,18 | 1,22 | 1,29 | 1,75 | 2,37 | 2,70 | |
60 | 1,30 | 1,37 | 1,41 | 1,46 | 1,96 | 2,63 | 3,00 | |
70 | 1,42 | 1,45 | 1,47 | 1,62 | 2,19 | 2,90 | 3,31 | |
80 | - | - | - | - | - | - | 3,62 | |
ОБРАБОТКА ВИНТОВ ГОСТы 1489-70, 1490-70, 1491-70 | Одношпиндельные токарные автоматы | |||||||
Карта 33, лист 2 | ||||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | ||||||
3 | 4 | 5 | 6 | 8 | 10 | 12 | ||
Штучное время в мин. | ||||||||
1 - 3, 5 | 30 | 0,24 | 0,42 | 0,50 | 0,57 | 0,92 | 1,45 | 1,71 |
35 | 0,34 | 0,51 | 0,59 | 0,64 | 1,03 | 1,58 | 1,86 | |
40 | 0,55 | 0,61 | 0,66 | 0,73 | 1,14 | 1,73 | 2,03 | |
45 | 0,65 | 0,70 | 0,76 | 0,83 | 1,26 | 1,85 | 2,17 | |
50 | 0,73 | 0,79 | 0,83 | 0,90 | 1,36 | 1,98 | 2,31 | |
60 | 0,91 | 0,98 | 1,02 | 1,07 | 1,57 | 2,24 | 3,61 | |
70 | 1,03 | 1,06 | 1,08 | 1,23 | 1,80 | 2,51 | 2,82 | |
80 | - | - | - | - | - | - | 3,23 | |
ГОСТы 1476-64, 1477-64 | Одношпиндельные токарные автоматы | |||||||
Карта 34, лист 1 | ||||||||
Наименование переходов | 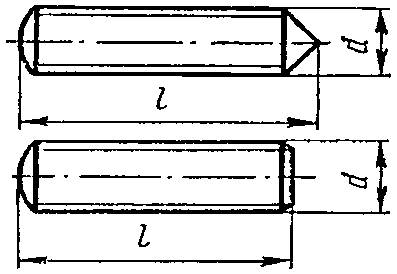 | |||||||
1. Подача материала 2. Обработка конуса или фаски 3. Обточки под резьбу 4. Нарезание резьбы 5. Отрезка | ||||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | ||||||
2 | 3 | 4 | 5 | 6 | 8 | 10 | ||
Штучное время в мин. | ||||||||
1 - 5 | 4 | 0,17 | 0,19 | 0,20 | - | - | - | - |
6 | 0,20 | 0,21 | 0,23 | 0,29 | 0,32 | 0,45 | - | |
8 | 0,23 | 0,24 | 0,25 | 0,32 | 0,35 | 0,51 | 0,61 | |
10 | 0,25 | 0,27 | 0,28 | 0,35 | 0,38 | 0,54 | 0,65 | |
16 | - | - | 0,36 | 0,44 | 0,47 | 0,65 | 0,75 | |
20 | - | - | 0,41 | 0,51 | 0,53 | 0,72 | 0,82 | |
25 | - | - | - | 0,58 | 0,60 | 0,81 | 0,91 | |
30 | - | - | - | - | 0,67 | 0,90 | 0,99 | |
35 | - | - | - | - | - | 0,99 | 1,08 | |
40 | - | - | - | - | - | - | 1,17 | |
ОБРАБОТКА УСТАНОВОЧНЫХ ВИНТОВ С КОНИЧЕСКИМ И ПЛОСКИМ КОНЦОМ ГОСТы 1476-64, 1477-64 | Одношпиндельные токарные автоматы | |||||||
Карта 34, лист 2 | ||||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | ||||||
2 | 3 | 4 | 5 | 6 | 8 | 10 | ||
Штучное время в мин. | ||||||||
1 - 3, 5 | 4 | 0,11 | 0,12 | 0,12 | - | - | - | - |
6 | 0,11 | 0,12 | 0,13 | 0,17 | 0,21 | 0,35 | - | |
8 | 0,12 | 0,13 | 0,13 | 0,17 | 0,22 | 0,37 | 0,44 | |
10 | 0,12 | 0,13 | 0,14 | 0,18 | 0,22 | 0,37 | 0,45 | |
16 | - | - | 0,14 | 0,18 | 0,23 | 0,37 | 0,46 | |
20 | - | - | 0,15 | 0,19 | 0,23 | 0,37 | 0,46 | |
25 | - | - | - | 0,19 | 0,23 | 0,38 | 0,46 | |
30 | - | - | - | - | 0,24 | 0,38 | 0,47 | |
35 | - | - | - | - | - | 0,39 | 0,47 | |
40 | - | - | - | - | - | - | 0,48 | |
ГОСТ 1479-64 | Одношпиндельные токарные автоматы | |||||||
Карта 35, лист 1 | ||||||||
Наименование переходов | 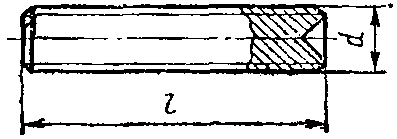 | |||||||
1. Подача материала 2. Засверливание 3. Снятие фаски 4. Обточка под резьбу 5. Нарезание резьбы 6. Отрезка | ||||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | ||||||
2 | 3 | 4 | 5 | 6 | 8 | 10 | ||
Штучное время в мин. | ||||||||
1 - 6 | 4 | 0,19 | 0,22 | 0,23 | - | - | - | - |
6 | 0,22 | 0,23 | 0,25 | 0,31 | 0,34 | 0,47 | - | |
8 | 0,25 | 0,27 | 0,28 | 0,33 | 0,37 | 0,53 | 0,63 | |
10 | 0,27 | 0,29 | 0,31 | 0,37 | 0,40 | 0,57 | 0,68 | |
16 | - | - | 0,38 | 0,46 | 0,50 | 0,67 | 0,77 | |
20 | - | - | 0,43 | 0,54 | 0,55 | 0,74 | 0,84 | |
25 | - | - | - | 0,59 | 0,63 | 0,84 | 0,93 | |
30 | - | - | - | - | 0,69 | 0,92 | 1,01 | |
35 | - | - | - | - | - | 1,02 | 1,10 | |
40 | - | - | - | - | - | - | 1,19 | |
ОБРАБОТКА УСТАНОВОЧНЫХ ВИНТОВ С ЗАСВЕРЛЕННЫМ КОНЦОМ ГОСТ 1479-64 | Одношпиндельные токарные автоматы | |||||||
Карта 35, лист 2 | ||||||||
Переходы | Длина винта l в мм до | Диаметр резьбы d в мм до | ||||||
2 | 3 | 4 | 5 | 6 | 8 | 10 | ||
Штучное время в мин. | ||||||||
1 - 4, 6 | 4 | 0,13 | 0,14 | 0,14 | - | - | - | - |
6 | 0,13 | 0,14 | 0,15 | 0,19 | 0,28 | 0,37 | - | |
8 | 0,14 | 0,15 | 0,15 | 0,19 | 0,24 | 0,39 | 0,46 | |
10 | 0,14 | 0,15 | 0,16 | 0,20 | 0,24 | 0,39 | 0,47 | |
16 | - | - | 0,16 | 0,20 | 0,25 | 0,39 | 0,48 | |
20 | - | - | 0,17 | 0,21 | 0,25 | 0,39 | 0,48 | |
25 | - | - | - | 0,21 | 0,25 | 0,40 | 0,48 | |
30 | - | - | - | - | 0,26 | 0,40 | 0,49 | |
35 | - | - | - | - | - | 0,41 | 0,49 | |
40 | - | - | - | - | - | - | 0,50 | |
Одношпиндельные токарные автоматы | |||||||||||||||
Карта 36, лист 1 | |||||||||||||||
Наименование переходов | 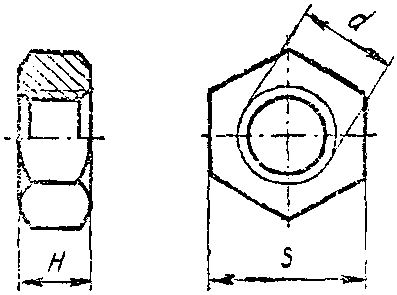 | ||||||||||||||
1. Подача материала 2. Центровка торца 3. Сверление отверстия 4. Нарезание резьбы 5. Обработка фаски 6. Отрезка | |||||||||||||||
Переходы | Высота гайки H в мм до | Размер "под ключ" S в мм до | |||||||||||||
4 | 5,5 | 7 | 8 | 10 | 13 | 14 | 17 | 19 | 22 | 24 | 27 | 30 | 32 | ||
Диаметр резьбы d в мм до | |||||||||||||||
2 | 3 | 4 | 5 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | |||||
Штучное время в мин. | |||||||||||||||
1 - 6 | 2 | 0,21 | - | - | - | - | - | - | - | - | - | - | - | - | - |
4 | - | 0,22 | 0,23 | 0,25 | 0,28 | - | - | - | - | - | - | - | - | - | |
6 | - | - | - | - | 0,31 | 0,48 | 0,49 | 0,61 | - | - | - | - | - | - | |
8 | - | - | - | - | - | 0,52 | 0,53 | 0,67 | 0,70 | 0,80 | 0,84 | - | - | - | |
ОБРАБОТКА ГАЕК | Одношпиндельные токарные автоматы | ||||||||||||||
Карта 36, лист 2 | |||||||||||||||
Переходы | Высота гайки H в мм до | Размер "под ключ" S в мм до | |||||||||||||
4 | 5,5 | 7 | 8 | 10 | 13 | 14 | 17 | 19 | 22 | 24 | 27 | 30 | 32 | ||
Диаметр резьбы d в мм до | |||||||||||||||
2 | 3 | 4 | 5 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | |||||
Штучное время в мин. | |||||||||||||||
1 - 6 | 10 | - | - | - | - | - | 0,55 | - | 0,72 | 0,74 | - | 0,90 | 1,05 | 1,08 | 1,22 |
12 | - | - | - | - | - | 0,58 | 0,59 | - | 0,77 | 0,91 | - | - | - | - | |
15 | - | - | - | - | - | - | - | 0,80 | - | 0,98 | 1,02 | 1,19 | 1,22 | 1,40 | |
19 | - | - | - | - | - | - | - | - | 0,82 | 1,05 | 1,11 | 1,28 | 1,31 | 1,50 | |
24 | - | - | - | - | - | - | - | - | - | 1,12 | 1,20 | 1,38 | - | - | |
32 | - | - | - | - | - | - | - | - | - | - | - | 1,50 | 1,55 | 1,79 | |
1 - 3, 5, 6 | 2 | 0,20 | - | - | - | - | - | - | - | - | - | - | - | - | - |
4 | - | 0,21 | 0,22 | 0,24 | 0,26 | - | - | - | - | - | - | - | - | - | |
6 | - | - | - | - | 0,29 | 0,46 | 0,47 | 0,58 | - | - | - | - | - | - | |
8 | - | - | - | - | - | 0,50 | 0,51 | 0,64 | 0,67 | 0,77 | 0,81 | - | - | - | |
10 | - | - | - | - | - | 0,53 | - | 0,69 | 0,71 | - | 0,87 | 1,02 | 1,05 | 1,19 | |
12 | - | - | - | - | - | 0,56 | 0,57 | - | 0,74 | 0,88 | - | - | - | - | |
ОБРАБОТКА ГАЕК | Одношпиндельные токарные автоматы | ||||||||||||||
Карта 36, лист 3 | |||||||||||||||
Переходы | Высота гайки H в мм до | Размер "под ключ" S в мм до | |||||||||||||
4 | 5,5 | 7 | 8 | 10 | 13 | 14 | 17 | 19 | 22 | 24 | 27 | 30 | 32 | ||
Диаметр резьбы d в мм до | |||||||||||||||
2 | 3 | 4 | 5 | 6 | 8 | 10 | 12 | 16 | 20 | 24 | |||||
Штучное время в мин. | |||||||||||||||
1 - 3, 5, 6 | 15 | - | - | - | - | - | - | - | 0,77 | - | 0,94 | 0,98 | 1,15 | 1,18 | 1,36 |
19 | - | - | - | - | - | - | - | - | 0,77 | 1,00 | 1,06 | 1,23 | 1,26 | 1,44 | |
24 | - | - | - | - | - | - | - | - | - | 1,05 | 1,13 | 1,31 | - | - | |
32 | - | - | - | - | - | - | - | - | - | - | - | 1,41 | 1,46 | 1,70 | |
ГОСТы 5918-62, 5919-62, 5932-62, 5933-62 | Одношпиндельные токарные автоматы | |
Карта 37, лист 1 | ||
Вариант исполнения | Наименование переходов | |
I | 1. Подача материала 2. Центровка торца 3. Сверление отверстия 4. Нарезание резьбы 5. Обработка фаски 6. Отрезка | 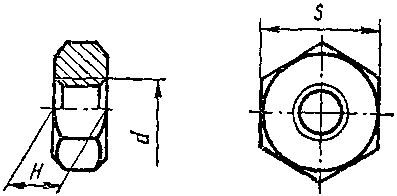 |
II | 1. Подача материала 2. Обработка коронки 3. Центровка торца 4. Сверление отверстия 5. Нарезание резьбы 6. Обработка фаски 7. Отрезка | 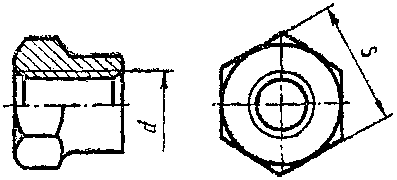 |
ОБРАБОТКА ГАЕК ГОСТы 5918-62, 5919-62, 5932-62, 5933-62 | Одношпиндельные токарные автоматы | ||||||||||||||
Карта 37, лист 2 | |||||||||||||||
Вариант исполнения | Переходы | Диаметр резьбы d в мм до | |||||||||||||
4 | 5 | 6 | 8 | 10 | 12 | 16 | 20 | ||||||||
Высота гайки H в мм до | |||||||||||||||
5 | 6 | 6 | 7,5 | 7 | 9 | 8 | 11 | 10 | 14 | 19 | 26 | 13 | 22 | ||
Штучное время в мин. | |||||||||||||||
I | 1 - 6 | 0,22 | 0,30 | 0,31 | 0,34 | 0,44 | 0,54 | 0,53 | 0,70 | 0,70 | 0,76 | 1,32 | 1,58 | 1,33 | 1,89 |
1 - 3, 5, 6 | 0,21 | 0,29 | 0,30 | 0,32 | 0,42 | 0,52 | 0,51 | 0,67 | 0,67 | 0,73 | 1,29 | 1,53 | 1,30 | 1,80 | |
II | 1 - 7 | - | - | - | - | - | - | - | - | 0,81 | 0,87 | 1,43 | 1,76 | 1,44 | 2,07 |
1 - 4, 6, 7 | - | - | - | - | - | - | - | - | 0,78 | 0,84 | 1,40 | 1,71 | 1,41 | 1,98 | |
Одношпиндельные токарные автоматы | |||
Карта 38 | |||
Поправочные коэффициенты на штучное время в зависимости от марки обрабатываемого материала (прочность обрабатываемого материала учтена в состоянии поставки) | |||
Марка обрабатываемого материала | |||
Латунь ЛС59-1, Л63 | А12, 20 и близкие к ним | 30, 35, 40, 45, 40Х и близкие к ним | 30ХГСА и близкие к ним |
Коэффициент | |||
0,60 |  | 1,2 | 1,6 |
НА ФРЕЗЕРНЫХ, СВЕРЛИЛЬНЫХ, ШЛИФОВАЛЬНЫХ И ДРУГИХ СТАНКАХ
Штучное время | Фрезерные станки | ||
Карта 39 | |||
I - Обработка одной фрезой | II - Обработка двумя фрезами | ||
 |  | ||
Размер "под ключ" S в мм до | Высота головки H в мм до | Способ обработки | |
I | II | ||
Время в мин. | |||
10 | 4,2 | 0,94 | 0,75 |
13 | 5,5 | 1,00 | 0,80 |
19 | 8 | 1,25 | 1,00 |
24 | 10 | 1,50 | 1,20 |
30 | 13 | 1,70 | 1,35 |
36 | 15 | 1,90 | 1,50 |
46 | 19 | 2,30 | 1,85 |
55 | 23 | 3,60 | 2,05 |
65 | 26 | 2,90 | 2,30 |
75 | 30 | 3,20 | 2,55 |
Примечание. При обработке квадратных головок к штучному времени применять коэффициент 0,9.
Штучное время |  | Фрезерные станки | ||||
Карта 40, лист 1 | ||||||
Размеры деталей в мм | Способ установки | |||||
d | D | b | h | в патроне с разрезной втулкой | в цанге или в специальном приспособлении по одной детали | в многоместном приспособлении |
Штучное время в мин. | ||||||
6 | 6 | 0,8 | 2 | 0,35 | 0,25 | 0,18 |
10 | 1,5 | 2 | 0,4 | 0,3 | 0,2 | |
11 | 1,5 | 0,4 | 0,3 | 0,22 | ||
8 | 8 | 1,2 | 2,5 | 0,4 | 0,3 | 0,19 |
1,2 | 2,5 | 2,5 | 0,45 | 0,35 | 0,22 | |
15 | 2 | 0,45 | 0,35 | 0,23 | ||
10 | 10 | 1,5 | 3 | 0,4 | 0,3 | 0,2 |
15 | 2 | 3 | 0,45 | 0,35 | 0,23 | |
18 | 2 | 0,5 | 0,4 | 0,25 | ||
12 | 12 | 2 | 3,5 | 0,45 | 0,35 | 0,22 |
18 | 3 | 3,5 | 0,5 | 0,35 | 0,25 | |
22 | 2,5 | 0,55 | 0,4 | 0,27 | ||
14 | 14 | 2 | 4 | 0,45 | 0,35 | 0,23 |
21 | 3 | 3,5 | 0,55 | 0,4 | 0,26 | |
25 | 3 | 0,55 | 0,45 | 0,28 | ||
16 | 16 | 2 | 4,5 | 0,5 | 0,35 | 0,24 |
24 | 4 | 4 | 0,55 | 0,4 | 0,28 | |
29 | 3,5 | 0,6 | 0,45 | 0,3 | ||
ФРЕЗЕРОВАНИЕ ШЛИЦ НА ВИНТАХ Штучное время | См. рис. выше | Фрезерные станки | ||||
Карта 40, лист 2 | ||||||
Размеры деталей в мм | Способ установки | |||||
d | D | b | h | в патроне с разрезной втулкой | в цанге или в специальном приспособлении по одной детали | в многоместном приспособлении |
Штучное время в мин. | ||||||
13 | 18 | 3 | 5 | 0,5 | 0,4 | 0,25 |
27 | 4 | 4,5 | 0,6 | 0,45 | 0,3 | |
32 | 4 | 0,6 | 0,45 | 0,35 | ||
20 | 20 | 3 | 6 | 0,5 | 0,4 | 0,25 |
30 | 4 | 4,5 | 0,6 | 0,45 | 0,3 | |
36 | 4 | 0,65 | 0,5 | 0,35 | ||
Штучное время | Фрезерные станки | ||
Карта 41, лист 1 | |||
I - обработка одной фрезой | |||
 | |||
II - обработка двумя фрезами | |||
 | |||
Высота гайки H в мм до | Способ обработки | Диаметр резьбы d в мм до | |
20 | 48 | ||
Размер под ключ S в мм до | |||
30 | 75 | ||
Штучное время в мин. | |||
5 | I | 0,70 | - |
10 | 0,83 | 1,09 | |
15 | 1,05 | - | |
ФРЕЗЕРОВАНИЕ ШЕСТИГРАННЫХ ГАЕК Штучное время | Фрезерные станки | ||
Карта 41, лист 2 | |||
Высота гайки H в мм до | Способ обработки | Диаметр резьбы d в мм до | |
20 | 48 | ||
Размер "под ключ" S в мм до | |||
30 | 75 | ||
Штучное время в мин. | |||
20 | I | 1,33 | 1,86 |
30 | 1,80 | 3,06 | |
40 | - | 4,02 | |
50 | - | 4,86 | |
60 | - | 5,76 | |
70 | - | 6,72 | |
80 | - | 7,50 | |
5 | II | 0,56 | - |
10 | 0,66 | 0,84 | |
15 | 0,84 | - | |
20 | 1,06 | 1,49 | |
30 | 1,44 | 2,44 | |
40 | - | 3,22 | |
50 | - | 3,88 | |
60 | - | 4,60 | |
70 | - | 5,37 | |
80 | - | 6,00 | |
Примечание. При обработке квадратных головок к штучному времени применять коэффициент 0,9.
Штучное время | Фрезерные станки | |||
Карта 42 | ||||
 | ||||
Размер "под ключ" S в мм до | h в мм до | b в мм до | Число прорезей | Штучное время в мин. |
10 | 2,5 | 2 | 6 | 1,0 |
14 | 3 | 2,8 | 1,1 | |
19 | 5 | 4 | 1,3 | |
24 | 6 | 5 | 1,5 | |
36 | 7 | 6 | 1,9 | |
46 | 8 | 8 | 2,2 | |
55 | 12 | 10 | 2,5 | |
75 | 12 | 10 | 3,0 | |
Примечание. При применении многоместного приспособления к штучному времени применять коэффициент 0,70.
Фрезерные станки | |||||||
Карта 43 | |||||||
Поправочные коэффициенты на штучное время в зависимости от: | |||||||
1. Количества деталей в партии | |||||||
Количество деталей в партии до | |||||||
25 | 50 | 100 | > 100 | ||||
Коэффициент | |||||||
1,10 |  | 0,90 | 0,80 | ||||
2. Обрабатываемого материала и материала режущего инструмента (прочность материала принята в состоянии поставки) | |||||||
Материал режущего инструмента | |||||||
быстрорежущая сталь | твердый сплав | ||||||
Марка обрабатываемого материала | Прочность обрабатываемого материала  кг/мм2 | ||||||
Латунь ЛС59-1, Л63 | А12, 20 и близкие к ним | 30, 35, 40, 45 и близкие к ним | 30ХГСА, 40Х и близкие к ним |  |  |  | |
Коэффициент | |||||||
0,75 | 1,00 | 1,05 | 1,20 | 0,90 |  | 1,10 | |
Штучное время | Вертикально-сверлильные станки | |||
Карта 44 | ||||
Диаметр резьбы d в мм до | Нарезание резьбы | Зенковка гайки | ||
Высота гайки H в мм до | ||||
30 | 75 | с одной стороны | с двух сторон | |
Штучное время мин. | ||||
3 | 0,40 | - | 0,08 | 0,16 |
6 | 0,43 | - | 0,10 | 0,19 |
8 | 0,46 | - | 0,12 | 0,22 |
10 | 0,50 | - | 0,13 | 0,24 |
12 | 0,52 | - | 0,14 | 0,26 |
16 | 0,54 | - | 0,15 | 0,28 |
20 | 0,58 | - | 0,19 | 0,35 |
24 | 0,62 | 0,66 | 0,20 | 0,37 |
30 | 0,63 | 0,69 | 0,23 | 0,43 |
36 | 0,64 | 0,70 | 0,25 | 0,46 |
42 | 0,65 | 0,72 | 0,27 | 0,50 |
48 | 0,66 | 0,73 | 0,28 | 0,52 |
Штучное время | Вертикально-сверлильные станки | |||
Карта 45, лист 1 | ||||
 | ||||
Размеры S или D в мм до | Диаметр отверстия d в мм до | Количество отверстий | ||
1 | 2 | 3 | ||
Штучное время в мин. | ||||
<= 7 | 1,0 | 0,57 | 0,95 | 1,32 |
1,2 | 0,50 | 0,83 | 1,12 | |
1,6 | 0,48 | 0,76 | 1,02 | |
2,0 | 0,43 | 0,69 | 0,92 | |
9 | 1,0 | 0,67 | 1,12 | 1,57 |
1,2 | 0,56 | 0,97 | 1,19 | |
1,6 | 0,52 | 0,84 | 1,05 | |
2,0 | 0,43 | 0,76 | 0,87 | |
11 | 1,6 | 0,56 | 0,92 | 1,29 |
2,0 | 0,53 | 0,85 | 1,18 | |
2,5 | 0,49 | 0,77 | 1,04 | |
СВЕРЛЕНИЕ КОНТРОВОЧНЫХ ОТВЕРСТИЙ В БОЛТАХ, ШПИЛЬКАХ, ВИНТАХ И ДРУГИХ ДЕТАЛЯХ Штучное время | Вертикально-сверлильные станки | |||
Карта 45, лист 2 | ||||
Размеры S или D в мм до | Диаметр отверстия d в мм до | Количество отверстий | ||
1 | 2 | 3 | ||
Штучное время в мин. | ||||
14 | 1,6 | 0,69 | 1,18 | 1,64 |
2,0 | 0,63 | 1,05 | 1,47 | |
2,5 | 0,57 | 0,94 | 1,29 | |
17 | 1,6 | 0,81 | 1,43 | 2,02 |
2,0 | 0,71 | 1,22 | 1,74 | |
2,5 | 0,64 | 1,08 | 1,50 | |
3,2 | 0,57 | 0,95 | 1,32 | |
19 | 1,6 | 0,90 | 1,61 | 2,28 |
2,0 | 0,78 | 1,36 | 1,93 | |
2,5 | 0,69 | 1,18 | 1,65 | |
3,2 | 0,61 | 1,04 | 1,45 | |
24 | 1,6 | 1,09 | 1,97 | 2,84 |
2,0 | 0,94 | 1,68 | 2,38 | |
2,5 | 0,81 | 1,41 | 2,00 | |
3,2 | 0,71 | 1,24 | 1,76 | |
4 | 0,65 | 1,14 | 1,62 | |
Штучное время | Вертикально-сверлильные станки | ||||
Карта 46 | |||||
 | |||||
Количество граней | Размер h в мм до | Диаметр отверстия d в мм до | Количество отверстий | ||
1 | 2 | 3 | |||
Штучное время в мин. | |||||
4 | 1,2 | 1,0 | 0,42 | 0,78 | - |
1,2 | 0,39 | 0,73 | - | ||
1,5 | 1,0 | 0,43 | 0,81 | - | |
1,2 | 0,41 | 0,76 | - | ||
1,5 | 0,35 | 0,62 | - | ||
2,0 | 1,0 | 0,46 | 0,87 | - | |
1,2 | 0,42 | 0,78 | - | ||
1,5 | 0,35 | 0,64 | - | ||
6 | 1,2 | 1,0 | 0,48 | 0,88 | 1,30 |
1,2 | 0,42 | 0,78 | 1,15 | ||
1,5 | 1,0 | 0,55 | 1,02 | 1,51 | |
1,2 | 0,49 | 0,91 | 1,35 | ||
1,5 | 0,42 | 0,77 | 1,12 | ||
1,0 | 1,0 | 0,59 | 1,11 | 1,64 | |
1,2 | 0,52 | 0,98 | 1,43 | ||
1,5 | 0,45 | 0,81 | 1,20 | ||
Вертикально-сверлильные станки | |||
Карта 47 | |||
Поправочные коэффициенты на штучное время в зависимости от: | |||
1. Количества деталей в партии | |||
Количество деталей в партии до | |||
25 | 50 | 100 | > 100 |
Коэффициент | |||
1,10 |  | 0,90 | 0,80 |
2. Обрабатываемого материала (прочность материала учтена в состоянии поставки) | |||
Марка обрабатываемого материала | |||
Латунь ЛС59-1, Л63 | А12, 20 и близкие к ним | 30, 35, 40, 45 и близкие к ним | 30ХГСА и близкие к ним |
Коэффициент | |||
0,75 | 0,83 |  | 1,30 |
Штучное время | Резьбонарезные станки | ||||||||||||||||||||
Карта 48 | |||||||||||||||||||||
Диаметр резьбы в мм до | |||||||||||||||||||||
6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 36 | 42 | 48 | |||||||||||
Длина резьбы в мм до | |||||||||||||||||||||
15 | 18 | 18 | 22 | 25 | 32 | 28 | 36 | 32 | 44 | 33 | 52 | 45 | 60 | 60 | 72 | 65 | 84 | 75 | 96 | 80 | 108 |
Штучное время в мин. | |||||||||||||||||||||
0,54 | 0,56 | 0,56 | 0,58 | 0,62 | 0,65 | 0,63 | 0,67 | 0,71 | 0,77 | 0,75 | 0,83 | 0,79 | 0,87 | 0,91 | 0,97 | 0,94 | 1,03 | 1,03 | 1,12 | 1,06 | 1,21 |
Поправочные коэффициенты на штучное время в зависимости от: 1. Количества деталей в партии | |||||||||||||||||||||
Количество деталей в партии до | |||||||||||||||||||||
10 | 25 | 50 | > 50 | ||||||||||||||||||
Коэффициент | |||||||||||||||||||||
1,10 |  | 0,95 | 0,85 | ||||||||||||||||||
2. Обрабатываемого материала (прочность обрабатываемого материала учтена в состоянии поставки) | |||||||||||||||||||||
Марка обрабатываемого материала | |||||||||||||||||||||
Латунь ЛС59-1, Л63 | А12, 20 и близкие к ним | 30, 35, 40, 45, 40Х и близкие к ним | 30ХГСА и близкие к ним | ||||||||||||||||||
Коэффициент | |||||||||||||||||||||
0,65 | 0,75 |  | 1,30 | ||||||||||||||||||
Штучное время | Резьбонакатные станки | |||||||||
Карта 49 | ||||||||||
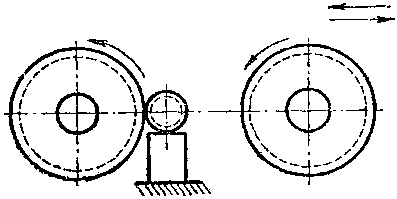 | ||||||||||
Диаметр резьбы в мм до | 6 | 8 | 10 | 12 | 16 | 20 | 24 | 30 | 36 | 48 |
Штучное время в мин. | 0,1 | 0,11 | 0,12 | 0,13 | 0,15 | 0,18 | 0,21 | 0,24 | 0,27 | 0,32 |
Примечание. При накатке латуни на штучное время применить поправочный коэффициент K = 1,3.
ГОСТ 7817-62 Штучное время | Круглое наружное шлифование с продольной подачей | ||||||||||||
Карта 50, лист 1 | |||||||||||||
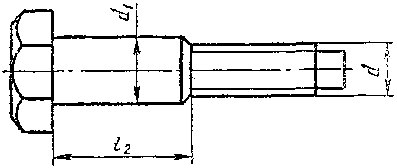 | |||||||||||||
Диаметр гладкой части болта d1 в мм до | Длина гладкой части болта l2 в мм до | ||||||||||||
15 | 20 | 25 | 30 | 40 | 50 | 70 | 80 | 100 | 125 | 150 | 200 | 250 | |
Штучное время в мин. | |||||||||||||
7 | 0,42 | 0,46 | 0,49 | 0,52 | 0,57 | 0,61 | 0,69 | - | - | - | - | - | - |
9 | 0,45 | 0,49 | 0,55 | 0,56 | 0,62 | 0,67 | 0,75 | - | - | - | - | - | - |
11 | 0,48 | 0,55 | 0,57 | 0,60 | 0,67 | 0,72 | 0,82 | 0,86 | 0,93 | - | - | - | - |
13 | - | 0,57 | 0,60 | 0,64 | 0,71 | 0,77 | 0,87 | 0,91 | 1,00 | 1,08 | 1,15 | - | - |
17 | - | 0,66 | 0,71 | 0,75 | 0,83 | 0,90 | 1,00 | 1,06 | 1,22 | 1,32 | 1,42 | 1,57 | - |
21 | - | - | 0,76 | 0,81 | 0,89 | 0,96 | 1,15 | 1,21 | 1,30 | 1,42 | 1,51 | 1,69 | - |
ШЛИФОВАНИЕ БОЛТОВ С ШЕСТИГРАННОЙ УМЕНЬШЕННОЙ ГОЛОВКОЙ ДЛЯ ОТВЕРСТИЙ ИЗ-ПОД РАЗВЕРТКИ ГОСТ 7817-62 Штучное время | Круглое наружное шлифование с продольной подачей | |||||||||||||
Карта 50, лист 2 | ||||||||||||||
Диаметр гладкой части болта d1 в мм до | Длина гладкой части болта l2 в мм до | |||||||||||||
15 | 20 | 25 | 30 | 40 | 50 | 70 | 80 | 100 | 125 | 150 | 200 | 250 | ||
Штучное время в мин. | ||||||||||||||
25 | - | - | 0,82 | 0,87 | 1,03 | 1,11 | 1,24 | 1,29 | 1,39 | 1,51 | 1,62 | 1,79 | - | |
32 | - | - | - | - | 1,11 | 1,20 | 1,33 | 1,39 | 1,52 | 1,64 | 1,83 | 2,03 | - | |
40 | - | - | - | - | 1,18 | 1,27 | 1,50 | 1,57 | 1,69 | 1,83 | 1,95 | 2,15 | 2,35 | |
50 | - | - | - | - | - | 1,48 | 1,65 | 1,75 | 1,88 | 2,05 | 2,22 | 2,48 | 2,68 | |
Поправочные коэффициенты на измененные условия работы на круглошлифовальных станках в зависимости от: | ||||||||||||||
Количества деталей в партии | Количество деталей в партии до | 10 | 25 | 50 | > 50 | |||||||||
Коэффициент | 1,10 |  | 0,95 | 0,85 | ||||||||||
Класса точности обрабатываемой поверхности | Класс точности | 3 | 2 | |||||||||||
Коэффициент |  | 1,3 | ||||||||||||
Примечания:
1. Для конических штифтов норму времени брать по наибольшему диаметру штифта.
2. Поправочные коэффициенты на измененные условия работы см. карту 52.
Штучное время | Бесцентровое шлифование с продольной подачей | ||||||
Карта 52 | |||||||
Длина шлифования l в мм до | Диаметр шлифования d в мм до | ||||||
5 | 10 | 16 | 20 | 30 | 40 | 50 | |
Штучное время в мин. | |||||||
20 | 0,31 | - | - | - | - | - | - |
30 | 0,32 | 0,40 | - | - | - | - | - |
40 | 0,33 | 0,41 | 0,48 | - | - | - | - |
60 | 0,38 | 0,46 | 0,53 | 0,58 | - | - | - |
80 | 0,42 | 0,52 | 0,60 | 0,64 | 0,92 | - | - |
100 | - | 0,63 | 0,72 | 0,78 | 1,10 | 1,40 | 1,81 |
120 | - | 0,70 | 0,80 | 0,88 | 1,25 | 1,70 | 2,10 |
160 | - | - | 0,97 | 1,06 | 1,53 | 2,03 | 2,51 |
200 | - | - | 1,12 | 1,21 | 1,74 | 2,38 | 2,94 |
Поправочные коэффициенты на измененные условия работы на бесцентровошлифовальных станках в зависимости от: | |||||||
Количества деталей в партии | Количество деталей в партии | 10 | 25 | 50 | > 50 | ||
Коэффициент | 1,15 |  | 0,85 | 0,75 | |||
Класса точности обрабатываемой поверхности | Класс точности | 3 | 2 | ||||
Коэффициент |  | 1,3 | |||||
Неполное штучное время | Токарно-винторезные станки | |||||||||||||||
Карта 53, лист 1 | ||||||||||||||||
Диаметр резьбы d в мм до | Длина резьбы l в мм до | Шаг резьбы S в мм | Число проходов i | |||||||||||||
5 | 10 | 15 | 20 | 25 | 30 | 40 | 50 | 60 | 70 | 80 | 90 | 100 | 110 | |||
Неполное штучное время в мин. | ||||||||||||||||
Плашки | ||||||||||||||||
2 | 0,28 | 0,35 | 0,42 | - | - | - | - | - | - | - | - | - | - | - | 0,4 | 1 |
4 | 0,30 | 0,38 | 0,47 | 0,53 | - | - | - | - | - | - | - | - | - | - | 0,7 | 2 |
6 | 0,32 | 0,38 | 0,43 | 0,51 | 0,61 | 0,69 | 0,85 | - | - | - | - | - | - | - | 1,0 | 1 |
8 | - | 0,39 | 0,48 | 0,54 | 0,56 | 0,70 | 0,85 | - | - | - | - | - | - | - | 1,25 | 1 |
10 | - | 0,45 | 0,54 | 0,60 | 0,63 | 0,76 | 0,91 | 1,06 | 1,22 | - | - | - | - | - | 1,5 | 1 |
12 | - | 45 | 0,57 | 0,63 | 0,69 | 0,76 | 0,77 | 1,06 | 1,21 | - | - | - | - | - | 1,75 | 1 |
16 | - | - | 0,63 | 0,66 | 0,69 | 0,79 | 0,91 | 0,95 | 1,23 | 1,37 | 1,52 | - | - | - | 2,0 | 1 |
20 | - | - | - | 0,66 | 0,73 | 0,80 | 0,92 | 1,04 | 1,16 | 1,38 | 1,53 | 1,67 | 1,83 | - | 2,1 | 1 |
НАРЕЗАНИЕ НАРУЖНОЙ КРЕПЕЖНОЙ РЕЗЬБЫ Неполное штучное время | Токарно-винторезные станки | |||||||||||||||
Карта 53, лист 2 | ||||||||||||||||
Диаметр резьбы d в мм до | Длина резьбы l в мм до | Шаг резьбы S в мм | Число проходов | |||||||||||||
5 | 10 | 15 | 20 | 25 | 30 | 40 | 50 | 60 | 70 | 80 | 90 | 100 | 110 | |||
Неполное штучное время в мин. | ||||||||||||||||
Резцы | ||||||||||||||||
24 | - | - | - | - | - | - | 1,63 | 1,65 | 1,70 | - | - | - | - | - | 3,0 | 6 |
30 | - | - | - | - | - | - | - | 2,11 | 2,2 | 2,20 | - | - | - | - | 3,5 | 7 |
36 | - | - | - | - | - | - | - | 2,28 | 2,32 | 2,35 | 2,4 | 2,42 | - | - | 4,0 | 8 |
42 | - | - | - | - | - | - | - | - | 2,54 | 2,58 | 2,64 | 2,64 | 2,69 | - | 4,5 | 8 |
48 | - | - | - | - | - | - | - | - | - | 2,4 | 2,8 | 2,9 | 3,04 | 3,04 | 5,0 | 9 |
Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от: | ||||||||||||||||
Предела прочности обрабатываемого материала |  кг/мм2 | до 60 | 60 - 75 | св. 75 | ||||||||||||
Коэффициент | 0,9 |  | 1,1 | |||||||||||||
Неполное штучное время | Токарно-револьверные станки | |||||||||||||||
Карта 54, лист 1 | ||||||||||||||||
Диаметр резьбы d в мм до | Длина нарезаемой резьбы l в мм до | Шаг резьбы S в мм | Число проходов i | |||||||||||||
5 | 10 | 15 | 20 | 25 | 30 | 40 | 50 | 60 | 70 | 80 | 90 | 100 | 110 | |||
Неполное штучное время в мин. | ||||||||||||||||
Плашки | ||||||||||||||||
2 | 0,26 | 0,33 | 0,40 | - | - | - | - | - | - | - | - | - | - | - | 0,4 | 1 |
4 | 0,28 | 0,36 | 0,42 | 0,51 | - | - | - | - | - | - | - | - | - | - | 0,7 | 1 |
6 | 0,3 | 0,36 | 0,43 | 0,49 | 0,59 | 0,67 | 0,83 | - | - | - | - | - | - | - | 1,0 | 1 |
8 | - | 0,37 | 0,45 | 0,52 | 0,57 | 0,68 | 0,73 | - | - | - | - | - | - | - | 1,25 | 1 |
10 | - | 0,38 | 0,46 | 0,53 | 0,61 | 0,71 | 0,82 | 0,99 | 1,15 | - | - | - | - | - | 1,5 | 1 |
12 | - | 0,38 | 0,46 | 0,53 | 0,62 | 0,69 | 0,82 | 0,99 | 1,14 | - | - | - | - | - | 1,75 | 1 |
16 | - | - | 0,48 | 0,52 | 0,56 | 0,67 | 0,78 | 0,88 | 1,08 | 1,24 | 1,4 | - | - | - | 2,0 | 1 |
20 | - | - | - | 0,56 | 0,61 | 0,66 | 0,83 | 0,92 | 1,10 | 1,25 | 1,41 | 1,55 | 1,7 | - | 2,5 | 1 |
НАРЕЗАНИЕ НАРУЖНОЙ КРЕПЕЖНОЙ РЕЗЬБЫ Неполное штучное время | Токарно-револьверные станки | |||||||||||||||
Карта 54, лист 2 | ||||||||||||||||
Диаметр резьбы d в мм до | Длина нарезаемой резьбы l в мм до | Шаг резьбы S в мм | Число проходов i | |||||||||||||
5 | 10 | 15 | 20 | 25 | 30 | 40 | 50 | 60 | 70 | 80 | 90 | 100 | 110 | |||
Неполное штучное время в мин. | ||||||||||||||||
Резцы | ||||||||||||||||
24 | - | - | - | - | - | - | 0,66 | 0,69 | 0,72 | - | - | - | - | - | 3,0 | 6 |
30 | - | - | - | - | - | - | - | 0,73 | 0,78 | 0,82 | 0,82 | - | - | - | 3,5 | 7 |
36 | - | - | - | - | - | - | - | 0,95 | 0,95 | 1,01 | 1,07 | - | - | - | 4,0 | 8 |
42 | - | - | - | - | - | - | - | - | 1,01 | 1,01 | 1,07 | 1,14 | 1,14 | - | 4,5 | 8 |
48 | - | - | - | - | - | - | - | - | 1,1 | 1,1 | 1,1 | 1,2 | 1,3 | 1,3 | 5,0 | 9 |
Поправочные коэффициенты на время обработки для измененных условий работы в зависимости от: | ||||||||||||||||
Предела прочности обрабатываемого материала |  кг/мм2 | до 60 | 60 - 75 | св. 75 | ||||||||||||
Коэффициент | 0,9 |  | 1,1 | |||||||||||||
Штучное время | Токарные станки | |||||||||
Карта 55 | ||||||||||
Диаметр резьбы d в мм до | Шаг резьбы S в мм до | Длина резьбы l в мм до | ||||||||
20 | 25 | 30 | 40 | 50 | 60 | 75 | 95 | 110 | ||
Штучное время в мин. | ||||||||||
20 | 2,5 | 1,06 | 1,08 | 1,09 | 1,23 | 1,25 | 1,28 | - | - | - |
24 | 3,0 | - | - | 1,18 | 1,32 | 1,32 | 1,39 | 1,58 | - | - |
30 | 3,5 | - | - | - | 1,47 | 1,52 | 1,56 | 1,75 | - | - |
36 | 4,0 | - | - | - | - | 1,68 | 1,73 | 1,96 | 2,01 | - |
42 | 4,5 | - | - | - | - | 1,84 | 1,89 | 2,11 | 2,18 | 2,25 |
48 | 5,0 | - | - | - | - | - | 2,05 | 2,29 | 2,37 | 2,51 |
Штучное время | Револьверные станки | |||||||||
Карта 56, лист 1 | ||||||||||
Диаметр резьбы d в мм до | Шаг резьбы S в мм до | Длина резьбы в мм до | ||||||||
20 | 25 | 30 | 40 | 50 | 60 | 75 | 95 | 110 | ||
Штучное время в мин. | ||||||||||
20 | 2,5 | 0,89 | 0,92 | 0,94 | 1,08 | 1,10 | 1,18 | - | - | - |
КАЛИБРОВКА РЕЗЬБЫ ПЛАШКОЙ Штучное время | Револьверные станки | |||||||||
Карта 56, лист 2 | ||||||||||
Диаметр резьбы d в мм до | Шаг резьбы S в мм до | Длина резьбы l в мм до | ||||||||
20 | 25 | 30 | 40 | 50 | 60 | 75 | 95 | 110 | ||
Штучное время в мин. | ||||||||||
24 | 3,0 | - | - | 1,03 | 1,17 | 1,21 | 1,24 | 1,40 | - | - |
30 | 3,5 | - | - | - | 1,32 | 1,37 | 1,41 | 1,57 | - | - |
36 | 4,0 | - | - | - | - | 1,57 | 1,58 | 1,78 | 1,83 | - |
42 | 4,5 | - | - | - | - | 1,69 | 1,74 | 1,93 | 2,00 | 2,07 |
48 | 5,0 | - | - | - | - | - | 1,90 | 2,11 | 2,19 | 2,33 |
Штучное время | Токарно-винторезные и токарно-револьверные станки | ||
Карта 57 | |||
Содержание работы | |||
I | |||
1. Обточить технологические хвостовики 2. Зацентровать | |||
II | |||
3. Отрезать технологические хвостовики | |||
Типы станков | Диаметр резьбы d в мм до | ||
10 | 24 | 48 | |
Штучное время в мин. | |||
Токарно-винторезные | 1,30 | 1,35 | 1,40 |
Револьверные | 1,20 | 1,25 | 1,30 |
Неполное штучное время | Токарно-винторезные и токарно-револьверные станки | ||||||||||
Карта 58 | |||||||||||
Типы станков | Размер "под ключ" S в мм до | ||||||||||
10 | 12 | 14 | 17 | 22 | 27 | 32 | 41 | 50 | 60 | 70 | |
Неполное штучное время в мин. | |||||||||||
Токарно-винторезные | 0,16 | 0,21 | 0,26 | 0,29 | 0,35 | 0,44 | 0,49 | 0,60 | 0,71 | 0,79 | 0,9 |
Револьверные | 0,15 | 0,19 | 0,24 | 0,28 | 0,32 | 0,40 | 0,45 | 0,55 | 0,65 | 0,73 | 0,83 |
Штучное время | Карта 59 | ||||||||||||
Содержание работы | Обрабатываемый контур и размеры обработки | Длина контура в мм до | |||||||||||
5 | 7 | 10 | 15 | 20 | 30 | 40 | 50 | 60 | 80 | 100 | |||
Штучное время в мин. | |||||||||||||
Зачистить заусенцы и притупить острые кромки | Прямолинейный | 0,15 | 0,18 | 0,20 | 0,24 | 0,27 | 0,32 | 0,36 | 0,40 | 0,44 | 0,50 | 0,60 | |
Криволинейный | 0,24 | 0,28 | 0,32 | 0,38 | 0,43 | 0,5 | 0,57 | 0,7 | 0,74 | 0,77 | 0,80 | ||
Цилиндрические детали | 0,3 | 0,35 | 0,4 | 0,48 | 0,54 | 0,64 | 0,73 | 0,8 | 0,87 | 1,0 | 1,2 | ||
Зачистить заусенцы в отверстиях с двух сторон после сверления | Диаметр отверстия в мм до | 2 | 0,48 | ||||||||||
4 | 0,60 | ||||||||||||
6 | 0,70 | ||||||||||||
10 | 0,80 | ||||||||||||
Поправочные коэффициенты в зависимости от обрабатываемого материала | |||||||||||||
Сталь  кг/мм2 | Сплавы | ||||||||||||
< 60 | 60 - 75 | > 75 | Латунь | ||||||||||
Коэффициент | |||||||||||||
0,9 |  | 1,2 | 0,7 | ||||||||||
Неполное штучное время | Токарные станки | |||||||||
Ролики накатные из стали Р18 | ||||||||||
Карта 60 | ||||||||||
Диаметр накатываемой резьбы d в мм до | Шаг резьбы S в мм до | Число проходов i | Длина обрабатываемой поверхности l в мм до | Скорость вращения детали n в об./мин. | ||||||
10 | 15 | 20 | 25 | 30 | 50 | 75 | ||||
Неполное штучное время в мин. | ||||||||||
5 | 0,5 | 2 | 0,13 | 0,15 | - | - | - | - | - | 1020 |
7 | 0,5 | 2 | 0,15 | 0,18 | 0,21 | - | - | - | - | 725 |
10 | 0,6 | 2 | 0,17 | 0,21 | 0,24 | 0,28 | 0,32 | - | - | 510 |
15 | 0,6 | 4 | 0,37 | 0,48 | 0,59 | 0,69 | 0,8 | 1,22 | - | 340 |
20 | 0,8 | 4 | 0,46 | 0,58 | 0,72 | 0,84 | 0,97 | 1,48 | - | 170 |
30 | 1,0 | 5 | 0,62 | 0,79 | 0,95 | 1,12 | 1,29 | 1,98 | 2,8 | 162 |
50 | 1,0 | 5 | - | 1,18 | 1,47 | 1,76 | 2,01 | 3,10 | 4,4 | 102 |
Неполное штучное время | Токарные ставки |
Ролики накатные из стали Р18 | |
Карта 61 |
Диаметр накатываемой резьбы d в мм до | Шаг резьбы S в мм до | Число проходов i | Длина обрабатываемой поверхности l в мм до | Скорость вращения детали n в об./мин. | ||||
10 | 15 | 20 | 25 | 30 | ||||
Неполное штучное время в мин. | ||||||||
3 | 0,5 | 2 | 0,06 | - | - | - | - | 1700 |
5 | 0,5 | 2 | 0,07 | 0,09 | - | - | - | 1280 |
7 | 0,5 | 2 | 0,09 | 0,11 | 0,14 | - | - | 930 |
10 | 0,6 | 2 | 0,11 | 0,14 | 0,18 | 0,21 | 0,24 | 780 |
15 | 0,6 | 4 | 0,25 | 0,33 | 0,38 | 0,45 | 0,51 | 630 |
15 | 0,8 | 5 | 0,32 | 0,4 | 0,48 | 0,56 | 0,63 | 450 |
Карта 62 | ||||||
N п/п | Типы станков | Время в мин. | ||||
1 | Токарно-винторезные | 17 | ||||
2 | Токарно-револьверные | 23 | ||||
3 | Вертикально-сверлильные | 12 | ||||
4 | Фрезерные | 22 | ||||
5 | Круглошлифовальные | 11 | ||||
6 | Бесцентрово-шлифовальные | с продольной подачей | 15 | |||
с поперечной подачей | 23 | |||||
7 | Резьбонарезные | 15 | ||||
8 | Резьбонакатные | 15 | ||||
9 | Одношпиндельные токарные автоматы | Наибольший диаметр обработки на данном станке в мм до | Штучное время на деталь в мин. до | Время на наладку автомата в мин. | ||
10 | 0,5 | 51 | ||||
1,5 | 58 | |||||
20 | 0,5 | 59 | ||||
1,5 | 66 | |||||
4 | 76 | |||||
36 | 0,5 | 69 | ||||
1,5 | 77 | |||||
4 | 86 | |||||
Примечания:
1. Если на станке систематически выполняются однотипные операции конструктивно сходных деталей, приведенное в таблице время следует уменьшать на 30 - 50%.
2. При обработке конических штифтов на токарном станке с применением копира время по карте увеличивать на 4 мин.
Приложение 1, лист 1 | |||||||||||||||
Типы станков | Вид обработки | Диаметр детали d в мм до | |||||||||||||
4 - 8 | 10 - 16 | 20 - 30 | 36 - 48 | ||||||||||||
t | s | v | t | s | v | t | s | v | t | s | v | ||||
Токарные и револьверные | Подрезка | - | 0,05 - 0,15 | 25 - 50 | - | 0,08 - 0,15 | 70 - 90 | - | 0,25 | 100 | - | 0,25 | 100 | ||
Обточка | черновая | 1,3 - 2,5 | 0,10 - 0,20 | 25 | 2,0 - 3,0 | 0,10 - 0,20 | 70 | 3,0 | 0,25 | - | 3,0 - 5,0 | 0,25 | - | ||
чистовая | 0,5 | 0,05 - 0,10 | 50 | 0,5 | 0,05 - 0,10 | 90 | 0,5 | 0,18 | 90 | 0,5 | 0,18 | 100 | |||
Отрезка | - | 0,06 | 25 | - | 0,08 | 35 - 50 | - | 0,11 | 100 | - | 0,13 | 100 | |||
Нарезание резьбы | Резцы | внутренней | - | - | - | - | - | - | - | - | 90 | - | - | 80 | |
наружной | - | - | - | - | - | - | - | - | 100 | - | - | 90 | |||
Плашка | - | - | 2,5 | - | - | 3,0 | - | - | 3,45 | - | - | - | |||
Метчик | - | - | 7 | - | - | 8 | - | - | 9 | - | - | - | |||
Сверлильные | Сверление | - | 0,2 | 20 | - | 0,22 | 25 | - | 0,13 | 35 | - | 0,10 | 48 | ||
Рассверливание | - | - | - | - | - | - | - | 0,17 | - | - | 0,17 | 100 | |||
РЕЖИМЫ РЕЗАНИЯ ДЛЯ СТАЛЕЙ (ПРИБЛИЖЕННЫЕ ЗНАЧЕНИЯ) | Приложение 1, лист 2 | ||||||||||||
Типы станков | Вид обработки | Диаметр детали d в мм до | |||||||||||
4 - 8 | 10 - 16 | 20 - 30 | 36 - 48 | ||||||||||
t | s | v | t | s | v | t | s | v | t | s | v | ||
Фрезерные | Фрезерование | V = 35 - 45 | |||||||||||
Sм = 150 - 200 | |||||||||||||
Одношпиндельные токарные автоматы | Обточка | 0,5 - 2,5 | 0,05 | 40 | 2 - 3 | 0,10 | 60 | 3,0 - 4,0 | 0,10 | 80 | 4,0 - 5,0 | 0,10 | 80 |
Отрезка | - | 0,02 | 30 | - | 0,02 | 50 | - | 0,04 | 60 | - | 0,04 | 60 | |
Сверление | - | 0,05 | 25 | - | 0,10 | 35 | - | 0,24 | 40 | - | 0,24 | 45 | |
Нарезание резьбы | - | - | 5 | - | 10 | 7 | - | - | 8 | - | - | 8 | |
Приложение 2, лист 1 |
ПРИМЕР ЗАПОЛНЕНИЯ ИНСТРУКЦИОННО-ЭКСПЛУАТАЦИОННОЙ КАРТЫ ДЛЯ ВЫБОРА РЕЖИМОВ РЕЗАНИЯ | Приложение 2, лист 2 |
ПРИМЕР ЗАПОЛНЕНИЯ ИНСТРУКЦИОННО-ЭКСПЛУАТАЦИОННОЙ КАРТЫ ДЛЯ ВЫБОРА РЕЖИМОВ РЕЗАНИЯ | Приложение 2, лист 3 |
ТАБЛИЦА ПО ВЫБОРУ ВЕЛИЧИНЫ ПОДАЧИ
Черновое точение | Чистовое и получистовое точение | ||||||
Глубина резания t, мм до | Класс шероховатости поверхности | ||||||
2 | 3 | 4 | 5 |  |  |  |  |
Подача S мм/об. до | |||||||
0,79 - 1,0 | 0,45 - 0,63 | 0,31 - 0,45 | 0,22 - 0,31 | 0,79 | 0,4 - 0,51 | 0,31 - 0,34 | 0,22 |
Примечание. При растачивании отверстий или точении резцами  или при работе по корке число оборотов по инструменту брать на ступень меньше для каждого из этих факторов.
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/normy/12/obshc_44614.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|