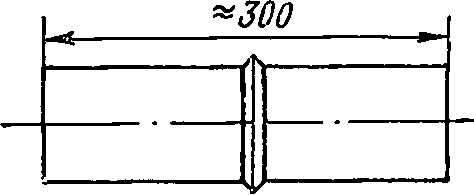Описание
Источник публикации
Документ опубликован не был
Примечание к документу
С 01.07.2003 в связи с вступлением в силу Федерального
закона от 27.12.2002 N 184-ФЗ отраслевые стандарты не относятся к нормативным документам по стандартизации. До вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования (в том числе стандарты отраслей) носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям и условиям, указанным в
п. 1 ст. 46 названного закона, за исключением случаев, предусмотренных
ст. 5.
С 01.07.2016 виды документов по стандартизации установлены
ст. 14 Федерального закона от 29.06.2015 N 162-ФЗ.
Документ
введен в действие с 1 января 1975 года.
Взамен ОН9-434-63.
Название документа
"ОСТ5.9126-73. Отраслевой стандарт. Сварка в судостроении и судоремонте. Правила аттестации сварщиков"
(утв. Минсудпромом СССР 31.08.1973)
"ОСТ5.9126-73. Отраслевой стандарт. Сварка в судостроении и судоремонте. Правила аттестации сварщиков"
(утв. Минсудпромом СССР 31.08.1973)
Главным техническим
управлением Министерства
31 августа 1973 года
ОТРАСЛЕВОЙ СТАНДАРТ
СВАРКА В СУДОСТРОЕНИИ И СУДОРЕМОНТЕ
ПРАВИЛА АТТЕСТАЦИИ СВАРЩИКОВ
ОСТ5.9126-73
Взамен
ОН9-434-63
Срок введения установлен
с 1 января 1975 года
Разработан Центральным научно-исследовательским институтом технологии судостроения (ЦНИИТС).
Директор В.В. Мещеряков.
Начальник отделения В.С. Головченко.
Начальник лаборатории В.Н. Тимофеев.
Руководитель темы Б.А. Гололобов
Исполнитель Л.Г. Шершнева.
Внесен Центральным научно-исследовательским институтом технологии судостроения (ЦНИИТС).
Директор В.В. Мещеряков.
Подготовлен к утверждению отделом стандартизации Министерства.
Начальник отдела Е.П. Похвалов.
Утвержден Главным техническим управлением Министерства.
Начальник ГТУ Г.Г. Пуляевский.
Введен в действие Директивным указанием Министерства 14 сентября 1973 г. N 15/1016-9126.
Настоящий стандарт распространяется на аттестацию сварщиков, работающих в судостроении и судоремонте, для допуска их к выполнению ответственных работ по сварке, наплавке, пайке конструкций и изделий из черных и цветных металлов и сплавов, а также специальных и алюминиевых сплавов.
Стандарт устанавливает порядок аттестации сварщиков и проведения теоретических и практических испытаний для аттестации сварщиков, требования к результатам испытаний и формы документов. Ответственными работами, на право выполнения которых производится аттестация сварщиков, считаются сварка, наплавка и пайка конструкций, изделий или их частей, отнесенных специальными техническими условиями к категории ответственных, или изготовление и ремонт которых осуществляется под техническим надзором Регистра СССР, Речного Регистра, Госгортехнадзора и других контролирующих организаций, осуществляющих технический надзор.
1. ПОРЯДОК АТТЕСТАЦИИ СВАРЩИКОВ
1.1.1. Аттестация сварщиков производится аттестационными комиссиями, постоянно действующими на предприятиях, путем проверки теоретических знаний и практических навыков сварщиков.
1.1.2. Аттестационные комиссии создаются на предприятиях, располагающих необходимой производственной базой и инженерно-техническими специалистами сварочного производства по согласованию с местным органом, осуществляющим технический надзор.
1.1.3. Организация и руководство работой аттестационной комиссии осуществляется администрацией предприятия.
1.1.4. Утверждение состава аттестационной комиссии производится главным инженером предприятия приказом.
1.1.5. В состав аттестационной комиссии должны входить:
а) председатель комиссии - руководитель сварочных работ предприятия (главный сварщик предприятия, начальник бюро сварки);
б) секретарь комиссии - представитель руководителя сварочных работ;
в) члены комиссии: представитель технического контроля по сварке, представитель органов техники безопасности, представитель руководства цеха;
г) представитель органов технического надзора и контролирующих организаций заказчиков (по согласованию).
Примечание. В случае отсутствия на предприятии представителей контролирующих организаций, их функции с правами членов комиссии выполняются лицами по доверенности контролирующих организаций.
В состав аттестационной комиссии могут быть включены другие специалисты по сварочному производству (представитель отдела подготовки кадров, преподаватель по сварке, проводивший обучение и другие).
1.1.6. Если предприятие не располагает необходимой производственной базой или инженерно-техническими работниками по сварочному производству для аттестации сварщиков, то сварщики аттестуются на родственных предприятиях, где действует такая комиссия.
1.2. Порядок работы аттестационной комиссии.
Оформление документации
1.2.1. Работу по аттестации сварщиков аттестационная комиссия проводит по графику, утвержденному главным инженером предприятия.
1.2.2. Учет своевременного прохождения сварщиками переаттестации по истечении срока действия удостоверения и оформление документов аттестационной комиссии производится секретарем аттестационной комиссии.
1.2.3. Аттестационная комиссия собирается для проведения теоретических испытаний, для рассмотрения результатов практических испытаний и для вынесения решений по результатам аттестации. Аттестационной комиссии должны быть представлены администрацией предприятия:
а) списки аттестуемых сварщиков, с указанием места работы, образования, специальности, разряда и стажа работы по специальности и виду работ, по которым проводится аттестация;
б) удостоверения сварщиков при повторных испытаниях, а также, если аттестованный сварщик аттестуется на новый вид работ;
в) протоколы результатов лабораторных испытаний проб;
г) протоколы заседаний аттестационной комиссии по предыдущим испытаниям сварщиков (при повторных испытаниях сварщиков, назначенных аттестационной комиссией до истечения срока действия удостоверения);
д) справка с места работы о качестве выполняемых сварщиком работ, подписанная техническим контролем цеха (в случае освобождения сварщика от повторных практических испытаний).
1.2.4. Все члены аттестационной комиссии должны быть извещены о начале работы комиссии:
а) работающие на данном предприятии, не менее чем за три дня;
б) из других организаций не менее, чем за десять дней.
В случае отказа по каким-либо причинам от участия в работе аттестационной комиссии члены комиссии из других организаций должны поставить в известность председателя комиссии не позднее, чем за три дня до начала работы комиссии.
1.2.5. Аттестационная комиссия правомочна проводить теоретические испытания, если на заседании присутствует председатель или его заместитель, представитель технического контроля и представитель цеха.
1.2.6. Для проведения практических испытаний достаточно присутствие двух членов аттестационной комиссии (представитель технического контроля предприятия и специалист по сварочному производству) для наблюдения за выполнением сварки, наплавки или пайки проб в соответствии с требованиями настоящего стандарта и оценки качества пробы по внешнему виду.
1.2.7. Результаты практических испытаний должны быть рассмотрены аттестационной комиссией в составе председателя или его заместителя и не менее двух членов комиссии, в числе которых должны быть представитель цеха и представитель технического контроля.
1.2.8. При аттестации сварщиков оформляются следующие документы:
а)
протокол заседания аттестационной комиссии (приложение 1);
1.2.9. Протокол заседания аттестационной комиссии подписывается председателем или заместителем председателя комиссии и членами комиссии, присутствовавшими при аттестации. Записи, сделанные в удостоверении сварщика, подписываются председателем или заместителем председателя и секретарем аттестационной комиссии и заверяются круглой печатью отдела кадров предприятия.
1.2.10. Протоколы аттестационной комиссии вместе с приложениями (протоколы лабораторных испытаний проб) должны храниться три года в отделе руководителя сварочных работ предприятия.
1.2.11. Удостоверение сварщика выдается сварщику на руки или хранится на участке цеха, в отделе руководителя сварочных работ предприятия или в отделе технического контроля цеха. Удостоверение дает сварщику право выполнять только те ответственные сварочные работы, к которым он допущен решением аттестационной комиссии.
1.3. Характер и последовательность испытаний
1.3.1. Испытания для аттестации сварщика на право выполнения ответственных работ разделяются на первичные и повторные.
1.3.2. Первичные испытания (теоретические и практические) назначаются аттестационной комиссией в соответствии с настоящим стандартом и являются обязательными для всех сварщиков, аттестуемых впервые по какому-либо виду сварки, наплавки или пайки, а также для ранее аттестованных сварщиков при переходе на работу с принципиально иными сварочными материалами или на оборудование нового типа.
1.3.3. Повторные испытания (теоретические и практические) назначаются аттестационной комиссией для ранее аттестованных сварщиков по истечении срока действия их удостоверения или перед допуском к работе после временного отстранения сварщика за нарушение технологии и низкое качество работ, а также повторные испытания назначаются для аттестованных сварщиков, имеющих перерыв в работе по своей специальности свыше шести месяцев. Срок повторных испытаний сварщиков, временно отстраненных от работы за нарушение технологии и низкое качество ее, назначается аттестационной комиссией.
1.3.4. Сварщики, непрерывно работающие по своей специальности и зарекомендовавшие себя высоким качеством выполненных работ в течение последнего года, подтвержденным результатами контроля, по решению аттестационной комиссии могут освобождаться от повторных теоретических и практических испытаний сроком на один год, но не более трех раз подряд, о чем записывается в протоколе аттестационной комиссии и в удостоверении сварщика.
1.3.5. При повторных испытаниях сварщиков, ранее допущенных к сварке конструкций из сталей, алюминиевых или специальных сплавов различной категории прочности, по выбору аттестационной комиссии может свариваться проба только из одного наиболее прочного и сложного по технологии сварки материала, по сварке которого аттестуется сварщик.
В случае удовлетворительных результатов практических испытаний на наиболее прочном или сложном по технологии сварки материале считается, что сварщик выдержал практические испытания одновременно и на менее прочном или менее сложном по технологии сварки материале, на который он был ранее аттестован.
1.3.6. При продлении сварщику допуска по результатам повторных испытаний на сварку высокопрочных и сложных по технологии сварки сталей, алюминиевых или специальных сплавов автоматически продлевается допуск на сварку аналогичных, но менее прочных материалов и менее сложных по технологии сварки (углеродистых и низколегированных сталей, алюминиевых или специальных сплавов) без каких-либо практических или теоретических испытаний.
1.3.7. Учет качества работы сварщиков производится техническим контролем предприятия на основе анализа актов о браке, периодического осмотра швов, выполняемых сварщиками, и контроля за качеством сварки по протоколам заводских лабораторий. При обнаружении ухудшения качества сварочных работ технический контроль направляет председателю аттестационной комиссии список сварщиков, подлежащих внеочередным испытаниям. Внеочередные испытания могут быть также назначены по требованию представителя организации, осуществляющей надзор за изготовлением или ремонтом конструкций и изделий, который должен представить соответствующее обоснование.
1.3.8. При аттестации сварщиков разрыв между теоретическими и практическими испытаниями не должен превышать двух месяцев.
1.4. Порядок допуска сварщиков к испытаниям
и оформление результатов испытаний
1.4.1. К первичным испытаниям по всем видам сварки, наплавки или пайки допускаются сварщики не моложе 18 лет, имеющие свидетельство об окончании специализированного профессионально-технического училища или курсов по сварке, квалификационный разряд, соответствующий характеру работы, на право выполнения которой производится аттестация, проработавшие по этой специальности не менее шести месяцев, а при работе на автоматах, полуавтоматах и контактных машинах - не менее трех месяцев.
1.4.2. Перед первичной аттестацией сварщики должны пройти специальную теоретическую и практическую подготовку, учитывающую специфику выполнения работ, к которым сварщики готовятся. Подготовку сварщиков к теоретическим испытаниям организует и осуществляет отдел подготовки кадров предприятия. Подготовка должна проводиться по программам, разработанным предприятием с учетом требований настоящего стандарта и действующей технической документации на сварку конструкций и изделий. Типовая
программа обучения сварщиков и типовые
пробы, выполняемые сварщиками при практических испытаниях, приведены в рекомендуемых приложениях 3 и 4.
1.4.3. Подготовка сварщиков к аттестации на право выполнения сварочных работ при изготовлении, монтаже и ремонте объектов котлонадзора, газового надзора и подъемных сооружений должна проводиться по специальной типовой
программе, приведенной в рекомендуемом приложении 3. Типовые
пробы, выполняемые сварщиками при практических испытаниях, приведены в рекомендуемом приложении 4.
1.4.4. Аттестационная комиссия исходя из условий производства, требований технической документации, развития сварочной техники, а также в зависимости от характера работ, которые должны выполнять аттестуемые сварщики, может менять содержание вопросов типовых программ теоретических испытаний и назначать
пробы для практических испытаний сварщиков, не предусмотренные рекомендуемым приложением 4.
1.4.5. К повторным испытаниям допускаются ранее аттестованные сварщики, назначенные аттестационной комиссией, на которых представлены документы в соответствии с
п. 1.2.3.
Сварщики, перешедшие с других предприятий, а также выпускники специализированных профессионально-технических училищ или курсов по сварке, имеющие удостоверение, выданное в соответствии с настоящим стандартом, при поступлении на работу освобождаются от повторных испытаний, если допуск к ответственным сварочным работам не просрочен и соответствует виду работы, которую сварщик будет выполнять на данном предприятии.
1.4.6. В удостоверении сварщика, выдержавшего испытания, делается соответствующая запись о допуске его к выполнению определенного вида работ.
1.4.7. Сварщики могут допускаться к испытаниям по нескольким видам сварки при условии, если практическая и теоретическая подготовка сварщиков и стаж работы по каждому виду сварки будет соответствовать требованиям настоящего стандарта.
1.4.8. Сварщики, не выдержавшие теоретических или практических испытаний, могут быть допущены к переиспытаниям после дополнительного обучения не ранее чем через один месяц по той части, по которой была получена неудовлетворительная оценка. Срок повторного испытания назначается аттестационной комиссией.
На сварщиков, не выдержавших переиспытания, аттестационная комиссия составляет акт и передает его в квалификационную комиссию предприятия, которая может учесть данные акта при пересмотре разрядов сварщиков. Новое переиспытание может быть разрешено не ранее чем через четыре месяца после последних испытаний. В таких случаях, независимо от результатов предыдущих испытаний, сварщик подвергается как теоретическим, так и практическим испытаниям.
1.4.9. У сварщика, не выдержавшего теоретические или практические испытания при двух переиспытаниях, решением аттестационной комиссии аннулируется удостоверение или запись в удостоверении о допуске к виду работ, по которым переиспытания не дали удовлетворительных результатов.
Аттестационная комиссия может допустить такого сварщика к испытаниям в общем порядке для первичных испытаний, но не ранее чем через шесть месяцев с момента последнего переиспытания. После сдачи этих испытаний сварщику выдается новое удостоверение или делается запись в удостоверении о допуске к соответствующему виду работ и с этого времени начинает исчисляться стаж работы сварщика с допуском на данный вид работы.
1.4.10. Сварщикам, выдержавшим испытания, не позднее десяти дней со дня окончания испытаний должны быть оформлены удостоверения. Если у сварщиков уже имеются удостоверения, то в них должны быть сделаны соответствующие записи о допуске к определенному виду работ. Срок действия удостоверения один год, по истечении которого сварщики проходят повторные испытания в соответствии с
п. 1.3.3. Срок действия удостоверения сварщиков, допущенных к сварке судовых корпусных конструкций из углеродистых и низколегированных сталей, два года, по истечении которого сварщики проходят повторные испытания в соответствии с п. 1.3.3.
1.4.11. Удостоверение сохраняет свою силу в течение двух месяцев после срока, установленного для повторного испытания.
1.4.12. После сдачи повторных испытаний, назначенных аттестационной комиссией для аттестованных сварщиков, имеющих перерыв в работе по своей специальности свыше шести месяцев и временно отстраненных от работ за нарушение технологии и низкое качество их выполнения, аттестационная комиссия назначает последующее повторное испытание, срок проведения которого должен быть не более года после сдачи этих испытаний.
2. ТЕОРЕТИЧЕСКИЕ ИСПЫТАНИЯ СВАРЩИКОВ
2.1. Теоретические испытания служат для проверки общетехнической и специальной подготовки сварщиков в том виде сварочных работ, на который аттестуется сварщик.
2.2. Сварщики, допущенные к аттестации, должны быть извещены за десять дней о контрольных вопросах, месте и времени проведения теоретических испытаний.
2.3. Теоретические испытания сварщиков проводятся путем устного опроса сварщиков по билету, содержащему три - четыре контрольных вопроса. В зависимости от ответов сварщика, членам комиссии предоставляется право задавать ему дополнительные вопросы.
2.4. Оценка знаний производится по четырехбалльной системе (отлично, хорошо, удовлетворительно, неудовлетворительно).
3. ПРАКТИЧЕСКИЕ ИСПЫТАНИЯ СВАРЩИКОВ
3.1.1. Практические испытания должны устанавливать, в какой степени сварщики владеют производственными навыками, необходимыми для работы со сварочным оборудованием и для выполнения сварных швов с требуемыми свойствами в производственных условиях. Сварщики должны также уметь определять и устранять видимые дефекты сварки.
Проверка практических навыков сварщика производится при выполнении сварщиком проб, назначенных аттестационной комиссией, и их последующих испытаний.
3.1.2. Практические испытания могут проводиться без предварительного предупреждения сварщиков о дне и времени испытания.
3.1.3. Размеры проб должны быть достаточными для установления производственных навыков сварщика и изготовления образцов для испытаний.
3.1.4. Толщина материала заготовок проб для испытания сварщиков назначается комиссией с учетом толщины материала сварных конструкций, к сварке которых допускается сварщик.
3.1.5. Все сварщики, аттестуемые по сварке колец из сегментов, кроме того, должны сварить узел, изготовленный из труб, размерами, наиболее широко употребляемыми на заводе; в состав узла должны входить не менее трех стыковых соединений и двух фланцев (колец).
3.1.6. Сварщики, выполняющие работы при изготовлении, монтаже и ремонте объектов котлонадзора, газового надзора и подъемных сооружений, подвергаются испытаниям согласно требованиям "
Правил аттестации сварщиков", утвержденных Государственным Комитетом по надзору за безопасным ведением работ в промышленности и горному надзору при Совете Министров СССР 22 июня 1971 г.
3.2. Материал для сварки проб
3.2.1. Все заготовки проб для практических испытаний должны вырезаться из материалов тех марок, к сварке которых допускается сварщик, или из материалов близких к ним марок.
3.2.2. Если сварщик подвергается испытаниям на пробах из низколегированных и аустенитных сталей, испытание необходимо производить сначала на пробах из низколегированных, а затем на пробах из аустенитных сталей.
Если сварщик подвергается испытаниям на пробах из алюминиевых сплавов низкой, средней и высокой прочности, то испытание необходимо проводить сначала на пробах из сплавов низкой и средней прочности, а затем на пробах из сплавов высокой прочности.
3.2.3. При испытании сварщиков для сварки из сталей или цветных сплавов различных марок марку материала выбирает комиссия.
3.2.4. При первичных испытаниях к сварке проб из высокопрочных и легированных сталей допускаются сварщики, сдавшие первичные испытания на пробах из углеродистых и низколегированных сталей. К сварке проб из алюминиевых сплавов высокой прочности допускаются сварщики, сдавшие первичные испытания на пробах из алюминиевых сплавов средней или низкой прочности. Если сварщик аттестуется для сварки конструкции только из цветных или специальных сплавов или высокопрочных или легированных сталей, сварка которых производится по технологии, отличной от технологии сварки углеродистых или низколегированных сталей, то испытание проводится только на тех материалах, на сварку которых он аттестуется.
3.2.5. Запрещается пользоваться материалами, соответствие которых требованиям стандартов или технических условий не подтверждено техническим контролем.
3.2.6. Все выдаваемые сварщикам заготовки проб должны быть замаркированы техническим контролем.
3.2.7. Толщина материала заготовок проб для испытания сварщиков назначается комиссией в соответствии с указаниями настоящего стандарта или с толщиной материала сварных конструкций, к сварке которых допускается сварщик.
3.2.8. Подготовка материалов под сварку контрольных соединений и предварительная термообработка должны быть такими же, как и при сварке изделий и производиться по указанию комиссии.
3.3. Сварочные материалы и оборудование
3.3.1. Выбор сварочных материалов (электродов, сварочной проволоки, флюсов, газов, припоев, марок клея, грунтов и других) производится комиссией применительно к изделиям, которые должны свариваться на производстве.
3.3.2. Сварочные материалы, применяемые при испытании сварщиков, должны удовлетворять требованиям стандартов, технических условий и утвержденных технологических процессов.
3.3.3. При удовлетворительных результатах испытаний с одной маркой сварочных материалов (проволоки, флюса, электродов, припоя и других) сварщик, по решению комиссии, допускается к работе сварочными материалами других марок, техника сварки которых аналогична технике, применяемой при сварке данных проб. Например, сварщик, выдержавший испытания по сварке электродами УОНИ-13/45А или под флюсом ОСЦ-45, допускается к сварке электродами УОНИ-13/45А, УОНИ-13/45, УОНИ-13/55, АНО-4, Э-138/50Н или соответственно под флюсом АН-348. Если согласно технической документации, сварка конструкции может выполняться как низколегированными, так и аустенитными материалами, то допуск к выполнению работ выдается на ту марку сварочного материала, которой производилась сварка при аттестации.
3.3.4. Контроль за обеспечением требований настоящего стандарта к сварочным материалам, применяемым при практических испытаниях, осуществляется членом комиссии - представителем технического контроля или руководителем сварочных работ.
3.3.5. Сварка проб должна производиться с применением исправного оборудования, имеющего контрольно-измерительные приборы, и инструмента, удовлетворяющего требованиям технологических процессов.
3.4. Проведение практических испытаний
3.4.1. В помещении, где проводятся испытания, на видном месте должны быть вывешены чертежи заготовок всех видов проб, предназначенных для выполнения, с указанием их размеров, конструктивных элементов подготовки кромок, а также размеров сварных швов, или до выполнения сварки сварщику должен быть дан чертеж выполняемой пробы с указанием на нем формы подготовки кромок соединений и размеров швов.
3.4.2. Сварка проб должна производиться в обычных условиях на производственном участке, в лаборатории или в специальном помещении для проведения испытаний.
3.4.3. При повторных испытаниях для оценки практических навыков по решению комиссии могут быть допущены сварные соединения, выполненные сварщиками при изготовлении производственных изделий и конструкций. В этом случае практические навыки сварщика оцениваются по результатам контроля сварных соединений, предусмотренного в технической документации на изготовление изделий и конструкций.
3.4.4. Сварщики проходят практические испытания на оборудовании того типа, на котором им предстоит работать.
3.4.5. Подготовка к сварке и сварка контрольных соединений должны выполняться в соответствии с требованиями технологии, на сварку изделий и конструкций.
3.4.6. Сварка контрольных соединений должна производиться в тех положениях, в каких сварщики будут выполнять швы при изготовлении изделий и конструкций. При ручной и полуавтоматической сварке для получения права ведения работ во всех пространственных положениях допускается сварка проб в двух, наиболее трудных положениях. Количество и размеры проб, свариваемых в каждом пространственном положении, должны быть достаточными для проведения всех контрольных испытаний, предусматриваемых стандартом.
3.4.7. Перед сваркой проб сварщики должны показать умение обращаться со сварочным оборудованием, баллонами, редукторами, измерительными приборами, приспособлениями и другой оснасткой, входящей в состав сварочного поста, а также настраивать оборудование на заданный режим сварки.
3.4.8. Режимы сварки проб (сварочный ток, напряжение дуги, скорость подачи проволоки, вылет электрода, скорость сварки, количество проходов в шве, номер сварочной горелки, характер пламени при газовой сварке, пайке, а также порядок наложения валиков) выбираются самим сварщиком на основании технологической документации либо задаются членами комиссии.
3.4.9. Примененные сварщиком режимы сварки проб фиксируются присутствующими членами комиссии и сообщаются на заседании комиссии при рассмотрении результатов практических испытаний.
3.4.10. Сваренные пробы осматриваются присутствующими при испытании членами аттестационной комиссии, при этом проверяется соответствие размеров швов пробы заданным и состояние их поверхности (наличие подрезов, наплывов и других дефектов).
3.4.11. Пробы, признанные в результате наружного осмотра неудовлетворительными, бракуются, причем присутствующие при испытании члены аттестационной комиссии имеют право предложить сварщику сварить взамен забракованной другую пробу.
3.4.12. Если и повторная проба будет признана неудовлетворительной, сварщик исключается из списка испытуемых, о чем составляется протокол, подписываемый членами аттестационной комиссии.
3.4.13. В случае положительных результатов наружного осмотра, пробы подвергаются дальнейшим испытаниям. Результаты испытаний проб должны удовлетворять требованиям
табл. 3 рекомендуемого приложения 4.
Примечание. Результаты испытаний проб, не приведенных в настоящем стандарте, должны удовлетворять требованиям соответствующих нормативов, согласованных с организацией, осуществляющей технический надзор.
3.4.14. На контрольных соединениях и готовых образцах, изготовленных из проб, для определения фамилии сварщика и условий сварки должны быть нанесены клейма (цифровые или буквенные), располагаемые вне рабочей части образца и сохраняемые на нем после испытания.
ФОРМА ПРОТОКОЛА ЗАСЕДАНИЯ АТТЕСТАЦИОННОЙ КОМИССИИ
заседания аттестационной комиссии при _____________________________________
(наименование предприятия (организации))
по аттестации сварщиков, произведенной в соответствии
с ОСТ5.9126-73 "Сварка в судостроении и судоремонте.
Правила аттестации сварщиков"
от "__" _______________ 19__ г.
Фамилия, имя и отчество сварщика | Рабочий номер или шифр | Год рождения | Образование | Разряд | Стаж работы по сварке | Способ сварки | Тип пробы | Материалы проб | Сварочные материалы | Особые условия сварки |
марка материала | толщина, мм, диаметр, мм | предел прочности по техническим условиям или стандартам, кгс/кв. мм | электрод или присадочная проволока, марка и тип | марка флюса, защитный газ |
1 | 2 | 3 | 4 | 5 | 6 | | | 9 | 10 | 11 | 12 | 13 | 14 |
Результаты испытания проб и сварных образцов | Оценка практических испытаний | Оценка теоретических испытаний | Заключение комиссии (указать работы, к выполнению которых допускается сварщик) |
Внешний осмотр и измерение | Физические методы контроля | Металлографические исследования | Предел прочности, кгс/кв. мм (место разрыва) | Угол загиба, град. | Ударная вязкость, кгс·м/кв. см | Другие методы испытаний |
15 | 16 | 17 | 18 | 19 | 20 | 21 | 22 | 23 | 24 |
Председатель комиссии (подпись)
Члены комиссии: 1. _____________________ (подпись)
(должность)
2. _____________________
3. _____________________
Указания по заполнению протокола заседания
аттестационной комиссии
1. Для указания типа пробы
(графа 8) следует использовать обозначения, приводимые в
табл. 1 рекомендуемого приложения 4.
2. Для указания способа сварки
(графа 7) рекомендуется использовать условные обозначения, установленные соответствующими стандартами.
3. Для указания положения шва при сварке рекомендуется использовать буквенные обозначения: Н - нижнее, Г - горизонтальное, В - вертикальное, П - потолочное.
ФОРМА УДОСТОВЕРЕНИЯ СВАРЩИКА
Титульный лист
Наименование ведомства ____________________________________________________
Удостоверение сварщика <1>
--------------------------------
<1> В виде книжки в переплете форматом 85 x 120 мм.
На первой странице удостоверения
ведомство _________________________________________________________________
предприятие _______________________________________________________________
N __________
Фамилия ___________________________________________________________________
Имя _______________________________________________________________________
Отчество __________________________________________________________________
Год рождения ______________________________________________________________
Образование _______________________________________________________________
Непрерывный стаж по специальности с ____________________________________ г.
Стаж работы с удостоверением с _________________________________________ г.
Выдан согласно ОСТ5.9126-73 "__" _______________ 19__ г.
Председатель комиссии ____________________
Секретарь комиссии _______________________
Личная подпись сварщика __________
Печать предприятия
На последующих страницах удостоверения
Допущен к (заключение аттестационной комиссии из протокола) ___________
согласно протоколу N _______________ от "__" _______________ 19__ г.
Удостоверение действительно по "__" _______________ 19__ г.
Председатель комиссии
Секретарь комиссии
Печать предприятия
На последней странице удостоверения
Особые отметки ____________________________________________________________
___________________________________________________________________________
УКАЗАНИЯ ПО ОФОРМЛЕНИЮ УДОСТОВЕРЕНИЯ СВАРЩИКА
1. Удостоверение сварщика заполняется на основании результатов испытаний, занесенных в протокол заседаний аттестационной комиссии. Заполнение удостоверения производится чернилами или тушью.
2. Удостоверение сварщика представляет собой типографский бланк приведенной в настоящем стандарте формы, отпечатанный на плотной бумаге на 9 страницах, переплетенных в твердую обложку с вытесненными на ее лицевой стороне надписями:
___________________________________________________________________________
(наименование ведомства)
УДОСТОВЕРЕНИЕ СВАРЩИКА
3. На первом
листе удостоверения записываются основные данные сварщика.
На последующих
листах удостоверения делаются записи о видах работ, к которым сварщик допущен решением аттестационной комиссии как при первичных, так и при повторных испытаниях.
На листах
"Особые отметки" указывается разряд сварщика, клейма сварщика, место работы, замечания о некачественной сварке, нарушениях технологии и т.п. Записи, сделанные на листах "Особые отметки", подписываются председателем или заместителем председателя и секретарем аттестационной комиссии и заверяются круглой печатью отдела кадров предприятия.
4. При заполнении удостоверения для указания способа сварки и типа свариваемых швов рекомендуется использовать условные обозначения, установленные соответствующими стандартами.
к ОСТ5.9126-73
Рекомендуемое
ТЕОРЕТИЧЕСКОГО ОБУЧЕНИЯ СВАРЩИКОВ
Тема 1. Свариваемые материалы
Марки и классификация материалов, применяемых для сварки, их физико-химические свойства. Характеристики прочности. Технологическая и физическая свариваемость материалов. Критерии оценки свариваемости. Способы получения сварных соединений. Основные технические документы, регламентирующие свариваемые материалы, применяемые в судостроении и судоремонте.
Тема 2. Сварочные материалы
Марки и классификация, назначение, химический состав сварочных материалов и основные требования к ним. Выбор сварочных материалов, исходя из условий сварки изделий. Требования по хранению и транспортировке сварочных материалов. Методики оценки склонности сварочных материалов к трещинам и газовым включениям в наплавленном металле. Основные технические документы, регламентирующие сварочные материалы, применяемые в судостроении.
Тема 3. Металлургия сварки
Физико-химические процессы, происходящие при сварке. Легирование металла при сварке. Влияние легирующих элементов на свойства сварных соединений. Основные причины образования пор и трещин при сварке и методы их предотвращения.
Тема 4. Сварочное оборудование
Типы сварочных установок, принцип их действия. Узлы и детали установок, их назначение. Выбор сварочного оборудования для данного способа сварки. Наиболее часто встречающиеся неисправности сварочных установок и аппаратуры, их влияние на качество сварки. Понятие о внешней характеристике источника сварочного тока и регулировании параметров режима сварки. Основные правила эксплуатации и ухода за сварочным оборудованием.
Тема 5. Технология и техника сварки
Способы разделки кромок под сварку. Типы и конструктивные элементы сварных соединений. Условные обозначения швов сварных соединений и способов сварки на чертежах и в технической документации. Выбор режима сварки и его влияние на качество сварного соединения. Сварочные деформации и напряжения в сварных конструкциях. Технология и техника сварки изделий в конкретных условиях (свариваемые материалы, температура окружающей среды, типы швов, температура предварительного и сопутствующего подогрева и др.). Технологические приемы, повышающие производительность процесса сварки, уменьшающие сварочные деформации и напряжения в сварных конструкциях. Назначение и виды термообработки. Основные технические материалы по технологии сварки в судостроении и судоремонте.
Тема 6. Контроль качества сварных соединений
и способы устранения дефектов
Методы выявления дефектов сварных соединений. Дефекты сварных соединений, выявляемые при внешнем осмотре, измерении сварных швов и физических методах контроля (рентгено- и гаммаграфировании, ультразвуковом методе контроля, цветной дефектоскопии и др.), причины, вызывающие их. Предотвращение появления дефектов. Методы исправления дефектов. Показатели для оценки качества сварки и нормы оценки качества. Техническая документация по методам и правилам контроля и оценке качества швов сварных соединений.
Тема 7. Требования техники безопасности и производственной
санитарии при сварочных работах
Факторы, представляющие опасность для сварщика при сварке. Меры и способы защиты от этих опасностей. Основные положения по технике безопасности и производственной санитарии при работе в цехах судостроительных и судоремонтных предприятий, а также при сварке на высоте, в закрытых и труднодоступных помещениях, эксплуатации сварочного оборудования.
Противопожарные мероприятия при сварке вблизи легковоспламеняющихся материалов и при работе с растворителями. Требования правил электробезопасности для II квалификационной группы, предусмотренные "
Правилами технической эксплуатации электроустановок потребителей" и "
Правилами техники безопасности при эксплуатации электроустановок потребителей", утвержденных Госэнергонадзором СССР, 1969 г.
Тема 8. Экономика и организация сварочного производства
Состав нормы времени на выполняемые сварочные работы. Элементы себестоимости 1 м шва и сварного изделия. Цены на свариваемые и сварочные материалы, сварочное оборудование, электроэнергию, сжатый воздух, приспособления, инструмент и др. Затраты на исправление брака, эксплуатацию и ремонт сварочного оборудования и приспособлений. Организация работы сварочной службы предприятия и вспомогательных служб.
ТИПОВАЯ ПРОГРАММА ТЕОРЕТИЧЕСКОГО ОБУЧЕНИЯ СВАРЩИКОВ
ДЛЯ ДОПУСКА ИХ К СВАРКЕ ОБЪЕКТОВ ГОСГОРТЕХНАДЗОРА <*>
--------------------------------
<*> Свариваемые и сварочные материалы и полуфабрикаты, применяемые для объектов Госгортехнадзора, сварочное оборудование, технология и техника сварки, контроль качества сварных соединений и способов устранения дефектов, требования техники безопасности и производственной санитарии, экономика и организация сварочного производства изучаются по типовой программе общего обучения сварщиков.
Объекты котлонадзора, газового надзора и подъемные сооружения. Основные типы и назначение. Действующая рабочая документация на объекты Госгортехнадзора.
Тема 2. Основные сведения по изготовлению, монтажу
и эксплуатации объектов Госгортехнадзора
Специфические особенности конструкций, порядок расположения сварных соединений, подготовка соединений под сварку, их конструктивные элементы. Требования по изготовлению и монтажу.
к ОСТ5.9126-73
Рекомендуемое
ТИПОВЫЕ ПРОБЫ, ВЫПОЛНЯЕМЫЕ СВАРЩИКАМИ
ПРИ ПРАКТИЧЕСКИХ ИСПЫТАНИЯХ
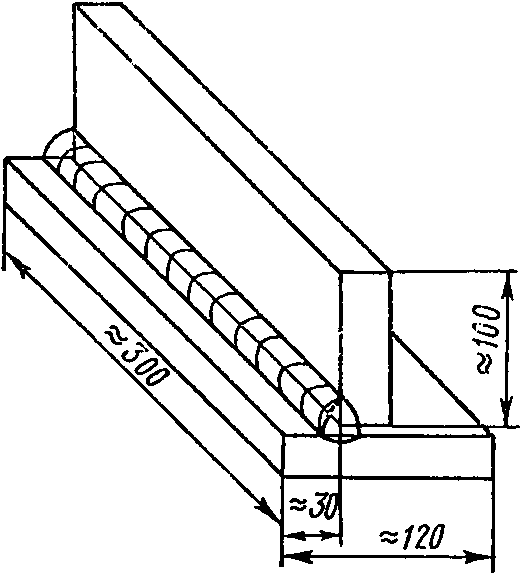
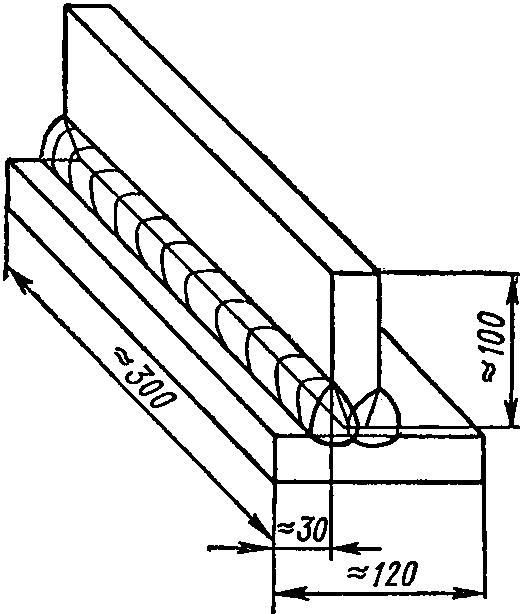
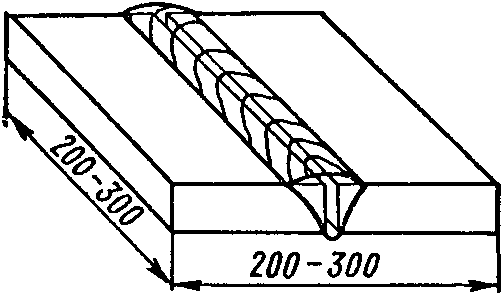
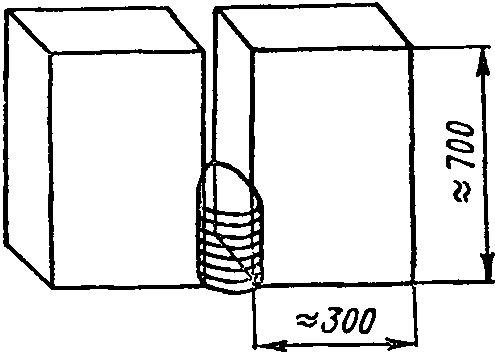
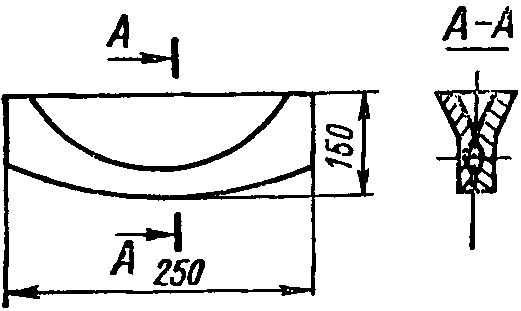
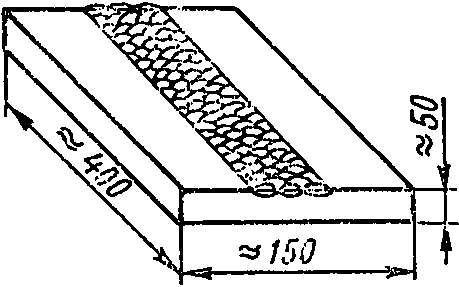
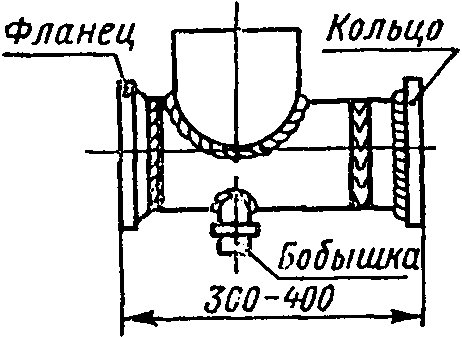
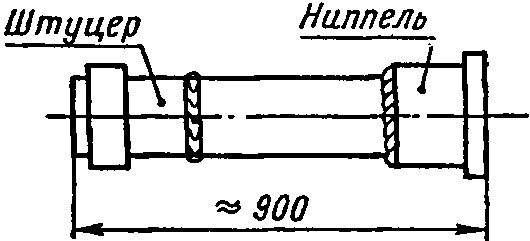
ВНЕШНИЙ ВИД, РАЗМЕРЫ (В ММ) И НАЗНАЧЕНИЕ ТИПОВЫХ ПРОБ
Тип пробы | Назначение | Вид и размер пробы |
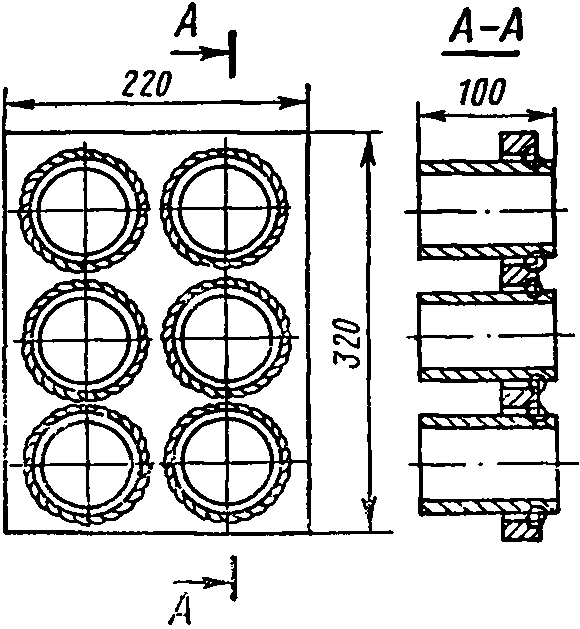
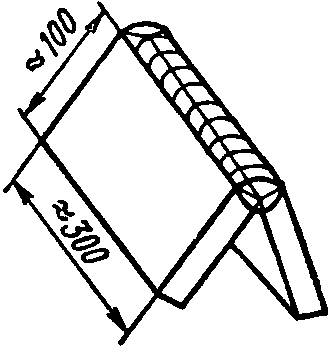
| Проверка умения выполнять односторонние швы тавровых соединений без скоса кромок | |
| Проверка умения выполнять двусторонние швы тавровых соединений со скосом кромок | |
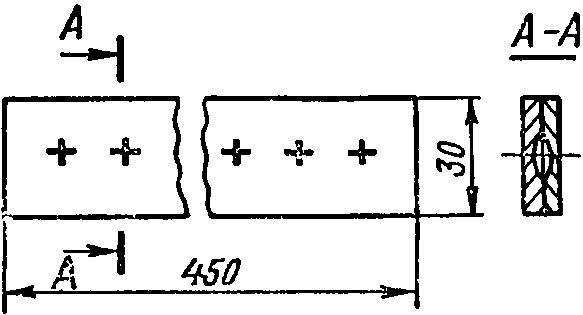
| Проверка умения выполнять односторонние и двусторонние швы стыковых соединений без скоса и со скосом кромок | |
| Проверка умения выполнять швы стыковых соединений электрошлаковой или газоэлектрической сваркой с принудительным формированием шва | |
| Проверка умения выполнять швы при приварке труб к трубным доскам | |
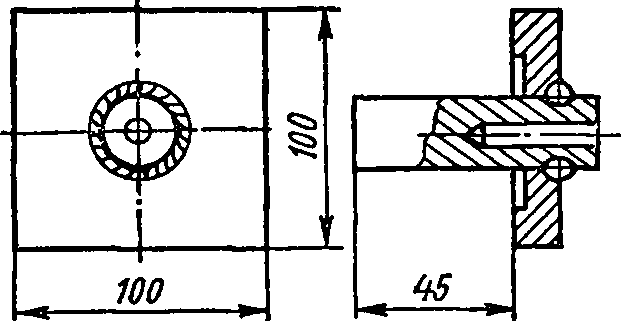
| Проверка умения выполнять швы при приварке коротких котельных связей | |
| Проверка умения выполнять многослойные швы угловых соединений из специальных сталей | |
| Проверка умения выполнять точечные швы контактной сваркой | |
| Проверка умения выполнять швы контактной роликовой сваркой | |
| Проверка умения выполнять наплавку | |
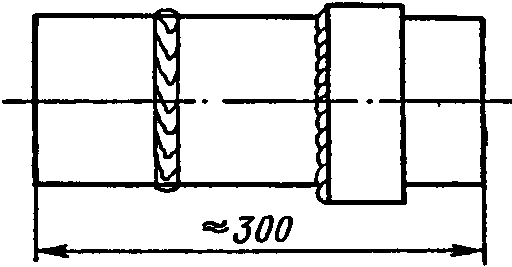
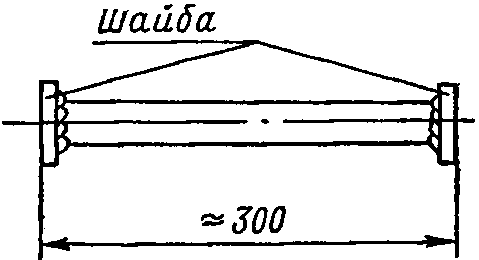
| Проверка умения выполнять сварку и пайку трубопроводов (для швов стальных трубопроводов 1-й категории применяется стыковое соединение фланцев с трубой, в остальных случаях сварки и пайки - нахлесточное) | |
| Проверка умения выполнять сварку и пайку трубопроводов (для контактной сварки применяются только стыковые соединения, для пайки - нахлесточные) | |
| Проверка умения выполнять сварку труб встык и внахлестку (для контактной сварки выполняются только стыковые соединения) | |
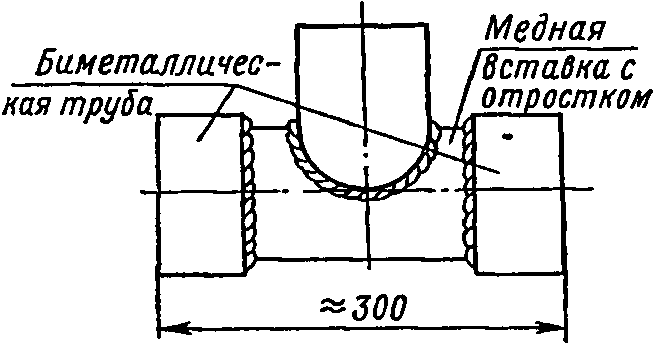
| Проверка умения производить сварку и пайку биметаллических трубопроводов | |
| Проверка умения выполнять пайку биметаллических трубопроводов | |
| Проверка умения выполнять контактную стыковую сварку стержней и другого профильного материала | |
| Проверка умения выполнять сварку специальных сплавов | |
МАТЕРИАЛЫ И ТИПЫ ПРОБ, ПРИМЕНЯЕМЫЕ
ПРИ ПРАКТИЧЕСКИХ ИСПЫТАНИЯХ ПО СВАРКЕ
Способ сварки | Свариваемые материалы | Типы выполняемых проб | Область применения |
Автоматическая, полуавтоматическая и ручная дуговая электросварка и наплавка, электрошлаковая | Низколегированные и углеродистые стали | | | Корпусные конструкции и изделия судового машиностроения |
Чугун | |
Цветные металлы | |
Высокопрочные стали и спецстали | |
Спецсплавы | |
Сварка в защитных газах | Алюминиевые сплавы | |
Газовая | Сталь | |
Чугун | |
Цветные металлы | |
Контактная сварка: | | |
точечная | Стали, алюминиевые сплавы и другие металлы | |
шовная | |
стыковая | |
Ручная электродуговая | Сталь, медь и ее сплавы | 1, 2, 3 | | Судовые трубопроводы |
Ручная в защитных газах | Медь и ее сплавы | 1, 2, 3 1 |
Алюминиевые сплавы | 1, 2, 3 |
Спецсплавы | |
Сталь | 1, 2 |
Биметалл | |
Полуавтоматическая в защитных газах | Медь и ее сплавы | 1, 2, 3 1 |
Сталь | 1, 2, 3 1 |
Биметалл | |
Спецсплавы | |
Автоматическая в защитных газах | Медь и ее сплавы, сталь | 1, 2 |
Спецсплавы | |
Контактная | Сталь | 1, 2 1, 2 |
Газовая | Сталь | 1, 2 1, 2 |
Пайка | Медь и ее сплавы | 1, 3 |
Биметалл | |
Примечания. 1. Цифровые индексы в обозначении проб, относящиеся к судовым трубопроводам, означают, что пробы изготовляются из труб, имеющих допускаемые для данного способа сварки номинальные размеры:
1 - минимальные диаметр и толщину стенки; 2 - максимальные диаметр и толщину стенки; 3 - максимальный диаметр и минимальную толщину стенки.
2. Проба
Л сваривается одним сварщиком в трех вариантах: а)
неплавящимся электродом Л и Л - на весу и Л - на подкладном кольце, б)
1 2 2
плавящимся электродом Л - на подкладном кольце, в) комбинированным
1
способом Л .
2
3. Проба
М при сварке и пайке выполняется из труб минимального диаметра.
4. Все сварщики, аттестованные по сварке переборочных фланцев, стаканов и вварышей (сталь с медной или медноникелевой облицовкой), должны сварить дополнительно по одному стакану или вварышу.
ХАРАКТЕР ИСПЫТАНИЯ ПРОБ И ТРЕБОВАНИЯ К ИХ ПРОВЕРКЕ
Характер испытания | Тип пробы | Требования к проверке проб и испытаниям образцов | Примечание |
Наружный осмотр и измерение сварных швов | Все типы проб | Качество сварных швов должно удовлетворять требованиям руководящих документов по приемке конструкций на сварку, наплавку и пайку которых аттестуется сварщик | Контролируется 100-процентная протяженность шва после его зачистки |
Прогонка металлического шарика | | Шарик должен проходить через контролируемое изделие | 1. Для проб, сваренных контактной сваркой |
2. Диаметр шарика должен быть на 1,2 мм меньше внутреннего диаметра контролируемой трубы |
Осмотр излома шва | | На поверхности излома шва допускаются отдельные поры и шлаковые включения, размеры и количество которых не превышают нормы, установленные документами по приемке конструкций, на сварку которых аттестуется сварщик | |
Рентгенографирование или гаммаграфирование | | Качество сварных швов должно удовлетворять требованиям руководящих документов по приемке конструкций, на сварку которых аттестуется сварщик | 1. Если качество шва по рентгенограмме или гаммаграмме оценивается баллом 1, то сварщик считается не выдержавшим испытания |
2. В случае, если для швов соединений из углеродистых и низколегированных сталей качество шва по рентгенограмме или гаммаграмме оценивается баллом 3, то сварщик признается выдержавшим данное испытание и другое виды испытаний пробы не проводятся |
3. Если качество шва по рентгенограмме или гаммаграмме оценивается баллом 2, то производятся дальнейшие испытания пробы |
4. Контролируется 100-процентная протяженность шва |
Рентгенографирование или гаммаграфирование | | Качество сварных швов должно удовлетворять требованиям руководящих документов по приемке конструкций, на сварку которых аттестуется сварщик | Контролируется 100-процентная протяженность шва стыковых соединений труб и арматуры с трубопроводами, выполненных любыми способами сварки, кроме контактной сварки |
Механические испытания | | Результаты испытаний должны соответствовать требованиям технических условий на материалы, свариваемые при аттестации | 1. Для проб из стали, цветных металлов производится испытание трех плоских разрывных образцов |
2. Для проб из цветных металлов и чугуна (сварных и паяных) проводятся испытания трех образцов на статический изгиб |
3. Для проб, выполненных контактной сваркой, могут быть испытаны три цилиндрических разрывных образца |
|
Механические испытания | | Образцы на растяжение при испытании могут разрушаться по основному металлу или по шву, но при этом их механические свойства должны быть не ниже соответствующих показателей механических свойств основного металла, установленных действующими стандартами и техническими условиями. Образцы на изгиб должны выдерживать без образования трещин испытание до параллельности сторон. Образцы на сплющивание должны выдержать испытание до просвета, равного "В" по ГОСТ 6996-66 без образования трещин | 1. Для проб из стальных, цветных, биметаллических труб и труб из алюминиевых сплавов производится испытание трех плоских разрывных образцов, трех образцов на статический изгиб и трех образцов на сплющивание. Типы образцов по ГОСТ 6996-66 назначаются комиссией |
2. Изготовление образцов производится после термической обработки проб, если таковая предусмотрена для конструкции, на сварку которой аттестуется сварщик |
3. Испытанию подвергаются образцы без распрямления и без усиления шва. Усиление шва должно быть снято заподлицо с основным металлом. На одном из трех образцов допускается снижение механических свойств на величину до 10% от номинальной |
Исследование макроструктуры | А-2, Б-1, Б-2, Е, Ж, З, И, К, Л, М, Н, П | Результаты исследований должны удовлетворять требованиям руководящих документов по приемке конструкций, на сварку которых аттестуется сварщик, а также не допускается сквозное проплавление подкладок или труб (при сварке стаканов и при приварке переборочных фланцев к медным или медно-никелевым трубам) и расплавление плакирующего слоя при сварке и пайке биметаллических труб | 1. Исследование макроструктуры проводится с целью выявления внутренних дефектов шва, проверки порядка наложения валиков и их размеров и определения твердости металла соединения |
2. Металлографические исследования выполняются на трех поперечных макрошлифах, вырезанных из средней части пробы |
Для проб, выполненных контактной роликовой сваркой, исследованию подвергаются четыре макрошлифа |
3. Для проб, выполненных контактной точечной сваркой, шлифы вырезаются по диаметрам сварных точек |
4. При исследовании допускается применение лупы не более 10-кратного увеличения |
| | ИС NORMPROD: примечание. Взамен ГОСТ 3845-65 Постановлением Госстандарта СССР от 30.12.1975 N 4102 с 1 января 1977 года введен в действие ГОСТ 3845-75. | |
|
Испытание непроницаемости | | 1. Качество сварных швов должно удовлетворять требованиям руководящих документов по приемке конструкций, на сварку которых аттестуется сварщик | 1. В отдельных случаях, по назначению аттестационной комиссии, проводятся испытания проб трубопроводов на прочность гидравлическим давлением до полного разрушения |
2. При испытании проб В, Г наливом или смачиванием керосином через 20 мин. после налива или смачивания пробы керосином на поверхности швов и прилегающей к ним поверхности не должно быть следов проникновения керосина через шов. Сварные швы пяти патрубков (из шести) одной пробы, приваренных подряд, не должны иметь пропусков керосина | 2. При аттестации сварщиков на сварку и пайку узлов трубопроводов, транспортирующих специальные среды (углекислоту, аммиак, гелий, фреон и другие), пробы по решению аттестационной комиссии испытываются дополнительно теми средами и воздухом и при таком давлении, которые оговорены в технической документации на конструкцию, сварку которой готовится выполнять сварщик |
3. Величина испытательного давления и методика испытаний для всех типов проб определяются по ГОСТ 3845-65, ОН9-117-66, ОСТ5.5079-72 и ОСТ5.9139-73 |
4. При испытании пробы В керосином заполняются зазоры. вокруг труб в отверстиях трубной доски при ее горизонтальном положении (швами вниз) |
Испытание непроницаемости | | Обеспечение полной герметичности | Образцы пробы на непроницаемость выполняются по ОН9-329-69 |
Испытание ультразвуком | | Качество сварных швов должно удовлетворять требованиям руководящих документов по приемке конструкций, на сварку которых аттестуется сварщик | При применении предприятием ультразвукового метода для контроля качества сварных швов |