

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: НИИЖБ Госстроя СССР, 1984 Примечание к документу Название документа "Рекомендации по производству железобетонных самонапряженных труб со стальным цилиндром" (утв. НИИЖБ Госстроя СССР 02.01.1984) "Рекомендации по производству железобетонных самонапряженных труб со стальным цилиндром"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

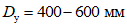 со стальным цилиндром из бетона на напрягающем цементе (НЦ) классов по прочности I, II и III под эксплуатационное давление соответственно 1,5; 1,0 и 0,5 МПа и содержат основные положения по технологии производства, а также требования, учитывающие особенности НЦ и конструкцию труб.
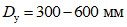 ), а Мосинжпроектом - альбом ПС-164, 1982 (для труб диаметром
 ), предназначенные для опытного производства самонапряженных труб с арматурным каркасом и стальным цилиндром из бетона на НЦ-20 и НЦ-40 классов по прочности I и II.
ИС NORMPROD: примечание. Приказом Ростехрегулирования от 20.07.2007 N 185-ст с 1 января 2008 года введен в действие ГОСТ 380-2005. |
стальные цилиндры - из углеродистой горячекатаной стали обыкновенного назначения ВСт3сп толщиной 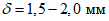 (предпочтительнее
 ) - ГОСТ 380-71;
(предпочтительнее ) - ГОСТ 380-71;ИС NORMPROD: примечание. Взамен ГОСТ 1050-74 Постановлением Госстандарта СССР от 24.11.1988 N 3811 с 1 января 1991 года введен в действие ГОСТ 1050-88. |
калиброванные концевые обечайки - из качественной полосовой углеродистой стали 08КП толщиной  - ГОСТ 1050-74;
элементы усиления раструба - из полосовой стали ВСт3сп толщиной  - ГОСТ 380-71.
2.4. Арматурные каркасы изготовляют в соответствии с чертежами из низкоуглеродистой холоднотянутой проволоки класса Вр-I (ГОСТ 6727-80).
2.5. Вода затворения должна удовлетворять требованиям ГОСТ 23732-79.
2.6. Качество резины уплотняющих колец должно удовлетворять требованиям ТУ 1051222-78.
3.1. Стальной цилиндр сваривают из поставляемой в рулонах стальной полосы на сварочном станке, предпочтительнее конструкции, разработанной в институте им. Патона.
3.2. Арматурные каркасы изготовляют на каркасо-сварочных машинах и оснащают проволочными фиксаторами в соответствии с рабочими чертежами.
На пост изготовления каркасов продольные стержни поступают после правки и резки, проволока для спирали - в бухтах заводской поставки.
Примечание. Допускается применение арматурных каркасов, состоящих из двух частей, соединенных путем сварки внахлестку продольных стержней с перепуском спиральной арматуры не менее одного полного витка.
3.3. Готовые каркасы следует хранить в закрытом помещении штабелями высотой не более 3 рядов, уложенными через деревянные прокладки толщиной не менее 25 мм.
3.4. Запрещается применение каркасов, не удовлетворяющих геометрическим размерам, указанным в рабочих чертежах, а также с перебитой продольной или спиральной арматурой, не закрепленными концевыми витками (брак сварки в местах пересечения спирали с продольной арматурой) и наличием ржавчины.
3.5. Для изготовления втулок, раструбов и элементов усиления раструба используют обычно применяемое для этих целей оборудование с соответствующей доработкой и модификацией узлов, предназначенных для изготовления элементов усиления.
3.6. С целью защиты от коррозии втулки и раструбы подвергают металлизации.
3.7. На посту сборки втулку и раструб приваривают к стальному цилиндру, установленному на стенде, предназначенном для гидравлических испытаний, после чего цилиндр проверяют на герметичность швов. При обнаружении течи дефекты устраняют и цилиндр испытывают при внутреннем давлении P в зависимости от толщины его стенок  :
: при  ............ P = 1,1 МПа;
 при  ............. P = 1,8 МПа.
3.8. Выдержавший испытание стальной цилиндр подают на пост оснастки, на котором внутрь цилиндра со стороны втулочного конца вводят арматурный каркас, стержни которого приваривают к раструбу.
4.1. Для изготовления напорных самонапряженных труб со стальным цилиндром рекомендуется применять бетонную смесь состава по массе НЦ:П:Щ = 1:0,70:1,55 при расходе НЦ около 700 кг/м3.
ИС NORMPROD: примечание. В официальном тексте документа, видимо, допущена опечатка: пункты 9.6 - 9.8 отсутствуют. |
Примечание. Применение бетонных смесей с меньшим расходом НЦ возможно только при условии обеспечения заданных значений самонапряжения и прочности бетона (см. пп. 9.6 - 9.8 настоящих Рекомендаций).
ИС NORMPROD: примечание. Формулы даны в соответствии с официальным текстом документа. |
4.2. Расход воды затворения назначается заводской лабораторией, исходя из условия обеспечения подвижности бетонной смеси в деле, равной ОК = 4 - 10 см, при исходном значении  . Если
 , для его снижения в бетонную смесь вместе с водой рекомендуется вводить пластифицирующие добавки - С-3 или декстрин - в количестве 0,2 - 0,5% массы НЦ.
. Если , для его снижения в бетонную смесь вместе с водой рекомендуется вводить пластифицирующие добавки - С-3 или декстрин - в количестве 0,2 - 0,5% массы НЦ.4.3. Бетонную смесь приготовляют в смесителях принудительного действия. Время перемешивания смеси на НЦ с нормальными сроками схватывания или при введении пластифицирующих добавок, должно составлять не менее 2 мин.
При необходимости использования НЦ с ускоренным (менее 30 мин) или так называемым "ложным" схватыванием, его, перед подачей воды затворения, рекомендуется предварительно смешать с увлажненным до W = 5 - 7% заполнителем при тщательном перемешивании в течение 2 - 3 мин.
5.1. Формование самонапряженных труб со стальным цилиндром производят без форм на усиленных с учетом массы трубы ременных центрифугах (рис. 2).
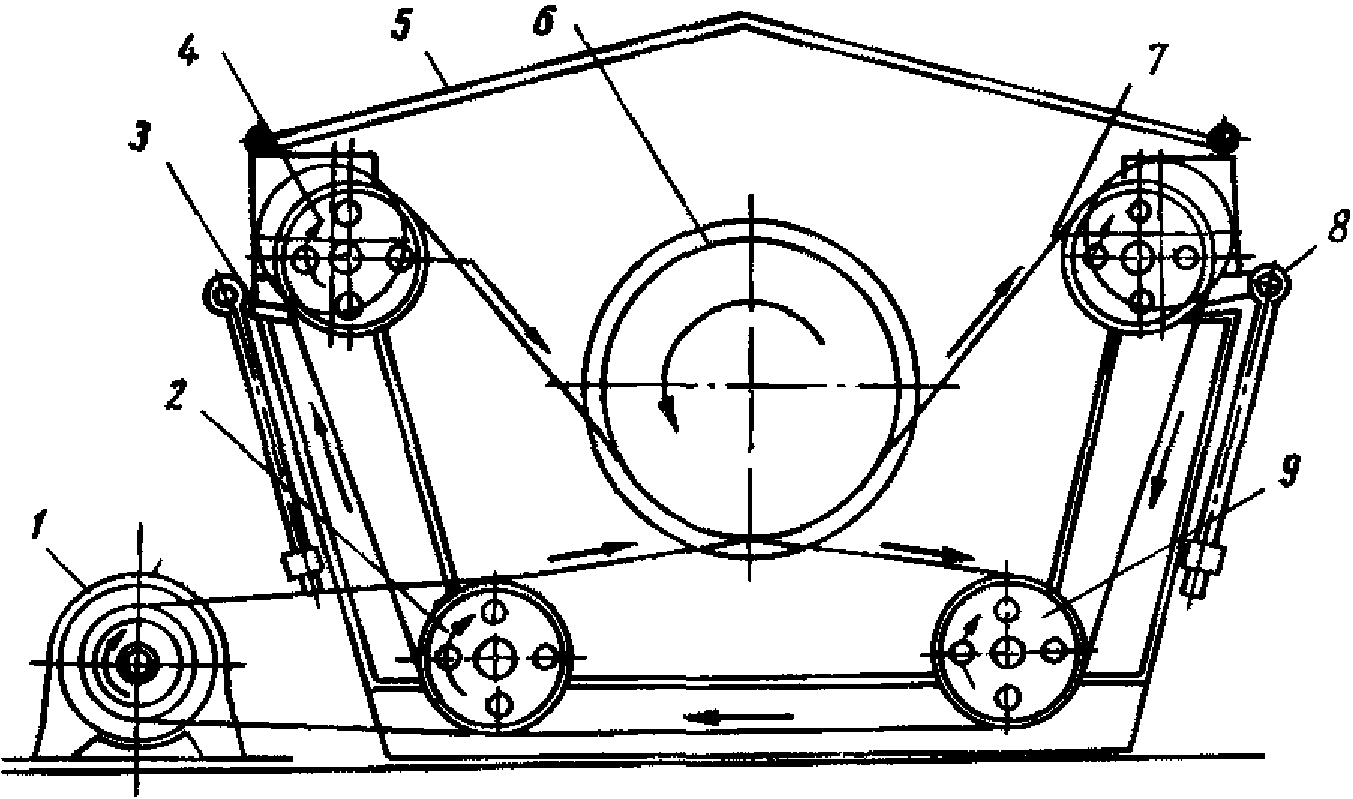
Рис. 2. Схема устройства ременной центрифуги
1 - электродвигатель; 2 - шкив ведущего вала; 3 - станина;
4 - верхний шкив; 5 - верхний щит; 6 - стальной цилиндр;
7 - ремни; 8 - винт регулировки положения верхнего шкива;
9 - шкив ведомого вала
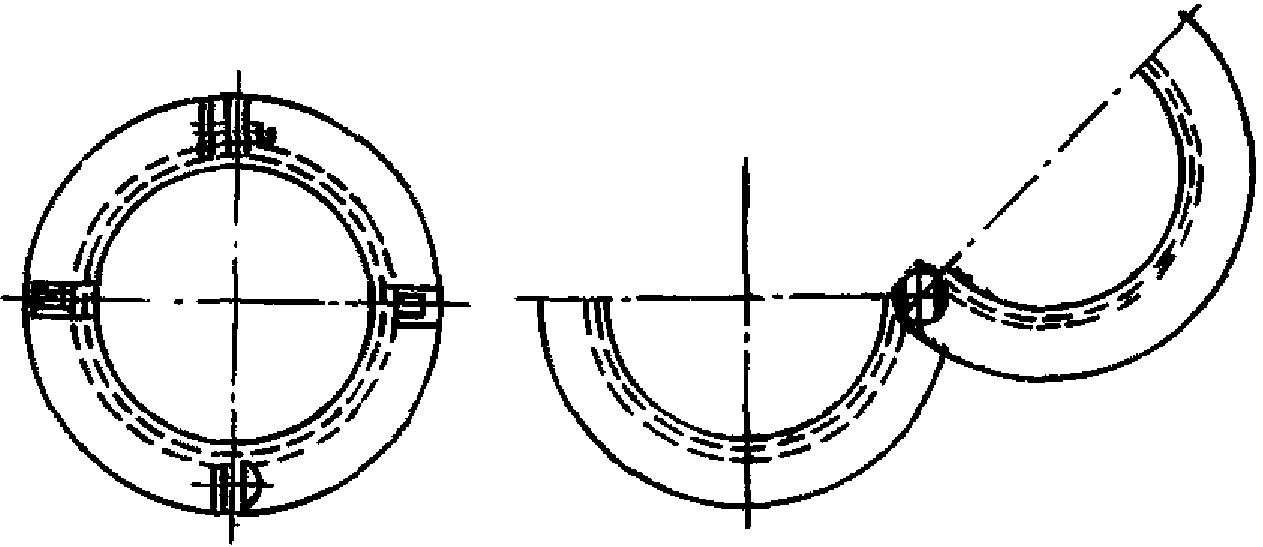
5.2. Для обеспечения геометрических размеров сечения и повышения устойчивости при центрифугировании стального цилиндра его оснащают съемными бандажами с их равномерным распределением по длине цилиндра в обе стороны, начиная от середины.
Бандаж выполняется в виде челюстного зажима (со статической и динамической балансировкой массы) и представляет собой два ребра, связанные жесткой стальной полосой, которая одновременно служит беговой дорожкой для ремней центрифуги (рис. 3). Число бандажей уточняется в процессе наладки производства, однако оно не должно быть менее пяти.
Примечание. Для сокращения времени оснащения стального цилиндра бандажами и освобождения от них готового изделия целесообразно предусмотреть специальные, попеременно используемые для тех и других целей, стапели с фиксированными относительно длины изделия гнездами для установки бандажей с заданным шагом.
5.3. Формование самонапряженных труб диаметром 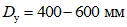 производят при трехразовом послойном центрифугировании по схеме: загрузка смеси, ее распределение и уплотнение. Удаление шлама производят при съеме изделия с центрифуги.
Режимы центрифугирования приведены в табл. 1.
Таблица 1
Последовательность послойного центрифугирования с частотой вращения n, об/мин, в течение времени t, мин | Характеристики трубы <*> | ||
400 ----- 55 | 500 ----- 65 | 110 ----- 75 | |
Загрузка | |||
 | 150 | 130 | 110 |
 | 1,5 | 1,5 | 5,5 |
Распределение | |||
 | 200 | 180 | 160 |
 | 3 | 4 | 5 |
Уплотнение (не менее) <**> | |||
 | 500 | 450 | 400 |
 - 1-й слой | 5 | ||
2-й слой | 8 | ||
3-й слой | 12 | ||
--------------------------------
 , под чертой -
 .
<**> Расчетное значение 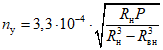 , где
 и
 - соответственно наружный и внутренний радиус трубы, см; P - прессующее давление, принимаемое из условия качественного уплотнения равным P >= 0,1 МПа.
, где и - соответственно наружный и внутренний радиус трубы, см; P - прессующее давление, принимаемое из условия качественного уплотнения равным P >= 0,1 МПа.Время  , необходимое для завершения процесса уплотнения при полной загрузке центрифуги, корректируется по методике Прил. 2.
5.4. Бетонную смесь в стальной цилиндр подают одновременно с двух концов с помощью транспортера или питателей ложкового типа. Для труб с  следует использовать только транспортерные питатели, для труб
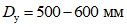 - предпочтительнее ложковые, что обеспечивает одновременную подачу смеси по всей длине трубы в один или несколько приемов в зависимости от геометрии питателя и расхода бетонной смеси на изделие.
следует использовать только транспортерные питатели, для труб - предпочтительнее ложковые, что обеспечивает одновременную подачу смеси по всей длине трубы в один или несколько приемов в зависимости от геометрии питателя и расхода бетонной смеси на изделие.5.5. Перед включением центрифуги следует отрегулировать взаимное расположение обоих питателей и стального цилиндра с учетом возможного проседания последнего (например, в результате вытягивания ремней в процессе формования).
Регулировку исходного положения следует производить путем измерения величины зазора  (расстояние между нижней частью стального цилиндра и введенного в него питателя), исходя из условия обеспечения
 ,
где a - фактическое значение амплитуды смещения консолей питателей;
 - толщина стенки трубы.
Просадку стального цилиндра на ремнях центрифуги следует контролировать не реже 2 раз в смену путем измерения величины зазора -  - расстояние между верхней поверхностью стального цилиндра и ложкой питателя в опрокинутом положении (или слоем бетона при использовании транспортера), исходя из условия обеспечения
 .
5.6. Отформованные изделия загружают в специальные металлические контейнеры с мягкими ложементами и направляют на тепловлажностную обработку (ТВО).
6.1. Тепловлажностную обработку (ТВО) и последующее водное выдерживание (ПВВ) труб осуществляют в ямных камерах по режимам, указанным в табл. 2.
Таблица 2
Вид ТВО | Условия выдерживания до ТВО | ТВО | ||
пар, t = 60 °C | вода, t = 60 °C | |||
подъем температуры, ч | изотермия, ч | гидроизотермия, ч | ||
А (комбинированный прогрев) <*> | В камере по мере ее загрузки | 1,5 - 2 | 1,5 - 1 | 5 - 8 |
Б (гидротермальный прогрев) <**> | В цехе при t ~= 18 °C, 5 - 7 ч (до R = 5 - 7 МПа) | - | - | 5 - 8 |
--------------------------------
<*> Подачу пара в камеру начинают через 30 - 40 мин после загрузки в нее последнего контейнера. Общее время загрузки камеры определяется ее вместимостью и циклом формования.
После пропаривания камеру заполняют горячей водой, не допуская свободного выхода пара в атмосферу.
<**> В течение всего срока выдерживания до ТВО торцы труб должны быть герметизированы пленкой, удалять которую следует непосредственно перед загрузкой труб в камеру.
ИС NORMPROD: примечание. Нумерация пунктов дана в соответствии с официальным текстом документа. |
6.5. По окончании гидроизотермального прогрева трубы оставляют в камере для последующего водного выдерживания (ПВВ) в течение 24 ч (не менее).
Примечания: 1. ПВВ можно осуществлять в естественно остывающей после гидроизометрии или в холодной воде с t = 5 - 20 °C. Горячую (после ТВО) или теплую (после ТВО + ПВВ) воду используют для следующего цикла ТВО, доводя ее температуру до t = 60 °C.
2. Увеличение продолжительности ПВВ, а также приемы, обеспечивающие сохранение влаги в бетоне изделия (например, герметизация торцов после ПВВ), создают условия для большего самонапряжения бетона.
6.6. Режимы ТВО и ПВВ необходимо корректировать с учетом условий производства и требуемых значений прочности и самонапряжения бетона труб.
6.7. По окончании цикла ТВО воду спускают, извлекают контейнеры с готовыми изделиями и передают их на пост (стапель) для снятия бандажей.
7.1. Защиту стального цилиндра от коррозии осуществляют на специальном посту в зависимости от вида изоляционного покрытия до или по окончании изготовления изделия (технология выполнения защитного покрытия в настоящих Рекомендациях не рассматривается).
металлизацию (до изготовления трубы);
покрытие мастиками (резинобитумные - ГОСТ 15836-79; битумно-полимерная - ТУ 102-186-78) в сочетании с бумажным обертыванием (после изготовления трубы);
покрытие <*> малоцементными растворами водной дисперсии полимера (ВДП) на основе синтетического каучука стирольного марки СКС-65ГП (ТУ 400-1-146-78) - после изготовления труб.
--------------------------------
<*> Разработано НИЛ ФХММ и ТП Главмоспромстройматериалов.
8.1. Приемка готовых изделий осуществляется ОТК завода партиями по мере изготовления согласно рабочим чертежам и требованиям действующих стандартов с учетом результатов текущих лабораторных испытаний (1 раз в смену) по прочности и самонапряжению.
8.2. В партию входит 100 изделий, последовательно изготовленных по одному и тому же режиму из материалов одной поставки при неизменном составе бетона.
При изменении технологических параметров изделия относят:
при числе до 50 шт. - к предыдущей партии;
при числе более 50 шт. - к самостоятельной партии.
8.3. Контроль качества самонапряженных труб со стальным цилиндром производится:
а) при налаженном производстве - выборочно путем испытаний на трещиностойкость одной трубы из 5 партий. Если при изготовлении одной из этих партий имело место нарушение технологического режима - испытывают дополнительно еще 1 трубу из этой партии;
б) на стадии освоения производства, а также в том случае, когда прочности и самонапряжения бетона после ТВО + ПВВ составляют менее 50% относительно требуемых (см. п. 9.5 настоящих Рекомендаций), необходимо провести дополнительные испытания труб путем опрессовки при нормативном давлении  : в первом случае испытывают 1 трубу от суточного выпуска, во втором - 1 трубу от сменного выпуска.
8.4. Испытание самонапряженных труб внутренним давлением производят на стенде с заглушками, имитирующими стыковые соединения трубопровода, при:
ступенчатом 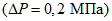 повышении давления (опрессовка и испытание на трещиностойкость) со скоростью 0,1 МПа/мин;
выдерживанием на каждой ступени в течение 10 мин;
замером деформаций стенки трубы в кольцевом направлении. Относительные деформации  замеряют с помощью рычажных тензометров на базе 100 мм (при этом цена деления соответствует
 ), устанавливаемых перед испытанием на поверхности стального цилиндра в кольцевом направлении в 3 - 5 точках по его длине (см. рис. 4, Прил. 1).
замеряют с помощью рычажных тензометров на базе 100 мм (при этом цена деления соответствует ), устанавливаемых перед испытанием на поверхности стального цилиндра в кольцевом направлении в 3 - 5 точках по его длине (см. рис. 4, Прил. 1).Примечания: 1. Трубы испытывают в водонасыщенном состоянии. Если до испытания имело место воздушное хранение продолжительностью более 12 ч, перед испытанием трубы необходимо выдержать в воде не менее 3 сут.
2. Опрессовку труб проводят после окончания цикла ТВО + ПВВ при  , испытание на трещиностойкость - в возрасте не менее 3 сут при
 .
, испытание на трещиностойкость - в возрасте не менее 3 сут при .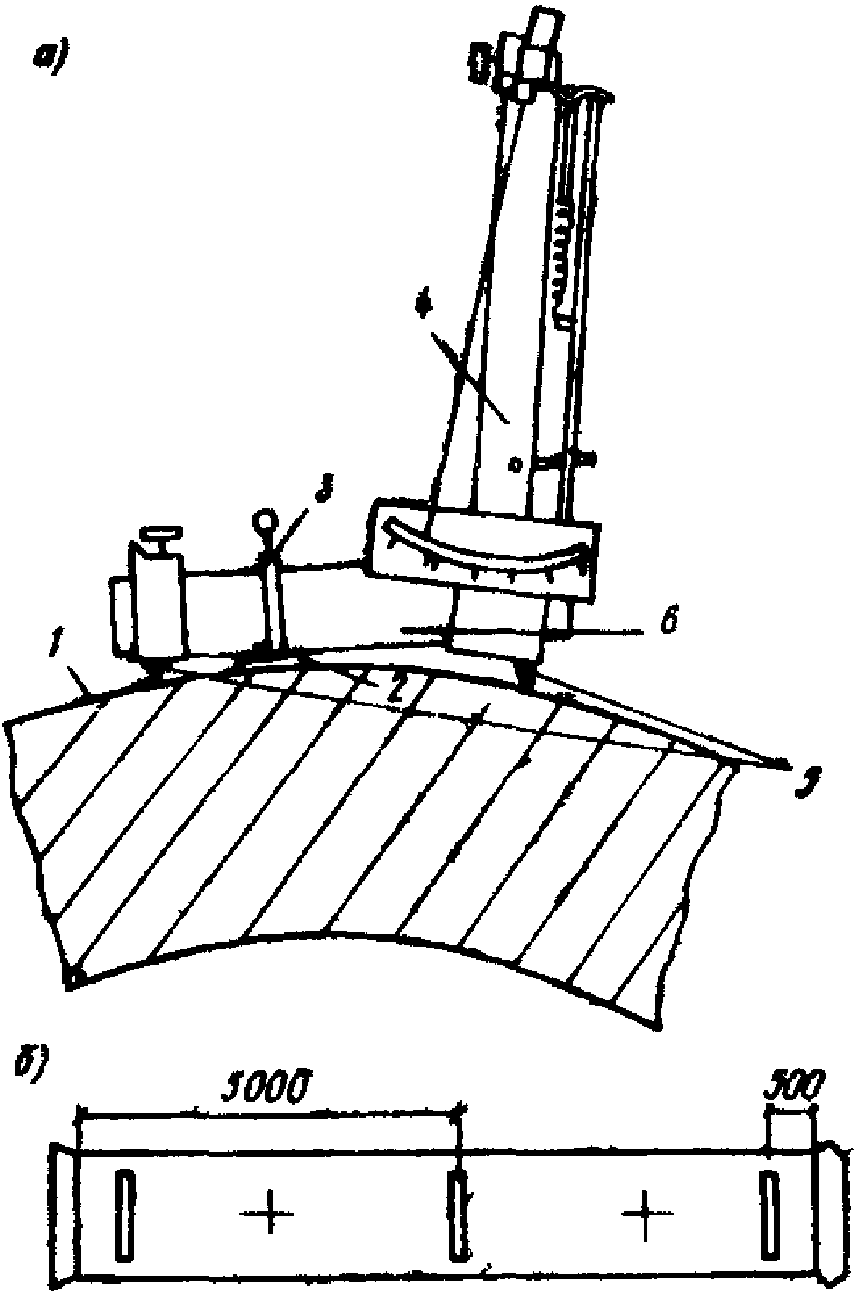
стального цилиндра
а - в кольцевом направлении; б - по длине
1 - поверхность цилиндра; 2 - петля (на поверхности
цилиндра) для крепления тензометра; 3 - крючок
(на базе тензометра), не касающийся поверхности цилиндра;
4 - тензометр; 5 - опорные призмы; 6 - база тензометра
8.5. Трубы считаются выдержавшими испытание на прочность и трещиностойкость, если значения  не превышают указанных в табл. 3.
Класс трубы | Предельные относительные деформации при испытании давлением, МПа | |||
при опрессовке | на трещиностойкость | |||
 |  |  |  | |
I |  |  |  |  |
II |  |  |  |  |
III |  |  |  |  |
Примечание.  ;
 , где индексы 1 и 3 - возраст бетона к моменту испытаний.
; , где индексы 1 и 3 - возраст бетона к моменту испытаний.В противном случае всю партию труб необходимо выдержать в течение 7 сут в воде при t = 20 - 25 °C и одну из труб испытать опрессовкой (при  ) и на трещиностойкость (при
 ).
) и на трещиностойкость (при ).Если и после повторных испытаний значение  будет выше указанных в табл. 3, всю партию труб следует отнести к соответствующему (более низкому) классу.
8.6. После испытаний внутренним давлением, замеров и визуального контроля каждую трубу маркируют путем нанесения несмываемой краски на наружную поверхность раструба с указанием предприятия-изготовителя, марки трубы, даты ее изготовления и приемки ОТК, а также массы трубы и номера партии. На каждую партию составляется паспорт.
8.7. Готовые изделия хранят на складе рассортированными по партиям с учетом даты изготовления, уложенными в штабеля высотой в 4 трубы.
8.8. Общая технологическая схема производства самонапряженных напорных раструбных труб со стальным цилиндром приведена на рис. 5.
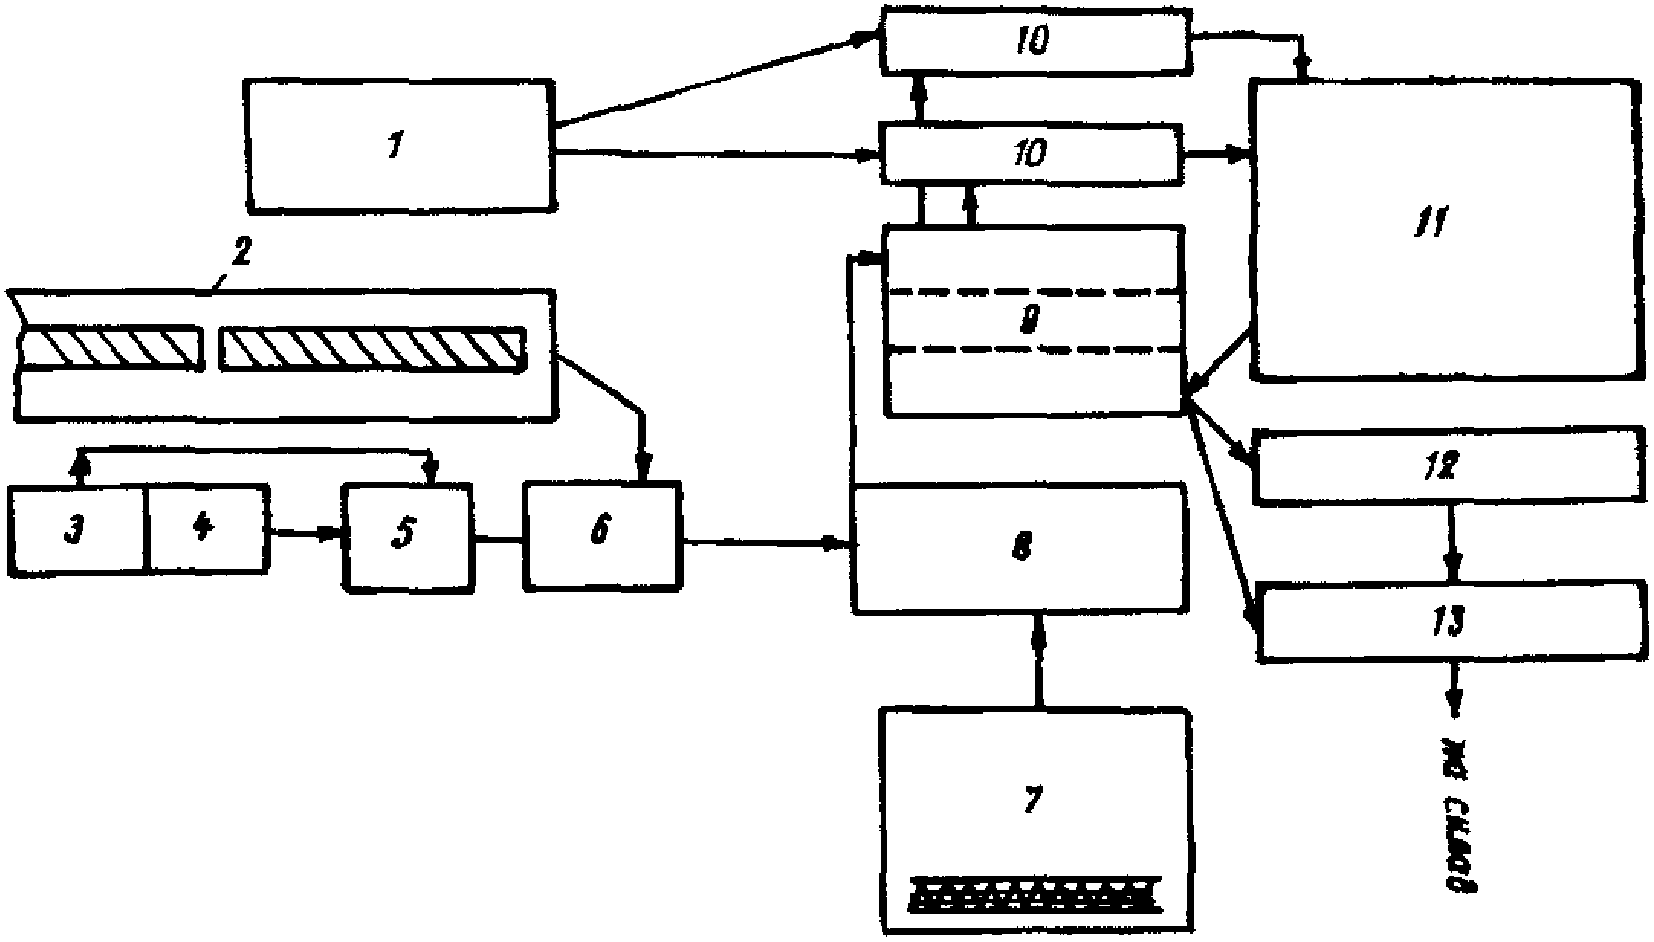
Рис. 5. Технологическая схема производства
самонапряженных труб со стальным цилиндром
1 - приготовление бетонной смеси; 2 - изготовление
стальных цилиндров; 3, 4 - изготовление втулок и раструбов
с элементами ужесточения; 5 - металлизация втулок
и раструбов; 6 - сборка и испытание стальных цилиндров;
7 - изготовление арматурных каркасов; 8 - оснащение
стального цилиндра арматурным каркасом; 9 - стапели
для установки бандажей на стальные цилиндры
(перед центрифугированием) и освобождения от них
готовых изделий; 10 - посты центрифугирования;
11 - камеры для гидроизотермальной обработки;
12 - испытание труб; 13 - пост защиты
стального цилиндра от коррозии
9.1. Контроль качества бетона производят 1 раз в смену, а также при изменении состава бетона, качества составляющих или при нарушении режима ТВО на образцах-призмах размером 4 x 4 x 16 или 5 x 5 x 20 см, твердевших в условиях, адекватных условиям твердения изделий:
а) по самонапряжению - на образцах, твердевших при связанном расширении (в динамометрических кондукторах);
б) по прочности - на образцах, твердевших при свободном (в обычных формах) и при связанном (в динамометрических кондукторах) расширении.
9.2. Контрольные образцы изготовляют в лаборатории:
а) либо из пробы сухой смеси, отобранной из бетоносмесителя с последующим затворением водой до В/Ц, близкого к В/Ц при центрифугировании - 0,32 - 0,35;
б) либо из пробы смеси, отобранной из бетоносмесителя, пока значение В/Ц при порционной подаче воды не превышает 0,35.
Подвижность смеси при изготовлении образцов должна обеспечивать качественное уплотнение на лабораторной виброплощадке.
Общее число контрольных образцов - 9 шт., из которых 6 шт. - для твердения при связанном расширении и 3 шт. - для твердения при свободном расширении.
9.3. Контроль прочности бетона производят путем испытаний образцов-призм на растяжение при изгибе  , затем их половинок на сжатие
 :
, затем их половинок на сжатие : а) после ТВО + ПВВ .................. на образцах свободного расширения
б) одновременно с испытанием трубы
внутренним давлением ............. на образцах связанного расширения
в) в возрасте 28 сут ................ то же
9.4. Контроль самонапряжения бетона осуществляют путем обмера кондукторов с образцами по методике ТУ 21-20-18-20 или СН 511-78 в сроки, указанные в п. 9.3 настоящих Рекомендаций. Величину самонапряжения  определяют по формуле
 ,
где K - коэффициент, соответствующий изменению напряжения в образцах-призмах при деформации кондуктора с образцом на 0,01 мм и принимаемый равным:
для призм размером 4 x 4 x 16 мм .............. K = 0,125 МПа;
для призм размером 5 x 5 x 20 мм .............. K = 0,1 МПа;
 - деформации кондуктора с образцом относительного исходного замера без образца (в сотых долях миллиметра).
Примечание. Замеры самонапряжения бетона образцов следует производить в водонасыщенном состоянии (минимальная продолжительность водонасыщения после воздушного хранения - 3 сут) при нормальной температуре кондуктора. Охлаждение кондуктора допускается только с помощью холодной воды. Воздушное охлаждение запрещается.
а) прочность на сжатие  должна быть не менее:
после ТВО + ПВВ -  ;
;в возрасте 28 сут -  ;
;б) прочность на растяжение при изгибе  и по самонапряжению
 в возрасте 28 сут - не менее:
и по самонапряжению в возрасте 28 сут - не менее: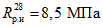 ;
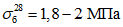 (для труб класса III
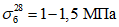 );
в) эффективная прочность 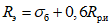 для труб классов I и II в возрасте 28 сут - не менее
 .
для труб классов I и II в возрасте 28 сут - не менее .Таблица 4
Перечень
дополнительного оборудования лаборатории и ОТК,
необходимого для контроля качества напрягающего
цемента и бетона
Оборудование | Назначение | Количество |
Динамометрические кондукторы размером, см: | Для обеспечения условий твердения образцов-призм с ограничением их деформации в течение контрольного срока (связанное расширение): | |
4 x 4 x 16 | при испытании НЦ по ТУ 21-20-18-80 (  , R) | 30 шт. |
5 x 5 x 20 | для контроля напрягающего бетона (  , R) | С учетом периодичности контроля (6 шт. в смену), но не менее 30 шт. |
Съемная оснастка (борта и днища) к динамометрическим кондукторам размером, см: | Для изготовления образцов-призм связанного расширения (суточная оборачиваемость) | |
4 x 4 x 16 | 30 шт. | |
5 x 5 x 20 | 30 шт. | |
Измерительное устройство, в том числе: | Для замера удлинения образцов-призм связанного расширения и выгиба пластин кондукторов | 3 шт. |
стойка | ||
индикатор часового типа с ценой деления 0,01 | ||
Набор стальных эталонов | Для поверки измерительного устройства и установки исходного положения индикатора при замерах кондукторов или призм свободного расширения | По 2 комплекта к каждому измерительному устройству |
Емкость с водой | Для твердения (хранения) контрольных образцов | В зависимости от количества образцов |
Тензометры (рычажные с базой 100 мм) | Для замера деформаций стального цилиндра | 10 шт. |
Примечания: 1. За чертежами на кондукторы и их оснастку, а также на стойку и эталоны к измерительному устройству следует обращаться в НИИЖБ.
2. Индикаторы часового типа выпускаются заводом "Красный инструментальщик" (Киров, ул. Маркса, 18), тензометры рычажные - заводом ЗОКИО Госстроя СССР (Москва, 2-я Институтская ул., д. 6).
ПРИ ЦЕНТРИФУГИРОВАНИИ ТРУБЧАТЫХ ИЗДЕЛИЙ <*>
--------------------------------
<*> А. с. N 1020776. Способ контроля завершения процесса центрифугирования трубчатых железобетонных изделий/С.А. Селиванова, А.Г. Каганов. - Б.И., 1983, N 20.
1. Данный способ контроля заключается в оценке изменения влажности в пробах шлама, отбираемых небольшими порциями последовательно в процессе центрифугирования. Контроль завершения уплотнения производится с периодичностью, соответствующей действующим технологическим регламентам, а также при замене материалов и изменении условий формования.
2. Первую пробу шлама отбирают примерно во второй половине технологического цикла, последующие - с интервалом, равным не более четверти расчетного технологического цикла.
3. Процесс уплотнения считается завершенным, если
 ,
где  и
 - соответственно последующая и предыдущая проба.
и - соответственно последующая и предыдущая проба.4. Время от начала уплотнения до момента отбора пробы  принимают за продолжительность уплотнения данной бетонной смеси при данных условиях формования.
5. Для осуществления контроля необходимы:
пробоотборник - емкость с высотой бортов 3 - 4 мм и основанием, повторяющим очертание внутренней поверхности трубы (остальные его габариты задаются из условия обеспечения отбора пробы в количестве 100 - 200 г);
противни для высушивания проб, 1 комплект (6 шт.);
сушильный шкаф;
весы.
6. Перед отбором пробы центрифугу останавливают. Отбор пробы шлама производят из нижней части трубы путем погружения пробоотборника в шлам на одинаковую для всех проб глубину, которая ориентировочно определяется высотой бортов пробоотборника. Затем шлам переливают в противень, высушивают и определяют влажность отобранной пробы, %
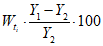 ,
где  и
 - масса шлама соответственно до и после высушивания.
и - масса шлама соответственно до и после высушивания.Для обеспечения гидромелиоративного строительства к 1981 г. задействовано около 60 предприятий по выпуску предварительно напряженных труб на эксплуатационное давление 1 - 1,5 МПа, объем выпуска которых в настоящее время составляет 2000 км/год.
Однако качество таких труб не всегда отвечает требованиям эксплуатационных условий, что в большей мере связано с самой конструкцией трубы. В частности, наличие необжатого защитного слоя бетона, подверженного повышенному трещинообразованию создает благоприятные условия для развития коррозии преднапряженной арматуры и стального цилиндра и преждевременного выхода их из строя, а центральное расположение стального цилиндра по сечению трубы уменьшает ее поперечную прочность при действии внешних нагрузок от вышележащего слоя почвы и подвижных объектов.
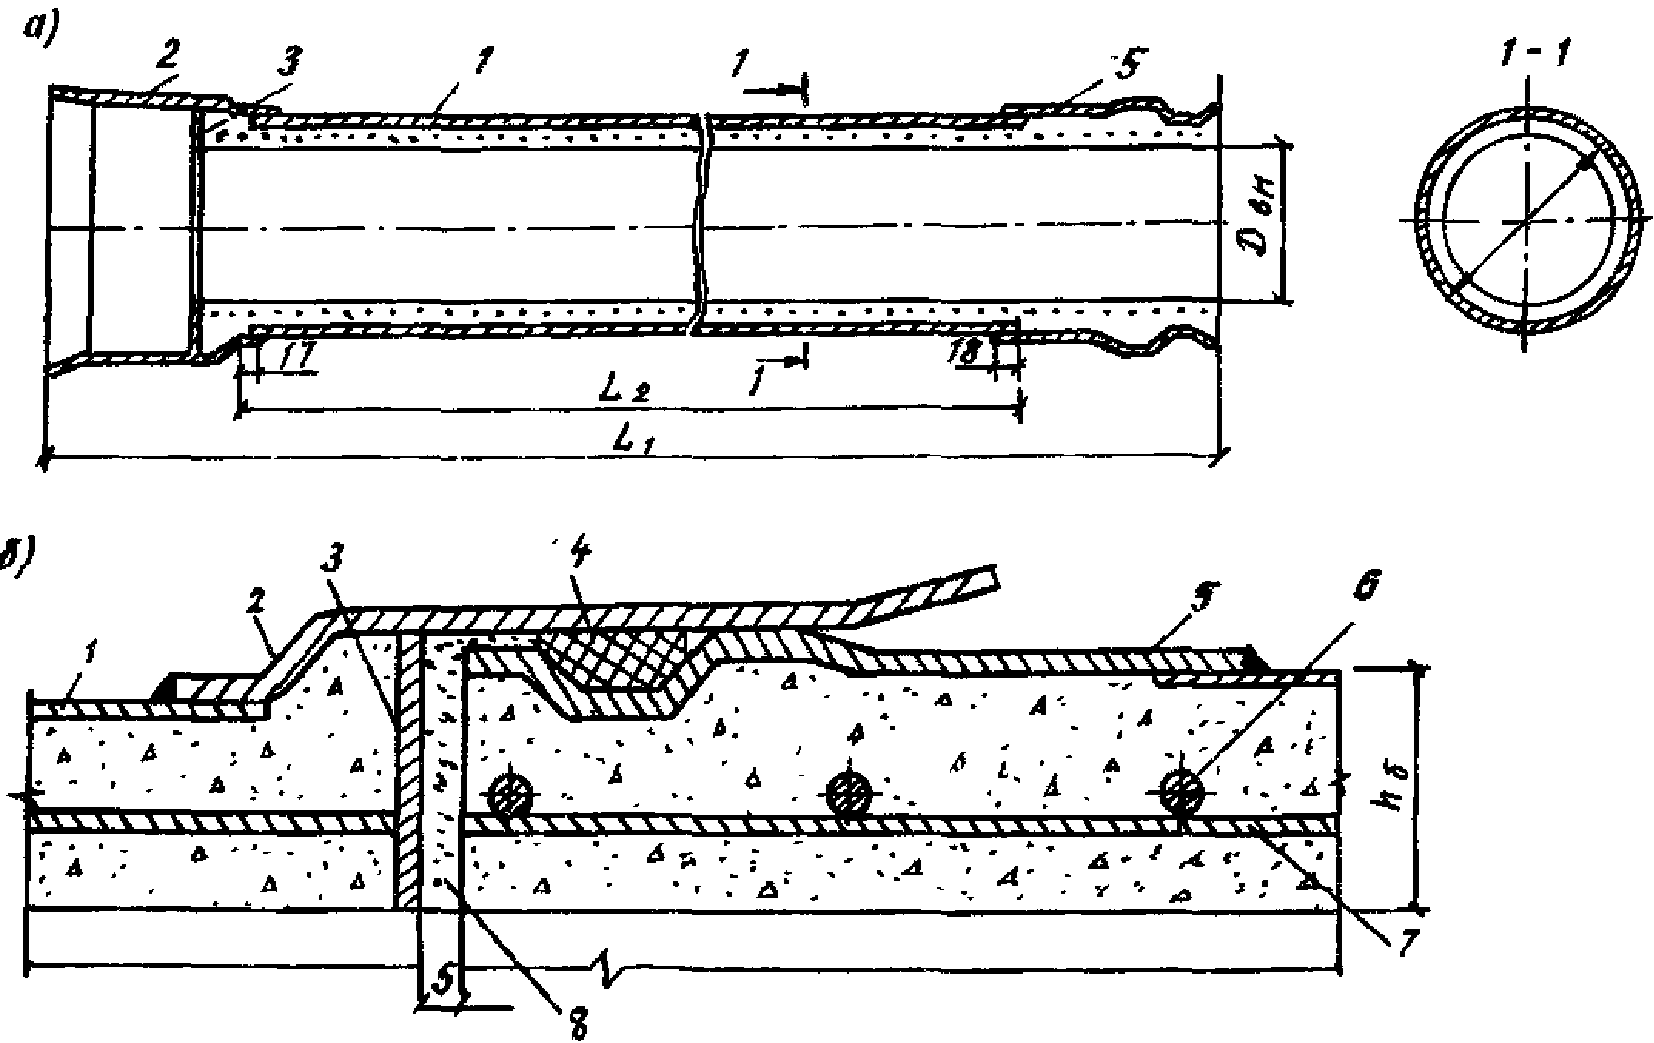
С целью повышения несущей способности и долговечности труб со стальным цилиндром была разработана новая усовершенствованная конструкция - труба напорная самонапряженная со стальным цилиндром <*> (схемы напорных труб со стальным цилиндром той и другой конструкции приведены на рис. 6).
--------------------------------
<*> А. с. N 994851. Многослойная армированная труба/В.В. Михайлов, И.Н. Дмитриев, А.Д. Деминов и др. - Б.И., 1983, N 5.
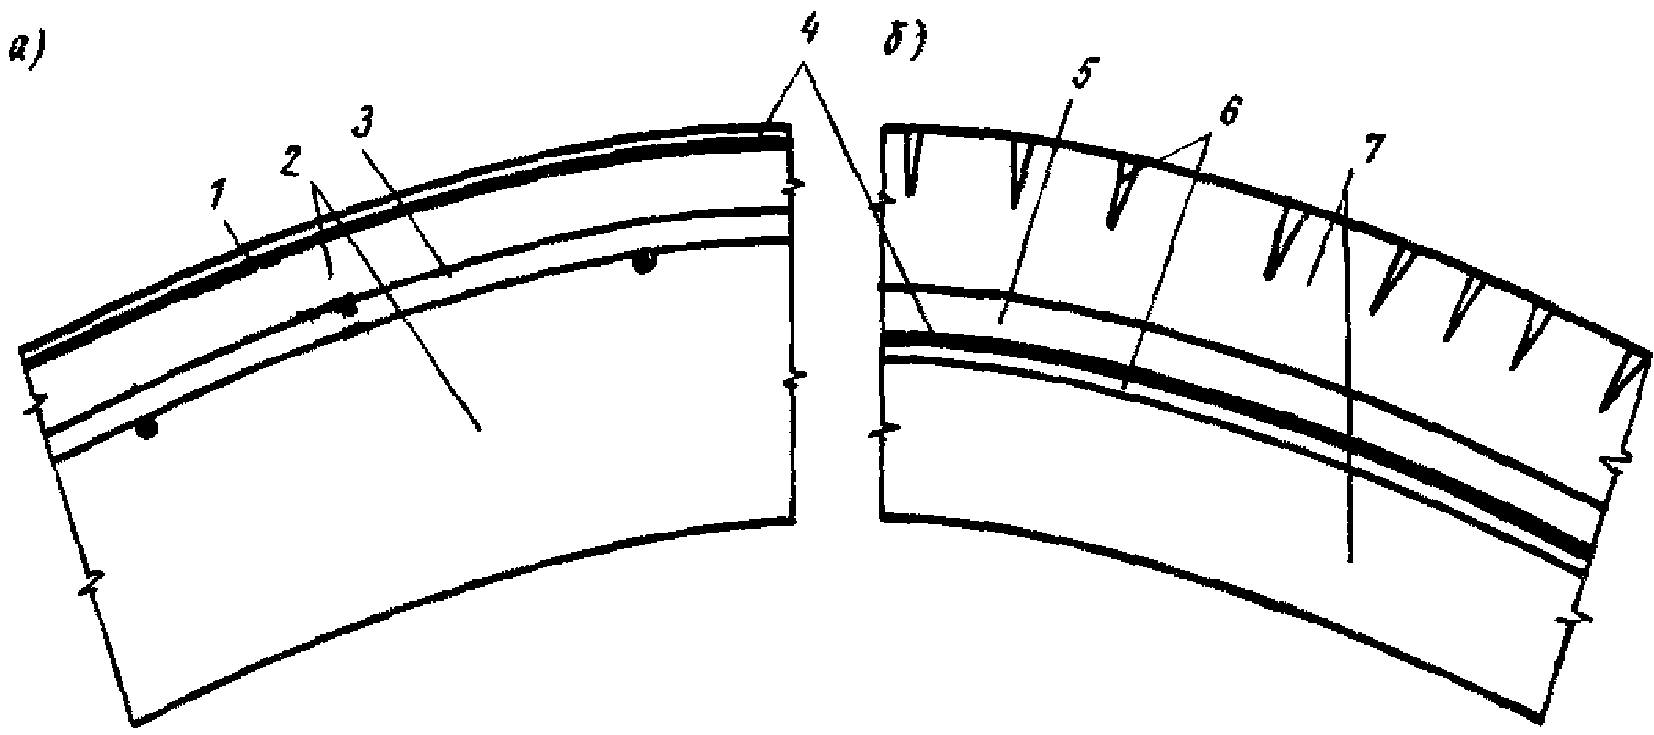
Рис. 6. Напорные трубы со стальным цилиндром
а - самонапряженная; б - железобетонная преднапряженная
1 - резинобитумная защита с бумажным обертыванием;
2 - напрягающий бетон; 3 - арматурный каркас; 4 - стальной
цилиндр; 5 - преднапряженная арматура в виде обмотки;
6 - дефекты в виде усадочных трещин и отслоений
(характерно только для преднапряженной трубы);
7 - наружный и внутренний слой из мелкозернистого бетона
Отличительной особенностью нового решения является применение напрягающего бетона с размещением всего его объема внутри стального цилиндра, что позволяет в наиболее полной мере использовать свойства напрягающего цемента и создать условия для его твердения, близкие к объемному ограничению деформаций, в результате чего обеспечивается формирование структуры повышенной плотности, прочности на растяжение и сжатие, а также равномерное обжатие бетона по всему сечению трубы и предварительное растяжение всего металла конструкции (стальной цилиндр и арматурный каркас, располагающийся в слое бетона) без применения специальных механических приемов.
Защита наружной поверхности стального цилиндра от коррозии обеспечивается путем нанесения изоляционных материалов, указанных в ГОСТ 9.015-74, а также более новых, отвечающих тем же требованиям.
Защита внутренней поверхности стального цилиндра и арматурного каркаса от проникновения транспортируемой жидкости обеспечивается слоем напрягающего бетона, который сохраняет свою целостность при нагрузках от внутреннего давления, на 20% превышающих эксплуатационные.
Самонапряженные трубы характеризуются возрастанием несущей способности в процессе эксплуатации трубопровода благодаря свойству НЦ увеличивать в течение года прочность бетона в 1,2 - 1,4 раза. При этом они обладают способностью выполнять свои функции даже при полной коррозии стального цилиндра (случай исчерпания действия защитного покрытия) в диапазоне эксплуатационных давлений 0,6 - 1,5 МПа (см. табл. 5), в то время как преднапряженная труба полностью утрачивает свои функции.
Таблица 5
со стальным цилиндром диаметром 
и их металлоемкость с учетом долговечности 50 лет
Вид трубы <*> | Внутреннее давление после коррозии стального цилиндра для труб с  | Внешняя нагрузка на трубу, кН, для конструкции | Расход металла, т/км | ||||||
в целом до коррозии при | после коррозии стального цилиндра при | без учета срока службы | с учетом срока службы 50 лет | ||||||
раскрытии трещин до, мм | разрушении | раскрытии трещин до, мм | разрушении | ||||||
0,05 | 0,2 | 0,05 | 0,2 | ||||||
Преднапряженная со стальным цилиндром  | 0 | 17 | 40 | 60 | 0 | 0 | 0 | 38,7 | 77 <***> ----------- 194 |
Самонапряженная со стальным цилиндром  и арматурным каркасом: | |||||||||
усиленным | 1,8 <**> | 80 | 120 | 250 | 70 | 100 | 180 | 38,3 | 38,3 |
легким | 1,2 <**> | 70 | 100 | 250 | 60 | 90 | 150 | 31,5 | 31,5 |
То же,  (без арматурного каркаса) | 0,7 <**> | 70 | 100 | 250 | 60 | 90 | 150 | 33,0 | 33,0 |
--------------------------------
<*> Срок эксплуатации принят: преднапряженной трубы - 10 лет в агрессивном и 25 лет - в нормальном грунте; самонапряженной - 50 лет в том и другом грунте.
<**> После коррозии стального цилиндра воспринимает эксплуатационные нагрузки классов, соответственно, I, II и III.
Самонапряженные напорные трубы со стальным цилиндром изготовляются на основе напрягающего цемента, выпускаемого промышленностью по ТУ 21-20-18-80 Минпромстройматериалов СССР.
При работе с напрягающим цементом особые технологические требования предъявляются только на стадии тепловой обработки, однако при наличии на предприятии нескольких видов цемента необходимо принимать меры для обеспечения чистоты использования напрягающего цемента в деле.
Производство самонапряженных труб целесообразно организовывать в первую очередь на действующих предприятиях по выпуску предварительно напряженных напорных труб со стальным цилиндром. Использование основного технологического оборудования, несмотря на введение при этом новых постов (размещение готовых арматурных каркасов в стальном цилиндре и защита наружной поверхности последнего от коррозии) позволяет в целом упростить технологию изготовления (исключаются такие переделы, как навивка преднапряженной арматуры, формование наружного слоя и второй цикл тепловой обработки), повысить несущую способность и долговечность, а также снизить металлоемкость напорных труб со стальным цилиндром.
Сравнительные характеристики напорных труб со стальным цилиндром (предварительно напряженных и самонапряженных) по средним результатам испытаний с учетом долговечности и металлоемкость приведены в табл. 5.
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/perechen/3/rekom_85429.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|