

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ФГБУ "Институт стандартизации", 2023 Примечание к документу Документ введен в действие с 30.09.2023 на период до 30.09.2026 (Приказ Росстандарта от 13.07.2023 N 27-пнст). Название документа "ПНСТ 696-2023. Предварительный национальный стандарт Российской Федерации. Нефтяная и газовая промышленность. Системы подводной добычи. Изготовление стальных конструкций" (утв. и введен в действие Приказом Росстандарта от 13.07.2023 N 27-пнст) "ПНСТ 696-2023. Предварительный национальный стандарт Российской Федерации. Нефтяная и газовая промышленность. Системы подводной добычи. Изготовление стальных конструкций"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

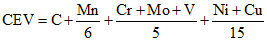 , (1)
Тип сварки | Толщина сварного шва | Количество образцов для механических испытаний | ||||
Растяжение | Статический изгиб <1> | Ударный изгиб | Макроскопическое исследование и твердость <2> | Трещиностойкость | ||
Стыковое соединение (листа и трубы) <3> | t <= 50 мм | 2 | 4 | 4 | 1 | 2 |
t > 50 мм | 2 | 4 | 6 | 1 | 2 | |
Тавровое соединение (листы) <4> | t <= 50 мм | - | - | 4 <5> | 2 | |
t > 50 мм | 6 | 2 | ||||
Угловое соединение труб <4> | t <= 50 мм | - | - | 4 <5> | 2 | - |
t > 50 мм | 6 | 2 | ||||
Угловой шов без разделки | Все толщины | - | - | - | 2 | - |
<1> Испытания на статический изгиб следует проводить для двух образцов с гибом на лицевую сторону и для двух образцов с гибом на корневую сторону для t < 12 мм и четырех образцов для бокового изгиба для t >= 12 мм. <2> К сварным швам на подводных конструкциях с катодной защитой предъявляются дополнительные требования по предельным значениям твердости согласно ГОСТ Р ИСО 15614-1. <3> При испытании КСС со стыковым швом должно быть подтверждено, что используемый сварочный расходный материал позволяет достичь необходимого предела прочности. <4> Квалификация, выполненная для тавровых сварных соединений, распространяется также на угловые сварные соединения труб и наоборот. <5> Если размеры КСС не позволяют проводить испытания с V-образным надрезом по Шарпи, то испытания должны быть проведены на КСС со стыковым швом, выполненным из такого же основного металла и с теми же сварочными расходными материалами, с толщиной в пределах разрешенной для процедуры аттестации сварки с V-образным надрезом по Шарпи. | ||||||
5.4.2 Испытание на ударный изгиб
Отбор образцов для испытаний на ударный изгиб с V-образным надрезом по Шарпи следует проводить в соответствии с ГОСТ Р ИСО 9016.
Температура и уровни энергии для испытаний на ударный изгиб приведены в таблице 2.
Таблица 2
Температура и уровни энергии для испытаний на ударный изгиб
Толщина материала t, мм | Уровень качества стали | |||||||
SQL I | SQL II | SQL III | ||||||
Предел текучести  , МПа | ||||||||
 |   |  |  |   |  |   |  | |
Температура проведения испытания, °C | ||||||||
t <= 12 | 0 | минус 20 | минус 20 | 0 | 0 | минус 20 | 0 | 0 |
12 < t <= 25 | минус 20 | минус 40 | минус 40 | 0 | минус 20 | минус 40 | 0 | минус 20 |
25 < t <= 50 | минус 40 | минус 40 | минус 40 | минус 20 | минус 40 | минус 40 | минус 20 | минус 40 |
50 < t | минус 40 | минус 40 | минус 40 | минус 40 | минус 40 | минус 40 | минус 40 | минус 40 |
Минимальные значения поглощаемой энергии, Дж | ||||||||
Для всех толщин <1> | 36 | 42 | 60 | 27 | 42 | 60 | 27 | 42 |
<1> Приведены усредненные значения поглощенной энергии. Отдельные значения не должны быть ниже чем 70% от приведенного минимального значения. Для неполноразмерных образцов высотой 7,5 мм уровень минимально допустимой поглощенной энергии составляет 5/6 от приведенного выше, а для образцов высотой 5 мм - 2/3 от приведенного. | ||||||||
5.4.3 Испытание на статическое растяжение (в поперечном направлении)
Испытания следует проводить в соответствии с ГОСТ Р ИСО 15614-1. Разрушение образца должно быть расположено вне материала сварного шва; максимум 20% площади поверхности разрушения может состоять из металла сварного шва и ЗТВ.
5.4.4 Испытание на трещиностойкость
Испытания на трещиностойкость должны быть проведены согласно ГОСТ 25.506. Для испытаний используют образцы типа 3 и типа 4 по ГОСТ 25.506 (прямоугольный параллелепипед с соотношением сторон 1 x 2 x 9 для трехточечной схемы нагружения).
По три образца должны быть взяты из ЗТВ (таким образом, чтобы надрез на образцах располагался в крупнозернистой области ЗТВ) и из материала сварного шва.
Температура испытания для минимально допустимой температуры эксплуатации минус 14 °C должна составлять:
- минус 10 °C для конструкций, работающих на поверхности воды и выше;
- 0 °C для погруженных под воду конструкций.
Другая температура испытаний может быть предписана разработчиком.
Испытание на трещиностойкость образцов из ЗТВ может быть отменено, если соответствующие свойства трещиностойкости в ЗТВ задокументированы ранее в соответствии с положениями настоящего стандарта.
Испытание на трещиностойкость образцов из металла сварного шва может быть отменено, если соответствующие свойства трещиностойкости в металле шва были задокументированы ранее в соответствии с положениями настоящего стандарта.
Испытания на трещиностойкость не обязательны для конструкций с толщиной стенки менее 40 мм и с пределом текучести не выше 500 МПа, а также для конструкций с толщиной стенки ниже 25 мм и пределом текучести выше 500 МПа.
5.5.1 Сварщики должны быть аттестованы аккредитованным органом в соответствии с ГОСТ Р ИСО 9606-1.
5.5.2 Операторы сварки должны быть аттестованы в соответствии с ГОСТ Р ИСО 14732.
5.5.3 Для сварки Т-образных тройников на трубах с углом наклона между основной и притыкаемой трубами  аттестация сварщиков должна быть произведена на образце, соответствующем реальным конструкциям с углом наклона
 , равным минимальному из всех углов на изготавливаемых конструкциях.
аттестация сварщиков должна быть произведена на образце, соответствующем реальным конструкциям с углом наклона , равным минимальному из всех углов на изготавливаемых конструкциях.6.1.1 Для болтовых соединений должны быть использованы крепежные элементы из легированной нержавеющей стали, устойчивой к коррозии.
6.1.2 Стальные строительные конструкции оборудования подводной добычи нефти и газа, в зависимости от степени ответственности и условий их эксплуатации, разделены на три группы:
- конструкции и их элементы, работающие в особо тяжелых условиях или подвергающиеся непосредственному воздействию знакопеременных, динамических, вибрационных или подвижных нагрузок (группа 1);
- конструкции либо их элементы, работающие при статической нагрузке (группа 2);
- вспомогательные конструкции (группа 3).
6.1.3 Расчетные сопротивления одноболтовых соединений срезу и растяжению следует определять по таблице 3.
Таблица 3
срезу и растяжению
Напряженное состояние | Условное обозначение | Расчетные формулы для болтов классов прочности согласно ГОСТ 1759.0 | |
10.9 | 12.9 | ||
Срез | Rbs | 0,4Rbun | |
Растяжение | Rbt | 0,4Rbun | 0,5Rbun |
Rbun - нормативное сопротивление стали болтов, принимаемое равным временному сопротивлению  по стандартам на болты. | |||
6.1.4 Расчетные сопротивления одноболтовых соединений смятию соединяемых элементов из стали с пределом текучести не выше 440 МПа следует определять по таблице 4.
Таблица 4
Группа конструкций | Расчетные формулы одноболтовых соединений по смятию Rbp при расстояниях  вдоль усилия от края элемента до центра ближайшего отверстия | ||
 |  | 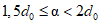 | |
1 | 0,94Run | 0,94Run | 0,94Run |
2 | 1,48Run | 1,48Run | 1,17Run |
3 | 1,58Run | 1,48Run | 1,17Run |
Run - временное сопротивление стали соединяемых элементов разрыву. d0 - номинальный диаметр отверстия. | |||
6.1.5 Болты в соединениях следует размещать в соответствии с таблицей 5.
Таблица 5
Размещение болтов
Характеристика расстояния при размещении болтов | Расстояние |
1 Расстояние между центрами отверстий в любом направлении для всех видов соединений: | |
а) минимальное | 2d0 <1> |
б) максимальное в крайних рядах при отсутствии окаймляющих уголков при растяжении и сжатии | 8d0 или 12t |
в) максимальное в средних рядах, а также в крайних рядах при наличии окаймляющих уголков: | |
- при растяжении; | 16d0 или 24t |
- сжатии | 12d0 или 18t |
2 Расстояние от центра отверстия до края элемента: | |
а) минимальное вдоль усилия | - |
б) то же, поперек усилия: | |
- при обрезных кромках | 1,5d0 <2> |
- прокатных кромках | 1,5d0 |
в) максимальное | 1,2d0 |
г) минимальное для фрикционных соединений при любой кромке и любом направлении усилия | 4d0 или 8t 1,3d0 |
6.1.6 Номинальные диаметры отверстий для болтов различных диаметров приведены в таблице 6.
Таблица 6
Диаметры отверстий для болтов различных диаметров
Вид соединений | Номинальные диаметры отверстий, мм, при диаметре стержня болта, мм | |||||
12 | 16 | 20 | 22 | 24 | 27 | |
Фрикционные | 13 | 17 | 21 | 23 | 25 | 28 |
14 | 19 | 23 | 24 | 28 | 30 | |
15 | 20 | 24 | 26 | 30 | 33 | |
Срезные и фрикционно-срезные | 13 | 17 | 21 | 23 | 25 | 28 |
14 | 18 | 22 | 24 | 26 | 29 | |
15 | 19 | 23 | 25 | 27 | 30 | |
Фланцевые | - | - | 22 | - | 27 | 30 |
- | - | 23 | - | 28 | 31 | |
6.1.7 В срезных и фрикционно-срезных соединениях резьба болта должна находиться вне отверстия или в отверстии на глубине не более половины толщины прилегающего к гайке элемента.
6.2.1 При действии продольной силы, проходящей через центр тяжести соединения, распределение этой силы между болтами следует принимать равномерным. При действии на соединение изгибающего момента распределение усилий между болтами должно быть пропорционально расстояниям от центра тяжести соединения до оси рассматриваемого болта (при треугольных эпюрах распределения усилий между болтами).
6.2.2 Болты, работающие на срез от одновременного действия продольной силы и изгибающего момента, необходимо проверять на равнодействующее усилие.
6.2.3 Расчетное усилие, которое может быть воспринято одним болтом, следует определять по формулам:
на срез - | 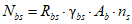 ; | |
на смятие - | 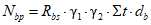 , |
где Rbs - определение по таблице 3;
Rbp - определение по таблице 4;
 ;
 - коэффициенты условий работы соединения, зависящие от разности номинальных диаметров отверстий и болтов
 и принимаемые равными:
 : 0,9 - при
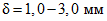 ,
1,0 - при  ;
; : 0,90 - при
 ,
0,95 - при  ,
,1,00 - при  ,
,1,05 - при  ;
; - коэффициент условий работы соединения, зависящий от расстояний между центрами отверстий и от края элемента до центра ближайшего отверстия и принимаемый по таблице 7;
Ab - площадь сечения болта;
ns - количество расчетных срезов одного болта;
 - наименьшая суммарная толщина элементов, сминаемых в одном направлении;
db - номинальный диаметр болта.
Таблица 7
Расстояние b между центрами отверстий | Расстояние a от края элемента до центра ближайшего отверстия | Коэффициент условий работы соединения  |
2,0d0 <= b < 2,5d0 | 1,5d0 <= a < 2,0d0 | 0,90 |
2,5d0 <= b < 3,0d0 | 2,0d0 <= a < 2,5d0 | 0,95 |
3,0d0 <= b < 3,5d0 | 2,5d0 <= a < 3,0d0 | 1,00 |
b >= 3,5d0 | a >= 3,0d0 | 1,05 |
d0 - номинальный диаметр отверстия. | ||
В многорядных (вдоль усилия) соединениях при значениях расстояний b, промежуточных между указанными в таблице 7, коэффициент  следует определять линейной интерполяцией.
6.2.4 Количество болтов в соединении при действии продольной силы n следует определять по условию
 , (4)
где Nmin - меньшее из значений расчетных усилий и для одного болта, вычисленных по формулам (2) и (3).
6.2.5 В креплениях одного элемента к другому через прокладки, а также в креплениях с односторонней накладкой количество болтов должно быть увеличено против расчета на 10%.
6.2.6 Расчет на прочность соединяемых элементов, ослабленных отверстиями под болты, следует выполнять с учетом полного ослабления сечений отверстиями.
6.3.1 Фрикционные соединения следует рассчитывать в предположении передачи действующих в стыках и прикреплениях усилий через трение, возникающее по соприкасающимся плоскостям соединяемых элементов от натяжения болтов на расчетное усилие.
6.3.2 При действии продольной силы, проходящей через центр тяжести соединения, распределение этой силы между болтами следует принимать равномерным. При действии на соединение изгибающего момента распределение усилий между болтами следует принимать равномерным (при прямоугольных эпюрах распределения усилий между болтами).
6.3.3 Расчетное усилие, которое может быть воспринято каждой поверхностью трения соединяемых элементов, стянутых одним болтом, Qbh следует определять по формуле

где  - коэффициент трения, принимаемый по таблице 8;
 - коэффициент условий работы соединения, зависящий от количества болтов n, необходимых для восприятия расчетного усилия, принимаемый равным:
- 0,8 - при n < 5,
- 0,9 - при 5 <= n < 10,
- 1,0 - при n >= 10;
 - коэффициент надежности, принимаемый по таблице 8;
p - усилие предварительного натяжения болтов, определяемое по формуле
p = Rbh·Abn, (6)
где Rbh - расчетное сопротивление растяжению высокопрочных болтов при их предварительном натяжении, равное
Rbh = 0,7Rbun, (7)
Abn - площадь сечения болта нетто.
Таблица 8
Способ обработки (очистки) соединяемых поверхностей | Коэффициент трения  | Коэффициенты  при нагрузке и при разности номинальных диаметров отверстий и болтов  , мм | |
динамической при  ; статической при  | динамической при  ; статической при  | ||
1 Дробеметный, дробеструйный или пескоструйный двух поверхностей без консервации | 0,58 | 1,35 | 1,12 |
2 То же, с консервацией (металлизацией распылением цинка или алюминия) | 0,50 | 1,35 | 1,12 |
3 Газопламенный двух поверхностей без консервации | 0,42 | 1,35 | 1,12 |
4 Дробеметный, дробеструйный или пескоструйный одной поверхности, стальными щетками - другой поверхности | 0,42 | 1,35 | 1,12 |
5 Стальными щетками двух поверхностей без консервации | 0,35 | 1,35 | 1,17 |
6 Без обработки или с консервацией грунтом | 0,25 | 1,70 | 1,30 |
7 Окрашенные поверхности | 0,18 | 1,70 | 1,30 |
После дробеметной, дробеструйной или пескоструйной обработок контактных поверхностей на заводе - изготовителе металлоконструкций повторную обработку на монтаже допускается проводить стальными щетками по истечении не более 12 мес. При этом расчетное значение коэффициента трения  принимают равным 0,42, а коэффициента надежности
 - как для газопламенного способа очистки.
принимают равным 0,42, а коэффициента надежности - как для газопламенного способа очистки.6.3.4 Количество болтов в соединении при действии продольной силы n следует определять по условию
 , (8)
где nf - количество поверхностей трения соединяемых элементов.
6.3.5 Расчет на прочность соединяемых элементов, ослабленных отверстиями под болты, следует выполнять с учетом того, что половина усилия, приходящегося на каждый болт в рассматриваемом сечении, уже передана силами трения. При этом проверку ослабленных сечений следует проводить: при динамических нагрузках - по площади сечения нетто An, при статических нагрузках - по площади сечения брутто A при An >= 0,85A либо по условной площади Ac = 1,18An при An < 0,85A.
6.3.6 Расчет на выносливость фрикционных соединений следует выполнять в соответствии с СП 16.13330, относя эти элементы к группе конструкций 1 (таблица 4).
6.3.7 В двухсрезных фрикционных соединениях, воспринимающих статические нагрузки, допускается применение средних элементов, увеличенных до doh < doc <= 1,3doh или с овальными отверстиями с большой осью овала до 2,5doh, при этом расчетное усилие Qbh следует определять по формуле
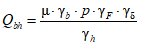 , (9)
где  - коэффициент, зависящий от формы и размеров отверстий, принимаемый равным:
- 0,87 - при doc <= 1,3doh или овальных отверстий с большой осью овала до 1,45doh,
- 0,70 - при овальных отверстиях с большой осью овала до 2,5doh;
где doh - номинальный диаметр отверстий в накладках;
doc - номинальный диаметр отверстий в средних элементах;
 - коэффициент, зависящий от толщины накладок в двухсрезных соединениях, принимаемый равным:
- 1,0 - при толщине накладок t >= 0,7doh,
- 0,95 - при 0,6doh < t < 0,7doh,
- 0,84 - при 0,4doh < t < 0,6doh.
6.4.1 Фрикционно-срезные соединения применяют в тех конструкциях, в которых перемещения сдвига в соединениях регламентированы разностью номинальных диаметров отверстий и болтов  в случае воздействия усилий одного знака с коэффициентом асимметрии напряжений
 , а также при воздействии знакопеременных усилий, когда меньшее из них может быть передано только силами трения. В тех конструкциях, в которых перемещения сдвига не ограничены, допускается принимать
 .
в случае воздействия усилий одного знака с коэффициентом асимметрии напряжений , а также при воздействии знакопеременных усилий, когда меньшее из них может быть передано только силами трения. В тех конструкциях, в которых перемещения сдвига не ограничены, допускается принимать .6.4.2 Расчет фрикционно-срезных соединений предусмотрен с учетом критерия деформативности исходя из условия ограничения жесткости соединений величиной пластических деформаций соединяемых элементов, не превышающих 1,0 мм при воздействии динамических и 3,5 мм - статических нагрузок.
6.4.3 Распределение усилий между болтами аналогично распределению усилий в срезных соединениях.
6.4.4 Расчетное усилие, которое может быть воспринято одним болтом, следует определять по формулам:
- на срез - по формуле (2);
- на смятие с учетом трения
где Nbp - расчетное усилие на смятие, определяемое по формуле (3);
Qbh - расчетное усилие, воспринимаемое силами трения, определяемое по формуле (5);
Ku - коэффициент, учитывающий снижение предварительного натяжения болтов после общего сдвига в соединении, принимаемый равным:
- 0,9 - при разности номинальных диаметров отверстий и болтов  ,
,- 0,85 - при  ,
,- 0,80 - при  ,
,- 0,75 - при  ;
;nf - количество поверхностей трения соединяемых элементов.
6.4.5 Количество болтов n в соединении при действии продольной силы N следует определять по формуле
 , (11)
где Nmin - меньшее из значений расчетных усилий Nbs и Nbh для одного болта, вычисленных по формулам (2) и (10).
6.4.6 Прочность элементов, ослабленных под болты, следует проверять с учетом полного ослабления сечений отверстиями под болты.
6.4.7 В односрезных соединениях количество болтов должно быть увеличено против расчета на 10%.
6.4.8 Расчет на выносливость фрикционно-срезных соединений следует выполнять в соответствии с СП 16.13330, относя соединения с элементами из стали с временным сопротивлением разрыву более 420 МПа ко 2-й группе конструкций, менее 420 МПа - к 3-й группе (таблица 4).
6.5.1 Рекомендации настоящего раздела следует соблюдать при проектировании, изготовлении и монтажной сборке фланцевых соединений элементов открытого профиля (двутавров, тавров, швеллеров и т.п.) стальных конструкций, подверженных растяжению, растяжению с изгибом при однозначной эпюре растягивающих напряжений 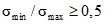 , а также действию местных поперечных усилий.
Рекомендации не распространяются на фланцевые соединения: воспринимающие знакопеременные нагрузки, а также многократно действующие подвижные, вибрационные или другого вида нагрузки с числом циклов свыше 105 при коэффициенте асимметрии напряжений в соединяемых элементах 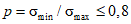 , эксплуатируемые в сильноагрессивной среде.
6.5.2 Фланцевые соединения следует выполнять только с предварительно напряженными высокопрочными болтами. Предварительное натяжение болтов B0 для расчетов следует принимать равным
B0 = 0,9Bp = 0,9Rbh·Abn, (12)
где Bp - расчетное усилие растяжения болта;
Rbh = 0,7Rbun - расчетное сопротивление растяжения болтов;
Rbun - нормативное сопротивление стали болтов;
Abn - площадь сечения болта нетто.
6.5.3 При конструировании фланцевых соединений болты следует располагать безмоментно относительно центра тяжести соединяемого элемента с учетом неравномерности распределения внешних усилий между болтами наружной и внутренней зон в соответствии с таблицей 9. Предельное усилие на один болт внутренней зоны следует принимать Ni = 0,9Bp.
Таблица 9
Распределение усилий между болтами
Диаметр болта | Толщина фланца, мм | Отношение внешнего усилия на один болт внутренней зоны к внешнему усилию на один болт наружной зоны k = Ni/Ne |
М20 | 16 | 2,5 |
20 | 1,7 | |
25 | 1,4 | |
30 | 1,2 | |
М24 | 20 | 2,6 |
25 | 1,8 | |
30 | 1,5 | |
40 | 1,1 | |
М27 | 25 | 2,1 |
30 | 1,7 | |
40 | 1,2 |
Болты следует располагать как можно ближе к элементам присоединяемого профиля, при этом
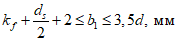 ; (13)
где kf - ширина катета углового шва шейки фланца, мм;
ds - наружный диаметр шайбы, мм;
b1 - расстояние от оси болта до шейки фланца, мм;
d - наружный диаметр стержня болта, мм.
6.5.4 Количество болтов внутренней зоны определяет конструктивная форма соединения, а наружной зоны предварительно назначается исходя из условия
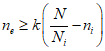 , (14)
где ne, ni - количество болтов соответственно наружной и внутренней зон;
N - внешнее усилие на фланцевое соединение.
6.5.5 Фланцевые соединения растянутых элементов конструкций проверяют расчетом на прочность: болтов; фланцев на изгиб; соединения при воздействии поперечных усилий; сварного соединения фланца с профилем.
6.5.6 Прочность фланца и болтов, относящихся к внутренней зоне, следует считать обеспеченной, если толщина фланца находится в пределах от 20 до 40 мм, болты расположены в соответствии с 6.5.3, а нагрузка на болт от действия внешних усилий не превышает 0,9Bp.
6.5.7 При расчете на прочность болтов и фланца, относящихся к наружной зоне, выделяют участки фланца, которые рассматривают как Т-образные фланцевые соединения шириной  .
.Прочность соединения следует считать обеспеченной, если
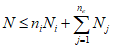 , (15)
где Nj - расчетное усилие на j-й болт наружной зоны, равное
Nj = min(Nbj, Nfj), (16)
где Nbj - расчетное усилие на j-й болт, определяемое из условия прочности соединения по болтам по формуле
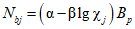 , (17)
 ,
 - коэффициенты, принимаемые по
 - параметр жесткости болта, определяемый по формуле
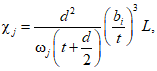 (18)
где  - ширина j-го участка фланца;
t - толщина фланца;
bj - расстояние от оси j-го болта до края сварного шва;
Nfj - расчетное усилие на j-й болт, определяемое из условия прочности фланца на изгиб
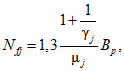 (19)
 - параметр, определяемый по формуле
 ; (20)
 - параметр, определяемый по таблице 11 или по уравнению
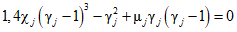 ; (21)
Ry - расчетное сопротивление стали фланца.
Таблица 10
Отношение толщины фланца к диаметру болта t/d | Коэффициенты | |
 |  | |
0,83 | 0,336 | 0,207 |
1,04 | 0,388 | 0,257 |
1,25 | 0,425 | 0,278 |
1,46 | 0,470 | 0,270 |
1,67 | 0,527 | 0,239 |
Таблица 11
Параметр жесткости болта  | Значения  при  , равном | |||||||||
1,4 | 1,6 | 1,8 | 2,0 | 2,2 | 2,4 | 2,7 | 3,0 | 4,0 | 5,0 | |
0,02 | 3,252 | 2,593 | 2,221 | 1,986 | 1,826 | 1,710 | 1,586 | 1,499 | 1,333 | 1,250 |
0,06 | 2,960 | 2,481 | 2,171 | 1,962 | 1,812 | 1,702 | 1,582 | 1,497 | 1,333 | 1,250 |
0,1 | 2,782 | 2,398 | 2,130 | 1,939 | 1,799 | 1,694 | 1,578 | 1,494 | 1,332 | 1,249 |
0,5 | 2,186 | 2,036 | 1,908 | 1,776 | 1,711 | 1,636 | 1,545 | 1,475 | 1,327 | 1,248 |
1,0 | 1,949 | 1,860 | 1,780 | 1,707 | 1,643 | 1,586 | 1,514 | 1,454 | 1,321 | 1,246 |
2,0 | 1,757 | 1,704 | 1,653 | 1,607 | 1,564 | 1,524 | 1,470 | 1,424 | 1,312 | 1,242 |
3,0 | 1,660 | 1,621 | 1,584 | 1,548 | 1,515 | 1,483 | 1,440 | 1,402 | 1,303 | 1,238 |
4,0 | 1,599 | 1,568 | 1,537 | 1,508 | 1,480 | 1,454 | 1,417 | 1,384 | 1,296 | 1,235 |
5,0 | 1,555 | 1,529 | 1,503 | 1,478 | 1,454 | 1,431 | 1,399 | 1,370 | 1,289 | 1,232 |
6,0 | 1,522 | 1,498 | 1,476 | 1,454 | 1,433 | 1,413 | 1,384 | 1,357 | 1,283 | 1,230 |
8,0 | 1,473 | 1,454 | 1,436 | 1,418 | 1,401 | 1,384 | 1,360 | 1,337 | 1,273 | 1,224 |
10 | 1,438 | 1,422 | 1,406 | 1,391 | 1,377 | 1,362 | 1,341 | 1,322 | 1,264 | 1,219 |
15 | 1,381 | 1,369 | 1,358 | 1,346 | 1,335 | 1,324 | 1,308 | 1,293 | 1,247 | 1,210 |
6.5.8 Прочность фланцевого соединения на действие местной поперечной силы Qloc следует проверять по условию
 , (22)
где  - коэффициент трения соединяемых поверхностей фланцев, принимаемый по таблице 8;
n - количество болтов наружной зоны для фланцевых соединений элементов открытого профиля или общее количество болтов для соединений элементов замкнутого профиля;
Rj - контактные усилия, принимаемые равными 0,1B0 для фланцевых соединений элементов замкнутого профиля, а для элементов открытого профиля определяемые по формуле
Rj = Bp - 1,2Nbj. (23)
При отсутствии местной поперечной силы в расчет вводят условное значение  . Расчет сварного соединения фланца с профилем следует проводить в соответствии с СП 16.13330.
7.1.1 Прокат перед запуском в производство должен быть проверен на соответствие сопроводительной документации, отсутствие недопустимых прогибов, местных вмятин, трещин, расслоений, отклонений от геометрических размеров.
7.1.2 Резка заготовок фасонного и листового прокатов допускается как механическим, так и термическим способом. При этом кромки элементов конструкций, работающих на растяжение, а также выполненных из стали с нормативным пределом текучести свыше 350 МПа, должны быть подвергнуты механической обработке на глубину не менее 20% от толщины элемента.
7.1.3 Все отверстия для болтовых монтажных соединений должны быть образованы на проектный диаметр на предприятии - изготовителе стальных конструкций, за исключением оговоренных в проектной документации.
7.1.4 Образование отверстий следует производить сверлением на поточных линиях, станках с числовым программным управлением (ЧПУ), по кондукторам, а в случае отсутствия оборудования - по шаблонам с обеспечением точности в соответствии с заданной в проекте изделия или настоящем стандарте. Для нерасчетных конструктивных болтовых соединений допускается образование отверстий по наметке.
7.1.5 В нерасчетных соединениях допускается образование отверстий продавливанием для сталей с нормативным пределом текучести не выше 350 МПа при соотношении толщины металла t и диаметра отверстия d0 не более 0,7 при t <= 20 мм.
7.1.6 В расчетных соединениях допускается продавливание отверстий на меньший диаметр, но не более 0,75d0, при толщине металла не более чем 0,8d0 с последующим рассверливанием на проектный диаметр d0.
7.1.7 Предельное отклонение диаметра отверстий - не более 0,6 мм для отверстий диаметром до 28 мм и не более 0,9 мм - свыше 28 мм.
7.1.8 Предельные отклонения размеров, координирующих оси отверстий, при отсутствии указаний в проектной документации: между центрами отверстий в группе назначают равными +/- 1,0 мм, в том числе по диагонали; между группами - +/- 0,5 мм на каждый метр расстояния между ними.
7.1.9 Предельное отклонение размеров соединяемых элементов l должно составлять не более +/- 3,0 мм при l <= 6 м и +/- 0,5 мм на каждый метр длины при l > 6 м.
7.1.10 Толщины накладок не должны превышать для болтов по ГОСТ 7798:
- М12 - 12 мм;
- М16 - 16 мм;
- М20 - 20 мм;
- М24 - 25 мм;
- М27 - 30 мм.
При необходимости применения накладок большей толщины следует применять двухслойные накладки или болты большего диаметра.
7.1.11 Не рекомендуется применение соединений, в которых суммарная толщина элементов превышает для болтов по ГОСТ 7798:
- М12 - 40 мм;
- М16 - 50 мм;
- М20 - 60 мм;
- М24 - 100 мм;
- М27 - 140 мм.
7.1.12 Для фланцевых соединений необходимо, как правило, применять следующие сочетания диаметров болтов и толщин фланцев по ГОСТ 7798:
- М20 - 20 мм;
- М24 - 25 мм;
- М27 - 30 мм.
7.1.13 Сборку элементов конструкций с фланцевыми соединениями следует выполнять в кондукторах. Базовые поверхности кондукторов и внешние поверхности фланцев после сварки должны быть подвергнуты фрезерованию. Тангенс угла отклонения поверхности фланца не должен превышать 0,0007 в каждой из двух плоскостей.
7.1.14 Отправочные марки конструкций должны быть огрунтованы или окрашены (по соглашению с заказчиком), за исключением контактных поверхностей фрикционных и фрикционно-срезных соединений, а также контактных поверхностей фланцев в том случае, если это указано в проектной документации.
7.2.1 Контрольную сборку конструкций осуществляют в соответствии с проектной и технологической документацией. Несовпадение отверстий (чернота) проверяют калибром диаметром на 0,5 мм больше номинального диаметра болта. Калибр должен проходить в 100% отверстий каждого соединения.
7.2.2 Зазоры между соединяемыми элементами контролируют щупом толщиной 0,3 мм, между фланцами - щупом толщиной 0,1 мм. Щуп не должен проникать в зону, ограниченную радиусом 1,3d0 от оси болта после затяжки всех болтов соединения на проектное усилие.
7.3.1 Работы по возведению зданий и сооружений с соединениями на болтах следует проводить в соответствии с утвержденным проектом производства работ, рабочей документацией и СП 70.13330.
7.3.2 Данные о производстве монтажных работ следует ежедневно вносить в журналы работ по монтажу и выполнению соединений на болтах с контролируемым натяжением.
7.3.3 Применяемые конструкции должны соответствовать рабочим чертежам, а метизы - стандартам или техническим условиям, приведенным в ГОСТ 1759.0. Каждая партия болтов, гаек и шайб должна быть снабжена сертификатом качества с указанием результатов механических испытаний.
7.3.4 Качество резьбы болтов и гаек контролируют резьбовыми калибрами.
7.3.5 Крепежные изделия следует хранить в защищенном от атмосферных осадков месте, рассортированными по классам прочности, диаметрам и длинам, а высокопрочные болты и гайки - дополнительно по партиям.
7.3.6 При сборке монтажных элементов должны быть обеспечены устойчивость и неизменяемость их положения в пространстве на всех стадиях монтажа.
7.3.7 Выполнение соединений на болтах с контролируемым натяжением (фрикционные, фрикционно-срезные и фланцевые соединения) и их приемку следует проводить под руководством лица, назначенного ответственным за выполнение этого вида соединений приказом по организации, производящей эти работы. К выполнению соединений допускается персонал, прошедший соответствующую подготовку и имеющий удостоверение о допуске к указанным работам.
7.3.8 Технологический процесс выполнения соединений предусматривает следующие операции:
- подготовку болтов, гаек и шайб;
- подготовку контактных поверхностей элементов и деталей;
- сборку соединений;
- натяжение болтов на проектное усилие;
- контроль качества выполнения соединений;
- герметизацию соединений и огрунтовку стыков;
- установку клейма бригадира и ответственного лица;
- занесение результатов выполнения и контроля качества соединений в журнал выполнения монтажных соединений на болтах с контролируемым натяжением.
7.4.1 Технологический процесс подготовки болтов, гаек и шайб, предназначенных для соединений с контролируемым натяжением болтов, включает расконсервацию, очистку от грязи и ржавчины, прогонку резьбы отбракованных болтов и гаек и нанесение смазки.
7.4.2 Расконсервацию болтов, гаек и шайб и нанесение смазки на болты и гайки следует проводить кипячением в воде (10 - 15 мин) с последующей промывкой в горячем состоянии в смеси, состоящей из неэтилированного бензина от 70% до 75% и минерального масла от 30% до 25% по ГОСТ 20799. Применяемое соотношение бензина и масла должно обеспечивать на поверхности болтов и гаек тонкий слой смазки.
7.4.3 Подготовленные метизы следует хранить в закрытых ящиках без доступа атмосферных осадков не более 10 дней, так как при более длительном хранении смазка испаряется, увеличивается трение в резьбе и снижается усилие натяжения болтов.
7.4.4 Для прогонки резьбы отбракованных болтов и гаек рекомендуется применять соответствующим образом оборудованные пневматические или электрические гайковерты, а также метчики и плашки соответствующего диаметра.
7.4.5 В случае превышения срока хранения, а также после прогонки резьбы метизы должны быть обработаны повторно.
7.4.6 В качестве смазки резьбы допускается применение твердых сортов парафина по ГОСТ 23683. Очистку болтов, гаек и шайб от заводской консервирующей смазки в данном случае осуществляют кипячением в воде с добавлением моющего средства. Парафин можно наносить на весь комплект (болт, гайка и две шайбы) или только на гайки.
7.5.1 Способ обработки контактных поверхностей фрикционных, фрикционно-срезных и фланцевых соединений указывают в чертежах металлических конструкций.
7.5.2 Контактные поверхности элементов соединений на болтах без контролируемого натяжения должны быть очищены от загрязнений металлическими щетками.
7.5.3 Обработанные поверхности следует предохранять от попадания на них грязи, масла и краски, а также от образования льда. Грязь удаляют металлическими щетками, масло - растворителями, краску и лед - нагревом.
7.5.4 В случае превышения срока с момента подготовки контактных поверхностей до сборки соединения более 3 сут следует проводить повторную обработку способом, применявшимся при первичной обработке.
7.5.5 Положения о выполнении повторной обработки не распространяются на налет ржавчины, образующийся на контактных поверхностях после их очистки, а также в случае попадания на них атмосферных осадков в виде влаги или конденсации водяных паров.
7.5.6 Допускается повторная огневая обработка взамен пневматической, при этом в качестве горючего газа может быть использован пропан.
7.6.1 Технологический процесс сборки соединений предусматривает:
- осмотр конструкций и проверку соответствия геометрических размеров, указанных на рабочих чертежах;
- совмещение отверстий и фиксацию в проектном положении элементов и деталей соединения с помощью монтажных оправок;
- постановку болтов в свободные от оправок отверстия;
- натяжение поставленных болтов на усилие, предусмотренное в проекте;
- извлечение оправок, постановку в освободившиеся отверстия болтов и натяжение их на расчетное усилие.
Не допускается установка болтов в отверстия, образованные ручной газовой резкой или сваркой.
7.6.2 Перепад толщин перекрываемых накладками элементов, определяемый до постановки накладок с помощью линейки и щупа, не должен превышать 0,5 мм.
7.6.3 При перепаде плоскостей соединяемых элементов от 0,5 до 3,0 мм для обеспечения плавного изгиба накладки кромку выступающего элемента следует удалить наждачным камнем на расстоянии не менее 30 мм от края. При перепаде более 3,0 мм следует применять прокладки, что должно быть согласовано с разработчиком проекта.
7.6.4 Чернота (несовпадение отверстий в отдельных деталях собранного пакета) не должна превышать разности номинальных диаметров отверстий и болтов и не препятствовать свободной, без перекоса, постановке болтов в отверстия.
7.6.5 В собранном пакете болты заданного в проекте диаметра должны проходить в 100% отверстий. Допускается прочистка 20% отверстий сверлом или коническим райбером, диаметр которого на 1,0 мм превышает номинальный диаметр болта.
7.6.6 Запрещается применение в расчетных соединениях болтов, не имеющих клейма предприятия-изготовителя и маркировки, обозначающей класс прочности.
7.6.7 Каждый болт устанавливают в соединение с двумя круглыми шайбами (одну ставят под головку болта, другую - под гайку). Высокопрочные болты с увеличенным размером головки под ключ при разности номинальных диаметров отверстий и болтов до 4 мм допускается устанавливать с одной шайбой под вращаемым элементом (гайкой или головкой болта).
7.6.9 В момент установки болтов гайки должны свободно, от руки, навинчиваться по резьбе, в противном случае гайку или болт следует заменить, а отбракованные болты и гайки отправить на прогонку резьбы и повторную подготовку.
7.6.10 При расчете соединений на действие монтажных нагрузок работу оправок и болтов допускается учитывать совместно. Количество оправок и болтов на каждой стадии устройства соединений следует определять по расчету на действие монтажных нагрузок.
7.6.11 Количество оправок по условию совмещения отверстий должно составлять 10% от количества отверстий в соединении, но не менее 2 шт., а количество стяжных болтов - от 15% до 20%.
7.6.12 Освобождение оправок допускается после установки во все свободные отверстия болтов и натяжения их на усилие не менее 30% от проектного. Освобождение оправок ведут поочередно с постановкой заменяющих их болтов.
7.6.13 Места и стадии установки оправок указывают в проекте производства работ.
7.6.14 Длины болтов фрикционных и фланцевых соединений назначают в зависимости от суммарной толщины собираемого пакета в соответствии с таблицей 12. При этом выступающая над гайкой резьба должна иметь не менее одного витка, а под гайкой оставаться не менее двух витков с полным профилем.
Таблица 12
Толщина болтов и шайб
Длина болта, мм | Толщина пакета при условии установки двух шайб для болтов диаметром, мм | |||||||||
12 | 16 | 20 | 22 | 24 | 27 | 30 | 36 | 42 | 48 | |
30 | 0 - 10 | - | - | - | - | - | - | - | - | - |
40 | 13 - 20 | 0 - 16 | 0 - 12 | - | - | - | - | - | - | - |
50 | 23 - 30 | 16 - 26 | 8 - 22 | 0 - 18 | 0 - 14 | 0 - 11 | - | - | - | - |
60 | 33 - 40 | 26 - 36 | 18 - 32 | 15 - 28 | 11 - 24 | 6 - 21 | 0 - 18 | - | - | - |
70 | 43 - 50 | 36 - 46 | 28 - 42 | 25 - 38 | 21 - 34 | 16 - 31 | 10 - 28 | 0 - 20 | - | - |
80 | 53 - 60 | 46 - 56 | 38 - 52 | 35 - 48 | 31 - 44 | 26 - 41 | 20 - 38 | 8 - 30 | 0 - 24 | - |
90 | 63 - 70 | 56 - 66 | 48 - 62 | 45 - 58 | 41 - 54 | 36 - 51 | 30 - 48 | 18 - 40 | 8 - 34 | 0 - 30 |
100 | 73 - 80 | 66 - 76 | 58 - 72 | 55 - 68 | 51 - 64 | 46 - 61 | 40 - 58 | 28 - 50 | 18 - 44 | 6 - 40 |
120 | 93 - 100 | 86 - 96 | 78 - 92 | 75 - 88 | 71 - 84 | 66 - 81 | 60 - 78 | 48 - 70 | 38 - 64 | 20 - 60 |
140 | - | 106 - 116 | 98 - 112 | 95 - 108 | 81 - 104 | 86 - 101 | 80 - 98 | 68 - 90 | 58 - 84 | 40 - 80 |
160 | - | 126 - 136 | 118 - 132 | 115 - 128 | 111 - 124 | 106 - 121 | 100 - 118 | 88 - 110 | 78 - 104 | 60 - 100 |
180 | - | - | 138 - 152 | 135 - 149 | 131 - 144 | 126 - 141 | 120 - 138 | 108 - 130 | 98 - 124 | 80 - 120 |
200 | - | - | - | 155 - 168 | 151 - 164 | 146 - 161 | 140 - 158 | 128 - 150 | 108 - 144 | 100 - 140 |
220 | - | - | - | - | 171 - 184 | 166 - 181 | 160 - 178 | 148 - 170 | 128 - 164 | 120 - 160 |
7.6.15 Длины болтов фрикционно-срезных и срезных соединений подбирают таким образом, чтобы резьба не попадала в плоскости среза и отстояла от ближайшей из них на расстоянии не менее 5 мм или не менее половины толщины элемента, прилегающего к гайке.
7.6.16 Натяжение болтов на проектное усилие производят после выверки в пространстве и проверки геометрических размеров собираемых конструкций.
7.7.1 Натяжение болтов на проектное усилие обеспечивают регулированием усилий по моменту закручивания.
7.7.2 Натяжение болтов следует производить от середины соединения или от наиболее жесткой его части по направлению к свободным краям. Если суммарная толщина соединяемых элементов превышает два диаметра болта, количество обходов должно быть не менее двух.
7.7.3 Если при натяжении болта поворот гайки происходит без увеличения крутящего момента, то болт и гайка подлежат замене.
7.7.4 Натяжение болтов допускается как за гайку, так и за головку болта. Гайки или головки болтов в соединении, затянутом на проектное усилие, отмечают краской или мелом.
7.7.5 Регулирование усилий натяжения болтов осуществляют в следующем порядке:
- плотно стягивают пакет посредством натяжения от 15% до 20% поставленных болтов (стяжных) до усилия от 80% до 100% от проектного усилия, равномерно их распределяя по полю соединения, при этом расположение стяжных болтов в непосредственной близости от оправок обязательно;
- все поставленные болты, включая стяжные, затягивают на проектное усилие;
- оправки заменяют болтами и затягивают их на проектное усилие.
7.7.6 Предварительное натяжение болтов до 80% - 90% от проектного выполняют гайковертами с последующей дотяжкой динамометрическими тарированными ключами. При числе болтов в соединении не более четырех и в труднодоступных местах натяжение болтов динамометрическими ключами допускается за один прием.
7.7.7 Передаваемый ключом момент закручивания необходимо регистрировать во время движения ключа в направлении, увеличивающем натяжение болта. Затяжку следует производить плавно, без рывков.
7.7.8 Динамометрические ключи должны быть пронумерованы и протарированы. Тарировку ключей следует проводить перед началом смены с применением стенда СТП-2000 или другого типа прибора либо контрольными грузами (гирями) в соответствии с ГОСТ Р 8.752-2011 (пункт 4.1.1). Результаты тарировки должны быть занесены в журнал тарировки ключей.
7.7.9 Отклонение фактической величины момента закручивания от расчетной - не более 15%. Недотяжка болтов не допускается.
7.8.1 При выполнении соединений на болтах без контролируемого натяжения болты, гайки и шайбы устанавливают в соединения без удаления заводской консервирующей смазки, а при ее отсутствии резьбу болтов и гаек смазывают минеральным маслом по ГОСТ 20799.
7.8.2 Контактные поверхности элементов и деталей перед сборкой соединений должны быть осмотрены и очищены от заусенцев, грязи, рыхлой ржавчины, отстающей окалины и льда. Очистку проводят в соответствии с 7.5. Заусенцы удаляют электрическими или пневматическими шлифовальными машинами.
7.8.3 Сборку соединений выполняют в соответствии с 5.4. Болты затягивают до отказа монтажными ключами с усилием 294 Н (30 кгс) - 343 Н (35 кгс) и длиной рукоятки: 200 - 250 мм - для болтов М12; 300 - 350 мм - М16; 350 - 400 мм - М20; 400 - 450 мм - М22; 500 - 550 мм - М24; 550 - 600 мм - М27.
7.8.4 Для предотвращения самоотвинчивания гайки дополнительно закрепляют постановкой специальных шайб или контргаек. Для болтов, работающих на растяжение, закрепление гаек следует осуществлять исключительно постановкой контргаек. Запрещены приварка гаек к резьбе болтов и к элементам соединений, а также забивка выступающей из гайки резьбы.
7.8.5 В конструкциях, воспринимающих статические нагрузки, гайки болтов, затянутых на усилие свыше 50% от расчетного предела прочности, допускается дополнительно не закреплять.
7.8.6 Гайки и головки болтов, в том числе фундаментных, после натяжения должны плотно (без зазоров) соприкасаться с плоскостями шайб или элементов конструкций, а стержни болтов выступать из гаек (контргаек) не менее чем на один виток резьбы с полным профилем. Плотность стяжки собранного пакета надлежит проверке щупом толщиной 0,3 мм, который не должен проникать в зону, ограниченную радиусом 1,3d0 от центра болта, где d0 - номинальный диаметр отверстия.
Фундаментные (анкерные) болты должны быть затянуты в соответствии с СП 43.13330.
7.8.7 Качество затяжки болтов без контролируемого натяжения проверяют остукиванием их молотком массой 0,4 кг, при этом болты не должны смещаться. Затяжку болтов и контроль натяжения допускается производить предельными динамометрическими ключами.
7.9.1 Качество выполнения соединений на болтах проверяют посредством проведения пооперационного контроля. При приемке работ контролируют качество подготовки контактных поверхностей, точность натяжения болтов, плотность стянутого пакета, а также соответствие геометрических размеров собираемых конструкций размерам, указанным в рабочих чертежах.
7.9.2 Качество подготовки контактных поверхностей соединяемых элементов и деталей (накладок, прокладок) контролируют визуальным осмотром непосредственно перед сборкой соединений. Не допускаются деформации, отклонения от плоскости контактных поверхностей.
7.9.3 Способ контроля фактической величины осевого усилия натяжения болтов назначают таким же, как и при регулировании усилий их натяжения.
7.9.4 Независимо от способа регулирования усилий контролер должен прежде всего произвести наружный осмотр всех поставленных болтов и убедиться в том, что: все болты соединения имеют установленную маркировку и одинаковую длину; под все головки болтов и гайки поставлены шайбы (за исключением 7.6.7, 7.6.8); выступающие за пределы гайки части болтов имеют не менее одного витка резьбы с полным профилем над гайкой или двух витков резьбы под гайкой (внутри пакета); осевые усилия натяжения болтов соответствуют указанному в проекте; на собранном узле имеется клеймо бригады, выполнявшей эти работы, а результаты занесены в журнал выполнения соединений на болтах с контролируемым натяжением.
7.9.5 Количество болтов, подлежащих контролю осевого усилия (момента закручивания), должно составлять:
- при числе болтов в соединении до 5 шт. - все болты;
- 6 и более - 15%, но не менее 5 шт.
7.9.6 При контроле фактическое значение момента закручивания должно быть не менее расчетной и не превышать ее более чем на 15%.
7.9.7 Представитель авторского надзора, если это предусмотрено договором, осуществляет выборочный контроль одного-двух болтов в соединении.
7.9.8 Представителю заказчика, ведущему приемку выполненных работ, предоставляется право дополнительного контроля 10% болтов динамометрическим ключом.
7.9.9 При несоответствии результатов контроля минимум для одного болта проводят контроль удвоенного количества болтов. Если и в этом случае будет выявлен недотянутый болт, контролируют все болты данного соединения. Натяжение всех болтов должно быть доведено до расчетного значения.
7.9.10 Плотность стяжки пакета контролируют щупом толщиной 0,3 мм напротив затянутого болта. При этом щуп не должен проникать в зону, ограниченную радиусом 1,3d0 от оси болта, где d0 - номинальный диаметр отверстия.
7.9.11 Результаты контроля, независимо от способа регулирования усилий натяжения болтов, должны быть занесены в журнал.
7.9.12 В случае отсутствия замечаний рядом с клеймом бригады устанавливают клеймо бригадира. Если болты или гайки подготовлены методом парафинирования, дополнительно ставится клеймо "П". Типы и размеры клейм должны соответствовать требованиям ГОСТ 25726.
7.9.13 После приемки соединений контролером все поверхности стыков, включая головки болтов, гайки и шайбы, в том числе контуры накладок, должны быть огрунтованы, а зазоры заполнены герметиком или монтажной пеной. Место установки клейм следует обозначить белой краской размером не менее 100 x 100 мм.
УДК 629.12:006.354 | ОКС 75.020 |
Ключевые слова: нефтяная и газовая промышленность; системы подводной добычи; изготовление, стальные конструкции | |
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/pnst_predvaritelnyj-nacionalnyj-standart/0/pnst_39072.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|