

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации Документ опубликован не был Примечание к документу Документ введен в действие с 01.01.2025. Название документа "Извещение 32 ЦВ 1-2024 об изменении 732-ЦВ-ЦЛ "Общее руководство по ремонту тормозного оборудования вагонов" (утв. Протоколом СЖТ СНГ от 05.11.2024 - 06.11.2024 N 81) "Извещение 32 ЦВ 1-2024 об изменении 732-ЦВ-ЦЛ "Общее руководство по ремонту тормозного оборудования вагонов"
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

ПКБ ЦВ ОАО "РЖД" | Отдел | Извещение | ОБОЗНАЧЕНИЕ | ||||||
ОМГВ | 32 ЦВ 1-2024 | ||||||||
ДАТА ВЫПУСКА | СРОК ИЗМ. | Лист | Листов | ||||||
2 | 5 | ||||||||
ПРИЧИНА | Внедрение улучшений и усовершенствований в результате стандартизации и унификации. | КОД | |||||||
03 | |||||||||
УКАЗАНИЕ О ЗАДЕЛЕ | - | ||||||||
УКАЗАНИЕ О ВНЕДРЕНИИ | С 01.01.2025 | ||||||||
ПРИМЕНЯЕМОСТЬ | |||||||||
РАЗОСЛАТЬ | Учтенным абонентам | ||||||||
ПРИЛОЖЕНИЕ | 14 | ||||||||
ИЗМ | СОДЕРЖАНИЕ ИЗМЕНЕНИЯ | ||||||||
Имеется: "- кольца уплотнительные - 3 года;" Должно быть: "- кольца уплотнительные - 5 лет;" После абзаца: "Срок годности для резинотекстильных рукавов исчисляется от даты изготовления, указанной на резиновом ярлыке рукава. Срок годности для рукавов в металлической оплетке исчисляется от даты изготовления, указанной на бирке рукава." Ввести новый абзац: "Срок годности колец уплотнительных типа КУ по ГОСТ 38 исчисляется от даты изготовления (рельефный оттиск на детали, каждая точка на клейме - оттиске обозначает один год, который добавляется к дате изготовления)" Копии исправить | |||||||||
СОСТАВИЛ | Н. КОНТР. | УТВЕРДИЛ | ПР. ЗАКАЗЧИКА | ||||||
Должность | Вед. технолог | Нач. отдела | Гл. инженер | ||||||
Фамилия | Ахмедова Ф.Р. | Шестов Д.В. | Кузнецов В.Н. | ||||||
Подпись | |||||||||
Дата | |||||||||
ИЗМЕНЕНИЕ ВНЕС | |||||||||
Имеется:
"...После поднятия вилки с упором авторежима дать выдержку времени не менее 60 секунд (для авторежима модельного ряда 265А-5 не менее 45 секунд) и открыть кран 3. При этом давление сжатого воздуха в ТР должно установиться равным давлению сжатого воздуха в РЗД."
Должно быть:
"....После поднятия вилки с упором авторежима дать выдержку времени не менее 60 секунд и открыть кран 3. При этом давление сжатого воздуха в ТР должно установиться равным давлению сжатого воздуха в РЗД."
Имеется:
"..., не менее 250 мм - для регуляторов РТРП-300, ..."
Должно быть:
"..., не менее 250 мм - для регуляторов РТРП-300,6581, ..."
Имеется:
"- кольца уплотнительные - 3 года;"
Должно быть:
"- кольца уплотнительные - 5 лет;"
После абзаца:
"Срок годности для резинотекстильных рукавов исчисляется от даты изготовления, указанной на резиновом ярлыке рукава."
Ввести новый абзац:
"Срок годности колец уплотнительных типа КУ по ГОСТ 38 исчисляется от даты изготовления (рельефный оттиск на детали, каждая точка на клейме - оттиске обозначает один год, который добавляется к дате изготовления)"
Листы 132, 133 - заменить,
Примечание - исключена ссылка на раздел 10, требования к ремонту и испытанию соединительного рукава с электроконтактом 369 А уточнены в разделе 30.
Листы 152 - 159 - заменить
Примечание - Актуализированы требования к ремонту воздухораспределителей 292 и 292М и электровоздухораспределителю 305.
Ввести строку 38:
38 | Технологическая инструкция на ремонт и испытание соединительных рукавов 369А пассажирских вагонов локомотивной тяги |
Имеется:
Клей резиновый. Технические условия | Пункты 10.2.3, 29.2.3, |
Смазка ЦИАТИМ-201. Технические условия | Таблица 3 |
Должно быть:
Клей резиновый. Технические условия | Пункты 10.2.3, 30.2.3, |
Смазка ЦИАТИМ-201. Технические условия | Таблица 3 |
Лист 193а - заменить
Примечание - введены: ГОСТ 38-2021; ГОСТ 21150-2017; ГОСТ 4366-76; ГОСТ 21930-76; ГОСТ 21931-76; ГОСТ 10299-80; ГОСТ 33695-2015
ПРИЛОЖЕНИЕ Д
Имеется:
7 | Колодка тормозная чугунная типа "С" ОСТ 32.194-2002 | Грузовые и пассажирские вагоны |
Должно быть:
7 | Колодка тормозная чугунная типа "С" ОСТ 32.194-2002 <*> | Грузовые и пассажирские вагоны |
Ввести:
13 | Колодка тормозная чугунная типа "С" ГОСТ 33695-2015 | Грузовые и пассажирские вагоны |
Примечание - <*> до окончания действия сертификатов соответствия, выданных по ОСТ 32.194-2002 | ||
СОДЕРЖАНИЕ
Имеется:
38.2 | Ремонт и проверка воздухораспределителя 292 | 153 |
38.3 | Ремонт и проверка воздухораспределителя 292М | 155 |
38.4 | Ремонт и проверка электровоздухораспределителя 305 | 157 |
Должно быть:
38.2 | Ремонт и проверка воздухораспределителя 292 | 154 |
38.3 | Ремонт и проверка воздухораспределителя 292М | 156 |
38.4 | Ремонт и проверка электровоздухораспределителя 305 | 156 |
732-ЦВ-ЦЛ
30 РЕМОНТ И ИСПЫТАНИЕ СОЕДИНИТЕЛЬНОГО РУКАВА С ЭЛЕКТРОКОНТАКТОМ 369А
30.1 Ремонт соединительных рукавов
30.1.1 Поступивший в ремонт соединительный рукав должен быть очищен от пыли и загрязнений.
При необходимости произвести обмывку соединительного рукава водой температурой от плюс 55 °C до плюс 70 °C под давлением не менее 0,3 МПа. При сильных загрязнениях разрешается производить наружную обмывку с применением от 3% до 5% раствора кальцинированной соды с последующей промывкой чистой водой.
При обмывке соединительного рукава поверхность контактного пальца и доступная для обработки часть втулки направляющей должна быть защищена влагонепроницаемыми средствами (смазка Литол 24 ГОСТ 21150, Солидол синтетический ГОСТ 4366 или иными материалами с аналогичными свойствами).
После обмывки соединительного рукава его необходимо просушить путем обдува сжатым воздухом.
30.1.2 Из головки 369.040 соединительного рукава удалить уплотнительное кольцо типа КУ ГОСТ 38.
Произвести внешний осмотр и контроль соединительного рукава.
Соединительный рукав должен быть раскомплектован при наличии хотя бы одного из следующих дефектов:
- у резинового рукава - истекший срок службы, вздутие, надрывы и глубокие трещины, доходящие до нитяной оплетки, отслоение внешнего или внутреннего слоя, отсутствие маркировки "Д";
- сдвиг резинового рукава с хвостовой части головки 369.040 или наконечника Р17.003 более чем на 2,5 мм;
- у наконечника Р17.003 - трещины и отколы, сорванная резьба;
- у головки 369.040 - трещины и отколы, деформация и износ гребня, деформация канавки под уплотнительное кольцо;
- у хомутиков Р17.002 - деформация, изломы, надрывы.
30.1.3 Контроль состояния внутренней поверхности резинового рукава проконтролировать путем просвечивания внутреннего прохода соединительного рукава световым лучом на специальном приспособлении.
Головку соединительного рукава проверить шаблонами 369.040.1, 369.040.2, 369.040.3 и контрольной головкой 369.040 Э.
Контроль резьбы наконечника выполнять калибром - пробкой.
30.1.4 У соединительного рукава, не имеющего вышеперечисленных дефектов и имеющего запас срока годности резинового рукава до следующего
132
732-ЦВ-ЦЛ
планового ремонта, проконтролировать расстояние от торца резинового рукава до хомутика и расстояние между ушками хомутика, которое должно быть в пределах от 7 до 16 мм. При несоответствии требованиям настоящего пункта хомутики необходимо переставить или заменить.
30.1.5 Электрическую часть рукавов 369А проверить визуально и измерить сопротивление изоляции в соответствии с пунктом 30.3.5.
Электрический кабель типа КГ-ХЛ 2x2,5 не должен иметь повреждения токоведущих жил и изоляции, правильно выполненную разделку концов проводов с обжатием и высококачественной пайкой наконечников, высококачественной пайкой в головке 369.040 к контактному пальцу и кольцу. Длина кабеля, имеющего наконечник диаметром 8 мм и припаянного к контактному пальцу, должна быть от 1337 до 1293 мм. Измерение производится от разделки конца провода припаянного к контактному пальцу до разделки конца провода припаянного к наконечнику диаметром 8 мм. Провод кабеля, имеющий наконечник с отверстием диаметром 6 мм, необходимо припаять к контактному кольцу. Пайку проводов следует производить без применения кислоты припоем ПОС-40 ГОСТ 21930 или ГОСТ 21931 (допускается применение ПОС-61 ГОСТ 21930 или ГОСТ 21931).
Поврежденные детали электрической части необходимо отремонтировать или заменить новыми.
Уплотнение 369А.004 при разборке электрической части рукава 369А вне зависимости от состояния заменять на новое.
Прокладку 369.018 (фторопластовую), прокладку 369А.039 (текстолитовую) заменять при наличии трещин, изломов.
30.1.6 Проконтролировать износ головки латунной заклепки (заклепки диаметром 3 мм на гребне головки соединительного рукава) по высоте - при высоте головки заклепки 1 мм и менее заклепку следует заменить новой с высотой головки 1,8 мм. Допускается установка заклепки 2,5x14.01.10 ГОСТ 10299 высотой головки 1,5 мм.
30.1.7 Соединительный рукав, не имеющий перечисленных в п. 30.1.2 дефектов, отвечающий требованиям п. 30.1.4, 30.1.5, 30.1.6 должен быть испытан на прочность и герметичность в соответствии с пунктом 30.3, в ином случае соединительный рукав подлежит раскомплектованию и ремонту.
Перед испытанием в головку 369.040 вставить новое уплотнительное кольцо КУ ГОСТ 38.
30.2 Комплектование соединительных рукавов
30.2.1 Перед комплектованием:
- резинотекстильную трубку с клеймом "Д" необходимо испытать на электрическое сопротивление. Для этого следует измерить сопротивление изоляции мегаомметром с рабочим напряжением 1000 В, которое должно быть не менее 10 МОм;
133
- у резинотекстильной трубки необходимо проконтролировать отсутствие дефектов и длину. Состояние внутренней поверхности резинотекстильной трубки контролируется при просвечивании ее внутреннего прохода световым лучом на специальном приспособлении. Длина резинотекстильной трубки должна быть в пределах от 623 до 630 мм.
30.2.2 У новой резинотекстильной трубки с обоих торцов необходимо по внутреннему диаметру снять фаску размером 3 мм под углом 45° и удалить тальк с внутренней поверхности на длину хвостовика головки и наконечника.
30.2.3 На специальном стенде необходимо запрессовать в резинотекстильную трубку соединительную головку и наконечник до упора в ее торец, предварительно нанеся тонкий слой резинового клея по ГОСТ 2199 на внутреннюю поверхность резинотекстильной трубки, на хвостовик соединительной головки и наконечника.
30.2.4 После запрессовки необходимо вновь проконтролировать состояние внутренней поверхности резинотекстильной трубки при просвечивании внутреннего прохода соединительного рукава световым лучом на специальном приспособлении - наличие задиров и отслоений внутреннего слоя не допускается.
30.2.5 Хомутики должны быть закреплены болтами М8 длиной 35 мм у соединительной головки рукава, М8 длиной 45 мм у наконечника рукава и гайками, ушки хомутиков должны быть расположены в одну сторону и располагаться с тыльной стороны головки, расстояние между ушками стянутого хомутика должно быть в пределах от 7 до 16 мм.
Под головку болта хомутика установленного на наконечнике установить бирку на которой нанесена дата проведения ремонта (число, месяц и две последние цифры года).
Хомутики, относительно торцов резинотекстильной трубки с запрессованными в нее до упора головкой и штуцерами, должны быть установлены на расстоянии от 7 до 16 мм.
Хомутики на соединительном рукаве следует обжимать на специальном зажиме с фигурными губками, охватывающими хомутик по наружному периметру и сохраняющими его форму. Сжимать хомутики в параллельных тисках запрещается.
При установке хомутиков допускается при расстоянии между ушками стянутого хомутика менее 7 мм производить по всей окружности резинового рукава под хомутиками подмотку из тканевой изоляционной ленты.
30.2.6 Произвести замер длины скомплектованного соединительного рукава. Длина рукава должна быть не менее 700 мм и не более 720 мм.
133 а
30.2.7 Протереть канавку головки соединительного рукава для посадки уплотнительного кольца КУ ГОСТ 38. Установить в канавку головки новое уплотнительное кольцо. Нанесение смазки на кольцо и канавку головки под кольцо не допускается.
30.2.8 Выдержать скомплектованный соединительный рукав в течение 24 часов до полного высыхания клея.
30.3 Испытание соединительных рукавов
30.3.1 Соединительный рукав должен быть испытан сначала на прочность, а затем на герметичность. Допускается проведение испытаний на прочность и герметичность соединительного рукава без электрической части.
30.3.2 Для проверки на прочность соединительные рукава подлежат гидравлическому испытанию под давлением воды в них (1,20 +/- 0,02) МПа [(12,0 +/- 0,2) кгс/см2] с выдержкой под давлением в течение от 1,5 до 2 мин.
Соединительный рукав считается выдержавшим испытание, если не было обнаружено:
- срыва деталей;
- просачивания воды во время испытания;
- надрывов резинотекстильной трубки;
- сдвиг резинотекстильной трубки с соединительной головки и (или) наконечника более чем на 2,5 мм.
30.3.3 Для проверки на герметичность соединительные рукава подлежат пневматическому испытанию с выдержкой под давлением воздуха в них (0,60 + 0,05) МПа [(6,0 + 0,5) кгс/см2] при полном их погружении в ванну с водой.
Соединительный рукав считается выдержавшим испытание, если в течение 1 минуты не было обнаружено выделения пузырьков воздуха в любой части соединительного рукава. При обнаружении пузырьков воздуха на поверхности резинотекстильной трубки соединительный рукав должен быть выдержан под давлением в ванне с водой до 10 минут и, если выделение пузырьков на поверхности резинотекстильной трубки прекратится, считать его выдержавшим испытание, в ином случае соединительный рукав считается не выдержавшим испытание.
30.3.4 После комплектования и испытания следует собрать электрическую часть и закрепить на соединительном рукаве кабель. На входе в соединительную головку кабель должен быть уплотнен соединением: втулка, уплотнение, кольцо и штуцер, не пропускающим внутрь влагу.
30.3.5 После сборки электрической части необходимо проверить:
а) усилие контактного пальца должно быть в пределах от 55,0 до 68,6 Н (от 5,6 до 7,0 кгс), в ином случае необходимо произвести замену пружины;
133 б
б) правильность подключения проводов кабеля к контактному пальцу и кольцу;
в) сопротивление изоляции между:
- наконечником рабочего провода и корпусом головки. Сопротивление должно быть не менее 10 МОм;
- наконечником рабочего провода и корпусом наконечника соединительного рукава. Сопротивление должно быть не менее 10 МОм;
- наконечником контрольного провода и наконечником соединительного рукава. Сопротивление должно быть не менее 1,8 МОм;
- наконечником контрольного провода и головкой соединительного рукава. Сопротивление должно быть не менее 1,8 МОм,
в случае отрицательных результатов, кабель подлежит ремонту или замене.
30.3.6 При положительных результатах испытания соединительного рукава, на бирке, установленной под головкой болта хомутика на наконечнике (при комплектовании соединительного рукава в соответствии с пунктом 30.2.5), нанести клеймо с условным номером АКП.
Не допускается отвинчивать гайки, установленные на соединительный рукав до его испытания.
На соединительные рукава, прошедшие ремонт без раскомплектования, бирку с указанием даты проведения ремонта и условного номера АКП, необходимо ставить под накрученную на болт вторую гайку со стороны наконечника, удалив при этом бирку о проведении предыдущего ремонта. При этом бирка предприятия, производившего комплектование рукава, сохраняется.
Оттиск клейма должен быть отчетливым.
30.3.7 Соединительные рукава, срок хранения которых превышает 12 месяцев со времени их ремонта или изготовления, перед постановкой на вагон должны быть осмотрены (с целью проверки состояния и срока службы резинового рукава и уплотнительного кольца, а также отсутствия коррозии на металлических деталях) и испытаны с постановкой новой бирки. При этом бирка предприятия проводившего комплектование соединительного рукава должна быть сохранена.
133 в
732-ЦВ-ЦЛ
38 ТЕХНИЧЕСКИЕ ТРЕБОВАНИЯ НА РЕМОНТ И ИСПЫТАНИЯ ВОЗДУХОРАСПРЕДЕЛИТЕЛЕЙ И ЭЛЕКТРОВОЗДУХОРАСПРЕДЕЛИТЕЛЕЙ ПАССАЖИРСКОГО ТИПА
38.1 Общие требования
38.1.1 Поступившие в ремонт воздухораспределители пассажирского типа (далее - воздухораспределители) 292 и 292М с заводскими пломбами, прослужившие 12 месяцев, (для воздухораспределителей 242 - 48 месяцев) со времени их изготовления, подлежат ремонту и испытанию на стенде.
Подлежащие постановке на вагон отремонтированные воздухораспределители 292 и 292М, срок хранения которых превышает 6 месяцев (для воздухораспределителей 242 - 12 месяцев) со времени их ремонта, подлежат повторному ремонту и испытанию на стенде.
38.1.2 Воздухораспределители с заводскими пломбами 292 и 292М, срок эксплуатации или хранения которых не превышает 12 месяцев, а для воздухораспределителей 242 срок эксплуатации не превышает 48 месяцев или срок хранения не превышает 12 месяцев со времени их изготовления, при отсутствии наружных повреждений и сильного загрязнения, при условии, что гарантийный срок их эксплуатации не истекает до следующего их ремонта, предусматривающего демонтаж воздухораспределителя с вагона, должны быть испытаны без предварительной их обмывки и ремонта.
При удовлетворительных результатах испытания на воздухораспределители следует установить бирки с указанием клейма АКП и даты испытания (число, месяц и две последние цифры года) с сохранением заводской пломбы. В учетной книге, установленной формы, следует сделать запись об испытании за подписью руководителя ремонтного подразделения или другого должностного лица, на которое в соответствии с должностной инструкцией возложены эти обязанности.
В случае отрицательных результатов испытания необходимо составить и направить в установленном порядке заводу-изготовителю акт-рекламацию.
38.1.3 Поступившие в ремонт электровоздухораспределители пассажирского типа (далее - электровоздухораспределители) с заводскими пломбами, срок эксплуатации которых не превышает 36 месяцев или срок хранения которых не превышает 12 месяцев со времени их изготовления, не имеющие наружных повреждений и сильных загрязнений, при условии, что гарантийный срок их эксплуатации не истекает до следующего их ремонта, предусматривающего демонтаж электровоздухораспределителя с вагона, должны быть испытаны на стенде без предварительной их обмывки и ремонта.
152
732-ЦВ-ЦЛ
При удовлетворительных результатах испытания на электровоздухораспределители следует установить бирки с указанием клейма АКП и даты испытания (число, месяц и две последние цифры года) с сохранением заводской пломбы. В учетной книге, установленной формы, следует сделать запись об испытании за подписью руководителя ремонтного подразделения или другого должностного лица, на которое в соответствии с должностной инструкцией возложены эти обязанности.
В случае отрицательных результатов испытания необходимо составить и направить в установленном порядке заводу-изготовителю акт-рекламацию.
38.1.4 Отремонтированные электровоздухораспределители, срок хранения которых превышает 6 месяцев со времени их ремонта, устанавливать на вагон следует только после их испытания на стенде. При удовлетворительных результатах испытания на электровоздухораспределители следует установить бирки с указанием клейма АКП и даты испытания (число, месяц и две последние цифры года) с сохранением бирок, поставленных при ремонте. В учетной книге, установленной формы, следует сделать запись об испытании за подписью руководителя ремонтного подразделения или другого должностного лица, на которое в соответствии с должностной инструкцией возложены эти обязанности.
Отремонтированные электровоздухораспределители, срок хранения которых превышает 12 месяцев со времени их ремонта, подлежат повторному ремонту и испытанию на стенде.
38.1.5 Остальные поступившие в ремонт воздухораспределители и электровоздухораспределители должны быть снаружи очищены.
Для очистки рекомендуется способ струйной обмывки горячей водой (от 55 до 70 °C) под давлением в специальных моечных установках.
Не допускается применение для наружной очистки керосина, бензина и других агрессивных веществ.
38.1.6 После обмывки воздухораспределитель или электровоздухораспределитель необходимо разобрать, все узлы и детали протереть технической салфеткой без ворса, дроссельные отверстия, перечень которых приведен в таблицах 16 и 17, прочистить и продуть сжатым воздухом.
38.1.7 Ремонт воздухораспределителей 242, 292 и 292М, электровоздухораспределителей 305 производится в соответствии с руководствами по их ремонту.
При ремонте запрещается установка в приборы обезличенных деталей и узлов - при сборке после ремонта в прибор должны устанавливаться детали и узлы, которые стояли в нем до разборки, за исключением замененных из-за истекшего срока службы, невозможности устранения неисправностей или в результате проведения работ по модернизации прибора.
153
732-ЦВ-ЦЛ
38.2 Ремонт и проверка воздухораспределителя 292
38.2.1 Детали воздухораспределителя следует осмотреть, резиновые прокладки и уплотнения, проработавшие более установленного срока или поврежденные, заменить новыми.
Втулку магистрального поршня следует проверить индикатором-нутромером, при наличии овальности более 0,04 мм, конусности более 0,06 мм воздухораспределитель заменить.
Воздухораспределитель, имеющий втулку диаметром более 90,5 мм, необходимо заменить.
38.2.2 Зазор в замке кольца, вставленного во втулку магистрального поршня, должен быть не более 1,5 мм, нового - не более 0,4 мм и не менее 0,01 мм. Кольцо необходимо плотно пригнать по втулке и канавке поршня, чтобы оно свободно перемещалось и полностью прилегало к рабочей поверхности втулки.
38.2.3 Магистральный поршень с биением хвостовика штока более 1 мм следует заменить. При разработке канавки под кольцо более 3,2 мм поршень следует заменить.
38.2.4 Риски, задиры, заусенцы и местные износы на золотниках и втулках следует зачистить шкуркой шлифовальной тканевой или бумажной с последующей доводкой и притиркой по месту. При отсутствии рисок и местных износов детали следует притереть по месту.
38.2.5 Переключательную пробку и золотники необходимо притереть к соответствующим втулкам. При сборке притертые поверхности втулок и золотников, а также посадочные поверхности клапанов следует смазать смазкой ЖТ-79Л или ПЛАСМА-Т5.
38.2.6 Дроссельные отверстия и воздушные каналы в деталях (таблица 16) необходимо прочистить и продуть сжатым воздухом.
38.2.7 Проверка плотности кольца магистрального поршня в сборе с золотниками производится на специальном приспособлении. Кольцо следует не смазывать, а втулку необходимо смазать тонким слоем смазки ЖТ-79Л или ПЛАСМА-Т5. При проверке поршень следует устанавливать поочередно в крайнее отпускное положение, но с перекрытием питательного отверстия, в среднее положение и крайнее тормозное положение на расстоянии 3 мм от прокладки.
Если снижение давления в резервуаре объемом 8 л в каждом из трех положений не превышает 0,1 МПа (1 кгс/см2) (измеряется с 0,5 до 0,4 МПа (с 5 до 4 кгс/см2) в течение 70 с, то плотность поршня считается удовлетворительной.
Поршень с золотниками должен перемещаться во втулке под усилием не более 6 кгс.
154
732-ЦВ-ЦЛ
38.2.8 Проверка плотности переключательной пробки воздухораспределителя производится при давлении не менее 0,6 МПа (6 кгс/см2) методом обмыливания в положениях "К", "Д" и "УВ". При этом между корпусом и втулкой пропуск воздуха не допускается, а между втулкой и пробкой допускается образование мыльного пузыря, удерживающегося не менее 10 с. Одновременно необходимо проверить открытие каналов переключательной пробки при всех ее положениях.
38.2.9 В случае проверки отремонтированных воздухораспределителей на автоматизированных стендах допускается не проводить контроль плотности отдельных узлов воздухораспределителя в процессе его сборки.
Таблица 16
Размеры отверстий в деталях воздухораспределителей
292 и 292М
Местоположение отверстия | Диаметр отверстия, мм | Число отверстий |
Поршень 292.322 ускорительной части (воздухораспределители 292 и 292М) |  0,8 +/- 0,04 с переходом на  1,5 +/- 0,2 | 1 |
Пробка переключательная 292.116 (воздухораспределитель 292) |  2,5 +/- 0,1 | 2 |
 3,0 - 0,2 | 2 | |
 5,5 +/- 0,1 | 1 | |
Ниппель атмосферный 292.151 (воздухораспределители 292 и 292М) |  6,5 + 0,36 | 2 |
Главный золотник 292.014 (воздухораспределители 292 и 292М) |  1,0 + 0,12 | 1 |
 2,0 + 0,12 | 1 | |
 4,5 + 0,16 | 1 | |
канал  3,5 + 0,16 | 2 | |
Магистральный поршень 292.015 (воздухораспределитель 292) и 292М.200 (воздухораспределитель 292М) |  2 + 0,12 | 1 |
Втулка поршневая в корпусе магистральной части 292.020 (воздухораспределитель 292) |  1,25 + 0,05 | 3 |
Втулка поршневая в корпусе магистральной части 292М.210 (воздухораспределитель 292М) |  0,5 +/- 0,03 с переходом на  1,25 + 0,05 | 1 |
 1,25 + 0,05 | 4 |
155
732-ЦВ-ЦЛ
38.3 Ремонт и проверка воздухораспределителя 292М
38.3.1 Все детали воздухораспределителя следует очистить, протереть ветошью без ворса, осмотреть. Неисправные детали необходимо заменить или отремонтировать.
38.3.2 Резиновые прокладки и уплотнения, проработавшие более установленного срока или поврежденные, необходимо заменить новыми.
При этом следует обратить внимание на состояние рабочих кромок манжеты магистрального поршня, а также манжет переключательной пробки.
Не допускаются забоины, задиры и риски на рабочих поверхностях деталей, уплотненных манжетами, а также на седлах клапанов.
38.3.3 Риски, задиры и местные износы на золотниках и втулках следует зачистить шкуркой шлифовальной тканевой или бумажной с последующей доводкой и притиркой по месту. При отсутствии рисок и местных износов детали необходимо притереть по месту. При сборке притертые поверхности втулок и золотников, а также посадочные поверхности клапанов следует смазать смазкой ЖТ-79Л или ПЛАСМА-Т5.
38.3.4 Дроссельные отверстия, воздушные каналы в деталях (таблица 16) следует прочистить и продуть сжатым воздухом.
38.3.5 Разжимное кольцо манжеты магистрального поршня следует проверить. Зазор между торцами кольца должен быть (10 + 2) мм. После троекратного обжатия кольца до соприкосновения торцов у него не должно быть остаточной деформации.
38.3.6 Проверить плотность манжет магистрального поршня и переключательной пробки в соответствии с пунктами 38.2.7 и 38.2.8.
38.3.7 Переключательную пробку необходимо вставлять в корпус, используя специальную оправку (рисунок 24).
38.4. Ремонт и проверка электровоздухораспределителя 305
38.4.1 После разборки корпуса электрической части все детали следует тщательно осмотреть, очистить и продуть сжатым воздухом. Просроченные и имеющие повреждения резиновые уплотнения следует заменить новыми. Дроссельные отверстия, диаметр которых должен быть в седле отпускного клапана (2 + 0,12) мм, в седле тормозного клапана (1,8 + 0,12) мм, следует прочистить, продуть сжатым воздухом и проверить калибрами.
38.4.2 Металлические мембраны не должны иметь прогиба от регулировочного винта вентиля. При ослаблении клапана отпускного вентиля седло необходимо развальцевать и припаять к мембране 305.135 или заменить мембрану 305.021.
156
732-ЦВ-ЦЛ
38.4.3 Исправность обмоток катушек электромагнитных вентилей и выводных проводов следует определять по величине сопротивления. Сопротивление катушек должно быть (370 +/- 50) Ом при температуре (20 +/- 5) °C после выдержки при этой температуре не менее 1 часа. Сопротивление изоляции проводов катушек от корпуса необходимо проверить мегаомметром напряжением 1000 В, которое должно быть не менее 1 МОм.
Оправка в сборе
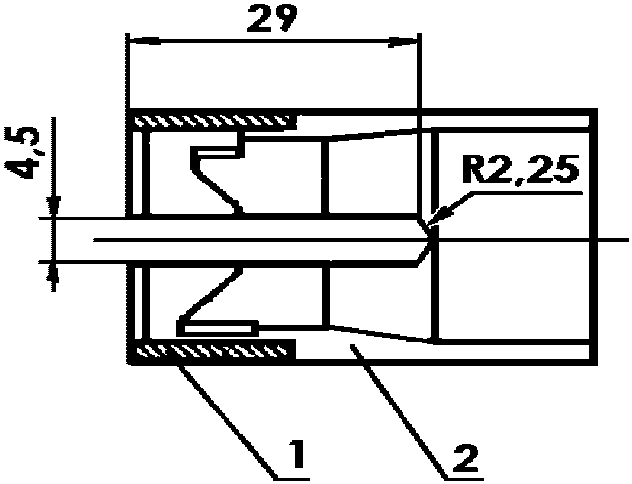
Деталь 1
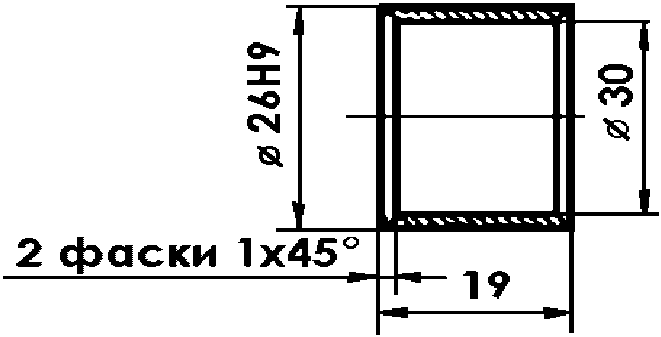
Деталь 2
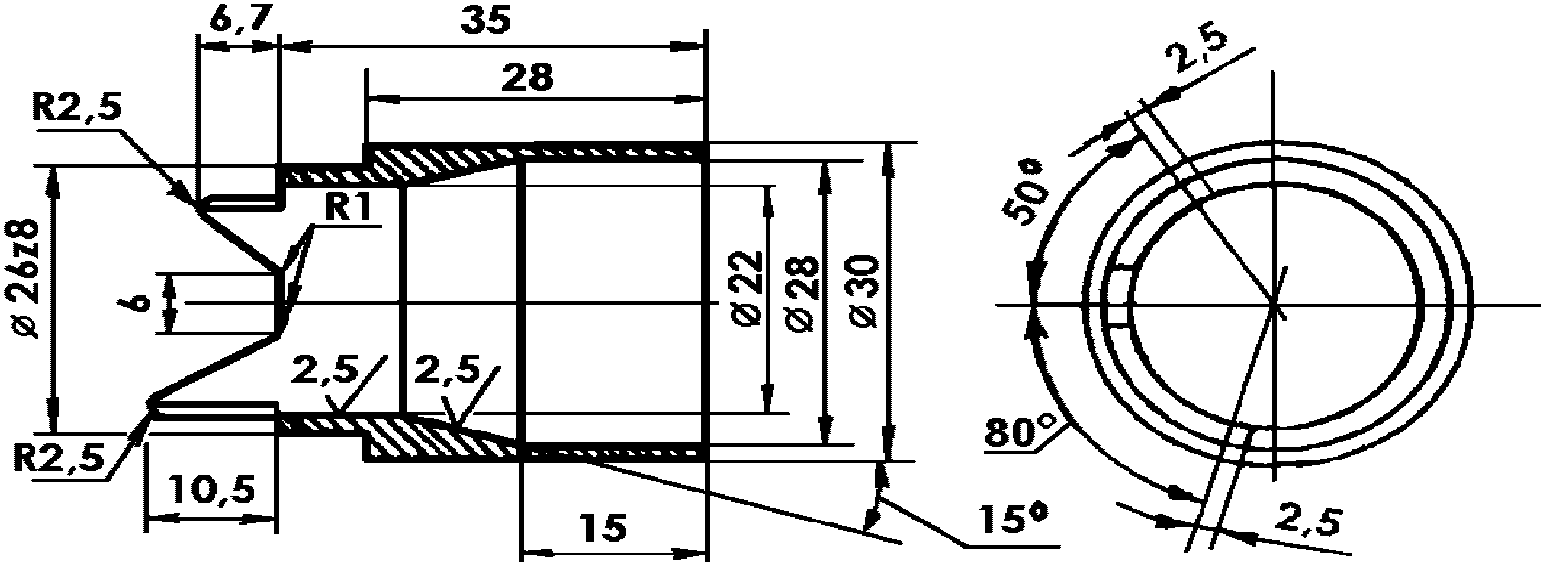
Рисунок 24 - Оправка для монтажа переключательной пробки
в корпусе воздухораспределителя 292М
При обнаружении отколов, отпайки выводных концов и других неисправностей, а также в случае провертывания катушки вокруг сердечника электромагнита вентиль следует разобрать и отремонтировать.
38.4.4 Сопротивление диода необходимо проверить тестером в прямом и обратном направлениях. Соотношение сопротивлений в прямом и обратном направлениях должно быть не менее 1:200.
После устранения всех неисправностей следует собрать электрическую часть. Перед сборкой все детали и каналы корпуса необходимо продуть сжатым воздухом. При сборке следует проверить размер (8,5 + 0,2) мм в якоре отпускного вентиля (рисунок 25). Этот размер допускается регулировать металлическими шайбами толщиной 0,1 мм с отверстием диаметром не более 5 мм, подкладываемыми под клапан. В соответствии с этим должен быть выдержан размер (9 - 0,1) мм между мембраной 1 (рисунок 26) и торцом седла 2 отпускного клапана.
157
732-ЦВ-ЦЛ
38.4.5 Выводные концы диода и катушек необходимо присоединять к контактным зажимам планки электрической части по схеме, приведенной на рисунке 27, в соответствии с маркировкой на корпусе.
38.4.6 Собранную электрическую часть необходимо отрегулировать и проверить на приспособлении. При этом следует проверить:
- плотность отпускного и тормозного клапанов (пропуск воздуха не допускается);
- напряжение, при котором происходит притяжение и отпадание якорей электромагнитных вентилей.
В момент притяжения якорей напряжение на катушках должно быть не более 30 В, в момент отпадания - не менее 10 В. Для электровоздухораспределителей с раздельным возбуждением вентилей напряжение притяжения должно быть не более 35 В. При несоответствии напряжений этим величинам следует отрегулировать магнитную систему, регулировку необходимо производить регулировочными винтами с последующей их фиксацией. В первую очередь следует регулировать отпускной вентиль, а затем тормозной. Напряжение срабатывания тормозного клапана должно быть не более 30 В, момент срабатывания фиксируется появлением давления в рабочей камере. Напряжение отпадания отпускного клапана должно быть не ниже 10 В, что фиксируется по началу падения давления в рабочей камере. При регулировке отпускного клапана допускается установка паронитовой прокладки с последующей регулировкой отпускного и тормозного вентиля.
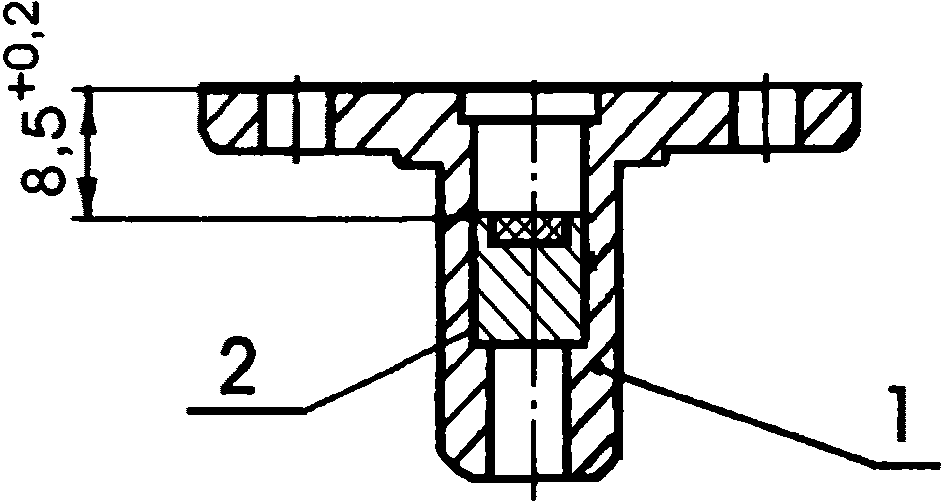
1 - якорь; 2 - клапан
Рисунок 25 - Якорь отпускного вентиля
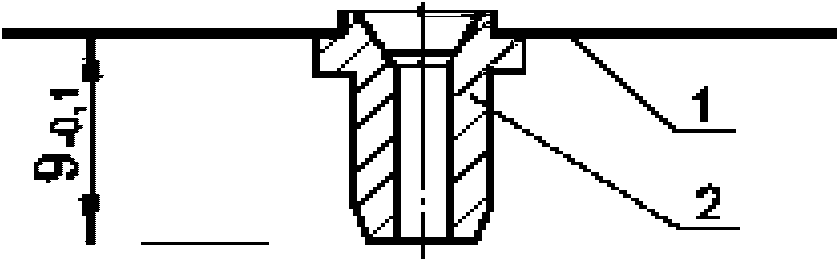
1 - мембрана; 2 - седло клапана
Рисунок 26 - Мембрана и седло отпускного вентиля
158
732-ЦВ-ЦЛ
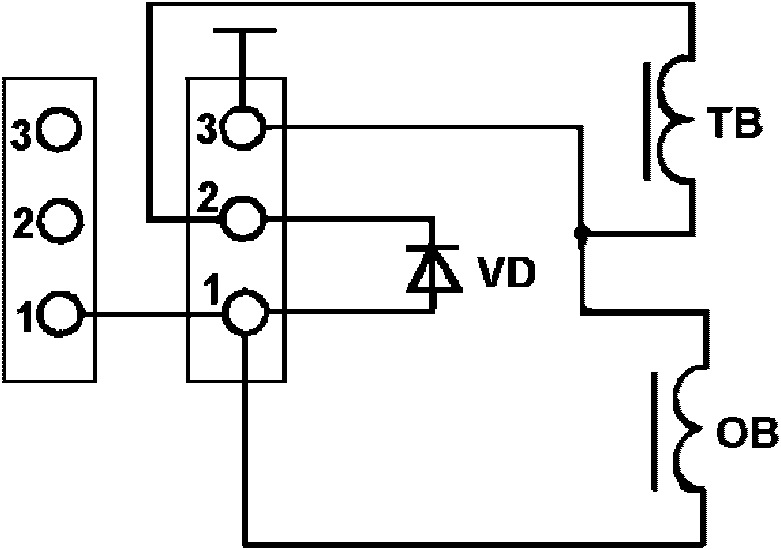
1 - 3 - контактные зажимы; VD - диод; ТВ - катушка
тормозного вентиля; ОВ - катушка отпускного вентиля
Рисунок 27 - Монтажная схема электрической части
электровоздухораспределителя
ИС NORMPROD: примечание. Нумерация пунктов дана в соответствии с официальным текстом документа. |
38.4.8 В отпускном вентиле зазор от верха якоря до поверхности соприкосновения корпуса с мембраной должен быть в пределах 1,1 - 1,4 мм. В тормозном вентиле ход клапана должен составлять 0,8 - 1,6 мм.
38.4.9 Необходимо зачистить рабочие поверхности пружинных контактов на изоляционной колодке, проверить высоту контактов, которая должна составлять 7,5 до 12 мм. При обнаружении сдвига контактов их следует закрепить, у просевших контактов следует заменить или подогнуть пружины.
38.4.10 Корпус пневматического реле необходимо очистить внутри, каналы продуть сжатым воздухом и протереть. Нижнюю крышку, тормозной клапан и пружину необходимо очистить и протереть. Все детали следует тщательно осмотреть.
38.4.11 Резиновые изделия при наличии расслоений, надрывов и разрывов заменить. У уплотнений и прокладок клапанов не допускается наличие расслоений, надрывов, разрывов, кольцевых выработок, вмятин глубиной более 0,3 мм.
38.4.12 Резиновые изделия, срок годности которых истек или истекает в межремонтный период, независимо от их состояния заменить новыми.
38.4.13 После устранения всех неисправностей пневматическое реле необходимо собрать и испытать на приспособлении. При этом следует проверить плотность манжеты и чувствительность реле при торможении. В собранном реле следует проверить ход диафрагмы и клапана вниз от исходного положения, который должен быть не менее 2,5 мм.
38.4.14 У переключательного клапана все детали следует тщательно осмотреть. Резиновые изделия проверить в соответствии с требованиями пунктов 38.4.11, 38.4.12, при выявлении дефектов заменить.
159
732-ЦВ-ЦЛ
Продолжение таблицы
Обозначение стандарта, на который дана ссылка | Наименование документа | Номер раздела, пункта, таблицы, рисунка в которых дана ссылка |
Резервуары воздушные для тормозов вагонов железных дорог. Общие технические условия | Приложение Д | |
ГОСТ 30496-97 | Стоп-краны для пневматических систем тормозного оборудования подвижного состава железных дорог. Общие технические условия | Приложение Д |
Цилиндры тормозные железнодорожного подвижного состава. Общие технические условия | Приложение Д | |
Рукава соединительные железнодорожного подвижного состава. Технические условия | Приложение Д | |
Кольца резиновые уплотнительные для соединительных головок тормозных рукавов и концевых кранов автотормозов. Технические условия | Пункты 3.5, 22.5, 30.1.2, 30.1.7, 30.2.7 | |
Смазка Литол-24. Технические условия | Пункт 30.1.1 | |
Смазка солидол синтетический. Технические условия | Пункт 30.1.1 | |
Припои оловянно-свинцовые в чушках. Технические условия | Пункт 30.1.5 | |
Припои оловянно-свинцовые в изделиях. Технические условия | Пункт 30.1.5 | |
Заклепки с полукруглой головкой классов точности B и C. Технические условия | Пункт 30.1.6 | |
Колодки тормозные чугунные для железнодорожного подвижного состава. Общие технические условия | Приложение Д | |
<*> В Российской Федерации, в части изготовления резервуаров воздушных, действует ГОСТ Р 52400-2005 | ||
193а
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/protokol/3/izves.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|