

Полное меню
- Актуальное
законодательство - Интернет
и право- - Рассылка ''Закон есть закон''
- - Форум сайта (архив)
- - Законодательство
- - Судебная практика (необычная)
- - Судебная практика (авторская)
- - Процедура UDRP и и решения WIPO
- - Книги серии ''Интернет и Право''
- - Книги в открытом доступе
- - Учебный курс ''Интернет и Право''
- - Учебный курс ''Доменные споры''
- - Литература по ''Интернет и Право''
- - Литература по интел. собственности
- - Научный уголок (работы гостей)
- - Авторские публикации
- Информационные
материалы - ЮРИДИЧЕСКИЕ
УСЛУГИ- - Перечень юридических услуг
- - Карта юридических услуг
- - Юридическая консультация
- - Доменные споры (RU), авторское право
- - Международный суд по доменам (COM)
- - Защита прав на маркетплейсе (WB, Ozon)
- - Защита прав в соцсетях (Vk, Ok, FB)
- - Купля-продажа домена, сайта, ПО
- - Досудебное урегулирование конфликта
- - Защита чести и деловой репутации
- - Отмена блокировки сайта/домена РКН
- - ФАС: товарные знаки, авторское право
- - Регистрация ПО/сайта (Роспатент)
- - Юридическая проверка домена
- - Нотариальное заверение сайтов
- - Способы и формы оплаты услуг
- - Мы в СМИ
- - О компании, клиенты
- - Наши дела и победы
- - Контакты и реквизиты
- Информация
о сайте -


ОписаниеИсточник публикации М.: ЦНИИСК им. В.А. Кучеренко, 1986 Примечание к документу Название документа "Рекомендации по сокращению расхода наплавленного металла при изготовлении строительных стальных конструкций" (утв. ЦНИИСК им. Кучеренко Госстроя СССР 06.03.1986) "Рекомендации по сокращению расхода наплавленного металла при изготовлении строительных стальных конструкций"
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||

 ; для металла границы сплавления - в зависимости от нормативного сопротивления основного металла
 .
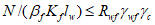 ; (1)
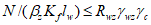 , (2)
 - расчетная длина шва, принимаемая меньше его полной длины на 10 мм;
 и
 - коэффициенты, принимаемые при сварке элементов из стали: с пределом текучести до 580 МПа (5900 кгс/см2) по
 и
 ;
 и
 - коэффициенты условий работы шва, равные 1 во всех случаях, кроме конструкций, возводимых в климатических районах
 ,
 ,
 и
 в соответствии с
 для металла шва с нормативным сопротивлением
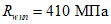 (4200 кгс/см2) и
 для всех сталей.
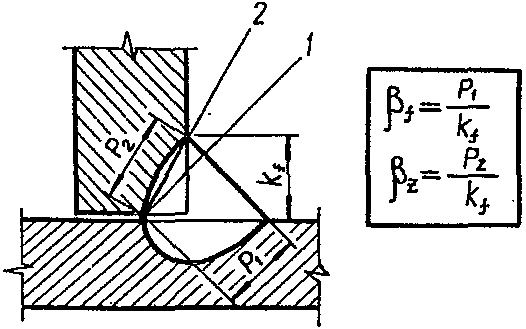
 и
 .
 должны быть более
 , а при ручной сварке не менее чем в 1,1 раза превышают расчетные сопротивления по металлу границы сплавления
 , но не превосходят значений
 :
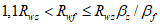
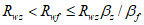
 и
 означает необходимость применения электродных материалов, обеспечивающих высокую прочность металла шва. Правая часть этих выражений
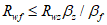 указывает верхний предел значения
 , выше которого увеличение прочности металла шва нецелесообразно, поскольку несущую способность соединения будет определять сечение по металлу границы сплавления.
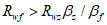 .
 в конструкциях из стали ВСт3, которая обеспечивает минимальный расход наплавленного металла из всех возможных вариантов механизированной и ручной сварки; проволоку марок Св-08А и Св-08ГА - при автоматической сварке под флюсом конструкций из стали ВСт3 (применение проволоки Св-08ГА обосновано в случаях, когда на одном производственном участке одновременно выполняется сварка конструкций из малоуглеродистой и низколегированной стали).
 ,
 и
 , характеризующих соединение с угловыми швами, прочность одного из двух расчетных сечений меньше прочности другого сечения. Поэтому для расчета такого соединения на срез (условный) достаточно произвести проверку менее прочного сечения. Расчетные сечения, по которым следует производить проверку прочности соединения с угловыми швами, в зависимости от параметров
 ,
 ,
 , указаны в табл. 5 (для конструкций во всех климатических районах, кроме
 ,
 ,
 ,
 ) и
 ,
 ,
 ,
 ).
 и
 связаны зависимостью
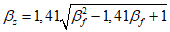 , поэтому в
 не приводятся.
 и
 указаны в МПа (кгс/см2).
 ,
 и
 расчет соединения с угловыми швами должен производиться соответственно по металлу шва или по металлу границы сплавления.
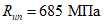 (7000 кгс/см2) расчет соединения с угловыми швами должен производиться по металлу шва.
 и
 , равных:
 для металла шва с
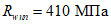 (4200 кгс/см2) и
 - для всех сталей.
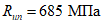 (7000 кгс/см2) расчет соединений с угловыми швами должен производиться по металлу шва.
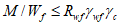 ; (5)
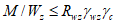 , (6)
 - момент сопротивления расчетного сечения по металлу шва;
 - то же, по металлу границы сплавления.
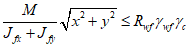 ; (7)
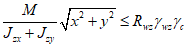 , (8)
 и
 - моменты инерции расчетного сечения по металлу шва относительно его главных осей;
 и
 - то же, по металлу границы сплавления;
 и по металлу границы сплавления
 , с соответствующими расчетными сопротивлениями с учетом коэффициентов условий работы
 ;
 .
 должны быть не более 1,2t, где t - наименьшая толщина соединяемых элементов;
 (
 - коэффициент, принимаемый по
 ,
 ,
 и
 , угловые швы следует выполнять с плавным переходом к основному металлу при обосновании расчетом на выносливость или на прочность с учетом хрупкого разрушения.
 даже на 1 мм приводит к значительному перерасходу наплавленного металла. Например, увеличение массы наплавленного металла в швах
 по сравнению с
 составляет почти 20%, а в швах
 по сравнению с
 - более 40%.
 следует принимать по расчету, но не менее указанных в
 ,
 ,
 и
 .
 указаны в
 . Меньший катет неравнокатетного шва
 , эквивалентного по глубине проплавления равнокатетному шву с катетом
 , составляет
 . Объем наплавленного металла в неравнокатетном шве меньше, чем в равнокатетном, на 15%.
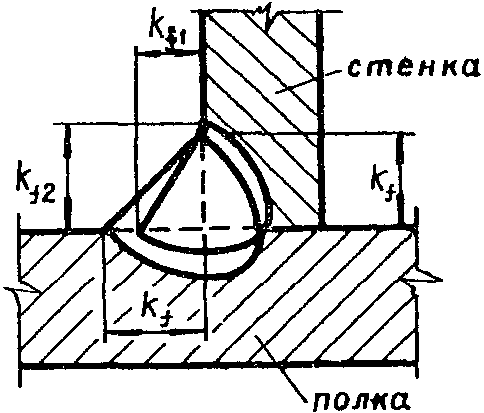
 и
 , входящих в расчетные формулы. В случае, когда на стадии проектирования положение шва неизвестно, одно должно быть указано предположительно, а при разработке чертежей КМД уточнено с соответствующей корректировкой величины
 углового шва.
 с каждой стороны (рис. 3).
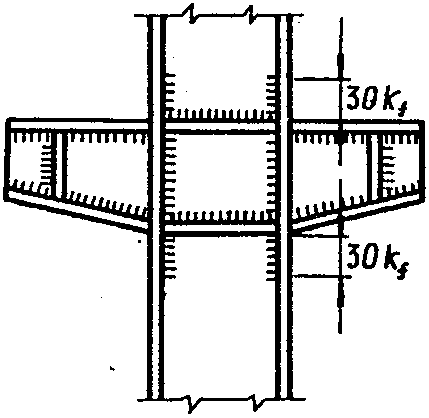
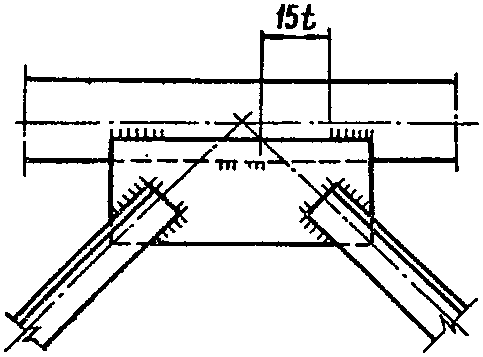
 ,
 ,
 и
 , в конструкциях, эксплуатируемых в среднеагрессивной и сильноагрессивной средах, а также при применении ручной дуговой сварки швы должны быть непрерывными по всей длине фасонки.
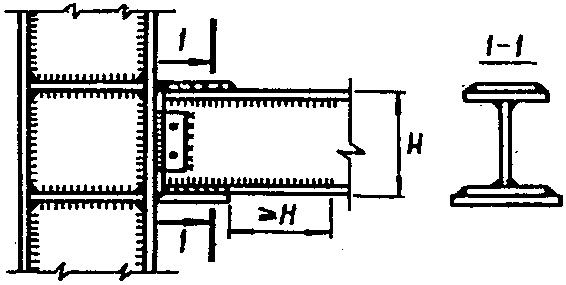
ИС NORMPROD: примечание. Взамен ГОСТ 19282-73 Постановлением Госстандарта СССР от 28.09.1989 N 2972 с 1 января 1991 года введен в действие ГОСТ 19281-89. |
Возможно применение вставок из низколегированной стали по ГОСТ 19282-73 при условии проверки качества проката в соответствии с п. 3.14, а;
в) изменение схемы передачи усилия от ригеля к колонне путем применения дополнительных элементов (рис. 9).
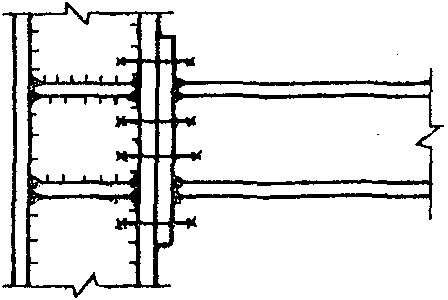
с применением высокопрочных болтов
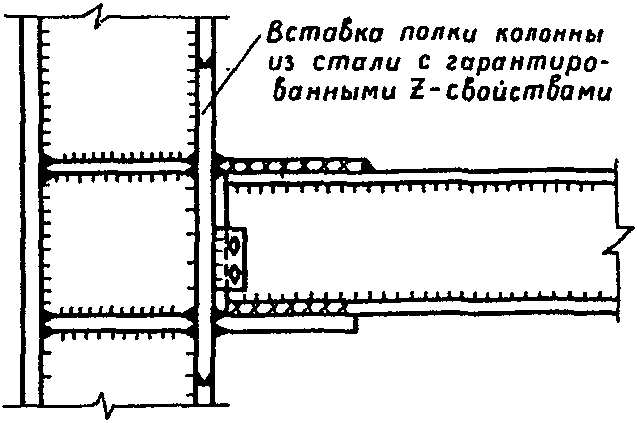
к колонне со вставкой полки колонны
из стали с гарантированными z-свойствами
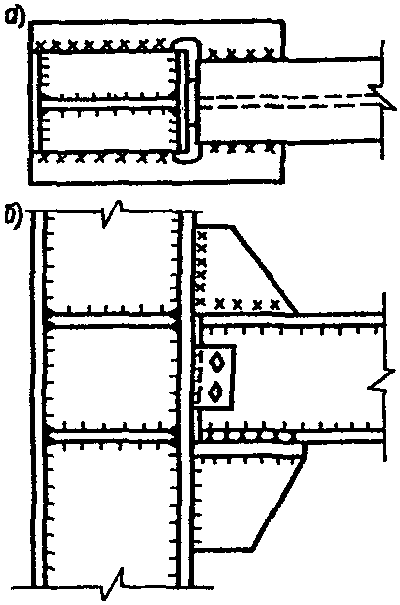
передачи усилия от ригеля к колонне
4.1. При промышленном изготовлении металлоконструкций рекомендуется применять, как правило, следующие способы дуговой сварки: автоматическую - под флюсом и в углекислом газе; механизированную - сплошной и порошковой проволокой в углекислом газе и сплошной проволокой в смеси аргона и углекислого газа.
4.2. Повышение эффективности сварных соединений за счет уменьшения массы наплавленного металла на стадии технологии производства работ должно сопровождаться повышением технологической дисциплины в части соблюдения требований к точности сборки свариваемых элементов и соблюдения заданных технологических режимов сварки.
4.3. При уменьшении размеров угловых швов возрастает влияние зазоров между свариваемыми элементами на качественное формирование соединений.
Зазоры величиной до 2 мм не оказывают существенного влияния на формирование однопроходных угловых швов  .
.Для обеспечения зазоров, не выходящих за указанный предел, рекомендуется использовать следующие основные технологические приемы при подготовке и сборке деталей, имеющиеся в распоряжении современных заводов металлоконструкций:
- правка заготовок;
- снятие выпуклости сварных стыковых швов в зоне примыкания деталей;
- применение способов термической резки, обеспечивающих повышенное качество кромок и геометрическую точность деталей (резка по копирам, шаблонам, оборудование с ЧПУ и т.д.);
- применение механической обработки деталей (в случае необходимости);
- удаление окалины с поверхности свариваемых кромок;
- тщательная сборка элементов.
4.4. Наиболее важным технологическим процессом, повышающим эффективность сварки однопроходных угловых швов, служит уменьшение диаметра электродной проволоки.
Основные технологические преимущества сварки угловых швов проволокой уменьшенных диаметров заключаются в следующем:
- благодаря уменьшению объема сварочной ванны упрощается управление процессом горения дуги и формирования шва;
- улучшается внешний вид швов и повышается точность соблюдения их размеров (соответствие фактических размеров проектным);
- снижаются потери электродного металла на разбрызгивание;
- повышается стойкость швов против образования горячих трещин.
Кроме того, уменьшение диаметра электродной проволоки повышает химическую однородность шва и снижает содержание в нем вредных примесей (азот, водород), что обеспечивает повышение эксплуатационных свойств наплавленного металла (ударной вязкости).
Оптимальными диаметрами электродной проволоки являются: 1,4 мм - при механизированной дуговой сварке в углекислом газе и 3 мм - при автоматической сварке под флюсом.
В целом, несмотря на некоторое снижение производительности наплавки, применение электродной проволоки малого диаметра не приводит к снижению производительности труда сварщиков, оцениваемой по выпуску продукции, при одновременном фактическом сокращении расхода наплавленного металла на 15 - 20%. Это достигается благодаря повышению точности соблюдения размеров швов и снижению вспомогательного времени на сварку.
4.5. При сварке однопроходных угловых швов применение технологических приемов, направленных на повышение производительности наплавки (форсирование режимов сварки, увеличение вылета электрода, применение дополнительного присадочного металла и т.д.) нецелесообразно, поскольку такие приемы приводят лишь к непроизводительным потерям наплавленного металла за счет завышения фактических размеров швов над проектными, за счет увеличения разбрызгивания, а также ухудшения формирования шва.
4.6. Ориентировочные режимы автоматической дуговой сварки под флюсом однопроходных угловых швов "в лодочку" приведены в табл. 8, механизированной дуговой сварки в углекислом газе однопроходных угловых швов в нижнем положении - в табл. 9, механизированной дуговой сварки в смеси аргона (75%) и углекислого газа (25%) однопроходных угловых швов в нижнем положении (расход защитных газов - 1000 - 1200 л/ч) - в табл. 10.
???????????????????????????????????????????????????????????????????????????
?Катет шва,? Диаметр ?Сварочный ?Напряжение ?Скорость подачи?Скорость ?
? мм ? электродной ? ток, А ? дуги, В ? электродной ? сварки, ?
? ?проволоки, мм? ? ?проволоки, м/ч ? м/ч ?
???????????????????????????????????????????????????????????????????????????
? 4 ? 3 ?400 - 450 ? 30 - 32 ? 130 - 140 ? 65 - 70 ?
? ? 4 ?500 - 550 ? 32 - 34 ? 65 - 70 ? 60 - 65 ?
???????????????????????????????????????????????????????????????????????????
? 5 ? 3 ?450 - 500 ? 32 - 34 ? 150 - 160 ? 60 - 62 ?
? ? 4 ?550 - 600 ? 32 - 34 ? 85 - 90 ? 55 - 60 ?
???????????????????????????????????????????????????????????????????????????
? 6 ? 3 ?450 - 500 ? 32 - 34 ? 150 - 160 ? 40 - 45 ?
? ? 4 ?550 - 600 ? 32 - 34 ? 90 - 100 ? 52 - 54 ?
???????????????????????????????????????????????????????????????????????????
? 7 ? 3 ?450 - 500 ? 32 - 34 ? 150 - 160 ? 32 - 34 ?
? ? 4 ?550 - 600 ? 32 - 34 ? 90 - 100 ? 36 - 40 ?
???????????????????????????????????????????????????????????????????????????
? 8 ? 3 ?550 - 600 ? 34 - 36 ? 170 - 180 ? 28 - 30 ?
? ? 4 ?600 - 650 ? 34 - 36 ? 110 - 120 ? 30 - 32 ?
???????????????????????????????????????????????????????????????????????????
???????????????????????????????????????????????????????????????????????????
?Катет шва,? Диаметр ?Сварочный ?Напряжение ?Скорость подачи?Скорость ?
? мм ? электродной ? ток, А ? дуги, В ? электродной ? сварки, ?
? ?проволоки, мм? ? ?проволоки, м/ч ? м/ч ?
???????????????????????????????????????????????????????????????????????????
? 4 ? 1,4 ?300 - 400 ? 25 - 30 ? 400 - 600 ? 45 - 70 ?
? ? 1,6 ?400 - 450 ? 30 - 32 ? 300 - 500 ? 58 - 70 ?
? ? 2,0 ?300 - 400 ? 25 - 28 ? 200 - 300 ? 43 - 65 ?
???????????????????????????????????????????????????????????????????????????
? 5 ? 1,4 ?300 - 400 ? 25 - 30 ? 400 - 600 ? 35 - 50 ?
? ? 1,6 ?400 - 450 ? 30 - 32 ? 300 - 500 ? 42 - 50 ?
? ? 2,0 ?300 - 400 ? 25 - 28 ? 200 - 300 ? 31 - 47 ?
???????????????????????????????????????????????????????????????????????????
? 6 ? 1,4 ?300 - 400 ? 25 - 30 ? 400 - 600 ? 23 - 34 ?
? ? 1,6 ?400 - 450 ? 30 - 32 ? 300 - 500 ? 30 - 36 ?
? ? 2,0 ?300 - 400 ? 25 - 28 ? 200 - 300 ? 22 - 32 ?
???????????????????????????????????????????????????????????????????????????
? 7 ? 1,4 ?400 - 500 ? 32 - 35 ? 600 - 800 ? 27 - 36 ?
? ? 1,6 ?450 - 550 ? 32 - 34 ? 500 - 600 ? 34 - 40 ?
? ? 2,0 ?400 - 600 ? 30 - 32 ? 300 - 500 ? 36 - 46 ?
???????????????????????????????????????????????????????????????????????????
? 8 ? 1,4 ?400 - 500 ? 32 - 35 ? 600 - 800 ? 21 - 28 ?
? ? 1,6 ?450 - 550 ? 32 - 34 ? 500 - 600 ? 27 - 31 ?
? ? 2,0 ?400 - 600 ? 30 - 32 ? 300 - 400 ? 20 - 34 ?
???????????????????????????????????????????????????????????????????????????
???????????????????????????????????????????????????????????????????????????
?Катет шва,? Диаметр ?Сварочный ?Напряжение ?Скорость подачи?Скорость ?
? мм ? электродной ? ток, А ? дуги, В ? электродной ? сварки, ?
? ?проволоки, мм? ? ?проволоки, м/ч ? м/ч ?
???????????????????????????????????????????????????????????????????????????
? 4 ? 1,4 ?260 - 280 ? 30 - 32 ? 450 - 470 ? 20 - 25 ?
? ? 1,6 ?340 - 360 ? 34 - 35 ? 420 - 450 ? 20 - 25 ?
???????????????????????????????????????????????????????????????????????????
? 5 ? 1,4 ?260 - 280 ? 30 - 32 ? 450 - 470 ? 20 - 25 ?
? ? 1,6 ?340 - 360 ? 32 - 34 ? 420 - 450 ? 20 - 25 ?
???????????????????????????????????????????????????????????????????????????
? 6 ? 1,4 ?280 - 300 ? 32 - 34 ? 450 - 500 ? 20 - 25 ?
? ? 1,6 ?350 - 360 ? 34 - 35 ? 420 - 450 ? 20 - 25 ?
???????????????????????????????????????????????????????????????????????????
? 7 ? 1,4 ?300 - 320 ? 32 - 34 ? 450 - 500 ? 20 - 25 ?
? ? 1,6 ?350 - 360 ? 34 - 36 ? 420 - 450 ? 20 - 27 ?
? ? 2,0 ?380 - 420 ? 32 - 34 ? 360 - 380 ? 25 - 30 ?
???????????????????????????????????????????????????????????????????????????
? 8 ? 1,4 ?300 - 340 ? 32 - 34 ? 450 - 500 ? 22 - 25 ?
? ? 1,6 ?350 - 360 ? 34 - 35 ? 420 - 450 ? 23 - 27 ?
? ? 2,0 ?400 - 450 ? 32 - 34 ? 360 - 380 ? 25 - 30 ?
???????????????????????????????????????????????????????????????????????????
Примечание. Расход защитных газов - 1000 - 1200 л/ч.
4.7. Автоматическую сварку неравнокатетных поясных швов рекомендуется выполнять с наклоном электрода к стенке на 60° и совмещением его на стенку от линии сопряжения полки со стенкой (а), равным 2 - 3 мм (рис. 10).
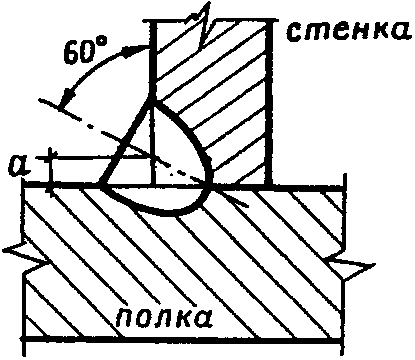
Рис. 10. Схема расположения оси электрода
при сварке неравнокатетных швов
Параметры режимов сварки неравнокатетных швов рекомендуется принимать в пределах, указанных в табл. 8, с увеличением скорости сварки на 15% по сравнению со значениями, указанными для соответствующих эквивалентных равнокатетных швов.
4.8. Для устранения или компенсации возможных несимметричных деформаций типа завалов и перекосов, связанных с несимметричным расположением односторонних швов относительно продольной оси сечения, сборку двутавров следует производить с предварительным обратным перекосом полок.
Величина предварительного обратного перекоса полок выбирается в зависимости от величины катета  и толщины полки
 , при
 величина предварительного обратного перекоса составляет 1/80 ширины полки (~ 1,5 градуса), а при
 - 1/120 ширины полки (~ 1 градус).
и толщины полки , при величина предварительного обратного перекоса составляет 1/80 ширины полки (~ 1,5 градуса), а при - 1/120 ширины полки (~ 1 градус).Сварка производится по прихваткам, причем прихватки и поясной шов располагаются со стороны тупого угла между полкой и стенкой.
4.9. Приварку ребер жесткости односторонними швами следует производить также с обратным перекосом ребра в соответствии с рекомендациями п. 4.8.
СНИЖЕНИЯ РАСХОДА СВАРОЧНЫХ МАТЕРИАЛОВ
5.1. С целью обеспечения и стимулирования экономного расходования сварочных материалов на предприятии рекомендуется проведение следующих организационных мероприятий:
- разработка внутризаводских нормативных документов по назначению размеров швов в чертежах КМД и их выполнению;
- разработка технически обоснованных норм расхода сварочных материалов и включение их в хозрасчет цехов;
- организация хранения и подготовки сварочных материалов для выдачи в производство;
- организация учета поступления и расхода сварочных материалов;
- разработка поощрительных мер для рабочих и ИТР за снижение расхода сварочных материалов против установленных норм.
5.2. Внутризаводские указания по назначению размеров угловых сварных швов и их выполнению разрабатываются для отдела главного конструктора и используются при разработке чертежей КМД. Уменьшение размеров швов в чертежах КМД является первым и обязательным условием сокращения расхода сварочных материалов.
5.3. Технически обоснованные нормы расхода сварочных материалов разрабатывают службы главного инженера.
При этом следует иметь два вида нормативов: 1) нормативы минимально возможные для данного вида продукции с учетом реализации всех организационно-технических мер по снижению расхода сварочных материалов; 2) нормативы текущие, учитывающие реально складывающиеся в производстве условия. Разница между вторым и первым видом нормативов дает представление о состоянии работы по уменьшению удельного расхода сварочных материалов и об общей культуре производства на предприятии.
Минимально возможные нормативы расхода сварочных материалов следует определять, исходя из размеров швов, заложенных при конструировании, т.е. требуемое количество сварочных материалов рассчитывают по массе швов на чертежах с помощью переводных коэффициентов перехода сварочного материала в наплавленный металл: при автоматической сварке под флюсом - 0,95; при механизированной сварке в углекислом газе проволокой диаметром 1,4; 1,6 и 2 мм соответственно 0,88; 0,85 и 0,82; при механизированной сварке порошковой проволокой - 0,8; при ручной сварке покрытием электродами - 0,4 <*>.
--------------------------------
<*> Значение переводного коэффициента при ручной сварке указано на основании производственного опыта с учетом существующего в настоящее время качества электродов.
Текущие нормативы расхода сварочных материалов, которые учитывают реально складывающиеся в производстве условия, следует определять путем умножения минимально возможных нормативов на технологический коэффициент (табл. 11). Величина этого коэффициента зависит от режима сварки, задаваемого диаметром электродной проволоки или электрода, и с увеличением диаметров количество расходуемых материалов возрастает по сравнению с минимально возможными. При назначении текущих нормативов расхода сварочных материалов не следует учитывать квалификацию сварщиков и качество сборочно-подготовительных операций. Влияние этих факторов на величину фактического расхода сварочных материалов должно быть сведено к минимуму соответствующими организационно-техническими мероприятиями.
Катет шва | Диаметр электрода, мм | ||||||
1,4 | 1,6 | 2,0 | 2,2 | 2,5 | 3,0 | 4,0 | |
Вид сварки | |||||||
Механизированная в углекислом газе | Механизированная в углекислом газе порошковой проволокой | Автоматическая под флюсом | |||||
4 | 1,32 | 1,6 | 1,7 | 1,73 | 1,85 | 1,6 | 2,15 |
6 | 1,2 | 1,2 | 1,3 | 1,25 | 1,3 | 1,2 | 1,35 |
8 | 1,05 | 1,06 | 1,08 | 1,2 | 1,3 | 1,1 | 1,2 |
5.4. При разработке норм расхода сварочных материалов следует для каждого цеха установить соотношение между всеми видами сварки (автоматической, механизированной и ручной) по доле наплавляемого металла каждым видом сварки.
По каждому типоразмеру конструкций, изготавливаемых цехом, необходимо рассчитать массу наплавленного металла и средневзвешенный удельный расход наплавленного металла на единицу выпускаемой цехом продукции.
В соответствии с полученным долевым участием по расходу наплавленного металла каждого вида сварки следует рассчитать на единицу продукции (например, на 1 тонну): для автоматической сварки под флюсом - количество сварочной проволоки по диаметрам и маркам, а также количество флюса по маркам; для механизированной сварки в углекислом газе - количество сварочной проволоки по диаметрам и маркам и количество углекислого газа; для ручной сварки - количество электродов по диаметрам и маркам.
Эти нормативы в натуральном и стоимостном выражении необходимо довести до сведения каждого цеха и заложить в калькуляцию затрат цеховой себестоимости через планово-экономический отдел, т.е. включить их в хозрасчет цехов.
В табл. 12 дан образец формы доведения норм расхода сварочных материалов до цехов завода.
??????????????????????????????????????????????????????????????????????????????????????????????
?Нормы расхода сварочных материалов на ... ЗМК на 1 тонну металлоконструкций на 198... г., кг?
? (образец) ?
??????????????????????????????????????????????????????????????????????????????????????????????
? Цех ?Элект-? Сварочная проволока ?Всего? Флюс ?Всего?Угле- ?
? ?роды ????????????????????????????????????????сва- ?????????????????????флюса?кислый?
? ? ? Св-08Г2С ?ПП-АН8? Св-08ГА ?Св10НМА?роч- ?АН-348А?АН-60?АН-22? ?газ ?
? ? ? ? ? ?Св08ХМ ?ной ? ? ?АН-17? ? ?
? ? ????????????????????????????????????????про- ? ? ? ? ? ?
? ? ?диам.?диам.?диам. ?диам.?диам.? диам. ?воло-? ? ? ? ? ?
? ? ?1,4 -?3 - 4?2 - ? 2 ?3 - 4? 3 - 4 ?ки ? ? ? ? ? ?
? ? ? 2? ? 2,2? ? ? ? ? ? ? ? ? ?
??????????????????????????????????????????????????????????????????????????????????????????????
?Сборо- ? 0,7 ? 6,3 ? - ? - ? - ? - ? - ? 7,0 ? - ? - ? - ? - ? - ?
?свароч-? ? ? ? ? ? ? ? ? ? ? ? ? ?
?ный N 1? ? ? ? ? ? ? ? ? ? ? ? ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?Сборо- ? 0,7 ? 5,5 ? - ? 0,5 ? - ? - ? - ? 6,7 ? - ? - ? - ? - ? - ?
?свароч-? ? ? ? ? ? ? ? ? ? ? ? ? ?
?ный N 2? ? ? ? ? ? ? ? ? ? ? ? ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?Участок? 0,15 ? 0,8 ? - ? - ? 3,0 ? - ? 0,2 ?4,15 ? 3,0 ? 1,7 ? 0,3 ? 5,0 ? - ?
?авто- ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?сварки ? ? ? ? ? ? ? ? ? ? ? ? ? ?
??????????????????????????????????????????????????????????????????????????????????????????????
?По ? 1,4 ? 5,3 ? - ? 0,1 ? 1,2 ? 0,03 ?8,03 ? 2,0 ?0,85 ?0,03 ?2,88 ? 4,8 ?
?заводу ? ? ? ? <*> ? ? ? ? ? ? ? ? <**> ?
??????????????????????????????????????????????????????????????????????????????????????????????
Примечания. <*> Отсутствие на складе порошковой проволоки компенсировать проволокой Св-08Г2С.
<**> Расход  каждому цеху определяется пропорционально расходу сварочной проволоки Св-08Г2С диаметром 1,4 - 2,0 мм и ПП-АН8.
5.5. Учитывая особое место, которое занимают сварочные материалы в технологии производства сварных металлоконструкций и в формировании себестоимости их производства, рекомендуется их хранение, подготовку и выдачу в производство сосредоточить в специальном складе.
Склад должен состоять из нескольких участков:
участок хранения и централизованного снабжения цехов углекислым газом;
участок хранения сварочных материалов;
участок подготовки материалов (прокалка электродов и флюса, перемотка и очистка электродной проволоки);
участок доставки материалов в цеха в соответствии с их заявками.
5.6. Учет поступления и расхода сварочных материалов следует производить централизованно, на складе сварочных материалов.
Склад должен ежемесячно давать сведения о расходе всех сварочных материалов по маркам, диаметрам по каждому цеху в бухгалтерию завода и в отдел главного технолога (табл. 13). Эти сведения позволяют бухгалтерии учитывать фактический расход сварочных материалов по заводу и по каждому цеху в отдельности, а отделу главного технолога производить необходимые расчеты удельных и общих расходов сварочных материалов за месяц как по маркам, так и по размерам (табл. 14), следить за отклонением фактических расходов по заводу и по каждому цеху от запланированных удельных расходов и вносить соответствующие коррективы в нормы расхода в зависимости от реально складывающихся условий производства.
?????????????????????????????????????????????????????????????????????????????
? Отчетная ведомость по расходу сварочных материалов за ... месяц 198 г. ?
? (образец) ?
?????????????????????????????????????????????????????????????????????????????
? Цех ? Электроды (кг) ? Сварочная проволока (кг) ? Флюс ?
? ???????????????????????????????????????????????????????????????????????
? ? Марка ?Итого? Марка ?Итого? Марка ?Итого?
? ??????????????? ????????????????????????? ??????????????? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?????????????????????????????????????????????????????????????????????????????
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?????????????????????????????????????????????????????????????????????????????
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?????????????????????????????????????????????????????????????????????????????
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?????????????????????????????????????????????????????????????????????????????
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?????????????????????????????????????????????????????????????????????????????
?Итого? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?????????????????????????????????????????????????????????????????????????????
? Общий расход по заводу: ?
?????????????????????????????????????????????????????????????????????????????
? Электроды (кг) ? Сварочная проволока (кг) ?Расход?Продано?Начальник?
???????????????????????????????????????????????????? по ? ? склада ?
?Марка? диаметр ?Всего?Марка? диаметр ?Всего?заводу? ? ?
? ?электродов ? ? ? сварочной ? ? ? ? ?
? ? (мм) ? ? ?проволоки (мм)? ? ? ? ?
? ????????????? ? ?????????????????????? ? ? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
??????????????????????????????????????????????????????????????????? ?
? ? ? ? ? ? ? ? ? ? ? ? ? Углекислота ? ?
??????????????????????????????????????????????????????????????????? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?????????????????????????????????????????????????????????????????????????????
? ? ? ? ? ? ? ? ? ? ? ? ? Кислород ?Ст. ?
???????????????????????????????????????????????????????????????????кладовщик?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
??????????????????????????????????????????????????????????????????? ?
? ? ? ? ? ? ? ? ? ? ? ? ? Пропан-бутан ? ?
??????????????????????????????????????????????????????????????????? ?
? ? ? ? ? ? ? ? ? ? ? ? ? ? ? ?
?????????????????????????????????????????????????????????????????????????????
???????????????????????????????????????????????????????????????????????????????????????????????????????
? Расход сварочных материалов по цеху ЗМК в 198 г. (образец) ?
???????????????????????????????????????????????????????????????????????????????????????????????????????
?Год,?Вы- ? Факт. расход сварочных ?Факт. расход сварочных мат-лов ? Наплавленный металл всеми ?
?ме- ?пуск ? мат-лов в кг ? на 1 т м/к в кг ? видами сварки в кг ?
?сяц ?м/к в????????????????????????????????????????????????????????????????????????????????????????????
? ?т ?Элект-?Св08ГА ?ПП ?10МН ?Элект-?Св08ГА ?ПП ?10МН ?Все-?Элект-?Св08ГА ?ПП ?10МН ?Все-?
? ? ?роды ?Св08Г2С?АН8?Св08ГА ?роды ?Св08Г2С?АН8?Св08ГА ?го ?роды ?Св08Г2С?АН8?Св08ГА ?го ?
? ? ? ?диам. ? ?Св08Г2С? ?диам. ? ?Св08Г2С? ? ?диам. ? ?Св08Г2С? ?
? ? ? ?1,4 - ? ?диам. ? ?1,4 - ? ?диам. ? ? ?1,4 - ? ?диам. ? ?
? ? ? ? 2,0? ?3,0 - ? ? 2,0? ?3,0 - ? ? ? 2,0? ?3,0 - ? ?
? ? ? ? ? ? 5,0? ? ? ? 5,0? ? ? ? ? 5,0? ?
???????????????????????????????????????????????????????????????????????????????????????????????????????
?I ?
?II ?
?III ?
???????????????????????????????????????????????????????????????????????????????????????????????????????
?I кв. ?
???????????????????????????????????????????????????????????????????????????????????????????????????????
?IV ?
?V ?
?VI ?
???????????????????????????????????????????????????????????????????????????????????????????????????????
?II кв. ?
???????????????????????????????????????????????????????????????????????????????????????????????????????
?VII ?
?VIII ?
?IX ?
???????????????????????????????????????????????????????????????????????????????????????????????????????
?III кв. ?
???????????????????????????????????????????????????????????????????????????????????????????????????????
?X ?
?XI ?
?XII ?
???????????????????????????????????????????????????????????????????????????????????????????????????????
?IV кв. ?
???????????????????????????????????????????????????????????????????????????????????????????????????????
?Год ?
???????????????????????????????????????????????????????????????????????????????????????????????????????
Продолжение табл. 14
??????????????????????????????????????????????????????????????????????????????
? Расход сварочных материалов по цеху ЗМК в 198 г. (образец) ?
??????????????????????????????????????????????????????????????????????????????
?Год,?Вы- ?Наплавл. металл на 1 т выпуска ? Расход на 1 т ?Производитель- ?
?ме- ?пуск? м/к в кг ?выпуска м/к в кг?ность сварщиков?
?сяц ?м/к ????????????????????????????????????????????????????????????????????
? ?в т ?Элект-?Св08ГА ?ПП ? 10МН ?Все-?CO ? Флюс ?Кол-во?Кол-во ?
? ? ?роды ?Св08Г2С?АН8? Св08ГА ?го ? 2??????????????отраб.?пог. м/ч?
? ? ? ?диам. ? ? Св08Г2С ? ? ? АН ? АН ?чел./ч? ?
? ? ? ?1,4 - ? ? диам. ? ? ? 60 ?225-348? ? ?
? ? ? ? 2,0? ?3,0 - 5,0? ? ? ? ? ? ?
??????????????????????????????????????????????????????????????????????????????
?I ?
?II ?
?III ?
??????????????????????????????????????????????????????????????????????????????
?I кв. ?
??????????????????????????????????????????????????????????????????????????????
?IV ?
?V ?
?VI ?
??????????????????????????????????????????????????????????????????????????????
?II кв. ?
??????????????????????????????????????????????????????????????????????????????
?VII ?
?VIII ?
?IX ?
??????????????????????????????????????????????????????????????????????????????
?III кв. ?
??????????????????????????????????????????????????????????????????????????????
?X ?
?XI ?
?XII ?
??????????????????????????????????????????????????????????????????????????????
?IV кв. ?
??????????????????????????????????????????????????????????????????????????????
?Год ?
??????????????????????????????????????????????????????????????????????????????
На рис. 11 представлена примерная структурная схема управления запасом и расходом сварочных материалов.
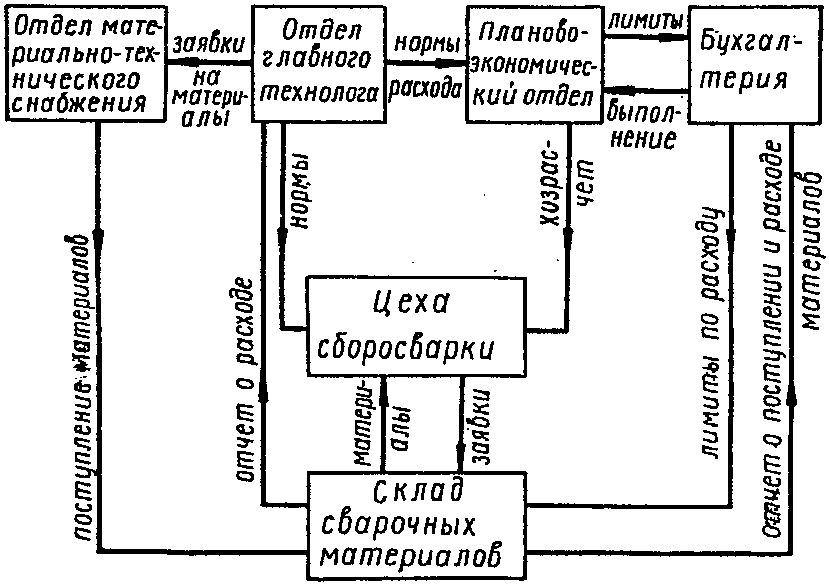
Рис. 11. Примерная структурная схема управления
запасом и расходом сварочных материалов
5.7. При экономии сварочных материалов против установленных лимитов расхода в денежном выражении рабочие и ИТР цеха должны поощряться.
При осуществлении изложенных организационных мероприятий по учету поступления и расхода сварочных материалов отпадает необходимость в индивидуальном учете расхода материалов по каждому сварщику, т.к. все работники цеха заинтересованы в их экономном расходовании.
Вернуться в "Каталог нормативных документов"
Источник информации: https://xn--c1ad2agd.xn--p1ai/documents/prod/vedomost_forma/0/rekom_85350.html
На правах рекламы:
|
© Антон Серго, 1998-2026.
|
Разработка сайта |
|