Описание
Источник публикации
М.: Издательство стандартов, 1986
Примечание к документу
С 01.07.2003 до вступления в силу технических регламентов акты федеральных органов исполнительной власти в сфере технического регулирования носят рекомендательный характер и подлежат обязательному исполнению только в части, соответствующей целям, указанным в
п. 1 ст. 46 Федерального закона от 27.12.2002 N 184-ФЗ.
Документ
введен в действие с 01.07.1987.
Взамен ГОСТ 3.1404-74, ГОСТ 3.1423-75, ГОСТ 3.1424-75, ГОСТ 3.1418-82.
Название документа
"ГОСТ 3.1404-86. Государственный стандарт Союза ССР. Единая система технологической документации. Формы и правила оформления документов на технологические процессы и операции обработки резанием"
(утв. и введен в действие Постановлением Госстандарта СССР от 28.03.1986 N 819)
"ГОСТ 3.1404-86. Государственный стандарт Союза ССР. Единая система технологической документации. Формы и правила оформления документов на технологические процессы и операции обработки резанием"
(утв. и введен в действие Постановлением Госстандарта СССР от 28.03.1986 N 819)
Утвержден и введен в действие
Постановлением Государственного
комитета СССР по стандартам
от 28 марта 1986 г. N 819
ГОСУДАРСТВЕННЫЙ СТАНДАРТ СОЮЗА ССР
ЕДИНАЯ СИСТЕМА ТЕХНОЛОГИЧЕСКОЙ ДОКУМЕНТАЦИИ
ФОРМЫ И ПРАВИЛА ОФОРМЛЕНИЯ ДОКУМЕНТОВ НА ТЕХНОЛОГИЧЕСКИЕ
ПРОЦЕССЫ И ОПЕРАЦИИ ОБРАБОТКИ РЕЗАНИЕМ
Unified system of technological documentation.
Forms and rules of making documents on technological
processes and cutting operations
ГОСТ 3.1404-86
Группа Т53
Взамен
ГОСТ 3.1404-74,
ГОСТ 3.1423-75,
ГОСТ 3.1424-75,
ГОСТ 3.1418-82
Постановлением Государственного комитета СССР по стандартам от 28 марта 1986 г. N 819 срок введения установлен
с 1 июля 1987 года
Разработан Государственным комитетом СССР по стандартам.
Министерством станкостроительной и инструментальной промышленности.
Министерством приборостроения, средств автоматизации и систем управления.
Исполнители: Б.С. Мендриков; В.Ф. Курочкин, канд. техн. наук; Е.А. Лобода; Н.П. Корченков; И.Н. Соколов; В.В. Андреев; Н.В. Куликов; Т.П. Родина; Б.Л. Ланда; У.И. Кац.
Внесен Государственным комитетом СССР по стандартам.
Член Госстандарта Л.Л. Акинфиев.
Утвержден и введен в действие Постановлением Государственного комитета СССР по стандартам от 28 марта 1986 г. N 819.
Настоящий стандарт устанавливает формы и правила оформления технологических документов (далее - документов), проектируемых с применением различных методов, на процессы и операции обработки резанием, выполняемых с применением универсального, специализированного и специального оборудования.
1.1. Общие требования к формам, бланкам и документам - по ГОСТ 3.1104-81.
1.2. Комплектность документов и правила оформления документов на единичные технологические процессы - по
ГОСТ 3.1119-83.
1.3. Комплектность документов и правила оформления документов на типовые (групповые) технологические процессы (операции) - по
ГОСТ 3.1121-84.
1.4. Правила записи содержания операций и переходов - по
ГОСТ 3.1702-79.
1.5. Графические обозначения опор, зажимов и установочных устройств - по
ГОСТ 3.1107-81.
1.6. Отражение требований по охране труда в документах - по
ГОСТ 3.1120-83.
1.7. Запись информации в документах следует выполнять построчно с привязкой к соответствующим служебным символам.
Правила и порядок применения служебных символов М, А, Б, О и Т по
ГОСТ 3.1118-82.
1.8. Указание единиц величины в документах следует выполнять в заголовках или подзаголовках соответствующих граф при подготовке бланков к размножению.
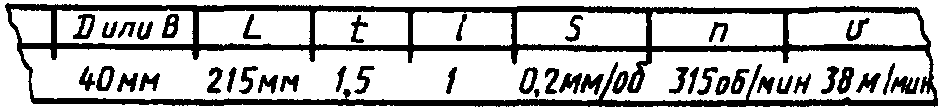
Допускается указывать единицы величины параметров технологических режимов после их числовых значений, например:
1.9. Содержание перехода в документах следует указывать по всей длине строки с возможностью переноса информации на последующие строки.
1.10. При описании содержания перехода необходимо указывать данные по Tо и Tв.
Указание данных следует выполнять на уровне строки, где заканчивается описание содержания перехода.
1.11. Указание данных по технологическим режимам следует выполнять после записи состава применяемой технологической оснастки.
1.11.1. При указании данных по технологической оснастке следует руководствоваться требованиями соответствующих классификаторов, государственных и отраслевых стандартов на кодирование (обозначение) и наименование технологической оснастки, при этом информацию следует записывать в последовательности:
приспособления;
вспомогательный инструмент;
режущий инструмент;
средства измерения.
1.11.2. Запись информации следует выполнять по всей длине строки с возможностью переноса информации на последующие строки. Допускается обозначение каждой составной части технологической оснастки приводить на одной строке.
В целях разделения информации по группам технологической оснастки и поиска необходимой информации допускается перед указанием состава применять условное обозначение их видов:
приспособлений - ПР;
вспомогательного инструмента - ВИ;
режущего инструмента - РИ;
средств измерений - СИ.
Например, СИ. АБВГ.ХХХХХХ.ХХХ Пробка; АБВГ.ХХХХХХ.ХХХ Шаблон.
1.11.3. Разделение информации по каждому средству технологической оснастки следует выполнять через знак ";".
1.11.4. Количество одновременно применяемых единиц технологической оснастки следует указывать после кода (обозначения) оснастки, заключая в скобки, например, АБВГ.ХХХХХХ.ХХХ (2) Фреза дисковая. Допускается количество применяемых единиц технологической оснастки не указывать.
1.12. Графические иллюстрации к операциям следует выполнять на КЭ или непосредственно в документах, предусматривающих внесение данной информации.
1.13. При автоматизированном проектировании документов следует:
выполнять формы документов с размерами строк, учитывающими максимальное количество знаков в строках, соответствующих алфавитно-цифровым печатающим устройствам;
формам документов присваивать обозначение форм настоящего стандарта, на основании которых они разрабатываются, с добавлением слова "САПР", например, Форма 1 САПР;
увеличивать ширину формата документов за счет граф, не обведенных утолщенной линией.
Допускается:
в формах документов не указывать вертикальные разделительные линии, ограничивающие ширину формата;
не производить разделение строк по горизонтали.
Примеры распечатки карты кодирования информации (ККИ)
формы 5 САПР и операционной карты (ОК) обработки резанием на одношпиндельных автоматах
формы 8 САПР приведены в рекомендуемом
Приложении 2.
1.14. Рекомендации по выбору документов применительно к видам оборудования приведены в рекомендуемом
Приложении 1.
2. ПРАВИЛА ОФОРМЛЕНИЯ ДОКУМЕНТОВ НА ПРОЦЕССЫ И ОПЕРАЦИИ,
ВЫПОЛНЯЕМЫЕ С ПРИМЕНЕНИЕМ УНИВЕРСАЛЬНОГО ОБОРУДОВАНИЯ
(кроме оборудования с жесткой связью командоаппарата)
2.1. При проектировании документов на процессы и операции следует применять следующие виды документов:
карту технологического процесса (КТП) -
формы 1 и
1а;
2.2. При использовании станков с числовым программным управлением (ЧПУ) следует применять в дополнение к указанным документам:
карту наладки инструмента (КН/П) -
формы 4 и
4а;
карту кодирования информации (ККИ) -
формы 5 и
5а.
Допускается по усмотрению разработчика применять следующие вспомогательные документы:
карту заказа на разработку управляющей программы (КЗ/П) -
формы 6 и
6а;
ведомость обрабатываемых деталей (ВОД) -
формы 7 и
7а.
2.3. Графы форм документов следует заполнять в соответствии с
табл. 1.
2.4. При операционном описании содержания операции следует применять текстовую или бестекстовую запись.
Бестекстовая запись применяется при условии обязательной разработки графических иллюстраций к каждой операции с указанием условных обозначений размеров по ГОСТ 3.1104-81 и условных обозначений опор, зажимов и установочных устройств по
ГОСТ 3.1107-81.
?????????????????????????????????????????????????????????????????????????
Номер ? Размер графы ?Наименование ? Содержание графы
графы ???????????????? (условное ?
? мм ?коли- ?обозначение) ?
? ?чество ? графы ?
? ?знаков ? ?
?????????????????????????????????????????????????????????????????????????
1 13,0 5 - Обозначение служебного символа и
порядковый номер строки. Запись
следует выполнять в одну строку.
Допускается при указании номера
строки в пределах 01 - 09 применять
вместо 0 знак

, например,

,

,

2 231,4 89 - Наименование, сортамент, размер и
марка материала, ГОСТ, ТУ. Запись
следует выполнять в одну строку с
применением разделительного знака
дроби "/", например, лист БПН-2.5 x
ГОСТ 14637-69
3 33,8 13 Код Код материала по классификатору.
4 10,4 4 ЕВ Код единицы величины (массы, длины,
площади и т.п.) детали, заготовки,
материала по классификатору СОЕИ.
Допускается указывать единицы
измерения величины
5 18,2 7 МД Масса детали по конструкторскому
документу
6 15,6 6 ЕН Единица нормирования, на которую
установлена норма расхода материала
или времени (1, 10, 100 и т.д.)
7 18,2 7 Н. расх. Норма расхода материала
8 13,0 5 КИМ Коэффициент использования
материала.
При автоматизированном
проектировании допускается графу не
заполнять
9 33,8 13 Код Код заготовки по классификатору.
заготовки Допускается указывать вид заготовки
(отливка, прокат, поковка и т.п.)
10 54,6 21 Профиль и Профиль и размеры исходной
размеры заготовки. Информацию по размерам
следует указывать исходя из условий
имеющихся размеров заготовки (длины,
ширины, высоты), например, 1000 x
x 2500 x 100
11 15,6 6 КД Количество деталей, изготовляемых
из одной заготовки
12 18,2 7 МЗ Масса заготовки
13 41,6 16 - Графа для особых указаний. Порядок
104,0 40 и обязательность заполнения графы
<*> <*> устанавливаются отраслевыми
нормативно-техническими документами
(НТД)
14 10,4 4 Цех Номер (код) цеха, в котором
выполняется операция
15 10,4 4 Уч. Номер (код) участка, конвейера,
поточной линии
16 10,4 4 РМ Номер (код) рабочего места
17 13,0 5 Опер. Номер операции (процесса) в
технологической последовательности
изготовления детали (включая контроль
и перемещение)
18 75,4 29 Код, Код операции по технологическому
наименование классификатору, наименование
операции операции
19 153,4 59 Обозначение Обозначение документов, инструкций
документа по охране труда, применяемых при
выполнении данной операции. Состав
документов следует указывать через
разделительный знак ";" с допущением
размещения информации на последующих
строках
20 117,0 45 Код, Код оборудования по
наименование классификатору, краткое наименование
оборудования оборудования и инвентарный номер.
Информацию следует указывать через
разделительный знак ";".
Допускается:
взамен краткого наименования
оборудования указывать его
модель:
инвентарный номер не указывать
21 10,4 4 СМ Степень механизации. Обязательность
заполнения графы устанавливается
отраслевыми НТД
22 18,2 7 Проф. Код профессии по классификатору
ОКПДТР
23 10,4 4 Р Разряд работы, необходимый для
выполнения операции по ОКПДТР
24 13,0 5 УТ Код условий труда по классификатору
ОКПДТР и код вида нормы
25 10,4 4 КР Количество исполнителей, занятых
при выполнении операции
26 13,0 5 КОИД Количество одновременно
обрабатываемых деталей.
Примечание. При выполнении
процесса перемещения следует
указывать объем грузовой единицы
(количество деталей в таре).
27 13,0 5 ОП Объем производственной партии в
штуках. На стадиях разработки
предварительного проекта и опытного
образца допускается графу не
заполнять.
Примечание. При выполнении
процесса перемещения в графе следует
указывать объем транспортной партии
(количество грузовых единиц,
перемещаемых одновременно)
28 13,0 5 K шт. Коэффициент штучного времени при
многостаночном обслуживании
29 18,2 7 T пз. Норма подготовительно-
заключительного времени на операцию
30 20,8 8 T шт. Норма штучного времени на операцию
31 109,2 42 - Особые указания.
Примечание. Для КТП и ОК в графе
допускается записывать содержание
перехода.
32 18,2 7 ПИ Номер позиции инструментальной
наладки. Графу следует заполнять для
станков с ЧПУ
33 28,6 11 D или B Расчетный размер обрабатываемого
диаметра (ширины) детали
34 23,4 9 Расчетный размер длины рабочего
хода.
следует указывать с учетом величины
врезания и перебега.
35 13,0 5 t Глубина резания
36 15,6 6 i Число проходов
37 26,0 10 s Подача, мм/об
38 18,2 7 n Число оборотов шпинделя в мин.
39 20,8 8 v Скорость резания, м/мин
40 78,0 30 Наименование Наименование операции
104,0 40 операции
41 65,0 25 Материал Краткая форма записи наименования
и марки материала по ГОСТ 3.1104-81
42 28,6 11 Твердость Твердость материала заготовки,
поступившей для обработки
43 78,0 30 Оборудование Краткое наименование или модель
оборудования.
Примечание. Для станков с ЧПУ
следует дополнительно указывать вид
(тип) устройства ЧПУ
44 65,0 25 Обозначение Обозначение программы в
программы соответствии с требованиями
отраслевых НТД. Графу следует
заполнять для станков с ЧПУ
45 18,2 7 T о Норма основного времени
46 20,8 8 T в Норма вспомогательного времени
47 65,0 25 СОЖ Информация по применяемой
смазочно-охлаждающей жидкости
48 143,0 55 - Поле для эскиза обрабатываемой
детали
49 260,0 100 Обозначение Обозначение детали при обработке
детали, по типовому (групповому)
программы, технологическому процессу (операции).
оборудования, Обозначение программы следует
устройства указывать независимо от вида
ЧПУ технологического процесса (операции)
по способу его организации.
Обозначение оборудования и
устройства ЧПУ следует указывать в
Информацию следует указывать через
разделительный знак ";"
50 13,0 5 Пер. Номер перехода в технологической
последовательности
51 148,2 57 Вспомогатель- Код, наименование вспомогательного
ный и режущий и режущего инструмента, применяемого
инструмент на один переход
(код,
наименование)
52 52,0 20 Наладочные Наладочные размеры опорных точек
размеры
53 31,2 12 Коррект. Корректируемые размеры с
разм. предельными отклонениями
54 10,4 4 НК Номер корректора.
Допускается графу не заполнять
55 130,0 50 Кодирование Данные по кодированию информации
информации, или содержание кадра
содержание
кадра
56 52,0 20 Содержание Содержание перехода. Следует
перехода указывать в краткой форме.
Допускается:
указывать данные по применяемому
режущему инструменту;
не заполнять графу;
занимать информацией, указанной в
57 26,0 10 Дата РП Дата разработки управляющей
18,2 7 программы
58 26,0 10 Дата ВП Дата окончания работ по разработке
18,2 7 управляющей программы
59 52,0 20 Кол. дет. в Количество деталей в партии
партии
60 39,0 15 Кол. Количество запусков изготовления
запусков в партий деталей в год
год
61 39,0 15 Тираж Тираж программы
программы
62 182,0 70 Данные по разработке управляющей
программы. Текст излагают в
свободной форме.
Допускается разрабатывать эскиз
детали с указанием исходных размеров
и данных по базированию
63 13,0 5 НПП Порядковый номер деталей,
обрабатываемых на одном станке с ЧПУ
64 46,8 18 Обозначение Обозначение заказа на изготовление
заказа деталей в соответствии с порядком,
установленным в отрасли.
Допускается графу не заполнять
65 59,8 23 Обозначение Обозначение детали по
детали конструкторскому документу
66 101,4 39 Наименование Наименование детали по
детали конструкторскому документу
67 46,8 18 Обозначение Обозначение карты заказа на
КЗ разработку управляющей программы в
соответствии с порядком,
установленным в отрасли
68 59,8 23 Обозначение Обозначение управляющей программы
УП в соответствии с порядком,
установленным в отрасли
69 44,2 17 Исполнитель Фамилия ответственного лица,
участвующего в разработке и в
выпуске управляющей программы.
При участии одного и того же лица
в указанных действиях вторичное
указание фамилии необязательно
70 20,8 8 Подпись Подпись ответственного лица,
участвующего в разработке и выпуске
управляющей программы
--------------------------------
2.4.1. При бестекстовой записи содержания основного перехода следует указывать номер перехода и номера размеров обрабатываемых поверхностей с записью в скобках выполняемых предварительно размеров, например,
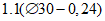
; 2(20 +/- 0,2); 3(1 x 45°).
При записи окончательных размеров, указанных на эскизе, в документе следует указывать только обозначения обрабатываемых поверхностей.
2.4.2. Бестекстовая запись для вспомогательного перехода в документах не производится при условии указания соответствующих графических обозначений опор, зажимов и установочных устройств по закреплению и снятию детали на эскизе детали, в остальных случаях следует выполнять текстовую запись вспомогательного перехода.
2.5. Информацию по вспомогательному и основному времени на переход следует размещать на уровне строки, где заканчивается описание содержания перехода для КТП и ОК соответственно в
графах 38 и
39.
2.6. Примеры оформления КН/П с КЭ, ККИ, КЗ/П и ВОД на операции, выполняемые с применением станков с ЧПУ, приведены в рекомендуемом
Приложении 2.
3. ПРАВИЛА ОФОРМЛЕНИЯ ДОКУМЕНТОВ НА ОПЕРАЦИИ,
ВЫПОЛНЯЕМЫЕ С ПРИМЕНЕНИЕМ УНИВЕРСАЛЬНОГО ОБОРУДОВАНИЯ
С ЖЕСТКОЙ СВЯЗЬЮ КОМАНДОАППАРАТА
3.1. Проектирование документов на операции следует выполнять:
для одношпиндельных токарных автоматов и полуавтоматов - на
формах 8 и
8а,
9 и
9а ОК;
для многошпиндельных токарных автоматов и полуавтоматов - на
формах 10 и
10а,
11 и
11а ОК;
Выбор соответствующих форм документов осуществляет разработчик документов.
3.2. Графы форм документов следует заполнять в соответствии с табл. 2.
Таблица 2
?????????????????????????????????????????????????????????????????????????
Номер ?Размер графы ?Наименование? Содержание графы
графы ??????????????? (условное ?
? мм ?коли- ?обозначение)?
? ?чество? графы ?
? ?знаков? ?
?????????????????????????????????????????????????????????????????????????
1 ?137,8 ? 53 ?Наименование? Наименование и марка материала.
?117,0 ? 45 ? и марка ? Для автоматов продольного точения
?
<*> ?
<*> ? материала ?наименование материала допускается
?137,8 ? 53 ? ?не указывать
?117,0 ? 45 ? ?
? 39,0 ? 15 ? ?
? 39,0 ? 15 ? ?
2 ? 31,2 ? 12 ? Твердость ? Твердость материала заготовки
? 26,0 ? 10 ? ?в состоянии поставки для обработки
? 26,0 ? 10 ? ?
3 ? 13,0 ? 5 ? ЕВ ? Код единицы величины (массы,
? ? ? ?длины, площади и т.п.) детали,
? ? ? ?заготовки, материала по
? ? ? ?классификатору СОЕИ.
? ? ? ? Допускается указывать единицы
? ? ? ?измерения величины
4 ? 18,2 ? 7 ? МД ? Масса детали по конструкторскому
? ? ? ?документу
5 ? 54,6 ? 21 ? Профиль и ? Профиль и размеры исходной
? ? ? размеры ?заготовки. Информацию по размерам
? ? ? ?следует указывать исходя из
? ? ? ?имеющихся габаритов, например, лист
? ? ? ?1,0 x 710 x 1420, 115 x 270 x 390
? ? ? ?(для отливки).
? ? ? ? Допускается профиль не указывать
6 ? 13,0 ? 5 ? КД ? Количество деталей,
? ? ? ?изготавливаемых из одной заготовки
7 ? 18,2 ? 7 ? МЗ ? Масса заготовки
8 ?119,6 ? 46 ? Услов. ? Условное обозначение кулачка и
? 98,8 ? 38 ?обозначение ?наладки
? ? ? наладки ?
9 ? 62,4 ? 24 ?Оборудование? Модель оборудования, его
? 65,0 ? 25 ? ?инвентарный номер.
?
<**> ?
<*4> ? ? Допускается не указывать
? 65,0 ? 25 ? ?инвентарный номер
10 ? 41,6 ? 16 ?Код наладки ? Код технологической наладки
11 ? 62,4 ? 24 ? СОЖ ? Информация по применяемой
? 75,4 ? 29 ? ?смазочно-охлаждающей жидкости
? 75,4 ? 29 ? ?
12 ? 26,0 ? 10 ? n шп. ? Число оборотов в минуту шпинделя
? ? ? ?станка
13 ? 15,6 ? 6 ? n дет. ? Количество оборотов на деталь
14 ? 20,8 ? 8 ? T оп ? Оперативное время, определяемое
? ? ? ?согласно руководству по эксплуатации
? ? ? ?станка с учетом времени холостых
? ? ? ?ходов (T оп = T о + T хх)
15 ? 20,8 ? 8 ? T о ? Норма основного времени на
? ? ? ?операцию
16 ? 20,8 ? 8 ? T ото ? Норма времени на подналадку станка
? ? ? ?(переточку и установку инструмента,
? ? ? ?отдых и естественные надобности).
? ? ? ?Указывается в процентах от T оп
? ? ? ?согласно руководству по эксплуатации
? ? ? ?станка и входит в T шт.
17 ? 20,8 ? 8 ? T пз. ? Норма подготовительно-
? ? ? ?заключительного времени на операцию
18 ? 20,8 ? 8 ? T шт. ? Норма штучного времени на операцию
? ? ? ?(T шт. = T оп + T ото)
19 ? 20,8 ? 8 ? Произв. ? Расчетно-часовая
? ? ? ?производительность оборудования
20 ?119,6 ? 46 ?Приспособ- ? Код (обозначение) и наименование
? 98,8 ? 38 ?ление, код и?приспособления, применяемого для
?
<*> ?
<*> ?наименование?обработки детали
?119,6 ? 46 ? ?
? 98,8 ? 38 ? ?
21 - 28 ? 10,4 ? 4 ? Сменные ? Параметры сменных шестерен
? ? ? шестерни ?механизма главного движения. Данные
? ? ? скоростей ?в графе следует записывать дробью, в
? ? ? ?числителе (на первой строке)
? ? ? ?указывают условное обозначение
? ? ? ?шестерни, а в знаменателе (на второй
? ? ? ?строке) - количество зубьев каждой
? ? ? ?шестерни
29 - 36 ? 10,4 ? 4 ? Сменные ? Параметры сменных шестерен
? ? ? шестерни ?механизма подач. Данные в графе
? ? ? подач ?следует записывать дробью, в
? ? ? ?числителе (на первой строке)
? ? ? ?указывают условное обозначение
? ? ? ?шестерни, а в знаменателе (на второй
? ? ? ?строке) - количество зубьев каждой
? ? ? ?шестерни
37 - 44 ? 13,0 ? 5 ? - ? Положение кулачка поворота
? ? ? ?револьверной головки
45, 46 ? 13,0 ? 5 ?прав., лев. ? Положение кулачка изменения
? ? ? ?направления вращения шпинделя станка
47 ? 36,4 ? 14 ? Подача, ? Положение кулачка переключения
? ? ? зажим ?механизма подач и зажима материала
? ? ? материала ?
48 ? 13,0 ? 5 ? - ? Обозначение служебного символа и
? ? ? ?порядковый номер строки
49 ?106,6 ? 41 ? Номер и ? Номер и содержание перехода
? 85,8 ? 33 ? содержание ?
?174,2 ? 67 ? ?
?153,4 ? 59 ? ?
?111,8 ? 43 ? ?
?215,8 ? 83 ? ?
50 ? 15,6 ? 6 ? L рх ? Длина рабочего хода, мм
51 ? 15,6 ? 6 ? s ? Подача на один оборот шпинделя,
? ? ? ?мм/об
52 ? 13,0 ? 5 ? v ? Скорость резания в м/мин
53 ? 13,0 ? 5 ? n шп. ? Число оборотов в минуту шпинделя
? ? ? ?станка на переход
54 ? 13,0 ? 5 ? n р ? Расчетное количество оборотов
? ? ? ?шпинделя, необходимое для обработки
? ? ? ?детали на переходе
55 ? 13,0 ? 5 ? n пр ? Принятое количество оборотов
? ? ? ?шпинделя, необходимое для обработки
? ? ? ?детали на переходе
56, 57 ? 13,0 ? 5 ? рх, хх ? Число сотых долей оборота
? ? ? ?распределительного вала, необходимое
? ? ? ?для выполнения каждого рабочего и
? ? ? ?холостого хода
58, 59 ? 13,0 ? 5 ? от, до ? Интервал значений сотых долей
? ? ? ?кулачковых дисков, необходимый для
? ? ? ?выполнения каждого рабочего или
? ? ? ?холостого хода
60, 61 ? 15,6 ? 6 ?наим., наиб.? Интервал значений радиусов,
? ? ? ?необходимых для построения дисковых
? ? ? ?кулачков на каждом переходе
62 ?124,8 ? 48 ? - ? Поле для разработки эскизов
?208,0 ? 80 ? ?
63 ?135,2 ? 52 ?Дополнитель-? Наименование дополнительного
?124,8 ? 44 ?устройство ?
64 - 69 ? 10,4 ? 4 ? - ? Параметры сменных шестерен
? ? ? ?дополнительного устройства
70 ? 18,2 ? 7 ? n абс. ? Абсолютное число оборотов рабочего
? ? ? ?хода
71 ? 18,2 ? 7 ? n отн. ? Относительное число оборотов
? ? ? ?рабочего хода
72 ? 18,2 ? 7 ? n абс. ? Абсолютное число оборотов
? ? ? ?обратного хода
73 ? 18,2 ? 7 ? n отн. ? Относительное число оборотов
? ? ? ?обратного хода
74 ? 15,6 ? 6 ? Угол рх ? Угол поворота распределительного
? ? ? ?вала при рабочем ходе
75 ? 13,0 ? 5 ? n пер. ? Количество оборотов шпинделя,
? ? ? ?необходимое для обработки детали на
? ? ? ?переходе
76 ? 20,8 ? 8 ? Ход на ? Ход на кулачке
? 26,0 ? 10 ? кулачке ?
? 26,0 ? 10 ? ?
77 ? 20,8 ? 8 ? Отношение ? Отношение плеч рычагов механизмов
? ? ?плеч рычагов?
78 ? 13,0 ? 5 ? гор. пл. ? Частота вращения шпинделя станка,
? 15,6 ? 6 ? ?потребное число оборотов шпинделя
?
<*5> ?
<*5> ? ?станка, количество оборотов шпинделя
? ? ? ?на 1° поворота распределительного
? ? ? ?вала, частота вращения
? ? ? ?резьбонарезного и фрезерного
? ? ? ?шпинделей на горизонтальном платике
79 ? 15,6 ? 6 ? верт. пл. ? Частота вращения шпинделя станка,
? ? ? ?потребное число оборотов шпинделя
? ? ? ?станка, количество оборотов шпинделя
? ? ? ?на 1° поворота распределительного
? ? ? ?вала, частота вращения
? ? ? ?резьбонарезного и фрезерного
? ? ? ?шпинделей на вертикальном платике
80 ? 28,6 ? 11 ? v ? Скорость резания при точении,
? ? ? ?резьбонарезании, сверлении и
? ? ? ?фрезеровании
81 ? 33,8 ? 13 ? шпинделя ? Отношение плеч рычагов шпинделя
? ? ? бабки ?бабки
82, 83 ? 18,2 ? 7 ? балансира ? Отношение плеч рычагов балансира
84 - 86 ? 18,2 ? 7 ? суппорта ? Отношение плеч рычагов суппорта
87, 88 ? 10,4 ? 4 ? мотора ? Сменные шкивы мотора
89, 90 ? 10,4 ? 4 ? привода ? Сменные шкивы привода
91, 92 ? 20,8 ? 8 ? гор. пл., ? Сменные шкивы резьбонарезного
? ? ? верт. пл. ?шпинделя на горизонтальном и
? ? ? ?вертикальном платике
93 - 96 ? 10,4 ? 4 ? поперечной ? Сменные шкивы при поперечной
? ? ? обработки ?обработке
97 - 104? 10,4 ? 4 ? Сменные ? Параметры сменных шестерен
? ? ? шестерни ?
105, 106? 10,4 ? 4 ? гор. пл., ? Параметры сменных шестерен на
107, 108? 10,4 ? 4 ? верт. пл. ?горизонтальном и вертикальном
? ? ? ?платике
109 - 116? 13,0 ? 5 ? Ступени ? Ступени шкивов
? 10,4 ? 4 ? ?
117 ? 52,0 ? 20 ?Передаточное? Передаточное отношение для
?
<*4> ?
<*4> ? отношение ?нарезания резьбы
? 41,6 ? 16 ? для резьбы ?
118, 119 ? 13,0 ? 5 ? рх, хх ? Число сотых долей кулачковых
? ? ? ?дисков для выполнения рабочего и
? ? ? ?холостого хода
120, 121 ? 13,0 ? 5 ? от, до ? Интервал значений сотых долей
? ? ? ?кулачковых дисков, необходимых для
? ? ? ?выполнения рабочего хода
122, 123 ? 13,0 ? 5 ? от, до ? Интервал значений радиусов кулачка
124 ? 83,2 ? 32 ? - ? Резервная графа. Заполняется по
? ? ? ?усмотрению разработчика
--------------------------------
3.3. При проектировании типовых (групповых) операций следует применять:
МК
формы 2 и
1б по ГОСТ 3.1118-82 в качестве КТО (МК/КТО) для указания постоянной информации для всей группы обрабатываемых деталей;
ОК, соответствующие выбранному виду оборудования, в качестве КТИ (ОК/КТИ) для указания переменной информации на деталь одного обозначения.
3.4. Пример оформления ОК с применением одношпиндельных токарных автоматов приведен в рекомендуемом
Приложении 2.
4. ПРАВИЛА ОФОРМЛЕНИЯ ДОКУМЕНТОВ НА ПРОЦЕССЫ И ОПЕРАЦИИ,
ВЫПОЛНЯЕМЫЕ С ПРИМЕНЕНИЕМ СПЕЦИАЛИЗИРОВАННОГО
И СПЕЦИАЛЬНОГО ОБОРУДОВАНИЯ
4.1. В зависимости от применяемых методов проектирования документов и вида оборудования рекомендуется применять следующие виды документов:
Выбор соответствующих видов документов устанавливает разработчик документов.
4.2.
Формы 14 и
14а,
15 и
15а ОК следует применять при проектировании документов без использования средств механизации и автоматизации. Графы форм документов следует заполнять в соответствии с табл. 3.
?????????????????????????????????????????????????????????????????????????
Номер ? Размер графы ?Наименование? Содержание графы
графы ???????????????? (условное ?
? мм ?коли- ?обозначение)?
? ?чество ? графы ?
? ?знаков ? ?
?????????????????????????????????????????????????????????????????????????
1 ? 78,0 ? 30 ? Материал ? Наименование и марка материала.
? ? ? ?Допускается наименование не
? ? ? ?указывать
2 ? 16,2 ? 7 ? Твердость ? Твердость материала заготовки в
? ? ? ?состоянии поставки для обработки на
? ? ? ?данной операции
3 ? 18,2 ? 7 ? МЗ ? Масса заготовки
4 ? 18,2 ? 7 ? МД ? Масса детали по конструкторскому
? ? ? ?документу
5 ? 49,4 ? 19 ? СОЖ ? Информация по применяемой
? ? ? ?смазочно-охлаждающей жидкости
6 ?122,2 ? 47 ?Наименование? Наименование оборудования
? ? ?оборудования?
7 ? 59,8 ? 23 ? Код, ? Код, обозначение оборудования по
? ? ?обозначение ?классификатору
? ? ?оборудования?
8 ? 18,2 ? 7 ? T о ? Норма основного времени на
? ? ? ?операцию
9 ? 18,2 ? 7 ? T в ? Норма вспомогательного времени на
? ? ? ?операцию
10 ? 18,2 ? 7 ? T в. пр. ? Время вынужденного простоя в
? ? ? ?ожидании обслуживания за время
? ? ? ?обработки одной детали, мин
11 ? 18,2 ? 7 ? T сум. ? Суммарная норма времени на операцию
12 ? 18,2 ? 7 ?Кол. дет. за? Количество деталей за цикл
? ? ? цикл ?
13 ? 18,2 ? 7 ? T шт. ? Норма штучного времени на операцию
14 ? 18,2 ? 7 ? Произв. ? Расчетно-часовая
? ? ? ?производительность оборудования
15 ? 54,6 ? 21 ? ИОТ ? Обозначение инструкций по охране
? ? ? ?труда, требования которых необходимо
? ? ? ?соблюдать при выполнении операции
16 ?182,0 ? 70 ? Содержание ? Содержание операции
? ? ? операции ?
17 ? 7,8 ? 3 ? НПП ? Номер по порядку
18 ? 10,4 ? 4 ? Поз. ? Номер позиции технологической
? ? ? ?оснастки
19 ? 59,8 ? 23 ?Наименование? Наименование технологической
? ? ? тех. ?оснастки
? ? ? оснастки ?
20 ? 59,8 ? 23 ? Код, ? Код, обозначение технологической
? ? ?обозначение ?оснастки по классификатору
? ? ? тех. ?
? ? ? оснастки ?
21 ? 7,8 ? 3 ? Кол. ? Количество единиц технологической
? ? ? ?оснастки одного обозначения,
? ? ? ?одновременно применяемой при
? ? ? ?выполнении перехода
22 ? 18,2 ? 7 ? S ? Подача на один оборот шпинделя,
? ? ? ?мм/об
23 ? 18,2 ? 7 ? v ? Скорость резания, м/мин
4.3. В
табл. 1 -
3 размеры граф даны исходя из шага печатающих устройств 2,6 мм.
В графе "Количество знаков" указано количество знаков, соответствующее ширине данной графы. Максимальное количество вносимой информации на один знак меньше.
Для документов, заполняемых рукописным способом, размеры граф допускается округлять до ближайшего целого числа.
4.4. Примеры оформления документов приведены в рекомендуемом
Приложении 3.
КАРТА ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА
(первый или заглавный лист)
КАРТА ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА
(последующие листы)
(первый или заглавный лист)
(последующие листы)
(первый или заглавный лист)
КАРТА НАЛАДКИ ИНСТРУМЕНТА
(первый или заглавный лист)
КАРТА НАЛАДКИ ИНСТРУМЕНТА
(последующие листы)
КАРТА КОДИРОВАНИЯ ИНФОРМАЦИИ
(первый или заглавный лист)
КАРТА КОДИРОВАНИЯ ИНФОРМАЦИИ
(последующие листы)
КАРТА ЗАКАЗА НА РАЗРАБОТКУ УПРАВЛЯЮЩЕЙ ПРОГРАММЫ
(первый или заглавный лист)
КАРТА ЗАКАЗА НА РАЗРАБОТКУ УПРАВЛЯЮЩЕЙ ПРОГРАММЫ
(оборотная сторона)
ВЕДОМОСТЬ ОБРАБАТЫВАЕМЫХ ДЕТАЛЕЙ НА СТАНКЕ С ЧПУ
(первый или заглавный лист)
ВЕДОМОСТЬ ОБРАБАТЫВАЕМЫХ ДЕТАЛЕЙ НА СТАНКЕ С ЧПУ
(последующие листы)
ОПЕРАЦИОННАЯ КАРТА НА ОБРАБОТКУ РЕЗАНИЕМ С ПРИМЕНЕНИЕМ
ОДНОШПИНДЕЛЬНЫХ ТОКАРНЫХ АВТОМАТОВ И ПОЛУАВТОМАТОВ
(первый или заглавный лист)
ОПЕРАЦИОННАЯ КАРТА НА ОБРАБОТКУ РЕЗАНИЕМ С ПРИМЕНЕНИЕМ
ОДНОШПИНДЕЛЬНЫХ ТОКАРНЫХ АВТОМАТОВ И ПОЛУАВТОМАТОВ
(Последующие листы)
ОПЕРАЦИОННАЯ КАРТА НА ОБРАБОТКУ РЕЗАНИЕМ С ПРИМЕНЕНИЕМ
ОДНОШПИНДЕЛЬНЫХ ТОКАРНЫХ АВТОМАТОВ И ПОЛУАВТОМАТОВ
(первый или заглавный лист)
ОПЕРАЦИОННАЯ КАРТА НА ОБРАБОТКУ РЕЗАНИЕМ С ПРИМЕНЕНИЕМ
ОДНОШПИНДЕЛЬНЫХ ТОКАРНЫХ АВТОМАТОВ И ПОЛУАВТОМАТОВ
(последующие листы)
ОПЕРАЦИОННАЯ КАРТА НА ОБРАБОТКУ РЕЗАНИЕМ С ПРИМЕНЕНИЕМ
МНОГОШПИНДЕЛЬНЫХ ТОКАРНЫХ АВТОМАТОВ И ПОЛУАВТОМАТОВ
(первый или заглавный лист)
ОПЕРАЦИОННАЯ КАРТА НА ОБРАБОТКУ РЕЗАНИЕМ С ПРИМЕНЕНИЕМ
МНОГОШПИНДЕЛЬНЫХ ТОКАРНЫХ АВТОМАТОВ И ПОЛУАВТОМАТОВ
(последующие листы)
ОПЕРАЦИОННАЯ КАРТА НА ОБРАБОТКУ РЕЗАНИЕМ С ПРИМЕНЕНИЕМ
МНОГОШПИНДЕЛЬНЫХ ТОКАРНЫХ АВТОМАТОВ И ПОЛУАВТОМАТОВ
(первый или заглавный лист)
ОПЕРАЦИОННАЯ КАРТА НА ОБРАБОТКУ РЕЗАНИЕМ С ПРИМЕНЕНИЕМ
МНОГОШПИНДЕЛЬНЫХ ТОКАРНЫХ АВТОМАТОВ И ПОЛУАВТОМАТОВ
(последующие листы)
ОПЕРАЦИОННАЯ КАРТА НА ОБРАБОТКУ РЕЗАНИЕМ С ПРИМЕНЕНИЕМ
ТОКАРНЫХ АВТОМАТОВ ПРОДОЛЬНОГО ТОЧЕНИЯ
(первый или заглавный лист)
ОПЕРАЦИОННАЯ КАРТА НА ОБРАБОТКУ РЕЗАНИЕМ С ПРИМЕНЕНИЕМ
ТОКАРНЫХ АВТОМАТОВ ПРОДОЛЬНОГО ТОЧЕНИЯ
(последующие листы)
ОПЕРАЦИОННАЯ КАРТА НА ОБРАБОТКУ РЕЗАНИЕМ С ПРИМЕНЕНИЕМ
ТОКАРНЫХ АВТОМАТОВ ПРОДОЛЬНОГО ТОЧЕНИЯ
(первый или заглавный лист)
ОПЕРАЦИОННАЯ КАРТА НА ОБРАБОТКУ РЕЗАНИЕМ С ПРИМЕНЕНИЕМ
ТОКАРНЫХ АВТОМАТОВ ПРОДОЛЬНОГО ТОЧЕНИЯ
(последующие листы)
ОПЕРАЦИОННАЯ КАРТА ОБРАБОТКИ ДЕТАЛЕЙ С ПРИМЕНЕНИЕМ
АВТОМАТИЧЕСКИХ ЛИНИЙ
(первый или заглавный лист)
ОПЕРАЦИОННАЯ КАРТА ОБРАБОТКИ ДЕТАЛЕЙ С ПРИМЕНЕНИЕМ
АВТОМАТИЧЕСКИХ ЛИНИЙ
(последующие листы)
ОПЕРАЦИОННАЯ КАРТА ОБРАБОТКИ ДЕТАЛЕЙ С ПРИМЕНЕНИЕМ
АВТОМАТИЧЕСКИХ ЛИНИЙ
(первый или заглавный лист)
ОПЕРАЦИОННАЯ КАРТА ОБРАБОТКИ ДЕТАЛЕЙ С ПРИМЕНЕНИЕМ
АВТОМАТИЧЕСКИХ ЛИНИЙ
(последующие листы)
Рекомендуемое
РЕКОМЕНДАЦИИ ПО ВЫБОРУ ДОКУМЕНТОВ
1. Выбор состава технологических документов на процессы и операции обработки резанием зависит от применяемых видов оборудования.
2. По назначению металлорежущее оборудование (далее - оборудование) следует разделять на три группы:
универсальное,
специализированное,
специальное.
2.1. К оборудованию универсального назначения следует относить основную группу станков, обеспечивающих выполнение различных операций по обработке изделий, с гибкой переналадкой и применением ручного или числового программного управления, например, токарно-винторезный станок 16К20, токарно-винторезный станок с числовым программным управлением 16К20Т и т.д.
2.2. К оборудованию специализированного назначения следует относить отдельные виды станков, применяемые в мелкосерийном и единичном производствах для обработки однотипных изделий, с гибкой переналадкой и различными видами управления, например, станок для фрезерования шпангоутов, станков для обработки коленчатых валов и т.п.
2.3. К оборудованию специального назначения следует относить отдельные виды станков, применяемые в крупносерийном и массовом производствах, специализированных по обработке конкретных изделий, с полуавтоматическим или автоматическим управлением, например, непереналаживаемый агрегатный станок, автоматическая линия.
3. Виды документов, используемых при проектировании процессов, операций и указания по их применению приведены в таблице.
Таблица
???????????????????????????????????????????????????????????????????????????????????
Наименование ? Номер ? Степень ?Применяемые виды?Указания по применению
вида (условное ? формы ? детализации ? металлорежущего?
обозначение) ? ? описания ТП ? оборудования ?
документа ? ? ? ?
???????????????????????????????????????????????????????????????????????????????????
Маршрутная ?
1,
1а,
1б;? Маршрутное, ? Все виды ? Для описания
карта (МК) по ?
3,
3а,
3б;?маршрутно- ?металлорежущего ?единичных
? ? ?кроме автоматов ?процессов (ЕТП) и
? ? ?и полуавтоматов ?операций с указанием
? ? ?с жесткой связью?необходимых данных по
? ? ?командоаппарата ?наладке оборудования в
? ? ? ?карте эскизов (КЭ)
?
2,
1а,
1б;? То же ? То же ? Для описания типовых
?
4,
3а,
3б;? ? ?или групповых
? ? ? ?процессов (ТТП, ГТП)
? ? ? ?или операций (ТО, ГО)
?Все формы ? Операционное? " ? Для описания всех
? ? ? ?технологических
? ? ? ?процессов (операций) с
? ? ? ?дополнительным
? ? ? ?введением граф по
? ? ? ?режимам с привязкой к
? ? ? ?служебному символу Р
Карта эскизов ?
6 и
6а; ? Маршрутное, ? " ? Для графических
(КЭ) по ?
7 и
7а; ?маршрутно- ? ?изображений к
? ?операционное ? ?разбит на графы, и
? ? ? ?указания наладок,
? ? ? ?позиций, установов,
? ? ? ?таблиц и схем
Ведомость ?
3 и
3а ? То же ? " ? Для указания состава
технологических ? ? ? ?деталей (сборочных
документов ? ? ? ?единиц), обрабатываемых
(ВТД) по ? ? ? ?по ТТП (ГТП) и
? ? ? ?соответствующую
? ? ? ?информацию
Ведомость ?
2 и
2а; ? " ? " ? Для указания
деталей ?
3 и
3а; ? ? ?переменной информации
(сборочных ?
4 и
4а; ? ? ?к ТТП или ГТП (ТО или
единиц) к ?
5 и
5а ? ? ?ГО) по каждой детали
типовому ? ? ? ?(сборочной единице),
(групповому) ? ? ? ?входящей в
технологическому? ? ? ?соответствующий
процессу или ? ? ? ?технологический процесс
операции ? ? ? ?(операцию)
(ВТП/ВТО) по ? ? ? ?
Карта ?
1 и
1а ? Операционное? Все виды ? Для операционного
технологического? ? ?металлорежущего ?описания при разработке
процесса (КТП) ? ? ?оборудования, ?ЕТП и ТТП (ГТП)
? ? ?кроме автоматов ?
? ? ?с жесткой связью?
? ? ?командоаппарата ?
Операционная ?
2,
2а и
3 ? Операционное? Все виды ? Для описания
карта (ОК) ? ?(с текстовым ?металлорежущего ?единичных
? ?или ?оборудования, ?технологических
? ?бестекстовым ?кроме автоматов ?операций (ТО, ГО)
? ?описанием) ?и полуавтоматов ?
? ? ?с жесткой связью?
? ? ?командоаппарата ?
Карта наладки ?
4 и
4а ? Все виды ? Станки с ЧПУ ? Для указания полного
инструмента ? ?описания ? ?состава
(КН/П) ? ? ? ?вспомогательного и
? ? ? ?режущего инструмента в
? ? ? ?технологической
? ? ? ?последовательности его
? ? ? ?применения совместно с
? ? ? ?документом, содержащим
? ? ? ?описание операции (ОК,
? ? ? ?МК, КТП)
Карта ?
5 и
5а ? То же ? То же ? Для кодирования
кодирования ? ? ? ?информации при
информации (ККИ)? ? ? ?разработке управляющих
? ? ? ?программ. Применяется
? ? ? ?совместно с ОК, МК, КТП
? ? ? ?и КЭ
Карта заказа ?
6 и
6а ? " ? " ? Для указания исходных
на разработку ? ? ? ?данных, необходимых при
управляющей ? ? ? ?разработке управляющей
программы (КЗ/П)? ? ? ?программы к станкам с
? ? ? ?ЧПУ. Документ
? ? ? ?вспомогательный и
? ? ? ?применяется по
? ? ? ?усмотрению разработчика
Ведомость ?
7 и
7а ? " ? " ? Для указания исходных
обрабатываемых ? ? ? ?данных, необходимых для
деталей на ? ? ? ?расчета загрузки одной
станках с ЧПУ ? ? ? ?единицы оборудования.
(ВОД) ? ? ? ? Документ
? ? ? ?вспомогательный и
? ? ? ?применяется по
? ? ? ?усмотрению разработчика
Операционная ?
8 и
8а ? Операционное? Для автоматов ? Для описания
карта (ОК) для ? ? ?и полуавтоматов ?технологических
обработки на ? ? ?с жесткой связью?операций. Выбор
одношпиндельных ? ? ?командоаппарата ?необходимых данных и
автоматах и ? ? ? ?заполнение граф по
полуавтоматах ? ? ? ?наладке устанавливает
? ? ? ?разработчик, исходя из
? ? ? ?видов применяемого
? ? ? ?оборудования.
? ? ? ?Применяются при
? ? ? ?разработке операций с
? ? ? ?использованием средств
? ? ? ?механизации и
? ? ? ?автоматизации
?
9 и
9а ? То же ? То же ? Для описания
? ? ? ?технологических
? ? ? ?операций без применения
? ? ? ?средств механизации и
? ? ? ?автоматизации
Операционная ?
10 и
10а ? " ? Для автоматов ? Для описания
карта (ОК) для ? ? ?с жесткой связью?технологических
обработки на ? ? ?командоаппарата ?операций. Выбор
многошпиндельных? ? ? ?необходимых данных и
токарных ? ? ? ?заполнение граф по
автоматах и ? ? ? ?наладке устанавливает
полуавтоматах ? ? ? ?разработчик исходя из
? ? ? ?видов применяемого
? ? ? ?оборудования.
? ? ? ?Применяются при
? ? ? ?разработке операций с
? ? ? ?использованием средств
? ? ? ?механизации и
? ? ? ?автоматизации
?
11 и
11а ? " ? То же ? Для описания
? ? ? ?технологических
? ? ? ?операций без применения
? ? ? ?средств механизации и
? ? ? ?автоматизации
Операционная ?
12 и
12а ? " ? Для автоматов ? Для описания
карта (ОК) для ? ? ?и полуавтоматов ?технологических
обработки на ? ? ?с жесткой связью?операций с применением
автоматах ? ? ?командоаппарата ?средств механизации и
продольного ? ? ? ?автоматизации
точения ?
13 и
13а ? " ? То же ? Для описания
? ? ? ?технологических
? ? ? ?операций без применения
? ? ? ?средств механизации и
? ? ? ?автоматизации
Ведомость ?
4 и
4а ? " ? " ? Для указания
деталей к ? по ГОСТ ? ? ?переменных данных по
типовой ?3.1121-84 ? ? ?обрабатываемой группе
(групповой) ? ? ? ?деталей
операции (ВТО) ? ? ? ?
при обработке на? ? ? ?
одношпиндельных ? ? ? ?
и многошпиндель-? ? ? ?
ных токарных ? ? ? ?
автоматах и ? ? ? ?
полуавтоматах ? ? ? ?
Операционная ?
14 и
14а ? " ? Для ? Для разработки
карта (ОК) для ?
15 и
15а ? ?автоматических ?операций на
обработки на ? ? ?линий ?автоматических линиях
автоматических ? ? ? ?
линиях ? ? ? ?
Примечания. 1. Выбор и определение соответствующего состава документов на технологический процесс (операцию) определяет разработчик документов.
2. Допускается при комплектовании документов на операцию, выполняемую на станках с числовым программным управлением, применять соответствующую форму ОК и последующие листы КН/П, КЭ с указанием в них обозначения ОК и сквозной нумерации листов.
3. При проектировании типовых (групповых) технологических процессов (операций) допускается применять КТП/КТТП, ОК/КТО для указания постоянной информации для всей группы деталей, обрабатываемых по данному типовому (групповому) технологическому процессу.
Допускается:
незаполнение отдельных граф;
применение форм МК по
ГОСТ 3.1118-82 взамен КТП и ОК или форм 1 и 1а по ГОСТ 3.1121-83.
Переменную информацию для каждой детали следует указывать в соответствующих формах ВТП по
ГОСТ 3.1121-84.
Допускается применение КТП/КТИ, ОК/КТИ взамен ВТП. В этом случае КТП/КТИ и ОК/КТИ следует проектировать только на деталь одного обозначения.
Указание переменной информации в документах следует выполнять в технологической последовательности с привязкой к номеру перехода и к соответствующим служебным символам.
Дублирование информации в документах не допускается.
4. В условиях изготовления изделий на автоматических линиях оформление документов рекомендуется выполнять в соответствии со следующими рекомендациями:
описание содержания процессов следует выполнять пооперационно в технологической последовательности с привязкой к каждой составной части (позиции) автоматической линии, включая операции перемещения, упаковывания и консервации;
при описании процессов, выполняемых на МК или КТП, в целях исключения дублирования информации рекомендуется перед описанием операций на первых строках указывать сводную информацию на весь процесс с привязкой к служебным символам А и Б.
Рекомендуемое
ПРИМЕРЫ ОФОРМЛЕНИЯ ДОКУМЕНТОВ НА ПРОЦЕССЫ И ОПЕРАЦИИ,
ВЫПОЛНЯЕМЫЕ С ПРИМЕНЕНИЕМ УНИВЕРСАЛЬНОГО
МЕТАЛЛОРЕЖУЩЕГО ОБОРУДОВАНИЯ
ОФОРМЛЕНИЕ КТП НА ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС,
ВЫПОЛНЯЕМЫЙ НА СТАНКЕ С ЧПУ
ОФОРМЛЕНИЕ ОК НА ТЕХНОЛОГИЧЕСКУЮ ОПЕРАЦИЮ,
ВЫПОЛНЯЕМУЮ НА СТАНКЕ С ЧПУ
ОФОРМЛЕНИЕ ОК С ПРИМЕНЕНИЕМ БЕСТЕКСТОВОЙ ЗАПИСИ СОДЕРЖАНИЯ
ПЕРЕХОДОВ, СОВМЕСТНО С КЭ
ОФОРМЛЕНИЕ КН/П ДЛЯ СТАНКОВ С ЧПУ, СОВМЕСТНО С КЭ
ОФОРМЛЕНИЕ ККИ, ПРИМЕНЯЕМОЙ ПРИ РУЧНОМ СПОСОБЕ ЗАПОЛНЕНИЯ
РАСПЕЧАТКА ККИ, ПОЛУЧЕННАЯ С АЦПУ ЭВМ
ОФОРМЛЕНИЕ КЗ/П НА РАЗРАБОТКУ УПРАВЛЯЮЩЕЙ ПРОГРАММЫ
К СТАНКАМ С ЧПУ
ОФОРМЛЕНИЕ ВОД ДЛЯ СТАНКОВ С ЧПУ
ОФОРМЛЕНИЕ ОК, РАЗРАБОТАННОЙ БЕЗ ПРИМЕНЕНИЯ СРЕДСТВ
МЕХАНИЗАЦИИ И АВТОМАТИЗАЦИИ, НА ОПЕРАЦИЮ ОБРАБОТКИ
РЕЗАНИЕМ, С ПРИМЕНЕНИЕМ ОДНОШПИНДЕЛЬНОГО ТОКАРНОГО АВТОМАТА
РАСПЕЧАТКА ОК ОБРАБОТКИ РЕЗАНИЕМ НА ОДНОШПИНДЕЛЬНЫХ
АВТОМАТАХ, ПОЛУЧЕННАЯ С АЦПУ ЭВМ (НА 128 ЗНАКОВ)
Рекомендуемое
ПРИМЕРЫ ОФОРМЛЕНИЯ ДОКУМЕНТОВ НА ПРОЦЕССЫ, ВЫПОЛНЯЕМЫЕ
С ПРИМЕНЕНИЕМ МЕТАЛЛОРЕЖУЩЕГО СПЕЦИАЛИЗИРОВАННОГО
И СПЕЦИАЛЬНОГО ОБОРУДОВАНИЯ
ОФОРМЛЕНИЕ МК НА ПРОЦЕСС, ВЫПОЛНЯЕМЫЙ С ПРИМЕНЕНИЕМ
АВТОМАТИЧЕСКОЙ ЛИНИИ (ДЛЯ ПРЕДВАРИТЕЛЬНОГО ПРОЕКТА)
ОФОРМЛЕНИЕ ОК, ВХОДЯЩЕЙ В КОМПЛЕКТ ДОКУМЕНТОВ НА ПРОЦЕСС,
ВЫПОЛНЯЕМЫЙ С ПРИМЕНЕНИЕМ АВТОМАТИЧЕСКОЙ ЛИНИИ